Wählen Sie für eine Rollformmaschine für Bodendecks feste Stationen für ein vorherrschendes bewährtes Profil, abnehmbare Rafts für mehrere vereinbarte Profile oder Doppelschichtausrüstung für zwei wiederkehrende Profile.
Wählen Sie anhand Ihrer Zeichnungen, Spulenversorgung und Auftragsmischung. Ein Angebot mit vier Profilen deckt nicht automatisch ein Fünftel ab; zwei Umformebenen begründen keine gleichzeitige Produktion.
Vergleichen Sie feste, gesparte und doppellagige Ausrüstung
Vergleichen Sie, wo die Werkzeuge bleiben und was geändert werden muss. Der Layoutname allein gibt keinen Aufschluss darüber, welche Deckzeichnungen Ihre Ausrüstung erstellen kann.
- Feste Stationen: Passende Formrollen bleiben installiert. Eine andere Geometrie erfordert möglicherweise eine technische Anpassung oder eine individuelle Umrüstung.
- Abnehmbare Flöße: Ständer, Wellen und Werkzeuge bewegen sich als zusammengebaute Module. Identifizieren Sie alle Führungen, Fräser oder andere Teile, die sich außerhalb dieser Module befinden.
- Doppelschichtig: Zwei Formsätze bleiben auf unterschiedlichen Ebenen installiert. Fragen Sie, wie das erforderliche Level ausgewählt wird und welche Ausrüstung es teilt.
Lesen Sie jede Zeile durch, um die drei Optionen zu vergleichen. Scrollen Sie auf einem schmalen Bildschirm horizontal durch diese Matrix.
Feste, gesparte und doppelschichtige Ausrüstung: Vergleichen Sie dieselben sieben Anforderungen
Lesen Sie die BMS-Beispiele als definierte Profilsätze
BMS beschreibt a Doppelschicht-Bodendeck-Rollformmaschine für zwei unterschiedliche Profile. Vergleichen Sie diese beiden Zeichnungen mit den wiederkehrenden Arbeiten, die Sie liefern müssen.

Zwei Formebenen auf einer BMS-Doppelschicht-Bodendeckmaschine.
- Beispiel für Sparren mit vier Profilen: BMS beschreibt abnehmbare Werkzeugbaugruppen für vier Profile. Passen Sie Ihre Zeichnungen an die angebotenen Werkzeuge an. Nicht verwandte Profile bedürfen einer gesonderten Bestätigung.
- Beispiel für zwei Profilebenen: Fragen Sie, welche Zufuhr, Antriebe, Steuerungen, Schneidgeräte und Austragsgeräte gemeinsam genutzt werden.
Prüfen Sie, was Ihre Auswahlliste ändern würde
- Ein dominantes langfristiges Profil: Behalten Sie feste Stationen auf der engeren Auswahlliste, wenn alternative Bestellungen gruppiert, anderswo getätigt oder durch eine vereinbarte Umrüstungsvereinbarung bedient werden können.
- Überlappende Lieferspitzen: Vergleichen Sie benötigte Produktionsfenster mit verfügbaren Stunden. Eine Maschine kann beide Formen abdecken, hat aber keine Zeit für die kombinierten Aufträge.
- Paralleler Ausgang erforderlich: Fordern Sie ein technisches Layout an, das die separaten Spulenversorgungs-, Schneid- und Entladeanordnungen zeigt. Schließen Sie diese Fähigkeit nicht aus der Anzahl der Ebenen ab.
- Ungenutzte Flexibilität: Berücksichtigen Sie die zusätzlichen Anforderungen an Werkzeug, Lagerung und Wartung. Vergleichen Sie diese mit Ihrem aktuellen Auftragsbestand, bevor Sie den Ausstattungsumfang erweitern.
Definieren Sie Ihre Deckprofilfamilie und Ihr Spulenangebot
Definieren Sie die Familie aus jeder Zeichnung und gültigen Materialkombination. Ähnliche Gesamtabmessungen können unterschiedliche Rippen, seitliche Überlappungen oder Prägungen verbergen.
Geben Sie das fertige Deck an
- Querschnitt: Geben Sie Rippenhöhe, Neigung, Deckungsbreite, Biegungen und seitliche Überlappungen an. Markieren Sie die Zeichnungsrevision und die Maße, die Ihr Kunde prüfen wird.
- Oberflächen- und Sekundärmerkmale: Geben Sie Prägemuster und -position sowie Löcher, Schlitze oder Kantendetails an. Fragen Sie, welche Funktionen unterschiedliche Tools oder Einstellungen erfordern.
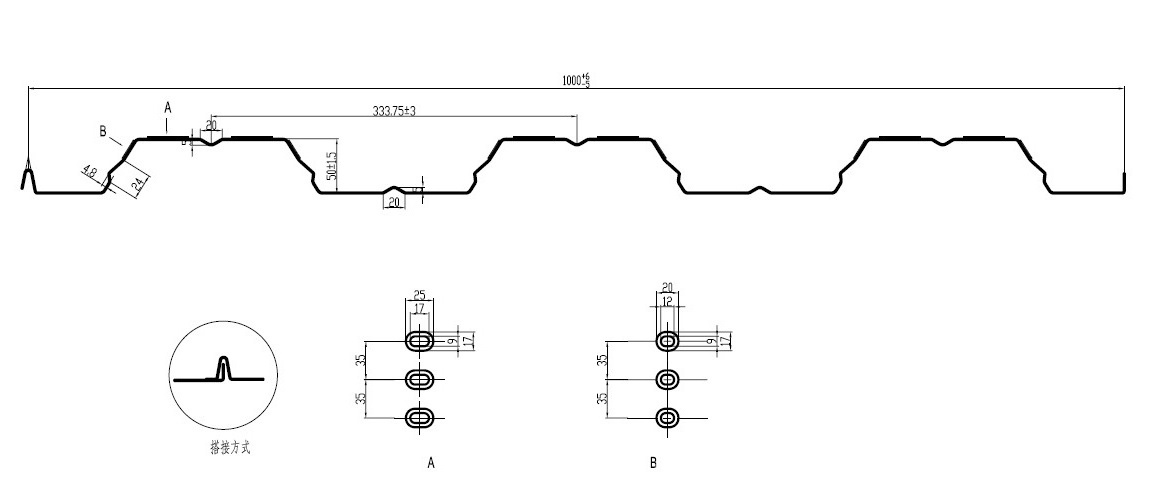
Deckquerschnitt und Prägedetails aus der Gerätedokumentation YX50-333-1000 von BMS.
Die Bodenbelagsmaschine im europäischen Design von BMS wird rund um YX50-333-1000 beschrieben. Nutzen Sie diese Besonderheiten auf Zeichnungsebene, wenn Sie Ihre eigene Profilfamilie anfordern.
Geben Sie die Material-, Spulen- und Bestellgrenzen an
Eingaben, die den vorgeschlagenen Gerätebereich definieren
Trennen Sie die Einzugsbreite von der Abdeckungsbreite
Zwei Breiten mit unterschiedlichen Aufgaben
- Breitenvariation: Fragen Sie, ob eine Führungsanpassung, ein Wechsel der Werkzeuge oder ein anderer Formsatz erforderlich ist. Eine gemeinsame Spulenbreite macht fertige Geometrien nicht austauschbar.
- Zeichnungsauftrag: Fordern Sie für jede Zeichnung den Umformsatz, verwendbare Materialkombinationen, Anpassungen und Ausschlussmerkmale an.
- Zukünftige Profile: Behandeln Sie eine neue Rippenhöhe, ein neues Überlappungs- oder Prägemuster als separate technische Anfrage, bis Kompatibilität und gelieferte Teile vereinbart sind.
Vergleichen Sie das komplette Profiländerungspaket. Identifizieren Sie, was sich mit dem Werkzeug bewegt, was installiert bleibt und was separat geändert werden muss.
- Auf dem Floß: Identifizieren Sie für jedes Profil die mitgelieferten Ständer, Wellen, Rollen und Prägewerkzeuge.
- An der Basis: Erkundigen Sie sich, wie das Floß sitzt, befestigt und mit dem Antrieb verbunden ist. Fordern Sie die Austausch- und Abwicklungsvereinbarung des Lieferanten an.
- Zwischen den Formungsebenen: Fragen Sie, wie das Band mit dem ausgewählten Werkzeug ausgerichtet ist und wie die Ausgabe die Schneid- und Austragsausrüstung erreicht.
- Außerhalb des Formsatzes: Änderungen an den Einzugsführungen, Nivellierung, Stanz- und Prägeeinstellungen einbeziehen. Zählen Sie ihre Rüstarbeiten, auch wenn die Rollen montiert bleiben.
Passen Sie die Schneidgeräte und die Ausgabeausrüstung an
BMS Der Rollformer für gesparte Bodenbeläge mit fliegender Schere verfügt über eine vordere Flachschere, eine servogesteuerte fliegende Nachschneidevorrichtung und einen automatischen Stapler.
In den Beispiellisten für konventionelles europäisches Design wurden hydraulische Nachschneidevorrichtungen und nicht angetriebene Ausgaberegale eingestellt. Vergleichen Sie diese Pakete sowie die Formrollen.

BMS-Spartenbodendeck-Ausstattung mit Plattenaustrittsbereich.
Schnitt- und Handhabungskontrollen für jedes Profil
Machen Sie Umfang und Preis vergleichbar
- Zusätzliche Flöße: Fragen Sie nach, ob im Preis Stanzformen, Lagerständer und Austauschausrüstung enthalten sind.
- Angebotszeilen: Listen Sie die Abwickelhaspel oder den Coilwagen, die Schutzvorrichtungen, die Steuerungen, die Ausgangsregale oder den Stapler auf, mit Mengen, zugewiesenen Profilen und Preisen für optionale Artikel.
- Vergleichspreis: Komplette Familienpakete vergleichen. Identifizieren Sie die vor Ort gelieferten Artikel, bevor Sie einen niedrigeren Grundpreis der Maschine als niedrigere Gesamtkaufkosten behandeln.
Vereinbaren Sie Sicherheitsanforderungen für den Austausch
Bitten Sie den Lieferanten und Ihr Werkssicherheitsteam, Schutzmaßnahmen, die Methode zum Werkzeugaustausch und die Steuerung von elektrischer, hydraulischer und gespeicherter Energie zu definieren.
- ISO 12100: Behandelt die Risikobewertung von Maschinen. Sie stellt keine Konformität der angebotenen Maschine dar.
- ISO 14118: Behandelt die Verhinderung eines unerwarteten Starts. Fragen Sie, wie sich die Anforderungen auf die vorgeschlagene Ausrüstung und Austauschvereinbarung auswirken.
Messen Sie die Umstellung anhand Ihres Auftragsmix
Vergleichen Sie die vollständige Umrüstzeit unter Verwendung derselben Start-, End- und Abnahmebedingungen. Allein die zeitliche Abstimmung der Floßbewegung lässt andere Produktionsverluste außer Betracht.
Zeit für den gesamten Wechsel
Ein komplettes Umrüstintervall
Berechnen Sie ein repräsentatives wöchentliches Zeitbudget
Verwenden Sie tatsächliche Zähler nach Profil, Chargen, Fälligkeitsterminen, Spulenwechseln und verfügbaren Schichten. Wenden Sie eine akzeptierte Laufgeschwindigkeit für die angegebene Material- und Längenmischung an.
Illustrative wöchentliche Berechnung – hypothetische Annahmen
- Verwenden Sie demonstrierte Eingaben: Die angenommene Rate und Umrüstzeit sind keine BMS-Spezifikationen oder gemessenen Ergebnisse. Ersatzwerte für jede vorgeschlagene Konfiguration.
- Weitere Stillstände hinzufügen: Das Beispiel schließt separate Spulenwechsel, Unterbrechungen, Wartungsarbeiten und andere Verluste aus. Beziehen Sie sie ein, ohne das gleiche gestoppte Intervall zweimal zu zählen.
Schauen Sie sich die schwierige Woche an
- Eilige Chargen: Führen Sie den Vergleich für kleine Nachbestellungen und sich überschneidende Lieferspitzen durch, nicht nur für das durchschnittliche monatliche Volumen.
- Schneiden und Entladen: Berücksichtigen Sie die Grenzwerte für Messer, Stapler und manuelles Entladen in der akzeptierten Laufgeschwindigkeit oder dem zulässigen Stillstand.
- Vergleichbare Angebote: Verwenden Sie in allen drei Berechnungen die gleichen akzeptierten Ausgangsmengen, Profile, Materialien und Längenmischungen.
- Personen und Vorbereitung: Beziehen Sie die Bediener, die Handhabungsressourcen und die Offline-Vorbereitung ein, die für jede Änderung erforderlich sind. Überprüfen Sie, ob sie in der geplanten Schicht verfügbar sind.
- Auftragsgruppierung: Durch die Gruppierung desselben Profils kann der Wechsel reduziert werden, es ändert sich jedoch der Lagerbestand und die Lieferzeit. Prüfen Sie beide Konsequenzen, bevor Sie die Losgröße ändern.
Fordern Sie eine profilspezifische Demonstration und ein Angebot an
Fordern Sie einen Test mit Ihren Zeichnungen und einer repräsentativen Spule an. Vereinbaren Sie vor der Vorführung Profilübergänge, Personal-, Ausstattungs- und Abnahmevoraussetzungen.
Demonstrieren Sie einen nützlichen Profilübergang
- Stimmen Sie der Testmatrix zu. Wählen Sie Profil-/Materialkombinationen aus, die die relevanten Dicken-, Längen- und Prägeunterschiede abdecken. Definieren Sie mit Ihrem Qualitätsteam Abmessungen, Schnittqualität und Handhabungsanforderungen.
- Ausführen und inspizieren. Identifizieren Sie die Spulensorte und -dicke. Überprüfen Sie Rippen, Abdeckungsbreite, Überlappungen, Prägungen und abgeschnittene Enden anhand der Zeichnungen. Überprüfen Sie die Blattunterstützung und -stapelung.
- Ändern und neu starten. Zeigen Sie den tatsächlichen Werkzeugaustausch oder die Ebenenauswahl an, einschließlich Führungen und Fräsern. Notieren Sie das gesamte Intervall und das verbrauchte Material, bevor wieder eine akzeptable Leistung erzielt wird.
- Kehren Sie zu einem früheren Profil zurück. Wenn Nachbestellungen wichtig sind, vergleichen Sie Wiederholungsmuster und den Arbeitsaufwand, der zur Wiederherstellung des vorherigen Setups erforderlich ist. Ein einzelner Easy-Profile-Lauf kann diesen Übergang nicht zeigen.
Senden Sie eine vollständige Angebotsanfrage (RFQ)
RFQ-Eingaben für Ihre indische Fabrik
Benutzen Sie die Produktpalette an Profiliermaschinen für Metalldecks, um Kandidaten zu identifizieren. Bitten Sie jeden Lieferanten, ein Angebot anhand derselben Zeichnungen, derselben Produktionsaufgabe und derselben gelieferten Ausrüstung abzugeben.
Fordern Sie vergleichbare Angebotsunterlagen an
- Profilabdeckung: Fordern Sie eine Zeichnungsliste an, in der jedes Floß, jeder Rollensatz, jedes Prägewerkzeug und jede Stanzform zugeordnet sind.
- Angegebene Verantwortlichkeiten: Separate enthaltene Artikel, Preisoptionen und vor Ort erbrachte Arbeiten. Identifizieren Sie alle erforderlichen Änderungen an der gemeinsam genutzten Ausrüstung.
- Supportbedingungen: Listen Sie Ersatzwerkzeuge, Installation, Schulung und Service auf, sodass jedes Angebot dieselbe Kaufaufgabe abdeckt.
Halten Sie die Versuchsergebnisse spezifisch
- Nachvollziehbare Bedingungen: Erfassen Sie die Zeichnungsrevision, das Spulenmaterial, die Dicke, die Betriebsbedingungen und die Messpunkte.
- Repräsentative Muster: Bewahren Sie Muster oder Fotos mit Messungen auf, wie mit dem Lieferanten vereinbart. Vergleichen Sie jede versprochene Verbesserung mit dem angegebenen Testumfang.
- Abdeckungsgrenzen: Ergebnisse für eine Profil-/Materialkombination belegen nicht die Leistung für jede Zeichnung in der Familie.
Halten Sie die Maschinenfähigkeit von der Baugenehmigung getrennt. Fragen Sie Ihren Projektingenieur nach der für Ihr Bodensystem erforderlichen Terrassenkonstruktion und Leistungsdokumentation.
Häufig gestellte Fragen
Die Länge allein verändert den Querschnitt nicht. Bestätigen Sie die Bedienelemente, den Grenzwert und den Handhabungsbereich. Sehr kurze oder lange Bleche können bei gleichen Umformwerkzeugen zu Grenzen führen.
Kann man eine breitere Hauptspule direkt speisen?
Nur im vereinbarten Futterbereich. Wenn Ihr Material gespalten werden muss, fordern Sie diese Ausrüstung oder Dienstleistung separat an; Gehen Sie nicht davon aus, dass es im Lieferumfang des Deckformers enthalten ist.
Es kann die separate Vorbereitung oder Wartung von Werkzeugen unterstützen, kann jedoch den Rest der Linie nicht ersetzen. Fragen Sie, welche Basis-, Antriebs-, Steuerungs- und Handhabungsgeräte weiterhin gemeinsam genutzt werden und welche Ausfälle immer noch die Produktion stoppen.
Senden Sie eine vollständige profilspezifische Anfrage
Wählen Sie die Architektur, die Ihre vereinbarte Profilfamilie, den kompletten Ausstattungsumfang und den Zeitplan für schwierige Wochen abdeckt.
Senden Sie BMS die Zeichnung, das Material, die Spule, die Bestellung und die elektrischen Angaben oben. Fordern Sie eine profilweise Ausrüstungsempfehlung und ein detailliertes Angebot an.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


