Për një makinë formimi të rrotullave të dyshemesë, zgjidhni stacione fikse për një profil dominues të provuar, gomone të lëvizshme për disa profile të dakorduara ose pajisje me dy shtresa për dy profile të përsëritura.
Zgjidhni kundër vizatimeve tuaja, furnizimit me spirale dhe përzierjes së porosisë. Një ofertë me katër profile nuk mbulon automatikisht një të pestën; dy nivele formuese nuk krijojnë prodhim të njëkohshëm.
Krahasoni pajisjet fikse, të raftuara dhe me dy shtresa
Krahasoni se ku qëndron vegla dhe çfarë duhet të ndryshojë. Vetëm emri i paraqitjes nuk përcakton se cilat vizatime në kuvertë mund të prodhojë pajisja juaj.
- Stacione fikse: Rrotullat e formimit të përputhur qëndrojnë të instaluara. Një gjeometri e ndryshme mund të ketë nevojë për një rregullim të projektuar ose ripunim individual.
- Barkat e lëvizshme: Mbajtësit, boshtet dhe veglat lëvizin si module të montuara. Identifikoni çdo udhërrëfyes, prerës ose pjesë të tjera që qëndrojnë jashtë atyre moduleve.
- Dy shtresa: Dy grupe formuese qëndrojnë të instaluara në nivele të ndryshme. Pyesni se si është zgjedhur niveli i kërkuar dhe cilat pajisje ndan.
Lexoni në çdo rresht për të krahasuar tre opsionet. Në një ekran të ngushtë, lëvizni horizontalisht nëpër këtë matricë.
Pajisjet fikse, të raftuara dhe me dy shtresa: krahasoni të njëjtat shtatë kërkesa
Lexoni shembujt BMS si grupe profilesh të përcaktuara
BMS përshkruan një Makinë për formimin e rrotullave të dyshemesë me dy shtresa për dy profile të dallueshme. Krahasoni ato dy vizatime me punën e përsëritur që duhet të jepni.

Dy nivele formimi në një makinë dyshemeje me dy shtresa BMS.
- Shembull i raftuar me katër profile: BMS përshkruan montime veglave të lëvizshme për katër profile. Përputhni vizatimet tuaja me veglat e ofruara; profilet e palidhura kanë nevojë për konfirmim të veçantë.
- Shembull i shtresave me dy profile: Pyetni se cilat furnizime, disqe, kontrolle, prerëse dhe pajisje shkarkimi janë të përbashkëta.
Kontrolloni se çfarë do të ndryshonte listën tuaj të ngushtë
- Një profil afatgjatë mbizotërues: Mbani stacionet fikse në listën e ngushtë kur porositë alternative mund të grupohen, bëhen diku tjetër ose shërbehen nga një marrëveshje riorganizimi të rënë dakord.
- Majat e dorëzimit të mbivendosura: Krahasoni dritaret e kërkuara të prodhimit me orët e disponueshme. Një makinë mund të mbulojë të dyja format, por nuk ka kohë për porositë e tyre të kombinuara.
- Kërkohet prodhimi paralel: Kërkoni një plan urbanistik të projektuar që tregon furnizimin e veçantë të spirales, rregullimet e prerjes dhe shkarkimit. Mos e nxirrni atë aftësi nga numri i niveleve.
- Fleksibiliteti i papërdorur: Merrni parasysh kërkesat shtesë për vegla pune, ruajtje dhe mirëmbajtje. Krahasoni ato me librin tuaj aktual të porosive përpara se të zgjeroni hapësirën e pajisjeve.
Përcaktoni familjen tuaj të profilit të kuvertës dhe furnizimin me spirale
Përcaktoni familjen nga çdo vizatim dhe kombinim material i vlefshëm. Dimensionet e përgjithshme të ngjashme mund të fshehin brinjë të ndryshme, xhiro anësore ose reliev.
Specifikoni kuvertën e përfunduar
- Prerje tërthore: Siguroni lartësinë e brinjëve, hapin, gjerësinë e kapakut, kthesat dhe xhiron anësore. Shënoni rishikimin e vizatimit dhe dimensionet që klienti juaj do të inspektojë.
- Sipërfaqja dhe veçoritë dytësore: Specifikoni modelin dhe pozicionin e stampimit, plus vrimat, vrimat ose detajet e skajeve. Pyetni se cilat veçori kanë nevojë për mjete ose cilësime të ndryshme.
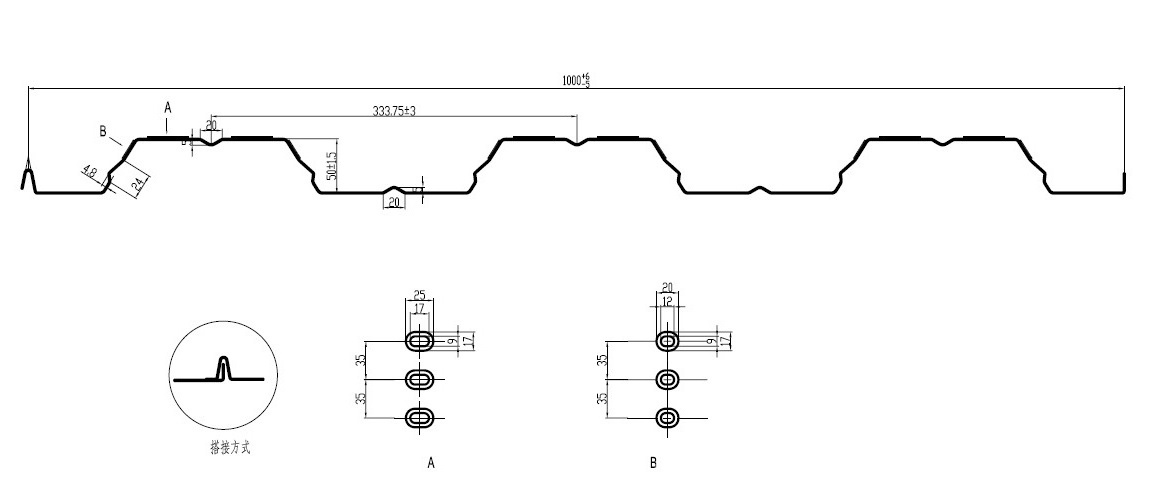
Detajet e prerjes tërthore të kuvertës dhe relievit nga dokumentacioni i pajisjeve YX50-333-1000 të BMS.
Makina e stolisjes së dyshemesë me dizajn evropian të BMS përshkruhet rreth YX50-333-1000. Përdorni atë specifikë të nivelit të vizatimit kur kërkoni familjen tuaj të profilit.
Tregoni kufijtë e materialit, spirales dhe porosisë
Inputet që përcaktojnë gamën e pajisjeve të propozuara
Ndani gjerësinë e furnizimit nga gjerësia e kapakut
Dy gjerësi me punë të ndryshme
- Variacioni i gjerësisë: Pyetni nëse ka nevojë për rregullim udhëzues, pajisje të ndryshuara ose një grup tjetër formimi. Një gjerësi e zakonshme e mbështjelljes nuk i bën gjeometritë e përfunduara të këmbyeshme.
- Detyrë vizatimi: Kërkoni grupin e formimit, kombinimet e materialeve të përdorshme, rregullimet dhe veçoritë e përjashtuara për çdo vizatim.
- Profilet e ardhshme: Trajtoni një lartësi të re brinjë, prehër ose model relievit si një kërkesë inxhinierike më vete derisa të bihet dakord për pajtueshmërinë dhe pjesët e furnizuara.
Krahasoni paketën e plotë të ndryshimit të profilit. Identifikoni se çfarë lëviz me veglat, çfarë qëndron e instaluar dhe çfarë duhet ndryshuar veçmas.
- Në trap: Identifikoni stendat, boshtet, rrotullat dhe mjetet e ngulitjes së furnizuar për çdo profil.
- Në bazë: Pyetni se si është vendosur trapi, i lidhur dhe i lidhur me makinën. Kërkoni marrëveshjen e shkëmbimit dhe trajtimit të furnizuesit.
- Ndërmjet niveleve të formimit: Pyetni se si është rreshtuar shiriti me veglat e zgjedhura dhe si arrin prodhimi te pajisjet e prerjes dhe shkarkimit.
- Jashtë grupit të formimit: Përfshini ndryshime në udhëzuesit e hyrjes, cilësimet e nivelimit, shpimit dhe ngulitjes. Numëroni punën e tyre të konfigurimit edhe kur rrotullat mbeten të montuara.
Përputhni prerëset dhe pajisjet e daljes
BMS-të Rrotullues i shtratit të shtratit me raft me qethje fluturues liston një qethje të thjeshtë të përparme, pas ndërprerjeje fluturuese të kontrolluar nga shërbimi dhe staker automatik.
Listat e shembujve të saj konvencionale të dizajnit evropian, ndaluan raftet hidraulike pas prerjes dhe daljet pa energji. Krahasoni këto pako si dhe rrotullat e formimit.

Pajisjet BMS të shtruara në dysheme me sipërfaqen e daljes së fletëve.
Kontrollet e prerjes dhe trajtimit për çdo profil
Bëni shtrirjen dhe çmimin të krahasueshëm
- Barka ekstra: Pyetni nëse çmimi përfshin kollonat prerëse, stendat e magazinimit dhe pajisjet e shkëmbimit.
- Linjat e kuotimit: Përcaktoni makinën me mbështjellës ose mbështjellës, rojet, kontrollet, raftet e daljes ose stakerin, me sasitë, profilet e caktuara dhe çmimet e artikujve opsionalë.
- Çmimi 'Pëlqim për': Krahasoni paketat e plota familjare. Identifikoni artikujt e furnizuar në vend përpara se të trajtoni një çmim bazë më të ulët të makinës si një kosto totale më të ulët blerjeje.
Pranoni kërkesat e sigurisë për shkëmbimin
Kërkojini furnizuesit dhe ekipit tuaj të sigurisë së impiantit të përcaktojnë mbrojtjen, metodën e shkëmbimit të veglave dhe kontrollin e energjisë elektrike, hidraulike dhe të ruajtur.
- ISO 12100: Trajton vlerësimin e rrezikut të makinerive. Nuk përcakton konformitetin e makinës së ofruar.
- ISO 14118: Trajton parandalimin e fillimit të papritur. Pyesni se si zbatohen kërkesat për pajisjet e propozuara dhe marrëveshjen e shkëmbimit.
Matni ndryshimin kundrejt përzierjes së porosive tuaja
Krahasoni kohën e plotë të ndërrimit duke përdorur të njëjtat kushte fillimi, përfundimi dhe pranimi. Lëvizja kohore e trapave vetëm lë humbje të tjera të prodhimit jashtë krahasimit.
Koha e gjithë kaloni
Një interval i plotë ndërrimi
Llogaritni një buxhet përfaqësues javor të kohës
Përdorni njehsorët aktualë sipas profilit, grupeve, datave të mbarimit, ndryshimeve të spirales dhe ndërrimeve të disponueshme. Aplikoni një normë të pranuar të funksionimit për përzierjen e materialit dhe gjatësisë së specifikuar.
Llogaritja javore ilustruese - supozime hipotetike
- Përdorni inputet e demonstruara: Shpejtësia e supozuar dhe koha e ndryshimit nuk janë specifikime BMS ose rezultate të matura. Vlerat zëvendësuese të demonstruara për çdo konfigurim të propozuar.
- Shtoni ndalesa të tjera: Shembulli përjashton ndryshime të veçanta të spirales, prishje, mirëmbajtje dhe humbje të tjera. Përfshijini ato pa numëruar dy herë të njëjtin interval të ndalur.
Kontrolloni javën e vështirë
- Seritë urgjente: Kryeni krahasimin për porositë e vogla të përsëritura dhe maksimumin e dorëzimit të mbivendosur, jo vetëm vëllimin mesatar mujor.
- Prerja dhe shkarkimi: Reflektoni kufijtë e prerësit, grumbulluesit dhe shkarkimit manual në shpejtësinë e pranuar të funksionimit ose lejimin e ndalimit.
- Oferta të krahasueshme: Përdorni të njëjtën sasi të pranuar të prodhimit, profile, përzierje materiale dhe gjatësi në të tre llogaritjet.
- Njerëzit dhe përgatitja: Përfshini operatorët, burimet e trajtimit dhe përgatitjen off-line të nevojshme për çdo ndryshim. Kontrolloni nëse ato janë të disponueshme në ndërrimin e planifikuar.
- Grupimi i porosive: Grupimi i të njëjtit profil mund të reduktojë ndërrimin, por ndryshon stokun dhe kohën e dorëzimit. Kontrolloni të dyja pasojat përpara se të ndryshoni madhësinë e grupeve.
Kërkoni një demonstrim dhe kuotim specifik për profilin
Kërkoni një provë duke përdorur vizatimet tuaja dhe spirale përfaqësuese. Pajtohuni me kërkesat për kalimin e profilit, personelin, pajisjet dhe pranimin përpara demonstrimit.
Demonstroni një tranzicion të dobishëm të profilit
- Pajtohuni me matricën e provës. Zgjidhni kombinimet e profilit/materialit që mbulojnë trashësinë, gjatësinë dhe dallimet përkatëse në reliev. Përcaktoni dimensionet, cilësinë e prerjes dhe kërkesat e trajtimit me ekipin tuaj të cilësisë.
- Vraponi dhe inspektoni. Identifikoni shkallën dhe trashësinë e spirales. Inspektoni brinjët, gjerësinë e kapakut, xhiron, stampimin dhe prerjen e skajeve ndaj vizatimeve; mbështetja dhe grumbullimi i fletës së kontrollit.
- Ndrysho dhe rinis. Tregoni shkëmbimin aktual të mjeteve ose zgjedhjen e nivelit, duke përfshirë udhëzuesit dhe prerëset. Regjistroni intervalin e plotë dhe materialin e përdorur përpara se të rifillojë prodhimi i pranueshëm.
- Kthehu në një profil të mëparshëm. Aty ku porositë e përsëritura kanë rëndësi, krahasoni mostrat e përsëritura dhe punën e nevojshme për të rivendosur konfigurimin e mëparshëm. Një ekzekutim i vetëm me profil të lehtë nuk mund ta tregojë atë tranzicion.
Dërgoni një kërkesë të plotë për kuotim (RFQ)
Inputet RFQ për fabrikën tuaj indiane
Përdorni Gama e makinerisë për formimin e rrotullave të kuvertës metalike për të identifikuar kandidatët. Kërkojini secilit furnizues të japë kuota për të njëjtat vizatime, detyrë prodhimi dhe pajisje të furnizuara.
Kërkoni dokumente të krahasueshme kuotimi
- Mbulimi i profilit: Kërkoni një listë vizatim pas vizatimi që cakton çdo trap, grup rrotullash, vegël ngulitjeje dhe mallë prerëse.
- Përgjegjësitë e cituara: Ndani artikujt e përfshirë, opsionet me çmime dhe punën e ofruar në vend. Identifikoni çdo ndryshim të kërkuar në pajisjet e përbashkëta.
- Kushtet e mbështetjes: Përcaktoni mjetet rezervë, instalimin, trajnimin dhe shërbimin në mënyrë që çdo ofertë të mbulojë të njëjtën detyrë blerjeje.
Mbani rezultatet e provës specifike
- Kushtet e gjurmueshme: Regjistroni rishikimin e vizatimit, materialin e spirales, trashësinë, kushtet e funksionimit dhe pikat matëse.
- Mostrat përfaqësuese: Mbani mostrat ose fotografitë me matje, siç është rënë dakord me furnizuesin. Krahasoni çdo përmirësim të premtuar me atë qëllim të deklaruar të provës.
- Kufijtë e mbulimit: Rezultatet për një kombinim të profilit/materialit nuk vendosin performancën për çdo vizatim në familje.
Mbajeni aftësinë e makinës të ndarë nga miratimi strukturor. Pyesni inxhinierin tuaj të projektit për dizajnin e kuvertës dhe dokumentacionin e performancës që kërkohet për sistemin tuaj të dyshemesë.
Pyetjet e bëra shpesh
Vetëm gjatësia nuk e ndryshon prerjen tërthore. Konfirmoni kontrollet, kufirin dhe diapazonin e trajtimit; fletët shumë të shkurtra ose të gjata mund të krijojnë kufij me të njëjtat mjete formimi.
A mund të ushqeni drejtpërdrejt një spirale kryesore më të gjerë?
Vetëm brenda intervalit të furnizimit të rënë dakord. Nëse furnizimi juaj ka nevojë për prerje, kërkoni atë pajisje ose shërbim veçmas; mos supozoni se është përfshirë me ish-kuvertën.
Mund të mbështesë përgatitjen ose mirëmbajtjen e veglave të veçanta, por nuk mund të zëvendësojë pjesën tjetër të linjës. Pyesni se cila bazë, makinë, kontrolle dhe pajisje të trajtimit mbeten të përbashkëta dhe cilat dështime ende ndalojnë prodhimin.
Dërgo një RFQ të plotë specifike për profilin
Zgjidhni arkitekturën që mbulon familjen tuaj të profilit të rënë dakord, hapësirën e plotë të pajisjeve dhe orarin e javës së vështirë.
Dërgoni BMS vizatimin, materialin, bobinën, porosinë dhe hyrjet elektrike të mësipërme. Kërkoni një rekomandim pajisjeje profili për profil dhe një kuotë të detajuar.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


