فرش ڈیک رول بنانے والی مشین کے لیے، غالب ثابت شدہ پروفائل کے لیے فکسڈ اسٹیشنوں کو شارٹ لسٹ کریں، متعدد متفقہ پروفائلز کے لیے ہٹنے کے قابل رافٹس، یا دو بار بار چلنے والے پروفائلز کے لیے ڈبل پرت کا سامان۔
اپنی ڈرائنگ، کوائل سپلائی اور آرڈر مکس کے خلاف انتخاب کریں۔ چار پروفائل کی پیشکش خود بخود پانچویں کا احاطہ نہیں کرتی ہے۔ دو تشکیل کی سطحیں بیک وقت پیداوار قائم نہیں کرتی ہیں۔
فکسڈ، رافڈ اور ڈبل لیئر آلات کا موازنہ کریں۔
موازنہ کریں کہ ٹولنگ کہاں رہتی ہے اور کیا تبدیل ہونا چاہیے۔ اکیلے لے آؤٹ کا نام یہ قائم نہیں کرتا ہے کہ آپ کا سامان کون سی ڈیک ڈرائنگ بنا سکتا ہے۔
- فکسڈ اسٹیشنز: مماثل فارمنگ رولز انسٹال رہتے ہیں۔ ایک مختلف جیومیٹری کو انجینئرڈ ایڈجسٹمنٹ یا انفرادی ری ٹولنگ کی ضرورت ہو سکتی ہے۔
- ہٹانے کے قابل رافٹس: اسٹینڈز، شافٹ اور ٹولنگ اسمبل شدہ ماڈیولز کے طور پر حرکت کرتے ہیں۔ کسی بھی گائیڈ، کٹر یا دیگر حصوں کی شناخت کریں جو ان ماڈیولز سے باہر رہیں۔
- ڈبل لیئر: دو فارمنگ سیٹ مختلف سطحوں پر نصب رہتے ہیں۔ پوچھیں کہ مطلوبہ سطح کا انتخاب کیسے کیا جاتا ہے اور یہ کون سا سامان شیئر کرتا ہے۔
تینوں اختیارات کا موازنہ کرنے کے لیے ہر قطار میں پڑھیں۔ ایک تنگ اسکرین پر، اس میٹرکس کے ذریعے افقی طور پر سکرول کریں۔
فکسڈ، رافٹڈ اور ڈبل لیئر آلات: انہی سات ضروریات کا موازنہ کریں۔
BMS مثالوں کو بطور وضاحت شدہ پروفائل سیٹ پڑھیں
BMS بیان کرتا ہے a ڈبل لیئر فلور ڈیک رول بنانے والی مشین ۔ دو الگ الگ پروفائلز کے لیے ان دو ڈرائنگ کا بار بار چلنے والے کام کے ساتھ موازنہ کریں جس کی آپ کو فراہمی کی ضرورت ہے۔

بی ایم ایس ڈبل لیئر فلور ڈیک مشین پر دو بنانے والی سطحیں۔
- فور پروفائل رافٹڈ مثال: BMS چار پروفائلز کے لیے ہٹنے کے قابل ٹولنگ اسمبلیوں کو بیان کرتا ہے۔ اپنی ڈرائنگ کو پیش کردہ ٹولنگ سے جوڑیں۔ غیر متعلقہ پروفائلز کو علیحدہ تصدیق کی ضرورت ہے۔
- دو پروفائل پرت کی مثال: پوچھیں کہ کون سی انفیڈ، ڈرائیوز، کنٹرولز، کٹر اور ڈسچارج آلات مشترکہ ہیں۔
چیک کریں کہ آپ کی شارٹ لسٹ میں کیا تبدیلی آئے گی۔
- ایک غالب طویل مدتی پروفائل: مقررہ اسٹیشنوں کو شارٹ لسٹ میں رکھیں جب متبادل آرڈرز کو گروپ کیا جا سکتا ہے، کسی اور جگہ بنایا جا سکتا ہے یا دوبارہ ٹولنگ کے ایک متفقہ انتظام کے ذریعے پیش کیا جا سکتا ہے۔
- اوور لیپنگ ڈیلیوری کی چوٹی: مطلوبہ پروڈکشن ونڈوز کا دستیاب اوقات کے ساتھ موازنہ کریں۔ ایک مشین دونوں شکلوں کا احاطہ کر سکتی ہے لیکن ان کے مشترکہ آرڈرز کے لیے وقت کی کمی ہے۔
- متوازی آؤٹ پٹ درکار ہے: ایک انجنیئرڈ لے آؤٹ کی درخواست کریں جس میں علیحدہ کوائل سپلائی، کاٹنے اور اتارنے کے انتظامات دکھائے جائیں۔ سطحوں کی تعداد سے اس صلاحیت کا اندازہ نہ لگائیں۔
- غیر استعمال شدہ لچک: اضافی ٹولنگ، اسٹوریج اور دیکھ بھال کے تقاضوں کا حساب۔ سامان کے دائرہ کار کو بڑھانے سے پہلے اپنی موجودہ آرڈر بک سے ان کا موازنہ کریں۔
اپنے ڈیک پروفائل فیملی اور کوائل سپلائی کی وضاحت کریں۔
ہر ڈرائنگ اور درست مواد کے امتزاج سے خاندان کی وضاحت کریں۔ اسی طرح کے مجموعی طول و عرض مختلف پسلیاں، سائڈ لیپس یا ایمبوسنگ کو چھپا سکتے ہیں۔
تیار شدہ ڈیک کی وضاحت کریں۔
- کراس سیکشن: پسلی کی اونچائی، پچ، کور کی چوڑائی، موڑیں اور سائیڈ لیپس فراہم کریں۔ ڈرائنگ پر نظرثانی اور طول و عرض کو نشان زد کریں جن کا آپ کا صارف معائنہ کرے گا۔
- سطح اور ثانوی خصوصیات: ایمبوسنگ پیٹرن اور پوزیشن کے علاوہ سوراخ، سلاٹ یا کنارے کی تفصیلات بتائیں۔ پوچھیں کہ کن خصوصیات کو مختلف ٹولز یا سیٹنگز کی ضرورت ہے۔
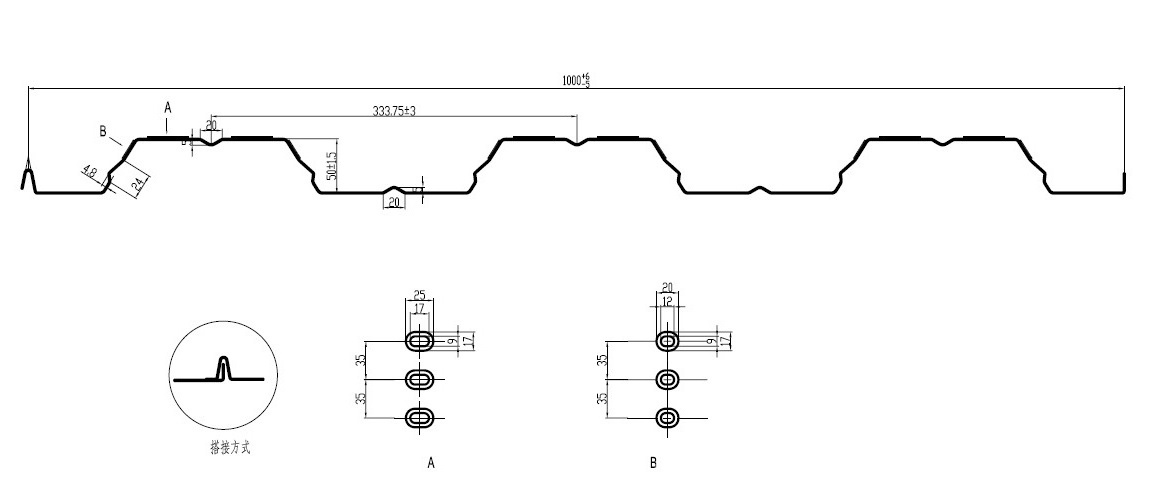
ڈیک کراس سیکشن اور بی ایم ایس کے YX50-333-1000 آلات کی دستاویزات سے ایمبوسنگ کی تفصیلات۔
BMS کی یورپی ڈیزائن کی فرش ڈیکنگ مشین YX50-333-1000 کے ارد گرد بیان کی گئی ہے۔ اپنی پروفائل فیملی کی درخواست کرتے وقت اس ڈرائنگ لیول کی خصوصیت کا استعمال کریں۔
مواد، کنڈلی اور آرڈر کی حدود بیان کریں۔
ان پٹ جو مجوزہ آلات کی حد کی وضاحت کرتے ہیں۔
فیڈ کی چوڑائی کو کور کی چوڑائی سے الگ کریں۔
مختلف کاموں کے ساتھ دو چوڑائی
- چوڑائی کا تغیر: پوچھیں کہ کیا اسے گائیڈ ایڈجسٹمنٹ، تبدیل شدہ ٹولنگ یا کسی اور فارمنگ سیٹ کی ضرورت ہے۔ ایک عام کنڈلی کی چوڑائی مکمل جیومیٹریوں کو قابل تبادلہ نہیں بناتی ہے۔
- ڈرائنگ اسائنمنٹ: ہر ڈرائنگ کے لیے فارمنگ سیٹ، قابل استعمال مواد کے امتزاج، ایڈجسٹمنٹ اور خارج کردہ خصوصیات کے لیے پوچھیں۔
- مستقبل کے پروفائلز: ایک نئی پسلی کی اونچائی، گود یا ابھرے ہوئے پیٹرن کو ایک الگ انجینئرنگ درخواست کے طور پر اس وقت تک سمجھیں جب تک کہ مطابقت اور فراہم کردہ حصوں پر اتفاق نہ ہوجائے۔
مکمل پروفائل چینج پیکج کا موازنہ کریں۔ شناخت کریں کہ ٹولنگ کے ساتھ کیا حرکت ہوتی ہے، کیا انسٹال رہتا ہے اور کیا الگ سے تبدیل کرنا ضروری ہے۔
- بیڑے پر: ہر پروفائل کے لیے فراہم کردہ اسٹینڈز، شافٹ، رولز اور ایمبوسنگ ٹولز کی شناخت کریں۔
- بنیاد پر: پوچھیں کہ بیڑا کس طرح واقع ہے، باندھا ہوا ہے اور ڈرائیو سے جڑا ہوا ہے۔ سپلائر کے تبادلے اور ہینڈلنگ کے انتظام کی درخواست کریں۔
- تشکیل کی سطحوں کے درمیان: پوچھیں کہ پٹی کو کس طرح منتخب کردہ ٹولنگ کے ساتھ جوڑا جاتا ہے اور آؤٹ پٹ کٹنگ اور ڈسچارج آلات تک کیسے پہنچتی ہے۔
- فارمنگ سیٹ کے باہر: انٹری گائیڈز، لیولنگ، پنچنگ اور ایمبوسنگ سیٹنگز میں تبدیلیاں شامل کریں۔ ان کے سیٹ اپ کے کام کو شمار کریں یہاں تک کہ جب رولز جمع رہیں۔
کٹر اور باہر نکلنے کے سامان کو ملا دیں۔
بی ایم ایس فلائنگ شیئر کے ساتھ رافٹیڈ فلور ڈیکنگ رولفارمر ایک فرنٹ پلین شیئر، سروو کنٹرولڈ فلائنگ پوسٹ کٹ آف اور آٹومیٹک سٹیکر کی فہرست دیتا ہے۔
اس کی روایتی یورپی ڈیزائن کی مثالوں کی فہرستوں نے ہائیڈرولک پوسٹ کٹنگ اور غیر پاورڈ ایگزٹ ریک کو روک دیا۔ ان پیکجوں کے ساتھ ساتھ تشکیل دینے والے رولز کا موازنہ کریں۔

بی ایم ایس نے اپنے شیٹ ایگزٹ ایریا کے ساتھ فرش ڈیک کا سامان اٹھایا۔
ہر پروفائل کے لیے چیک کاٹنا اور ہینڈل کرنا
گنجائش اور قیمت کا موازنہ کریں۔
- اضافی رافٹس: پوچھیں کہ کیا قیمت میں کٹنگ ڈیز، اسٹوریج اسٹینڈز اور ایکسچینج کا سامان شامل ہے۔
- کوٹیشن لائنز: ڈیکوائلر یا کوائل کار، گارڈز، کنٹرولز، ایگزٹ ریک یا اسٹیکر کو مقدار، تفویض کردہ پروفائلز اور اختیاری اشیاء کی قیمتوں کے ساتھ آئٹمائز کریں۔
- پسند کی قیمت: مکمل فیملی پیکجوں کا موازنہ کریں۔ کم بنیادی مشین کی قیمت کو کم خریداری لاگت کے طور پر سمجھنے سے پہلے مقامی طور پر فراہم کردہ اشیاء کی شناخت کریں۔
تبادلے کی حفاظت کی ضروریات سے اتفاق کریں۔
فراہم کنندہ اور اپنی پلانٹ کی حفاظتی ٹیم سے حفاظت، ٹولنگ ایکسچینج کا طریقہ اور برقی، ہائیڈرولک اور ذخیرہ شدہ توانائی کے کنٹرول کی وضاحت کرنے کو کہیں۔
- آئی ایس او 12100: مشینری کے خطرے کی تشخیص کو ایڈریس کرتا ہے۔ یہ پیش کردہ مشین کی مطابقت کو قائم نہیں کرتا ہے۔
- آئی ایس او 14118: غیر متوقع آغاز کی روک تھام کا پتہ دیتا ہے۔ پوچھیں کہ مجوزہ آلات اور تبادلے کے انتظامات پر تقاضے کیسے لاگو ہوتے ہیں۔
اپنے آرڈر مکس کے خلاف تبدیلی کی پیمائش کریں۔
ایک ہی آغاز، ختم اور قبولیت کی شرائط کا استعمال کرتے ہوئے مکمل تبدیلی کے وقت کا موازنہ کریں۔ اکیلے ٹائمنگ رافٹ موومنٹ دوسرے پیداواری نقصانات کو مقابلے سے باہر چھوڑ دیتی ہے۔
پورے سوئچ کا وقت
ایک مکمل تبدیلی کا وقفہ
نمائندہ ہفتہ وار ٹائم بجٹ کا حساب لگائیں۔
پروفائل، بیچز، مقررہ تاریخوں، کوائل کی تبدیلیوں اور دستیاب شفٹوں کے حساب سے اصل میٹر استعمال کریں۔ مخصوص مواد اور لمبائی کے آمیزے کے لیے ایک قبول شدہ رننگ ریٹ کا اطلاق کریں۔
مثالی ہفتہ وار حساب - فرضی مفروضے۔
- دکھائے گئے آدانوں کا استعمال کریں: فرض شدہ شرح اور تبدیلی کا وقت BMS کی وضاحتیں یا پیمائش شدہ نتائج نہیں ہیں۔ ہر مجوزہ کنفیگریشن کے لیے متبادل اقدار کا مظاہرہ کیا گیا ہے۔
- دیگر اسٹاپیجز شامل کریں: مثال میں الگ الگ کنڈلی کی تبدیلی، بریک، دیکھ بھال اور دیگر نقصانات شامل نہیں ہیں۔ ایک ہی رکے ہوئے وقفے کو دو بار شمار کیے بغیر ان کو شامل کریں۔
مشکل ہفتہ چیک کریں۔
- ارجنٹ بیچز: چھوٹے ریپیٹ آرڈرز اور اوور لیپنگ ڈیلیوری چوٹیوں کا موازنہ چلائیں، نہ صرف اوسط ماہانہ حجم۔
- کاٹنا اور اتارنا: رننگ ریٹ یا اسٹاپیج الاؤنس میں کٹر، اسٹیکر اور مینوئل ان لوڈنگ کی حد کو منعکس کریں۔
- موازنہ پیشکش: تینوں حسابات میں ایک ہی قبول شدہ آؤٹ پٹ مقدار، پروفائلز، مواد اور لمبائی کا مرکب استعمال کریں۔
- لوگ اور تیاری: آپریٹرز، ہینڈلنگ وسائل اور ہر تبدیلی کے لیے آف لائن تیاری شامل کریں۔ چیک کریں کہ وہ منصوبہ بند شفٹ میں دستیاب ہیں۔
- آرڈر گروپنگ: ایک ہی پروفائل کو گروپ کرنے سے سوئچنگ کم ہوسکتی ہے، لیکن اسٹاک اور ڈیلیوری کا وقت بدل جاتا ہے۔ بیچ کے سائز کو تبدیل کرنے سے پہلے دونوں نتائج کو چیک کریں۔
پروفائل کے لیے مخصوص مظاہرے اور کوٹیشن کی درخواست کریں۔
اپنی ڈرائنگ اور نمائندہ کنڈلی کا استعمال کرتے ہوئے ٹرائل کی درخواست کریں۔ مظاہرے سے پہلے پروفائل کی منتقلی، عملے، سازوسامان اور قبولیت کے تقاضوں سے اتفاق کریں۔
ایک مفید پروفائل کی منتقلی کا مظاہرہ کریں۔
- ٹرائل میٹرکس سے اتفاق کریں۔ متعلقہ موٹائی، لمبائی اور ایمبوسنگ فرق کو پورا کرنے والے پروفائل/مٹیریل کے امتزاج کو منتخب کریں۔ اپنی کوالٹی ٹیم کے ساتھ طول و عرض کی وضاحت کریں، معیار اور ہینڈلنگ کی ضروریات کو کاٹیں۔
- چلائیں اور معائنہ کریں۔ کنڈلی گریڈ اور موٹائی کی شناخت کریں. پسلیوں، کور کی چوڑائی، لیپس، ایمبوسنگ اور ڈرائنگ کے خلاف سروں کا معائنہ کریں۔ شیٹ سپورٹ اور اسٹیکنگ چیک کریں۔
- تبدیل کریں اور دوبارہ شروع کریں۔ گائیڈز اور کٹر سمیت اصل ٹولنگ ایکسچینج یا لیول سلیکشن دکھائیں۔ قابل قبول آؤٹ پٹ دوبارہ شروع ہونے سے پہلے استعمال شدہ مکمل وقفہ اور مواد کو ریکارڈ کریں۔
- پہلے والے پروفائل پر واپس جائیں۔ جہاں دہرانے کے آرڈرز اہم ہیں، دہرائے گئے نمونوں اور پچھلے سیٹ اپ کو بحال کرنے کے لیے درکار کام کا موازنہ کریں۔ ایک آسان پروفائل رن اس منتقلی کو نہیں دکھا سکتا۔
کوٹیشن کے لیے ایک مکمل درخواست بھیجیں (RFQ)
آپ کی ہندوستانی فیکٹری کے لیے آر ایف کیو ان پٹ
استعمال کریں۔ امیدواروں کی شناخت کے لیے دھاتی ڈیک رول بنانے والی مشین کی حد۔ ہر سپلائر سے ایک ہی ڈرائنگ، پروڈکشن ٹاسک اور فراہم کردہ سامان کے حوالے سے حوالہ دینے کو کہیں۔
تقابلی کوٹیشن دستاویزات کی درخواست کریں۔
- پروفائل کوریج: ہر بیڑا، رول سیٹ، ایمبوسنگ ٹول اور کٹنگ ڈائی تفویض کرنے والی ڈرائنگ بہ ڈرائنگ لسٹ کی درخواست کریں۔
- حوالہ کردہ ذمہ داریاں: شامل اشیاء، قیمت کے اختیارات اور مقامی طور پر فراہم کردہ کام کو الگ کریں۔ مشترکہ آلات میں درکار تبدیلیوں کی نشاندہی کریں۔
- سپورٹ کی شرائط: اسپیئر ٹولز، انسٹالیشن، ٹریننگ اور سروس کو آئٹمائز کریں تاکہ ہر کوٹیشن ایک ہی خریداری کے کام کا احاطہ کرے۔
آزمائشی نتائج کو مخصوص رکھیں
- ٹریس ایبل کنڈیشنز: ڈرائنگ ریویژن، کوائل میٹریل، موٹائی، آپریٹنگ حالات اور پیمائش کے پوائنٹس کو ریکارڈ کریں۔
- نمائندہ نمونے: نمونے یا تصویریں پیمائش کے ساتھ رکھیں، جیسا کہ سپلائر سے اتفاق کیا گیا ہے۔ اس بیان کردہ آزمائشی دائرہ کار سے کسی بھی وعدہ شدہ بہتری کا موازنہ کریں۔
- کوریج کی حد: ایک پروفائل/مٹیریل کے امتزاج کے نتائج خاندان میں ہر ڈرائنگ کے لیے کارکردگی کو قائم نہیں کرتے ہیں۔
مشین کی صلاحیت کو ساختی منظوری سے الگ رکھیں۔ اپنے پراجیکٹ انجینئر سے ڈیک ڈیزائن اور کارکردگی کی دستاویزات کے لیے پوچھیں جو آپ کے فلور سسٹم کے لیے درکار ہیں۔
اکثر پوچھے گئے سوالات
صرف لمبائی کراس سیکشن کو تبدیل نہیں کرتی ہے۔ کنٹرولز، کٹ آف اور ہینڈلنگ رینج کی تصدیق کریں۔ بہت مختصر یا لمبی چادریں ایک ہی فارمنگ ٹولز کے ساتھ حدیں بنا سکتی ہیں۔
کیا آپ ایک وسیع تر ماسٹر کوائل کو براہ راست کھلا سکتے ہیں؟
صرف متفقہ فیڈ رینج کے اندر۔ اگر آپ کی سپلائی کو سلٹ کرنے کی ضرورت ہے، تو اس سامان یا سروس کی الگ سے درخواست کریں۔ یہ مت سمجھو کہ یہ ڈیک سابق کے ساتھ شامل ہے۔
یہ علیحدہ ٹولنگ کی تیاری یا دیکھ بھال کی حمایت کر سکتا ہے، لیکن باقی لائن کو تبدیل نہیں کر سکتا۔ پوچھیں کہ کون سا بیس، ڈرائیو، کنٹرول اور ہینڈلنگ کا سامان مشترک رہتا ہے اور کون سی ناکامی اب بھی پیداوار روکتی ہے۔
ایک مکمل پروفائل مخصوص RFQ بھیجیں۔
اس فن تعمیر کا انتخاب کریں جس میں آپ کے متفقہ پروفائل خاندان، مکمل سازوسامان کی گنجائش اور مشکل ہفتہ کے شیڈول کا احاطہ کیا گیا ہو۔
بی ایم ایس کو اوپر دی گئی ڈرائنگ، مواد، کوائل، آرڈر اور الیکٹریکل ان پٹ بھیجیں۔ پروفائل بہ پروفائل آلات کی سفارش اور ایک آئٹمائزڈ کوٹیشن کی درخواست کریں۔

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


