For en gulvdæksrulleformningsmaskine skal du vælge faste stationer til en dominerende gennemprøvet profil, aftagelige flåder til flere aftalte profiler eller dobbeltlagsudstyr til to tilbagevendende profiler.
Vælg ud fra dine tegninger, spoleforsyning og ordremix. Et tilbud på fire profiler dækker ikke automatisk en femtedel; to formningsniveauer etablerer ikke samtidig produktion.
Sammenlign fast, raftet og dobbeltlagsudstyr
Sammenlign hvor værktøjet bliver, og hvad der skal ændres. Layoutnavnet alene fastslår ikke, hvilke dæktegninger dit udstyr kan producere.
- Faste stationer: Matchende formevalser forbliver installeret. En anden geometri kan have behov for en konstrueret justering eller individuel omstilling.
- Aftagelige flåder: Standere, aksler og værktøj bevæger sig som samlede moduler. Identificer eventuelle guider, fræsere eller andre dele, der forbliver uden for disse moduler.
- Dobbeltlag: To formesæt forbliver installeret på forskellige niveauer. Spørg, hvordan det nødvendige niveau er valgt, og hvilket udstyr det deler.
Læs på tværs af hver række for at sammenligne de tre muligheder. På en smal skærm skal du rulle vandret gennem denne matrix.
Fast, raftet og dobbeltlagsudstyr: sammenlign de samme syv krav
Læs BMS-eksemplerne som definerede profilsæt
BMS beskriver en dobbeltlags gulvdæksrulleformningsmaskine til to forskellige profiler. Sammenlign de to tegninger med det tilbagevendende arbejde, du skal levere.

To formningsniveauer på en BMS dobbeltlags gulvdæksmaskine.
- Fire-profil raftet eksempel: BMS beskriver aftagelige værktøjssamlinger til fire profiler. Match dine tegninger til det tilbudte værktøj; ikke-relaterede profiler skal have separat bekræftelse.
- Eksempel på to-profillag: Spørg hvilke indføringer, drev, styringer, fræsere og udløbsudstyr, der deles.
Tjek, hvad der ville ændre din shortliste
- En dominerende langsigtet profil: Hold faste stationer på shortlisten, når alternative ordrer kan grupperes, laves andre steder eller betjenes efter en aftalt omstillingsordning.
- Overlappende leveringstoppe: Sammenlign påkrævede produktionsvinduer med tilgængelige timer. En maskine kan dække begge former, men mangler tid til deres kombinerede ordrer.
- Parallel output påkrævet: Anmod om et konstrueret layout, der viser den separate spoleforsyning, skære- og aflæsningsarrangementer. Udled ikke denne evne ud fra antallet af niveauer.
- Ubrugt fleksibilitet: Tag højde for de yderligere krav til værktøj, opbevaring og vedligeholdelse. Sammenlign dem med din nuværende ordrebog, før du udvider udstyrsomfanget.
Definer din dækprofilfamilie og spoleforsyning
Definer familien ud fra hver tegning og gyldig materialekombination. Lignende overordnede dimensioner kan skjule forskellige ribber, sidelapninger eller prægning.
Angiv det færdige dæk
- Tværsnit: Giv ribbens højde, stigning, dækbredde, bøjninger og sideomløb. Marker tegningsrevisionen og de mål, som din kunde vil inspicere.
- Overflade og sekundære funktioner: Angiv prægemønster og -position samt huller, slidser eller kantdetaljer. Spørg hvilke funktioner der kræver forskellige værktøjer eller indstillinger.
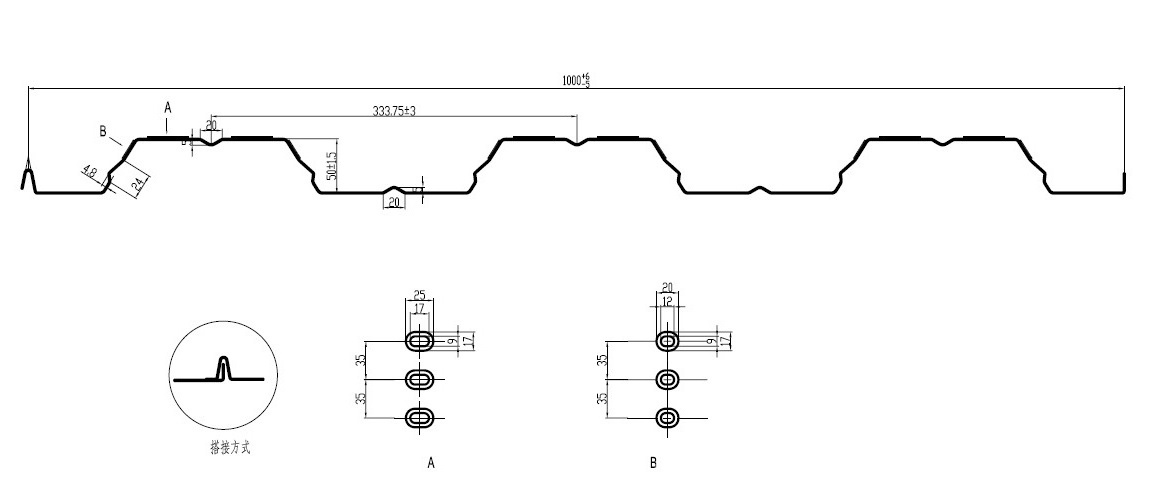
Dæktværsnit og prægningsdetaljer fra BMS's YX50-333-1000 udstyrsdokumentation.
BMS's gulvbeklædningsmaskine i europæisk design er beskrevet omkring YX50-333-1000. Brug den specificitet på tegneniveau, når du anmoder om din egen profilfamilie.
Angiv grænserne for materiale, spole og rækkefølge
Input, der definerer det foreslåede udstyrsområde
Adskil fremføringsbredden fra dækslets bredde
To bredder med forskellige job
- Breddevariation: Spørg, om den har brug for styrejustering, ændret værktøj eller et andet formesæt. En fælles spolebredde gør ikke færdige geometrier udskiftelige.
- Tegneopgave: Spørg efter formsættet, brugbare materialekombinationer, justeringer og udelukkede funktioner til hver tegning.
- Fremtidige profiler: Behandl en ny ribbehøjde, overlapning eller prægningsmønster som en separat ingeniøranmodning, indtil kompatibilitet og medfølgende dele er aftalt.
Sammenlign den komplette profilændringspakke. Identificer, hvad der bevæger sig med værktøjet, hvad der forbliver installeret, og hvad der skal ændres separat.
- På flåden: Identificer de medfølgende stativer, skafter, ruller og prægeværktøjer for hver profil.
- Ved basen: Spørg hvordan flåden er placeret, fastgjort og forbundet til drevet. Anmod om leverandørens bytte- og håndteringsordning.
- Mellem formningsniveauer: Spørg, hvordan strimlen er rettet ind efter det valgte værktøj, og hvordan outputtet når skære- og afgangsudstyret.
- Uden for formsættet: Inkluder ændringer til indgangsguider, nivellering, stansning og prægningsindstillinger. Tæl deres opsætningsarbejde, selv når rullerne forbliver samlet.
Match skærene og udgangsudstyret
BMS'er raftet gulvbeklædning rollformer med flyvende saks viser en forreste almindelig saks, servostyret flyvende post-cutoff og automatisk stabler.
Dens konventionelle europæisk design-eksempler viser stoppet hydraulisk efterskæring og udrevne udgangsstativ. Sammenlign disse pakker samt formningsrullerne.

BMS raftet gulvdæksudstyr med dets pladeudgangsområde.
Skæring og håndteringskontrol for hver profil
Gør omfang og pris sammenlignelige
- Ekstra tømmerflåder: Spørg om prisen inkluderer skærematricer, opbevaringsstativer og bytteudstyr.
- Tilbudslinjer: Indstil decoileren eller spolevognen, afskærmninger, kontroller, udgangsreoler eller stabler med mængder, tildelte profiler og valgfri varepriser.
- Like-for-like-pris: Sammenlign komplette familiepakker. Identificer varer leveret lokalt, før du behandler en lavere basismaskinepris som en lavere samlet købspris.
Aftal udvekslingssikkerhedskrav
Bed leverandøren og dit anlægssikkerhedsteam om at definere vagt, værktøjsudvekslingsmetoden og kontrol af elektrisk, hydraulisk og lagret energi.
- ISO 12100: Omhandler maskinrisikovurdering. Det fastslår ikke overensstemmelse med den tilbudte maskine.
- ISO 14118: Omhandler forebyggelse af uventet opstart. Spørg, hvordan kravene gælder for det foreslåede udstyr og udvekslingsarrangement.
Mål omstillingen i forhold til dit ordremix
Sammenlign fuldstændig omstillingstid ved at bruge de samme start-, slut- og acceptbetingelser. Alene timing af flådebevægelser efterlader andre produktionstab uden for sammenligningen.
Tid hele skiftet
Et komplet skifteinterval
Beregn et repræsentativt ugentligt tidsbudget
Brug faktiske målere efter profil, batches, forfaldsdatoer, spoleskift og tilgængelige skift. Anvend en accepteret løbehastighed for det specificerede materiale og længdeblanding.
Illustrativ ugentlig beregning — hypotetiske antagelser
- Brug demonstrerede input: Den antagne hastighed og omstillingstid er ikke BMS-specifikationer eller målte resultater. Erstatningsværdier demonstreret for hver foreslået konfiguration.
- Tilføj andre stop: Eksemplet udelukker separate spoleskift, brud, vedligeholdelse og andre tab. Inkluder dem uden at tælle det samme stoppede interval to gange.
Tjek den svære uge
- Haster batches: Kør sammenligningen for små gentagne ordrer og overlappende leveringstoppe, ikke kun gennemsnitlig månedlig mængde.
- Skæring og aflæsning: Afspejle skære-, stabler- og manuel aflæsningsgrænser i den accepterede kørehastighed eller stopgodtgørelse.
- Sammenlignelige tilbud: Brug samme accepterede outputmængde, profiler, materiale og længdeblanding i alle tre beregninger.
- Mennesker og forberedelse: Inkluder de operatører, håndteringsressourcer og off-line forberedelse, der er nødvendig for hver ændring. Tjek at de er ledige i den planlagte vagt.
- Ordregruppering: Gruppering af den samme profil kan reducere skift, men ændrer lager- og leveringstidspunkt. Kontroller begge konsekvenser, før du ændrer batchstørrelser.
Anmod om en profilspecifik demonstration og tilbud
Anmod om en prøveperiode med dine tegninger og repræsentative spole. Aftal profilovergange, personale, udstyr og acceptkrav inden demonstrationen.
Demonstrer en nyttig profilovergang
- Aftal forsøgsmatrixen. Vælg profil-/materialekombinationer, der dækker de relevante tykkelses-, længde- og prægeforskelle. Definer dimensioner, skærekvalitet og håndteringskrav med dit kvalitetsteam.
- Løb og inspicér. Identificer spolens kvalitet og tykkelse. Inspicer ribber, dækbredde, laps, prægning og afskårne ender i forhold til tegningerne; kontrollere arkstøtte og stabling.
- Skift og genstart. Vis den faktiske værktøjsudveksling eller niveauvalg, inklusive guider og fræsere. Registrer det komplette interval og det anvendte materiale, før acceptabelt output genoptages.
- Vend tilbage til en tidligere profil. Hvor gentagne ordrer betyder noget, skal du sammenligne gentagne prøver og det nødvendige arbejde for at gendanne den tidligere opsætning. Et enkelt løb med nem profil kan ikke vise den overgang.
Send en komplet anmodning om tilbud (RFQ)
RFQ input til din indiske fabrik
Brug rulleformemaskine til metaldæk til at identificere kandidater. Bed hver leverandør om at afgive tilbud mod samme tegninger, produktionsopgave og leveret udstyr.
Anmod om sammenlignelige tilbudsdokumenter
- Profildækning: Anmod om en tegning-for-tegning-liste, der tildeler hver flåde, rullesæt, prægeværktøj og skærematrice.
- Angivne ansvarsområder: Separate inkluderede varer, prissatte optioner og lokalt leveret arbejde. Identificer eventuelle ændringer, der er nødvendige for delt udstyr.
- Supportbetingelser: Opstil reserveværktøj, installation, træning og service, så hvert tilbud dækker den samme købsopgave.
Hold forsøgsresultaterne specifikke
- Sporbare forhold: Registrer tegningsrevision, spolemateriale, tykkelse, driftsforhold og målepunkter.
- Repræsentative prøver: Opbevar prøver eller fotografier med mål efter aftale med leverandøren. Sammenlign enhver lovet forbedring med det angivne forsøgsomfang.
- Dækningsgrænser: Resultater for én profil/materiale-kombination etablerer ikke ydeevne for hver tegning i familien.
Hold maskinens kapacitet adskilt fra strukturel godkendelse. Spørg din projektingeniør om dækdesign og ydeevnedokumentation, der kræves til dit gulvsystem.
Ofte stillede spørgsmål
Længden alene ændrer ikke på tværsnittet. Bekræft kontroller, afskæring og håndteringsområde; meget korte eller lange ark kan skabe grænser med de samme formværktøjer.
Kan du fodre en bredere mastercoil direkte?
Kun indenfor det aftalte foderområde. Hvis din forsyning skal skæres, skal du anmode om det pågældende udstyr eller service separat; gå ikke ud fra, at det er inkluderet med dækformeren.
Det kan understøtte separat værktøjsforberedelse eller vedligeholdelse, men kan ikke erstatte resten af linjen. Spørg hvilken base, drev, kontrol og håndteringsudstyr, der forbliver delt, og hvilke fejl, der stadig stopper produktionen.
Send en komplet profilspecifik anmodning
Vælg den arkitektur, der dækker din aftalte profilfamilie, komplette udstyrsomfang og svær ugeplan.
Send BMS ovenstående tegning, materiale, spole, ordre og elektriske input. Anmod om en profil-for-profil udstyrsanbefaling og et specificeret tilbud.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


