För en rullformningsmaskin för golvdäck, kortlista fasta stationer för en dominerande beprövad profil, flyttbara flottar för flera överenskomna profiler eller dubbelskiktsutrustning för två återkommande profiler.
Välj mot dina ritningar, spoltillförsel och ordermix. Ett erbjudande med fyra profiler täcker inte automatiskt en femtedel; två formningsnivåer etablerar inte samtidig produktion.
Jämför fast, raftad och dubbelskiktsutrustning
Jämför var verktygen stannar och vad som måste förändras. Layoutnamnet ensamt avgör inte vilka däcksritningar din utrustning kan producera.
- Fasta stationer: Matchade formningsrullar förblir installerade. En annan geometri kan behöva en konstruerad justering eller individuell omställning.
- Avtagbara flottar: Stativ, axlar och verktyg rör sig som monterade moduler. Identifiera alla styrningar, fräsar eller andra delar som stannar utanför dessa moduler.
- Dubbellager: Två formningsset förblir installerade på olika nivåer. Fråga hur den erforderliga nivån väljs och vilken utrustning den delar.
Läs över varje rad för att jämföra de tre alternativen. På en smal skärm, scrolla horisontellt genom denna matris.
Fast, raftad och dubbelskiktsutrustning: jämför samma sju krav
Läs BMS-exemplen som definierade profiluppsättningar
BMS beskriver en dubbellagers rullformningsmaskin för golvdäck för två distinkta profiler. Jämför dessa två ritningar med det återkommande arbete du behöver leverera.

Två formningsnivåer på en BMS dubbellagers golvdäcksmaskin.
- Fyrprofils rafted exempel: BMS beskriver löstagbara verktygsenheter för fyra profiler. Matcha dina ritningar med de erbjudna verktygen; orelaterade profiler behöver separat bekräftelse.
- Exempel på två-profiler: Fråga vilken inmatning, drivningar, kontroller, fräsar och utmatningsutrustning som delas.
Kontrollera vad som skulle ändra din kortlista
- En dominerande långsiktig profil: Håll fasta stationer på kortlistan när alternativa beställningar kan grupperas, göras på annat håll eller betjänas av ett överenskommet omverktygsarrangemang.
- Överlappande leveranstoppar: Jämför nödvändiga produktionsfönster med tillgängliga timmar. En maskin kan täcka båda formerna men saknar tid för sina kombinerade beställningar.
- Parallell utgång krävs: Begär en konstruerad layout som visar separata arrangemang för spoltillförsel, skärning och avlastning. Dra inte slutledning av den förmågan från antalet nivåer.
- Oanvänd flexibilitet: Ta hänsyn till de ytterligare verktygs-, lagrings- och underhållskraven. Jämför dem med din nuvarande orderbok innan du utökar utrustningsomfånget.
Definiera din däcksprofilfamilj och spoltillförsel
Definiera familjen från varje ritning och giltig materialkombination. Liknande övergripande dimensioner kan dölja olika ribbor, sidolappar eller prägling.
Ange det färdiga däcket
- Tvärsnitt: Tillhandahåll revbenshöjd, stigning, täckbredd, böjar och sidovarv. Markera ritningsrevisionen och de mått som din kund kommer att inspektera.
- Yta och sekundära funktioner: Specificera präglingsmönster och position, plus hål, slitsar eller kantdetaljer. Fråga vilka funktioner som behöver olika verktyg eller inställningar.
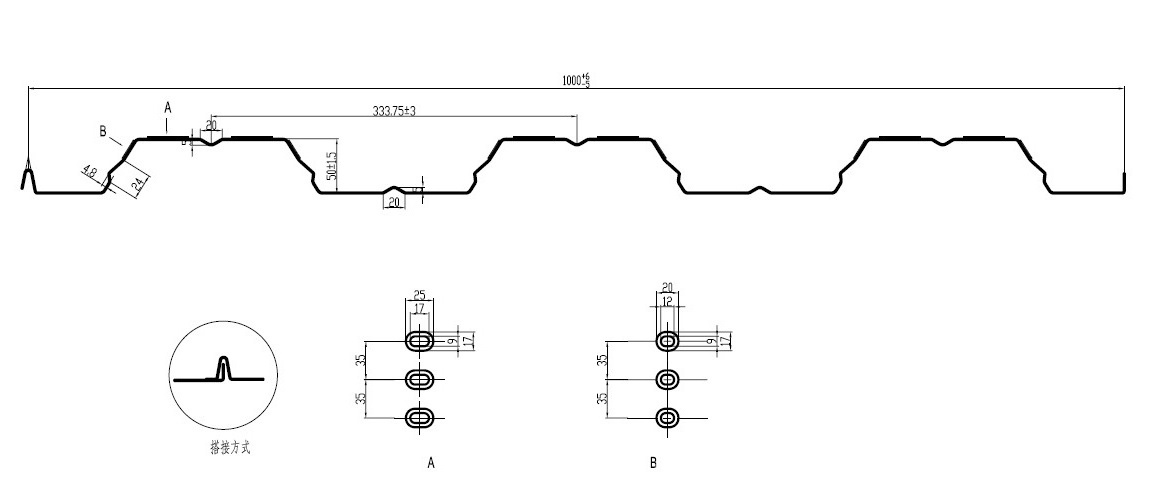
Däckets tvärsnitt och präglingsdetaljer från BMS:s YX50-333-1000 utrustningsdokumentation.
BMS:s golvdäcksmaskin med europeisk design beskrivs runt YX50-333-1000. Använd den specificiteten på ritningsnivå när du begär din egen profilfamilj.
Ange material-, spol- och ordergränser
Ingångar som definierar det föreslagna utrustningssortimentet
Separera matningsbredd från lockets bredd
Två bredder med olika jobb
- Breddvariation: Fråga om den behöver styrjustering, bytt verktyg eller annan formningssats. En vanlig spolebredd gör inte färdiga geometrier utbytbara.
- Ritningsuppdrag: Fråga efter formningsset, användbara materialkombinationer, justeringar och uteslutna funktioner för varje ritning.
- Framtida profiler: Behandla en ny revbenshöjd, överlapps- eller präglingsmönster som en separat teknisk begäran tills kompatibilitet och medföljande delar är överenskomna.
Jämför hela profiländringspaketet. Identifiera vad som rör sig med verktyget, vad som förblir installerat och vad som måste ändras separat.
- På flotten: Identifiera medföljande stativ, axlar, rullar och präglingsverktyg för varje profil.
- Vid basen: Fråga hur flotten är placerad, fäst och ansluten till drevet. Begär leverantörens utbytes- och hanteringsarrangemang.
- Mellan formningsnivåer: Fråga hur remsan är inriktad med det valda verktyget och hur utmatningen når skär- och utmatningsutrustningen.
- Utanför formningssetet: Inkludera ändringar av ingångsguider, utjämning, stansning och prägling. Räkna deras installationsarbete även när rullarna förblir monterade.
Matcha skärarna och utgångsutrustningen
BMS rafted golvdäck rollformare med flygande sax listar en främre vanlig sax, servostyrd flygande post-cutoff och automatisk staplare.
Dess konventionella exempel i europeisk design listar stoppade hydrauliska efterskärningar och omotoriserade utgångsställ. Jämför dessa förpackningar såväl som formningsrullarna.

BMS rafted golv-däck utrustning med sin plåt utgångsområde.
Skärning och hanteringskontroller för varje profil
Gör omfattning och pris jämförbara
- Extra flottar: Fråga om priset inkluderar skärformar, förvaringsställ och utbytesutrustning.
- Offertrader: Specificera decoilern eller spolbilen, skydd, kontroller, utgångsställ eller staplare, med kvantiteter, tilldelade profiler och valfria artiklar.
- Liknande pris: Jämför kompletta familjepaket. Identifiera artiklar som levereras lokalt innan du behandlar ett lägre basmaskinpris som en lägre total inköpskostnad.
Kom överens om säkerhetskrav för utbyte
Be leverantören och ditt anläggningssäkerhetsteam definiera bevakning, verktygsbytesmetoden och kontroll av elektrisk, hydraulisk och lagrad energi.
- ISO 12100: Adresserar maskinriskbedömning. Det fastställer inte överensstämmelse för den erbjudna maskinen.
- ISO 14118: Adresserar förhindrande av oväntad uppstart. Fråga hur kraven gäller för den föreslagna utrustningen och utbytesarrangemanget.
Mät övergången mot din ordermix
Jämför fullständig övergångstid med samma start-, mål- och acceptansvillkor. Att bara tajma flottrörelser lämnar andra produktionsförluster utanför jämförelsen.
Tajma hela bytet
Ett komplett växlingsintervall
Beräkna en representativ veckotidsbudget
Använd faktiska mätare efter profil, partier, förfallodatum, spolbyten och tillgängliga skift. Tillämpa en accepterad löphastighet för det specificerade materialet och längdblandningen.
Illustrativ veckoräkning — hypotetiska antaganden
- Använd demonstrerade ingångar: Den antagna hastigheten och övergångstiden är inte BMS-specifikationer eller uppmätta resultat. Ersättningsvärden som visas för varje föreslagen konfiguration.
- Lägg till andra stopp: Exemplet utesluter separata spolbyten, avbrott, underhåll och andra förluster. Inkludera dem utan att räkna samma stoppade intervall två gånger.
Kolla den svåra veckan
- Brådskande partier: Kör jämförelsen för små återkommande beställningar och överlappande leveranstoppar, inte bara genomsnittlig månadsvolym.
- Kapning och lossning: Reflektera skär-, staplar- och manuell lossningsgränser i den accepterade körhastigheten eller stopptillåten.
- Jämförbara erbjudanden: Använd samma accepterade utgående kvantitet, profiler, material och längdmix i alla tre beräkningarna.
- Människor och förberedelser: Inkludera operatörer, hanteringsresurser och off-line förberedelser som behövs för varje förändring. Kontrollera att de finns tillgängliga i det planerade skiftet.
- Ordergruppering: Gruppering av samma profil kan minska bytet, men ändrar lager och leveranstid. Kontrollera båda konsekvenserna innan du ändrar batchstorlekar.
Begär en profilspecifik demonstration och offert
Begär ett prov med dina ritningar och representativ spole. Kom överens om profilövergångar, personal, utrustning och acceptanskrav före demonstrationen.
Visa en användbar profilövergång
- Håll med om provmatrisen. Välj profil-/materialkombinationer som täcker relevanta skillnader i tjocklek, längd och prägling. Definiera dimensioner, skärkvalitet och hanteringskrav med ditt kvalitetsteam.
- Spring och inspektera. Identifiera spolens kvalitet och tjocklek. Inspektera ribbor, täckbredd, varv, prägling och klippta ändar mot ritningarna; kontrollera arkstöd och stapling.
- Ändra och starta om. Visa själva verktygsbytet eller nivåvalet, inklusive styrningar och fräsar. Registrera hela intervallet och det material som används innan acceptabel utmatning återupptas.
- Återgå till en tidigare profil. Där upprepade beställningar spelar roll, jämför upprepade prover och det arbete som krävs för att återställa den tidigare inställningen. En enkel körning med lätt profil kan inte visa den övergången.
Skicka en komplett offertförfrågan (RFQ)
RFQ-ingångar för din indiska fabrik
Använd sortiment av rullformningsmaskiner för metalldäck för att identifiera kandidater. Be varje leverantör lämna offert mot samma ritningar, produktionsuppgift och levererad utrustning.
Begär jämförbara offertdokument
- Profiltäckning: Begär en ritning-för-rit-lista som tilldelar varje flotte, rullset, präglingsverktyg och skärform.
- Angivna ansvarsområden: Separata inkluderade artiklar, prissatta alternativ och lokalt levererat arbete. Identifiera eventuella ändringar som krävs för delad utrustning.
- Supportvillkor: Specificera reservverktyg, installation, utbildning och service så att varje offert täcker samma inköpsuppgift.
Håll testresultaten specifika
- Spårbara förhållanden: Anteckna ritningsrevision, spolmaterial, tjocklek, driftsförhållanden och mätpunkter.
- Representativa prover: Behåll prover eller fotografier med mått, enligt överenskommelse med leverantören. Jämför eventuella utlovade förbättringar med den angivna försöksomfattningen.
- Täckningsgränser: Resultat för en profil/materialkombination fastställer inte prestanda för varje ritning i familjen.
Håll maskinkapacitet åtskild från konstruktionsgodkännande. Fråga din projektingenjör om däckdesign och prestandadokumentation som krävs för ditt golvsystem.
Vanliga frågor
Enbart längden förändrar inte tvärsnittet. Bekräfta kontrollerna, cutoff och hanteringsområde; mycket korta eller långa ark kan skapa gränser med samma formningsverktyg.
Kan man mata en bredare mastercoil direkt?
Endast inom det överenskomna foderintervallet. Om ditt material behöver skäras, begär den utrustningen eller servicen separat; anta inte att den ingår i däcksformaren.
Den kan stödja separata verktygsberedning eller underhåll, men kan inte ersätta resten av linjen. Fråga vilken bas, drivning, kontroller och hanteringsutrustning som förblir delad och vilka fel som fortfarande stoppar produktionen.
Skicka en fullständig profilspecifik begäran
Välj den arkitektur som täcker din överenskomna profilfamilj, kompletta utrustningsomfång och svårvecka.
Skicka BMS ritning, material, spole, order och elektriska ingångar ovan. Begär en utrustningsrekommendation profil för profil och en specificerad offert.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


