Padlófedélzeti tekercsformázó géphez válassza ki a fix állomásokat egy domináns, jól bevált profilhoz, eltávolítható tutajokat több egyeztetett profilhoz, vagy kétrétegű berendezést két ismétlődő profilhoz.
Válasszon a rajzok, a tekercsellátás és a rendelési keverék alapján. A négyprofilú ajánlat nem terjed ki automatikusan az ötödikre; két formáló szint nem hoz létre egyidejű termelést.
Hasonlítsa össze a rögzített, tutajozott és kétrétegű berendezéseket
Hasonlítsa össze, hol marad a szerszám, és min kell változtatni. Az elrendezés neve önmagában nem határozza meg, hogy a berendezése milyen fedélzeti rajzokat tud készíteni.
- Rögzített állomások: A megfelelő alakítóhengerek telepítve maradnak. Eltérő geometria esetén szükség lehet mérnöki beállításra vagy egyedi újraszerszámozásra.
- Kivehető tutajok: Az állványok, tengelyek és szerszámok összeszerelt modulként mozognak. Határozzon meg minden vezetőt, vágót vagy egyéb alkatrészt, amely ezeken a modulokon kívül marad.
- Kétrétegű: Két formázókészlet marad felszerelve különböző szinteken. Kérdezze meg, hogyan választották ki a kívánt szintet, és milyen felszerelést használnak.
Olvassa el az egyes sorokat a három lehetőség összehasonlításához. Egy keskeny képernyőn görgessen vízszintesen ezen a mátrixon.
Fix, rafting és kétrétegű felszerelés: hasonlítsa össze ugyanazt a hét követelményt
Olvassa el a BMS-példákat meghatározott profilkészletként
A BMS leírja a kétrétegű padlólap tekercsformázó gép két különálló profilhoz. Hasonlítsa össze ezt a két rajzot az ismétlődő munkákkal, amelyeket be kell nyújtania.

Két alakító szint egy BMS kétrétegű padlófedélzeti gépen.
- Négy profilos rafting példa: A BMS négy profil eltávolítható szerszámegységeit írja le. Illessze rajzait a kínált szerszámokhoz; a nem kapcsolódó profilokhoz külön megerősítésre van szükség.
- Példa kétprofilú rétegre: Kérdezze meg, hogy melyik fogás, meghajtó, vezérlő, vágó és ürítő berendezés van megosztva.
Nézze meg, mi változtatna a szűkített listán
- Domináns hosszú távú profil: Tartsa a rögzített állomásokat a szűkített listán, ha az alternatív rendelések csoportosíthatók, máshol készíthetők, vagy egy egyeztetett átszerelési megállapodással kiszolgálhatók.
- Átfedő szállítási csúcsok: Hasonlítsa össze a szükséges gyártási időszakokat a rendelkezésre álló órákkal. Egy gép mindkét formát le tudja fedni, de nincs idő a kombinált rendeléseikre.
- Párhuzamos kimenet szükséges: Kérjen egy tervezett elrendezést, amely bemutatja a különálló tekercs betáplálási, vágási és kirakodási elrendezését. Ne következtessen erre a képességre a szintek számából.
- Fel nem használt rugalmasság: Vegye figyelembe a további szerszámozási, tárolási és karbantartási követelményeket. Hasonlítsa össze őket a jelenlegi rendelési könyvével, mielőtt kiterjeszti a berendezés hatókörét.
Határozza meg a fedélzeti profilcsaládot és a tekercskészletet
Határozza meg a családot minden rajzból és érvényes anyagkombinációból. A hasonló átmérők elrejthetik a különböző bordákat, oldallapokat vagy dombornyomásokat.
Adja meg a kész paklit
- Keresztmetszet: Adja meg a bordamagasságot, a dőlésszöget, a fedőszélességet, a hajlításokat és az oldallapokat. Jelölje be a rajz felülvizsgálatát és azokat a méreteket, amelyeket az ügyfél megvizsgál.
- Felületi és másodlagos jellemzők: Adja meg a domborítási mintát és pozíciót, valamint a lyukakat, réseket vagy élrészleteket. Kérdezze meg, mely funkciókhoz van szükség különböző eszközökre vagy beállításokra.
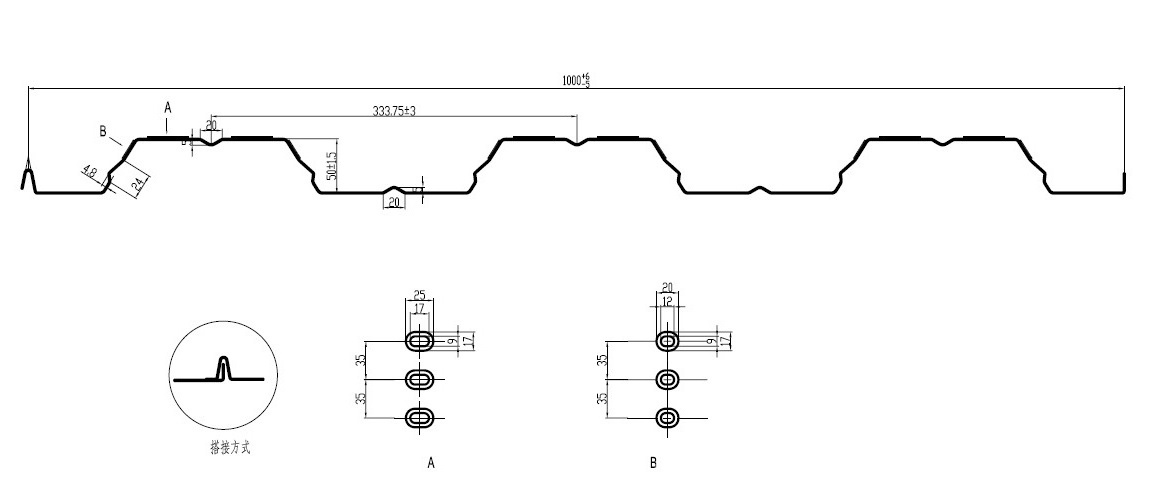
A fedélzet keresztmetszete és a dombornyomás részletei a BMS YX50-333-1000 berendezés dokumentációjából.
A BMS európai tervezésű padlóburkoló gépének leírása az YX50-333-1000 körül található. Használja ezt a rajzszintű specifikációt, amikor saját profilcsaládot kér.
Adja meg az anyag-, tekercs- és rendelési határokat
Bemenetek, amelyek meghatározzák a javasolt felszerelési tartományt
Különítse el az előtolás szélességét a fedél szélességétől
Két szélesség különböző munkákkal
- Szélességváltoztatás: Kérdezze meg, hogy szüksége van-e vezetőbeállításra, szerszámcserére vagy más formázókészletre. A közös tekercsszélesség nem teszi felcserélhetővé a kész geometriákat.
- Rajzfeladat: Minden rajzhoz kérje le az alakítókészletet, a felhasználható anyagkombinációkat, beállításokat és a kizárt jellemzőket.
- Jövőbeli profilok: Az új bordamagasságot, átlapolást vagy dombornyomást külön mérnöki kérésként kezelje mindaddig, amíg a kompatibilitásról és a szállított alkatrészekről megállapodás nem születik.
Hasonlítsa össze a teljes profilváltási csomagot. Határozza meg, mi mozog a szerszámmal együtt, mi marad telepítve, és mit kell külön cserélni.
- A tutajon: Minden profilhoz azonosítsa a mellékelt állványokat, tengelyeket, tekercseket és dombornyomó szerszámokat.
- A bázison: Kérdezze meg, hogyan helyezkedik el a tutaj, hogyan van rögzítve és csatlakoztatva a meghajtóhoz. Kérje a szállító cseréjét és kezelését.
- Az alakítási szintek között: Kérdezze meg, hogyan van a szalag egy vonalban a kiválasztott szerszámmal, és hogyan éri el a kimenet a vágó- és kisütőberendezést.
- Az alakítókészleten kívül: Tartalmazza a belépési vezetők, a szintezés, a lyukasztás és a dombornyomás beállítások módosításait. Számolja össze a beállítási munkájukat akkor is, ha a tekercsek összeszerelve maradnak.
Illessze össze a vágókat és a kilépőberendezéseket
BMS-ek A rafting padlódeszkázó görgős fűtőnyíróval egy elülső sima ollót, szervo-vezérelt utólagos levágást és automatikus targoncát tartalmaz.
Hagyományos európai tervezésű példája a leállított hidraulikus utóvágást és a motor nélküli kilépő állványokat sorolja fel. Hasonlítsa össze ezeket a csomagokat, valamint az alakító tekercseket.

BMS tutajozott padló-fedélzeti berendezés a lapkijárati területtel.
Vágási és kezelési ellenőrzések minden profilhoz
Tegye összehasonlíthatóvá a hatókört és az árat
- Extra tutajok: Érdeklődjön, hogy az ár tartalmazza-e a vágószerszámokat, a tárolóállványokat és a csereberendezéseket.
- Árajánlatsorok: Tételje le a decoilert vagy a tekercskocsit, a védőburkolatokat, a kezelőszerveket, a kilépő állványokat vagy a rakodót, a mennyiségekkel, a hozzárendelt profilokkal és az opcionális tételek áraival.
- Hasonló ár: Hasonlítsa össze a komplett családi csomagokat. Határozza meg a helyben szállított cikkeket, mielőtt az alacsonyabb gépárat alacsonyabb teljes beszerzési költségként kezelné.
Állapodjon meg a csere biztonsági követelményeiről
Kérje meg a szállítót és az üzembiztonsági csapatot, hogy határozzák meg az őrzést, a szerszámcsere módszerét, valamint az elektromos, hidraulikus és tárolt energia szabályozását.
- ISO 12100: A gépek kockázatértékelésével foglalkozik. Nem igazolja a felajánlott gép megfelelőségét.
- ISO 14118: A váratlan indítás megelőzésére szolgál. Kérdezze meg, hogyan vonatkoznak a követelmények a javasolt felszerelésre és cseremegállapodásra.
Mérje meg az átállást a rendelési keverékéhez képest
Hasonlítsa össze a teljes átállási időt azonos kezdési, befejezési és elfogadási feltételekkel. Az időzítő tutaj mozgása önmagában az összehasonlításon kívül hagyja az egyéb termelési veszteségeket.
Időzítse az egész kapcsolót
Teljes váltási intervallum
Számítsa ki a reprezentatív heti időkeretet
Használja a tényleges mérőszámokat profilonként, tételenként, esedékességenként, tekercscserék és elérhető műszakok szerint. Alkalmazzon elfogadott futási sebességet a megadott anyag- és hosszkeverékhez.
Szemléltető heti számítás – hipotetikus feltételezések
- Használjon bizonyított bemeneteket: A feltételezett sebesség és átváltási idő nem BMS specifikáció vagy mért eredmény. Minden javasolt konfigurációhoz bemutatott helyettesítő értékek.
- Egyéb leállások hozzáadása: A példa nem tartalmazza a különálló tekercscseréket, szakadásokat, karbantartási és egyéb veszteségeket. Vegye fel őket anélkül, hogy ugyanazt a leállított intervallumot kétszer számolná.
Nézze meg a nehéz hetet
- Sürgős tételek: Futtassa az összehasonlítást a kis ismétlődő rendelésekre és az átfedő szállítási csúcsokra, ne csak az átlagos havi mennyiségre.
- Vágás és kirakodás: A vágó-, rakodó- és kézi kirakodás határait tükrözze az elfogadott futási sebességben vagy leállási ráhagyásban.
- Összehasonlítható ajánlatok: Mindhárom számításnál ugyanazt az elfogadott kibocsátási mennyiséget, profilokat, anyag- és hosszkeveréket használja.
- Emberek és felkészülés: Minden változtatáshoz tartalmazza az operátorokat, a kezelési erőforrásokat és az off-line felkészülést. Ellenőrizze, hogy rendelkezésre állnak-e a tervezett műszakban.
- Rendelések csoportosítása: Ugyanazon profil csoportosítása csökkentheti a váltást, de megváltoztatja a készletet és a szállítási időket. A tételméret megváltoztatása előtt ellenőrizze mindkét következményt.
Kérjen profilspecifikus bemutatót és árajánlatot
Kérjen próbaverziót a rajzai és a reprezentatív tekercs segítségével. A bemutató előtt állapodjon meg a profilváltásokról, a személyzetről, a felszerelésekről és az átvételi követelményekről.
Mutasson be egy hasznos profilváltást
- Fogadja el a próbamátrixot. Válassza ki a megfelelő vastagság-, hossz- és dombornyomás-különbségeket lefedő profil/anyag kombinációkat. Határozza meg a méreteket, a vágási minőséget és a kezelési követelményeket minőségügyi csapatával.
- Fuss és vizsgáld meg. Határozza meg a tekercs minőségét és vastagságát. Vizsgálja meg a bordákat, a burkolat szélességét, az átlapokat, a dombornyomást és a vágott végeket a rajzok alapján; ellenőrizze a lap alátámasztását és egymásra helyezését.
- Változás és újraindítás. Mutassa meg a tényleges szerszámcserét vagy szintválasztást, beleértve a vezetőket és a marókat. Jegyezze fel a teljes intervallumot és a felhasznált anyagokat, mielőtt az elfogadható kimenet folytatódik.
- Visszatérés egy korábbi profilhoz. Ha az ismétlődő rendelések számítanak, hasonlítsa össze az ismételt mintákat és az előző beállítás visszaállításához szükséges munkát. Egyetlen könnyű profilú futtatás nem mutatja ezt az átmenetet.
Teljes árajánlatkérés (RFQ) küldése
RFQ bemenetek az indiai gyárhoz
Használja a fémfedélzet-hengerformázó gépek választéka a jelöltek azonosításához. Kérjen meg minden szállítót, hogy adjon árajánlatot ugyanazon rajzok, gyártási feladat és szállított berendezések alapján.
Kérjen összehasonlítható árajánlat dokumentumokat
- Profil lefedettség: Kérjen rajzonkénti listát minden tutajhoz, tekercskészlethez, dombornyomó szerszámhoz és vágószerszámhoz.
- Idézett kötelezettségek: Külön beépített tételek, árazott opciók és helyben szállított munka. Határozza meg a megosztott berendezéseken szükséges változtatásokat.
- Támogatási feltételek: Tételezzék fel a tartalék szerszámokat, a telepítést, a képzést és a szervizt, hogy minden árajánlat ugyanarra a vásárlási feladatra vonatkozzon.
Tartsa konkrétan a próbaeredményeket
- Nyomon követhető feltételek: Jegyezze fel a rajz felülvizsgálatát, a tekercs anyagát, a vastagságot, az üzemi feltételeket és a mérési pontokat.
- Reprezentatív minták: Tartsa meg a mintákat vagy fényképeket méretekkel, a szállítóval történt megállapodás szerint. Hasonlítsa össze az ígért fejlesztéseket a megadott próbakörrel.
- Lefedettségi korlátok: Az egy profil/anyag kombináció eredményei nem határozzák meg a család minden rajzának teljesítményét.
A gép képességét tartsa elkülönítve a szerkezeti jóváhagyástól. Kérje projektmérnökétől a padlórendszerhez szükséges fedélzeti tervezést és teljesítménydokumentációt.
Gyakran ismételt kérdések
A hossz önmagában nem változtatja meg a keresztmetszetet. Erősítse meg a kezelőszerveket, a levágást és a kezelési tartományt; A nagyon rövid vagy hosszú lapok határokat hozhatnak létre ugyanazokkal az alakítószerszámokkal.
Tud közvetlenül táplálni egy szélesebb főtekercset?
Csak az egyeztetett takarmánytartományon belül. Ha kellékét fel kell vágni, kérje külön ezt a berendezést vagy szervizt; ne feltételezze, hogy a fedélzetformáló része.
Támogathatja a szerszámok külön előkészítését vagy karbantartását, de nem helyettesítheti a sor többi részét. Kérdezze meg, hogy melyik alap, meghajtó, vezérlők és kezelőberendezések maradnak megosztva, és mely hibák továbbra is leállítják a gyártást.
Teljes profilspecifikus ajánlatkérés küldése
Válassza ki azt az architektúrát, amely lefedi az egyeztetett profilcsaládot, a teljes felszerelési kört és a nehéz heti ütemtervet.
Küldje el a BMS-nek a fenti rajzot, anyagot, tekercset, megrendelést és elektromos bemeneteket. Kérjen profilonkénti berendezésajánlatot és tételes árajánlatot.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


