Para sa floor deck roll forming machine, i-shortlist ang mga fixed station para sa isang nangingibabaw na proven profile, naaalis na mga balsa para sa ilang napagkasunduang profile, o double-layer na kagamitan para sa dalawang umuulit na profile.
Pumili laban sa iyong mga drawing, coil supply at order mix. Ang alok na may apat na profile ay hindi awtomatikong sumasakop sa ikalimang bahagi; ang dalawang antas ng pagbuo ay hindi nagtatag ng sabay-sabay na produksyon.
Ihambing ang fixed, rafted at double-layer na kagamitan
Ihambing kung saan nananatili ang tooling at kung ano ang dapat baguhin. Ang pangalan ng layout lamang ay hindi nagtatatag kung aling mga deck drawing ang maaaring gawin ng iyong kagamitan.
- Mga nakapirming istasyon: Mananatiling naka-install ang mga katugmang forming roll. Maaaring kailanganin ng ibang geometry ang isang engineered adjustment o indibidwal na retooling.
- Mga natatanggal na balsa: Ang mga stand, shaft at tooling ay gumagalaw bilang mga naka-assemble na module. Tukuyin ang anumang mga gabay, cutter o iba pang bahagi na nananatili sa labas ng mga module na iyon.
- Double-layer: Dalawang forming set ang nananatiling naka-install sa magkaibang antas. Itanong kung paano pinipili ang kinakailangang antas at kung aling kagamitan ang ibinabahagi nito.
Basahin ang bawat row para ihambing ang tatlong opsyon. Sa isang makitid na screen, mag-scroll nang pahalang sa matrix na ito.
Fixed, rafted at double-layer na kagamitan: ihambing ang parehong pitong kinakailangan
Basahin ang mga halimbawa ng BMS bilang tinukoy na mga hanay ng profile
Inilalarawan ng BMS ang a double-layer floor deck roll forming machine para sa dalawang natatanging profile. Ihambing ang dalawang guhit na iyon sa paulit-ulit na gawaing kailangan mong ibigay.

Dalawang forming level sa isang BMS double-layer floor-deck machine.
- Halimbawa ng four-profile rafted: Inilalarawan ng BMS ang mga naaalis na tooling assemblies para sa apat na profile. Itugma ang iyong mga guhit sa inaalok na tooling; ang mga hindi nauugnay na profile ay nangangailangan ng hiwalay na kumpirmasyon.
- Halimbawa ng two-profile layer: Itanong kung aling infeed, drive, controls, cutter at discharge equipment ang ibinabahagi.
Tingnan kung ano ang magpapabago sa iyong shortlist
- Isang nangingibabaw na pangmatagalang profile: Panatilihin ang mga nakapirming istasyon sa shortlist kapag ang mga alternatibong order ay maaaring pagsama-samahin, gawin sa ibang lugar o ihatid ng isang napagkasunduang pagsasaayos ng retooling.
- Nag-o-overlap na mga peak ng paghahatid: Ihambing ang mga kinakailangang window ng produksyon sa mga available na oras. Ang isang makina ay maaaring masakop ang parehong mga hugis ngunit walang oras para sa kanilang pinagsamang mga order.
- Kinakailangan ang parallel na output: Humiling ng isang engineered na layout na nagpapakita ng magkahiwalay na supply ng coil, mga kaayusan sa pagputol at pagbabawas. Huwag ipahiwatig ang kakayahang iyon mula sa bilang ng mga antas.
- Hindi nagamit na flexibility: Account para sa karagdagang tooling, storage at maintenance na kinakailangan. Ihambing ang mga ito sa iyong kasalukuyang order book bago palawakin ang saklaw ng kagamitan.
Tukuyin ang iyong deck-profile na pamilya at supply ng coil
Tukuyin ang pamilya mula sa bawat pagguhit at wastong kumbinasyon ng materyal. Maaaring itago ng magkakatulad na pangkalahatang dimensyon ang iba't ibang ribs, side lap o embossing.
Tukuyin ang natapos na deck
- Cross-section: Magbigay ng taas ng tadyang, pitch, lapad ng takip, baluktot at gilid na lap. Markahan ang rebisyon sa pagguhit at ang mga sukat na susuriin ng iyong customer.
- Pang-ibabaw at pangalawang feature: Tukuyin ang embossing pattern at posisyon, kasama ang mga butas, slot o mga detalye sa gilid. Itanong kung aling mga feature ang nangangailangan ng iba't ibang tool o setting.
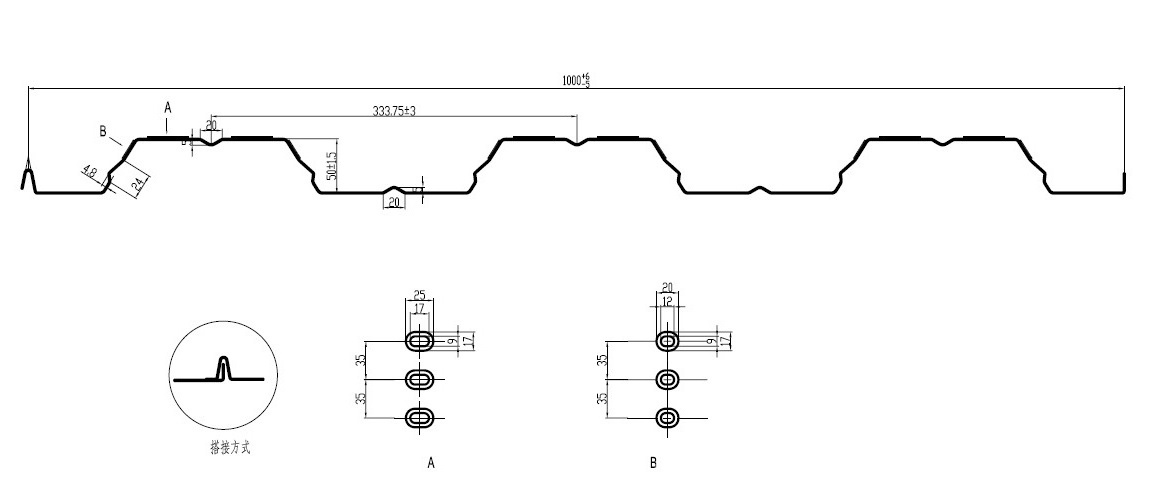
Deck cross-section at mga detalye ng embossing mula sa dokumentasyon ng kagamitan ng BMS na YX50-333-1000.
Ang European-design na floor decking machine ng BMS ay inilarawan sa paligid ng YX50-333-1000. Gamitin ang pagtukoy sa antas ng pagguhit na iyon kapag humihiling ng sarili mong pamilya sa profile.
Sabihin ang mga limitasyon ng materyal, coil at order
Mga input na tumutukoy sa iminungkahing hanay ng kagamitan
Paghiwalayin ang lapad ng feed mula sa lapad ng takip
Dalawang lapad na may magkaibang trabaho
- Pag-iiba-iba ng lapad: Itanong kung kailangan nito ng pagsasaayos ng gabay, binagong tooling o isa pang forming set. Ang isang karaniwang lapad ng coil ay hindi ginagawang mapagpapalit ang mga natapos na geometries.
- Pagguhit ng takdang-aralin: Hilingin ang forming set, magagamit na mga kumbinasyon ng materyal, mga pagsasaayos at hindi kasamang mga tampok para sa bawat pagguhit.
- Mga profile sa hinaharap: Tratuhin ang isang bagong taas ng tadyang, lap o embossing pattern bilang isang hiwalay na kahilingan sa engineering hanggang sa magkasundo ang compatibility at mga ibinigay na bahagi.
Ihambing ang kumpletong pakete ng pagbabago ng profile. Tukuyin kung ano ang gumagalaw sa tooling, kung ano ang nananatiling naka-install at kung ano ang dapat baguhin nang hiwalay.
- Sa balsa: Tukuyin ang mga ibinigay na stand, shaft, roll at embossing tool para sa bawat profile.
- Sa base: Tanungin kung paano matatagpuan ang balsa, nakakabit at nakakonekta sa drive. Humiling ng palitan at pagsasaayos ng pangangasiwa ng supplier.
- Sa pagitan ng pagbuo ng mga antas: Itanong kung paano nakahanay ang strip sa napiling tooling at kung paano naaabot ng output ang cutting at discharge equipment.
- Sa labas ng forming set: Isama ang mga pagbabago sa mga entry guide, leveling, pagsuntok at mga setting ng embossing. Bilangin ang kanilang trabaho sa pag-setup kahit na nananatiling naka-assemble ang mga rolyo.
Itugma ang mga cutter at exit equipment
Mga BMS Ang rafted floor decking rollformer na may flying shear ay naglilista ng front plain shear, servo-controlled flying post-cutoff at automatic stacker.
Ang mga nakasanayang listahan ng halimbawang European-design nito ay huminto sa hydraulic post-cutting at unpowered exit racks. Ihambing ang mga paketeng ito pati na rin ang bumubuo ng mga rolyo.

BMS rafted floor-deck equipment kasama ang sheet exit area nito.
Pagputol at paghawak ng mga tseke para sa bawat profile
Gawing maihahambing ang saklaw at presyo
- Mga karagdagang balsa: Itanong kung kasama sa presyo ang mga cutting dies, storage stand at exchange equipment.
- Mga linya ng panipi: I-itemize ang decoiler o coil na kotse, mga bantay, mga kontrol, mga exit rack o stacker, na may mga dami, nakatalagang mga profile at opsyonal na mga presyo.
- Like-for-like na presyo: Ihambing ang mga kumpletong pakete ng pamilya. Tukuyin ang mga item na ibinibigay sa lokal bago ituring ang mas mababang presyo ng base-machine bilang mas mababang kabuuang halaga ng pagbili.
Sumang-ayon sa mga kinakailangan sa kaligtasan ng palitan
Hilingin sa tagapagtustos at sa iyong pangkat ng kaligtasan ng halaman na tukuyin ang pagbabantay, ang paraan ng pagpapalit ng tool at kontrol ng elektrikal, haydroliko at nakaimbak na enerhiya.
- ISO 12100: Tumutugon sa pagtatasa ng panganib sa makinarya. Hindi ito nagtatatag ng pagkakatugma ng inaalok na makina.
- ISO 14118: Tinutugunan ang pag-iwas sa hindi inaasahang pagsisimula. Itanong kung paano naaangkop ang mga kinakailangan sa iminungkahing kagamitan at pagsasaayos ng palitan.
Sukatin ang pagbabago laban sa halo ng iyong order
Ihambing ang kumpletong oras ng pagbabago gamit ang parehong mga kundisyon ng pagsisimula, pagtatapos at pagtanggap. Ang pag-time ng paggalaw ng balsa lamang ay nag-iiwan ng iba pang pagkalugi sa produksyon sa labas ng paghahambing.
Oras ang buong switch
Isang kumpletong agwat ng pagbabago
Kalkulahin ang isang kinatawan na lingguhang badyet sa oras
Gumamit ng mga aktwal na metro ayon sa profile, mga batch, mga takdang petsa, mga pagbabago sa coil at mga available na shift. Maglapat ng tinatanggap na bilis ng pagtakbo para sa tinukoy na materyal at pinaghalong haba.
Mapaglarawang lingguhang pagkalkula — hypothetical na mga pagpapalagay
- Gumamit ng mga ipinakitang input: Ang ipinapalagay na rate at oras ng pagbabago ay hindi mga detalye ng BMS o nasusukat na resulta. Ipinakita ang mga kapalit na halaga para sa bawat iminungkahing configuration.
- Magdagdag ng iba pang mga paghinto: Ang halimbawa ay hindi kasama ang hiwalay na mga pagbabago sa coil, break, pagpapanatili at iba pang pagkalugi. Isama ang mga ito nang hindi binibilang ang parehong huminto na pagitan nang dalawang beses.
Suriin ang mahirap na linggo
- Mga agarang batch: Patakbuhin ang paghahambing para sa maliliit na umuulit na mga order at magkakapatong na mga peak ng paghahatid, hindi lamang sa average na buwanang dami.
- Pagputol at pagbabawas: Ilarawan ang mga limitasyon ng cutter, stacker at manu-manong pagbabawas sa tinatanggap na rate ng pagpapatakbo o allowance sa paghinto.
- Mga maihahambing na alok: Gamitin ang parehong tinatanggap na dami ng output, mga profile, materyal at halo ng haba sa lahat ng tatlong kalkulasyon.
- Mga tao at paghahanda: Isama ang mga operator, pangangasiwa ng mga mapagkukunan at off-line na paghahanda na kailangan para sa bawat pagbabago. Tingnan kung available ang mga ito sa nakaplanong shift.
- Pagpapangkat ng order: Maaaring mabawasan ng pagpapangkat ng parehong profile ang paglipat, ngunit nagbabago ang stock at timing ng paghahatid. Suriin ang parehong mga kahihinatnan bago baguhin ang mga laki ng batch.
Humiling ng isang demonstrasyon at panipi na partikular sa profile
Humiling ng pagsubok gamit ang iyong mga drawing at representative coil. Sumang-ayon sa mga paglipat ng profile, tauhan, kagamitan at mga kinakailangan sa pagtanggap bago ang demonstrasyon.
Magpakita ng isang kapaki-pakinabang na paglipat ng profile
- Sumang-ayon sa trial matrix. Pumili ng mga kumbinasyon ng profile/materyal na sumasaklaw sa may-katuturang mga pagkakaiba sa kapal, haba at embossing. Tukuyin ang mga sukat, gupitin ang kalidad at mga kinakailangan sa pangangasiwa sa iyong pangkat ng kalidad.
- Tumakbo at siyasatin. Kilalanin ang grado at kapal ng coil. Siyasatin ang mga tadyang, lapad ng takip, lap, embossing at gupitin ang mga dulo laban sa mga guhit; suriin ang suporta sa sheet at pagsasalansan.
- Baguhin at i-restart. Ipakita ang aktwal na tooling exchange o pagpili ng antas, kabilang ang mga gabay at cutter. Itala ang kumpletong agwat at materyal na ginamit bago magpatuloy ang katanggap-tanggap na output.
- Bumalik sa isang naunang profile. Kung saan mahalaga ang mga paulit-ulit na order, ihambing ang mga umuulit na sample at ang gawaing kailangan upang maibalik ang nakaraang setup. Ang isang madaling-profile run ay hindi maaaring magpakita ng paglipat na iyon.
Magpadala ng kumpletong kahilingan para sa panipi (RFQ)
Mga input ng RFQ para sa iyong pabrika sa India
Gamitin ang metal deck roll forming machine range para matukoy ang mga kandidato. Hilingin sa bawat supplier na mag-quote laban sa parehong mga guhit, gawain sa produksyon at mga ibinigay na kagamitan.
Humiling ng maihahambing na mga dokumento ng panipi
- Saklaw ng profile: Humiling ng drawing-by-drawing list na nagtatalaga ng bawat balsa, roll set, embossing tool at cutting die.
- Naka-quote na mga responsibilidad: Paghiwalayin ang mga kasamang item, mga opsyon sa presyo at lokal na ibinibigay na trabaho. Tukuyin ang anumang mga pagbabago na kinakailangan sa nakabahaging kagamitan.
- Mga tuntunin ng suporta: I-itemize ang mga ekstrang tool, pag-install, pagsasanay at serbisyo upang ang bawat quotation ay sumasaklaw sa parehong gawain sa pagbili.
Panatilihing partikular ang mga resulta ng pagsubok
- Traceable na kundisyon: Itala ang drawing revision, coil material, kapal, operating condition at mga punto ng pagsukat.
- Mga sample ng kinatawan: Panatilihin ang mga sample o litrato na may mga sukat, ayon sa napagkasunduan ng supplier. Ihambing ang anumang ipinangakong pagpapabuti laban sa nakasaad na saklaw ng pagsubok.
- Mga limitasyon sa saklaw: Ang mga resulta para sa isang kumbinasyon ng profile/materyal ay hindi nagtatatag ng pagganap para sa bawat pagguhit sa pamilya.
Panatilihing hiwalay ang kakayahan ng makina sa pag-apruba sa istruktura. Tanungin ang iyong project engineer para sa disenyo ng deck at dokumentasyon ng pagganap na kinakailangan para sa iyong floor system.
Mga madalas itanong
Ang haba lamang ay hindi nagbabago sa cross-section. Kumpirmahin ang mga kontrol, cutoff at hanay ng paghawak; ang napakaikli o mahabang mga sheet ay maaaring lumikha ng mga limitasyon na may parehong mga tool sa pagbuo.
Maaari ka bang magpakain ng mas malawak na master coil nang direkta?
Sa loob lamang ng napagkasunduang hanay ng feed. Kung ang iyong supply ay nangangailangan ng slitting, humiling ng kagamitan o serbisyong iyon nang hiwalay; huwag ipagpalagay na kasama ito sa dating deck.
Maaari itong suportahan ang hiwalay na paghahanda o pagpapanatili ng tool, ngunit hindi maaaring palitan ang natitirang bahagi ng linya. Itanong kung aling base, drive, controls at handling equipment ang nananatiling nakabahagi at kung aling mga pagkabigo ang humihinto pa rin sa produksyon.
Magpadala ng kumpletong RFQ na partikular sa profile
Piliin ang arkitektura na sumasaklaw sa iyong napagkasunduang pamilya ng profile, kumpletong saklaw ng kagamitan at iskedyul ng mahirap na linggo.
Ipadala sa BMS ang drawing, material, coil, order at electrical input sa itaas. Humiling ng isang profile-by-profile na rekomendasyon ng kagamitan at isang naka-itemize na panipi.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


