Pentru o mașină de formare a rulourilor de podea, lista scurtă a stațiilor fixe pentru un profil dominant dovedit, plute detașabile pentru mai multe profile convenite sau echipamente cu două straturi pentru două profile recurente.
Alegeți împotriva desenelor dvs., aprovizionării cu bobine și a mixului de comandă. O ofertă cu patru profiluri nu acoperă automat o cincime; două niveluri de formare nu stabilesc producţia simultană.
Comparați echipamentele fixe, pline și cu două straturi
Comparați unde stau sculele și ce trebuie să se schimbe. Numele aspectului în sine nu stabilește ce desene de punte poate produce echipamentul dvs.
- Stații fixe: rolele de formare potrivite rămân instalate. O geometrie diferită poate avea nevoie de o ajustare tehnică sau de o reutilare individuală.
- Plute detașabile: Standurile, arborii și sculele se deplasează ca module asamblate. Identificați orice ghidaj, freze sau alte părți care rămân în afara modulelor respective.
- Strat dublu: Două seturi de formare rămân instalate la diferite niveluri. Întrebați cum este selectat nivelul necesar și ce echipament împarte.
Citiți pe fiecare rând pentru a compara cele trei opțiuni. Pe un ecran îngust, derulați orizontal prin această matrice.
Echipamente fixe, pline și cu două straturi: comparați aceleași șapte cerințe
Citiți exemplele BMS ca seturi de profiluri definite
BMS descrie a Mașină de modelat rulouri pentru podea cu două straturi pentru două profile distincte. Comparați aceste două desene cu lucrările recurente pe care trebuie să o furnizați.

Două niveluri de formare pe o mașină BMS cu podea cu strat dublu.
- Exemplu de rafting cu patru profile: BMS descrie ansambluri de scule detașabile pentru patru profile. Potriviți-vă desenele cu sculele oferite; profilurile neînrudite necesită confirmare separată.
- Exemplu de straturi cu două profiluri: Întrebați ce alimentare, unități, comenzi, tăietoare și echipamente de descărcare sunt partajate.
Verificați ce v-ar schimba lista scurtă
- Un profil dominant pe termen lung: Păstrați stațiile fixe pe lista scurtă atunci când comenzile alternative pot fi grupate, efectuate în altă parte sau deservite printr-un aranjament de reutilare convenit.
- Maxime de livrare suprapuse: comparați ferestrele de producție necesare cu orele disponibile. O mașină poate acoperi ambele forme, dar nu are timp pentru comenzile lor combinate.
- Ieșire paralelă necesară: Solicitați un aspect proiectat care să arate aranjamentele separate de alimentare, tăiere și descărcare a bobinei. Nu deduceți această capacitate din numărul de niveluri.
- Flexibilitate nefolosită: ține cont de cerințele suplimentare de scule, depozitare și întreținere. Comparați-le cu cartea de comenzi curentă înainte de a extinde domeniul de aplicare a echipamentelor.
Definiți familia de profil de punte și alimentarea cu bobine
Definiți familia din fiecare desen și combinație de materiale valabilă. Dimensiuni de gabarit similare pot ascunde diferite nervuri, ture laterale sau reliefuri.
Specificați pachetul finit
- Secțiune transversală: Furnizați înălțimea nervurilor, pasul, lățimea acoperirii, curbe și ture laterale. Marcați revizuirea desenului și dimensiunile pe care clientul dumneavoastră le va inspecta.
- Caracteristici de suprafață și secundare: specificați modelul de relief și poziția, plus găuri, fante sau detalii de margine. Întrebați ce caracteristici necesită instrumente sau setări diferite.
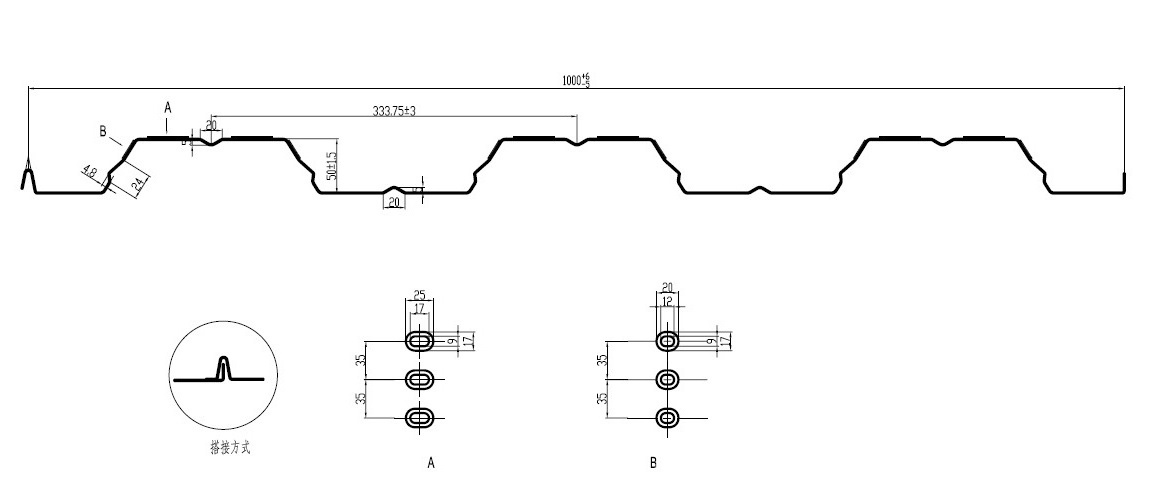
Secțiunea transversală a punții și detaliile de relief din documentația echipamentului BMS YX50-333-1000.
Mașina de pardoseală cu design european de la BMS este descrisă în jurul lui YX50-333-1000. Folosiți această specificitate la nivel de desen atunci când solicitați propria familie de profil.
Precizați materialul, bobina și limitele de comandă
Intrări care definesc gama de echipamente propusă
Separați lățimea de alimentare de lățimea capacului
Două lățimi cu lucrări diferite
- Variația lățimii: Întreabă dacă are nevoie de ajustarea ghidajului, scule schimbate sau alt set de modelare. O lățime comună a bobinei nu face geometriile finite interschimbabile.
- Atribuirea desenului: Solicitați setul de formare, combinațiile de materiale utilizabile, ajustările și caracteristicile excluse pentru fiecare desen.
- Profiluri viitoare: tratați o nouă înălțime a nervurilor, o suprafață sau un model de gofrare ca o solicitare inginerească separată, până când compatibilitatea și piesele furnizate sunt convenite.
Comparați pachetul complet de schimbare a profilului. Identificați ce se mișcă cu sculele, ce rămâne instalat și ce trebuie schimbat separat.
- Pe plută: Identificați suporturile, arborele, rolele și instrumentele de gofrare furnizate pentru fiecare profil.
- La bază: Întrebați cum este amplasată, fixată și conectată pluta la unitate. Solicitați aranjamentul de schimb și manipulare furnizorului.
- Între nivelurile de formare: Întrebați cum este aliniată banda cu sculele selectate și cum ajunge rezultatul la echipamentul de tăiere și descărcare.
- În afara setului de formare: Includeți modificări ale ghidajelor de intrare, setărilor de nivelare, perforare și gofrare. Numărați munca lor de configurare chiar și atunci când rolele rămân asamblate.
Potriviți frezele și echipamentele de ieșire
BMS-uri Rollformer pentru podea cu plută și forfecare zburătoare enumeră o forfecare frontală simplă, post-tăiere zburătoare servo-controlată și stivuitor automat.
Exemplele sale convenționale de design european listează rafturi hidraulice post-tăiere și ieșire nealimentate. Comparați aceste pachete, precum și rulourile de formare.

Echipamentul de podea a suprafeței BMS cu suprafața de ieșire a foilor.
Verificări de tăiere și manipulare pentru fiecare profil
Faceți aria de aplicare și prețul comparabile
- Plute suplimentare: Întrebați dacă prețul include matrițe de tăiere, standuri de depozitare și echipamente de schimb.
- Linii de cotație: Detașați derulator sau vagon cu bobine, apărători, comenzi, rafturi de ieșire sau stivuitor, cu cantități, profile alocate și prețuri pentru articole opționale.
- Preț comparabil: comparați pachetele complete de familie. Identificați articolele furnizate local înainte de a trata un preț de bază mai mic al mașinii ca un cost total de achiziție mai mic.
Acordați cerințele de siguranță ale schimbului
Solicitați furnizorului și echipei dumneavoastră de siguranță a instalației să definească paza, metoda de schimb de scule și controlul energiei electrice, hidraulice și stocate.
- ISO 12100: Se adresează evaluării riscurilor utilajelor. Nu stabilește conformitatea mașinii oferite.
- ISO 14118: Se adresează prevenirii pornirii neașteptate. Întrebați cum se aplică cerințele pentru echipamentul și aranjamentul de schimb propus.
Măsurați schimbarea în funcție de mixul dvs. de comenzi
Comparați timpul complet de schimbare folosind aceleași condiții de începere, terminare și acceptare. Numai mișcarea cu sincronizare a plutei lasă alte pierderi de producție în afara comparației.
Cronometrul întregului comutator
Un interval complet de schimbare
Calculați un buget de timp săptămânal reprezentativ
Utilizați contoare reale în funcție de profil, loturi, date limită, modificări de bobine și schimburi disponibile. Aplicați o rată de rulare acceptată pentru materialul specificat și amestecul de lungime.
Calcul săptămânal ilustrativ — ipoteze ipotetice
- Utilizați intrări demonstrate: rata presupusă și timpul de schimbare nu sunt specificații BMS sau rezultate măsurate. Valori de înlocuire demonstrate pentru fiecare configurație propusă.
- Adăugați alte opriri: exemplul exclude schimbările separate ale bobinei, întreruperile, întreținerea și alte pierderi. Includeți-le fără a număra de două ori același interval de oprire.
Verificați săptămâna dificilă
- Loturi urgente: rulați comparația pentru comenzi mici repetate și vârfuri de livrare suprapuse, nu numai pentru volumul mediu lunar.
- Tăiere și descărcare: reflectați limitele de tăiere, stivuitor și descărcare manuală în rata de funcționare acceptată sau alocația de oprire.
- Oferte comparabile: Folosiți aceeași cantitate de ieșire acceptată, profile, material și amestec de lungime în toate cele trei calcule.
- Oameni și pregătire: Includeți operatorii, resursele de manipulare și pregătirea off-line necesare pentru fiecare schimbare. Verificați dacă sunt disponibile în schimbul planificat.
- Gruparea comenzilor: gruparea aceluiași profil poate reduce schimbarea, dar modifică stocul și timpul de livrare. Verificați ambele consecințe înainte de a schimba dimensiunile lotului.
Solicitați o demonstrație și o ofertă specifice profilului
Solicitați o probă folosind desenele și bobina reprezentativă. Acordați tranzițiile de profil, personalul, echipamentele și cerințele de acceptare înainte de demonstrație.
Demonstrați o tranziție utilă a profilului
- Acordați matricea procesului. Selectați combinații de profil/material care acoperă diferențele relevante de grosime, lungime și gofrare. Definiți dimensiunile, calitatea tăierii și cerințele de manipulare împreună cu echipa dvs. de calitate.
- Fugi și inspectează. Identificați gradul și grosimea bobinei. Inspectați nervurile, lățimea capacului, turele, ștanțarea și capetele tăiate în raport cu desenele; verificați suportul și stivuirea foii.
- Schimbați și reporniți. Afișați schimbul real de scule sau selecția nivelului, inclusiv ghidajele și frezele. Înregistrați intervalul complet și materialul utilizat înainte de reluarea rezultatelor acceptabile.
- Reveniți la un profil anterior. Acolo unde comenzile repetate contează, comparați mostrele repetate și munca necesară pentru a restabili configurația anterioară. O singură cursă de profil ușor nu poate arăta această tranziție.
Trimiteți o cerere completă de ofertă (RFQ)
Intrări RFQ pentru fabrica dvs. din India
Utilizați Gama de mașini de formare a rulourilor de tablă de metal pentru a identifica candidații. Cereți fiecărui furnizor să coteze pentru aceleași desene, sarcini de producție și echipamente furnizate.
Solicitați documente de ofertă comparabile
- Acoperire profil: Solicitați o listă desen cu desen, alocand fiecare plută, set de role, unealtă de gofrare și matriță de tăiere.
- Responsabilități cotate: articole incluse separate, opțiuni cu preț și lucrări furnizate local. Identificați orice modificări necesare echipamentelor partajate.
- Condiții de asistență: Detaliați instrumentele de rezervă, instalarea, instruirea și service-ul, astfel încât fiecare ofertă să acopere aceeași sarcină de achiziție.
Păstrați rezultatele testului specifice
- Condiții de urmărire: Înregistrați revizuirea desenului, materialul bobinei, grosimea, condițiile de funcționare și punctele de măsurare.
- Mostre reprezentative: Păstrați mostre sau fotografii cu măsurători, conform acordului cu furnizorul. Comparați orice îmbunătățire promisă cu domeniul de aplicare declarat al testului.
- Limite de acoperire: Rezultatele pentru o combinație de profil/material nu stabilesc performanța pentru fiecare desen din familie.
Mențineți capacitatea mașinii separată de aprobarea structurală. Solicitați inginerului dumneavoastră de proiect documentația de proiectare și performanță necesară pentru sistemul dumneavoastră de podea.
Întrebări frecvente
Numai lungimea nu modifică secțiunea transversală. Confirmați controalele, limitarea și intervalul de manipulare; foile foarte scurte sau lungi pot crea limite cu aceleași instrumente de formare.
Puteți alimenta direct o bobină principală mai largă?
Numai în intervalul de hrană convenit. Dacă aprovizionarea dumneavoastră necesită tăiere, solicitați acel echipament sau serviciu separat; nu presupuneți că este inclus cu formatorul de punte.
Poate suporta pregătirea sau întreținerea separată a sculelor, dar nu poate înlocui restul liniei. Întrebați ce echipament de bază, de transmisie, de control și de manipulare rămân partajate și care defecțiuni încă opresc producția.
Trimiteți un RFQ complet specific profilului
Alegeți arhitectura care acoperă familia dvs. de profil agreată, domeniul complet al echipamentului și programul pentru o săptămână dificilă.
Trimiteți BMS desenul, materialul, bobina, comanda și intrările electrice de mai sus. Solicitați o recomandare de echipament profil cu profil și o ofertă detaliată.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


