Untuk mesin membentuk geladak lantai, senarai pendek stesen tetap untuk profil terbukti dominan, rakit boleh tanggal untuk beberapa profil yang dipersetujui, atau peralatan dua lapisan untuk dua profil berulang.
Pilih berbanding lukisan anda, bekalan gegelung dan campuran pesanan. Tawaran empat profil tidak meliputi satu perlima secara automatik; dua peringkat pembentukan tidak mewujudkan pengeluaran serentak.
Bandingkan peralatan tetap, berakit dan dua lapis
Bandingkan di mana perkakas kekal dan perkara yang mesti diubah. Nama susun atur sahaja tidak menentukan lukisan dek yang boleh dihasilkan oleh peralatan anda.
- Stesen tetap: Rolling forming dipadankan kekal dipasang. Geometri yang berbeza mungkin memerlukan pelarasan kejuruteraan atau perkakas semula individu.
- Rakit boleh tanggal: Dirian, aci dan perkakas bergerak sebagai modul yang dipasang. Kenal pasti mana-mana panduan, pemotong atau bahagian lain yang berada di luar modul tersebut.
- Lapisan dua: Dua set pembentuk kekal dipasang pada tahap yang berbeza. Tanya bagaimana tahap yang diperlukan dipilih dan peralatan yang dikongsi.
Baca merentasi setiap baris untuk membandingkan tiga pilihan. Pada skrin sempit, tatal secara mendatar melalui matriks ini.
Peralatan tetap, berakit dan dua lapis: bandingkan tujuh keperluan yang sama
Baca contoh BMS sebagai set profil yang ditakrifkan
BMS menerangkan a mesin membentuk geladak lantai dua lapisan untuk dua profil yang berbeza. Bandingkan kedua-dua lukisan itu dengan kerja berulang yang perlu anda bekalkan.

Dua tahap pembentukan pada mesin dek lantai dua lapis BMS.
- Contoh rakit empat profil: BMS menerangkan pemasangan alatan boleh tanggal untuk empat profil. Padankan lukisan anda dengan alatan yang ditawarkan; profil yang tidak berkaitan memerlukan pengesahan berasingan.
- Contoh lapisan dua profil: Tanya suapan, pemacu, kawalan, pemotong dan peralatan nyahcas yang dikongsi.
Semak perkara yang akan mengubah senarai pendek anda
- Profil jangka panjang yang dominan: Kekalkan stesen tetap dalam senarai pendek apabila pesanan alternatif boleh dikumpulkan, dibuat di tempat lain atau disampaikan melalui susunan perkakas semula yang dipersetujui.
- Puncak penghantaran bertindih: Bandingkan tetingkap pengeluaran yang diperlukan dengan waktu yang tersedia. Mesin boleh menampung kedua-dua bentuk namun kekurangan masa untuk pesanan gabungan mereka.
- Output selari diperlukan: Minta susun atur kejuruteraan yang menunjukkan susunan bekalan gegelung, pemotongan dan pemunggahan yang berasingan. Jangan simpulkan keupayaan itu daripada bilangan peringkat.
- Fleksibiliti yang tidak digunakan: Ambil kira keperluan alatan, penyimpanan dan penyelenggaraan tambahan. Bandingkannya dengan buku pesanan semasa anda sebelum mengembangkan skop peralatan.
Tentukan keluarga profil dek dan bekalan gegelung anda
Tentukan keluarga daripada setiap lukisan dan gabungan bahan yang sah. Dimensi keseluruhan yang serupa boleh menyembunyikan rusuk yang berbeza, pusingan sisi atau timbul.
Nyatakan dek siap
- Keratan rentas: Sediakan ketinggian rusuk, padang, lebar penutup, selekoh dan pusingan sisi. Tandai semakan lukisan dan dimensi yang akan diperiksa oleh pelanggan anda.
- Ciri permukaan dan sekunder: Tentukan corak dan kedudukan timbul, serta butiran lubang, slot atau tepi. Tanya ciri yang memerlukan alat atau tetapan yang berbeza.
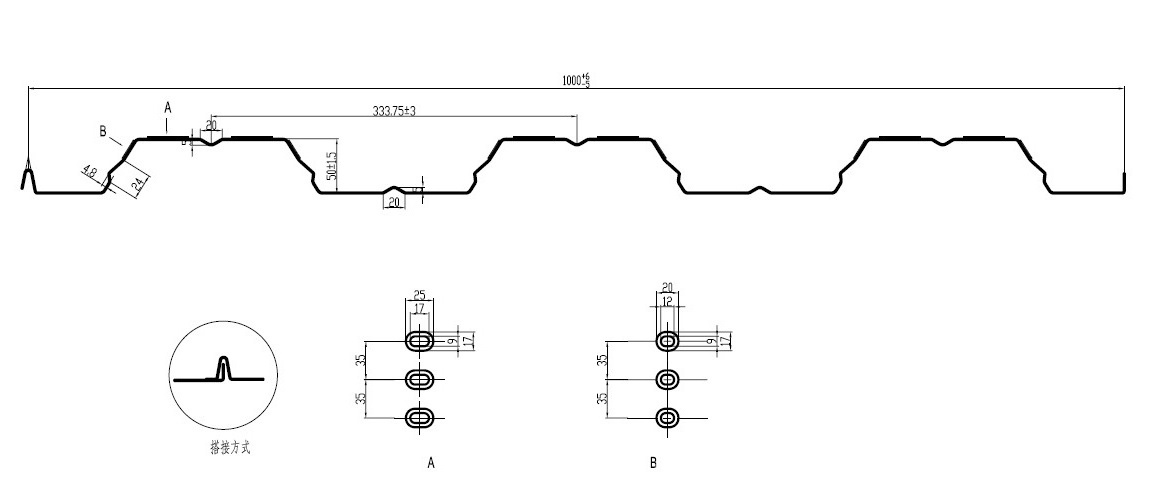
Dek butiran keratan rentas dan timbul daripada dokumentasi peralatan YX50-333-1000 BMS.
Mesin dek lantai reka bentuk Eropah BMS diterangkan sekitar YX50-333-1000. Gunakan kekhususan peringkat lukisan itu apabila meminta keluarga profil anda sendiri.
Nyatakan had bahan, gegelung dan susunan
Input yang mentakrifkan julat peralatan yang dicadangkan
Asingkan lebar suapan daripada lebar penutup
Dua lebar dengan kerja yang berbeza
- Variasi lebar: Tanya sama ada ia memerlukan pelarasan panduan, perkakas yang ditukar atau set pembentukan lain. Lebar gegelung biasa tidak menjadikan geometri siap boleh ditukar ganti.
- Tugasan lukisan: Minta set membentuk, gabungan bahan yang boleh digunakan, pelarasan dan ciri yang dikecualikan untuk setiap lukisan.
- Profil masa hadapan: Rawat ketinggian rusuk, pusingan atau corak timbul baru sebagai permintaan kejuruteraan yang berasingan sehingga keserasian dan bahagian yang dibekalkan dipersetujui.
Bandingkan pakej perubahan profil lengkap. Kenal pasti perkara yang bergerak dengan alatan, perkara yang kekal dipasang dan perkara yang mesti diubah secara berasingan.
- Di atas rakit: Kenal pasti dirian, aci, gulung dan alatan timbul yang dibekalkan untuk setiap profil.
- Di pangkalan: Tanya bagaimana rakit terletak, diikat dan disambungkan ke pemacu. Minta pertukaran pembekal dan pengaturan pengendalian.
- Antara tahap pembentukan: Tanya bagaimana jalur diselaraskan dengan perkakas yang dipilih dan cara output mencapai peralatan pemotongan dan pelepasan.
- Di luar set pembentukan: Sertakan perubahan pada panduan kemasukan, tetapan meratakan, tebukan dan timbul. Kira kerja persediaan mereka walaupun gulung kekal dipasang.
Padankan pemotong dan peralatan keluar
BMS penggelek geladak lantai berakit dengan ricih terbang menyenaraikan ricih biasa hadapan, pasca pemotongan terbang dikawal servo dan penyusun automatik.
Senarai contoh reka bentuk Eropah konvensionalnya menghentikan pemotongan hidraulik dan rak keluar tidak berkuasa. Bandingkan pakej ini serta gulungan membentuk.

Peralatan dek lantai berakit BMS dengan kawasan keluar lembarannya.
Memotong dan mengendalikan cek untuk setiap profil
Jadikan skop dan harga setanding
- Rakit tambahan: Tanya sama ada harga termasuk mesin pemotong, kaki simpanan dan peralatan pertukaran.
- Garisan sebut harga: Senaraikan decoiler atau kereta gegelung, pengawal, kawalan, rak keluar atau penyusun, dengan kuantiti, profil yang ditetapkan dan harga item pilihan.
- Harga suka-suka: Bandingkan pakej keluarga yang lengkap. Kenal pasti item yang dibekalkan secara tempatan sebelum menganggap harga mesin asas yang lebih rendah sebagai jumlah kos pembelian yang lebih rendah.
Setuju keperluan keselamatan pertukaran
Minta pembekal dan pasukan keselamatan loji anda untuk menentukan pengawalan, kaedah pertukaran alatan dan kawalan tenaga elektrik, hidraulik dan tersimpan.
- ISO 12100: Menangani penilaian risiko jentera. Ia tidak mewujudkan pematuhan mesin yang ditawarkan.
- ISO 14118: Menangani pencegahan permulaan yang tidak dijangka. Tanya bagaimana keperluan terpakai pada peralatan yang dicadangkan dan susunan pertukaran.
Ukur pertukaran terhadap campuran pesanan anda
Bandingkan masa pertukaran lengkap menggunakan syarat permulaan, penamat dan penerimaan yang sama. Pergerakan rakit masa sahaja meninggalkan kerugian pengeluaran lain di luar perbandingan.
Masa seluruh suis
Selang pertukaran yang lengkap
Kira belanjawan masa mingguan yang mewakili
Gunakan meter sebenar mengikut profil, kelompok, tarikh akhir, perubahan gegelung dan syif yang tersedia. Gunakan kadar larian yang diterima untuk campuran bahan dan panjang yang ditentukan.
Pengiraan mingguan ilustrasi — andaian hipotetikal
- Gunakan input yang ditunjukkan: Kadar yang diandaikan dan masa pertukaran bukan spesifikasi BMS atau hasil yang diukur. Nilai gantian ditunjukkan untuk setiap konfigurasi yang dicadangkan.
- Tambah hentian lain: Contoh tidak termasuk perubahan gegelung berasingan, pecah, penyelenggaraan dan kerugian lain. Sertakan mereka tanpa mengira selang yang sama berhenti dua kali.
Semak minggu yang sukar
- Kumpulan segera: Jalankan perbandingan untuk pesanan berulang yang kecil dan puncak penghantaran yang bertindih, bukan sahaja purata volum bulanan.
- Memotong dan memunggah: Mencerminkan had pemotong, penyusun dan pemunggahan manual dalam kadar larian atau elaun pemberhentian yang diterima.
- Tawaran setanding: Gunakan kuantiti keluaran yang sama, profil, bahan dan campuran panjang dalam ketiga-tiga pengiraan.
- Orang dan penyediaan: Sertakan pengendali, sumber pengendalian dan penyediaan luar talian yang diperlukan untuk setiap perubahan. Semak sama ada ia tersedia dalam syif yang dirancang.
- Pengumpulan pesanan: Pengumpulan profil yang sama boleh mengurangkan penukaran, tetapi mengubah masa stok dan penghantaran. Semak kedua-dua akibat sebelum menukar saiz kelompok.
Minta demonstrasi dan petikan khusus profil
Minta percubaan menggunakan lukisan dan gegelung perwakilan anda. Setuju peralihan profil, kakitangan, peralatan dan keperluan penerimaan sebelum demonstrasi.
Tunjukkan peralihan profil yang berguna
- Setuju matriks percubaan. Pilih gabungan profil/bahan yang meliputi perbezaan ketebalan, panjang dan timbul yang berkaitan. Tentukan dimensi, kualiti potong dan keperluan pengendalian dengan pasukan kualiti anda.
- Lari dan periksa. Kenal pasti gred dan ketebalan gegelung. Periksa rusuk, lebar penutup, pusingan, emboss dan potong hujung terhadap lukisan; semak sokongan helaian dan susun.
- Tukar dan mulakan semula. Tunjukkan pertukaran alat atau pemilihan tahap sebenar, termasuk panduan dan pemotong. Catatkan selang waktu lengkap dan bahan yang digunakan sebelum output yang boleh diterima disambung semula.
- Kembali ke profil terdahulu. Apabila pesanan berulang penting, bandingkan sampel ulangan dan kerja yang diperlukan untuk memulihkan persediaan sebelumnya. Satu larian berprofil mudah tidak dapat menunjukkan peralihan itu.
Hantar permintaan lengkap untuk sebut harga (RFQ)
Input RFQ untuk kilang India anda
Gunakan julat mesin membentuk geladak logam untuk mengenal pasti calon. Minta setiap pembekal membuat sebut harga terhadap lukisan yang sama, tugas pengeluaran dan peralatan yang dibekalkan.
Minta dokumen sebut harga yang setanding
- Liputan profil: Minta senarai lukisan demi lukisan yang menetapkan setiap rakit, set gulung, alat emboss dan acuan pemotongan.
- Tanggungjawab yang disebut: Asingkan item disertakan, pilihan harga dan kerja yang dibekalkan tempatan. Kenal pasti sebarang perubahan yang diperlukan pada peralatan yang dikongsi.
- Syarat sokongan: Itemkan alat ganti, pemasangan, latihan dan perkhidmatan supaya setiap sebut harga merangkumi tugas pembelian yang sama.
Pastikan keputusan percubaan khusus
- Keadaan yang boleh dikesan: Catatkan semakan lukisan, bahan gegelung, ketebalan, keadaan operasi dan titik pengukur.
- Sampel perwakilan: Simpan sampel atau gambar dengan ukuran, seperti yang dipersetujui dengan pembekal. Bandingkan sebarang peningkatan yang dijanjikan dengan skop percubaan yang dinyatakan itu.
- Had liputan: Keputusan untuk satu kombinasi profil/bahan tidak menetapkan prestasi untuk setiap lukisan dalam keluarga.
Pastikan keupayaan mesin berasingan daripada kelulusan struktur. Tanya jurutera projek anda untuk reka bentuk dek dan dokumentasi prestasi yang diperlukan untuk sistem lantai anda.
Soalan lazim
Panjang sahaja tidak mengubah keratan rentas. Sahkan kawalan, pemotongan dan julat pengendalian; helaian yang sangat pendek atau panjang boleh membuat had dengan alat pembentukan yang sama.
Bolehkah anda menyuapkan gegelung induk yang lebih luas secara langsung?
Hanya dalam julat suapan yang dipersetujui. Jika bekalan anda memerlukan pemotongan, minta peralatan atau perkhidmatan itu secara berasingan; jangan anggap ia disertakan dengan bekas dek.
Ia boleh menyokong penyediaan atau penyelenggaraan alatan yang berasingan, tetapi tidak boleh menggantikan barisan yang lain. Tanya pangkalan, pemacu, kawalan dan peralatan pengendalian yang masih dikongsi dan kegagalan mana yang masih menghentikan pengeluaran.
Hantar RFQ khusus profil lengkap
Pilih seni bina yang meliputi keluarga profil anda yang dipersetujui, skop peralatan lengkap dan jadual minggu sukar.
Hantar BMS lukisan, bahan, gegelung, pesanan dan input elektrik di atas. Minta cadangan peralatan profil demi profil dan sebut harga terperinci.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


