এটা ফ্ল'ৰ ডেক ৰোল ফৰ্মিং মেচিনৰ বাবে, এটা প্ৰধান প্ৰমাণিত প্ৰফাইলৰ বাবে ফিক্সড ষ্টেচনসমূহ চৰ্টলিষ্ট কৰক, কেইবাটাও চুক্তিবদ্ধ প্ৰফাইলৰ বাবে আঁতৰ কৰিব পৰা ৰাফ্টসমূহ, বা দুটা পুনৰাবৃত্তিমূলক প্ৰফাইলৰ বাবে দুটা-স্তৰীয় সঁজুলিসমূহ।
আপোনাৰ অংকন, কইল যোগান আৰু অৰ্ডাৰ মিক্সৰ বিপৰীতে বাছক। চাৰিটা প্ৰফাইলৰ অফাৰে স্বয়ংক্ৰিয়ভাৱে পঞ্চমটো সামৰি লোৱা নাই; দুটা গঠন স্তৰে একেলগে উৎপাদন স্থাপন নকৰে।
ফিক্সড, ৰাফ্টেড আৰু ডাবল-লেয়াৰ সঁজুলি তুলনা কৰা
সঁজুলি ক’ত থাকে আৰু কি সলনি হ’ব লাগিব তুলনা কৰক। কেৱল বিন্যাসৰ নামেই আপোনাৰ সঁজুলিয়ে কোনবোৰ ডেক অংকন উৎপাদন কৰিব পাৰে সেইটো প্ৰতিষ্ঠা নকৰে।
- ফিক্সড ষ্টেচন: মেচড ফৰ্মিং ৰোল ইনষ্টল হৈ থাকে। এটা ভিন্ন জ্যামিতিৰ বাবে অভিযন্তা সামঞ্জস্য বা ব্যক্তিগত পুনৰ সঁজুলিৰ প্ৰয়োজন হ'ব পাৰে।
- আঁতৰ কৰিব পৰা ৰাফ্ট: ষ্টেণ্ড, খাদ আৰু সঁজুলিয়ে একত্ৰিত মডিউল হিচাপে গতি কৰে। সেই মডিউলসমূহৰ বাহিৰত থকা যিকোনো গাইড, কাটাৰ বা অন্য অংশ চিনাক্ত কৰক।
- ডাবল-লেয়াৰ: দুটা ফৰ্মিং ছেট বিভিন্ন স্তৰত ইনষ্টল হৈ থাকে। প্ৰয়োজনীয় স্তৰ কেনেকৈ নিৰ্বাচিত কৰা হয় আৰু ই কোনবোৰ সঁজুলি ভাগ কৰে সুধিব।
তিনিটা বিকল্প তুলনা কৰিবলৈ প্ৰতিটো শাৰীৰ ওপৰেৰে পঢ়ক। এটা সংকীৰ্ণ পৰ্দাত, এই মেট্ৰিক্সৰ মাজেৰে অনুভূমিকভাৱে স্ক্ৰল কৰক।
ফিক্সড, ৰাফ্টেড আৰু ডাবল-লেয়াৰ সঁজুলি: একে সাতটা প্ৰয়োজনীয়তা তুলনা কৰক
BMS উদাহৰণসমূহ সংজ্ঞায়িত আলেখ্যন সংহতিসমূহ হিচাপে পঢ়ক
বিএমএছে ক ডাবল-লেয়াৰ ফ্ল'ৰ ডেক ৰোল ফৰ্মিং মেচিন । দুটা সুকীয়া প্ৰফাইলৰ বাবে সেই দুটা অংকনক আপুনি যোগান ধৰিবলগীয়া পুনৰাবৃত্তিমূলক কামৰ সৈতে তুলনা কৰক।

বিএমএছ ডাবল-লেয়াৰ ফ্ল’ৰ-ডেক মেচিনত দুটা ফৰ্মিং লেভেল।
- চাৰি-প্ৰফাইল ৰাফ্টেড উদাহৰণ: BMS এ চাৰিটা আলেখ্যনৰ বাবে আঁতৰ কৰিব পৰা সঁজুলি সমাবেশসমূহ বৰ্ণনা কৰে। আপোনাৰ অংকনসমূহক প্ৰদান কৰা সঁজুলিসমূহৰ সৈতে মিলাওক; অসংলগ্ন আলেখ্যনসমূহক পৃথক নিশ্চিতকৰণৰ প্ৰয়োজন।
- দুটা-প্ৰফাইল স্তৰৰ উদাহৰণ: কোনবোৰ ইনফিড, ড্ৰাইভ, নিয়ন্ত্ৰণ, কাটাৰ আৰু ডিচাৰ্জ সঁজুলিসমূহ অংশীদাৰী কৰা হয় সুধিব।
আপোনাৰ চৰ্টলিষ্ট কি সলনি হ'ব পৰীক্ষা কৰক
- এটা প্ৰধান দীৰ্ঘকালীন প্ৰফাইল: যেতিয়া বিকল্প অৰ্ডাৰসমূহক গোট কৰিব পাৰি, অন্য ঠাইত কৰিব পাৰি বা এটা চুক্তিবদ্ধ পুনৰ সঁজুলি ব্যৱস্থাৰ দ্বাৰা পৰিবেশন কৰিব পাৰি তেতিয়া স্থায়ী ষ্টেচনসমূহক চৰ্টলিষ্টত ৰাখক।
- ওভাৰলেপিং ডেলিভাৰী শিখৰ: উপলব্ধ ঘণ্টাৰ সৈতে প্ৰয়োজনীয় উৎপাদন উইণ্ড' তুলনা কৰক। এটা মেচিনে দুয়োটা আকৃতিকে সামৰি ল’ব পাৰে যদিও ইয়াৰ সংযুক্ত অৰ্ডাৰৰ বাবে সময়ৰ অভাৱ।
- সমান্তৰাল আউটপুটৰ প্ৰয়োজন: পৃথক কইল যোগান, কাটিং আৰু আনলোডিং ব্যৱস্থা দেখুওৱা এটা অভিযন্তা বিন্যাসৰ অনুৰোধ কৰক। স্তৰৰ সংখ্যাৰ পৰা সেই ক্ষমতা অনুমান নকৰিব।
- অব্যৱহৃত নমনীয়তা: অতিৰিক্ত সঁজুলি, সংৰক্ষণ আৰু ৰক্ষণাবেক্ষণৰ প্ৰয়োজনীয়তাৰ বাবে হিচাপ কৰক। সঁজুলিৰ পৰিসৰ বৃদ্ধি কৰাৰ আগতে আপোনাৰ বৰ্তমানৰ অৰ্ডাৰ বুকখনৰ সৈতে সেইবোৰ তুলনা কৰক।
আপোনাৰ ডেক-প্ৰফাইল পৰিয়াল আৰু কইল যোগান সংজ্ঞায়িত কৰক
প্ৰতিটো অংকন আৰু বৈধ সামগ্ৰীৰ সংমিশ্ৰণৰ পৰা পৰিয়ালটোক সংজ্ঞায়িত কৰক। একেধৰণৰ সামগ্ৰিক মাত্ৰাই বিভিন্ন পাচলি, কাষৰ লেপ বা এম্বছিং লুকুৱাব পাৰে।
সমাপ্ত ডেক ধাৰ্য্য কৰক
- ক্ৰছ-ছেকচন: পাচলিৰ উচ্চতা, পিচ, কভাৰৰ প্ৰস্থ, বেণ্ড আৰু কাষৰ লেপ প্ৰদান কৰক। অংকন পুনৰীক্ষণ আৰু আপোনাৰ গ্ৰাহকে পৰিদৰ্শন কৰিবলগীয়া মাত্ৰাসমূহ চিহ্নিত কৰক।
- পৃষ্ঠ আৰু গৌণ বৈশিষ্ট্যসমূহ: এম্ব'ছিং আৰ্হি আৰু অৱস্থান ধাৰ্য্য কৰক, লগতে ফুটা, স্লট বা প্ৰান্তৰ বিৱৰণ। কোনবোৰ বৈশিষ্ট্যৰ বাবে বিভিন্ন সঁজুলি বা সংহতিৰ প্ৰয়োজন সুধিব।
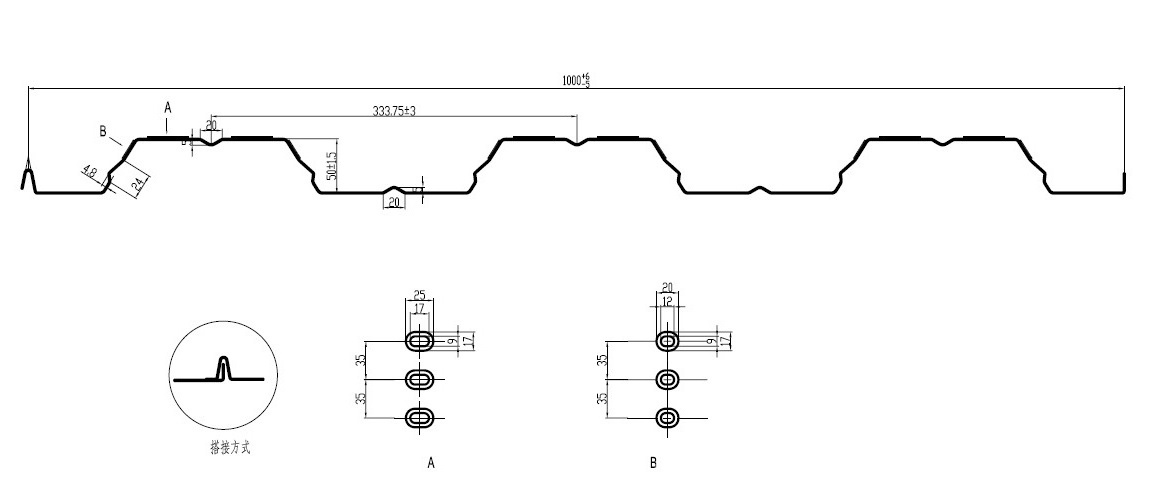
বিএমএছৰ ৱাইএক্স৫০-৩৩৩-১০০০ সঁজুলি নথিপত্ৰৰ পৰা ডেক ক্ৰছ-ছেকচন আৰু এম্বছিং বিৱৰণ।
বিএমএছৰ ইউৰোপীয় ডিজাইনৰ ফ্ল’ৰ ডেকিং মেচিনটোৰ বৰ্ণনা ৱাইএক্স৫০-৩৩৩-১০০০ৰ আশে-পাশে কৰা হৈছে। আপোনাৰ নিজৰ আলেখ্যন পৰিয়ালৰ অনুৰোধ কৰাৰ সময়ত সেই অংকন-স্তৰৰ নিৰ্দিষ্টতা ব্যৱহাৰ কৰক।
সামগ্ৰী, কইল আৰু অৰ্ডাৰৰ সীমা উল্লেখ কৰা
প্ৰস্তাৱিত সঁজুলিৰ পৰিসৰ সংজ্ঞায়িত কৰা ইনপুটসমূহ
কভাৰৰ প্ৰস্থৰ পৰা ফিডৰ প্ৰস্থ পৃথক কৰক
বিভিন্ন কামৰ সৈতে দুটা প্ৰস্থ
- প্ৰস্থৰ তাৰতম্য: ইয়াক গাইড সমন্বয়, পৰিৱৰ্তিত সঁজুলি বা অন্য ফৰ্মিং ছেটৰ প্ৰয়োজন আছে নেকি সুধিব। এটা সাধাৰণ কইল প্ৰস্থই সম্পূৰ্ণ জ্যামিতিসমূহক বিনিময়যোগ্য কৰি তুলিব নোৱাৰে।
- অংকন নিযুক্তি: প্ৰতিটো অংকনৰ বাবে ফৰ্মিং ছেট, ব্যৱহাৰযোগ্য সামগ্ৰীৰ সংমিশ্ৰণ, সামঞ্জস্য আৰু বাদ দিয়া বৈশিষ্ট্যসমূহৰ বাবে সুধিব।
- ভৱিষ্যতৰ প্ৰফাইলসমূহ: এটা নতুন ৰিব উচ্চতা, লেপ বা এম্ব'ছিং আৰ্হিক এটা পৃথক অভিযান্ত্ৰিক অনুৰোধ হিচাপে গণ্য কৰক যেতিয়ালৈকে সামঞ্জস্যতা আৰু যোগান ধৰা অংশসমূহ সহমত নহয়।
সম্পূৰ্ণ আলেখ্যন-পৰিৱৰ্তন সৰঞ্জাম তুলনা কৰক। সঁজুলিৰ সৈতে কি গতি কৰে, কি সংস্থাপন হৈ থাকে আৰু কি পৃথকে সলনি কৰিব লাগিব চিনাক্ত কৰক।
- ৰাফ্টত: প্ৰতিটো প্ৰফাইলৰ বাবে যোগান ধৰা ষ্টেণ্ড, খাদ, ৰোল আৰু এম্বছিং সঁজুলি চিনাক্ত কৰক।
- ভিত্তিত: ৰাফ্টটো কেনেকৈ অৱস্থিত, বান্ধি ৰখা হৈছে আৰু ড্ৰাইভৰ সৈতে কেনেকৈ সংযোগ কৰা হৈছে সুধিব। যোগানকাৰীৰ বিনিময় আৰু পৰিচালনাৰ ব্যৱস্থাৰ বাবে অনুৰোধ কৰক।
- ফৰ্মিং লেভেলৰ মাজত: ষ্ট্ৰিপটো নিৰ্বাচিত টুলিঙৰ সৈতে কেনেকৈ প্ৰান্তিককৃত হয় আৰু আউটপুট কেনেকৈ কাটিং আৰু ডিচাৰ্জ সঁজুলিত উপনীত হয় সুধিব।
- ফৰ্মিং ছেটৰ বাহিৰত: প্ৰৱেশ গাইড, লেভেলিং, পাঞ্চিং আৰু এম্ব'ছিং ছেটিংছলৈ পৰিবৰ্তন অন্তৰ্ভুক্ত কৰক। ৰোলসমূহ একত্ৰিত হৈ থাকিলেও তেওঁলোকৰ ছেটআপৰ কাম গণনা কৰক।
কাটাৰ আৰু প্ৰস্থানৰ সঁজুলিবোৰ মিলাই লওক
বিএমএছৰ ফ্লাইং শ্বিয়াৰৰ সৈতে ৰাফ্টেড ফ্ল'ৰ ডেকিং ৰোলফৰ্মাৰত এটা ফ্ৰন্ট প্লেইন শ্বিয়াৰ, চাৰ্ভো-নিয়ন্ত্ৰিত ফ্লাইং পোষ্ট-কাটঅফ আৰু অটোমেটিক ষ্টেকাৰৰ তালিকা দিয়া হৈছে।
ইয়াৰ গতানুগতিক ইউৰোপীয় ডিজাইনৰ উদাহৰণ তালিকাসমূহে হাইড্ৰলিক পোষ্ট-কাটিং আৰু শক্তিহীন এক্সাইট ৰেক বন্ধ কৰি দিছিল। এই পেকেজবোৰৰ লগতে ফৰ্মিং ৰোলবোৰো তুলনা কৰক।

বিএমএছে ইয়াৰ শ্বীট এক্সাইট এৰিয়াৰ সৈতে ফ্ল’ৰ-ডেক সঁজুলিসমূহ ৰাফ্ট কৰিছিল।
প্ৰতিটো আলেখ্যনৰ বাবে পৰীক্ষাসমূহ কাটিব আৰু নিয়ন্ত্ৰণ কৰা
পৰিসৰ আৰু মূল্য তুলনামূলক কৰক
- অতিৰিক্ত ৰাফ্ট: মূল্যত কাটিং ডাই, ষ্ট’ৰেজ ষ্টেণ্ড আৰু এক্সচেঞ্জ সঁজুলি অন্তৰ্ভুক্ত নেকি বুলি সুধিব।
- । ডিক'ইলাৰ বা কইল গাড়ী, গাৰ্ড, নিয়ন্ত্ৰণ, প্ৰস্থান ৰেক বা ষ্টেকাৰ, পৰিমাণ, নিযুক্ত প্ৰফাইল আৰু ঐচ্ছিক-বস্তুৰ মূল্যৰ সৈতে বস্তু নিৰ্ধাৰণ কৰক
- লাইক-ফৰ-লাইক মূল্য: সম্পূৰ্ণ পৰিয়ালৰ পেকেজসমূহ তুলনা কৰক। কম ভিত্তি-মেচিনৰ মূল্যক কম মুঠ ক্ৰয় খৰচ হিচাপে গণ্য কৰাৰ আগতে স্থানীয়ভাৱে যোগান ধৰা বস্তুসমূহ চিনাক্ত কৰা।
বিনিময় সুৰক্ষাৰ প্ৰয়োজনীয়তাত সন্মত হওক
যোগানকাৰী আৰু আপোনাৰ উদ্যোগৰ সুৰক্ষা দলটোক পহৰা দিয়া, সঁজুলি-বিনিময় পদ্ধতি আৰু বৈদ্যুতিক, হাইড্ৰলিক আৰু সংৰক্ষিত শক্তিৰ নিয়ন্ত্ৰণৰ সংজ্ঞা দিবলৈ কওক।
- আই এছ অ’ ১২১০০: মেচিনেৰী ৰিস্ক মূল্যায়নক সম্বোধন কৰে। ই আগবঢ়োৱা মেচিনৰ সামঞ্জস্যতা প্ৰতিষ্ঠা নকৰে।
- ISO 14118: অপ্ৰত্যাশিত আৰম্ভণিৰ প্ৰতিৰোধক সম্বোধন কৰে। প্ৰস্তাৱিত সঁজুলি আৰু বিনিময় ব্যৱস্থাৰ ক্ষেত্ৰত প্ৰয়োজনীয়তাসমূহ কেনেকৈ প্ৰযোজ্য হয় সুধিব।
আপোনাৰ অৰ্ডাৰ মিক্সৰ বিপৰীতে চেঞ্জঅভাৰ জুখিব
একেটা আৰম্ভণি, শেষ আৰু গ্ৰহণযোগ্যতাৰ চৰ্ত ব্যৱহাৰ কৰি সম্পূৰ্ণ পৰিৱৰ্তনৰ সময় তুলনা কৰক। কেৱল টাইমিং ৰাফ্ট মুভমেণ্টে অন্যান্য উৎপাদন লোকচান তুলনাৰ বাহিৰত এৰি দিয়ে।
গোটেই চুইচটো টাইম কৰক
এটা সম্পূৰ্ণ পৰিৱৰ্তনৰ ব্যৱধান
এটা প্ৰতিনিধিত্বমূলক সাপ্তাহিক সময়ৰ বাজেট গণনা কৰা
প্ৰফাইল, বেচ, নিৰ্ধাৰিত তাৰিখ, কইল সলনি আৰু উপলব্ধ শ্বিফ্ট অনুসৰি প্ৰকৃত মিটাৰ ব্যৱহাৰ কৰক। নিৰ্দিষ্ট সামগ্ৰী আৰু দৈৰ্ঘ্যৰ মিশ্ৰণৰ বাবে এটা গ্ৰহণযোগ্য চলি থকা হাৰ প্ৰয়োগ কৰক।
দৃষ্টান্তমূলক সাপ্তাহিক গণনা — কাল্পনিক অনুমান
- প্ৰদৰ্শিত ইনপুটসমূহ ব্যৱহাৰ কৰক: ধাৰণা কৰা হাৰ আৰু পৰিৱৰ্তন সময় BMS ধাৰ্য্যকৰণ বা জুখি উলিওৱা ফলাফল নহয়। প্ৰতিটো প্ৰস্তাৱিত বিন্যাসৰ বাবে প্ৰদৰ্শিত বিকল্প মানসমূহ।
- অন্য বন্ধ যোগ কৰক: উদাহৰণে পৃথক কইল পৰিৱৰ্তন, বিচ্ছেদ, ৰক্ষণাবেক্ষণ আৰু অন্যান্য লোকচান বাদ দিয়ে। একেটা বন্ধ কৰা ব্যৱধান দুবাৰ গণনা নকৰাকৈ সেইবোৰ অন্তৰ্ভুক্ত কৰক।
কঠিন সপ্তাহটো পৰীক্ষা কৰক
- জৰুৰী বেচসমূহ: সৰু পুনৰাবৃত্তি অৰ্ডাৰ আৰু ওভাৰলেপিং ডেলিভাৰী শিখৰৰ বাবে তুলনা চলাওক, কেৱল গড় মাহিলী আয়তন নহয়।
- কাটিং আৰু আনলোডিং: গ্ৰহণ কৰা চলি থকা হাৰ বা ষ্টপেজ ভাট্টাত কাটাৰ, ষ্টেকাৰ আৰু মেনুৱেল আনলোডিং সীমা প্ৰতিফলিত কৰক।
- তুলনামূলক অফাৰ: তিনিওটা গণনাতে একেটা গ্ৰহণযোগ্য আউটপুট পৰিমাণ, প্ৰফাইল, সামগ্ৰী আৰু দৈৰ্ঘ্যৰ মিশ্ৰণ ব্যৱহাৰ কৰক।
- মানুহ আৰু প্ৰস্তুতি: প্ৰতিটো পৰিৱৰ্তনৰ বাবে প্ৰয়োজনীয় অপাৰেটৰ, সম্পদ পৰিচালনা আৰু অফ-লাইন প্ৰস্তুতি অন্তৰ্ভুক্ত কৰক। পৰিকল্পিত শ্বিফটত সেইবোৰ উপলব্ধ নেকি পৰীক্ষা কৰক।
- অৰ্ডাৰ গ্ৰুপিং: একেটা প্ৰফাইল গোট কৰিলে চুইচিং হ্ৰাস কৰিব পাৰি, কিন্তু ষ্টক আৰু ডেলিভাৰীৰ সময় সলনি হয়। বেচৰ আকাৰ সলনি কৰাৰ আগতে দুয়োটা পৰিণতি পৰীক্ষা কৰক।
এটা প্ৰ'ফাইল-নিৰ্দিষ্ট প্ৰদৰ্শন আৰু উদ্ধৃতিৰ অনুৰোধ কৰক
আপোনাৰ অংকন আৰু প্ৰতিনিধিত্বমূলক কইল ব্যৱহাৰ কৰি এটা পৰীক্ষাৰ অনুৰোধ কৰক। প্ৰদৰ্শনৰ পূৰ্বে প্ৰফাইল পৰিৱৰ্তন, কৰ্মী, সঁজুলি আৰু গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তাসমূহৰ সৈতে সন্মত হওক।
এটা উপযোগী আলেখ্যন পৰিৱৰ্তন প্ৰদৰ্শন কৰক
- পৰীক্ষামূলক মেট্ৰিক্সত একমত হওক। প্ৰাসংগিক বেধ, দৈৰ্ঘ্য আৰু এম্ব'ছিং পাৰ্থক্যসমূহ সামৰি লোৱা প্ৰ'ফাইল/উপাদানৰ সংমিশ্ৰণসমূহ নিৰ্ব্বাচন কৰক। আপোনাৰ মান দলৰ সৈতে মাত্ৰাসমূহ সংজ্ঞায়িত কৰক, গুণগত মান আৰু নিয়ন্ত্ৰণৰ প্ৰয়োজনীয়তাসমূহ সংজ্ঞায়িত কৰক।
- দৌৰি পৰিদৰ্শন কৰক। কইলৰ গ্ৰেড আৰু বেধ চিনাক্ত কৰা। ৰিব, কভাৰৰ প্ৰস্থ, লেপ, এম্বছিং আৰু কাটি লোৱা মূৰবোৰ অংকনৰ বিপৰীতে পৰীক্ষা কৰক; চেক শ্বীট সমৰ্থন আৰু ষ্টেকিং।
- পৰিবৰ্তন আৰু পুনৰাৰম্ভ কৰক। গাইড আৰু কাটাৰ অন্তৰ্ভুক্ত কৰি প্ৰকৃত সঁজুলি বিনিময় বা স্তৰ নিৰ্বাচন দেখুৱাওক। গ্ৰহণযোগ্য আউটপুট পুনৰ আৰম্ভ হোৱাৰ আগতে সম্পূৰ্ণ ব্যৱধান আৰু ব্যৱহৃত সামগ্ৰী লিপিবদ্ধ কৰক।
- আগৰ এটা আলেখ্যনলৈ উভতি যাওক। য'ত পুনৰাবৃত্তি অৰ্ডাৰসমূহে গুৰুত্বপূৰ্ণ, পুনৰাবৃত্তি নমুনাসমূহ আৰু পূৰ্বৰ ছেটআপ পুনৰুদ্ধাৰ কৰিবলে প্ৰয়োজনীয় কাম তুলনা কৰক। এটা সহজ-প্ৰফাইল ৰানে সেই পৰিৱৰ্তন দেখুৱাব নোৱাৰে।
উদ্ধৃতিৰ বাবে এটা সম্পূৰ্ণ অনুৰোধ প্ৰেৰণ কৰক (RFQ)
আপোনাৰ ভাৰতীয় কাৰখানাৰ বাবে RFQ ইনপুট
ব্যৱহাৰ কৰক মেটাল ডেক ৰোল ফৰ্মিং মেচিন ৰেঞ্জ। প্ৰাৰ্থী চিনাক্ত কৰিবলৈ প্ৰতিজন যোগানকাৰীক একেবোৰ অংকন, উৎপাদন কাৰ্য্য আৰু যোগান ধৰা সঁজুলিৰ বিপৰীতে উদ্ধৃতি দিবলৈ কওক।
তুলনামূলক উদ্ধৃতি নথিপত্ৰৰ অনুৰোধ কৰক
- প্ৰফাইল কভাৰেজ: প্ৰতিটো ৰাফ্ট, ৰোল চেট, এম্ব'ছিং সঁজুলি আৰু কাটিং ডাই নিযুক্ত কৰি এটা অংকন-বাই-ড্ৰয়িং তালিকাৰ অনুৰোধ কৰক।
- উদ্ধৃত দায়িত্ব: অন্তৰ্ভুক্ত বস্তু, মূল্যৰ বিকল্প আৰু স্থানীয়ভাৱে যোগান ধৰা কাম পৃথক কৰক। শ্বেয়াৰ কৰা সঁজুলিসমূহৰ প্ৰয়োজনীয় যিকোনো পৰিৱৰ্তন চিনাক্ত কৰা।
- সমৰ্থন চৰ্তসমূহ: অতিৰিক্ত সঁজুলিসমূহ, সংস্থাপন, প্ৰশিক্ষণ আৰু সেৱা আইটেম কৰক যাতে প্ৰতিটো উদ্ধৃতিই একেটা ক্ৰয় কাৰ্য্য সামৰি লয়।
পৰীক্ষাৰ ফলাফল নিৰ্দিষ্ট কৰি ৰাখক
- অনুসৰণযোগ্য অৱস্থা: অংকন পুনৰীক্ষণ, কইলৰ সামগ্ৰী, বেধ, কাৰ্য্যকৰী অৱস্থা আৰু জোখৰ বিন্দু লিপিবদ্ধ কৰক।
- প্ৰতিনিধিত্বমূলক নমুনা: যোগানকাৰীৰ সৈতে চুক্তিবদ্ধ হোৱাৰ দৰে জোখৰ সৈতে নমুনা বা ফটো ধৰি ৰাখক। সেই উল্লেখিত পৰীক্ষাৰ পৰিসৰৰ বিপৰীতে যিকোনো প্ৰতিশ্ৰুতি দিয়া উন্নতিৰ তুলনা কৰক।
- কভাৰেজ সীমা: এটা প্ৰফাইল/উপাদানৰ সংমিশ্ৰণৰ বাবে ফলাফলসমূহে পৰিয়ালৰ প্ৰতিটো অংকনৰ বাবে পৰিৱেশন স্থাপন নকৰে।
মেচিনৰ ক্ষমতা গাঁথনিগত অনুমোদনৰ পৰা পৃথক ৰাখক। আপোনাৰ প্ৰকল্প অভিযন্তাক আপোনাৰ মজিয়া ব্যৱস্থাপ্ৰণালীৰ বাবে প্ৰয়োজনীয় ডেক ডিজাইন আৰু পৰিৱেশন আলেখ্যনৰ বাবে সুধিব।
সঘনাই সোধা প্ৰশ্ন
কেৱল দৈৰ্ঘ্যই ক্ৰছ-ছেকচন সলনি নকৰে। নিয়ন্ত্ৰণসমূহ, কাটঅফ আৰু নিয়ন্ত্ৰণ পৰিসৰ নিশ্চিত কৰক; অতি চুটি বা দীঘল শ্বীটে একেবোৰ গঠন সঁজুলিৰে সীমা সৃষ্টি কৰিব পাৰে।
আপুনি বহল মাষ্টাৰ কইল এটাক পোনপটীয়াকৈ ফিড কৰিব পাৰিবনে?
কেৱল চুক্তিবদ্ধ খাদ্য পৰিসৰৰ ভিতৰত। যদি আপোনাৰ যোগানক স্লিটিংৰ প্ৰয়োজন হয়, সেই সঁজুলি বা সেৱাক পৃথকে অনুৰোধ কৰক; ইয়াক ডেক ফৰ্মাৰৰ সৈতে অন্তৰ্ভুক্ত কৰা হৈছে বুলি ধৰি ল’ব নালাগে।
ই পৃথক সঁজুলি প্ৰস্তুতি বা ৰক্ষণাবেক্ষণ সমৰ্থন কৰিব পাৰে, কিন্তু বাকী লাইন সলনি কৰিব নোৱাৰে। কোনটো বেচ, ড্ৰাইভ, নিয়ন্ত্ৰণ আৰু হেণ্ডলিং সঁজুলিসমূহ অংশীদাৰী হৈ থাকে আৰু কোনবোৰ বিফলতাই এতিয়াও উৎপাদন বন্ধ কৰে সুধিব।
এটা সম্পূৰ্ণ প্ৰফাইল-নিৰ্দিষ্ট RFQ পঠাওক
আপোনাৰ সন্মত আলেখ্যন পৰিয়াল, সম্পূৰ্ণ সঁজুলিৰ পৰিসৰ আৰু কঠিন-সপ্তাহৰ সময়সূচী সামৰি লোৱা স্থাপত্য বাছক।
ওপৰৰ অংকন, সামগ্ৰী, কইল, অৰ্ডাৰ আৰু বৈদ্যুতিক ইনপুটসমূহ বিএমএছলৈ প্ৰেৰণ কৰক। এটা প্ৰ'ফাইল-বাই-প্ৰফাইল সঁজুলিৰ পৰামৰ্শ আৰু এটা বস্তুভিত্তিক উদ্ধৃতি অনুৰোধ কৰক।

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


