Voor een rolvormmachine voor een vloerdek kunt u een shortlist maken van vaste stations voor een dominant bewezen profiel, verwijderbare vlotten voor meerdere overeengekomen profielen, of dubbellaagse apparatuur voor twee terugkerende profielen.
Maak een keuze op basis van uw tekeningen, spoelaanbod en ordermix. Een bod met vier profielen dekt niet automatisch een vijfde; twee vormingsniveaus zorgen niet voor gelijktijdige productie.
Vergelijk vaste, rafted en dubbellaagse uitrusting
Vergelijk waar de tooling blijft en wat er moet veranderen. De lay-outnaam alleen bepaalt niet welke dektekeningen uw uitrusting kan produceren.
- Vaste stations: bijpassende vormrollen blijven geïnstalleerd. Voor een andere geometrie is mogelijk een technische aanpassing of een individuele aanpassing nodig.
- Verwijderbare vlotten: Standen, schachten en gereedschappen bewegen als geassembleerde modules. Identificeer eventuele geleidingen, frezen of andere onderdelen die buiten deze modules blijven.
- Dubbellaags: Twee vormsets blijven op verschillende niveaus geïnstalleerd. Vraag hoe het vereiste niveau wordt geselecteerd en welke uitrusting het deelt.
Lees elke rij door om de drie opties te vergelijken. Blader op een smal scherm horizontaal door deze matrix.
Vaste, raftende en dubbellaagse uitrusting: vergelijk dezelfde zeven vereisten
Lees de BMS-voorbeelden als gedefinieerde profielsets
BMS beschrijft een dubbellaagse vloerdekrolvormmachine voor twee verschillende profielen. Vergelijk die twee tekeningen met het terugkerende werk dat je moet aanleveren.

Twee vormingsniveaus op een BMS dubbellaagse vloerdekmachine.
- Voorbeeld van een rafted met vier profielen: BMS beschrijft verwijderbare gereedschapsassemblages voor vier profielen. Match uw tekeningen met de aangeboden tooling; niet-gerelateerde profielen hebben een aparte bevestiging nodig.
- Voorbeeld van een laag met twee profielen: Vraag welke invoer-, aandrijvingen, besturingen, messen en afvoerapparatuur worden gedeeld.
Controleer wat uw shortlist zou veranderen
- Een dominant langetermijnprofiel: houd vaste stations op de shortlist wanneer alternatieve bestellingen kunnen worden gegroepeerd, elders kunnen worden geplaatst of kunnen worden bediend via een overeengekomen aanpassingsregeling.
- Overlappende leveringspieken: Vergelijk de benodigde productievensters met de beschikbare uren. Een machine kan beide vormen verwerken, maar heeft geen tijd voor de gecombineerde bestellingen.
- Parallelle uitvoer vereist: Vraag een ontwerplay-out aan waarin de afzonderlijke toevoer-, snij- en ontlaadregelingen van de spoel worden weergegeven. Leid die mogelijkheid niet af uit het aantal niveaus.
- Ongebruikte flexibiliteit: Houd rekening met de extra gereedschaps-, opslag- en onderhoudsvereisten. Vergelijk ze met uw huidige orderboek voordat u de reikwijdte van de uitrusting uitbreidt.
Definieer uw deckprofielfamilie en spoelaanbod
Definieer de familie op basis van elke tekening en geldige materiaalcombinatie. Soortgelijke algemene afmetingen kunnen verschillende ribben, zijoverlappingen of reliëfs verbergen.
Geef het voltooide kaartspel op
- Doorsnede: Geef ribhoogte, steek, dekkingsbreedte, bochten en zijoverlappingen op. Markeer de tekeningrevisie en de afmetingen die uw klant zal inspecteren.
- Oppervlak en secundaire kenmerken: Geef het reliëfpatroon en de positie op, plus gaten, sleuven of randdetails. Vraag welke functies verschillende tools of instellingen nodig hebben.
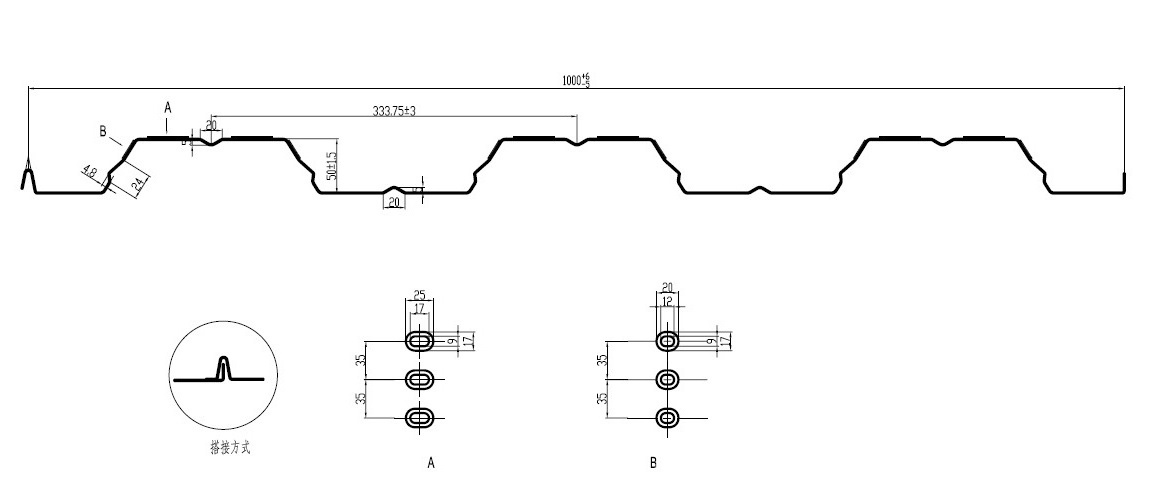
Dekdoorsnede en reliëfdetails uit de YX50-333-1000-apparatuurdocumentatie van BMS.
De vloerbedekkingsmachine van BMS in Europees ontwerp wordt beschreven rond YX50-333-1000. Gebruik die specificiteit op tekenniveau bij het aanvragen van uw eigen profielfamilie.
Vermeld de materiaal-, spoel- en bestellimieten
Ingangen die het voorgestelde apparatuurbereik definiëren
Scheid de invoerbreedte van de dekkingsbreedte
Twee breedtes met verschillende banen
- Breedtevariatie: Vraag of er aanpassing van de geleiding, gewijzigd gereedschap of een andere vormset nodig is. Een gemeenschappelijke spoelbreedte maakt afgewerkte geometrieën niet uitwisselbaar.
- Tekenopdracht: Vraag bij iedere tekening naar de vormset, bruikbare materiaalcombinaties, aanpassingen en uitgesloten kenmerken.
- Toekomstige profielen: Behandel een nieuw ribhoogte-, overlap- of reliëfpatroon als een afzonderlijk technisch verzoek totdat de compatibiliteit en de geleverde onderdelen zijn overeengekomen.
Vergelijk het volledige profielwijzigingspakket. Identificeer wat er met de tool beweegt, wat geïnstalleerd blijft en wat afzonderlijk moet worden gewijzigd.
- Op het vlot: Identificeer voor elk profiel de meegeleverde standaards, assen, rollen en embossinggereedschappen.
- Aan de basis: Vraag hoe het vlot zich bevindt, vastgemaakt en verbonden is met de oprit. Vraag de ruil- en afhandelingsregeling van de leverancier op.
- Tussen vormingsniveaus: Vraag hoe de strip is uitgelijnd met het geselecteerde gereedschap en hoe de uitvoer de snij- en afvoerapparatuur bereikt.
- Buiten de vormset: Voeg wijzigingen toe aan invoergeleiders, waterpas-, pons- en reliëfinstellingen. Tel hun instelwerk, zelfs als de rollen gemonteerd blijven.
Match de messen en verlaat de uitrusting
BMS'en Rolvormer met vlottervloerbedekking en vliegende schaar, inclusief een gewone schaar aan de voorkant, servogestuurde vliegende na-afsnijding en automatische stapelaar.
Het conventionele voorbeeld van een Europees ontwerp bevat een lijst met gestopte hydraulische nasnijdingen en niet-aangedreven uitgangsrekken. Vergelijk deze pakketten en de vormrollen.

BMS-vlottenvloer-dekapparatuur met zijn schootuitgangsgebied.
Snij- en verwerkingscontroles voor elk profiel
Maak omvang en prijs vergelijkbaar
- Extra vlotten: Vraag of de prijs inclusief snijmallen, opbergstandaarden en ruilmateriaal is.
- Offerteregels: Specificeer de decoiler of coilwagen, bewakers, bedieningselementen, uitgangsrekken of stapelaar, met hoeveelheden, toegewezen profielen en prijzen voor optionele artikelen.
- Like-for-like prijs: Vergelijk complete familiepakketten. Identificeer items die lokaal worden geleverd voordat u een lagere basismachineprijs als lagere totale aanschafkosten beschouwt.
Ga akkoord met de veiligheidseisen voor uitwisseling
Vraag de leverancier en het veiligheidsteam van uw fabriek om de beveiliging, de gereedschapsuitwisselingsmethode en de controle van elektrische, hydraulische en opgeslagen energie te definiëren.
- ISO 12100: Behandelt de risicobeoordeling van machines. Het bevestigt de conformiteit van de aangeboden machine niet.
- ISO 14118: richt zich op het voorkomen van onverwacht opstarten. Vraag hoe de eisen van toepassing zijn op de voorgestelde apparatuur en inruilregeling.
Meet de omschakeling af tegen uw ordermix
Vergelijk de volledige omsteltijd met dezelfde start-, finish- en acceptatievoorwaarden. Alleen al de timing van de vlotbeweging laat andere productieverliezen buiten de vergelijking.
Time de hele schakelaar
Een volledig omschakelinterval
Bereken een representatief wekelijks tijdsbudget
Gebruik actuele meters per profiel, batches, vervaldata, spoelwisselingen en beschikbare ploegendiensten. Pas een geaccepteerde bedrijfssnelheid toe voor het gespecificeerde materiaal en lengtemengsel.
Illustratieve wekelijkse berekening — hypothetische aannames
- Gebruik gedemonstreerde input: De veronderstelde snelheid en omsteltijd zijn geen GBS-specificaties of meetresultaten. Vervangende waarden gedemonstreerd voor elke voorgestelde configuratie.
- Voeg andere onderbrekingen toe: Het voorbeeld sluit afzonderlijke spoelwisselingen, breuken, onderhoud en andere verliezen uit. Neem ze op zonder hetzelfde gestopte interval twee keer te tellen.
Controleer de moeilijke week
- Dringende batches: Voer de vergelijking uit voor kleine nabestellingen en overlappende leveringspieken, niet alleen voor het gemiddelde maandvolume.
- Snijden en lossen: Houd rekening met de snij-, stapelaar- en handmatige loslimieten in de geaccepteerde bedrijfssnelheid of toegestane stilstand.
- Vergelijkbare aanbiedingen: Gebruik in alle drie de berekeningen dezelfde geaccepteerde outputhoeveelheid, profielen, materiaal- en lengtemix.
- Mensen en voorbereiding: Betrek bij elke wijziging de operators, de afhandelingsmiddelen en de offline voorbereiding. Controleer of ze beschikbaar zijn in de geplande dienst.
- Ordergroepering: Het groeperen van hetzelfde profiel kan het aantal schakelingen verminderen, maar verandert de voorraad en de leveringstijd. Controleer beide gevolgen voordat u de batchgroottes wijzigt.
Vraag een profielspecifieke demonstratie en offerte aan
Vraag een proef aan met uw tekeningen en representatieve spoel. Maak vóór de demonstratie overeenstemming over de profielovergangen, personeel, apparatuur en acceptatievereisten.
Demonstreer een nuttige profielovergang
- Ga akkoord met de proefmatrix. Selecteer profiel-/materiaalcombinaties die de relevante dikte-, lengte- en reliëfverschillen dekken. Definieer de afmetingen, snijkwaliteit en verwerkingsvereisten met uw kwaliteitsteam.
- Uitvoeren en inspecteren. Identificeer de spoelkwaliteit en -dikte. Inspecteer ribben, dekkingsbreedte, overlappingen, reliëf en snij-uiteinden tegen de tekeningen; ondersteuning en stapeling van controlebladen.
- Wijzigen en opnieuw opstarten. Toon de daadwerkelijke gereedschapswisseling of niveauselectie, inclusief geleidingen en frezen. Registreer het volledige interval en het gebruikte materiaal voordat de acceptabele output wordt hervat.
- Keer terug naar een eerder profiel. Als herhaalbestellingen ertoe doen, vergelijk dan herhaalmonsters en het werk dat nodig is om de vorige opstelling te herstellen. Een enkele run met een eenvoudig profiel kan die overgang niet laten zien.
Stuur een volledige offerteaanvraag (RFQ)
RFQ-invoer voor uw Indiase fabriek
Gebruik de serie rolvormmachines voor metalen dekken om kandidaten te identificeren. Vraag elke leverancier om een offerte uit te brengen op basis van dezelfde tekeningen, productietaak en geleverde apparatuur.
Vergelijkbare offertedocumenten opvragen
- Profieldekking: Vraag een tekening-voor-tekening-lijst aan waarin elk vlot, rollenset, embossinggereedschap en snijmatrijs worden toegewezen.
- Geciteerde verantwoordelijkheden: afzonderlijke inbegrepen items, geprijsde opties en lokaal geleverd werk. Identificeer eventuele wijzigingen die nodig zijn aan gedeelde apparatuur.
- Ondersteuningsvoorwaarden: Specificeer reservegereedschappen, installatie, training en service, zodat elke offerte dezelfde aankooptaak dekt.
Houd de onderzoeksresultaten specifiek
- Traceerbare omstandigheden: Registreer de tekeningrevisie, het spoelmateriaal, de dikte, de bedrijfsomstandigheden en de meetpunten.
- Representatieve monsters: Bewaar monsters of foto's met afmetingen, zoals overeengekomen met de leverancier. Vergelijk elke beloofde verbetering met de genoemde proefomvang.
- Dekkingslimieten: Resultaten voor één profiel/materiaalcombinatie bepalen niet de prestaties voor elke tekening in de familie.
Houd de machinecapaciteit gescheiden van de structurele goedkeuring. Vraag uw projectingenieur naar de dekontwerp- en prestatiedocumentatie die vereist is voor uw vloersysteem.
Veelgestelde vragen
Lengte alleen verandert de doorsnede niet. Bevestig de bedieningselementen, het uitschakel- en verwerkingsbereik; zeer korte of lange platen kunnen met dezelfde vormgereedschappen beperkingen creëren.
Kun je rechtstreeks een bredere masterspoel voeden?
Alleen binnen het afgesproken voerbereik. Als uw aanbod moet worden versnipperd, vraag die apparatuur of service dan afzonderlijk aan; Ga er niet van uit dat dit bij de dekvormer is inbegrepen.
Het kan afzonderlijke gereedschapsvoorbereiding of -onderhoud ondersteunen, maar kan de rest van de lijn niet vervangen. Vraag welke basis-, aandrijvings-, besturings- en handlingapparatuur gedeeld blijven en welke storingen de productie nog steeds tegenhouden.
Stuur een volledige profielspecifieke offerteaanvraag
Kies de architectuur die de door u overeengekomen profielfamilie, de volledige uitrusting en het moeilijke weekschema omvat.
Stuur BMS de bovenstaande tekening, materiaal, spoel, bestelling en elektrische ingangen. Vraag een uitrustingsadvies per profiel en een gespecificeerde offerte aan.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


