W przypadku maszyny do formowania rolek pomostów podłogowych wybierz stacje stałe dla dominującego, sprawdzonego profilu, wyjmowane tratwy dla kilku uzgodnionych profili lub sprzęt dwuwarstwowy dla dwóch powtarzających się profili.
Wybierz na podstawie swoich rysunków, dostawy cewek i zestawu zamówień. Oferta obejmująca cztery profile nie obejmuje automatycznie piątego; dwa poziomy formowania nie zapewniają jednoczesnej produkcji.
Porównaj sprzęt stały, tratwy i sprzęt dwuwarstwowy
Porównaj, gdzie pozostało oprzyrządowanie i co należy zmienić. Sama nazwa układu nie określa, jakie rysunki pokładu może wygenerować Twój sprzęt.
- Stacje stałe: Dopasowane rolki formujące pozostają zainstalowane. Inna geometria może wymagać inżynieryjnej regulacji lub indywidualnego przezbrojenia.
- Zdejmowane tratwy: Stojaki, wały i oprzyrządowanie poruszają się wraz z zmontowanymi modułami. Zidentyfikuj wszelkie prowadnice, obcinaki i inne części, które pozostają poza tymi modułami.
- Dwuwarstwowy: Dwa zestawy formujące pozostają zainstalowane na różnych poziomach. Zapytaj, w jaki sposób wybierany jest wymagany poziom i jakie wyposażenie udostępnia.
Przeczytaj każdy wiersz, aby porównać trzy opcje. Na wąskim ekranie przewijaj tę matrycę w poziomie.
Sprzęt stały, tratwy i dwuwarstwowy: porównaj te same siedem wymagań
Przeczytaj przykłady BMS jako zdefiniowane zestawy profili
BMS opisuje: dwuwarstwowa maszyna do formowania rolek podłóg dla dwóch różnych profili. Porównaj te dwa rysunki z powtarzającą się pracą, którą musisz wykonać.

Dwa poziomy formowania na dwuwarstwowej maszynie podłogowej BMS.
- Przykład tratwy z czterema profilami: BMS opisuje wyjmowane zespoły narzędzi dla czterech profili. Dopasuj swoje rysunki do oferowanego oprzyrządowania; niepowiązane profile wymagają osobnego potwierdzenia.
- Przykład warstwy z dwoma profilami: Zapytaj, które urządzenia doprowadzające, napędy, elementy sterujące, urządzenia tnące i rozładowujące są współdzielone.
Sprawdź, co zmieniłoby Twoją krótką listę
- Dominujący profil długoterminowy: Utrzymuj stałe stacje na krótkiej liście, gdy alternatywne zamówienia mogą być grupowane, realizowane gdzie indziej lub realizowane w ramach uzgodnionego porozumienia w sprawie przezbrajania.
- Nakładające się szczyty dostaw: Porównaj wymagane okna produkcyjne z dostępnymi godzinami. Maszyna może pokryć oba kształty, ale brakuje czasu na ich łączne zamówienia.
- Wymagane wyjście równoległe: Poproś o projekt konstrukcyjny przedstawiający oddzielne układy zasilania, cięcia i rozładunku cewki. Nie wnioskuj o tej możliwości na podstawie liczby poziomów.
- Niewykorzystana elastyczność: uwzględnij dodatkowe wymagania dotyczące narzędzi, przechowywania i konserwacji. Przed rozszerzeniem zakresu wyposażenia, porównaj je z bieżącym portfelem zamówień.
Zdefiniuj rodzinę profili pokładu i zasilanie cewek
Zdefiniuj rodzinę na podstawie każdego rysunku i prawidłowej kombinacji materiałów. Podobne gabaryty pozwalają ukryć różne przetłoczenia, zakładki boczne czy przetłoczenia.
Określ gotowy pokład
- Przekrój poprzeczny: Podaj wysokość żebra, nachylenie, szerokość pokrywy, zagięcia i zakładki boczne. Zaznacz wersję rysunku i wymiary, które sprawdzi Twój klient.
- Powierzchnia i cechy dodatkowe: Określ wzór i położenie wytłoczenia, a także otwory, szczeliny lub szczegóły krawędzi. Zapytaj, które funkcje wymagają różnych narzędzi lub ustawień.
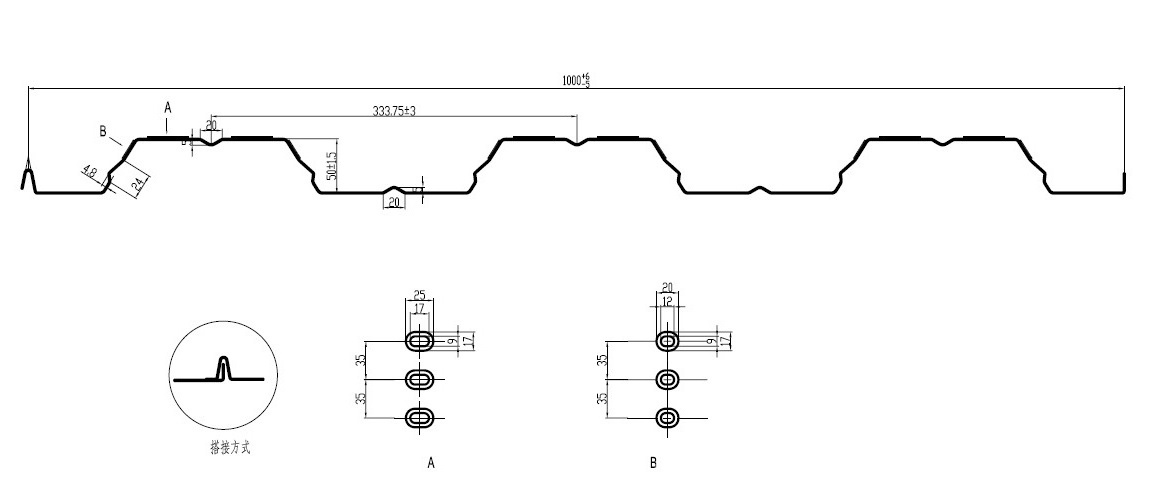
Przekrój pokładu i szczegóły wytłoczenia z dokumentacji sprzętu YX50-333-1000 firmy BMS.
Zaprojektowana w Europie maszyna do układania podłóg firmy BMS jest opisana wokół YX50-333-1000. Użyj tej specyfiki na poziomie rysunku, zamawiając własną rodzinę profili.
Podaj limity materiału, cewki i zamówienia
Dane wejściowe definiujące proponowany zakres wyposażenia
Oddziel szerokość podawania od szerokości okładki
Dwie szerokości do różnych zadań
- Zmiana szerokości: Zapytaj, czy wymaga regulacji prowadnicy, zmiany oprzyrządowania lub innego zestawu do formowania. Powszechna szerokość cewki nie zapewnia wymienności gotowych geometrii.
- Przypisanie rysunku: Zapytaj o zestaw formujący, możliwe kombinacje materiałów, dostosowania i wykluczone funkcje dla każdego rysunku.
- Przyszłe profile: nową wysokość żeber, zakładek lub wzór wytłoczeń należy traktować jako osobne zamówienie inżynieryjne do czasu uzgodnienia zgodności i dostarczonych części.
Porównaj kompletny pakiet zmiany profilu. Zidentyfikuj, co porusza się wraz z oprzyrządowaniem, co pozostaje zainstalowane, a co należy zmienić osobno.
- Na tratwie: Zidentyfikuj dostarczone stojaki, wały, rolki i narzędzia do wytłaczania dla każdego profilu.
- U podstawy: Zapytaj, jak tratwa jest zlokalizowana, zamocowana i połączona z napędem. Poproś dostawcę o uzgodnienie wymiany i obsługi.
- Pomiędzy poziomami formowania: Zapytaj, w jaki sposób taśma jest dopasowana do wybranego narzędzia i w jaki sposób materiał wyjściowy dociera do sprzętu do cięcia i rozładunku.
- Poza zestawem formującym: Uwzględnij zmiany w prowadnicach wejściowych, ustawieniach poziomowania, wykrawania i tłoczenia. Policz ich prace związane z konfiguracją, nawet gdy rolki pozostają zmontowane.
Dopasuj obcinaki i sprzęt wyjściowy
BMS-y Maszyna do formowania podłóg tratwionych z nożycami latającymi obejmuje nożyce proste z przodu, sterowane serwomechanizmem latające odcięcie końcowe i automatyczny układacz.
Konwencjonalne, europejskie listy przykładów projektów zatrzymywały hydrauliczne kosze końcowe i niezasilane regały wyjściowe. Porównaj te opakowania i rolki formujące.

Sprzęt BMS na tratwie ze strefą wyjścia blachy.
Kontrole cięcia i obsługi każdego profilu
Zapewnij porównywalność zakresu i ceny
- Dodatkowe tratwy: Zapytaj, czy cena obejmuje wykrojniki, stojaki do przechowywania i sprzęt do wymiany.
- Linie ofertowe: Wyszczególnij rozwijarkę lub wózek zwojów, osłony, elementy sterujące, regały wyjściowe lub układarkę, wraz z ilościami, przypisanymi profilami i cenami elementów opcjonalnych.
- Cena porównywalna: porównaj kompletne pakiety rodzinne. Zidentyfikuj produkty dostarczane lokalnie, zanim potraktujesz niższą cenę podstawową maszyny jako niższy całkowity koszt zakupu.
Uzgodnij wymogi bezpieczeństwa wymiany
Poproś dostawcę i zespół ds. bezpieczeństwa zakładu o zdefiniowanie zabezpieczeń, metody wymiany oprzyrządowania oraz kontroli energii elektrycznej, hydraulicznej i zmagazynowanej.
- ISO 12100: Dotyczy oceny ryzyka maszyn. Nie stwierdza to zgodności oferowanej maszyny.
- ISO 14118: Dotyczy zapobiegania nieoczekiwanemu uruchomieniu. Zapytaj, jak wymagania odnoszą się do proponowanego sprzętu i ustaleń dotyczących wymiany.
Zmierz zmianę w porównaniu ze swoim asortymentem zamówień
Porównaj całkowity czas przezbrojenia, stosując te same warunki rozpoczęcia, zakończenia i akceptacji. Sam ruch tratwy rozrządu pozostawia inne straty produkcyjne poza porównaniem.
Czas całego przełącznika
Pełny okres wymiany
Oblicz reprezentatywny tygodniowy budżet czasu
Używaj rzeczywistych liczników według profilu, partii, terminów, zmian cewek i dostępnych zmian. Zastosuj akceptowaną prędkość obrotową dla określonej mieszanki materiałów i długości.
Przykładowe obliczenia tygodniowe — założenia hipotetyczne
- Skorzystaj z zademonstrowanych danych wejściowych: Założona szybkość i czas przełączenia nie są specyfikacjami BMS ani wynikami pomiarów. Wartości zastępcze pokazane dla każdej proponowanej konfiguracji.
- Dodaj inne przestoje: Przykład wyklucza oddzielne wymiany cewek, przerwy, konserwację i inne straty. Uwzględnij je bez dwukrotnego liczenia tego samego zatrzymanego interwału.
Sprawdź trudny tydzień
- Pilne partie: przeprowadź porównanie dla małych, powtarzających się zamówień i nakładających się szczytów dostaw, a nie tylko dla średniej miesięcznej wielkości.
- Cięcie i rozładunek: Uwzględnij limity noża, układacza i ręcznego rozładunku w przyjętej szybkości pracy lub przestojach.
- Porównywalne oferty: we wszystkich trzech obliczeniach użyj tej samej zaakceptowanej ilości wyjściowej, profili, mieszanki materiałów i długości.
- Ludzie i przygotowanie: Uwzględnij operatorów, zasoby obsługi i przygotowanie offline potrzebne do każdej zmiany. Sprawdź, czy są one dostępne na planowanej zmianie.
- Grupowanie zamówień: zgrupowanie tego samego profilu może ograniczyć zmiany, ale zmienia stan magazynowy i czas dostawy. Przed zmianą wielkości partii sprawdź oba skutki.
Poproś o demonstrację i wycenę dotyczącą konkretnego profilu
Poproś o próbę, korzystając z rysunków i reprezentatywnej cewki. Przed demonstracją uzgodnij zmiany profili, personel, sprzęt i wymagania dotyczące akceptacji.
Zademonstruj przydatne przejście profilu
- Zaakceptuj matrycę próbną. Wybierz kombinację profili/materiałów uwzględniającą odpowiednie różnice w grubości, długości i wytłoczeniach. Razem z zespołem ds. jakości zdefiniuj wymiary, jakość cięcia i wymagania dotyczące obsługi.
- Uruchom i sprawdź. Określ gatunek i grubość cewki. Sprawdź żebra, szerokość okładki, zakładki, wytłoczenia i przycięte końce zgodnie z rysunkami; sprawdź obsługę arkuszy i układanie w stosy.
- Zmień i uruchom ponownie. Pokaż rzeczywistą wymianę narzędzi lub wybór poziomu, w tym prowadnice i frezy. Zapisz cały odstęp czasu i wykorzystany materiał, zanim wznowiona zostanie akceptowalna wydajność.
- Wróć do wcześniejszego profilu. Tam, gdzie liczą się powtarzalne zamówienia, porównaj powtarzające się próbki i pracę potrzebną do przywrócenia poprzedniej konfiguracji. Pojedynczy bieg o łatwym profilu nie może pokazać tego przejścia.
Wyślij kompletne zapytanie ofertowe (RFQ)
Dane wejściowe zapytania ofertowego dla Twojej indyjskiej fabryki
Skorzystaj z asortyment maszyn do formowania rolek z metalowym pokładem w celu identyfikacji kandydatów. Poproś każdego dostawcę o wycenę dotyczącą tych samych rysunków, zadania produkcyjnego i dostarczonego sprzętu.
Poproś o porównywalne dokumenty ofertowe
- Pokrycie profilu: Poproś o listę rysunków, przypisując każdą tratwę, zestaw rolek, narzędzie do wytłaczania i wykrojnik.
- Cytowane obowiązki: Oddzielne elementy, opcje wycenione i prace dostarczane lokalnie. Zidentyfikuj wszelkie zmiany wymagane we współdzielonym sprzęcie.
- Warunki wsparcia: Wyszczególnij narzędzia zapasowe, instalację, szkolenia i serwis, tak aby każda oferta obejmowała to samo zadanie zakupu.
Staraj się, aby wyniki próby były szczegółowe
- Identyfikowalne warunki: Zapisz wersję rysunku, materiał cewki, grubość, warunki pracy i punkty pomiarowe.
- Reprezentatywne próbki: Zachowaj próbki lub zdjęcia z pomiarami, zgodnie z ustaleniami z dostawcą. Porównaj obiecane ulepszenia z podanym zakresem próbnym.
- Limity pokrycia: Wyniki dla jednej kombinacji profilu/materiału nie ustalają wydajności dla każdego rysunku w rodzinie.
Zachowaj możliwości maszyny oddzielnie od zatwierdzenia konstrukcji. Poproś inżyniera projektu o projekt tarasu i dokumentację techniczną wymaganą dla Twojego systemu podłogowego.
Często zadawane pytania
Sama długość nie zmienia przekroju. Potwierdź kontrolę, odcięcie i zakres obsługi; bardzo krótkie lub długie arkusze mogą stwarzać ograniczenia przy użyciu tych samych narzędzi do formowania.
Czy możesz bezpośrednio zasilać szerszą cewkę główną?
Tylko w uzgodnionym zakresie paszy. Jeśli Twoje dostawy wymagają cięcia, zamów ten sprzęt lub usługę osobno; nie należy zakładać, że jest on dołączony do wzornika pokładu.
Może wspierać oddzielne przygotowanie lub konserwację narzędzi, ale nie może zastąpić reszty linii. Zapytaj, która podstawa, napęd, sterowanie i sprzęt do obsługi pozostają współdzielone i które awarie w dalszym ciągu wstrzymują produkcję.
Wyślij kompletne zapytanie ofertowe dotyczące konkretnego profilu
Wybierz architekturę, która obejmuje uzgodnioną rodzinę profili, pełny zakres wyposażenia i harmonogram na trudne tygodnie.
Wyślij do BMS rysunek, materiał, cewkę, zamówienie i dane wejściowe elektryczne powyżej. Poproś o rekomendację sprzętu dla poszczególnych profili i szczegółową wycenę.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


