Lattian kannen rullamuovauskoneessa listaa kiinteät asemat hallitsevalle, hyväksi havaitulle profiilille, irrotettavat lautat useille sovituille profiileille tai kaksikerroksiset laitteet kahdelle toistuvalle profiilille.
Valitse piirustusten, kelojen toimituksen ja tilausyhdistelmän mukaan. Neljän profiilin tarjous ei kata automaattisesti viidesosaa; kaksi muodostustasoa eivät takaa samanaikaista tuotantoa.
Vertaa kiinteitä, koskenlaskuja ja kaksikerroksisia laitteita
Vertaa, mihin työkalut jäävät ja mitä on muutettava. Pelkästään asettelun nimi ei kerro, mitä kansipiirroksia laitteesi voivat tuottaa.
- Kiinteät asemat: Sopivat muodostusrullat pysyvät asennettuina. Erilainen geometria saattaa vaatia teknistä säätöä tai yksilöllistä uudelleentyökalua.
- Irrotettavat lautat: Jalustat, akselit ja työkalut liikkuvat koottuina moduuleina. Tunnista kaikki ohjaimet, leikkurit tai muut osat, jotka jäävät näiden moduulien ulkopuolelle.
- Kaksikerroksinen: Kaksi muotoilusarjaa pysyy asennettuna eri tasoilla. Kysy, miten vaadittu taso valitaan ja mitä laitteita se jakaa.
Lue jokainen rivi ja vertaa kolmea vaihtoehtoa. Vieritä kapealla näytöllä vaakasuunnassa tämän matriisin läpi.
Kiinteät, rafted ja kaksikerroksiset laitteet: vertaa samoja seitsemää vaatimusta
Lue BMS-esimerkit määritettyinä profiilijoukkoina
BMS kuvaa a kaksikerroksinen lattiakannen rullamuovauskone kahdelle erilliselle profiilille. Vertaa näitä kahta piirustusta toistuviin töihin, jotka sinun on toimitettava.

Kaksi muodostustasoa BMS-kaksikerroksisessa lattiakansikoneessa.
- Neljän profiilin rafted esimerkki: BMS kuvaa irrotettavat työkalukokoonpanot neljälle profiilille. Yhdistä piirustuksesi tarjottuihin työkaluihin; toisiinsa liittymättömät profiilit tarvitsevat erillisen vahvistuksen.
- Esimerkki kaksiprofiilisesta kerroksesta: Kysy, mitkä syöttölaitteet, ohjaimet, ohjaimet, leikkurit ja purkauslaitteet jaetaan.
Tarkista, mikä muuttaisi suosikkilistaasi
- Hallitseva pitkän aikavälin profiili: Pidä kiinteät asemat suppealla listalla, kun vaihtoehtoisia tilauksia voidaan ryhmitellä, tehdä muualla tai palvella sovitun uudelleenjärjestelyjärjestelyn avulla.
- Päällekkäiset toimitushuiput: Vertaa tarvittavia tuotantoikkunoita käytettävissä oleviin tunteihin. Kone pystyy peittämään molemmat muodot, mutta niiden yhdistetyille tilauksille ei ole aikaa.
- Rinnakkaislähtö vaaditaan: Pyydä suunniteltu layout, jossa näkyy erilliset kelan syöttö-, leikkaus- ja purkujärjestelyt. Älä päättele tätä kykyä tasojen lukumäärästä.
- Käyttämätön joustavuus: Ota huomioon lisätyökalut, varastointi ja huoltovaatimukset. Vertaa niitä nykyiseen tilauskirjaasi ennen kuin laajennat laitevalikoimaa.
Määrittele kansiprofiilisi perheesi ja kelojen tarjonta
Määrittele perhe jokaisen piirustuksen ja kelvollisen materiaaliyhdistelmän perusteella. Samanlaiset kokonaismitat voivat piilottaa erilaisia ripoja, sivuläppäyksiä tai kohokuviointia.
Määritä valmis kansi
- Poikkileikkaus: Anna rivan korkeus, nousu, peitteen leveys, taivutukset ja sivuläpimitat. Merkitse piirustusversio ja mitat, jotka asiakkaasi tarkastavat.
- Pinta- ja toissijaiset ominaisuudet: Määritä kohokuvio ja sijainti sekä reiät, raot tai reunan yksityiskohdat. Kysy, mitkä ominaisuudet tarvitsevat erilaisia työkaluja tai asetuksia.
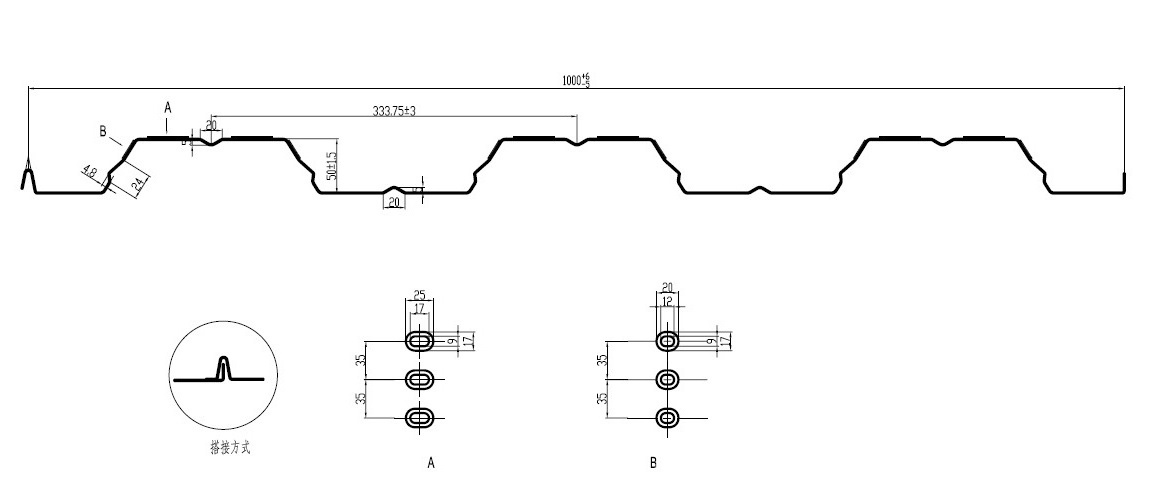
Kannen poikkileikkaus ja kohokuviointitiedot BMS:n YX50-333-1000 laitedokumentaatiosta.
BMS:n eurooppalaisen suunnittelun lattiaterassikone on kuvattu noin YX50-333-1000. Käytä tätä piirustustason ominaisuutta pyytäessäsi omaa profiiliperhettäsi.
Ilmoita materiaali-, kela- ja tilausrajat
Tulot, jotka määrittelevät ehdotetun laitevalikoiman
Erota syöttöleveys kannen leveydestä
Kaksi leveyttä eri töillä
- Leveyden vaihtelu: Kysy, tarvitseeko se ohjaussäätöä, vaihdettua työkalua tai muuta muotoilusarjaa. Yhteinen kelan leveys ei tee valmiista geometriasta keskenään vaihdettavia.
- Piirustustehtävä: Pyydä jokaiseen piirustukseen muotoilusarja, käyttökelpoiset materiaaliyhdistelmät, säädöt ja poissuljetut ominaisuudet.
- Tulevat profiilit: Käsittele uutta rivan korkeutta, lantiota tai kohokuviota erillisenä suunnittelupyynnönä, kunnes yhteensopivuus ja toimitetut osat on sovittu.
Vertaa koko profiilinvaihtopakettia. Tunnista, mikä liikkuu työkalujen mukana, mikä pysyy asennettuna ja mitä on vaihdettava erikseen.
- Lautalla: Tunnista kunkin profiilin mukana toimitetut jalustat, akselit, rullat ja kohokuviointityökalut.
- Pohjalla: Kysy, miten lautta sijaitsee, kiinnitetty ja kytketty vetolaitteeseen. Pyydä toimittajalta vaihto- ja käsittelyjärjestely.
- Muotoilutasojen välillä: Kysy, kuinka nauha on kohdistettu valitun työkalun kanssa ja kuinka ulostulo saavuttaa leikkaus- ja purkauslaitteiston.
- Muotoilusarjan ulkopuolella: Sisällytä muutokset syöttöohjaimiin, vaaitus-, lävistys- ja kohokuviointiasetuksiin. Laske niiden asennustyöt, vaikka rullat olisivat koottu.
Yhdistä leikkurit ja poistumisvarusteet
BMS:t rafted lattiapäällysteinen rollformer lentävällä leikkurilla sisältää etuleikkurin, servo-ohjatun lentävän jälkikatkaisun ja automaattisen pinoajan.
Sen perinteinen eurooppalainen malliesimerkki luettelee pysäytetyt hydrauliset jälkileikkaukset ja moottorittomat poistotelineet. Vertaa näitä pakkauksia sekä muotoiluteloja.

BMS rafted lattia-kansi laitteet sen levyn ulostuloalue.
Leikkaus- ja käsittelytarkastukset jokaiselle profiilille
Tee laajuudesta ja hinnasta vertailukelpoinen
- Lisälautat: Kysy, sisältääkö hinta leikkuumuotit, varastotelineet ja vaihtolaitteet.
- Tarjousrivit: Erittele purku- tai kelavaunu, suojukset, ohjaimet, ulostulotelineet tai pinoaja sekä määrät, määritetyt profiilit ja valinnaisten tuotteiden hinnat.
- Vertailukelpoinen hinta: Vertaa kokonaisia perhepaketteja. Tunnista paikallisesti toimitetut tuotteet, ennen kuin käsittelet alhaisempaa koneen perushintaa alhaisempana kokonaishintana.
Sovi vaihdon turvallisuusvaatimukset
Pyydä toimittajaa ja laitoksesi turvallisuustiimiä määrittelemään vartiointi, työkalujen vaihtomenetelmä sekä sähkö-, hydrauli- ja varastoenergian ohjaus.
- ISO 12100: Käsittelee koneiden riskien arviointia. Se ei vahvista tarjotun koneen vaatimustenmukaisuutta.
- ISO 14118: Estää odottamattoman käynnistyksen. Kysy, kuinka vaatimukset koskevat ehdotettua laitteistoa ja vaihtojärjestelyä.
Mittaa vaihtoa tilausyhdistelmääsi vasten
Vertaa täydellistä vaihtoaikaa samoilla aloitus-, lopetus- ja hyväksymisehtoilla. Pelkästään ajoituslautan liike jättää muut tuotantohäviöt vertailun ulkopuolelle.
Aja koko kytkin
Täydellinen vaihtoväli
Laske edustava viikoittainen aikabudjetti
Käytä todellisia mittareita profiilin, erien, eräpäivien, kelojen vaihtojen ja käytettävissä olevien vuorojen mukaan. Käytä hyväksyttyä juoksunopeutta määritetylle materiaali- ja pituussekoitukselle.
Havainnollistava viikoittainen laskelma – hypoteettiset oletukset
- Käytä osoitettuja syötteitä: Oletusnopeus ja vaihtoaika eivät ole BMS-määrityksiä tai mitattuja tuloksia. Kullekin ehdotetulle kokoonpanolle osoitetut korvaavat arvot.
- Lisää muita seisokkeja: Esimerkki ei sisällä erilliset kelojen vaihdot, katkokset, huolto- ja muut häviöt. Sisällytä ne laskematta samaa pysäytysväliä kahdesti.
Tarkista vaikea viikko
- Kiireelliset erät: Suorita vertailu pienille toistuville tilauksille ja päällekkäisille toimituspiikeille, ei vain keskimääräiselle kuukausimäärälle.
- Leikkaus ja purku: Heijasta leikkurin, pinoamisen ja manuaalisen purkamisen rajoitukset hyväksytyssä käyntinopeudessa tai pysäytysvarassa.
- Vertailukelpoiset tarjoukset: Käytä kaikissa kolmessa laskelmassa samaa hyväksyttyä tuotantomäärää, profiileja, materiaalia ja pituussekoitusta.
- Ihmiset ja valmistautuminen: Sisällytä jokaiseen muutokseen tarvittavat operaattorit, käsittelyresurssit ja offline-valmistelut. Tarkista, että ne ovat saatavilla suunnitellussa työvuorossa.
- Tilausten ryhmittely: Saman profiilin ryhmittely voi vähentää vaihtoa, mutta muuttaa varastoja ja toimitusaikkoja. Tarkista molemmat seuraukset ennen erän koon muuttamista.
Pyydä profiilikohtainen esittely ja tarjous
Pyydä kokeilua käyttämällä piirustuksiasi ja edustavaa kelaa. Sovi profiilisiirtymät, henkilöstö, laitteet ja hyväksymisvaatimukset ennen esittelyä.
Näytä hyödyllinen profiilin vaihto
- Hyväksy kokeilumatriisi. Valitse profiili/materiaaliyhdistelmät, jotka kattavat sopivat paksuus-, pituus- ja kohokuviointierot. Määritä mitat, leikkauslaatu ja käsittelyvaatimukset laatutiimisi kanssa.
- Juokse ja tarkasta. Tunnista kelan laatu ja paksuus. Tarkasta rivat, kannen leveys, ulokkeet, kohokuviointi ja leikkaa päät piirustuksia vasten; tarkista arkkien tuki ja pinoaminen.
- Vaihda ja käynnistä uudelleen. Näytä todellinen työkalujen vaihto tai tasovalinta, mukaan lukien ohjaimet ja leikkurit. Kirjaa muistiin koko aikaväli ja käytetyt materiaalit ennen hyväksyttävän tuotannon jatkamista.
- Palaa aikaisempaan profiiliin. Jos toistuvilla tilauksilla on merkitystä, vertaa toistuvia näytteitä ja edellisen asennuksen palauttamiseen tarvittavaa työtä. Yksittäinen helppoprofiilinen ajo ei voi näyttää tätä siirtymää.
Lähetä täydellinen tarjouspyyntö (RFQ)
RFQ-tulot Intian tehtaallesi
Käytä metallikannen rullamuovauskonevalikoima ehdokkaiden tunnistamiseen. Pyydä jokaista toimittajaa esittämään tarjous samojen piirustusten, tuotantotehtävän ja toimitettujen laitteiden perusteella.
Pyydä vertailukelpoisia tarjousasiakirjoja
- Profiilin kattavuus: Pyydä piirustus piirustukselta luettelo, jossa määritetään jokainen lautta, rullasarja, kohokuviointityökalu ja leikkuumeisti.
- Ilmoitetut vastuut: Erilliset mukana tulevat tuotteet, hinnoiteltu vaihtoehdot ja paikallisesti toimitettavat työt. Tunnista mahdolliset muutokset jaettuun laitteistoon.
- Tukiehdot: Erittele varatyökalut, asennus, koulutus ja huolto, jotta jokainen tarjous kattaa saman ostotehtävän.
Pidä kokeen tulokset täsmällisinä
- Jäljitettävät olosuhteet: Kirjaa piirustusversio, kelan materiaali, paksuus, käyttöolosuhteet ja mittauspisteet.
- Edustavat näytteet: Säilytä näytteet tai valokuvat mitoineen toimittajan kanssa sovitun mukaisesti. Vertaa luvattuja parannuksia ilmoitettuun kokeilualueeseen.
- Kattavuusrajat: Yhden profiilin/materiaalin yhdistelmän tulokset eivät määritä suorituskykyä jokaiselle perheen piirustukselle.
Pidä koneen ominaisuudet erillään rakenteellisesta hyväksynnästä. Pyydä projektiinsinööriltäsi lattiajärjestelmääsi tarvittavat kansisuunnittelu- ja suorituskykydokumentaatiot.
Usein kysytyt kysymykset
Pelkkä pituus ei muuta poikkileikkausta. Vahvista säätimet, katkaisu ja käsittelyalue; hyvin lyhyet tai pitkät arkit voivat luoda rajoja samoilla muotoilutyökaluilla.
Voitko syöttää leveämmän pääkelan suoraan?
Vain sovitun rehualueen sisällä. Jos tarvikkeesi tarvitsee leikkausta, pyydä kyseinen laite tai huolto erikseen; Älä oleta, että se sisältyy kannenmuodostimeen.
Se voi tukea erillistä työkalujen valmistelua tai huoltoa, mutta ei voi korvata muuta linjaa. Kysy, mitkä tukiasemat, käyttölaitteet, ohjaimet ja käsittelylaitteet pysyvät yhteisinä ja mitkä viat pysäyttävät tuotannon.
Lähetä täydellinen profiilikohtainen tarjouspyyntö
Valitse arkkitehtuuri, joka kattaa sovitun profiiliperheen, täydellisen kaluston ja vaikean viikon aikataulun.
Lähetä BMS:lle yllä oleva piirustus, materiaali, kela, tilaus ja sähkötulot. Pyydä profiilikohtainen laitesuositus ja eritelty tarjous.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


