Untuk mesin roll forming dek lantai, pilih stasiun tetap untuk profil terbukti dominan, rakit yang dapat dilepas untuk beberapa profil yang disepakati, atau peralatan lapis ganda untuk dua profil berulang.
Pilih berdasarkan gambar, pasokan koil, dan campuran pesanan Anda. Tawaran empat profil tidak secara otomatis mencakup seperlima; dua tingkat pembentukan tidak menghasilkan produksi secara bersamaan.
Bandingkan peralatan tetap, rakit, dan lapis ganda
Bandingkan di mana peralatan tersebut berada dan apa yang harus diubah. Nama tata letak saja tidak menentukan gambar dek mana yang dapat dihasilkan oleh peralatan Anda.
- Stasiun tetap: Gulungan pembentuk yang cocok tetap terpasang. Geometri yang berbeda mungkin memerlukan penyesuaian teknis atau perlengkapan ulang individual.
- Rakit yang dapat dilepas: Dudukan, poros, dan perkakas bergerak sebagai modul rakitan. Identifikasi pemandu, pemotong, atau bagian lain yang berada di luar modul tersebut.
- Lapisan ganda: Dua set pembentuk tetap dipasang pada tingkat yang berbeda. Tanyakan bagaimana level yang diperlukan dipilih dan peralatan apa yang digunakan bersama.
Baca setiap baris untuk membandingkan ketiga opsi. Pada layar sempit, gulirkan matriks ini secara horizontal.
Peralatan tetap, rakit, dan lapis ganda: bandingkan tujuh persyaratan yang sama
Baca contoh BMS sebagai kumpulan profil yang ditentukan
BMS menjelaskan a mesin roll forming dek lantai dua lapis untuk dua profil berbeda. Bandingkan kedua gambar tersebut dengan pekerjaan berulang yang perlu Anda berikan.

Dua tingkat pembentuk pada mesin dek lantai dua lapis BMS.
- Contoh rakit empat profil: BMS menjelaskan rakitan perkakas yang dapat dilepas untuk empat profil. Cocokkan gambar Anda dengan peralatan yang ditawarkan; profil yang tidak terkait memerlukan konfirmasi terpisah.
- Contoh lapisan dua profil: Tanyakan peralatan pengumpanan, penggerak, kontrol, pemotong, dan pelepasan mana yang digunakan bersama.
Periksa apa yang akan mengubah daftar pilihan Anda
- Profil jangka panjang yang dominan: Mempertahankan stasiun-stasiun tetap dalam daftar terpilih ketika pesanan alternatif dapat dikelompokkan, dibuat di tempat lain atau dilayani melalui pengaturan perlengkapan ulang yang disepakati.
- Puncak pengiriman yang tumpang tindih: Bandingkan jangka waktu produksi yang diperlukan dengan jam kerja yang tersedia. Sebuah mesin dapat mencakup kedua bentuk namun kekurangan waktu untuk pesanan gabungannya.
- Output paralel diperlukan: Minta tata letak rekayasa yang menunjukkan pasokan koil terpisah, pengaturan pemotongan dan pembongkaran. Jangan menyimpulkan kemampuan itu dari banyaknya level.
- Fleksibilitas yang tidak digunakan: Pertimbangkan persyaratan perkakas, penyimpanan, dan pemeliharaan tambahan. Bandingkan dengan buku pesanan Anda saat ini sebelum memperluas cakupan peralatan.
Tentukan keluarga profil dek dan pasokan koil Anda
Tentukan keluarga dari setiap gambar dan kombinasi bahan yang valid. Dimensi keseluruhan yang serupa dapat menyembunyikan rusuk, putaran samping, atau emboss yang berbeda.
Tentukan dek yang sudah jadi
- Penampang melintang: Berikan tinggi rusuk, kemiringan, lebar penutup, tikungan, dan putaran samping. Tandai revisi gambar dan dimensi yang akan diperiksa pelanggan Anda.
- Fitur permukaan dan sekunder: Tentukan pola dan posisi timbul, ditambah lubang, slot, atau detail tepi. Tanyakan fitur mana yang memerlukan alat atau pengaturan berbeda.
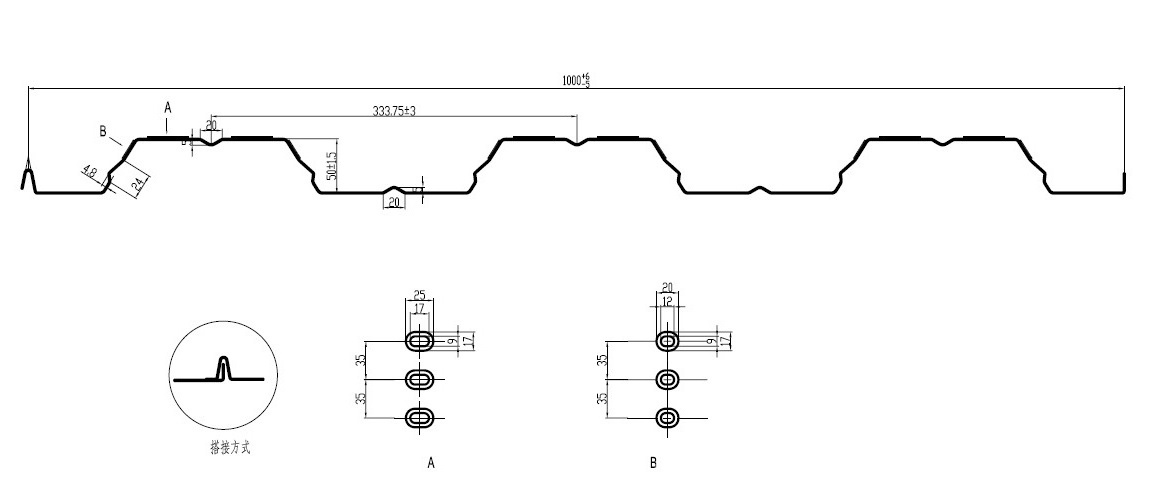
Detail penampang dek dan embossing dari dokumentasi peralatan BMS YX50-333-1000.
Mesin penghiasan lantai BMS berdesain Eropa dijelaskan sekitar YX50-333-1000. Gunakan kekhususan tingkat gambar tersebut saat meminta keluarga profil Anda sendiri.
Sebutkan batas bahan, koil dan pesanannya
Input yang menentukan rentang peralatan yang diusulkan
Pisahkan lebar umpan dari lebar penutup
Dua lebar dengan pekerjaan berbeda
- Variasi lebar: Tanyakan apakah perlu penyesuaian pemandu, penggantian perkakas, atau set pembentuk lainnya. Lebar kumparan yang umum tidak membuat geometri akhir dapat dipertukarkan.
- Tugas menggambar: Mintalah set pembentuk, kombinasi bahan yang dapat digunakan, penyesuaian, dan fitur yang dikecualikan untuk setiap gambar.
- Profil masa depan: Perlakukan tinggi rusuk, putaran, atau pola timbul yang baru sebagai permintaan teknik terpisah hingga kompatibilitas dan suku cadang yang disediakan disetujui.
Bandingkan paket perubahan profil lengkap. Identifikasi apa yang berpindah dengan perkakas, apa yang tetap terpasang dan apa yang harus diubah secara terpisah.
- Di atas rakit: Identifikasi dudukan, poros, gulungan, dan alat cetak timbul yang disediakan untuk setiap profil.
- Di dasar: Tanyakan bagaimana rakit ditempatkan, diikat dan dihubungkan ke drive. Minta pengaturan pertukaran dan penanganan pemasok.
- Di antara tingkat pembentukan: Tanyakan bagaimana strip disejajarkan dengan perkakas yang dipilih dan bagaimana output mencapai peralatan pemotongan dan pelepasan.
- Di luar set pembentuk: Sertakan perubahan pada panduan masuk, pengaturan perataan, pelubangan, dan pengembosan timbul. Hitung pekerjaan pengaturannya bahkan ketika gulungan tetap terpasang.
Cocokkan pemotong dan peralatan keluar
BMS rollformer penghiasan lantai rakit dengan daftar geser terbang, geser polos depan, pasca-pemotongan terbang yang dikontrol servo, dan penumpuk otomatis.
Daftar contoh desain konvensional Eropa menghentikan rak keluar pasca-pemotongan hidrolik dan tidak bertenaga. Bandingkan paket-paket ini serta gulungan pembentuknya.

Peralatan dek lantai rakit BMS dengan area keluar lembarannya.
Pemeriksaan pemotongan dan penanganan untuk setiap profil
Buat cakupan dan harga sebanding
- Rakit ekstra: Tanyakan apakah harga sudah termasuk pemotongan cetakan, tempat penyimpanan, dan peralatan penukaran.
- Baris kutipan: Uraikan decoiler atau mobil koil, pelindung, kontrol, rak keluar atau penumpuk, dengan jumlah, profil yang ditetapkan, dan harga item opsional.
- Harga suka-suka: Bandingkan paket keluarga lengkap. Identifikasi barang-barang yang dipasok secara lokal sebelum memperlakukan harga mesin dasar yang lebih rendah sebagai total biaya pembelian yang lebih rendah.
Setujui persyaratan keamanan pertukaran
Mintalah pemasok dan tim keselamatan pabrik Anda untuk menentukan pelindungan, metode pertukaran perkakas, dan pengendalian energi listrik, hidrolik, dan energi yang tersimpan.
- ISO 12100: Menangani penilaian risiko mesin. Itu tidak menentukan kesesuaian mesin yang ditawarkan.
- ISO 14118: Mengatasi pencegahan start-up yang tidak terduga. Tanyakan bagaimana persyaratan berlaku untuk peralatan yang diusulkan dan pengaturan pertukaran.
Ukur pergantian terhadap campuran pesanan Anda
Bandingkan waktu peralihan lengkap menggunakan kondisi awal, akhir, dan penerimaan yang sama. Pergerakan rakit dengan waktu saja membuat kerugian produksi lainnya tidak dapat dibandingkan.
Atur waktu seluruh peralihan
Interval pergantian lengkap
Hitung anggaran waktu mingguan yang representatif
Gunakan pengukur aktual berdasarkan profil, batch, tanggal jatuh tempo, penggantian koil, dan shift yang tersedia. Terapkan laju lari yang diterima untuk campuran bahan dan panjang yang ditentukan.
Perhitungan mingguan ilustratif — asumsi hipotetis
- Gunakan input yang ditunjukkan: Asumsi laju dan waktu pergantian bukan merupakan spesifikasi PASI atau hasil yang diukur. Nilai pengganti yang ditunjukkan untuk setiap konfigurasi yang diusulkan.
- Tambahkan penghentian lainnya: Contoh ini tidak termasuk penggantian kumparan terpisah, kerusakan, pemeliharaan, dan kerugian lainnya. Sertakan mereka tanpa menghitung interval berhenti yang sama dua kali.
Periksa minggu yang sulit
- Batch mendesak: Jalankan perbandingan untuk pesanan berulang dalam jumlah kecil dan puncak pengiriman yang tumpang tindih, bukan hanya volume rata-rata bulanan.
- Pemotongan dan pembongkaran: Mencerminkan batas pemotong, penumpuk, dan pembongkaran manual dalam laju pengoperasian atau tunjangan penghentian yang dapat diterima.
- Penawaran yang sebanding: Gunakan kuantitas keluaran, profil, bahan, dan campuran panjang yang sama dalam ketiga perhitungan.
- Orang dan persiapan: Sertakan operator, sumber daya penanganan, dan persiapan offline yang diperlukan untuk setiap perubahan. Periksa apakah mereka tersedia dalam shift yang direncanakan.
- Pengelompokan pesanan: Pengelompokan profil yang sama dapat mengurangi peralihan, namun mengubah stok dan waktu pengiriman. Periksa kedua konsekuensi sebelum mengubah ukuran batch.
Minta demonstrasi dan kutipan khusus profil
Minta uji coba menggunakan gambar dan kumparan perwakilan Anda. Setujui transisi profil, personel, peralatan, dan persyaratan penerimaan sebelum demonstrasi.
Tunjukkan transisi profil yang berguna
- Setujui matriks percobaan. Pilih kombinasi profil/bahan yang mencakup perbedaan ketebalan, panjang, dan timbul yang relevan. Tentukan dimensi, potong kualitas, dan persyaratan penanganan dengan tim kualitas Anda.
- Jalankan dan periksa. Identifikasi tingkat dan ketebalan koil. Periksa rusuk, lebar penutup, putaran, emboss, dan ujung potong sesuai gambar; dukungan dan penumpukan lembar periksa.
- Ubah dan mulai ulang. Tampilkan pertukaran perkakas sebenarnya atau pemilihan level, termasuk pemandu dan pemotong. Catat interval lengkap dan bahan yang digunakan sebelum hasil yang dapat diterima dilanjutkan.
- Kembali ke profil sebelumnya. Jika pesanan berulang penting, bandingkan sampel berulang dan pekerjaan yang diperlukan untuk memulihkan pengaturan sebelumnya. Satu proses profil mudah tidak dapat menunjukkan transisi tersebut.
Kirim permintaan penawaran lengkap (RFQ)
Input RFQ untuk pabrik India Anda
Gunakan rangkaian mesin pembentuk dek logam untuk mengidentifikasi kandidat. Minta setiap pemasok untuk mengutip gambar, tugas produksi, dan peralatan yang disediakan yang sama.
Minta dokumen kutipan yang sebanding
- Cakupan profil: Minta daftar gambar demi gambar yang menetapkan setiap rakit, set gulungan, alat pengembos, dan cetakan pemotong.
- Tanggung jawab yang dikutip: Pisahkan item yang disertakan, opsi harga, dan pekerjaan yang dipasok secara lokal. Identifikasi perubahan apa pun yang diperlukan pada peralatan bersama.
- Ketentuan dukungan: Uraikan peralatan cadangan, pemasangan, pelatihan, dan servis sehingga setiap penawaran mencakup tugas pembelian yang sama.
Jaga agar hasil uji coba tetap spesifik
- Kondisi yang dapat ditelusuri: Catat revisi gambar, bahan kumparan, ketebalan, kondisi pengoperasian, dan titik pengukuran.
- Sampel yang representatif: Simpan sampel atau foto beserta pengukurannya, sesuai kesepakatan dengan pemasok. Bandingkan setiap perbaikan yang dijanjikan dengan cakupan uji coba yang dinyatakan.
- Batasan cakupan: Hasil untuk satu profil/kombinasi material tidak menentukan performa untuk setiap gambar dalam satu kelompok.
Pisahkan kemampuan mesin dari persetujuan struktural. Tanyakan kepada teknisi proyek Anda tentang desain dek dan dokumentasi kinerja yang diperlukan untuk sistem lantai Anda.
Pertanyaan yang sering diajukan
Panjangnya saja tidak mengubah penampang. Konfirmasikan kendali, batasan dan jangkauan penanganan; lembaran yang sangat pendek atau panjang dapat membuat batasan dengan alat pembentuk yang sama.
Bisakah Anda mengumpankan master coil yang lebih luas secara langsung?
Hanya dalam kisaran umpan yang disepakati. Jika persediaan Anda perlu dipotong, mintalah peralatan atau layanan tersebut secara terpisah; jangan berasumsi sudah termasuk dengan deck bekas.
Ini dapat mendukung persiapan atau pemeliharaan perkakas terpisah, tetapi tidak dapat menggantikan bagian lainnya. Tanyakan pangkalan, penggerak, kontrol, dan peralatan penanganan mana yang tetap digunakan bersama dan kegagalan mana yang masih menghentikan produksi.
Kirim RFQ khusus profil lengkap
Pilih arsitektur yang mencakup kelompok profil yang Anda sepakati, cakupan peralatan lengkap, dan jadwal minggu sulit.
Kirimkan ke BMS gambar, bahan, kumparan, rangka dan input listrik diatas. Minta rekomendasi peralatan profil demi profil dan penawaran harga yang terperinci.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


