For en rulleformingsmaskin for gulvdekke, shortlist faste stasjoner for en dominerende utprøvd profil, flyttbare flåter for flere avtalte profiler, eller dobbeltlagsutstyr for to gjentagende profiler.
Velg mot dine tegninger, spoleforsyning og ordremiks. Et tilbud med fire profiler dekker ikke automatisk en femtedel; to formingsnivåer etablerer ikke samtidig produksjon.
Sammenlign fast, raftet og dobbeltlagsutstyr
Sammenlign hvor verktøyet blir og hva som må endres. Layoutnavnet alene fastslår ikke hvilke dekktegninger utstyret ditt kan produsere.
- Faste stasjoner: Matchende formingsruller forblir installert. En annen geometri kan trenge en konstruert justering eller individuell ombygging.
- Avtakbare flåter: Stativ, sjakter og verktøy beveger seg som sammensatte moduler. Identifiser eventuelle føringer, kuttere eller andre deler som holder seg utenfor disse modulene.
- Dobbeltlag: To formingssett forblir installert på forskjellige nivåer. Spør hvordan det nødvendige nivået er valgt og hvilket utstyr det deler.
Les over hver rad for å sammenligne de tre alternativene. På en smal skjerm, bla horisontalt gjennom denne matrisen.
Fast, raftet og dobbeltlagsutstyr: sammenlign de samme syv kravene
Les BMS-eksemplene som definerte profilsett
BMS beskriver en dobbeltlags rulleformingsmaskin for gulvdekke for to distinkte profiler. Sammenlign de to tegningene med det gjentakende arbeidet du må levere.

To formingsnivåer på en BMS dobbeltlags gulvdekksmaskin.
- Fire-profil raftet eksempel: BMS beskriver flyttbare verktøysammenstillinger for fire profiler. Match tegningene dine til det tilbudte verktøyet; urelaterte profiler trenger separat bekreftelse.
- Eksempel på to-profillag: Spør hvilket innmating, drivverk, kontroller, kuttere og utløpsutstyr som deles.
Sjekk hva som vil endre shortlisten din
- En dominerende langsiktig profil: Hold faste stasjoner på shortlisten når alternative bestillinger kan grupperes, gjøres andre steder eller betjenes av en avtalt omstillingsordning.
- Overlappende leveringstopper: Sammenlign nødvendige produksjonsvinduer med tilgjengelige timer. En maskin kan dekke begge former, men mangler tid til sine kombinerte bestillinger.
- Parallell utgang kreves: Be om et konstruert oppsett som viser den separate spoleforsyningen, skjære- og lossearrangementene. Ikke utlede den evnen fra antall nivåer.
- Ubrukt fleksibilitet: Ta hensyn til tilleggskravene til verktøy, lagring og vedlikehold. Sammenlign dem med din nåværende ordrebok før du utvider utstyrsomfanget.
Definer din dekkprofilfamilie og spoleforsyning
Definer familien fra hver tegning og gyldig materialkombinasjon. Lignende overordnede dimensjoner kan skjule forskjellige ribber, sidelapper eller preging.
Spesifiser det ferdige dekket
- Tverrsnitt: Gi ribbehøyde, stigning, dekkebredde, bøyninger og sideomlegg. Merk tegningsrevisjonen og dimensjonene kunden din vil inspisere.
- Overflate og sekundære funksjoner: Spesifiser pregemønster og posisjon, pluss hull, spor eller kantdetaljer. Spør hvilke funksjoner som trenger forskjellige verktøy eller innstillinger.
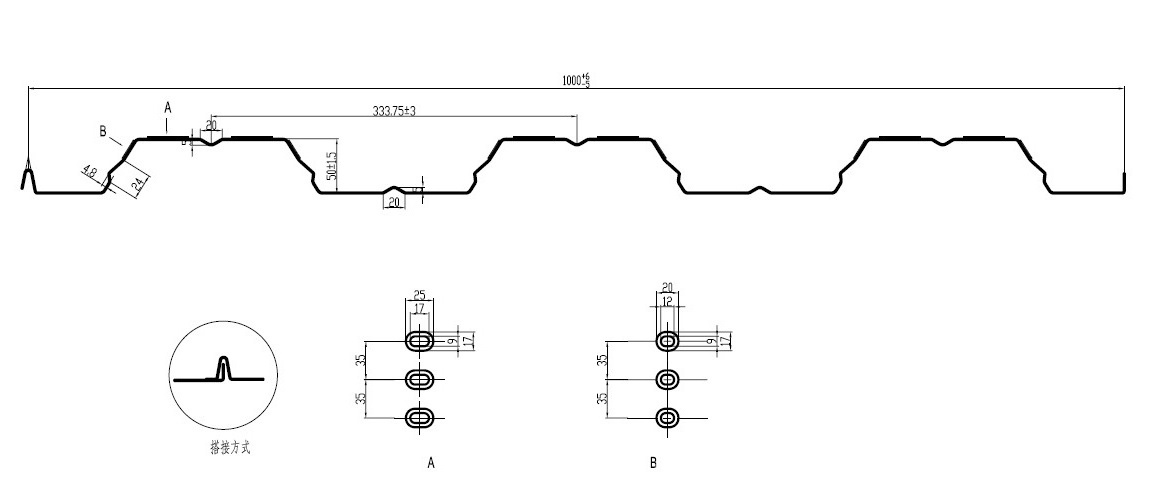
Dekktverrsnitt og pregingdetaljer fra BMS sin YX50-333-1000 utstyrsdokumentasjon.
BMS sin europeiske gulvdekkemaskin er beskrevet rundt YX50-333-1000. Bruk den spesifisiteten på tegningsnivå når du ber om din egen profilfamilie.
Oppgi grensene for materiale, spole og rekkefølge
Inndata som definerer det foreslåtte utstyrsutvalget
Skille matebredde fra dekselbredde
To bredder med forskjellige jobber
- Breddevariasjon: Spør om den trenger styrejustering, endret verktøy eller annet formingssett. En vanlig spolebredde gjør ikke ferdige geometrier utskiftbare.
- Tegneoppgave: Be om formingssettet, brukbare materialkombinasjoner, justeringer og ekskluderte funksjoner for hver tegning.
- Fremtidige profiler: Behandle en ny ribbehøyde, overlapping eller pregingmønster som en separat ingeniørforespørsel inntil kompatibilitet og medfølgende deler er avtalt.
Sammenlign den komplette profilendringspakken. Identifiser hva som beveger seg med verktøyet, hva som forblir installert og hva som må endres separat.
- På flåten: Identifiser de medfølgende stativene, skaftene, rullene og pregeverktøyene for hver profil.
- Ved basen: Spør hvordan flåten er plassert, festet og koblet til drivverket. Be om leverandørens bytte- og håndteringsordning.
- Mellom formingsnivåer: Spør hvordan strimmelen er justert med det valgte verktøyet og hvordan produksjonen når skjære- og utmatingsutstyret.
- Utenfor formingssettet: Inkluder endringer i inngangsguider, nivellerings-, stansing- og preginginnstillinger. Tell oppsettet deres selv når rullene forblir montert.
Match kuttere og utgangsutstyr
BMS-er raftet gulvdekkerulleform med flygende skjær viser en frontskjær, servostyrt flygende post-cutoff og automatisk stabler.
Dens konvensjonelle europeisk design-eksempler viser stoppet hydraulisk etterskjæring og udrevne utgangsstativ. Sammenlign disse pakkene så vel som formingsrullene.

BMS raftet gulv-dekk utstyr med sitt ark utgangsområde.
Skjæring og håndtering kontroller for hver profil
Gjør omfang og pris sammenlignbare
- Ekstra flåter: Spør om prisen inkluderer skjæredyser, lagringsstativer og bytteutstyr.
- Tilbudslinjer: Spesifiser decoileren eller spolebilen, vakter, kontroller, utgangsstativ eller stabler, med mengder, tildelte profiler og valgfrie varepriser.
- Like-for-like-pris: Sammenlign komplette familiepakker. Identifiser varer levert lokalt før du behandler en lavere basismaskinpris som en lavere total innkjøpskostnad.
Enig bytte sikkerhetskrav
Be leverandøren og anleggets sikkerhetsteam definere vakthold, verktøyutvekslingsmetoden og kontroll av elektrisk, hydraulisk og lagret energi.
- ISO 12100: Omhandler maskinrisikovurdering. Det fastslår ikke samsvar for den tilbudte maskinen.
- ISO 14118: Tar forebygging av uventet oppstart. Spør hvordan kravene gjelder for foreslått utstyr og bytteordning.
Mål overgangen mot ordremiksen din
Sammenlign fullstendig overgangstid ved å bruke samme start-, mål- og akseptbetingelser. Timing av flåtebevegelse alene etterlater andre produksjonstap utenfor sammenligningen.
Tid hele byttet
Et komplett bytteintervall
Beregn et representativt ukentlig tidsbudsjett
Bruk faktiske målere etter profil, batcher, forfallsdatoer, spolebytte og tilgjengelige skift. Påfør en akseptert løpehastighet for spesifisert materiale og lengdeblanding.
Illustrerende ukentlig beregning — hypotetiske forutsetninger
- Bruk demonstrerte innganger: Den antatte hastigheten og overgangstiden er ikke BMS-spesifikasjoner eller målte resultater. Erstatningsverdier demonstrert for hver foreslåtte konfigurasjon.
- Legg til andre stans: Eksemplet utelukker separate spolebytter, brudd, vedlikehold og andre tap. Inkluder dem uten å telle det samme stoppede intervallet to ganger.
Sjekk den vanskelige uken
- Haster batcher: Kjør sammenligningen for små gjentatte bestillinger og overlappende leveringstopper, ikke bare gjennomsnittlig månedlig volum.
- Kutting og lossing: Reflektere grenser for kutter, stabler og manuell lossing i akseptert kjørehastighet eller stopptillegg.
- Sammenlignbare tilbud: Bruk samme aksepterte produksjonsmengde, profiler, materiale og lengdeblanding i alle tre beregningene.
- Mennesker og forberedelse: Inkluder operatørene, håndteringsressurser og off-line forberedelse som trengs for hver endring. Sjekk at de er ledige i det planlagte skiftet.
- Ordregruppering: Gruppering av samme profil kan redusere bytte, men endrer lager og leveringstidspunkt. Sjekk begge konsekvensene før du endrer batchstørrelser.
Be om en profilspesifikk demonstrasjon og tilbud
Be om en prøveperiode ved å bruke tegningene dine og representativ spole. Avtal profiloverganger, personell, utstyr og akseptkrav før demonstrasjonen.
Vis en nyttig profilovergang
- Enig prøvematrisen. Velg profil-/materialkombinasjoner som dekker relevante tykkelse, lengde og pregingsforskjeller. Definer dimensjoner, kuttkvalitet og håndteringskrav med kvalitetsteamet ditt.
- Løp og inspiser. Identifiser spolekvaliteten og tykkelsen. Inspiser ribber, dekkbredde, laps, preging og kuttede ender mot tegningene; sjekk arkstøtte og stabling.
- Endre og start på nytt. Vis selve verktøyutvekslingen eller nivåvalget, inkludert føringer og kuttere. Registrer hele intervallet og materialet som er brukt før akseptabel utgang gjenopptas.
- Gå tilbake til en tidligere profil. Der gjentatte bestillinger betyr noe, sammenligne gjentatte prøver og arbeidet som trengs for å gjenopprette det forrige oppsettet. Et enkelt løp med enkel profil kan ikke vise den overgangen.
Send en fullstendig forespørsel om tilbud (RFQ)
RFQ-innganger for din indiske fabrikk
Bruk rulleformingsmaskiner for metalldekk for å identifisere kandidater. Be hver leverandør om å gi tilbud mot samme tegninger, produksjonsoppgave og levert utstyr.
Be om sammenlignbare tilbudsdokumenter
- Profildekning: Be om en tegning-for-tegning-liste som tildeler hver flåte, rullesett, pregeverktøy og kutteform.
- Siterte ansvarsområder: Separate inkluderte varer, prissatte opsjoner og lokalt levert arbeid. Identifiser eventuelle endringer som kreves for delt utstyr.
- Støttevilkår: Spesifiser reserveverktøy, installasjon, opplæring og service slik at hvert tilbud dekker samme kjøpsoppgave.
Hold prøveresultatene spesifikke
- Sporbare forhold: Registrer tegningsrevisjon, spolemateriale, tykkelse, driftsforhold og målepunkter.
- Representative prøver: Ta vare på prøver eller fotografier med mål, etter avtale med leverandør. Sammenlign enhver lovet forbedring med det oppgitte prøveomfanget.
- Dekningsgrenser: Resultater for én profil/materialkombinasjon etablerer ikke ytelse for hver tegning i familien.
Hold maskinkapasiteten adskilt fra strukturell godkjenning. Spør prosjektingeniøren din om dekkdesign og ytelsesdokumentasjon som kreves for gulvsystemet ditt.
Ofte stilte spørsmål
Lengde alene endrer ikke tverrsnittet. Bekreft kontrollene, cutoff og håndteringsområde; svært korte eller lange ark kan skape grenser med de samme formingsverktøyene.
Kan du mate en bredere mastercoil direkte?
Kun innenfor avtalt fôrområde. Hvis forsyningen din trenger oppskjæring, be om utstyret eller tjenesten separat; ikke anta at det følger med dekkformeren.
Den kan støtte separat klargjøring eller vedlikehold av verktøy, men kan ikke erstatte resten av linjen. Spør hvilken base, drivenhet, kontroller og håndteringsutstyr som fortsatt er delt og hvilke feil som fortsatt stopper produksjonen.
Send en fullstendig profilspesifikk tilbudsforespørsel
Velg arkitekturen som dekker din avtalte profilfamilie, komplett utstyrsomfang og vanskelig ukeplan.
Send BMS tegning, materiale, spole, ordre og elektriske innganger ovenfor. Be om en profil-for-profil utstyrsanbefaling og et spesifisert tilbud.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


