

PALISADEN-ROLLFORMMASCHINE
Herstellung von Schienen, Pfosten und W-Profil-Lamellen.
Konfigurieren Sie eine Zaun-Rollformmaschine mit BMS entsprechend Ihren genehmigten Profilen, Materialien und Lieferphasen.
Auf dieser Seite Übersicht
Wählen Sie, was Sie herstellen
Definieren Sie die Komponentenfamilie, die Auftragsstückliste (BOM) und die Lieferphase.
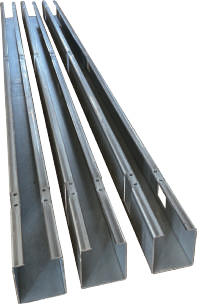
Schienen und Pfosten
Bewerten Sie die Doppelschienen-/Pfostenaufgabe anhand der genehmigten Kanalabschnitte, Längen und Verbindungsmerkmale. Ordnen Sie die Schienen-, Zwischenpfosten- und Sonderpfostenvarianten aus der tatsächlichen Auftragsstückliste zu.
Die Arbeitsweise hängt von den Vorschub-, Antriebs-, Schneid- und Abzugsanordnungen ab. Ordnen Sie jedes Teil seinem tatsächlichen Pfad und Werkzeugsatz zu, bevor Sie den Auftrag planen.
Entdecken Sie das Doppelschienen-/Pfostensystem →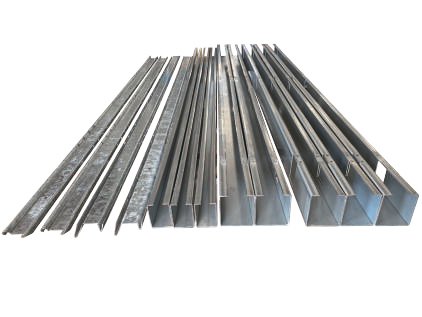
W-Profil verblasst
Verwenden Sie die blasse Aufgabe für den genehmigten W-Abschnitt. Geben Sie Kerbe, Löcher, Kopf und Länge als separate Fertigungsmerkmale an.
Es kann zusammen mit gekauften Schienen und Pfosten bewertet werden, wenn deren Verbindungsdetails und Endbearbeitungsanforderungen gemeinsam definiert werden.
Entdecken Sie die W-Pale-Produktion →Beinhaltet Hardware und Sonderbestellungsteile
Ordnen Sie Halterungen, Befestigungselemente, Kappen und End-/Eck-/Rack-/Torteile der Eigenproduktion, dem Einkauf oder der Unterauftragsvergabe zu. Verwenden Sie Teilecodes, Revisionen und eine tatsächliche Auftragsstückliste. Komponentenformanlagen allein ermöglichen keine automatisierte Montage kompletter Zaunfelder. Ordnen Sie die Endbearbeitung, das Schweißen (sofern angegeben) sowie die Montage und Verpackung Ihren eigenen Lieferaufgaben zu.
Genehmigen Sie das Profil und die Verbindung
Geben Sie eine Rollformmaschine für Zaunpfosten aus dem zugelassenen Pfostenabschnitt und seiner Schienenverbindung an. Fixieren Sie beides im kontrollierten Produktions-CAD.
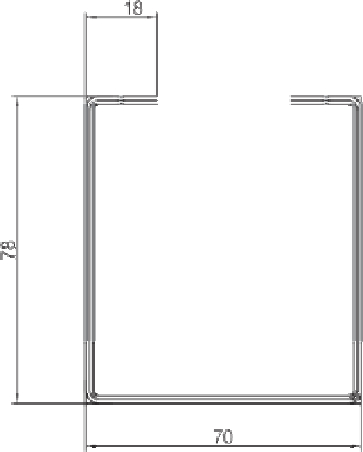
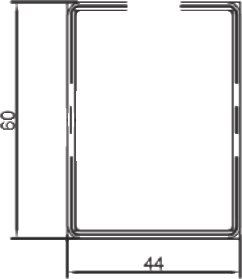
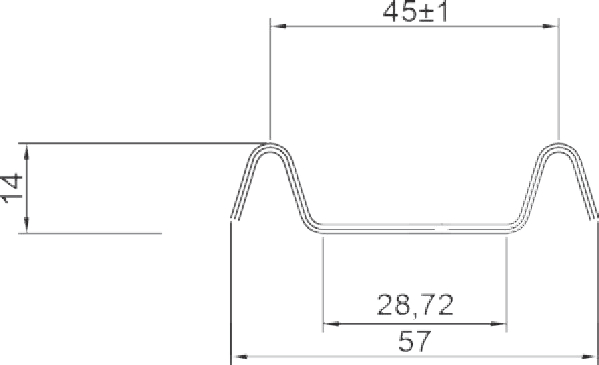
Abschnitt
Genehmigen Sie Innen-/Außenmaße, Kanten, Winkel, Biegeradien, Dicke und die für Löcher verwendeten Flächen.
Verbindung
Verwenden Sie echte Halterungen, Befestigungselemente und die angegebene Beschichtung, um den passenden Sitz zu überprüfen.
Spezielle Schnittstellen
Definieren Sie End-, Eck-, Schräg- und Angussmerkmale nach Teilecode und Revision.
Definieren Sie die Dimension und den Schnittstellendatensatz
Ordnen Sie jeden Kanalabschnitt dem vorgesehenen Teil und Maschinenpfad zu. Jede Zeichnung beschreibt eine Geometrie, keinen automatischen Größenbereich. Auf der W-Zeichnung gilt 45 ± 1 für den markierten Spitzenabstand; Es handelt sich nicht um einen allgemeinen Maschinengenauigkeitswert. Definieren Sie alle anderen Bezugs- und Akzeptanzgrenzen unabhängig voneinander, einschließlich beschichteter Passungen und spezieller Schnittstellen. Strengere Schnittstellengrenzen wirken sich auf Werkzeuge, Lehren und Versuchsumfang aus; Ähnliche Konturen können bei einer Rückführung immer noch stören oder nach dem Beschichten Spiel verlieren.
Wählen Sie Ihre Palisade-Ausrüstung
Nutzen Sie die Aufzeichnungen zu Engpässen, Nacharbeiten und laufenden Arbeiten, um zu entscheiden, welcher Prozess hinzugefügt werden soll.
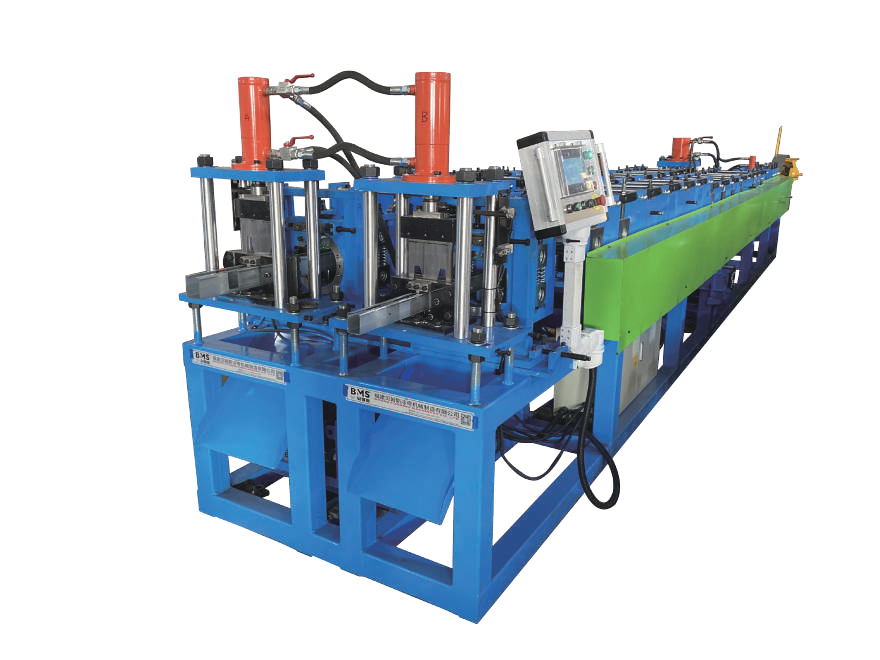
Twin-Rail- und Post-Roll-Formmaschine
Bringen Sie genehmigte Schienen- und Pfostenabschnitte ins Haus, wenn die Versorgung mit Kanalkomponenten die Bestellungen zurückhält. Definieren Sie jeden Formpfad, Werkzeugsatz und erforderlichen Betriebsmodus.
Schienen- und Postausrüstung anzeigen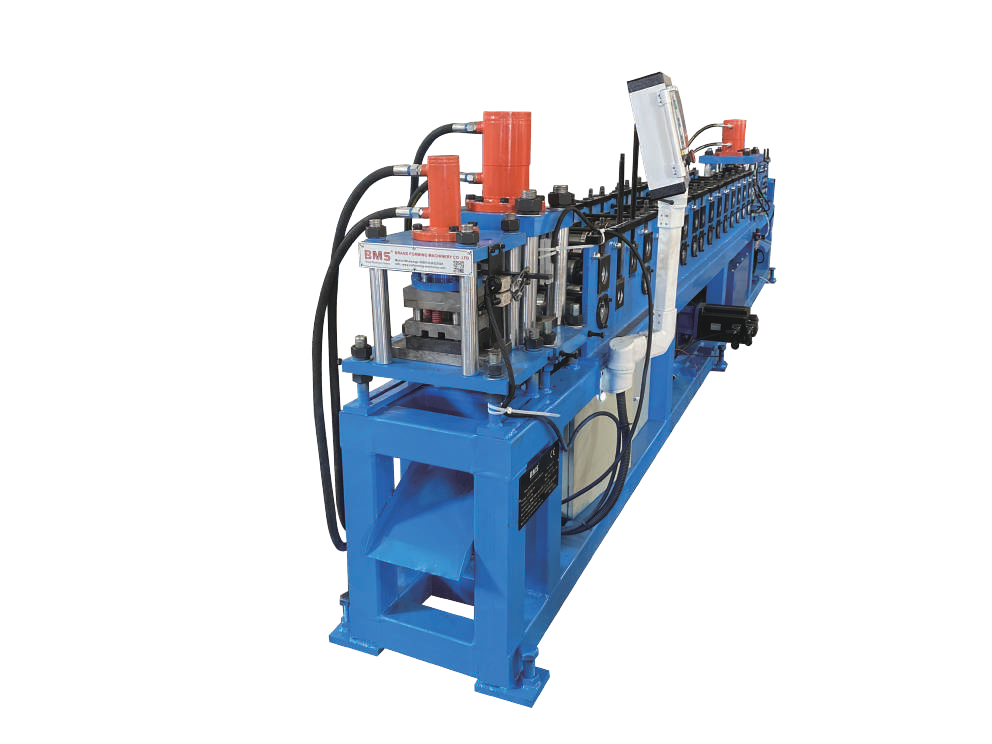
W-Profile Pale Roll Forming Machine
Fügen Sie W-Pale-Formung hinzu, wenn Schienen und Pfosten bereits verfügbar sind. Definieren Sie den W-Abschnitt, die Endlänge, die Kerbe und die Kopfbearbeitung als eine Komponentenspezifikation.
W-Pale-Ausrüstung ansehenWählen Sie die Investitionsgrenze
Beheben Sie einen wiederkehrenden Komponentenmangel
Fügen Sie eine kleine Aufgabe hinzu, wenn gekaufte Schienen/Pfosten zuverlässig sind, oder bewerten Sie die Schienen-/Pfostenformung anhand eines festgestellten Mangels an Kanalkomponenten. Vergleichen Sie die akzeptierten Teile mit dem restlichen Bestellbedarf.
Kompromiss: Der kleinere Maschinenumfang behält Einkaufs- und Transferschnittstellen.
Bringen Sie zunächst eine stabile Familie ins Haus
Behalten Sie leistungsfähige Endbearbeitungs- und Montagestationen bei, während Sie die Komponentenaufgabe hinzufügen. Legen Sie vor der nächsten Investition Chargenidentität und Puffervereinbarungen fest.
Kompromiss: Gestaffelte Investitionen erhöhen die Lager- und Stationskoordination.
Balancieren Sie die gesamte Bestellung aus
Koordinieren Sie Schienen, Pfosten und Latten anhand einer Stückliste und eines Auftragsmixes. Beziehen Sie Funktionsverarbeitung, Hardware, Endbearbeitung, Montage und Verpackung in die Kapazitätsüberprüfung ein.
Kompromiss: Eine zusätzliche Umformgeschwindigkeit hilft nur, solange nachgelagerte Prozesse die Teile erhalten können.
Vergleichen Sie die gesamte Angebotsgrenze
Ein Vorschlag für eine Zaunherstellungsmaschine sollte die Handhabung der Spulen, das Schlitzen oder Nivellieren, wo erforderlich, das Formen, Loch-/Schlitz- und Endbearbeitungen, Schneiden, Empfangen und etwaiges Richten umfassen. Ordnen Sie diese jeweils der angebotenen Ausrüstung, einer Option, einem Vorbehaltswerk, einem Einkauf oder einer Unterauftragsvergabe zu.
Dazu gehören Endbearbeitung, Montage, Teileidentifizierung und Verpackung. Listen Sie die Verantwortlichkeiten für Werkzeuge, Peripheriegeräte, Dienstprogramme, Installation, Schulung, Service und Abnahme im gleichen Umfangsplan auf. Vergleichen Sie die Routen mit tatsächlichen Engpässen und laufenden Arbeiten und nicht mit der längsten Ausrüstungsliste.
Definieren Sie für jede Aufgabe ein Materialfenster
Die gezeigte Schienen-/Pfostenkonfiguration verwendet verzinkten Stahl mit einer Dicke von 1,8–2,5 mm. Genehmigen Sie die W-Pale-Material- und Werkzeugkombination separat.
Güteklasse, Streckgrenze/Zugfestigkeit, Dehnung, Grundmetalldicke (BMT), Gesamtschichtdicke (TCT), deren Toleranzen und Beschichtung.
Breite, Wölbung, Gratrichtung, Form, Oberfläche, Masse und Innen-/Außendurchmesser.
Verknüpfen Sie Materialzertifikate und Coil-Identität mit Einstellungen, Erststückprüfungen und freigegebenen Chargen. Probieren Sie die schwierigen beabsichtigten Kombinationen aus, nicht nur eine mittlere Spezifikation.
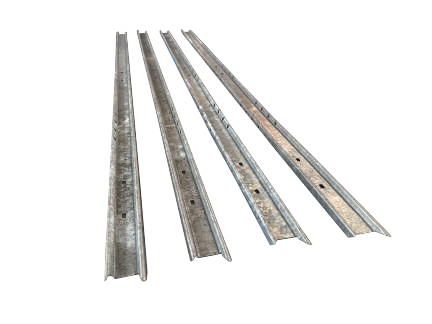
Bewerten Sie gemeinsam Dicke, Festigkeit und Geometrie
Eine Änderung der Sorte, Dicke, des Radius oder des Querschnitts kann die Rückfederung und Schnittlast verändern, mit Folgen für Einstellungen und Werkzeuge. Ein Dickenfenster genehmigt nicht jede darin enthaltene Stahl-/Beschichtungs-/Profilkombination.
Verwenden Sie separate Materialpläne für Schienen-/Pfosten- und W-Balken-Aufgaben. Erfassen Sie den Zustand des eingehenden Bandes und die daraus resultierenden Abmessungen, damit Bediener nach einem Coilwechsel Coilabweichungen von Einstellungs- oder Werkzeugproblemen unterscheiden können.
Doppelschiene und Pfostenformung
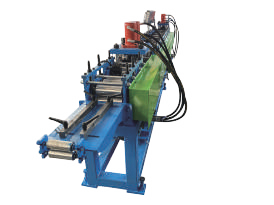
Die Doppelschiene/Pfosten-Anordnung verfügt über zwei Formwege und Pfostenschneiden. Vorschub, Antrieb, Steuerung, Messung, Schneiden und Abziehen bestimmen die sinnvolle Betriebsart.
| Formstationen | 14 × 2 |
|---|---|
| Umformgeschwindigkeit | 10–15 m/min |
| Schneiden von Klingenmaterial | Cr12 |
Beweisen Sie den gewählten Pfad
Weisen Sie Profil, Material und Werkzeuge zu. Demonstrieren Sie Vorschub, Messung, Schneiden und Entladen für die erforderliche SKU, einschließlich Stopp/Neustart und der akzeptierten Teileanzahl.
Beweisen Sie, wie die Pfade interagieren
Gemeinsamer oder unabhängiger Vorschub, Antrieb, Steuerung, Schneiden und Abheben auf einer Karte. Zeichnen Sie sowohl akzeptierte Zählungen als auch die Auswirkung eines Spulenwechsels, eines Stopps oder eines Fehlers auf dem anderen Pfad auf.
Lesen Sie 14 × 2 als zwei 14-Stationen-Formationssequenzen. Der Wert 10–15 m/min beschreibt die Umformgeschwindigkeit; Vergleichen Sie akzeptierte Teile im vereinbarten Lieferstadium. Schneiden, Handhabung, Spulenwechsel und gemeinsame Ressourcen wirken sich auf die Nettoproduktion aus; Zwei Wege allein führen nicht zu einer doppelten Produktion.
Ordnen Sie die Funktionen und Versuchsaufzeichnungen zu
Weisen Sie jedem Pfad das erforderliche Profil/SKU zu. Erfassen Sie Spulenversorgung, Antrieb, Längenmessung, Start/Stopp, Schneiden, Steuerung und Abnahme als gemeinsame oder unabhängige Funktionen in der angegebenen Konfiguration. Beziehen Sie Einzelpfad- und vorgeschlagene gleichzeitige Modi in die Testversion ein, mit separaten Teilezählungen und Unterbrechungsprotokollen. Die endgültigen Strom-, Antriebs- und Versorgungspläne definieren die Grenzen der gekauften Ausrüstung.
Platzieren Sie Features dort, wo sie gesteuert werden können
Wählen Sie die Bearbeitungsposition aus Werkzeugzugang, Teileunterstützung und dem fertigen Loch-zu-Ende-Bezug.
Vor dem Formen
Der Zugang über flache Streifen ist einfacher; Überprüfen Sie die Bewegung in der Nähe von Kurven und deren Auswirkung auf die Führung.
Nach dem Formen
Lokalisieren Sie anhand der endgültigen Geometrie. Bereitstellung von Zugang und Unterstützung gegen lokale Quetschungen.
Separater Bahnhof
Komplexe oder seltene Funktionen erhöhen die Handhabung, Warteschlangen und Identifikation.
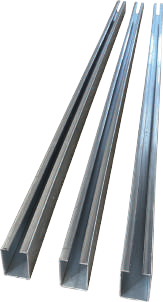
Geben Sie Merkmale nach SKU und fertigem Bezug frei
Definieren Sie Löcher, Schlitze, Endkerben, Teilung, Längenfamilien und Kopf-/Endstück- oder Spiegelausrichtung. Ordnen Sie jedes Element seiner Station und seinem Werkzeug zu und überprüfen Sie dann die ersten Teile anhand tatsächlicher Schrauben und Verbindungsplatten. Gleiche Länge führt nicht zu identischen Enden oder identischer Handhabung. Identifizieren Sie diese Varianten bei der Freigabe und beziehen Sie die separate Stationswarteschlange in den Bestellplan ein. Nachschneiden definiert eine Schnitt-nach-Formungs-Route; Es wird keine Online-Lochfamilien- oder Feature-Toleranz festgelegt.
Helle Produktion mit W-Profil
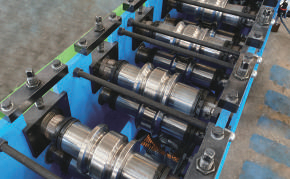
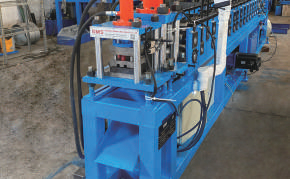
Die W-Pale-Route umfasst das Zuführen, Formen und Nachschneiden. Fügen Sie die erforderlichen Endbearbeitungsaufgaben aus der Fertigteilzeichnung hinzu.
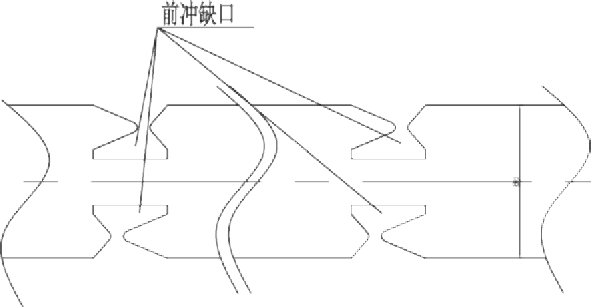
Definieren Sie jedes fertige Feature
Die W-Pale-Aufgabe bildet einzelne lange Komponenten. Ordnen Sie Abschnitt, Kerbe, Löcher, Kopf und Schnittlänge den benötigten Werkzeugen und Stationen zu.
Die Skizze zeigt die Kerbung vor dem Stanzen. Ein neuer D-Abschnitt oder eine neue W-Familie ändert die Umformgeometrie. Spitze, runde, mehrspitzige oder erweiterte Köpfe können unterschiedliche Matrizen und Endenbearbeitungsstationen erfordern; deren Einbindung folgt dem vereinbarten Werkzeugplan.
Definieren Sie den Schnittlängenbezugswert durch die gewählte Sequenz. Überprüfen Sie die ersten/letzten Teile, Grate und Kopfgeometrie, mit Werkzeugfreiraum, Schrottentfernung und Unterstützung für lange Teile. Teile mit Kopf müssen den Wareneingang, die Regale und die Verpackung durchlaufen, ohne sich zu verbiegen oder die Oberfläche zu beschädigen.
Trennen Sie die Umrüstaufgaben
Länge, Feature-Tools und ein neuer Abschnitt erfordern unterschiedliche Aktionen.
Länge & Muster
Programmeinführungen, Führungen und Stopps, gefolgt von der Erstveröffentlichung. Ein gespeichertes Rezept ersetzt keine Werkzeugpositionierung oder Längenprüfung.
Stanz- und Profilwerkzeuge
Identifizieren Sie, welche Matrizen, Klingen, Führungen und Rollen angepasst, ausgetauscht oder beibehalten werden.
Neue Geometrie oder Stahl
Formung, Rückfederung, Schneiden und Werkzeugwiederverwendung für die Kombination neu bewerten.
Versuch A → B → A vom zuletzt akzeptierten A bis zum ersten freigegebenen B und dem wiederhergestellten A. Notieren Sie Arbeit, Werkzeuge, Ausschuss, Einstellungen, Messungen und Freigabezeit.
Notieren Sie den vollständigen A → B → A-Wechsel
Unterscheiden Sie Programmeingaben von mechanischen Anpassungen und ausgetauschten Werkzeugen. Verwenden Sie eine Kompatibilitätsmatrix für die Wiederverwendung von Werkzeugen, einschließlich Grenzmaterialien. Verfolgen Sie die letzte Ware A, die zuerst freigegebene B und die wiederhergestellte A mit verstrichener Zeit, Einstellungen, Arbeit, Ausschuss, Messungen und Abnahme. Passen Sie beim Vergleich von Zeitplänen die Bestellhäufigkeit und den Release-Endpunkt an.
Machen Sie aus guten Teilen komplette Aufträge
Zählen Sie jede Komponente und jedes Hardwareelement über ein Zeitfenster und in einer Lieferphase.
K = minᵢ ⌊Gᵢ / qᵢ⌋
Für ein wiederholtes Kit ist jedes erforderliche qᵢ positiv. Gᵢ ist der freigegebene Bestand zum vereinbarten Zeitpunkt, wobei der Eröffnungsbestand und die Nacharbeitsfreigabe definiert sind.
Ordnen Sie bei geteilten Posten und gemischten Bestellungen den Bestand einmalig der Gesamtstückliste zu. Verfolgen Sie Engpässe, Überschüsse und den Lieferprozess.
Ordnen Sie den gesamten Lauf zu und identifizieren Sie den Mangel
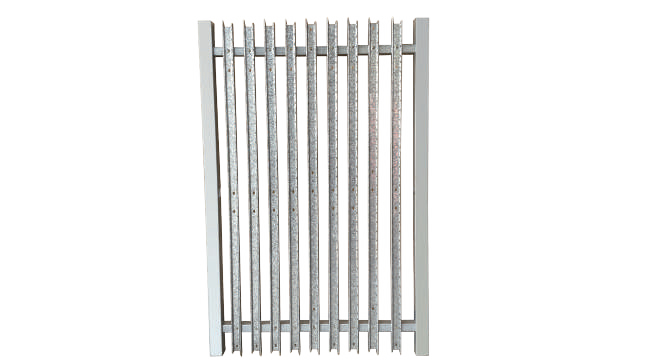
Für die Berechnung des wiederholten Bausatzes sind die limitierenden erforderlichen Artikelsätze K. Blanke Teile und beschichtete Teile mit vollständiger Ausstattung sind unterschiedliche Bestände. Nachbearbeitete Teile erst nach Freigabe in der gewählten Lieferstufe einbeziehen.
Gemeinsam genutzte Zwischenpfosten und unterschiedliche End-, Eck-, Schräg- oder Torschnittstellen erfordern die vollständige Stückliste für die Installationsreihenfolge. Gehen Sie nicht von zwei Pfosten für jedes Feld aus und verpflichten Sie nicht den gleichen Teil zu zwei Aufträgen. Loch-/Endenbearbeitung, Beschichtung, Hardware-Annahme, Montage und Verpackung können jeweils die Lieferung umfassen.
Metergeschwindigkeiten und ungleiche Komponentenanzahlen können nicht addiert werden, um komplette Felder oder die installierte Zaunlänge zu ermitteln. Vergleichen Sie abgenommene Teile und abgeschlossene Übergaben zu gleichen Bestellbedingungen.
Wählen Sie die End- und Freigabebedingung
Durch die Beschichtungsroute ändern sich die Verarbeitung, die Durchlaufzeit und der Zustand, in dem die Passform überprüft werden muss.
Verwalten Sie die Spulenoberfläche und die bearbeiteten Kanten
Kontrollieren Sie den Formkontakt und die ankommende beschichtete Oberfläche. Beim Schneiden und Stanzen werden Kanten eingeführt, deren Behandlung und Abnahme sich an der Produktspezifikation orientiert.
Geometrie und Passform nach der Behandlung freigeben
Berücksichtigen Sie die Vorbereitungs-, Handhabungs-, Beschichtungsdicken- und Inspektionsanforderungen des Verzinkers. Überprüfen Sie die resultierende Form und Verbindungspassung nach dem Verzinken anhand des Unterauftragszyklus im Bestellplan.
Behalten Sie das Erscheinungsbild bei den verbleibenden Übertragungen bei
Geben Sie Vorbehandlung, Beschichtung, Aussehensgrenzen und Handhabungsschutz an. Überprüfen Sie beschichtete Schnittstellen vor der endgültigen Freigabe anhand der tatsächlichen Teile und Hardware.
Tragekomfort, Identität und Schutz durch Verpackung
Überprüfen Sie beschichtete Verbindungen mit tatsächlichen Teilen und Hardware. Verwenden Sie vereinbarte Beschichtungskriterien und Muster für Walzenspuren, Grate, Farbe und Glanz. Die Schichtdicke beeinflusst das Verbindungsspiel und muss bei der Passungsprüfung berücksichtigt werden. Geschweißte Felder erfordern Vorrichtungen, eine Schweißreihenfolge und eine Freizustandsmessung nach dem Lösen. Behalten Sie Teil/Revision, Ausrichtung, Finish und Chargenidentität bei; Schützen Sie Köpfe und Kontaktflächen während der Handhabung des Kits oder der Bucht.
Überprüfen Sie Teile über Produktionschargen hinweg
Beweisen Sie die individuelle Konformität und Passgenauigkeit aller freigegebenen Chargen.
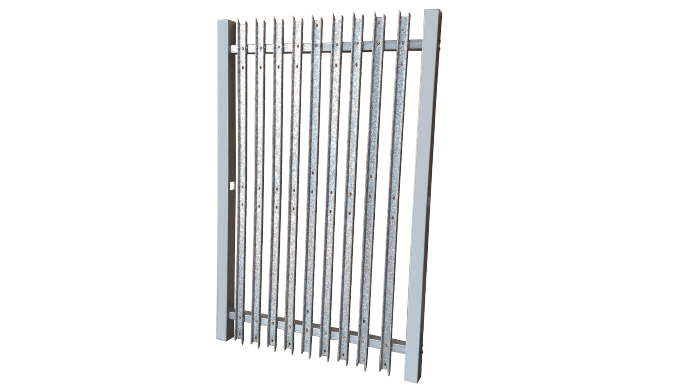
Geometrie und Funktionen
Legen Sie Bezüge, Grenzen und Lehren für Abschnitte, Rückläufe, Winkel, Länge, Geradheit, Verdrehung, Lochabstand, Loch-zu-Ende-Abstand, Köpfe, Grate und Oberflächen fest. Messen Sie lange Teile im vereinbarten Freizustand.
Chargenübergreifende Montage
Kombinieren Sie Teile aus verschiedenen Pfaden, Spulenlosen und Umrüstungen mit tatsächlicher Hardware und dem angegebenen Finish.
Freigeben
Untersuchen Sie erzwungenen Sitz, vergrößerte Löcher oder nicht genehmigtes Schleifen aufgrund von Nichtkonformität und führen Sie einen erneuten Test durch.
Definieren Sie die Probenahme und das Chargenfreigabeprotokoll
Führen Sie Erststück-, In-Prozess- und Endstückkontrollen mit vereinbarten Stichproben und Grenzwerten durch. Erfassen Sie Komponentenidentitäten und repräsentative spezielle Schnittstellen. Ein ausgewählter passender Schacht aus einer Charge weist keine Austauschbarkeit auf. Strengere Anforderungen können sich auf Tools, Support und Messkosten auswirken. Halten Sie die Zulassungen für Teile, Beschichtungen und Zaunsysteme getrennt.
Werks- und Standortabnahme
Vereinbaren Sie vor dem Test die Eingaben, Bedingungen, Aufzeichnungen und Akzeptanzkriterien.
Werksabnahme · FAT
Einfrieren von CAD, Material, Werkzeugen und Konfiguration. Testen Sie die erforderlichen Doppelmodi, kontinuierliche Chargen, Spulenkopf-/Endstückbedingungen, schwierige Merkmale, erste/letzte Teile und A → B → A-Wiederherstellung.
Standortabnahme · SAT
Stellen Sie den akzeptierten Umfang mit örtlichen Versorgungsunternehmen, vorgesehenen Spulen, geschulten Bedienern und der tatsächlichen Empfangsanlage wieder her.
Freigeben
Erfassen Sie akzeptierte Teile, Ausschuss, Stopps, Nacharbeiten und Montageergebnisse. Weisen Sie Ausnahmen, erneute Tests und den Abschluss verbleibender Elemente zu.
Vereinbaren Sie den Testzeitplan und die Freigabekriterien
Definieren Sie Materialmenge, Prüfdauer, Bemusterung, Toleranzen, Lehren, Montageumfang und Unterschriften vor dem Versuch. Weisen Sie die Verantwortung für Spulen-/Hardwareversorgung, Messung und Signatur zu. Überprüfen Sie Löcher, Enden, freie Form, Oberflächen und die vorgeschriebene Montage mit vereinbarten Lehren. Eine Leerlaufvorführung oder ein ausgewähltes Gutstück kann die vereinbarten Probebedingungen nicht ersetzen. Erfassen Sie Ausnahmen, Korrekturen, erneute Tests und verbleibende Artikeleigentümer. Maschinenabnahme und Gesamtanlagenproduktionsfreigabe haben getrennte Grenzen.
Bereiten Sie die Anlagen- und Betreiberübergabe vor
Planen Sie das Heben und Zuführen von Coils zu jedem Pfad, Aufnahmestützen, Gestellen, Puffern, Messraum, Werkzeugwechsel und Wartungszugang rund um den erworbenen Umfang.
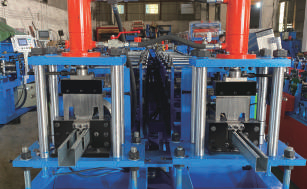
Wiederholen Sie das akzeptierte Setup
Kontrolleinstellungen, Pfad-/Rezeptberechtigungen, Werkzeugidentität, Verschleißprüfungen und Backups. Passen Sie Fundamente, elektrische und hydraulische Dienste, Hebe- und Hilfslasten an den endgültigen Ausrüstungsplan und die tatsächliche Gebäude- und Stromversorgung an.
Wählen Sie kritische Ersatzteile anhand der Austauschvorlaufzeit und der dadurch entstehenden fehlenden Teile aus. Demonstrieren Sie den Werkzeugaustausch und die Wiederherstellung eines akzeptierten ersten Teils.
Legen Sie den Übergabe- und Leistungsumfang fest
Fügen Sie Betriebs-/Wartungsanweisungen, Zeichnungen, akzeptierte mechanische Einstellungen und Kontrollsicherungen, Ersatz-/Werkzeuglisten, praktische Bedienerschulungen und Wiederherstellungsaufzeichnungen hinzu. Lange Schienen, Pfosten und Masten mit Kopf müssen beim Transfer zur nächsten Station abgestützt werden. Weisen Sie im Kaufumfang Installations-, Schulungs- und Serviceverantwortung zu.
Erstellen Sie eine vergleichbare technische Ausschreibung
Senden Sie repräsentative Zeichnungen, Material, eine Auftragsstückliste und den aktuellen Engpass.
Senden Sie die Produktionsdefinition
- Teile & Passform. Komponenten-, Baugruppen- und Spezialschnittstellen-CAD mit Teilecodes und Revisionen.
- Merkmale. Loch-, Schlitz-, Kopf-, Handhabungs- und Längenpläne; kritische Toleranzen, Stärken und Oberflächen.
- Stahl und Spulen. Zertifikate, BMT/TCT, Beschichtung und Spulenabmessungen für jede Aufgabe.
- Bestellungen. Mengen, Nettolieferstadium, Fehlmengen und Nacharbeitsaufzeichnungen.
- Anlage. Behaltene Prozesse, Layout, Dienstprogramme und Handhabungsressourcen.
Definieren Sie die Genehmigungsverantwortung
Die Gerätespezifikation umfasst Werkzeuge, Peripheriegeräte, Betriebsmodi, akzeptierte Ausgabebedingungen und FAT/SAT. Das Zaundesigner-/Projektteam genehmigt die Verwendung, die Pfostenabstände, die Verbindungen, die Fundamente, die Lasten, die Installation und die erforderlichen Systemnachweise.
Sicherheitszäune aus Stahlpalisaden sind eine Systemanwendung; Die Komponenten-Maschinen-Abnahme allein legt keine Bewertung der Zaunsicherheit oder -sicherheit fest.
Identifizieren Sie das Ziel und die Verantwortlichkeiten für den Vorschlag
Für die Vereinigten Staaten, Saudi-Arabien, Russland, Indien oder Mexiko geben Sie in der RFQ-Phase das Ziel, die Standortnutzung und die erforderlichen technischen Dokumente an. Fordern Sie ein Angebot mit abgedeckten/ausgeschlossenen Aufgaben, einzelnen Werkzeugen, beibehaltenen externen Prozessen und Materialien, Test-, Installations-, Schulungs- und Serviceverantwortungen an.
Fragen zur Palisadenproduktion
Können wir beim Kauf von Schienen und Pfosten W-Lamellen herstellen?
Ja. Definieren Sie die gekauften Schienen, Halterungen und Hardware als passende Komponenten und bewerten Sie dann den W-Pale-Abschnitt und die Funktionen anhand dieser Schnittstellen. Behalten Sie die Wareneingangskontrolle, Endbearbeitung und Bausatzzuteilung im Produktionsplan bei.
Können beide Zwillingspfade gleichzeitig Teile herstellen?
Die Zwei-Pfad-Anordnung allein stellt den gleichzeitigen Modus nicht her. Geben Sie die erforderlichen Profile an und ordnen Sie gemeinsame oder unabhängige Zuführung, Antrieb, Steuerung, Schneiden und Abheben zu. Probieren Sie diesen Modus aus und zeichnen Sie die akzeptierten Zählungen separat auf, einschließlich der Auswirkung eines Stopps auf dem anderen Pfad.
Bedeutet eine Längenänderung einen Wechsel der Umformwerkzeuge?
Bei einer Längenänderung können Einstellungen vorgenommen werden, während der gleiche zugelassene Abschnitt weiterhin verwendet wird. Für einen neuen Kopf, eine neue Lochfamilie, eine neue Rückführung oder einen neuen Abschnitt sind möglicherweise Matrizen, Führungen oder Rollwerkzeuge erforderlich. Zeichnen Sie die tatsächlichen Aktionen und die Erstfreigabe in einem A-zu-B-zu-A-Versuch auf.
Warum kann es immer noch schwierig sein, einzeln abgenommene Teile zusammenzubauen?
Die Passform hängt von mehreren Maßen und der fertigen Beschichtung ab. Überprüfen Sie die passende Hardware und montieren Sie Teile aus verschiedenen Pfaden, Spulenchargen und Umrüstungen. Freie Form messen und unzulässiges Ziehen, Bohren oder Schleifen untersuchen.
Wie sollten geteilte Beiträge für Kits gezählt werden?
Verwenden Sie die vollständige Lauf- oder Installationsauftragsstückliste, einschließlich End-, Eck- und Torteile. Ordnen Sie jede verfügbare SKU nur einmal zu. Die Formel für wiederholte Kits eignet sich nur, wenn jede erforderliche Menge positiv ist und der Bestand in derselben Lieferphase gezählt wird.
Sollte ein Test unsere eigene Spule und beschichtete Baugruppe umfassen?
Verwenden Sie repräsentative Materialien und vereinbaren Sie schwierige Grenzkombinationen. Fügen Sie eine beschichtete Baugruppe hinzu, wenn der erworbene Abnahmeumfang diese Schnittstelle erfordert. Legen Sie fest, wer Material, Hardware und Endbearbeitung liefert und welche Aufzeichnungen das akzeptierte Ergebnis festlegen.
Was sollen wir senden, wenn das Produktions-CAD noch nicht fertig ist?
Beginnen Sie mit klaren Schnitt- und Montageskizzen, repräsentativen Mustern, Schlüsselabmessungen, Materialdetails und einer Auftragsstückliste. Diese unterstützen die erste Fertigungsdiskussion. Frieren Sie kontrollierte Komponenten- und Schnittstellenzeichnungen ein, bevor Sie die Werkzeug- und Testkriterien genehmigen.
Was gehört zur Betreiber- und Wartungsübergabe?
Dazu gehören kontrollierte Einstellungen, Werkzeugidentifizierung, Verschleißprüfungen, Backups, Zeichnungen und Handbücher, wichtige Ersatzteile und praktische Wiederherstellungsschulungen. Definieren Sie Installations-, Schulungs- und Serviceverantwortungen im Geräteumfang und demonstrieren Sie die Wiederherstellung eines akzeptierten ersten Stücks.
Bringen Sie Ihre Palisade-Komponenten in die Produktion
Senden Sie Ihre Profile, Verbindungsdetails und Bestellstücklisten. Fügen Sie das Material, die Endbearbeitungsroute und die Komponente oder den Prozess hinzu, die derzeit die Lieferung verzögern.