Zamin uchun rulonni shakllantirish mashinasi uchun dominant tasdiqlangan profil uchun sobit stantsiyalarni, bir nechta kelishilgan profillar uchun olinadigan raflarni yoki ikkita takrorlanuvchi profil uchun ikki qavatli uskunalarni qisqa ro'yxatga kiriting.
Chizmalaringiz, lasan ta'minoti va buyurtma aralashmasiga qarshi tanlang. To'rt profilli taklif avtomatik ravishda beshdan birini qoplamaydi; ikkita shakllantiruvchi daraja bir vaqtning o'zida ishlab chiqarishni o'rnatmaydi.
Ruxsat etilgan, rafted va ikki qavatli uskunalarni solishtiring
Asboblar qayerda qolishi va nima o'zgarishi kerakligini solishtiring. Joylashuv nomining o'zi sizning uskunangiz qaysi paluba chizmalarini yaratishi mumkinligini aniqlamaydi.
- Ruxsat etilgan stantsiyalar: Mos keladigan shakllantirish rulonlari o'rnatilgan bo'lib qoladi. Boshqa geometriya uchun maxsus sozlash yoki individual qayta jihozlash kerak bo'lishi mumkin.
- Chiqariladigan raflar: stendlar, shaftalar va asboblar yig'ilgan modullar sifatida harakatlanadi. Ushbu modullardan tashqarida qoladigan qo'llanmalar, kesgichlar yoki boshqa qismlarni aniqlang.
- Ikki qavatli: ikkita shakllantirish to'plami turli darajalarda o'rnatiladi. Kerakli daraja qanday tanlanganligini va qaysi uskunani ulashayotganini so'rang.
Uchta variantni solishtirish uchun har bir qatorni o'qing. Tor ekranda ushbu matritsani gorizontal ravishda aylantiring.
Ruxsat etilgan, rafted va ikki qavatli uskunalar: bir xil etti talabni solishtiring
Belgilangan profillar to'plami sifatida BMS misollarini o'qing
BMS a.ni tavsiflaydi ikki qavatli qavatli rulonni shakllantirish mashinasi . ikki xil profil uchun Ushbu ikkita chizmani taqdim etishingiz kerak bo'lgan takroriy ish bilan solishtiring.

BMS ikki qavatli qavat-qavat mashinasida ikkita shakllantirish darajasi.
- To'rt profilli rafted misoli: BMS to'rtta profil uchun olinadigan asboblar majmuasini tavsiflaydi. Chizmalaringizni taklif qilingan asboblarga moslang; aloqador bo'lmagan profillar alohida tasdiqlashni talab qiladi.
- Ikki profilli qatlamli misol: Qaysi kiritish, drayvlar, boshqaruv elementlari, kesgichlar va tushirish uskunalari umumiy ekanligini so'rang.
Qisqa ro'yxatingizni nima o'zgartirishini tekshiring
- Dominant uzoq muddatli profil: Muqobil buyurtmalarni guruhlash, boshqa joyda qilish yoki kelishilgan qayta jihozlash kelishuvi bo'yicha xizmat ko'rsatish mumkin bo'lganda, statsionar stantsiyalarni qisqa ro'yxatda saqlang.
- Yetkazib berish cho'qqilarining bir-biriga mos kelishi: zarur ishlab chiqarish oynalarini mavjud soatlar bilan solishtiring. Mashina ikkala shaklni ham qamrab olishi mumkin, ammo ularning kombinatsiyalangan buyurtmalari uchun vaqt yo'q.
- Parallel chiqish kerak: Alohida lasan ta'minoti, kesish va tushirish tartibini ko'rsatadigan muhandislik sxemasini talab qiling. Bu qobiliyatni darajalar sonidan xulosa qilmang.
- Foydalanilmayotgan moslashuvchanlik: qo'shimcha asboblar, saqlash va texnik xizmat ko'rsatish talablarini hisobga oling. Uskunalar doirasini kengaytirishdan oldin ularni joriy buyurtma kitobingiz bilan solishtiring.
Deck-profil oilangizni va rulon ta'minotini aniqlang
Har bir chizma va tegishli materiallar kombinatsiyasidan oilani aniqlang. Shunga o'xshash umumiy o'lchamlar turli qovurg'alar, yon tomonlar yoki bo'rttirmalarni yashirishi mumkin.
Tayyor taxtani belgilang
- Ko'ndalang kesim: qovurg'a balandligi, qadam, qopqoq kengligi, burmalar va yon tomonlarini ta'minlang. Chizmani qayta ko'rib chiqishni va mijozingiz tekshiradigan o'lchamlarni belgilang.
- Yuzaki va ikkilamchi xususiyatlar: bo'rttirma naqshini va o'rnini, shuningdek teshiklarni, tirqishlarni yoki chekka tafsilotlarini belgilang. Qaysi funksiyalarga turli vositalar yoki sozlamalar kerakligini so‘rang.
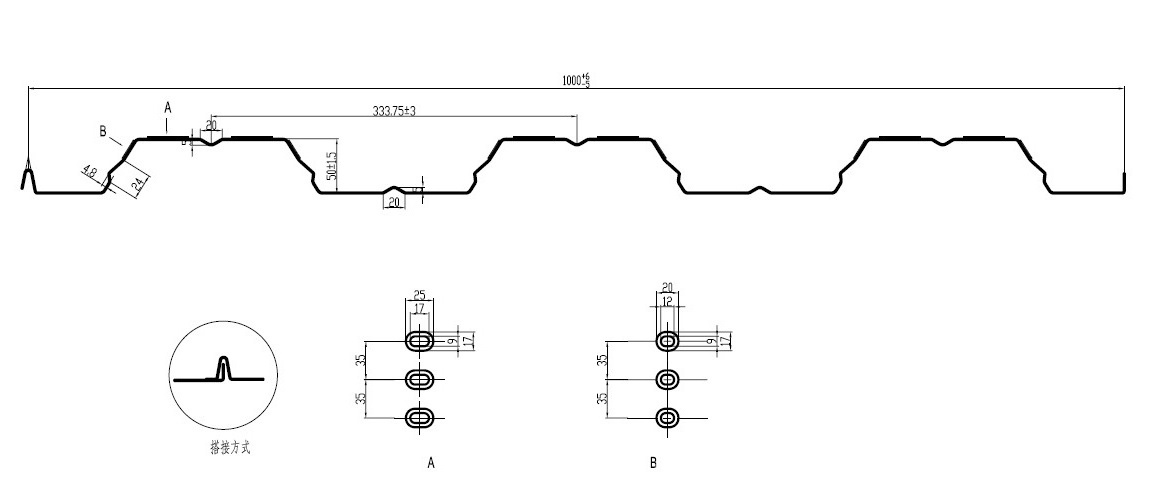
BMS ning YX50-333-1000 uskunalari hujjatlaridan paluba kesmasi va bo'rttirma detallari.
BMS ning Yevropa dizaynidagi pol qoplamasi mashinasi YX50-333-1000 atrofida tasvirlangan. O'zingizning profilingiz oilasini so'rashda ushbu chizma darajasidagi o'ziga xoslikdan foydalaning.
Material, rulon va buyurtma chegaralarini ayting
Taklif etilayotgan asbob-uskunalar oralig'ini belgilaydigan kirishlar
Qopqoq kengligidan besleme kengligini ajrating
Turli xil ishlarga ega bo'lgan ikkita kenglik
- Kenglik o'zgarishi: Yo'riqnomani sozlash, o'zgartirish asboblari yoki boshqa shakllantirish to'plami kerakligini so'rang. Umumiy lasan kengligi tugagan geometriyalarni bir-birini almashtirib bo'lmaydi.
- Chizma topshirig'i: Har bir chizma uchun shakllantirish to'plamini, foydalanish mumkin bo'lgan materiallar kombinatsiyasini, sozlashni va chiqarib tashlangan xususiyatlarni so'rang.
- Kelajakdagi profillar: Moslik va yetkazib berilgan qismlar kelishib olinmaguncha, yangi qovurg'a balandligi, tizzasi yoki bo'rttirma naqshini alohida muhandislik talabi sifatida ko'rib chiqing.
To'liq profilni o'zgartirish paketini solishtiring. Asboblar bilan nima harakatlanishini, nima o'rnatilganligini va nimani alohida o'zgartirish kerakligini aniqlang.
- Rafda: Har bir profil uchun taqdim etilgan stendlar, vallar, rulolar va bo'rttirma asboblarini aniqlang.
- Poydevorda: Raft qanday joylashganligini, mahkamlanganligini va haydovchiga ulanganligini so'rang. Yetkazib beruvchidan almashish va ishlov berish tartibini talab qiling.
- Shakllash darajalari o'rtasida: Ip tanlangan asboblar bilan qanday moslashtirilganligini va chiqish kesish va tushirish uskunasiga qanday etib borishini so'rang.
- Shakllash to'plamidan tashqarida: kirish qo'llanmalari, tekislash, zımbalama va bo'rttirma sozlamalariga o'zgartirishlar kiriting. Roliklar yig'ilgan holatda ham, ularning o'rnatish ishlarini hisoblang.
Kesuvchilar va chiqish jihozlarini moslang
BMSlar uchuvchi qirqish bilan rafted pol taxta rollformer ro'yxati oldingi tekis qirqim, servo boshqariladigan uchib post-kesish va avtomatik stacker.
Uning an'anaviy Evropa dizayni misolida gidravlik kesishdan keyin to'xtatilgan va quvvatsiz chiqish tokchalari ro'yxati keltirilgan. Ushbu paketlarni, shuningdek, shakllantiruvchi rulonlarni solishtiring.

BMS rafted pol-paluba uskunasi, uning varaqdan chiqish maydoni.
Har bir profil uchun kesish va ishlov berish tekshiruvlari
Qo'llanish doirasi va narxini solishtirish mumkin
- Qo'shimcha raflar: Narxga kesish o'liklari, saqlash stendlari va almashtirish uskunalari kiradimi yoki yo'qligini so'rang.
- Kotirovkalar qatori: dekoiler yoki rulonli avtomobil, qo'riqchilar, boshqaruv elementlari, chiqish tokchalari yoki stakerni miqdorlari, tayinlangan profillari va ixtiyoriy ob'ektlar narxlari bilan belgilang.
- O'xshash narx: to'liq oilaviy paketlarni solishtiring. Mashinaning arzon narxini sotib olishning umumiy qiymati sifatida qabul qilishdan oldin mahalliy etkazib beriladigan narsalarni aniqlang.
Ayirboshlash xavfsizligi talablarini kelishib oling
Yetkazib beruvchidan va zavod xavfsizligi bo'yicha guruhingizdan elektr, gidravlik va saqlanadigan energiyani qo'riqlash, asboblarni almashtirish usuli va nazoratini aniqlashni so'rang.
- ISO 12100: Mashina xavfini baholashga qaratilgan. Bu taklif qilingan mashinaning muvofiqligini aniqlamaydi.
- ISO 14118: kutilmagan ishga tushirishning oldini olishga qaratilgan. Talablar taklif qilingan asbob-uskunalar va almashish tartibiga qanday qo'llanilishini so'rang.
Buyurtmalar aralashmasiga nisbatan o'zgarishlarni o'lchang
Xuddi shu boshlash, tugatish va qabul qilish shartlaridan foydalangan holda to'liq almashtirish vaqtini solishtiring. Vaqt o'tkazgich harakatining o'zi boshqa ishlab chiqarish yo'qotishlarini taqqoslashdan tashqarida qoldiradi.
Butun almashtirish vaqtini belgilang
To'liq almashtirish oralig'i
Vakillik haftalik vaqt byudjetini hisoblang
Haqiqiy hisoblagichlarni profil, partiyalar, to'lash muddati, lasan o'zgarishlari va mavjud siljishlar bo'yicha foydalaning. Belgilangan material va uzunlik aralashmasi uchun qabul qilingan ish tezligini qo'llang.
Tasviriy haftalik hisob - faraziy taxminlar
- Ko'rsatilgan ma'lumotlardan foydalaning: taxmin qilingan tezlik va o'tish vaqti BMS spetsifikatsiyalari yoki o'lchangan natijalar emas. Har bir taklif qilingan konfiguratsiya uchun ko'rsatilgan o'rinbosar qiymatlar.
- Boshqa to'xtashlarni qo'shing: Misol alohida lasan o'zgarishlarini, tanaffuslarni, texnik xizmat ko'rsatishni va boshqa yo'qotishlarni o'z ichiga olmaydi. Ularni bir xil to'xtatilgan intervalni ikki marta hisoblamasdan qo'shing.
Qiyin haftani tekshiring
- Shoshilinch to'plamlar: Nafaqat o'rtacha oylik hajmni emas, balki kichik takroriy buyurtmalar va bir-biriga o'xshash yetkazib berish cho'qqilarini taqqoslang.
- Kesish va tushirish: Qabul qilingan ish tezligi yoki to'xtash ruxsatida to'sar, stacker va qo'lda tushirish chegaralarini aks ettiring.
- Taqqoslanadigan takliflar: Barcha uchta hisob-kitoblarda bir xil qabul qilingan chiqish miqdori, profillar, material va uzunlik aralashmasidan foydalaning.
- Odamlar va tayyorgarlik: Har bir o'zgarish uchun zarur bo'lgan operatorlar, resurslarni boshqarish va oflayn tayyorgarlikni qo'shing. Ularning rejalashtirilgan smenada mavjudligini tekshiring.
- Buyurtmalarni guruhlash: Bir xil profilni guruhlash kommutatsiyani kamaytirishi mumkin, ammo zaxira va etkazib berish vaqtini o'zgartiradi. Partiya o'lchamlarini o'zgartirishdan oldin ikkala natijani tekshiring.
Profilga xos namoyish va kotirovkani so'rang
Chizmalaringiz va vakil lasan yordamida sinovni talab qiling. Namoyishdan oldin profilga o'tish, xodimlar, uskunalar va qabul qilish talablarini kelishib oling.
Foydali profilga o'tishni ko'rsating
- Sinov matritsasiga rozi bo'ling. Tegishli qalinligi, uzunligi va bo'rttirma farqlarini qoplaydigan profil/material birikmalarini tanlang. Sifat jamoasi bilan o'lchamlarni, kesish sifatini va ishlov berish talablarini aniqlang.
- Yuguring va tekshiring. Bobin darajasi va qalinligini aniqlang. Qovurg'alarni, qopqoqning kengligini, tizzalarini, bo'rttirmalarini va chizmalarga nisbatan kesilgan uchlarini tekshiring; varaqni qo'llab-quvvatlash va stackingni tekshiring.
- O'zgartiring va qayta ishga tushiring. Asboblar almashinuvini yoki daraja tanlashni, shu jumladan qo'llanmalar va kesgichlarni ko'rsating. Qabul qilinadigan chiqishni davom ettirishdan oldin to'liq intervalni va ishlatilgan materialni yozib oling.
- Oldingi profilga qaytish. Takroriy buyurtmalar muhim bo'lsa, takroriy namunalar va oldingi sozlashni tiklash uchun zarur bo'lgan ishlarni solishtiring. Bitta oson profilli yugurish bu o'tishni ko'rsata olmaydi.
Kotirovka uchun to'liq so'rov yuboring (RFQ)
Hindiston zavodingiz uchun RFQ ma'lumotlari
dan foydalaning metall pastki rulonni shakllantirish mashinasi diapazoni. nomzodlarni aniqlash uchun Har bir yetkazib beruvchidan bir xil chizmalar, ishlab chiqarish topshirig'i va yetkazib berilgan asbob-uskunalar bo'yicha kotirovka qilishni so'rang.
Taqqoslanadigan kotirovka hujjatlarini so'rang
- Profil qamrovi: Har bir raft, rulon to'plami, bo'rttirma asbobi va kesuvchi qolipni tayinlaydigan chizma bo'yicha ro'yxatni so'rang.
- Kotirovka qilingan majburiyatlar: Alohida kiritilgan narsalarni, narxlangan variantlarni va mahalliy ishlab chiqarilgan ishlarni. Umumiy uskunaga kerak bo'lgan har qanday o'zgarishlarni aniqlang.
- Qo'llab-quvvatlash shartlari: Zaxira asboblar, o'rnatish, o'qitish va xizmat ko'rsatishni belgilang, shunda har bir kotirovka bir xil xarid vazifasini qamrab oladi.
Sinov natijalarini aniq saqlang
- Kuzatilishi mumkin bo'lgan shartlar: Chizmani qayta ko'rib chiqish, lasan materiali, qalinligi, ish sharoitlari va o'lchash nuqtalarini yozib oling.
- Vakil namunalari: Yetkazib beruvchi bilan kelishilgan holda namunalar yoki fotosuratlarni o'lchovlari bilan saqlang. Va'da qilingan har qanday yaxshilanishni sinov muddati bilan solishtiring.
- Qoplash chegaralari: Bitta profil/material kombinatsiyasi natijalari oiladagi har bir chizma uchun unumdorlikni belgilamaydi.
Mashina qobiliyatini tizimli tasdiqlashdan alohida saqlang. Zamin tizimi uchun zarur bo'lgan pastki dizayn va ishlash hujjatlarini loyiha muhandisingizdan so'rang.
Tez-tez beriladigan savollar
Faqat uzunlik kesmani o'zgartirmaydi. Boshqaruv, kesish va ishlov berish oralig'ini tasdiqlang; juda qisqa yoki uzun varaqlar bir xil shakllantirish vositalari bilan chegaralarni yaratishi mumkin.
To'g'ridan-to'g'ri kengroq asosiy lasanni bera olasizmi?
Faqat kelishilgan ozuqa oralig'ida. Agar sizning ta'minotingiz kesishni talab qilsa, ushbu uskuna yoki xizmatni alohida so'rang; u pastki qavatga kiritilgan deb o'ylamang.
U alohida asboblarni tayyorlash yoki texnik xizmat ko'rsatishni qo'llab-quvvatlashi mumkin, ammo chiziqning qolgan qismini almashtira olmaydi. Qaysi baza, haydovchi, boshqaruv va ishlov berish uskunalari umumiy bo'lib qolishi va qaysi nosozliklar ishlab chiqarishni to'xtatishini so'rang.
To'liq profilga xos RFQ yuboring
Kelishilgan profil oilangizni, jihozlarning to'liq hajmini va qiyin hafta jadvalini qamrab oladigan arxitekturani tanlang.
BMSga yuqoridagi chizma, material, lasan, buyurtma va elektr kirishlarini yuboring. Profil boʻyicha uskuna boʻyicha tavsiya va batafsil kotirovkalarni soʻrang.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


