फ्लोर डेक रोल बनाउने मेसिनको लागि, प्रभावशाली प्रमाणित प्रोफाइलको लागि सर्टलिस्ट निश्चित स्टेशनहरू, धेरै सहमत प्रोफाइलहरूको लागि हटाउन योग्य राफ्टहरू, वा दुई पुनरावर्ती प्रोफाइलहरूको लागि डबल-लेयर उपकरणहरू।
आफ्नो रेखाचित्र, कुण्डल आपूर्ति र अर्डर मिश्रण विरुद्ध छान्नुहोस्। चार-प्रोफाइल प्रस्तावले स्वचालित रूपमा पाँचौंलाई कभर गर्दैन; दुई गठन स्तर एक साथ उत्पादन स्थापना गर्दैन।
स्थिर, राफ्टेड र डबल-लेयर उपकरणहरू तुलना गर्नुहोस्
टुलिङ कहाँ रहन्छ र के परिवर्तन गर्नुपर्छ तुलना गर्नुहोस्। लेआउट नामले मात्र तपाइँको उपकरणले कुन डेक रेखाचित्रहरू उत्पादन गर्न सक्छ भनेर स्थापित गर्दैन।
- स्थिर स्टेशनहरू: मिल्दो ढाँचा रोलहरू स्थापित रहन्छन्। फरक ज्यामितिलाई इन्जिनियर गरिएको समायोजन वा व्यक्तिगत पुन: टुलिङको आवश्यकता हुन सक्छ।
- हटाउन सकिने राफ्टहरू: स्ट्यान्डहरू, शाफ्टहरू र टुलिङहरू एसेम्बल मोड्युलहरूका रूपमा सर्छन्। ती मोड्युलहरू बाहिर रहने कुनै पनि गाइड, कटर वा अन्य भागहरू पहिचान गर्नुहोस्।
- डबल-लेयर: दुई गठन सेटहरू विभिन्न स्तरहरूमा स्थापित रहन्छन्। सोध्नुहोस् कि आवश्यक स्तर कसरी चयन गरिएको छ र कुन उपकरण साझा गर्दछ।
तीनवटा विकल्पहरू तुलना गर्न प्रत्येक पङ्क्तिमा पढ्नुहोस्। साँघुरो स्क्रिनमा, यो म्याट्रिक्स मार्फत तेर्सो रूपमा स्क्रोल गर्नुहोस्।
स्थिर, राफ्टेड र डबल-लेयर उपकरणहरू: समान सात आवश्यकताहरू तुलना गर्नुहोस्
परिभाषित प्रोफाइल सेटको रूपमा BMS उदाहरणहरू पढ्नुहोस्
BMS ले वर्णन गर्दछ डबल-लेयर फ्लोर डेक रोल बनाउने मेसिन । दुई फरक प्रोफाइलहरूको लागि ती दुई रेखाचित्रहरू पुनरावर्ती कार्यहरूसँग तुलना गर्नुहोस् जुन तपाईंले आपूर्ति गर्न आवश्यक छ।

BMS डबल-लेयर फ्लोर-डेक मेसिनमा दुई गठन स्तरहरू।
- फोर-प्रोफाइल राफ्टेड उदाहरण: BMS ले चार प्रोफाइलहरूको लागि हटाउन सकिने टूलिङ एसेम्बलीहरू वर्णन गर्दछ। तपाईंको रेखाचित्रहरू प्रस्ताव गरिएको टूलिङमा मिलाउनुहोस्; असंबद्ध प्रोफाइलहरूलाई अलग पुष्टिकरण चाहिन्छ।
- दुई-प्रोफाइल तह उदाहरण: कुन इन्फिड, ड्राइभ, नियन्त्रण, कटर र डिस्चार्ज उपकरण साझेदारी गरिएको छ सोध्नुहोस्।
तपाईको सर्टलिस्ट के परिवर्तन हुन्छ जाँच गर्नुहोस्
- एक प्रभावशाली लामो-रन प्रोफाइल: सर्टलिस्टमा निश्चित स्टेशनहरू राख्नुहोस् जब वैकल्पिक अर्डरहरू समूहबद्ध गर्न सकिन्छ, अन्य ठाउँमा बनाइन्छ वा सहमत रिटोलिंग व्यवस्थाद्वारा सेवा गरिन्छ।
- ओभरल्यापिङ डेलिभरी शिखरहरू: उपलब्ध घण्टाहरूसँग आवश्यक उत्पादन विन्डोहरू तुलना गर्नुहोस्। एक मेसिनले दुवै आकारहरू कभर गर्न सक्छ तर तिनीहरूको संयुक्त आदेशहरूको लागि समयको अभाव छ।
- समानान्तर आउटपुट आवश्यक छ: अलग कुण्डल आपूर्ति, काट्ने र अनलोड गर्ने व्यवस्थाहरू देखाउँदै ईन्जिनियर गरिएको लेआउट अनुरोध गर्नुहोस्। स्तरहरूको संख्याबाट त्यो क्षमताको अनुमान नगर्नुहोस्।
- अप्रयुक्त लचिलोपन: अतिरिक्त उपकरण, भण्डारण र मर्मत आवश्यकताहरूको लागि खाता। उपकरण दायरा विस्तार गर्नु अघि तिनीहरूलाई तपाईंको हालको अर्डर बुकसँग तुलना गर्नुहोस्।
तपाईंको डेक-प्रोफाइल परिवार र कुण्डल आपूर्ति परिभाषित गर्नुहोस्
प्रत्येक रेखाचित्र र मान्य सामग्री संयोजनबाट परिवार परिभाषित गर्नुहोस्। समान समग्र आयामहरूले विभिन्न रिबहरू, साइड ल्याप्स वा एम्बोसिङ लुकाउन सक्छ।
समाप्त डेक निर्दिष्ट गर्नुहोस्
- क्रस-सेक्शन: रिब उचाइ, पिच, कभर चौडाइ, झुण्ड र साइड ल्यापहरू प्रदान गर्नुहोस्। रेखाचित्र संशोधन र तपाईंको ग्राहकले निरीक्षण गर्ने आयामहरूलाई चिन्ह लगाउनुहोस्।
- सतह र माध्यमिक सुविधाहरू: एम्बोसिङ ढाँचा र स्थिति, थप प्वालहरू, स्लटहरू वा किनारा विवरणहरू निर्दिष्ट गर्नुहोस्। कुन सुविधाहरूलाई फरक उपकरण वा सेटिङहरू चाहिन्छ सोध्नुहोस्।
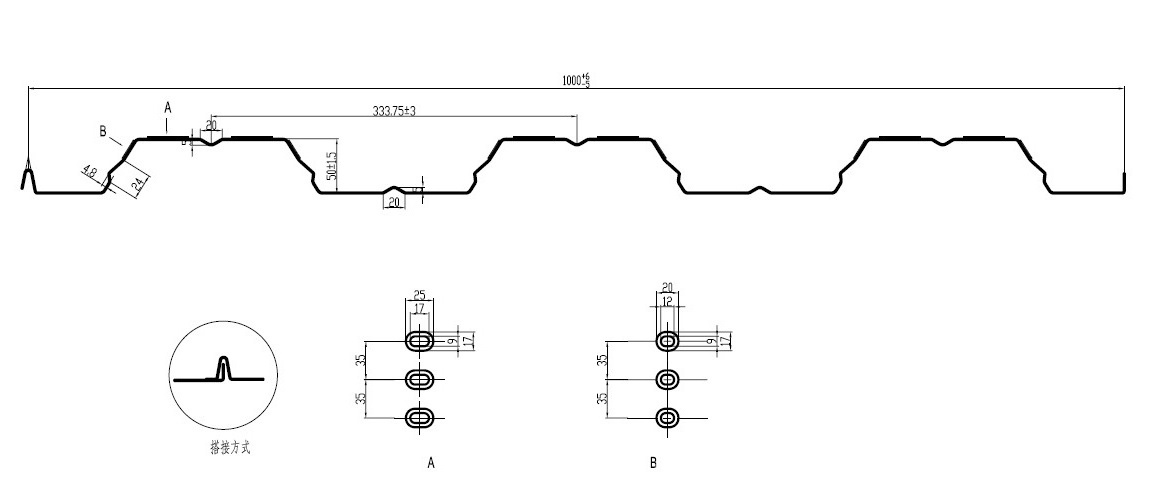
BMS को YX50-333-1000 उपकरण कागजातबाट डेक क्रस-सेक्शन र एम्बोसिङ विवरणहरू।
BMS को युरोपेली डिजाइन फ्लोर डेकिंग मेसिन YX50-333-1000 वरपर वर्णन गरिएको छ। तपाईंको आफ्नै प्रोफाइल परिवार अनुरोध गर्दा त्यो रेखाचित्र-स्तर विशिष्टता प्रयोग गर्नुहोस्।
सामग्री, कुण्डल र अर्डर सीमाहरू बताउनुहोस्
प्रस्तावित उपकरण दायरा परिभाषित गर्ने इनपुटहरू
कभर चौडाइबाट फिड चौडाइ अलग गर्नुहोस्
दुई चौडाइहरू फरक कार्यहरूसँग
- चौडाइ भिन्नता: सोध्नुहोस् कि यसलाई गाइड समायोजन, परिवर्तन गरिएको उपकरण वा अर्को गठन सेट चाहिन्छ। एक सामान्य कुण्डल चौडाइले समाप्त ज्यामितिहरू विनिमेय बनाउँदैन।
- रेखाचित्र असाइनमेन्ट: प्रत्येक रेखाचित्रको लागि गठन सेट, प्रयोगयोग्य सामग्री संयोजन, समायोजन र बहिष्कृत सुविधाहरूको लागि सोध्नुहोस्।
- भविष्य प्रोफाइलहरू: अनुकूलता र आपूर्ति गरिएका भागहरू सहमत नभएसम्म नयाँ रिब उचाइ, ल्याप वा एम्बोसिङ ढाँचालाई छुट्टै इन्जिनियरिङ अनुरोधको रूपमा व्यवहार गर्नुहोस्।
पूर्ण प्रोफाइल-परिवर्तन प्याकेज तुलना गर्नुहोस्। टुलिङको साथ के चल्छ, के स्थापित रहन्छ र के अलग-अलग परिवर्तन गर्नुपर्छ पहिचान गर्नुहोस्।
- राफ्टमा: प्रत्येक प्रोफाइलको लागि आपूर्ति गरिएको स्ट्यान्ड, शाफ्ट, रोल र एम्बोसिङ उपकरणहरू पहिचान गर्नुहोस्।
- आधारमा: राफ्ट कसरी अवस्थित छ, जोडिएको छ र ड्राइभमा जोडिएको छ भनेर सोध्नुहोस्। आपूर्तिकर्ताको विनिमय र ह्यान्डलिङ व्यवस्था अनुरोध गर्नुहोस्।
- गठन स्तरहरू बीच: स्ट्रिप चयन गरिएको टुलिङसँग कसरी पङ्क्तिबद्ध छ र कसरी आउटपुट काट्ने र डिस्चार्ज उपकरणमा पुग्छ भनेर सोध्नुहोस्।
- गठन सेट बाहिर: प्रविष्टि गाइड, लेभलिङ, पंचिंग र एम्बोसिङ सेटिङहरूमा परिवर्तनहरू समावेश गर्नुहोस्। रोलहरू भेला भए तापनि तिनीहरूको सेटअप कार्य गणना गर्नुहोस्।
कटरहरू र बाहिर निस्कने उपकरणहरू मिलाउनुहोस्
BMS को फ्लाइङ सियरसहितको राफ्टेड फ्लोर डेकिङ रोलफार्मरले फ्रन्ट प्लेन सियर, सर्वो कन्ट्रोल फ्लाइङ पोस्ट-कटअफ र अटोमेटिक स्ट्याकरलाई सूचीबद्ध गर्दछ।
यसको परम्परागत युरोपेली-डिजाइन उदाहरण सूचीहरूले हाइड्रोलिक पोस्ट-काटिङ र अशक्त निकास र्याकहरू बन्द गर्यो। यी प्याकेजहरू साथै गठन रोलहरू तुलना गर्नुहोस्।

BMS राफ्टेड फ्लोर-डेक उपकरण यसको पाना निकास क्षेत्रको साथ।
प्रत्येक प्रोफाइलको लागि जाँचहरू काट्ने र ह्यान्डल गर्ने
दायरा र मूल्य तुलनात्मक बनाउनुहोस्
- अतिरिक्त राफ्टहरू: मूल्यमा कटिङ डाइज, भण्डारण स्ट्यान्ड र एक्सचेन्ज उपकरणहरू समावेश छन् कि भनेर सोध्नुहोस्।
- उद्धरण रेखाहरू: डिकोइलर वा कुण्डल कार, गार्डहरू, नियन्त्रणहरू, निकास र्याकहरू वा स्ट्याकरहरू, मात्राहरू, तोकिएका प्रोफाइलहरू र वैकल्पिक-वस्तु मूल्यहरू सहित वस्तुबद्ध गर्नुहोस्।
- लाइक-को लागि-जस्तै मूल्य: पूरा पारिवारिक प्याकेजहरू तुलना गर्नुहोस्। कम आधार-मेसिन मूल्यलाई कम कुल खरिद लागतको रूपमा व्यवहार गर्नु अघि स्थानीय रूपमा आपूर्ति गरिएका वस्तुहरू पहिचान गर्नुहोस्।
विनिमय सुरक्षा आवश्यकताहरु मा सहमत
आपूर्तिकर्ता र तपाईंको बिरुवा सुरक्षा टोलीलाई गार्डिङ, टूलिङ एक्सचेन्ज विधि र विद्युतीय, हाइड्रोलिक र भण्डारण गरिएको ऊर्जाको नियन्त्रण परिभाषित गर्न सोध्नुहोस्।
- ISO 12100: मेसिनरी जोखिम मूल्याङ्कनलाई सम्बोधन गर्दछ। यसले प्रस्तावित मेसिनको अनुरूपता स्थापित गर्दैन।
- ISO 14118: अप्रत्याशित स्टार्ट-अपको रोकथामलाई सम्बोधन गर्दछ। प्रस्तावित उपकरण र विनिमय व्यवस्थामा आवश्यकताहरू कसरी लागू हुन्छन् भनेर सोध्नुहोस्।
आफ्नो अर्डर मिश्रण विरुद्ध परिवर्तन मापन
एउटै सुरु, समाप्त र स्वीकृति सर्तहरू प्रयोग गरेर पूर्ण परिवर्तन समय तुलना गर्नुहोस्। टाइमिङ राफ्ट आन्दोलनले मात्र तुलना बाहिर अन्य उत्पादन घाटा छोड्छ।
सम्पूर्ण स्विच समय
एक पूर्ण परिवर्तन अन्तराल
प्रतिनिधि साप्ताहिक समय बजेट गणना गर्नुहोस्
प्रोफाइल, ब्याचहरू, नियत मितिहरू, कुण्डली परिवर्तनहरू र उपलब्ध शिफ्टहरूद्वारा वास्तविक मिटरहरू प्रयोग गर्नुहोस्। निर्दिष्ट सामग्री र लम्बाइ मिश्रणको लागि एक स्वीकृत चलिरहेको दर लागू गर्नुहोस्।
उदाहरणात्मक साप्ताहिक गणना - काल्पनिक मान्यताहरू
- प्रदर्शन इनपुटहरू प्रयोग गर्नुहोस्: अनुमानित दर र परिवर्तन समय BMS निर्दिष्टीकरण वा मापन परिणामहरू होइनन्। प्रत्येक प्रस्तावित कन्फिगरेसनको लागि प्रदर्शन गरिएको प्रतिस्थापन मानहरू।
- अन्य स्टपपेजहरू थप्नुहोस्: उदाहरणले अलग कुण्डल परिवर्तन, ब्रेक, मर्मत र अन्य हानिहरू समावेश गर्दैन। एउटै रोकिएको अन्तराल दुई पटक गणना नगरी तिनीहरूलाई समावेश गर्नुहोस्।
कठिन हप्ता जाँच गर्नुहोस्
- अत्यावश्यक ब्याचहरू: साना दोहोरिने अर्डरहरू र ओभरल्यापिङ डेलिभरी शिखरहरूको लागि तुलना चलाउनुहोस्, औसत मासिक मात्रा मात्र होइन।
- काट्ने र अनलोड गर्ने: स्वीकृत चलिरहेको दर वा स्टपपेज भत्तामा कटर, स्ट्याकर र म्यानुअल अनलोडिङ सीमाहरू प्रतिबिम्बित गर्नुहोस्।
- तुलनात्मक प्रस्तावहरू: सबै तीन गणनाहरूमा समान स्वीकृत आउटपुट मात्रा, प्रोफाइलहरू, सामग्री र लम्बाइ मिश्रण प्रयोग गर्नुहोस्।
- मानिसहरू र तयारी: प्रत्येक परिवर्तनको लागि आवश्यक अपरेटरहरू, स्रोतहरू ह्यान्डलिंग र अफ-लाइन तयारीहरू समावेश गर्नुहोस्। तिनीहरू नियोजित शिफ्टमा उपलब्ध छन् भनेर जाँच गर्नुहोस्।
- अर्डर ग्रुपिङ: एउटै प्रोफाइललाई समूहबद्ध गर्दा स्विचिङ घटाउन सक्छ, तर स्टक र डेलिभरी समय परिवर्तन हुन्छ। ब्याच आकार परिवर्तन गर्नु अघि दुवै परिणामहरू जाँच गर्नुहोस्।
प्रोफाइल-विशिष्ट प्रदर्शन र उद्धरण अनुरोध गर्नुहोस्
आफ्नो रेखाचित्र र प्रतिनिधि कुण्डल प्रयोग गरेर परीक्षण अनुरोध गर्नुहोस्। प्रदर्शन अघि प्रोफाइल ट्रान्जिसन, कर्मचारी, उपकरण र स्वीकृति आवश्यकताहरू सहमत हुनुहोस्।
उपयोगी प्रोफाइल ट्रान्जिसन प्रदर्शन गर्नुहोस्
- परीक्षण म्याट्रिक्स सहमत। सान्दर्भिक मोटाई, लम्बाइ र एम्बोसिङ भिन्नताहरू कभर गर्ने प्रोफाइल/सामग्री संयोजनहरू चयन गर्नुहोस्। आयामहरू परिभाषित गर्नुहोस्, तपाईंको गुणस्तर टोलीसँग गुणस्तर र ह्यान्डलिंग आवश्यकताहरू काट्नुहोस्।
- चलाउनुहोस् र निरीक्षण गर्नुहोस्। कुण्डली ग्रेड र मोटाई पहिचान गर्नुहोस्। पङ्क्तिहरू, कभर चौडाइ, ल्यापहरू, एम्बोसिङ र रेखाचित्रहरू विरुद्ध काट्ने टुक्राहरू निरीक्षण गर्नुहोस्; पाना समर्थन र स्ट्याकिंग जाँच गर्नुहोस्।
- परिवर्तन गर्नुहोस् र पुन: सुरु गर्नुहोस्। गाइड र कटरहरू सहित वास्तविक टूलिङ एक्सचेन्ज वा स्तर चयन देखाउनुहोस्। स्वीकार्य आउटपुट पुन: सुरु हुनु अघि प्रयोग गरिएको पूर्ण अन्तराल र सामग्री रेकर्ड गर्नुहोस्।
- पहिलेको प्रोफाइलमा फर्कनुहोस्। जहाँ दोहोर्याइएको अर्डरहरू महत्त्वपूर्ण छन्, दोहोर्याइएको नमूनाहरू र अघिल्लो सेटअप पुनर्स्थापना गर्न आवश्यक कार्यहरू तुलना गर्नुहोस्। एकल सजिलो प्रोफाइल रनले त्यो संक्रमण देखाउन सक्दैन।
उद्धरणको लागि पूर्ण अनुरोध पठाउनुहोस् (RFQ)
तपाईंको भारतीय कारखानाको लागि RFQ इनपुटहरू
प्रयोग गर्नुहोस् मेटल डेक रोल बनाउने मेसिन दायरा उम्मेदवारहरू पहिचान गर्न। प्रत्येक आपूर्तिकर्तालाई उही रेखाचित्र, उत्पादन कार्य र आपूर्ति गरिएका उपकरणहरू विरुद्ध उद्धरण गर्न सोध्नुहोस्।
तुलनात्मक उद्धरण कागजातहरू अनुरोध गर्नुहोस्
- प्रोफाइल कभरेज: प्रत्येक राफ्ट, रोल सेट, एम्बोसिङ उपकरण र कटिङ डाइ असाइन गरी रेखाचित्र-द्वारा-ड्राइंग सूची अनुरोध गर्नुहोस्।
- उद्धृत जिम्मेवारीहरू: समावेश गरिएका वस्तुहरू, मूल्य विकल्पहरू र स्थानीय रूपमा आपूर्ति गरिएका कामहरू अलग गर्नुहोस्। साझा उपकरणहरूमा आवश्यक कुनै पनि परिवर्तनहरू पहिचान गर्नुहोस्।
- समर्थन सर्तहरू: स्पेयर उपकरणहरू, स्थापना, प्रशिक्षण र सेवाहरू वस्तुबद्ध गर्नुहोस् ताकि प्रत्येक उद्धरणले समान खरिद कार्यलाई समेट्छ।
परीक्षण परिणामहरू विशिष्ट राख्नुहोस्
- ट्रेस गर्न मिल्ने अवस्थाहरू: रेखाचित्र संशोधन, कुण्डल सामग्री, मोटाई, सञ्चालन अवस्था र नाप्ने बिन्दुहरू रेकर्ड गर्नुहोस्।
- प्रतिनिधि नमूनाहरू: आपूर्तिकर्तासँग सहमत भए अनुसार, मापनका साथ नमूनाहरू वा फोटोहरू राख्नुहोस्। भनिएको परीक्षण दायरा विरुद्ध कुनै पनि प्रतिज्ञा गरिएको सुधार तुलना गर्नुहोस्।
- कभरेज सीमा: एक प्रोफाइल/सामग्री संयोजनको लागि परिणामहरूले परिवारमा प्रत्येक चित्रको लागि प्रदर्शन स्थापित गर्दैन।
मेसिनको क्षमतालाई संरचनात्मक स्वीकृतिबाट अलग राख्नुहोस्। तपाईंको फ्लोर प्रणालीको लागि आवश्यक डेक डिजाइन र कार्यसम्पादन कागजातहरूको लागि आफ्नो परियोजना इन्जिनियरलाई सोध्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
लम्बाइ मात्र क्रस-सेक्शन परिवर्तन गर्दैन। नियन्त्रण, कटअफ र ह्यान्डलिंग दायरा पुष्टि गर्नुहोस्; धेरै छोटो वा लामो पानाहरू समान गठन उपकरणहरूको साथ सीमाहरू सिर्जना गर्न सक्छन्।
के तपाईं फराकिलो मास्टर कोइल सिधै खुवाउन सक्नुहुन्छ?
केवल सहमत फिड दायरा भित्र। यदि तपाईंको आपूर्तिलाई काट्न आवश्यक छ भने, त्यो उपकरण वा सेवालाई छुट्टै अनुरोध गर्नुहोस्; यो डेक भूतपूर्वमा समावेश छ भनेर नसोच्नुहोस्।
यसले छुट्टै टुलिङ तयारी वा मर्मतलाई समर्थन गर्न सक्छ, तर बाँकी लाइनलाई प्रतिस्थापन गर्न सक्दैन। सोध्नुहोस् कि कुन आधार, ड्राइभ, नियन्त्रण र ह्यान्डलिंग उपकरणहरू साझा रहन्छन् र कुन विफलताहरूले अझै उत्पादन रोक्छन्।
पूर्ण प्रोफाइल-विशिष्ट RFQ पठाउनुहोस्
तपाईंको सहमत प्रोफाइल परिवार, पूरा उपकरण स्कोप र कठिन-हप्ता तालिका कभर गर्ने वास्तुकला छनौट गर्नुहोस्।
माथिको रेखाचित्र, सामग्री, कुण्डल, अर्डर र विद्युतीय इनपुटहरू BMS पठाउनुहोस्। प्रोफाइल-द्वारा-प्रोफाइल उपकरण सिफारिस र वस्तुगत उद्धरण अनुरोध गर्नुहोस्।

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


