फ्लोअर डेक रोल फॉर्मिंग मशीनसाठी, प्रबळ सिद्ध प्रोफाइलसाठी निश्चित स्टेशन शॉर्टलिस्ट करा, अनेक मान्य प्रोफाइलसाठी काढता येण्याजोग्या राफ्ट्स किंवा दोन आवर्ती प्रोफाइलसाठी डबल-लेयर उपकरणे.
तुमची रेखाचित्रे, कॉइल सप्लाय आणि ऑर्डर मिक्स विरुद्ध निवडा. चार-प्रोफाइल ऑफर आपोआप पाचव्या कव्हर करत नाही; दोन निर्मिती पातळी एकाचवेळी उत्पादन स्थापित करत नाहीत.
फिक्स्ड, राफ्टेड आणि डबल-लेयर उपकरणांची तुलना करा
टूलिंग कुठे राहते आणि काय बदलले पाहिजे याची तुलना करा. एकट्या लेआउटचे नाव हे स्थापित करत नाही की तुमची उपकरणे कोणती डेक रेखाचित्रे तयार करू शकतात.
- निश्चित स्थानके: जुळणारे फॉर्मिंग रोल स्थापित केले जातात. वेगळ्या भूमितीसाठी इंजिनियर केलेले समायोजन किंवा वैयक्तिक रीटूलिंगची आवश्यकता असू शकते.
- काढता येण्याजोगे राफ्ट्स: स्टँड, शाफ्ट आणि टूलिंग असेंबल केलेल्या मॉड्यूल्सप्रमाणे हलतात. त्या मॉड्यूल्सच्या बाहेर राहणारे कोणतेही मार्गदर्शक, कटर किंवा इतर भाग ओळखा.
- डबल-लेयर: दोन फॉर्मिंग सेट वेगवेगळ्या स्तरांवर स्थापित राहतात. आवश्यक पातळी कशी निवडली जाते आणि कोणती उपकरणे सामायिक करतात ते विचारा.
तीन पर्यायांची तुलना करण्यासाठी प्रत्येक पंक्ती वाचा. अरुंद स्क्रीनवर, या मॅट्रिक्समधून क्षैतिजरित्या स्क्रोल करा.
स्थिर, राफ्टेड आणि डबल-लेयर उपकरणे: समान सात आवश्यकतांची तुलना करा
परिभाषित प्रोफाइल सेट म्हणून BMS उदाहरणे वाचा
BMS वर्णन करते a डबल-लेयर फ्लोअर डेक रोल फॉर्मिंग मशीन . दोन वेगळ्या प्रोफाइलसाठी त्या दोन रेखांकनांची तुम्हाला पुरवठा करणाऱ्या आवर्ती कामाशी तुलना करा.

BMS डबल-लेयर फ्लोअर-डेक मशीनवर दोन फॉर्मिंग लेव्हल्स.
- फोर-प्रोफाइल राफ्टेड उदाहरण: बीएमएस चार प्रोफाइलसाठी काढता येण्याजोग्या टूलिंग असेंब्लीचे वर्णन करते. ऑफर केलेल्या टूलिंगशी तुमची रेखाचित्रे जुळवा; असंबंधित प्रोफाइलला स्वतंत्र पुष्टीकरण आवश्यक आहे.
- टू-प्रोफाइल लेयरचे उदाहरण: कोणते इन्फीड, ड्राईव्ह, कंट्रोल, कटर आणि डिस्चार्ज उपकरणे शेअर केली आहेत ते विचारा.
तुमची शॉर्टलिस्ट काय बदलेल ते तपासा
- एक प्रबळ दीर्घ-रन प्रोफाइल: जेव्हा पर्यायी ऑर्डर गटबद्ध केले जाऊ शकतात, इतरत्र केले जाऊ शकतात किंवा सहमत रीटूलिंग व्यवस्थेद्वारे सेवा दिली जाऊ शकते तेव्हा शॉर्टलिस्टमध्ये निश्चित स्थानके ठेवा.
- ओव्हरलॅपिंग डिलिव्हरी पीक: उपलब्ध तासांसह आवश्यक उत्पादन विंडोची तुलना करा. मशीन दोन्ही आकार कव्हर करू शकते परंतु त्यांच्या एकत्रित ऑर्डरसाठी वेळ नसतो.
- समांतर आउटपुट आवश्यक आहे: स्वतंत्र कॉइल पुरवठा, कटिंग आणि अनलोडिंग व्यवस्था दर्शविणाऱ्या इंजिनीयर लेआउटची विनंती करा. पातळीच्या संख्येवरून त्या क्षमतेचा अंदाज लावू नका.
- न वापरलेली लवचिकता: अतिरिक्त टूलिंग, स्टोरेज आणि देखभाल आवश्यकतांसाठी खाते. उपकरणांची व्याप्ती वाढवण्यापूर्वी त्यांची तुमच्या सध्याच्या ऑर्डर बुकशी तुलना करा.
तुमचे डेक-प्रोफाइल कुटुंब आणि कॉइल सप्लाय परिभाषित करा
प्रत्येक रेखांकन आणि वैध साहित्य संयोजनातून कुटुंबाची व्याख्या करा. तत्सम एकंदर परिमाणे भिन्न रिब, साइड लॅप्स किंवा एम्बॉसिंग लपवू शकतात.
तयार डेक निर्दिष्ट करा
- क्रॉस-सेक्शन: बरगडीची उंची, खेळपट्टी, कव्हरची रुंदी, वाकणे आणि बाजूच्या लॅप्स प्रदान करा. रेखांकन पुनरावृत्ती चिन्हांकित करा आणि तुमचा ग्राहक ज्या परिमाणांची तपासणी करेल.
- पृष्ठभाग आणि दुय्यम वैशिष्ट्ये: एम्बॉसिंग पॅटर्न आणि स्थान, तसेच छिद्र, स्लॉट किंवा काठ तपशील निर्दिष्ट करा. कोणत्या वैशिष्ट्यांना भिन्न साधने किंवा सेटिंग्जची आवश्यकता आहे ते विचारा.
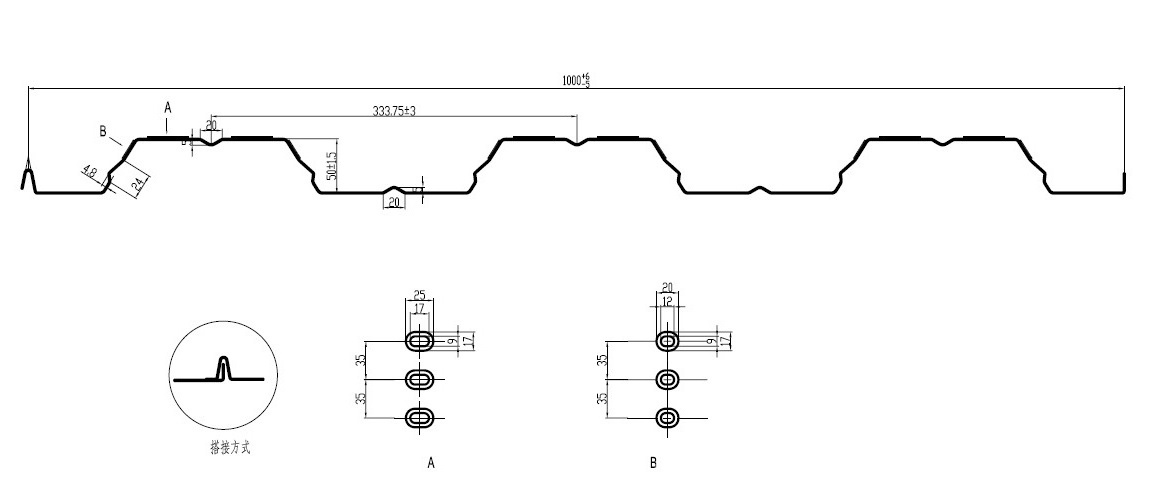
BMS च्या YX50-333-1000 उपकरण दस्तऐवजीकरणातील डेक क्रॉस-सेक्शन आणि एम्बॉसिंग तपशील.
BMS च्या युरोपियन-डिझाइन फ्लोअर डेकिंग मशीनचे वर्णन YX50-333-1000 च्या आसपास केले आहे. तुमच्या स्वत:च्या प्रोफाईल कुटुंबाची विनंती करताना ती रेखाचित्र-स्तरीय विशिष्टता वापरा.
साहित्य, कॉइल आणि ऑर्डर मर्यादा सांगा
प्रस्तावित उपकरण श्रेणी परिभाषित करणारे इनपुट
फीडची रुंदी कव्हरच्या रुंदीपासून वेगळी करा
वेगवेगळ्या नोकऱ्यांसह दोन रुंदी
- रुंदी भिन्नता: त्याला मार्गदर्शक समायोजन, बदललेले टूलिंग किंवा दुसरा फॉर्मिंग सेट आवश्यक आहे का ते विचारा. कॉइलची सामान्य रुंदी पूर्ण झालेल्या भूमितींना अदलाबदल करण्यायोग्य बनवत नाही.
- रेखांकन असाइनमेंट: प्रत्येक रेखांकनासाठी फॉर्मिंग सेट, वापरण्यायोग्य साहित्य संयोजन, समायोजन आणि वगळलेली वैशिष्ट्ये विचारा.
- भविष्यातील प्रोफाइल: सुसंगतता आणि पुरवलेले भाग मान्य होईपर्यंत नवीन बरगडी उंची, लॅप किंवा एम्बॉसिंग पॅटर्नला स्वतंत्र अभियांत्रिकी विनंती म्हणून हाताळा.
संपूर्ण प्रोफाइल-बदल पॅकेजची तुलना करा. टूलिंगसह काय हलते, काय स्थापित राहते आणि काय वेगळे बदलले पाहिजे ते ओळखा.
- राफ्टवर: प्रत्येक प्रोफाइलसाठी पुरवठा केलेले स्टँड, शाफ्ट, रोल आणि एम्बॉसिंग टूल्स ओळखा.
- पायथ्याशी: राफ्ट कसे स्थित आहे, फास्टन केलेले आणि ड्राइव्हला कसे जोडलेले आहे ते विचारा. पुरवठादाराची देवाणघेवाण आणि हाताळणी व्यवस्थेची विनंती करा.
- फॉर्मिंग लेव्हल्स दरम्यान: निवडलेल्या टूलींगशी पट्टी कशी संरेखित केली जाते आणि आउटपुट कटिंग आणि डिस्चार्ज उपकरणांपर्यंत कसे पोहोचते ते विचारा.
- फॉर्मिंग सेटच्या बाहेर: एंट्री मार्गदर्शक, लेव्हलिंग, पंचिंग आणि एम्बॉसिंग सेटिंग्जमध्ये बदल समाविष्ट करा. रोल्स असेंबल केलेले असतानाही त्यांचे सेटअप काम मोजा.
कटर आणि निर्गमन उपकरणे जुळवा
BMS च्या फ्लाइंग शीअरसह राफ्टेड फ्लोअर डेकिंग रोलफॉर्मर समोर प्लेन शिअर, सर्वो-नियंत्रित फ्लाइंग पोस्ट-कटऑफ आणि ऑटोमॅटिक स्टेकर सूचीबद्ध करतो.
त्याच्या पारंपारिक युरोपियन-डिझाइन उदाहरण सूचीने हायड्रॉलिक पोस्ट-कटिंग आणि अनपॉवर्ड एक्झिट रॅक थांबवले. या पॅकेजेसची तसेच फॉर्मिंग रोलची तुलना करा.

बीएमएस राफ्टेड फ्लोअर-डेक उपकरणे त्याच्या शीट एक्झिट एरियासह.
प्रत्येक प्रोफाइलसाठी चेक कटिंग आणि हाताळणे
व्याप्ती आणि किंमत यांची तुलना करा
- अतिरिक्त राफ्ट्स: किंमतीमध्ये कटिंग डाय, स्टोरेज स्टँड आणि एक्सचेंज उपकरणे समाविष्ट आहेत का ते विचारा.
- अवतरण ओळी: डिकॉइलर किंवा कॉइल कार, गार्ड्स, कंट्रोल्स, एक्झिट रॅक किंवा स्टॅकर, प्रमाण, नियुक्त प्रोफाइल आणि पर्यायी-वस्तू किमतींसह आयटम करा.
- सारखी किंमत: संपूर्ण कुटुंब पॅकेजची तुलना करा. कमी मूळ-मशीन किमतीला कमी एकूण खरेदी खर्च मानण्यापूर्वी स्थानिक पातळीवर पुरवलेल्या वस्तू ओळखा.
विनिमय सुरक्षा आवश्यकतांशी सहमत
पुरवठादार आणि तुमच्या प्लांट सेफ्टी टीमला गार्डिंग, टूलिंग-एक्सचेंज पद्धत आणि इलेक्ट्रिकल, हायड्रॉलिक आणि साठवलेल्या ऊर्जेचे नियंत्रण परिभाषित करण्यास सांगा.
- ISO 12100: यंत्रसामग्रीच्या जोखमीचे मूल्यांकन करते. हे ऑफर केलेल्या मशीनची अनुरूपता स्थापित करत नाही.
- आयएसओ 14118: अनपेक्षित स्टार्ट-अपला प्रतिबंध करते. प्रस्तावित उपकरणे आणि एक्सचेंज व्यवस्थेसाठी आवश्यकता कशा लागू होतात ते विचारा.
तुमच्या ऑर्डर मिक्समध्ये बदल मोजा
समान प्रारंभ, समाप्ती आणि स्वीकृती अटी वापरून पूर्ण बदलाच्या वेळेची तुलना करा. केवळ टायमिंग राफ्ट हालचाल इतर उत्पादन नुकसान तुलनेबाहेर सोडते.
संपूर्ण स्विचची वेळ
संपूर्ण बदल अंतराल
प्रतिनिधी साप्ताहिक वेळ बजेटची गणना करा
प्रोफाइल, बॅचेस, देय तारखा, कॉइल बदल आणि उपलब्ध शिफ्टनुसार वास्तविक मीटर वापरा. निर्दिष्ट सामग्री आणि लांबीच्या मिश्रणासाठी स्वीकृत धावण्याचा दर लागू करा.
स्पष्टीकरणात्मक साप्ताहिक गणना — काल्पनिक गृहीतके
- प्रात्यक्षिक इनपुट वापरा: गृहीत दर आणि बदलाची वेळ ही BMS वैशिष्ट्ये किंवा मोजलेले परिणाम नाहीत. प्रत्येक प्रस्तावित कॉन्फिगरेशनसाठी प्रदर्शित केलेली पर्यायी मूल्ये.
- इतर थांबे जोडा: उदाहरण वेगळे कॉइल बदल, ब्रेक, देखभाल आणि इतर नुकसान वगळते. समान थांबलेला मध्यांतर दोनदा न मोजता त्यांचा समावेश करा.
कठीण आठवडा तपासा
- अत्यावश्यक बॅचेस: केवळ सरासरी मासिक व्हॉल्यूमच नाही तर लहान रिपीट ऑर्डर आणि ओव्हरलॅपिंग डिलिव्हरी पीकसाठी तुलना करा.
- कटिंग आणि अनलोडिंग: स्वीकृत रनिंग रेट किंवा स्टॉपपेज अलाउंसमध्ये कटर, स्टेकर आणि मॅन्युअल अनलोडिंग मर्यादा प्रतिबिंबित करा.
- तुलनात्मक ऑफर: तिन्ही गणनांमध्ये समान स्वीकृत आउटपुट प्रमाण, प्रोफाइल, साहित्य आणि लांबीचे मिश्रण वापरा.
- लोक आणि तयारी: प्रत्येक बदलासाठी आवश्यक ऑपरेटर, संसाधने हाताळणे आणि ऑफलाइन तयारी समाविष्ट करा. ते नियोजित शिफ्टमध्ये उपलब्ध आहेत का ते तपासा.
- ऑर्डर ग्रुपिंग: समान प्रोफाइल ग्रुप केल्याने स्विचिंग कमी होऊ शकते, परंतु स्टॉक आणि डिलिव्हरीची वेळ बदलते. बॅच आकार बदलण्यापूर्वी दोन्ही परिणाम तपासा.
प्रोफाइल-विशिष्ट प्रदर्शन आणि कोटेशनची विनंती करा
तुमची रेखाचित्रे आणि प्रतिनिधी कॉइल वापरून चाचणीची विनंती करा. प्रात्यक्षिक करण्यापूर्वी प्रोफाइल संक्रमण, कर्मचारी, उपकरणे आणि स्वीकृती आवश्यकता मान्य करा.
उपयुक्त प्रोफाइल संक्रमण प्रदर्शित करा
- चाचणी मॅट्रिक्सशी सहमत. संबंधित जाडी, लांबी आणि एम्बॉसिंग फरक कव्हर करणारे प्रोफाइल/साहित्य संयोजन निवडा. आपल्या गुणवत्ता कार्यसंघासह परिमाणे परिभाषित करा, गुणवत्ता कमी करा आणि हाताळणी आवश्यकता.
- चालवा आणि तपासणी करा. कॉइल ग्रेड आणि जाडी ओळखा. रेखांकनांच्या विरूद्ध रिब, कव्हर रुंदी, लॅप्स, एम्बॉसिंग आणि कट टोकांचे निरीक्षण करा; शीट समर्थन आणि स्टॅकिंग तपासा.
- बदला आणि रीस्टार्ट करा. मार्गदर्शक आणि कटरसह वास्तविक टूलिंग एक्सचेंज किंवा स्तर निवड दर्शवा. स्वीकार्य आउटपुट रिझ्युम होण्यापूर्वी वापरलेले पूर्ण अंतर आणि सामग्री रेकॉर्ड करा.
- पूर्वीच्या प्रोफाइलवर परत या. जेथे पुनरावृत्ती आदेश महत्त्वाचे आहेत, तेथे पुनरावृत्ती नमुने आणि मागील सेटअप पुनर्संचयित करण्यासाठी आवश्यक असलेल्या कामाची तुलना करा. एकल इझी-प्रोफाइल रन ते संक्रमण दर्शवू शकत नाही.
अवतरणासाठी संपूर्ण विनंती पाठवा (RFQ)
तुमच्या भारतीय कारखान्यासाठी RFQ इनपुट
वापरा मेटल डेक रोल फॉर्मिंग मशीन रेंज उमेदवार ओळखण्यासाठी. प्रत्येक पुरवठादाराला समान रेखाचित्रे, उत्पादन कार्य आणि पुरवठा केलेल्या उपकरणांच्या विरूद्ध उद्धृत करण्यास सांगा.
तुलनात्मक अवतरण दस्तऐवजांची विनंती करा
- प्रोफाइल कव्हरेज: प्रत्येक राफ्ट, रोल सेट, एम्बॉसिंग टूल आणि कटिंग डाय नियुक्त करून रेखाचित्र-दर-रेखांकन सूचीची विनंती करा.
- उद्धृत जबाबदाऱ्या: समाविष्ट केलेल्या वस्तू, किमतीचे पर्याय आणि स्थानिकरित्या पुरवलेले काम वेगळे करा. सामायिक उपकरणांमध्ये आवश्यक असलेले कोणतेही बदल ओळखा.
- समर्थन अटी: स्पेअर टूल्स, इन्स्टॉलेशन, ट्रेनिंग आणि सेवेचे आयटम बनवा जेणेकरून प्रत्येक कोटेशन समान खरेदी कार्य कव्हर करेल.
चाचणी निकाल विशिष्ट ठेवा
- शोधण्यायोग्य परिस्थिती: रेखाचित्र पुनरावृत्ती, कॉइल सामग्री, जाडी, ऑपरेटिंग परिस्थिती आणि मोजण्याचे बिंदू रेकॉर्ड करा.
- प्रतिनिधी नमुने: पुरवठादाराशी सहमती दर्शविल्यानुसार, मोजमापांसह नमुने किंवा छायाचित्रे ठेवा. सांगितलेल्या चाचणी व्याप्तीशी कोणत्याही वचनबद्ध सुधारणांची तुलना करा.
- कव्हरेज मर्यादा: एका प्रोफाइल/साहित्य संयोजनाचे परिणाम कुटुंबातील प्रत्येक रेखांकनासाठी कार्यप्रदर्शन स्थापित करत नाहीत.
मशीनची क्षमता स्ट्रक्चरल मंजुरीपासून वेगळी ठेवा. तुमच्या मजल्यावरील प्रणालीसाठी आवश्यक डेक डिझाइन आणि कार्यप्रदर्शन दस्तऐवजीकरणासाठी तुमच्या प्रकल्प अभियंत्याला विचारा.
वारंवार विचारले जाणारे प्रश्न
केवळ लांबी क्रॉस-सेक्शन बदलत नाही. नियंत्रणे, कटऑफ आणि हाताळणी श्रेणीची पुष्टी करा; खूप लहान किंवा लांब पत्रके समान फॉर्मिंग टूल्ससह मर्यादा तयार करू शकतात.
आपण थेट विस्तीर्ण मास्टर कॉइल फीड करू शकता?
फक्त मान्य फीड श्रेणीत. जर तुमचा पुरवठा कापण्याची गरज असेल, तर त्या उपकरणाची किंवा सेवेची स्वतंत्रपणे विनंती करा; हे डेक भूतकाळात समाविष्ट आहे असे समजू नका.
हे स्वतंत्र टूलिंग तयार करण्यास किंवा देखभाल करण्यास समर्थन देऊ शकते, परंतु उर्वरित ओळ पुनर्स्थित करू शकत नाही. कोणते बेस, ड्राइव्ह, नियंत्रणे आणि हाताळणी उपकरणे सामायिक राहतील आणि कोणते अपयश अद्याप उत्पादन थांबवतील ते विचारा.
संपूर्ण प्रोफाइल-विशिष्ट RFQ पाठवा
तुमचे मान्य प्रोफाइल कुटुंब, संपूर्ण उपकरणे व्याप्ती आणि कठीण-आठवड्याचे वेळापत्रक कव्हर करणारे आर्किटेक्चर निवडा.
BMS ला वरील रेखाचित्र, साहित्य, कॉइल, ऑर्डर आणि इलेक्ट्रिकल इनपुट पाठवा. प्रोफाईल-बाय-प्रोफाइल उपकरणाची शिफारस आणि एक आयटम केलेले अवतरण विनंती करा.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


