फ़्लोर डेक रोल बनाने वाली मशीन के लिए, एक प्रमुख सिद्ध प्रोफ़ाइल के लिए निश्चित स्टेशनों को शॉर्टलिस्ट करें, कई सहमत प्रोफ़ाइलों के लिए हटाने योग्य राफ्ट, या दो आवर्ती प्रोफ़ाइलों के लिए डबल-लेयर उपकरण।
अपने चित्र, कुंडल आपूर्ति और ऑर्डर मिश्रण के अनुसार चुनें। चार-प्रोफ़ाइल ऑफ़र स्वचालित रूप से पांचवें को कवर नहीं करता है; दो गठन स्तर एक साथ उत्पादन स्थापित नहीं करते हैं।
फिक्स्ड, राफ्टेड और डबल-लेयर उपकरण की तुलना करें
तुलना करें कि टूलींग कहाँ रहती है और क्या बदलना चाहिए। केवल लेआउट नाम यह स्थापित नहीं करता है कि आपका उपकरण कौन से डेक चित्र तैयार कर सकता है।
- निश्चित स्टेशन: मिलान किए गए फॉर्मिंग रोल स्थापित रहते हैं। एक अलग ज्यामिति के लिए इंजीनियरी समायोजन या व्यक्तिगत रीटूलिंग की आवश्यकता हो सकती है।
- हटाने योग्य राफ्ट: स्टैंड, शाफ्ट और टूलींग इकट्ठे मॉड्यूल के रूप में चलते हैं। किसी भी गाइड, कटर या अन्य भागों की पहचान करें जो उन मॉड्यूल के बाहर रहते हैं।
- डबल-लेयर: दो फॉर्मिंग सेट विभिन्न स्तरों पर स्थापित रहते हैं। पूछें कि आवश्यक स्तर का चयन कैसे किया जाता है और यह किस उपकरण को साझा करता है।
तीन विकल्पों की तुलना करने के लिए प्रत्येक पंक्ति को पढ़ें। एक संकीर्ण स्क्रीन पर, इस मैट्रिक्स पर क्षैतिज रूप से स्क्रॉल करें।
फिक्स्ड, राफ्टेड और डबल-लेयर उपकरण: समान सात आवश्यकताओं की तुलना करें
बीएमएस उदाहरणों को परिभाषित प्रोफ़ाइल सेट के रूप में पढ़ें
बीएमएस एक का वर्णन करता है डबल-लेयर फ़्लोर डेक रोल बनाने की मशीन । दो अलग प्रोफाइल के लिए उन दो रेखाचित्रों की तुलना उस आवर्ती कार्य से करें जिसे आपको आपूर्ति करने की आवश्यकता है।

बीएमएस डबल-लेयर फ़्लोर-डेक मशीन पर दो गठन स्तर।
- चार-प्रोफ़ाइल राफ्टेड उदाहरण: बीएमएस चार प्रोफ़ाइलों के लिए हटाने योग्य टूलींग असेंबली का वर्णन करता है। प्रस्तावित टूलींग से अपने चित्रों का मिलान करें; असंबद्ध प्रोफ़ाइलों को अलग से पुष्टि की आवश्यकता है।
- दो-प्रोफ़ाइल परत उदाहरण: पूछें कि कौन से इनफ़ीड, ड्राइव, नियंत्रण, कटर और डिस्चार्ज उपकरण साझा किए गए हैं।
जांचें कि आपकी शॉर्टलिस्ट में क्या बदलाव आएगा
- एक प्रभावी दीर्घकालिक प्रोफ़ाइल: निश्चित स्टेशनों को शॉर्टलिस्ट पर रखें जब वैकल्पिक आदेशों को समूहीकृत किया जा सकता है, कहीं और बनाया जा सकता है या एक सहमत रीटूलिंग व्यवस्था द्वारा परोसा जा सकता है।
- ओवरलैपिंग डिलीवरी शिखर: उपलब्ध घंटों के साथ आवश्यक उत्पादन विंडो की तुलना करें। एक मशीन दोनों आकृतियों को कवर कर सकती है फिर भी उनके संयुक्त ऑर्डर के लिए समय की कमी है।
- समानांतर आउटपुट की आवश्यकता: अलग कॉइल आपूर्ति, काटने और उतारने की व्यवस्था दिखाने वाले एक इंजीनियर लेआउट का अनुरोध करें। स्तरों की संख्या से उस क्षमता का अनुमान न लगाएं.
- अप्रयुक्त लचीलापन: अतिरिक्त टूलींग, भंडारण और रखरखाव आवश्यकताओं को ध्यान में रखें। उपकरण का दायरा बढ़ाने से पहले अपनी मौजूदा ऑर्डर बुक से उनकी तुलना करें।
अपने डेक-प्रोफ़ाइल परिवार और कॉइल आपूर्ति को परिभाषित करें
प्रत्येक चित्र और मान्य सामग्री संयोजन से परिवार को परिभाषित करें। समान समग्र आयाम विभिन्न पसलियों, साइड लैप्स या एम्बॉसिंग को छिपा सकते हैं।
तैयार डेक निर्दिष्ट करें
- क्रॉस-सेक्शन: रिब ऊंचाई, पिच, कवर चौड़ाई, मोड़ और साइड लैप्स प्रदान करें। ड्राइंग संशोधन और उन आयामों को चिह्नित करें जिनका आपका ग्राहक निरीक्षण करेगा।
- सतह और द्वितीयक विशेषताएं: उभार पैटर्न और स्थिति, साथ ही छेद, स्लॉट या किनारे का विवरण निर्दिष्ट करें। पूछें कि किन सुविधाओं के लिए अलग-अलग टूल या सेटिंग्स की आवश्यकता है।
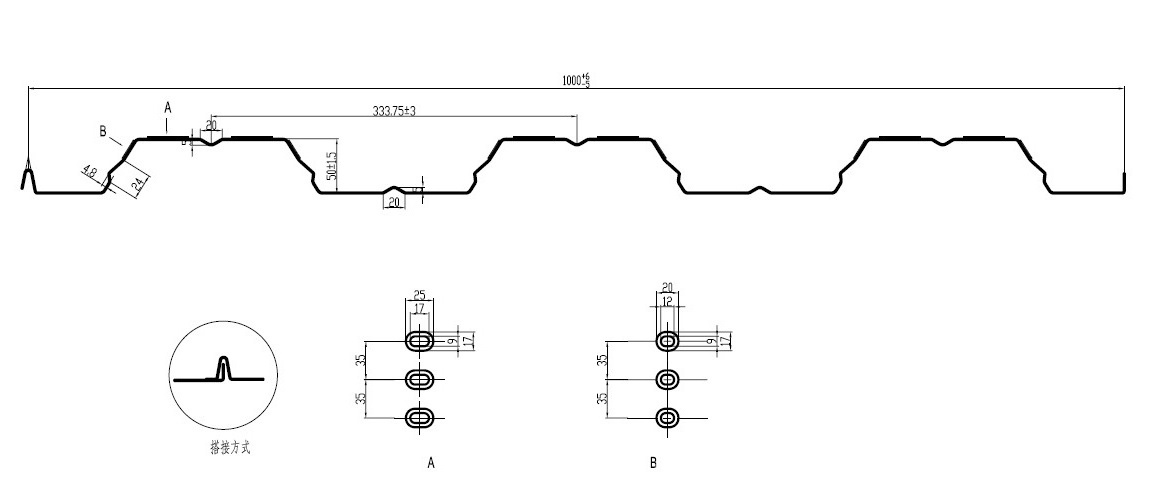
बीएमएस के YX50-333-1000 उपकरण दस्तावेज़ीकरण से डेक क्रॉस-सेक्शन और एम्बॉसिंग विवरण।
BMS की यूरोपीय-डिज़ाइन फ़्लोर डेकिंग मशीन का वर्णन YX50-333-1000 के आसपास किया गया है। अपने स्वयं के प्रोफ़ाइल परिवार का अनुरोध करते समय उस ड्राइंग-स्तरीय विशिष्टता का उपयोग करें।
सामग्री, कुंडल और ऑर्डर सीमाएं बताएं
इनपुट जो प्रस्तावित उपकरण रेंज को परिभाषित करते हैं
फ़ीड की चौड़ाई को कवर की चौड़ाई से अलग करें
अलग-अलग कार्यों के साथ दो चौड़ाई
- चौड़ाई भिन्नता: पूछें कि क्या इसे गाइड समायोजन, परिवर्तित टूलींग या किसी अन्य फॉर्मिंग सेट की आवश्यकता है। एक सामान्य कुंडल चौड़ाई तैयार ज्यामिति को विनिमेय नहीं बनाती है।
- ड्राइंग असाइनमेंट: प्रत्येक ड्राइंग के लिए फॉर्मिंग सेट, उपयोग योग्य सामग्री संयोजन, समायोजन और बहिष्कृत सुविधाओं के बारे में पूछें।
- भविष्य की प्रोफ़ाइल: अनुकूलता और आपूर्ति किए गए भागों पर सहमति होने तक एक नई रिब ऊंचाई, लैप या एम्बॉसिंग पैटर्न को एक अलग इंजीनियरिंग अनुरोध के रूप में मानें।
संपूर्ण प्रोफ़ाइल-परिवर्तन पैकेज की तुलना करें. पहचानें कि टूलींग के साथ क्या चलता है, क्या स्थापित रहता है और क्या अलग से बदला जाना चाहिए।
- बेड़ा पर: प्रत्येक प्रोफ़ाइल के लिए आपूर्ति किए गए स्टैंड, शाफ्ट, रोल और एम्बॉसिंग टूल की पहचान करें।
- आधार पर: पूछें कि बेड़ा कैसे स्थित है, कैसे बांधा गया है और ड्राइव से जुड़ा हुआ है। आपूर्तिकर्ता से विनिमय और हैंडलिंग व्यवस्था का अनुरोध करें।
- गठन स्तरों के बीच: पूछें कि पट्टी चयनित टूलींग के साथ कैसे संरेखित है और आउटपुट कटिंग और डिस्चार्ज उपकरण तक कैसे पहुंचता है।
- फॉर्मिंग सेट के बाहर: एंट्री गाइड, लेवलिंग, पंचिंग और एम्बॉसिंग सेटिंग्स में बदलाव शामिल करें। रोल इकट्ठे रहने पर भी उनके सेटअप कार्य की गणना करें।
कटर और निकास उपकरण का मिलान करें
बीएमएस का फ्लाइंग शीयर के साथ राफ्टेड फ्लोर डेकिंग रोलफॉर्मर में फ्रंट प्लेन शीयर, सर्वो-नियंत्रित फ्लाइंग पोस्ट-कटऑफ और स्वचालित स्टेकर की सूची है।
इसकी पारंपरिक यूरोपीय-डिज़ाइन उदाहरण सूची ने हाइड्रोलिक पोस्ट-कटिंग और असंचालित निकास रैक को बंद कर दिया। इन पैकेजों के साथ-साथ फॉर्मिंग रोल की भी तुलना करें।

बीएमएस ने अपने शीट निकास क्षेत्र के साथ फ़्लोर-डेक उपकरण तैयार किया।
प्रत्येक प्रोफ़ाइल के लिए चेक काटना और संभालना
दायरा और कीमत को तुलनीय बनाएं
- अतिरिक्त राफ्ट: पूछें कि क्या कीमत में कटिंग डाइस, भंडारण स्टैंड और विनिमय उपकरण शामिल हैं।
- कोटेशन लाइनें: डिकॉयलर या कॉइल कार, गार्ड, नियंत्रण, निकास रैक या स्टेकर को मात्रा, निर्दिष्ट प्रोफाइल और वैकल्पिक-आइटम की कीमतों के साथ आइटम करें।
- जैसी-जैसी कीमत: संपूर्ण पारिवारिक पैकेज की तुलना करें। कम बेस-मशीन कीमत को कम कुल खरीद लागत मानने से पहले स्थानीय रूप से आपूर्ति की गई वस्तुओं की पहचान करें।
विनिमय सुरक्षा आवश्यकताओं से सहमत
आपूर्तिकर्ता और अपनी संयंत्र सुरक्षा टीम से सुरक्षा, टूलींग-विनिमय विधि और विद्युत, हाइड्रोलिक और संग्रहीत ऊर्जा के नियंत्रण को परिभाषित करने के लिए कहें।
- आईएसओ 12100: मशीनरी जोखिम मूल्यांकन को संबोधित करता है। यह प्रस्तावित मशीन की अनुरूपता स्थापित नहीं करता है।
- आईएसओ 14118: अप्रत्याशित स्टार्ट-अप की रोकथाम को संबोधित करता है। पूछें कि प्रस्तावित उपकरण और विनिमय व्यवस्था पर आवश्यकताएँ कैसे लागू होती हैं।
अपने ऑर्डर मिश्रण के विरुद्ध बदलाव को मापें
समान प्रारंभ, समापन और स्वीकृति शर्तों का उपयोग करके पूर्ण परिवर्तन समय की तुलना करें। टाइमिंग बेड़ा संचलन अकेले ही अन्य उत्पादन हानियों को तुलना से परे छोड़ देता है।
संपूर्ण समय स्विच करें
एक पूर्ण परिवर्तन अंतराल
एक प्रतिनिधि साप्ताहिक समय बजट की गणना करें
प्रोफ़ाइल, बैच, नियत दिनांक, कॉइल परिवर्तन और उपलब्ध शिफ्ट के अनुसार वास्तविक मीटर का उपयोग करें। निर्दिष्ट सामग्री और लंबाई मिश्रण के लिए स्वीकृत रनिंग दर लागू करें।
उदाहरणात्मक साप्ताहिक गणना - काल्पनिक धारणाएँ
- प्रदर्शित इनपुट का उपयोग करें: अनुमानित दर और बदलाव का समय बीएमएस विनिर्देश या मापा परिणाम नहीं हैं। प्रत्येक प्रस्तावित कॉन्फ़िगरेशन के लिए प्रदर्शित स्थानापन्न मान।
- अन्य रुकावटें जोड़ें: उदाहरण में अलग-अलग कुंडल परिवर्तन, टूटना, रखरखाव और अन्य नुकसान शामिल नहीं हैं। एक ही रुके हुए अंतराल को दो बार गिनने के बिना उन्हें शामिल करें।
कठिन सप्ताह की जाँच करें
- अत्यावश्यक बैच: केवल औसत मासिक वॉल्यूम ही नहीं, बल्कि छोटे रिपीट ऑर्डर और ओवरलैपिंग डिलीवरी शिखर के लिए तुलना चलाएँ।
- कटिंग और अनलोडिंग: स्वीकृत रनिंग दर या स्टॉपेज भत्ते में कटर, स्टेकर और मैन्युअल अनलोडिंग सीमा को प्रतिबिंबित करें।
- तुलनीय प्रस्ताव: तीनों गणनाओं में समान स्वीकृत आउटपुट मात्रा, प्रोफाइल, सामग्री और लंबाई मिश्रण का उपयोग करें।
- लोग और तैयारी: प्रत्येक परिवर्तन के लिए आवश्यक ऑपरेटरों, संसाधनों को संभालने और ऑफ़लाइन तैयारी को शामिल करें। जांचें कि वे नियोजित पाली में उपलब्ध हैं।
- ऑर्डर ग्रुपिंग: एक ही प्रोफ़ाइल को ग्रुप करने से स्विचिंग कम हो सकती है, लेकिन स्टॉक और डिलीवरी का समय बदल जाता है। बैच आकार बदलने से पहले दोनों परिणामों की जाँच करें।
प्रोफ़ाइल-विशिष्ट प्रदर्शन और उद्धरण का अनुरोध करें
अपने चित्र और प्रतिनिधि कुंडल का उपयोग करके परीक्षण का अनुरोध करें। प्रदर्शन से पहले प्रोफ़ाइल परिवर्तन, कार्मिक, उपकरण और स्वीकृति आवश्यकताओं पर सहमति व्यक्त करें।
एक उपयोगी प्रोफ़ाइल परिवर्तन प्रदर्शित करें
- परीक्षण मैट्रिक्स से सहमत हैं. प्रासंगिक मोटाई, लंबाई और उभरे हुए अंतर को कवर करने वाले प्रोफ़ाइल/सामग्री संयोजन का चयन करें। अपनी गुणवत्ता टीम के साथ आयाम परिभाषित करें, गुणवत्ता और हैंडलिंग आवश्यकताओं में कटौती करें।
- दौड़ो और निरीक्षण करो. कॉइल ग्रेड और मोटाई की पहचान करें। चित्र के विपरीत पसलियों, कवर की चौड़ाई, लैप्स, उभार और कटे हुए सिरों का निरीक्षण करें; शीट समर्थन और स्टैकिंग की जाँच करें।
- बदलें और पुनः आरंभ करें. गाइड और कटर सहित वास्तविक टूलींग विनिमय या स्तर चयन दिखाएं। स्वीकार्य आउटपुट फिर से शुरू होने से पहले पूर्ण अंतराल और उपयोग की गई सामग्री को रिकॉर्ड करें।
- पहले वाली प्रोफ़ाइल पर लौटें. जहां दोहराए गए ऑर्डर मायने रखते हैं, वहां दोहराए गए नमूनों और पिछले सेटअप को पुनर्स्थापित करने के लिए आवश्यक कार्य की तुलना करें। एक आसान-प्रोफ़ाइल रन उस संक्रमण को नहीं दिखा सकता है।
कोटेशन के लिए पूरा अनुरोध भेजें (आरएफक्यू)
आपके भारतीय कारखाने के लिए आरएफक्यू इनपुट
उपयोग उम्मीदवारों की पहचान करने के लिए मेटल डेक रोल बनाने की मशीन रेंज। प्रत्येक आपूर्तिकर्ता से समान चित्र, उत्पादन कार्य और आपूर्ति किए गए उपकरण के सामने उद्धरण देने के लिए कहें।
तुलनीय उद्धरण दस्तावेज़ों का अनुरोध करें
- प्रोफ़ाइल कवरेज: प्रत्येक राफ्ट, रोल सेट, एम्बॉसिंग टूल और कटिंग डाई को निर्दिष्ट करते हुए एक ड्राइंग-दर-ड्राइंग सूची का अनुरोध करें।
- उद्धृत जिम्मेदारियाँ: अलग-अलग शामिल वस्तुएँ, मूल्य विकल्प और स्थानीय रूप से आपूर्ति किए गए कार्य। साझा उपकरण में आवश्यक किसी भी परिवर्तन की पहचान करें।
- समर्थन शर्तें: अतिरिक्त उपकरण, स्थापना, प्रशिक्षण और सेवा को सूचीबद्ध करें ताकि प्रत्येक कोटेशन में समान खरीद कार्य शामिल हो।
परीक्षण परिणामों को विशिष्ट रखें
- पता लगाने योग्य स्थितियाँ: ड्राइंग संशोधन, कुंडल सामग्री, मोटाई, संचालन की स्थिति और माप बिंदु रिकॉर्ड करें।
- प्रतिनिधि नमूने: आपूर्तिकर्ता के साथ सहमति के अनुसार माप के साथ नमूने या तस्वीरें अपने पास रखें। बताए गए परीक्षण दायरे के विरुद्ध किसी भी वादा किए गए सुधार की तुलना करें।
- कवरेज सीमाएँ: एक प्रोफ़ाइल/सामग्री संयोजन के परिणाम परिवार में प्रत्येक ड्राइंग के लिए प्रदर्शन स्थापित नहीं करते हैं।
मशीन की क्षमता को संरचनात्मक अनुमोदन से अलग रखें। अपने फ़्लोर सिस्टम के लिए आवश्यक डेक डिज़ाइन और प्रदर्शन दस्तावेज़ के लिए अपने प्रोजेक्ट इंजीनियर से पूछें।
अक्सर पूछे जाने वाले प्रश्नों
अकेले लंबाई से क्रॉस-सेक्शन नहीं बदलता है। नियंत्रण, कटऑफ और हैंडलिंग रेंज की पुष्टि करें; बहुत छोटी या लंबी शीट समान निर्माण उपकरणों के साथ सीमाएँ बना सकती हैं।
क्या आप सीधे एक व्यापक मास्टर कॉइल फ़ीड कर सकते हैं?
केवल सहमत फ़ीड सीमा के भीतर। यदि आपकी आपूर्ति को स्लिटिंग की आवश्यकता है, तो उस उपकरण या सेवा के लिए अलग से अनुरोध करें; यह न मानें कि यह पूर्व डेक के साथ शामिल है।
यह अलग टूलींग की तैयारी या रखरखाव का समर्थन कर सकता है, लेकिन बाकी लाइन को प्रतिस्थापित नहीं कर सकता है। पूछें कि कौन सा आधार, ड्राइव, नियंत्रण और हैंडलिंग उपकरण साझा किए जाते हैं और कौन सी विफलताएं अभी भी उत्पादन रोकती हैं।
एक संपूर्ण प्रोफ़ाइल-विशिष्ट आरएफक्यू भेजें
वह आर्किटेक्चर चुनें जो आपके सहमत प्रोफ़ाइल परिवार, संपूर्ण उपकरण क्षेत्र और कठिन-सप्ताह शेड्यूल को कवर करता हो।
उपरोक्त ड्राइंग, सामग्री, कॉइल, ऑर्डर और विद्युत इनपुट बीएमएस भेजें। प्रोफ़ाइल-दर-प्रोफ़ाइल उपकरण अनुशंसा और आइटमयुक्त उद्धरण का अनुरोध करें।

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


