यंत्रे
तुम्ही येथे आहात: घर » यंत्रे » बांधकामासाठी रोल फॉर्मिंग मशीन » पर्लिन रोल फॉर्मिंग मशीन » C75-300 ऑटो पर्लिन मशीन बीएमएस कडून कोटेशन

लोड होत आहे

यावर शेअर करा:
फेसबुक शेअरिंग बटण
twitter शेअरिंग बटण
लाइन शेअरिंग बटण
wechat शेअरिंग बटण
लिंक्डइन शेअरिंग बटण
Pinterest शेअरिंग बटण
हे शेअरिंग बटण शेअर करा

BMS कडून C75-300 ऑटो पर्लिन मशीन कोटेशन

हे मुख्यतः गृहनिर्माण आणि कारखाना इमारतींमध्ये बीम आणि भिंत बीमच्या सहाय्यक भूमिकेसाठी वापरले जाते.
उपलब्धता:
प्रमाण:
  • C75-300

  • BMS


Ⅰ प्रोफाइल रेखांकन  

ओठ(L): 10~20±1mm

उंची(F):30~80± 0.5mm (जेव्हा उंची 50mm पेक्षा जास्त असेल, सहिष्णुता जास्त असेल, U प्रोफाइल बनवताना एंड फ्लेअर आणि वेव्ह इंद्रियगोचर आहे, परंतु समायोजनाद्वारे ते कमी केले जाऊ शकते).

वेब(W): 75~300±0.5mm

6m साठी लांबी सहिष्णुता:L±2mm

       चौरस: कमाल 3 मिमी

         धनुष्य आणि केंबर : दोन्ही बाजूंनी 1 मिमी कमाल प्रति मीटर लांबी

         टेपर : 3 मिमी पेक्षा कमी ( कटिंग एज फ्लेअर 3 मिमी पेक्षा जास्त नसावा आणि ही 3 मिमी सहनशीलता फक्त दोन्ही कटिंग कडापासून 100 मिमी लांबीसाठी लागू आहे. शिवाय, कटिंग किनारी व्यतिरिक्त, टेपर संपूर्ण लांबीमध्ये 1 मिमीपेक्षा जास्त नसावा. )

         अंतर्गत त्रिज्या: 3 मिमी

   एंड फ्लेअर:- 550Mpa साठी अधिक असेल


पर्यायी पंचिंग:

पंचिंग स्टेशन

किमान खेळपट्टीचे अंतर

जास्तीत जास्त भोक आकार

प्रपोज करत आहे

टिप्पणी आणि भोक आकार

पंच १

40 मिमी

मंद 30 मिमी

प्रत्येक बाजूला 1 छिद्रासाठी पंचिंग स्टेशनचा हा संच.

सामान्य, डाय होलसाठी 8 ते 16 मिमी आणि स्लॉट होल मॅक्सीसाठी 16x25 मिमी


पंच २

40 मिमी

मंद 30 मिमी

प्रत्येक बाजूला 1 छिद्रासाठी पंचिंग स्टेशनचा हा संच.

सामान्य, डाय होलसाठी 8 ते 16 मिमी आणि स्लॉट होल मॅक्सीसाठी 16x25 मिमी


पंच ३ (मध्यम)

40 मिमी

मंद 40 मिमी

प्रत्येक बाजूला 2 छिद्रांसाठी पंचिंग स्टेशनचा हा संच.

पंचिंग स्टेशनचे खेळपट्टीचे अंतर 40 मिमी असणे आवश्यक आहे (2 होलसाठी जास्तीत जास्त अंतर किती आहे हे आम्हाला कळवावे लागेल. डाय होल 8 ते 20 मिमी आणि स्लॉट होल मॅक्सी 16x25 मिमीसाठी.


प्रत्येक पंच उपकरण केवळ पंचिंग टूलिंगच्या एका संचाने सुसज्ज आहे, अतिरिक्त पंचिंग साधने अतिरिक्त खर्चासह


 Ⅱ साहित्य:

सामग्रीची जाडी: 1.0 - 3.0 मिमी

लागू साहित्य: MS किंवा HR साठी 240 ते 340 MPa आणि Galvalume 550Mpa AZ150

Ⅲ .मशीन वर्क फ्लो:

डेकोइलर → लेव्हलिंग डिव्हाइस → प्री-पंचिंग सिस्टम → मुख्य

फॉर्मिंग मशीन → हायड्रॉलिक पोस्ट कटर → एक्झिट रॅक.


IV. मशीन घटक

हायड्रॉलिक डेकोइलर: एक संच

स्टील कॉइल आतील बोअर आकुंचन आणि थांबणे स्वयंचलितपणे नियंत्रित करा,

इलेक्ट्रिक कंट्रोल कॅबिनेटसह

कमाल फीडिंग रुंदी: 500 मिमी, कॉइल आयडी श्रेणी: 508+/-30 मिमी.

कमाल क्षमता: 5 टन , ड्राइव्ह: 2.2 kw

कोल्ड रोलिंग मिल:

फीडिंग मटेरियल गाइड (स्वयंचलित फीडिंग कंट्रोल, लेबर कॉस्ट वाचव) आणि लेव्हलिंग डिव्हाइससह

, बनवलेली बॉडी फ्रेम ; 450# H प्रकारच्या स्टीलपासून वेल्डिंगद्वारे बाजूच्या भिंतीची जाडी: 30 मिमी

मोल्ड स्टील CR12(=D3) पासून तयार केलेले रोलर्स दीर्घकाळ कार्यरत राहण्यासाठी , अचूक मशीन केलेले, HRC58-60 पर्यंत उष्णता उपचार;

45#, मुख्य शाफ्ट व्यास = φ90 मिमी , अचूक मशीन केलेले आणि कठोर क्रोम कोटेड पासून तयार केलेले शाफ्ट;

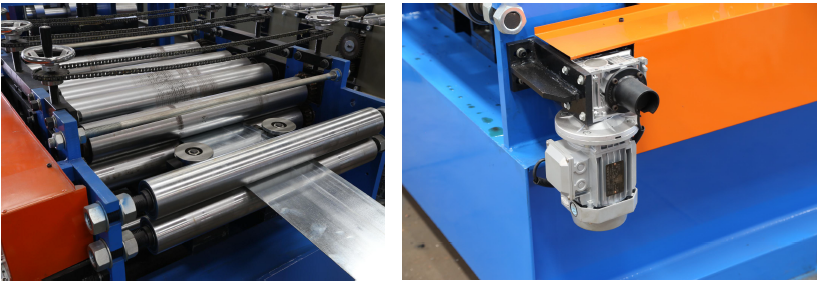
मोटर ड्रायव्हिंग, गियर चेन ट्रान्समिशन, तयार करण्यासाठी 15 ग्रुप रोलर्स आणि सरळ करण्यासाठी 5 रोलर्स (2 अप्पर रोलर्स आणि 3 डाउन रोलर्स);

मुख्य मोटर = 22KW असिंक्रोनस मोटर ( हायड्रोलिक ब्रेकसह फ्रिक्वेंसी स्पीड कंट्रोल मोटर ),

वारंवारता गती नियंत्रण  

निर्मिती गती अंदाजे.18मी/मिनिट

आकार बदलणारी मोटर: 6pcs, ऑटो फॉर्मिंग युनिट (पीएलसी प्रोग्रामिंगद्वारे आकार समायोजित)

सेटअपसह स्क्वेअरनेस रोलर

3) हायड्रोलिक पंचिंग आणि कटिंग डिव्हाइस:

प्री-पंचिंग, स्टॉप-टू-पंच, प्री-कटिंग 3 जोड्या आहेत ., पंचिंग स्टेशनच्या


Gear सह कार्य करण्यासाठी UP/Down Action साठी Gear सेटअप प्रदान करा (संदर्भ करा

खालील फोटो)

पंचिंग स्टेशनचा पाया योग्य लीड स्क्रूवर असतो जेणेकरून पंचिंग स्टेशन्स पंच आणि डाय बदलासाठी सहज बाहेर काढता येतील आणि सहज समायोजनासाठी मोजमाप स्केल जोडा


कटिंग करणे थांबवा, समान हायड्रॉलिक मोटर ड्राइव्ह वापरा, हायड्रॉलिक पोस्ट-कटिंग डिव्हाइस ( पोस्ट कटर देखील ऑटो ऍडजस्टेबल ) जोडा, ज्यामुळे कट प्रोफाइल प्री-कटिंग प्रकारापेक्षा चांगले दिसते

हायड्रॉलिक मोटर: 7.5KW ,  25 CC/REV  ,वर्क प्रेशर रेंज: 0-25Mpa( 250bar )

रेडिएटर कूलिंग सिस्टमसह

पंचिंग आणि कटिंग टूल मटेरियल: मोल्ड स्टील Cr12MOV(=SKD 11 स्टील, पंचिंग/कटिंग लाइफच्या किमान एक दशलक्ष वेळा) , HRC 58-62 ला हीट ट्रीटमेंट


4) पीएलसी नियंत्रण प्रणाली

टच स्क्रीनवर आवश्यक मॉडेल/आकार इनपुट करा, ते 60 सेकंदात पर्लिन सी आकार स्वयं-बदलू शकते (रोलर्स किंवा स्पेसर किंवा पारंपारिक जुन्या शैलीतील मशीनसारखे कटर बदलण्याची आवश्यकता नाही जे प्रत्येक उत्पादन आकार बदलण्यासाठी 45 मिनिटांपेक्षा जास्त वेळ घेते).

प्रमाण आणि कटिंग लांबी स्वयंचलितपणे नियंत्रित करा

यासह एकत्रित: पीएलसी, इन्व्हर्टर, टच स्क्रीन, एन्कोडर इ

इन्व्हर्टर: श्नाइडर इलेक्ट्रिक ब्रँड/डेल्टा (तैवान ब्रँड)

एन्कोडर: कोयो/ओमरॉन ब्रँड (जपान)

कट-टू-लांबी सहिष्णुता≤±2 मिमी

नियंत्रण व्होल्टेज 24V

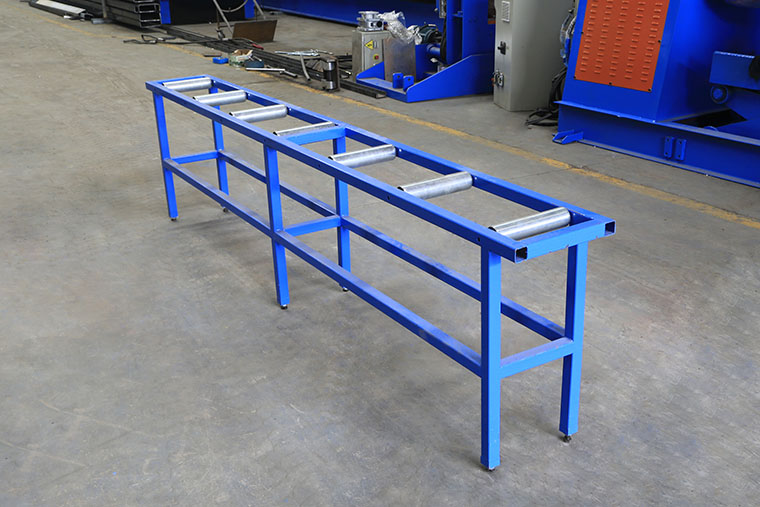
5) रॅकमधून बाहेर पडा:  

अन-पॉवर, दोन युनिट, 3 मीटर लांबी

सहज हालचालीसाठी त्यावर रोलर्ससह


6) टूल बॉक्स


Ⅳ मशीन चित्र (फक्त संदर्भासाठी)

1. पोस्ट-कटिंग साइड व्ह्यू

2. फीडिंग मटेरियल साइड व्ह्यू

मशीनवर सुरक्षा रक्षक कव्हर स्ट्रोक स्विचसह सुसज्ज आणि कटरवर सुरक्षा कव्हर ( CE सुरक्षा आवश्यकतांनुसार. )

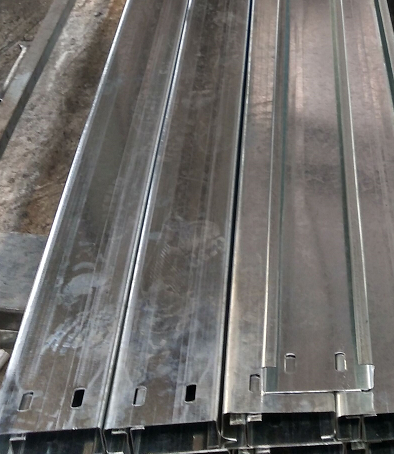
मशीनने प्रोफाइल तयार केले:


मागील: 
पुढील: 
BMS बद्दल
1992 मध्ये स्थापन झालेली, BMS मशिनरी 2017 मध्ये XIAMEN BMS GROUP मध्ये सामील झाली. आमच्या चीनमधील उत्पादन नेटवर्कमध्ये 8 कारखाने, 6 मशीनिंग केंद्रे आणि 1 स्टील स्ट्रक्चर कंपनी समाविष्ट आहे, 30,000 m² पेक्षा जास्त व्यापलेली आहे. सहाय्यक क्रेडेन्शियल्समध्ये ISO9001:2015 गुणवत्ता व्यवस्थापन प्रमाणपत्र आणि SGS-जारी केलेले CE/UKCA मशिनरी अनुपालन पडताळणी यांचा समावेश आहे. XIAMEN BMS GROUP चा Dun & Bradstreet D‑U‑N‑S क्रमांक 55-379-8879 आहे.
बीएमएसशी संपर्क साधा

  कार्यालयाचा पत्ता: 1002, Hualun International Mansion No.1, Guyan Road, Xiamen, Fujian, China.ZIP CODE: 36110 4
कारखाना पत्ता: Longchi Development Area, Zhangzhou Taiwanese Investment Zone, Fujian Province, China (पिन कोड:363107)
  +86- 13328323529

  info@rollformingmill.com

   रोलफॉर्मिंग मिल

तुर्की वितरक: 
DCB मेटल मशिनरी
पत्ता: इझमीर योलु एर्तुगरुल मह. 146. Sok. रुही प्लाझा क्रमांक:2/8 16120 निलफर/बर्सा तुर्कीय
जीएसएम : +90 542 533 2080 (श्री. इब्राहिम हरमन- सीईओ)/+90 532 330 07 99 (श्री. हकन बायरक्तार-सीटीओ)
वेब:  www.dcbmachine.com
कॉपीराइट © 2026 BMS मशिनरी