


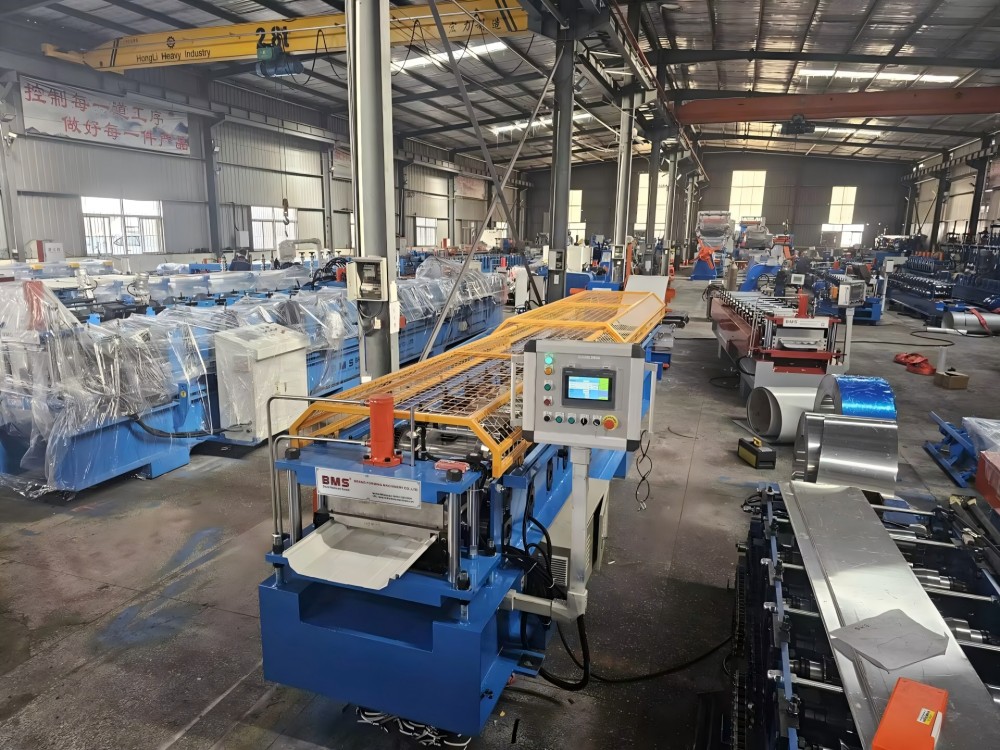
BMS · इन-प्लांट रूफ पॅनेल उत्पादन
औद्योगिक छप्पर आणि व्यावसायिक छप्पर रोल फॉर्मिंग मशीन
आपल्या प्रोफाइल, कॉइल आणि कट सूचीच्या आसपास तयार केलेले छप्पर पॅनेल उत्पादन.
तुम्ही विकता त्या छताच्या पॅनेलभोवती एक निश्चित-वर्कशॉप लाइनची योजना करा: त्याचे प्रोफाइल, वास्तविक कॉइल आणि ऑर्डरची लांबी. स्टँडिंग-सीम, कॉन्सील्ड-फिक्स आणि इंडस्ट्रियल ट्रॅपेझॉइडल पॅनल मार्गांची तुलना करा, नंतर मॅच फॉर्मिंग, प्रोफाइल कातरणे आणि तुमच्या कट सूचीमध्ये प्राप्त करणे.
तुमच्या रूफ पॅनेल प्रोफाइलसह प्रारंभ करा
औद्योगिक छप्पर-पॅनेल ऑर्डरमध्ये ट्रॅपेझॉइडल किंवा कोरुगेटेड शीट्स, यांत्रिकरित्या सीम केलेले पॅनेल किंवा लपविलेले-फिक्स प्रोफाइल मागवले जाऊ शकतात. पॅनेल रेखांकन आणि कनेक्शन पद्धतीसह प्रारंभ करा; प्रत्येक कुटुंबाला स्वतःचे फॉर्मिंग आणि कटिंग कॉन्फिगरेशन आवश्यक आहे.
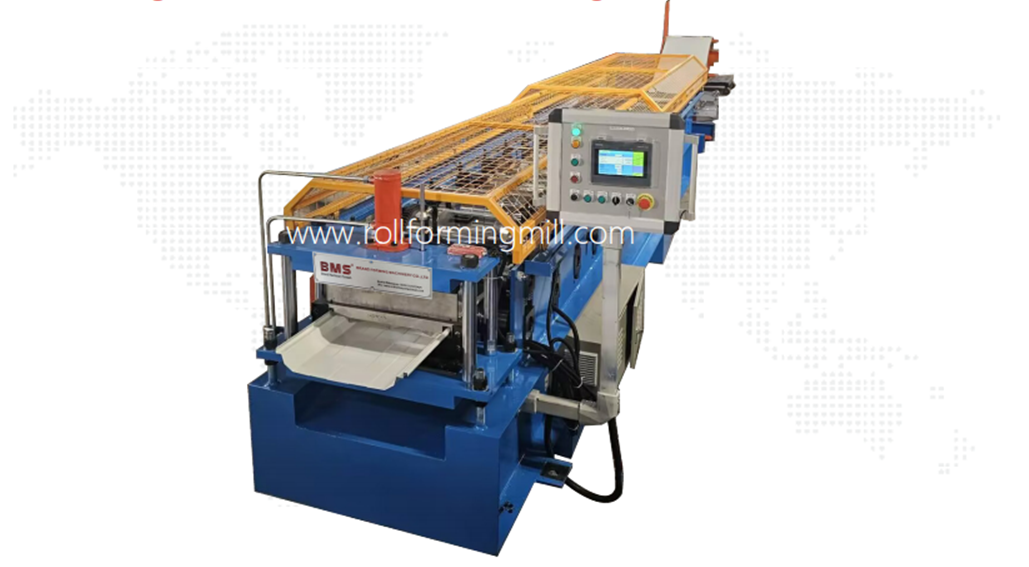
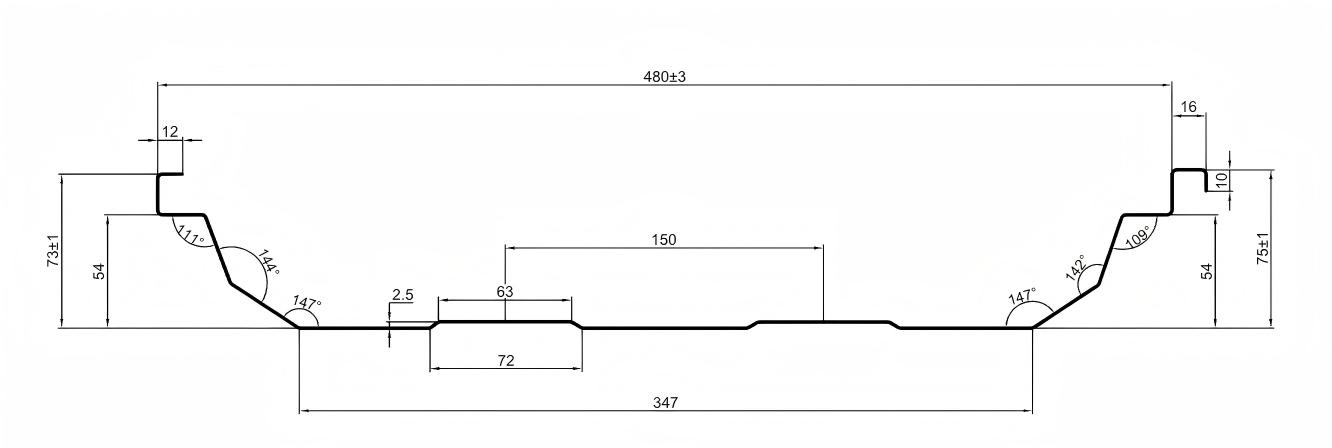
स्टँडिंग सीम रोल फॉर्मिंग मशीन पॅनेलच्या बरगड्या, वीण कडा आणि तयार केलेल्या परिमाणांशी जुळले पाहिजे. खालील मशीन आणि विभागातील चित्रे हे प्रोफाइल कुटुंब दर्शवतात.
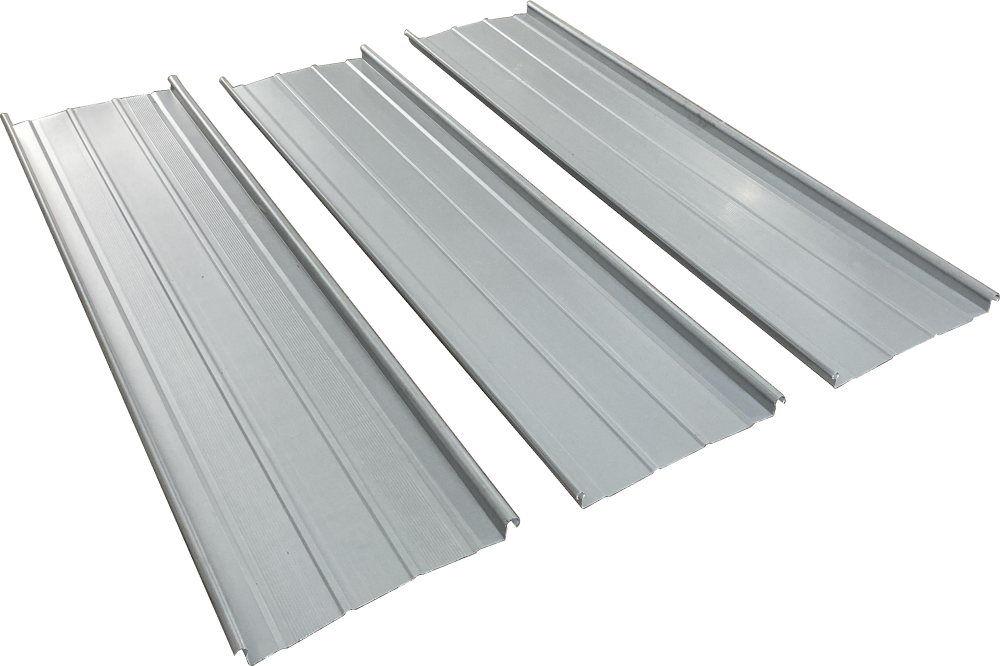
तीन रुंदी, तीन मोजमाप
आवश्यक मापन बिंदूंवर सहिष्णुतेसह, बरगड्या, वीण कडा आणि पॅनेलचा चेहरा शोधण्यासाठी एक आयामी रेखाचित्र वापरा.
फीड रुंदी
मशीनमध्ये प्रवेश करणारी सपाट पट्टी. रिब्स आणि कनेक्टिंग कडांनी घेतलेल्या सामग्रीसाठी परवानगी द्या; फीड रुंदी छप्पर कव्हरेज नाही.
पूर्ण रुंदी
त्याच्या कनेक्टिंग भूमितीसह, तयार केलेल्या पॅनेलच्या बाहेरील काठापासून बाहेरील काठापर्यंत. रेखांकनाचे निर्दिष्ट मोजमाप बिंदू वापरा.
कव्हर रुंदी
निर्दिष्ट कनेक्शन बनविल्यानंतर शेजारच्या पॅनेलवरील समतुल्य बिंदूंमधील स्थापित रुंदीची पुनरावृत्ती करणे.
कट लांबी बदलणे समान विभाग ठेवते. वेगळ्या बरगडी, काठ किंवा पॅनेलच्या रुंदीला स्वतःचे टूलिंग आणि वीण-भाग पुनरावलोकन आवश्यक आहे.
लांबी बदलणे की विभाग बदलणे?
- लांबी किंवा प्रमाण बदल
- मंजूर विभाग आणि साहित्य ठेवा. कट वारंवारता, लांबी नियंत्रण, प्राप्त करणे आणि पॅक मात्रा पुन्हा पहा.
- बरगडी, काठ किंवा पटल रुंदी बदल
- रोल टूलिंग, मार्गदर्शक, कटर आकार आणि वीण भाग पुनरावलोकन. कट-लांबीची सेटिंग दुसरा क्रॉस-सेक्शन तयार करू शकत नाही.
- छिद्र किंवा खाच बदलतात
- वैशिष्ट्य आकार आणि पॅनेलच्या बाजूने त्याची स्थिती डेटाम परिभाषित करा. हे ऑपरेशन, साधने आणि नियंत्रण आवश्यकता बदलते.
- सामग्री किंवा कोटिंग बदल
- वास्तविक कॉइल डेटा आणि प्रातिनिधिक नमुन्यासह निर्मिती, कटिंग आणि पृष्ठभागाच्या आवश्यकतांचे पुनर्मूल्यांकन करा.
पहिल्या पुनरावलोकनात जाडी, श्रेणी, उत्पन्न आणि तन्य डेटा, कोटिंग आणि फीड रुंदी समाविष्ट करा. भिन्न कॉइल परिस्थितींसह जुळणाऱ्या प्रोफाइलसाठी वेगळ्या फॉर्मिंग किंवा कटिंग मूल्यांकनाची आवश्यकता असू शकते.
आम्ही तयार करतो प्रोफाइल सिस्टम
BMS खालील शैलींमध्ये Al-Mg-Mn ॲल्युमिनियम आणि स्टील प्रोफाइलसाठी टूलिंग पुरवते. विभाग, क्लिप इंटरफेस आणि बंद करण्याची पद्धत प्रोजेक्ट ड्रॉईंगशी जुळवा.
- कालझिप
- लिसाघट
- BEMO
- किंगस्पॅन
- चेरंग जी
- LCP
- NTM SSH मल्टीप्रो
- झमिल
शैली संदर्भ विकसित करण्यासाठी प्रोफाइल ओळखतो; निवडलेल्या छप्पर असेंब्लीला अजूनही स्वतःचे कनेक्शन आणि कार्यप्रदर्शन पुरावे आवश्यक आहेत.
पॅनेल कनेक्शनची योजना करा
तयार केलेल्या कडा, शेजारचे पॅनेल, क्लिप आणि बंद करण्याची पद्धत एकत्र बसणे आवश्यक आहे. एकट्या सीम नावाची सुसंगतता तपासणी नाही.
पूर्ण कनेक्शन जुळवा
निर्दिष्ट क्लिप, फास्टनर आणि समर्थन तपशीलासह पॅनेलच्या दोन्ही कडांचे पुनरावलोकन करा. रेखाचित्रे आणि वीण भाग समान पुनरावृत्तीवर ठेवा; एक सैल पॅनेल पूर्ण संयुक्त दर्शवत नाही.
सांधे कसे बंद होतात ते ओळखा
स्नॅप कनेक्शन आणि यांत्रिकरित्या बंद केलेले सीम भिन्न भूमिती आणि स्थापना प्रक्रिया वापरतात. मेकॅनिकल क्लोजिंग आवश्यक असल्यास, साधन आणि पद्धत त्या प्रणालीशी जुळवा आणि प्रतिनिधी सामील झालेला नमुना तपासा.
फॉर्मिंग आणि इन्स्टॉलेशन वेगळे ठेवा
रोल माजी पॅनेल करते; इन्स्टॉलेशन उपकरण छत-प्रणालीच्या निर्देशांखाली जोडतात किंवा बंद करतात. संपूर्ण छप्पर असेंब्लीसाठी वारा आणि पाण्याच्या कार्यक्षमतेचे मूल्यांकन केले जाते.
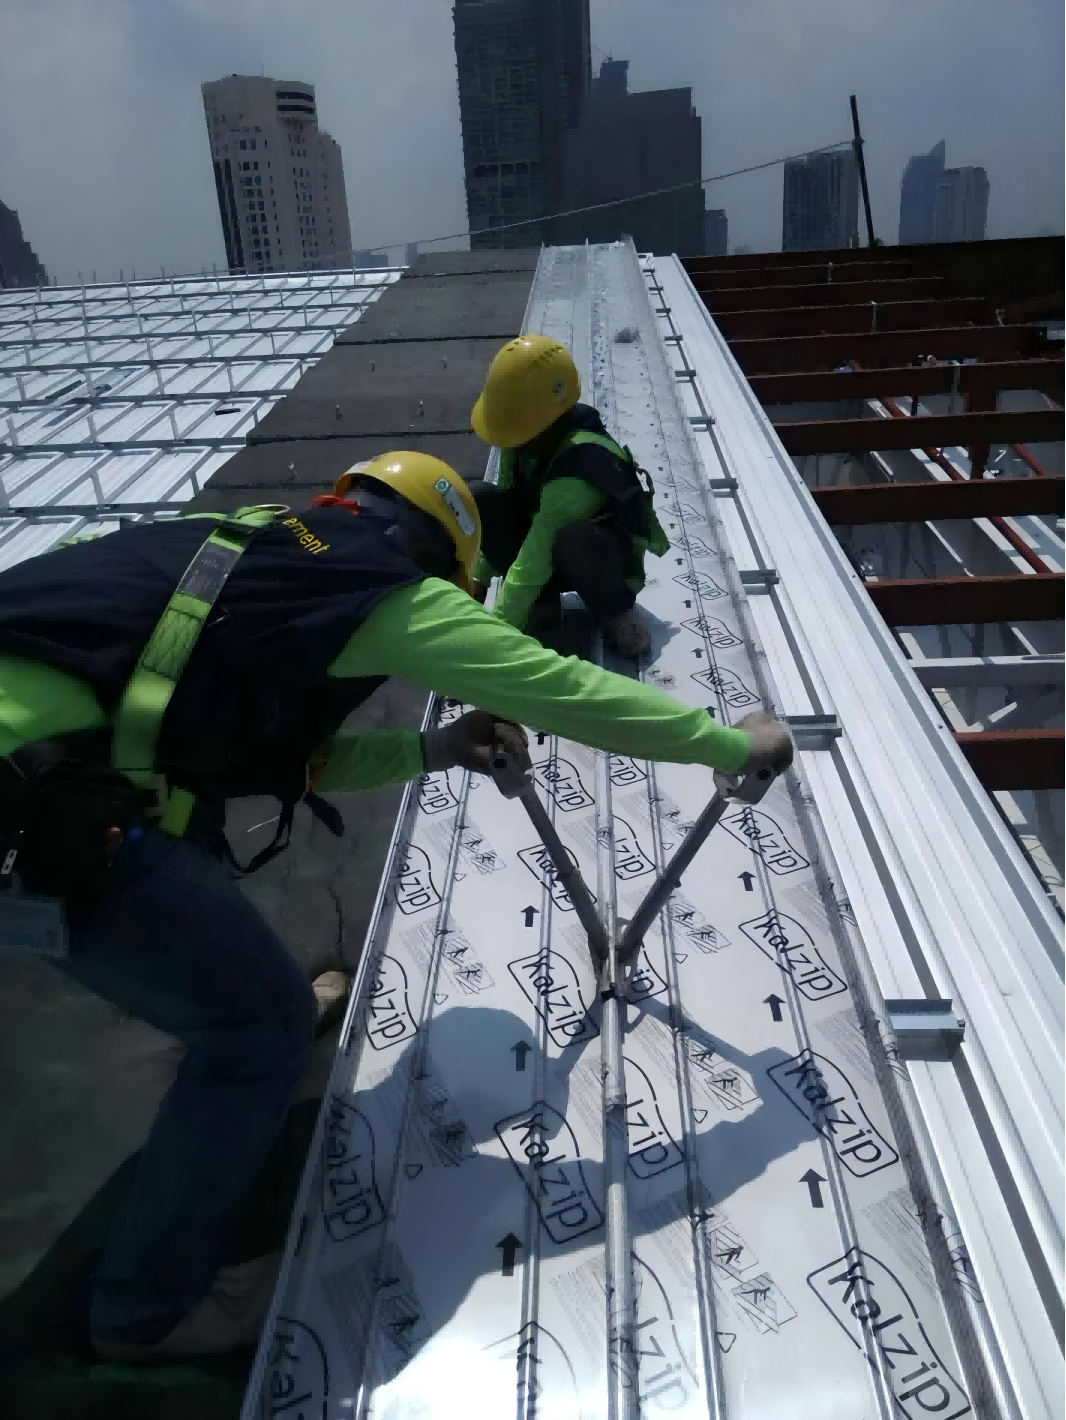
प्रतिष्ठापन उपकरणे निवडण्यासाठी शिवण तपशील, साहित्य आणि निर्दिष्ट बंद प्रक्रिया वापरा.
BMS रूफ-सीमर निवड मार्गदर्शक430 रूफ सीमर: दोन-रोल किंवा तीन-रोल
BMS टू-रोल आणि थ्री-रोल 430 सीमर पुरवतो. दोघेही 220 V सिंगल-फेज पॉवर, 2.2 kW मोटर, 0.6-1.6 mm ची सांगितलेली क्लोजिंग-जाडी श्रेणी आणि 16-22 m/min च्या क्लोजिंग स्पीडचा वापर करतात.
थ्री-रोल 430 सीमर
370 × 330 × 550 मिमी · 26 किलो.
टू-रोल 430 सीमर
210 × 280 × 380 मिमी · 15 किलो.
निर्दिष्ट शिवण, मिश्र धातु, कोटिंग आणि सामग्रीच्या जाडीशी टूलचे रोलर्स आणि क्लोजिंग अनुक्रम जुळवा. हे इन्स्टॉलेशन-टूल स्पेसिफिकेशन्स आहेत, रोल फोर्मरच्या फॉर्मिंग स्पीडपासून वेगळे.
तुमचा उत्पादन मार्ग निवडा
जेव्हा कार्यशाळा वास्तविक ऑर्डर तयार करू शकते, प्राप्त करू शकते आणि पाठवू शकते तेव्हा कारखाना पुरवठा कार्य करते. लाँग-पॅनल लॉजिस्टिक किंवा क्वचित मागणीमुळे दुसरा मार्ग अधिक व्यावहारिक होऊ शकतो.
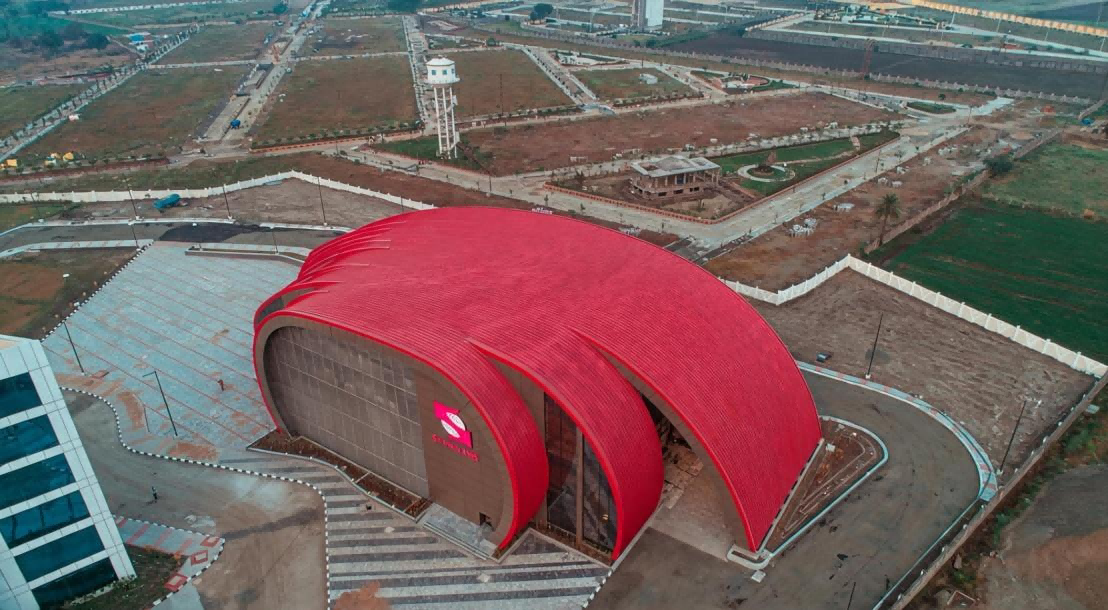
सारख्या क्रमाची तुलना
करा .
कॉइल इन्व्हेंटरी, प्राप्त करणे, पॅकिंग आणि वाहतूक ऑर्डर केलेल्या लांबीचे समर्थन करणे आवश्यक आहे.
कार्यशाळेपासून लोडिंगपर्यंत पॅनेलचे अनुसरण करणाऱ्या लेआउटसह तुमची लांबी वितरण आणि मागणी वारंवारता यांची तुलना करा.
खरेदी केलेले पॅनेल्स कमी-फ्रिक्वेंसी काम किंवा ऑर्डर जे समर्पित संसाधने तयार करणे आणि हाताळणीचे समर्थन करत नाहीत.
पुरवठादाराचे प्रोफाइल आणि सामग्रीची व्याप्ती, लीड टाइम, वितरण मर्यादा आणि हाताळणी दरम्यान नुकसान होण्याचा धोका तपासा.
समान विभाग, कॉइल, प्रमाण आणि वितरण तारखांसाठी वितरित-पॅनल कोटेशन मिळवा.
भाड्याने देणे किंवा साइट तयार करणे साइटचे उत्पादन लांब-पॅनल वाहतूक मर्यादा कमी करू शकते. जेव्हा उपकरणे आणि स्थान योग्य असेल तेव्हा
मशीनची उपलब्धता, साइट ऍक्सेस, युटिलिटीज, क्रू, रिसीव्हिंग स्पेस आणि हवामान परिस्थितीचे मूल्यांकन करा.
ओळखलेल्या मशीन कॉन्फिगरेशनवर आणि साइटच्या वास्तविक कार्य परिस्थितीवर आधारित तुलना करा.
डिस्पॅचसह मागणी शिल्लक
कॉइल स्टॉक, लेबर, शेड्युलिंग आणि डिस्पॅच रिसोर्सेस ऑर्डरला सपोर्ट करतात तेव्हा फॅक्टरी स्टँडिंग सीम रोल माजी सूट प्रोफाइलच्या कामाची पुनरावृत्ती करतात. लांब पॅनेलला अजूनही योग्य जागा, संरक्षण आणि वाहतूक आवश्यक आहे.
खरेदी केलेले पॅनेल्स आणि साइट तयार करण्यासाठी उपयुक्त उपकरणे वनस्पतींच्या उत्पादनास पूरक ठरू शकतात. वास्तविक ऑर्डर मिक्ससाठी खर्च आणि लॉजिस्टिक्सची तुलना करा; कोणतेही सार्वत्रिक व्हॉल्यूम किंवा पेबॅक थ्रेशोल्ड नाही.
साइट उत्पादनासाठी BMS कॉन्फिगरेशन
बीएमएस 20 फूट किंवा 40 फूट कंटेनरमध्ये स्टँडिंग-सीम लाइन्स मोबाइल रोल-फॉर्मिंग फॅक्टरी म्हणून कॉन्फिगर करू शकते. खूप लांब छतावरील धावा किंवा जटिल भूमितीसाठी, स्थापना क्षेत्राजवळील उत्पादन पूर्ण-पॅनेल वाहतूक आणि वारंवार हाताळणी कमी करू शकते.
कंटेनर लेआउट, ऍक्सेस, पॉवर सप्लाय, क्रू आणि रिसीव्हिंग रूटची फॅक्ट्री ऑप्शनसह तुलना करा. स्थापनेसह उत्पादन समन्वयित करा; या पृष्ठावर चित्रित केलेले कार्यशाळा मशीन एक स्वतंत्र कॉन्फिगरेशन आहे.
BMS कंटेनर-आधारित छप्पर-पॅनेल उत्पादन एक्सप्लोर कराकंटेनर-आधारित कॉन्फिगरेशन
तुमची कट यादी उत्पादन योजनेत बदला
कट लिस्टच्या विरूद्ध स्टँडिंग सीम पॅनेल मशीन निर्दिष्ट करा: पॅनेल आणि सामग्रीची पुनरावृत्ती, पूर्ण लांबी, प्रमाण आणि कोणतीही स्थान वैशिष्ट्ये. समान एकूण मीटर म्हणजे कटिंग आणि हाताळणीचे काम खूप वेगळे असू शकते.
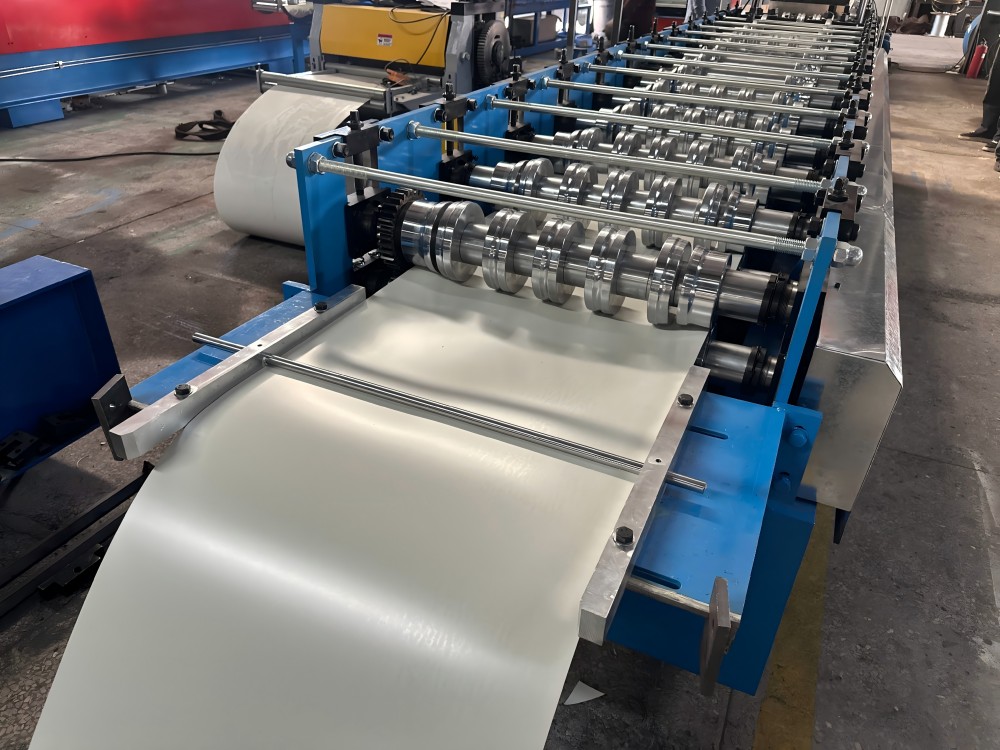
01
आहार देणे
निर्दिष्ट पट्टीला ओळीत मार्गदर्शन करा. फीडची रुंदी, एंट्री मार्गदर्शक आणि कॉइल पे-ऑफ सामग्री आणि पॅनेल ड्रॉइंगशी जुळवा.
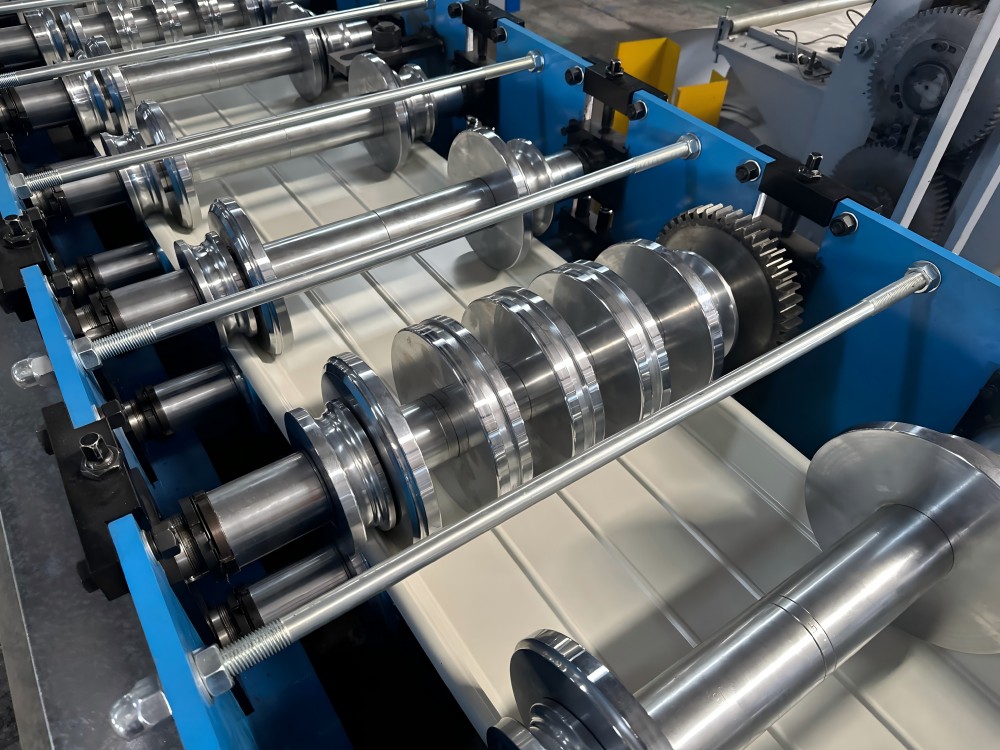
02
वैशिष्ट्य आवश्यकता
ऑर्डरला छिद्र किंवा खाचांची आवश्यकता असल्यास, त्यांचा आकार, अंतर आणि शेवट किंवा वैशिष्ट्य डेटा निर्दिष्ट करा. निवडलेले टूलिंग, ऑपरेशनचे स्थान आणि नियंत्रणे त्या आवश्यकतांना समर्थन देतात.
03
फॉर्मिंग आणि प्रोफाइल कातरणे
रोल्स विभाग तयार करतात; हायड्रॉलिक प्रोफाईल कातरणे (पोस्ट-कट) ते लांबीपर्यंत कापते. त्याची ब्लेड भूमिती कटिंग दरम्यान उभ्या असलेल्या कडांना आधार देण्यासाठी तयार केलेल्या प्रोफाइलचे अनुसरण करते, ज्यामुळे ते कोसळणे टाळण्यास मदत होते. निवडलेल्या कॉइलवरील कट तपासा आणि कोणती ऑपरेशन्स लाइन थांबवतात ते ओळखा.
ऑपरेशनमध्ये BMS YX65-430 लाईन पहा
फीडिंग मार्गदर्शकांद्वारे पट्टीचे अनुसरण करा, रोलर्स तयार करा आणि आउटलेट कटिंग क्षेत्र. हे YX65-430 कॉन्फिगरेशन दाखवते की पटल रेषेत कसा आकार घेतो.
दर्शविलेले मशीन YX65-430 प्रोफाइल बनवते. तुमच्या पॅनेलसाठी आवश्यक असलेल्या भूमिती आणि ऑपरेशनशी तिच्या प्रक्रिया व्यवस्थेची तुलना करा.
प्रत्येक ऑर्डर लाइन शोधण्यायोग्य ठेवा
रेखाचित्र पुनरावृत्ती · कॉइल संदर्भ · समाप्त लांबी · प्रमाण · वैशिष्ट्य रेखाचित्र आणि डेटाम · बॅच किंवा पॅक मार्क.
भिन्न लांबी किंवा वैशिष्ट्ये त्यांच्या स्वतःच्या ओळींमध्ये विभक्त करा. अनेक लहान तुकडे कट आणि हाताळणी घटना जोडतात; लांब पॅनेल मर्यादित ऑपरेशन प्राप्त, तपासणी किंवा पॅकिंग करू शकतात.
कामाची योजना करा, नंतर पॅनेल तपासा
प्रत्येक बदल टूलिंग, शेड्युलिंग किंवा हाताळणीवर परिणाम करतो. उत्पादनापूर्वी जुळणारी तपासणी आवश्यकता सेट करा.
प्रोफाइल आणि साहित्य पुनरावृत्ती
रेखांकन पुनरावृत्ती आणि कॉइलच्या परिस्थितीशी रोल, मार्गदर्शक आणि कटर जुळवा.
परिणामी विभागाची ओळख, गंभीर परिमाणे आणि पृष्ठभाग समाप्तीची पडताळणी करा.
लांबी, प्रमाण आणि बॅच क्रम
प्रत्येक ऑर्डर लाइनसाठी प्राप्त व्यवस्था आणि पॅक गुणांसह कटिंग वारंवारता आणि बॅच क्रम सेट करा.
स्वीकृत पॅनेलची लांबी आणि प्रमाण त्याच कट सूचीसह समेट करा.
छिद्र / खाच आणि स्थिती डेटा
वैशिष्ट्य टूलिंग, ऑपरेशन ऑर्डर, नियंत्रणे आणि कट टोकाशी संबंधित स्थिती निर्दिष्ट करा.
त्याच निर्दिष्ट डेटाममधून छिद्र किंवा खाच आकार आणि स्थान मोजा.
वक्रता किंवा बदलणारी रुंदी
अंतिम लांबीच्या दिशेने आकार आणि रुंदीचा कोणताही फरक परिभाषित करा जेणेकरून प्रक्रियेच्या मूल्यांकनामध्ये योग्य इनफीड आणि आउटफीड इंटरफेस समाविष्ट असतील.
प्रातिनिधिक नमुन्यावर परिणामी भूमिती आणि कनेक्शन फिटचे मूल्यांकन करा.
वक्र आणि टेपर्ड पॅनेलसाठी प्रक्रिया तयार करा
BMS टेपर क्षमतेसह स्वयंचलित आकार-बदलणारे कर्व्हिंग उपकरणे आणि स्वयंचलित टेपर्ड-शीट स्लिटिंग उपकरणे पुरवते. वक्र लांबीच्या दिशेने आकार बदलते; टॅपरिंग विकसित रुंदी बदलते. कट-लांबीची सेटिंग एकतर भूमिती तयार करू शकत नाही.
YX65-230/600 कर्व्हिंग मशीन
230-600 मिमी समायोज्य प्रक्रिया श्रेणी; 0.8-1.2 मिमी ॲल्युमिनियम; 18 मी/मिनिट; 2.2 kW.
स्वयंचलित टेपर्ड-शीट स्लिटर
1,300 मिमी पर्यंत प्रक्रिया रुंदी; Al-Mg-Mn 0.76–1.2 मिमी किंवा रंग स्टील 0.3–0.7 मिमी; 18 मी/मिनिट
कर्व्हिंग आणि टेपर ऑपरेशन्स जुळवा
YX65-230/600 कर्व्हिंग मशीन हार्ड-क्रोम प्लेटिंगसह उष्णता-उपचारित Cr15 रोलर्स वापरते. टॅपर्ड-शीट स्लिटरमध्ये 1 मीटरपेक्षा 150 मिमी पर्यंत सांगितलेल्या रुंदीचा बदल आहे.
तयार वक्रता किंवा टेपर, स्ट्रिप-डेव्हलपमेंट ड्रॉइंग, सीम आवश्यकता आणि जोडलेले-नमुना तपासा परिभाषित करा. त्या भूमितीभोवती स्लिटिंग, फॉर्मिंग, कर्व्हिंग आणि रिसीव्हिंग इंटरफेस समन्वयित करा; निवडलेले उपकरण पॅकेज प्रक्रियेचा क्रम ठरवते.
तुमच्या पॅनेल प्रोफाइलशी कॉइल जुळवा
BMS YX65 कॉन्फिगरेशन रंगीत स्टील आणि Al-Mg-Mn ॲल्युमिनियम बनवतात. साहित्य, जाडी, उत्पन्नाचा दर्जा आणि विभाग एकत्र निवडा, त्यानंतर आवश्यक भूमिती आणि फिनिशच्या विरूद्ध प्रतिनिधी कॉइल नमुन्यांचे मूल्यांकन करा.

कॉइल गुणधर्म रेषेवर कसा परिणाम करतात
- ग्रेड, जाडी आणि ताकद
- ग्रेड आणि ताकद फॉर्मिंग आणि स्प्रिंगबॅकवर परिणाम करतात. लक्ष्य विभाग, जाडी आणि चाचणी कॉइलसह उत्पन्न आणि तन्य डेटाची स्वतंत्रपणे तुलना करा.
- कोटिंग, पृष्ठभाग आणि फीड रुंदी
- मेटलिक किंवा पेंट कोटिंग, समाप्त निकष आणि सपाट फीड रुंदी निर्दिष्ट करा. ते मार्गदर्शक, टूलिंग संपर्क, कट कडा आणि नमुना तपासणी प्रभावित करतात.
- कॉइल लोडिंग आणि पे-ऑफ
- सहाय्यक उपकरणे आणि त्याचे इंटरफेस सुमारे आकार:
- कॉइल वस्तुमान आणि आत/बाहेरील व्यास
- लोडिंग पद्धत आणि पे-ऑफ आवश्यकता
जेव्हा कॉइलला स्लिटिंगची आवश्यकता असते
आवश्यक फीड पट्टीपेक्षा रुंद असलेल्या कॉइलसाठी, वेगळ्या स्लिटिंग पुरवठा किंवा तयारी प्रक्रियेची योजना करा. तयार करण्यापूर्वी पटलच्या रेखांकनाशी स्लिट रुंदी जुळवा.
जेव्हा साहित्य बदलते
Al-Mg-Mn ॲल्युमिनियम खाली दर्शविलेल्या YX65 मटेरियल स्कोपचा भाग आहे. भिन्न मिश्रधातू किंवा स्वभाव, तांबे, उच्च-शक्तीचे स्टील किंवा निवडलेल्या कॉन्फिगरेशनच्या बाहेर जाडीसाठी सामग्री आणि टूलिंग पुनरावलोकन आवश्यक आहे. केवळ समान जाडी योग्यता स्थापित करत नाही.
| पॅरामीटर | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| लागू साहित्य | कलर स्टील (GI/PPGI/PPGL); Al-Mg-Mn ॲल्युमिनियम | कलर स्टील (GI/PPGI/PPGL); Al-Mg-Mn ॲल्युमिनियम | कलर स्टील (GI/PPGI/PPGL); Al-Mg-Mn ॲल्युमिनियम |
| रंग-स्टील जाडी | 0.4-0.80 मिमी | 0.4-0.80 मिमी | 0.4-0.80 मिमी |
| Al-Mg-Mn जाडी | 0.8-1.2 मिमी | 0.8-1.2 मिमी | 0.8-1.2 मिमी |
| शक्ती/ग्रेड | स्टील: G300 किंवा G550; ॲल्युमिनियम: निवडलेले मिश्रधातू आणि स्वभाव | स्टील: G300 किंवा G550; ॲल्युमिनियम: निवडलेले मिश्रधातू आणि स्वभाव | स्टील: G300 किंवा G550; ॲल्युमिनियम: निवडलेले मिश्रधातू आणि स्वभाव |
| कव्हर रुंदी फीड रुंदी | 430 मिमी | 300 / 400 / 500 / 600 मिमी | 418 मिमी |
| फीड रुंदी फॉर्मिंग | निवडलेल्या प्रोफाइल रेखांकनासाठी विकसित पट्टी रुंदी | निवडलेल्या प्रोफाइल रेखांकनासाठी विकसित पट्टी रुंदी | निवडलेल्या प्रोफाइल रेखांकनासाठी विकसित पट्टी रुंदी |
| स्टेशन्स | 14 किंवा 17, कॉन्फिगरेशननुसार | 14 किंवा 17, कॉन्फिगरेशननुसार | 14 किंवा 17, कॉन्फिगरेशननुसार |
| गती | 20-25 मी/मिनिट | 20-25 मी/मिनिट | 18-20 मी/मिनिट |
| बॉडी | 7.5 kW, VFD | 7.5 kW, VFD | 7.5 kW, VFD |
| फॉर्मिंग | हायड्रोलिक प्रोफाइल कातरणे; Cr12MoV, उष्णता उपचार | हायड्रोलिक प्रोफाइल कातरणे; Cr12MoV, उष्णता उपचार | हायड्रोलिक प्रोफाइल कातरणे; Cr12MoV, उष्णता उपचार |
| मशीन | H400 किंवा H450, कॉन्फिगरेशननुसार | H400 किंवा H450, कॉन्फिगरेशननुसार | H400 किंवा H450, कॉन्फिगरेशननुसार |
| उत्पन्न | टेपर क्षमतेसह कर्व्हिंग मशीन; टेपर्ड-शीट स्लिटर; योग्य छप्पर सीमर | टेपर क्षमतेसह कर्व्हिंग मशीन; टेपर्ड-शीट स्लिटर; योग्य छप्पर सीमर | टेपर क्षमतेसह कर्व्हिंग मशीन; टेपर्ड-शीट स्लिटर; योग्य छप्पर सीमर |
लहान स्क्रीनवर तुलना क्षैतिजरित्या स्क्रोल करा. कव्हर रुंदी ही प्रोफाइल निवडी आहेत, फीड-स्ट्रीप रुंदी किंवा एक टूलिंग सेट प्रत्येक विभाग बनवते असे वचन नाही. कॉन्फिगरेशन म्हणून 14- किंवा 17-स्टेशन लेआउट, फ्रेम आणि जुळलेली उपकरणे निवडा. 7.5 kW मोटर रेटिंग एकूण-लाइन इलेक्ट्रिकल मागणीपेक्षा वेगळे आहे.
तुम्ही चालवलेल्या ऑर्डरवर आउटपुट मोजा
उत्पादनाचे मूल्यांकन करण्यासाठी मान्य बॅच वेळेवर स्वीकारलेले आउटपुट वापरा. YX65-430 आणि YX65-300/400/500/600 कॉन्फिगरेशनमध्ये 20-25 m/min ची फॉर्मिंग-स्पीड स्पेसिफिकेशन आहे; YX65-418 18-20 मी/मिनिट आहे. हे प्रति तास हालचाली, स्वीकारलेले नाही पॅनेलचे वर्णन करते.
प्रारंभ आणि समाप्त सेट करा
रेखाचित्र, कॉइल, कॉन्फिगरेशन, कट सूची आणि बॅच आकार ओळखा. वेळेची सुरुवात कॉइल/सेट-अप कामाने होते की पहिल्या उत्पादन पॅनेलने होते आणि ते कटिंग, तपासणी किंवा पॅक हँडओव्हरवर संपते की नाही हे मान्य करा.
प्रत्येक तुलनेसाठी समान सीमा वापरा. निघून गेलेल्या बॅचच्या वेळेपेक्षा वेगळा तयार होण्याचा वेळ रेकॉर्ड करा.
रेकॉर्ड स्टॉप आणि ओव्हरलॅपिंग काम
लॉग कटिंग/पंचिंग स्टॉप, कॉइल बदल, सेटिंग्ज, दोष आणि प्राप्त किंवा पॅकिंगची प्रतीक्षा. वास्तविक इव्हेंटची सुरुवात आणि समाप्ती वेळ रेकॉर्ड करा; काही तपासणी आणि हाताळणी उत्पादनास ओव्हरलॅप करू शकतात.
बॅचसाठी एक निघून गेलेल्या वेळेचा रेकॉर्ड ठेवा. आच्छादित कार्यांचा सारांश समान मिनिटे दोनदा मोजला जाईल.
फक्त स्वीकृत आउटपुट मोजा
स्वीकृत पॅनेलमधून चाचणीचे तुकडे आणि नाकारलेले तुकडे वेगळे करा. मिश्र लांबीसाठी, प्रत्येक ऑर्डर लाइनसाठी एकूण स्वीकृत परिमाण × समाप्त लांबी.
स्वीकृत मीटरला निघून गेलेल्या तासांनी विभाजित करा किंवा स्वीकृत तुकडा मोजणीला त्याच संपलेल्या तासांनी तुकड्या/तासाने विभाजित करा. निकालासह नकार आणि थांबण्याच्या नोंदी ठेवा.
समान वेळेच्या सीमारेषेखाली मिश्र-लांबीच्या ऑर्डरची तुलना करा: वारंवार शॉर्ट कट आणि लाँग-पॅनल प्राप्त करणे समान गतीने आउटपुट बदलू शकते. स्वीकृती रन परिभाषित करा
तुमच्या कार्यशाळेतून लांब फलक हलवत रहा
संपूर्ण कार्यशाळा ते वितरण मार्गाद्वारे सर्वात लांब तयार पॅनेलची योजना करा. मशीन फूटप्रिंट हा त्या जागेच्या आवश्यकतेचा फक्त एक भाग आहे.

कटरच्या पलीकडे पॅनेलला समर्थन द्या
-
संपूर्ण मार्ग तपासा
लाइन निकास, समर्थन आणि तपासणी क्षेत्र, हस्तांतरण बिंदू, तात्पुरते स्टोरेज, पॅकिंग आणि लोडिंगचा नकाशा तयार करा. दरवाजे आणि वळणे तपासा.
-
प्राप्त व्यवस्था आकार
पॅनेलची लांबी, वस्तुमान, कडकपणा आणि समाप्त करण्यासाठी समर्थन, कर्मचारी आणि हाताळणी उपकरणे जुळवा. व्यवस्था प्राप्त करू शकणारी कमाल पॅनेल लांबी सेट करा.
-
पॅकिंग आणि डिस्पॅचची योजना करा
गंतव्यस्थानावर बंडल संरक्षण, लोडिंग आणि पावती परिभाषित करा. पुरवठ्याच्या व्याप्तीमध्ये कोणतेही आवश्यक फोर्कलिफ्ट किंवा स्वयंचलित स्टेकर समाविष्ट करा.
जेव्हा जागा मार्ग बदलते तेव्हा
- सर्वात लांब पॅनेल
- लेआउट ऑर्डर करण्यापूर्वी निर्गमन जागा किंवा अभिमुखता बदलू शकत नाही किंवा उत्पादन मार्गाचे पुनर्मूल्यांकन करू शकत नाही.
- तपासणी किंवा पॅकिंगमध्ये समावेश होतो .
- आउटपुट चाचणीसह पुनरावलोकन समर्थन, संसाधने हस्तांतरित करणे आणि बॅच/पॅक फ्लो यांचा
- पॅक वाहन किंवा गंतव्यस्थानापर्यंत पोहोचू शकत नाही
- दरवाजे, टर्निंग पॉइंट्स, लोडिंग पद्धत, वाहतूक आणि गंतव्य हस्तांतरित परिस्थिती.
जर वाहतूक पॅनेलची लांबी मर्यादित करत असेल तर तुम्ही वितरीत करू शकता, फॅक्टरी पुरवठ्याची तुलना साइट फॉर्मिंगसाठी उपयुक्त असलेल्या उपकरणांसह करा. पहा उत्पादन-स्थान तुलना.
पूर्ण झालेल्या पॅनेलची गुणवत्ता तपासा
वास्तविक कॉइल आणि प्रातिनिधिक ऑर्डर वापरून परिभाषित परिमाण, फिनिश आणि कनेक्शन निकषांविरूद्ध पॅनेल स्वीकारा. चाचणीपूर्वी सॅम्पलिंग आणि मापन अटींशी सहमत.
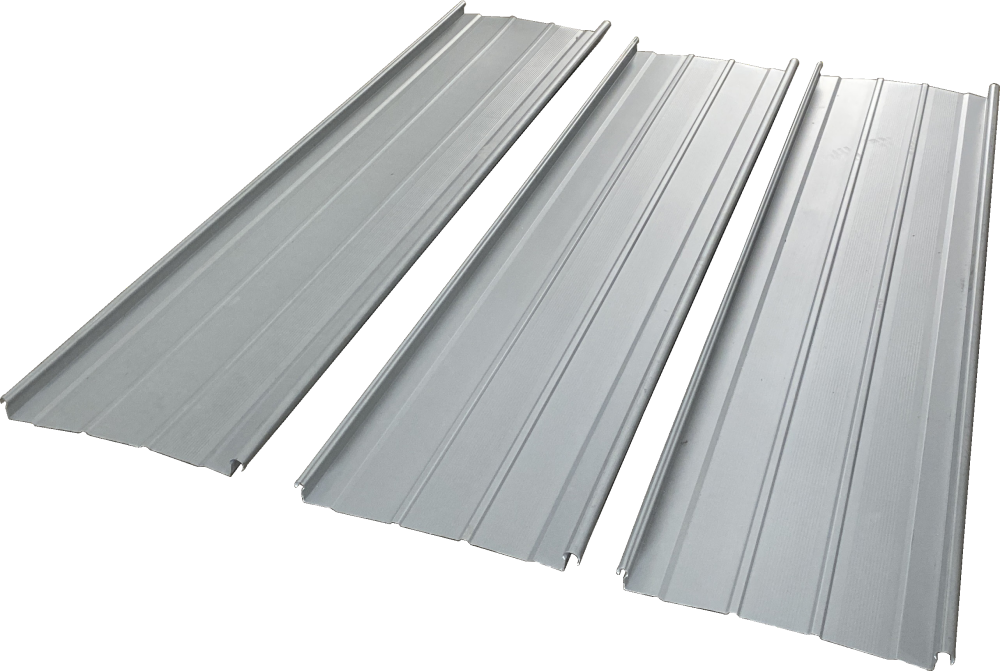
नमुना त्याच्या उत्पादनाच्या नोंदीसह ठेवा
प्रत्येक नमुना त्याच्या रेखांकन पुनरावृत्ती, कॉइल तपशील, मशीन कॉन्फिगरेशन आणि ऑर्डर लाइनशी लिंक करा. मोजमाप म्हणून परिमाणे आणि वैशिष्ट्य स्थिती रेकॉर्ड करा; दृश्यमान स्वरूप दस्तऐवजीकरण करण्यासाठी छायाचित्रे वापरा.
पॅनेल चेक परिभाषित करा
विभाग भूमिती
सहमत रेखाचित्र पुनरावृत्ती आणि त्याचे डेटा, मापन बिंदू आणि सहिष्णुतेच्या विरूद्ध विभाग मोजा. धावण्यापूर्वी उपकरणे आणि नमुने निर्दिष्ट करा.
ओळखलेला नमुना आणि विभाग मोजमाप ठेवा. रेखाचित्र मालक, लाइन पुरवठादार आणि QC समीक्षक यांनी तपासणी पद्धतीशी सहमत असणे आवश्यक आहे.
लांबी आणि स्थान वैशिष्ट्ये
कॉन्फिगर केलेली साधने आणि मान्य मापन पद्धती वापरून, कट सूचीच्या शेवटी आणि वैशिष्ट्य डेटामधून पॅनेलची लांबी आणि छिद्र किंवा खाच स्थिती तपासा.
ऑर्डर लाइननुसार स्वीकृत लांबी, प्रमाण आणि वैशिष्ट्य स्थान रेकॉर्ड करा. उत्पादन आणि QC ला समान डेटा संदर्भ आवश्यक आहेत.
कट शेवट आणि पृष्ठभाग
वास्तविक कॉइलपासून बनवलेल्या प्रातिनिधिक लांबीवरील कट टोके आणि पृष्ठभाग तपासा. कॉइल आणि तयार केलेल्या पॅनेलची मान्य किनार आणि समाप्तीच्या निकषांशी तुलना करा.
त्या तुलना आणि निरीक्षणे ठेवा. खरेदीदार आवश्यक समाप्त परिभाषित करतो; स्वीकृती योजना त्याचे पुनरावलोकन कोण करते हे ओळखते.
सरळपणा आणि हाताळणी
पॅनेलला कसे समर्थन दिले जाते आणि निरीक्षण केले जाते हे सांगून, सहमत उत्पादनाच्या टप्प्यावर सरळपणाचे मूल्यांकन करा. प्रातिनिधिक पॅनेल आणि त्याचा हाताळणी इतिहास ठेवा.
उत्पादन, हाताळणी आणि QC ने पुनरावलोकनाधीन अवस्था ओळखली पाहिजे जेणेकरून परिणाम तयार करणे आणि हाताळणे स्वतंत्रपणे तपासले जाऊ शकते.
कनेक्शन फिट
निर्दिष्ट शेजारी पॅनेल, वीण भाग आणि बंद करण्याच्या पद्धतीसह नमुना एकत्र करा. सिस्टम किंवा इंटरफेस मालक फिट आणि क्लोजिंग निकष परिभाषित करतात.
वापरलेल्या भाग आणि पद्धतीसह जोडलेले नमुना ओळखा आणि ठेवा. त्याचा परिणाम त्या इंटरफेसला लागू होतो.
जेव्हा नमुना जुळत नाही
- एज किंवा जॉइंट फिट होत नाही
- समान ड्रॉइंग/सिस्टम रिव्हिजन, वास्तविक पॅनेल मोजमाप, टूलिंग, कॉइल आणि निर्दिष्ट मिलन भागांची तुलना करा.
- लांबी, छिद्र किंवा कट टोके भिन्न आहेत
- ऑर्डर डेटा, कॉन्फिगर केलेली नियंत्रणे आणि ऑपरेशन्स, साधने, समर्थन आणि मोजलेले नमुने यांची तुलना करा.
- एक लांब पॅनेल वेगळे दिसते
- , येणारी कॉइल, तयार केलेले पॅनेल, प्रतिनिधी लांबी, प्राप्त/हस्तांतरण आणि निरीक्षण परिस्थितीची तुलना करा.
- दृश्यमान लहरीपणा / तेल कॅनिंग
- संबंधित टप्प्यावर सामग्री, डिझाइन, निर्मिती, हाताळणी आणि स्थापना घटकांचे पुनरावलोकन करा. छायाचित्रावरून एक कारण देऊ नका.
समायोजन तपासण्यासाठी मशीन सूचना आणि जुळलेल्या उत्पादन रेकॉर्ड वापरा.
स्वीकृती व्याप्तीची चर्चा कराकाय बीएमएस उपाय
BMS च्या इन-हाऊस तपासणी संसाधनांमध्ये रोलर-हार्डनेस टेस्टिंग, शाफ्ट रेडियल-रनआउट मापन, CMM तपासणी आणि फिनिश-सेक्शन चेकसाठी थ्री-इन-वन गेज समाविष्ट आहे.
- प्रोफाइल भूमिती: एक ±0.5 मिमी प्रोफाइल-गेज तपासणी निकष, निर्दिष्ट विभाग आणि मापन बिंदूंवर लागू केला जातो.
- शोधण्यायोग्य मापन: कॅलिब्रेटेड मापन यंत्रे आणि तपासणी अहवाल विनंतीवर उपलब्ध आहेत.
- ऑर्डर स्वीकृती: ती मोजमाप रेखाचित्र, वास्तविक कॉइल आणि प्रतिनिधी चाचणीशी कनेक्ट करा. गेज निकष प्रत्येक परिमाण किंवा संपूर्ण छताचे कार्यप्रदर्शन परिभाषित करत नाही.
पॅनेल, संयुक्त आणि छप्पर कामगिरी
उत्पादित-पॅनल स्वीकृती, कनेक्शन फिट आणि छप्पर-प्रणाली कार्यप्रदर्शन वेगवेगळ्या प्रश्नांची उत्तरे देतात. प्रत्येक रेकॉर्ड पुढील निर्णयासाठी जबाबदार पक्षाकडे घेऊन जा.
काय उत्पादन केले होते?
रेखाचित्र, वास्तविक कॉइल, कॉन्फिगरेशन, कट सूची, नमुना ओळख आणि मोजमाप ठेवा. खरेदीदाराचे उत्पादन/QC समीक्षक आणि लाइन पुरवठादार हे उपकरणांच्या स्वीकृतीसाठी वापरतात.
काय सामील झाले होते?
समीप पटल, क्लिप आणि इतर वीण भाग, बंद साधने आणि सिस्टम सूचना ओळखा. निर्दिष्ट सिस्टम/इंटरफेस मालक फिट आणि इंस्टॉलेशन आवश्यकता परिभाषित करतो.
कोणत्या विधानसभेचे मूल्यांकन केले जाते?
छप्पर-प्रणाली पुरवठादार किंवा प्रकल्प अभियंता द्वारे प्रदान केलेल्या निर्दिष्ट असेंबली आणि प्रकल्पासाठी वारा, पाणी, उतार आणि स्पॅन आवश्यकतांसाठी पुरावे आवश्यक आहेत. मशीन पॅरामीटर्स आणि यंत्रसामग्री प्रमाणपत्रे त्या पुराव्याची जागा घेऊ शकत नाहीत.
युनायटेड स्टेट्स, सौदी अरेबिया, रशिया, भारत किंवा मेक्सिकोसाठी, गंतव्यस्थान आणि प्रकल्प दस्तऐवज आवश्यकता थोडक्यात सांगा. त्या गंतव्यस्थानासाठी निवडलेले कॉन्फिगरेशन, सिस्टम पुरावे आणि समर्थन अटींचे मूल्यांकन करा.
बीएमएस रूफ-पॅनेल लाइन्सची तुलना करा
बीएमएस रूफ-पॅनेल मशीन वेगवेगळ्या प्रोफाइल कुटुंबांना सेवा देतात. कॉन्फिगरेशन निवडण्यापूर्वी विभाग रेखाचित्र, कॉइल परिस्थिती आणि आवश्यक ऑपरेशन्सची तुलना करा.
औद्योगिक छप्पर पॅनेल मशीन: ट्रॅपेझॉइडल किंवा नालीदार
हा उत्पादन मार्ग औद्योगिक प्रोफाइल केलेल्या शीट्ससाठी आहे, YX65 स्टँडिंग-सीम कॉन्फिगरेशनपासून वेगळे आहे. पॅनेल ड्रॉइंगमधून रिब पॅटर्न, ओव्हरलॅप आणि फास्टनिंग तपशील निवडा.
1,000 mm-कव्हर संदर्भ कॉन्फिगरेशन 1,219 mm फीड स्ट्रिप वापरते. हे वेगवेगळे परिमाण आहेत: बरगड्या तयार करणे आणि कडा जोडणे सपाट पट्टीच्या रुंदीचा भाग वापरते.
बीएमएस औद्योगिक छप्पर-पॅनेल मशीन एक्सप्लोर करा1,000 मिमी-कव्हर कॉन्फिगरेशन
- साहित्य
- गॅल्वनाइज्ड किंवा रंग-लेपित स्टील; 0.3-0.8 मिमी
- सामग्रीची ताकद
- 235-390 एमपीए; कॉइलचे उत्पन्न आणि तन्य आधार निर्दिष्ट करा
- फीड / कव्हर रुंदी
- 1,219 मिमी / 1,000 मिमी
- निर्मिती गती
- अंदाजे 15-18 मी/मिनिट
- मशीन लिफाफा
- अंदाजे 9.5 × 1.8 × 1.6 मी; अंदाजे 8 टन
मशीन लिफाफा संपूर्ण कॉइल-लोडिंग, प्राप्त करणे आणि हाताळणी लेआउट वगळतो. उत्पादन योजनेसाठी निवडलेल्या प्रोफाइलचा पुरवठा स्कोप वापरा.
स्टँडिंग-सीम आणि दृष्टीस-फिक्स कॉन्फिगरेशन
यांत्रिकरित्या सीम केलेले: YX65-300/400/430/500/600, YX65-418 आणि YX25-220/430/550 कुटुंबे.
लपवलेले-फिक्स / स्नॅप-लॉक: क्लिक-लोक-शैली प्रोफाइल आणि स्नॅप-लॉक कॉन्फिगरेशन जसे की 465 मिमी-कव्हर लाइन. त्यांची क्लिप प्रतिबद्धता आणि बंद करण्याची प्रक्रिया विशिष्ट रेखाचित्राशी जुळवा.

यांत्रिकपणे seamed
YX65-300/400/430/500/600 स्टँडिंग-सीम लाइन
YX65 कुटुंबात 300, 400, 430, 500 आणि 600 मिमी-कव्हर प्रोफाइल समाविष्ट आहेत. वास्तविक ऑर्डरसाठी विभाग, रुंदी कॉन्फिगरेशन आणि जुळलेली ऑपरेशन्स निवडा.
हे कॉन्फिगरेशन पहा
लपवलेले-निश्चित
क्लिप-लोक-शैली लाइन — 700 मिमी कव्हर
Lysaght-सुसंगत प्रोफाइल भूमितीचे मूल्यमापन निवडलेल्या विभाग आणि क्लिप ड्रॉइंगच्या विरूद्ध केले जाते. 700 मिमी कव्हरची रुंदी फीड-स्ट्रिप आवश्यकतेपेक्षा वेगळी आहे.
हे कॉन्फिगरेशन पहा
लपवलेले-फिक्स / स्नॅप-लॉक
लपविलेले-फिक्स (स्नॅप-लॉक) लाइन — 465 मिमी कव्हर
YX77-465 कॉन्फिगरेशन 465 मिमी-कव्हर स्नॅप-लॉक प्रोफाइल बनवते. त्याच्या वीण कडा, क्लिप इंटरफेस आणि कॉइल ग्रेड आवश्यक असेंब्लीशी जुळवा.
हे कॉन्फिगरेशन पहा
लपवलेले-फिक्स / स्नॅप-लॉक
स्नॅप-लॉक रूफ पॅनेल लाइन
आवश्यक लाइन आणि कनेक्शन फिट करण्यासाठी अचूक स्नॅप-लॉक एज भूमिती, क्लिप तपशील आणि कॉइल तपशील वापरा.
हे कॉन्फिगरेशन पहासर्व चार कॉन्फिगरेशन्सची तुलना करण्यासाठी स्क्रोल करा.
छप्पर-पॅनेल मशीन लेआउट आणि तपशील
सचित्र मशीन, विभाग रेखाचित्र, फीडिंग व्यवस्था आणि प्रोफाइल कातरणे पहा. निवडलेल्या लाइन कॉन्फिगरेशनची व्याख्या करण्यासाठी वरील मॉडेल तुलना वापरा.
कोटेशनमध्ये काय समाविष्ट आहे ते परिभाषित करा
तुलनात्मक अवतरणांसाठी, समान प्रोफाइल, कॉइल, ऑर्डर फंक्शन्स, रेखाचित्र पुनरावृत्ती आणि गंतव्यस्थान वापरा. प्रत्येक आयटमला समाविष्ट केलेले, पर्यायी, खरेदीदाराने पुरवलेले किंवा वगळलेले म्हणून चिन्हांकित करा आणि प्रत्येक उपकरण इंटरफेसच्या मालकाचे नाव द्या.
- मेन लाइन आणि प्रोफाइल टूलिंग
- ड्रॉइंग रिव्हिजन, रोल्स, गाइड्स, कंट्रोल्स आणि निर्दिष्ट पंचिंग/प्रोफाइल-शिअरिंग फंक्शन्स ओळखा.
- कॉइल आणि फिनिश-पॅनल हाताळणी
- यादी डीकॉइलिंग/लोडिंग, कोणतीही स्वतंत्र पट्टी तयार करणे, प्राप्त करणे, हस्तांतरण, पॅकिंग आणि पुढील ऑपरेशन्स.
- कागदपत्रे, सुटे आणि सेवा
- तांत्रिक, इलेक्ट्रिकल आणि ऑपरेटिंग फाइल्सची नावे; स्वीकृती नोंदी; दस्तऐवज भाषा; पोशाख भाग; कमिशनिंग, प्रशिक्षण आणि समर्थन शुल्क.
बजेट श्रम, भौतिक नुकसान, उपभोग्य वस्तू, यादी, रसद आणि सेवा ओळीच्या बाजूने. नफा आणि परतफेड गणनेसाठी प्रकल्प खर्च आणि वास्तविक ऑर्डर डेटा आवश्यक आहे.
तृतीय-पक्ष प्रोफाइल नावे केवळ सुसंगततेचे वर्णन करण्यासाठी वापरली जातात.
बीएमएस मॅन्युफॅक्चरिंग आणि तुमच्या लाइनसाठी सपोर्ट
उत्पादनासाठी तयार हँडओव्हरसाठी योग्य साइट परिस्थिती, प्रतिनिधी चाचणी आणि प्रशिक्षित ऑपरेटर आवश्यक आहेत. मशीन दस्तऐवज, समर्थन जबाबदाऱ्या आणि शुल्क समान पुरवठा करारामध्ये ठेवा.
चीनमध्ये उत्पादन आणि मशीनिंग
BMS चीनमधील मशीनिंग संसाधनांसह रोल-फॉर्मिंग-मशीन मॅन्युफॅक्चरिंगची जोड देते. पॅनेल विभागाला त्याच्या टूलिंग आणि उत्पादन आवश्यकतांशी जोडून ग्राहकांच्या रेखाचित्रांभोवती मशीन विकसित केल्या जाऊ शकतात.
बीएमएस मॅन्युफॅक्चरिंग एक्सप्लोर करा →ISO 9001, CE आणि UKCA
ISO 9001:2015 मध्ये Xiamen BMS ग्रुपचे सदस्य असलेल्या Fujian Brand Forming Machinery Co., Ltd. ची गुणवत्ता-व्यवस्थापन प्रणाली समाविष्ट आहे. SGS-जारी केलेले CE आणि UKCA पडताळणी रोल-फॉर्मिंग-मशीन नमुन्यांची चिंता करते. ऑर्डर केलेल्या मशीनची ओळख आणि गंतव्य त्याच्या अनुरूप कागदपत्रे आणि ऑपरेटिंग सूचनांशी जुळवा.
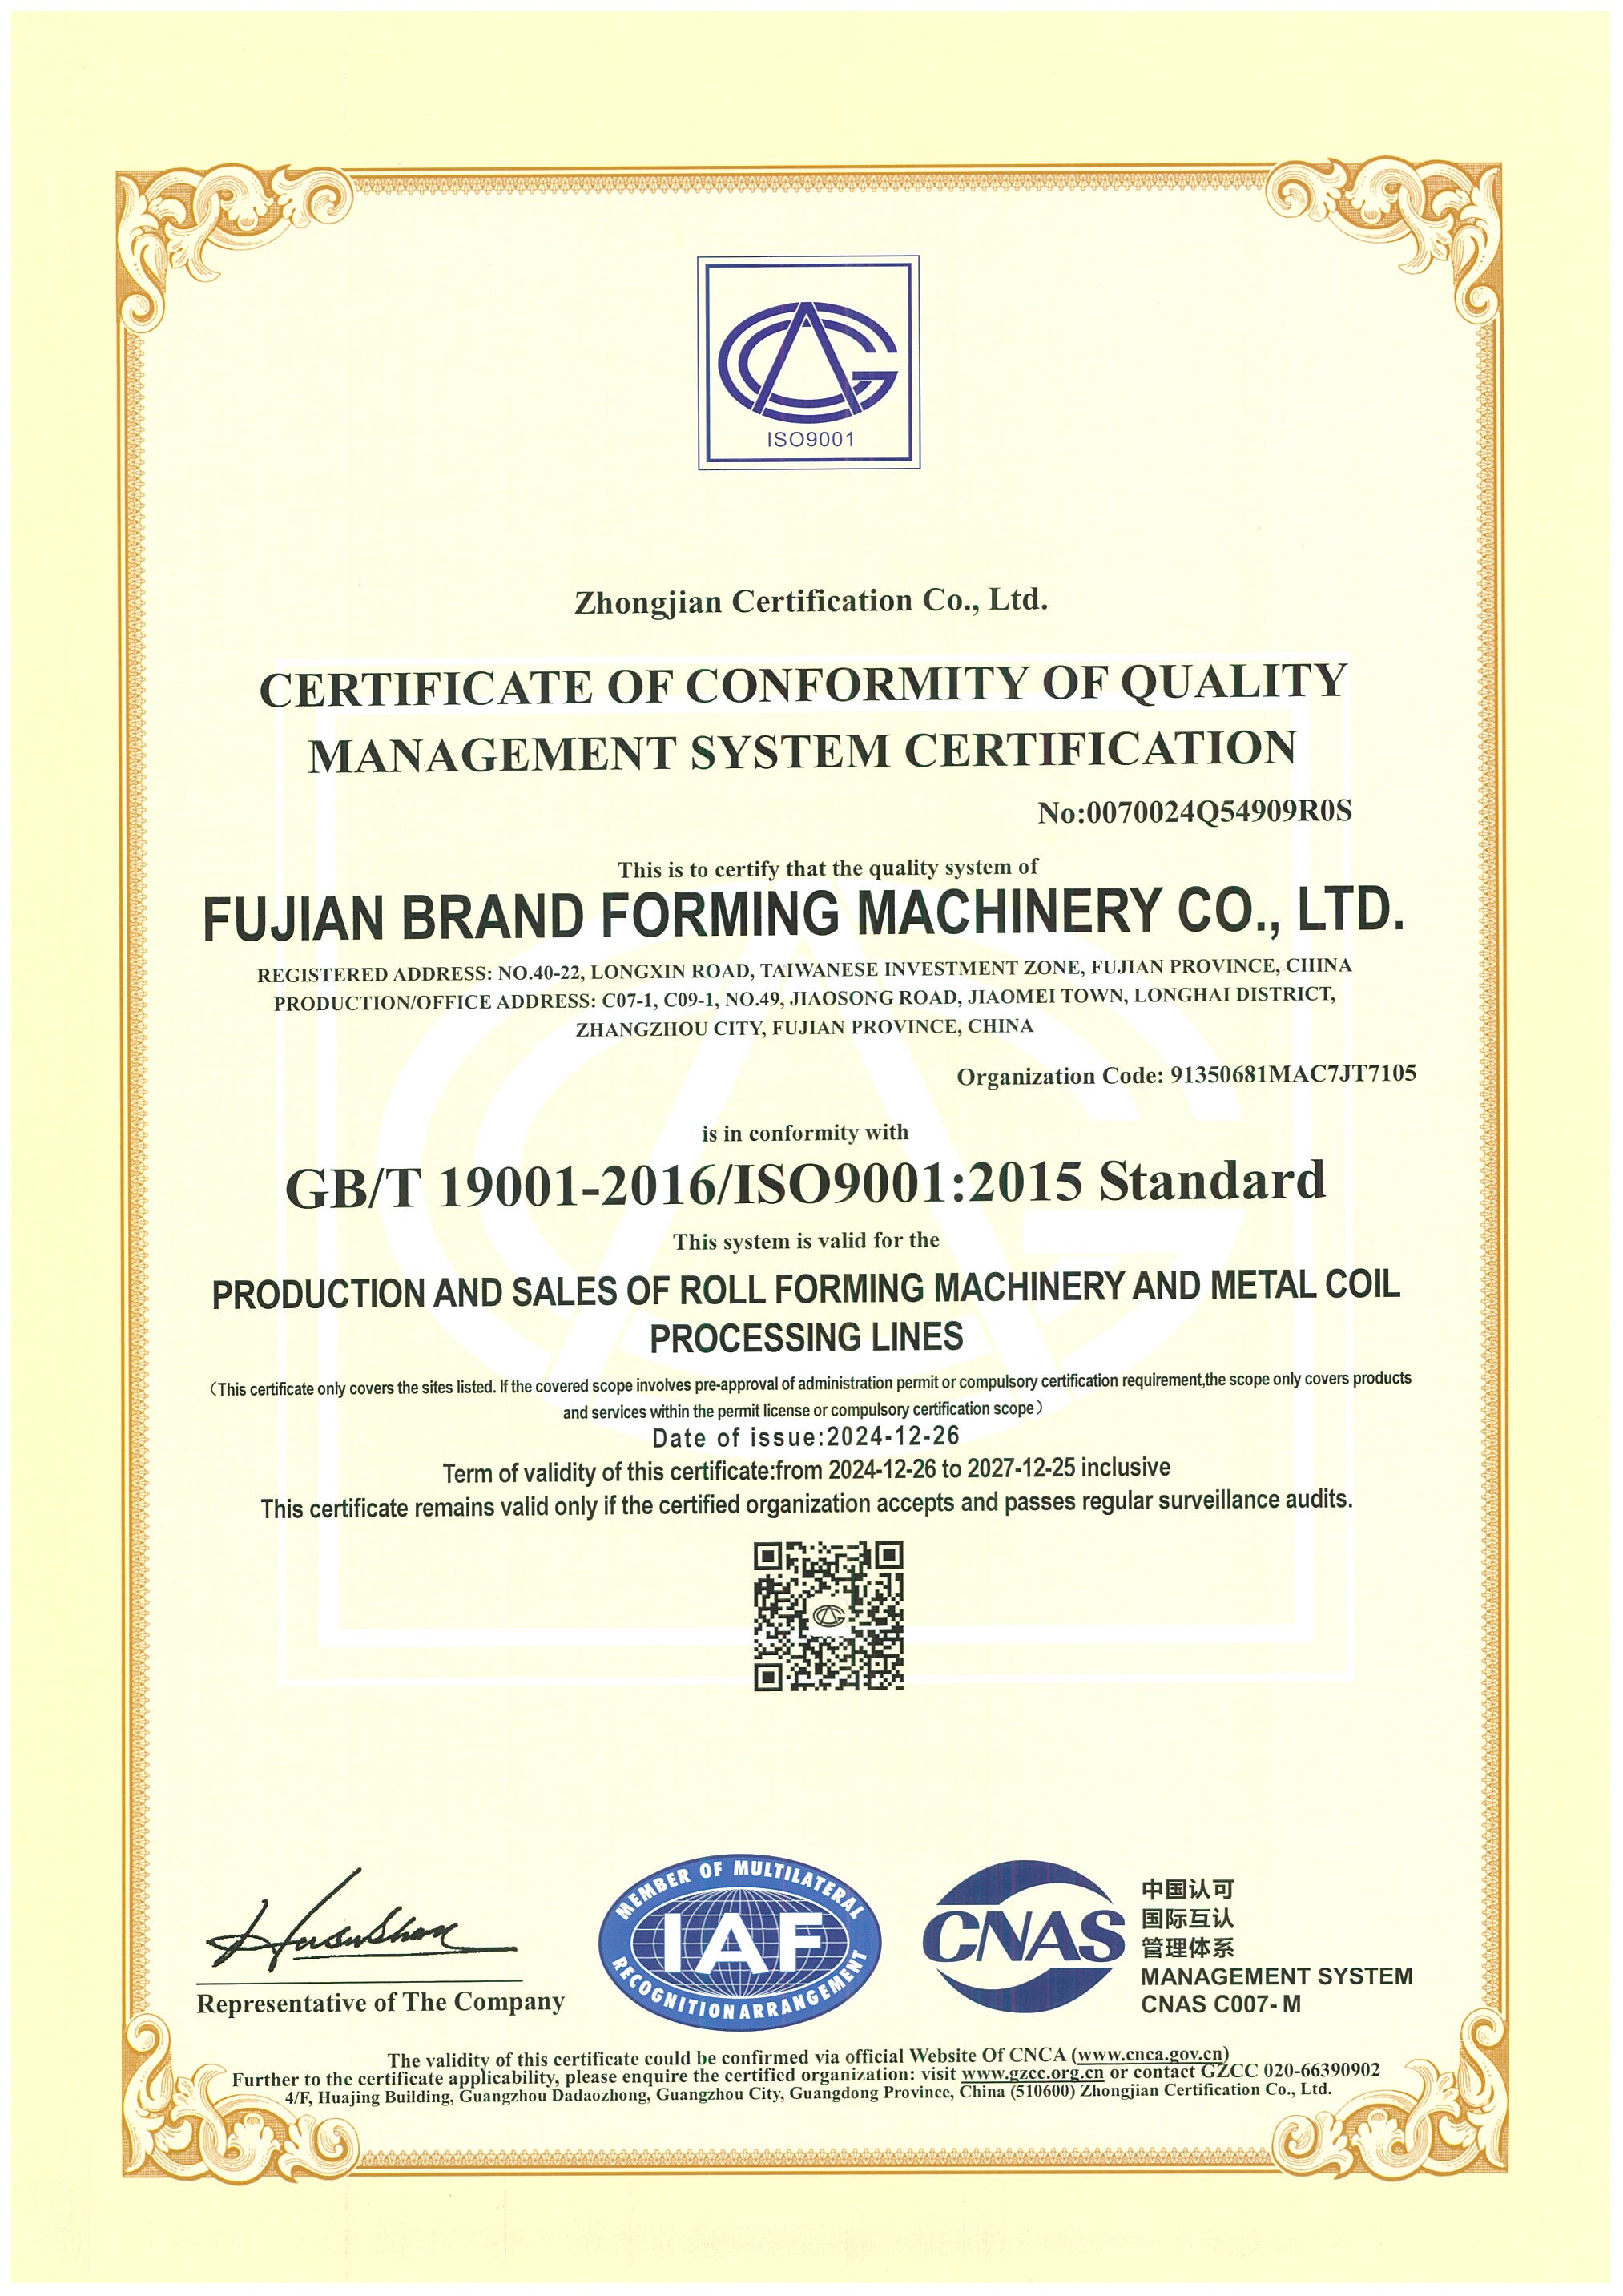 ISO 9001:2015
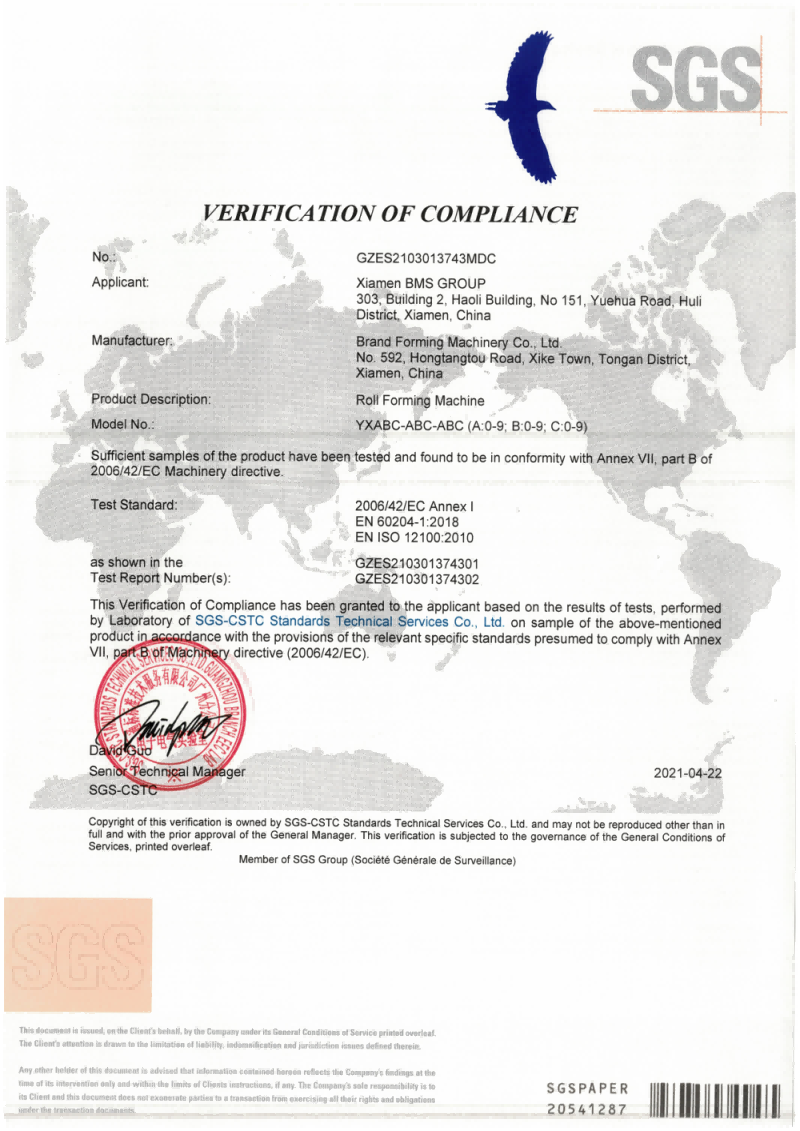 CE मशिनरी पडताळणी
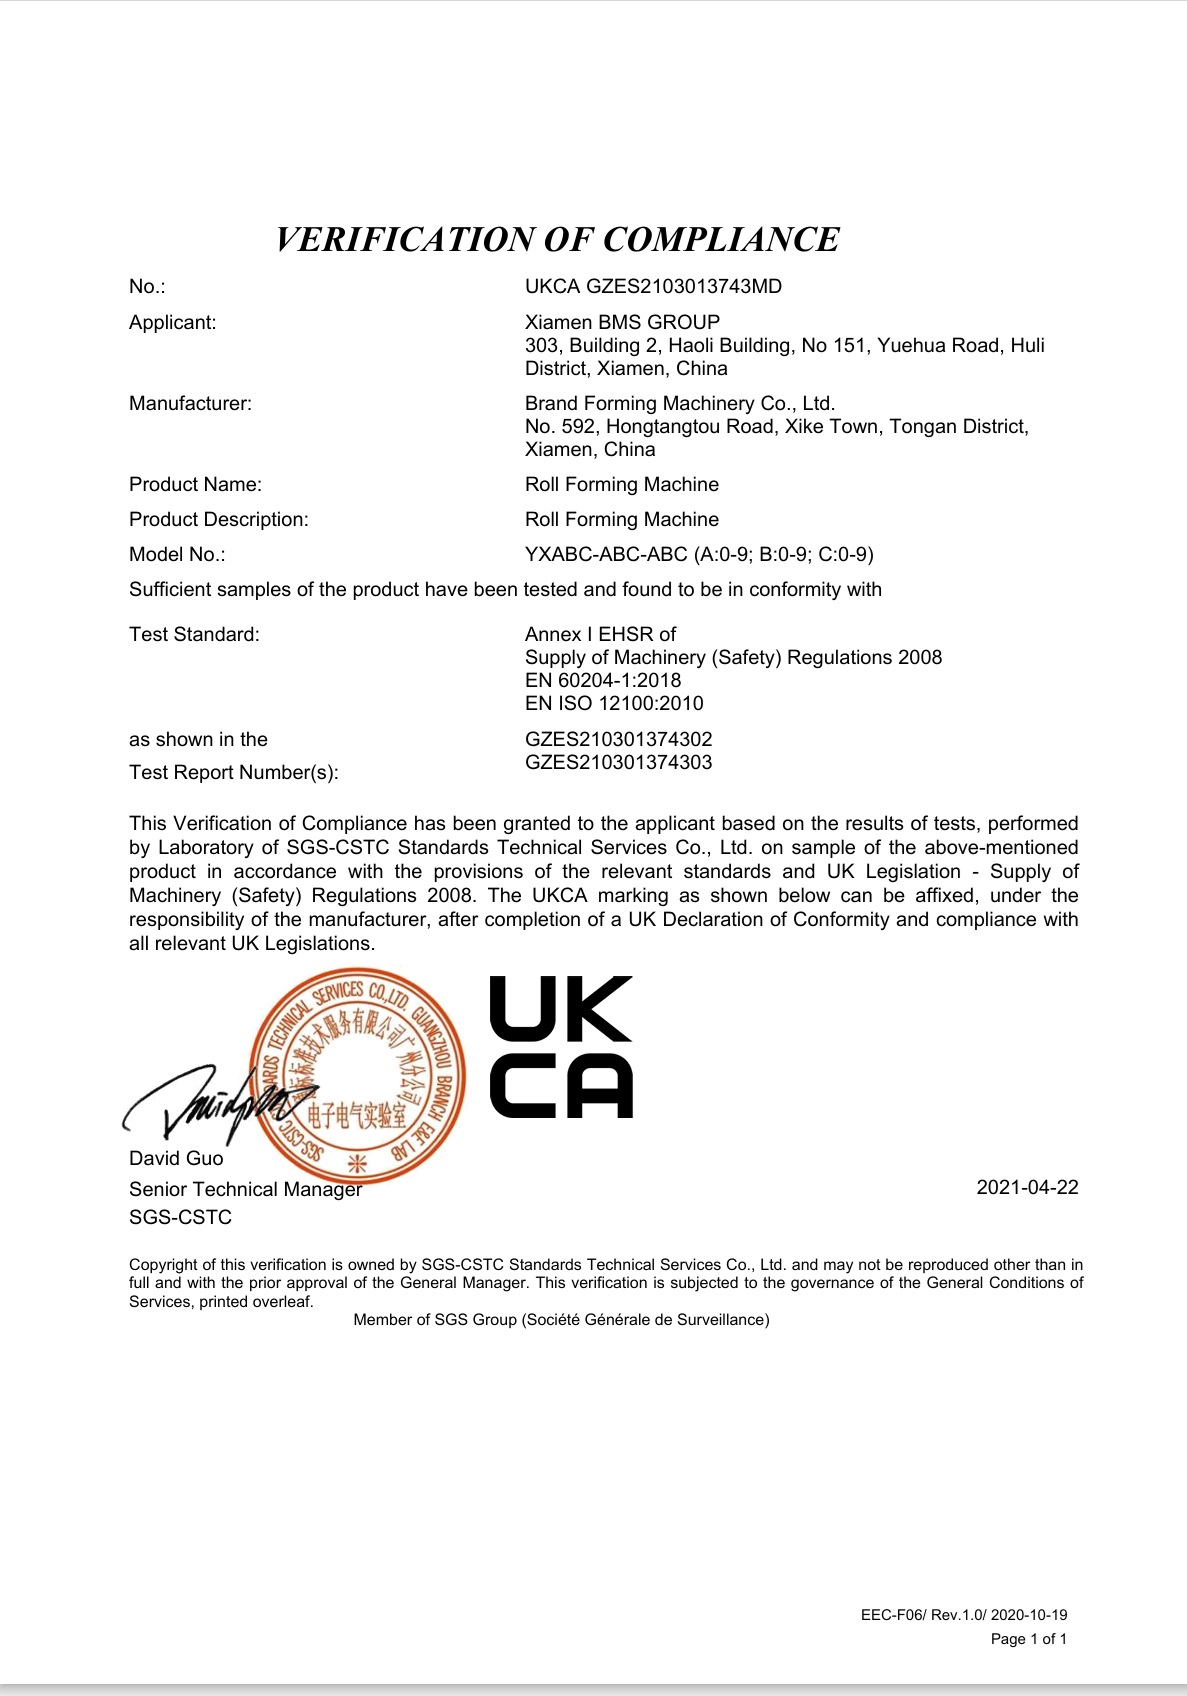 UKCA मशिनरी पडताळणी
दोन वर्षांची वॉरंटी आणि परदेशी समर्थन
बीएमएस भाग आणि मजुरांसाठी दोन वर्षांची वॉरंटी प्रदान करते, यशस्वी स्थापना आणि खरेदीदाराच्या साइटवर सुरू करण्यापासून, योग्य ऑपरेशन आणि देखभालीच्या अधीन राहून.
दक्षिण आशिया, मध्य पूर्व, दक्षिण अमेरिका, उत्तर अमेरिका, युरोप आणि दक्षिण कोरियामध्ये प्रादेशिक सेवेसह सहा परदेशी सेवा केंद्रे बीएमएस मशीनला समर्थन देतात. मशीनच्या संपूर्ण सेवा जीवनात तांत्रिक समर्थन चालू राहते.
परदेशात स्थापना शुल्क आकारले जाते. खरेदीदार व्हिसा सहाय्य, परतीचे विमान भाडे आणि स्थानिक निवास प्रदान करतो. तुमच्या कोटेशनमध्ये लागू सेवा शुल्क, वॉरंटी अपवर्जन आणि समर्थन व्यवस्था समाविष्ट करा.
BMS सेवा अटी वाचा →
कार्यशाळेची तयारी
पूर्ण रेषेची परिमाणे, विद्युत पुरवठा आणि कनेक्शन आवश्यकता वापरून अनलोडिंग आणि कार्यरत लेआउटची योजना करा. केवळ मोटर रेटिंग साइट पॉवर कनेक्शन निर्दिष्ट करत नाही.
साइट समन्वयक आणि पात्र कनेक्शन प्रदात्याचे नाव सांगा आणि आगमनापूर्वी त्यांचे कार्य वाटप करा.
कमिशनिंग चाचणी
निवडलेल्या रेखाचित्र, वास्तविक कॉइल आणि प्रतिनिधी कट सूचीसह कार्यात्मक तपासणी आणि स्टार्ट-अप नमुने चालवा. उत्पादनात सोडण्यासाठी आवश्यक निरीक्षणे आणि स्वीकृती अटींची नोंद करा.
कोण उपस्थित राहते, पुरवठादाराची मदत, पद्धत आणि व्याप्ती, शुल्क आणि हस्तांतराची स्थिती परिभाषित करा.
ऑपरेटर प्रशिक्षण
ऑपरेटर आणि देखभाल कार्ये, प्रशिक्षण भाषा, वितरण पद्धत आणि मशीन फाइल्स सेट करा. प्रशिक्षण रेकॉर्डमध्ये प्रशिक्षक आणि उपस्थितांना ओळखा.
मशीनचे ऑपरेशन आणि मेंटेनन्स ट्रेनिंग रुफ-सिस्टम इन्स्टॉलेशन किंवा इंजिनिअरिंग इंस्ट्रक्शनपासून वेगळे ठेवा.
भाग आणि समर्थन
लिखित अटींमध्ये पोशाख भाग, पुरवठा केलेले सुटे आणि समर्थन संपर्क ओळखा.
तांत्रिक समर्थनासाठी मशीनची ओळख, देखभाल रेकॉर्ड आणि दोष प्रतिमा किंवा व्हिडिओ तयार ठेवा. हँडओव्हर फाइलमध्ये सेवा संपर्क आणि कोणतेही शुल्क आकारले जाणारे काम ठेवा.
तुमची उत्पादन हँडओव्हर फाइल
- स्वीकृती रेकॉर्डसह कॉन्फिगरेशन आणि रेखाचित्रांची पुष्टी केली
- ऑपरेटिंग, इलेक्ट्रिकल आणि मेंटेनन्स फाइल्स, तसेच पोशाख- आणि स्पेअर-पार्ट ओळख
- प्रशिक्षण रेकॉर्ड आणि लेखी हमी आणि समर्थन अटी
तुमच्या उत्पादन लाइनबद्दल प्रश्न
कॉन्फिगरेशन आणि व्यावसायिक प्रश्नांची उत्तरे जी उपकरणे निवड बदलू शकतात.
कट लांबी बदलल्याने प्रोफाइल बदलत नाही. दुसरी रुंदी, बरगडी किंवा सीमला त्याच्या स्वतःच्या रेखांकनाच्या विरूद्ध टूलिंग आणि कॉन्फिगरेशन पुनरावलोकन आवश्यक आहे.
लांबी आणि प्रोफाइल बदलांची तुलना कराBMS साइट उत्पादनासाठी 20 फूट किंवा 40 फूट कंटेनरमध्ये कॉन्फिगर केलेल्या स्टँडिंग-सीम लाइन ऑफर करते. योग्य प्रवेश, पॉवर, क्रू, हवामान संरक्षण आणि दीर्घ-पॅनल प्राप्तीसह, निश्चित-कार्यशाळेच्या ओळीतून ते कॉन्फिगरेशन स्वतंत्रपणे निवडा.
उत्पादन स्थानांची तुलना कराYX65 तुलनेमध्ये 0.4-0.80 mm वर रंगीत स्टील आणि 0.8-1.2 mm वर Al-Mg-Mn ॲल्युमिनियम समाविष्ट आहे. स्टील उत्पादन ग्रेड किंवा ॲल्युमिनियम मिश्र धातु आणि टेम्पर, कोटिंग आणि फीडची रुंदी निवडलेल्या प्रोफाइल आणि टूलिंगशी जुळवा; फक्त समान जाडी पुरेसे नाही.
कॉइल इनपुटचे पुनरावलोकन कराBMS टेपर क्षमतेसह स्वयंचलित आकार-बदलणारे कर्व्हिंग उपकरणे आणि स्वयंचलित टेपर्ड-शीट स्लिटिंग उपकरणे पुरवते. ही निवडलेली प्रक्रिया कॉन्फिगरेशन आहेत: कट-लांबीचा बदल वक्रता किंवा टेपर तयार करू शकत नाही. अंतिम भूमिती, शिवण तपशील आणि आवश्यक फॉर्मिंग, स्लिटिंग, कर्व्हिंग आणि रिसीव्हिंग इंटरफेस थोडक्यात समाविष्ट करा.
विशेष भूमितीचे पुनरावलोकन कराक्र. मशिनरी अनुरूपता दस्तऐवज उपकरणांना संबोधित करतात. छतावरील वारा आणि पाण्याच्या कार्यक्षमतेसाठी निर्दिष्ट छप्पर असेंब्ली आणि प्रकल्पासाठी पुरावे आवश्यक आहेत.
जबाबदारी सुपूर्द पहाप्रत्येक अवतरणासाठी समान पॅनेल रेखाचित्र, कॉइल डेटा, कट सूची आणि गंतव्यस्थान आणा. त्याच आधारावर उपकरणे, सहाय्यक हाताळणी, स्वीकृती, कागदपत्रे आणि विक्रीनंतरच्या जबाबदाऱ्यांची तुलना करा.
पुरवठा आणि हस्तांतराची व्याप्ती तपासाBMS सह तुमच्या छतावरील पॅनेलच्या उत्पादनाची योजना करा
तुमचे पॅनल ड्रॉइंग, कॉइल स्पेसिफिकेशन आणि प्रातिनिधिक कट सूची चर्चेसाठी आणा. हे एकत्रितपणे, छतावरील पॅनेल रोल तयार करणारे मशीन, सहाय्यक उपकरणे आणि तुलना करण्यासाठी स्वीकृती आवश्यकता परिभाषित करतात.
तुमच्या उत्पादन आवश्यकतांवर चर्चा करातुमचे उत्पादन संक्षिप्त तयार करा
- लक्ष्य पॅनेल आणि कनेक्शन रेखाचित्रे
- कॉइल ग्रेड, जाडी, ताकद आधार, कोटिंग आणि रुंदी
- ठराविक कट यादी, प्रमाण आणि स्थान वैशिष्ट्ये
- सर्वात लांब पॅनेल, कार्यशाळा आणि पाठवण्याच्या अटी
- गंतव्य देश आणि आवश्यक प्रकल्प दस्तऐवज