


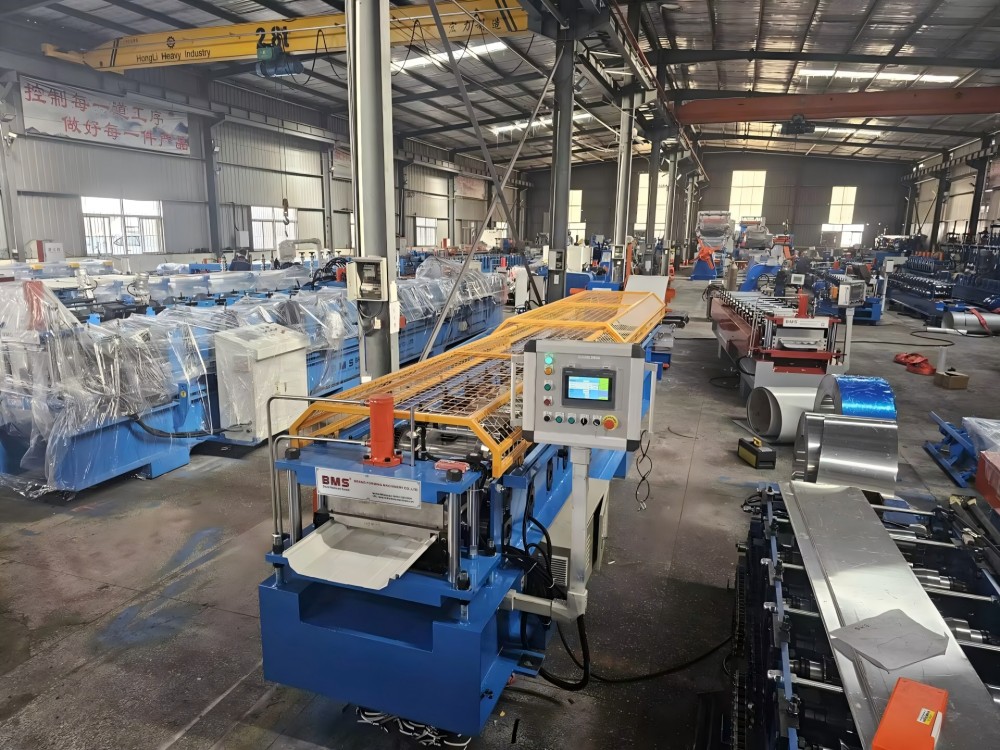
BMS · IN-PLANT PRODUKSJON AV TAKPANEL
INDUSTRIELL TAK OG KOMMERSIELL TAK RULLEFORMINGSMASKINER
Takpanelproduksjon bygget rundt din profil, spole og kutteliste.
Planlegg en fast verkstedlinje rundt takpanelet du selger: profilen, den faktiske spolen og bestillingslengdene. Sammenlign ruter med stående søm, skjult fiksering og industrielle trapesformede panelruter, og match deretter forming, profilklipping og mottak til kuttlisten din.
Start med din takpanelprofil
Bestillinger av industrielle takpaneler kan kreve trapes- eller korrugerte plater, mekanisk falsede paneler eller skjulte faste profiler. Start med paneltegningen og tilkoblingsmetoden; hver familie trenger sin egen formings- og kuttekonfigurasjon.
En stående sømrullformingsmaskin må matche panelets ribber, sammenfallende kanter og ferdige mål. Maskin- og seksjonsillustrasjonene nedenfor viser denne profilfamilien.
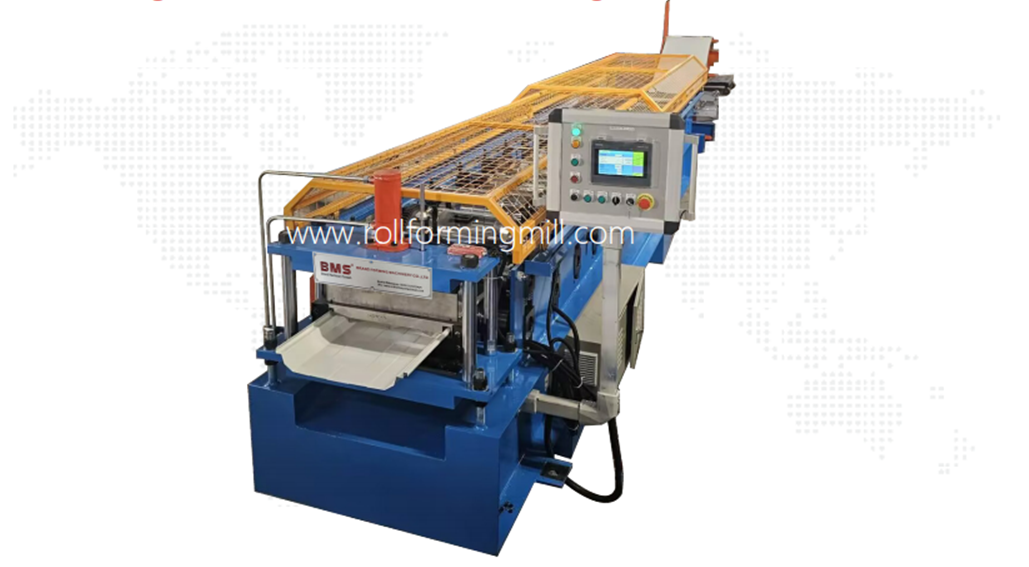
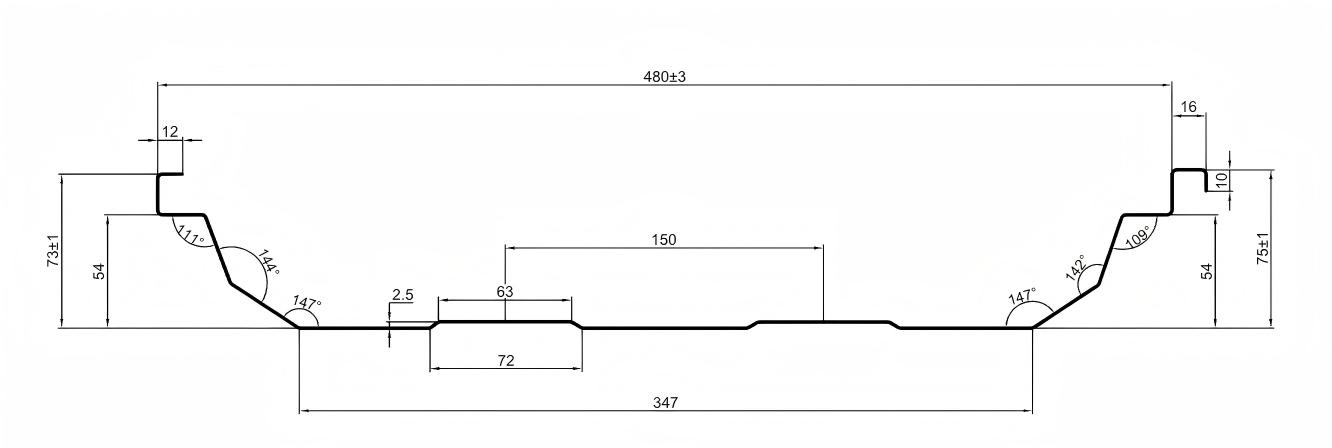
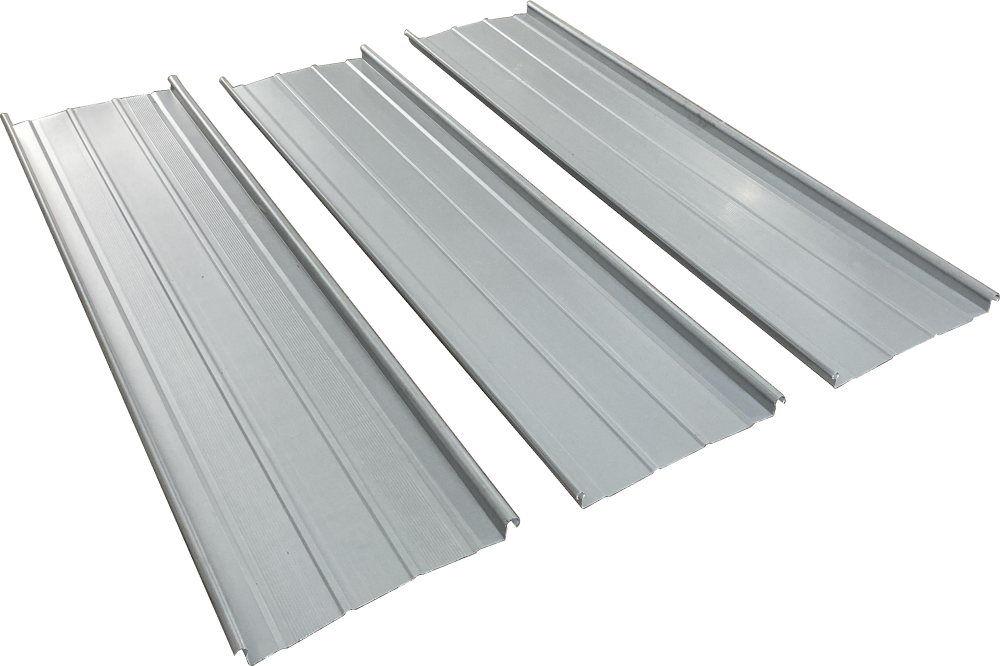
Tre bredder, tre mål
Bruk en dimensjonert tegning for å lokalisere ribber, sammenfallende kanter og panelflate, med toleranser ved de nødvendige målepunktene.
Fôrbredde
Flat stripe inn i maskinen. Ta hensyn til materialet som tas opp av ribber og forbindelseskanter; matebredde er ikke takdekning.
Ferdig totalbredde
Ytterkant til ytterkant av ett dannet panel, inkludert dens forbindelsesgeometri. Bruk tegningens angitte målepunkter.
Dekkebredde
Gjenta montert bredde mellom tilsvarende punkter på nabopaneler etter at den angitte tilkoblingen er utført.
Endring av kuttelengde beholder samme seksjon. En annen ribbe, kant eller panelbredde trenger sin egen verktøy- og sammenkoblingsdel.
Endre lengde eller endre seksjon?
- Lengde- eller mengdeendringer
- Behold godkjent seksjon og materiale. Gå tilbake til kuttfrekvens, lengdekontroll, mottak og pakkemengder.
- Ribbe-, kant- eller panelbreddeendringer
- Se gjennom rulleverktøy, føringer, kutterform og sammenkoblingsdeler. En kuttlengdeinnstilling kan ikke opprette et annet tverrsnitt.
- Hull eller hakk endres
- Definer funksjonsform og posisjonsdatum langs panelet. Dette endrer drift, verktøy og kontrollkrav.
- Material- eller beleggendringer
- Vurder forming, skjæring og overflatekrav på nytt med de faktiske spoledataene og en representativ prøve.
Ta med data om tykkelse, kvalitet, utbytte og strekk, belegg og matebredde ved den første gjennomgangen. En matchende profil med forskjellige spoleforhold kan kreve en annen formings- eller kuttevurdering.
Profilsystemer vi danner
BMS leverer verktøy for Al-Mg-Mn aluminium- og stålprofiler i følgende stiler. Match snitt, klippgrensesnitt og lukkemetode til prosjekttegningen.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
En stilreferanse identifiserer profilen som skal utvikles; den valgte takmontasjen trenger fortsatt sin egen tilkobling og ytelsesbevis.
Planlegg paneltilkoblingen
Formede kanter, nabopanel, klips og lukkemetode må passe sammen. Et sømnavn alene er ikke en kompatibilitetssjekk.
Match den komplette tilkoblingen
Gjennomgå begge panelkantene med spesifisert klips, feste og støttedetalj. Hold tegningene og sammenkoblingsdelene i samme revisjon; ett løst panel viser ikke hele skjøten.
Identifiser hvordan leddet lukkes
Snapforbindelser og mekanisk lukkede sømmer bruker forskjellige geometrier og installasjonsprosesser. Der mekanisk lukking er nødvendig, match verktøyet og metoden til det systemet og kontroller en representativ sammenføyd prøve.
Hold forming og installasjon adskilt
Rulleformeren lager panelet; installasjonsutstyr sammenføyer eller lukker det i henhold til taksysteminstruksjonene. Vind- og vannytelse vurderes for den komplette takmontasjen.
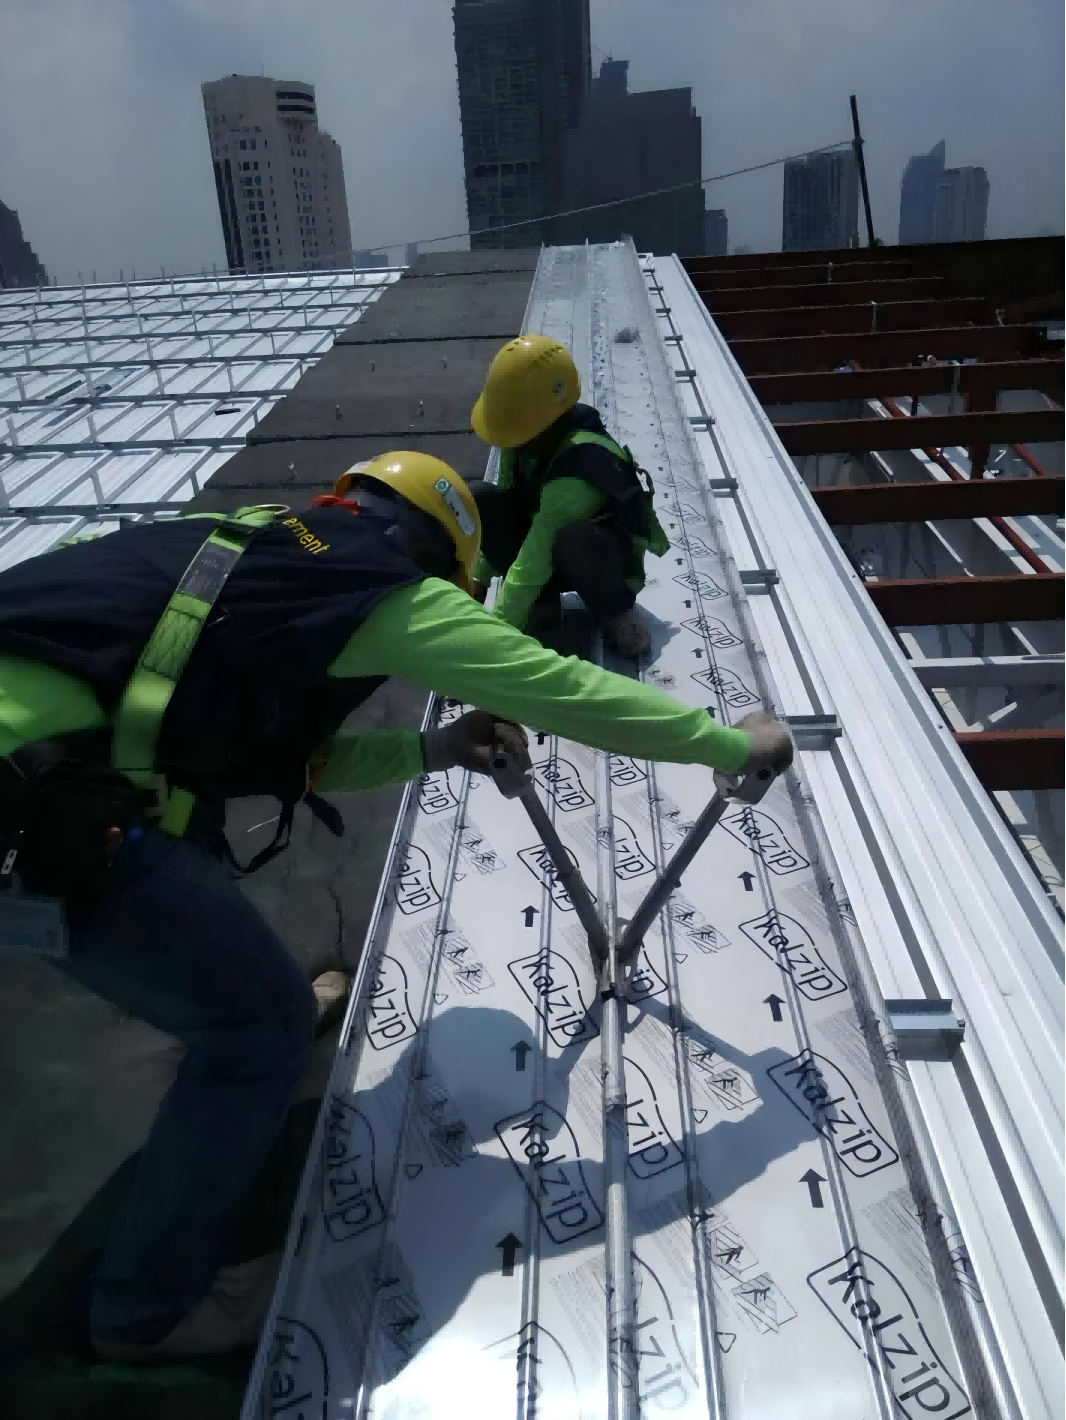
Bruk sømdetaljene, materialet og spesifisert lukkeprosess for å velge installasjonsutstyr.
BMS valg av taksømmer430 Taksømmer: To-rull eller Tre-rull
BMS leverer to-rull og tre-rull 430 sømmer. Begge bruker 220 V enfaseeffekt, en 2,2 kW motor, et oppgitt lukketykkelsesområde på 0,6–1,6 mm og en lukkehastighet på 16–22 m/min.
Tre-rull 430 sømmer
370 × 330 × 550 mm · 26 kg.
To-rull 430 sømmer
210 × 280 × 380 mm · 15 kg.
Tilpass verktøyets ruller og lukkesekvens til spesifisert søm, legering, belegg og materialtykkelse. Dette er spesifikasjoner for installasjonsverktøy, atskilt fra valseformerens formingshastighet.
Velg din produksjonsrute
Fabrikkforsyning fungerer når verkstedet kan danne, motta og sende selve bestillingen. Langpanellogistikk eller sjelden etterspørsel kan gjøre en annen rute mer praktisk.
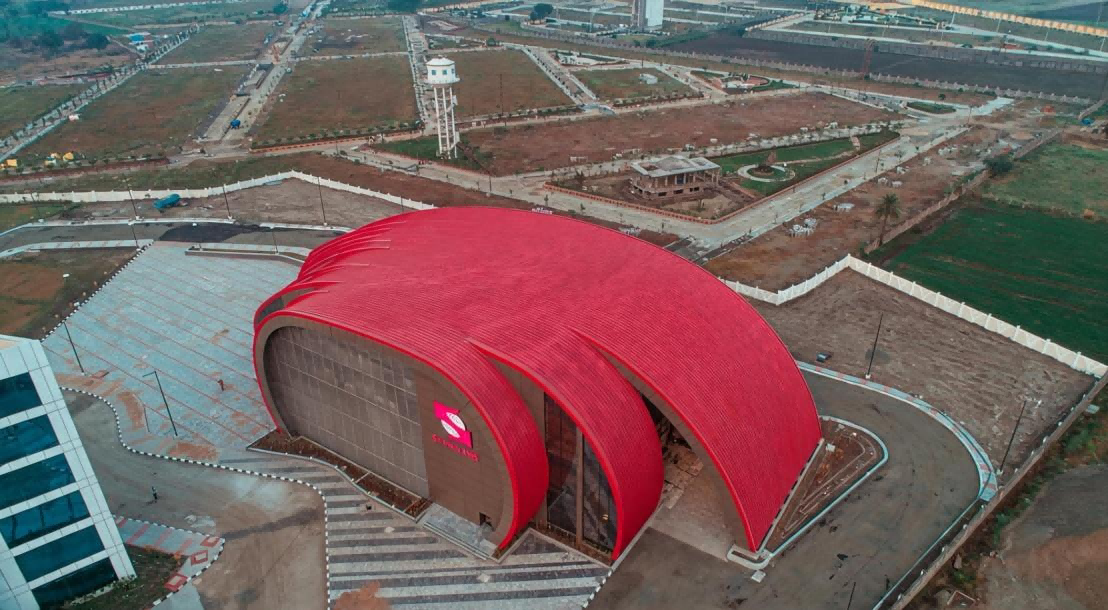
Sammenlign samme ordre
In-fabrik produksjon Gjentakende målseksjoner, verkstedressurser og kontroll av produksjonsplanlegging.
Spolelager, mottak, pakking og transport skal støtte de bestilte lengdene.
Sammenlign din lengdefordeling og etterspørselsfrekvens med en layout som følger panelene fra verksted til lasting.
Innkjøpte paneler Lavfrekvent arbeid eller bestillinger som ikke rettferdiggjør dedikerte formings- og håndteringsressurser.
Sjekk leverandørens profil og materialomfang, ledetid, leveringsgrenser og risiko for skade ved håndtering.
Få et tilbud på levert panel for samme seksjon, spole, mengder og leveringsdatoer.
Utleie eller byggeplass Byggeplassproduksjon kan redusere transportbegrensninger for lange paneler når utstyret og plasseringen er egnet.
Vurder maskintilgjengelighet, tilgang til stedet, verktøy, mannskap, mottaksplass og værforhold.
Baser sammenligningen på en identifisert maskinkonfigurasjon og stedets faktiske arbeidsforhold.
Balanse etterspørsel med utsendelse
En fabrikkstående sømrulleformer passer gjentatt profilarbeid når spolelager, arbeidskraft, planlegging og forsendelsesressurser støtter bestillingen. Lange paneler trenger fortsatt passende plass, beskyttelse og transport.
Innkjøpte paneler og utstyr som er egnet for byggeplass kan utfylle produksjonen på fabrikken. Sammenlign kostnader og logistikk for den faktiske ordremiksen; det er ingen universell volum eller tilbakebetalingsterskel.
En BMS-konfigurasjon for nettstedsproduksjon
BMS kan konfigurere stående sømlinjer i 20 fot eller 40 fot containere som mobile rulleformingsfabrikker. For svært lange takløp eller kompleks geometri kan produksjon nær installasjonsområdet redusere transport av ferdige paneler og gjentatt håndtering.
Sammenlign containeroppsett, tilgang, strømforsyning, mannskap og mottaksrute med fabrikkalternativet. Koordinere produksjon med installasjon; verkstedmaskinen illustrert på denne siden er en egen konfigurasjon.
Utforsk BMS containerbasert produksjon av takpanelerBeholderbaserte konfigurasjoner
Gjør klippelisten din til en produksjonsplan
Spesifiser en stående sømpanelmaskin mot kuttelisten: panel- og materialrevisjon, ferdige lengder, mengder og eventuelle posisjonerte egenskaper. Like totalmålere kan bety svært ulikt skjære- og håndteringsarbeid.
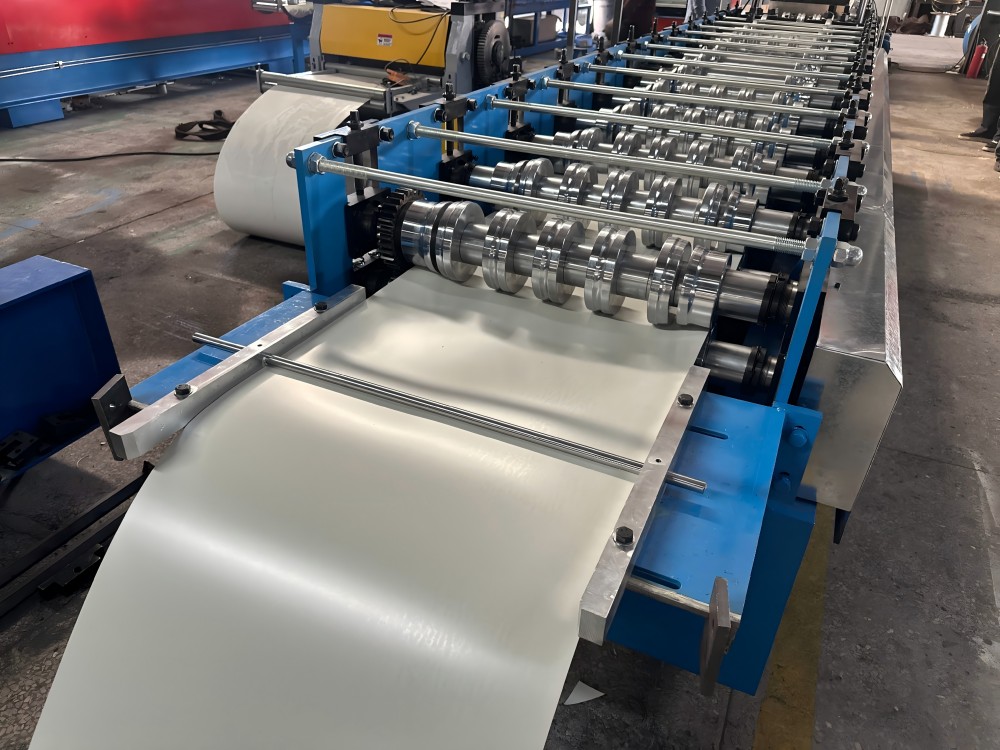
01
Fôring
Før den angitte stripen inn i linjen. Tilpass matebredde, inngangsføringer og spoleutbetaling til material- og paneltegningen.
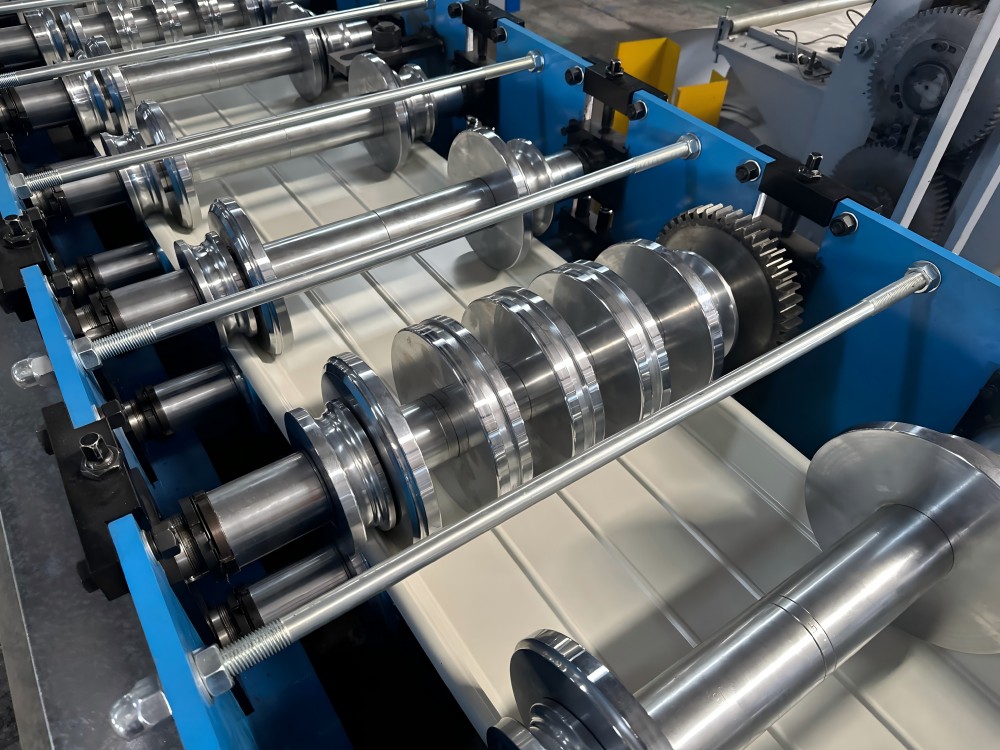
02
Funksjonskrav
Hvis ordren trenger hull eller hakk, spesifiser deres form, avstand og ende- eller funksjonsdatum. Det valgte verktøyet, operasjonsstedet og kontrollene må støtte disse kravene.
03
Forming og profilklipping
Rullene skaper seksjonen; en hydraulisk profilskjær (post-cut) kutter den til lengden. Bladgeometrien følger den dannede profilen for å støtte de stående kantene under skjæring, og hjelper til med å forhindre at de kollapser. Sjekk kuttet på den valgte spolen og identifiser hvilke operasjoner som stopper linjen.
Se en BMS YX65-430-linje i drift
Følg stripen gjennom mateføringene, formingsvalsene og utløpsskjæreområdet. Denne YX65-430-konfigurasjonen viser hvordan panelet tar form langs linjen.
Maskinen som vises danner YX65-430-profilen. Sammenlign prosessarrangementet med geometrien og operasjonene som kreves for panelet ditt.
Hold hver ordrelinje sporbar
Tegningsrevisjon · spolereferanse · ferdig lengde · mengde · funksjonstegning og datum · batch- eller pakkemerke.
Skill forskjellige lengder eller funksjoner i sine egne linjer. Mange korte stykker legger til klippe- og håndteringshendelser; lange paneler kan gjøre mottak, inspeksjon eller pakking til den begrensende operasjonen.
Planlegg arbeidet, og sjekk panelet
Hver endring påvirker verktøy, planlegging eller håndtering. Still inn samsvarende inspeksjonskrav før produksjon.
Profil- og materialrevisjon
Tilpass rullene, føringene og kutteren til tegningsrevisjonen og spoleforholdene.
Bekreft den resulterende delens identitet, kritiske dimensjoner og overflatefinish.
Lengder, mengder og batch-rekkefølge
Still inn kuttefrekvens og batchsekvens, med mottaksarrangement og pakkemerker for hver ordrelinje.
Avstem aksepterte panellengder og -mengder med den samme kuttlisten.
Hull/hakk og posisjonsdatum
Spesifiser funksjonen verktøy, operasjonsrekkefølge, kontroller og posisjon i forhold til de kuttede endene.
Mål hullet eller hakkets form og plassering fra samme spesifiserte datum.
Krumning eller skiftende bredde
Definer den endelige lengdeformen og eventuelle breddevariasjoner, slik at prosessvurderingen inkluderer passende innmatings- og utmatingsgrensesnitt.
Evaluer den resulterende geometrien og tilkoblingspasningen på et representativt utvalg.
Bygg prosessen for buede og koniske paneler
BMS leverer automatisk kurveutstyr som endrer størrelse med avsmalningsevne og automatisk slisseutstyr for koniske ark. Buing endrer lengdeformen; avsmalning endrer den utviklede bredden. En kuttlengdeinnstilling kan ikke lage noen av geometriene.
YX65-230/600 kurvemaskin
230–600 mm justerbart behandlingsområde; 0,8–1,2 mm aluminium; 18 m/min; 2,2 kW.
Automatisk tapered-sheet-slitter
Opptil 1300 mm behandlingsbredde; Al-Mg-Mn 0,76–1,2 mm eller fargestål 0,3–0,7 mm; 18 m/min.
Match kurve- og avsmalningsoperasjonene
YX65-230/600 kurvemaskinen bruker varmebehandlede Cr15 valser med hardforkromning. Den koniske arkskjæreren har en oppgitt breddeendring på opptil 150 mm over 1 m.
Definer den ferdige krumningen eller avsmalningen, tegning av stripeutvikling, sømkrav og sammenføyde prøvekontroller. Koordiner spalting, forming, buing og mottaksgrensesnitt rundt den geometrien; den valgte utstyrspakken bestemmer prosesssekvensen.
Match coil til panelprofilen din
BMS YX65-konfigurasjoner danner farget stål og Al-Mg-Mn aluminium. Velg materiale, tykkelse, ytelsesgrad og seksjon sammen, og vurder deretter representative spoleprøver mot den nødvendige geometrien og finishen.

Hvordan spoleegenskaper påvirker linjen
- Grad, tykkelse og styrke
- Grad og styrke påvirker forming og tilbakespring. Sammenlign data for utbytte og strekk separat med målseksjonen, tykkelsen og prøvespolen.
- Belegg, overflate og matebredde
- Angi metall- eller malingsbelegg, finishkriterier og flat matebredde. De påvirker føringer, verktøykontakt, kuttekanter og prøveinspeksjon.
- Spolelasting og utbetaling
- Dimensjoner hjelpeutstyret og dets grensesnitt rundt:
- Spolemasse og innvendig/utvendig diameter
- Lastemåte og utbetalingskrav
Når spolen trenger skjæring
For spole som er bredere enn den nødvendige matestrimmelen, planlegg en separat spaltetilførsel eller klargjøringsprosess. Tilpass spaltebredden til paneltegningen før forming.
Når materialet endres
Al-Mg-Mn aluminium er en del av YX65 materialomfang vist nedenfor. En annen legering eller temperament, kobber, stål med høyere styrke eller en tykkelse utenfor den valgte konfigurasjonen trenger en material- og verktøygjennomgang. Tilsvarende tykkelse alene etablerer ikke egnethet.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Gjeldende materiale | Farge stål (GI/PPGI/PPGL); Al-Mg-Mn aluminium | Farge stål (GI/PPGI/PPGL); Al-Mg-Mn aluminium | Farge stål (GI/PPGI/PPGL); Al-Mg-Mn aluminium |
| Farge-stål tykkelse Al | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| -Mn tykkelse | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| Flytestyrke/grad | Stål: G300 eller G550; aluminium: valgt legering og temperament | Stål: G300 eller G550; aluminium: valgt legering og temperament | Stål: G300 eller G550; aluminium: valgt legering og temperament |
| Dekkebredde | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Matebredde | Utviklet stripebredde for valgt profiltegning | Utviklet stripebredde for valgt profiltegning | Utviklet stripebredde for valgt profiltegning |
| Formingsstasjoner | 14 eller 17, etter konfigurasjon | 14 eller 17, etter konfigurasjon | 14 eller 17, etter konfigurasjon |
| Formingshastighet | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Hovedmotor | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Skjærekroppsutstyr | Hydraulisk profilskjær; Cr12MoV, varmebehandlet | Hydraulisk profilskjæring; Cr12MoV, varmebehandlet | Hydraulisk profilskjær; Cr12MoV, varmebehandlet |
| - | H400 eller H450, etter konfigurasjon | H400 eller H450, etter konfigurasjon | H400 eller H450, etter konfigurasjon |
| Mg | Buemaskin med avsmalningsevne; avsmalnende ark slitter; passende takfjøs | Buemaskin med avsmalningsevne; avsmalnende ark slitter; passende takfjøs | Buemaskin med avsmalningsevne; avsmalnende ark slitter; passende takfjøs |
Rull sammenligningen horisontalt på mindre skjermer. Dekselbredder er profilvalg, ikke materlistbredder eller et løfte om at ett verktøysett lager hver seksjon. Velg 14- eller 17-stasjonslayout, ramme og matchende utstyr som en konfigurasjon. Motoreffekten på 7,5 kW er atskilt fra det totale elektriske behovet.
Mål ytelsen på bestillingene du kjører
Bruk akseptert produksjon over avtalt batchtid for å vurdere produksjonen. YX65-430 og YX65-300/400/500/600 konfigurasjoner har en formingshastighetsspesifikasjon på 20–25 m/min; YX65-418 er 18–20 m/min. Dette beskriver formingsbevegelse, ikke aksepterte paneler per time.
Still inn start og slutt
Identifiser tegningen, spolen, konfigurasjonen, kuttlisten og batchstørrelsen. Avtal om timing begynner med coil/oppsett arbeid eller med første produksjonspanel, og om det ender ved skjæring, inspeksjon eller pakket overlevering.
Bruk samme grense for hver sammenligning. Registrer formingstid separat fra medgått batchtid.
Opptaksstopp og overlappende arbeid
Loggkapping/stansestopp, spolebytte, innstillinger, feil og venting på mottak eller pakking. Registrer faktiske start- og sluttider for hendelsen; noe inspeksjon og håndtering kan overlappe produksjonen.
Hold én rekord med forløpt tid for batchen. Å summere overlappende oppgaver vil telle de samme minuttene to ganger.
Count Only Accepted Output
Skill prøvestykker og avviste stykker fra aksepterte paneler. For blandede lengder, summerer akseptert kvantum × ferdig lengde for hver ordrelinje.
Del aksepterte meter på medgåtte timer, eller aksepterte stykktelling med samme medgåtte timer for stykker/time. Oppbevar avvisnings- og stoppprotokollene med resultatet.
Sammenlign bestillinger med blandet lengde under samme tidsgrense: hyppige snarveier og mottak av lange paneler kan endre utgang med samme formingshastighet. Definer akseptkjøringen
Hold lange paneler i bevegelse gjennom verkstedet ditt
Planlegg det lengste ferdige panelet gjennom hele verksted-til-levering-ruten. Maskinens fotavtrykk er bare en del av dette plassbehovet.

Støtt panelet bak kutteren
-
Sjekk hele ruten
Kartlegg linjeavkjørsel, støtte- og inspeksjonsområde, overføringspunkter, midlertidig lagring, pakking og lasting. Sjekk dører og svinger.
-
Størrelse på mottaksarrangementet
Match støtter, bemanning og håndteringsutstyr til panellengde, masse, stivhet og finish. Still inn den maksimale panellengden arrangementet kan motta.
-
Planlegg pakking og forsendelse
Definer buntbeskyttelse, lasting og mottak på destinasjonen. Inkluder eventuell nødvendig gaffeltruck eller automatisk stabler i forsyningsomfanget.
når plass endrer ruten
- Det lengste panelet kan ikke tømme utgangen
- Endre mottaksplass eller orientering, eller revurdere produksjonsruten før du bestiller oppsettet.
- Inspeksjon eller pakking holder linjen
- Gjennomgå støtte, overføring av ressurser og batch-/pakkeflyt sammen med utgangsprøven.
- Pakken kan ikke nå kjøretøyet eller destinasjonen.
- Gå tilbake til dører, vendepunkter, lastemetode, transport og destinasjonsoverleveringsforhold.
Hvis transport begrenser panellengden du kan levere, sammenlign fabrikktilførselen med utstyr som er egnet for anleggsforming. Se sammenligning av produksjonssted.
Sjekk ferdig panelkvalitet
Godta paneler mot definerte dimensjoner, finish og tilkoblingskriterier ved å bruke den faktiske spolen og en representativ bestilling. Avtal prøvetakings- og målebetingelsene før forsøket.
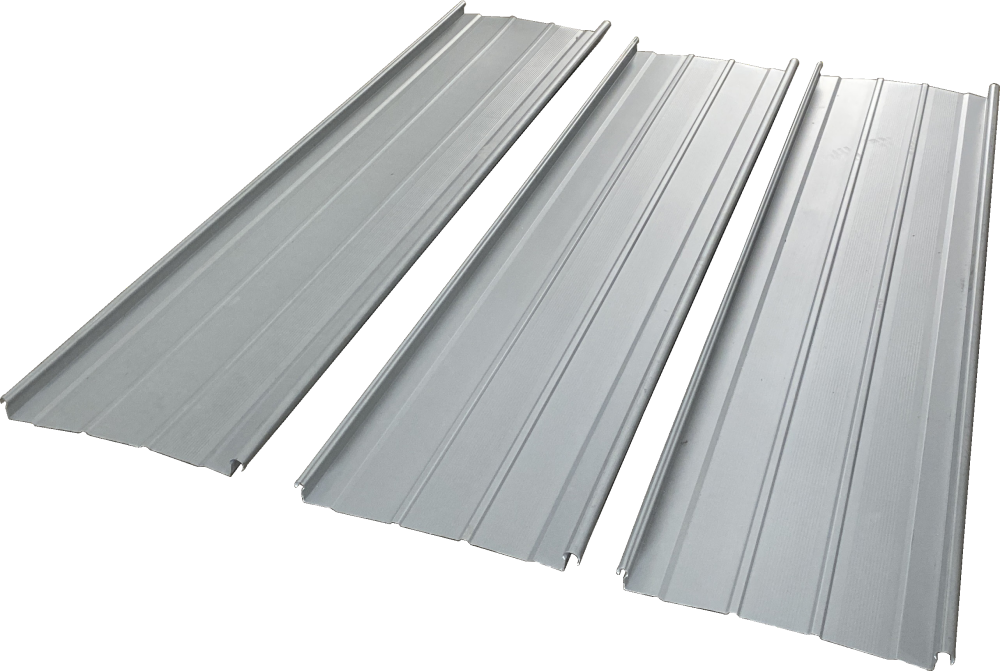
Behold prøven med produksjonsregistreringen
Koble hver prøve til dens tegningsrevisjon, spolespesifikasjon, maskinkonfigurasjon og ordrelinje. Registrer dimensjoner og funksjonsposisjoner som mål; bruke fotografier for å dokumentere synlig utseende.
Definer panelkontroller
Seksjonsgeometri
Mål strekningen mot avtalt tegningsrevisjon og dens datum, målepunkter og toleranser. Spesifiser instrumenter og prøvetaking før kjøringen.
Ta vare på de identifiserte prøve- og seksjonsmålingene. Tegningseieren, linjeleverandøren og kvalitetskontrolleren bør bli enige om inspeksjonsmetoden.
Lengde og posisjonsfunksjoner
Sjekk panellengden og hull- eller hakkposisjonene fra kuttlistens ende- og funksjonsdatum, ved å bruke de konfigurerte verktøyene og den avtalte målemetoden.
Registrer aksepterte lengder, mengder og funksjonsposisjoner etter ordrelinje. Produksjon og QC trenger samme datumreferanser.
Kuttet ende og overflate
Inspiser kuttede ender og overflater på representative lengder laget av selve spolen. Sammenlign spolen og det dannede panelet med de avtalte kant- og finishkriteriene.
Behold disse sammenligningene og observasjonene. Kjøper definerer ønsket finish; akseptplanen identifiserer hvem som vurderer den.
Retthet og håndtering
Vurder retthet på avtalt produksjonsstadium, og oppgi hvordan panelet støttes og observeres. Behold et representativt panel og dets håndteringshistorikk.
Produksjon, håndtering og kvalitetskontroll bør identifisere stadiet som vurderes, slik at formings- og håndteringseffekter kan undersøkes separat.
Tilkoblingspasning
Sett sammen en prøve med spesifisert nabopanel, sammenkoblingsdeler og lukkemetode. Eieren av systemet eller grensesnittet definerer tilpasnings- og lukkekriteriene.
Identifiser og behold den sammenføyde prøven med delene og metoden som er brukt. Resultatet gjelder for det grensesnittet.
Når en prøve ikke stemmer overens
- En kant eller skjøt passer ikke
- Sammenlign samme tegning/systemrevisjon, faktiske panelmål, verktøy, spole og spesifiserte sammenkoblingsdeler.
- Lengde, hull eller kuttede ender er forskjellige
- Sammenlign ordredatum, konfigurerte kontroller og operasjoner, verktøy, støtte og målte prøver.
- Et langt panel ser annerledes ut
- Sammenlign innkommende spole, formede paneler, representativ lengde, mottak/overføring og observasjonsforhold.
- Synlige bølger / oljehermetikk
- Gjennomgå materiale, design, forming, håndtering og installasjonsfaktorer på det aktuelle stadiet. Ikke tilordne én årsak fra et fotografi.
Bruk maskininstruksjonene og samsvarende produksjonsregistreringer for å undersøke en justering.
Diskuter akseptomfangetHva BMS måler
BMS sine interne inspeksjonsressurser inkluderer testing av valsehardhet, måling av radiell akselavstand, CMM-inspeksjon og en tre-i-ett-måler for kontroller av ferdige seksjoner.
- Profilgeometri: et ±0,5 mm profilmålekontrollkriterium, brukt på spesifisert seksjon og målepunkter.
- Sporbar måling: kalibrerte måleinstrumenter og inspeksjonsrapporter tilgjengelig på forespørsel.
- Ordreaksept: Koble disse målingene til tegningen, den faktiske spolen og representativ prøve. Målekriteriet definerer ikke hver dimensjon eller ytelsen til hele taket.
Panel-, fuge- og takytelse
Godkjenning av produsert panel, tilkoblingspasning og taksystemytelse svarer på forskjellige spørsmål. Overfør hver post til den part som er ansvarlig for neste avgjørelse.
Hva ble produsert?
Ta vare på tegningen, den faktiske spolen, konfigurasjonen, kuttlisten, prøveidentiteten og målene. Kjøpers produksjon/QC-anmelder og linjeleverandør bruker disse for utstyrsgodkjenning.
Hva ble med?
Identifiser tilstøtende paneler, klips og andre sammenfallende deler, lukkeverktøy og systeminstruksjoner. Den spesifiserte system-/grensesnitteieren definerer tilpasnings- og installasjonskravene.
Hvilken samling vurderes?
Vind-, vann-, helnings- og spennkrav trenger bevis for den spesifiserte monteringen og prosjektet, gitt gjennom taksystemleverandøren eller prosjektingeniøren. Maskinparametere og maskinsertifikater kan ikke erstatte dette beviset.
For USA, Saudi-Arabia, Russland, India eller Mexico, oppgi krav til destinasjon og prosjektdokumenter i oppdraget. Vurder den valgte konfigurasjonen, systembevis og støttevilkår for den destinasjonen.
Sammenlign BMS takpanellinjer
BMS takpanelmaskiner betjener ulike profilfamilier. Sammenlign snitttegningen, spoleforholdene og nødvendige operasjoner før du velger en konfigurasjon.
Industriell takpanelmaskin: Trapesformet eller korrugert
Denne produksjonsruten er for industrielle profilerte ark, atskilt fra YX65-konfigurasjonene med stående søm. Velg ribbemønster, overlapping og festedetaljer fra paneltegningen.
Referansekonfigurasjonen med 1000 mm deksel bruker en 1219 mm matelist. Disse er forskjellige dimensjoner: forming av ribber og forbindelseskanter bruker en del av den flate stripebredden.
Utforsk BMS industrielle takpanelmaskiner1000 mm-dekselkonfigurasjon
- Materiale
- Galvanisert eller fargebelagt stål; 0,3–0,8 mm
- Materialstyrke
- 235–390 MPa; spesifiser spolens kapasitet og strekkgrunnlag
- Mating / dekkebredde
- 1.219 mm / 1.000 mm
- Formingshastighet
- Ca. 15–18 m/min
- Maskinkonvolutt
- Omtrent 9,5 × 1,8 × 1,6 m; ca 8 tonn
Maskinkonvolutten ekskluderer hele oppsettet for lading, mottak og håndtering av spole. Bruk den valgte profilens forsyningsomfang for produksjonsplanen.
Konfigurasjoner med stående søm og skjult fiks
Mekanisk søm: YX65-300/400/430/500/600, YX65-418 og YX25-220/430/550 familier.
Skjult fest / snap-lock: Klip-Lok-profiler og snap-lock-konfigurasjoner som 465 mm-deksellinjen. Match deres klippengasjement og lukkingsprosess til den spesifikke tegningen.

Mekanisk søm
YX65-300/400/430/500/600 Stående sømlinje
YX65-familien inkluderer 300, 400, 430, 500 og 600 mm dekkprofiler. Velg seksjon, breddekonfigurasjon og tilpassede operasjoner for den faktiske bestillingen.
Se denne konfigurasjonen
Skjult-fiks
Klip-Lok-Style Line — 700 mm deksel
Lysaght-kompatibel profilgeometri vurderes opp mot valgt snitt- og klipstegning. Dekkbredden på 700 mm er atskilt fra kravet til matestrimmel.
Se denne konfigurasjonen
Skjult-fix / snap-lock
Skjult-fiks (Snap-Lock) Line — 465 mm deksel
YX77-465-konfigurasjonen danner en 465 mm-deksel snap-lock-profil. Tilpass sammenkoblingskantene, klipsgrensesnittet og spolekvaliteten til den nødvendige sammenstillingen.
Se denne konfigurasjonen
Skjult-fix / snap-lock
Snap-Lock takpanellinje
Bruk den nøyaktige snap-lock-kantgeometrien, klipsdetaljene og spolespesifikasjonen for å etablere den nødvendige linjen og tilkoblingspasningen.
Se denne konfigurasjonenRull for å sammenligne alle fire konfigurasjonene.
Takpanelmaskinens layout og detaljer
Se illustrert maskin, snitttegning, fôringsarrangement og profilskjær. Bruk modellsammenligningen ovenfor for å definere den valgte linjekonfigurasjonen.
Definer hva tilbudet inkluderer
For sammenlignbare tilbud, bruk samme profil, spole, ordrefunksjoner, tegningsrevisjon og destinasjon. Merk hvert element som inkludert, valgfritt, levert av kjøper eller ekskludert, og navngi eieren av hvert utstyrsgrensesnitt.
- Hovedlinje- og profilverktøy
- Identifiser tegningsrevisjon, ruller, føringer, kontroller og spesifiserte stanse-/profilklippefunksjoner.
- Håndtering av spole og ferdigpanel
- Liste avsveiling/lasting, eventuell separat strippreparering, mottak, overføring, pakking og videre operasjoner.
- Dokumenter, reservedeler og tjenester
- Navn på tekniske, elektriske og driftsdata; aksept poster; dokumentspråk; slitasje deler; idriftsettelse, opplæring og støttekostnader.
Budsjett arbeidskraft, materialtap, forbruksvarer, inventar, logistikk og tjenester ved siden av linjen. Fortjeneste- og tilbakebetalingsberegninger krever prosjektkostnader og faktiske ordredata.
Tredjeparts profilnavn brukes kun for å beskrive kompatibilitet.
BMS-produksjon og støtte for din linje
En produksjonsklar overlevering trenger egnede anleggsforhold, en representativ prøve og trente operatører. Legg maskindokumentene, støtteansvaret og kostnadene inn i samme leveringsavtale.
Produksjon og maskinering i Kina
BMS kombinerer produksjon av rulleformingsmaskiner med maskineringsressurser i Kina. Maskiner kan utvikles rundt kundetegninger, og knytter paneldelen til verktøy- og produksjonskravene.
Utforsk BMS-produksjon →ISO 9001, CE og UKCA
ISO 9001:2015 dekker kvalitetsstyringssystemet til Fujian Brand Forming Machinery Co., Ltd., et medlem av Xiamen BMS Group. De SGS-utstedte CE- og UKCA-verifikasjonene gjelder vurderte rullformingsmaskinprøver. Match den bestilte maskinens identifikasjon og destinasjon med dens samsvarsdokumenter og bruksanvisning.
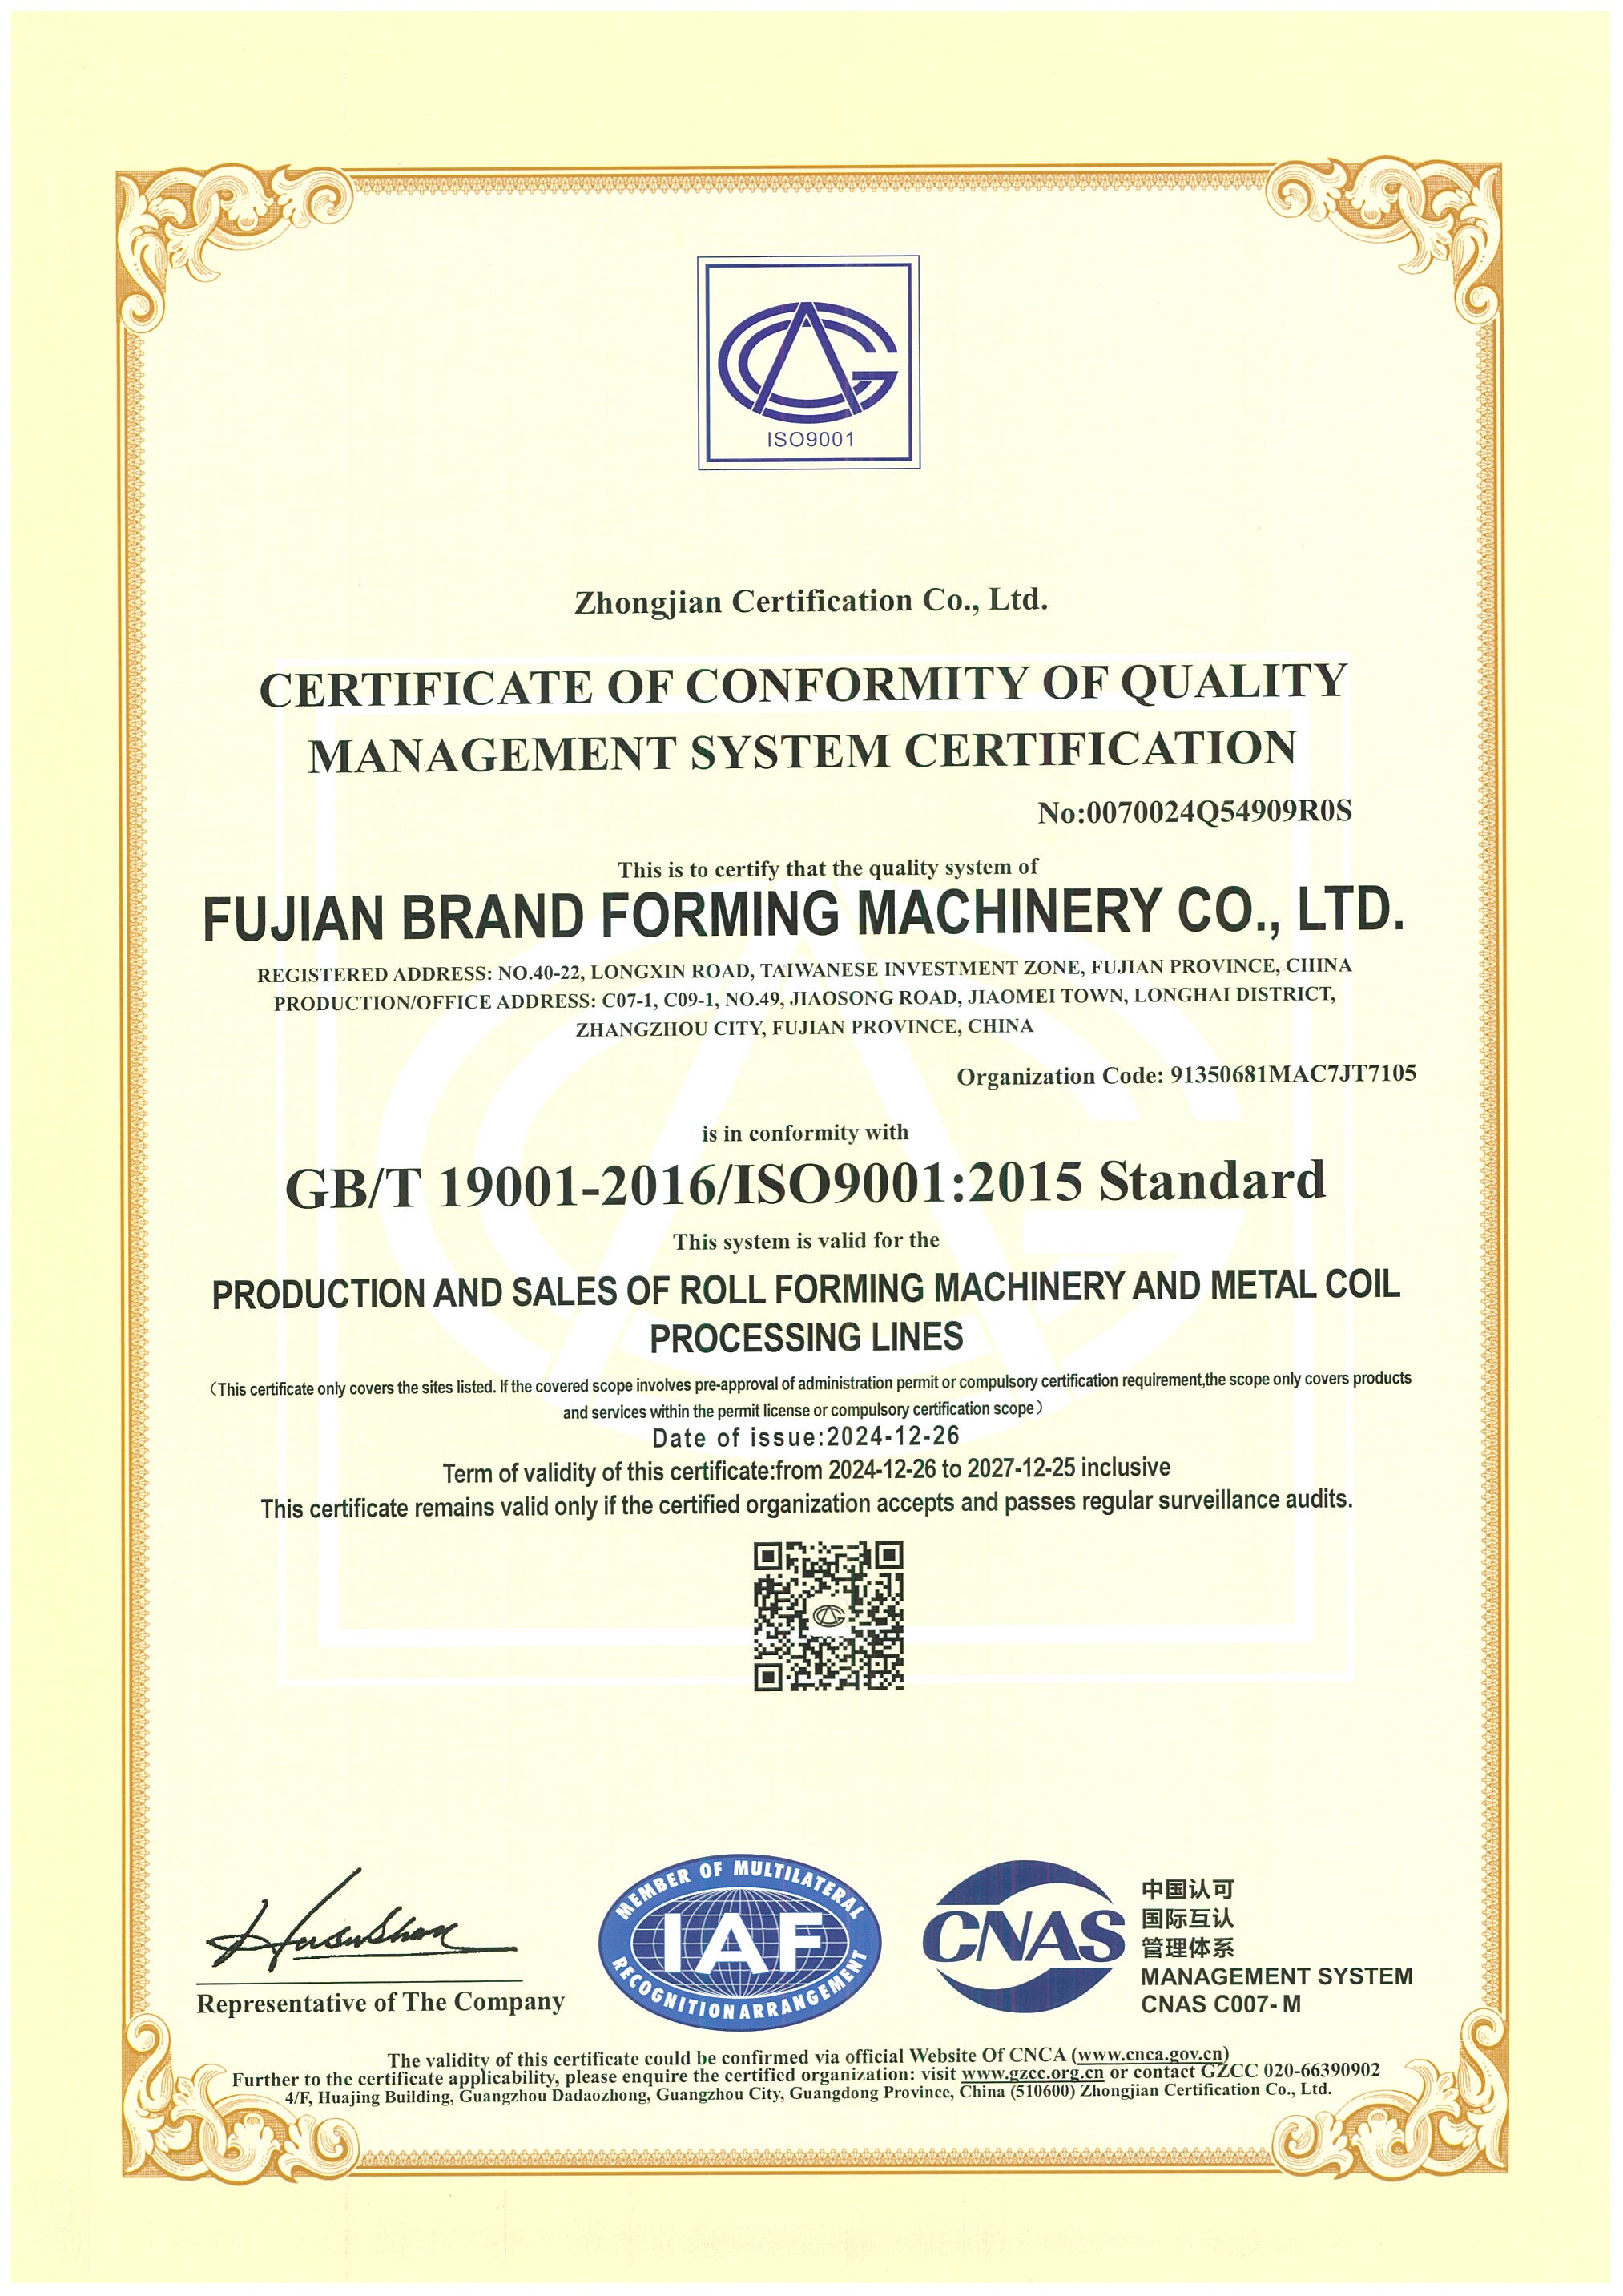 ISO 9001:2015 Kvalitetsstyring · 2024–2027 sertifiseringsperiode, underlagt overvåkingsrevisjoner Åpent sertifikat ↗
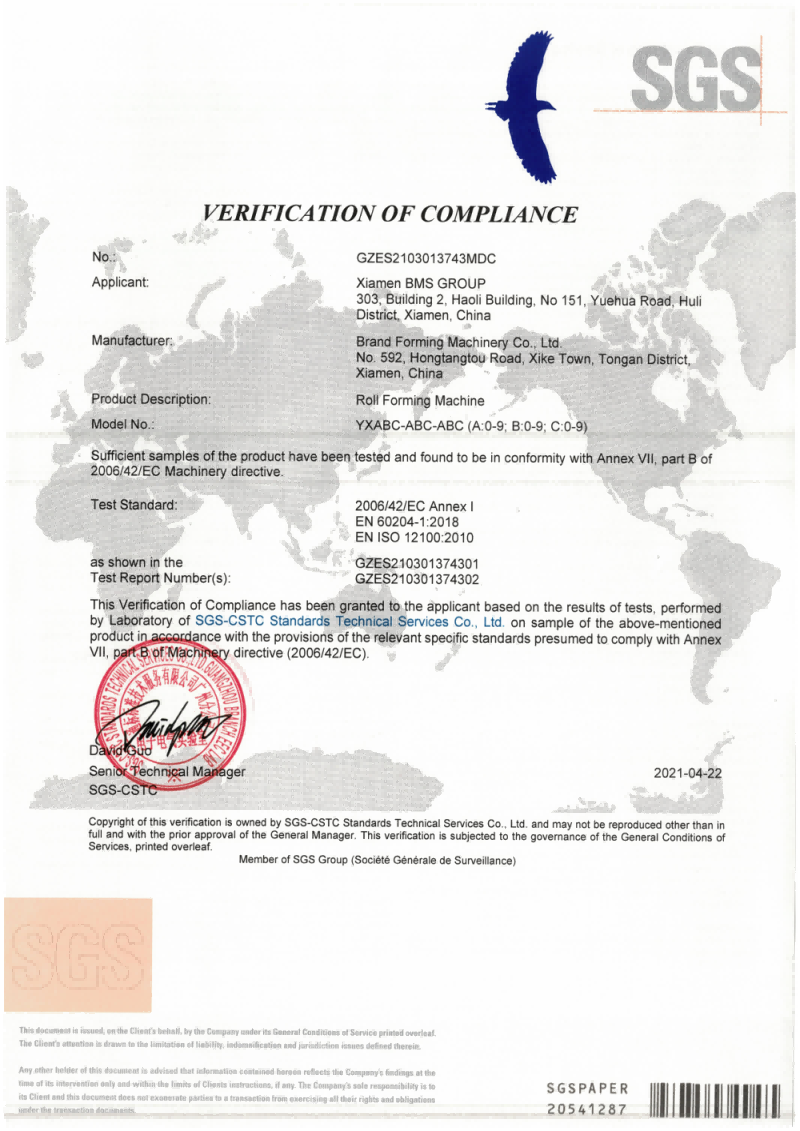 CE Machinery Verification SGS-CSTC · GZES2103013743MDC · 22. april 2021 Åpen verifisering ↗
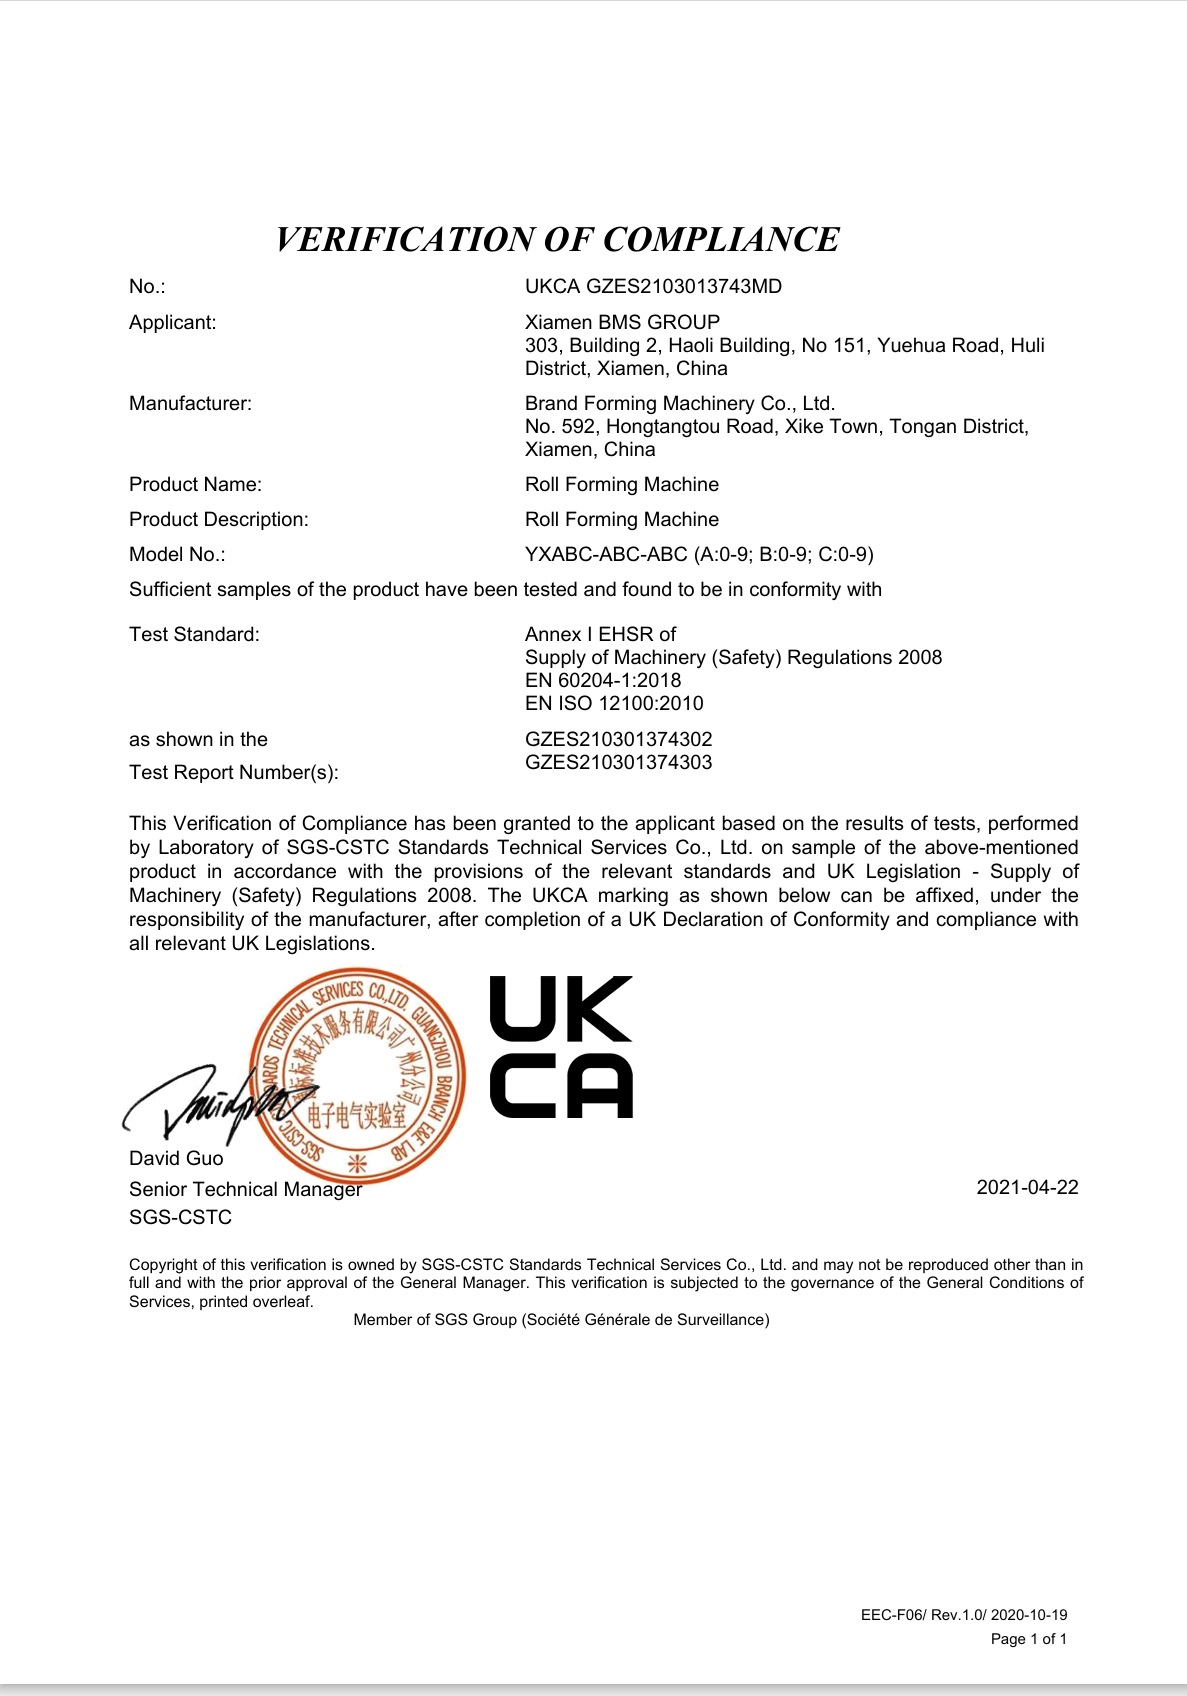 UKCA Machinery Verification SGS-CSTC · GZES2103013743MD · 22. april 2021 Åpen verifisering ↗
To års garanti og oversjøisk støtte
BMS gir to års garanti for deler og arbeid, fra vellykket installasjon og igangkjøring på kjøpers sted, med forbehold om korrekt drift og vedlikehold.
Seks utenlandske servicesentre støtter BMS-maskiner, med regional service i Sør-Asia, Midtøsten, Sør-Amerika, Nord-Amerika, Europa og Sør-Korea. Teknisk støtte fortsetter gjennom maskinens levetid.
Utenlandsinstallasjon er avgiftsbelagt. Kjøper gir visumhjelp, flybillett tur/retur og lokal overnatting. Inkluder gjeldende servicegebyrer, garantiekskluderinger og støtteordninger i tilbudet ditt.
Les BMS-tjenestevilkår →
Verkstedberedskap
Planlegg lossing og arbeidsoppsettet ved å bruke hele linjedimensjonene, strømforsyning og tilkoblingskrav. En motorvurdering alene spesifiserer ikke strømtilkoblingen på stedet.
Navngi stedets koordinator og kvalifisert tilkoblingsleverandør, og fordel deres arbeid før ankomst.
Igangsettingsforsøk
Kjør funksjonskontroller og oppstartsprøver med valgt tegning, faktisk spole og en representativ kuttliste. Registrer observasjonene og akseptvilkårene som kreves for utsetting i produksjon.
Definer hvem som møter, leverandørens bistand, metode og omfang, gebyrer og overleveringstilstand.
Operatøropplæring
Angi operatør- og vedlikeholdsoppgaver, opplæringsspråk, leveringsmetode og maskinfiler. Identifiser treneren og deltakerne i treningsprotokollen.
Hold opplæring i maskindrift og vedlikehold adskilt fra taksysteminstallasjon eller ingeniørinstruksjoner.
Deler og støtte
Identifiser slitedeler, medfølgende reservedeler og støttekontakt i de skriftlige vilkårene.
Hold maskinidentifikasjon, vedlikeholdsjournal og feilbilder eller video klar for teknisk støtte. Ta vare på servicekontakten og eventuelt avgiftsbelagt arbeid i overleveringsmappen.
Din produksjonsoverleveringsfil
- Bekreftet konfigurasjon og tegninger, med akseptprotokollen
- Drifts-, el- og vedlikeholdsfiler, pluss slitasje- og reservedelsidentifikasjon
- Treningsprotokoll og skriftlige garanti- og støttevilkår
Spørsmål om produksjonslinjen din
Svar på konfigurasjonen og kommersielle spørsmål som kan endre utstyrsvalget.
Endring av kuttelengde endrer ikke profilen. En annen bredde, ribbe eller søm trenger en verktøy- og konfigurasjonsgjennomgang mot sin egen tegning.
Sammenlign lengde- og profilendringerBMS tilbyr stående sømlinjer konfigurert i 20 fot eller 40 fot containere for produksjon på stedet. Velg den konfigurasjonen separat fra en fast verkstedlinje, med passende tilgang, strøm, mannskap, værbeskyttelse og mottak med lang panel.
Sammenlign produksjonsstederYX65-sammenligningen dekker farget stål ved 0,4–0,80 mm og Al-Mg-Mn aluminium ved 0,8–1,2 mm. Tilpass stålytelsesgraden eller aluminiumslegeringen og temperamentet, belegget og matebredden til valgt profil og verktøy; lignende tykkelse alene er ikke nok.
Se gjennom spoleinngangeneBMS leverer automatisk kurveutstyr som endrer størrelse med avsmalningsevne og automatisk slisseutstyr for koniske ark. Dette er utvalgte prosesskonfigurasjoner: En endring av kuttelengde kan ikke skape krumning eller avsmalning. Inkluder den endelige geometrien, sømdetaljene og de nødvendige formings-, slisse-, bue- og mottaksgrensesnittene i oppdraget.
Gjennomgå spesiell geometriNei. Maskinens samsvarsdokumenter adresserer utstyret. Takvind- og vannytelse trenger bevis for den spesifiserte takmonteringen og prosjektet.
Se ansvarsoverdragelsenTa med samme paneltegning, spoledata, kuttliste og destinasjon til hvert tilbud. Sammenlign utstyr, hjelpehåndtering, aksept, dokumenter og ettersalgsansvar på samme grunnlag.
Kontroller leverings- og overleveringsomfangetPlanlegg din takpanelproduksjon med BMS
Ta med paneltegning, spolespesifikasjon og en representativ kuttliste til diskusjonen. Sammen definerer disse takpanelrulleformingsmaskinen, støtteutstyr og akseptkrav som skal sammenlignes.
Diskuter dine produksjonskravForbered produksjonsoversikten din
- Målpanel og koblingstegninger
- Spolekvalitet, tykkelse, styrkegrunnlag, belegg og bredde
- Typisk kuttliste, mengder og posisjonerte funksjoner
- Lengste panel, verksted og forsendelsesforhold
- Destinasjonsland og nødvendige prosjektdokumenter