


BMS Maskiner · Slingmatad ränntillverkning
Sömlös rännmaskin
En sömlös rännmaskin formar rullar till raka rännbanor och skär dem till längd. Välj BMS-formnings- och skärrutt runt din profil, spole och färdiga längdhantering.
Jämför rännmaskiner till salu →För regngodstillverkare och plåtverkstäder.
Produktionspassform
Var ska du forma rännan?
Samma färdiga längd ställer olika krav i en fast verkstad, en omlokaliserad produktionscell och en installationsplats. Välj arbetsordning innan du väljer maskinpaket.

Fast verkstad
Använd en repeterbar spolladdningsposition och utgångsbana. Långa löpturer kräver stöd och en tydlig väg till förvaring; korta partier behöver en effektiv insamlings- och räkneposition.
De Lättinstallerad rännlinje listar en decoiler, guide, formningsfräs, hydraulisk stolpskärare, PLC-kontroll och utgångsställ. Börja här när du utvärderar en verkstadslinje.
Flyttad produktionscell
Tillåt lastning, transport och återställning av foder- och mottagningsområdena. Att bära maskinen och att bära färdiga rännor är separata hanteringsuppgifter.
Granska Bärbar rännrullformningsmaskin med dess utvalda profil och sax. Inkludera maskinmått, transportmassa och en fungerande layout i utrustningsrapporten.
Formning på installationsplatsen
Inkludera åtkomst till fordon, avlastning av spole, driftkraft, en jämn arbetsposition och utrymme för att stödja och ta bort den längsta körningen. Dessa förhållanden varierar från plats till plats.
Utvärdera den bärbara rutten mot den avsedda platsinställningen. Ett fordonsbaserat arrangemang behöver en egen monterings- och transportplan, tillsammans med maskin- och spolespecifikationerna.
Produktionscellen
Från spolmatning till en färdig rak körning
Formningsrullarna formar spolen till en kontinuerlig rännprofil; fräsen delar upp den i ordnade längder. Matcha matningen, formverktygen, skärcykeln och mottagningsområdet som en produktionscell.


- 01
Tillför spolen
Matcha spolens bredd, vikt och innerdiameter till decoilern. Inkludera laddningsåtkomst och arkbanan i matningsguiden.
- 02
Bilda profilen
Styrningen riktar in remsan; successiva rullar formar den. Spolespecifikation och rännritningen hör till samma verktygsuppdrag.
- 03
Kontrollera skärningen
Linjen Easy Installation använder en hydraulisk stolpskärare och PLC-kontroll. Ange de färdiga längderna och önskad kör-och-klipp-sekvens.
- 04
Ta emot löpningen
Stöd sektionen när den lämnar utloppet. Koordinera borttagningen med nästa formningscykel och skydda de formade kanterna under transport och stapling.
Valfri stansning lägger till ett separat krav: hålposition, stigning och dess förhållande till den avskurna änden. Lägg dessa detaljer på ritningen när din beställning behöver hål.
Längd & output hantering
Välj färdig längd med tanke på hanteringen
Korta styckebeställningar ställer större krav på klippcykeln och insamlingen; långa körningar ställer större krav på stöd och bärutrymme. Välj längdkontroll tillsammans med det längsta körfältet och vägen till lagring.
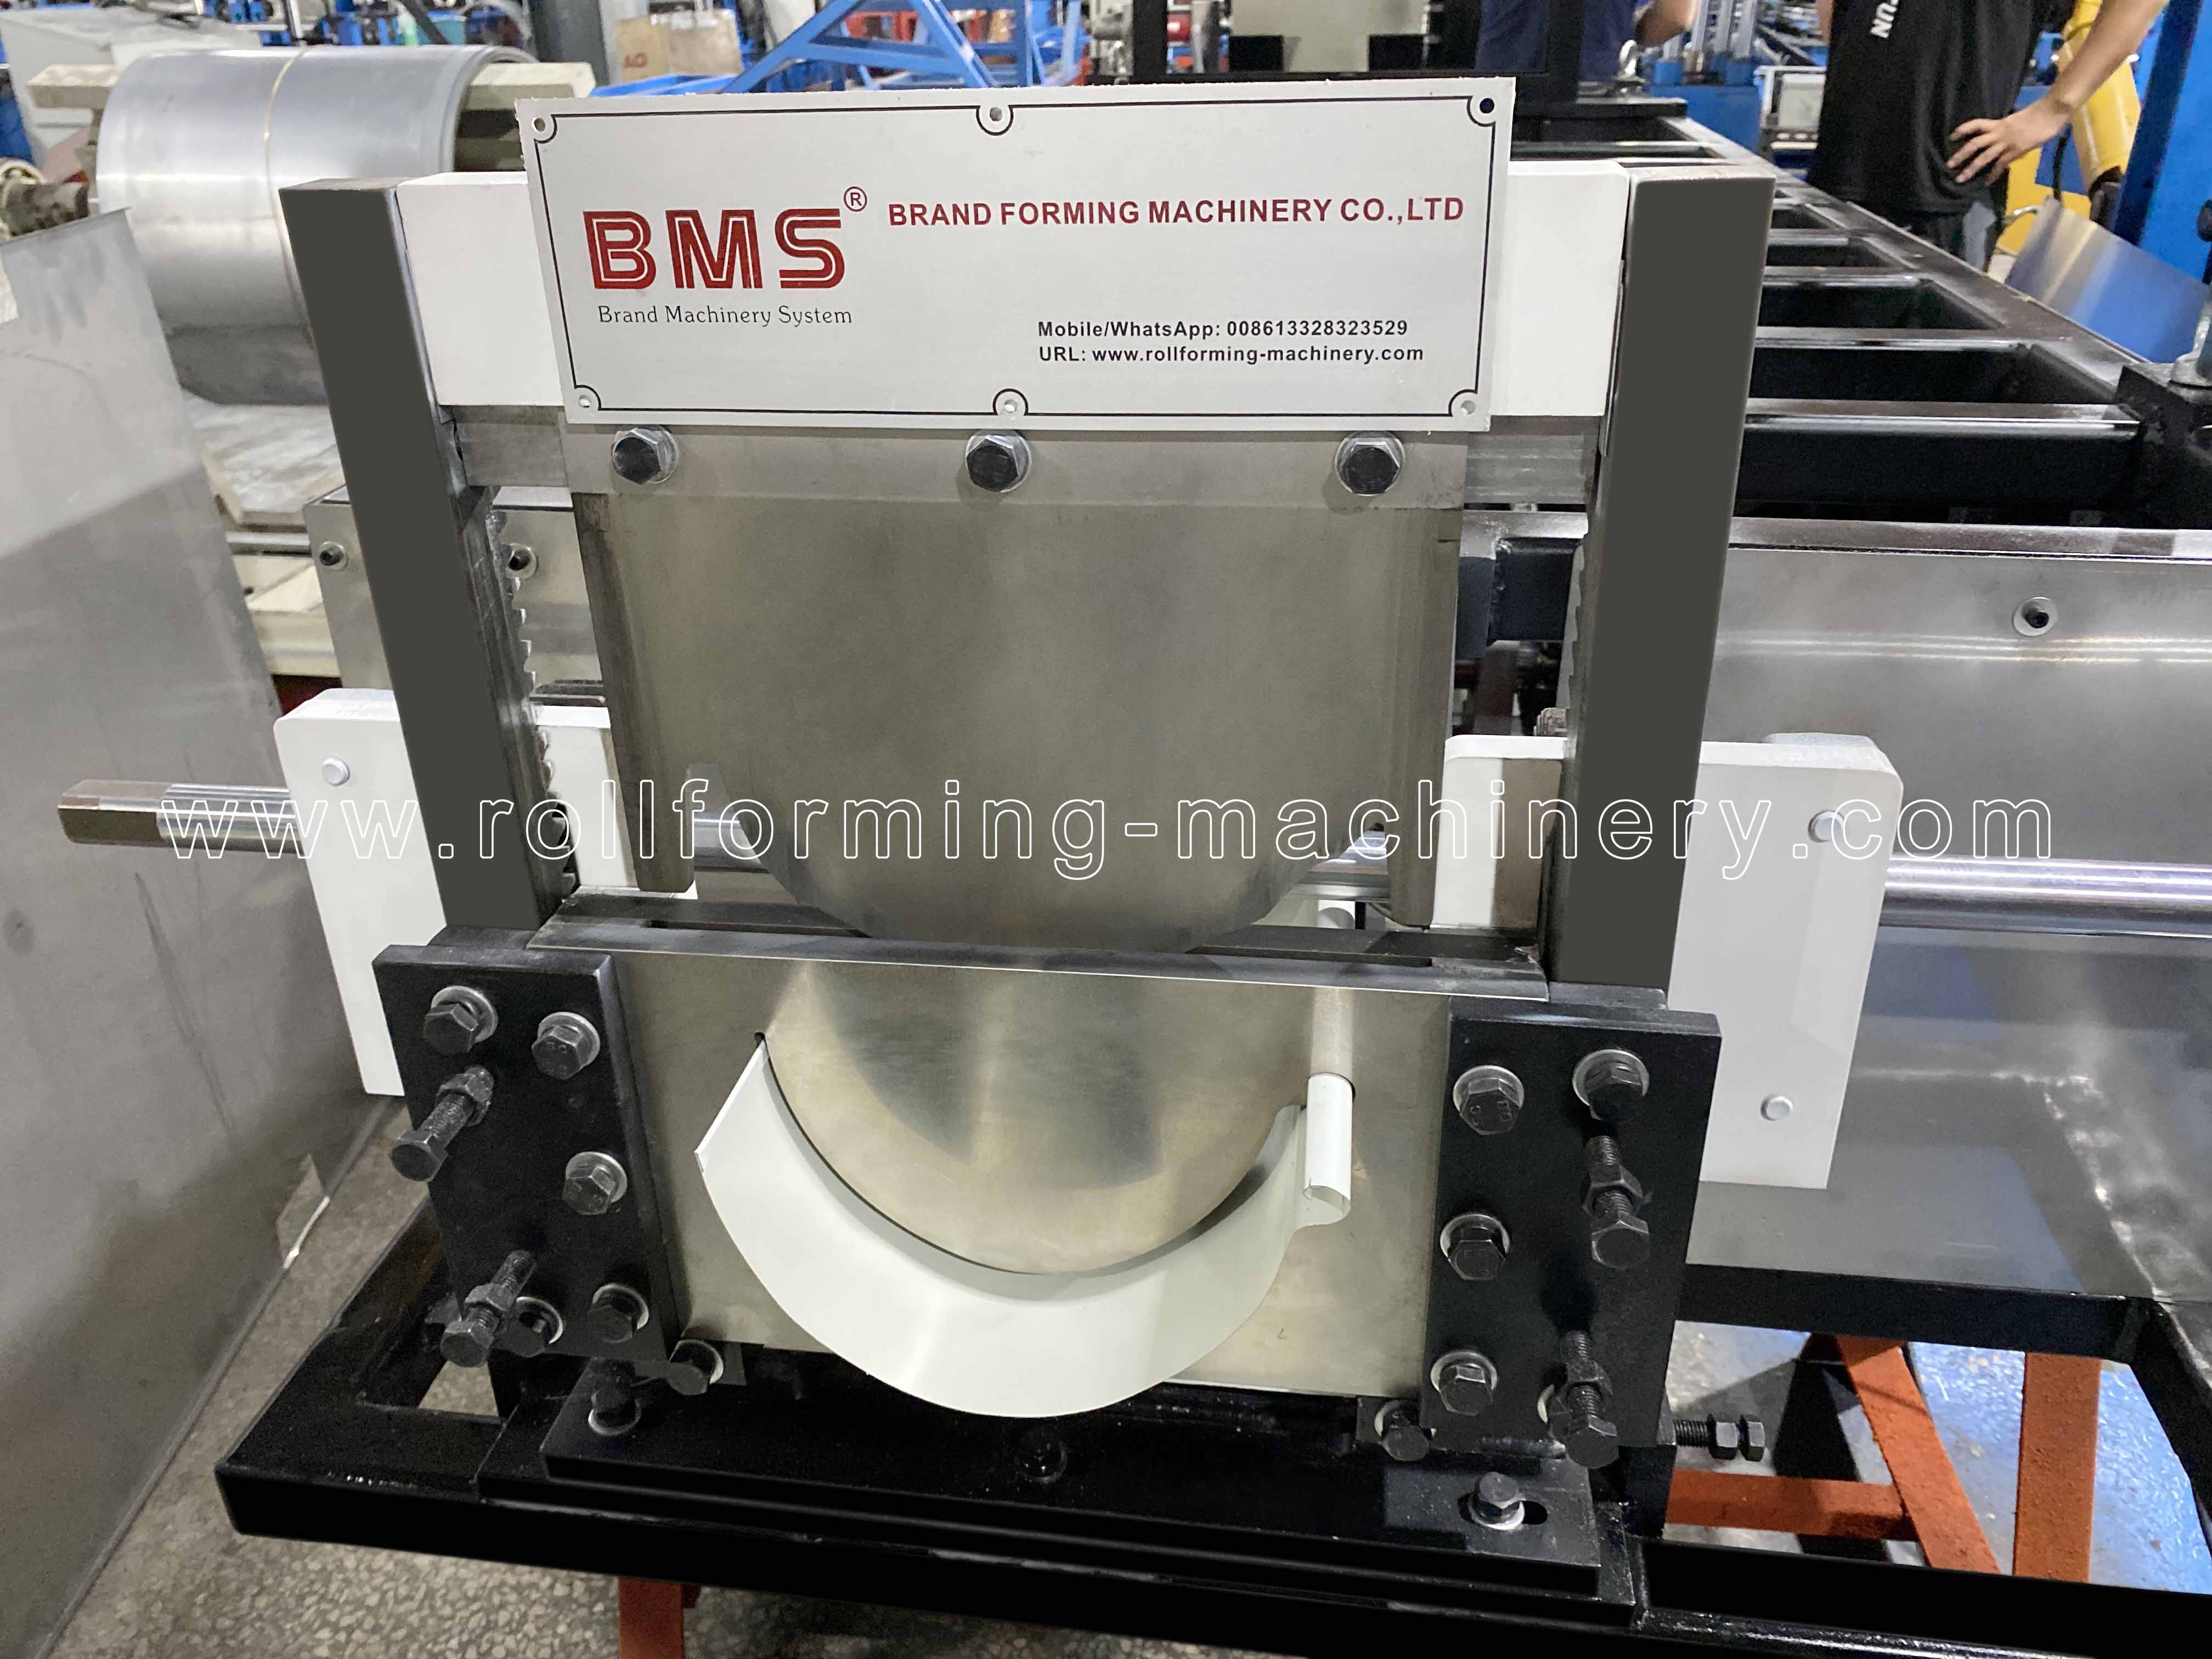
Arbetsyta koncept. Använd den valda maskinlayouten och din längsta beställning för att ställa in de faktiska måtten.
| Ditt ordermönster | Vad blir viktigt | Vad ska specificeras |
|---|---|---|
| Många korta stycken | Fler snitt och fler enskilda bitar att samla, räkna och stapla. | Längd/räkningskontroll, skärcykelbeteende och en tydlig uppsamlingsposition. |
| Upprepade långlopp | Stöd längs den framväxande sektionen och utrymme för att bära den utan att vrida eller dra. | Längsta färdiga längd, stödarrangemang och vägen till förvaring eller leverans. |
| Blandade längder och små partier | Orderändringar, spolbyten och styckeidentifiering kan avbryta formningscykeln. | En representativ längdlista, stycken per batch, spolbyten och hanteringsmetod. |
På mindre skärmar, rulla jämförelsen i sidled för att läsa varje kolumn.
Jämför en komplett provsats. Linjehastighet beskriver färd under formning. Användbar växlingseffekt beror också på matning, skärpauser, valfri stansning, spolbyten, inställning, stopp och borttagning av bitar. Tajma den överenskomna ordermixen istället för att multiplicera en nominell hastighet med skifttimmar.
Maskin shortlist
Utvalda BMS sömlösa rännmaskinalternativ
Börja med profilritningen och spolspecifikationen. Dessa två BMS-rutter har olika formnings- och skärarrangemang; deras fullständiga specifikationer följer de enskilda maskinsidorna.
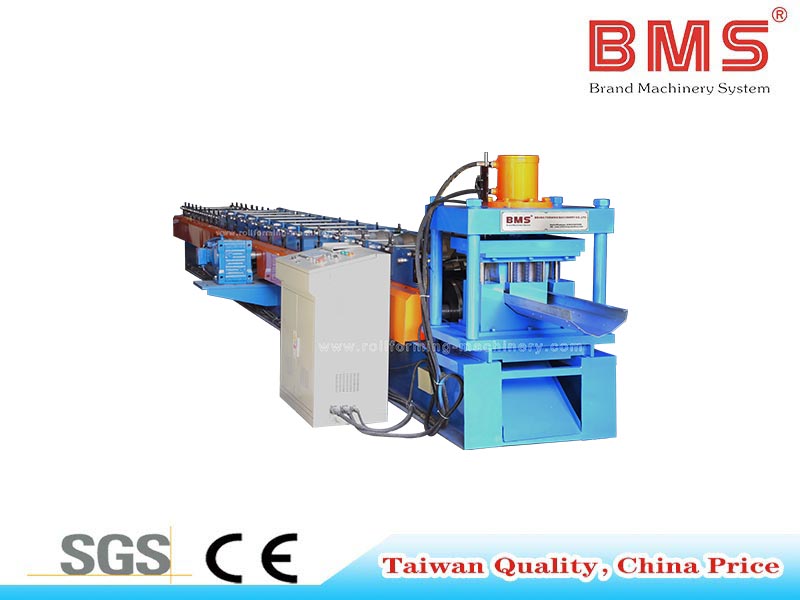
Enkel installation sömlös rännformningsmaskin
En verkstadskandidat för en ritningsdefinierad galvaniserad ränna, med hydraulisk efterskärning, PLC-kontroll och valfria håltagningar.
- Coil material
- Galvaniserad plåt
- Tjocklek
- 0,25–0,55 mm för denna referenskonfiguration
- Inmatningsbredd
- Enligt rännas ritning
- Output scope
- Avsluta rack i referensarbetsflödet; matcha stödet till dina färdiga längder

Bärbar rännrullformningsmaskin
En kandidat när flytt ingår i produktionsplanen. Utvärdera vald profil, lastningsarrangemang, transport och arbetsinställning tillsammans.
- Spolematerial
- Galvaniserat stål (GI), PPGL eller aluminium, anpassat till det valda verktyget
- Tjocklek
- 0,3–0,6 mm för denna referenskonfiguration
- Klippning
- Lättklippt sax
- Platsförsörjning
- Välj den elektriska konfigurationen för den faktiska destinationen och driftförsörjningen
Profil, spole & verktyg
Matcha spolen med formningsverktyget
Färdig längd är en inställning; tvärsnitt är ett verktygsbeslut. Håll ihop profilritningen, framtagen listbredd och materialspecifikation när du bedömer en förändring.
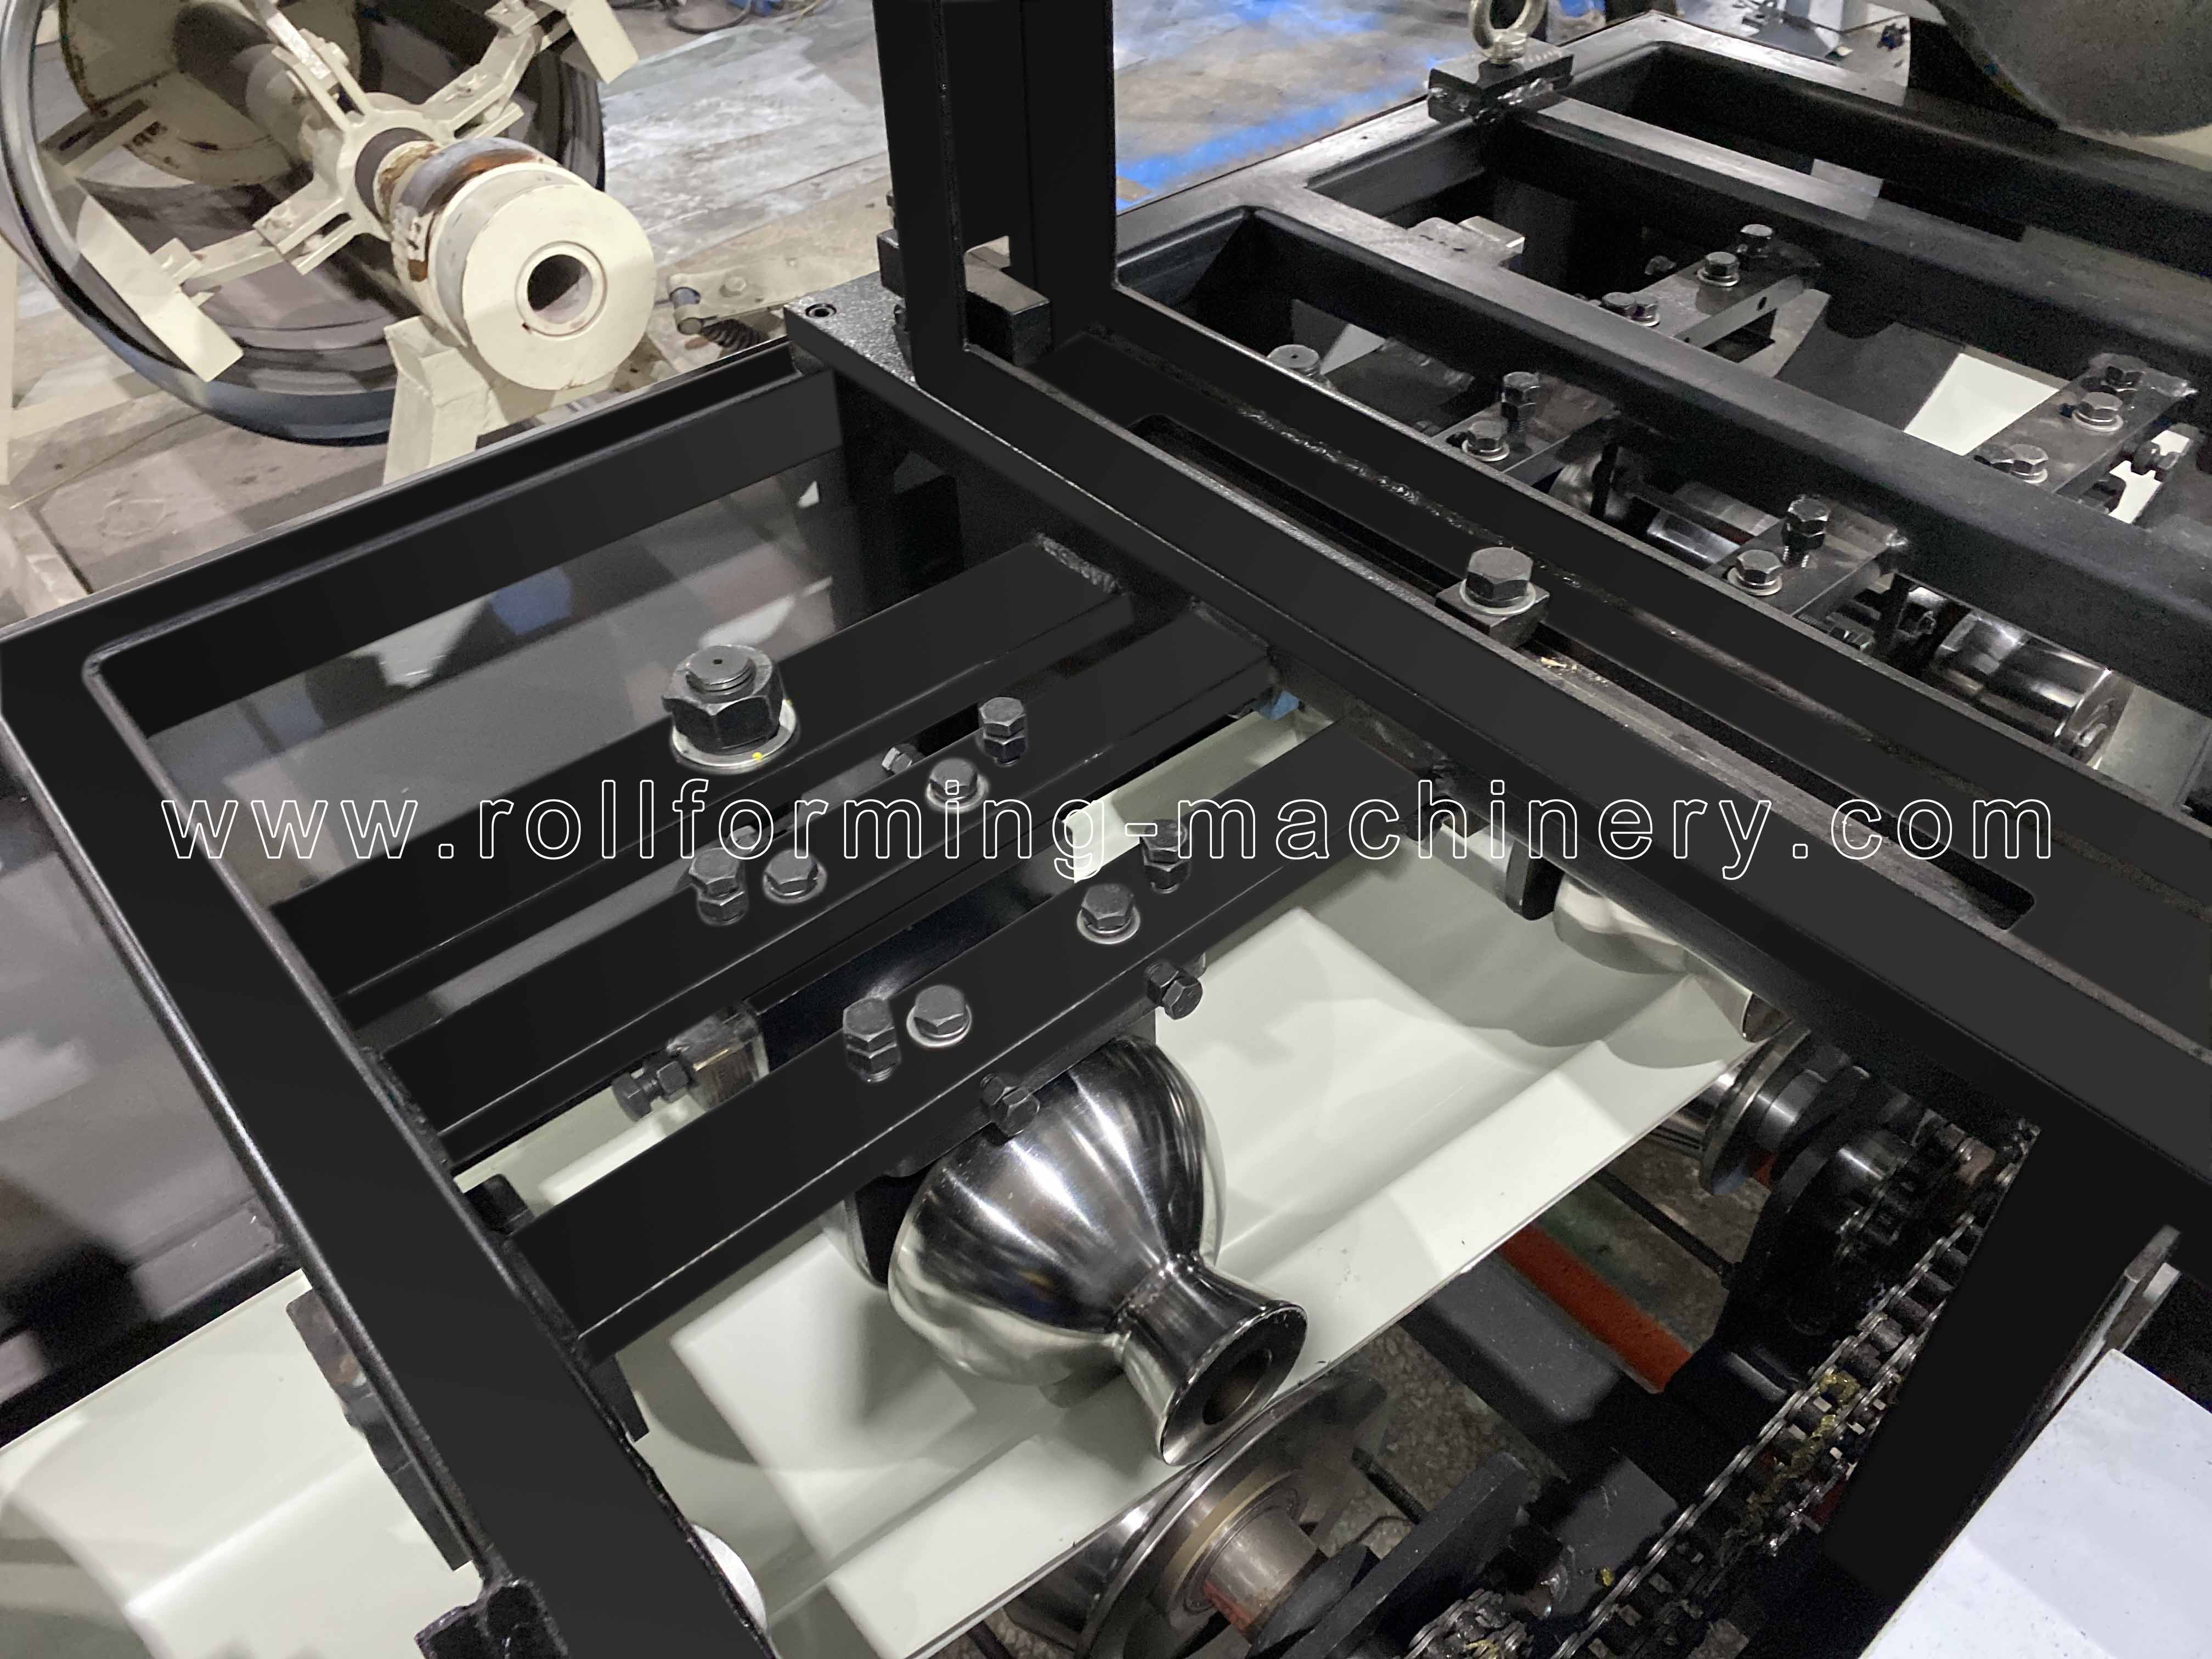

Ange ny klipplängd och antal. Se över längdinställning, stopp- och skärbeteende; en längdändring kräver inte i sig ett annat rännetvärsnitt.
Jämför det reviderade avsnittet med befintligt verktyg. Den utvecklade bandbredden, matningsstyrningarna, valsgeometrin och skärformen måste passa den föreslagna sektionen.
Lista varje ritning. Be om verktygen som är tilldelade varje profil, vad som byts ut eller justeras, växlingsproceduren och en provsekvens som täcker de planerade profiländringarna.
Håll materialkvalitet, tjocklek, hållfasthet och beläggning i provunderlaget. Ett angivet tjockleksområde ensamt fastställer inte resultatet för varje kvalitet eller finish.
BMS accepterar ritningar eller prover för anpassade profildiskussioner. Använd BMS anpassade profil och utrustning FAQ för att förbereda den begäran, och inkludera motsvarande cut-end och hål detaljer.
Färdig rännantagning
Inspektera den avskurna änden och hela längden
Kom överens om ritningsmått, toleranser och slutkriterier innan försöket. Använd den avsedda spolspecifikationen och representativa beställningslängder, inklusive den längsta körningen du förväntar dig att klara.


Sektionsmått
Mät bredd, djup och angivna kantdetaljer mot godkänd ritning. Kontrollera sektioner tagna från mer än ett stycke.
Klipplängd
Jämför specificerade och uppmätta skärlängder över upprepade skärningar och efter en omstart. Anteckna mätmetoden och den överenskomna acceptanstoleransen.
Klipp ände & hål
Inspektera grader, lokal tillplattning och deformation vid skjuvningen. För stansade beställningar, mät hålets placering och avstånd i förhållande till den skurna änden.
Helt skick
Inspektera båge-, vrid- och ytmärken längs det stödda stycket och efter borttagning. Inkludera den normala bär- och staplingsmetoden i försöket.
Håll en användbar provjournal. Anteckna spolspecifikation, profil, specificerade och uppmätta längder, accepterade och avvisade stycken, accepterade meter, stoppskäl och förfluten batchtid. Definiera när tidtagningen börjar och slutar, inklusive spolbyten och borttagning av delar. Använd den godkända ritningen och registrerade mått för att acceptera provsatsen.
Utrustningen runt linjen
Relaterad utrustning för hantering av spolar
Välj spoltillförsel runt den faktiska spolen och matningsgränssnittet. Behandla sedan långstyckesstöd som ett separat krav vid utloppet.

Hydraulisk decoiler med spolvagn och klämarm
En oberoende kandidat när spiralladdningsplanen behöver en spiralbil och hydraulisk decoiler. Anpassa kapacitet, spolens inre/utvändiga diameter, remsbredd och matningsgränssnittet till den valda rännlinjen.
Inkludera lastningsfotavtrycket och hur arket presenteras i inträdesguiden. Ange denna utrustning separat i förpackningens omfattning.
Granska den hydrauliska avspolaren →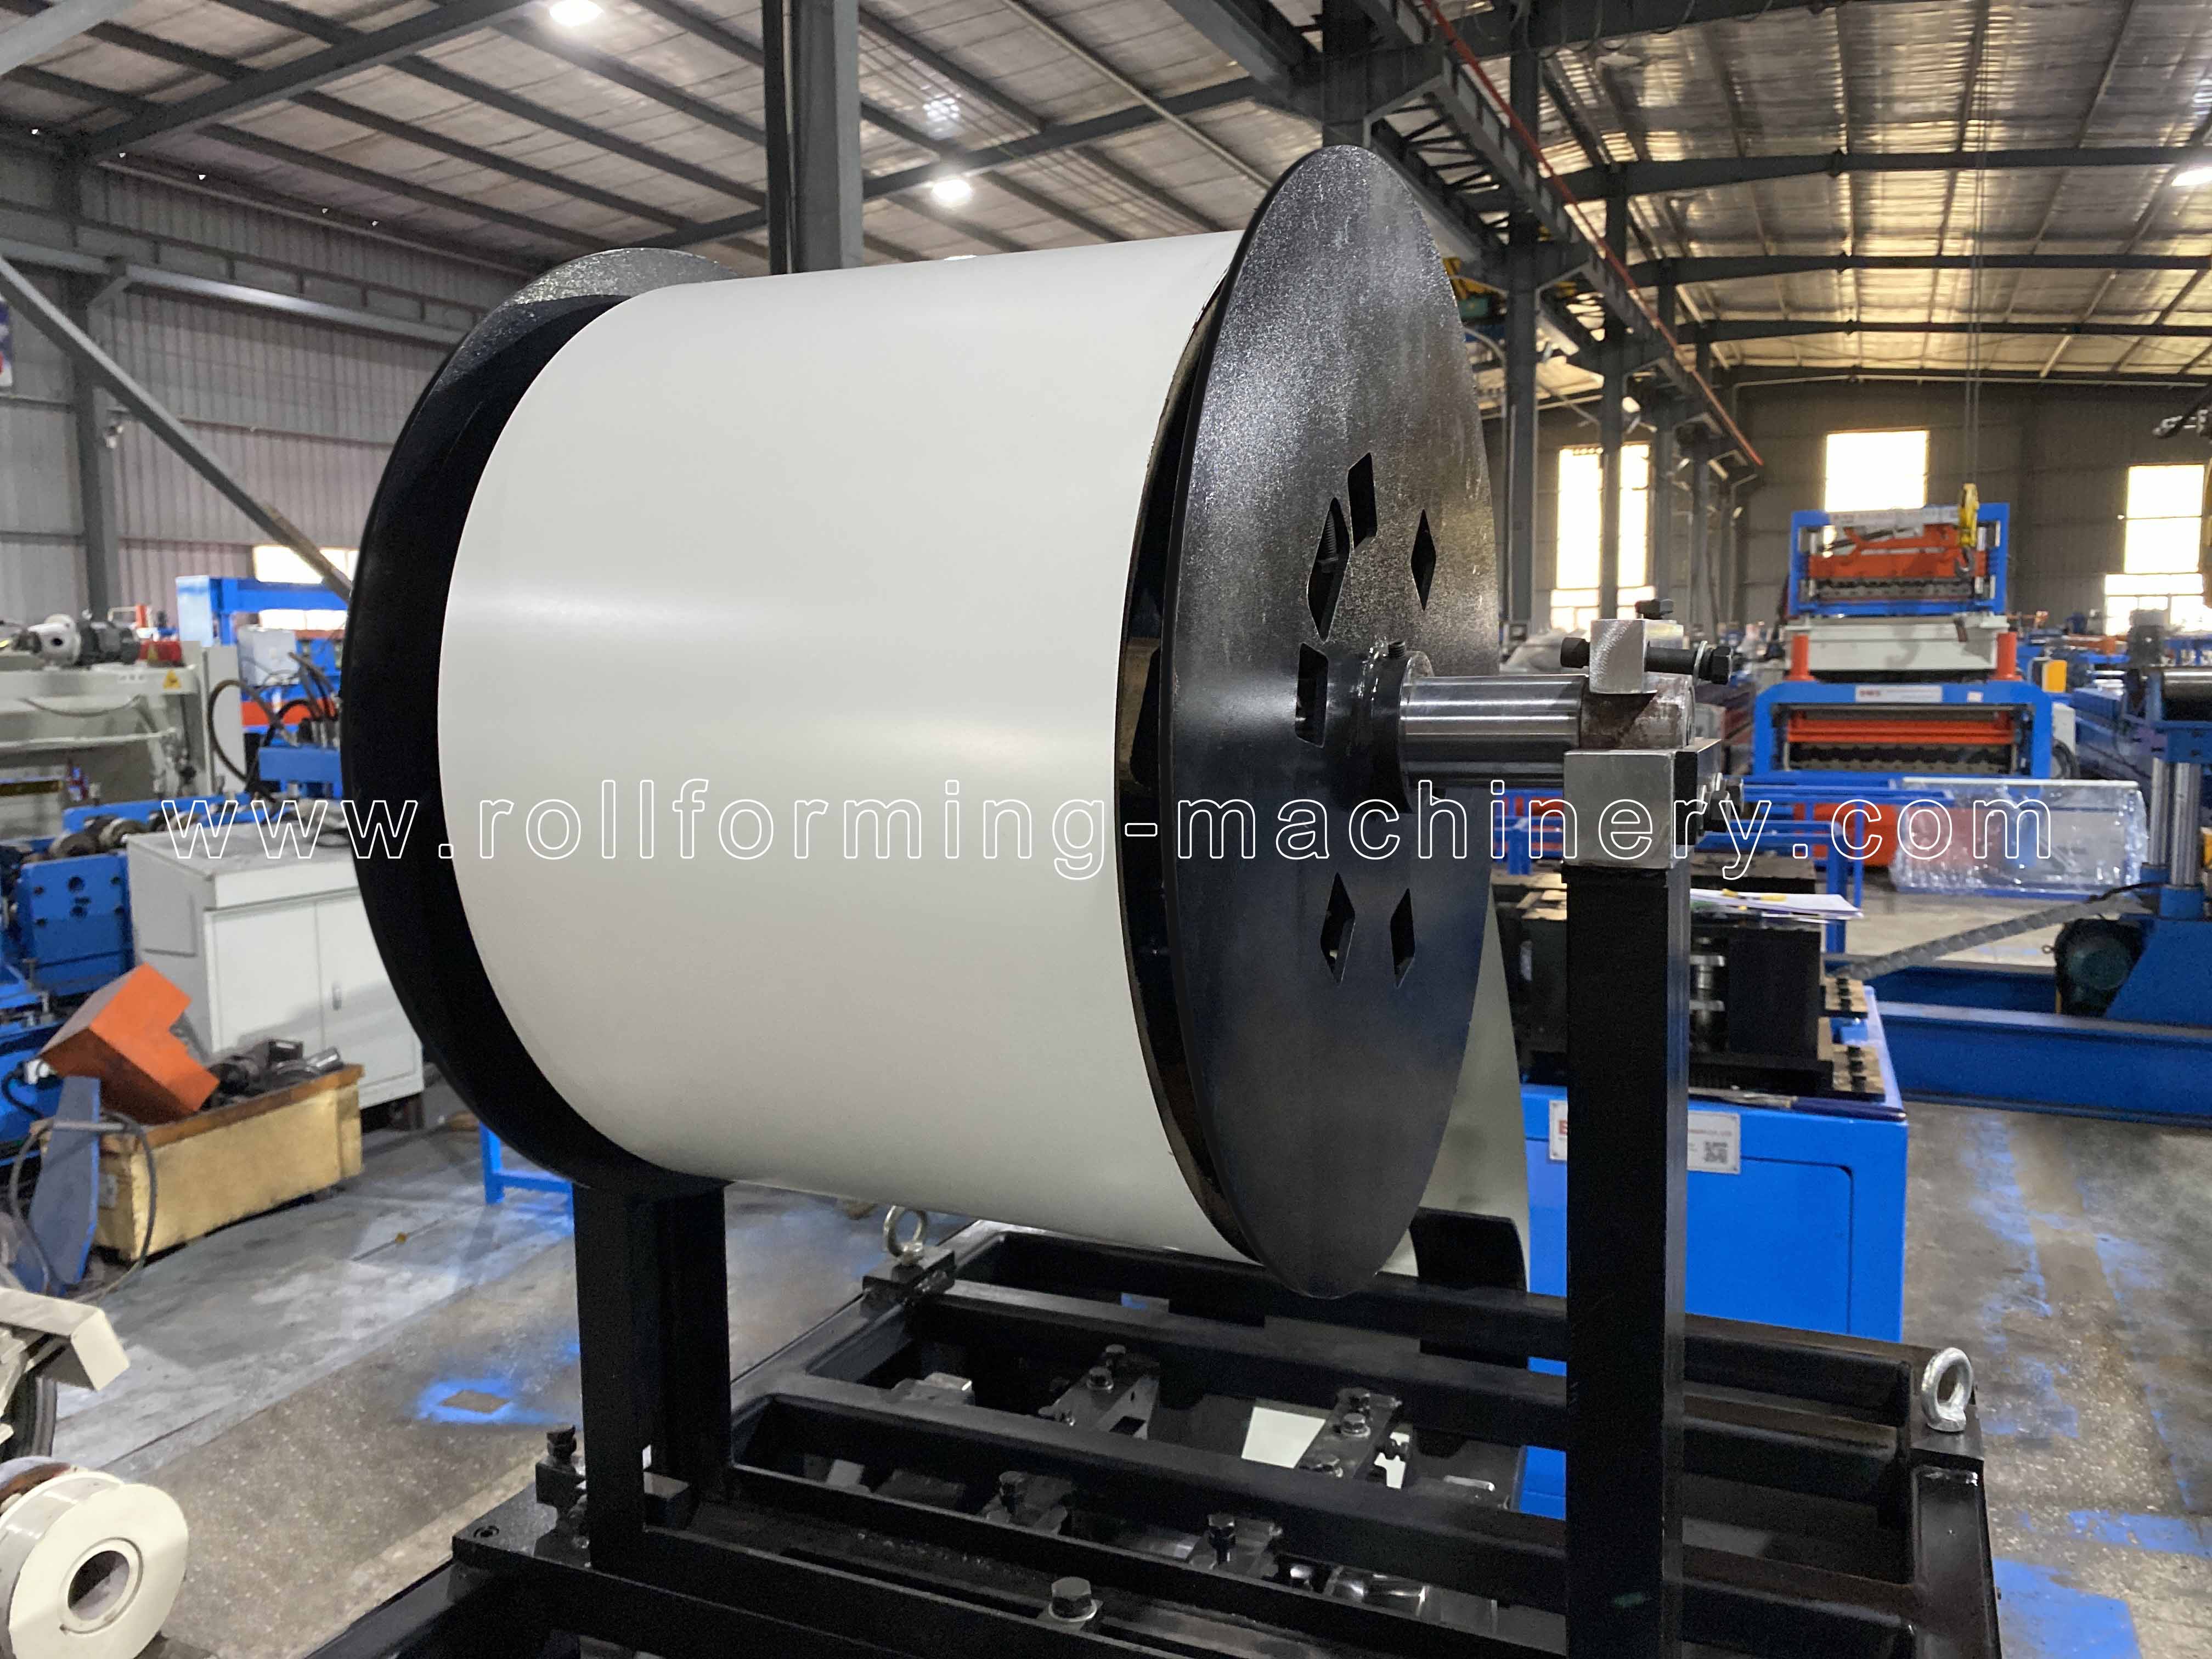
Matcha rullen och mottagningsområdet
Ett kompakt rullarrangemang och ett rullvagnsarrangemang svarar på olika lastbehov. Använd spolens massa, dimensioner och den planerade belastningsmetoden för att jämföra dem.
Arbetsflödet för enkel installation listar utgångsställ. Ange stödlängden och arrangemanget för ditt längsta färdiga föremål, plus borttagnings- och förvaringsvägen. Inkludera eventuell ytterligare supportutrustning i offertens omfattning.
Granska rännlinjen och utgångsställen →Förberedelse av arbetsplats
Förbered hela arbetsutrymmet
Maskinens fotavtryck är bara en del av produktionscellen. Rita spolladdningszonen, matningsvägen, servicetillgången och körfältet med färdig längd på samma layout.
- Spolens laddning och matningsinriktning Visa åtkomst till rullen eller spolvagnen, lastutrustningen och remsbanan in i styrningen. Inkludera plats för byte av spole.
- Utmatning, borttagning och förvaring Rita den längsta färdiga biten vid utloppet. Inkludera dess stöd, transportvägen och var färdiga partier kommer att staplas.
- Ström- och driftsättningsförsörjning Ange destination, spänning, frekvens och fas. Ordna provspole, hydraulvätska där det krävs av den valda utrustningen och lyfthjälp för installation.
- Operatörer och överlämning Tilldela personerna som ska driva och underhålla linjen. Inkludera utbildning, den maskinspecifika manualen och den överenskomna idrifttagnings- och godkännandesekvensen.
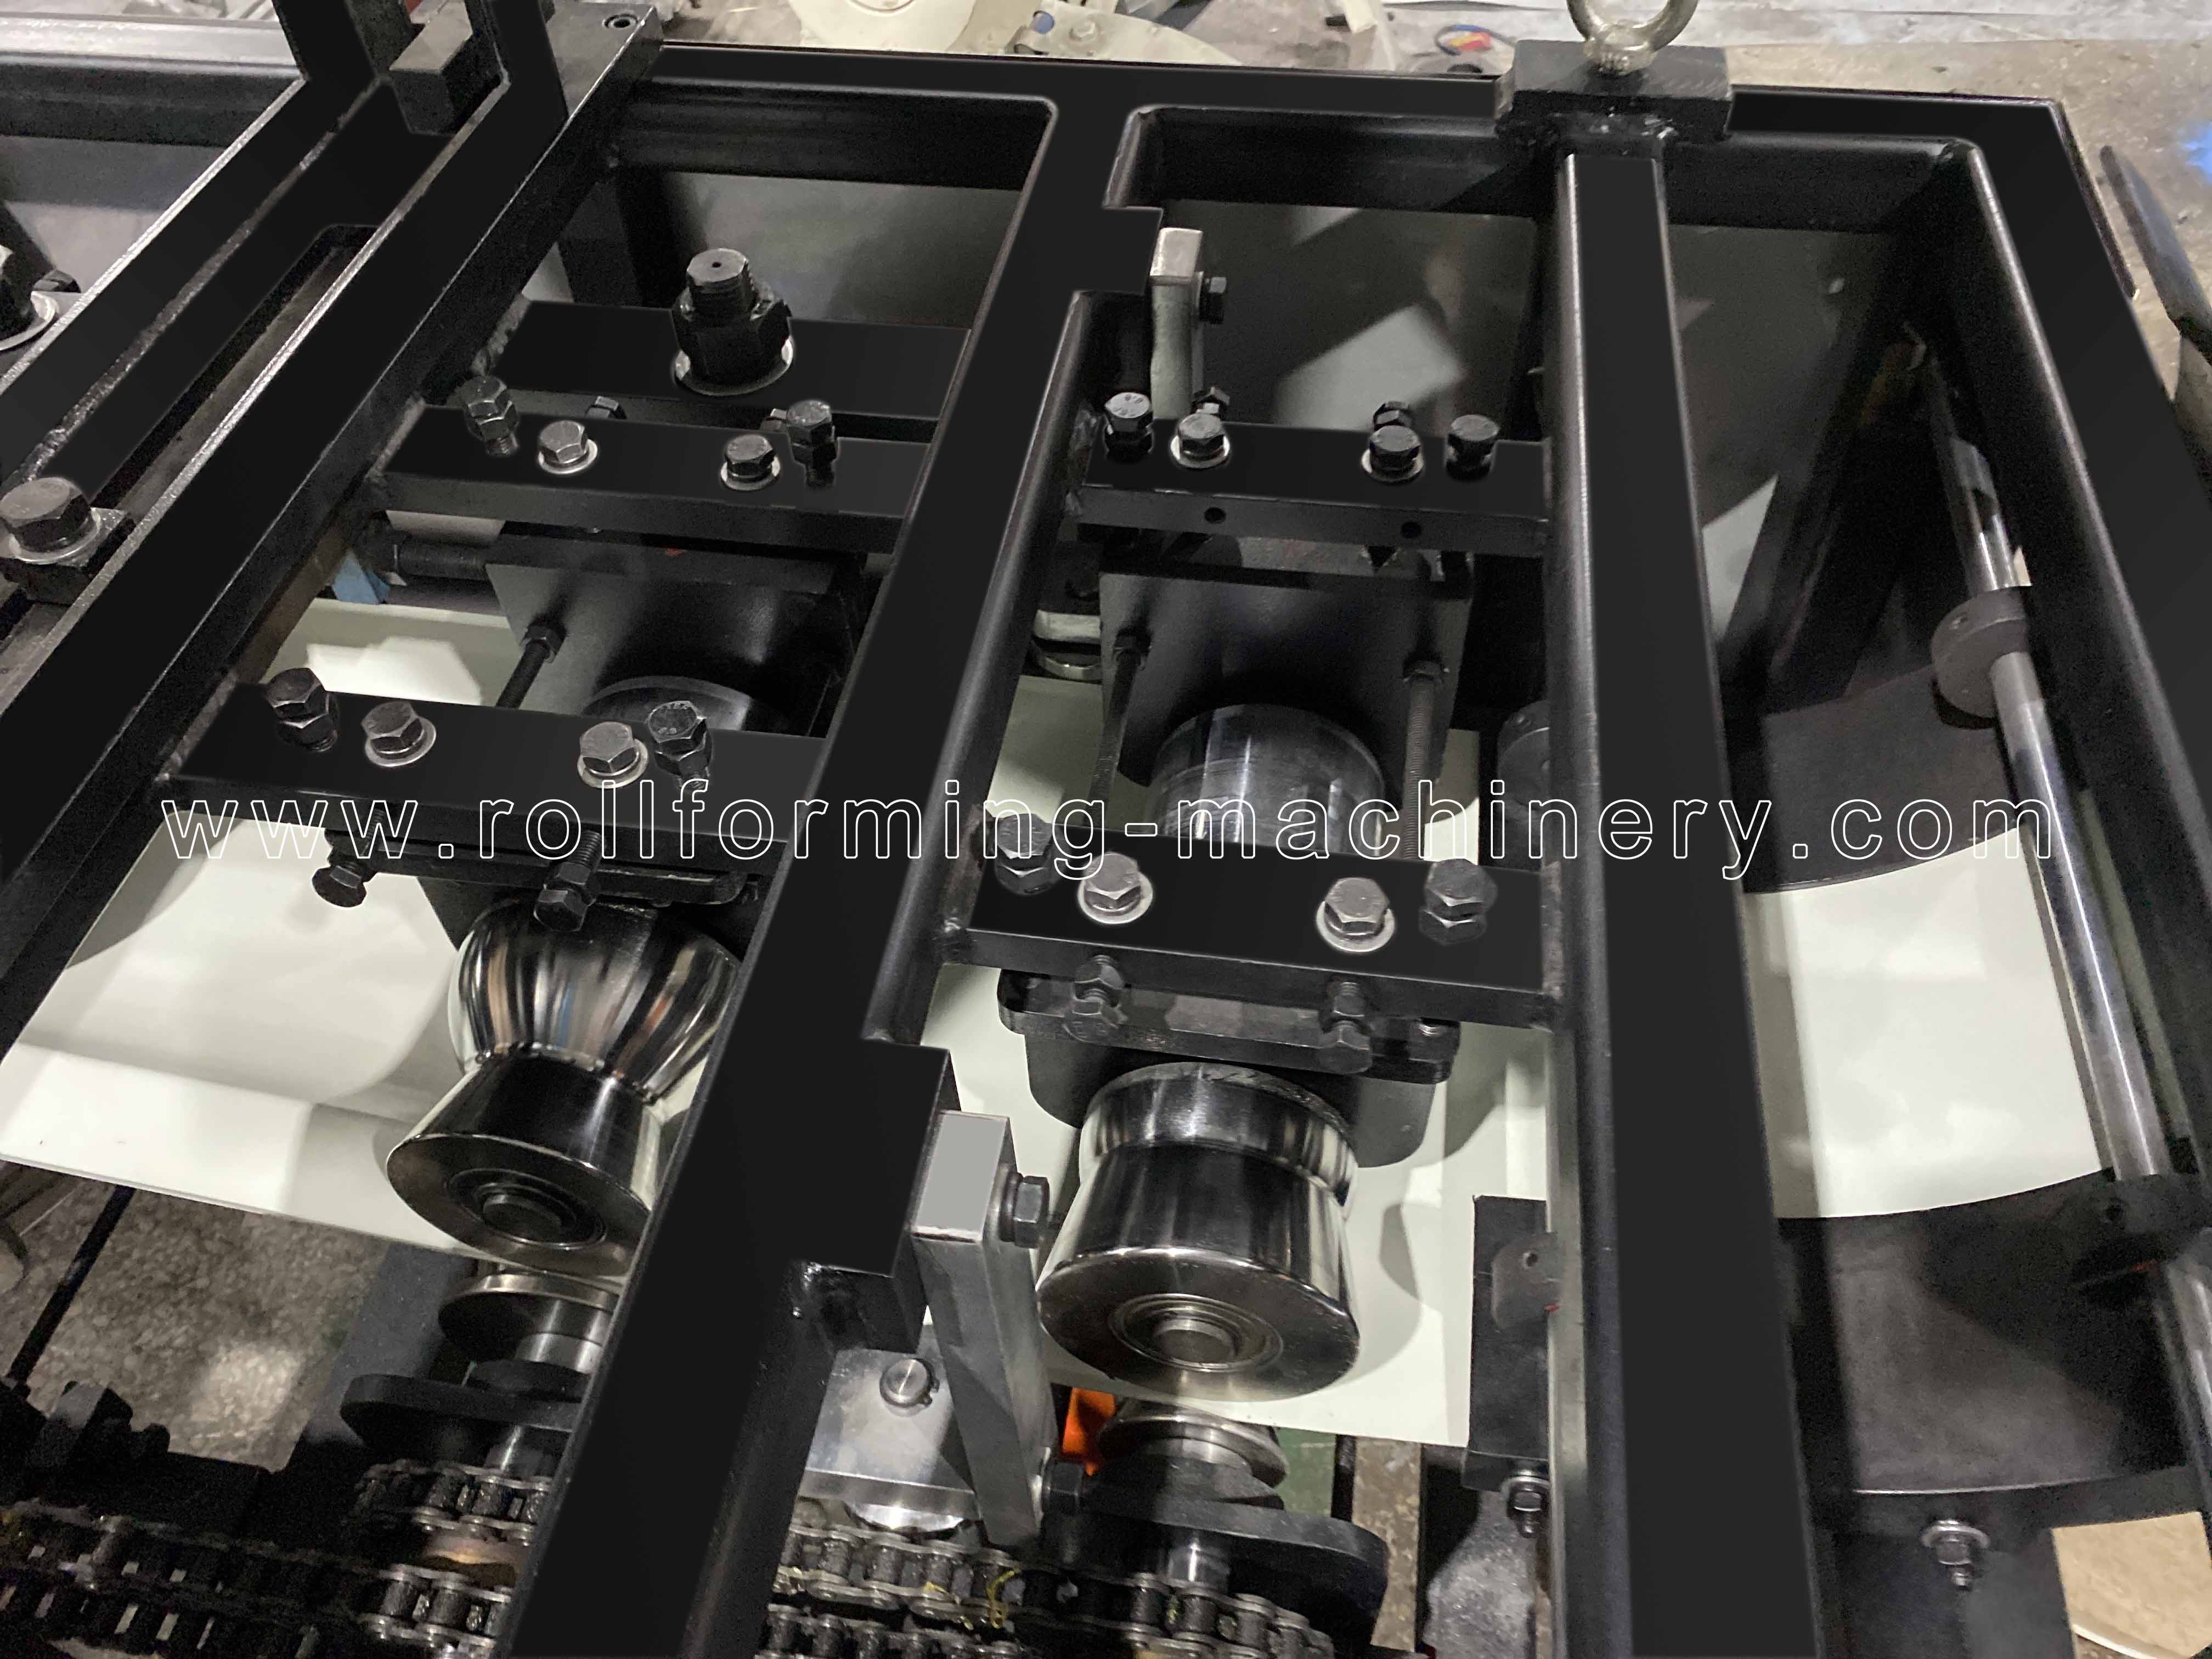
För en omlokaliserad eller platsbaserad installation, upprepa layoutgranskningen för den faktiska arbetspositionen. Granska BMS installationsförberedelser FAQ för driftsättning av ingångar.
Beredningsresurser
Relaterade köp- och driftresurser
Använd dessa BMS-resurser för att förbereda testversionen, operatörsöverlämningen och supportomfattningen. Tillämpa den allmänna vägledningen på rännmaskinen och beställ mixen du väljer.
Förbered maskinacceptans
BMS-acceptansguiden täcker produktdimensioner, kontinuerlig provproduktion, skär- och stansformar, ytfinish och rakhet. Använd den för att bygga din rännstensspecifika acceptanspost.
Läs Acceptansguide för kallformningsmaskiner →Planera operatörens kontinuitet
Operatörsartikeln förklarar rollen för utbildad personal, rutinkontroller och förtrogenhet med formningsprocessen. Tilldela de personer som ansvarar för daglig drift och överlämning.
Läs bruksanvisningen för kallformningsmaskinen →Granska installation och support
Servicesidan beskriver garantivillkor, utländska installationsarrangemang och valfri fjärrsupport. Inkludera de utvalda tjänsterna och köparens ansvar i det överenskomna utrustningsomfånget.
Läs BMS Machine Service Villkor →Förbered anpassade profilingångar
Utrustningens FAQ täcker skräddarsydda ritningar eller prover och installationsförberedelser. Börja här för den information som behövs innan en profil- och konfigurationsdiskussion.
Läs BMS Utrustning och Installation FAQ →Produktionsfrågor
Sömlösa produktionsfrågor
Maskinen bildar en rak ränna som löper kontinuerligt från spolen och skär den till önskad längd. Hörn, gavlar, utlopp och anslutningar tillhör det installerade avloppssystemet. Ange dessa separat när du definierar den färdiga produkten.
Kontinuerlig spolformning etablerar inte non-stop skärning. Linjen Easy Installation listar en hydraulisk stolpskärare och PLC-kontroll; den bärbara modellen har en lättklippt sax. Ange om matningen stoppas för skärning och hur formningen startar om, inkludera sedan skärcykeln i den tidsinställda provsatsen.
Behandla fordonsmontering som en separat installationsomfattning. Ange de valda maskinens dimensioner och massa, lastad spolmassa, monteringslayout och drifttillförsel för en installationsgenomgång. Inkludera laståtkomst, transportsäkerhet, en jämn arbetsställning och stöd för den längsta avslutade körningen.
Ange erforderliga tvärsnitt och dimensioner på separata ritningar. Olika längder kan använda samma sektion; en annan storlek eller form kan behöva styrjusteringar, formverktyg och en matchande skärform. Definiera verktygs- och växlingsstegen för den föreslagna profilfamiljen i utrustningsomfånget.
Modellen Easy Installation erbjuder valfria stanshål. Ange hålstorlek, läge, stigning och avstånd från den skurna änden på ritningen, tillsammans med erforderliga rännlängder. Inkludera stansade bitar i prov- och snittinspektionen.
Inkludera idrifttagningsplats, utbildning, provmaterial, lyfthjälp, reseansvar och utvald fjärrsupport i utrustningens omfattning. BMS lämnar två års garanti från framgångsrik installation och driftsättning på köparens plats, förutsatt korrekt drift och underhåll. Granska nuvarande BMS-tjänstevillkor vid sidan av det omfattningen.
Ditt produktionskort
Planera din rännproduktion med BMS
Skicka profilen och de beställningslängder du behöver göra. BMS kan granska formningsvägen, skärningsarrangemanget och utrustningens omfattning runt din produktionsuppställning.
Tillbaka till Rännmaskin till salu →- Profil: måttritning, kantdetaljer och eventuella hål.
- Spole: material/kvalitet, tjocklek, bredd och spolestorlek.
- Beställningar: kortaste, typiska och längsta längder; bitar per sats.
- Hantering: utgångsstöd, bär-/lagringsväg och tillgänglig layout.
- Plats: destination, spänning/frekvens/fas och verkstads- eller flyttbehov.