


BMS मशिनरी · कॉइल-फेड गटर उत्पादन
निर्बाध गटर मशीन
सीमलेस गटर मशीन सरळ गटर रनमध्ये कॉइल बनवते आणि त्यांना लांबीपर्यंत कापते. तुमच्या प्रोफाइल, कॉइल आणि तयार-लांबीच्या हाताळणीभोवती BMS तयार करणे आणि कटिंग मार्ग निवडा.
विक्रीसाठी गटर मशीनची तुलना करा →रेनवेअर उत्पादक आणि शीट-मेटल वर्कशॉपसाठी.
उत्पादन फिट
तुम्ही गटर कोठे तयार कराल?
समान समाप्त लांबी निश्चित कार्यशाळा, पुनर्स्थित उत्पादन कक्ष आणि स्थापना साइटमध्ये भिन्न मागणी निर्माण करते. मशीन पॅकेज निवडण्यापूर्वी कामकाजाची व्यवस्था निवडा.

निश्चित कार्यशाळा
पुनरावृत्ती करण्यायोग्य कॉइल-लोडिंग स्थिती आणि आउटपुट लेन वापरा. लांब धावण्यासाठी समर्थन आणि स्टोरेजसाठी स्पष्ट मार्ग आवश्यक आहे; लहान बॅचसाठी कार्यक्षम संकलन आणि मोजणी स्थिती आवश्यक आहे.
द इझी इन्स्टॉलेशन गटर लाइनमध्ये डिकॉइलर, गाईड, फॉर्मिंग मिल, हायड्रॉलिक पोस्ट कटर, पीएलसी कंट्रोल आणि एक्झिट रॅकची सूची असते. कार्यशाळेच्या ओळीचे मूल्यांकन करताना येथे प्रारंभ करा.
पुनर्स्थित उत्पादन सेल
लोडिंग, वाहतूक आणि फीड आणि प्राप्त क्षेत्रे पुन्हा सेट करण्यासाठी परवानगी द्या. मशीन वाहून नेणे आणि तयार गटर वाहून नेणे ही स्वतंत्र हाताळणी कार्ये आहेत.
चे पुनरावलोकन करा पोर्टेबल गटर रोल फॉर्मिंग मशीन त्याच्या निवडलेल्या प्रोफाइलसह आणि कातरणे. उपकरणाच्या संक्षिप्तात मशीनचे परिमाण, वाहतूक वस्तुमान आणि कार्यरत लेआउट समाविष्ट करा.
स्थापना साइटवर तयार करणे
वाहन प्रवेश, कॉइल अनलोडिंग, ऑपरेटिंग पॉवर, एक लेव्हल वर्किंग पोझिशन आणि सर्वात लांब धावण्यासाठी समर्थन आणि काढण्यासाठी खोली समाविष्ट करा. या अटी साइटनुसार बदलतात.
इच्छित साइट सेटअपच्या विरूद्ध पोर्टेबल मार्गाचे मूल्यांकन करा. वाहन-आधारित व्यवस्थेसाठी मशीन आणि कॉइल वैशिष्ट्यांसह स्वतःची माउंटिंग आणि वाहतूक योजना आवश्यक आहे.
उत्पादन सेल
कॉइल फीडपासून ते पूर्ण झालेल्या सरळ रनपर्यंत
फॉर्मिंग रोलर्स एक सतत गटर प्रोफाइल मध्ये कॉइल आकार; कटर त्याला ऑर्डर केलेल्या लांबीमध्ये वेगळे करतो. एक उत्पादन सेल म्हणून फीड, फॉर्मिंग टूल्स, कट सायकल आणि प्राप्त क्षेत्र जुळवा.


- 01
कॉइलचा पुरवठा करा
कॉइलची रुंदी, वजन आणि आतील व्यास डिकॉइलरशी जुळवा. फीड मार्गदर्शकामध्ये लोडिंग प्रवेश आणि शीट पथ समाविष्ट करा.
- 02
प्रोफाइल तयार करा
मार्गदर्शक पट्टी संरेखित करतो; सलग रोलर्स त्याला आकार देतात. कॉइल स्पेसिफिकेशन आणि गटर ड्रॉइंग एकाच टूलिंग ब्रीफशी संबंधित आहेत.
- 03
कट नियंत्रित करा
इझी इन्स्टॉलेशन लाइन हायड्रॉलिक पोस्ट कटर आणि पीएलसी कंट्रोल वापरते. तयार झालेली लांबी आणि आवश्यक रन आणि कट क्रम निर्दिष्ट करा.
- 04
रन प्राप्त करा
आउटलेट सोडताना विभागाला समर्थन द्या. पुढील फॉर्मिंग सायकलसह काढण्याचे समन्वय साधा आणि कॅरींग आणि स्टॅकिंग दरम्यान तयार झालेल्या कडांचे संरक्षण करा.
पर्यायी पंचिंग एक वेगळी आवश्यकता जोडते: भोक स्थिती, खेळपट्टी आणि कट एंडशी त्याचा संबंध. जेव्हा तुमच्या ऑर्डरला छिद्रांची आवश्यकता असेल तेव्हा हे तपशील रेखाचित्रावर ठेवा.
लांबी आणि आउटपुट हाताळणी
हाताळणी लक्षात घेऊन तयार लांबी निवडा
शॉर्ट-पीस ऑर्डरमुळे कट सायकल आणि कलेक्शनला अधिक मागणी येते; लांब धावांमुळे समर्थन आणि वाहून नेण्याच्या जागेची अधिक मागणी होते. सर्वात लांब आउटपुट लेन आणि स्टोरेजसाठी मार्गासह लांबी नियंत्रण निवडा.
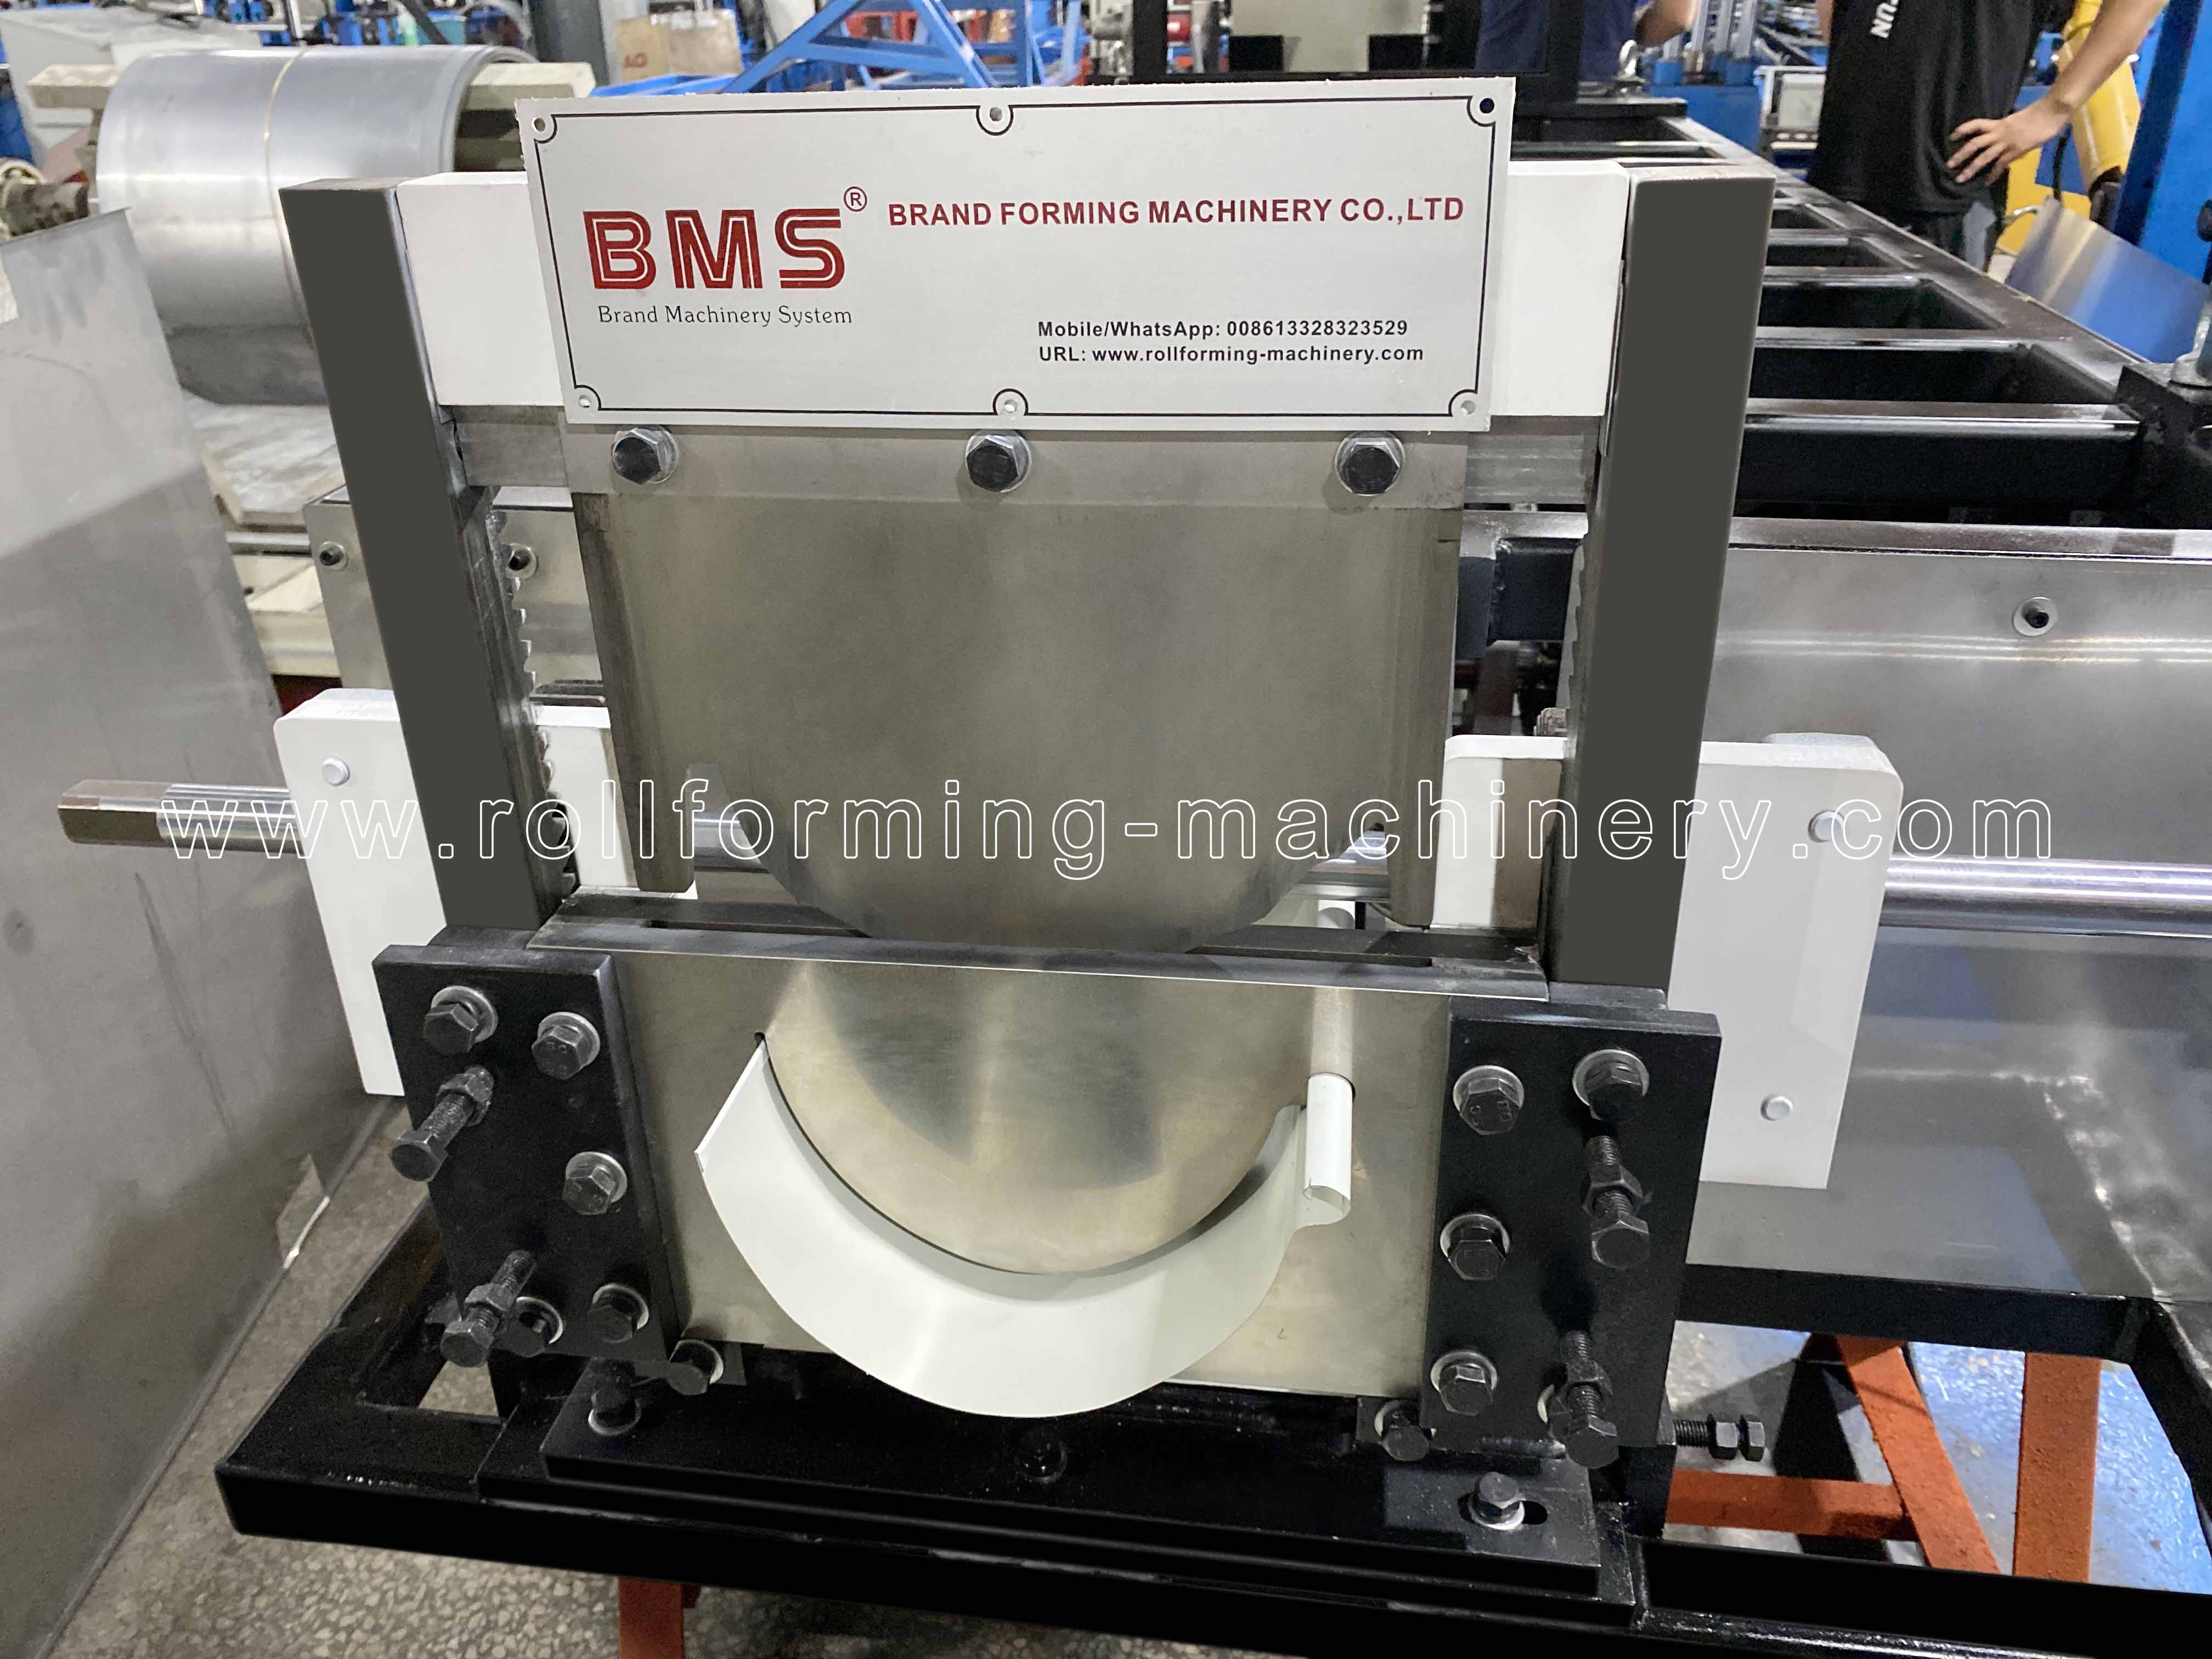
वर्किंग स्पेस संकल्पना. वास्तविक परिमाणे सेट करण्यासाठी निवडलेले मशीन लेआउट आणि तुमची सर्वात लांब ऑर्डर वापरा.
| तुमची ऑर्डर पॅटर्न | काय महत्वाचे होते | काय नमूद करावे |
|---|---|---|
| अनेक लहान तुकडे | गोळा करण्यासाठी, मोजण्यासाठी आणि स्टॅक करण्यासाठी अधिक कट आणि अधिक वैयक्तिक तुकडे. | लांबी/गणना नियंत्रण, कट-सायकल वर्तन आणि एक स्पष्ट संकलन स्थिती. |
| पुनरावृत्ती लांब धावा | उदयोन्मुख विभाग आणि खोलीच्या बाजूने समर्थन वळवून किंवा ड्रॅग न करता वाहून नेण्यासाठी. | सर्वात लांब पूर्ण लांबी, समर्थन व्यवस्था आणि स्टोरेज किंवा पाठवण्याचा मार्ग. |
| मिश्र लांबी आणि लहान बॅच | ऑर्डर बदल, कॉइल बदल आणि तुकडा ओळखणे फॉर्मिंग सायकलमध्ये व्यत्यय आणू शकतात. | प्रातिनिधिक लांबीची यादी, प्रति बॅच तुकडे, कॉइल बदल आणि हाताळणी पद्धत. |
लहान स्क्रीनवर, प्रत्येक स्तंभ वाचण्यासाठी तुलना बाजूला स्क्रोल करा.
संपूर्ण चाचणी बॅचची तुलना करा. रेषेचा वेग तयार करताना प्रवासाचे वर्णन करतो. वापरण्यायोग्य शिफ्ट आउटपुट फीडिंग, कटिंग पॉज, पर्यायी पंचिंग, कॉइल बदल, सेटअप, स्टॉप आणि पीस काढणे यावर देखील अवलंबून असते. रेट केलेल्या गतीचा शिफ्ट तासांनी गुणाकार करण्याऐवजी मान्य ऑर्डर मिक्स करण्याची वेळ द्या.
मशीन शॉर्टलिस्ट
निवडलेले BMS सीमलेस गटर मशीन पर्याय
प्रोफाइल ड्रॉइंग आणि कॉइल स्पेसिफिकेशनसह प्रारंभ करा. या दोन बीएमएस मार्गांची फॉर्मिंग आणि कटिंग व्यवस्था वेगळी आहे; त्यांची संपूर्ण वैशिष्ट्ये वैयक्तिक मशीन पृष्ठांसह राहतात.
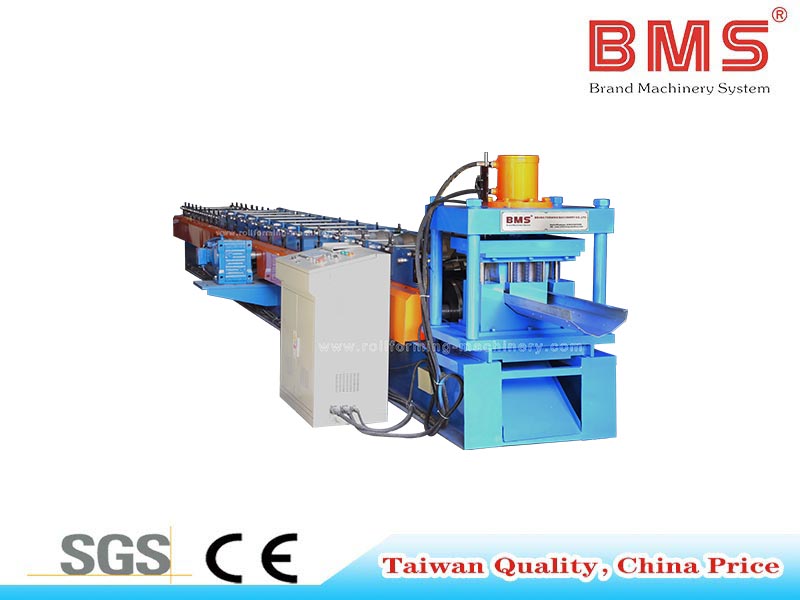
सुलभ स्थापना निर्बाध गटर तयार करणारे मशीन
ड्रॉइंग-परिभाषित गॅल्वनाइज्ड गटरसाठी कार्यशाळा-लाइन उमेदवार, हायड्रॉलिक पोस्ट कटिंग, पीएलसी नियंत्रण आणि पर्यायी पंचिंग होलसह.
- कॉइल सामग्री
- गॅल्वनाइज्ड शीट
- जाडी 0.25–0.55 मिमी
- या संदर्भ कॉन्फिगरेशनसाठी
- फीडची रुंदी
- गटर रेखांकनानुसार
- आउटपुट स्कोप
- संदर्भ वर्कफ्लोमध्ये रॅकमधून बाहेर पडा; तुमच्या पूर्ण लांबीशी समर्थन जुळवा

पोर्टेबल गटर रोल फॉर्मिंग मशीन
एक उमेदवार जेव्हा स्थान बदलणे उत्पादन योजनेचा भाग असतो. निवडलेल्या प्रोफाइलचे, लोडिंगची व्यवस्था, वाहतूक आणि कामकाजाच्या सेटअपचे एकत्रितपणे मूल्यांकन करा.
- कॉइल सामग्री
- गॅल्वनाइज्ड स्टील (जीआय), पीपीजीएल किंवा ॲल्युमिनियम, निवडलेल्या टूलिंगशी जुळते
- जाडी 0.3–0.6 मिमी
- या संदर्भ कॉन्फिगरेशनसाठी
- कटिंग
- सोपे कट कातरणे
- साइट पुरवठा
- वास्तविक गंतव्यस्थान आणि ऑपरेटिंग पुरवठ्यासाठी इलेक्ट्रिकल कॉन्फिगरेशन निवडा
प्रोफाइल, कॉइल आणि टूलिंग
फॉर्मिंग टूलिंगशी कॉइल जुळवा
समाप्त लांबी एक सेटिंग आहे; क्रॉस-सेक्शन हा एक टूलिंग निर्णय आहे. जेव्हा तुम्ही बदलाचे मूल्यांकन करता तेव्हा प्रोफाइल रेखाचित्र, विकसित पट्टी रुंदी आणि साहित्य तपशील एकत्र ठेवा.
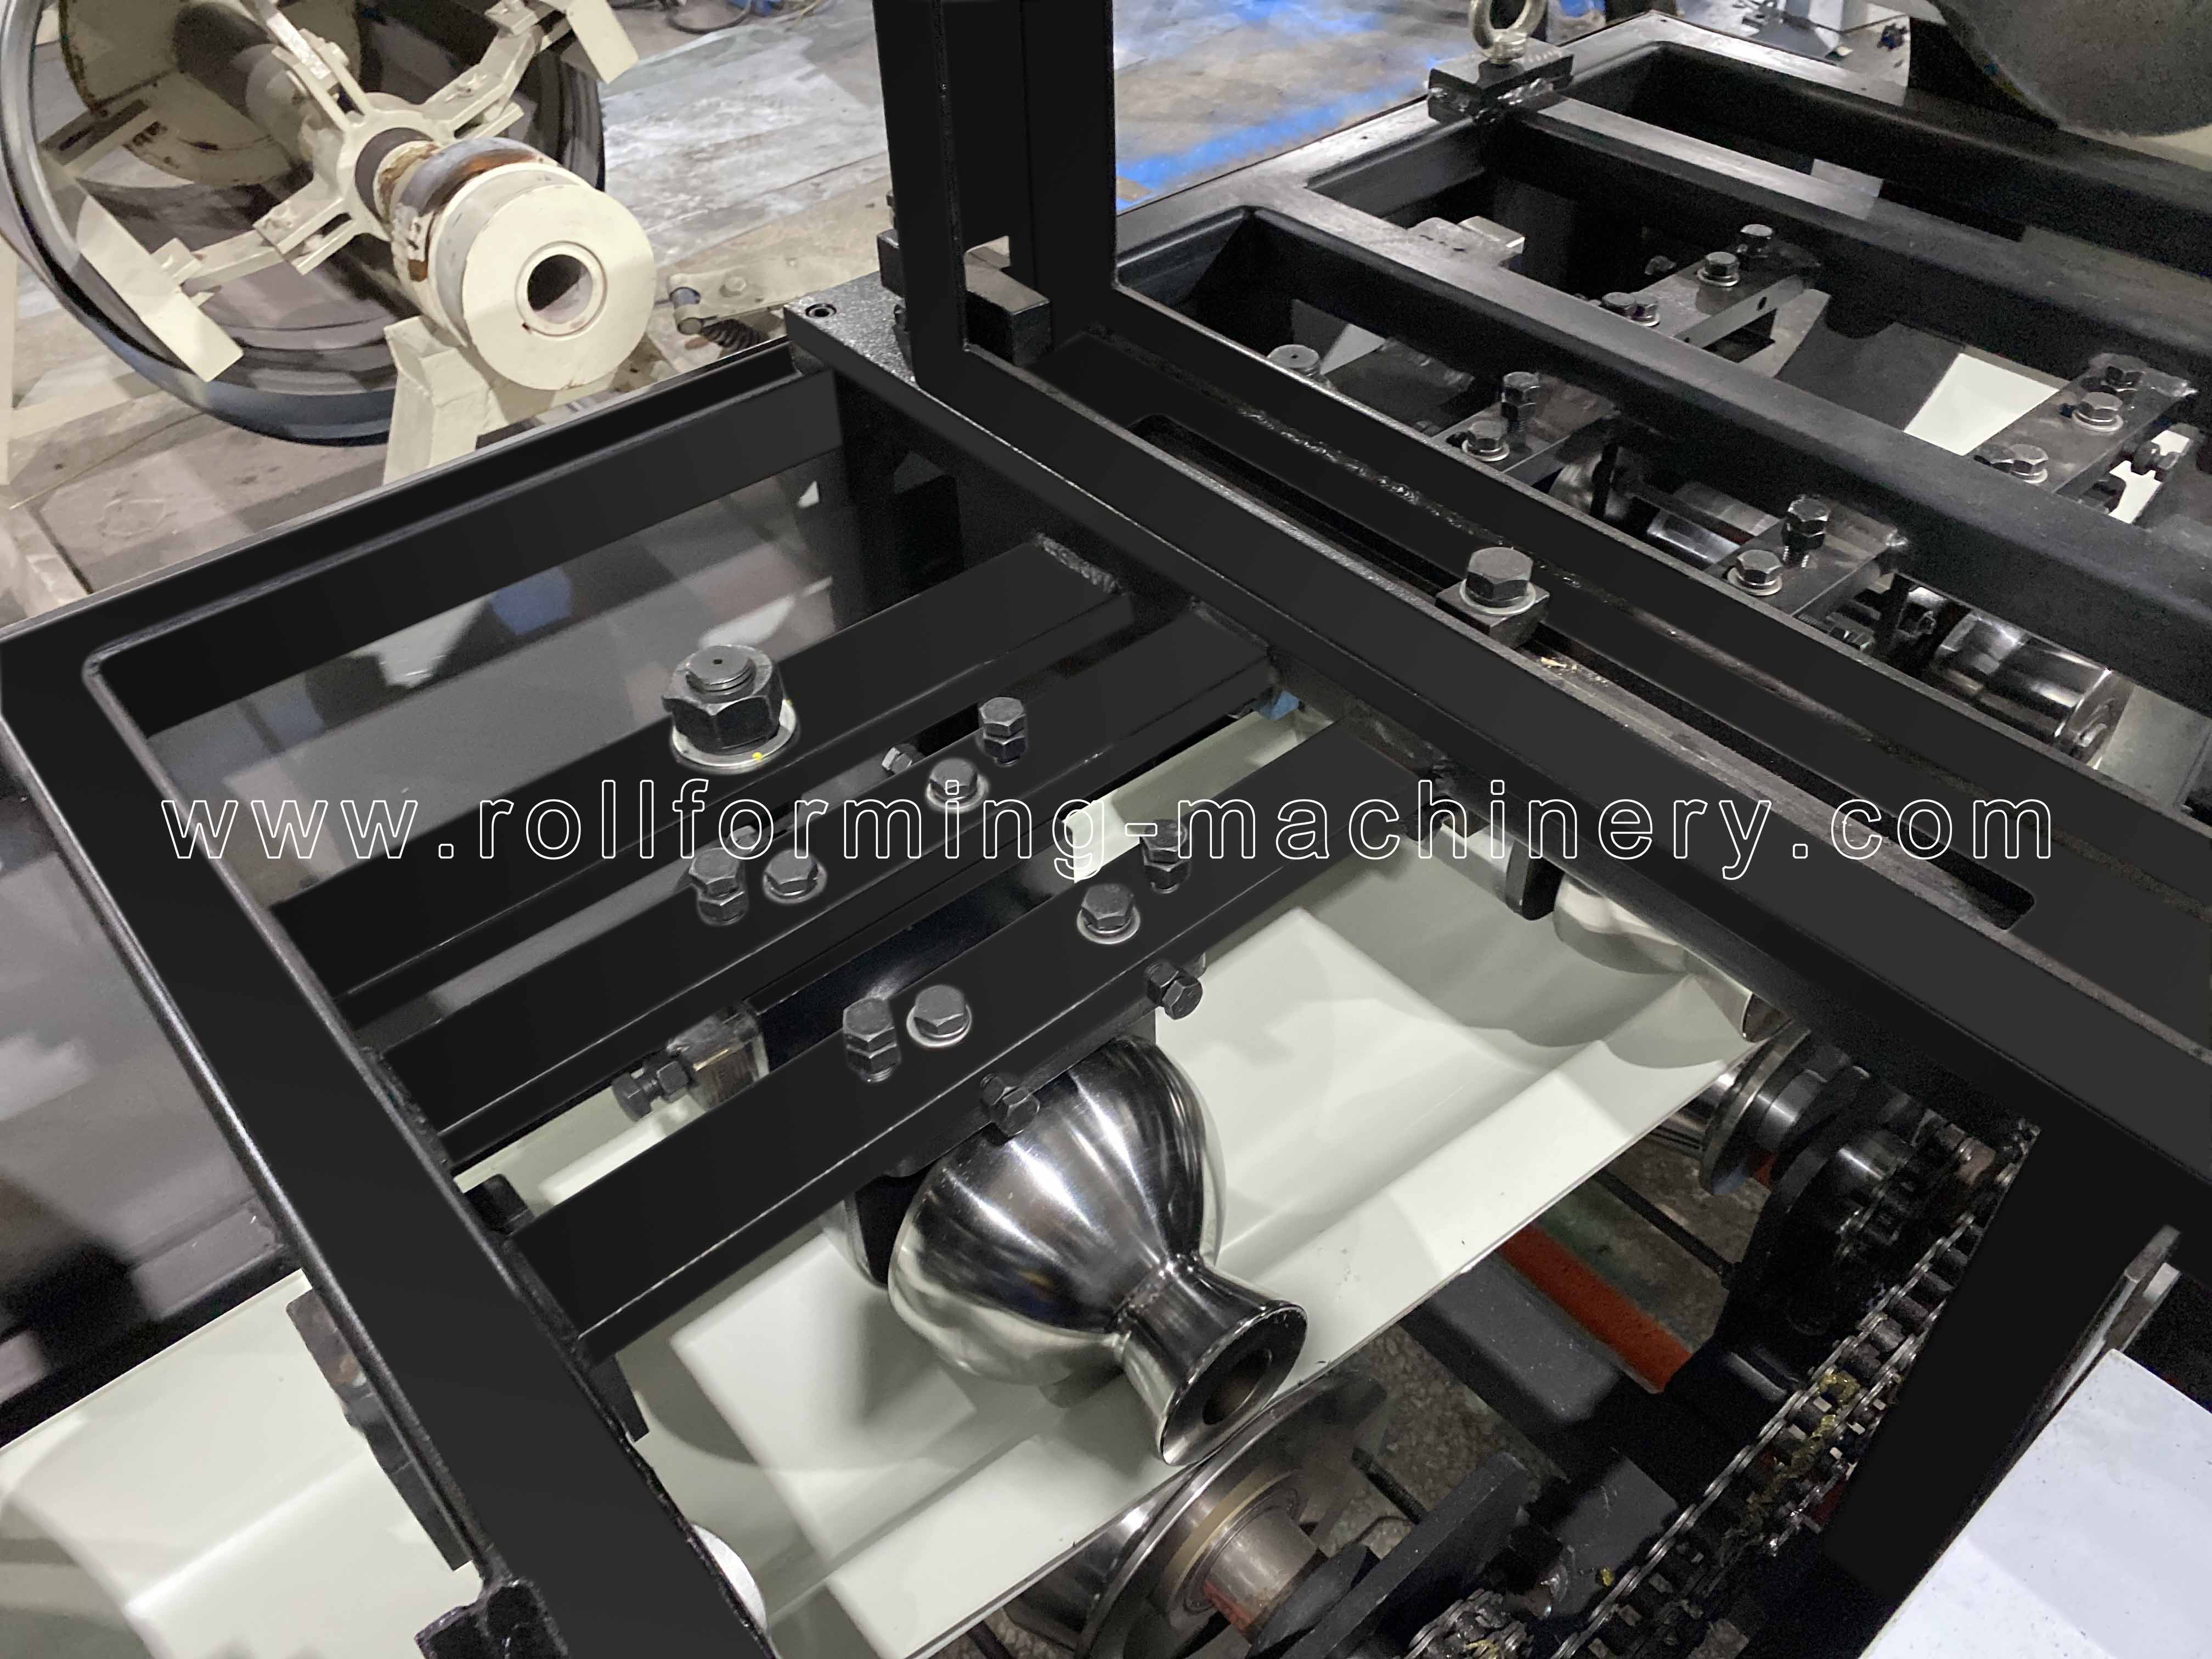

नवीन कटची लांबी आणि प्रमाण निर्दिष्ट करा. लांबी-सेटिंग, थांबणे आणि कटिंग वर्तनाचे पुनरावलोकन करा; लांबीच्या बदलासाठी स्वतःहून वेगळ्या गटर क्रॉस-सेक्शनची आवश्यकता नसते.
सध्याच्या टूलींगसह सुधारित विभागाची तुलना करा. विकसित पट्टीची रुंदी, फीड मार्गदर्शक, रोल भूमिती आणि कटिंग-डाय आकार प्रस्तावित विभागाला अनुरूप असणे आवश्यक आहे.
प्रत्येक रेखांकनाची यादी करा. प्रत्येक प्रोफाइलला नियुक्त केलेले टूलिंग, काय बदलले किंवा समायोजित केले जाते, बदलण्याची प्रक्रिया आणि नियोजित प्रोफाइल बदलांना समाविष्ट करणारा चाचणी क्रम विचारा.
चाचणीमध्ये सामग्रीचा दर्जा, जाडी, ताकद आणि कोटिंग थोडक्यात ठेवा. केवळ सांगितलेली जाडी श्रेणी प्रत्येक ग्रेड किंवा फिनिशसाठी परिणाम स्थापित करत नाही.
सानुकूल प्रोफाइल चर्चेसाठी BMS रेखाचित्रे किंवा नमुने स्वीकारतात. वापरा ती विनंती तयार करण्यासाठी BMS कस्टम-प्रोफाइल आणि उपकरणे FAQ , आणि संबंधित कट-एंड आणि छिद्र तपशील समाविष्ट करा.
गटर स्वीकृती समाप्त
कट एंड आणि संपूर्ण लांबीची तपासणी करा
चाचणीपूर्वी रेखांकनाची परिमाणे, सहनशीलता आणि समाप्ती निकषांशी सहमत व्हा. इच्छित कॉइल तपशील आणि प्रातिनिधिक ऑर्डर लांबी वापरा, ज्यामध्ये तुम्ही हाताळण्याची अपेक्षा असलेल्या सर्वात लांब धावा.


विभाग परिमाणे
मंजूर रेखांकनाच्या विरूद्ध रुंदी, खोली आणि निर्दिष्ट किनार तपशील मोजा. एकापेक्षा जास्त तुकड्यांमधून घेतलेले विभाग तपासा.
लांबी कट करा
पुनरावृत्ती केलेल्या कटांमध्ये आणि रीस्टार्ट केल्यानंतर निर्दिष्ट आणि मोजलेल्या कट लांबीची तुलना करा. मोजण्याची पद्धत आणि मान्य स्वीकृती सहिष्णुता रेकॉर्ड करा.
शेवट आणि छिद्रे कापून टाका
कातरणे येथे burrs, स्थानिक सपाट आणि विकृती तपासा. पंच केलेल्या ऑर्डरसाठी, कट केलेल्या टोकाशी संबंधित छिद्राचे स्थान आणि अंतर मोजा.
पूर्ण-तुकडा स्थिती
समर्थित तुकड्याच्या बाजूने आणि काढल्यानंतर धनुष्य, वळण आणि पृष्ठभागाच्या खुणा तपासा. चाचणीमध्ये सामान्य वहन आणि स्टॅकिंग पद्धत समाविष्ट करा.
वापरण्यायोग्य चाचणी रेकॉर्ड ठेवा. कॉइल स्पेसिफिकेशन, प्रोफाइल, निर्दिष्ट आणि मोजलेली लांबी, स्वीकारलेले आणि नाकारलेले तुकडे, स्वीकारलेले मीटर, स्टॉप कारणे आणि बॅचची वेळ रेकॉर्ड करा. कॉइल बदल आणि तुकडा काढणे यासह, वेळ कधी सुरू होते आणि संपते ते परिभाषित करा. चाचणी बॅच स्वीकारण्यासाठी मंजूर केलेले रेखाचित्र आणि रेकॉर्ड केलेले मोजमाप वापरा.
रेषेभोवती उपकरणे
संबंधित कॉइल-हँडलिंग उपकरणे
वास्तविक कॉइल आणि फीड इंटरफेसभोवती कॉइल पुरवठा निवडा. नंतर आउटलेटवर लाँग-पीस सपोर्टला स्वतंत्र आवश्यकता म्हणून हाताळा.

कॉइल कार आणि क्लॅम्प आर्मसह हायड्रॉलिक डिकॉइलर
कॉइल-लोडिंग प्लॅनला कॉइल कार आणि हायड्रॉलिक डिकॉइलरची आवश्यकता असताना अपक्ष उमेदवार. मॅच क्षमता, कॉइल आतील/बाहेरील व्यास, पट्टीची रुंदी आणि फीड इंटरफेस निवडलेल्या गटर लाइनशी.
लोडिंग फूटप्रिंट आणि एंट्री मार्गदर्शकाला पत्रक कसे सादर केले जाते ते समाविष्ट करा. पॅकेज स्कोपमध्ये हे उपकरण स्वतंत्रपणे निर्दिष्ट करा.
हायड्रोलिक डिकॉइलरचे पुनरावलोकन करा →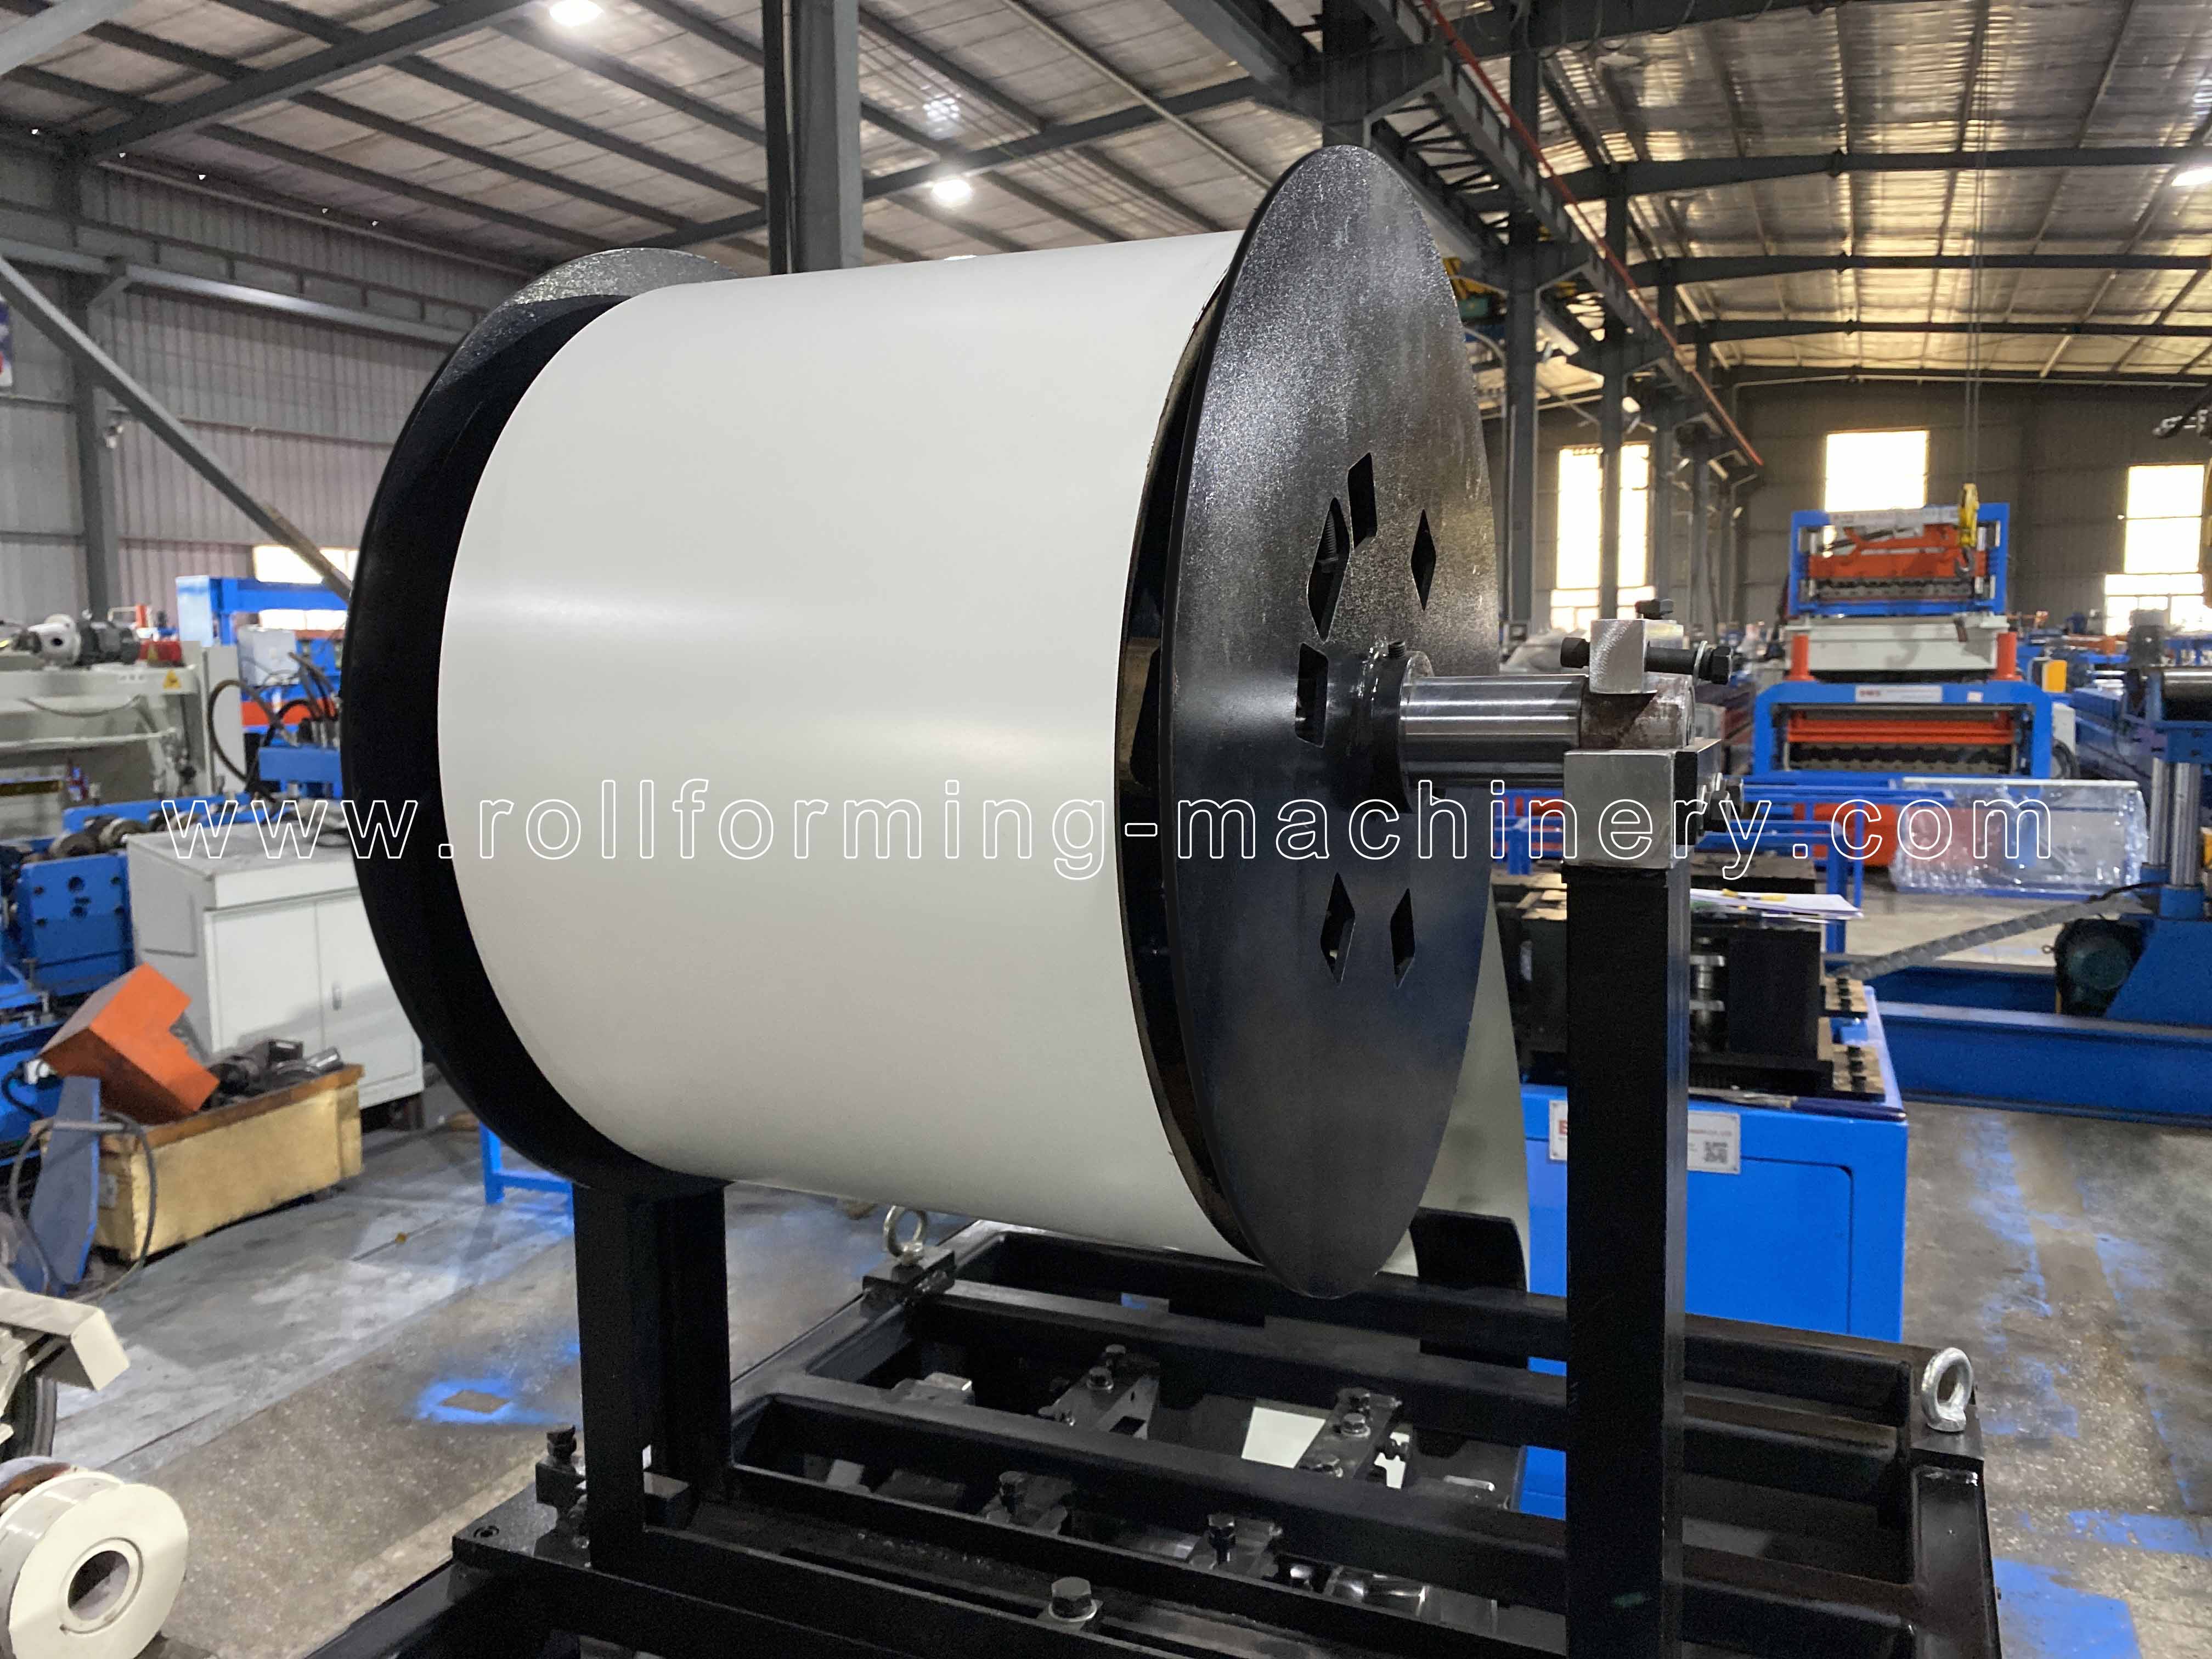
रील आणि प्राप्त क्षेत्र जुळवा
कॉम्पॅक्ट रील व्यवस्था आणि कॉइल-कार व्यवस्था लोडिंगच्या वेगवेगळ्या गरजांना उत्तर देते. त्यांची तुलना करण्यासाठी कॉइल वस्तुमान, परिमाणे आणि नियोजित लोडिंग पद्धत वापरा.
इझी इन्स्टॉलेशन वर्कफ्लो एक्झिट रॅकची सूची देते. तुमच्या सर्वात लांब पूर्ण झालेल्या तुकड्याची समर्थन लांबी आणि व्यवस्था, तसेच काढण्याचा आणि साठवण्याचा मार्ग निर्दिष्ट करा. अवतरण कार्यक्षेत्रात कोणतीही अतिरिक्त समर्थन उपकरणे समाविष्ट करा.
गटर लाइन आणि एक्झिट रॅक्सचे पुनरावलोकन करा →कामाच्या जागेची तयारी
कामाची पूर्ण जागा तयार करा
मशीन फूटप्रिंट उत्पादन सेलचा फक्त एक भाग आहे. त्याच लेआउटवर कॉइल-लोडिंग झोन, फीड पथ, सेवा प्रवेश आणि तयार-लांबीची लेन काढा.
- कॉइल लोडिंग आणि फीड संरेखन रील किंवा कॉइल-कार प्रवेश, लोडिंग उपकरणे आणि मार्गदर्शकामध्ये पट्टीचा मार्ग दर्शवा. कॉइल बदलण्यासाठी खोली समाविष्ट करा.
- आउटपुट, काढणे आणि स्टोरेज आउटलेटवर सर्वात लांब तयार तुकडा काढा. त्याचा आधार, वाहून नेण्याचा मार्ग आणि पूर्ण झालेल्या बॅच कुठे स्टॅक केल्या जातील याचा समावेश करा.
- वीज आणि कमिशनिंग पुरवठा राज्य गंतव्य, व्होल्टेज, वारंवारता आणि टप्पा. ट्रायल कॉइल, निवडलेल्या उपकरणांना आवश्यक असेल तेथे हायड्रॉलिक द्रवपदार्थ आणि सेटअपसाठी उचल सहाय्याची व्यवस्था करा.
- ऑपरेटर आणि हँडओव्हर अशा लोकांना नियुक्त करा जे लाइन ऑपरेट आणि देखरेख करतील. प्रशिक्षण, मशीन-विशिष्ट मॅन्युअल आणि मान्य कमिशनिंग आणि स्वीकृती क्रम समाविष्ट करा.
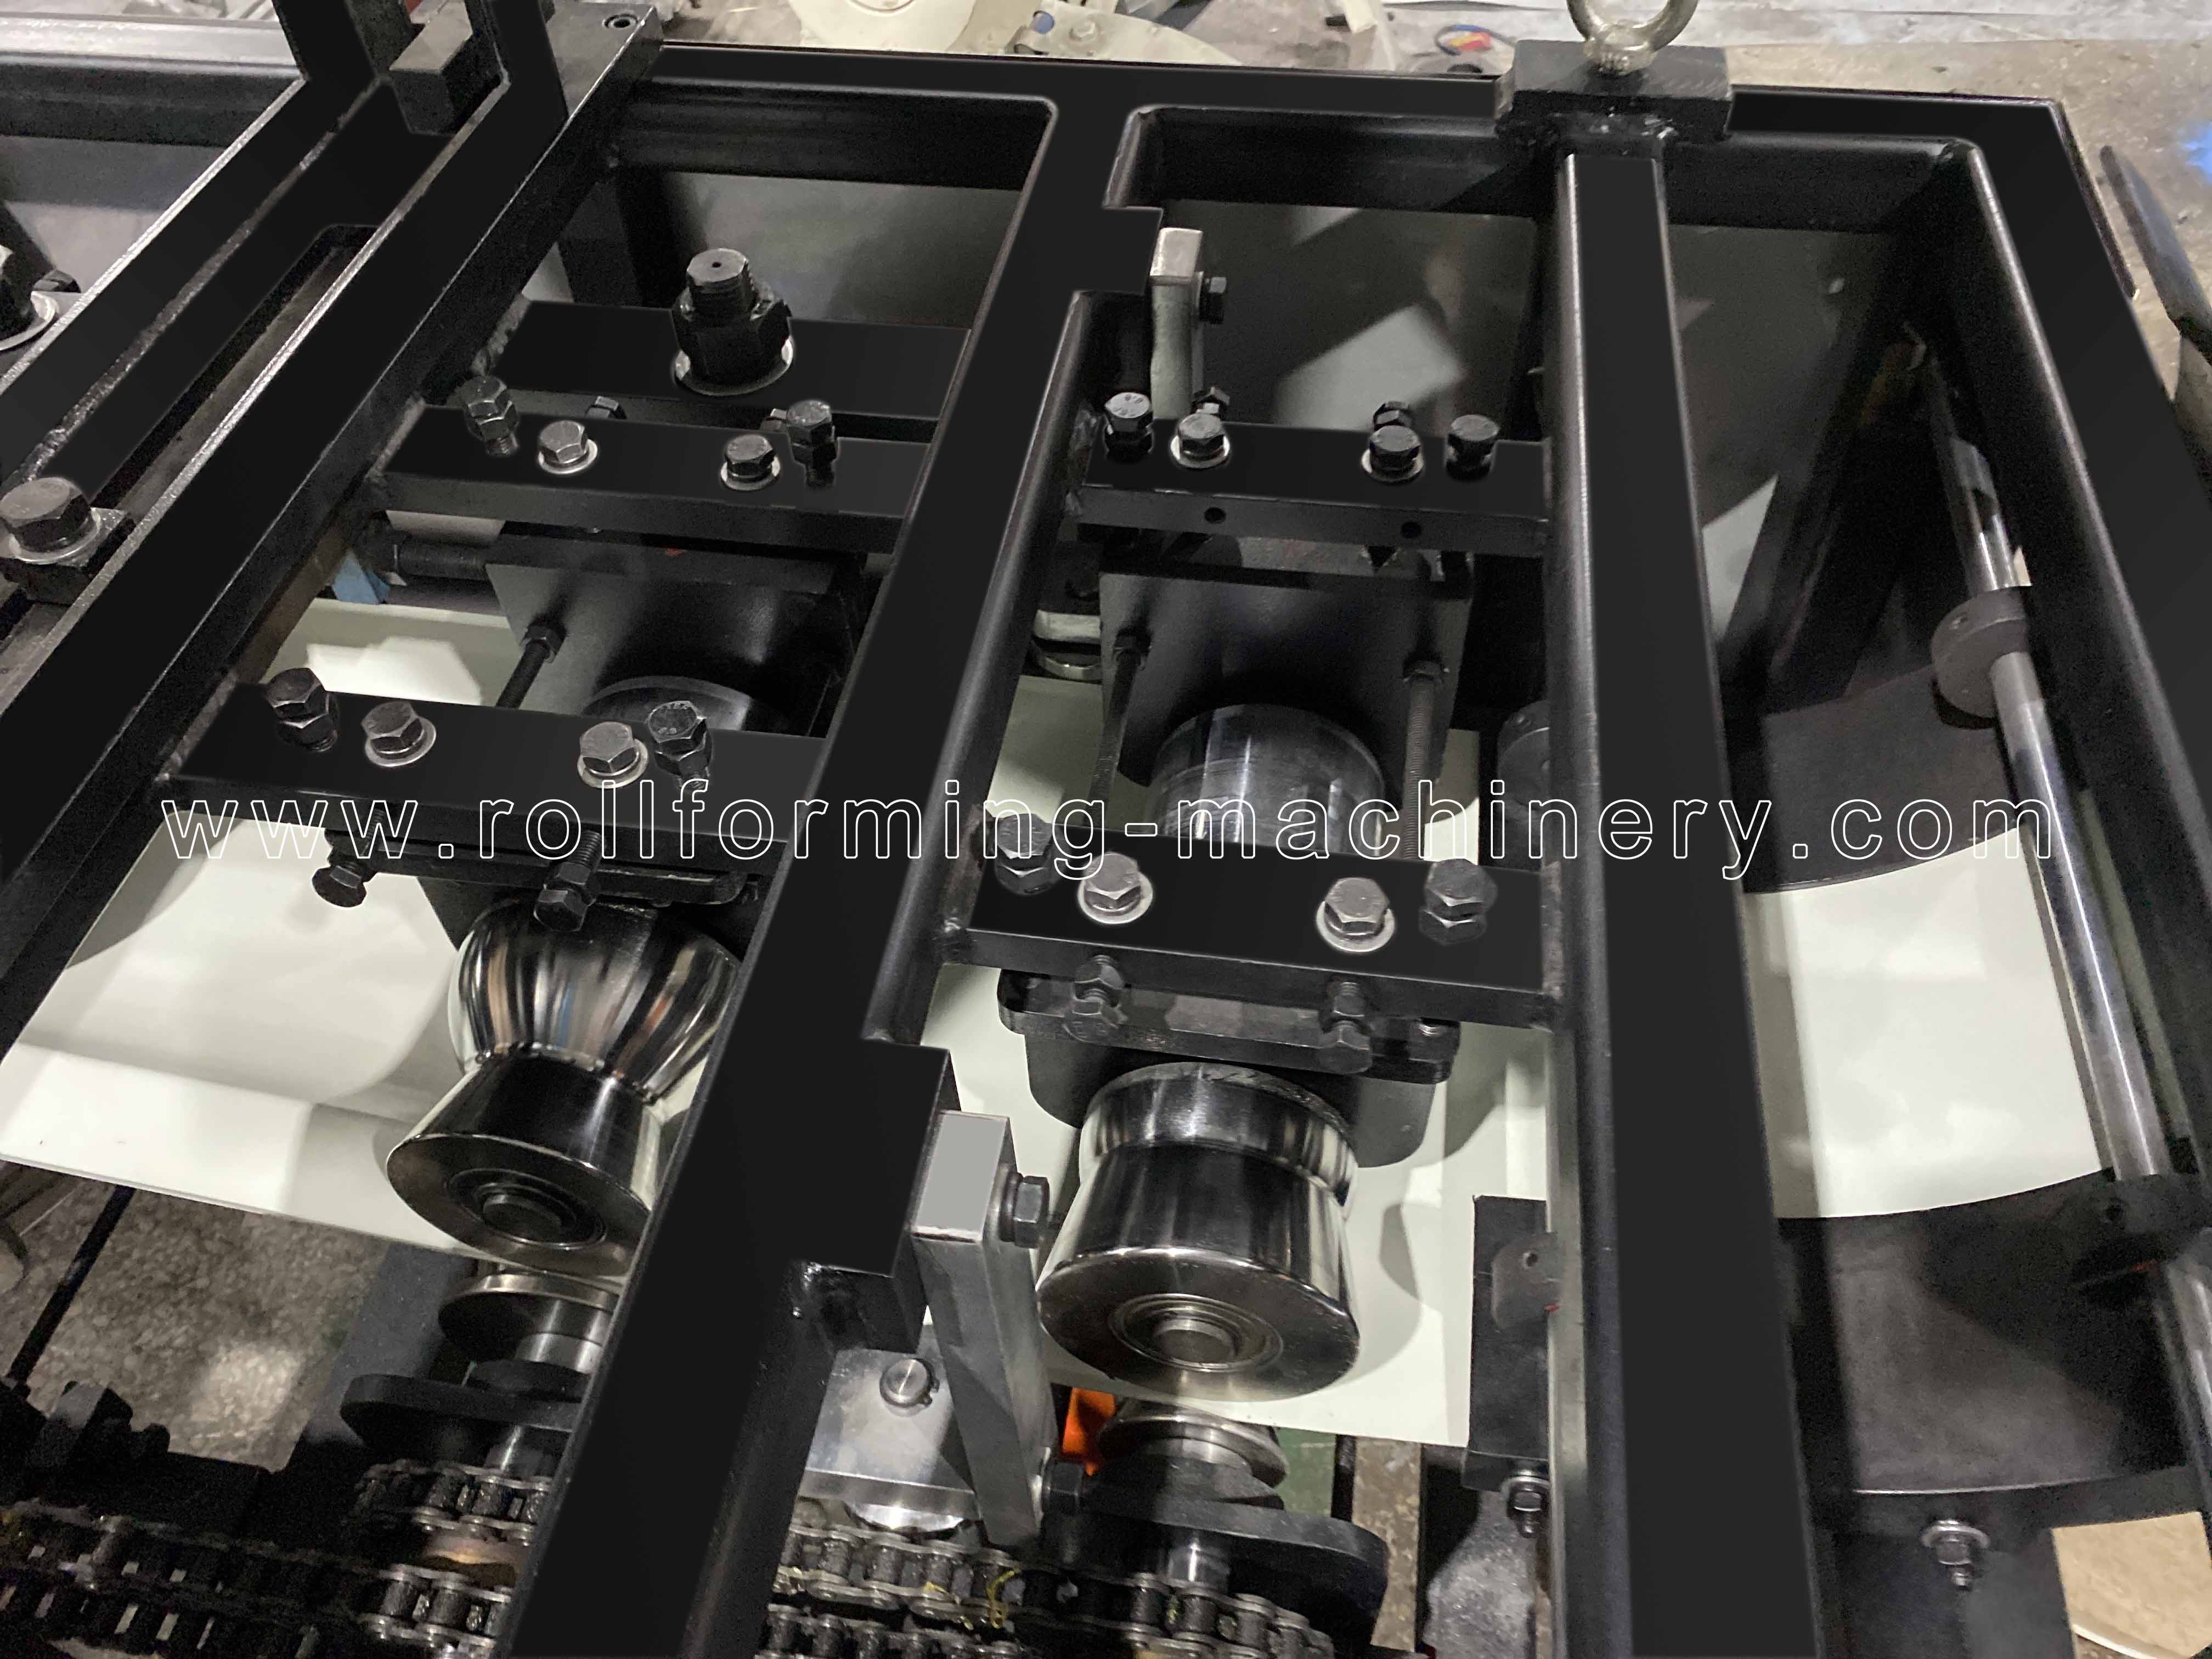
पुनर्स्थापित किंवा साइट-आधारित सेटअपसाठी, वास्तविक कार्यरत स्थितीसाठी लेआउट पुनरावलोकन पुन्हा करा. चे पुनरावलोकन करा BMS इंस्टॉलेशन तयारी FAQ . इनपुट कमिशनिंगसाठी
तयारी संसाधने
संबंधित खरेदी आणि ऑपरेशन संसाधने
चाचणी, ऑपरेटर हँडओव्हर आणि सपोर्ट स्कोप तयार करण्यासाठी ही BMS संसाधने वापरा. तुम्ही निवडलेल्या गटर मशीन आणि ऑर्डर मिक्सवर सामान्य मार्गदर्शन लागू करा.
मशीन स्वीकृती तयार करा
BMS स्वीकृती मार्गदर्शकामध्ये उत्पादनाची परिमाणे, सतत चाचणी उत्पादन, कटिंग आणि पंचिंग डायज, पृष्ठभाग पूर्ण करणे आणि सरळपणा समाविष्ट आहे. तुमचा गटर-विशिष्ट स्वीकृती रेकॉर्ड तयार करण्यासाठी त्याचा वापर करा.
कोल्ड-फॉर्मिंग मशीन स्वीकृती मार्गदर्शक वाचा →योजना ऑपरेटर सातत्य
ऑपरेटर लेख प्रशिक्षित कर्मचाऱ्यांची भूमिका, नियमित तपासणी आणि निर्मिती प्रक्रियेची ओळख स्पष्ट करतो. दैनंदिन ऑपरेशन आणि हँडओव्हरसाठी जबाबदार लोकांना नियुक्त करा.
कोल्ड-फॉर्मिंग मशीन ऑपरेटर मार्गदर्शक वाचा →स्थापना आणि समर्थनाचे पुनरावलोकन करा
सेवा पृष्ठ हमी अटी, परदेशी स्थापना व्यवस्था आणि पर्यायी रिमोट समर्थन वर्णन करते. मान्य उपकरणांच्या व्याप्तीमध्ये निवडलेल्या सेवा आणि खरेदीदाराच्या जबाबदाऱ्या समाविष्ट करा.
BMS मशीन सेवा अटींचे पुनरावलोकन करा →सानुकूल-प्रोफाइल इनपुट तयार करा
उपकरणे FAQ मध्ये सानुकूल रेखाचित्रे किंवा नमुने आणि स्थापना तयारी समाविष्ट आहे. प्रोफाइल आणि कॉन्फिगरेशन चर्चेपूर्वी आवश्यक माहितीसाठी येथे प्रारंभ करा.
BMS उपकरणे आणि प्रतिष्ठापन FAQ वाचा →उत्पादन प्रश्न
निर्बाध उत्पादन प्रश्न
मशिन कॉइलमधून सतत चालणारे सरळ गटर बनवते आणि ते आवश्यक लांबीपर्यंत कापते. कॉर्नर, एंड कॅप्स, आउटलेट आणि कनेक्शन स्थापित ड्रेनेज सिस्टमशी संबंधित आहेत. तयार उत्पादनाची व्याख्या करताना हे स्वतंत्रपणे निर्दिष्ट करा.
सतत कॉइल तयार केल्याने नॉन-स्टॉप कटिंग स्थापित होत नाही. इझी इन्स्टॉलेशन लाइन हायड्रॉलिक पोस्ट कटर आणि पीएलसी कंट्रोलची सूची देते; पोर्टेबल मॉडेल सोप्या कट शिअरची सूची देते. कटिंगसाठी फीडिंग थांबते की नाही आणि पुन्हा कसे तयार होते ते निर्दिष्ट करा, नंतर कालबद्ध चाचणी बॅचमध्ये कट सायकल समाविष्ट करा.
वाहन माउंटिंगला स्वतंत्र इंस्टॉलेशन स्कोप म्हणून हाताळा. इंस्टॉलेशन पुनरावलोकनासाठी निवडलेल्या मशीनची परिमाणे आणि वस्तुमान, लोड-कॉइल मास, माउंटिंग लेआउट आणि ऑपरेटिंग सप्लाय द्या. लोडिंग ऍक्सेस, वाहतूक प्रतिबंध, एक लेव्हल वर्किंग पोझिशन आणि सर्वात लांब पूर्ण झालेल्या रनसाठी समर्थन समाविष्ट करा.
स्वतंत्र रेखाचित्रांवर आवश्यक क्रॉस-सेक्शन आणि परिमाणे सूचीबद्ध करा. भिन्न लांबी समान विभाग वापरू शकतात; भिन्न आकार किंवा आकारासाठी मार्गदर्शक समायोजन, फॉर्मिंग टूल्स आणि जुळणारे कटिंग डाय आवश्यक असू शकते. उपकरणाच्या व्याप्तीमध्ये प्रस्तावित प्रोफाइल कुटुंबासाठी टूलींग आणि चेंजओव्हर पायऱ्या परिभाषित करा.
इझी इन्स्टॉलेशन मॉडेल पर्यायी पंचिंग होल ऑफर करते. आवश्यक गटर लांबीसह, छिद्राचा आकार, स्थिती, खेळपट्टी आणि कटच्या टोकापासूनचे अंतर प्रदान करा. चाचणी आणि कट-एंड तपासणीमध्ये पंच केलेले तुकडे समाविष्ट करा.
कमिशनिंगचे स्थान, प्रशिक्षण, चाचणी साहित्य, उचल सहाय्य, प्रवासाच्या जबाबदाऱ्या आणि उपकरणांच्या व्याप्तीमध्ये निवडलेल्या रिमोट सपोर्टचा समावेश करा. बीएमएस खरेदीदाराच्या साइटवर यशस्वी स्थापना आणि कमिशनिंगची दोन वर्षांची हमी प्रकाशित करते, योग्य ऑपरेशन आणि देखभाल करण्याच्या अधीन. चे पुनरावलोकन करा वर्तमान BMS सेवा अटी . त्या व्याप्तीसह
आपले उत्पादन संक्षिप्त
BMS सह तुमच्या गटर उत्पादनाची योजना करा
प्रोफाईल आणि तुम्हाला आवश्यक असलेली ऑर्डरची लांबी पाठवा. BMS तुमच्या उत्पादन सेटअपच्या आसपास तयार होण्याचा मार्ग, कट व्यवस्था आणि उपकरणांच्या व्याप्तीचे पुनरावलोकन करू शकते.
विक्रीसाठी गटर मशीनवर परत →- प्रोफाइल: आकारमान रेखाचित्र, काठाचे तपशील आणि कोणतेही छिद्र.
- कॉइल: मटेरियल/ग्रेड, जाडी, रुंदी आणि कॉइलचा आकार.
- ऑर्डर: सर्वात लहान, ठराविक आणि सर्वात लांब लांबी; तुकडे प्रति बॅच.
- हाताळणी: आउटपुट समर्थन, वहन/स्टोरेज मार्ग आणि उपलब्ध लेआउट.
- साइट: गंतव्यस्थान, व्होल्टेज/फ्रिक्वेंसी/फेज आणि कार्यशाळा किंवा पुनर्स्थापना गरजा.