


BMS Machinery · Produkcja rynien zasilanych zwojami
Bezszwowa maszyna rynnowa
Bezszwowa maszyna rynnowa formuje zwoje w proste rynny i przycina je na odpowiednią długość. Wybierz trasę formowania i cięcia BMS wokół swojego profilu, kręgów i obróbki gotowych odcinków.
Porównaj maszyny rynnowe na sprzedaż →Dla producentów deszczowni i warsztatów blacharskich.
Dopasowanie produkcyjne
Gdzie utworzysz rynnę?
Ta sama długość końcowa stwarza różne wymagania w stałym warsztacie, przeniesionej celi produkcyjnej i miejscu instalacji. Przed wybraniem pakietu maszyn wybierz układ pracy.

Stały warsztat
Użyj powtarzalnej pozycji ładowania cewek i linii wyjściowej. Długie serie wymagają wsparcia i jasnej drogi do przechowywania; krótkie partie wymagają wydajnego stanowiska odbioru i liczenia.
The Linia rynien Łatwa instalacja obejmuje rozwijarkę, prowadnicę, młyn formujący, hydrauliczny obcinak końcowy, sterowanie PLC i regały wyjściowe. Zacznij tutaj, oceniając linię warsztatową.
Przeniesiona komórka produkcyjna
Pozwól na ponowny załadunek, transport i ustawienie obszarów podawania i odbioru. Przenoszenie maszyny i przenoszenie gotowych rynien to odrębne zadania związane z obsługą.
Przejrzyj Przenośna maszyna do formowania rolek rynnowych z wybranym profilem i nożycami. W specyfikacji sprzętu uwzględnij wymiary maszyny, masę transportową i układ roboczy.
Formowanie w miejscu instalacji
Uwzględnij dostęp pojazdu, rozładunek zwojów, moc roboczą, równą pozycję roboczą oraz miejsce do podparcia i usunięcia najdłuższego odcinka. Warunki te różnią się w zależności od witryny.
Oceń trasę przenośną pod kątem zamierzonej konfiguracji witryny. Układ oparty na pojeździe wymaga własnego planu montażu i transportu, a także specyfikacji maszyny i cewki.
Komórka produkcyjna
Od podawania cewki do gotowego odcinka prostego
Rolki formujące kształtują zwój w ciągły profil rynny; przecinak dzieli go na uporządkowane długości. Dopasuj posuw, narzędzia formujące, cykl cięcia i obszar odbiorczy jako jedną komórkę produkcyjną.


- 01
Dostarcz cewkę
Dopasuj szerokość cewki, wagę i średnicę wewnętrzną do rozwijacza. Uwzględnij dostęp do ładowania i ścieżkę arkusza do prowadnicy podawania.
- 02
Utwórz profil
Prowadnica wyrównuje pasek; kształtują go kolejne rolki. Specyfikacja cewki i rysunek rynny należą do tego samego zestawu narzędzi.
- 03
Kontroluj cięcie
Linia Easy Installation wykorzystuje hydrauliczną obcinarkę i sterowanie PLC. Określ gotowe długości i wymaganą kolejność wykonywania i cięcia.
- 04
Odbierz bieg
Podeprzyj sekcję opuszczającą wylot. Koordynuj usuwanie z następnym cyklem formowania i chroń uformowane krawędzie podczas przenoszenia i układania w stosy.
Opcjonalne wykrawanie dodaje osobne wymagania: położenie otworu, podziałka i jej stosunek do uciętego końca. Jeśli w zamówieniu potrzebne są otwory, umieść te szczegóły na rysunku.
Długość i obsługa wyjścia
Wybierz gotową długość, mając na uwadze obsługę
Zamówienia na krótkie sztuki powodują większe wymagania w zakresie cyklu cięcia i odbioru; długie serie wymagają większego wsparcia i przestrzeni do noszenia. Wybierz kontrolę długości wraz z najdłuższym pasem wyjściowym i trasą do magazynu.
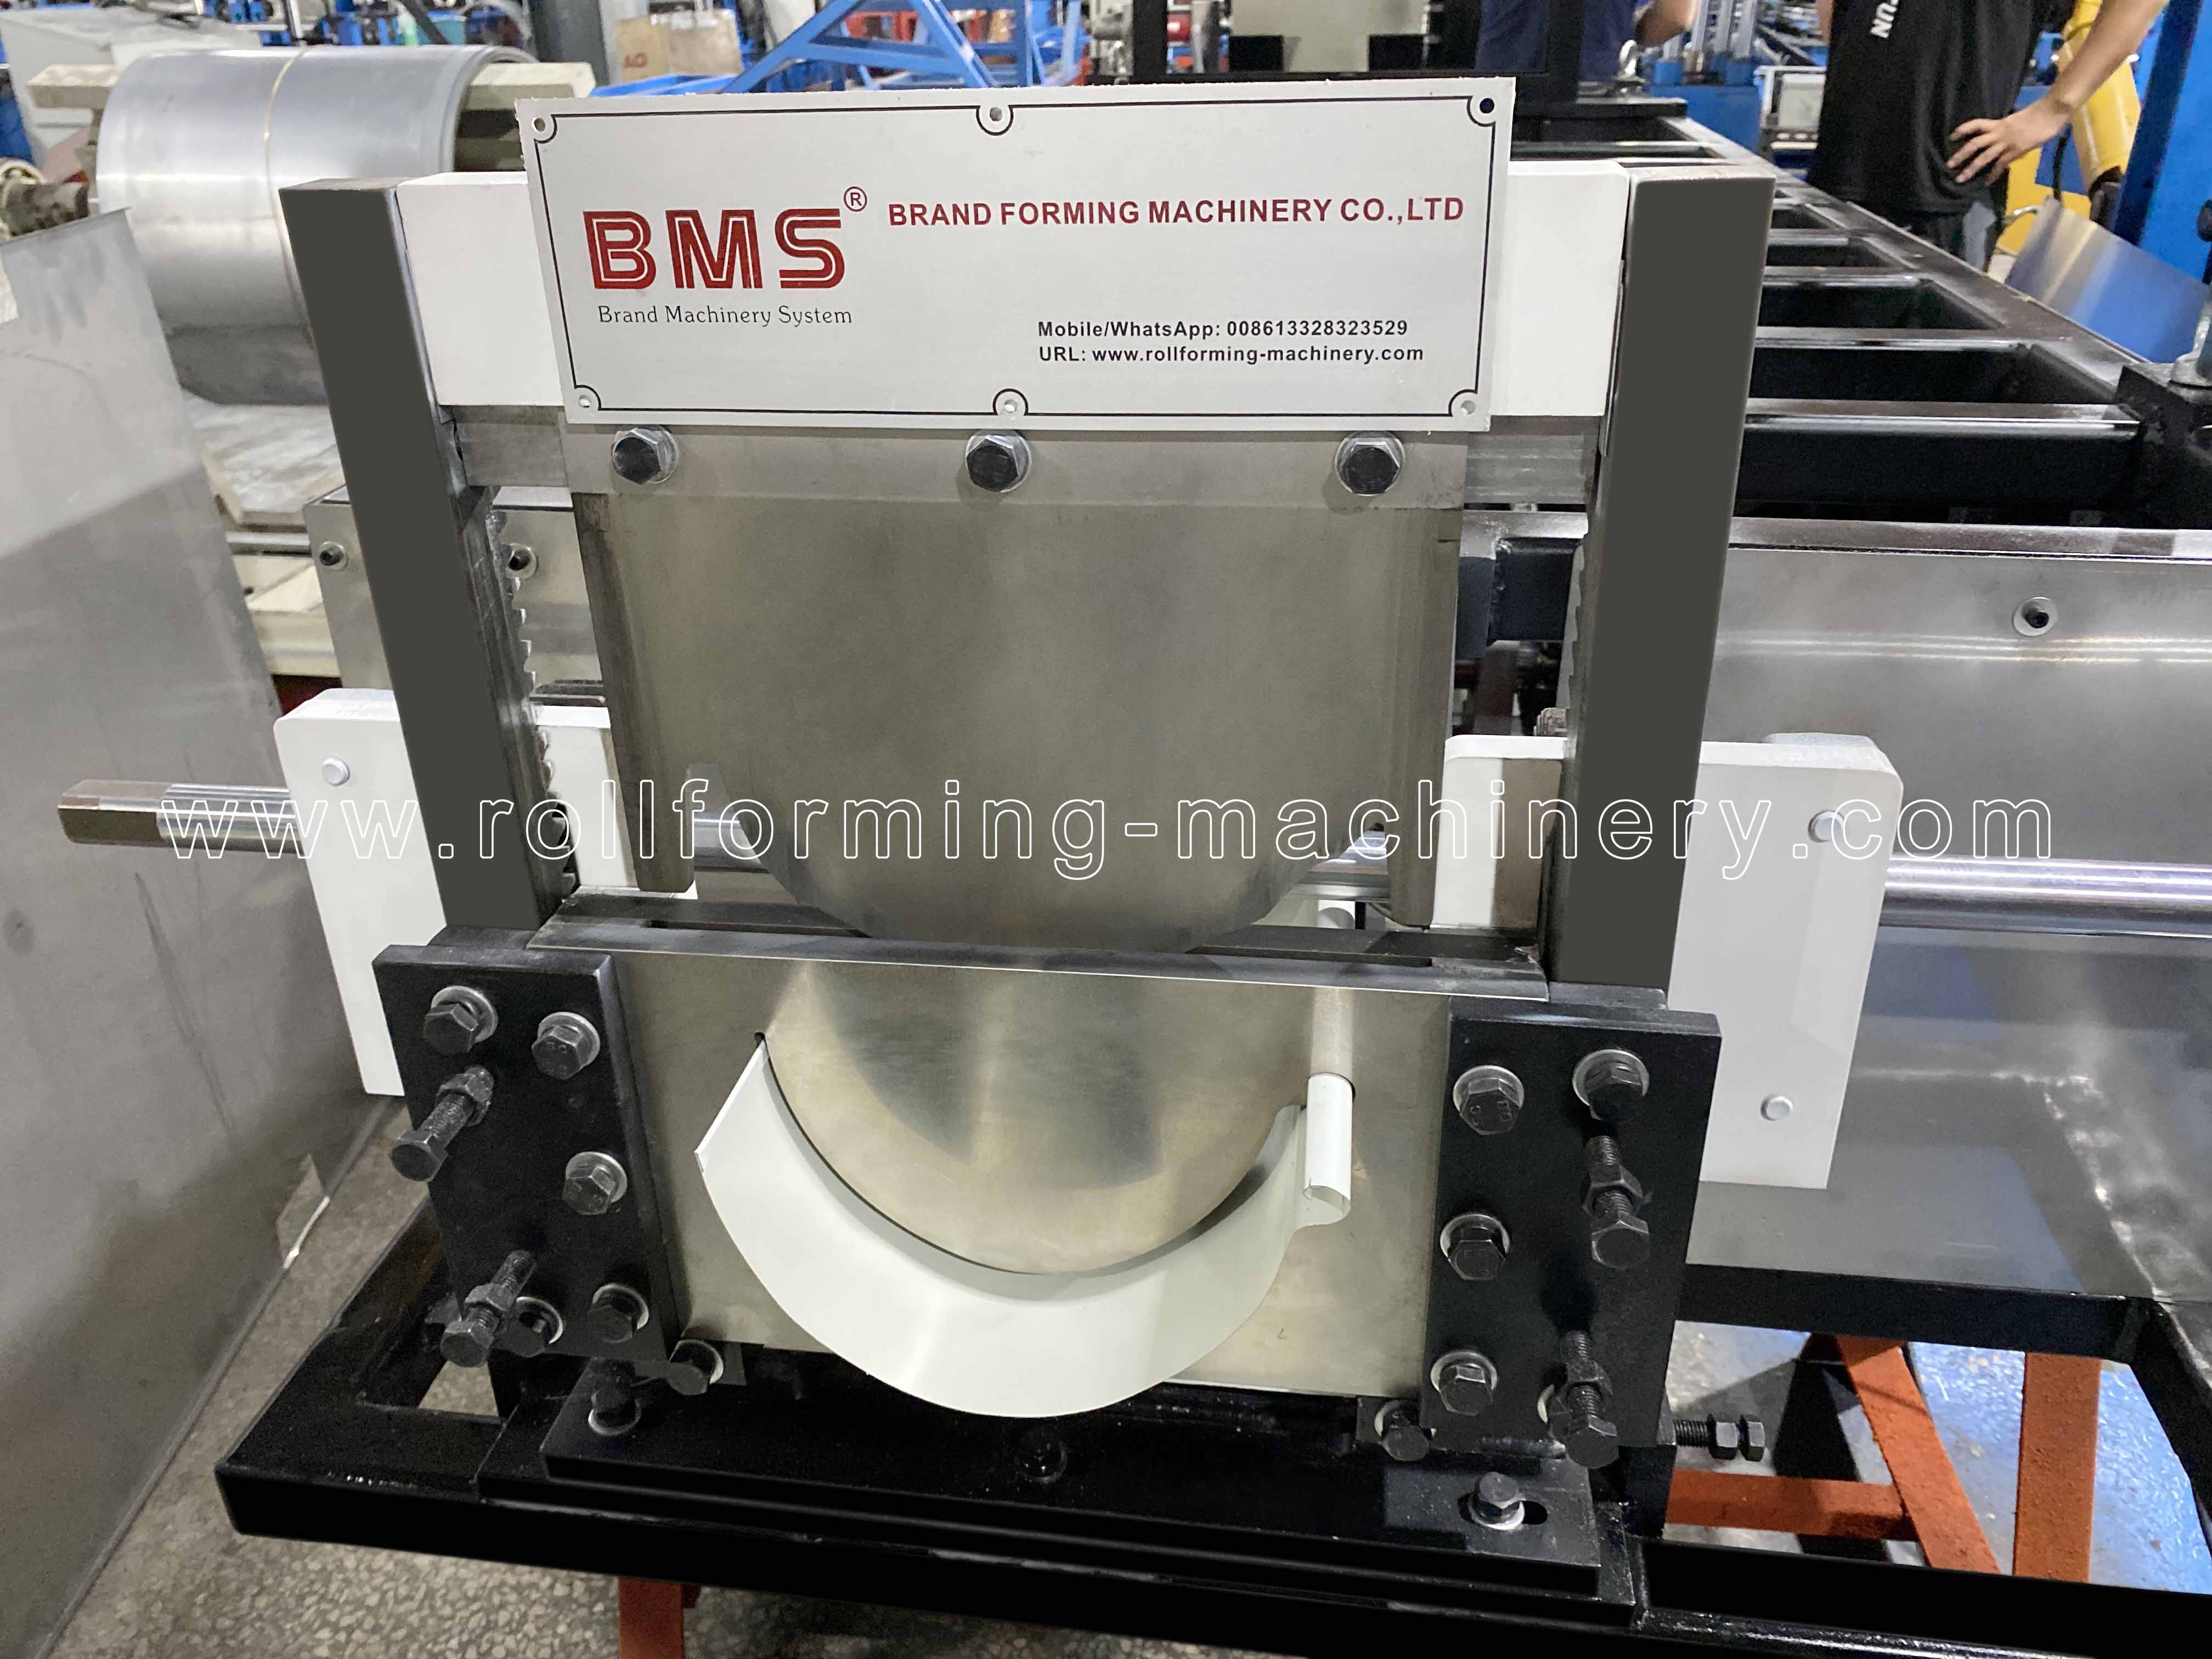
Koncepcja przestrzeni roboczej. Skorzystaj z wybranego układu maszyny i swojego najdłuższego zamówienia, aby ustawić rzeczywiste wymiary.
| Twój wzór zamówienia | Co staje się ważne | Co określić |
|---|---|---|
| Wiele krótkich sztuk | Więcej cięć i więcej pojedynczych elementów do zbierania, liczenia i układania w stosy. | Kontrola długości/liczby, zachowanie w cyklu cięcia i przejrzysta pozycja odbioru. |
| Powtarzające się długie biegi | Podparcie wzdłuż powstającej sekcji i miejsce do przenoszenia bez skręcania i ciągnięcia. | Najdłuższa ukończona długość, układ podpór i droga do przechowywania lub wysyłki. |
| Mieszane długości i małe partie | Zmiany zamówień, zmiany cewek i identyfikacja elementów mogą przerwać cykl formowania. | Reprezentatywna lista długości, sztuk w partii, zmiany cewek i sposób obsługi. |
Na mniejszych ekranach przewiń porównanie w bok, aby przeczytać każdą kolumnę.
Porównaj pełną partię próbną. Prędkość linii opisuje ruch podczas formowania. Użyteczna moc przesunięcia zależy również od podawania, przerw w cięciu, opcjonalnego wykrawania, zmian cewek, konfiguracji, zatrzymywania i usuwania detali. Mierz czas w uzgodnionym zestawie zamówień, zamiast mnożyć prędkość znamionową przez godziny pracy.
Krótka lista maszyn
Wybrane opcje maszyny rynnowej bez szwu BMS
Zacznij od rysunku profilu i specyfikacji cewki. Te dwie trasy BMS mają różne rozwiązania w zakresie formowania i cięcia; ich pełne dane techniczne znajdują się na poszczególnych stronach maszyn.
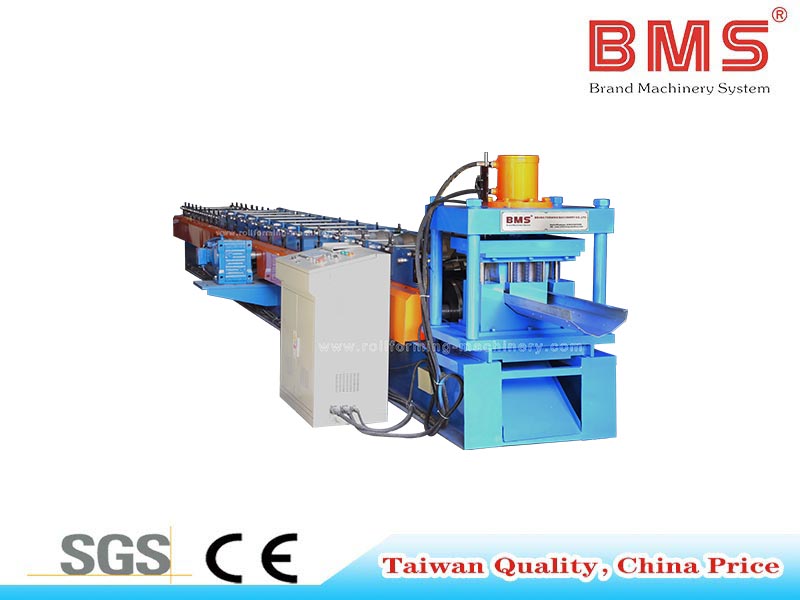
Łatwa instalacja Bezszwowa maszyna do formowania rynien
Kandydat na linii warsztatowej dla zdefiniowanej na rysunku rynny ocynkowanej, z hydraulicznym docięciem końcowym, sterowaniem PLC i opcjonalnymi dziurkami.
- Materiał cewki
- Blacha ocynkowana
- Grubość
- 0,25–0,55 mm dla tej konfiguracji referencyjnej
- Szerokość podawania
- Zgodnie z rysunkiem rynny
- Zakres wyjściowy
- Regały wyjściowe w przepływie pracy referencyjnej; dopasuj wsparcie do gotowych długości

Przenośna maszyna do formowania rolek rynnowych
Kandydat, gdy przeniesienie jest częścią planu produkcyjnego. Oceń wspólnie wybrany profil, sposób załadunku, transport i konfigurację roboczą.
- Materiał cewki
- Stal ocynkowana (GI), PPGL lub aluminium, dopasowana do wybranego oprzyrządowania
- Grubość
- 0,3–0,6 mm dla tej konfiguracji referencyjnej
- Cięcie
- Łatwe cięcie
- Zasilanie miejsca
- Wybierz konfigurację elektryczną dla rzeczywistego miejsca docelowego i zasilania operacyjnego
Profil, cewka i oprzyrządowanie
Dopasuj cewkę do oprzyrządowania formującego
Gotowa długość to jedno ustawienie; przekrój jest decyzją dotyczącą oprzyrządowania. Podczas oceny zmiany zachowaj rysunek profilu, rozwiniętą szerokość paska i specyfikację materiału.
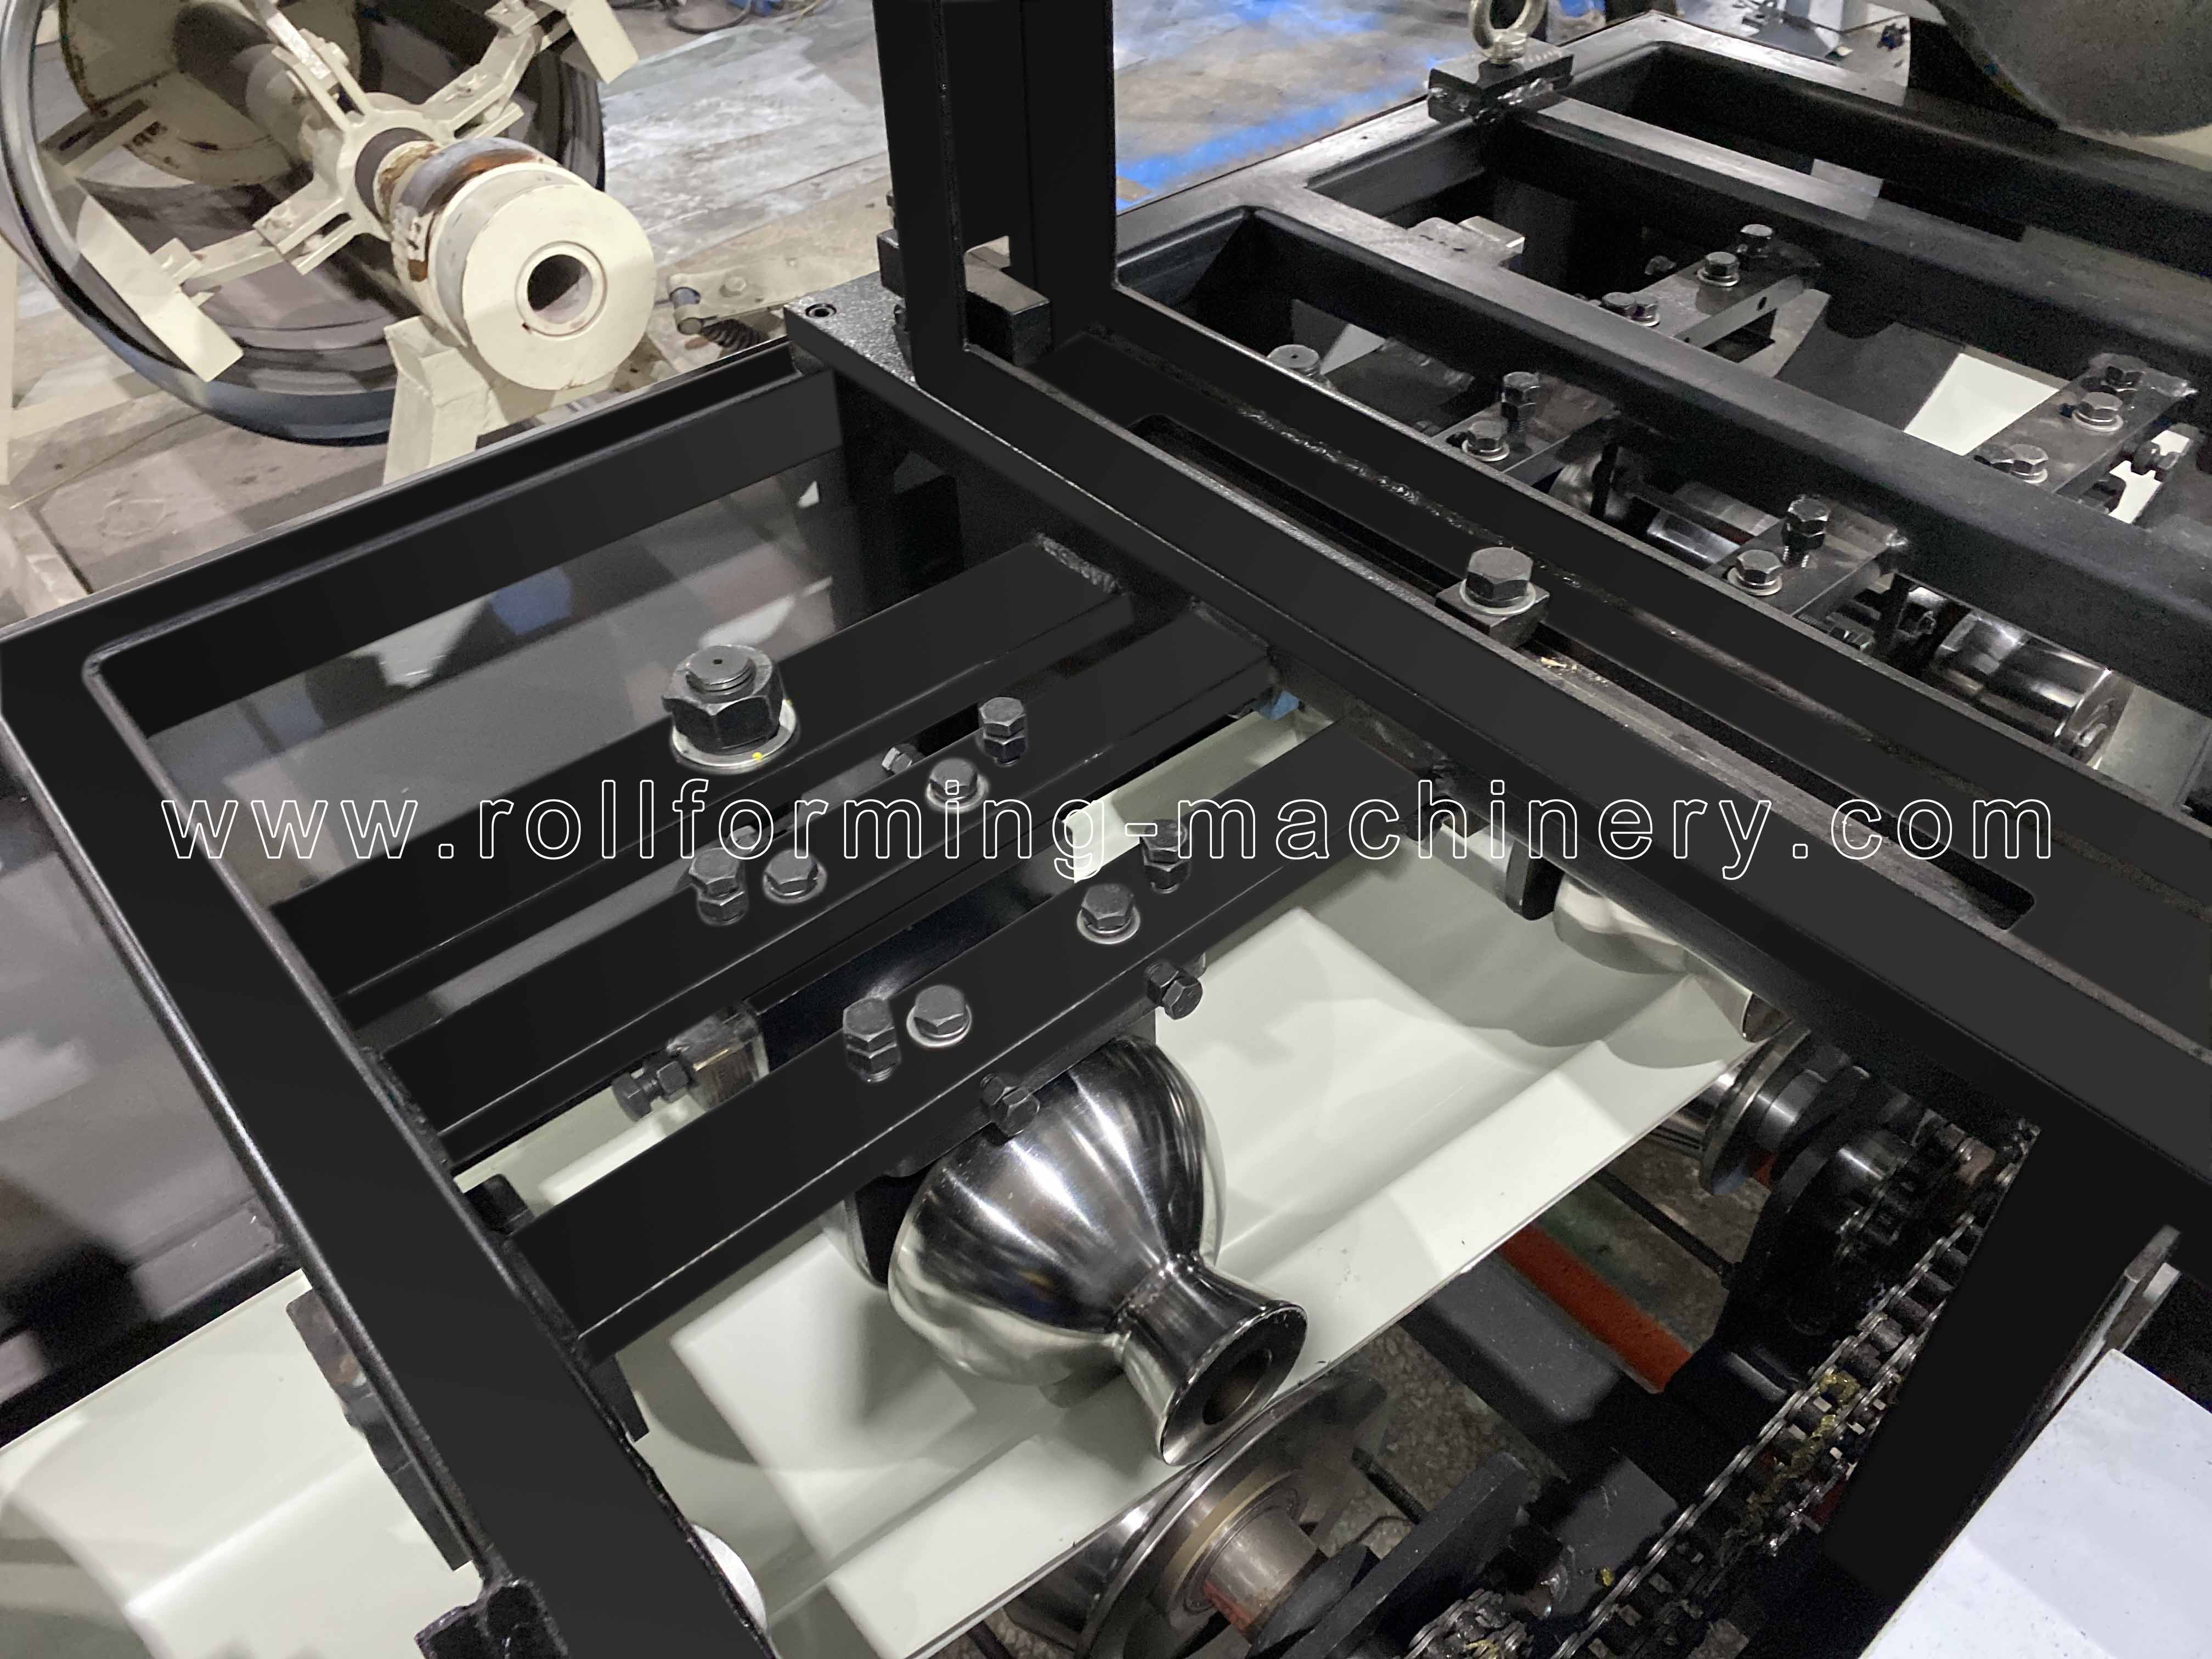

Określ nową długość i ilość cięcia. Przejrzyj zachowanie związane z ustawianiem długości, zatrzymywaniem i cięciem; zmiana długości sama w sobie nie wymaga zmiany przekroju rynny.
Porównaj poprawioną sekcję z istniejącym oprzyrządowaniem. Opracowana szerokość taśmy, prowadnice podawania, geometria rolki i kształt wykrojnika muszą odpowiadać proponowanemu przekrojowi.
Wypisz każdy rysunek. Zapytaj o oprzyrządowanie przypisane do każdego profilu, co podlega wymianie lub regulacji, procedurę wymiany i sekwencję prób obejmującą planowane zmiany profilu.
W opisie próby należy zachować klasę materiału, grubość, wytrzymałość i powłokę. Sam podany zakres grubości nie ustala wyniku dla każdego gatunku lub wykończenia.
BMS akceptuje rysunki lub próbki do dyskusji na temat niestandardowego profilu. Skorzystaj z Często zadawane pytania na temat niestandardowego profilu i wyposażenia BMS w celu przygotowania takiego żądania i dołączenia odpowiednich szczegółów cięcia i otworu.
Zakończony odbiór rynien
Sprawdź odcięty koniec i całą długość
Przed próbą uzgodnij wymiary rysunku, tolerancje i kryteria wykończenia. Użyj zamierzonej specyfikacji cewki i reprezentatywnych długości zamówienia, w tym najdłuższego cyklu, jaki spodziewasz się obsłużyć.


Wymiary przekroju
Zmierz szerokość, głębokość i określone szczegóły krawędzi w oparciu o zatwierdzony rysunek. Sprawdź sekcje pobrane z więcej niż jednego elementu.
Długość cięcia
Porównaj określone i zmierzone długości cięcia podczas powtarzanych cięć i po ponownym uruchomieniu. Zapisz metodę pomiaru i uzgodnioną tolerancję akceptacji.
Wycięty koniec i otwory
Sprawdź zadziory, lokalne spłaszczenia i odkształcenia przy ścinaniu. W przypadku zamówień dziurkowanych należy zmierzyć lokalizację otworów i odstępy względem odciętego końca.
Stan całościowy
Sprawdź łuk, skręt i ślady na powierzchni wzdłuż podpartego elementu i po jego usunięciu. Uwzględnij w badaniu normalną metodę przenoszenia i układania w stosy.
Zachowaj użyteczny zapis próbny. Zapisz specyfikację cewki, profil, określone i zmierzone długości, zaakceptowane i odrzucone sztuki, zaakceptowane metry, przyczyny zatrzymania i czas, który upłynął. Określ, kiedy zaczyna się i kończy czas, w tym wymiana cewek i usuwanie elementów. Aby zaakceptować partię próbną, należy skorzystać z zatwierdzonego rysunku i zarejestrowanych pomiarów.
Sprzęt na całej linii
Powiązany sprzęt do obsługi cewek
Wybierz zasilanie cewki wokół rzeczywistego interfejsu cewki i zasilania. Następnie traktuj podporę długich elementów jako osobne wymaganie na wylocie.

Rozwijarka hydrauliczna z wózkiem cewki i ramieniem zaciskowym
Niezależny kandydat, gdy plan ładowania kręgów wymaga wózka kręgowego i rozwijacza hydraulicznego. Dopasuj wydajność, średnicę wewnętrzną/zewnętrzną cewki, szerokość taśmy i interfejs podawania do wybranej linii rynny.
Uwzględnij ślad załadunkowy i sposób prezentacji arkusza w przewodniku wejściowym. Należy określić to urządzenie osobno w zakresie pakietu.
Przejrzyj rozwijak hydrauliczny →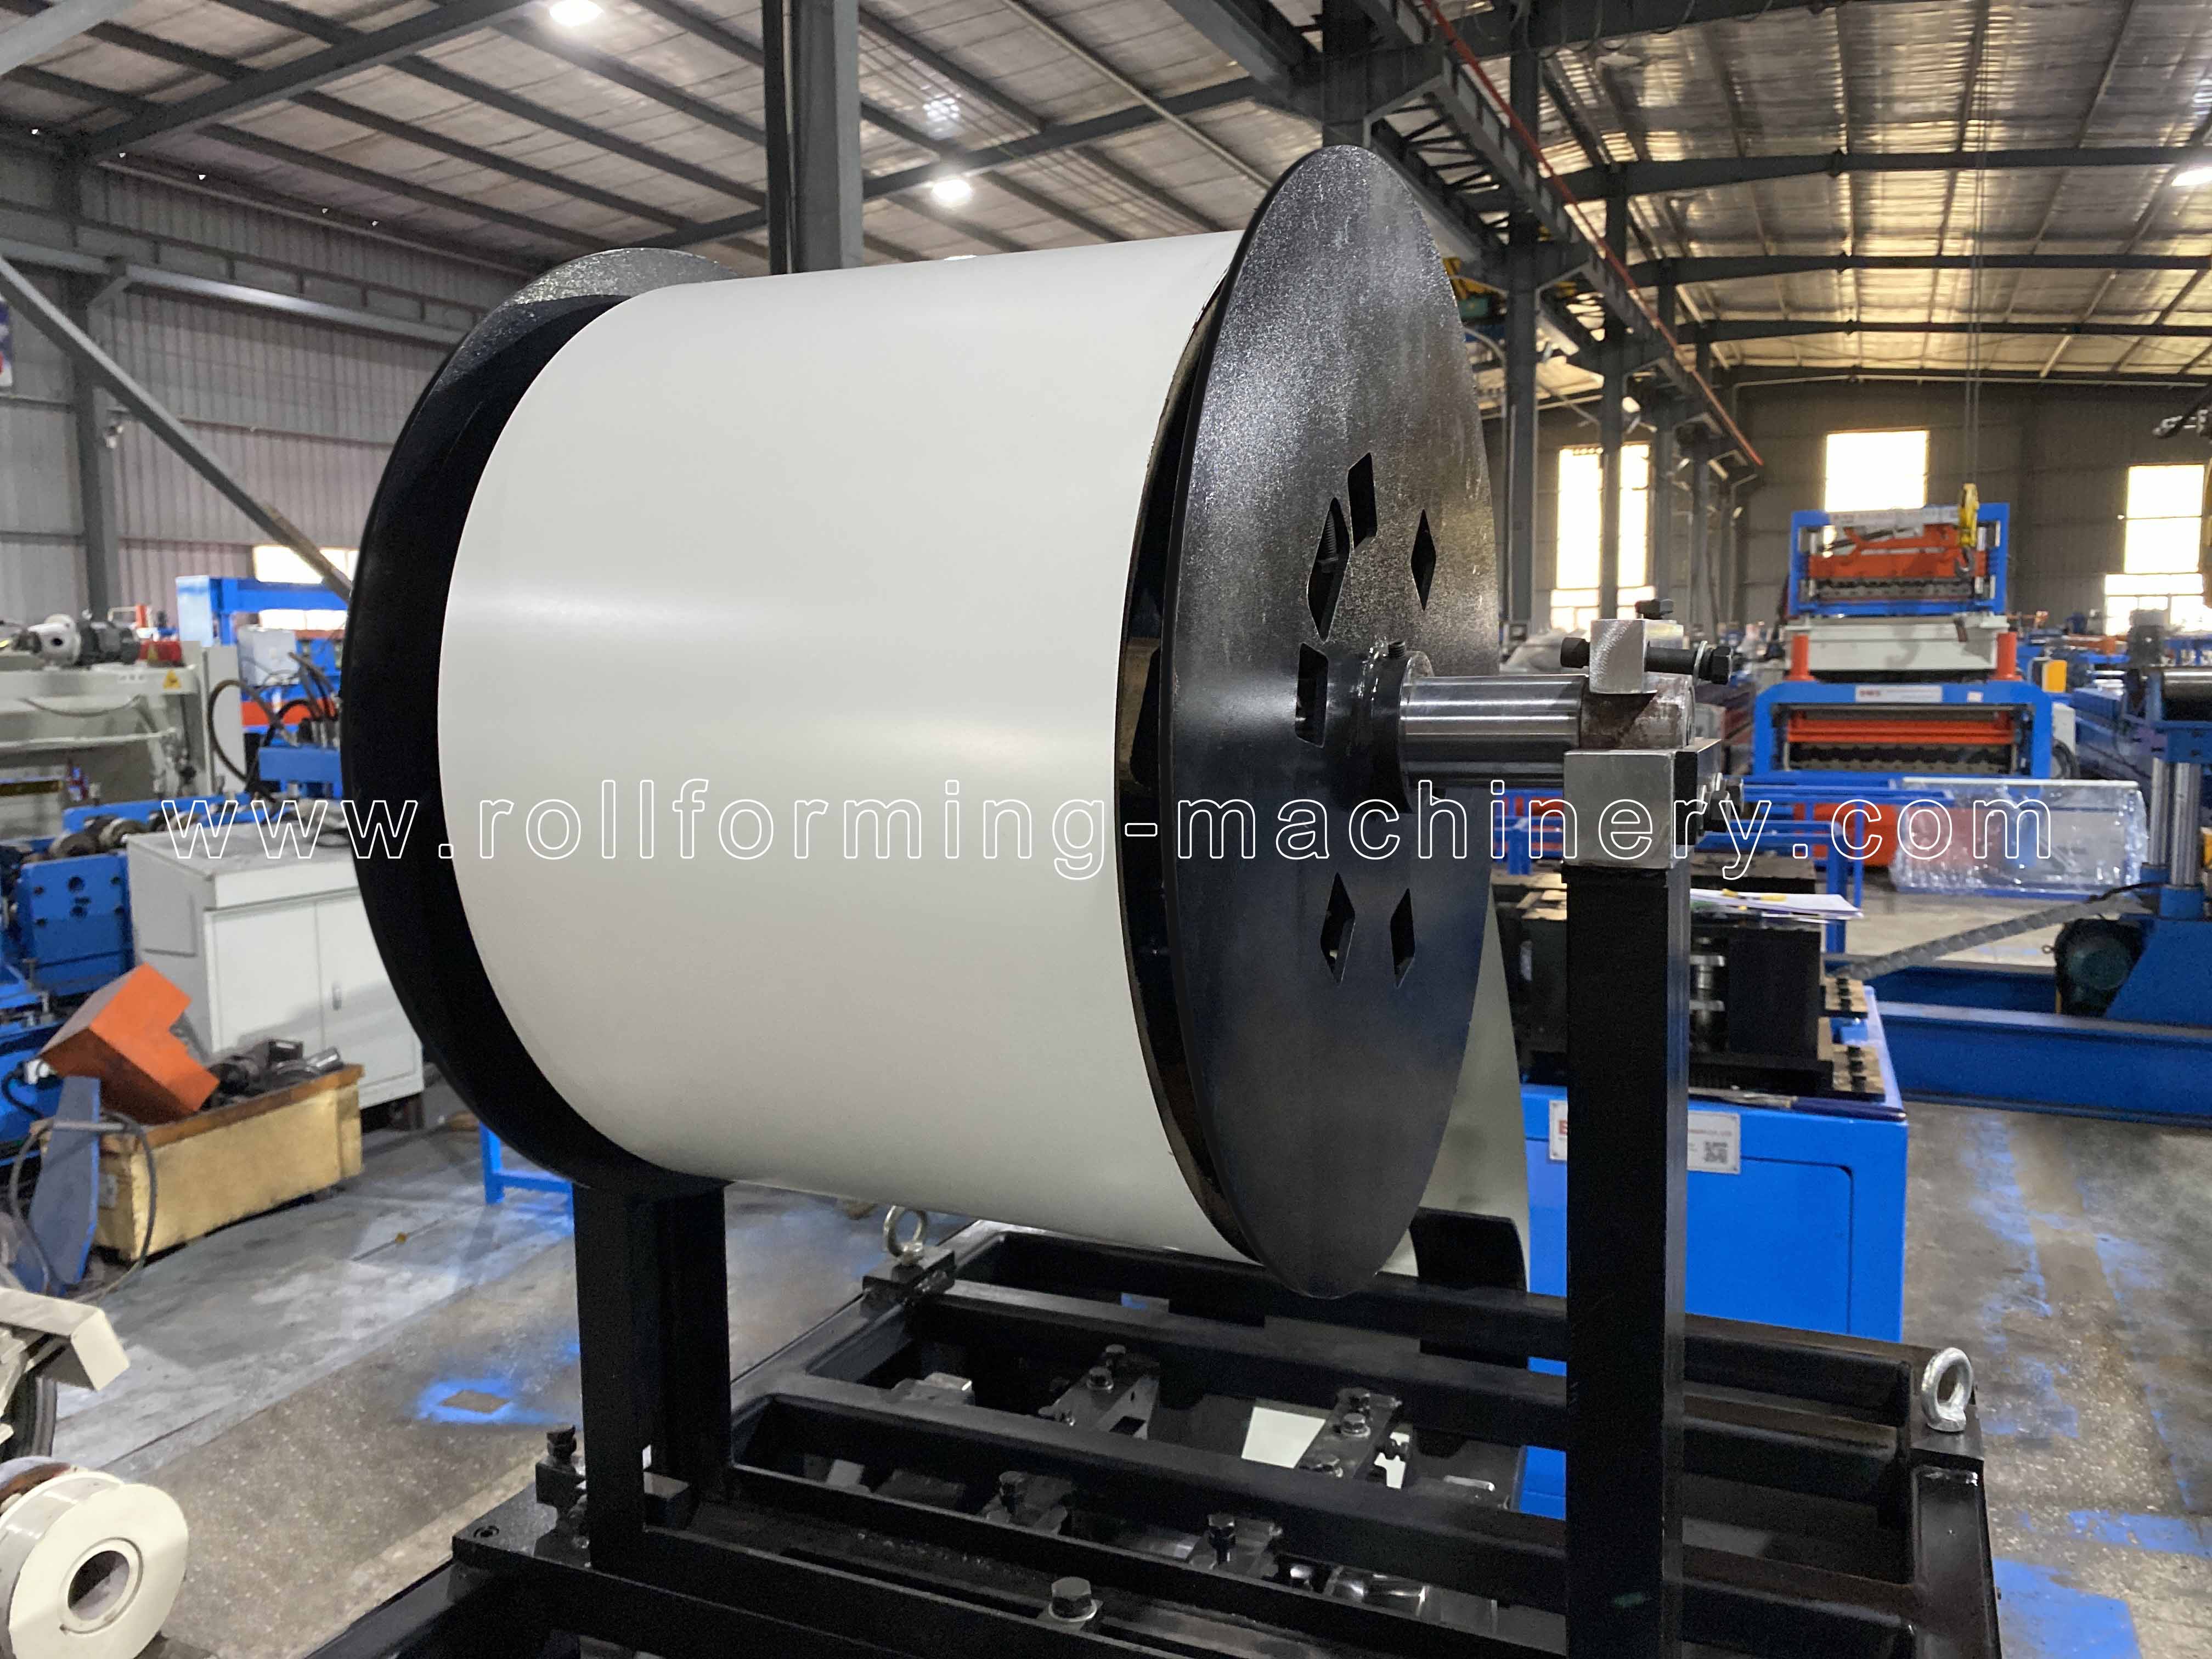
Dopasuj szpulę i obszar odbiorczy
Kompaktowy układ szpul i układ cewek odpowiadają różnym potrzebom w zakresie załadunku. Aby je porównać, użyj masy cewki, wymiarów i planowanego sposobu ładowania.
Procedura Łatwa instalacja zawiera listę stojaków wyjściowych. Określ długość i rozmieszczenie podpór dla najdłuższego gotowego elementu, a także drogę demontażu i przechowywania. Uwzględnij wszelkie dodatkowe urządzenia pomocnicze w zakresie oferty.
Przejrzyj linię rynnową i regały wyjściowe →Przygotowanie miejsca pracy
Przygotuj całą przestrzeń roboczą
Powierzchnia maszyny to tylko jedna część gniazda produkcyjnego. Narysuj strefę ładowania kręgów, ścieżkę podawania, dostęp serwisowy i pas o pełnej długości w tym samym układzie.
- Załadunek kręgów i wyrównanie podawania Pokaż dostęp do szpuli lub wózka do kręgów, sprzęt ładujący i ścieżkę taśmy do prowadnicy. Uwzględnij miejsce na wymianę cewki.
- Wyjście, wyjmowanie i przechowywanie Narysuj najdłuższy gotowy element na wylocie. Uwzględnij jego wsparcie, drogę przenoszenia i miejsce składowania ukończonych partii.
- Zasilanie i dostawy do użytku. Podać miejsce docelowe, napięcie, częstotliwość i fazę. Przygotuj cewkę próbną, płyn hydrauliczny, jeśli jest to wymagane przez wybrany sprzęt, oraz pomoc przy podnoszeniu podczas konfiguracji.
- Operatorzy i przekazanie Przypisz osoby, które będą obsługiwać i utrzymywać linię. Uwzględnij szkolenie, instrukcję obsługi konkretnej maszyny oraz uzgodnioną sekwencję uruchomienia i odbioru.
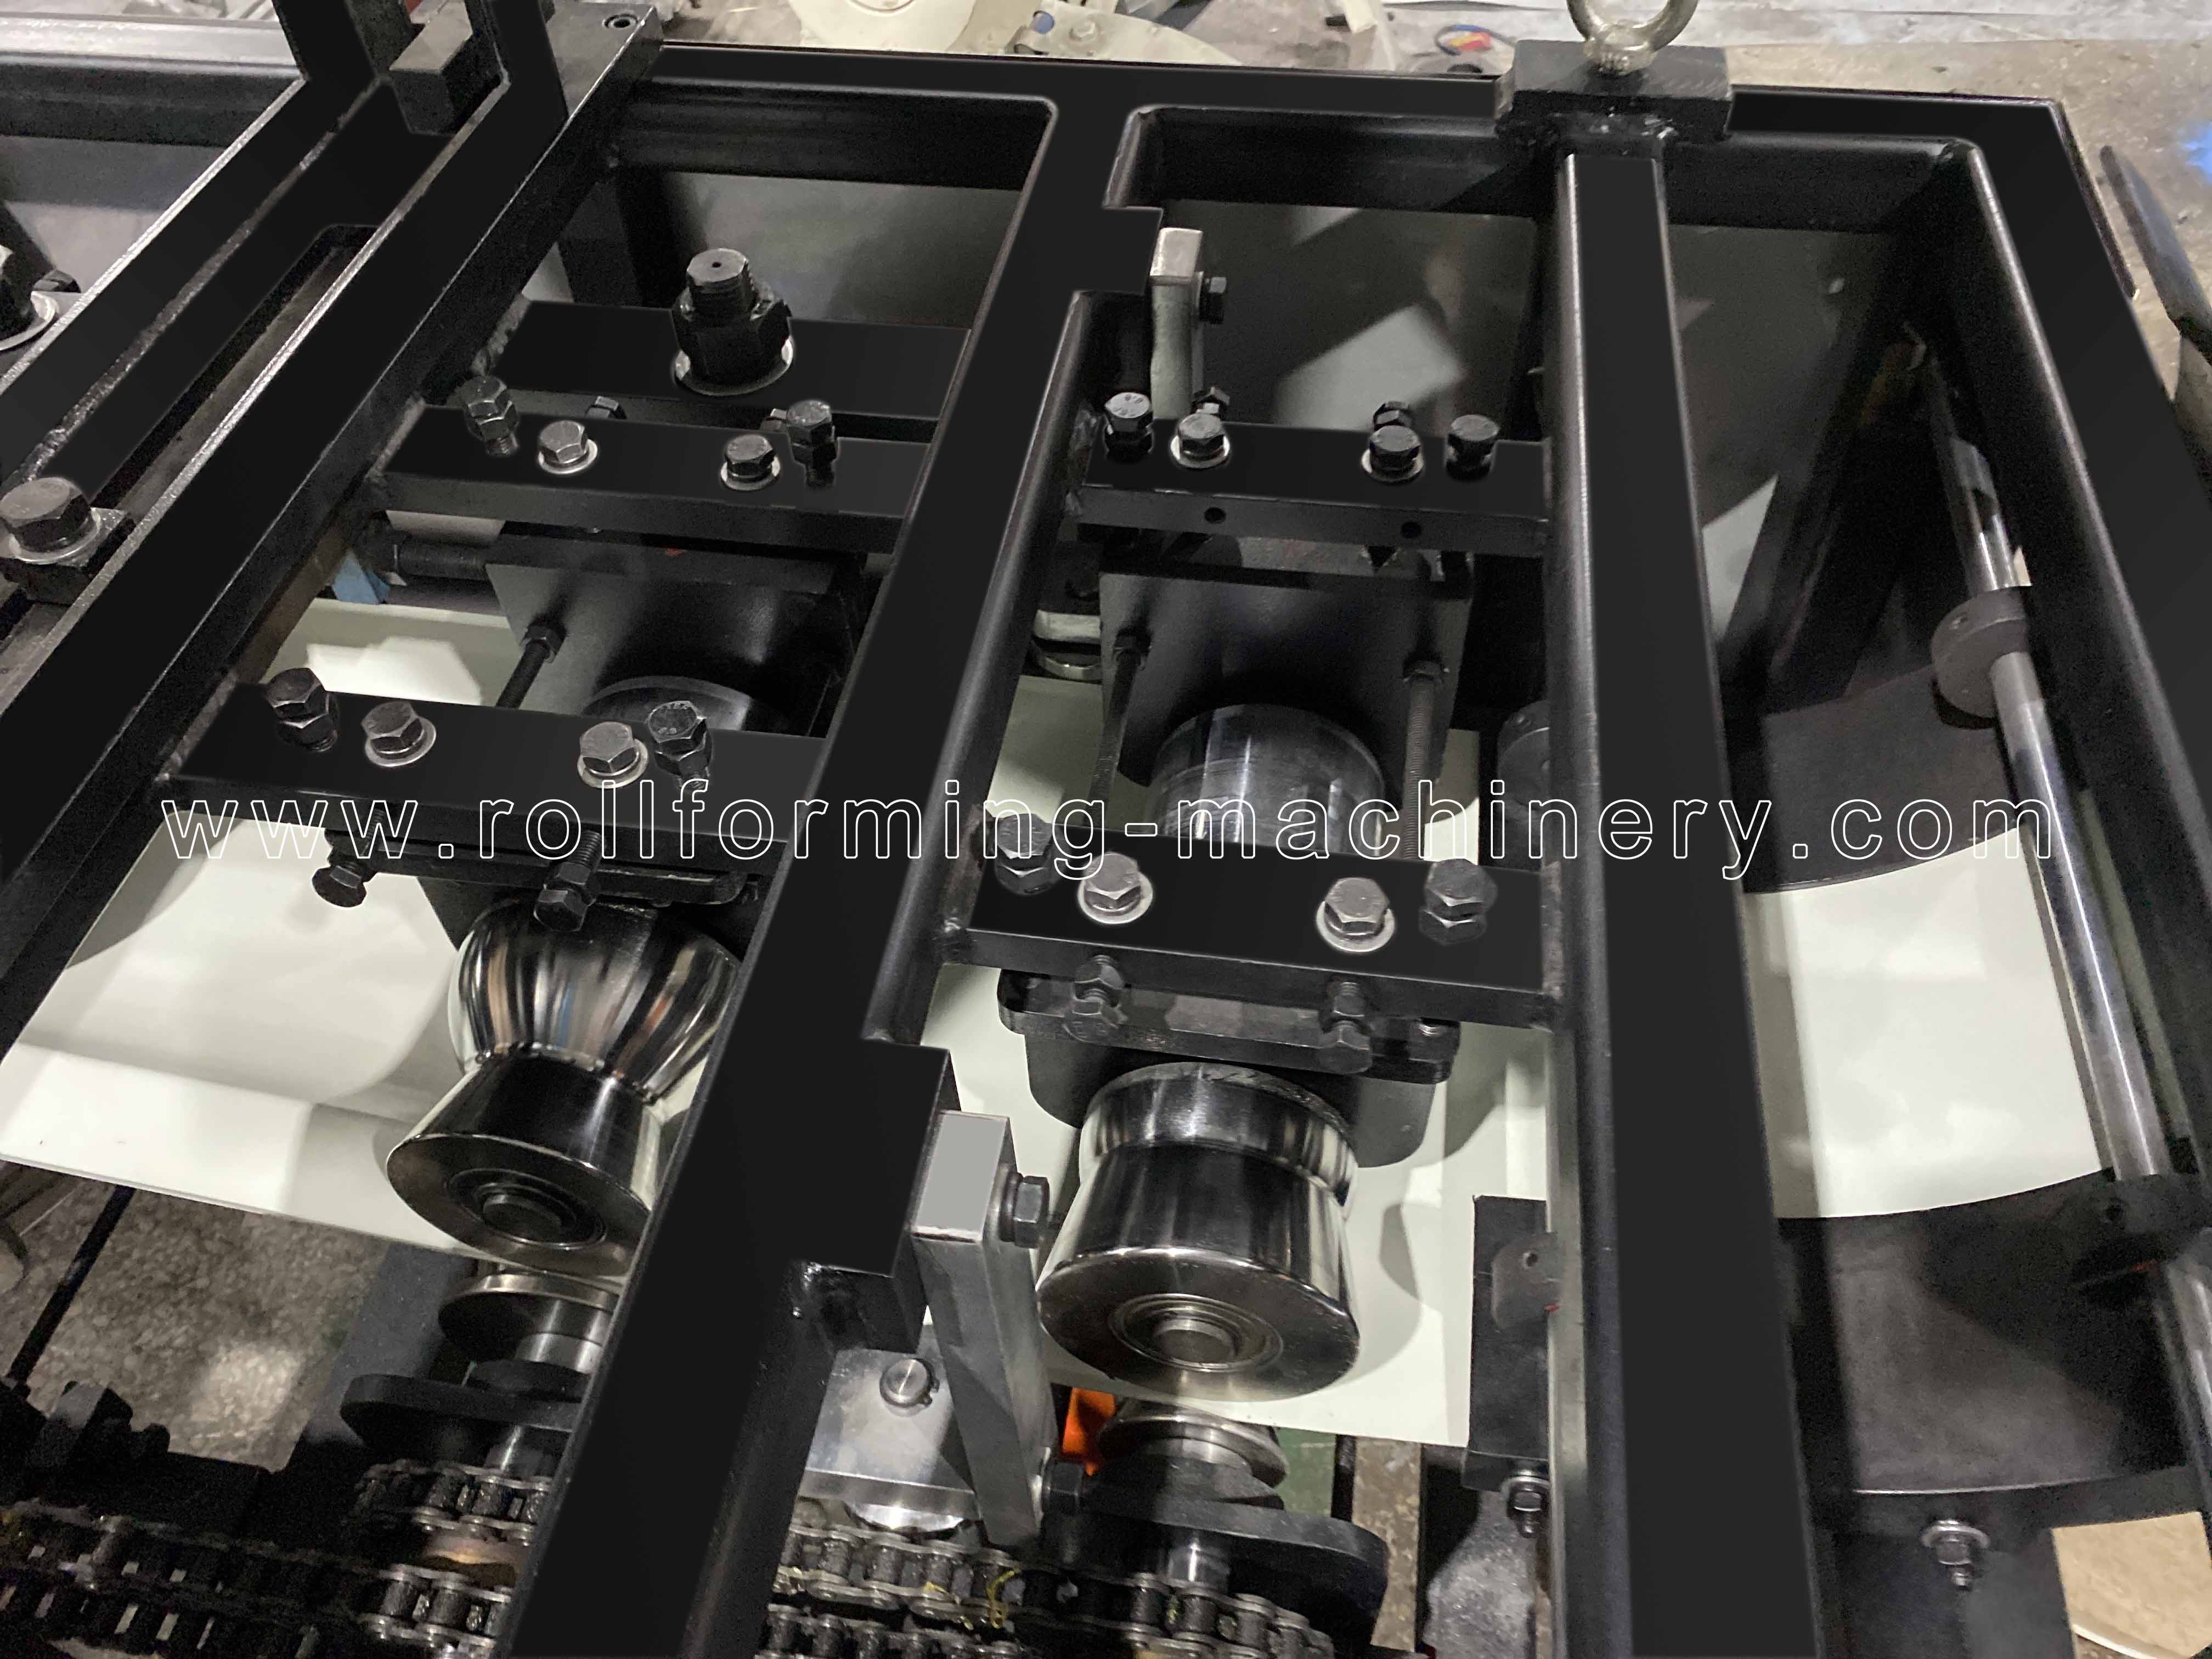
W przypadku konfiguracji przeniesionej lub opartej na lokalizacji powtórz przegląd układu dla rzeczywistej pozycji roboczej. Przejrzyj Często zadawane pytania dotyczące przygotowania instalacji BMS dotyczące danych wejściowych do uruchomienia.
Zasoby przygotowawcze
Powiązane zasoby dotyczące zakupów i obsługi
Skorzystaj z tych zasobów BMS, aby przygotować okres próbny, przekazanie operatora i zakres wsparcia. Zastosuj ogólne wytyczne do wybranej maszyny rynnowej i zamówienia mieszanki.
Przygotuj odbiór maszyny
Przewodnik akceptacji BMS obejmuje wymiary produktu, ciągłą produkcję próbną, wykrojniki i wykrojniki, wykończenie powierzchni i prostość. Użyj go, aby zbudować swój rekord akceptacji specyficzny dla rynny.
Przeczytaj Przewodnik akceptacji maszyny do formowania na zimno →Zaplanuj ciągłość działania operatora
Artykuł dla operatora wyjaśnia rolę przeszkolonego personelu, rutynowych kontroli i znajomości procesu formowania. Przypisz osoby odpowiedzialne za codzienną obsługę i przekazanie.
Przeczytaj Podręcznik operatora maszyny do formowania na zimno →Przejrzyj instalację i wsparcie
Strona serwisowa opisuje warunki gwarancji, ustalenia dotyczące instalacji za granicą i opcjonalną pomoc zdalną. Uwzględnij wybrane usługi i obowiązki kupującego w uzgodnionym zakresie wyposażenia.
Zapoznaj się z Warunkami świadczenia usług serwisowych maszyn BMS →Przygotuj dane wejściowe o niestandardowym profilu
Często zadawane pytania dotyczące sprzętu obejmują niestandardowe rysunki lub próbki oraz przygotowanie do instalacji. Zacznij tutaj, aby uzyskać informacje potrzebne przed dyskusją o profilu i konfiguracji.
Przeczytaj często zadawane pytania dotyczące sprzętu i instalacji BMS →Pytania produkcyjne
Bezproblemowe pytania produkcyjne
Maszyna formuje prostą rynnę biegnącą w sposób ciągły ze zwoju i przycina ją na wymaganą długość. Narożniki, zaślepki, odpływy i przyłącza należą do zainstalowanego systemu odwodnieniowego. Określ je oddzielnie podczas definiowania gotowego produktu.
Ciągłe formowanie zwojów nie zapewnia ciągłego cięcia. Linia Łatwa instalacja zawiera hydrauliczną obcinarkę końcową i sterowanie PLC; model przenośny umożliwia łatwe cięcie. Określ, czy podawanie zostanie zatrzymane w celu cięcia i jak zostanie wznowione formowanie, a następnie uwzględnisz cykl cięcia w czasowej partii próbnej.
Traktuj montaż pojazdu jako odrębny zakres instalacji. Podaj wybrane wymiary i masę maszyny, masę obciążonej cewki, układ montażowy i zasilanie operacyjne w celu przeglądu instalacji. Uwzględnij dostęp do załadunku, zabezpieczenia transportowe, poziomą pozycję roboczą i wsparcie podczas najdłuższego przejazdu.
Wyszczególnić wymagane przekroje i wymiary na oddzielnych rysunkach. Różne długości mogą wykorzystywać tę samą sekcję; inny rozmiar lub kształt może wymagać regulacji prowadnicy, narzędzi formujących i odpowiedniej matrycy tnącej. Zdefiniuj etapy oprzyrządowania i wymiany dla proponowanej rodziny profili w zakresie wyposażenia.
Model Easy Installation oferuje opcjonalne dziurkowanie. Podaj na rysunku rozmiar, położenie, rozstaw i odległość od uciętego końca otworu wraz z wymaganymi długościami rynien. Uwzględnij elementy wykrawane podczas kontroli próbnej i odcięcia.
Uwzględnij miejsce uruchomienia, szkolenie, materiały próbne, pomoc w podnoszeniu, obowiązki związane z podróżą i wybrane wsparcie zdalne w zakresie sprzętu. BMS udziela dwuletniej gwarancji na pomyślny montaż i uruchomienie u kupującego, pod warunkiem prawidłowej obsługi i konserwacji. Przejrzyj aktualne warunki świadczenia usług BMS wraz z tym zakresem.
Twój brief produkcyjny
Zaplanuj produkcję rynien za pomocą BMS
Wyślij profil i długości zamówienia, które musisz wykonać. BMS może sprawdzić trasę formowania, układ cięć i zakres wyposażenia wokół Twojej instalacji produkcyjnej.
Powrót do Maszyny rynnowej na sprzedaż →- Profil: rysunek wymiarowy, szczegóły krawędzi i ewentualne otwory.
- Cewka: materiał/gatunek, grubość, szerokość i rozmiar cewki.
- Zamówienia: długości najkrótsze, typowe i najdłuższe; sztuk na partię.
- Obsługa: wsparcie wyjściowe, trasa przenoszenia/przechowywania i dostępny układ.
- Miejsce: miejsce docelowe, napięcie/częstotliwość/faza oraz potrzeby warsztatu lub przeniesienia.