


BMS मेसिनरी · कुण्डल-फेड गटर उत्पादन
सिमलेस गटर मेसिन
एक सिमलेस गटर मेसिनले सिधा नाली रनमा कुण्डल बनाउँछ र तिनीहरूलाई लम्बाइमा काट्छ। तपाईंको प्रोफाइल, कुण्डल र समाप्त-लम्बाइ ह्यान्डलिंग वरिपरि BMS गठन र काट्ने मार्ग चयन गर्नुहोस्।
बिक्रीको लागि गटर मेसिनहरू तुलना गर्नुहोस् →रेनवेयर निर्माताहरू र पाना-धातु कार्यशालाहरूको लागि।
उत्पादन फिट
नाली कहाँ बनाउने ?
एउटै समाप्त लम्बाइ एक निश्चित कार्यशाला, एक स्थानान्तरण उत्पादन सेल र एक स्थापना साइट मा विभिन्न मागहरू सिर्जना गर्दछ। मेसिन प्याकेज चयन गर्नु अघि काम गर्ने व्यवस्था छान्नुहोस्।

निश्चित कार्यशाला
दोहोर्याउन मिल्ने कुण्डल-लोडिङ स्थिति र आउटपुट लेन प्रयोग गर्नुहोस्। लामो दौडलाई समर्थन र भण्डारणको लागि स्पष्ट मार्ग चाहिन्छ; छोटो ब्याचहरूलाई कुशल सङ्कलन र गणना स्थिति चाहिन्छ।
द सजिलो स्थापना गटर लाइन एक decoiler, गाइड, गठन मिल, हाइड्रोलिक पोस्ट कटर, PLC नियन्त्रण र एक्जिट र्याकहरू सूचीबद्ध गर्दछ। कार्यशाला लाइन मूल्याङ्कन गर्दा यहाँ सुरू गर्नुहोस्।
पुन: स्थानान्तरण उत्पादन सेल
लोड गर्न, ढुवानी गर्न र फिड सेटअप गर्न र प्राप्त गर्ने क्षेत्रहरू फेरि अनुमति दिनुहोस्। मेसिन बोक्ने र सकिएका नालीहरू बोक्ने अलग-अलग ह्यान्डलिंग कार्यहरू हुन्।
को समीक्षा गर्नुहोस् पोर्टेबल गटर रोल फर्मिङ मेसिन यसको चयन गरिएको प्रोफाइल र कतरनी संग। उपकरणको संक्षिप्तमा मेसिनको आयाम, यातायात मास र काम गर्ने लेआउट समावेश गर्नुहोस्।
स्थापना साइट मा गठन
सवारी साधनको पहुँच, कुण्डल अनलोडिङ, अपरेटिङ पावर, स्तरको काम गर्ने स्थिति र सबैभन्दा लामो दौडलाई समर्थन गर्न र हटाउनको लागि कोठा समावेश गर्नुहोस्। यी सर्तहरू साइट अनुसार फरक हुन्छन्।
इच्छित साइट सेटअप विरुद्ध पोर्टेबल मार्ग मूल्याङ्कन गर्नुहोस्। सवारी साधनमा आधारित व्यवस्थालाई मेसिन र कुण्डल विनिर्देशहरूको साथमा यसको आफ्नै माउन्टिङ र यातायात योजना चाहिन्छ।
उत्पादन सेल
कुण्डल फिड देखि समाप्त सीधा रन सम्म
गठन गर्ने रोलरहरूले कुण्डललाई निरन्तर गटर प्रोफाइलमा आकार दिन्छ; कटरले यसलाई क्रमबद्ध लम्बाइमा अलग गर्दछ। फिड मिलाउनुहोस्, उपकरण बनाउनुहोस्, चक्र काट्नुहोस् र एक उत्पादन कक्षको रूपमा प्राप्त क्षेत्र।


- 01
कोइल आपूर्ति गर्नुहोस्
डिकोइलरमा कुण्डलको चौडाइ, तौल र भित्री व्यास मिलाउनुहोस्। फिड गाइडमा लोडिङ पहुँच र पाना मार्ग समावेश गर्नुहोस्।
- 02
प्रोफाइल बनाउनुहोस्
गाइडले पट्टी पङ्क्तिबद्ध गर्दछ; लगातार रोलरहरूले यसलाई आकार दिन्छ। कुण्डल विनिर्देशन र गटर रेखाचित्र एउटै टुलिङ् ब्रिफ हो।
- 03
काट नियन्त्रण गर्नुहोस्
सजिलो स्थापना लाइनले हाइड्रोलिक पोस्ट कटर र PLC नियन्त्रण प्रयोग गर्दछ। समाप्त लम्बाइ र आवश्यक रन-एन्ड-कट अनुक्रम निर्दिष्ट गर्नुहोस्।
- 04
रन प्राप्त गर्नुहोस्
आउटलेट छोड्दा खण्डलाई समर्थन गर्नुहोस्। अर्को गठन चक्रको साथ हटाउने समन्वय गर्नुहोस् र बोक्ने र स्ट्याकिङको समयमा गठन गरिएका किनारहरू सुरक्षित गर्नुहोस्।
वैकल्पिक पंचिंगले एउटा छुट्टै आवश्यकता थप्छ: प्वाल स्थिति, पिच र काटिएको अन्त्यमा यसको सम्बन्ध। यी विवरणहरू रेखाचित्रमा राख्नुहोस् जब तपाईंको अर्डरलाई प्वालहरू चाहिन्छ।
लम्बाइ र आउटपुट ह्यान्डलिंग
दिमागमा ह्यान्डलिंगको साथ समाप्त लम्बाइ छनौट गर्नुहोस्
छोटो-टुक्रा आदेशहरूले काट चक्र र सङ्कलनमा थप माग राख्छ; लामो दौडले समर्थन र बोक्ने ठाउँमा थप माग राख्छ। सबैभन्दा लामो आउटपुट लेन र भण्डारणको मार्गको साथ लम्बाइ नियन्त्रण चयन गर्नुहोस्।
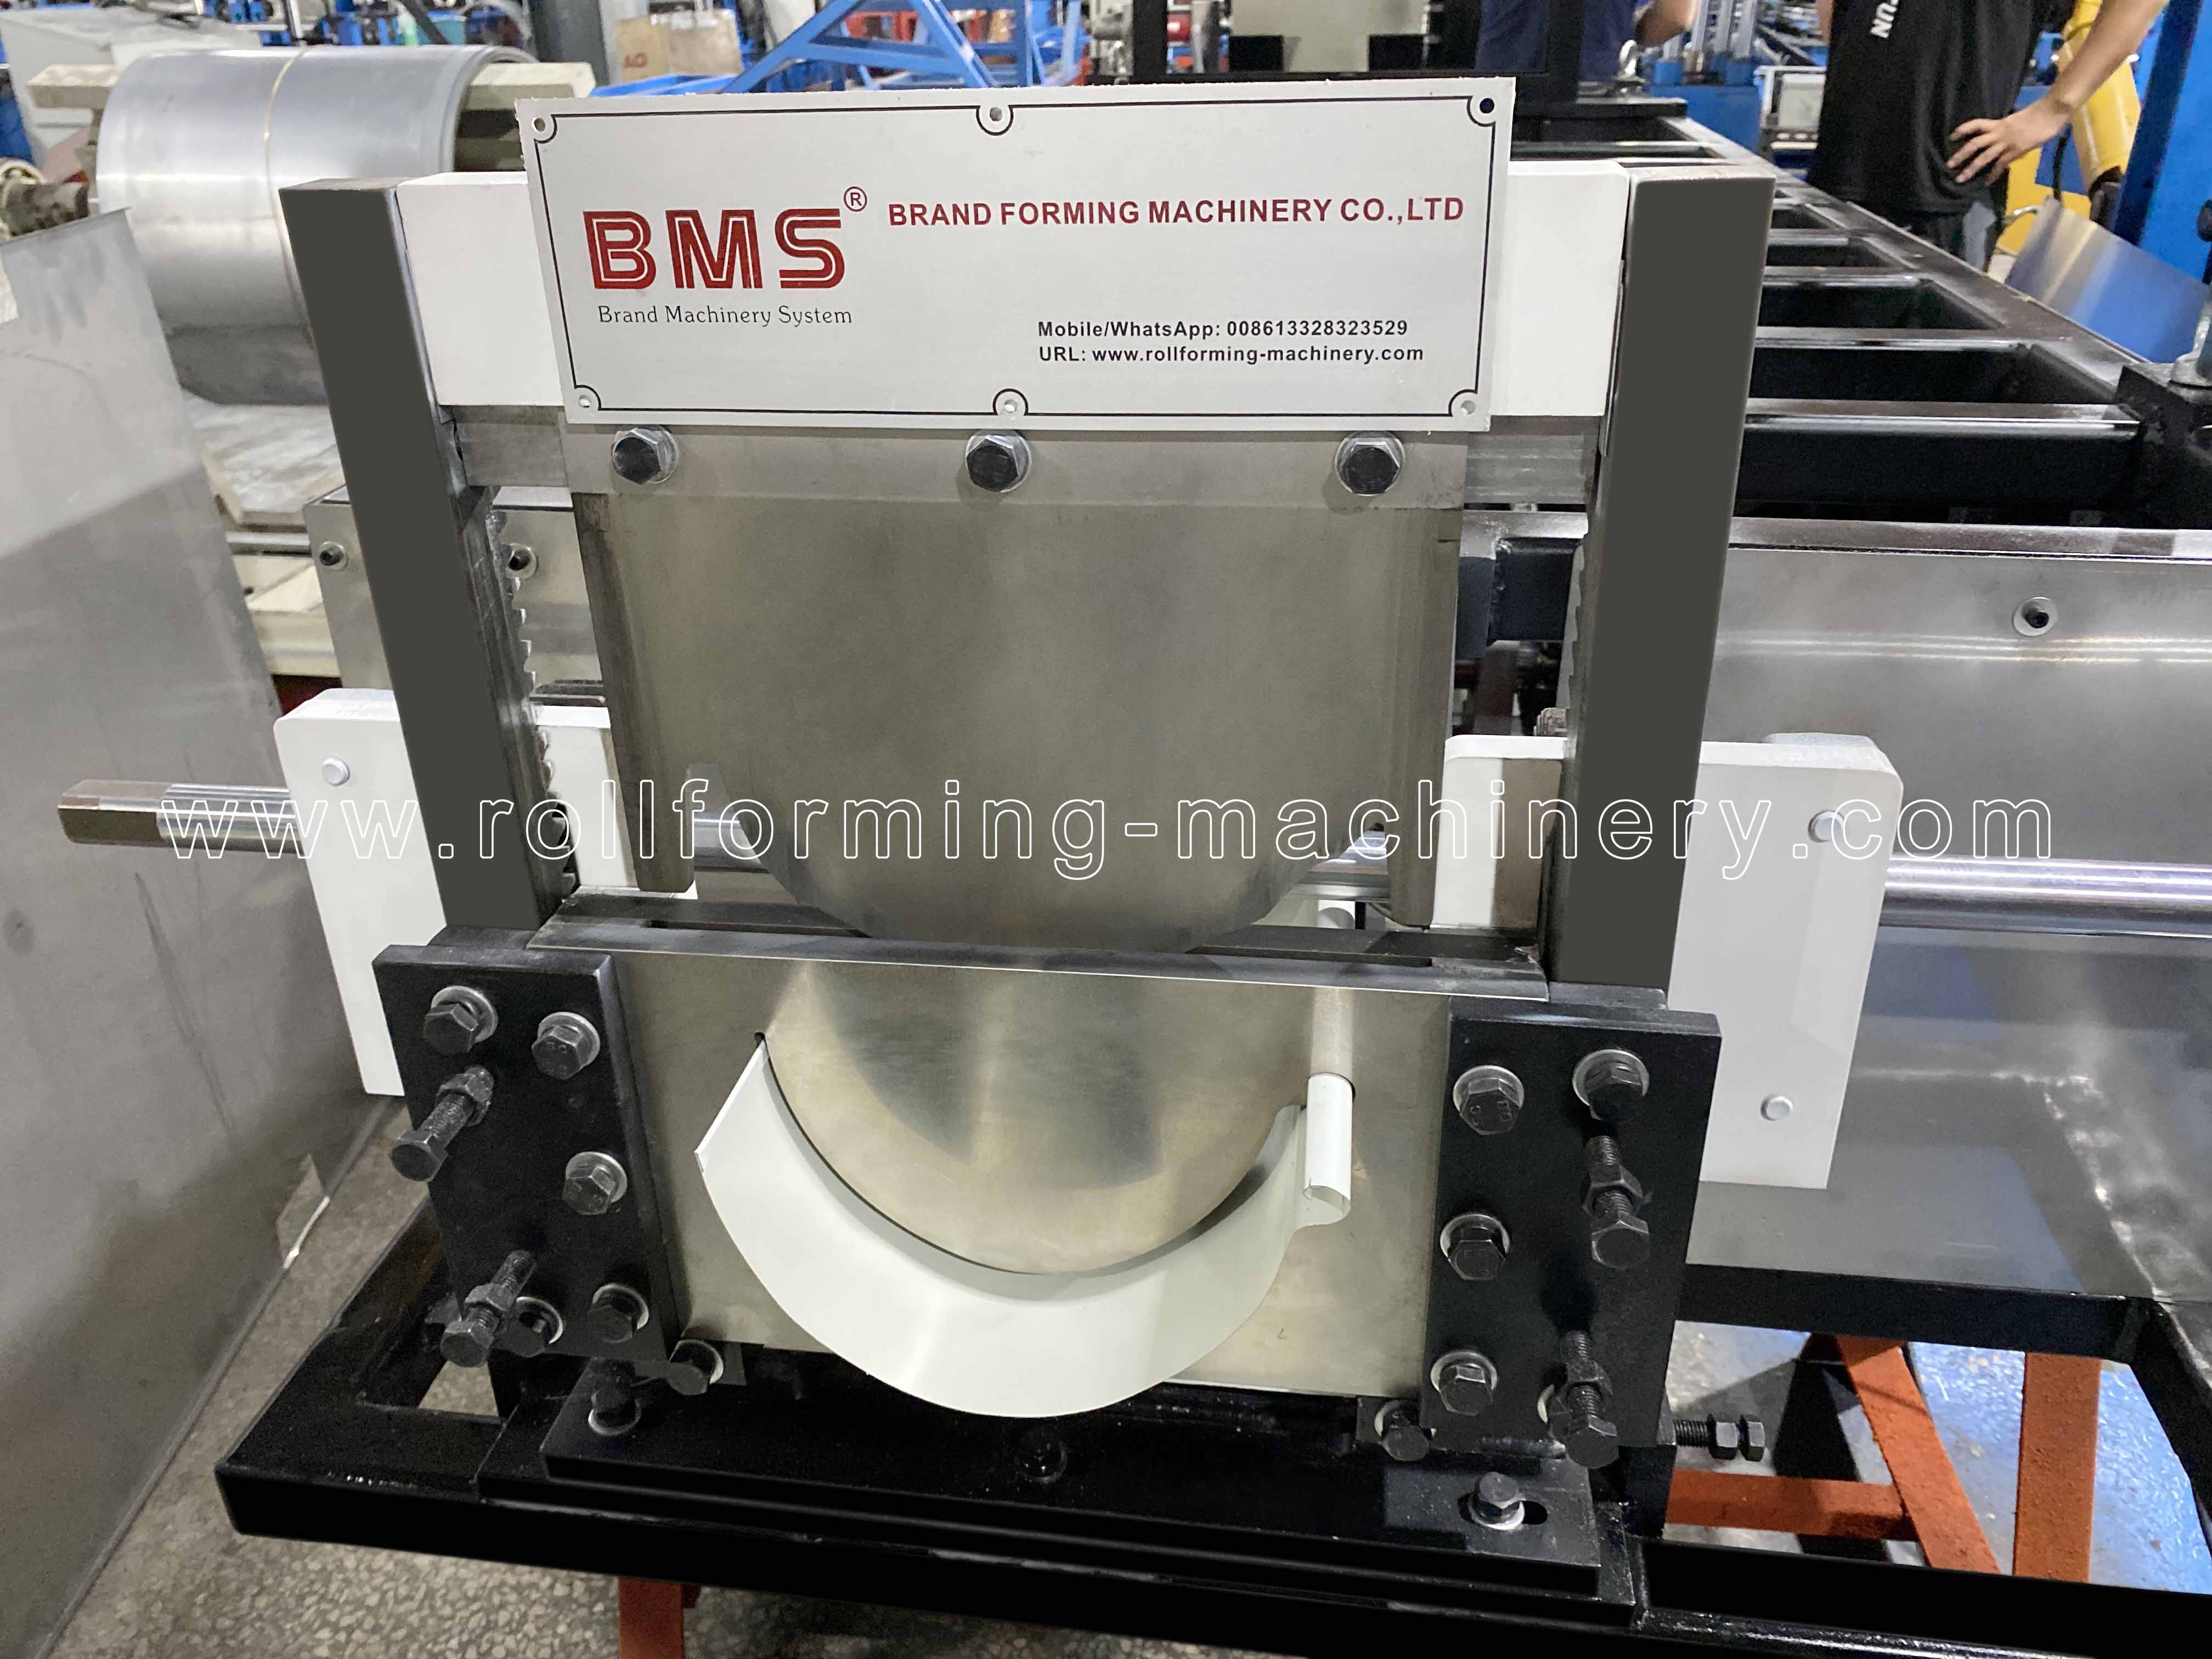
कार्य-स्थान अवधारणा। वास्तविक आयामहरू सेट गर्न चयन गरिएको मेसिन लेआउट र तपाईंको सबैभन्दा लामो अर्डर प्रयोग गर्नुहोस्।
| तपाईंको अर्डर ढाँचा | के महत्त्वपूर्ण हुन्छ | के निर्दिष्ट गर्ने |
|---|---|---|
| धेरै छोटो टुक्राहरू | सङ्कलन गर्न, गणना गर्न र स्ट्याक गर्न थप कटौती र थप व्यक्तिगत टुक्राहरू। | लम्बाइ/गणना नियन्त्रण, कट-चक्र व्यवहार र स्पष्ट संग्रह स्थिति। |
| लामो रन दोहोर्याइएको | उभरिरहेको खण्ड र कोठाको साथ समर्थन गर्नुहोस् यसलाई घुमाउन वा तान्नु बिना बोक्न। | सबैभन्दा लामो समाप्त लम्बाइ, समर्थन व्यवस्था र भण्डारण वा प्रेषण मार्ग। |
| मिश्रित लम्बाइ र सानो ब्याचहरू | अर्डर परिवर्तनहरू, कुण्डली परिवर्तनहरू र टुक्रा पहिचानले गठन चक्रमा बाधा पुर्याउन सक्छ। | प्रतिनिधि लम्बाइ सूची, प्रति ब्याच टुक्रा, कुण्डली परिवर्तन र ह्यान्डलिंग विधि। |
साना स्क्रिनहरूमा, प्रत्येक स्तम्भ पढ्न तुलनालाई छेउमा स्क्रोल गर्नुहोस्।
पूर्ण परीक्षण ब्याच तुलना गर्नुहोस्। रेखा गति गठन गर्दा यात्रा वर्णन गर्दछ। प्रयोगयोग्य शिफ्ट आउटपुट पनि खुवाउने, काट्ने पजहरू, वैकल्पिक पंचिंग, कुण्डल परिवर्तनहरू, सेटअप, स्टपहरू र टुक्रा हटाउनमा निर्भर गर्दछ। मूल्याङ्कन गरिएको गतिलाई शिफ्ट घण्टाले गुणा गर्नुको सट्टा सहमत अर्डर मिश्रणको समय दिनुहोस्।
मेसिन सर्टलिस्ट
चयन गरिएको BMS सिमलेस गटर मेसिन विकल्पहरू
प्रोफाइल रेखाचित्र र कुण्डल विशिष्टता संग सुरु गर्नुहोस्। यी दुई BMS मार्गहरूमा फरक-फरक र काट्ने व्यवस्था छ; तिनीहरूको पूर्ण विनिर्देशहरू व्यक्तिगत मेसिन पृष्ठहरूमा रहन्छन्।
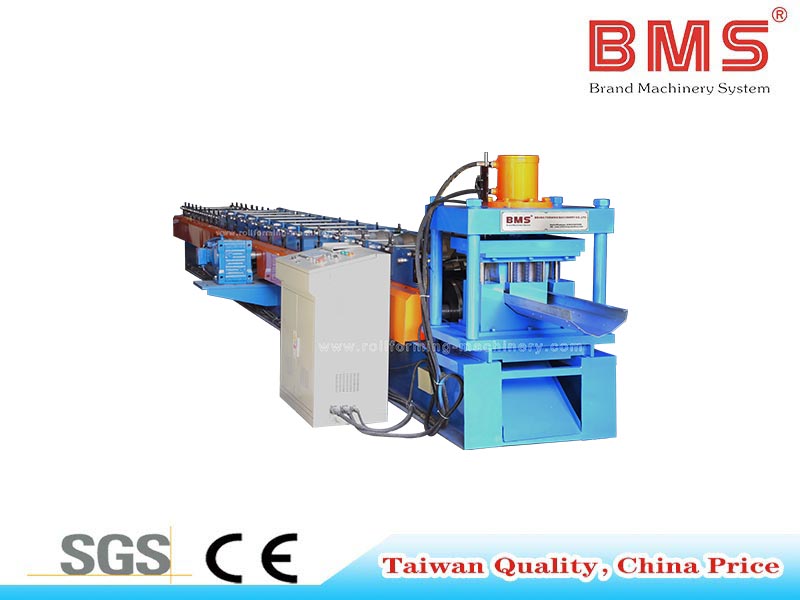
सजिलो स्थापना सिमलेस गटर बनाउने मेसिन
रेखाचित्र-परिभाषित गैल्भेनाइज्ड गटरको लागि कार्यशाला-लाइन उम्मेद्वार, हाइड्रोलिक पोस्ट काट्ने, PLC नियन्त्रण र वैकल्पिक पंचिंग प्वालहरू सहित।
- कुंडल सामग्री
- जस्ती पाना
- मोटाई 0.25-0.55 मिमी
- यस सन्दर्भ कन्फिगरेसनको लागि
- फिड चौडाइ
- नाली रेखाचित्र अनुसार
- आउटपुट स्कोप
- सन्दर्भ कार्यप्रवाहमा बाहिर निस्कने र्याकहरू; तपाईंको समाप्त लम्बाइमा समर्थन मिलाउनुहोस्

पोर्टेबल गटर रोल बनाउने मेसिन
एक उम्मेद्वार जब स्थानान्तरण उत्पादन योजनाको भाग हो। चयन गरिएको प्रोफाइल, लोडिङ व्यवस्था, यातायात र काम गर्ने सेटअप सँगै मूल्याङ्कन गर्नुहोस्।
- कुण्डल सामग्री
- जस्ती इस्पात (GI), PPGL वा एल्युमिनियम, चयन गरिएको टुलिङसँग मेल खान्छ
- मोटाई 0.3-0.6 मिमी
- यस सन्दर्भ कन्फिगरेसनको लागि
- काट्ने
- सजिलो कट कतरनी
- साइट आपूर्ति
- वास्तविक गन्तव्य र परिचालन आपूर्तिको लागि विद्युतीय कन्फिगरेसन चयन गर्नुहोस्
प्रोफाइल, कुंडल र उपकरण
कुण्डललाई गठन गर्ने उपकरणमा मिलाउनुहोस्
समाप्त लम्बाइ एक सेटिङ हो; क्रस-सेक्शन एक उपकरण निर्णय हो। तपाईंले परिवर्तन मूल्याङ्कन गर्दा प्रोफाइल रेखाचित्र, विकसित पट्टी चौडाइ र सामग्री विशिष्टता सँगै राख्नुहोस्।
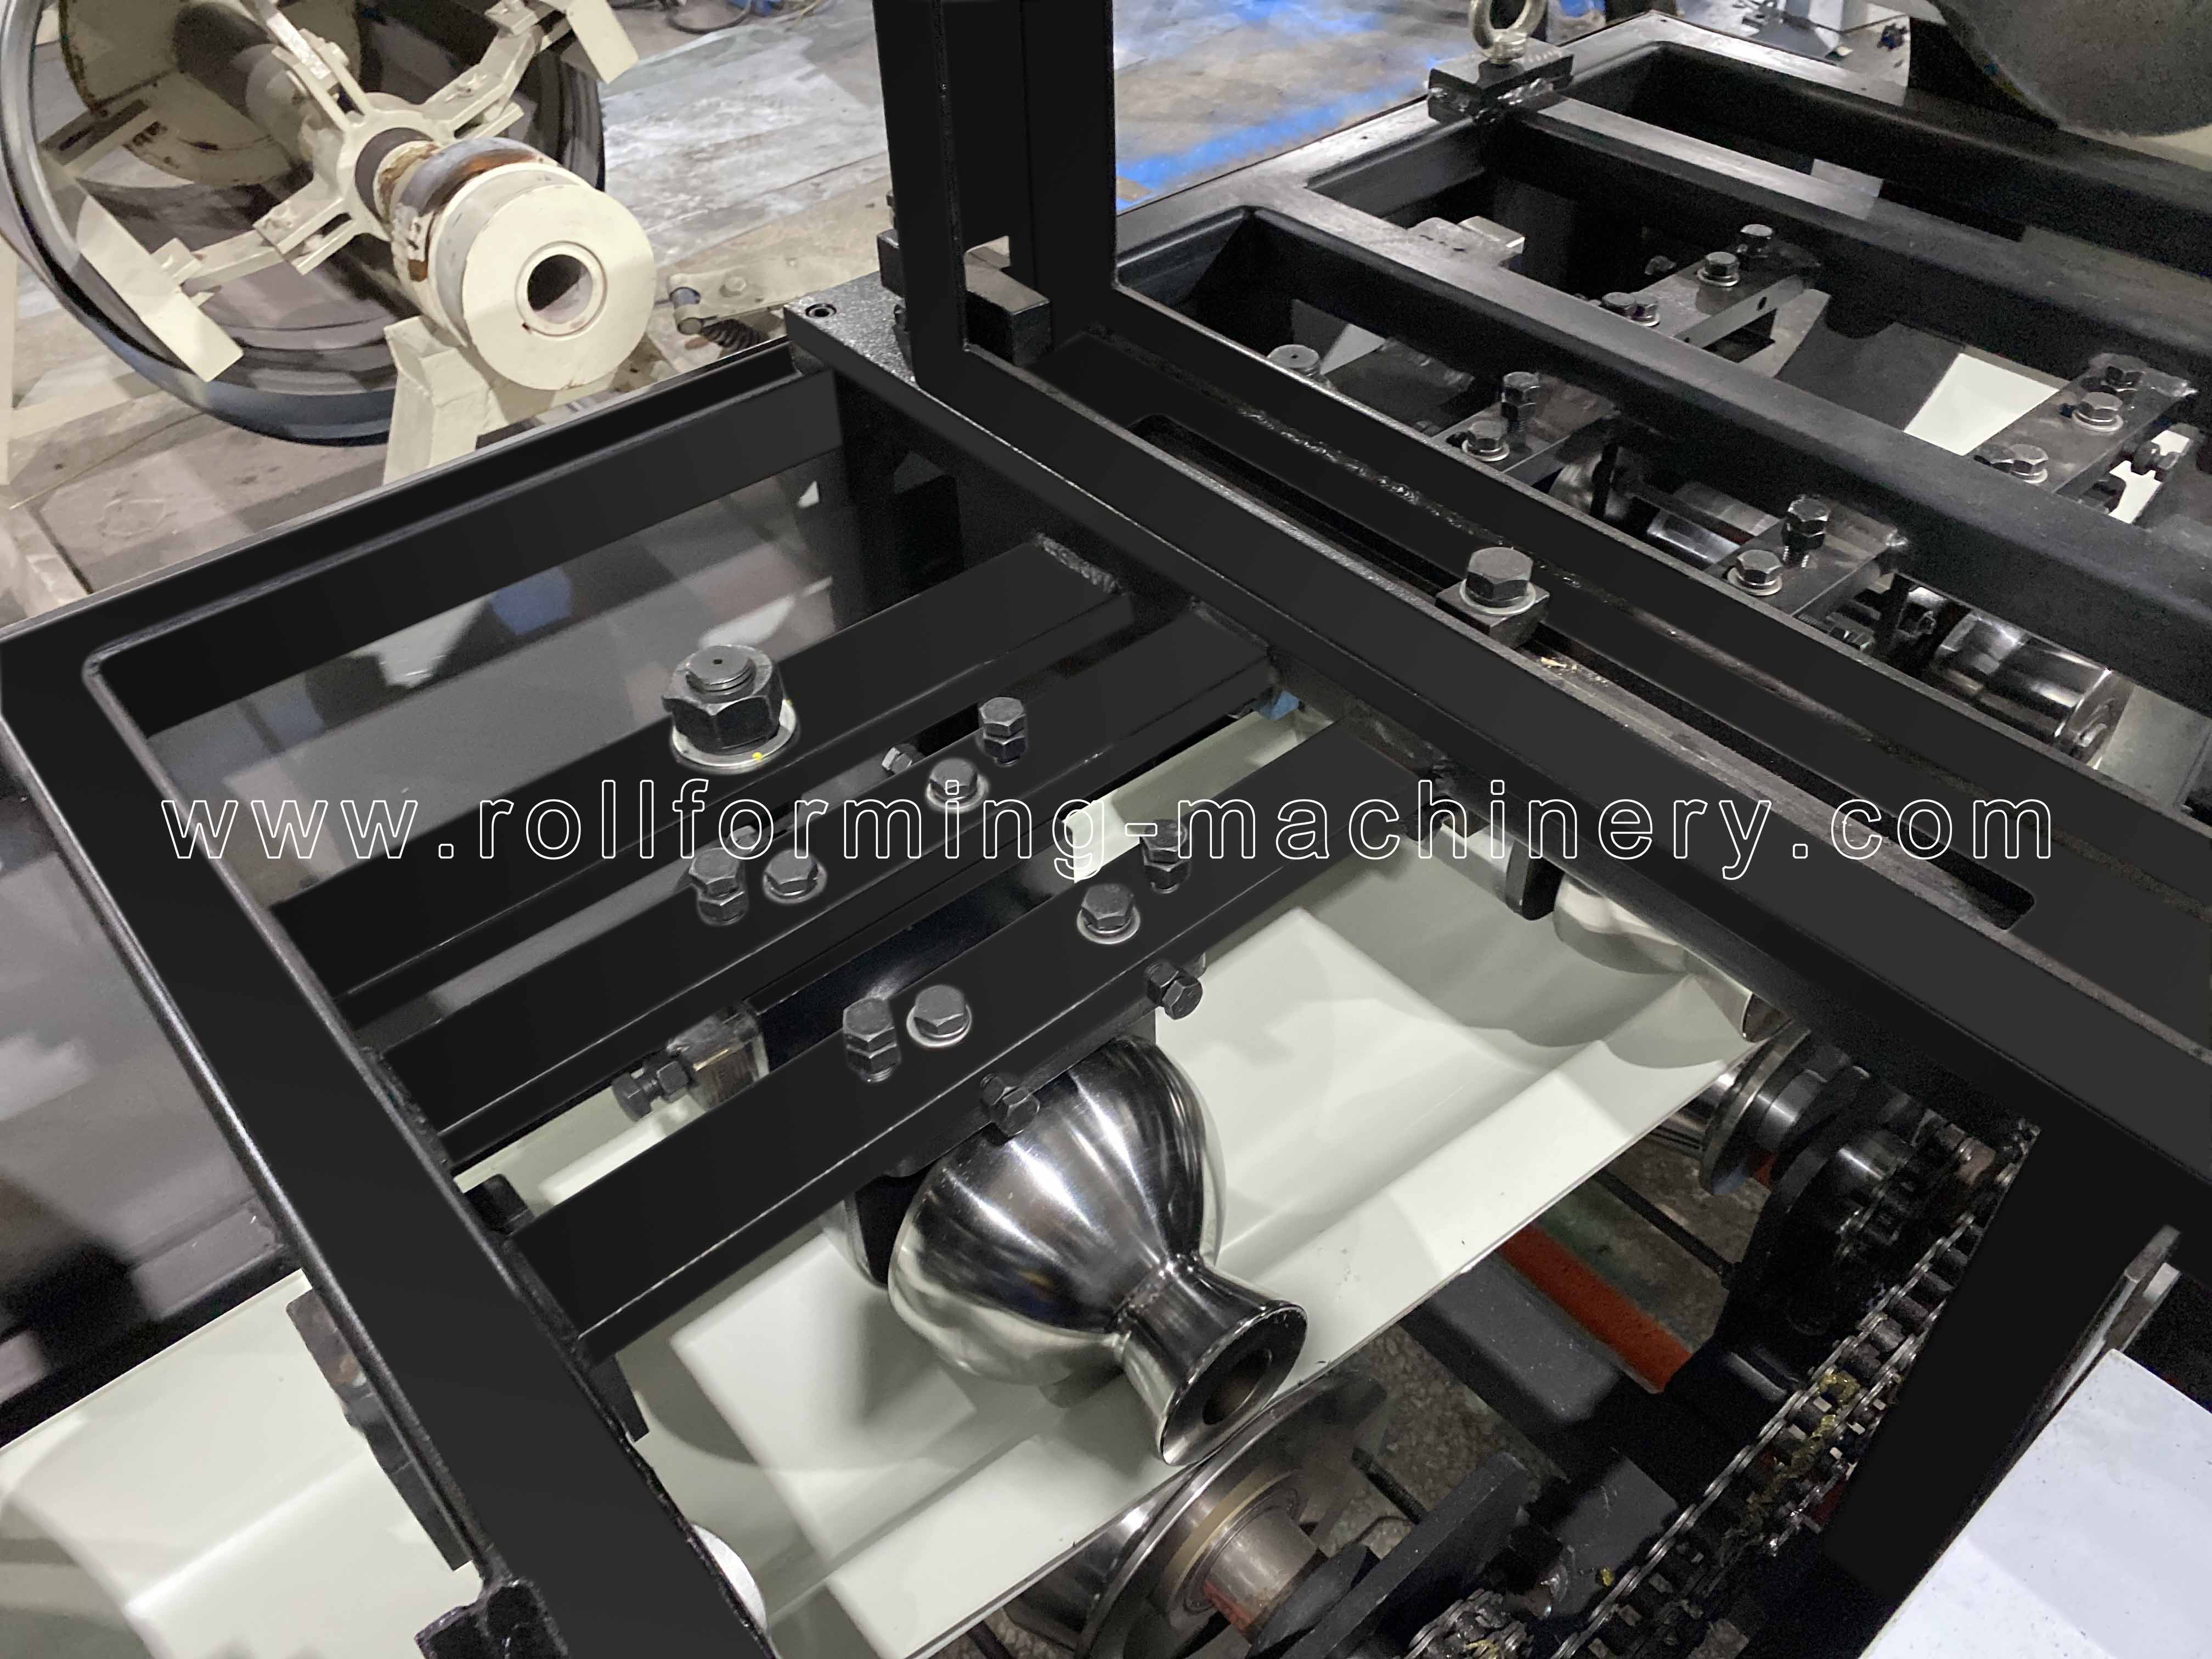

नयाँ कट लम्बाइ र मात्रा निर्दिष्ट गर्नुहोस्। लम्बाइ-सेटिङ, रोक्न र काट्ने व्यवहारको समीक्षा गर्नुहोस्; लम्बाइ परिवर्तन आफैले फरक गटर क्रस-सेक्शन आवश्यक पर्दैन।
परिमार्जित खण्डलाई अवस्थित टूलिङसँग तुलना गर्नुहोस्। विकसित पट्टी चौडाइ, फिड गाइड, रोल ज्यामिति र कटिङ-डाइ आकार प्रस्तावित खण्ड अनुरूप हुनुपर्छ।
प्रत्येक रेखाचित्र सूचीबद्ध गर्नुहोस्। प्रत्येक प्रोफाइलमा तोकिएको टुलिङको लागि सोध्नुहोस्, के आदानप्रदान वा समायोजन गरिएको छ, परिवर्तन प्रक्रिया र योजनाबद्ध प्रोफाइल परिवर्तनहरू कभर गर्ने परीक्षण अनुक्रम।
सामग्रीको ग्रेड, मोटाई, बल र कोटिंग परीक्षण संक्षिप्तमा राख्नुहोस्। भनिएको मोटाई दायराले मात्र प्रत्येक ग्रेड वा फिनिशको लागि नतिजा स्थापना गर्दैन।
BMS ले अनुकूलन प्रोफाइल छलफलका लागि रेखाचित्र वा नमूनाहरू स्वीकार गर्दछ। प्रयोग गर्नुहोस् त्यो अनुरोध तयार गर्न BMS कस्टम-प्रोफाइल र उपकरण FAQ , र सम्बन्धित कट-एन्ड र प्वाल विवरणहरू समावेश गर्नुहोस्।
नाली स्वीकृति समाप्त भयो
काटिएको अन्त र पूरा लम्बाइ निरीक्षण गर्नुहोस्
परीक्षण अघि रेखाचित्र आयाम, सहिष्णुता र समाप्त मापदण्डमा सहमत हुनुहोस्। तपाईंले ह्यान्डल गर्न अपेक्षा गरेको सबैभन्दा लामो दौड सहित अभिप्रेत कुण्डल विनिर्देश र प्रतिनिधि अर्डर लम्बाइहरू प्रयोग गर्नुहोस्।


खण्ड आयामहरू
अनुमोदित रेखाचित्र विरुद्ध चौडाइ, गहिराई र निर्दिष्ट किनारा विवरणहरू मापन गर्नुहोस्। एक भन्दा बढी टुक्राबाट लिइएको खण्डहरू जाँच गर्नुहोस्।
लम्बाइ काट्नुहोस्
दोहोर्याइएको कटौती र पुन: सुरु पछि निर्दिष्ट र मापन गरिएको कट लम्बाइहरू तुलना गर्नुहोस्। मापन विधि र सहमत स्वीकृति सहिष्णुता रेकर्ड गर्नुहोस्।
अन्त र प्वालहरू काट्नुहोस्
शियरमा burrs, स्थानीय सपाट र विरूपण निरीक्षण गर्नुहोस्। पञ्च गरिएको अर्डरहरूको लागि, काटिएको अन्त्यको सापेक्ष प्वाल स्थान र स्पेसिङ मापन गर्नुहोस्।
पूर्ण टुक्रा अवस्था
समर्थित टुक्राको साथमा र हटाउने पछि धनु, ट्विस्ट र सतह चिन्हहरू निरीक्षण गर्नुहोस्। परीक्षणमा सामान्य बोक्ने र स्ट्याकिङ विधि समावेश गर्नुहोस्।
प्रयोगयोग्य परीक्षण रेकर्ड राख्नुहोस्। कोइल स्पेसिफिकेशन, प्रोफाइल, निर्दिष्ट र मापन गरिएको लम्बाइ, स्वीकृत र अस्वीकार गरिएका टुक्राहरू, स्वीकृत मिटरहरू, स्टप कारणहरू र बितेको ब्याच समय रेकर्ड गर्नुहोस्। कुण्डल परिवर्तन र टुक्रा हटाउने सहित समय सुरु र अन्त्य कहिले हुन्छ परिभाषित गर्नुहोस्। परीक्षण ब्याच स्वीकार गर्न स्वीकृत रेखाचित्र र रेकर्ड गरिएको मापन प्रयोग गर्नुहोस्।
लाइन वरिपरि उपकरण
सम्बन्धित कुंडल ह्यान्डलिङ उपकरण
वास्तविक कुण्डल र फिड इन्टरफेस वरिपरि कुंडल आपूर्ति चयन गर्नुहोस्। त्यसपछि आउटलेटमा छुट्टै आवश्यकताको रूपमा लामो-टुक्रा समर्थन व्यवहार गर्नुहोस्।

कोइल कार र क्ल्याम्प आर्मको साथ हाइड्रोलिक डेकोइलर
एक स्वतन्त्र उम्मेदवार जब कुण्डल-लोडिङ योजनालाई कुण्डल कार र हाइड्रोलिक डिकोइलर चाहिन्छ। मिल्दो क्षमता, कुण्डल भित्र/बाहिर व्यास, पट्टी चौडाइ र फिड इन्टरफेस चयन गरिएको गटर लाइनमा।
लोडिङ पदचिह्न र कसरी पाना प्रविष्टि गाइडमा प्रस्तुत गरिन्छ समावेश गर्नुहोस्। प्याकेज दायरामा यो उपकरण अलग निर्दिष्ट गर्नुहोस्।
हाइड्रोलिक डेकोइलर → समीक्षा गर्नुहोस्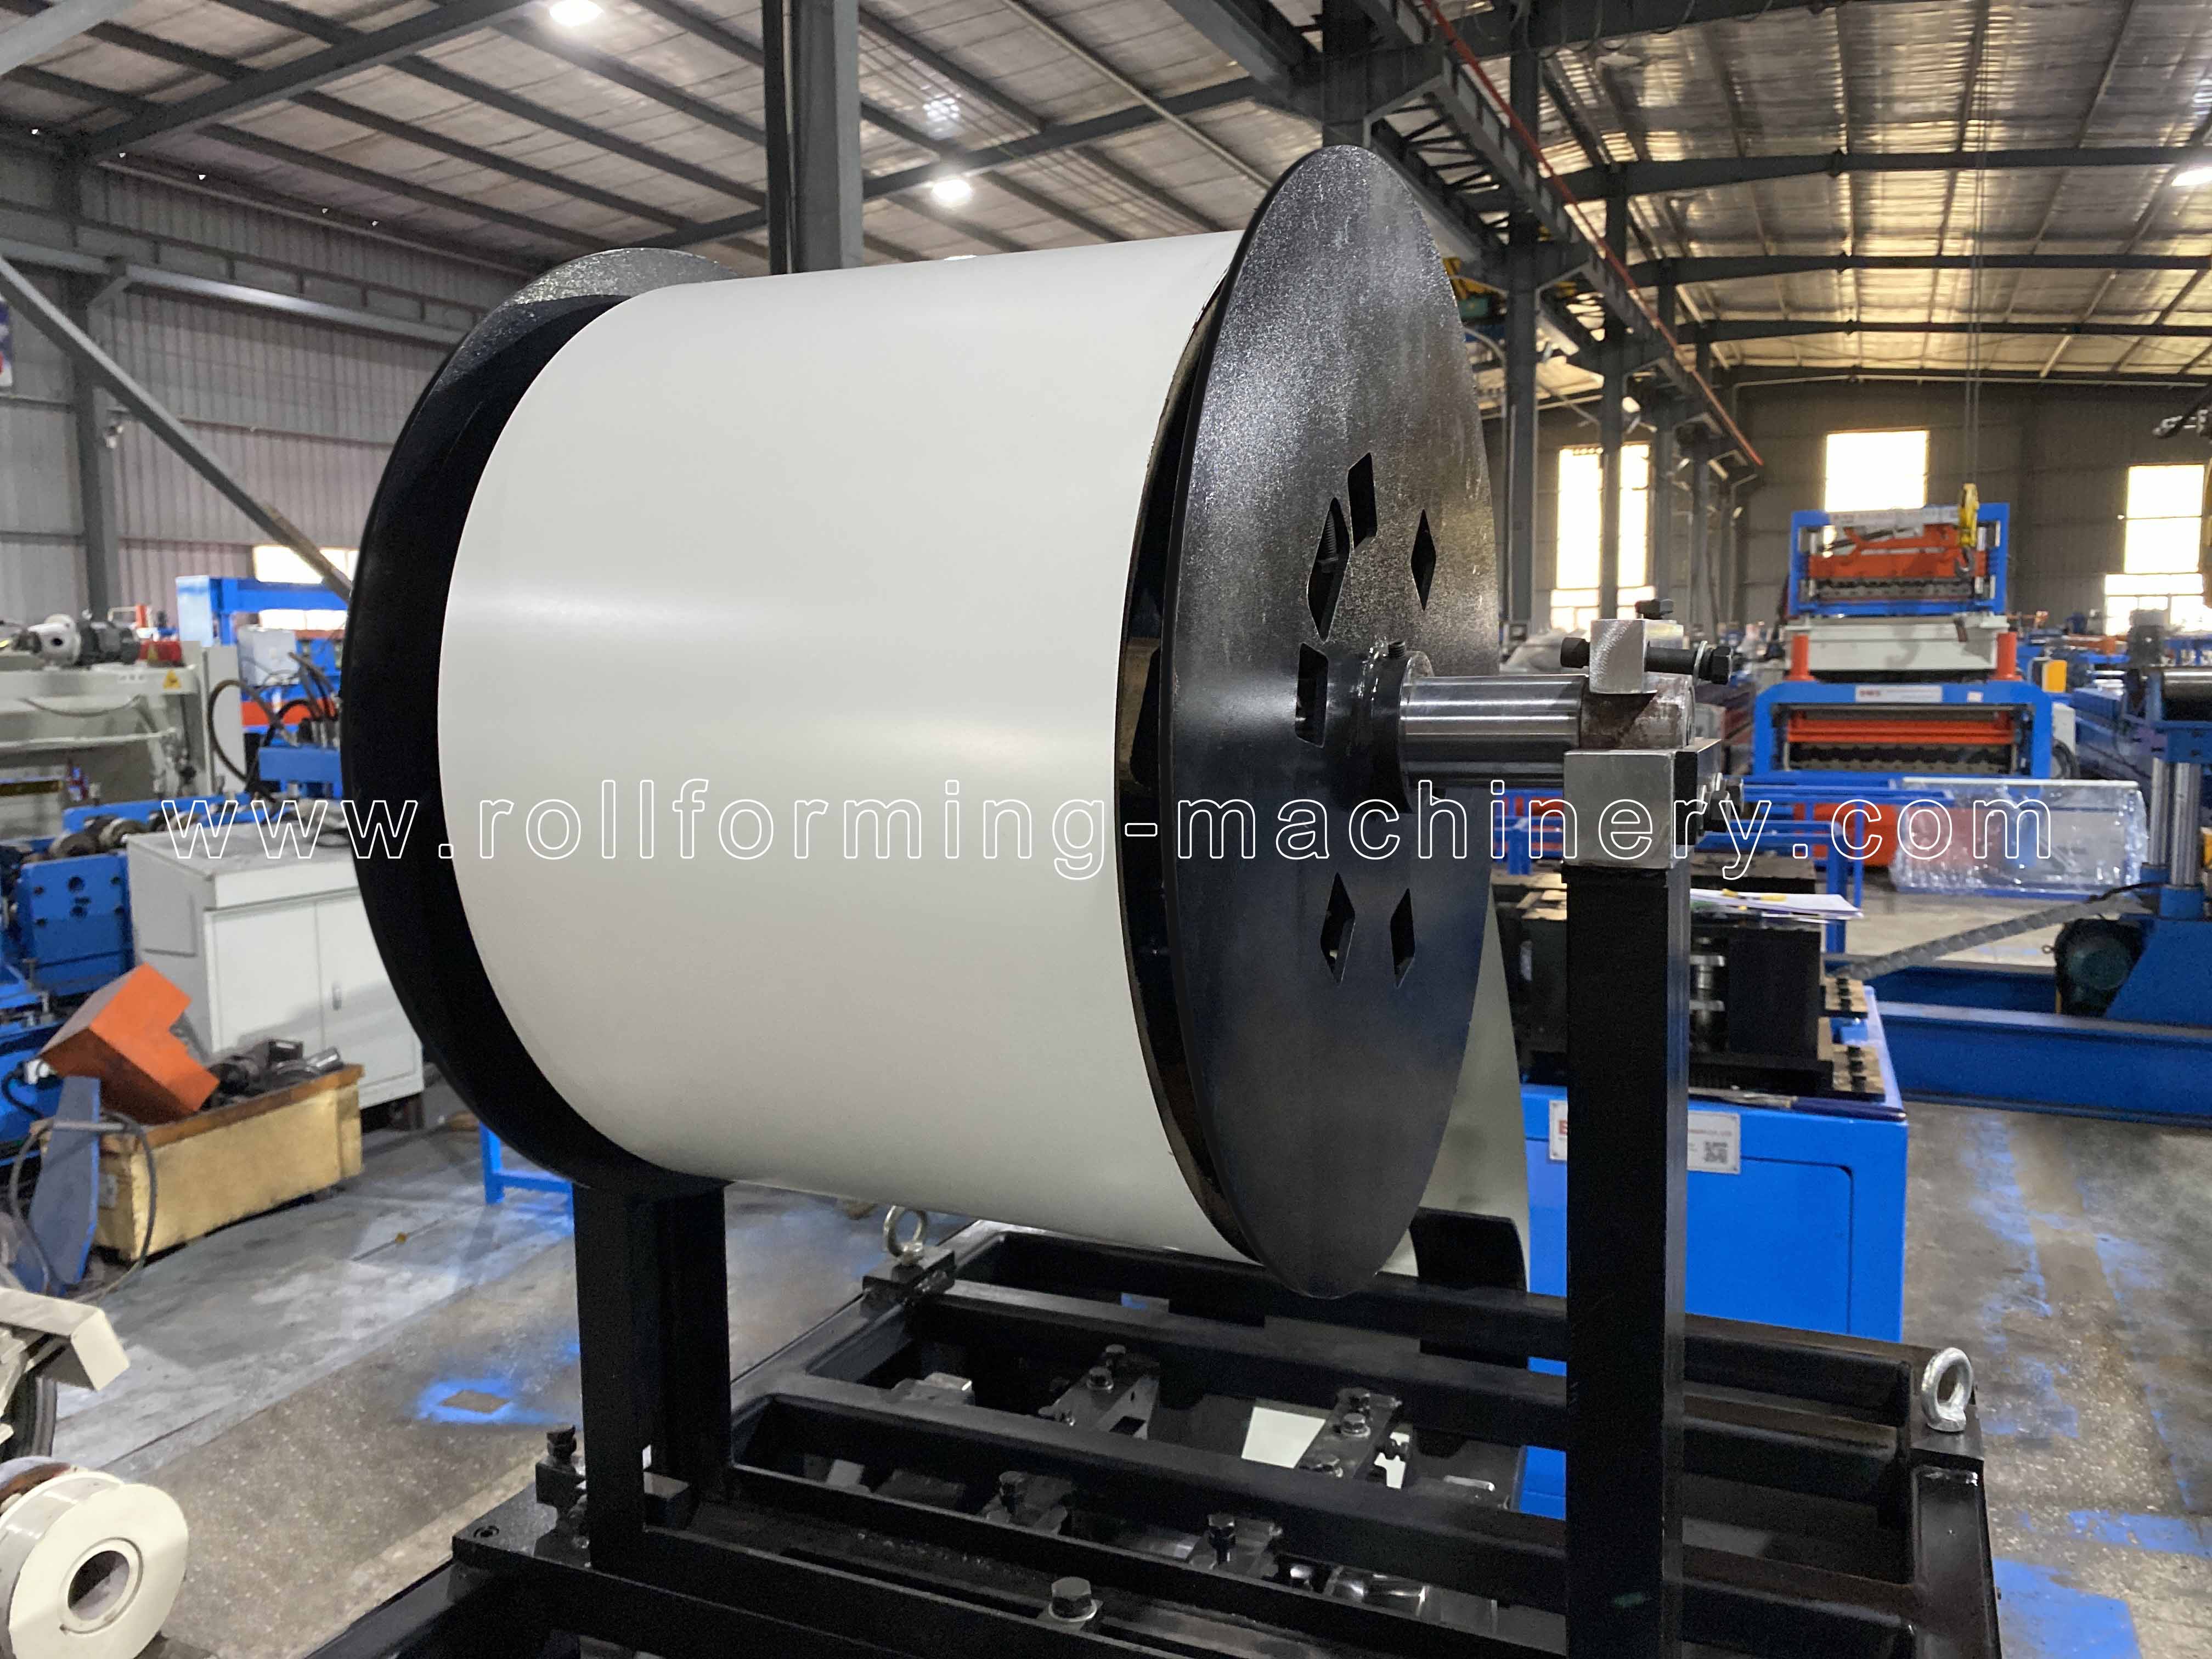
रिल र प्राप्त क्षेत्र मिलाउनुहोस्
एक कम्प्याक्ट रिल व्यवस्था र कुण्डल-कार व्यवस्थाले विभिन्न लोडिङ आवश्यकताहरूको जवाफ दिन्छ। तिनीहरूलाई तुलना गर्न कोइल मास, आयाम र योजनाबद्ध लोडिङ विधि प्रयोग गर्नुहोस्।
सजिलो स्थापना कार्यप्रवाहले बाहिर निस्कने र्याकहरू सूचीबद्ध गर्दछ। तपाईंको सबैभन्दा लामो समाप्त टुक्राको लागि समर्थन लम्बाइ र व्यवस्था, साथै हटाउने र भण्डारण मार्ग निर्दिष्ट गर्नुहोस्। उद्धरण दायरामा कुनै पनि अतिरिक्त समर्थन उपकरणहरू समावेश गर्नुहोस्।
गटर लाइन र एक्जिट र्याकहरूको समीक्षा गर्नुहोस् →काम गर्ने ठाउँको तयारी
पूर्ण काम गर्ने ठाउँ तयार गर्नुहोस्
मेसिन फुटप्रिन्ट उत्पादन कक्षको एक भाग मात्र हो। एउटै लेआउटमा कुण्डल-लोडिङ क्षेत्र, फिड मार्ग, सेवा पहुँच र समाप्त-लम्बाइ लेन कोर्नुहोस्।
- कुण्डल लोड र फिड पङ्क्तिबद्धता रील वा कुण्डल-कार पहुँच, लोडिङ उपकरण र गाइडमा पट्टी मार्ग देखाउनुहोस्। कुण्डल प्रतिस्थापनको लागि कोठा समावेश गर्नुहोस्।
- आउटपुट, हटाउने र भण्डारण आउटलेटमा सबैभन्दा लामो समाप्त टुक्रा कोर्नुहोस्। यसको समर्थन समावेश गर्नुहोस्, बोक्ने मार्ग र जहाँ पूरा ब्याचहरू स्ट्याक गरिनेछ।
- शक्ति र कमीशन आपूर्ति राज्य गन्तव्य, भोल्टेज, आवृत्ति र चरण। ट्रायल कोइल, चयन गरिएका उपकरणहरूद्वारा आवश्यक भएमा हाइड्रोलिक फ्लुइड, र सेटअपका लागि लिफ्टिङ सहायताको व्यवस्था गर्नुहोस्।
- अपरेटरहरू र हस्तान्तरण लाइन सञ्चालन र मर्मत गर्ने व्यक्तिहरूलाई तोक्नुहोस्। प्रशिक्षण, मेसिन-विशिष्ट म्यानुअल र सहमत कमीशन र स्वीकृति अनुक्रम समावेश गर्नुहोस्।
स्थानान्तरण वा साइट-आधारित सेटअपको लागि, वास्तविक कार्य स्थितिको लागि लेआउट समीक्षा दोहोर्याउनुहोस्। को समीक्षा गर्नुहोस् BMS स्थापना तयारी FAQ । कमिसनिङ इनपुटहरूको लागि
तयारी स्रोतहरू
सम्बन्धित खरिद र सञ्चालन स्रोतहरू
परीक्षण, अपरेटर हस्तान्तरण र समर्थन दायरा तयार गर्न यी BMS स्रोतहरू प्रयोग गर्नुहोस्। गटर मेसिनमा सामान्य निर्देशन लागू गर्नुहोस् र तपाईंले चयन गर्नुभएको मिश्रणलाई अर्डर गर्नुहोस्।
मेसिन स्वीकृति तयार गर्नुहोस्
BMS स्वीकृति गाइडले उत्पादन आयामहरू, निरन्तर परीक्षण उत्पादन, काट्ने र पञ्चिङ डाइज, सतह समाप्त र सीधापन समावेश गर्दछ। तपाईंको गटर-विशिष्ट स्वीकृति रेकर्ड निर्माण गर्न यसलाई प्रयोग गर्नुहोस्।
कोल्ड-फर्मिङ मेसिन स्वीकृति गाइड पढ्नुहोस् →योजना अपरेटर निरन्तरता
अपरेटर लेखले प्रशिक्षित कर्मचारीहरूको भूमिका, नियमित जाँच र गठन प्रक्रियासँग परिचितताको व्याख्या गर्दछ। दैनिक सञ्चालन र हस्तान्तरणको लागि जिम्मेवार व्यक्तिहरूलाई नियुक्त गर्नुहोस्।
कोल्ड-फर्मिङ मेसिन अपरेटर गाइड पढ्नुहोस् →स्थापना र समर्थन समीक्षा गर्नुहोस्
सेवा पृष्ठले ग्यारेन्टी अवस्थाहरू, विदेशी स्थापना व्यवस्थाहरू र वैकल्पिक रिमोट समर्थनको वर्णन गर्दछ। सहमत उपकरण दायरामा चयन गरिएका सेवाहरू र खरिदकर्ता जिम्मेवारीहरू समावेश गर्नुहोस्।
BMS मेसिन सेवा सर्तहरू समीक्षा गर्नुहोस् →अनुकूलन-प्रोफाइल इनपुटहरू तयार गर्नुहोस्
उपकरण FAQ ले अनुकूलन रेखाचित्र वा नमूनाहरू र स्थापना तयारी कभर गर्दछ। प्रोफाइल र कन्फिगरेसन छलफल अघि आवश्यक जानकारीको लागि यहाँ सुरु गर्नुहोस्।
BMS उपकरण र स्थापना FAQ पढ्नुहोस् →उत्पादन प्रश्नहरू
निर्बाध उत्पादन प्रश्नहरू
मेसिनले कुण्डलीबाट निरन्तर चल्ने सीधा नाली बनाउँछ र यसलाई आवश्यक लम्बाइमा काट्छ। कुनाहरू, अन्त क्यापहरू, आउटलेटहरू र जडानहरू स्थापित जल निकासी प्रणालीसँग सम्बन्धित छन्। समाप्त उत्पादन परिभाषित गर्दा यी अलग निर्दिष्ट गर्नुहोस्।
निरन्तर कुण्डल गठनले नन-स्टप काट्ने स्थापना गर्दैन। सजिलो स्थापना रेखाले हाइड्रोलिक पोस्ट कटर र पीएलसी नियन्त्रण सूचीबद्ध गर्दछ; पोर्टेबल मोडेलले एक सजिलो कट कतरनी सूची गर्दछ। काट्नको लागि फिडिङ रोकिन्छ कि र कसरी पुन: सुरु हुन्छ निर्दिष्ट गर्नुहोस्, त्यसपछि समयबद्ध परीक्षण ब्याचमा कट चक्र समावेश गर्नुहोस्।
सवारी साधन माउन्टिङलाई छुट्टै स्थापना स्कोपको रूपमा व्यवहार गर्नुहोस्। स्थापना समीक्षाको लागि चयन गरिएको मेसिनको आयाम र मास, लोड-कोइल मास, माउन्टिङ लेआउट र सञ्चालन आपूर्ति आपूर्ति गर्नुहोस्। लोडिङ पहुँच, यातायात संयम, एक स्तर कार्य स्थिति र सबैभन्दा लामो समाप्त दौडको लागि समर्थन समावेश गर्नुहोस्।
अलग रेखाचित्रहरूमा आवश्यक क्रस-सेक्शन र आयामहरू सूचीबद्ध गर्नुहोस्। विभिन्न लम्बाइहरू एउटै खण्ड प्रयोग गर्न सक्छन्; फरक साइज वा आकारलाई गाइड समायोजन, बनाउने उपकरण र मिल्दो कटिङ डाइको आवश्यकता पर्न सक्छ। उपकरण दायरामा प्रस्तावित प्रोफाइल परिवारको लागि उपकरण र परिवर्तन चरणहरू परिभाषित गर्नुहोस्।
सजिलो स्थापना मोडेलले वैकल्पिक पंचिंग प्वालहरू प्रदान गर्दछ। प्वालको आकार, स्थिति, पिच र रेखाचित्रमा काटिएको छेउबाट दूरी, आवश्यक गटर लम्बाइहरू सहित प्रदान गर्नुहोस्। परीक्षण र कट-अन्त निरीक्षणमा पंच टुक्राहरू समावेश गर्नुहोस्।
कमीशन स्थान, प्रशिक्षण, परीक्षण सामग्री, लिफ्टिङ सहायता, यात्रा जिम्मेवारी र उपकरण दायरामा चयन गरिएको रिमोट समर्थन समावेश गर्नुहोस्। BMS ले सही सञ्चालन र मर्मतसम्भारको अधीनमा, खरिदकर्ताको साइटमा सफल स्थापना र कमीशनबाट दुई वर्षको ग्यारेन्टी प्रकाशित गर्दछ। को समीक्षा गर्नुहोस् हालको BMS सेवा सर्तहरू । त्यो दायरासँगै
तपाईंको उत्पादन संक्षिप्त
BMS को साथ आफ्नो गटर उत्पादन योजना
प्रोफाइल र तपाईंले बनाउन आवश्यक अर्डर लम्बाइ पठाउनुहोस्। BMS ले तपाईंको उत्पादन सेटअप वरिपरि बन्ने मार्ग, काट्ने व्यवस्था र उपकरण स्कोपको समीक्षा गर्न सक्छ।
बिक्रीको लागि गटर मेसिनमा फर्कनुहोस् →- प्रोफाइल: आयाम रेखाचित्र, किनारा विवरण र कुनै पनि प्वालहरू।
- कुण्डली: सामग्री/ग्रेड, मोटाई, चौडाइ र कुण्डल आकार।
- अर्डरहरू: सबैभन्दा छोटो, सामान्य र सबैभन्दा लामो लम्बाइ; टुक्रा प्रति ब्याच।
- ह्यान्डलिंग: आउटपुट समर्थन, बोक्ने / भण्डारण मार्ग र उपलब्ध लेआउट।
- साइट: गन्तव्य, भोल्टेज/फ्रिक्वेन्सी/फेज र कार्यशाला वा स्थानान्तरण आवश्यकताहरू।