


বিএমএস মেশিনারি · কয়েল-ফিড নর্দমা উত্পাদন
বিজোড় নর্দমা মেশিন
একটি বিজোড় নর্দমা মেশিন সোজা নর্দমা রানে কুণ্ডলী গঠন করে এবং তাদের দৈর্ঘ্যে কাটে। আপনার প্রোফাইল, কয়েল এবং ফিনিশড-লেংথ হ্যান্ডলিং এর চারপাশে BMS গঠন এবং কাটার পথ নির্বাচন করুন।
বিক্রয়ের জন্য গটার মেশিনের তুলনা করুন →রেইনওয়্যার নির্মাতারা এবং শীট-ধাতু ওয়ার্কশপের জন্য।
উত্পাদন মাপসই
আপনি কোথায় নর্দমা গঠন করবেন?
একই সমাপ্ত দৈর্ঘ্য একটি নির্দিষ্ট ওয়ার্কশপ, একটি স্থানান্তরিত উত্পাদন সেল এবং একটি ইনস্টলেশন সাইটে বিভিন্ন চাহিদা তৈরি করে। মেশিন প্যাকেজ নির্বাচন করার আগে কাজের ব্যবস্থা চয়ন করুন।

স্থির কর্মশালা
একটি পুনরাবৃত্তিযোগ্য কয়েল-লোডিং অবস্থান এবং আউটপুট লেন ব্যবহার করুন। দীর্ঘ রান সমর্থন এবং স্টোরেজ একটি পরিষ্কার রুট প্রয়োজন; সংক্ষিপ্ত ব্যাচগুলির একটি দক্ষ সংগ্রহ এবং গণনা অবস্থান প্রয়োজন।
দ সহজ ইনস্টলেশন নর্দমা লাইন একটি decoiler, গাইড, ফর্মিং মিল, হাইড্রোলিক পোস্ট কাটার, PLC নিয়ন্ত্রণ এবং প্রস্থান র্যাক তালিকাভুক্ত করে। কর্মশালার লাইন মূল্যায়ন করার সময় এখানে শুরু করুন।
স্থানান্তরিত উত্পাদন সেল
লোডিং, পরিবহন এবং ফিড সেট আপ এবং প্রাপ্তির এলাকা আবার করার অনুমতি দিন। মেশিন বহন এবং সমাপ্ত নর্দমা বহন পৃথক হ্যান্ডলিং কাজ.
পর্যালোচনা করুন পোর্টেবল গাটার রোল ফর্মিং মেশিন তার নির্বাচিত প্রোফাইল এবং শিয়ার সহ। যন্ত্রপাতি সংক্ষেপে মেশিনের মাত্রা, পরিবহন ভর এবং একটি কাজের বিন্যাস অন্তর্ভুক্ত করুন।
ইনস্টলেশন সাইটে গঠন
গাড়ির অ্যাক্সেস, কয়েল আনলোডিং, অপারেটিং পাওয়ার, একটি লেভেল ওয়ার্কিং পজিশন এবং দীর্ঘতম দৌড়কে সমর্থন ও অপসারণের জন্য রুম অন্তর্ভুক্ত করুন। এই শর্তগুলি সাইট থেকে সাইট পরিবর্তিত হয়।
উদ্দেশ্যযুক্ত সাইট সেটআপের বিপরীতে পোর্টেবল রুটটি মূল্যায়ন করুন। একটি যানবাহন-ভিত্তিক ব্যবস্থার জন্য মেশিন এবং কয়েল স্পেসিফিকেশনের পাশাপাশি নিজস্ব মাউন্টিং এবং পরিবহন পরিকল্পনা প্রয়োজন।
উৎপাদন সেল
কুণ্ডলী ফিড থেকে একটি সমাপ্ত সোজা রান
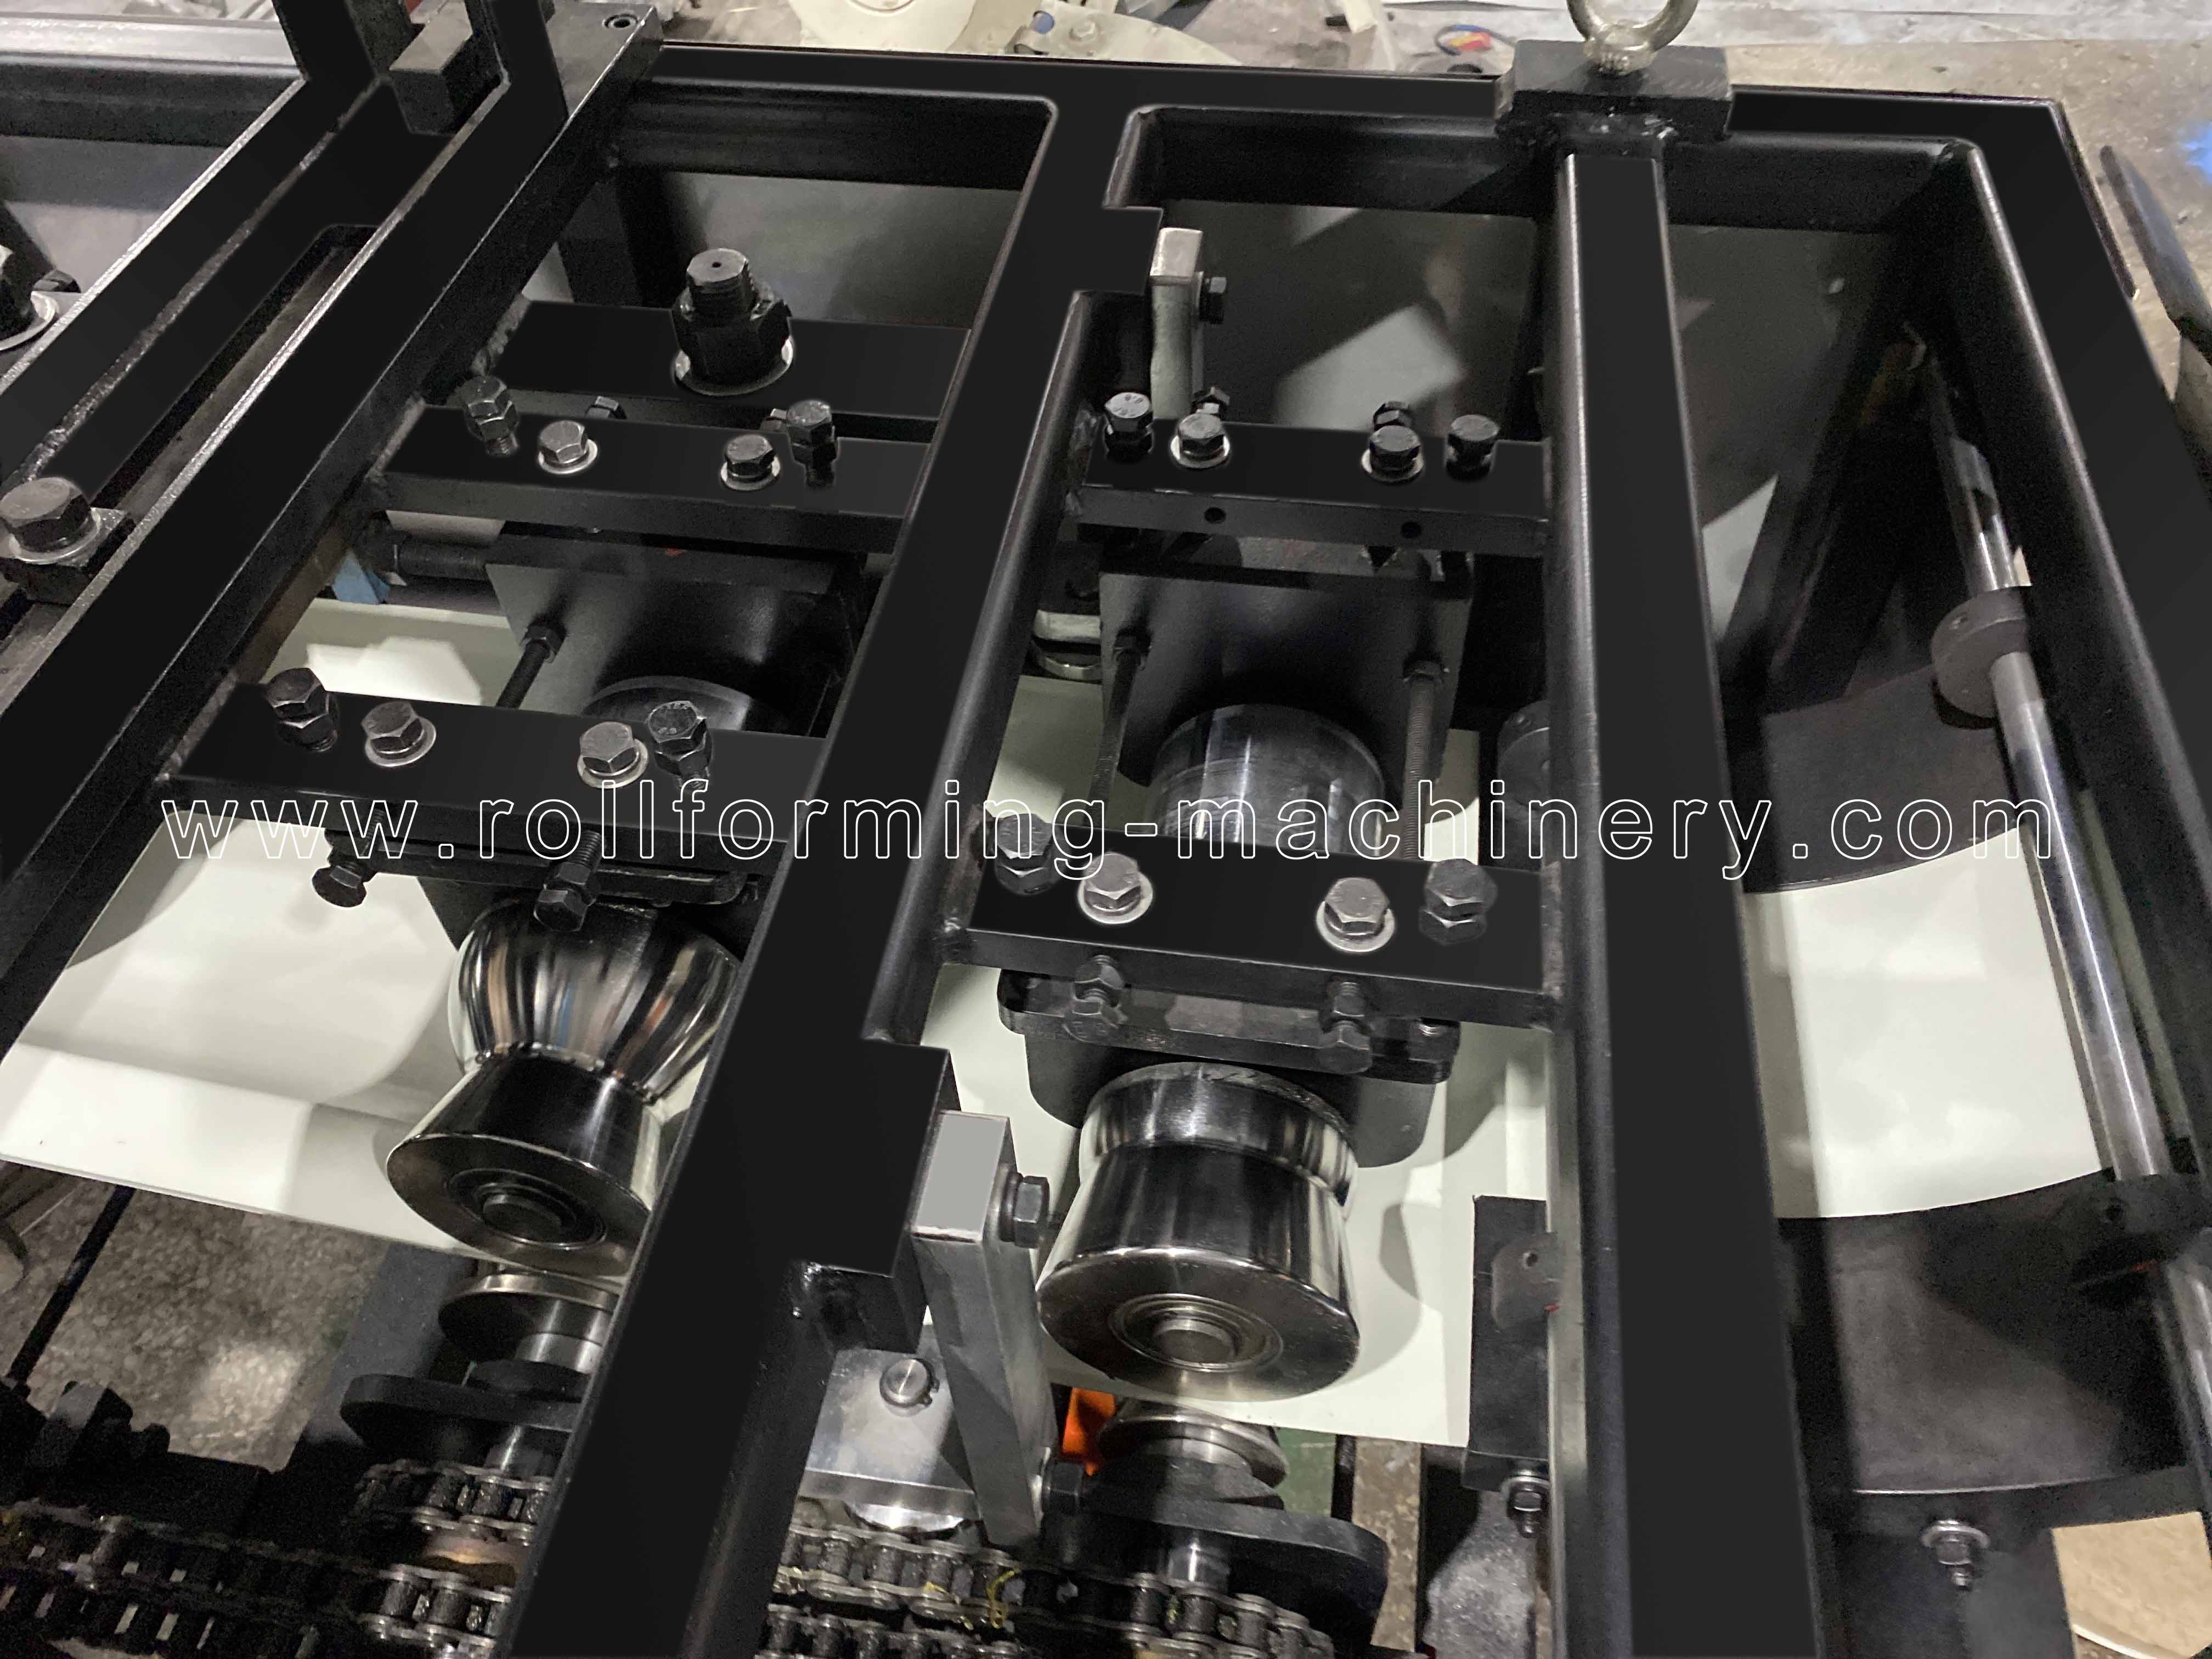
গঠনকারী rollers একটি অবিচ্ছিন্ন নর্দমা প্রোফাইল মধ্যে কুণ্ডলী আকৃতি; কর্তনকারী এটিকে নির্দিষ্ট দৈর্ঘ্যে আলাদা করে। ফিড, ফর্মিং টুলস, কাট সাইকেল এবং রিসিভিং এরিয়াকে এক প্রোডাকশন সেল হিসাবে মেলে।


- 01
কয়েল সরবরাহ করুন
ডিকয়লারের সাথে কয়েলের প্রস্থ, ওজন এবং ভিতরের ব্যাস মেলে। ফিড গাইডে লোডিং অ্যাক্সেস এবং শীট পাথ অন্তর্ভুক্ত করুন।
- 02
প্রোফাইল তৈরি করুন
গাইড ফালা সারিবদ্ধ; ক্রমাগত রোলার এটি আকার. কয়েল স্পেসিফিকেশন এবং নর্দমার অঙ্কন একই টুলিং ব্রিফের অন্তর্গত।
- 03
কাটা নিয়ন্ত্রণ করুন
সহজ ইনস্টলেশন লাইন একটি হাইড্রোলিক পোস্ট কাটার এবং PLC নিয়ন্ত্রণ ব্যবহার করে। সমাপ্ত দৈর্ঘ্য এবং প্রয়োজনীয় রান এবং কাটা ক্রম উল্লেখ করুন।
- 04
রান গ্রহণ
আউটলেট ছেড়ে যাওয়ার সাথে সাথে বিভাগটিকে সমর্থন করুন। পরবর্তী গঠন চক্রের সাথে অপসারণের সমন্বয় করুন এবং বহন এবং স্ট্যাকিংয়ের সময় গঠিত প্রান্তগুলি রক্ষা করুন।
ঐচ্ছিক পাঞ্চিং একটি পৃথক প্রয়োজনীয়তা যোগ করে: গর্ত অবস্থান, পিচ এবং কাটা প্রান্তের সাথে এর সম্পর্ক। আপনার অর্ডার গর্ত প্রয়োজন যখন অঙ্কন এই বিবরণ রাখুন.
দৈর্ঘ্য এবং আউটপুট হ্যান্ডলিং
মন হ্যান্ডলিং সঙ্গে সমাপ্ত দৈর্ঘ্য চয়ন করুন
শর্ট-পিস অর্ডারগুলি কাটা চক্র এবং সংগ্রহে আরও চাহিদা রাখে; দীর্ঘ রান সমর্থন এবং বহন স্থান উপর আরো চাহিদা করা. দীর্ঘতম আউটপুট লেন এবং স্টোরেজের রুটের সাথে একসাথে দৈর্ঘ্য নিয়ন্ত্রণ নির্বাচন করুন।
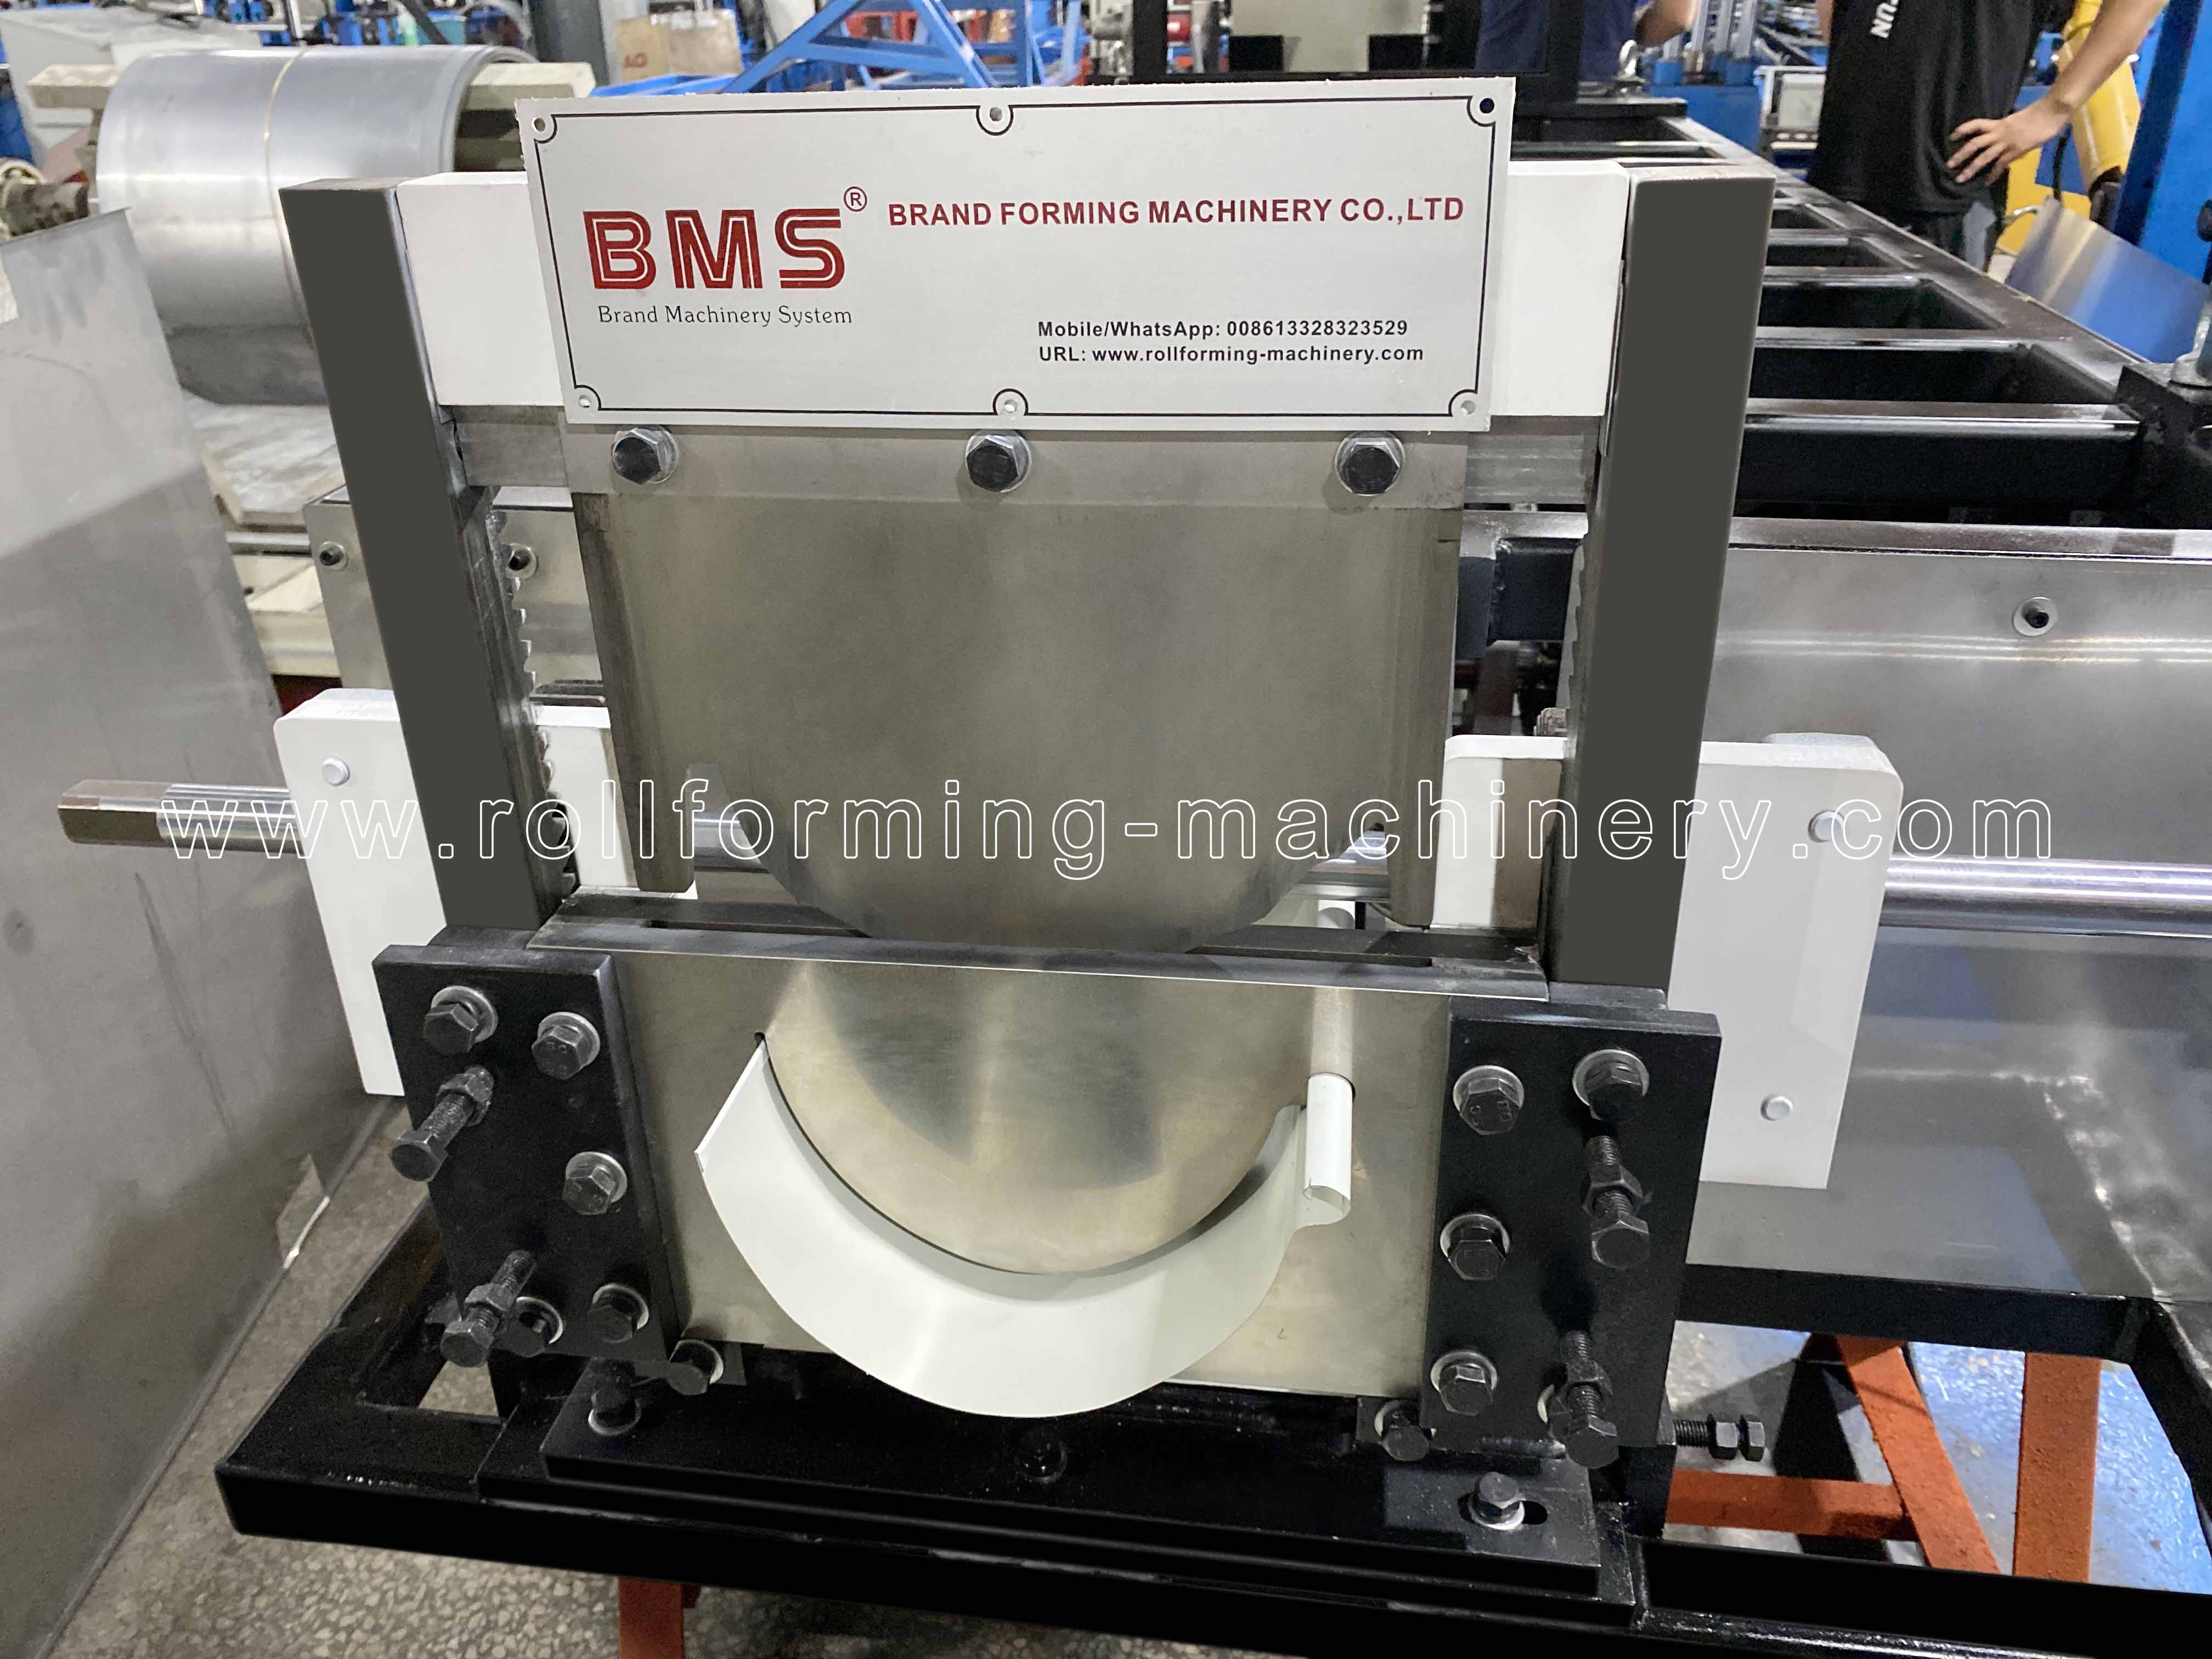
ওয়ার্কিং-স্পেস ধারণা। প্রকৃত মাত্রা সেট করতে নির্বাচিত মেশিন লেআউট এবং আপনার দীর্ঘতম অর্ডার ব্যবহার করুন।
| আপনার অর্ডার প্যাটার্ন | কি গুরুত্বপূর্ণ হয়ে ওঠে | কি নির্দিষ্ট করতে হবে |
|---|---|---|
| অনেক ছোট টুকরা | সংগ্রহ, গণনা এবং স্ট্যাক করার জন্য আরও কাট এবং আরও পৃথক টুকরা। | দৈর্ঘ্য/গণনা নিয়ন্ত্রণ, কাট-চক্র আচরণ এবং একটি পরিষ্কার সংগ্রহ অবস্থান। |
| বারবার লম্বা রান | মোচড় বা টেনে আনা ছাড়া এটি বহন করার জন্য উদীয়মান বিভাগ এবং রুম বরাবর সমর্থন। | দীর্ঘতম সমাপ্ত দৈর্ঘ্য, সমর্থন ব্যবস্থা এবং স্টোরেজ বা প্রেরণের রুট। |
| মিশ্র দৈর্ঘ্য এবং ছোট ব্যাচ | অর্ডার পরিবর্তন, কুণ্ডলী পরিবর্তন এবং টুকরা সনাক্তকরণ গঠন চক্র ব্যাহত করতে পারে. | একটি প্রতিনিধি দৈর্ঘ্য তালিকা, প্রতি ব্যাচ টুকরা, কুণ্ডলী পরিবর্তন এবং হ্যান্ডলিং পদ্ধতি। |
ছোট স্ক্রিনে, প্রতিটি কলাম পড়ার জন্য তুলনা পাশে স্ক্রোল করুন।
একটি সম্পূর্ণ ট্রায়াল ব্যাচ তুলনা করুন. লাইন গতি গঠনের সময় ভ্রমণ বর্ণনা করে। ব্যবহারযোগ্য শিফট আউটপুট খাওয়ানো, কাটার বিরতি, ঐচ্ছিক পাঞ্চিং, কয়েল পরিবর্তন, সেটআপ, স্টপ এবং টুকরা অপসারণের উপরও নির্ভর করে। রেট করা গতিকে শিফট ঘন্টা দ্বারা গুণ করার পরিবর্তে সম্মত অর্ডার মিক্সের সময় দিন।
মেশিন শর্টলিস্ট
নির্বাচিত বিএমএস সিমলেস নর্দমা মেশিন বিকল্প
প্রোফাইল অঙ্কন এবং কয়েল স্পেসিফিকেশন দিয়ে শুরু করুন। এই দুটি বিএমএস রুটের গঠন এবং কাটার আলাদা আলাদা ব্যবস্থা রয়েছে; তাদের সম্পূর্ণ স্পেসিফিকেশন পৃথক মেশিন পৃষ্ঠার সাথে থাকে।
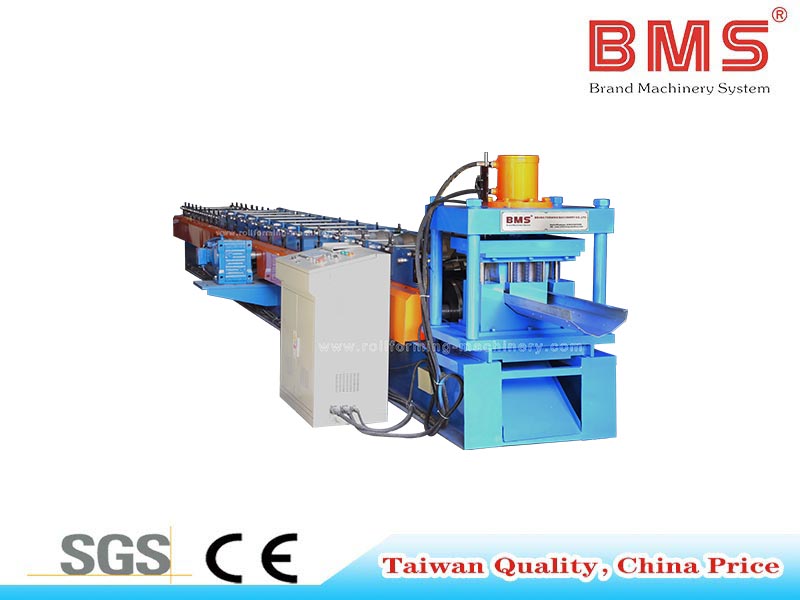
সহজ ইনস্টলেশন বিজোড় নর্দমা গঠন মেশিন
হাইড্রোলিক পোস্ট কাটিং, পিএলসি নিয়ন্ত্রণ এবং ঐচ্ছিক পাঞ্চিং হোল সহ একটি অঙ্কন-সংজ্ঞায়িত গ্যালভানাইজড নর্দমার জন্য একটি ওয়ার্কশপ-লাইন প্রার্থী।
- কুণ্ডলী উপাদান
- Galvanized শীট
- এই রেফারেন্স কনফিগারেশনের জন্য বেধ
- 0.25-0.55 মিমি
- ফিড প্রস্থ
- নর্দমা অঙ্কন অনুযায়ী
- আউটপুট সুযোগ
- রেফারেন্স ওয়ার্কফ্লো মধ্যে র্যাক প্রস্থান করুন; আপনার সমাপ্ত দৈর্ঘ্যের সাথে সমর্থন মেলে

পোর্টেবল গটার রোল ফর্মিং মেশিন
একজন প্রার্থী যখন স্থানান্তর উত্পাদন পরিকল্পনার অংশ। নির্বাচিত প্রোফাইল, লোডিং ব্যবস্থা, পরিবহন এবং কাজের সেটআপ একসাথে মূল্যায়ন করুন।
- কুণ্ডলী উপাদান
- গ্যালভানাইজড ইস্পাত (জিআই), পিপিজিএল বা অ্যালুমিনিয়াম, নির্বাচিত টুলিংয়ের সাথে মিলে যায়
- এই রেফারেন্স কনফিগারেশনের জন্য বেধ
- 0.3-0.6 মিমি
- কাটা
- সহজ কাটা শিয়ার
- সাইট সরবরাহ
- প্রকৃত গন্তব্য এবং অপারেটিং সরবরাহের জন্য বৈদ্যুতিক কনফিগারেশন নির্বাচন করুন
প্রোফাইল, কয়েল এবং টুলিং
কয়েলটিকে ফর্মিং টুলিংয়ের সাথে মিলিয়ে নিন
সমাপ্ত দৈর্ঘ্য এক সেটিং; ক্রস-সেকশন একটি টুলিং সিদ্ধান্ত। আপনি একটি পরিবর্তন মূল্যায়ন করার সময় প্রোফাইল অঙ্কন, উন্নত স্ট্রিপ প্রস্থ এবং উপাদান স্পেসিফিকেশন একসাথে রাখুন।
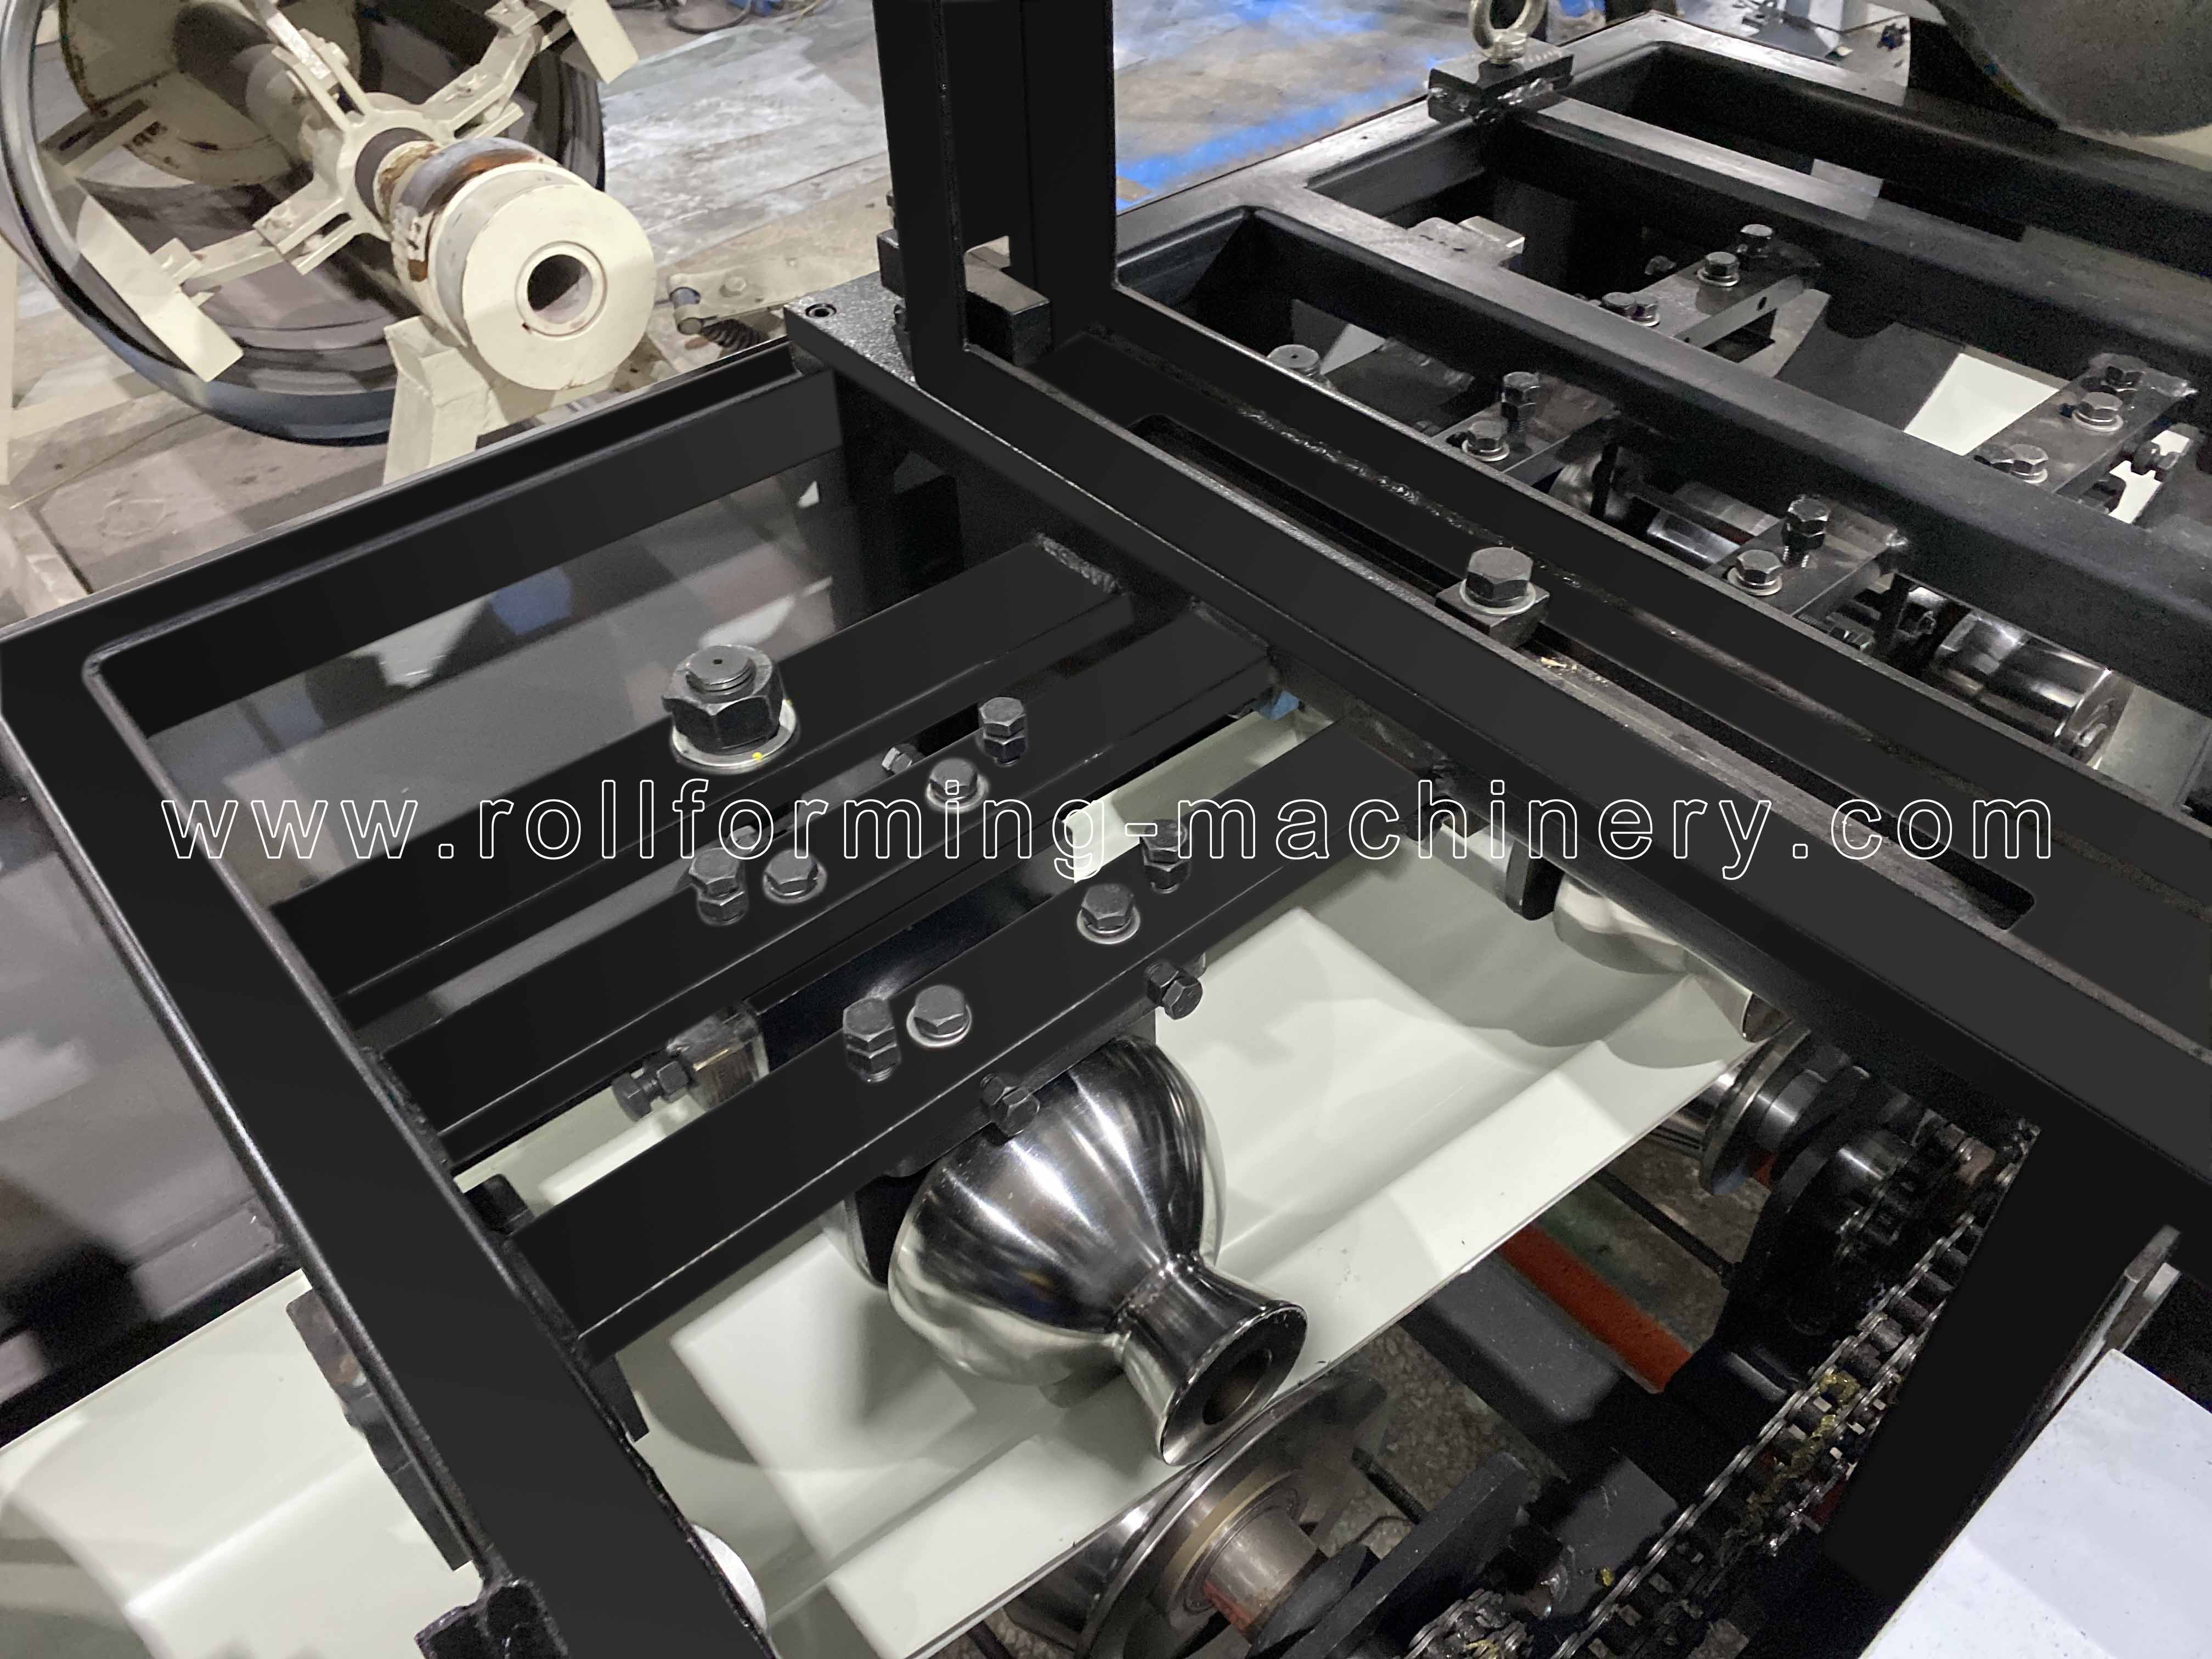

নতুন কাটার দৈর্ঘ্য এবং পরিমাণ উল্লেখ করুন। দৈর্ঘ্য-সেটিং, থামানো এবং কাটার আচরণ পর্যালোচনা করুন; একটি দৈর্ঘ্য পরিবর্তন নিজেই একটি ভিন্ন নর্দমা ক্রস-সেকশন প্রয়োজন হয় না.
বিদ্যমান টুলিংয়ের সাথে সংশোধিত বিভাগটির তুলনা করুন। বিকশিত স্ট্রিপ প্রস্থ, ফিড গাইড, রোল জ্যামিতি এবং কাটিং-ডাই আকৃতি অবশ্যই প্রস্তাবিত বিভাগের সাথে মানানসই হবে।
প্রতিটি অঙ্কন তালিকা. প্রতিটি প্রোফাইলে বরাদ্দ করা টুলিংয়ের জন্য জিজ্ঞাসা করুন, কী বিনিময় বা সামঞ্জস্য করা হয়, পরিবর্তনের পদ্ধতি এবং পরিকল্পিত প্রোফাইল পরিবর্তনগুলি কভার করে একটি ট্রায়াল সিকোয়েন্স।
ট্রায়াল সংক্ষিপ্ত মধ্যে উপাদান গ্রেড, বেধ, শক্তি এবং আবরণ রাখুন. একটি বিবৃত বেধ পরিসীমা একা প্রতিটি গ্রেড বা সমাপ্তির ফলাফল স্থাপন করে না।
BMS কাস্টম প্রোফাইল আলোচনার জন্য অঙ্কন বা নমুনা গ্রহণ করে। ব্যবহার করুন সেই অনুরোধটি প্রস্তুত করতে BMS কাস্টম-প্রোফাইল এবং সরঞ্জাম FAQ , এবং সংশ্লিষ্ট কাট-এন্ড এবং গর্তের বিবরণ অন্তর্ভুক্ত করুন।
সমাপ্ত নর্দমা গ্রহণ
কাটা শেষ এবং সম্পূর্ণ দৈর্ঘ্য পরিদর্শন করুন
ট্রায়ালের আগে অঙ্কন মাত্রা, সহনশীলতা এবং সমাপ্তির মানদণ্ডে সম্মত হন। উদ্দেশ্যযুক্ত কয়েল স্পেসিফিকেশন এবং প্রতিনিধি অর্ডারের দৈর্ঘ্য ব্যবহার করুন, যার মধ্যে আপনি যে দীর্ঘতম রানটি পরিচালনা করতে চান তা সহ।


বিভাগের মাত্রা
অনুমোদিত অঙ্কনের বিপরীতে প্রস্থ, গভীরতা এবং নির্দিষ্ট প্রান্তের বিবরণ পরিমাপ করুন। একাধিক টুকরা থেকে নেওয়া বিভাগগুলি পরীক্ষা করুন।
দৈর্ঘ্য কাটা
বারবার কাটা জুড়ে এবং পুনরায় চালু করার পরে নির্দিষ্ট এবং পরিমাপ করা কাটা দৈর্ঘ্যের তুলনা করুন। পরিমাপ পদ্ধতি এবং সম্মত গ্রহণ সহনশীলতা রেকর্ড করুন।
শেষ এবং গর্ত কাটা
শিয়ারে burrs, স্থানীয় চ্যাপ্টা এবং বিকৃতি পরিদর্শন করুন। খোঁচা অর্ডারের জন্য, কাটা প্রান্তের সাপেক্ষে গর্তের অবস্থান এবং ব্যবধান পরিমাপ করুন।
ফুল-পিস শর্ত
সমর্থিত টুকরা বরাবর এবং অপসারণের পরে নম, মোচড় এবং পৃষ্ঠের চিহ্নগুলি পরিদর্শন করুন। ট্রায়ালে স্বাভাবিক বহন এবং স্ট্যাকিং পদ্ধতি অন্তর্ভুক্ত করুন।
একটি ব্যবহারযোগ্য ট্রায়াল রেকর্ড রাখুন। কয়েল স্পেসিফিকেশন, প্রোফাইল, নির্দিষ্ট এবং পরিমাপ করা দৈর্ঘ্য, গৃহীত এবং প্রত্যাখ্যান করা টুকরা, গৃহীত মিটার, স্টপ কারণ এবং ব্যাচের সময় অতিবাহিত রেকর্ড করুন। কয়েল পরিবর্তন এবং টুকরা অপসারণ সহ সময় কখন শুরু হয় এবং শেষ হয় তা নির্ধারণ করুন। ট্রায়াল ব্যাচ গ্রহণ করার জন্য অনুমোদিত অঙ্কন এবং রেকর্ড করা পরিমাপ ব্যবহার করুন।
লাইনের চারপাশে সরঞ্জাম
সংশ্লিষ্ট কয়েল-হ্যান্ডলিং সরঞ্জাম
প্রকৃত কয়েল এবং ফিড ইন্টারফেসের চারপাশে কয়েল সরবরাহ নির্বাচন করুন। তারপর আউটলেটে একটি পৃথক প্রয়োজনীয়তা হিসাবে লং-পিস সমর্থন বিবেচনা করুন।

কুণ্ডলী গাড়ী এবং বাতা বাতা সঙ্গে হাইড্রোলিক decoiler
একটি স্বতন্ত্র প্রার্থী যখন কয়েল-লোডিং পরিকল্পনার জন্য একটি কয়েল কার এবং হাইড্রোলিক ডিকয়লারের প্রয়োজন হয়। ধারণক্ষমতা, কুণ্ডলী ভিতরে/বাইরে ব্যাস, স্ট্রিপ প্রস্থ এবং ফিড ইন্টারফেস নির্বাচিত নর্দমা লাইনে।
লোডিং পায়ের ছাপ এবং কীভাবে শীট এন্ট্রি গাইডের কাছে উপস্থাপন করা হয় তা অন্তর্ভুক্ত করুন। প্যাকেজ সুযোগে এই সরঞ্জামটি আলাদাভাবে উল্লেখ করুন।
হাইড্রোলিক ডিকয়লার পর্যালোচনা করুন →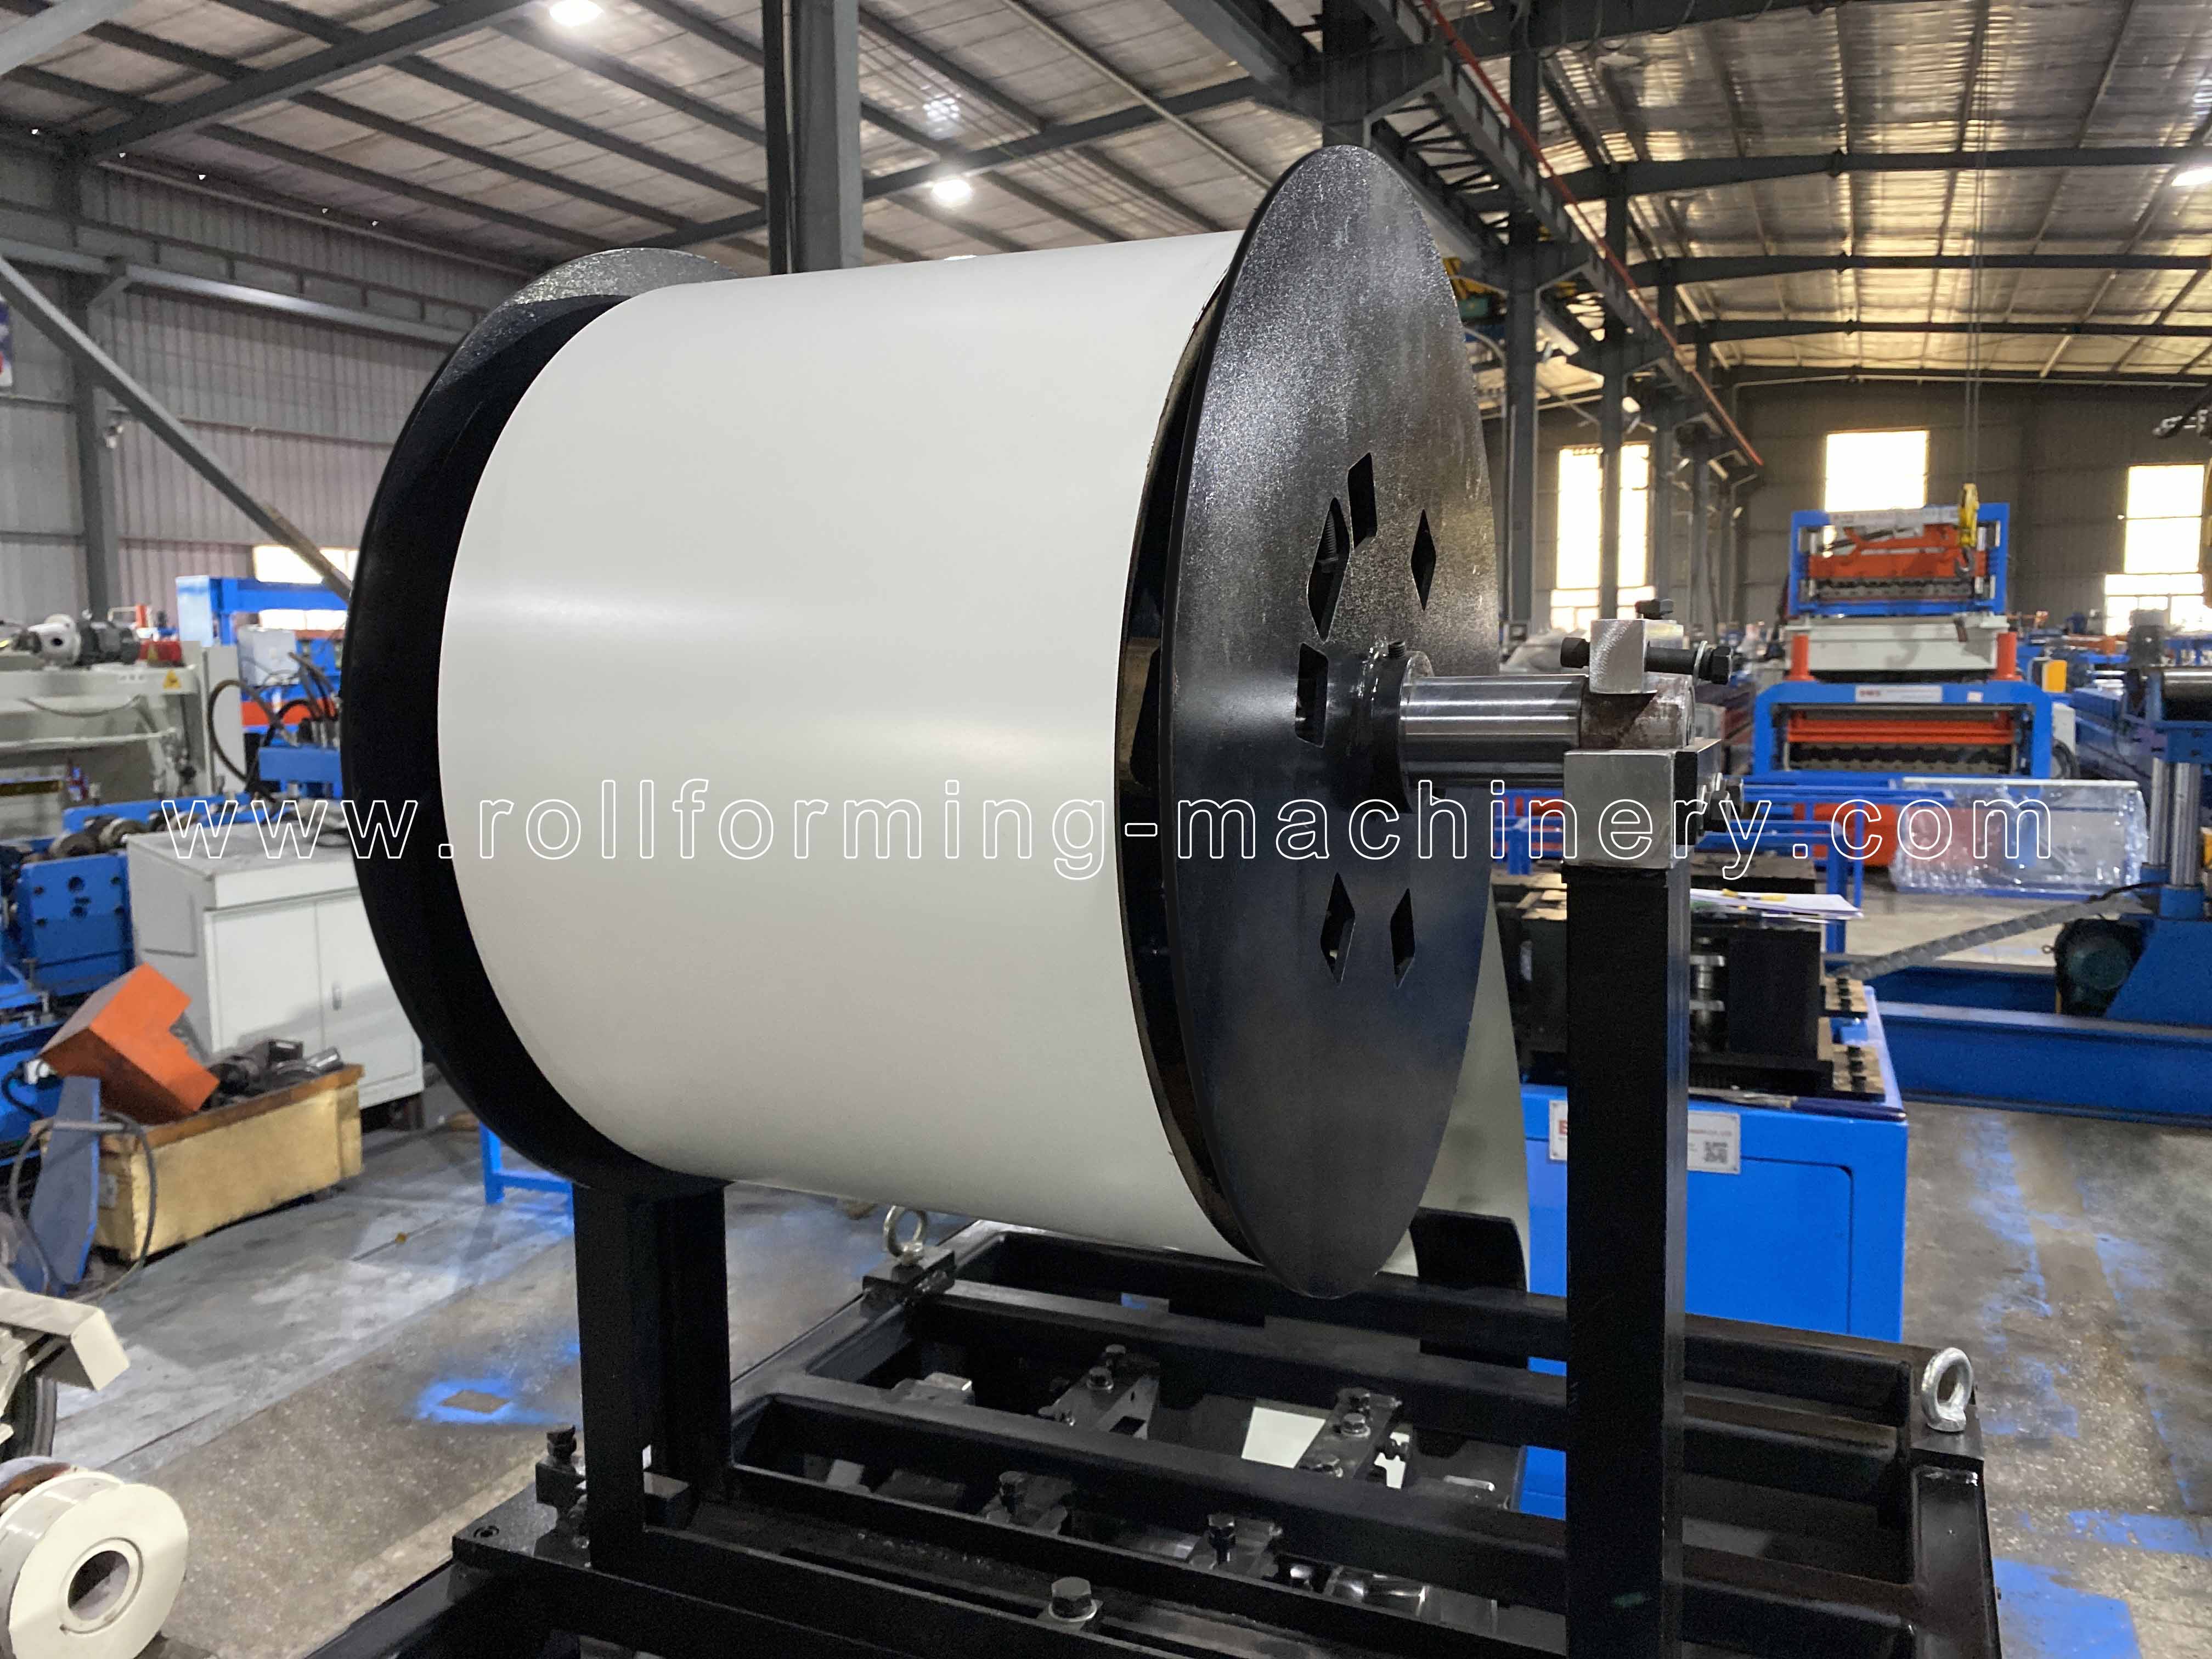
রিল এবং রিসিভিং এরিয়া মিলান
একটি কমপ্যাক্ট রিল বিন্যাস এবং একটি কয়েল-কার বিন্যাস বিভিন্ন লোডিং চাহিদার উত্তর দেয়। কয়েল ভর, মাত্রা এবং তাদের তুলনা করার জন্য পরিকল্পিত লোডিং পদ্ধতি ব্যবহার করুন।
সহজ ইনস্টলেশন কর্মপ্রবাহ প্রস্থান র্যাক তালিকা. আপনার দীর্ঘতম সমাপ্ত অংশের জন্য সমর্থন দৈর্ঘ্য এবং বিন্যাস উল্লেখ করুন, সাথে অপসারণ এবং স্টোরেজ রুট। উদ্ধৃতি সুযোগে কোনো অতিরিক্ত সহায়তা সরঞ্জাম অন্তর্ভুক্ত করুন।
গটার লাইন এবং প্রস্থান র্যাক পর্যালোচনা করুন →কাজের স্থান প্রস্তুতি
সম্পূর্ণ কাজের জায়গা প্রস্তুত করুন
মেশিনের পদচিহ্ন উৎপাদন কোষের মাত্র একটি অংশ। একই লেআউটে কয়েল-লোডিং জোন, ফিড পাথ, পরিষেবা অ্যাক্সেস এবং সমাপ্ত-দৈর্ঘ্যের লেন আঁকুন।
- কয়েল লোডিং এবং ফিড অ্যালাইনমেন্ট রিল বা কয়েল-কার অ্যাক্সেস, লোডিং সরঞ্জাম এবং গাইডে স্ট্রিপ পাথ দেখান। কয়েল প্রতিস্থাপন জন্য রুম অন্তর্ভুক্ত.
- আউটপুট, অপসারণ এবং স্টোরেজ আউটলেটে দীর্ঘতম সমাপ্ত অংশ আঁকুন। এর সমর্থন অন্তর্ভুক্ত করুন, বহনের পথ এবং যেখানে সম্পূর্ণ ব্যাচগুলি স্ট্যাক করা হবে।
- পাওয়ার এবং কমিশনিং সরবরাহ রাজ্যের গন্তব্য, ভোল্টেজ, ফ্রিকোয়েন্সি এবং ফেজ। ট্রায়াল কয়েল, নির্বাচিত সরঞ্জামের প্রয়োজনে জলবাহী তরল এবং সেটআপের জন্য উত্তোলন সহায়তার ব্যবস্থা করুন।
- অপারেটর এবং হস্তান্তর লোকেদের বরাদ্দ করুন যারা লাইন পরিচালনা এবং রক্ষণাবেক্ষণ করবেন। প্রশিক্ষণ, মেশিন-নির্দিষ্ট ম্যানুয়াল এবং সম্মত কমিশনিং এবং গ্রহণযোগ্যতা ক্রম অন্তর্ভুক্ত করুন।
একটি স্থানান্তরিত বা সাইট-ভিত্তিক সেটআপের জন্য, প্রকৃত কাজের অবস্থানের জন্য লেআউট পর্যালোচনাটি পুনরাবৃত্তি করুন। পর্যালোচনা করুন BMS ইনস্টলেশন প্রস্তুতি FAQ . ইনপুট কমিশন করার জন্য
প্রস্তুতি সম্পদ
সম্পর্কিত ক্রয় এবং অপারেশন সম্পদ
ট্রায়াল, অপারেটর হস্তান্তর এবং সমর্থন সুযোগ প্রস্তুত করতে এই BMS সংস্থানগুলি ব্যবহার করুন। আপনার নির্বাচন করা নর্দমা মেশিন এবং অর্ডার মিশ্রণে সাধারণ নির্দেশিকা প্রয়োগ করুন।
মেশিন গ্রহণ প্রস্তুত করুন
BMS গ্রহনযোগ্যতা নির্দেশিকা পণ্যের মাত্রা, ক্রমাগত ট্রায়াল উৎপাদন, কাটিং এবং পাঞ্চিং ডাইস, পৃষ্ঠ ফিনিস এবং সোজাতা কভার করে। আপনার গটার-নির্দিষ্ট গ্রহণযোগ্যতা রেকর্ড তৈরি করতে এটি ব্যবহার করুন।
কোল্ড-ফর্মিং মেশিন অ্যাকসেপ্টেন্স গাইড পড়ুন →পরিকল্পনা অপারেটর ধারাবাহিকতা
অপারেটর নিবন্ধটি প্রশিক্ষিত কর্মীদের ভূমিকা, রুটিন চেক এবং গঠন প্রক্রিয়ার সাথে পরিচিতি ব্যাখ্যা করে। দৈনিক অপারেশন এবং হস্তান্তরের জন্য দায়ী ব্যক্তিদের বরাদ্দ করুন।
কোল্ড-ফর্মিং মেশিন অপারেটর গাইড → পড়ুনইনস্টলেশন এবং সমর্থন পর্যালোচনা করুন
পরিষেবা পৃষ্ঠা গ্যারান্টি শর্তাবলী, বিদেশী ইনস্টলেশন ব্যবস্থা এবং ঐচ্ছিক দূরবর্তী সমর্থন বর্ণনা করে। সম্মত সরঞ্জামের সুযোগে নির্বাচিত পরিষেবা এবং ক্রেতার দায়িত্ব অন্তর্ভুক্ত করুন।
BMS মেশিন পরিষেবা শর্তাবলী পর্যালোচনা করুন →কাস্টম-প্রোফাইল ইনপুট প্রস্তুত করুন
সরঞ্জাম FAQ কাস্টম অঙ্কন বা নমুনা এবং ইনস্টলেশন প্রস্তুতি কভার. প্রোফাইল এবং কনফিগারেশন আলোচনার আগে প্রয়োজনীয় তথ্যের জন্য এখানে শুরু করুন।
বিএমএস ইকুইপমেন্ট এবং ইন্সটলেশন FAQ পড়ুন →উৎপাদন প্রশ্ন
নির্বিঘ্ন উত্পাদন প্রশ্ন
মেশিনটি কুণ্ডলী থেকে ক্রমাগত একটি সোজা নর্দমা তৈরি করে এবং এটি প্রয়োজনীয় দৈর্ঘ্যে কেটে দেয়। কোণ, শেষ ক্যাপ, আউটলেট এবং সংযোগগুলি ইনস্টল করা নিষ্কাশন ব্যবস্থার অন্তর্গত। সমাপ্ত পণ্য সংজ্ঞায়িত করার সময় এগুলি আলাদাভাবে উল্লেখ করুন।
ক্রমাগত কয়েল গঠন অবিরাম কাটিয়া স্থাপন করে না। সহজ ইনস্টলেশন লাইন একটি জলবাহী পোস্ট কাটার এবং PLC নিয়ন্ত্রণ তালিকাভুক্ত করে; পোর্টেবল মডেল একটি সহজ কাটা শিয়ার তালিকাভুক্ত করে। কাটার জন্য খাওয়ানো বন্ধ হয়ে যায় কিনা এবং কীভাবে গঠন পুনরায় শুরু হয় তা নির্দিষ্ট করুন, তারপর সময় নির্ধারিত ট্রায়াল ব্যাচে কাটা চক্র অন্তর্ভুক্ত করুন।
গাড়ির মাউন্টিংকে একটি পৃথক ইনস্টলেশন সুযোগ হিসাবে বিবেচনা করুন। ইনস্টলেশন পর্যালোচনার জন্য নির্বাচিত মেশিনের মাত্রা এবং ভর, লোড-কয়েল ভর, মাউন্টিং লেআউট এবং অপারেটিং সরবরাহ সরবরাহ করুন। লোডিং অ্যাক্সেস, পরিবহন সংযম, একটি স্তরের কাজের অবস্থান এবং দীর্ঘতম সমাপ্ত দৌড়ের জন্য সমর্থন অন্তর্ভুক্ত করুন।
পৃথক অঙ্কনে প্রয়োজনীয় ক্রস-সেকশন এবং মাত্রা তালিকাভুক্ত করুন। বিভিন্ন দৈর্ঘ্য একই বিভাগ ব্যবহার করতে পারেন; একটি ভিন্ন আকার বা আকৃতি গাইড সমন্বয় প্রয়োজন হতে পারে, সরঞ্জাম গঠন এবং একটি ম্যাচিং কাটিং ডাই. সরঞ্জামের সুযোগে প্রস্তাবিত প্রোফাইল পরিবারের জন্য টুলিং এবং পরিবর্তনের পদক্ষেপগুলি সংজ্ঞায়িত করুন।
ইজি ইন্সটলেশন মডেলটি ঐচ্ছিক পাঞ্চিং হোল অফার করে। গর্তের আকার, অবস্থান, পিচ এবং ড্রয়িংয়ে কাটা প্রান্ত থেকে দূরত্ব, প্রয়োজনীয় নর্দমার দৈর্ঘ্য সহ। ট্রায়াল এবং কাট-এন্ড পরিদর্শনে খোঁচা টুকরা অন্তর্ভুক্ত করুন।
কমিশনিং অবস্থান, প্রশিক্ষণ, ট্রায়াল উপাদান, উত্তোলন সহায়তা, ভ্রমণের দায়িত্ব এবং সরঞ্জামের সুযোগে নির্বাচিত দূরবর্তী সহায়তা অন্তর্ভুক্ত করুন। BMS সঠিক অপারেশন এবং রক্ষণাবেক্ষণ সাপেক্ষে ক্রেতার সাইটে সফল ইনস্টলেশন এবং কমিশনিং থেকে দুই বছরের গ্যারান্টি প্রকাশ করে। পর্যালোচনা করুন বর্তমান BMS পরিষেবার শর্তাবলী । সেই সুযোগের পাশাপাশি
আপনার উত্পাদন সংক্ষিপ্ত
BMS এর সাথে আপনার নর্দমা উৎপাদনের পরিকল্পনা করুন
প্রোফাইল এবং অর্ডার দৈর্ঘ্য আপনি করতে হবে পাঠান. বিএমএস আপনার প্রোডাকশন সেটআপের চারপাশে গঠনের রুট, কাটা বিন্যাস এবং সরঞ্জামের সুযোগ পর্যালোচনা করতে পারে।
বিক্রয়ের জন্য গটার মেশিনে ফিরে যান →- প্রোফাইল: মাত্রাযুক্ত অঙ্কন, প্রান্তের বিবরণ এবং যে কোনও গর্ত।
- কুণ্ডলী: উপাদান/গ্রেড, বেধ, প্রস্থ এবং কুণ্ডলী আকার।
- অর্ডার: সংক্ষিপ্ততম, সাধারণ এবং দীর্ঘতম দৈর্ঘ্য; প্রতি ব্যাচ টুকরা.
- হ্যান্ডলিং: আউটপুট সমর্থন, বহন/স্টোরেজ রুট এবং উপলব্ধ লেআউট।
- সাইট: গন্তব্য, ভোল্টেজ/ফ্রিকোয়েন্সি/ফেজ এবং ওয়ার্কশপ বা স্থানান্তরের প্রয়োজন।