


বিএমএছ যন্ত্ৰপাতি · কইল-ফেড নালা উৎপাদন
নিৰৱচ্ছিন্ন নালা মেচিন
এটা নিৰৱচ্ছিন্ন নালা মেচিনে কইল গঠন কৰি পোন নালা ৰান কৰি দীঘলীয়াকৈ কাটি দিয়ে। আপোনাৰ প্ৰ'ফাইল, কইল আৰু সমাপ্ত-দৈৰ্ঘ্যৰ নিয়ন্ত্ৰণৰ চাৰিওফালে BMS গঠন আৰু কাটিব পৰা পথ নিৰ্ব্বাচন কৰক।
বিক্ৰীৰ বাবে নালা মেচিন তুলনা কৰক →বৰষুণৰ সামগ্ৰী নিৰ্মাতা আৰু শ্বীট-মেটাল কৰ্মশালাৰ বাবে।
প্ৰডাকচন ফিট
নালাটো ক’ত গঠন কৰিব?
একেটা সম্পূৰ্ণ দৈৰ্ঘ্যই এটা নিৰ্দিষ্ট কৰ্মশালা, এটা স্থানান্তৰিত উৎপাদন কোষ আৰু এটা সংস্থাপন স্থানত বিভিন্ন চাহিদাৰ সৃষ্টি কৰে। যন্ত্ৰ সৰঞ্জাম নিৰ্ব্বাচন কৰাৰ আগতে কাৰ্য্য ব্যৱস্থা নিৰ্ব্বাচন কৰক ।

ফিক্সড কৰ্মশালা
পুনৰাবৃত্তিযোগ্য কইল-লোডিং অৱস্থান আৰু আউটপুট লেন ব্যৱহাৰ কৰক। দীঘলীয়া দৌৰৰ বাবে সমৰ্থন আৰু সংৰক্ষণৰ বাবে এটা স্পষ্ট পথৰ প্ৰয়োজন; চুটি বেচসমূহৰ বাবে এটা দক্ষ সংগ্ৰহ আৰু গণনাৰ অৱস্থানৰ প্ৰয়োজন।
দ্য... সহজ সংস্থাপন নালা লাইনত এটা ডিক'ইলাৰ, গাইড, ফৰ্মিং মিল, হাইড্ৰলিক পোষ্ট কাটাৰ, পিএলচি নিয়ন্ত্ৰণ আৰু প্ৰস্থান ৰেক তালিকাভুক্ত কৰা হৈছে। কৰ্মশালাৰ লাইনৰ মূল্যায়ন কৰাৰ সময়ত ইয়াৰ পৰা আৰম্ভ কৰক।
স্থানান্তৰিত উৎপাদন কোষ
ফিড আৰু ৰিচিভিং এৰিয়া পুনৰ লোডিং, ট্ৰেন্সপ’ৰ্ট আৰু ছেট আপ কৰিবলৈ দিয়ক। মেচিন কঢ়িয়াই নিয়া আৰু সম্পূৰ্ণ নালা কঢ়িয়াই নিয়াটো পৃথক হেণ্ডলিং কাম।
পৰ্যালোচনা কৰক পৰ্টেবল নালা ৰোল ফৰ্মিং মেচিন । ইয়াৰ নিৰ্বাচিত প্ৰফাইল আৰু ছিয়াৰৰ সৈতে যন্ত্ৰৰ মাত্ৰা, পৰিবহণৰ ভৰ আৰু এটা কামৰ বিন্যাস সঁজুলিৰ চমুত অন্তৰ্ভুক্ত কৰক।
সংস্থাপন স্থানত গঠন কৰা
বাহনৰ প্ৰৱেশ, কইল আনলোডিং, অপাৰেটিং পাৱাৰ, এটা লেভেল ৱৰ্কিং পজিচন আৰু দীঘলীয়া ৰান সমৰ্থন আৰু আঁতৰাবলৈ কোঠা অন্তৰ্ভুক্ত কৰক। এই অৱস্থাসমূহ ঠাইভেদে বেলেগ বেলেগ হয়।
উদ্দেশ্যপ্ৰণোদিত চাইট ছেটআপৰ বিপৰীতে পৰ্টেবল পথৰ মূল্যায়ন কৰক। বাহন ভিত্তিক ব্যৱস্থাৰ বাবে মেচিন আৰু কইলৰ নিৰ্দিষ্টকৰণৰ সমান্তৰালভাৱে নিজাকৈ মাউণ্টিং আৰু পৰিবহণ পৰিকল্পনাৰ প্ৰয়োজন হয়।
উৎপাদন কোষ
কইল ফিডৰ পৰা সম্পূৰ্ণ ষ্ট্ৰেইট ৰানলৈকে
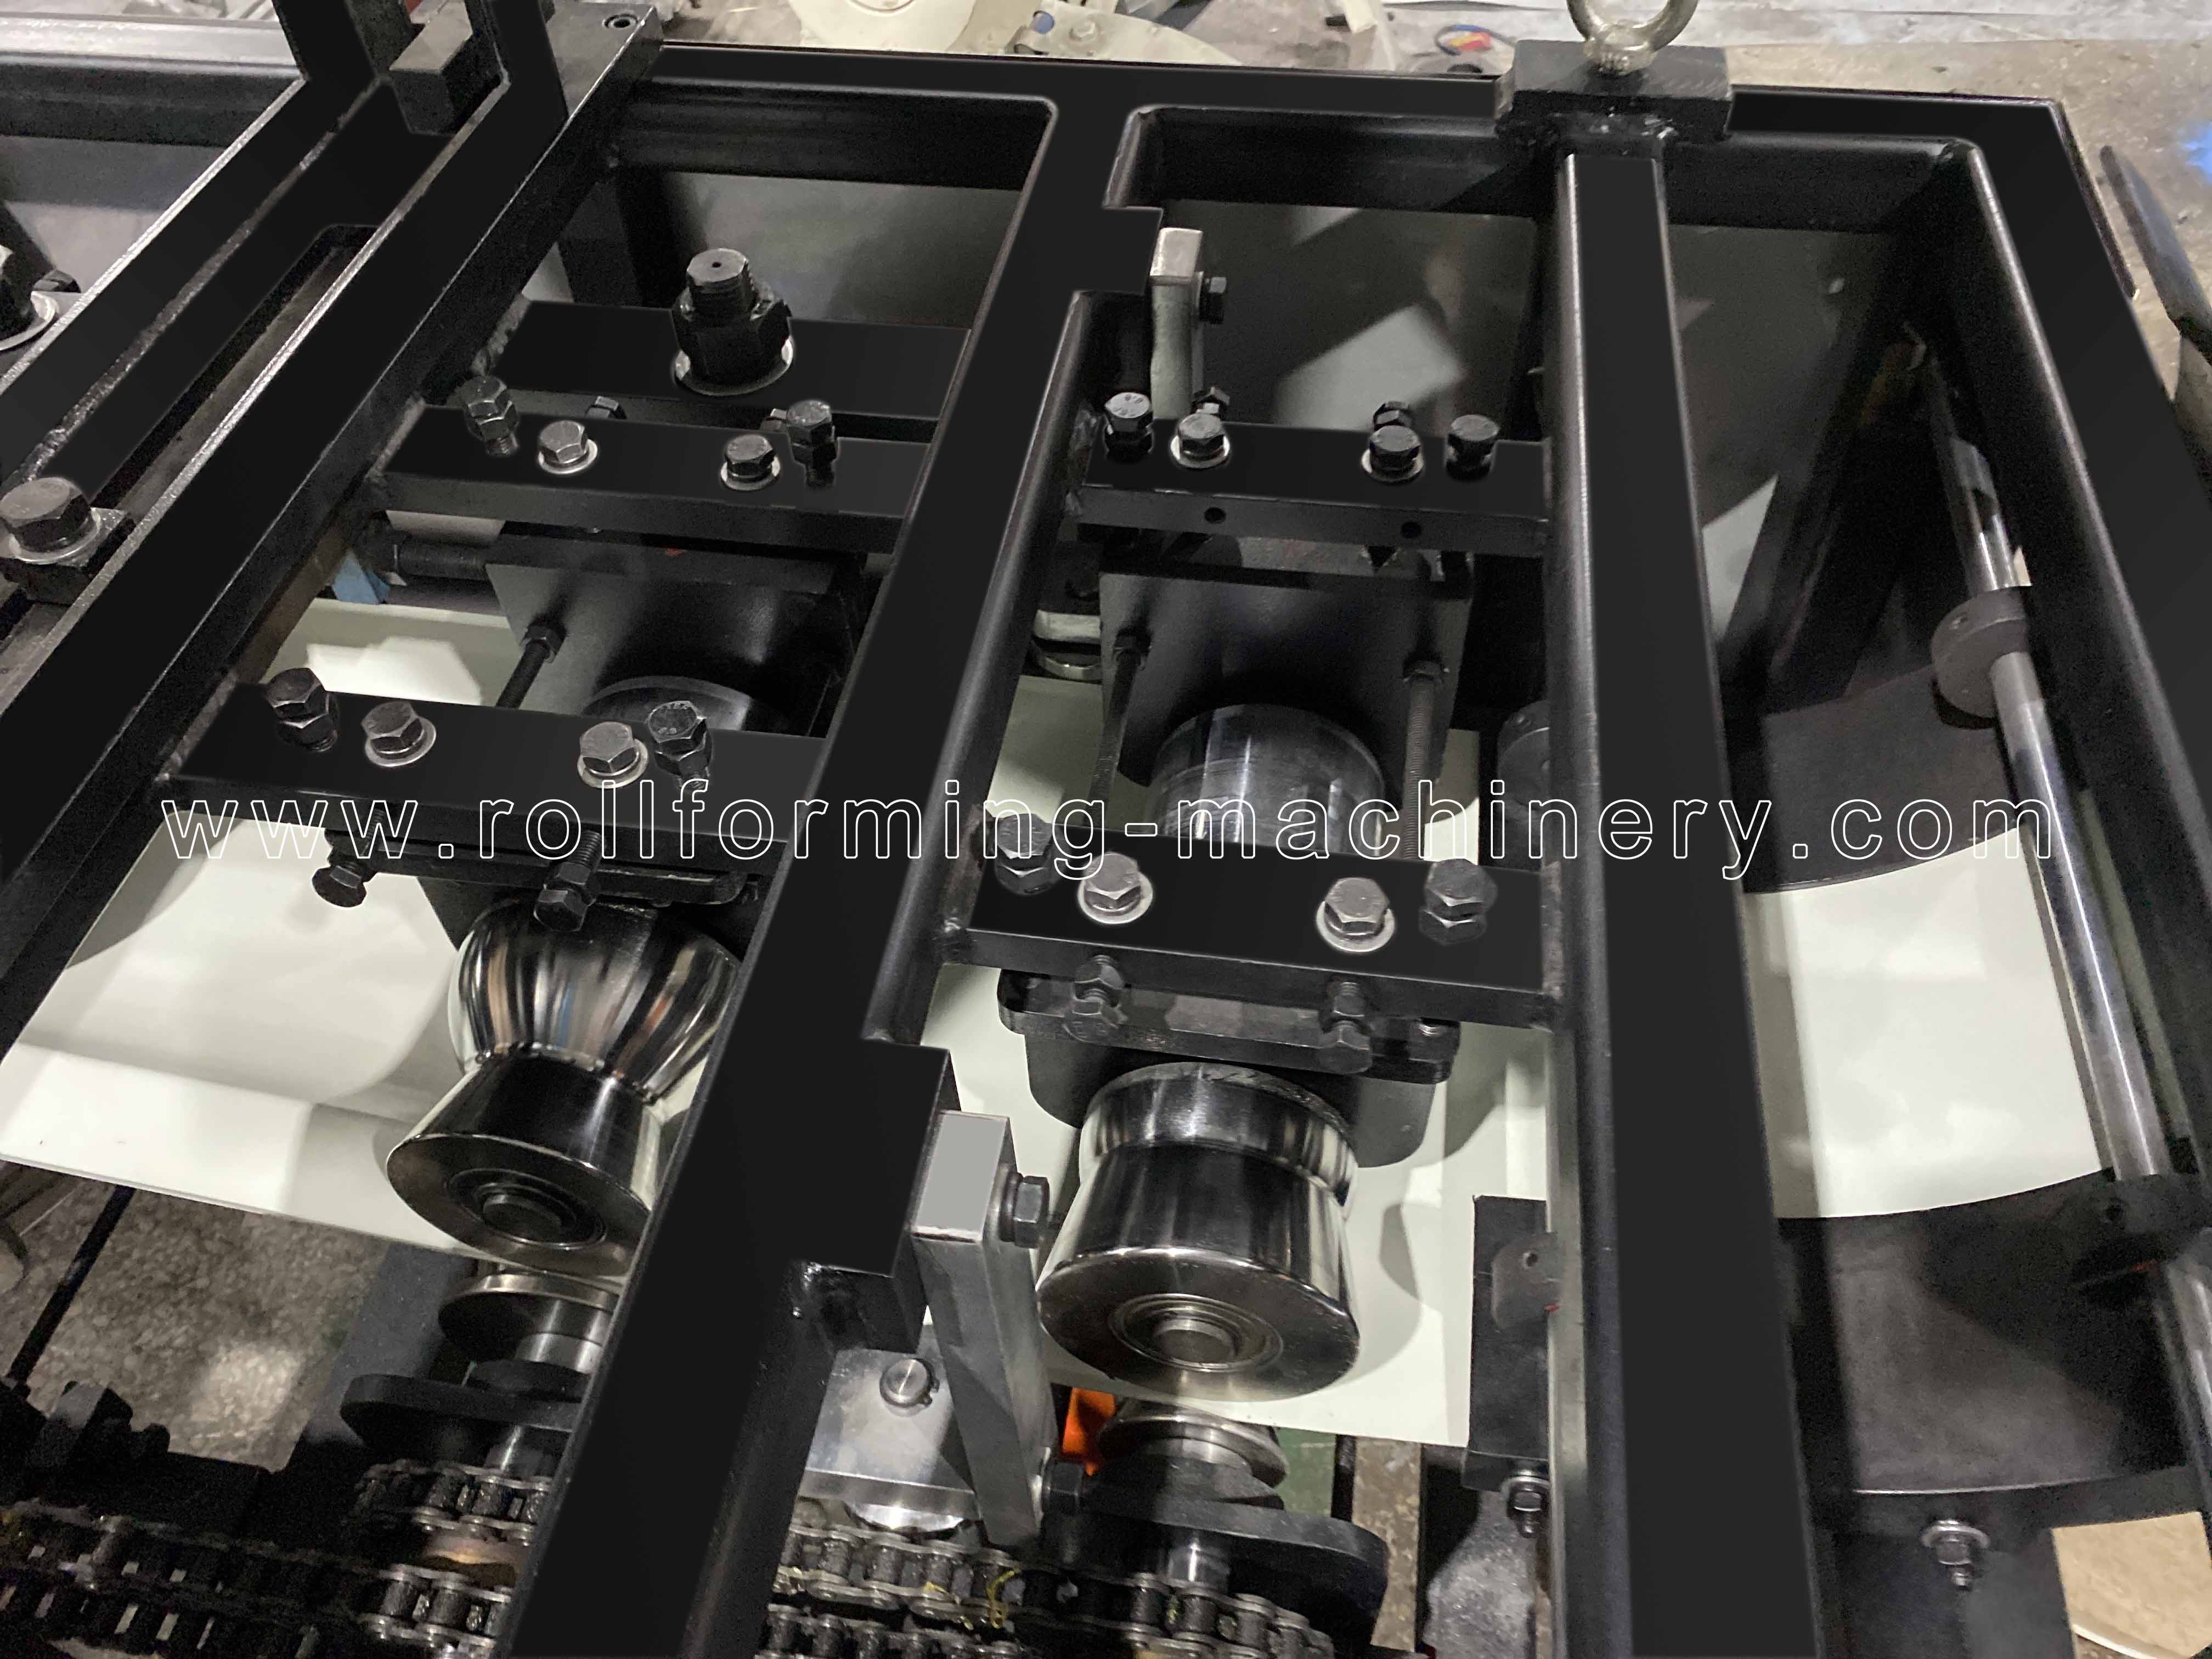
ফৰ্মিং ৰোলাৰবোৰে কইলক এটা অবিৰত নালাৰ প্ৰফাইললৈ আকৃতি দিয়ে; কাটাৰে ইয়াক ক্ৰমবদ্ধ দৈৰ্ঘ্যত পৃথক কৰে। খাদ্য, গঠন সঁজুলি, কাটিব পৰা চক্ৰ আৰু গ্ৰহণ কৰা ঠাইখিনি এটা উৎপাদন কোষ হিচাপে মিলাওক।


- 01
কইলটো যোগান ধৰিব
কইলৰ প্ৰস্থ, ওজন আৰু ভিতৰৰ ব্যাস ডিকইলাৰৰ সৈতে মিলাওক। লোডিং অভিগম আৰু শ্বীট পথ ফিড গাইডত অন্তৰ্ভুক্ত কৰক।
- 02
প্ৰফাইলটো গঠন কৰক
গাইডে ষ্ট্ৰিপটো প্ৰান্তিককৰণ কৰে; একেৰাহে ৰোলাৰে ইয়াক গঢ় দিয়ে। কইল স্পেচিফিকেশন আৰু নালাৰ ড্ৰয়িং একেটা টুলিং ব্ৰিফৰ অন্তৰ্গত।
- 03
কাটি লোৱাটো নিয়ন্ত্ৰণ কৰক
ইজি ইনষ্টলেচন লাইনত হাইড্ৰলিক পোষ্ট কাটাৰ আৰু পিএলচি কন্ট্ৰল ব্যৱহাৰ কৰা হয়। সমাপ্ত দৈৰ্ঘ্য আৰু প্ৰয়োজনীয় ৰান-এণ্ড-কাট ক্ৰম ধাৰ্য্য কৰক।
- 04
দৌৰ গ্ৰহণ কৰক
আউটলেটৰ পৰা ওলাই যোৱাৰ লগে লগে অংশটোক সমৰ্থন কৰক। পৰৱৰ্তী গঠন চক্ৰৰ সৈতে আঁতৰোৱাৰ সমন্বয় কৰক আৰু গঠিত প্ৰান্তসমূহক কঢ়িয়াই নিয়াৰ আৰু ষ্টেক কৰাৰ সময়ত সুৰক্ষিত কৰক।
বৈকল্পিক পাঞ্চিঙে এটা পৃথক প্ৰয়োজনীয়তা যোগ কৰে: ফুটাৰ অৱস্থান, পিচ আৰু কাটি লোৱা শেষৰ সৈতে ইয়াৰ সম্পৰ্ক। আপোনাৰ অৰ্ডাৰত ফুটাৰ প্ৰয়োজন হ’লে এই বিৱৰণসমূহ অংকনত ৰাখক।
দৈৰ্ঘ্য আৰু আউটপুট নিয়ন্ত্ৰণ
হেণ্ডলিঙৰ কথা মনত ৰাখি সমাপ্ত দৈৰ্ঘ্য বাছক
শ্বৰ্ট-পিচ অৰ্ডাৰে কাটি লোৱা চক্ৰ আৰু সংগ্ৰহৰ ওপৰত অধিক চাহিদা সৃষ্টি কৰে; দীৰ্ঘকালীনভাৱে সমৰ্থন আৰু কঢ়িয়াই নিয়া স্থানৰ ওপৰত অধিক চাহিদা সৃষ্টি কৰে। আটাইতকৈ দীঘল আউটপুট লেন আৰু সংৰক্ষণলৈ যোৱা পথৰ সৈতে একেলগে দৈৰ্ঘ্য নিয়ন্ত্ৰণ নিৰ্ব্বাচন কৰক।
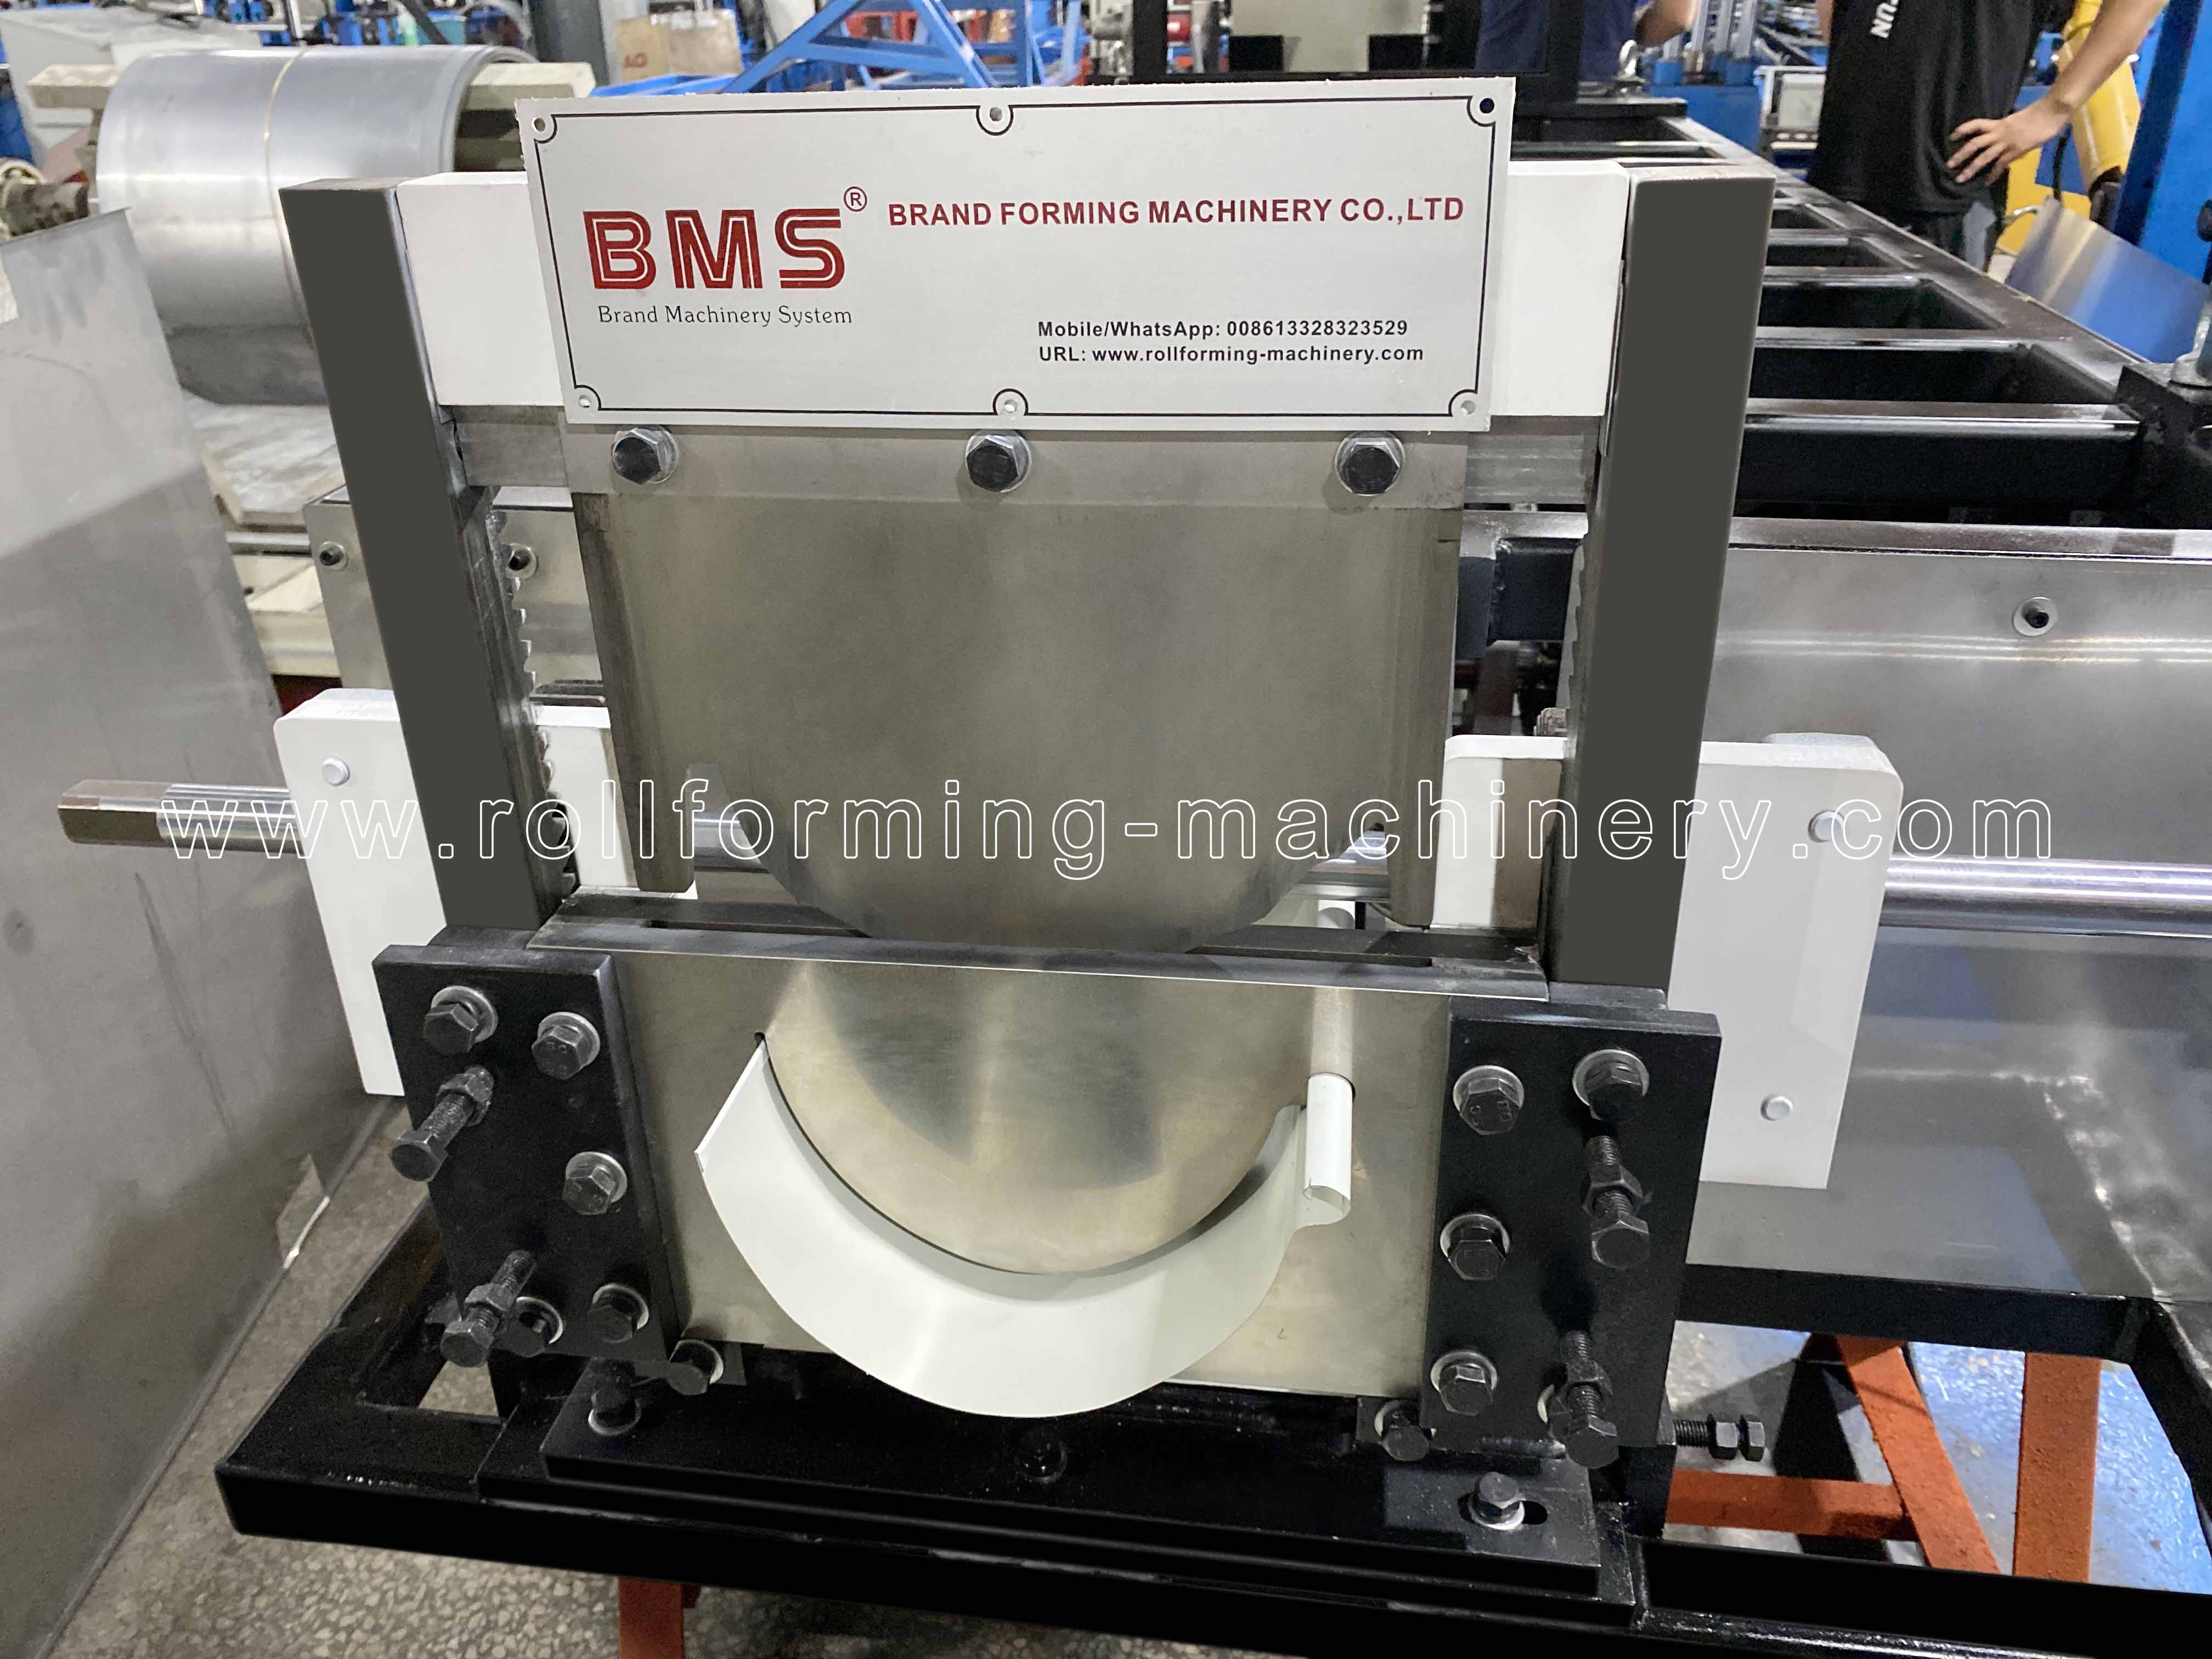
কৰ্ম-স্থানৰ ধাৰণা। প্ৰকৃত মাত্ৰাসমূহ সংহতি কৰিবলে নিৰ্বাচিত মেচিন পৰিকল্পনা আৰু আপোনাৰ আটাইতকৈ দীঘল ক্ৰম ব্যৱহাৰ কৰক।
| আপোনাৰ অৰ্ডাৰৰ আৰ্হি | কি গুৰুত্বপূৰ্ণ হৈ পৰে | কি নিৰ্দিষ্ট কৰিব |
|---|---|---|
| বহুতো চুটি টুকুৰা | সংগ্ৰহ, গণনা আৰু ষ্টেক কৰিবলৈ অধিক কাট আৰু অধিক ব্যক্তিগত টুকুৰা। | দৈৰ্ঘ্য/গণনা নিয়ন্ত্ৰণ, কাটি-চক্ৰৰ আচৰণ আৰু এটা স্পষ্ট সংগ্ৰহৰ অৱস্থান। |
| বাৰে বাৰে দীঘলীয়া দৌৰ | উদীয়মান অংশৰ কাষেৰে সমৰ্থন আৰু ইয়াক পেচোৱা বা টানি নিদিয়াকৈ কঢ়িয়াই নিব পৰা ঠাই। | আটাইতকৈ দীঘলীয়া সমাপ্ত দৈৰ্ঘ্য, সমৰ্থন ব্যৱস্থা আৰু সংৰক্ষণ বা প্ৰেৰণৰ পথ। |
| মিশ্ৰিত দৈৰ্ঘ্য আৰু সৰু সৰু বেচ | অৰ্ডাৰ সলনি, কইল সলনি আৰু টুকুৰা চিনাক্তকৰণে গঠন চক্ৰত বাধা দিব পাৰে। | এটা প্ৰতিনিধিত্বমূলক দৈৰ্ঘ্যৰ তালিকা, প্ৰতিটো বেচত টুকুৰা, কইল সলনি আৰু পৰিচালনা পদ্ধতি। |
সৰু পৰ্দাত, প্ৰতিটো স্তম্ভ পঢ়িবলৈ তুলনাটো কাষলৈ স্ক্ৰল কৰক।
এটা সম্পূৰ্ণ পৰীক্ষামূলক বেচ তুলনা কৰক। ৰেখাৰ গতিবেগ গঠনৰ সময়ত ভ্ৰমণৰ বৰ্ণনা কৰে। ব্যৱহাৰযোগ্য শ্বিফ্ট আউটপুট ফিডিং, কাটিং পজ, অপচনেল পাঞ্চিং, কইল সলনি, ছেটআপ, ষ্টপ আৰু পিছ আঁতৰোৱাৰ ওপৰতো নিৰ্ভৰ কৰে। এটা ৰেট কৰা গতিক শ্বিফ্টৰ ঘণ্টাৰে গুণ কৰাৰ পৰিৱৰ্তে চুক্তিবদ্ধ অৰ্ডাৰ মিক্সৰ সময় নিৰ্ধাৰণ কৰক।
মেচিন চৰ্টলিষ্ট
নিৰ্বাচিত বিএমএছ নিৰৱচ্ছিন্ন নালা মেচিন বিকল্প
প্ৰফাইল অংকন আৰু কইল স্পেচিফিকেশনৰ সৈতে আৰম্ভ কৰক। এই দুটা বিএমএছ পথৰ গঠন আৰু কাটিব পৰা ব্যৱস্থা বেলেগ বেলেগ; সিহঁতৰ সম্পূৰ্ণ ধাৰ্য্যকৰণসমূহ ব্যক্তিগত মেচিন পৃষ্ঠাসমূহৰ সৈতে থাকে।
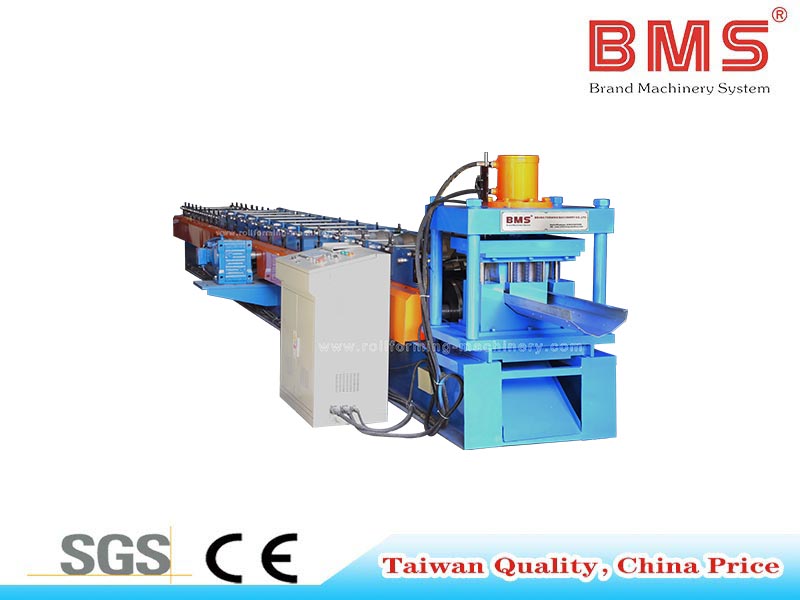
সহজ ইনষ্টলেচন নিৰৱচ্ছিন্ন নালা গঠন মেচিন
ড্ৰয়িং-নিৰ্ধাৰিত গেলভানাইজড নালাৰ বাবে এটা কৰ্মশালা-লাইন প্ৰাৰ্থী, হাইড্ৰলিক পোষ্ট কাটিং, পিএলচি নিয়ন্ত্ৰণ আৰু বৈকল্পিক পাঞ্চিং ফুটাৰ সৈতে।
- কইল মেটেৰিয়েল
- গেলভানাইজড শ্বীট
- বেধ ০.২৫–০.৫৫ মিলিমিটাৰ
- এই প্ৰসংগ সংৰূপৰ বাবে
- ফিডৰ প্ৰস্থ
- নালাৰ অংকন অনুসৰি
- ;
- প্ৰসংগ কাৰ্য্যপ্ৰবাহত ৰেকসমূহৰ পৰা প্ৰস্থান কৰক আপোনাৰ সমাপ্ত দৈৰ্ঘ্যৰ সৈতে সমৰ্থন মিলাওক

পৰ্টেবল নালা ৰোল গঠন মেচিন
এজন প্ৰাৰ্থী যেতিয়া স্থানান্তৰ প্ৰডাকচন প্লেনৰ অংশ। নিৰ্বাচিত আলেখ্যন, লোডিং ব্যৱস্থা, পৰিবহণ আৰু কাম কৰা প্ৰতিষ্ঠা একেলগে মূল্যায়ন কৰক।
- কইল সামগ্ৰী
- গেলভানাইজড ষ্টীল (জি আই), পিপিজিএল বা এলুমিনিয়াম, নিৰ্বাচিত সঁজুলিৰ সৈতে মিল থকা
- বেধ ০.৩–০.৬ মিলিমিটাৰ
- এই প্ৰসংগ সংৰূপৰ বাবে
- কাটিব পৰা
- সহজ কাটিব পৰা ছিয়াৰ
- ছাইট যোগান
- প্ৰকৃত গন্তব্যস্থান আৰু অপাৰেটিং চাপ্লাইৰ বাবে বৈদ্যুতিক সংৰূপ নিৰ্ব্বাচন কৰক
প্ৰফাইল, কইল আৰু টুলিং
কইলটো ফৰ্মিং টুলিঙৰ সৈতে মিলাওক
সমাপ্ত দৈৰ্ঘ্য এটা ছেটিং; ক্ৰছ-ছেকচন হৈছে এটা সঁজুলিৰ সিদ্ধান্ত। আলেখ্যন অংকন, বিকশিত ষ্ট্ৰিপ প্ৰস্থ আৰু সামগ্ৰীৰ ধাৰ্য্যকৰণ একেলগে ৰাখক যেতিয়া আপুনি এটা পৰিবৰ্তন মূল্যায়ন কৰে।
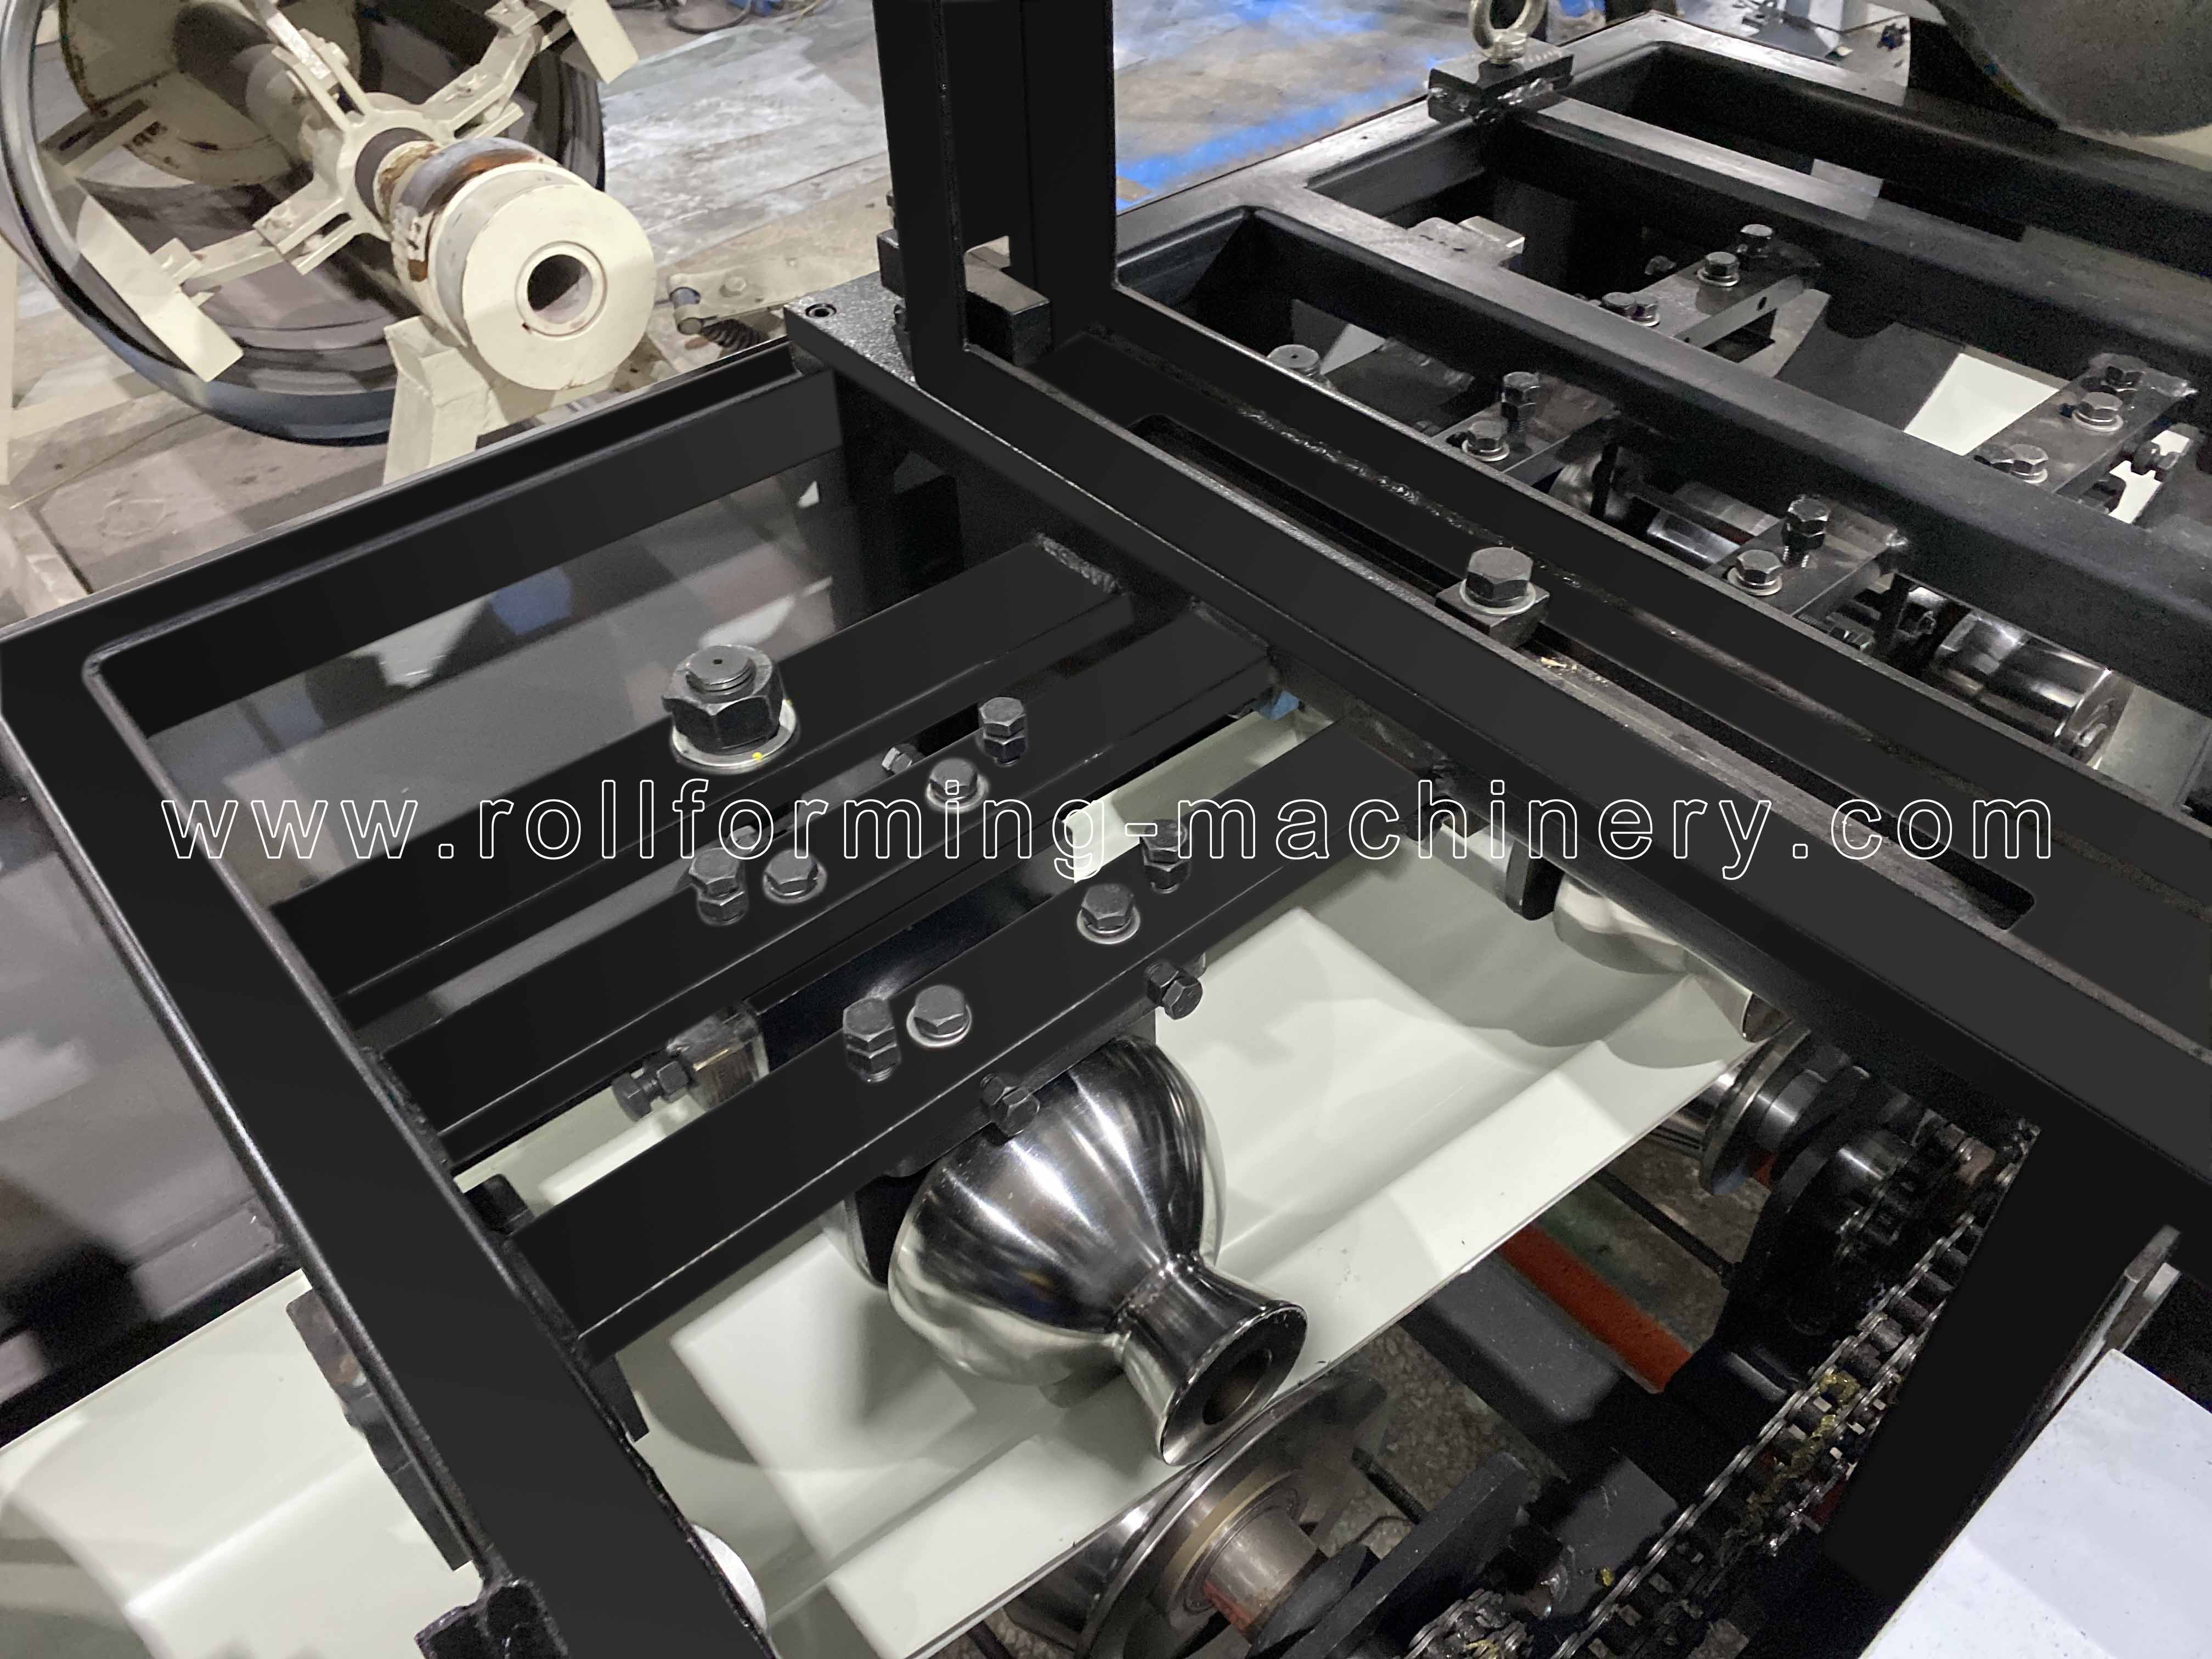

নতুন কাটি লোৱাৰ দৈৰ্ঘ্য আৰু পৰিমাণ ধাৰ্য্য কৰক। দৈৰ্ঘ্য-নিৰ্ধাৰণ, বন্ধ কৰা আৰু কাটিব পৰা আচৰণ পৰ্যালোচনা কৰা; দৈৰ্ঘ্য পৰিৱৰ্তনৰ বাবে নিজৰ বাবেই বেলেগ নালাৰ ক্ৰছ-ছেকচনৰ প্ৰয়োজন নহয়।
সংশোধিত অংশটোক বৰ্তমানৰ সঁজুলিৰ সৈতে তুলনা কৰক। বিকশিত ষ্ট্ৰিপৰ প্ৰস্থ, ফিড গাইড, ৰোল জ্যামিতি আৰু কাটিং-ডাই আকৃতি প্ৰস্তাৱিত অংশটোৰ লগত খাপ খাব লাগিব।
প্ৰতিটো অংকন তালিকাভুক্ত কৰক। প্ৰতিটো আলেখ্যনত নিযুক্ত সঁজুলি, কি বিনিময় বা সামঞ্জস্য কৰা হৈছে, পৰিবৰ্তন পদ্ধতি আৰু পৰিকল্পিত আলেখ্যন পৰিবৰ্তনসমূহ সামৰি লোৱা এটা পৰীক্ষামূলক ক্ৰমৰ বাবে সুধিব।
ট্ৰাইল ব্ৰিফত মেটেৰিয়েলৰ গ্ৰেড, বেধ, শক্তি আৰু আৱৰণ ৰাখক। কেৱল এটা উল্লেখিত বেধৰ পৰিসৰে প্ৰতিটো গ্ৰেড বা ফিনিচিঙৰ বাবে ফলাফল প্ৰতিষ্ঠা নকৰে।
বিএমএছে স্বনিৰ্বাচিত আলেখ্যন আলোচনাৰ বাবে অংকন বা নমুনা গ্ৰহণ কৰে। ব্যৱহাৰ কৰক সেই অনুৰোধ প্ৰস্তুত কৰিবলৈ BMS কাষ্টম-প্ৰফাইল আৰু সঁজুলিৰ FAQ , আৰু সংশ্লিষ্ট কাট-এণ্ড আৰু ফুটাৰ বিৱৰণ অন্তৰ্ভুক্ত কৰক।
সমাপ্ত নালা গ্ৰহণযোগ্যতা
কাটি লোৱা মূৰটো আৰু সম্পূৰ্ণ দৈৰ্ঘ্য পৰীক্ষা কৰক
পৰীক্ষাৰ আগতে অংকনৰ মাত্ৰা, সহনশীলতা আৰু শেষৰ মাপকাঠীসমূহৰ ওপৰত একমত হোৱা। উদ্দেশ্য কৰা কইল ধাৰ্য্যকৰণ আৰু প্ৰতিনিধিত্বমূলক অৰ্ডাৰৰ দৈৰ্ঘ্য ব্যৱহাৰ কৰক, আপুনি নিয়ন্ত্ৰণ কৰিবলৈ আশা কৰা আটাইতকৈ দীঘলীয়া ৰান অন্তৰ্ভুক্ত কৰি।


অংশৰ মাত্ৰা
অনুমোদিত অংকনৰ বিপৰীতে প্ৰস্থ, গভীৰতা আৰু নিৰ্দিষ্ট প্ৰান্তৰ বিৱৰণ জুখিব। এটাতকৈ অধিক টুকুৰাৰ পৰা লোৱা অংশ পৰীক্ষা কৰক।
দৈৰ্ঘ্য কাটিব
বাৰে বাৰে কাটিব পৰা আৰু পুনৰাৰম্ভ কৰাৰ পিছত ধাৰ্য্য কৰা আৰু জুখি উলিওৱা কাটিব পৰা দৈৰ্ঘ্য তুলনা কৰক। জোখ-মাখৰ পদ্ধতি আৰু চুক্তিবদ্ধ গ্ৰহণ সহনশীলতা লিপিবদ্ধ কৰক।
কাটি শেষ & ফুটা
ছিয়াৰত বাৰ্, স্থানীয় সমতল আৰু বিকৃতি পৰীক্ষা কৰক। পাঞ্চ কৰা অৰ্ডাৰৰ বাবে, কাটি লোৱা শেষৰ সাপেক্ষে ফুটাৰ স্থান আৰু ব্যৱধান জুখিব।
সম্পূৰ্ণ টুকুৰাৰ অৱস্থা
সমৰ্থিত টুকুৰাটোৰ কাষেৰে আৰু আঁতৰোৱাৰ পিছত ধনু, টুইষ্ট আৰু পৃষ্ঠৰ চিন পৰীক্ষা কৰক। পৰীক্ষাত সাধাৰণ কঢ়িয়াই নিয়া আৰু ষ্টেকিং পদ্ধতি অন্তৰ্ভুক্ত কৰক।
ব্যৱহাৰযোগ্য পৰীক্ষামূলক ৰেকৰ্ড ৰাখক। কইলৰ নিৰ্দিষ্টকৰণ, প্ৰফাইল, নিৰ্দিষ্ট আৰু জুখি উলিওৱা দৈৰ্ঘ্য, গ্ৰহণ কৰা আৰু প্ৰত্যাখ্যান কৰা টুকুৰা, গ্ৰহণ কৰা মিটাৰ, বন্ধৰ কাৰণ আৰু অতিক্ৰম কৰা বেচৰ সময় ৰেকৰ্ড কৰক। কইল সলনি আৰু টুকুৰা আঁতৰোৱাকে ধৰি সময় কেতিয়া আৰম্ভ আৰু শেষ হয় সংজ্ঞায়িত কৰক। পৰীক্ষামূলক বেচ গ্ৰহণ কৰিবলৈ অনুমোদিত অংকন আৰু ৰেকৰ্ড কৰা জোখ ব্যৱহাৰ কৰক।
লাইনৰ চাৰিওফালে থকা সঁজুলিবোৰ
আনুষংগিক কইল-হেণ্ডলিং সঁজুলি
প্ৰকৃত কইল আৰু ফিড আন্তঃপৃষ্ঠৰ চাৰিওফালে কইল যোগান নিৰ্ব্বাচন কৰক। তাৰ পিছত আউটলেটত দীঘল টুকুৰাৰ সমৰ্থনক পৃথক প্ৰয়োজনীয়তা হিচাপে গণ্য কৰক।

কইল গাড়ী আৰু ক্লেম্প আৰ্মৰ সৈতে হাইড্ৰলিক ডিকইলাৰ
এজন স্বতন্ত্ৰ প্ৰাৰ্থী যেতিয়া কইল-লোডিং পৰিকল্পনাত কইল গাড়ী আৰু হাইড্ৰলিক ডিক’ইলাৰৰ প্ৰয়োজন হয়। ক্ষমতা, কইলৰ ভিতৰ/বাহিৰৰ ব্যাস, ষ্ট্ৰিপৰ প্ৰস্থ আৰু ফিড আন্তঃপৃষ্ঠক নিৰ্বাচিত নালাৰ লাইনৰ সৈতে মিলাওক।
লোডিং ফুটপ্ৰিণ্ট আৰু প্ৰৱেশ গাইডত শ্বীট কেনেকৈ উপস্থাপন কৰা হয় অন্তৰ্ভুক্ত কৰক। এই সঁজুলিটো পেকেইজ পৰিসৰত পৃথকে ধাৰ্য্য কৰক।
হাইড্ৰলিক ডিকোইলাৰ পুনৰীক্ষণ কৰক →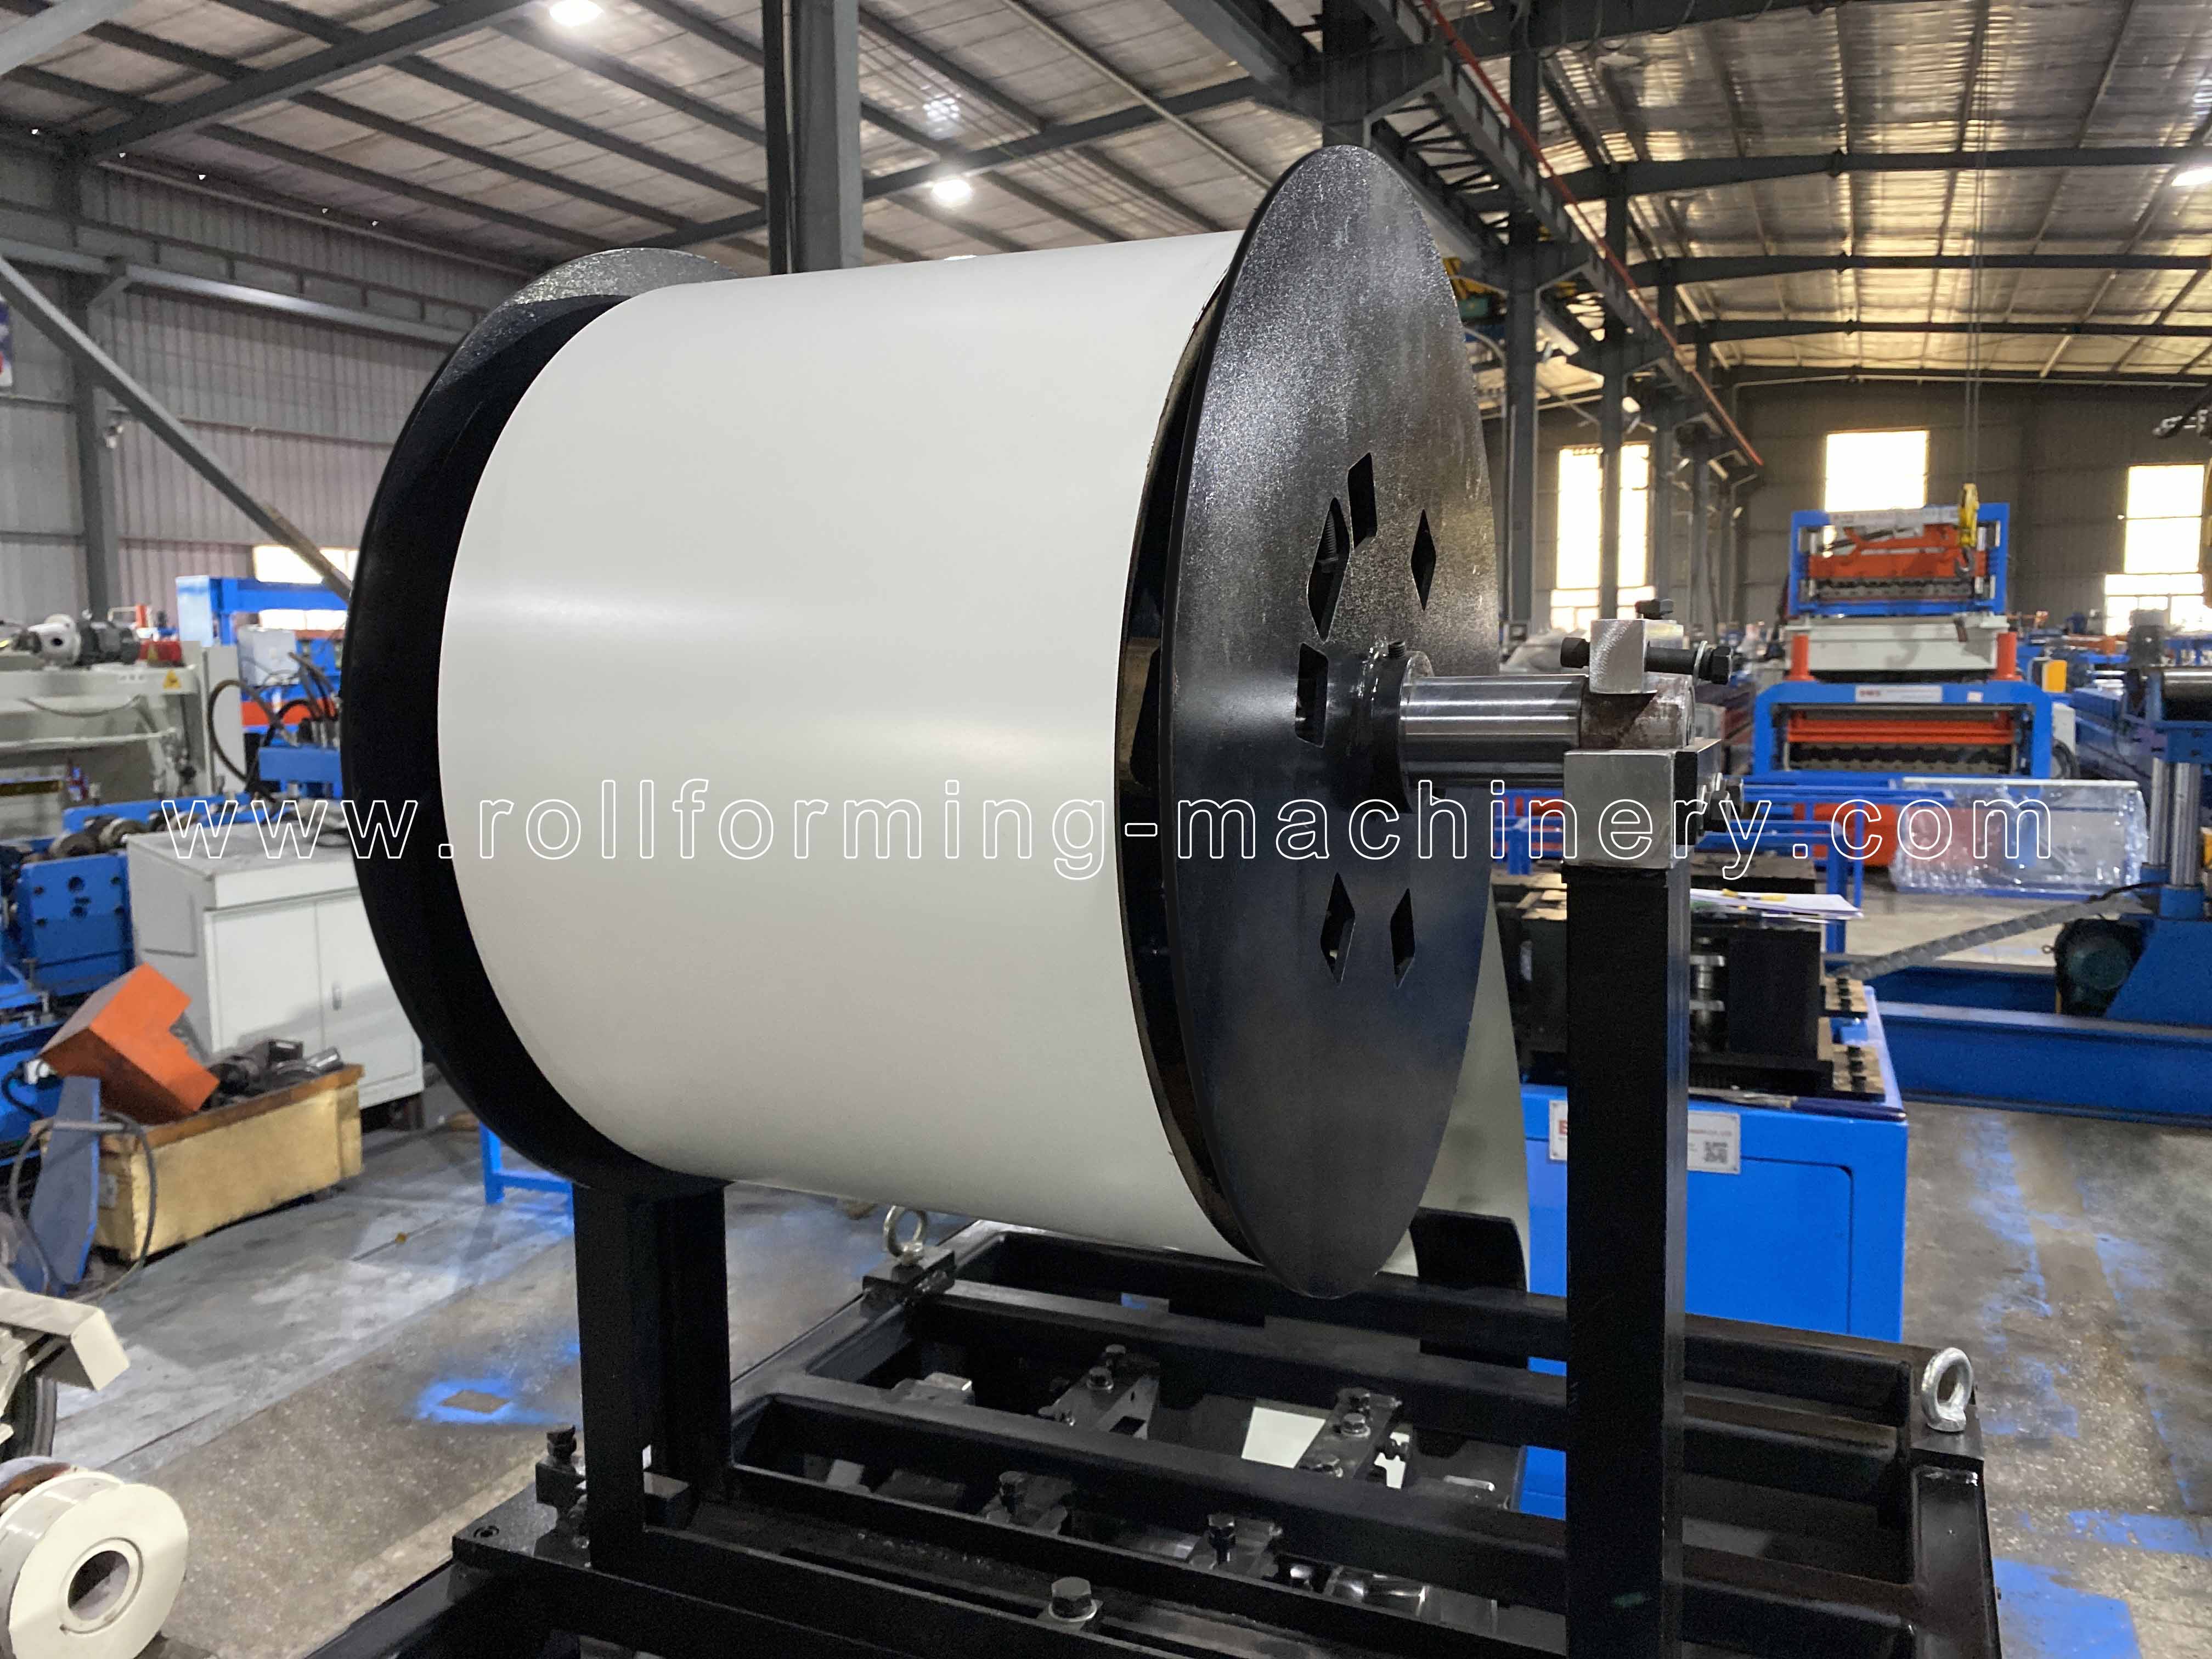
ৰিল আৰু গ্ৰহণ কৰা ঠাইখিনি মিলাই লওক
এটা কমপেক্ট ৰিলৰ ব্যৱস্থা আৰু এটা কইল-কাৰ ব্যৱস্থাই বিভিন্ন লোডিং প্ৰয়োজনীয়তাৰ উত্তৰ দিয়ে। সেইবোৰ তুলনা কৰিবলৈ কইলৰ ভৰ, মাত্ৰা আৰু পৰিকল্পিত লোডিং পদ্ধতি ব্যৱহাৰ কৰক।
সহজ সংস্থাপন কাৰ্য্যপ্ৰবাহে প্ৰস্থান ৰেকসমূহ তালিকাভুক্ত কৰে। আপোনাৰ আটাইতকৈ দীঘল সমাপ্ত টুকুৰাৰ বাবে সমৰ্থন দৈৰ্ঘ্য আৰু ব্যৱস্থা ধাৰ্য্য কৰক, লগতে আঁতৰোৱা আৰু সংৰক্ষণ পথ। উদ্ধৃতিৰ পৰিসৰত যিকোনো অতিৰিক্ত সমৰ্থন সঁজুলি অন্তৰ্ভুক্ত কৰক।
নালা লাইন আৰু প্ৰস্থান ৰেকসমূহ পৰ্যালোচনা কৰক →কৰ্ম-স্থানৰ প্ৰস্তুতি
সম্পূৰ্ণ কামৰ স্থান প্ৰস্তুত কৰক
মেচিনৰ ফুটপ্ৰিণ্ট উৎপাদন কোষৰ এটা অংশ মাত্ৰ। একেটা বিন্যাসতে কইল-লোডিং জ'ন, ফিড পথ, সেৱাৰ প্ৰৱেশ আৰু সমাপ্ত-দৈৰ্ঘ্যৰ লেন আঁকক।
- কইল লোডিং আৰু ফিড প্ৰান্তিককৰণ ৰিল বা কইল-কাৰৰ প্ৰৱেশ, লোডিং সঁজুলি আৰু গাইডত ষ্ট্ৰিপ পথ দেখুৱাওক। কইল সলনি কৰাৰ বাবে ঠাই অন্তৰ্ভুক্ত কৰক।
- আউটপুট, আঁতৰোৱা আৰু সংৰক্ষণ আউটলেটত আটাইতকৈ দীঘল সমাপ্ত টুকুৰাটো আঁকক। ইয়াৰ সমৰ্থন, কঢ়িয়াই নিয়া পথ আৰু সম্পূৰ্ণ হোৱা বেচসমূহ ক'ত ষ্টেক কৰা হ'ব অন্তৰ্ভুক্ত কৰক।
- শক্তি আৰু কমিচনিং যোগান ৰাজ্যিক গন্তব্যস্থান, ভল্টেজ, কম্পাঙ্ক আৰু ফেজ। নিৰ্বাচিত সঁজুলিৰ প্ৰয়োজন হ'লে ট্ৰাইল কইল, হাইড্ৰলিক ফ্লুইড, আৰু ছেটআপৰ বাবে উত্তোলন সহায়ৰ ব্যৱস্থা কৰক।
- অপাৰেটৰ আৰু হেণ্ডঅভাৰ লাইনটো চলোৱা আৰু ৰক্ষণাবেক্ষণ কৰা লোকসকলক নিযুক্তি দিয়া। প্ৰশিক্ষণ, মেচিন-নিৰ্দিষ্ট হাতপুথি আৰু চুক্তিবদ্ধ কমিচনিং আৰু গ্ৰহণ ক্ৰম অন্তৰ্ভুক্ত কৰক।
এটা স্থানান্তৰিত বা চাইট-ভিত্তিয় প্ৰতিষ্ঠাৰ বাবে, প্ৰকৃত কৰ্ম অৱস্থানৰ বাবে পৰিকল্পনা পৰ্যালোচনা পুনৰাবৃত্তি কৰক। পৰ্যালোচনা কৰক BMS সংস্থাপন প্ৰস্তুতি FAQ । ইনপুটসমূহ কমিচন কৰাৰ বাবে
প্ৰস্তুতিৰ সম্পদ
সম্পৰ্কীয় ক্ৰয় আৰু পৰিচালনা সম্পদ
পৰীক্ষা, অপাৰেটৰ হেণ্ডঅভাৰ আৰু সমৰ্থন পৰিসৰ প্ৰস্তুত কৰিবলৈ এই বিএমএছ সম্পদসমূহ ব্যৱহাৰ কৰক। আপুনি নিৰ্বাচন কৰা নালা মেচিন আৰু অৰ্ডাৰ মিক্সত সাধাৰণ নিৰ্দেশনা প্ৰয়োগ কৰক।
মেচিন গ্ৰহণযোগ্যতা প্ৰস্তুত কৰক
বিএমএছ গ্ৰহণ গাইডত পণ্যৰ মাত্ৰা, অবিৰত পৰীক্ষামূলক উৎপাদন, কাটিং আৰু পাঞ্চিং ডাই, পৃষ্ঠৰ ফিনিচিং আৰু পোনতা আদি সামৰি লোৱা হৈছে। আপোনাৰ নালা-নিৰ্দিষ্ট গ্ৰহণযোগ্যতাৰ অভিলেখ গঢ়িবলৈ ইয়াক ব্যৱহাৰ কৰক।
ঠাণ্ডা-গঠন কৰা মেচিন গ্ৰহণ গাইড পঢ়ক →পৰিকল্পনা অপাৰেটৰৰ ধাৰাবাহিকতা
অপাৰেটৰৰ প্ৰবন্ধটোত প্ৰশিক্ষিত কৰ্মীৰ ভূমিকা, নিয়মীয়া পৰীক্ষা আৰু গঠন প্ৰক্ৰিয়াৰ সৈতে পৰিচিতিৰ বিষয়ে ব্যাখ্যা কৰা হৈছে। দৈনিক পৰিচালনা আৰু হেণ্ডঅভাৰৰ বাবে দায়বদ্ধ লোকসকলক নিযুক্তি দিয়ক।
ঠাণ্ডা-গঠন কৰা মেচিন অপাৰেটৰ গাইড পঢ়ক →সংস্থাপন আৰু সমৰ্থন পুনৰীক্ষণ কৰক
সেৱা পৃষ্ঠাই নিশ্চয়তা অৱস্থা, বহিঃৰাজ্যৰ সংস্থাপন ব্যৱস্থা আৰু বৈকল্পিক দূৰৱৰ্তী সমৰ্থন বৰ্ণনা কৰে। নিৰ্বাচিত সেৱাসমূহ আৰু ক্ৰেতাৰ দায়িত্বসমূহ চুক্তিবদ্ধ সঁজুলিৰ পৰিসৰত অন্তৰ্ভুক্ত কৰক।
BMS মেচিন সেৱাৰ চৰ্তসমূহ পৰ্যালোচনা কৰক →স্বনিৰ্বাচিত-প্ৰফাইল ইনপুটসমূহ প্ৰস্তুত কৰক
সঁজুলিৰ FAQ এ স্বনিৰ্বাচিত অংকন বা নমুনা আৰু সংস্থাপন প্ৰস্তুতি সামৰি লয়। এটা আলেখ্যন আৰু বিন্যাস আলোচনাৰ আগতে প্ৰয়োজনীয় তথ্যৰ বাবে ইয়াত আৰম্ভ কৰক ।
BMS সঁজুলি আৰু সংস্থাপন FAQ → পঢ়কপ্ৰডাকচনৰ প্ৰশ্ন
নিৰৱচ্ছিন্ন উৎপাদন প্ৰশ্ন
মেচিনটোৱে কইলৰ পৰা অবিৰতভাৱে চলা এটা পোন নালা গঠন কৰে আৰু ইয়াক প্ৰয়োজনীয় দৈৰ্ঘ্যলৈ কাটি দিয়ে। চুক, শেষৰ টুপি, আউটলেট আৰু সংযোগসমূহ স্থাপন কৰা নিষ্কাশন ব্যৱস্থাৰ অন্তৰ্গত। সম্পূৰ্ণ উৎপাদন সংজ্ঞায়িত কৰাৰ সময়ত এইবোৰ পৃথকে পৃথকে ধাৰ্য্য কৰক।
অবিৰত কইল গঠনে নন-ষ্টপ কাটিং স্থাপন নকৰে। সহজ সংস্থাপন লাইনে এটা হাইড্ৰলিক পোষ্ট কাটাৰ আৰু পিএলচি নিয়ন্ত্ৰণ তালিকাভুক্ত কৰে; পৰ্টেবল মডেলে এটা সহজ কাটিব পৰা ছিয়াৰ তালিকাভুক্ত কৰে। কাটিবলৈ খুৱাই দিয়া বন্ধ হয় নে নহয় আৰু গঠন কেনেকৈ পুনৰাৰম্ভ হয় ধাৰ্য্য কৰক, তাৰ পিছত কাটি চক্ৰ সময় নিৰ্ধাৰিত পৰীক্ষামূলক বেচত অন্তৰ্ভুক্ত কৰক।
বাহন মাউণ্টিংক এটা পৃথক ইনষ্টলেচন স্কোপ হিচাপে গণ্য কৰক। এটা সংস্থাপন পৰ্যালোচনাৰ বাবে নিৰ্বাচিত মেচিনৰ মাত্ৰা আৰু ভৰ, লোড-কইল ভৰ, মাউণ্টিং পৰিকল্পনা আৰু অপাৰেটিং যোগান যোগান ধৰক। লোডিং অভিগম, পৰিবহণ সংযম, এটা স্তৰৰ কামৰ অৱস্থান আৰু আটাইতকৈ দীঘলীয়া সমাপ্ত চলোৱাৰ বাবে সমৰ্থন অন্তৰ্ভুক্ত কৰক।
প্ৰয়োজনীয় ক্ৰছ-ছেকচন আৰু মাত্ৰাসমূহ পৃথক পৃথক অংকনত তালিকাভুক্ত কৰক। বিভিন্ন দৈৰ্ঘ্যই একেটা অংশ ব্যৱহাৰ কৰিব পাৰে; এটা ভিন্ন আকাৰ বা আকৃতিৰ বাবে গাইড এডজাষ্টমেণ্ট, ফৰ্মিং সঁজুলি আৰু এটা মিল থকা কাটিং ডাইৰ প্ৰয়োজন হ'ব পাৰে। সঁজুলি পৰিসৰত প্ৰস্তাৱিত আলেখ্যন পৰিয়ালৰ বাবে সঁজুলি আৰু পৰিৱৰ্তন পদক্ষেপসমূহ সংজ্ঞায়িত কৰক।
সহজ সংস্থাপন মডেলে বৈকল্পিক পাঞ্চিং ফুটা প্ৰদান কৰে। অংকনত ফুটাৰ আকাৰ, অৱস্থান, পিচ আৰু কাটি লোৱা মূৰৰ পৰা দূৰত্ব, প্ৰয়োজনীয় নালাৰ দৈৰ্ঘ্যৰ সৈতে একেলগে প্ৰদান কৰক। ট্ৰাইল আৰু কাট-এণ্ড পৰিদৰ্শনত পাঞ্চ কৰা টুকুৰা অন্তৰ্ভুক্ত কৰক।
কমিচনিং স্থান, প্ৰশিক্ষণ, পৰীক্ষামূলক সামগ্ৰী, উত্তোলন সহায়, ভ্ৰমণৰ দায়িত্ব আৰু নিৰ্বাচিত দূৰৱৰ্তী সমৰ্থন সঁজুলিৰ পৰিসৰত অন্তৰ্ভুক্ত কৰক। বিএমএছে ক্ৰেতাৰ স্থানত সফল ইনষ্টলেচন আৰু কমিচনিঙৰ পৰা দুবছৰৰ নিশ্চয়তা প্ৰকাশ কৰে, সঠিক পৰিচালনা আৰু ৰক্ষণাবেক্ষণৰ অধীনত। পৰ্যালোচনা কৰক বৰ্তমানৰ বিএমএছ সেৱাৰ চৰ্তসমূহ । সেই পৰিসৰৰ কাষে কাষে
আপোনাৰ প্ৰডাকচন ব্ৰিফ
বিএমএছৰ সৈতে আপোনাৰ নালা উৎপাদনৰ পৰিকল্পনা কৰক
প্ৰফাইল আৰু আপুনি কৰিবলগীয়া অৰ্ডাৰৰ দৈৰ্ঘ্য প্ৰেৰণ কৰক। বিএমএছে আপোনাৰ উৎপাদন ছেটআপৰ চাৰিওফালে গঠন পথ, কাটি ব্যৱস্থা আৰু সঁজুলিৰ পৰিসৰ পৰ্যালোচনা কৰিব পাৰে।
বিক্ৰীৰ বাবে নালা মেচিনলৈ উভতি যাওক →- প্ৰফাইল: মাত্ৰাযুক্ত অংকন, প্ৰান্তৰ বিৱৰণ আৰু যিকোনো ফুটা।
- কইল: সামগ্ৰী/গ্ৰেড, বেধ, প্ৰস্থ আৰু কইলৰ আকাৰ।
- ক্ৰম: আটাইতকৈ চুটি, সাধাৰণ আৰু দীঘলীয়া দৈৰ্ঘ্য; প্ৰতিটো বেচত টুকুৰা।
- নিয়ন্ত্ৰণ: আউটপুট সমৰ্থন, কঢ়িয়াই নিয়া/সংৰক্ষণ পথ আৰু উপলব্ধ পৰিকল্পনা।
- স্থান: গন্তব্যস্থান, ভল্টেজ/কম্পাঙ্ক/ফেজ আৰু কৰ্মশালা বা স্থানান্তৰৰ প্ৰয়োজনীয়তা।