


BMS-Maŝinaro · Boben-nutrita defluilo-produktado
Senjunta Gutter Maŝino
Senjunta defluila maŝino formas bobenon en rektajn kanaletojn kaj tranĉas ilin laŭlonge. Elektu la BMS-forman kaj tranĉan vojon ĉirkaŭ via profilo, bobeno kaj finita-longa uzado.
Komparu Gutter Maŝinojn por Vendo →Por pluvvaroj fabrikistoj kaj lado-metiejoj.
Produktado taŭgas
Kie vi formos la defluilon?
La sama finita longo kreas malsamajn postulojn en fiksa laborejo, translokigita produktadĉelo kaj instalejo. Elektu la laboran aranĝon antaŭ ol elekti la maŝinan pakon.

Fiksa laborejo
Uzu ripeteblan boben-ŝarĝan pozicion kaj eligvojon. Longaj kuroj bezonas subtenon kaj klaran vojon al stokado; Mallongaj aroj bezonas efikan kolekton kaj kalkulan pozicion.
La Facila Instalaĵo defluilo-linio listigas devolvaĵon, gvidilon, forman muelejon, hidraŭlikan poŝtranĉilon, PLC-kontrolon kaj elirajn rakojn. Komencu ĉi tie, kiam vi taksas laborejon.
Translokigita produktadĉelo
Permesu ŝarĝi, transporti kaj agordi la nutradon kaj ricevajn areojn denove. Porti la maŝinon kaj porti pretajn kanaletojn estas apartaj pritraktaj taskoj.
Revizu la Portebla Gutter Roll Forming Machine kun ĝia elektita profilo kaj tondo. Inkluzivi maŝinajn dimensiojn, transportan mason kaj funkciantan aranĝon en la ekipaĵa koncizo.
Formado ĉe la instalejo
Inkluzivu veturilan aliron, bobenan malŝarĝon, funkciigan potencon, ebenan laborpozicion kaj ĉambron por subteni kaj forigi la plej longan kuron. Ĉi tiuj kondiĉoj varias de loko al loko.
Taksi la porteblan itineron kontraŭ la celita retejo-aranĝo. Veturil-bazita aranĝo bezonas sian propran muntadon kaj transportplanon, kune kun la maŝinaj kaj bobenaj specifoj.
La produktadĉelo
De bobena nutrado ĝis finita rekta kuro
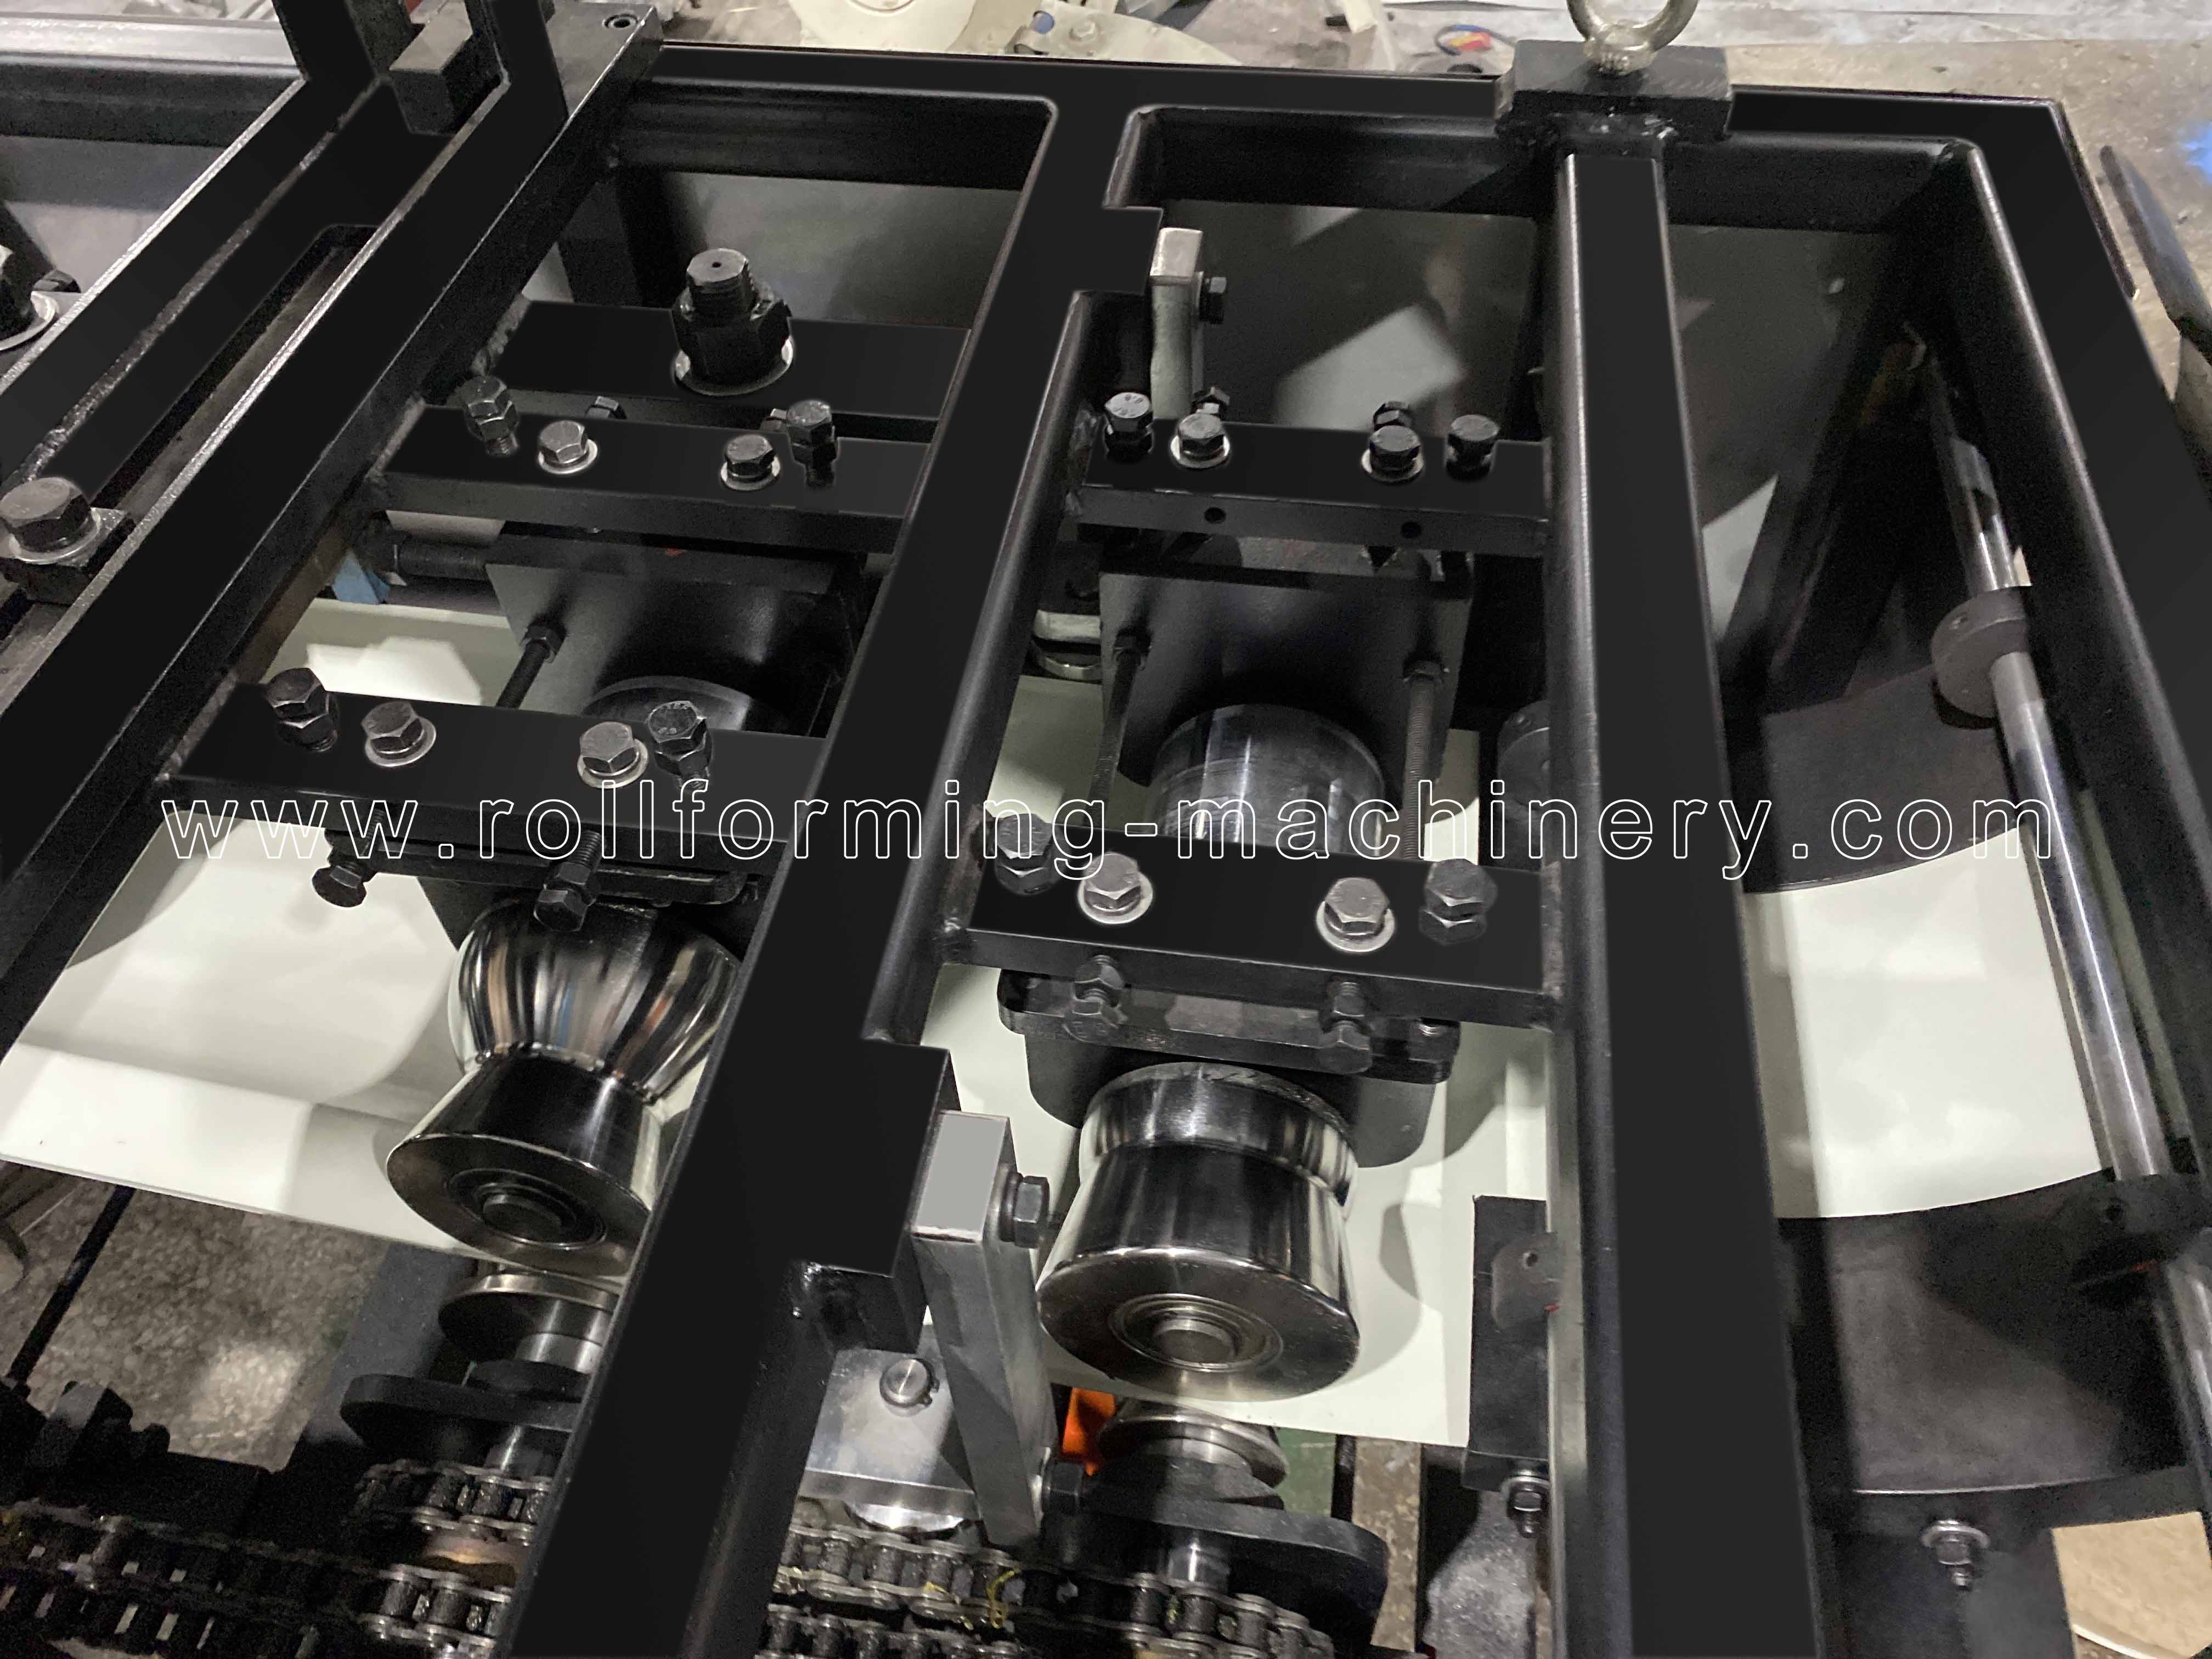
La formiĝantaj ruloj formas bobenon en kontinuan defluan profilon; la tranĉilo apartigas ĝin en ordigitaj longoj. Kongruu la nutradon, formante ilojn, tranĉu ciklon kaj ricevantan areon kiel unu produktadĉelon.


- 01
Provizu la bobenon
Kongruu bobenlarĝon, pezon kaj internan diametron al la devolvaĵo. Inkluzivi ŝarĝan aliron kaj la folian vojon en la feed-gvidilon.
- 02
Formu la profilon
La gvidilo vicigas la strion; sinsekvaj ruliloj formas ĝin. Bobenospecifo kaj la defluilo-desegnaĵo apartenas al la sama ilarkovo.
- 03
Kontrolu la tranĉon
La linio de Facila Instalado uzas hidraŭlikan poŝtranĉilon kaj PLC-kontrolon. Indiku la finitajn longojn kaj la bezonatan kur-kaj-tranĉitan sinsekvon.
- 04
Ricevu la kuron
Subtenu la sekcion kiam ĝi forlasas la ellasejon. Kunordigu forigon kun la sekva formanta ciklo kaj protektu la formitajn randojn dum portado kaj stakiĝo.
Laŭvola truado aldonas apartan postulon: truopozicio, tonalto kaj ĝia rilato al la tranĉa fino. Metu ĉi tiujn detalojn sur la desegnon kiam via mendo bezonas truojn.
Longeco kaj eligo-traktado
Elektu finitan longon kun uzado en menso
Mallongaj mendoj metis pli da postulo pri la tranĉa ciklo kaj kolekto; longaj kuroj postulas pli da subteno kaj porti spacon. Elektu longokontrolon kune kun la plej longa eligo-leno kaj la vojo al stokado.
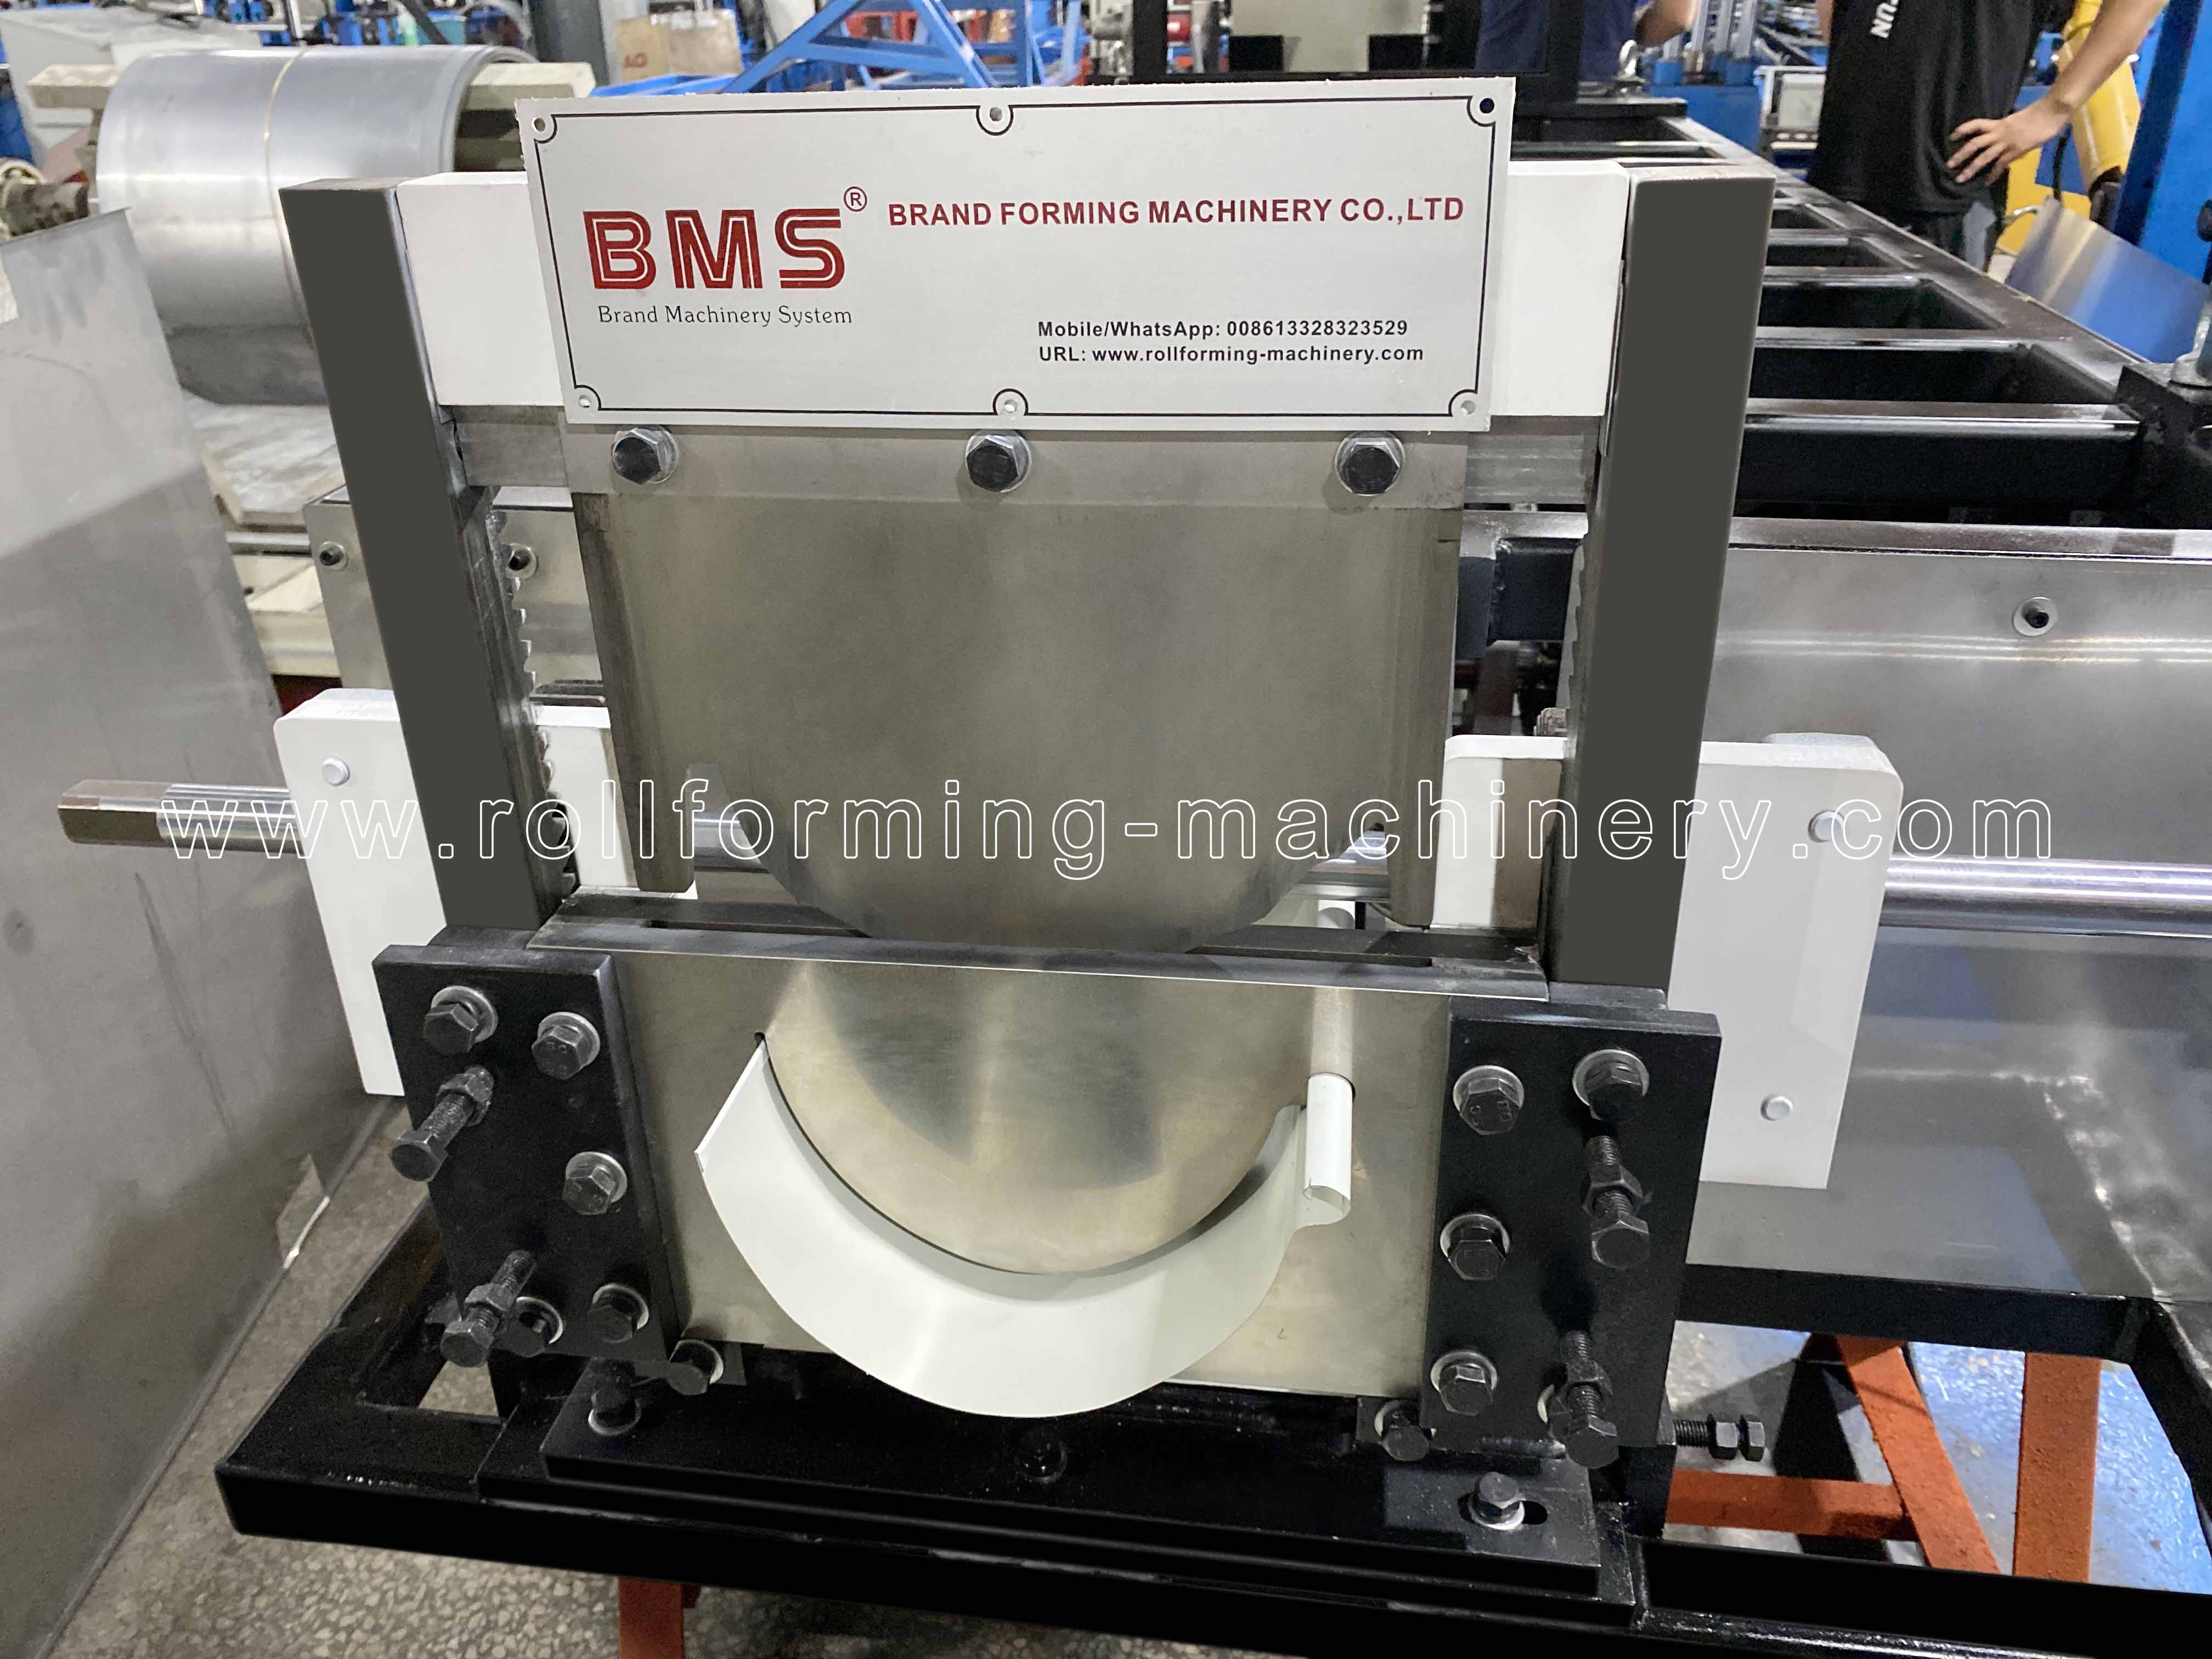
Koncepto de laborspaco. Uzu la elektitan maŝinaranĝon kaj vian plej longan ordon por agordi la realajn dimensiojn.
| Via menda ŝablono | Kio fariĝas grava | Kion specifi |
|---|---|---|
| Multaj mallongaj pecoj | Pli da tranĉoj kaj pli individuaj pecoj por kolekti, kalkuli kaj stakigi. | Kontrolo de longo/kalkulo, tranĉ-ciklokonduto kaj klara kolektopozicio. |
| Ripetaj longaj kuroj | Subtenu laŭ la emerĝanta sekcio kaj ĉambro por porti ĝin sen tordi aŭ treni. | Plej longa finita longo, subtena aranĝo kaj la vojo al stokado aŭ sendo. |
| Miksitaj longoj kaj malgrandaj aroj | Ordoŝanĝoj, bobenŝanĝoj kaj peca identigo povas interrompi la forman ciklon. | Reprezenta longolisto, pecoj per aro, bobenŝanĝoj kaj pritrakta metodo. |
Sur pli malgrandaj ekranoj, rulumu la komparon flanken por legi ĉiun kolumnon.
Komparu kompletan provan aron. Linia rapideco priskribas vojaĝadon dum formado. Uzebla ŝanĝproduktado ankaŭ dependas de nutrado, tranĉaj paŭzoj, laŭvola truado, bobenŝanĝoj, aranĝo, haltoj kaj forigo de peco. Tempigi la interkonsentitan ordon miksaĵon prefere ol multobligi taksitan rapidon per deĵorhoroj.
Maŝina urĝlisto
Elektitaj BMS-senjuntaj kanaletaj maŝinaj elektoj
Komencu per la profildesegnaĵo kaj bobena specifo. Tiuj du BMS-itineroj havas malsamajn formajn kaj tranĉajn aranĝojn; iliaj kompletaj specifoj restas kun la individuaj maŝinpaĝoj.
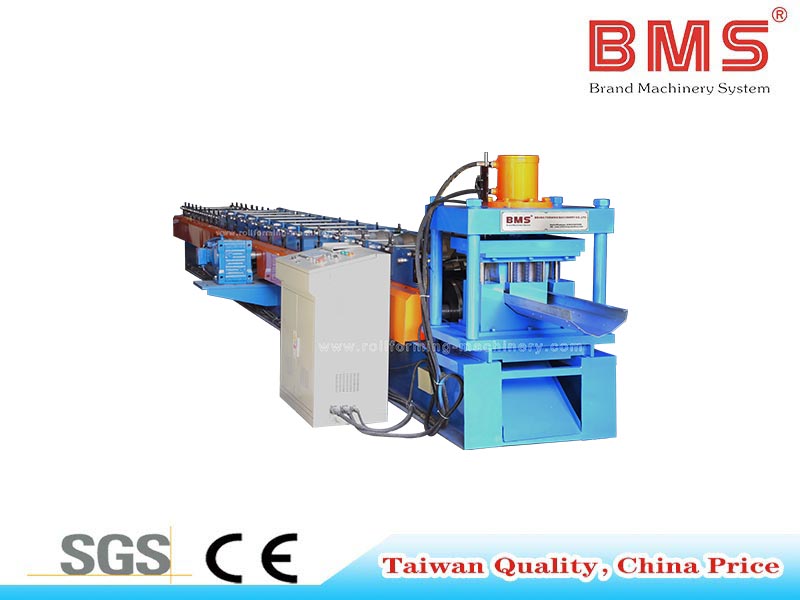
Facila Instalado Senjunta Defluilo Formanta Maŝinon
Laborejo-linia kandidato por desegno-difinita galvanizita kanaleto, kun hidraŭlika poŝtotranĉado, PLC-kontrolo kaj laŭvolaj truoj.
- Bobena materialo
- Galvanizita folio
- Dikeco
- 0,25–0,55 mm por ĉi tiu referenca agordo
- Larĝo de furaĝo
- Laŭ la desegnaĵo de defluilo
- Eligo-amplekso
- Eliro-rakoj en la referenca laborfluo; kongruu subtenon al viaj finitaj longoj

Portebla Gutter Roll Forming Machine
Kandidato kiam translokado estas parto de la produktadplano. Taksi la elektitan profilon, ŝarĝan aranĝon, transporton kaj laborantan aranĝon kune.
- Bobena materialo
- Galvanita ŝtalo (GI), PPGL aŭ aluminio, kongrua kun la elektita ilaro
- Dikeco
- 0,3–0,6 mm por ĉi tiu referenca agordo
- Tranĉi
- Facila tranĉita tondilo
- Reteja provizo
- Elektu la elektran agordon por la fakta celloko kaj funkcianta provizo
Profilo, bobeno kaj ilaro
Kongruu la bobenon al la formanta ilaro
Finita longo estas unu agordo; sekco estas ilara decido. Konservu la profildesegnon, evoluinta striolarĝo kaj materiala specifo kune kiam vi taksas ŝanĝon.
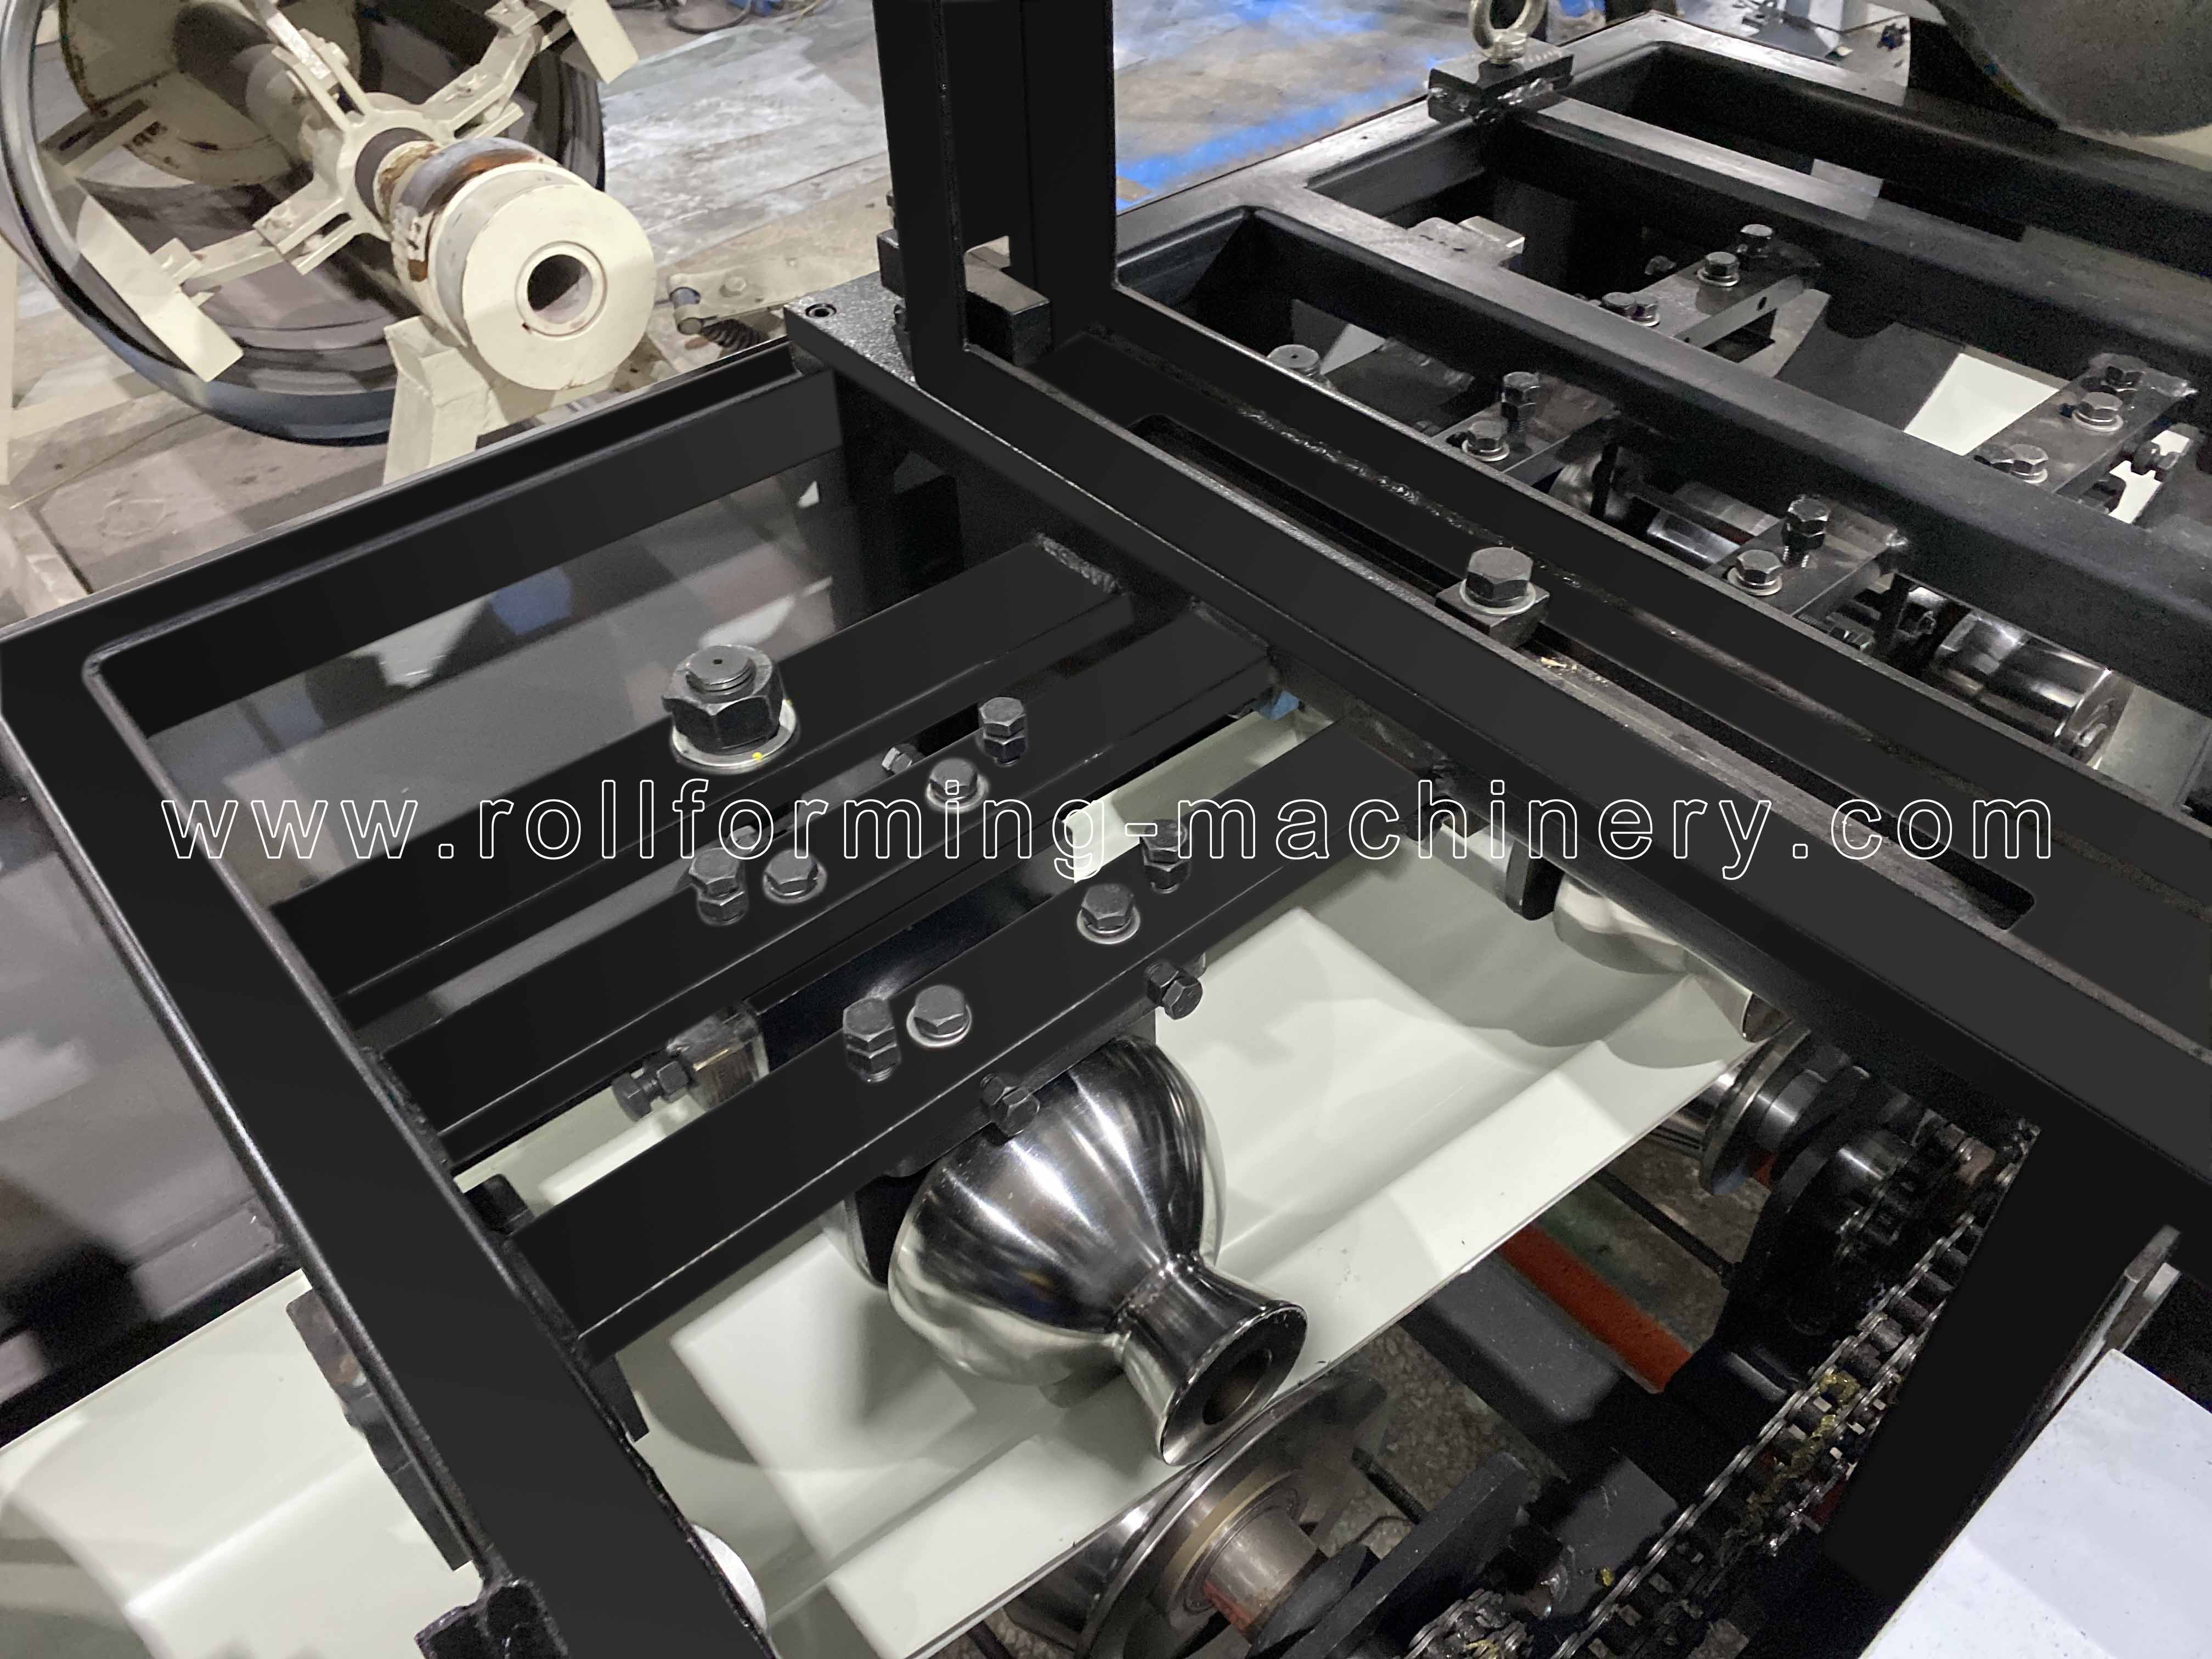

Indiku la novan tranĉan longon kaj kvanton. Revizu longecon, halti kaj tranĉi konduton; longoŝanĝo ne per si mem postulas malsaman defluilon sekcon.
Komparu la reviziitan sekcion kun la ekzistanta ilaro. La evoluinta striolarĝo, furaĝgvidiloj, rulgeometrio kaj tranĉ-morta formo devas konveni al la proponita sekcio.
Listigu ĉiun desegnaĵon. Petu pri la ilaro asignita al ĉiu profilo, kio estas interŝanĝita aŭ ĝustigita, la ŝanĝprocedo kaj prova sekvenco kovranta la planitajn profilŝanĝojn.
Konservu materialan gradon, dikecon, forton kaj tegaĵon en la prova koncizo. Deklarita dikecintervalo sole ne establas la rezulton por ĉiu grado aŭ finpoluro.
BMS akceptas desegnaĵojn aŭ specimenojn por kutimaj profildiskutoj. Uzu la Oftaj Demandoj pri BMS-kutima profilo kaj ekipaĵo por prepari tiun peton, kaj inkluzivi la respondajn tranĉfinajn kaj truajn detalojn.
Finita akcepto de defluilo
Inspektu la tranĉitan finon kaj la tutan longon
Interkonsentu la desegnajn dimensiojn, toleremojn kaj finajn kriteriojn antaŭ la provo. Uzu la celitan bobenan specifon kaj reprezentajn ordolongojn, inkluzive de la plej longa kuro, kiun vi atendas manipuli.


Sekciaj dimensioj
Mezuru larĝon, profundon kaj la specifitajn randajn detalojn kontraŭ la aprobita desegnaĵo. Kontrolu sekciojn prenitajn el pli ol unu peco.
Tranĉi longecon
Komparu specifitajn kaj mezurajn tranĉlongojn tra ripetaj tranĉoj kaj post rekomenco. Notu la mezurmetodon kaj la interkonsentitan akceptan toleremon.
Tranĉi finon kaj truojn
Inspektu raŭbojn, lokan platigon kaj distordon ĉe la tondo. Por truitaj mendoj, mezuru truan lokon kaj interspacon rilate al la tranĉita fino.
Plenpeca kondiĉo
Inspektu arkon, tordadon kaj surfacajn markojn laŭ la subtenata peco kaj post forigo. Inkluzivi la normalan portan kaj stakmetodon en la provo.
Konservu uzeblan provan rekordon. Notu la specifon de la bobeno, profilon, specifitajn kaj mezuritajn longojn, akceptitajn kaj malakceptitajn pecojn, akceptitajn metrojn, haltajn kialojn kaj pasitan aran tempon. Difinu kiam tempo komenciĝas kaj finiĝas, inkluzive de bobenaj ŝanĝoj kaj forigo de peco. Uzu la aprobitan desegnaĵon kaj registritajn mezurojn por akcepti la provan aron.
La ekipaĵo ĉirkaŭ la linio
Rilata boben-manipula ekipaĵo
Elektu bobenan provizon ĉirkaŭ la fakta bobeno kaj nutra interfaco. Tiam traktu longpecan subtenon kiel apartan postulon ĉe la ellasejo.

Hidraŭlika malvolvaĵo kun bobenaŭto kaj krampobrako
Sendependa kandidato kiam la boben-ŝarĝa plano bezonas bobenaŭton kaj hidraŭlikan senvolvaĵon. Kongrua kapacito, bobeno interna/ekstera diametro, striolarĝo kaj la nutra interfaco al la elektita defluilo.
Inkluzivu la ŝarĝan spuron kaj kiel folio estas prezentita al la enira gvidilo. Specifu ĉi tiun ekipaĵon aparte en la pakaĵamplekso.
Reviziu la Hidraŭlikan Malvolvaĵon →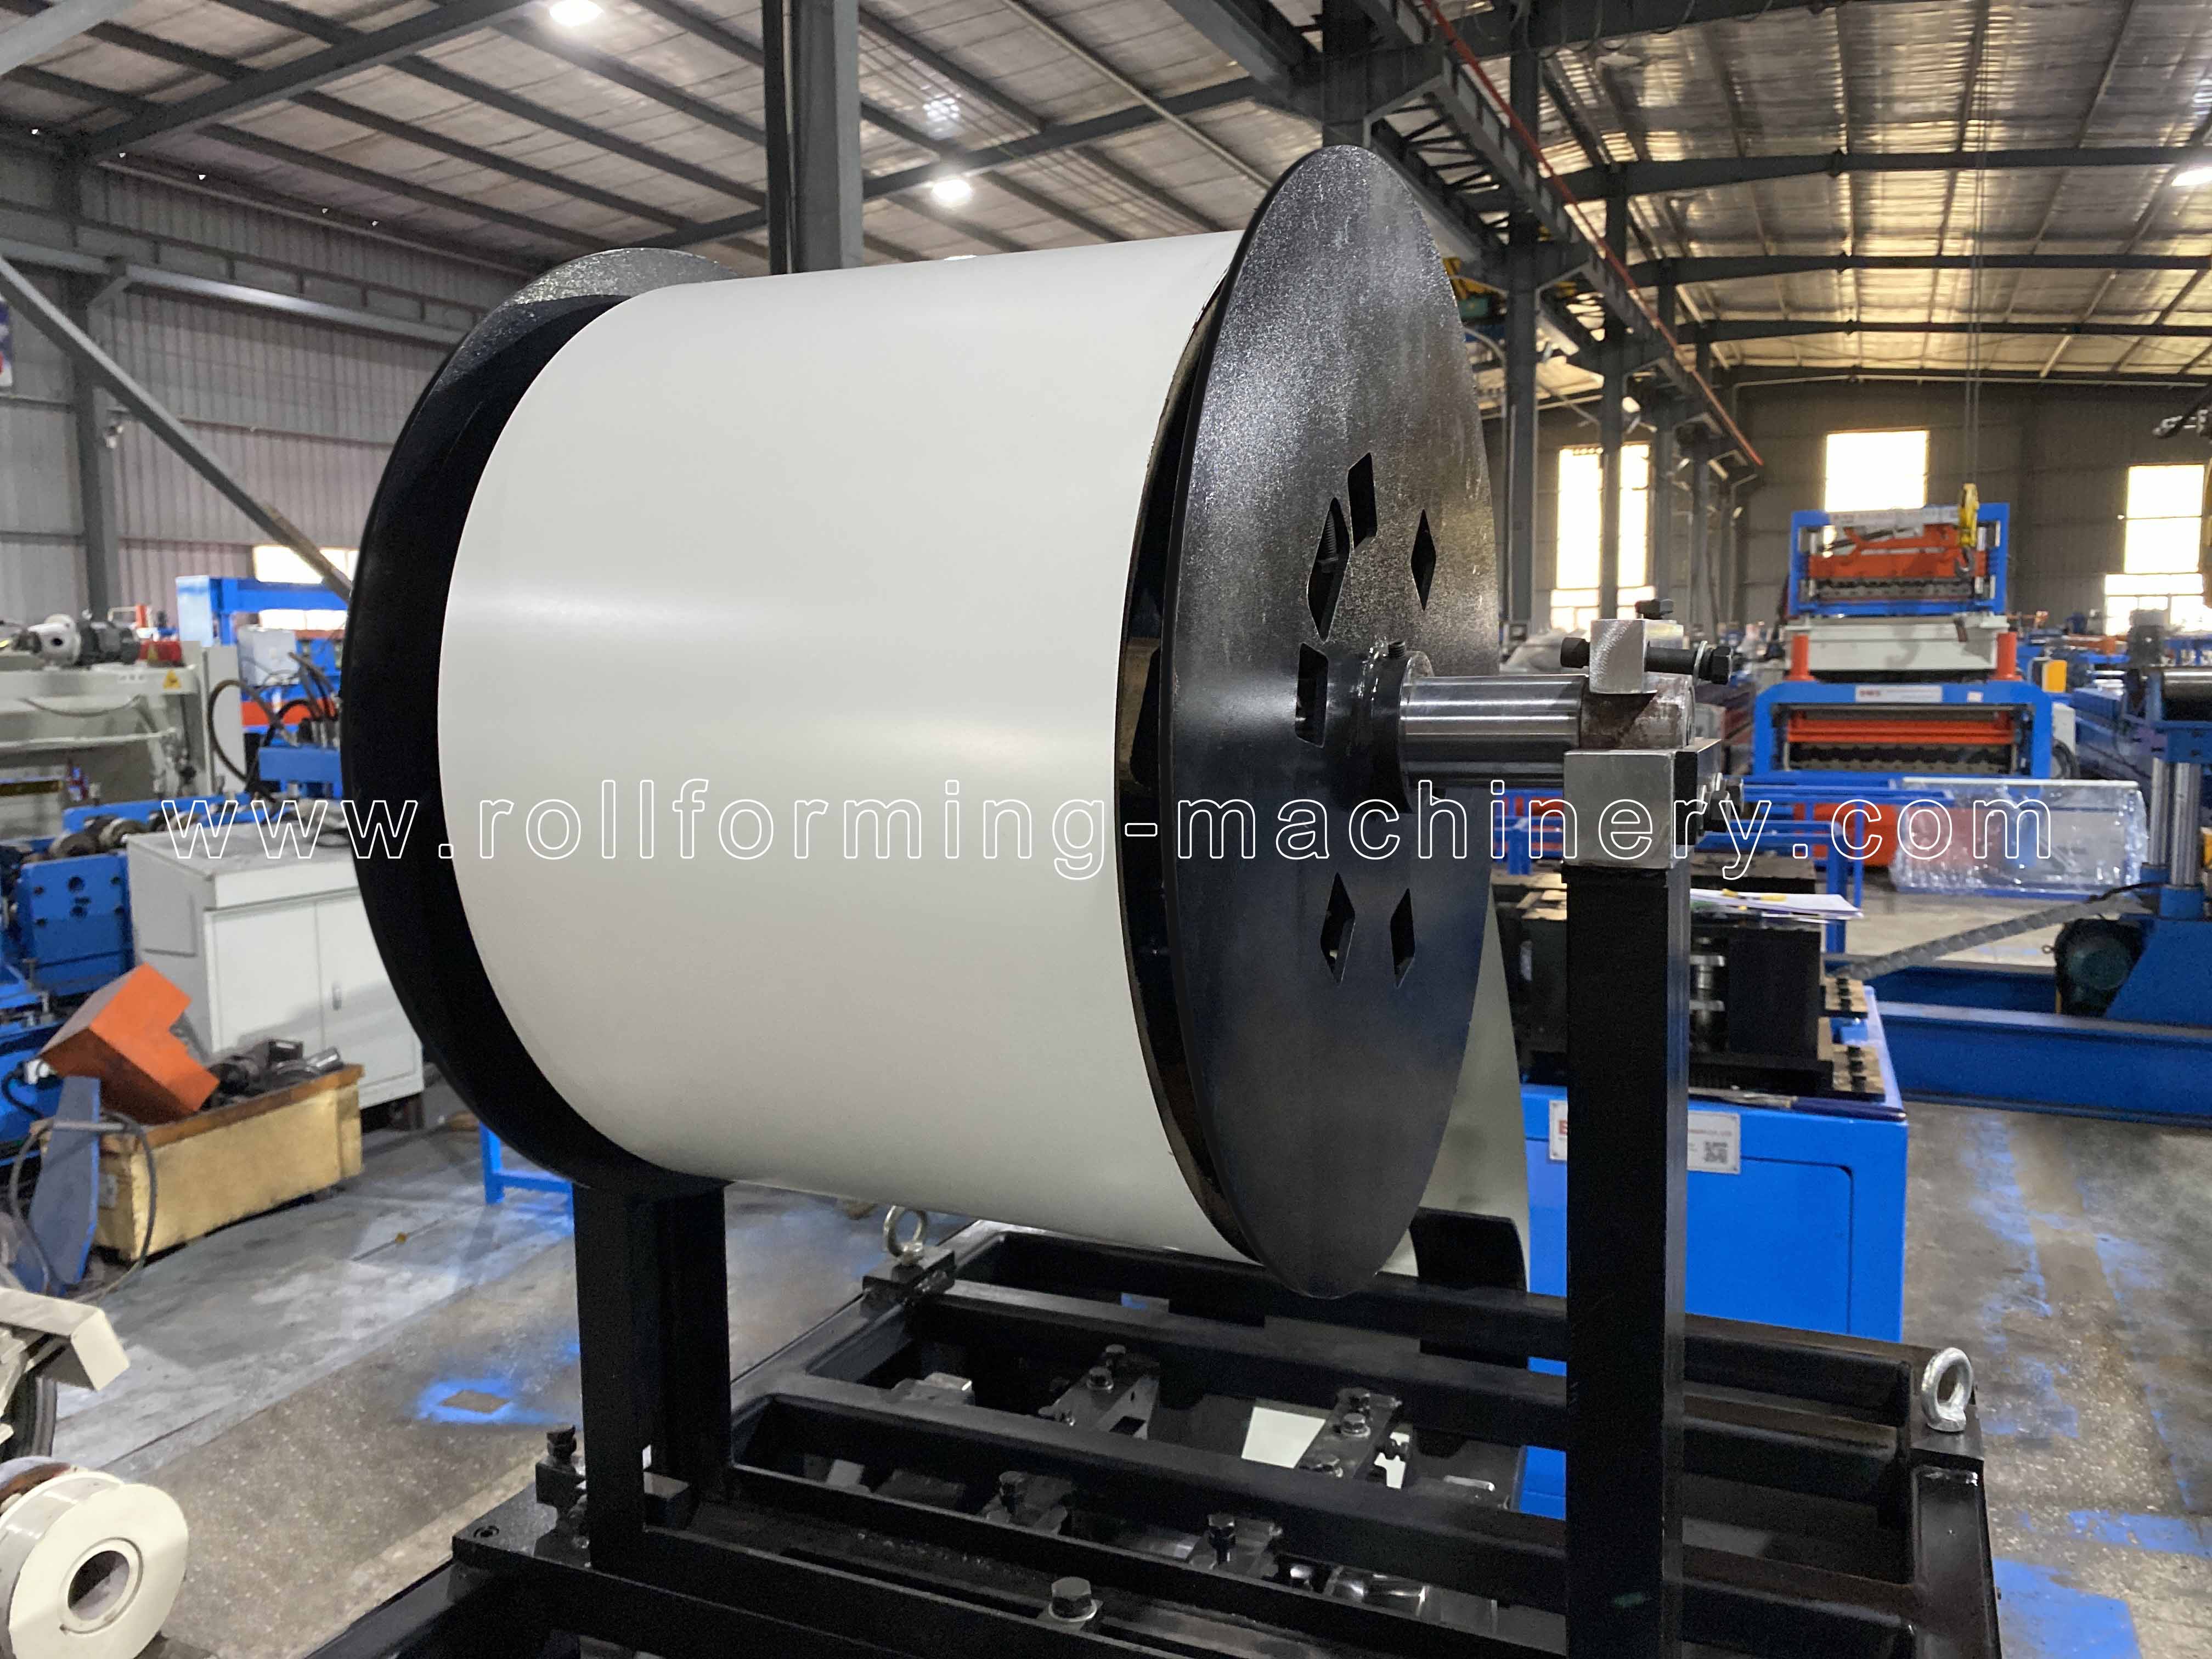
Kongruu la bobenon kaj la ricevan areon
Kompakta bobena aranĝo kaj boben-aŭta aranĝo respondas malsamajn ŝarĝbezonojn. Uzu bobenan mason, dimensiojn kaj la planitan ŝarĝan metodon por kompari ilin.
La laborfluo de Facila Instalado listigas elirejojn. Specifu la subtenan longon kaj aranĝon por via plej longa finita peco, krom la forigo kaj stokado vojo. Enmetu ajnan kroman subtenan ekipaĵon en la citaĵokampo.
Revizu la Gutter-Linion kaj Eliraj Rakoj →Preparado de laborspaco
Preparu la kompletan laborspacon
La maŝinpiedsigno estas nur unu parto de la produktadĉelo. Desegnu la boben-ŝarĝan zonon, nutraĵvojon, servan aliron kaj finitan lenon sur la sama aranĝo.
- Bobena ŝarĝo kaj nutra vicigo Montru bobenon aŭ boben-aŭtan aliron, ŝarĝan ekipaĵon kaj la strian vojon en la gvidilon. Inkluzivi ĉambron por anstataŭigo de bobenoj.
- Eligo, forigo kaj stokado Desegnu la plej longan finitan pecon ĉe la ellasejo. Inkluzivi ĝian subtenon, la portantan itineron kaj kie finitaj aroj estos stakitaj.
- Potenco kaj komisiado provizoj Ŝtata celloko, tensio, ofteco kaj fazo. Aranĝu provan bobenon, hidraŭlikan likvaĵon kie postulas la elektita ekipaĵo, kaj levan helpon por aranĝo.
- Operaciantoj kaj transdono Asignu la homojn, kiuj funkcios kaj konservos la linion. Inkluzivi trejnadon, la maŝin-specifan manlibron kaj la interkonsentitan komisiadon kaj akceptan sekvencon.
Por translokigita aŭ retejo-bazita aranĝo, ripetu la aranĝan revizion por la reala laborpozicio. Revizu la Oftaj Demandoj pri Instalado de BMS por komisiado de enigaĵoj.
Preparaj rimedoj
Rilataj aĉetaj kaj operaciaj rimedoj
Uzu ĉi tiujn rimedojn de BMS por prepari la provon, transdonon de operaciisto kaj subtenamplekso. Apliku la ĝeneralan gvidadon al la defluila maŝino kaj ordigu miksaĵon, kiun vi elektas.
Preparu maŝinan akcepton
La akcepta gvidilo de BMS kovras produktajn dimensiojn, kontinuan provan produktadon, tranĉajn kaj truajn ĵetkubojn, surfacan finaĵon kaj rektecon. Uzu ĝin por konstrui vian defluilon-specifan akceptrekordon.
Legu la Gvidilon pri Akcepto de Malvarma Formanta Maŝino →Planu kontinuecon de operaciisto
La funkciigisto-artikolo klarigas la rolon de edukita dungitaro, rutinajn kontrolojn kaj konatecon kun la formadprocezo. Asignu la respondecajn homojn pri ĉiutaga operacio kaj transdono.
Legu la Gvidilon pri Funkciisto de Malvarma Formiga Maŝino →Revizu instaladon kaj subtenon
La servopaĝo priskribas garantiajn kondiĉojn, eksterlandajn instalajn aranĝojn kaj laŭvolan foran subtenon. Enmetu la elektitajn servojn kaj aĉetajn respondecojn en la interkonsentita ekipaĵa amplekso.
Revizu BMS-Maŝin Servokondiĉojn →Preparu person-profilajn enigojn
La Oftaj Demandoj pri ekipaĵo kovras kutimajn desegnaĵojn aŭ specimenojn kaj preparon de instalado. Komencu ĉi tie por la informoj bezonataj antaŭ diskuto pri profilo kaj agordo.
Legu la Oftaj Demandoj pri Ekipaĵo kaj Instalado de BMS →Demandoj pri produktado
Senjuntaj produktaddemandoj
La maŝino formas rektan defluilon kurita senĉese de bobeno kaj tranĉas ĝin al la postulata longo. Anguloj, finaj ĉapoj, ellasejoj kaj ligoj apartenas al la instalita drenadsistemo. Specifu ĉi tiujn aparte dum difinado de la preta produkto.
Kontinua bobena formado ne establas senhaltan tranĉadon. La linio de Facila Instalado listigas hidraŭlikan poŝtranĉilon kaj PLC-kontrolon; la portebla modelo listigas facilan tondilon. Specifi ĉu manĝado ĉesas por tranĉado kaj kiel formado rekomencas, tiam inkluzivu la tranĉan ciklon en la tempigita prova aro.
Traktu veturilan muntadon kiel apartan instalaĵkampon. Provizu la elektitajn maŝinajn dimensiojn kaj mason, ŝarĝitan bobenan mason, muntan aranĝon kaj operacian provizon por revizio pri instalado. Inkluzivi ŝarĝan aliron, transportan retenon, ebenan laborpozicion kaj subtenon por la plej longa finita kuro.
Listigu la bezonatajn sekcojn kaj dimensiojn sur apartaj desegnaĵoj. Malsamaj longoj povas uzi la saman sekcion; malsama grandeco aŭ formo povas bezoni gvidalĝustigojn, formante ilojn kaj kongruan tranĉan ĵetkubon. Difinu la ilajn kaj ŝanĝajn paŝojn por la proponita profilfamilio en la ekipaĵa amplekso.
La modelo de Facila Instalado ofertas laŭvolajn truojn. Provizu truograndecon, pozicion, tonalton kaj la distancon de la tranĉita fino sur la desegno, kune kun la postulataj defluillongoj. Inkluzivi truitajn pecojn en la provo kaj tranĉfina inspektado.
Inkluzivu la komisionan lokon, trejnadon, provan materialon, levan helpon, vojaĝajn respondecojn kaj elektitan malproksiman subtenon en la ekipaĵa amplekso. BMS publikigas dujaran garantion de sukcesa instalado kaj komisiado ĉe la retejo de la aĉetanto, kondiĉe de ĝusta funkciado kaj bontenado. Revizu la nunaj BMS-servkondiĉoj kune kun tiu amplekso.
Via produktada raporto
Planu vian produktadon de kanaleto kun BMS
Sendu la profilon kaj la mendolongojn, kiujn vi bezonas fari. BMS povas revizii la forman itineron, tranĉi aranĝon kaj ekipaĵamplekson ĉirkaŭ via produktada aranĝo.
Reen al Gutter Machine por Vendo →- Profilo: dimensia desegnaĵo, randaj detaloj kaj ajnaj truoj.
- Bobeno: materialo/grado, dikeco, larĝo kaj bobena grandeco.
- Ordoj: plej mallongaj, tipaj kaj plej longaj longoj; pecoj po aro.
- Pritraktado: eligosubteno, transportado/stokada vojo kaj disponebla aranĝo.
- Ejo: celloko, tensio/frekvenco/fazo kaj laborejo aŭ translokiĝo bezonoj.