


BMS · PRODHIMI I PANELEVE TË KULTIMIT NË UMBËTARË
KULMEVE INDUSTRIALE DHE TREGTARE PËR RRULL FORMUES MAKINAT FORMUARA TË
Prodhimi i paneleve të çatisë i ndërtuar rreth profilit tuaj, spirales dhe listës së prerjeve.
Planifikoni një linjë fikse punëtorie rreth panelit të çatisë që shitni: profilin e saj, bobinën aktuale dhe gjatësinë e porosisë. Krahasoni rrugët e paneleve trapezoidale me tegel në këmbë, fiksim të fshehur dhe industrial, më pas formimin, prerjen dhe marrjen e profilit në listën tuaj të prerjeve.
Filloni me profilin tuaj të panelit të çatisë
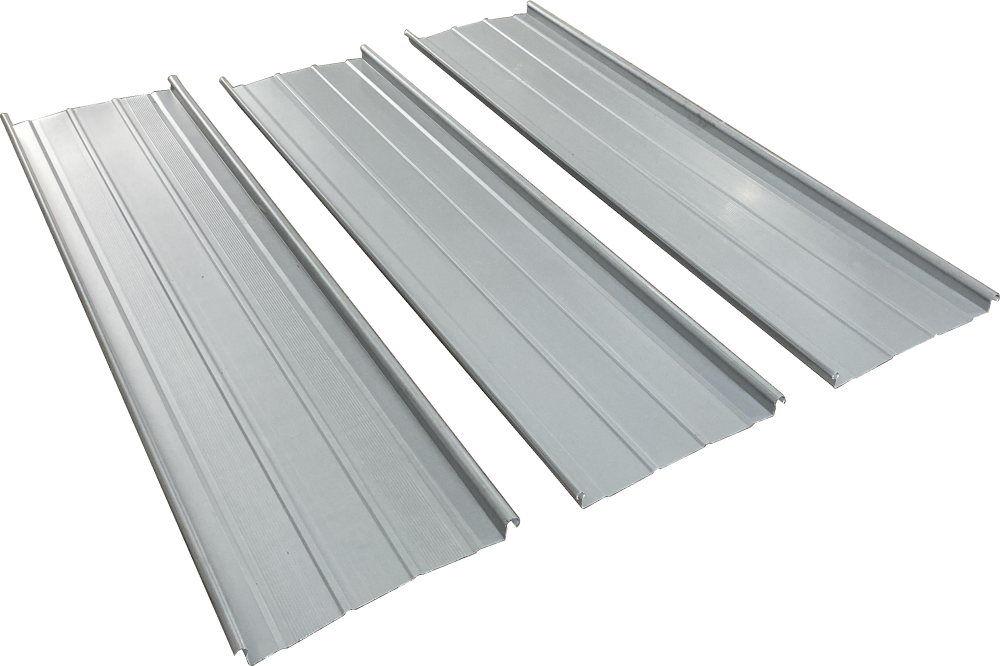
Porositë e paneleve industriale të çatisë mund të kërkojnë fletë trapezoidale ose të valëzuara, panele të qepura mekanikisht ose profile me fiksim të fshehur. Filloni me vizatimin e panelit dhe metodën e lidhjes; çdo familje ka nevojë për konfigurimin e vet të formimit dhe prerjes.
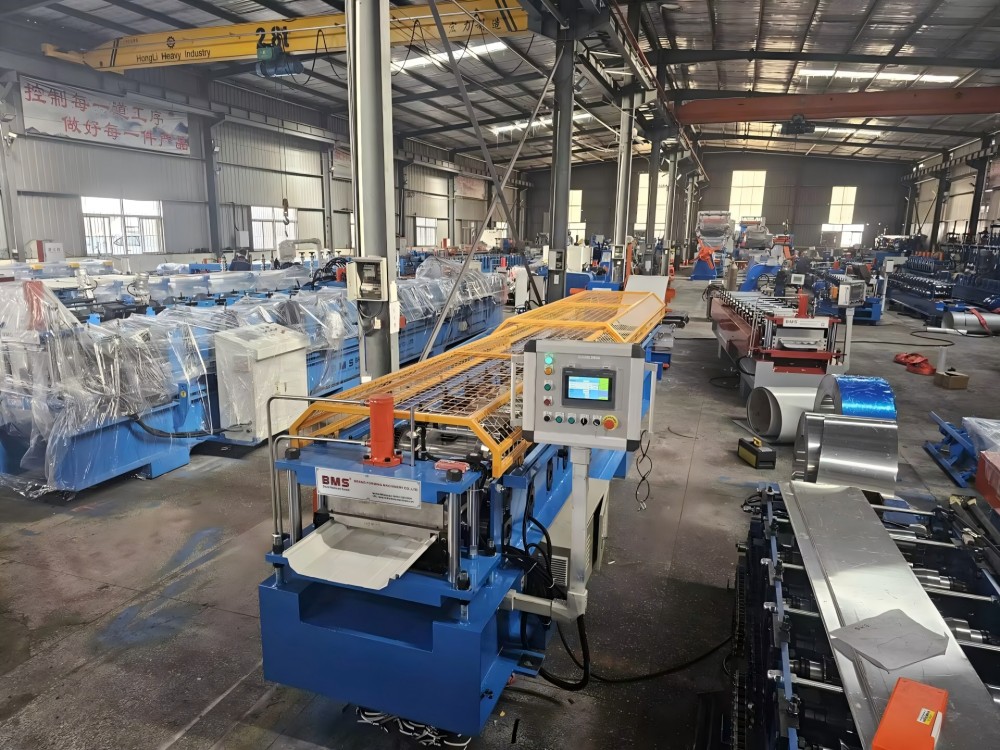
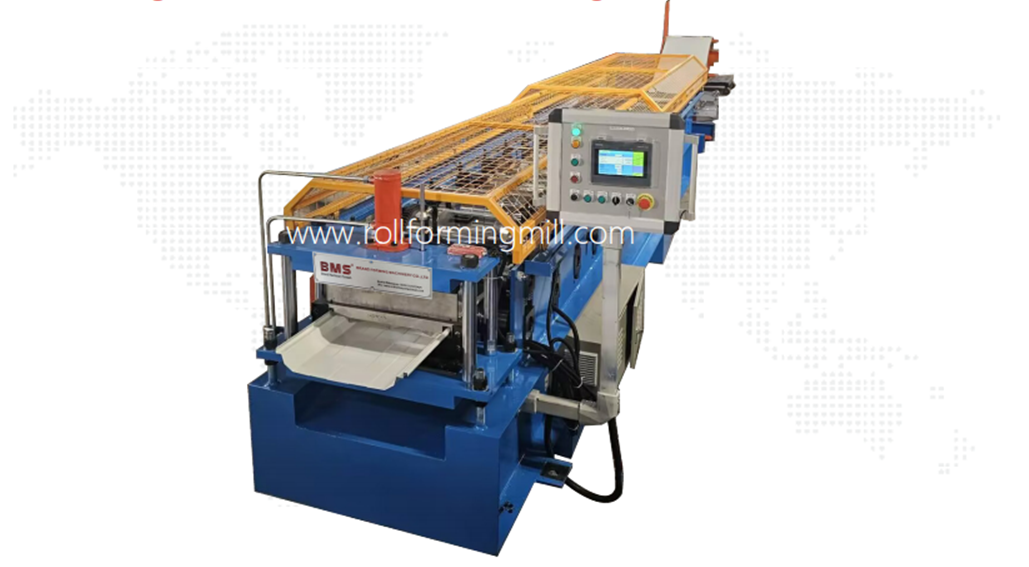
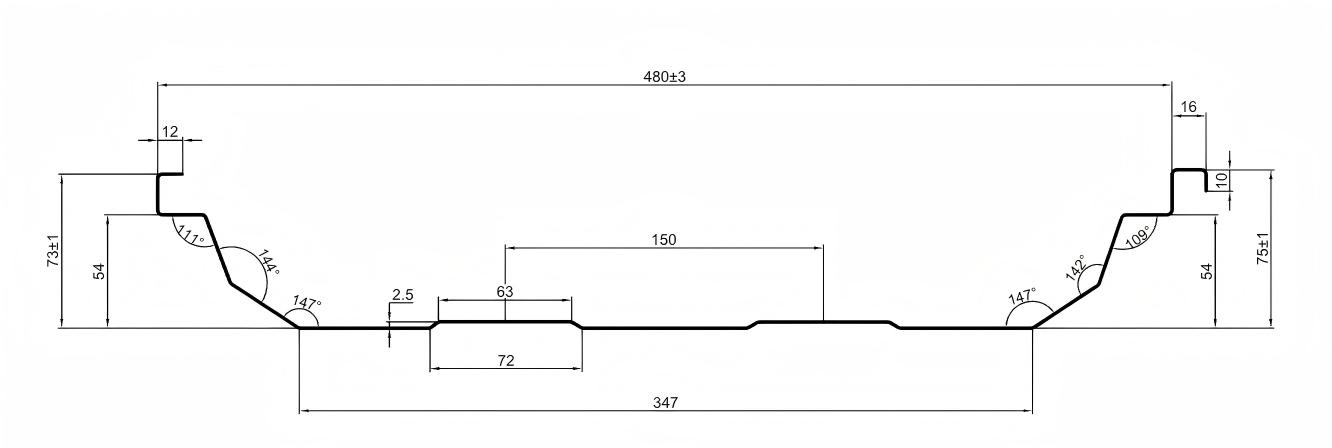
Një makinë për formimin e rrotullave të tegelit në këmbë duhet të përputhet me brinjët e panelit, skajet e çiftëzimit dhe dimensionet e përfunduara. Ilustrimet e makinës dhe të seksionit më poshtë tregojnë këtë familje të profilit.
Tre gjerësi, tre matje
Përdorni vizatimin me një dimension për të lokalizuar brinjët, skajet e çiftëzimit dhe faqen e panelit, me toleranca në pikat e kërkuara matëse.
Gjerësia e ushqimit
Rrip i sheshtë që hyn në makinë. Lejo që materiali të merret nga brinjët dhe skajet lidhëse; gjerësia e ushqimit nuk është mbulim i çatisë.
Gjerësia e përgjithshme e përfunduar
Buza e jashtme me skajin e jashtëm të një paneli të formuar, duke përfshirë gjeometrinë e tij lidhëse. Përdorni pikat matëse të specifikuara në vizatim.
Gjerësia e kapakut
Përsëritja e gjerësisë së instaluar midis pikave ekuivalente në panelet fqinje pasi të jetë bërë lidhja e specifikuar.
Ndryshimi i gjatësisë së prerjes mban të njëjtin seksion. Një brinjë, skaj ose gjerësi paneli tjetër ka nevojë për rishikimin e veta të veglave dhe pjesëve të çiftëzimit.
Ndryshimi i gjatësisë apo ndryshimi i seksionit?
- Ndryshimet e gjatësisë ose sasisë
- Mbani seksionin dhe materialin e miratuar. Rishikoni frekuencën e prerjes, kontrollin e gjatësisë, marrjen dhe sasitë e paketimit.
- Ndryshimet e gjerësisë së brinjëve, skajeve ose panelit
- Rishikoni veglat e rrotullimit, udhëzuesit, formën e prerësit dhe pjesët e çiftëzimit. Një cilësim i gjatësisë së prerjes nuk mund të krijojë një seksion tjetër kryq.
- Vrimat ose pikat ndryshojnë
- Përcaktoni formën e veçorisë dhe të dhënat e pozicionit të saj përgjatë panelit. Kjo ndryshon funksionimin, mjetet dhe kërkesat e kontrollit.
- Ndryshimet e materialit ose veshjes
- Rivlerësoni kërkesat për formimin, prerjen dhe sipërfaqen me të dhënat aktuale të spirales dhe një mostër përfaqësuese.
Përfshi trashësinë, shkallën, rendimentin dhe të dhënat e tërheqjes, veshjen dhe gjerësinë e ushqimit në rishikimin e parë. Një profil që përputhet me kushte të ndryshme mbështjelljeje mund të kërkojë një vlerësim të ndryshëm formimi ose prerjeje.
Sistemet e profilit që ne formojmë
BMS furnizon vegla pune për profilet e aluminit dhe çelikut Al-Mg-Mn në stilet e mëposhtme. Përputhni seksionin, ndërfaqen e klipit dhe metodën e mbylljes me vizatimin e projektit.
- Kalzip
- Lysght
- BEMO
- Kingspan
- Cherng Ji
- LPK
- NTM SSH Multipro
- Zamil
Një referencë stili identifikon profilin për t'u zhvilluar; asambleja e zgjedhur e çatisë ka nevojë ende për lidhjen e saj dhe dëshmitë e performancës.
Planifikoni lidhjen e panelit
Skajet e formuara, paneli fqinj, kapëset dhe mënyra e mbylljes duhet të përshtaten së bashku. Vetëm një emër i shtresës nuk është një kontroll i përputhshmërisë.
Përputhni lidhjen e plotë
Rishikoni të dy skajet e panelit me kapësen, kapësin dhe detajet mbështetëse të specifikuara. Mbani vizatimet dhe pjesët e çiftëzimit në të njëjtin rishikim; një panel i lirshëm nuk tregon bashkimin e plotë.
Identifikoni se si mbyllet nyja
Lidhjet e këputura dhe shtresat e mbyllura mekanikisht përdorin gjeometri të ndryshme dhe procese instalimi. Aty ku kërkohet mbyllja mekanike, përshtatni mjetin dhe metodën me atë sistem dhe kontrolloni një mostër përfaqësuese të bashkuar.
Mbani të ndara formimin dhe instalimin
Rolet formues bën panelin; pajisjet e instalimit i bashkojnë ose e mbyllin sipas udhëzimeve të sistemit të çatisë. Performanca e erës dhe e ujit vlerësohet për montimin e plotë të çatisë.
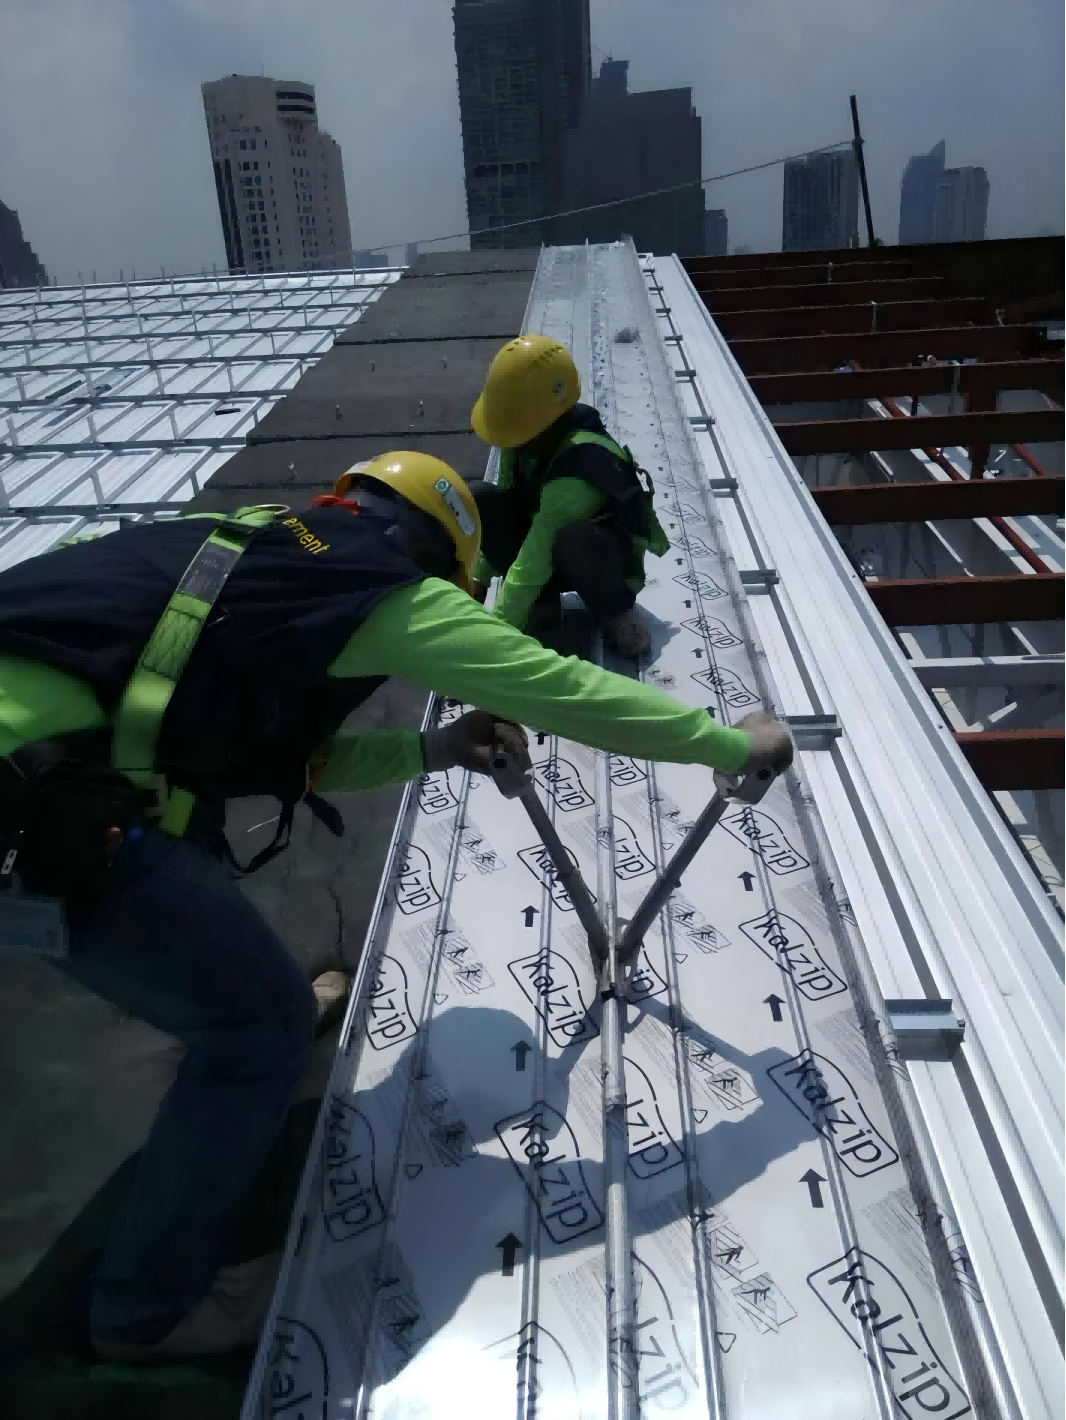
Përdorni detajet e tegelit, materialin dhe procesin e specifikuar të mbylljes për të zgjedhur pajisjet e instalimit.
Udhëzues për zgjedhjen e mbulesës së çatisë BMS430 Kapëse çatie: me dy rrotullime ose me tre rrotullime
BMS furnizon qepëse me dy rrotullime dhe tre rrotullime 430. Të dy përdorin fuqi njëfazore 220 V, një motor 2,2 kW, një diapazon të deklaruar të trashësisë së mbylljes prej 0,6–1,6 mm dhe një shpejtësi mbylljeje 16–22 m/min.
Kapëse me tre rrotulla 430
370 × 330 × 550 mm · 26 kg.
Kapëse me dy rrotulla 430
210 × 280 × 380 mm · 15 kg.
Përputhni rulat e veglës dhe sekuencën e mbylljes me shtresën, aliazhin, veshjen dhe trashësinë e materialit të specifikuar. Këto janë specifikime të veglave të instalimit, të ndara nga shpejtësia e formimit të rrotullës.
Zgjidhni rrugën tuaj të prodhimit
Furnizimi i fabrikës funksionon kur punishtja mund të formojë, marrë dhe dërgojë porosinë aktuale. Logjistika me panele të gjata ose kërkesa e rrallë mund ta bëjnë një rrugë tjetër më praktike.
Krahasoni të njëjtin rend
prodhimi në fabrikë Seksionet e synuara të përsëritura, burimet e punëtorisë dhe kontrolli i planifikimit të prodhimit.
Inventari i bobinave, marrja, paketimi dhe transporti duhet të mbështesin gjatësitë e porositura.
Krahasoni shpërndarjen tuaj të gjatësisë dhe frekuencën e kërkesës me një plan urbanistik që ndjek panelet nga punëtoria deri në ngarkim.
Panele të blera Punë me frekuencë të ulët ose porosi që nuk justifikojnë burime të dedikuara për formimin dhe trajtimin.
Kontrolloni profilin e furnizuesit dhe shtrirjen e materialit, kohën e prodhimit, kufijtë e dorëzimit dhe rrezikun e dëmtimit gjatë trajtimit.
Merrni një ofertë të panelit të dorëzuar për të njëjtin seksion, spirale, sasitë dhe datat e dorëzimit.
Marrja me qira ose formimi i vendit Prodhimi i kantierit mund të zvogëlojë kufizimet e transportit me panele të gjata kur pajisjet dhe vendndodhja janë të përshtatshme.
Vlerësoni disponueshmërinë e makinës, aksesin në terren, shërbimet, ekuipazhin, hapësirën e marrjes dhe kushtet e motit.
Bazojeni krahasimin në një konfigurim të identifikuar të makinës dhe në kushtet aktuale të punës së sitit.
Balanconi kërkesën me dërgimin
Një kostume rrokullisje qepjeje në këmbë në fabrikë, përsërit punën e profilit kur stoku i mbështjelljes, puna, planifikimi dhe burimet e dërgimit mbështesin porosinë. Panelet e gjata ende kanë nevojë për hapësirë, mbrojtje dhe transport të përshtatshëm.
Panelet dhe pajisjet e blera të përshtatshme për formimin e vendit mund të plotësojnë prodhimin në fabrikë. Krahasoni kostot dhe logjistikën për përzierjen aktuale të porosive; nuk ka volum universal ose prag kthimi.
Një konfigurim BMS për prodhimin e sitit
BMS mund të konfigurojë linjat e shtresave në këmbë në kontejnerë 20 ft ose 40 ft si fabrika të lëvizshme të formimit të rrotullave. Për hapje shumë të gjata të çatisë ose gjeometri komplekse, prodhimi pranë zonës së instalimit mund të reduktojë transportin e panelit të përfunduar dhe trajtimin e përsëritur.
Krahasoni paraqitjen e kontejnerit, aksesin, furnizimin me energji elektrike, ekuipazhin dhe rrugën e marrjes me opsionin e fabrikës. Koordinoni prodhimin me instalimin; makina e punishtes e ilustruar në këtë faqe është një konfigurim i veçantë.
Eksploroni prodhimin e paneleve të çatisë me bazë kontejneri BMSKonfigurimet e bazuara në kontejnerë
Kthejeni listën tuaj të prerjes në një plan prodhimi
Specifikoni një makineri të panelit të qepjes në këmbë kundrejt listës së prerjeve: rishikimi i panelit dhe materialit, gjatësitë e përfunduara, sasitë dhe çdo veçori e pozicionuar. Metrat total të barabartë mund të nënkuptojnë punë shumë të ndryshme të prerjes dhe trajtimit.
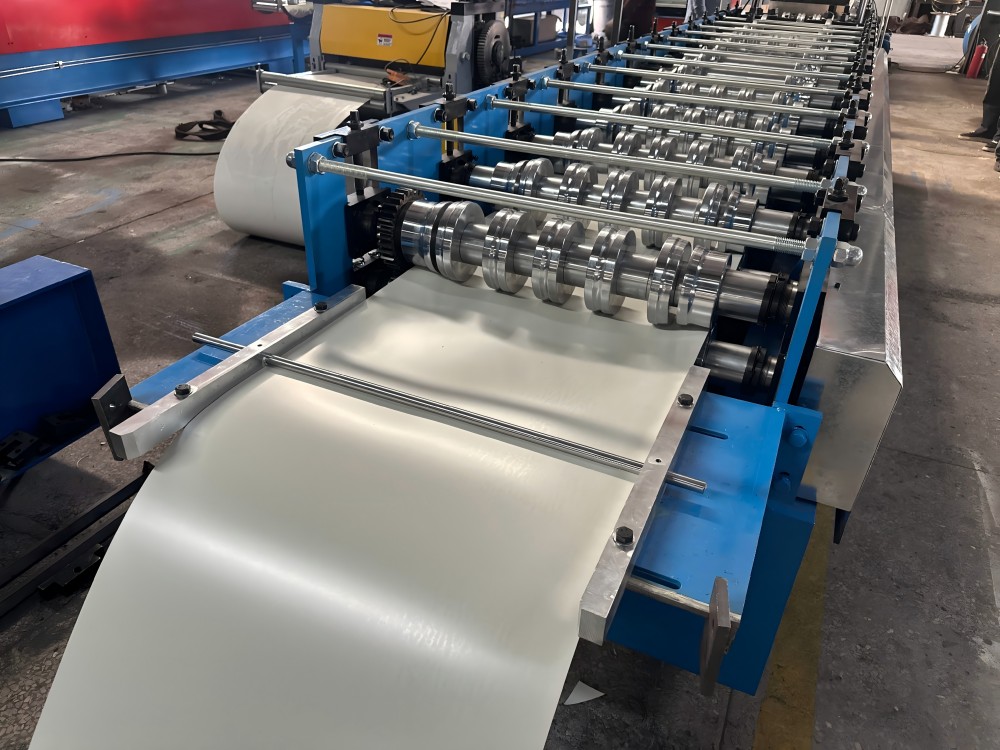
01
Të ushqyerit
Drejtoni shiritin e specifikuar në vijë. Përputhni gjerësinë e furnizimit, udhëzuesit e hyrjes dhe fitimin e spirales me materialin dhe vizatimin e panelit.
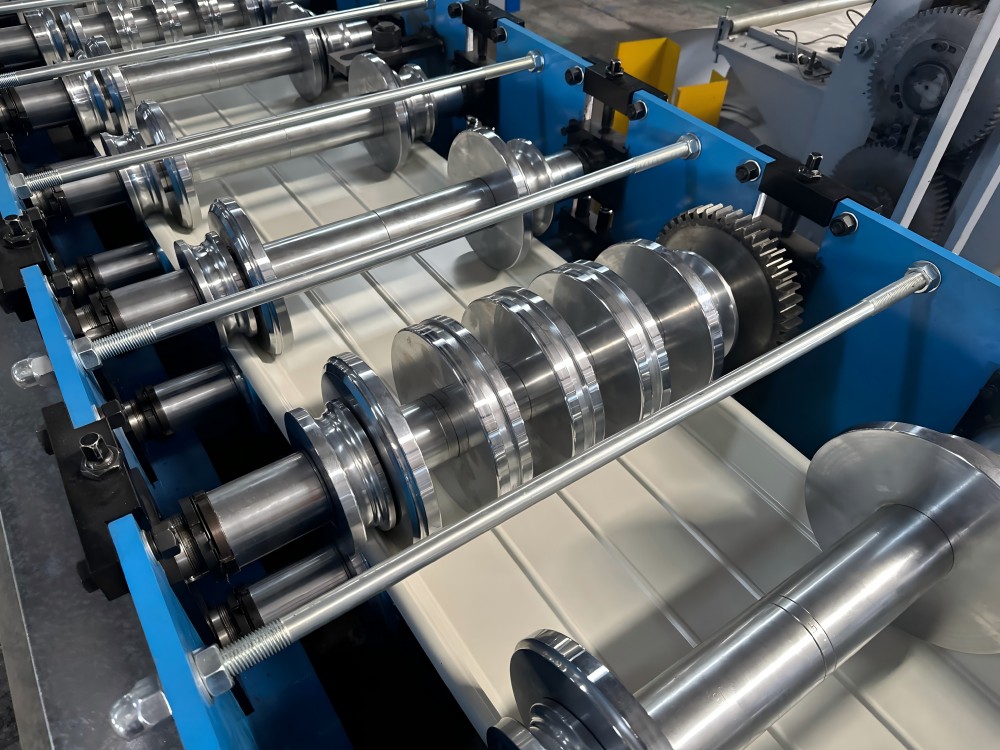
02
Kërkesat e veçorive
Nëse porosia ka nevojë për vrima ose pika, specifikoni formën, ndarjen dhe të dhënat e fundit ose të veçorive. Veglat e zgjedhura, vendndodhjen e funksionimit dhe kontrollet duhet të mbështesin këto kërkesa.
03
Formimi dhe Prerja e Profilit
Rrotullat krijojnë seksionin; një prerje profili hidraulik (pas prerjes) e pret atë në gjatësi. Gjeometria e tehut të saj ndjek profilin e formuar për të mbështetur skajet në këmbë gjatë prerjes, duke ndihmuar në parandalimin e kolapsit të tyre. Kontrolloni prerjen në spiralen e zgjedhur dhe identifikoni se cilat operacione ndalojnë linjën.
Shikoni një linjë BMS YX65-430 në funksionim
Ndiqni shiritin përmes udhëzuesve të ushqimit, duke formuar rula dhe zonën e prerjes së daljes. Ky konfigurim YX65-430 tregon se si paneli merr formë përgjatë vijës.
Makina e treguar formon profilin YX65-430. Krahasoni rregullimin e procesit të tij me gjeometrinë dhe operacionet e kërkuara për panelin tuaj.
Mbani çdo linjë porosie të gjurmueshme
Rishikimi i vizatimit · referenca e spirales · gjatësia e përfunduar · sasia · vizatimi i veçorive dhe data · shenja e grupit ose paketimit.
Ndani gjatësi ose veçori të ndryshme në linjat e tyre. Shumë pjesë të shkurtra shtojnë ngjarjet e prerjes dhe trajtimit; panelet e gjata mund të bëjnë marrjen, inspektimin ose paketimin e funksionimit kufizues.
Planifikoni punën, pastaj kontrolloni panelin
Çdo ndryshim ndikon në veglat, planifikimin ose trajtimin. Vendosni kërkesën e përputhjes së inspektimit përpara prodhimit.
Rishikimi i profilit dhe materialit
Përputhni rrotullat, udhëzuesit dhe prestarin me kushtet e rishikimit të vizatimit dhe spirales.
Verifikoni identitetin e seksionit që rezulton, dimensionet kritike dhe përfundimin e sipërfaqes.
Gjatësitë, sasitë dhe sekuenca e grupeve
Vendosni frekuencën e prerjes dhe sekuencën e grupeve, me marrëveshjet e marrjes dhe shenjat e paketimit për çdo linjë porosie.
Barazoni gjatësitë dhe sasitë e paneleve të pranuara me të njëjtën listë të prerjeve.
Vrimat/nocat dhe të dhënat e pozicionit
Specifikoni veglat e veglave, rendin e funksionimit, kontrollet dhe pozicionin në lidhje me skajet e prera.
Matni formën dhe vendndodhjen e vrimës ose pikës nga e njëjta bazë e specifikuar.
Lakim ose ndryshim i gjerësisë
Përcaktoni formën përfundimtare për së gjati dhe çdo ndryshim të gjerësisë në mënyrë që vlerësimi i procesit të përfshijë ndërfaqe të përshtatshme të hyrjes dhe daljes.
Vlerësoni gjeometrinë që rezulton dhe përshtatjen e lidhjes në një mostër përfaqësuese.
Ndërtoni procesin për panele të lakuara dhe të ngushta
BMS furnizon pajisje lakuese automatike për ndryshimin e madhësisë me aftësi konike dhe pajisje automatike për prerjen e fletëve të ngushta. Lakorja ndryshon formën për së gjati; konikimi ndryshon gjerësinë e zhvilluar. Një cilësim i gjatësisë së prerjes nuk mund të krijojë asnjë gjeometri.
Makinë lakimi YX65-230/600
Gama e përpunimit e rregullueshme 230–600 mm ; 0,8–1,2 mm alumini; 18 m/min; 2.2 kW.
Fletë prerëse automatike me konik
deri në 1300 mm ; Gjerësia e përpunimit Al-Mg-Mn 0,76–1,2 mm ose çeliku me ngjyrë 0,3–0,7 mm; 18 m/min.
Përputhni operacionet Lakim dhe Taper
Makina lakuese YX65-230/600 përdor rula Cr15 të trajtuar me nxehtësi me veshje me krom të fortë. Prerësja e fletëve të ngushta ka një ndryshim të deklaruar të gjerësisë deri në 150 mm mbi 1 m.
Përcaktoni lakimin ose konikimin e përfunduar, vizatimin e zhvillimit të shiritit, kërkesat e tegelit dhe kontrollet e mostrës së bashkuar. Ndërfaqet e prerjes, formimit, lakimit dhe marrjes së koordinatave rreth asaj gjeometrie; paketa e zgjedhur e pajisjeve përcakton sekuencën e procesit.
Përputhni spiralen me profilin e panelit tuaj
Konfigurimet BMS YX65 formojnë çelikun me ngjyra dhe aluminin Al-Mg-Mn. Zgjidhni materialin, trashësinë, shkallën e rendimentit dhe seksionin së bashku, më pas vlerësoni mostrat përfaqësuese të spirales kundrejt gjeometrisë dhe përfundimit të kërkuar.

Si ndikojnë vetitë e spirales në linjë
- Shkalla, trashësia dhe forca
- Nota dhe forca ndikojnë në formimin dhe kthimin e pranverës. Krahasoni veçmas të dhënat e rendimentit dhe të tërheqjes me seksionin e synuar, trashësinë dhe spiralen e provës.
- Veshja, sipërfaqja dhe gjerësia e furnizimit
- Specifikoni veshjen metalike ose bojë, kriteret e përfundimit dhe gjerësinë e sheshtë të furnizimit. Ato prekin udhëzuesit, kontaktin e veglave, skajet e prera dhe inspektimin e mostrës.
- Ngarkimi dhe shlyerja e spirales
- Madhësia e pajisjeve ndihmëse dhe ndërfaqet e saj rreth:
- Masa e bobinës dhe diametrat brenda/jashtë
- Metoda e ngarkimit dhe kërkesat e pagesës
Kur spiralja ka nevojë për prerje
Për spirale më të gjerë se shiriti i kërkuar i ushqimit, planifikoni një furnizim të veçantë të prerjes ose proces përgatitjeje. Përputhni gjerësinë e çarjes me vizatimin e panelit përpara se të formoni.
Kur materiali ndryshon
Alumini Al-Mg-Mn është pjesë e fushës së materialit YX65 të paraqitur më poshtë. Një aliazh ose temperament i ndryshëm, bakër, çelik me rezistencë më të lartë ose një trashësi jashtë konfigurimit të zgjedhur ka nevojë për një rishikim të materialit dhe veglave. Trashësia e ngjashme vetëm nuk përcakton përshtatshmërinë.
| Parametri | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Materiali i aplikueshëm | Çeliku me ngjyra (GI/PPGI/PPGL); Al-Mg-Mn alumini | Çeliku me ngjyra (GI/PPGI/PPGL); Al-Mg-Mn alumini | Çeliku me ngjyra (GI/PPGI/PPGL); Al-Mg-Mn alumini |
| Trashësia ngjyrë-çelik | 0,4-0,80 mm | 0,4-0,80 mm | 0,4-0,80 mm |
| Trashësia Al-Mg-Mn | 0,8-1,2 mm | 0,8-1,2 mm | 0,8-1,2 mm |
| Fortësia e rendimentit / shkalla | Çeliku: G300 ose G550; alumini: aliazh i zgjedhur dhe temperament | Çeliku: G300 ose G550; alumini: aliazh i zgjedhur dhe temperament | Çeliku: G300 ose G550; alumini: aliazh i zgjedhur dhe temperament |
| Gjerësia e kapakut | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Gjerësia e furnizimit | Gjerësia e shiritit të zhvilluar për vizatimin e profilit të zgjedhur | Gjerësia e shiritit të zhvilluar për vizatimin e profilit të zgjedhur | Gjerësia e shiritit të zhvilluar për vizatimin e profilit të zgjedhur |
| Stacionet | 14 ose 17, sipas konfigurimit | 14 ose 17, sipas konfigurimit | 14 ose 17, sipas konfigurimit |
| e formimit Shpejtësia e | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| të motorit kryesor | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| formimit | Prerje e profilit hidraulik; Cr12MoV, i trajtuar me nxehtësi | Prerje e profilit hidraulik; Cr12MoV, i trajtuar me nxehtësi | Prerje e profilit hidraulik; Cr12MoV, i trajtuar me nxehtësi |
| prerës | H400 ose H450, sipas konfigurimit | H400 ose H450, sipas konfigurimit | H400 ose H450, sipas konfigurimit |
| Trupi | Makinë lakuese me aftësi konike; prerëse fletësh të ngushta; qepëse e përshtatshme për çati | Makinë lakuese me aftësi konike; prerëse fletësh të ngushta; qepëse e përshtatshme për çati | Makinë lakuese me aftësi konike; prerëse fletësh të ngushta; qepëse e përshtatshme për çati |
Lëvizni krahasimin horizontalisht në ekranet më të vogla. Gjerësia e kapakut është zgjedhje e profilit, jo gjerësia e shiritit të furnizimit ose një premtim që një grup veglash bën çdo seksion. Zgjidhni paraqitjen me 14 ose 17 stacione, kornizën dhe pajisjet e përshtatshme si konfigurim. Vlerësimi i motorit 7,5 kW është i ndarë nga kërkesa elektrike e linjës totale.
Matni rezultatin në porositë që kryeni
Përdorni produktin e pranuar gjatë kohës së caktuar të grupit për të vlerësuar prodhimin. Konfigurimet YX65-430 dhe YX65-300/400/500/600 kanë një specifikim të shpejtësisë së formimit 20–25 m/min; YX65-418 është 18–20 m/min. Kjo përshkruan formimin e lëvizjes, panele të papranuara në orë.
Vendosni fillimin dhe mbarimin
Identifikoni vizatimin, spiralen, konfigurimin, listën e prerjeve dhe madhësinë e grupit. Bini dakord nëse koha fillon me punën e mbështjelljes/konfigurimit ose me panelin e parë të prodhimit dhe nëse përfundon në prerje, inspektim ose dorëzim të paketuar.
Përdorni të njëjtin kufi për çdo krahasim. Regjistroni kohën e formimit veçmas nga koha e kaluar e grupit.
Ndalesat e regjistrimit dhe punët e mbivendosura
Ndalesa e prerjes/shpimit të regjistrave, ndryshimet e bobinave, cilësimet, defektet dhe pritjet për marrjen ose paketimin. Regjistroni kohën aktuale të fillimit dhe përfundimit të ngjarjes; disa inspektime dhe trajtime mund të mbivendosen në prodhimin.
Mbani një rekord të kohës së kaluar për grupin. Përmbledhja e detyrave të mbivendosura do të numëronte të njëjtat minuta dy herë.
Numëroni vetëm rezultatet e pranuara
Ndani pjesët e provës dhe pjesët e refuzuara nga panelet e pranuara. Për gjatësitë e përziera, totali i sasisë së pranuar × gjatësisë së përfunduar për secilën linjë porosie.
Ndani njehsorët e pranuar me orët e kaluara, ose numrin e pjesëve të pranuara me të njëjtat orë të kaluara për copa/orë. Mbani të dhënat e refuzimit dhe ndalimit me rezultatin.
Krahasoni porositë me gjatësi të përzier nën të njëjtin kufi kohor: shkurtimet e shpeshta dhe marrja e paneleve të gjata mund të ndryshojnë prodhimin me të njëjtën shpejtësi formimi. Përcaktoni rrjedhën e pranimit
Lëvizni panelet e gjata nëpër punëtorinë tuaj
Planifikoni panelin e përfunduar më të gjatë përmes të gjithë rrugës nga punishtja në dorëzim. Gjurma e makinës është vetëm një pjesë e asaj kërkese hapësire.

Mbështetni panelin përtej prerësit
-
Kontrolloni rrugën e plotë
Hartoni zonën e daljes nga linja, mbështetjen dhe inspektimin, pikat e transferimit, ruajtjen e përkohshme, paketimin dhe ngarkimin. Kontrolloni dyert dhe kthesat.
-
Madhësia e marrëveshjes marrëse
Përputhni pajisjet mbështetëse, personelin dhe trajtimin me gjatësinë, masën, ngurtësinë dhe përfundimin e panelit. Caktoni gjatësinë maksimale të panelit që mund të marrë marrëveshja.
-
Planifikoni paketimin dhe dërgimin
Përcaktoni mbrojtjen e paketave, ngarkimin dhe marrjen në destinacion. Përfshini çdo pirun të kërkuar ose grumbullues automatik në fushën e furnizimit.
kur hapësira ndryshon itinerarin
- Paneli më i gjatë nuk mund të pastrojë daljen
- Të ndryshojë hapësirën ose orientimin e marrjes, ose të rivlerësojë rrugën e prodhimit përpara se të porosisë paraqitjen.
- Inspektimi ose paketimi mban lart linjën
- Rishikoni mbështetjen, transferimin e burimeve dhe rrjedhën e grupit/paketës së bashku me provën e prodhimit.
- Paketa nuk mund të arrijë automjetin ose destinacionin.
- Rivizitoni dyert, pikat e kthesës, mënyrën e ngarkimit, transportin dhe kushtet e dorëzimit të destinacionit.
Nëse transporti kufizon gjatësinë e panelit që mund të dorëzoni, krahasoni furnizimin e fabrikës me pajisjet e përshtatshme për formimin e vendit. Shihni krahasimi prodhim-vend.
Kontrolloni cilësinë e panelit të përfunduar
Pranoni panelet sipas dimensioneve të përcaktuara, kritereve të përfundimit dhe lidhjes duke përdorur spiralen aktuale dhe një porosi përfaqësuese. Bini dakord për kushtet e marrjes së mostrave dhe matjes përpara provës.
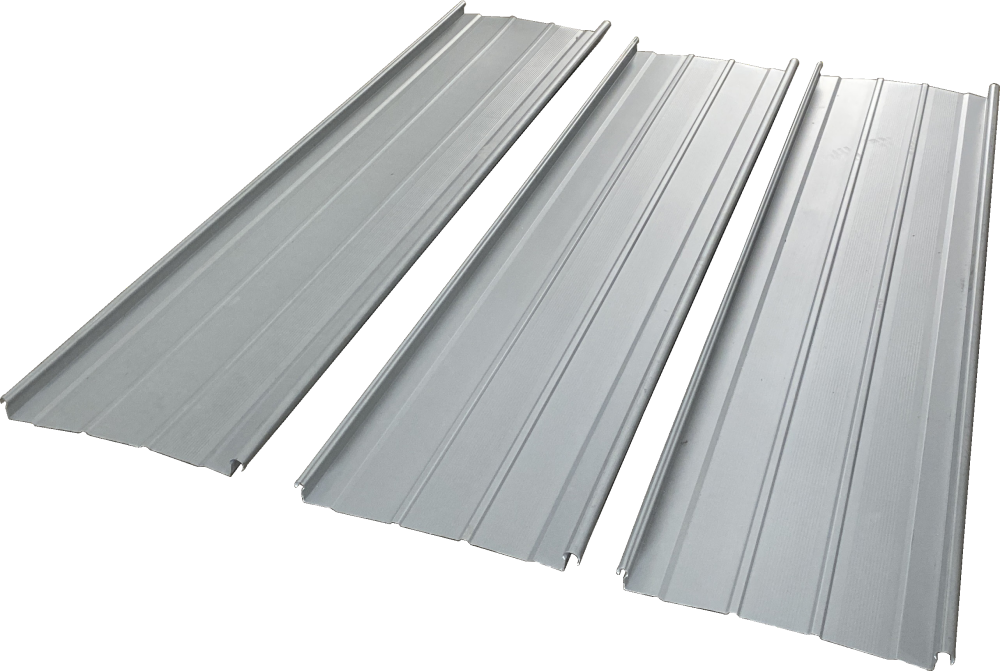
Mbani kampionin me të dhënat e tij të prodhimit
Lidhni çdo mostër me rishikimin e vizatimit, specifikimin e spirales, konfigurimin e makinës dhe linjën e porosisë. Regjistroni dimensionet dhe pozicionet e veçorive si matje; përdorni fotografi për të dokumentuar pamjen e dukshme.
Përcaktoni
gjeometrinë e seksionit të kontrolleve të panelit
Matni seksionin kundrejt rishikimit të vizatimit të rënë dakord dhe të dhënave të tij, pikave të matjes dhe tolerancave. Specifikoni instrumentet dhe marrjen e kampioneve përpara ekzekutimit.
Mbani matjet e mostrës dhe seksionit të identifikuar. Pronari i vizatimit, furnizuesi i linjës dhe rishikuesi i QC duhet të bien dakord për metodën e inspektimit.
Gjatësia dhe veçoritë e pozicionuara
Kontrolloni gjatësinë e panelit dhe pozicionet e vrimave ose niveleve nga fundi i listës së prerjes dhe të dhënat e veçorive, duke përdorur veglat e konfiguruara dhe metodën e matjes të rënë dakord.
Regjistroni gjatësitë e pranuara, sasitë dhe pozicionet e veçorive sipas linjës së porosisë. Prodhimi dhe QC kanë nevojë për të njëjtat referenca të dhënash.
Pritja e skajit dhe e sipërfaqes
Inspektoni skajet dhe sipërfaqet e prera në gjatësi përfaqësuese të bëra nga spiralja aktuale. Krahasoni spiralen dhe panelin e formuar me kriteret e dakorduara të skajit dhe përfundimit.
Mbani ato krahasime dhe vëzhgime. Blerësi përcakton përfundimin e kërkuar; plani i pranimit identifikon se kush e rishikon atë.
Drejtësia dhe trajtimi
Vlerësoni drejtësinë në fazën e prodhimit të rënë dakord, duke treguar se si paneli mbështetet dhe vëzhgohet. Mbani një panel përfaqësues dhe historinë e tij të trajtimit.
Prodhimi, trajtimi dhe QC duhet të identifikojnë fazën në shqyrtim në mënyrë që efektet e formimit dhe trajtimit të mund të hetohen veçmas.
Përshtatja e lidhjes
Mblidhni një mostër me panelin fqinj të specifikuar, pjesët e çiftëzimit dhe metodën e mbylljes. Pronari i sistemit ose ndërfaqes përcakton kriteret e përshtatjes dhe mbylljes.
Identifikoni dhe ruani mostrën e bashkuar me pjesët dhe metodën e përdorur. Rezultati i tij vlen për atë ndërfaqe.
Kur një mostër nuk përputhet
- Një skaj ose bashkim nuk përshtatet
- Krahasoni të njëjtin rishikim të vizatimit/sistemi, matjet aktuale të panelit, veglat e punës, bobinën dhe pjesët e specifikuara të çiftëzimit.
- Gjatësia, vrimat ose skajet e prera ndryshojnë
- Krahasoni të dhënat e rendit, kontrollet dhe operacionet e konfiguruara, mjetet, mbështetjen dhe mostrat e matura.
- Një panel i gjatë duket ndryshe
- Krahasoni spiralen hyrëse, panelet e formuara, gjatësinë përfaqësuese, kushtet e marrjes/transferimit dhe të vëzhgimit.
- Valëzimi i dukshëm/konservimi i vajit
- Rishikoni materialin, projektimin, formimin, trajtimin dhe faktorët e instalimit në fazën përkatëse. Mos caktoni një shkak nga një fotografi.
Përdorni udhëzimet e makinës dhe të dhënat e prodhimit të përputhura për të hetuar një rregullim.
Diskutoni fushëveprimin e pranimitÇfarë masash BMS
Burimet e inspektimit të brendshëm të BMS përfshijnë testimin e fortësisë së rrotullës, matjen e rrjedhjes radiale të boshtit, inspektimin CMM dhe një matës tre-në-një për kontrollet e seksionit të përfunduar.
- Gjeometria e profilit: një kriter kontrolli i matësit të profilit ±0,5 mm, i aplikuar në seksionin e specifikuar dhe pikat e matjes.
- Matja e gjurmueshme: instrumentet matëse të kalibruar dhe raportet e inspektimit të disponueshme sipas kërkesës.
- Pranimi i porosisë: lidhni ato matje me vizatimin, spiralen aktuale dhe provën përfaqësuese. Kriteri i matësit nuk përcakton çdo dimension ose performancën e plotë të çatisë.
Performanca e panelit, nyjeve dhe çatisë
Pranimi i panelit të prodhuar, përshtatja e lidhjes dhe performanca e sistemit të çatisë u përgjigjen pyetjeve të ndryshme. Mbajeni çdo procesverbal te pala përgjegjëse për vendimin e ardhshëm.
Çfarë u prodhua?
Mbani vizatimin, spiralen aktuale, konfigurimin, listën e prerjeve, identitetin e mostrës dhe matjet. Rishikuesi i prodhimit/QC i blerësit dhe furnizuesi i linjës i përdorin këto për pranimin e pajisjeve.
Çfarë u bashkua?
Identifikoni panelet ngjitur, kapëset dhe pjesët e tjera të çiftëzimit, mjetet e mbylljes dhe udhëzimet e sistemit. Pronari i specifikuar i sistemit/ndërfaqes përcakton kërkesat e përshtatjes dhe instalimit.
Cili Asamble vlerësohet?
Kërkesat e erës, ujit, pjerrësisë dhe hapësirës kanë nevojë për dëshmi për montimin dhe projektin e specifikuar, të ofruara nga furnizuesi i sistemit të çatisë ose inxhinieri i projektit. Parametrat e makinerisë dhe certifikatat e makinerive nuk mund ta zëvendësojnë atë dëshmi.
Për Shtetet e Bashkuara, Arabinë Saudite, Rusinë, Indinë ose Meksikën, deklaroni kërkesat e destinacionit dhe dokumentit të projektit në përmbledhje. Vlerësoni konfigurimin e zgjedhur, dëshminë e sistemit dhe kushtet e mbështetjes për atë destinacion.
Krahasoni linjat e paneleve të çatisë BMS
Makineritë e paneleve të çatisë BMS shërbejnë për familje të ndryshme të profileve. Krahasoni vizatimin e seksionit, kushtet e spirales dhe operacionet e kërkuara përpara se të zgjidhni një konfigurim.
Makina e panelit të çatisë industriale: trapezoidale ose e valëzuar
Kjo rrugë e prodhimit është për fletët e profilizuara industriale, të ndara nga konfigurimet e tegelave në këmbë YX65. Zgjidhni modelin e brinjëve, mbivendosjen dhe detajet e fiksimit nga vizatimi i panelit.
Konfigurimi i referencës me mbulesë prej 1000 mm përdor një shirit ushqyes 1219 mm. Këto janë dimensione të ndryshme: formimi i brinjëve dhe skajet lidhëse përdor një pjesë të gjerësisë së shiritit të sheshtë.
Eksploroni makinat industriale të paneleve të çatisë BMSKonfigurimi i mbulesës 1000 mm
- Materiali
- çeliku i galvanizuar ose i veshur me ngjyra; 0,3-0,8 mm
- Forca e materialit
- 235–390 MPa; specifikoni rendimentin dhe bazën e tërheqjes së spirales
- Gjerësia e furnizimit / kapakut
- 1219 mm / 1000 mm
- Shpejtësia e formimit
- Përafërsisht 15–18 m/min
- Zarfi i makinës
- Përafërsisht 9,5 × 1,8 × 1,6 m; rreth 8 ton
Zarfi i makinës përjashton paraqitjen e plotë të ngarkimit, pranimit dhe trajtimit të spirales. Përdorni hapësirën e furnizimit të profilit të zgjedhur për planin e prodhimit.
Konfigurimet Standing-Seam dhe Concealed-Fix
Ngjitur mekanikisht: YX65-300/400/430/500/600, YX65-418 dhe YX25-220/430/550 familje.
Rregullimi i fshehtë/kyçja: Profilet e stilit Klip-Lok dhe konfigurimet e bllokimit të çastit si linja e mbulesës 465 mm. Përputhni angazhimin e tyre me klipin dhe procesin e mbylljes me vizatimin specifik.

E qepur mekanikisht
YX65-300/400/430/500/600 Linja e shtresave në këmbë
Familja YX65 përfshin profile me mbulesë 300, 400, 430, 500 dhe 600 mm. Zgjidhni seksionin, konfigurimin e gjerësisë dhe operacionet e përputhshme për rendin aktual.
Shikoni këtë konfigurim
Fshehur-ndreqim
Linja Klip-Lok-Style — Mbulesa 700 mm
Gjeometria e profilit të përputhshme me Lysaght vlerësohet kundrejt seksionit të zgjedhur dhe vizatimit të kapëses. Gjerësia e kapakut prej 700 mm është e ndarë nga kërkesa e shiritit të furnizimit.
Shikoni këtë konfigurim
Fshehur-rregullim / bllokim i parakohshëm
Linja e Fshehtë-Fiks (Snap-Lock) — Mbulesa 465 mm
Konfigurimi YX77-465 formon një profil të bllokimit të kapakut 465 mm. Përputhni skajet e saj të çiftëzimit, ndërfaqen e kapëses dhe shkallën e spirales me montimin e kërkuar.
Shikoni këtë konfigurim
Fshehur-rregullim / bllokim i parakohshëm
Linja e panelit të çatisë Snap-Lock
Përdorni gjeometrinë e saktë të skajit të bllokimit, detajet e kapëses dhe specifikimet e spirales për të vendosur përshtatjen e kërkuar të linjës dhe lidhjes.
Shikoni këtë konfigurimLëvizni për të krahasuar të katër konfigurimet.
Paraqitja dhe detajet e makinës së panelit të çatisë
Shikoni makinën e ilustruar, vizatimin e seksionit, rregullimin e ushqimit dhe prerjen e profilit. Përdorni krahasimin e modelit të mësipërm për të përcaktuar konfigurimin e linjës së zgjedhur.
Përcaktoni se çfarë përfshin kuotimi
Për kuota të krahasueshme, përdorni të njëjtin profil, spirale, funksionet e rendit, rishikimin e vizatimit dhe destinacionin. Shënoni çdo artikull si të përfshirë, opsional, të furnizuar ose të përjashtuar nga blerësi dhe emërtoni pronarin e secilës ndërfaqe pajisjeje.
- Përgatitja e linjës kryesore dhe e profilit
- Identifikoni rishikimin e vizatimit, rrotullat, udhëzuesit, kontrollet dhe funksionet e specifikuara të goditjes/prerjes së profilit.
- Trajtimi i mbështjelljes dhe panelit të përfunduar
- Lista e zbërthimit/ngarkimit, çdo përgatitje, marrja, transferimi, paketimi dhe operacionet e mëtejshme të shiritave të veçantë.
- Dokumentet, rezervat dhe shërbimet
- Emërtimi i dosjeve teknike, elektrike dhe operative; të dhënat e pranimit; gjuha e dokumentit; veshin pjesë; tarifat e komisionimit, trajnimit dhe mbështetjes.
Buxheti i punës, humbjet materiale, materialet harxhuese, inventari, logjistika dhe shërbimet krahas linjës. Llogaritjet e fitimit dhe kthimit kanë nevojë për kostot e projektit dhe të dhënat aktuale të porosisë.
Emrat e profileve të palëve të treta përdoren vetëm për të përshkruar përputhshmërinë.
Prodhimi dhe Mbështetja e BMS për linjën tuaj
Një dorëzim i gatshëm për prodhim ka nevojë për kushte të përshtatshme në terren, një provë përfaqësuese dhe operatorë të trajnuar. Vendosni dokumentet e makinës, përgjegjësitë mbështetëse dhe tarifat në të njëjtën marrëveshje furnizimi.
Prodhim dhe përpunim në Kinë
BMS kombinon prodhimin e makinerisë me rrotullime me burimet e përpunimit në Kinë. Makineritë mund të zhvillohen rreth vizatimeve të klientëve, duke lidhur seksionin e panelit me kërkesat e veglave dhe prodhimit të tij.
Eksploroni prodhimin e BMS →ISO 9001, CE dhe UKCA
ISO 9001:2015 mbulon sistemin e menaxhimit të cilësisë së Fujian Brand Forming Machinery Co., Ltd., një anëtar i Xiamen BMS Group. Verifikimet CE dhe UKCA të lëshuara nga SGS kanë të bëjnë me mostrat e vlerësuara të makinerive të formimit të rrotullave. Përputhni identifikimin dhe destinacionin e makinës së porositur me dokumentet e konformitetit dhe udhëzimet e funksionimit.
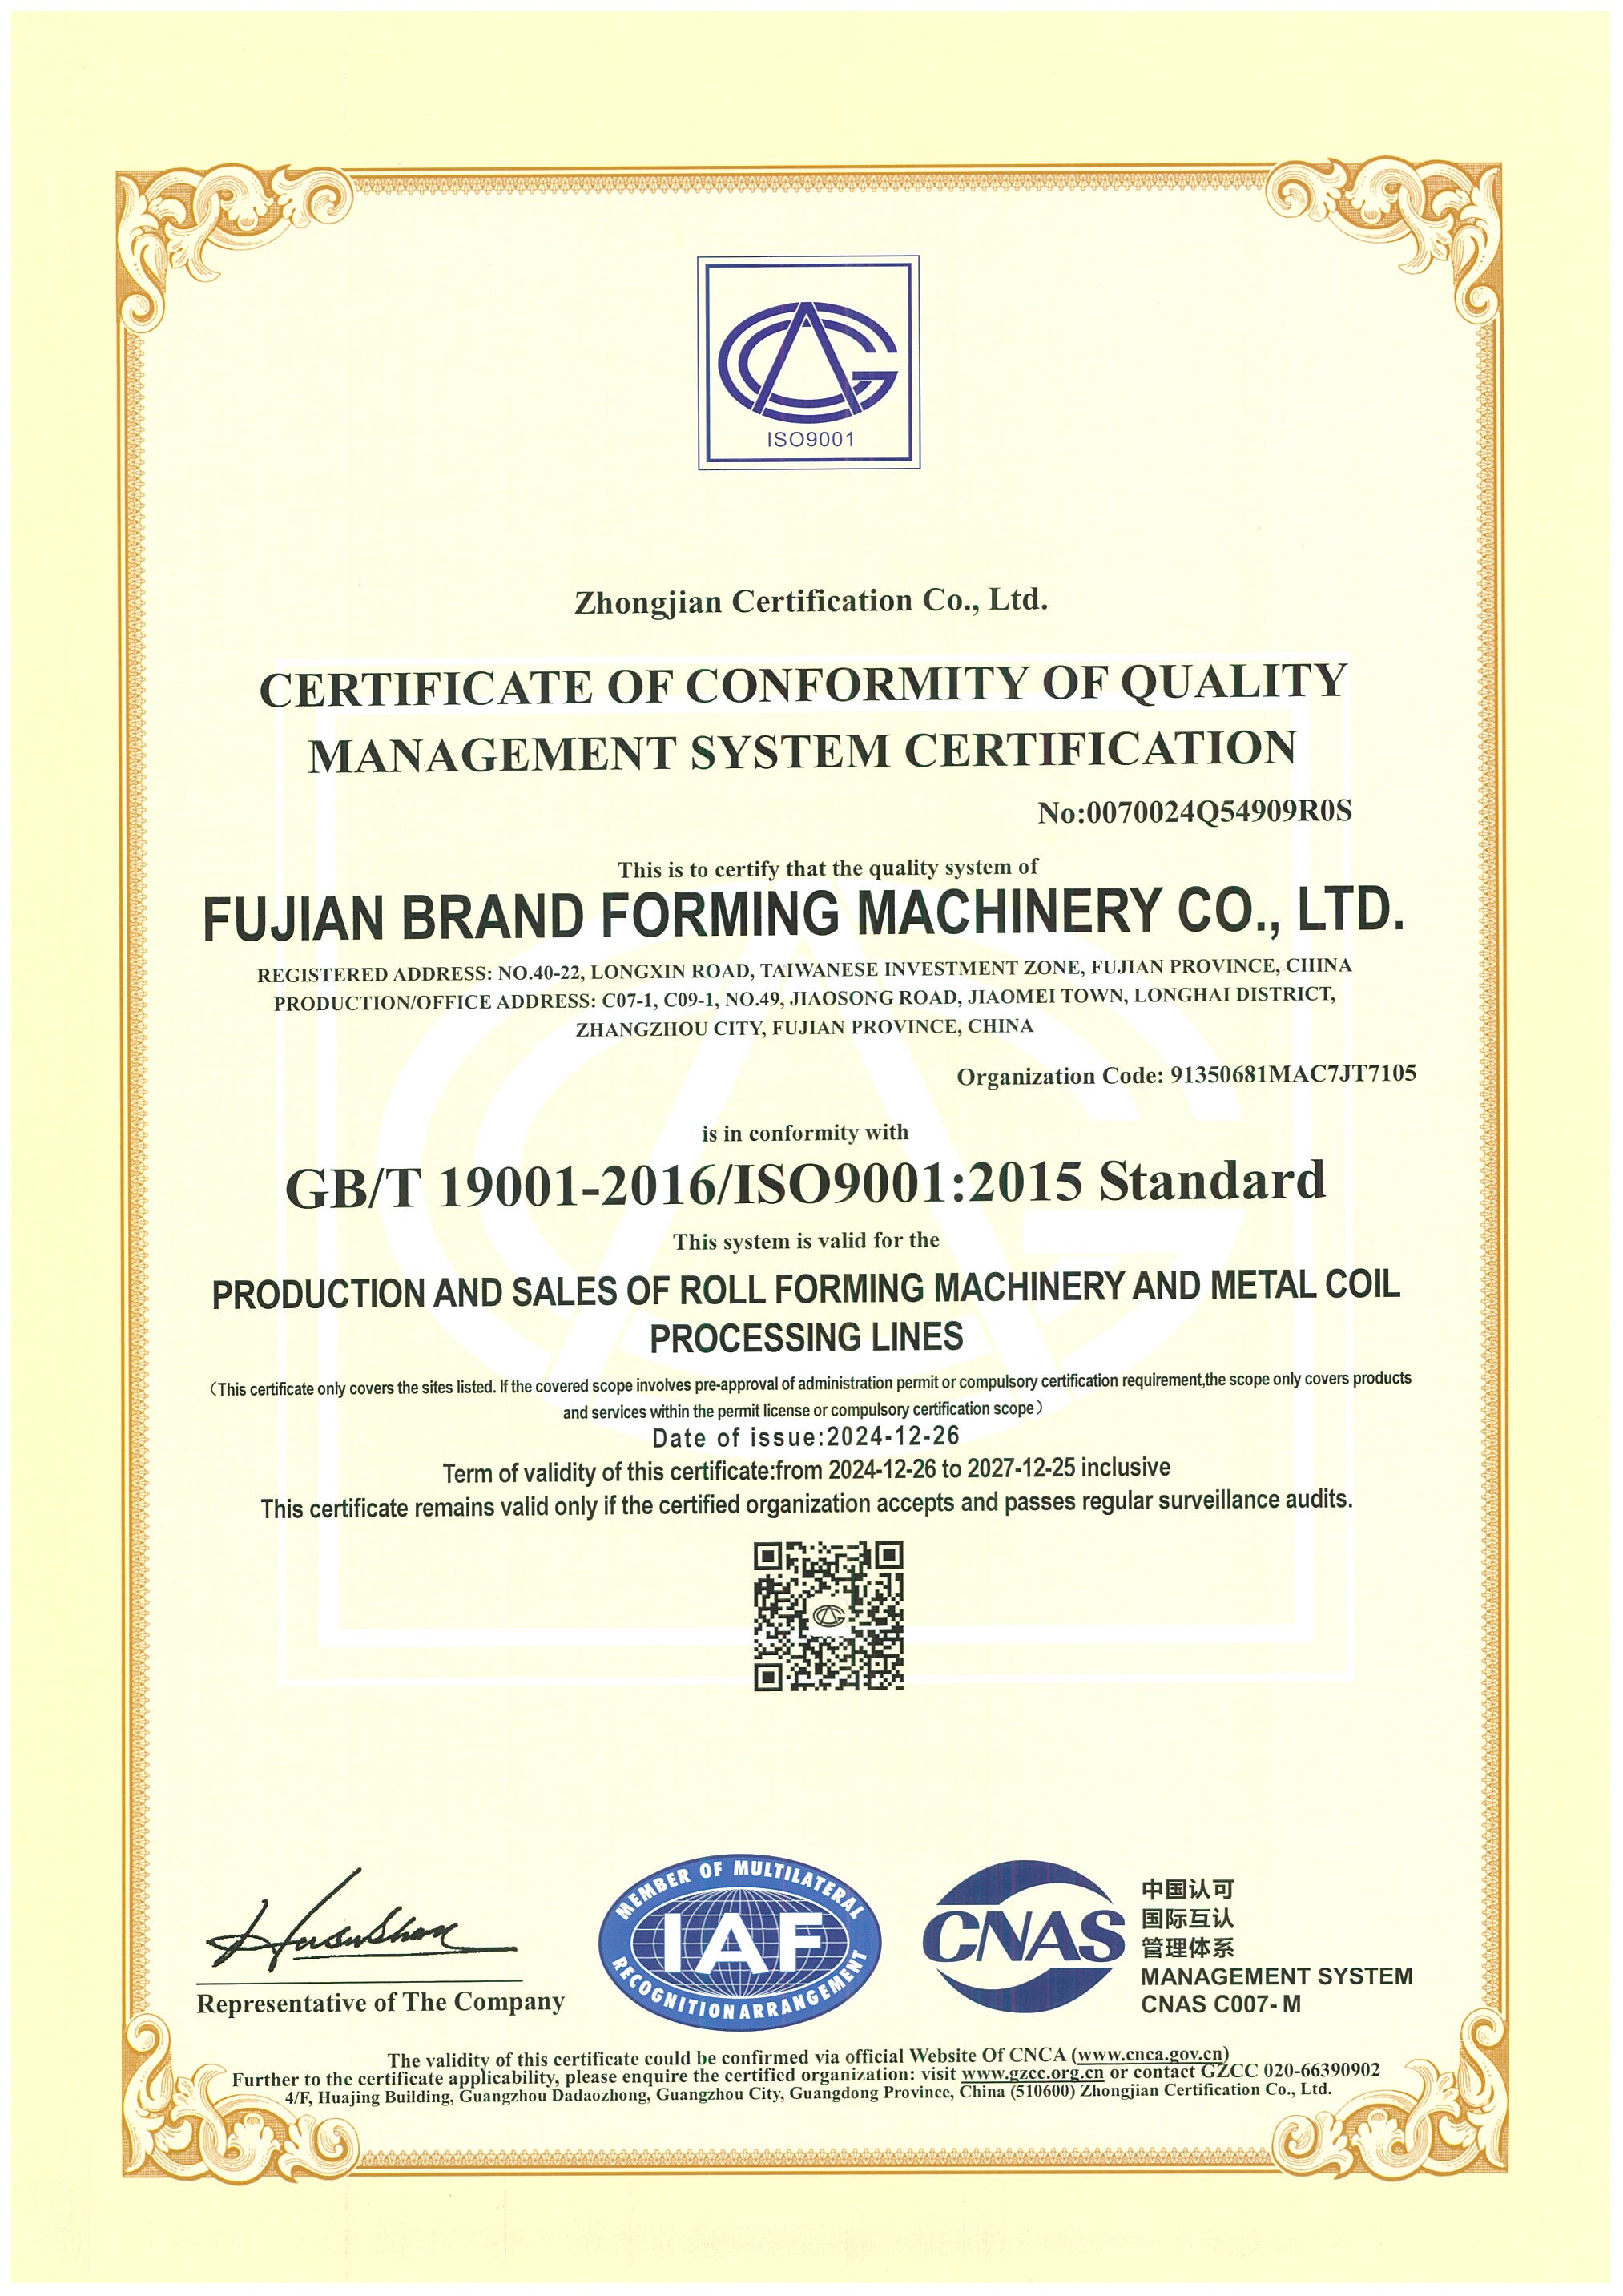 ISO 9001:2015 Menaxhimi i cilësisë · Periudha e certifikimit 2024–2027, subjekt i auditimeve të mbikqyrjes Certifikatë e hapur ↗
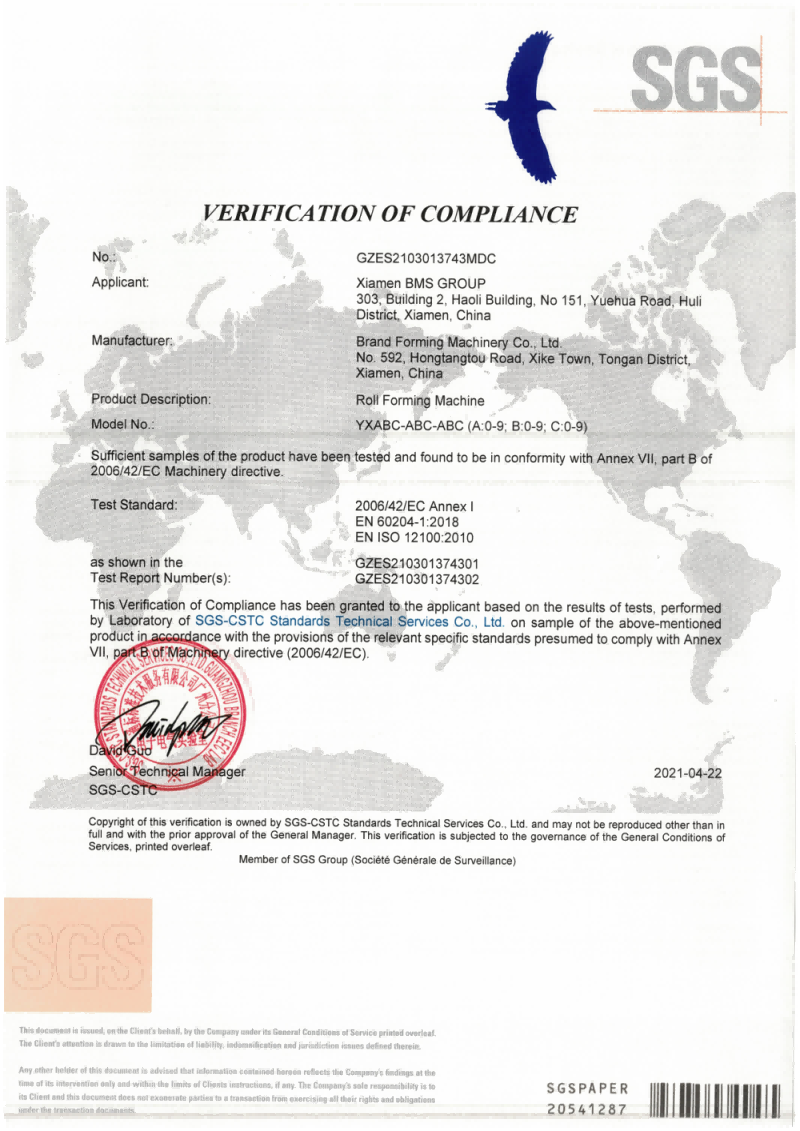 Verifikimi i makinerive CE SGS-CSTC · GZES2103013743MDC · 22 prill 2021 Verifikimi i hapur ↗
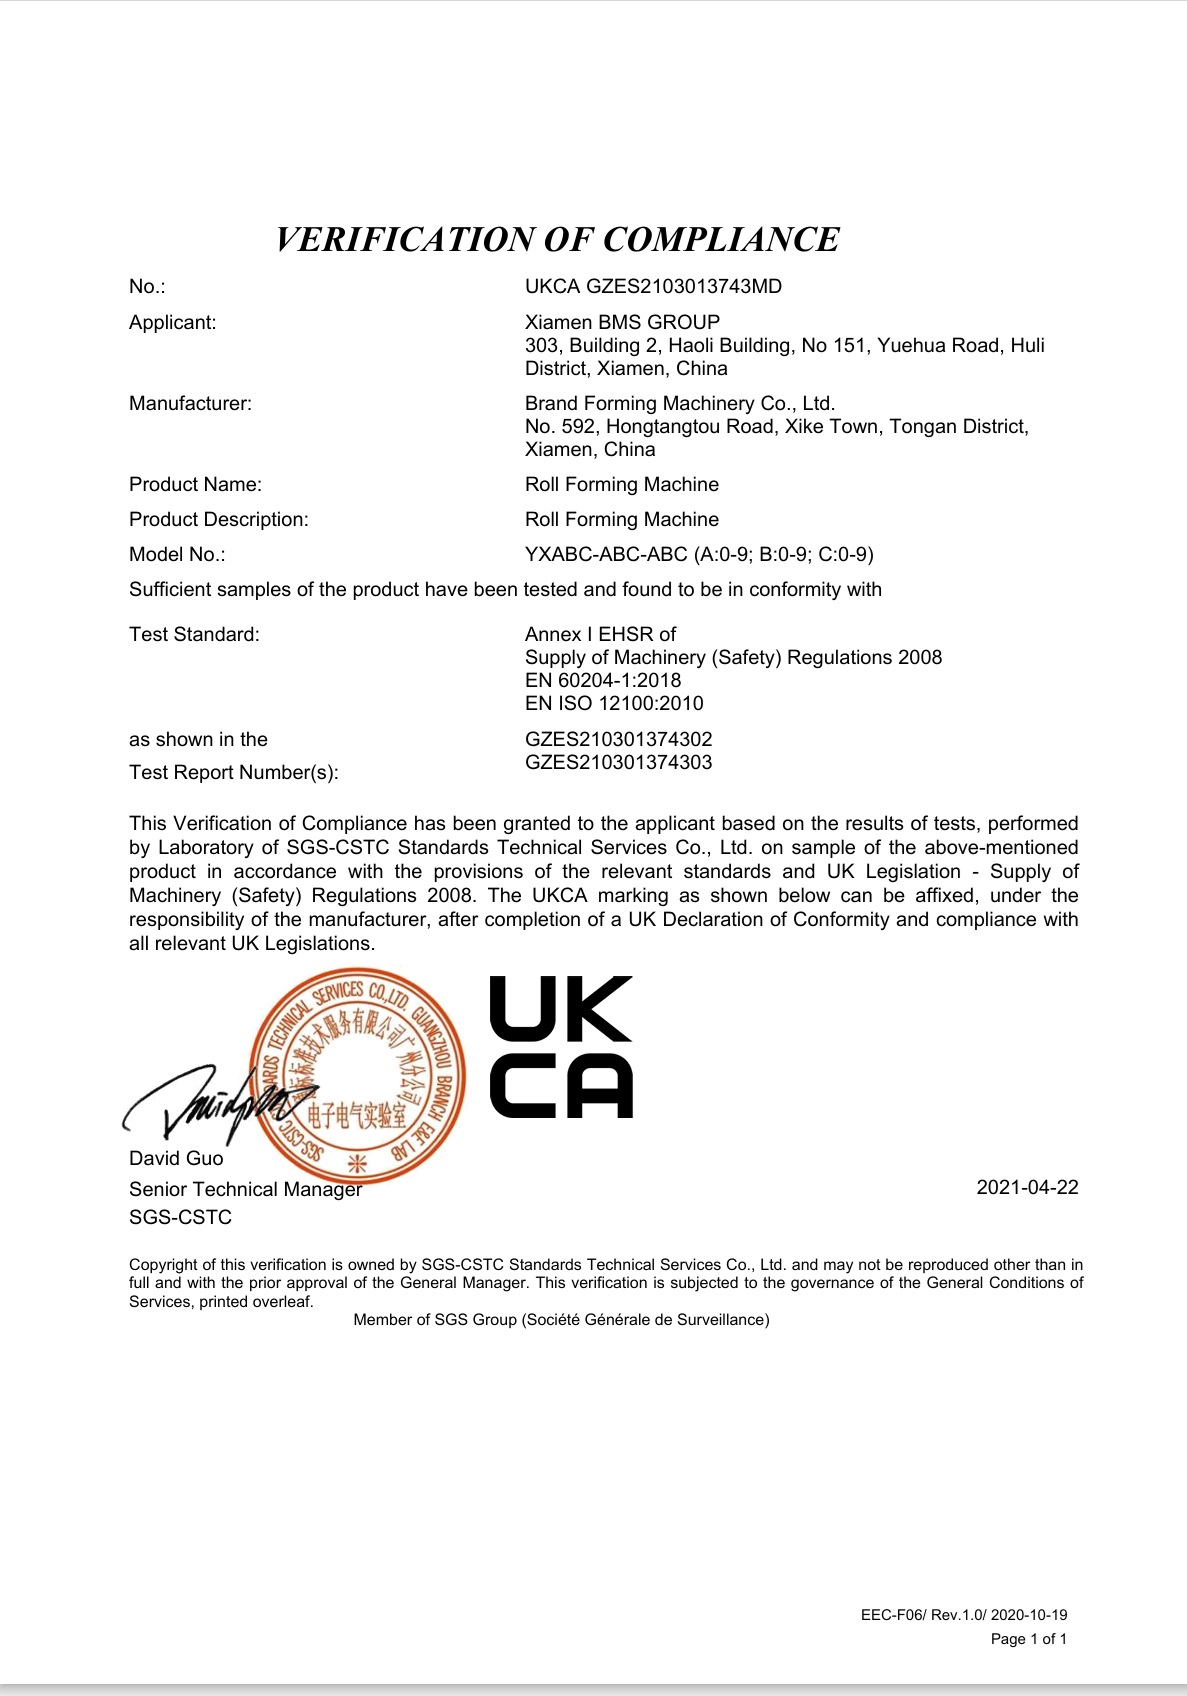 Verifikimi i makinerive UKCA SGS-CSTC · GZES2103013743MD · 22 prill 2021 Verifikimi i hapur ↗
Garanci dyvjeçare dhe mbështetje jashtë shtetit
BMS ofron një garanci dyvjeçare për pjesët dhe punën, duke filluar nga instalimi dhe vënia në punë e suksesshme në vendin e blerësit, duke iu nënshtruar funksionimit dhe mirëmbajtjes korrekte.
Gjashtë qendra shërbimi jashtë shtetit mbështesin makinat BMS, me shërbim rajonal në Azinë Jugore, Lindjen e Mesme, Amerikën e Jugut, Amerikën e Veriut, Evropë dhe Korenë e Jugut. Mbështetja teknike vazhdon gjatë gjithë jetës së shërbimit të makinës.
Instalimi jashtë shtetit është me pagesë. Blerësi ofron ndihmë për viza, bileta kthimi dhe akomodim lokal. Përfshini tarifat e zbatueshme të shërbimit, përjashtimet e garancisë dhe marrëveshjet e mbështetjes në ofertën tuaj.
Lexoni kushtet e shërbimit BMS →
Gatishmëria e seminarit
Planifikoni shkarkimin dhe planin e punës duke përdorur dimensionet e plota të linjës, furnizimin me energji elektrike dhe kërkesat e lidhjes. Vetëm vlerësimi i motorit nuk e specifikon lidhjen me energjinë e vendit.
Emërtoni koordinatorin e sitit dhe ofruesin e kualifikuar të lidhjes dhe caktoni punën e tyre përpara mbërritjes.
Gjykimi i komisionimit
Kryeni kontrolle funksionale dhe mostra fillestare me vizatimin e zgjedhur, spiralen aktuale dhe një listë prerjesh përfaqësuese. Regjistroni vëzhgimet dhe kushtet e pranimit të kërkuara për lëshimin në prodhim.
Përcaktoni kush merr pjesë, ndihmën e furnizuesit, metodën dhe shtrirjen, tarifat dhe kushtet e dorëzimit.
Trajnimi i operatorëve
Përcaktoni detyrat e operatorit dhe mirëmbajtjes, gjuhën e trajnimit, mënyrën e dorëzimit dhe skedarët e makinës. Identifikoni trajnerin dhe pjesëmarrësit në procesverbalin e trajnimit.
Mbajeni trajnimin për funksionimin dhe mirëmbajtjen e makinës të ndarë nga instalimi i sistemit të çatisë ose udhëzimet inxhinierike.
Pjesë dhe mbështetje
Identifikoni pjesët e konsumuara, pjesët rezervë të furnizuara dhe kontaktin e mbështetjes në kushtet e shkruara.
Mbani gati identifikimin e makinës, regjistrimin e mirëmbajtjes dhe imazhet ose videon e defektit për mbështetje teknike. Ruani kontaktin e shërbimit dhe çdo punë me pagesë në dosjen e dorëzimit.
Dosja juaj e dorëzimit të prodhimit
- Konfigurimi dhe vizatimet e konfirmuara, me të dhënat e pranimit
- Skedarët operativë, elektrikë dhe të mirëmbajtjes, plus identifikimin e veshjes dhe pjesëve rezervë
- Regjistrimi i trajnimit dhe kushtet e garancisë dhe mbështetjes me shkrim
Pyetje rreth linjës suaj të prodhimit
Përgjigjet për konfigurimin dhe pyetjet komerciale që mund të ndryshojnë zgjedhjen e pajisjes.
Ndryshimi i gjatësisë së prerjes nuk ndryshon profilin. Një gjerësi, brinjë ose shtresë tjetër ka nevojë për një rishikim të veglave dhe konfigurimit kundrejt vizatimit të vet.
Krahasoni gjatësinë dhe ndryshimet e profilitBMS ofron linja me tegel në këmbë të konfiguruara në kontejnerë 20 ft ose 40 ft për prodhimin në vend. Zgjidhni atë konfigurim veçmas nga një linjë punëtori fikse, me akses të përshtatshëm, fuqi, ekuipazh, mbrojtje nga moti dhe marrës me panel të gjatë.
Krahasoni vendet e prodhimitKrahasimi YX65 mbulon çelikun me ngjyra në 0,4-0,80 mm dhe aluminin Al-Mg-Mn në 0,8-1,2 mm. Përputhni shkallën e prodhimit të çelikut ose aliazhin e aluminit dhe temperamentin, veshjen dhe gjerësinë e ushqimit me profilin dhe veglat e zgjedhura; vetëm një trashësi e ngjashme nuk mjafton.
Rishikoni hyrjet e spiralesBMS furnizon pajisje lakuese automatike për ndryshimin e madhësisë me aftësi konike dhe pajisje automatike për prerjen e fletëve të ngushta. Këto janë konfigurime të përzgjedhura të procesit: një ndryshim i gjatësisë së prerjes nuk mund të krijojë lakim ose konik. Përfshini gjeometrinë përfundimtare, detajet e tegelit dhe ndërfaqet e nevojshme të formimit, prerjes, lakimit dhe marrjes në përmbledhje.
Rishikoni gjeometrinë e veçantëNr. Dokumentet e konformitetit të makinerive adresojnë pajisjen. Performanca e erës dhe ujit në çati ka nevojë për dëshmi për montimin dhe projektin e specifikuar të çatisë.
Shih dorëzimin e përgjegjësisëSillni të njëjtin vizatim të panelit, të dhënat e mbështjelljes, listën e prerjeve dhe destinacionin për çdo kuotim. Krahasoni pajisjet, trajtimin ndihmës, pranimin, dokumentet dhe përgjegjësitë pas shitjes në të njëjtën bazë.
Kontrolloni fushën e furnizimit dhe dorëzimitPlanifikoni prodhimin e panelit tuaj të çatisë me BMS
Sillni vizatimin tuaj të panelit, specifikimet e spirales dhe një listë të prerjeve përfaqësuese në diskutim. Së bashku, këto përcaktojnë makinën e formimit të rrotullave të panelit të çatisë, pajisjet mbështetëse dhe kërkesat e pranimit për t'u krahasuar.
Diskutoni kërkesat tuaja të prodhimitPërgatitni përmbledhjen tuaj të prodhimit
- Paneli i synuar dhe vizatimet e lidhjes
- Shkalla e spirales, trashësia, baza e forcës, veshja dhe gjerësia
- Lista tipike e prerjeve, sasitë dhe veçoritë e pozicionuara
- Paneli më i gjatë, kushtet e punëtorisë dhe dërgimit
- Vendi i destinacionit dhe dokumentet e kërkuara të projektit