


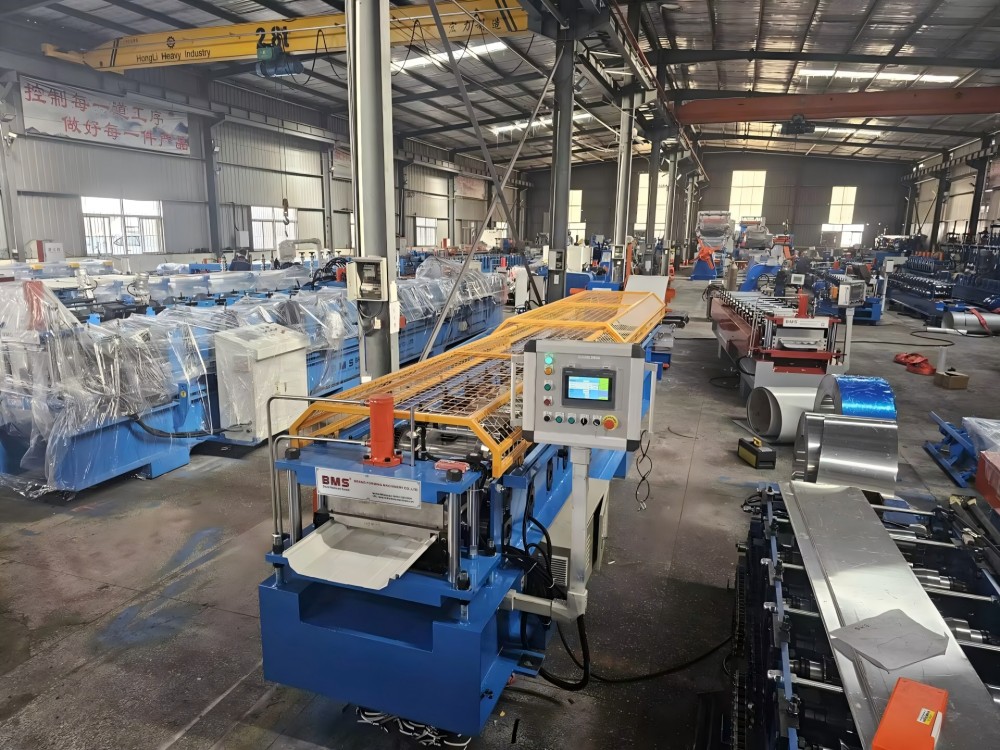
BMS · PRODUCTIE VAN DAKPANELEN IN DE INSTALLATIE
INDUSTRIËLE DAKBEDEKKING EN COMMERCIËLE DAKBEDEKKING ROLVORMINGSMACHINES
Productie van dakpanelen opgebouwd rond uw profiel-, rol- en zaaglijst.
Plan een vaste werkplaatslijn rond het dakpaneel dat u verkoopt: het profiel, de werkelijke rol en de bestellengtes. Vergelijk staande naad-, verborgen-fix- en industriële trapeziumvormige paneelroutes, en stem vervolgens vormen, profielknippen en ontvangen af op uw kniplijst.
Begin met uw dakpaneelprofiel
Bij bestellingen voor industriële dakpanelen kunnen trapeziumvormige of golfplaten, mechanisch gefelste panelen of verborgen bevestigingsprofielen nodig zijn. Begin met de paneeltekening en verbindingsmethode; elke familie heeft zijn eigen vorm- en snijconfiguratie nodig.
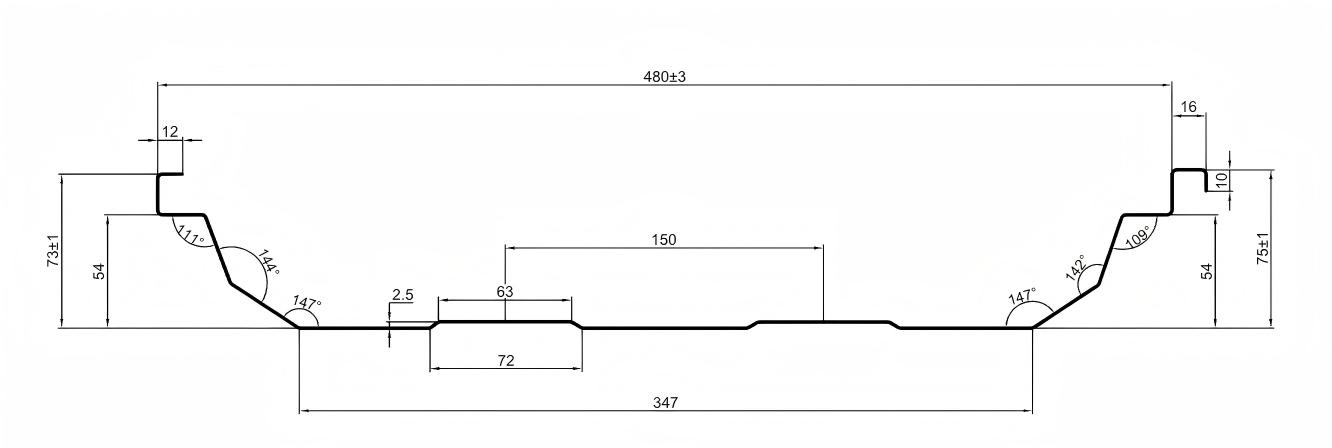
Een rolvormmachine met staande naad moet overeenkomen met de ribben, de op elkaar aansluitende randen en de uiteindelijke afmetingen van het paneel. De onderstaande machine- en sectie-afbeeldingen tonen deze profielfamilie.
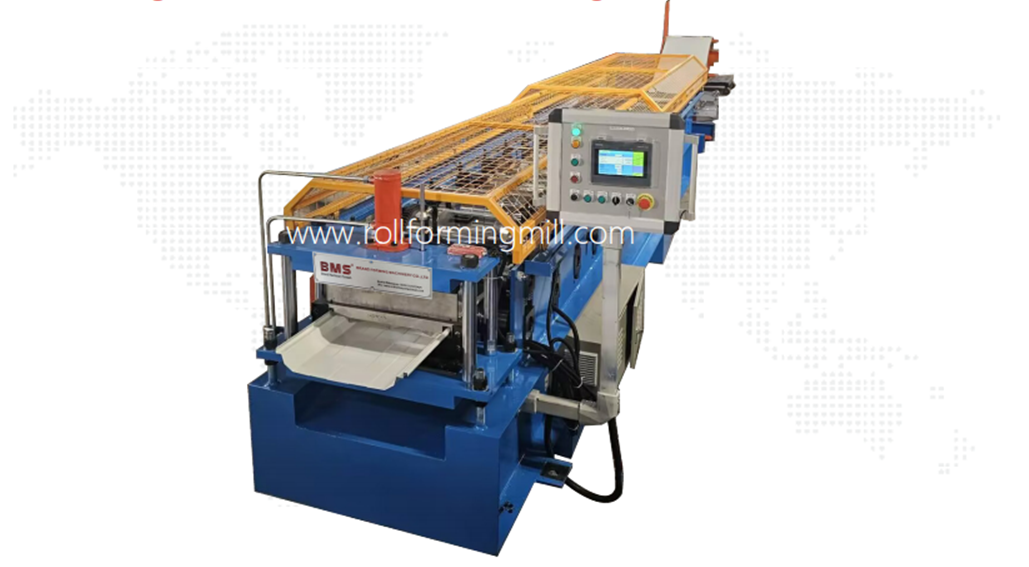
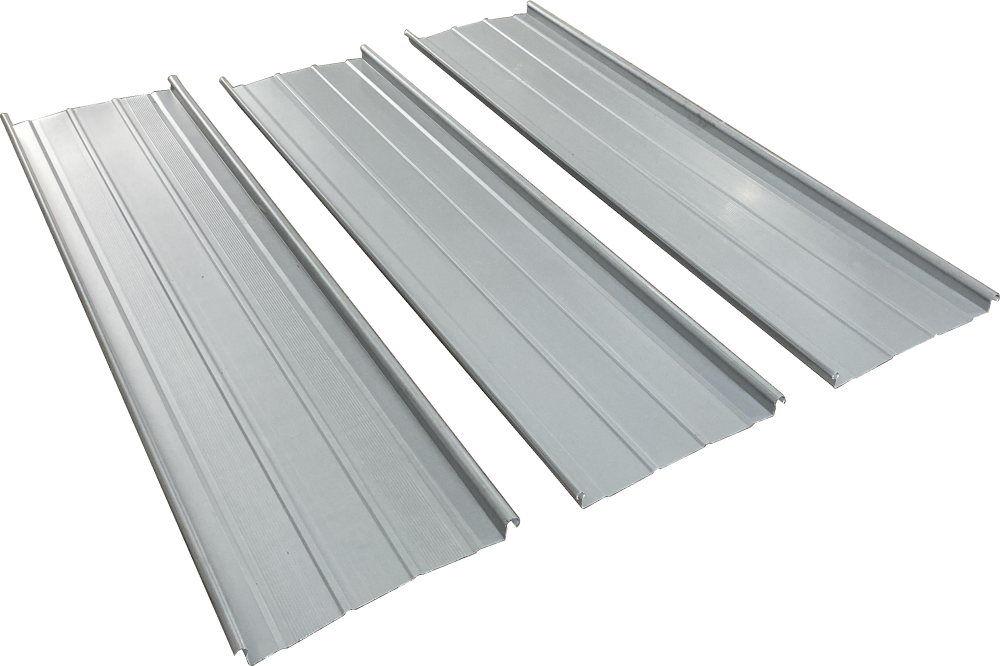
Drie breedtes, drie afmetingen
Gebruik één maattekening om de ribben, de pasranden en het paneelvlak te lokaliseren, met toleranties op de vereiste meetpunten.
Voerbreedte
Vlakke strook die de machine binnengaat. Houd rekening met het materiaal dat wordt opgenomen door ribben en verbindingsranden; voerbreedte is niet de dakdekking.
Afgewerkte totale breedte
Buitenrand tot buitenrand van één gevormd paneel, inclusief de verbindingsgeometrie ervan. Gebruik de aangegeven meetpunten op de tekening.
Breedte van de dekking
Herhalende geïnstalleerde breedte tussen gelijkwaardige punten op aangrenzende panelen nadat de gespecificeerde verbinding tot stand is gebracht.
Als u de snijlengte wijzigt, blijft dezelfde sectie behouden. Voor een andere rib-, rand- of paneelbreedte is een eigen beoordeling van het gereedschap en de passende onderdelen nodig.
Lengte veranderen of sectie veranderen?
- Wijzigingen in lengte of hoeveelheid
- Bewaar het goedgekeurde gedeelte en het goedgekeurde materiaal. Bekijk de snijfrequentie, lengtecontrole, ontvangst- en verpakkingshoeveelheden opnieuw.
- Wijzigingen in rib-, rand- of paneelbreedte
- Bekijk rolgereedschap, geleidingen, freesvorm en bijpassende onderdelen. Een snijlengte-instelling kan geen nieuwe doorsnede creëren.
- Gaten of inkepingen veranderen
- Definieer de vorm van het element en het positiegegeven ervan langs het paneel. Dit verandert de bediening, hulpmiddelen en controlevereisten.
- Materiaal- of coatingveranderingen
- Beoordeel de vereisten op het gebied van vormen, snijden en oppervlak opnieuw met de feitelijke spoelgegevens en een representatief monster.
Vermeld bij de eerste beoordeling dikte-, kwaliteit-, opbrengst- en trekgegevens, coating en invoerbreedte. Een passend profiel met verschillende spoelcondities kan een andere vorm- of snijbeoordeling vereisen.
Profielsystemen die wij vormen
BMS levert gereedschap voor Al-Mg-Mn aluminium en stalen profielen in de volgende stijlen. Zorg ervoor dat de doorsnede, de clipinterface en de sluitmethode overeenkomen met de projecttekening.
- Kalzip
- Lysaght
- BEMO
- Koningspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Een stijlreferentie identificeert het te ontwikkelen profiel; de geselecteerde dakconstructie heeft nog steeds zijn eigen verbindings- en prestatiebewijs nodig.
Plan de paneelverbinding
De gevormde randen, het aangrenzende paneel, de clips en de sluitmethode moeten in elkaar passen. Een naadnaam alleen is geen compatibiliteitscontrole.
Overeenkomen met de volledige verbinding
Controleer beide paneelranden met de gespecificeerde clip, bevestiger en steundetail. Houd de tekeningen en bijbehorende onderdelen op dezelfde revisie; één los paneel laat niet de volledige verbinding zien.
Identificeer hoe het gewricht sluit
Klikverbindingen en mechanisch gesloten naden maken gebruik van verschillende geometrie- en installatieprocessen. Wanneer mechanisch sluiten vereist is, stem dan het gereedschap en de methode af op dat systeem en controleer een representatief samengevoegd monster.
Houd vormen en installatie gescheiden
De rolvormer maakt het paneel; installatieapparatuur verbindt of sluit het volgens de instructies van het daksysteem. De wind- en waterprestaties worden beoordeeld voor de volledige dakmontage.
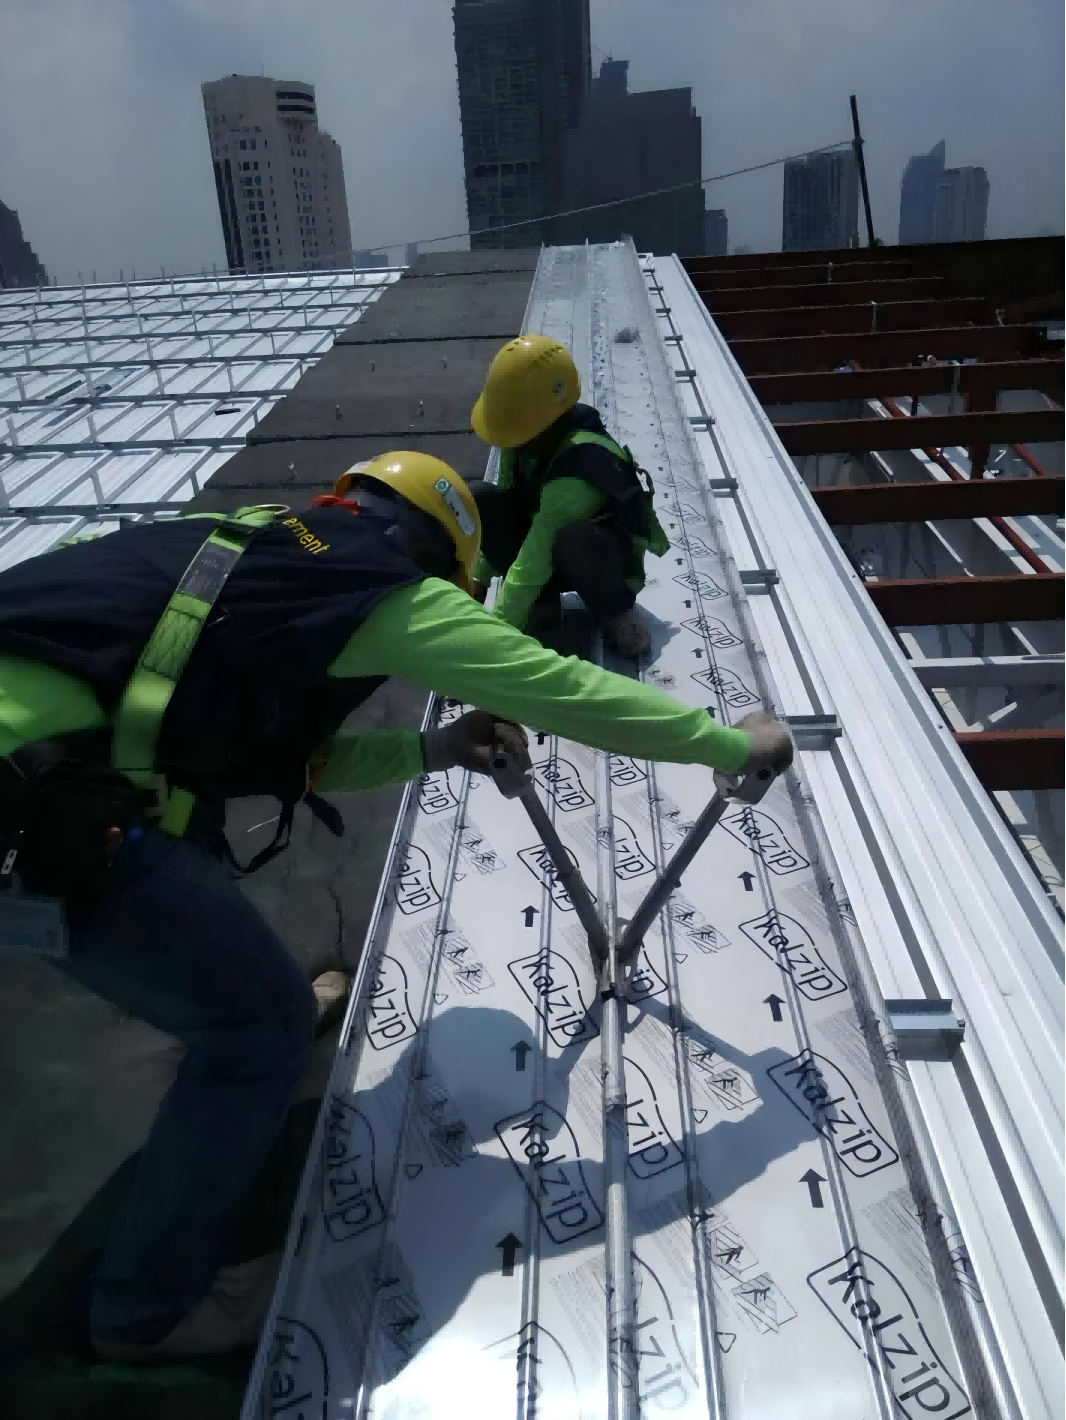
Gebruik het naaddetail, het materiaal en het gespecificeerde sluitproces om installatieapparatuur te selecteren.
BMS selectiegids voor daknaadmachines430 Daknaadmachines: twee rollen of drie rollen
BMS levert tweerols en drierols 430 naadmachines. Beiden gebruiken een eenfasig vermogen van 220 V, een motor van 2,2 kW, een aangegeven sluitdiktebereik van 0,6–1,6 mm en een sluitsnelheid van 16–22 m/min.
Drierollen 430 naadmachine
370 × 330 × 550 mm · 26 kg.
Tweerollen 430 naadmachine
210 × 280 × 380 mm · 15 kg.
Stem de rollen en sluitvolgorde van het gereedschap af op de gespecificeerde naad, legering, coating en materiaaldikte. Dit zijn specificaties voor het installatiegereedschap, los van de vormsnelheid van de rolvormer.
Kies uw productieroute
Fabriekslevering werkt wanneer de werkplaats de daadwerkelijke bestelling kan vormen, ontvangen en verzenden. Logistiek met lange panelen of een onregelmatige vraag kunnen een andere route praktischer maken.
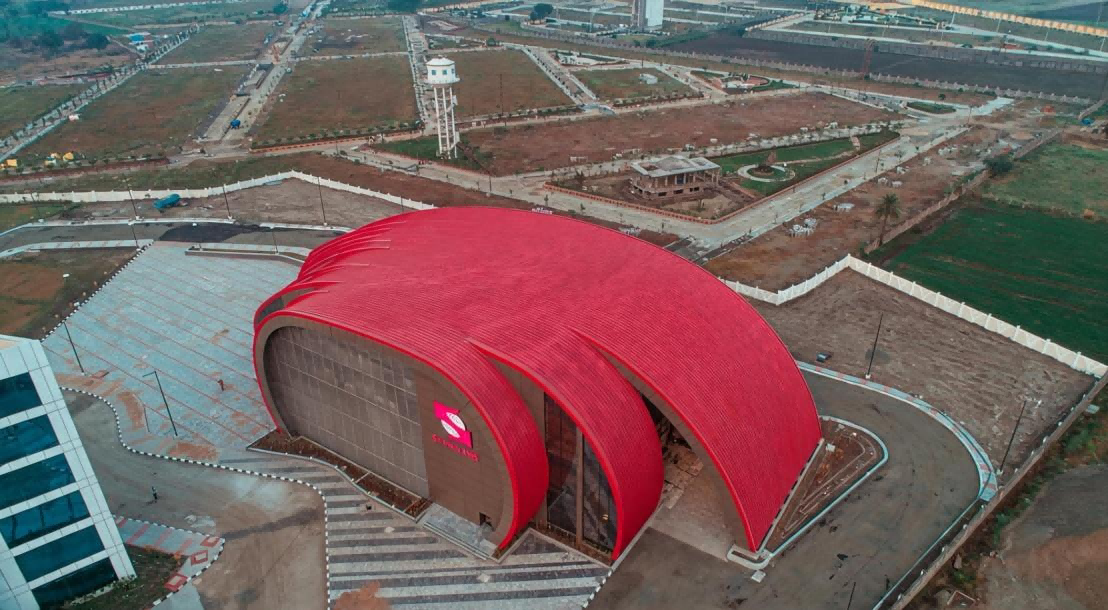
Vergelijk dezelfde bestelling
Interne productie Terugkerende doelsecties, werkplaatsmiddelen en controle over de productieplanning.
Coilinventaris, ontvangst, verpakking en transport moeten de bestelde lengtes ondersteunen.
Vergelijk uw lengteverdeling en vraagfrequentie met een indeling die de panelen volgt vanaf de werkplaats tot aan het laden.
Gekochte panelen Laagfrequente werkzaamheden of opdrachten die geen specifieke vormings- en verwerkingsmiddelen rechtvaardigen.
Controleer het profiel en de materiaalomvang van de leverancier, de levertijd, de leveringslimieten en het risico op schade tijdens de behandeling.
Ontvang een offerte voor geleverde panelen voor dezelfde sectie, spoel, aantallen en leverdata.
Verhuur of locatievorming Productie op locatie kan de transportbeperkingen voor lange panelen verminderen als de apparatuur en locatie hiervoor geschikt zijn.
Beoordeel de beschikbaarheid van machines, toegang tot de locatie, nutsvoorzieningen, bemanning, ontvangstruimte en weersomstandigheden.
Baseer de vergelijking op een geïdentificeerde machineconfiguratie en de werkelijke werkomstandigheden op de locatie.
Breng de vraag in evenwicht met verzending
Een fabriekspak met staande naadrol herhaalt het profielwerk wanneer de voorraad, arbeid, planning en verzendingsbronnen de bestelling ondersteunen. Lange panelen hebben nog steeds geschikte ruimte, bescherming en transport nodig.
Gekochte panelen en apparatuur die geschikt zijn voor locatievorming kunnen de productie in de fabriek aanvullen. Vergelijk kosten en logistiek voor de daadwerkelijke ordermix; er is geen universele volume- of terugverdiendrempel.
Een BMS-configuratie voor productie op locatie
BMS kan lijnen met staande naad in 20 ft of 40 ft containers configureren als mobiele rolvormfabrieken. Bij zeer lange daken of complexe geometrieën kan productie in de buurt van de installatieruimte het transport van afgewerkte panelen en herhaalde handelingen verminderen.
Vergelijk de containerindeling, toegang, stroomvoorziening, bemanning en ontvangstroute met de fabrieksoptie. Coördineren productie met installatie; de op deze pagina afgebeelde werkplaatsmachine is een aparte configuratie.
Ontdek de productie van dakpanelen op basis van BMS-containersOp containers gebaseerde configuraties
Verander uw kniplijst in een productieplan
Specificeer een paneelmachine met staande naad aan de hand van de snijlijst: paneel- en materiaalrevisie, afgewerkte lengtes, hoeveelheden en eventuele gepositioneerde kenmerken. Gelijke totaalmeters kunnen heel verschillende zaag- en handlingwerkzaamheden betekenen.
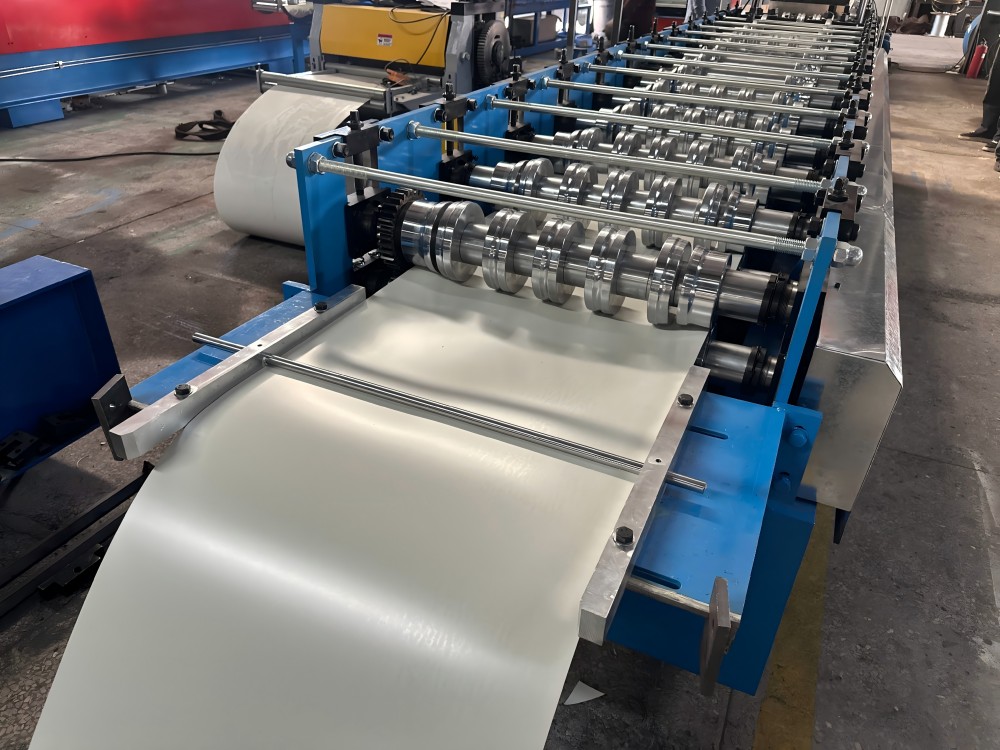
01
Voeden
Geleid de aangegeven strip in de lijn. Zorg ervoor dat de invoerbreedte, invoergeleiders en spoeluitbetaling overeenkomen met de materiaal- en paneeltekening.
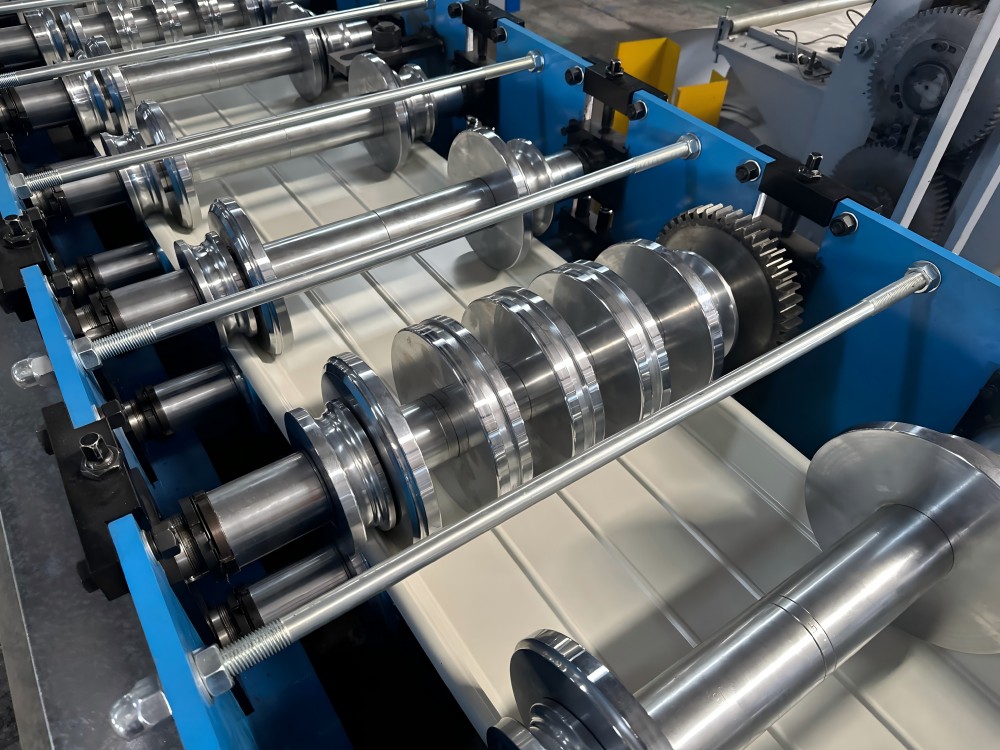
02
Functievereisten
Als de bestelling gaten of inkepingen nodig heeft, specificeer dan hun vorm, afstand en eind- of kenmerkdatum. Het geselecteerde gereedschap, de bedieningslocatie en de bedieningselementen moeten deze vereisten ondersteunen.
03
Vormen en profielknippen
De rollen creëren de sectie; een hydraulische profielschaar (nagesneden) knipt het op lengte. De bladgeometrie volgt het gevormde profiel om de opstaande randen tijdens het zagen te ondersteunen en te voorkomen dat ze instorten. Controleer de snede op de geselecteerde spoel en identificeer welke bewerkingen de lijn stoppen.
Bekijk een BMS YX65-430-lijn in bedrijf
Volg de strip door de invoergeleiders, vormrollen en het uitlaatsnijgebied. Deze YX65-430-configuratie laat zien hoe het paneel langs de lijn vorm krijgt.
De getoonde machine vormt het YX65-430 profiel. Vergelijk de procesinrichting met de geometrie en bewerkingen die voor uw paneel nodig zijn.
Houd elke orderregel traceerbaar
Revisie van tekening · spoelreferentie · voltooide lengte · hoeveelheid · kenmerktekening en datum · batch- of pakmerk.
Scheid verschillende lengtes of kenmerken in hun eigen lijnen. Veel korte stukken voegen knip- en handlinggebeurtenissen toe; lange panelen kunnen ontvangst, inspectie of verpakking tot een beperking maken.
Plan het werk en controleer vervolgens het paneel
Elke wijziging heeft invloed op de tooling, planning of afhandeling. Stel de overeenkomende inspectievereiste in vóór productie.
Profiel- en materiaalrevisie
Zorg ervoor dat de rollen, geleiders en snijder overeenkomen met de tekeningrevisie en de spoelomstandigheden.
Controleer de identiteit, de kritische afmetingen en de oppervlakteafwerking van de resulterende sectie.
Lengtes, hoeveelheden en batchvolgorde
Stel de snijfrequentie en batchvolgorde in, met ontvangstregelingen en pakmarkeringen voor elke orderregel.
Stem de geaccepteerde paneellengtes en -hoeveelheden af met dezelfde kniplijst.
Gaten/inkepingen en positiegegevens
Specificeer de functiegereedschappen, bewerkingsvolgorde, bedieningselementen en positie ten opzichte van de afgesneden uiteinden.
Meet de vorm en locatie van het gat of de inkeping vanaf hetzelfde gespecificeerde referentiepunt.
Kromming of veranderende breedte
Definieer de uiteindelijke lengtevorm en eventuele breedtevariatie, zodat de procesbeoordeling geschikte invoer- en uitvoerinterfaces omvat.
Evalueer de resulterende geometrie en aansluiting op een representatief monster.
Bouw het proces voor gebogen en taps toelopende panelen
BMS levert automatisch formaatveranderende buigapparatuur met tapsheid en automatische snijapparatuur voor taps toelopende platen. Buigen verandert de vorm in de lengterichting; taps toelopend verandert de ontwikkelde breedte. Een snijlengte-instelling kan geen van beide geometrieën creëren.
YX65-230/600 Buigmachine
230–600 mm instelbaar verwerkingsbereik; 0,8–1,2 mm aluminium; 18 m/min; 2,2 kW.
Automatische snijmachine voor taps toelopende vellen
Tot 1.300 mm verwerkingsbreedte; Al-Mg-Mn 0,76–1,2 mm of gekleurd staal 0,3–0,7 mm; 18 m/min.
Pas de gebogen en tapse bewerkingen aan
De YX65-230/600 buigmachine maakt gebruik van warmtebehandelde Cr15-rollen met hardverchroomde coating. De taps toelopende platensnijder heeft een aangegeven breedteverandering van maximaal 150 mm over 1 m.
Definieer de voltooide kromming of tapsheid, stripontwikkelingstekening, naadvereisten en controles van samengevoegde monsters. Coördineer snij-, vorm-, buig- en ontvangstinterfaces rond die geometrie; het geselecteerde uitrustingspakket bepaalt de procesvolgorde.
Match de spoel met uw paneelprofiel
BMS YX65-configuraties bestaan uit gekleurd staal en Al-Mg-Mn aluminium. Selecteer samen het materiaal, de dikte, de vloeigrens en de doorsnede en beoordeel vervolgens representatieve spiraalmonsters op basis van de vereiste geometrie en afwerking.

Hoe spoeleigenschappen de lijn beïnvloeden
- Kwaliteit, dikte en sterkte
- Kwaliteit en sterkte beïnvloeden de vorming en terugvering. Vergelijk de vloei- en trekgegevens afzonderlijk met het doelgedeelte, de dikte en de proefspiraal.
- Coating, oppervlak en invoerbreedte
- Specificeer de metallic- of verfcoating, afwerkingscriteria en vlakke invoerbreedte. Ze beïnvloeden geleidingen, gereedschapscontact, snijranden en monsterinspectie.
- Laden en uitbetalen van de spoel.
- Grootte van de hulpapparatuur en de interfaces ervan rond:
- Rolmassa en binnen-/buitendiameters
- Laadmethode en uitbetalingsvereisten
Wanneer de spoel moet worden gesneden
Voor rollen die breder zijn dan de vereiste invoerstrook, dient u een afzonderlijk slittoevoer- of voorbereidingsproces te plannen. Zorg ervoor dat de spleetbreedte vóór het vormen overeenkomt met de paneeltekening.
Wanneer het materiaal verandert
Al-Mg-Mn-aluminium maakt deel uit van de hieronder getoonde YX65-materiaalomvang. Een andere legering of tempering, koper, staal met hogere sterkte of een dikte buiten de geselecteerde configuratie vereist een materiaal- en gereedschapsbeoordeling. Een soortgelijke dikte alleen bevestigt de geschiktheid niet.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Toepasselijk materiaal | Kleur staal (GI/PPGI/PPGL); Al-Mg-Mn-aluminium | Kleur staal (GI/PPGI/PPGL); Al-Mg-Mn-aluminium | Kleur staal (GI/PPGI/PPGL); Al-Mg-Mn-aluminium |
| Kleur-staaldikte | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn-dikte | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| Vloeisterkte / kwaliteit | Staal: G300 of G550; aluminium: geselecteerde legering en temper | Staal: G300 of G550; aluminium: geselecteerde legering en temper | Staal: G300 of G550; aluminium: geselecteerde legering en temper |
| Dekbreedte Voedingsbreedte | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Vormstations | Ontwikkelde strookbreedte voor de geselecteerde profieltekening | Ontwikkelde strookbreedte voor de geselecteerde profieltekening | Ontwikkelde strookbreedte voor de geselecteerde profieltekening |
| Vormsnelheid | 14 of 17, volgens configuratie | 14 of 17, volgens configuratie | 14 of 17, volgens configuratie |
| Hoofdmotor | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Snijden | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Lichaamsframe | Hydraulische profielschaar; Cr12MoV, warmtebehandeld | Hydraulische profielschaar; Cr12MoV, warmtebehandeld | Hydraulische profielschaar; Cr12MoV, warmtebehandeld |
| Aangepaste | H400 of H450, afhankelijk van de configuratie | H400 of H450, afhankelijk van de configuratie | H400 of H450, afhankelijk van de configuratie |
| uitrusting | Buigmachine met conische mogelijkheid; snijmachine met taps toelopende vellen; geschikte daknaadmachine | Buigmachine met conische mogelijkheid; snijmachine met taps toelopende vellen; geschikte daknaadmachine | Buigmachine met conische mogelijkheid; snijmachine met taps toelopende vellen; geschikte daknaadmachine |
Blader horizontaal door de vergelijking op kleinere schermen. Dekbreedtes zijn profielkeuzes, geen invoerstrookbreedtes of een belofte dat één gereedschapsset elke sectie maakt. Selecteer de indeling met 14 of 17 stations, het frame en de bijpassende uitrusting als configuratie. Het motorvermogen van 7,5 kW staat los van de totale elektrische vraag op de lijn.
Meet de output van de orders die u uitvoert
Gebruik geaccepteerde output gedurende de afgesproken batchtijd om de productie te beoordelen. De YX65-430- en YX65-300/400/500/600-configuraties hebben een vormsnelheidsspecificatie van 20–25 m/min; YX65-418 is 18–20 m/min. Dit beschrijft vormbeweging, niet geaccepteerde panelen per uur.
Stel de start en finish in
Identificeer de tekening, spoel, configuratie, snijlijst en batchgrootte. Spreek af of de timing begint bij het oprollen/instellen of bij het eerste productiepaneel, en of deze eindigt bij het snijden, inspecteren of inpakken.
Gebruik voor elke vergelijking dezelfde grens. Registreer de vormingstijd afzonderlijk van de verstreken batchtijd.
Recordstops en overlappend werk
Stoppen met zagen/ponsen van hout, wisselen van rollen, instellingen, fouten en wachten op ontvangst of verpakking. Registreer de werkelijke begin- en eindtijden van de gebeurtenis; sommige inspecties en handelingen kunnen de productie overlappen.
Houd één verstreken-tijdregistratie bij voor de batch. Het optellen van overlappende taken zou dezelfde minuten twee keer tellen.
Tel alleen geaccepteerde uitvoer
Scheid proefstukken en afgekeurde stukken van geaccepteerde panelen. Voor gemengde lengtes telt u voor elke orderregel het geaccepteerde aantal x de voltooide lengte op.
Verdeel de geaccepteerde meters door verstreken uren, of het geaccepteerde aantal stuks door dezelfde verstreken uren voor stuks/uur. Bewaar de afkeurings- en onderbrekingsgegevens met het resultaat.
Vergelijk bestellingen van gemengde lengte onder dezelfde timinggrens: frequente short cuts en lange paneelontvangst kunnen de output met dezelfde vormingssnelheid veranderen. Definieer de acceptatierun
Zorg ervoor dat lange panelen door uw werkplaats bewegen
Plan het langst afgewerkte paneel via het gehele traject van werkplaats tot levering. De voetafdruk van de machine is slechts een deel van die ruimtebehoefte.

Ondersteun het paneel voorbij de snijder
-
Bekijk het volledige traject
Breng de lijnuitgang, het ondersteunings- en inspectiegebied, de overdrachtspunten, de tijdelijke opslag, het inpakken en laden in kaart. Controleer deuren en bochten.
-
Grootte van de ontvangstopstelling
Stem de ondersteuningen, personeels- en handlingapparatuur af op de lengte, massa, stijfheid en afwerking van het paneel. Stel de maximale paneellengte in die het arrangement kan ontvangen.
-
Plan verpakking en verzending
Definieer bundelbescherming, laden en ontvangst op de bestemming. Neem de eventueel benodigde heftruck of automatische stapelaar mee in de leveringsomvang.
wanneer de ruimte de route verandert
- Het langste paneel kan de uitgang niet vrijmaken.
- Wijzig de ontvangstruimte of -oriëntatie, of herbeoordeel de productieroute voordat u de lay-out bestelt.
- Inspectie of verpakking houdt de lijn in de gaten.
- Beoordeel de ondersteuning, breng middelen over en de batch-/verpakkingsstroom samen met de outputproef.
- Het pakket kan het voertuig of de bestemming niet bereiken.
- Bezoek de deuren, keerpunten, laadmethode, transport- en bestemmingsoverdrachtsvoorwaarden opnieuw.
Als transport de paneellengte beperkt die u kunt leveren, vergelijk dan de fabriekslevering met apparatuur die geschikt is voor locatiebekisting. Zie de vergelijking van productielocaties.
Controleer de kwaliteit van het afgewerkte paneel
Accepteer panelen volgens gedefinieerde afmetingen, afwerkings- en verbindingscriteria met behulp van de daadwerkelijke spoel en een representatieve bestelling. Maak vóór de proef afspraken over de bemonsterings- en meetomstandigheden.
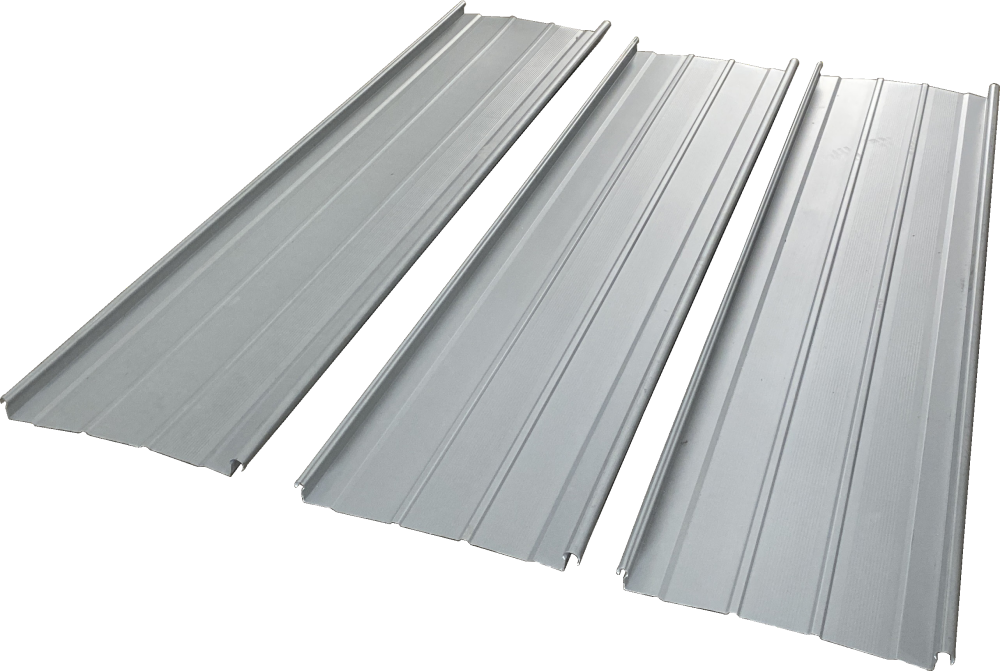
Bewaar het monster samen met het productieverslag
Koppel elk monster aan de tekeningrevisie, spoelspecificatie, machineconfiguratie en orderregel. Leg afmetingen en kenmerkposities vast als metingen; gebruik foto's om het zichtbare uiterlijk te documenteren.
Definieer het paneel Controles
Sectiegeometrie
Meet de doorsnede aan de hand van de overeengekomen tekeningrevisie en de bijbehorende datums, meetpunten en toleranties. Specificeer instrumenten en bemonstering vóór de run.
Bewaar de geïdentificeerde monster- en sectiemetingen. De eigenaar van de tekening, de lijnleverancier en de QC-beoordelaar moeten overeenstemming bereiken over de inspectiemethode.
Lengte en gepositioneerde kenmerken
Controleer de paneellengte en gat- of kerfposities vanaf het einde van de freeslijst en de referentiepunten, met behulp van de geconfigureerde gereedschappen en de overeengekomen meetmethode.
Registreer geaccepteerde lengtes, hoeveelheden en kenmerkposities per orderregel. Productie en kwaliteitscontrole hebben dezelfde datumreferenties nodig.
Snijuiteinde en oppervlak
Inspecteer de afgesneden uiteinden en oppervlakken op representatieve lengtes gemaakt van de daadwerkelijke rol. Vergelijk de spoel en het gevormde paneel met de overeengekomen rand- en afwerkingscriteria.
Bewaar die vergelijkingen en observaties. De koper bepaalt de gewenste afwerking; in het acceptatieplan wordt aangegeven wie het beoordeelt.
Rechtheid en hantering
Beoordeel de rechtheid in de afgesproken productiefase en vermeld hoe het paneel wordt ondersteund en geobserveerd. Bewaar een representatief panel en de geschiedenis ervan.
Productie, hantering en kwaliteitscontrole moeten het te beoordelen stadium identificeren, zodat de effecten van vorming en hantering afzonderlijk kunnen worden onderzocht.
Aansluitpassing
Monteer een monster met het gespecificeerde aangrenzende paneel, bijpassende onderdelen en sluitmethode. De systeem- of interface-eigenaar definieert de fit- en sluitingscriteria.
Identificeer en bewaar het samengevoegde monster met de gebruikte onderdelen en methode. Het resultaat is van toepassing op die interface.
Wanneer een monster niet overeenkomt
- Een rand of verbinding past niet.
- Vergelijk dezelfde tekening/systeemrevisie, werkelijke paneelafmetingen, gereedschappen, spoel en gespecificeerde bijpassende onderdelen.
- Lengte, gaten of snijuiteinden verschillen.
- Vergelijk besteldatums, geconfigureerde bedieningselementen en bewerkingen, gereedschappen, ondersteuning en gemeten monsters.
- Een lang paneel ziet er anders uit.
- Vergelijk binnenkomende spoel, gevormde panelen, representatieve lengte, ontvangst/overdracht en observatieomstandigheden.
- Zichtbare golving / olie-inblikken
- Beoordeel materiaal, ontwerp, vorm, hantering en installatiefactoren in de relevante fase. Wijs niet één oorzaak aan op basis van een foto.
Gebruik de machine-instructies en de bijbehorende productiegegevens om een aanpassing te onderzoeken.
Bespreek de acceptatiescopeWat BMS meet
De interne inspectiemiddelen van BMS omvatten het testen van de hardheid van de rollen, het meten van de radiale slingering van de as, CMM-inspectie en een drie-in-één meter voor controles van afgewerkte secties.
- Profielgeometrie: een controlecriterium voor profieldikte van ±0,5 mm, toegepast op de gespecificeerde doorsnede en meetpunten.
- Traceerbare meting: gekalibreerde meetinstrumenten en keuringsrapporten op aanvraag verkrijgbaar.
- Orderacceptatie: verbind deze metingen met de tekening, de daadwerkelijke spoel en de representatieve proef. Het maatcriterium definieert niet elke afmeting of de prestatie van het volledige dak.
Paneel-, verbindings- en dakprestaties
De acceptatie van gefabriceerde panelen, de pasvorm van de verbindingen en de prestaties van het daksysteem beantwoorden verschillende vragen. Draag elk dossier over aan de partij die verantwoordelijk is voor de volgende beslissing.
Wat werd er geproduceerd?
Bewaar de tekening, de werkelijke spoel, de configuratie, de kniplijst, de monsteridentiteit en de afmetingen. De productie-/QC-reviewer en lijnleverancier van de koper gebruiken deze voor de acceptatie van apparatuur.
Wat was er aangesloten?
Identificeer aangrenzende panelen, clips en andere bijpassende onderdelen, sluitgereedschappen en systeeminstructies. De opgegeven systeem-/interface-eigenaar definieert de montage- en installatievereisten.
Welke montage wordt beoordeeld?
Voor de vereisten voor wind, water, helling en overspanning is bewijs nodig voor de gespecificeerde montage en het gespecificeerde project, verstrekt via de leverancier van het daksysteem of de projectingenieur. Machineparameters en machinecertificaten kunnen dat bewijs niet vervangen.
Voor de Verenigde Staten, Saoedi-Arabië, Rusland, India of Mexico vermeldt u de bestemmings- en projectdocumentvereisten in de briefing. Beoordeel de geselecteerde configuratie, systeembewijs en ondersteuningsvoorwaarden voor die bestemming.
Vergelijk BMS dakpaneellijnen
BMS-dakpaneelmachines bedienen verschillende profielfamilies. Vergelijk de doorsnedetekening, de omstandigheden van de spoel en de vereiste handelingen voordat u een configuratie selecteert.
Industriële dakpaneelmachine: trapeziumvormig of gegolfd
Deze productieroute is voor industriële profielplaten, los van de YX65-configuraties met staande naad. Selecteer het ribpatroon, de overlap en het bevestigingsdetail uit de paneeltekening.
De referentieconfiguratie met een dekking van 1.000 mm maakt gebruik van een voedingsstrook van 1.219 mm. Dit zijn verschillende afmetingen: voor het vormen van de ribben en verbindingsranden wordt een deel van de vlakke strookbreedte gebruikt.
Ontdek BMS industriële dakpaneelmachinesConfiguratie met dekking van 1.000 mm
- Materiaal
- Gegalvaniseerd of gekleurd staal; 0,3–0,8 mm
- Materiaalsterkte
- 235–390 MPa; specificeer de opbrengst en de trekbasis van de spoel
- Invoer-/dekselbreedte
- 1.219 mm / 1.000 mm
- Vormsnelheid
- Ongeveer 15–18 m/min
- Machinebereik
- Ongeveer 9,5 × 1,8 × 1,6 m; ongeveer 8 ton
De machine-envelop sluit de volledige lay-out voor het laden, ontvangen en hanteren van rollen uit. Gebruik de leveringsomvang van het geselecteerde profiel voor het productieplan.
Configuraties met staande naad en verborgen fixatie
Mechanisch gefelst: YX65-300/400/430/500/600, YX65-418 en YX25-220/430/550 families.
Verborgen bevestiging / snap-lock: Klip-Lok-stijl profielen en snap-lock-configuraties zoals de 465 mm-afdekkingslijn. Zorg ervoor dat het clip-aangrijp- en sluitproces overeenkomt met de specifieke tekening.

Mechanisch gefelst
YX65-300/400/430/500/600 Staande naadlijn
De YX65-familie omvat afdekprofielen van 300, 400, 430, 500 en 600 mm. Selecteer de sectie, breedteconfiguratie en bijpassende bewerkingen voor de daadwerkelijke bestelling.
Bekijk deze configuratie
Verborgen oplossing
Klip-Lok-stijl lijn — 700 mm deksel
Lysaght-compatibele profielgeometrie wordt beoordeeld aan de hand van de geselecteerde sectie- en cliptekening. De dekkingsbreedte van 700 mm staat los van de invoerstrokenvereiste.
Bekijk deze configuratie
Verborgen bevestiging / kliksluiting
Verborgen vaste (Snap-Lock) lijn — 465 mm deksel
De YX77-465-configuratie vormt een snap-lock-profiel met een deksel van 465 mm. Zorg ervoor dat de bijpassende randen, de clipinterface en de spoelkwaliteit overeenkomen met de vereiste montage.
Bekijk deze configuratie
Verborgen bevestiging / kliksluiting
Snap-Lock dakpaneellijn
Gebruik de exacte snap-lock randgeometrie, clipdetail en spoelspecificatie om de vereiste lijn- en verbindingspassing vast te stellen.
Bekijk deze configuratieScroll om alle vier de configuraties te vergelijken.
Indeling en details van dakpaneelmachines
Bekijk de afgebeelde machine, doorsnedetekening, toevoerinrichting en profielschaar. Gebruik de bovenstaande modelvergelijking om de geselecteerde lijnconfiguratie te definiëren.
Bepaal wat de offerte inhoudt
Voor vergelijkbare offertes gebruikt u hetzelfde profiel, dezelfde spoel, orderfuncties, tekeningrevisie en bestemming. Markeer elk item als inbegrepen, optioneel, door de koper geleverd of uitgesloten, en noem de eigenaar van elke apparatuurinterface.
- Hoofdlijn- en profielgereedschap
- Identificeer tekeningrevisie, rollen, geleidingen, bedieningselementen en de gespecificeerde pons-/profielknipfuncties.
- Behandeling van rollen en afgewerkte panelen
- Lijst van het oprollen/laden, eventuele afzonderlijke stripvoorbereiding, ontvangst, overdracht, verpakking en verdere handelingen.
- Documenten, reserveonderdelen en diensten
- Naam technische, elektrische en operationele bestanden; acceptatieregistraties; documenttaal; slijtage onderdelen; kosten voor inbedrijfstelling, training en ondersteuning.
Budgetarbeid, materiaalverliezen, verbruiksartikelen, inventaris, logistiek en diensten langs de lijn. Voor winst- en terugverdienberekeningen zijn projectkosten en daadwerkelijke ordergegevens nodig.
Profielnamen van derden worden alleen gebruikt om de compatibiliteit te beschrijven.
BMS-productie en ondersteuning voor uw lijn
Voor een productieklare overdracht zijn geschikte omstandigheden op de locatie, een representatieve proef en getrainde operators nodig. Plaats de machinedocumenten, ondersteuningsverantwoordelijkheden en kosten in dezelfde leveringsovereenkomst.
Productie en bewerking in China
BMS combineert de productie van rolvormmachines met bewerkingsmiddelen in China. Machines kunnen worden ontwikkeld rond klanttekeningen, waarbij het paneelgedeelte wordt gekoppeld aan de gereedschaps- en productievereisten.
Ontdek GBS-productie →ISO 9001, CE en UKCA
ISO 9001:2015 heeft betrekking op het kwaliteitsmanagementsysteem van Fujian Brand Forming Machinery Co., Ltd., een lid van Xiamen BMS Group. De door SGS uitgegeven CE- en UKCA-verificaties hebben betrekking op beoordeelde monsters van rolvormmachines. Zorg ervoor dat de identificatie en bestemming van de bestelde machine overeenkomen met de conformiteitsdocumenten en bedieningsinstructies.
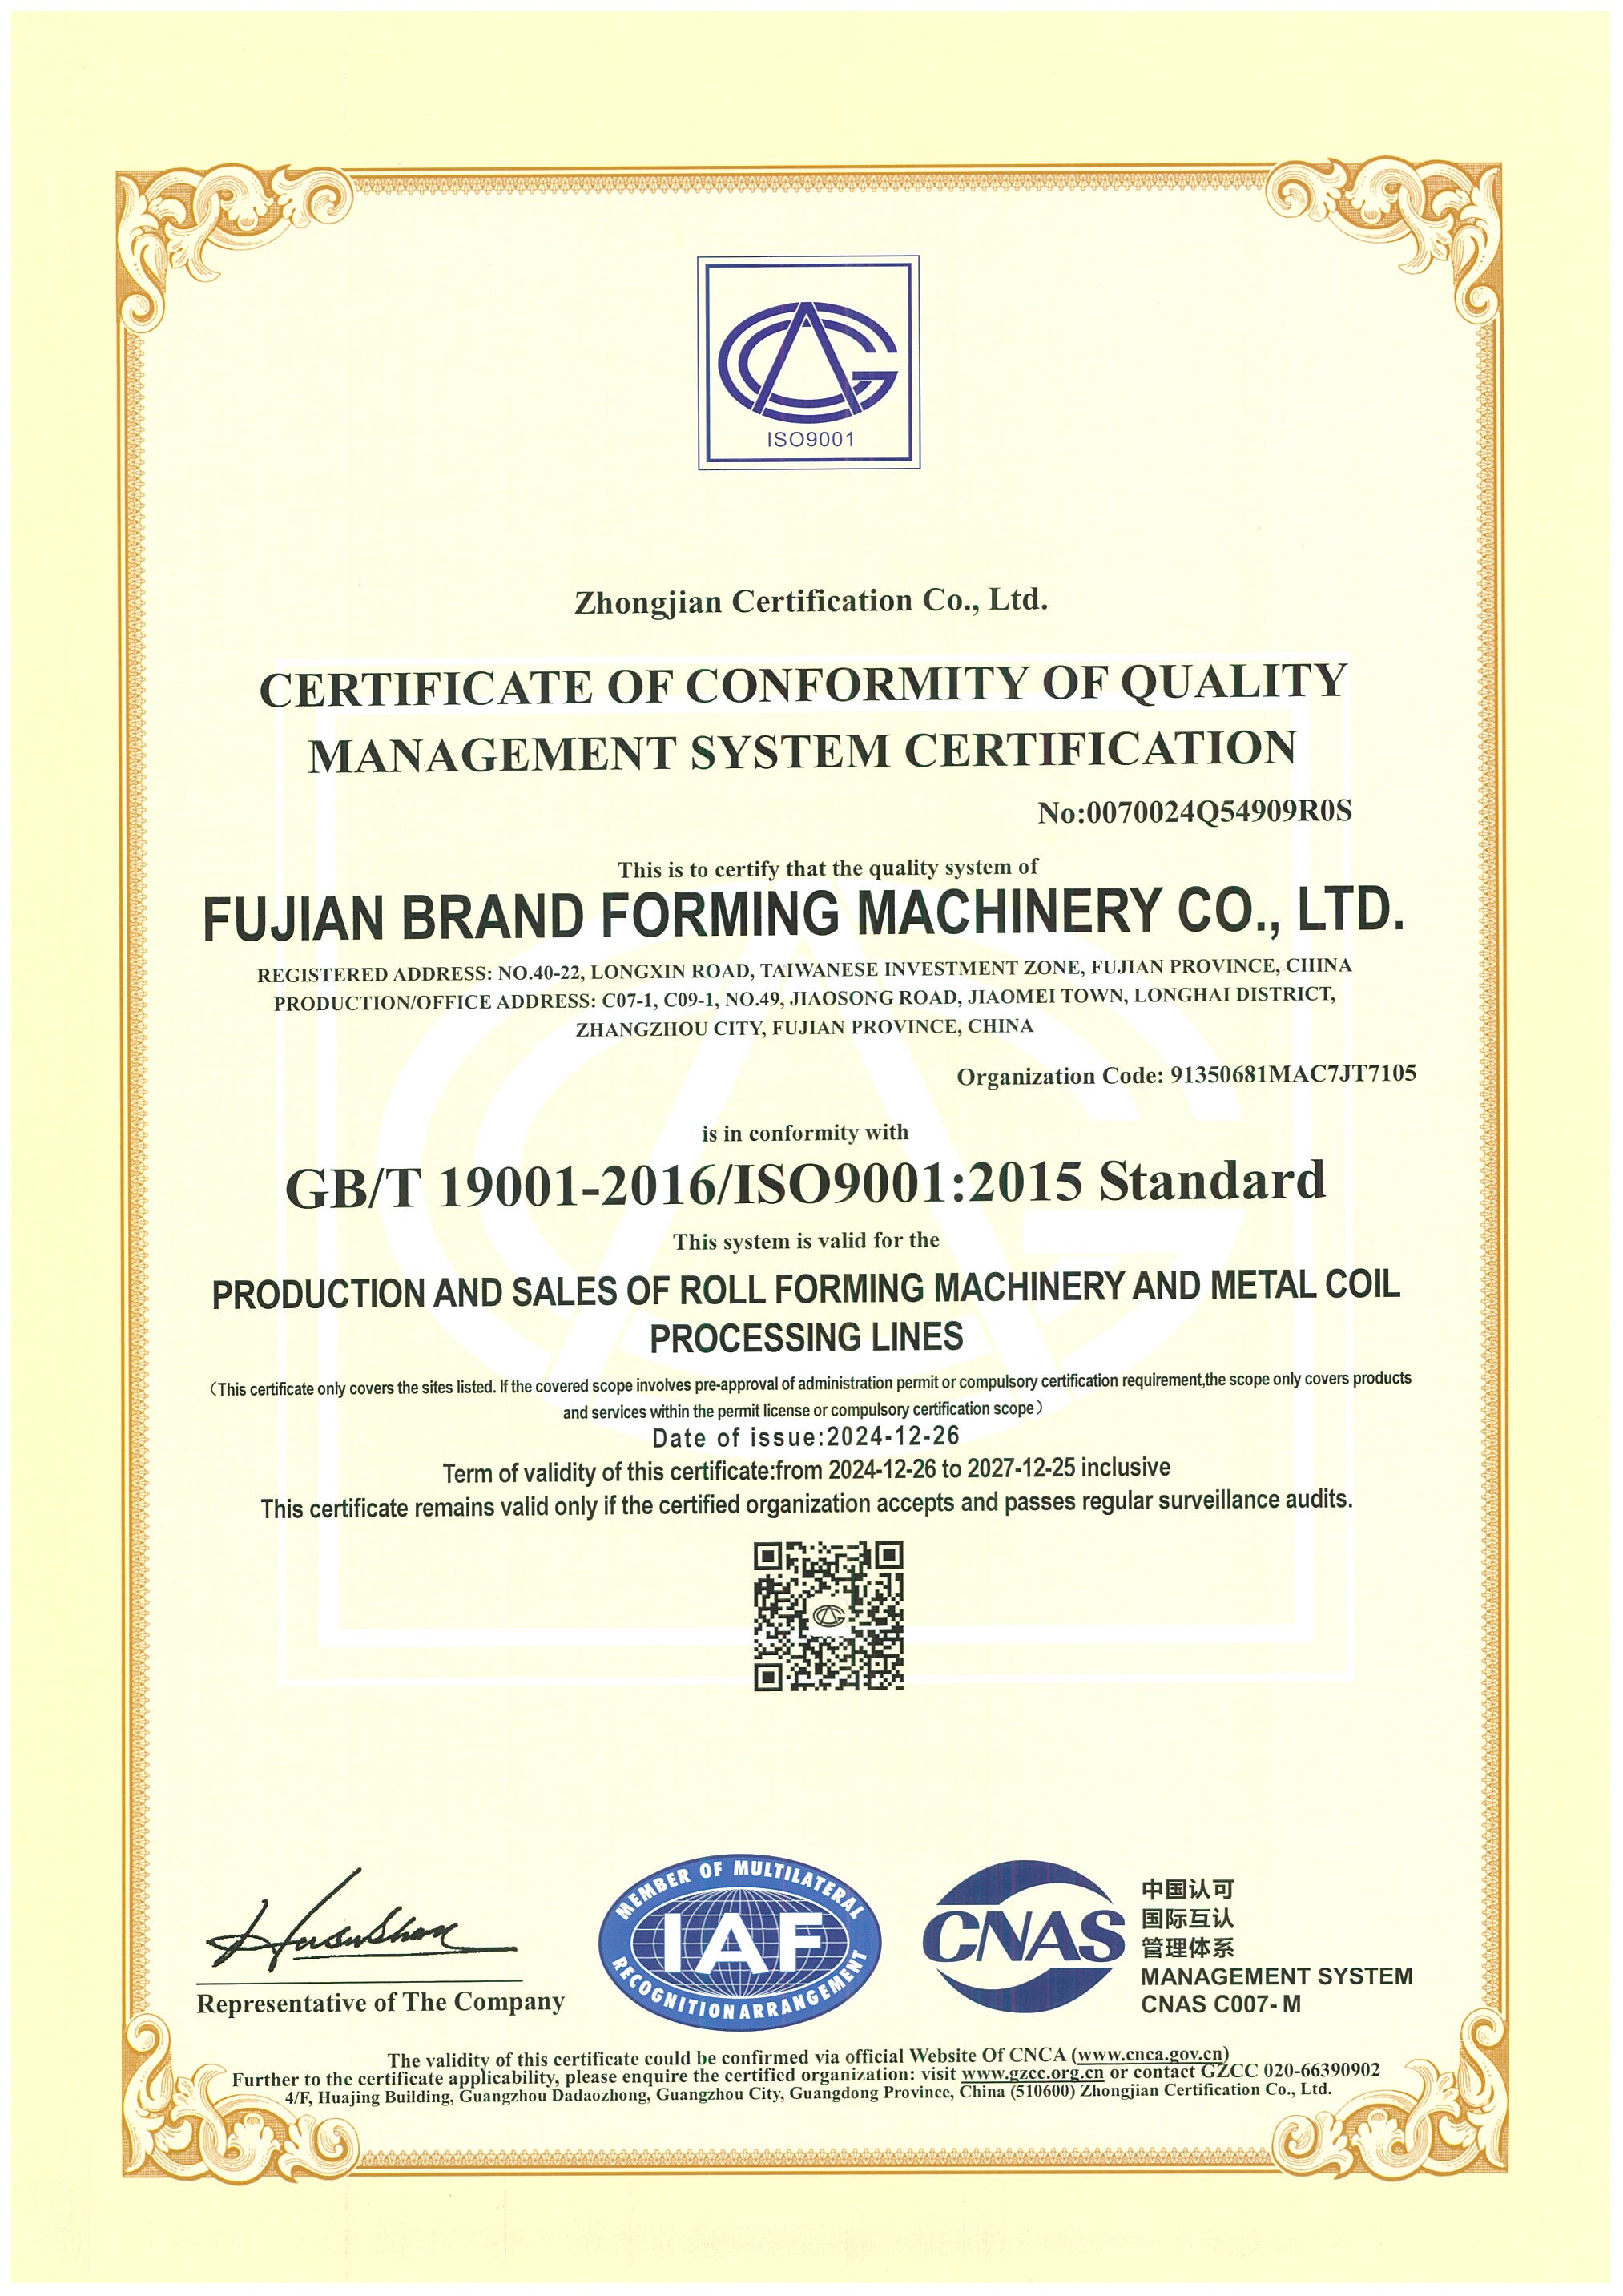 ISO 9001:2015
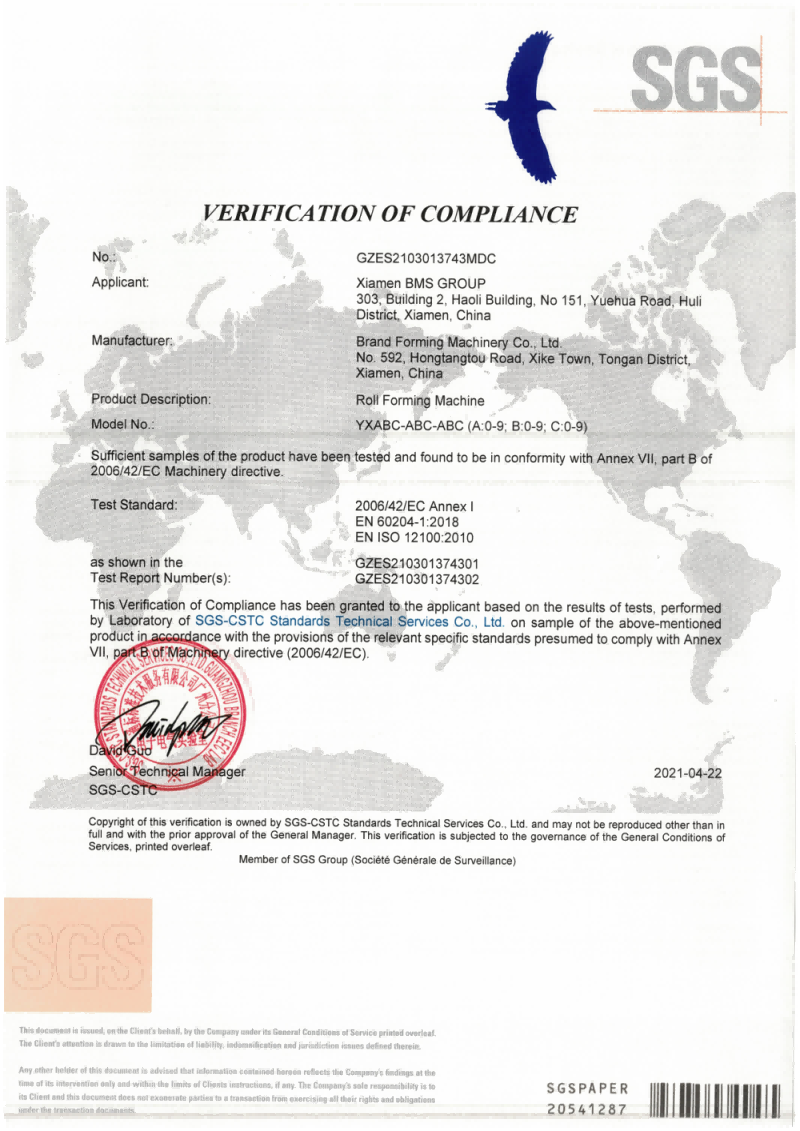 CE-machineverificatie
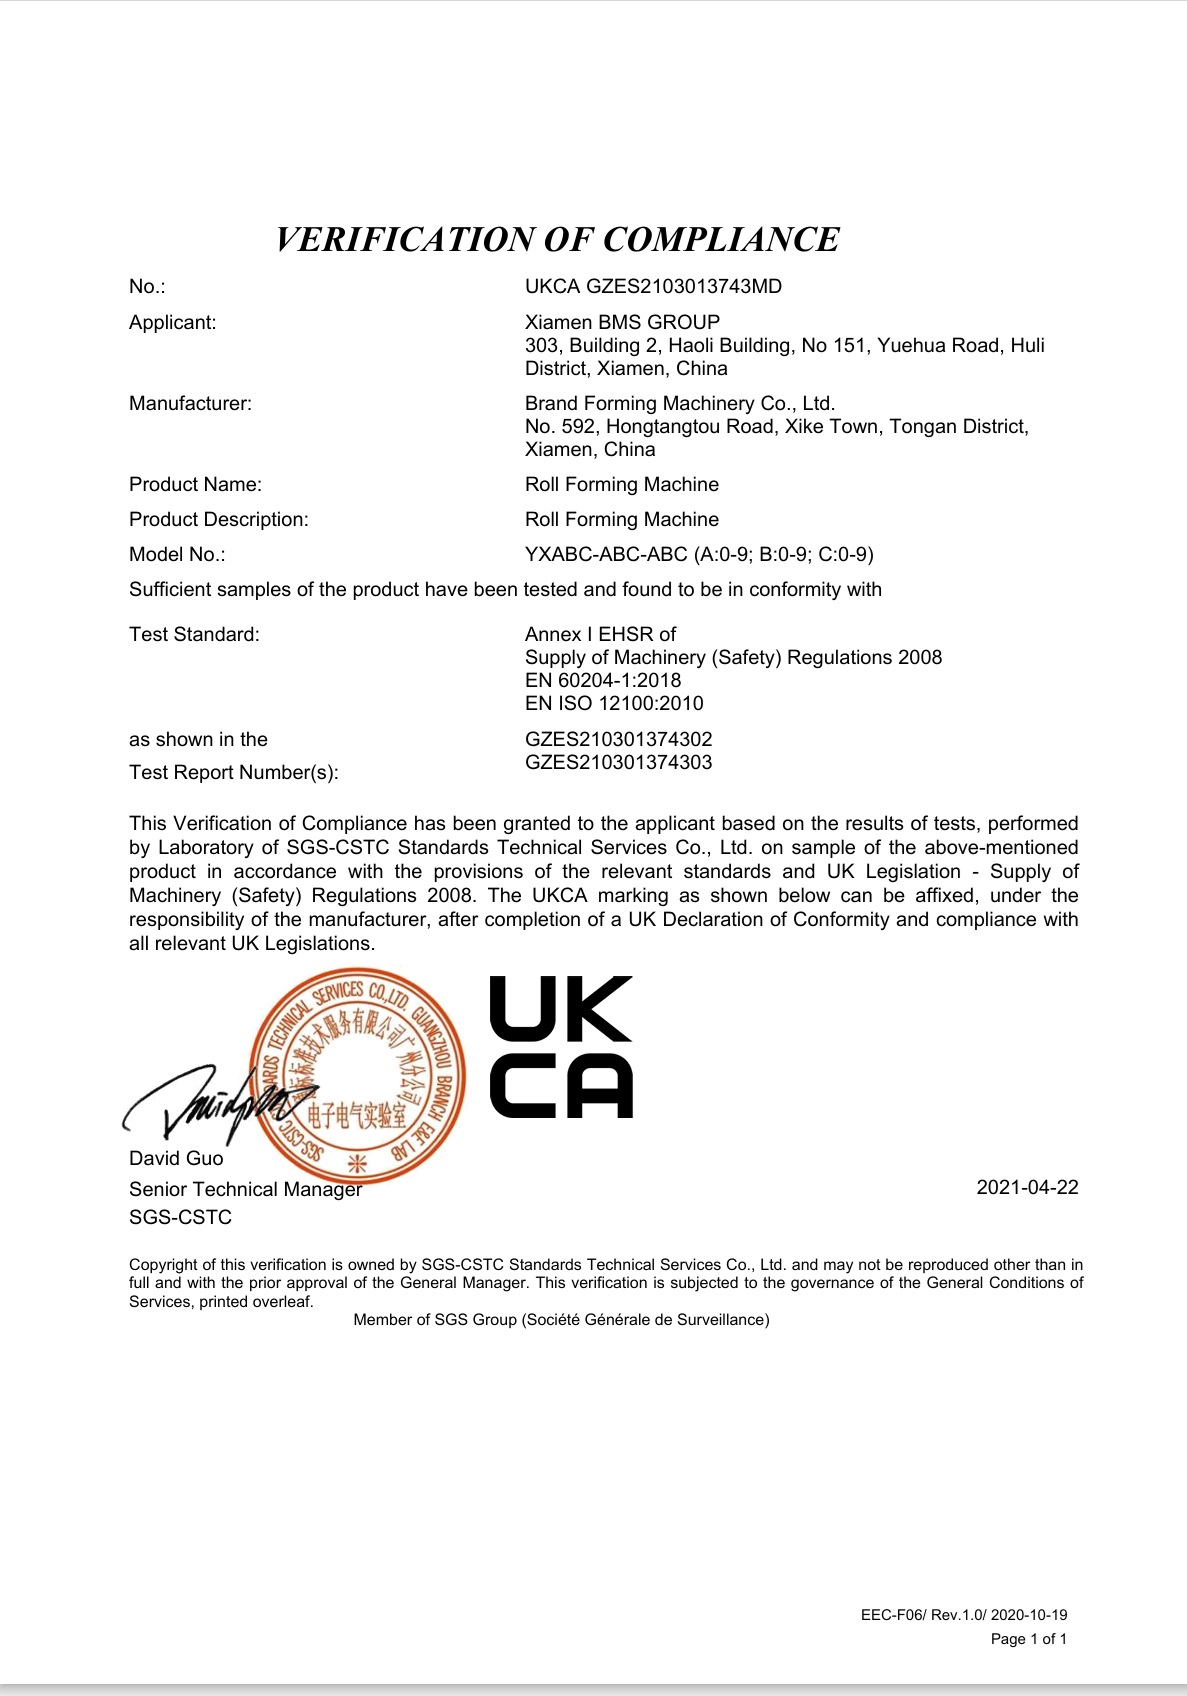 UKCA Machineverificatie
Twee jaar garantie en buitenlandse ondersteuning
BMS biedt twee jaar garantie op onderdelen en arbeid, vanaf een succesvolle installatie en inbedrijfstelling op de locatie van de koper, onder voorbehoud van correcte bediening en onderhoud.
Zes overzeese servicecentra ondersteunen BMS-machines, met regionale service in Zuid-Azië, het Midden-Oosten, Zuid-Amerika, Noord-Amerika, Europa en Zuid-Korea. De technische ondersteuning gaat door gedurende de hele levensduur van de machine.
Voor installatie in het buitenland zijn kosten in rekening gebracht. De koper zorgt voor visumbijstand, retourvluchten en lokale accommodatie. Vermeld de toepasselijke servicekosten, garantie-uitsluitingen en ondersteuningsregelingen in uw offerte.
Lees de BMS-servicevoorwaarden →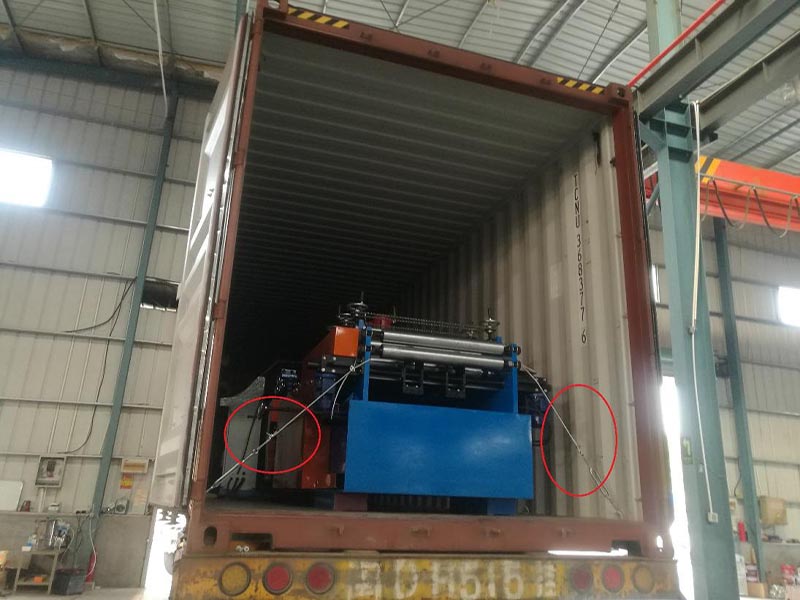
Workshop gereedheid
Plan het lossen en de werkindeling met behulp van de volledige lijnafmetingen, elektrische voeding en aansluitvereisten. Een motorvermogen alleen specificeert niet de stroomaansluiting op de locatie.
Noem de locatiecoördinator en de gekwalificeerde verbindingsaanbieder en verdeel hun werkzaamheden vóór aankomst.
Inbedrijfstelling proef
Voer functionele controles en opstartmonsters uit met de geselecteerde tekening, de daadwerkelijke spoel en een representatieve kniplijst. Registreer de observaties en acceptatievoorwaarden die nodig zijn voor vrijgave in productie.
Definieer wie aanwezig is, de hulp van de leverancier, de methode en omvang, de kosten en de overdrachtsvoorwaarde.
Operatortraining
Leg de operator- en onderhoudstaken, de trainingstaal, de leveringsmethode en de machinebestanden vast. Identificeer de trainer en deelnemers in het trainingsrecord.
Houd de bediening en onderhoudstraining van de machine gescheiden van de installatie van daksystemen of technische instructies.
Onderdelen en ondersteuning
Identificeer slijtageonderdelen, geleverde reserveonderdelen en de contactpersoon voor ondersteuning in de schriftelijke voorwaarden.
Houd de machine-identificatie, het onderhoudsrapport en de foutafbeeldingen of -video gereed voor technische ondersteuning. Bewaar het servicecontact en eventueel belastbaar werk in het overdrachtsdossier.
Uw productieoverdrachtsbestand
- Bevestigde configuratie en tekeningen, met het acceptatierecord
- Bedrijfs-, elektrische en onderhoudsbestanden, plus identificatie van slijtage en reserveonderdelen
- Trainingsverslag en schriftelijke garantie- en ondersteuningsvoorwaarden
Vragen over uw productielijn
Antwoorden op de configuratie en commerciële vragen die de apparatuurkeuze kunnen veranderen.
Het veranderen van de snijlengte verandert het profiel niet. Voor een andere breedte, ribbe of naad is een gereedschaps- en configuratiebeoordeling nodig op basis van de eigen tekening.
Vergelijk lengte- en profielwijzigingenBMS biedt lijnen met staande naad geconfigureerd in 20 ft of 40 ft containers voor productie op locatie. Selecteer die configuratie afzonderlijk van een lijn voor vaste werkplaatsen, met geschikte toegang, stroomvoorziening, bemanning, bescherming tegen weersinvloeden en ontvangst via lange panelen.
Vergelijk productielocatiesDe YX65-vergelijking omvat gekleurd staal van 0,4–0,80 mm en Al-Mg-Mn-aluminium van 0,8–1,2 mm. Stem de vloeigrens van het staal of de aluminiumlegering en de tempering, coating en invoerbreedte af op het geselecteerde profiel en gereedschap; dezelfde dikte alleen is niet voldoende.
Controleer de spoelingangenBMS levert automatisch formaatveranderende buigapparatuur met tapsheid en automatische snijapparatuur voor taps toelopende platen. Dit zijn geselecteerde procesconfiguraties: een verandering van de snijlengte kan geen kromming of tapsheid veroorzaken. Neem de uiteindelijke geometrie, naaddetails en de vereiste vorm-, snij-, buig- en ontvangstinterfaces op in de opdracht.
Bekijk speciale geometrieNee. Machineconformiteitsdocumenten hebben betrekking op de apparatuur. De wind- en waterprestaties van daken hebben bewijs nodig voor de gespecificeerde dakconstructie en het gespecificeerde project.
Zie de verantwoordelijkheidsoverdrachtBreng bij elke offerte dezelfde paneeltekening, spoelgegevens, kniplijst en bestemming mee. Vergelijk apparatuur, hulpbehandeling, acceptatie, documenten en after-sales verantwoordelijkheden op dezelfde basis.
Controleer de leverings- en overdrachtsomvangPlan uw dakpaneelproductie met BMS
Neem uw paneeltekening, spoelspecificatie en een representatieve kniplijst mee naar de discussie. Samen definiëren deze de rolvormmachine voor dakpanelen, ondersteunende apparatuur en acceptatie-eisen om te vergelijken.
Bespreek uw productievereistenBereid uw productiebriefing voor
- Doelpaneel- en verbindingstekeningen
- Rolkwaliteit, dikte, sterktebasis, coating en breedte
- Typische snijlijst, hoeveelheden en gepositioneerde kenmerken
- Langste paneel-, werkplaats- en verzendingsvoorwaarden
- Land van bestemming en vereiste projectdocumenten