

पैलिसेड फेंसिंग रोल बनाने की मशीन
रेल, पोस्ट और डब्ल्यू-प्रोफाइल का उत्पादन फीका पड़ गया।
अपने अनुमोदित प्रोफाइल, सामग्री और वितरण चरण के आसपास बीएमएस के साथ एक बाड़ रोल बनाने की मशीन कॉन्फ़िगर करें।
इस पृष्ठ पर अवलोकन
चुनें कि आप क्या निर्माण करते हैं
घटक परिवार, सामग्री का ऑर्डर बिल (बीओएम), और वितरण चरण को परिभाषित करें।
रेल और पोस्ट
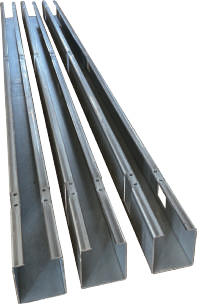
स्वीकृत चैनल अनुभागों, लंबाई और कनेक्शन सुविधाओं के आधार पर ट्विन रेल/पोस्ट कार्य का आकलन करें। वास्तविक ऑर्डर बीओएम से रेल, मध्यवर्ती पोस्ट और विशेष पोस्ट वेरिएंट असाइन करें।
काम करने का तरीका फीड, ड्राइव, कटिंग और टेक-ऑफ व्यवस्था पर निर्भर करता है। ऑर्डर शेड्यूल करने से पहले प्रत्येक भाग को उसके वास्तविक पथ और टूल सेट पर आवंटित करें।
जुड़वां रेल/पोस्ट प्रणाली का अन्वेषण करें →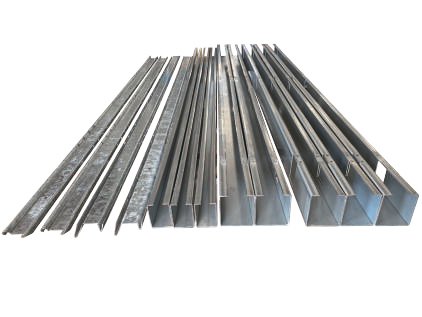
डब्लू-प्रोफ़ाइल पीला पड़ गया
स्वीकृत W अनुभाग के लिए हल्के कार्य का उपयोग करें। अलग-अलग विनिर्माण सुविधाओं के रूप में पायदान, छेद, सिर और लंबाई निर्दिष्ट करें।
इसका मूल्यांकन खरीदे गए रेल और पोस्ट के साथ किया जा सकता है जब उनके कनेक्शन विवरण और परिष्करण आवश्यकताओं को एक साथ परिभाषित किया जाता है।
डब्ल्यू-पेल उत्पादन का अन्वेषण करें →हार्डवेयर और विशेष-ऑर्डर वाले हिस्से शामिल करें
इन-हाउस उत्पादन, खरीद या उपठेके पर ब्रैकेट, फास्टनरों, कैप और एंड/कॉर्नर/रेक/गेट पार्ट्स को असाइन करें। भाग कोड, संशोधन और वास्तविक ऑर्डर बीओएम का उपयोग करें। घटक बनाने वाले उपकरण स्वयं पूर्ण बाड़ खण्डों की स्वचालित असेंबली प्रदान नहीं करते हैं। निर्दिष्ट होने पर फिनिशिंग, वेल्डिंग, असेंबली और पैकिंग को अपनी स्वयं की आपूर्ति जिम्मेदारियों को सौंपें।
प्रोफ़ाइल और कनेक्शन स्वीकृत करें
अनुमोदित पोस्ट अनुभाग से एक बाड़ पोस्ट रोल बनाने की मशीन और उसके रेल कनेक्शन को निर्दिष्ट करें। नियंत्रित उत्पादन सीएडी पर दोनों को फ्रीज करें।
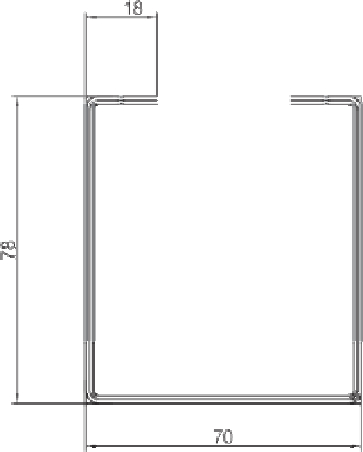
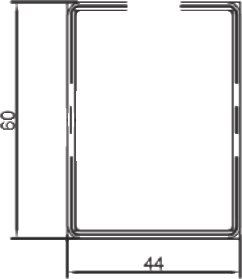
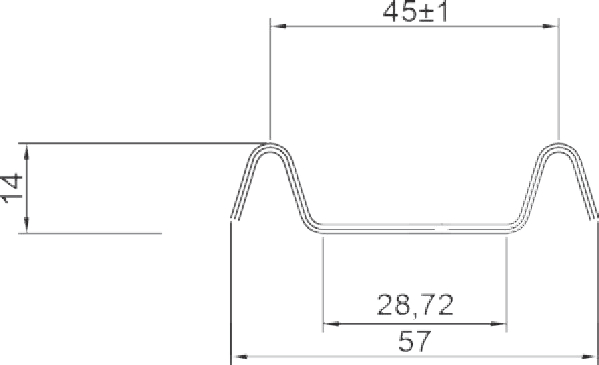
अनुभाग
आंतरिक/बाहरी आयाम, रिटर्न, कोण, मोड़ त्रिज्या, मोटाई और छेद के लिए उपयोग किए जाने वाले सतहों को मंजूरी दें।
संबंध
मेटिंग फिट की जांच के लिए वास्तविक ब्रैकेट, फास्टनरों और निर्दिष्ट कोटिंग का उपयोग करें।
विशेष इंटरफ़ेस
भाग कोड और संशोधन द्वारा अंत, कोने, रेक और गेट सुविधाओं को परिभाषित करें।
आयाम और इंटरफ़ेस रिकॉर्ड को परिभाषित करें
प्रत्येक चैनल अनुभाग को इच्छित भाग और मशीन पथ पर निर्दिष्ट करें। प्रत्येक चित्र एक ज्यामिति का वर्णन करता है, स्वचालित आकार सीमा का नहीं। डब्ल्यू ड्राइंग पर, 45 ± 1 चिह्नित शिखर रिक्ति पर लागू होता है; यह सामान्य मशीन सटीकता मान नहीं है। लेपित फिट और विशेष इंटरफेस सहित प्रत्येक अन्य डेटाम और स्वीकृति सीमा को स्वतंत्र रूप से परिभाषित करें। सख्त इंटरफ़ेस सीमाएँ टूलींग, गेज और परीक्षण के दायरे को प्रभावित करती हैं; समान रूपरेखाएँ अभी भी वापसी में हस्तक्षेप कर सकती हैं या कोटिंग के बाद निकासी खो सकती हैं।
अपना पलिसडे उपकरण चुनें
किस प्रक्रिया को जोड़ना है यह तय करने के लिए कमी, पुनः कार्य और कार्य-प्रगति रिकॉर्ड का उपयोग करें।
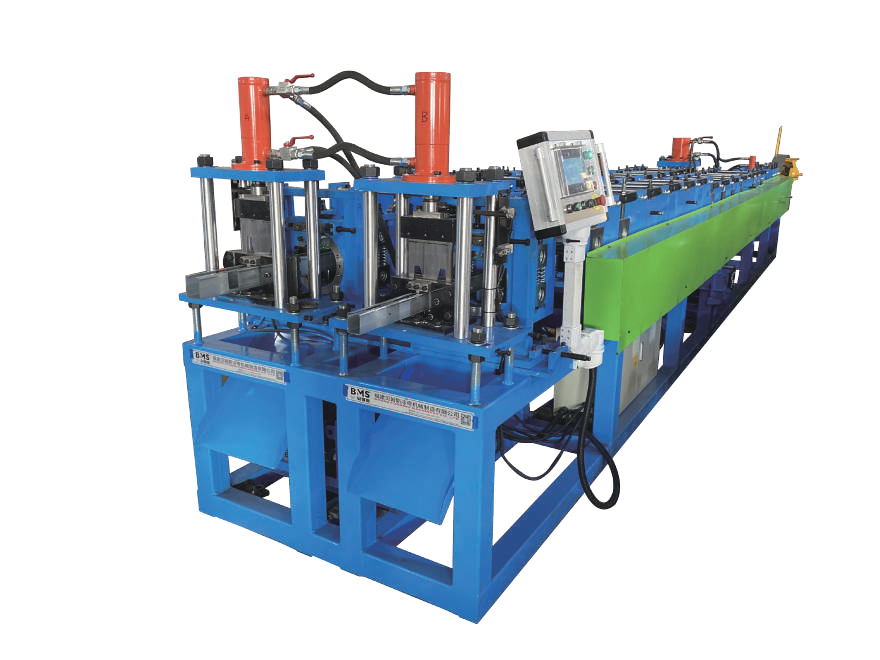
ट्विन रेल और पोस्ट रोल बनाने की मशीन
जब चैनल-घटक आपूर्ति के ऑर्डर रुक जाएं तो स्वीकृत रेल और पोस्ट सेक्शन को घर में लाएं। प्रत्येक निर्माण पथ, टूल सेट और आवश्यक ऑपरेटिंग मोड को परिभाषित करें।
रेल एवं डाक उपकरण देखें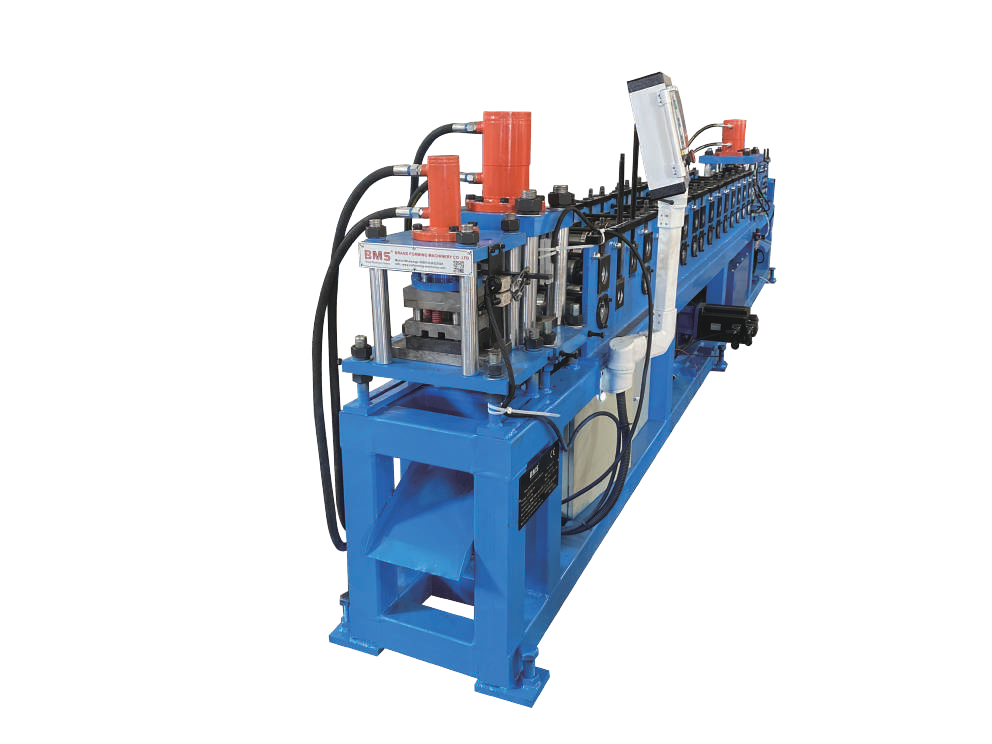
डब्ल्यू-प्रोफाइल पेल रोल बनाने की मशीन
जब रेल और पोस्ट पहले से ही उपलब्ध हों तो W-पेल फॉर्मिंग जोड़ें। डब्ल्यू सेक्शन, पूर्ण लंबाई, नॉच और हेड-प्रोसेसिंग कार्यों को एक घटक विनिर्देश के रूप में परिभाषित करें।
डब्ल्यू-पेल उपकरण देखेंनिवेश सीमा चुनें
आवर्ती घटक की कमी को पूरा करें
जब खरीदी गई रेल/पोस्ट भरोसेमंद हों तो एक हल्का कार्य जोड़ें, या किसी पहचाने गए चैनल-घटक की कमी के विरुद्ध रेल/पोस्ट निर्माण का आकलन करें। स्वीकृत भागों की शेष ऑर्डर मांग के साथ तुलना करें।
ट्रेड-ऑफ़: छोटी मशीन का दायरा खरीदारी और स्थानांतरण इंटरफ़ेस को बरकरार रखता है।
पहले घर में एक स्थिर परिवार लाओ
घटक कार्य जोड़ते समय सक्षम फिनिशिंग और असेंबली स्टेशन बनाए रखें। अगले निवेश से पहले बैच पहचान और बफर व्यवस्था निर्धारित करें।
ट्रेड-ऑफ़: चरणबद्ध पूंजीगत व्यय स्टॉक और अंतर-स्टेशन समन्वय जोड़ता है।
पूरे ऑर्डर को संतुलित करें
एक बीओएम और ऑर्डर मिश्रण के विरुद्ध रेल, पोस्ट और पेल का समन्वय करें। क्षमता समीक्षा में फीचर प्रोसेसिंग, हार्डवेयर, फिनिशिंग, असेंबली और पैकिंग को शामिल करें।
ट्रेड-ऑफ: अतिरिक्त गठन गति केवल तभी मदद करती है जब डाउनस्ट्रीम प्रक्रियाएं भागों को प्राप्त कर सकती हैं।
संपूर्ण आपूर्ति सीमा की तुलना करें
एक बाड़ निर्माण मशीन के प्रस्ताव में कॉइल हैंडलिंग, स्लिटिंग या लेवलिंग जहां आवश्यक हो, बनाने, छेद / स्लॉट और अंत संचालन, काटने, प्राप्त करने और किसी भी सीधीकरण की पहचान होनी चाहिए। प्रत्येक को उद्धृत उपकरण, एक विकल्प, बनाए रखा संयंत्र, क्रय या उपठेकेदारी सौंपें।
फिनिशिंग, असेंबली, पार्ट आइडेंटिफिकेशन और पैकिंग शामिल करें। उपकरण, बाह्य उपकरणों, उपयोगिताओं, स्थापना, प्रशिक्षण, सेवा और स्वीकृति जिम्मेदारियों को एक ही दायरे की अनुसूची में सूचीबद्ध करें। सबसे लंबी उपकरण सूची के बजाय मार्गों की तुलना वास्तविक कमी और प्रगति पर चल रहे कार्य से करें।
प्रत्येक कार्य के लिए एक सामग्री विंडो परिभाषित करें
दिखाए गए रेल/पोस्ट कॉन्फ़िगरेशन में 1.8-2.5 मिमी पर गैल्वनाइज्ड स्टील का उपयोग किया गया है। डब्लू-पेल सामग्री और टूलींग संयोजन को अलग से अनुमोदित करें।
ग्रेड, उपज/तन्य शक्ति, बढ़ाव, आधार धातु की मोटाई (बीएमटी), कुल लेपित मोटाई (टीसीटी), उनकी सहनशीलता और कोटिंग।
चौड़ाई, ऊँट, गड़गड़ाहट की दिशा, आकार, सतह, द्रव्यमान और अंदर/बाहर का व्यास।
सामग्री प्रमाणपत्र और कॉइल पहचान को सेटिंग्स, प्रथम-टुकड़ा जांच और जारी बैचों से लिंक करें। केवल मध्य विनिर्देश ही नहीं, बल्कि कठिन इच्छित संयोजनों का भी परीक्षण करें।
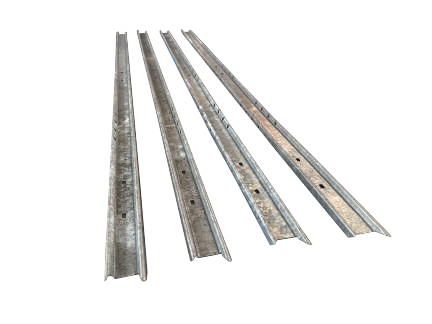
मोटाई, ताकत और ज्यामिति का एक साथ मूल्यांकन करें
ग्रेड, मोटाई, त्रिज्या या सेक्शन में बदलाव से स्प्रिंगबैक और कटिंग लोड बदल सकता है, जिसके परिणाम सेटिंग्स और टूल पर पड़ सकते हैं। एक मोटाई वाली विंडो अपने भीतर प्रत्येक स्टील/कोटिंग/सेक्शन संयोजन को मंजूरी नहीं देती है।
रेल/पोस्ट और डब्लू-पेल कार्यों के लिए अलग-अलग सामग्री शेड्यूल का उपयोग करें। आने वाली स्ट्रिप की स्थिति और परिणामी आयामों को रिकॉर्ड करें ताकि ऑपरेटर कॉइल परिवर्तन के बाद सेटिंग या टूलींग समस्या से कॉइल भिन्नता को अलग कर सकें।
जुड़वां रेल एवं पोस्ट निर्माण
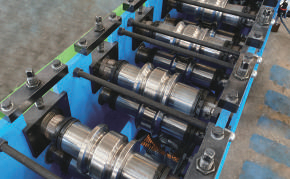
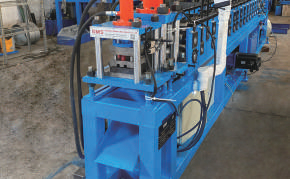
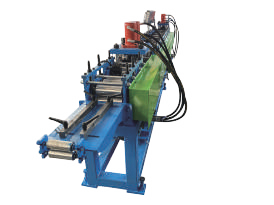
जुड़वां रेल/पोस्ट व्यवस्था में दो निर्माण पथ और पोस्ट कटिंग हैं। फीडिंग, ड्राइव, नियंत्रण, माप, कटिंग और टेक-ऑफ उपयोगी ऑपरेटिंग मोड निर्धारित करते हैं।
| स्टेशन बनाना | 14×2 |
|---|---|
| गठन गति | 10-15 मीटर/मिनट |
| ब्लेड सामग्री काटना | सीआर12 |
चयनित पथ को सिद्ध करें
इसकी प्रोफ़ाइल, सामग्री और उपकरण निर्दिष्ट करें। आवश्यक SKU के लिए फ़ीड, माप, कटिंग और डिस्चार्ज का प्रदर्शन करें, जिसमें स्टॉप/रीस्टार्ट और स्वीकृत भाग गणना शामिल है।
साबित करें कि पथ कैसे इंटरैक्ट करते हैं
मानचित्र साझा या स्वतंत्र फ़ीड, ड्राइव, नियंत्रण, कटिंग और टेक-ऑफ़। स्वीकृत गणनाओं और कुंडल परिवर्तन, रुकने या दूसरे पथ पर खराबी के प्रभाव दोनों को रिकॉर्ड करें।
14 × 2 को दो 14-स्टेशन बनाने वाले अनुक्रमों के रूप में पढ़ें। 10-15 मीटर/मिनट का मान निर्माण गति का वर्णन करता है; सहमत डिलीवरी चरण में स्वीकृत भागों की तुलना करें। कटिंग, हैंडलिंग, कॉइल परिवर्तन और साझा संसाधन शुद्ध आउटपुट को प्रभावित करते हैं; अकेले दो रास्ते दो बार उत्पादन स्थापित नहीं कर सकते।
कार्यों और परीक्षण रिकॉर्ड को मैप करें
प्रत्येक पथ के लिए आवश्यक प्रोफ़ाइल/SKU निर्दिष्ट करें। उद्धृत कॉन्फ़िगरेशन में साझा या स्वतंत्र कार्यों के रूप में कॉइल आपूर्ति, ड्राइव, लंबाई माप, स्टार्ट/स्टॉप, कटिंग, नियंत्रण और टेक-ऑफ रिकॉर्ड करें। अलग-अलग भाग गणना और रुकावट लॉग के साथ परीक्षण में एकल-पथ और प्रस्तावित समवर्ती मोड शामिल करें। अंतिम विद्युत, ड्राइव और उपयोगिता कार्यक्रम खरीदे गए उपकरण सीमा को परिभाषित करते हैं।
सुविधाओं को ऐसे रखें जहां उन्हें नियंत्रित किया जा सके
टूल एक्सेस, पार्ट सपोर्ट और तैयार होल-टू-एंड डेटाम से प्रसंस्करण स्थिति चुनें।
बनने से पहले
फ्लैट-स्ट्रिप पहुंच आसान है; मोड़ों के पास होने वाली हलचल और मार्गदर्शक पर इसके प्रभाव को सत्यापित करें।
बनने के बाद
अंतिम ज्यामिति से पता लगाएँ; स्थानीय क्रशिंग के खिलाफ पहुंच और सहायता प्रदान करें।
अलग स्टेशन
जटिल या दुर्लभ विशेषताएं हैंडलिंग, कतार और पहचान जोड़ती हैं।
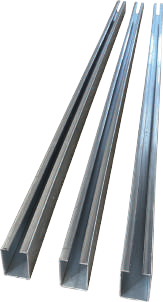
SKU और तैयार डेटाम द्वारा फ़ीचर जारी करें
छेद, स्लॉट, अंतिम पायदान, पिच, लंबाई परिवार और सिर/पूंछ या दर्पण अभिविन्यास को परिभाषित करें। प्रत्येक सुविधा को उसके स्टेशन और उपकरण पर निर्दिष्ट करें, फिर वास्तविक बोल्ट और कनेक्शन प्लेटों के साथ पहले टुकड़ों की जांच करें। समान लंबाई समान सिरे या हैंडिंग स्थापित नहीं करती है। रिलीज के समय इन वेरिएंट्स को पहचानें और ऑर्डर शेड्यूल में अलग-अलग-स्टेशन कतार को शामिल करें। पोस्ट कटिंग एक कट-आफ्टर-फॉर्मिंग मार्ग को परिभाषित करता है; यह सम्मिलित ऑनलाइन होल परिवार या सुविधा सहनशीलता स्थापित नहीं करता है।
डब्ल्यू-प्रोफ़ाइल पीला उत्पादन
डब्ल्यू-पेल मार्ग में फीडिंग, फॉर्मिंग और पोस्ट कटिंग शामिल है। तैयार भाग ड्राइंग से आवश्यक अंतिम-प्रसंस्करण कार्य जोड़ें।
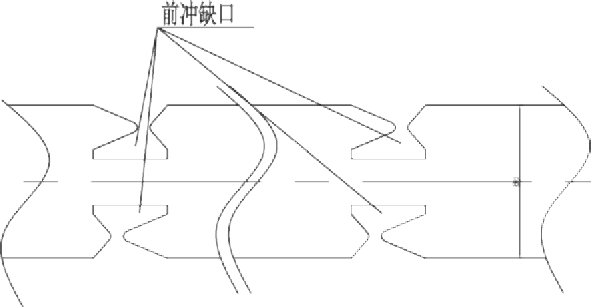
प्रत्येक पूर्ण सुविधा को परिभाषित करें
डब्लू-पेल कार्य अलग-अलग लंबे घटक बनाता है। उनके आवश्यक उपकरणों और स्टेशनों के लिए अनुभाग, पायदान, छेद, सिर और कट लंबाई आवंटित करें।
स्केच प्री-पंच नॉचिंग की पहचान करता है। एक नया डी अनुभाग या डब्ल्यू परिवार ज्यामिति का निर्माण करता है। नुकीले, गोल, बहु-बिंदु या विस्तारित शीर्षों के लिए अलग-अलग डाई और अंत-प्रसंस्करण स्टेशनों की आवश्यकता हो सकती है; उनका समावेशन सहमत टूल शेड्यूल का पालन करता है।
चुने गए अनुक्रम के माध्यम से कट-लंबाई डेटाम को परिभाषित करें। टूल क्लीयरेंस, स्क्रैप हटाने और लंबे हिस्से के समर्थन के साथ पहले/आखिरी टुकड़े, गड़गड़ाहट और सिर ज्यामिति की जांच करें। सिर वाले हिस्सों को बिना झुके या सतह को नुकसान पहुंचाए रिसीविंग, रैक और पैकिंग से गुजरना होगा।
परिवर्तन कार्यों को अलग करें
लंबाई, फीचर टूल और एक नए अनुभाग के लिए अलग-अलग क्रियाओं की आवश्यकता होती है।
लंबाई और पैटर्न
कार्यक्रम प्रविष्टियाँ, मार्गदर्शिकाएँ और स्टॉप, उसके बाद प्रथम-भाग का विमोचन। एक संग्रहीत नुस्खा उपकरण की स्थिति या लंबाई की जांच को प्रतिस्थापित नहीं करता है।
डाई और अनुभाग उपकरण
पहचानें कि कौन से डाई, ब्लेड, गाइड और रोल को समायोजित, विनिमय या बनाए रखा गया है।
नई ज्यामिति या स्टील
संयोजन के लिए फॉर्मिंग, स्प्रिंगबैक, कटिंग और टूल का पुन: उपयोग का पुनर्मूल्यांकन करें।
परीक्षण ए → बी → ए अंतिम स्वीकृत ए से पहले जारी बी और बहाल ए तक। श्रम, उपकरण, स्क्रैप, सेटिंग्स, माप और रिलीज समय रिकॉर्ड करें।
संपूर्ण A → B → A परिवर्तन रिकॉर्ड करें
प्रोग्राम प्रविष्टियों को यांत्रिक समायोजन और एक्सचेंज किए गए टूल से अलग करें। सीमा सामग्री सहित उपकरण के पुन: उपयोग के लिए अनुकूलता मैट्रिक्स का उपयोग करें। अंतिम अच्छे ए को ट्रैक करें, पहले जारी किए गए बी को और बीता हुआ समय, सेटिंग्स, श्रम, स्क्रैप, माप और स्वीकृति के साथ बहाल ए को ट्रैक करें। शेड्यूल की तुलना करते समय ऑर्डर फ़्रीक्वेंसी और रिलीज़ एंडपॉइंट का मिलान करें।
अच्छे भागों को पूर्ण ऑर्डर में बदलें
हार्डवेयर के प्रत्येक घटक और आइटम को एक समय विंडो और एक डिलीवरी चरण में गिनें।
K = मिनटᵢ ⌊Gᵢ / qᵢ⌋
एक दोहराई गई किट के लिए, प्रत्येक आवश्यक qᵢ सकारात्मक है। Gᵢ को सहमत चरण में इन्वेंट्री जारी की जाती है, जिसमें शुरुआती स्टॉक और रीवर्क रिलीज को परिभाषित किया गया है।
साझा पोस्ट और मिश्रित ऑर्डर के लिए, पूर्ण-संचालित बीओएम के विरुद्ध एक बार स्टॉक आवंटित करें। कमी, अधिशेष और वितरण में देरी की प्रक्रिया पर नज़र रखें।
पूर्ण रन आवंटित करें और कमी की पहचान करें
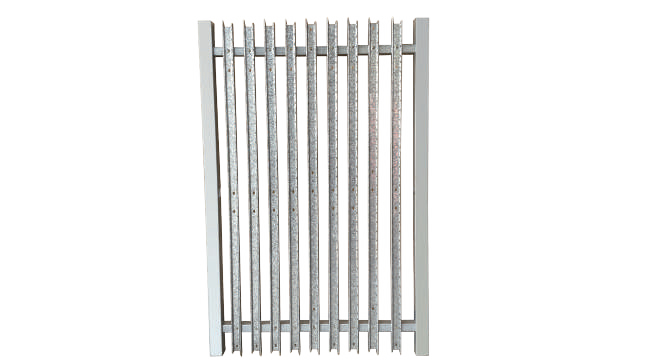
बार-बार-किट गणना के लिए, सीमित आवश्यक आइटम K सेट करता है। नंगे टुकड़े और लेपित, फीचर-पूर्ण टुकड़े अलग-अलग सूची हैं। चयनित डिलीवरी चरण में रिलीज के बाद ही पुन: काम किए गए हिस्सों को शामिल करें।
साझा मध्यवर्ती पोस्ट और विभिन्न अंत, कोने, रेक या गेट इंटरफेस के लिए पूर्ण इंस्टॉलेशन-ऑर्डर बीओएम की आवश्यकता होती है। प्रत्येक खाड़ी के लिए दो पदों को न मानें या दो आदेशों के लिए एक ही भाग को प्रतिबद्ध न करें। होल/एंड प्रोसेसिंग, कोटिंग, हार्डवेयर रसीद, असेंबली और पैकिंग प्रत्येक डिलीवरी को रोक सकती है।
पूर्ण बे या स्थापित बाड़ की लंबाई स्थापित करने के लिए मीटर की गति और विपरीत घटक गणना को नहीं जोड़ा जा सकता है। समान ऑर्डर शर्तों के तहत स्वीकृत भागों और पूर्ण हैंडओवर की तुलना करें।
समाप्ति और रिलीज़ स्थिति चुनें
कोटिंग मार्ग प्रसंस्करण, लीड समय और उस स्थिति को बदलता है जिसमें फिट की जाँच की जानी चाहिए।
कुंडल की सतह और संसाधित किनारों को प्रबंधित करें
संपर्क बनाने और आने वाली लेपित सतह को नियंत्रित करें। काटने और छेदने से किनारों का परिचय मिलता है जिनका उपचार और स्वीकृति उत्पाद विनिर्देश के अनुसार होती है।
ज्योमेट्री जारी करें और उपचार के बाद फिट हो जाएं
गैल्वेनाइज़र की तैयारी, हैंडलिंग, कोटिंग की मोटाई और निरीक्षण आवश्यकताओं को शामिल करें। ऑर्डर शेड्यूल में इसके उपठेका चक्र के साथ, गैल्वनाइजिंग के बाद परिणामी आकार और कनेक्शन की जांच करें।
शेष स्थानान्तरणों के माध्यम से उपस्थिति दर्ज करायें
प्रीट्रीटमेंट, कोटिंग, उपस्थिति सीमाएं और हैंडलिंग सुरक्षा निर्दिष्ट करें। अंतिम रिलीज से पहले वास्तविक भागों और हार्डवेयर का उपयोग करके लेपित इंटरफेस की जांच करें।
पैकिंग के माध्यम से फिट, पहचान और सुरक्षा ले जाएं
वास्तविक भागों और हार्डवेयर के साथ लेपित कनेक्शन की जाँच करें। रोल के निशान, गड़गड़ाहट, रंग और चमक के लिए सहमत कोटिंग मानदंड और नमूनों का उपयोग करें। कोटिंग की मोटाई कनेक्शन क्लीयरेंस को प्रभावित करती है और इसे फिट जांच में शामिल किया जाना चाहिए। वेल्डेड बेज़ को फिक्स्चर, एक वेल्ड अनुक्रम और अनक्लैम्पिंग के बाद फ्री-स्टेट माप की आवश्यकता होती है। भाग/संशोधन, अभिविन्यास, समाप्ति और बैच पहचान को सुरक्षित रखें; किट या बे हैंडलिंग के दौरान सिर और संपर्क सतहों की रक्षा करें।
सभी उत्पादन बैचों में भागों की जाँच करें
जारी किए गए बैचों में व्यक्तिगत अनुरूपता और असेंबली फिट साबित करें।
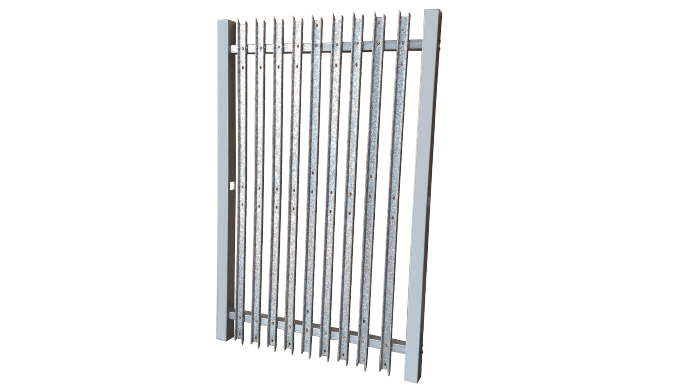
ज्यामिति और विशेषताएं
सेक्शन, रिटर्न, कोण, लंबाई, सीधापन, मोड़, होल पिच, होल-टू-एंड दूरी, हेड्स, बर्र और सतहों के लिए डेटाम, सीमाएं और गेज सेट करें। लंबे भागों को उनकी सहमत मुक्त अवस्था में मापें।
क्रॉस-बैच असेंबली
वास्तविक हार्डवेयर और निर्दिष्ट फिनिश के साथ विभिन्न पथों, कॉइल लॉट और चेंजओवर के हिस्सों को मिलाएं।
मुक्त करना
जबरन फिट, बढ़े हुए छेद या गैर-अनुरूपता के माध्यम से अस्वीकृत पीसने की जांच करें और पुनः परीक्षण करें।
नमूनाकरण और बैच रिलीज़ रिकॉर्ड को परिभाषित करें
सहमत नमूने और सीमाओं के साथ पहले चरण, प्रक्रियाधीन और अंतिम चरण की जांच का उपयोग करें। घटक पहचान और प्रतिनिधि विशेष इंटरफेस रिकॉर्ड करें। एक बैच से चयनित मिलान बे विनिमेयता प्रदर्शित नहीं करता है। सख्त आवश्यकताएं उपकरण, समर्थन और माप लागत को बदल सकती हैं। भाग, कोटिंग और बाड़-प्रणाली अनुमोदन को अलग रखें।
फैक्टरी और साइट स्वीकृति
परीक्षण से पहले इनपुट, शर्तों, रिकॉर्ड और स्वीकृति मानदंडों पर सहमत हों।
फ़ैक्टरी स्वीकृति · एफएटी
CAD, सामग्री, उपकरण और कॉन्फ़िगरेशन को फ़्रीज़ करें। परीक्षण के लिए ट्विन मोड, निरंतर बैच, कॉइल हेड/टेल स्थितियां, कठिन विशेषताएं, पहले/आखिरी टुकड़े और ए → बी → ए रिकवरी की आवश्यकता होती है।
साइट स्वीकृति · सैट
स्थानीय उपयोगिताओं, इच्छित कॉइल्स, प्रशिक्षित ऑपरेटरों और वास्तविक प्राप्त व्यवस्था के साथ स्वीकृत दायरे को बहाल करें।
मुक्त करना
स्वीकृत भागों, स्क्रैप, स्टॉप, पुनः कार्य और संयोजन परिणामों को रिकॉर्ड करें। अपवाद निर्दिष्ट करें, पुन: परीक्षण करें और शेष-आइटम बंद करें।
परीक्षण कार्यक्रम और रिलीज़ मानदंड से सहमत हों
परीक्षण से पहले सामग्री की मात्रा, परीक्षण अवधि, नमूनाकरण, सहनशीलता, गेज, असेंबली का दायरा और हस्ताक्षर परिभाषित करें। कॉइल/हार्डवेयर आपूर्ति, माप और हस्ताक्षर की जिम्मेदारी सौंपें। सहमत गेज के साथ छेद, सिरों, मुक्त आकार, सतहों और निर्दिष्ट असेंबली की जांच करें। एक खाली चल रहा प्रदर्शन या चयनित अच्छा टुकड़ा सहमत परीक्षण शर्तों को प्रतिस्थापित नहीं कर सकता है। अपवाद, सुधार, पुन: परीक्षण और शेष-आइटम स्वामियों को रिकॉर्ड करें; मशीन स्वीकृति और संपूर्ण-संयंत्र उत्पादन रिलीज़ की अलग-अलग सीमाएँ हैं।
प्लांट और ऑपरेटर को हैंडओवर करने की तैयारी करें
प्रत्येक पथ पर कुंडल उठाने और आपूर्ति की योजना बनाएं, खरीदे गए दायरे के आसपास समर्थन, रैक, बफ़र्स, माप स्थान, उपकरण परिवर्तन और रखरखाव पहुंच प्राप्त करें।
स्वीकृत सेटअप को दोहराएँ
नियंत्रण सेटिंग्स, पथ/नुस्खा अनुमतियाँ, उपकरण पहचान, घिसाव जांच और बैकअप। अंतिम उपकरण अनुसूची और वास्तविक भवन और बिजली आपूर्ति के लिए नींव, विद्युत और हाइड्रोलिक सेवाओं, उठाने और सहायक भार का मिलान करें।
प्रतिस्थापन लीड समय और उनके द्वारा बनाए गए गायब हिस्सों में से महत्वपूर्ण पुर्जों का चयन करें। स्वीकृत प्रथम भाग में टूल प्रतिस्थापन और पुनर्प्राप्ति का प्रदर्शन करें।
हैंडओवर और सेवा का दायरा निर्धारित करें
संचालन/रखरखाव निर्देश, चित्र, स्वीकृत यांत्रिक सेटिंग्स और नियंत्रण बैकअप, अतिरिक्त/उपकरण सूचियाँ, व्यावहारिक ऑपरेटर प्रशिक्षण और पुनर्प्राप्ति रिकॉर्ड शामिल करें। अगले स्टेशन पर स्थानांतरण के दौरान लंबी रेल, पोस्ट और हेड पेल्स को समर्थन की आवश्यकता होती है। खरीद दायरे में स्थापना, प्रशिक्षण और सेवा जिम्मेदारियां सौंपें।
एक तुलनीय इंजीनियरिंग आरएफक्यू बनाएं
प्रतिनिधि चित्र, सामग्री, एक ऑर्डर बीओएम और वर्तमान बाधा भेजें।
उत्पादन परिभाषा भेजें
- पार्ट्स और फिट. घटक, असेंबली और विशेष-इंटरफ़ेस सीएडी, भाग कोड और संशोधन के साथ।
- विशेषताएँ। होल, स्लॉट, हेड, हैंडिंग और लंबाई शेड्यूल; महत्वपूर्ण सहनशीलता, गेज और सतहें।
- इस्पात की कुण्डली। प्रत्येक कार्य के लिए प्रमाणपत्र, बीएमटी/टीसीटी, कोटिंग और कॉइल आयाम।
- आदेश. मात्राएँ, शुद्ध वितरण चरण, कमी और पुनः कार्य रिकॉर्ड।
- पौधा। प्रक्रियाओं, लेआउट, उपयोगिताओं और प्रबंधन संसाधनों को बरकरार रखा।
अनुमोदन जिम्मेदारियों को परिभाषित करें
उपकरण विनिर्देश में उपकरण, बाह्य उपकरणों, ऑपरेटिंग मोड, स्वीकृत-आउटपुट स्थितियां और FAT/SAT शामिल हैं। बाड़ डिजाइनर/प्रोजेक्ट टीम उपयोग, पोस्ट रिक्ति, कनेक्शन, नींव, भार, स्थापना और आवश्यक सिस्टम साक्ष्य को मंजूरी देती है।
स्टील पैलिसेड सुरक्षा बाड़ लगाना एक सिस्टम अनुप्रयोग है; अकेले घटक-मशीन स्वीकृति से कोई बाड़ सुरक्षा या सुरक्षा रेटिंग स्थापित नहीं होती है।
गंतव्य और प्रस्ताव जिम्मेदारियों की पहचान करें
संयुक्त राज्य अमेरिका, सऊदी अरब, रूस, भारत या मैक्सिको के लिए, आरएफक्यू चरण में गंतव्य, साइट उपयोग और आवश्यक तकनीकी दस्तावेजों की पहचान करें। कवर किए गए/बहिष्कृत कार्यों, व्यक्तिगत उपकरणों, बरकरार रखी गई बाहरी प्रक्रियाओं और सामग्री, परीक्षण, स्थापना, प्रशिक्षण और सेवा जिम्मेदारियों के साथ एक प्रस्ताव का अनुरोध करें।
पलिसडे उत्पादन प्रश्न
क्या हम रेल और पोस्ट खरीदते समय डब्ल्यू-पेल्स का उत्पादन कर सकते हैं?
हाँ। खरीदी गई रेल, ब्रैकेट और हार्डवेयर को मेटिंग घटकों के रूप में परिभाषित करें, फिर उन इंटरफेस के विरुद्ध डब्ल्यू-पेल अनुभाग और सुविधाओं का आकलन करें। उत्पादन योजना में इनकमिंग-पार्ट चेक, फिनिशिंग और किट आवंटन रखें।
क्या दोनों जुड़वां रास्ते एक ही समय में हिस्से बना सकते हैं?
अकेले दो-पथ व्यवस्था समवर्ती मोड स्थापित नहीं करती है। आवश्यक प्रोफ़ाइल निर्दिष्ट करें और साझा या स्वतंत्र फीडिंग, ड्राइव, नियंत्रण, कटिंग और टेक-ऑफ मानचित्र निर्दिष्ट करें। उस मोड का परीक्षण करें और स्वीकृत गणनाओं को अलग से रिकॉर्ड करें, जिसमें दूसरे पथ पर रुकने का प्रभाव भी शामिल है।
क्या लंबाई बदलने का मतलब निर्माण उपकरण बदलना है?
लंबाई में बदलाव में सेटिंग्स शामिल हो सकती हैं जबकि वही स्वीकृत अनुभाग उपयोग में रहता है। एक नए मुखिया, होल परिवार, रिटर्न या अनुभाग को डाई, गाइड या रोल टूल की आवश्यकता हो सकती है। ए-टू-बी-टू-ए परीक्षण में वास्तविक कार्रवाइयों और प्रथम-भाग रिलीज़ को रिकॉर्ड करें।
व्यक्तिगत रूप से स्वीकृत भागों को जोड़ना अब भी कठिन क्यों हो सकता है?
फिट कई आयामों और एक साथ तैयार कोटिंग पर निर्भर करता है। विभिन्न पथों, कॉइल लॉट और चेंजओवर से मेटिंग हार्डवेयर और क्रॉस-असेंबल भागों की जांच करें। मुक्त आकार को मापें और अस्वीकृत खींचने, ड्रिलिंग या पीसने की जांच करें।
साझा किए गए पोस्ट को किट के लिए कैसे गिना जाना चाहिए?
अंत, कोने और गेट भागों सहित पूर्ण रन या इंस्टॉलेशन-ऑर्डर बीओएम का उपयोग करें। प्रत्येक उपलब्ध SKU को केवल एक बार आवंटित करें। दोहराया-किट फॉर्मूला केवल तभी उपयुक्त होता है जब प्रत्येक आवश्यक मात्रा सकारात्मक होती है और इन्वेंट्री की गणना उसी डिलीवरी चरण में की जाती है।
क्या परीक्षण में हमारी अपनी कुंडल और लेपित असेंबली शामिल होनी चाहिए?
प्रतिनिधि इच्छित सामग्रियों का उपयोग करें और कठिन सीमा संयोजनों पर सहमत हों। जब खरीदे गए स्वीकृति दायरे को उस इंटरफ़ेस की आवश्यकता हो तो लेपित असेंबली शामिल करें। परिभाषित करें कि सामग्री, हार्डवेयर और फिनिशिंग की आपूर्ति कौन करता है, और कौन से रिकॉर्ड स्वीकृत परिणाम स्थापित करते हैं।
यदि उत्पादन सीएडी तैयार नहीं है तो हमें क्या भेजना चाहिए?
स्पष्ट अनुभाग और असेंबली स्केच, प्रतिनिधि नमूने, मुख्य आयाम, सामग्री विवरण और एक ऑर्डर बीओएम के साथ प्रारंभ करें। ये पहली विनिर्माण चर्चा का समर्थन करते हैं। टूलींग और परीक्षण मानदंड को मंजूरी देने से पहले नियंत्रित घटक और इंटरफ़ेस चित्रों को फ्रीज करें।
ऑपरेटर और रखरखाव हैंडओवर में क्या शामिल है?
नियंत्रित सेटिंग्स, उपकरण पहचान, टूट-फूट की जाँच, बैकअप, चित्र और मैनुअल, महत्वपूर्ण पुर्जे और व्यावहारिक पुनर्प्राप्ति प्रशिक्षण शामिल करें। उपकरण के दायरे में स्थापना, प्रशिक्षण और सेवा जिम्मेदारियों को परिभाषित करें और स्वीकृत पहले भाग की बहाली प्रदर्शित करें।
अपने पलिसडे घटकों को उत्पादन में लाएँ
अपनी प्रोफ़ाइल, कनेक्शन विवरण और ऑर्डर बीओएम भेजें। सामग्री, फिनिशिंग मार्ग और वह घटक या प्रक्रिया जोड़ें जो वर्तमान में डिलीवरी रोक रही है।