


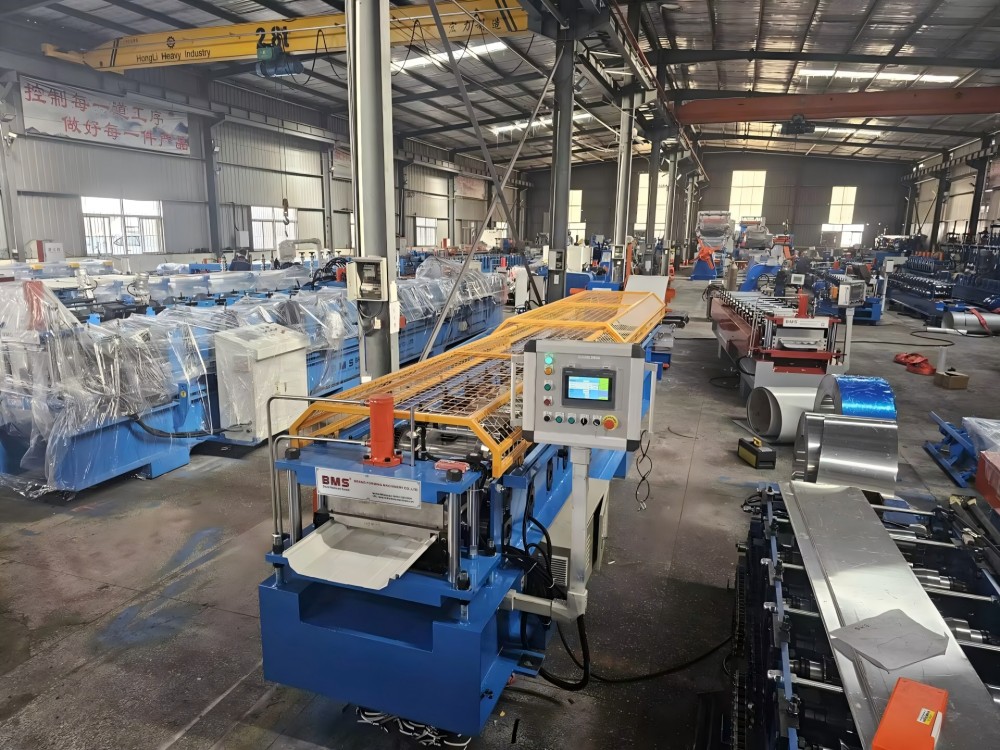
बीएमएस · इन-प्लांट रूफ पैनल उत्पादन
औद्योगिक छत और वाणिज्यिक छत रोल बनाने की मशीनें
आपकी प्रोफ़ाइल, कुंडल और कट सूची के आसपास निर्मित छत पैनल उत्पादन।
आपके द्वारा बेचे जाने वाले छत पैनल के चारों ओर एक निश्चित-कार्यशाला लाइन की योजना बनाएं: इसकी प्रोफ़ाइल, वास्तविक कॉइल और ऑर्डर की लंबाई। स्टैंडिंग-सीम, कंसील्ड-फिक्स और औद्योगिक ट्रैपेज़ॉइडल पैनल मार्गों की तुलना करें, फिर मैचिंग फॉर्मिंग, प्रोफ़ाइल शियरिंग और अपनी कट सूची में प्राप्त करें।
अपनी छत पैनल प्रोफ़ाइल से प्रारंभ करें
औद्योगिक छत-पैनल ऑर्डर में ट्रैपेज़ॉइडल या नालीदार शीट, यंत्रवत् सीम वाले पैनल, या छुपा-फिक्स प्रोफाइल की आवश्यकता हो सकती है। पैनल ड्राइंग और कनेक्शन विधि से प्रारंभ करें; प्रत्येक परिवार को अपने स्वयं के निर्माण और काटने के विन्यास की आवश्यकता होती है।
एक स्टैंडिंग सीम रोल बनाने वाली मशीन को पैनल की पसलियों, मेटिंग किनारों और तैयार आयामों से मेल खाना चाहिए। नीचे दी गई मशीन और अनुभाग चित्र इस प्रोफ़ाइल परिवार को दिखाते हैं।
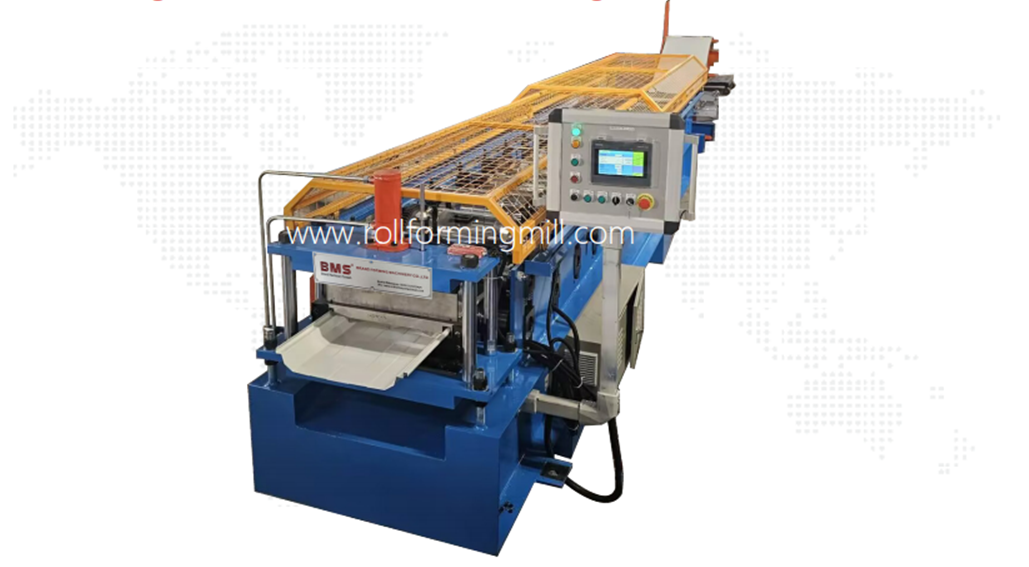
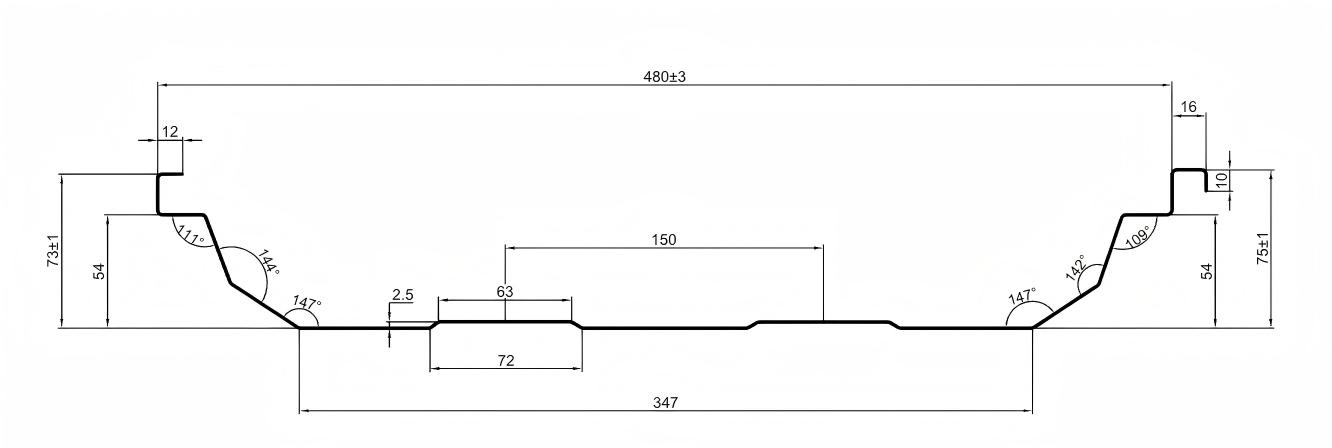
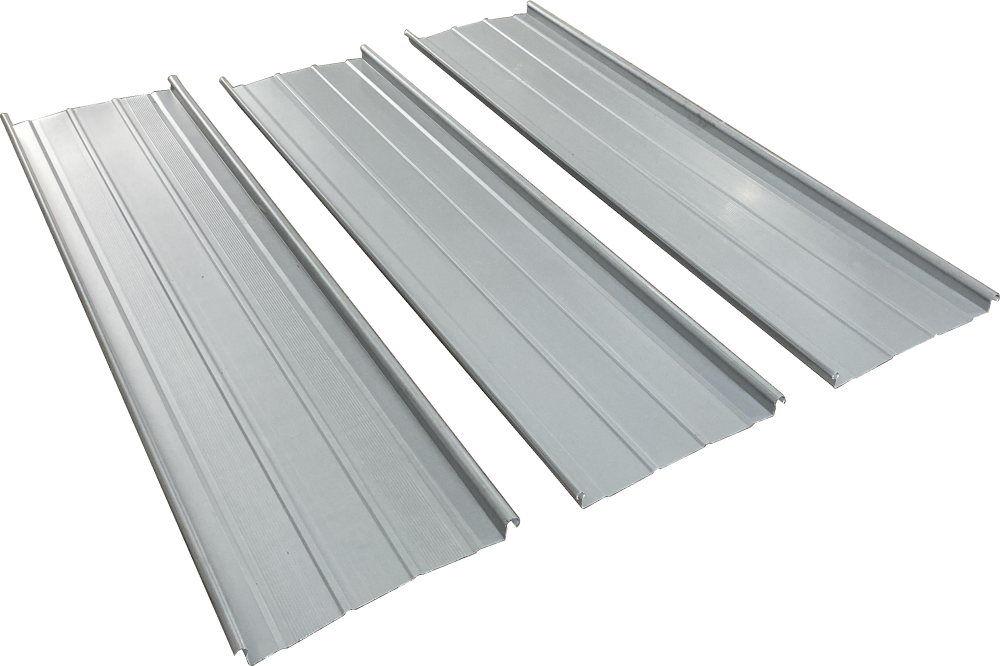
तीन चौड़ाई, तीन माप
आवश्यक माप बिंदुओं पर सहनशीलता के साथ पसलियों, संभोग किनारों और पैनल चेहरे का पता लगाने के लिए एक आयामी ड्राइंग का उपयोग करें।
फ़ीड की चौड़ाई
मशीन में प्रवेश करने वाली सपाट पट्टी। पसलियों और कनेक्टिंग किनारों द्वारा ली गई सामग्री की अनुमति दें; फ़ीड की चौड़ाई छत की कवरेज नहीं है।
समग्र चौड़ाई समाप्त
एक गठित पैनल के बाहरी किनारे से बाहरी किनारे तक, इसकी कनेक्टिंग ज्यामिति सहित। ड्राइंग के निर्दिष्ट माप बिंदुओं का उपयोग करें।
कवर की चौड़ाई
निर्दिष्ट कनेक्शन किए जाने के बाद पड़ोसी पैनलों पर समतुल्य बिंदुओं के बीच स्थापित चौड़ाई को दोहराना।
कट की लंबाई बदलने से अनुभाग समान रहता है। एक अलग रिब, किनारे या पैनल की चौड़ाई को अपनी टूलींग और मेटिंग-पार्ट समीक्षा की आवश्यकता होती है।
लंबाई बदल रही है या अनुभाग बदल रहा है?
- लंबाई या मात्रा में परिवर्तन
- अनुमोदित अनुभाग और सामग्री रखें। कटौती की आवृत्ति, लंबाई नियंत्रण, प्राप्त करने और पैक की मात्रा पर दोबारा गौर करें।
- रिब, किनारे या पैनल की चौड़ाई में परिवर्तन
- रोल टूलिंग, गाइड, कटर आकार और संभोग भागों की समीक्षा करें। एक कट-लेंथ सेटिंग दूसरा क्रॉस-सेक्शन नहीं बना सकती।
- छेद या पायदान बदलते हैं,
- पैनल के साथ फीचर आकार और उसकी स्थिति को परिभाषित करते हैं। इससे संचालन, उपकरण और नियंत्रण आवश्यकताएँ बदल जाती हैं।
- सामग्री या कोटिंग परिवर्तन
- वास्तविक कुंडल डेटा और एक प्रतिनिधि नमूने के साथ गठन, काटने और सतह की आवश्यकताओं का पुनर्मूल्यांकन करते हैं।
पहली समीक्षा में मोटाई, ग्रेड, उपज और तन्यता डेटा, कोटिंग और फ़ीड चौड़ाई शामिल करें। विभिन्न कुंडल स्थितियों के साथ एक मिलान प्रोफ़ाइल के लिए अलग-अलग गठन या काटने के मूल्यांकन की आवश्यकता हो सकती है।
प्रोफ़ाइल सिस्टम हम बनाते हैं
बीएमएस निम्नलिखित शैलियों में अल-एमजी-एमएन एल्यूमीनियम और स्टील प्रोफाइल के लिए टूलींग की आपूर्ति करता है। प्रोजेक्ट ड्राइंग के साथ अनुभाग, क्लिप इंटरफ़ेस और समापन विधि का मिलान करें।
- कालज़िप
- लिसाघट
- बीईएमओ
- किंग्सपैन
- चेरंग जी
- एल.सी.पी
- एनटीएम एसएसएच मल्टीप्रो
- ज़मील
एक शैली संदर्भ विकसित की जाने वाली प्रोफ़ाइल की पहचान करता है; चयनित छत असेंबली को अभी भी अपने स्वयं के कनेक्शन और प्रदर्शन साक्ष्य की आवश्यकता है।
पैनल कनेक्शन की योजना बनाएं
गठित किनारों, पड़ोसी पैनल, क्लिप और समापन विधि को एक साथ फिट होना चाहिए। अकेले सीम नाम संगतता जांच नहीं है।
पूर्ण कनेक्शन का मिलान करें
निर्दिष्ट क्लिप, फास्टनर और समर्थन विवरण के साथ दोनों पैनल किनारों की समीक्षा करें। रेखाचित्रों और सम्मिलन भागों को एक ही संशोधन पर रखें; एक ढीला पैनल पूरा जोड़ नहीं दिखाता है।
पहचानें कि जोड़ कैसे बंद होता है
स्नैप कनेक्शन और यंत्रवत् बंद सीम विभिन्न ज्यामिति और स्थापना प्रक्रियाओं का उपयोग करते हैं। जहां यांत्रिक समापन की आवश्यकता है, उपकरण और विधि का उस सिस्टम से मिलान करें और प्रतिनिधि से जुड़े नमूने की जांच करें।
गठन और स्थापना को अलग रखें
रोल फॉर्मर पैनल बनाता है; इंस्टॉलेशन उपकरण छत-सिस्टम निर्देशों के तहत इसे जोड़ता या बंद करता है। संपूर्ण छत असेंबली के लिए हवा और पानी के प्रदर्शन का मूल्यांकन किया जाता है।
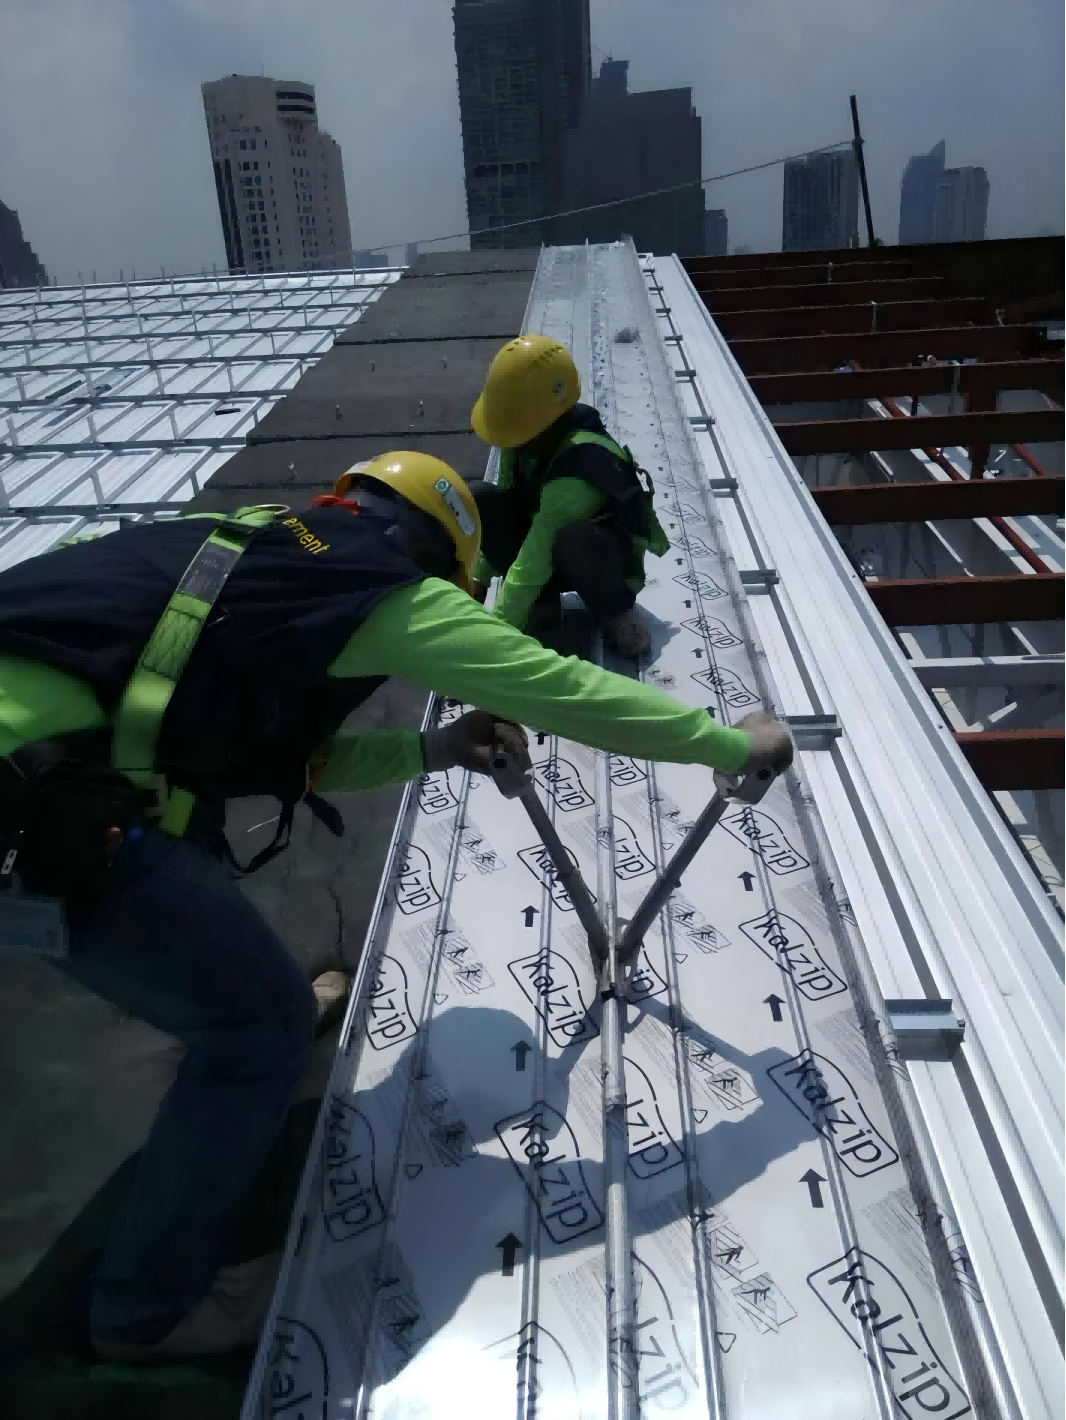
स्थापना उपकरण का चयन करने के लिए सीम विवरण, सामग्री और निर्दिष्ट समापन प्रक्रिया का उपयोग करें।
बीएमएस रूफ-सीमर चयन गाइड430 रूफ सीमर: दो-रोल या तीन-रोल
बीएमएस दो-रोल और तीन-रोल 430 सीमर की आपूर्ति करता है। दोनों 220 V एकल-चरण शक्ति, 2.2 किलोवाट मोटर, 0.6-1.6 मिमी की घोषित समापन-मोटाई सीमा और 16-22 मीटर/मिनट की समापन गति का उपयोग करते हैं।
थ्री-रोल 430 सीमर
370 × 330 × 550 मिमी · 26 किग्रा.
दो-रोल 430 सीमर
210 × 280 × 380 मिमी · 15 किग्रा.
उपकरण के रोलर्स और समापन क्रम को निर्दिष्ट सीम, मिश्र धातु, कोटिंग और सामग्री की मोटाई से मिलाएं। ये इंस्टॉलेशन-टूल विनिर्देश हैं, जो रोल फॉर्मर की निर्माण गति से अलग हैं।
अपना उत्पादन मार्ग चुनें
फ़ैक्टरी आपूर्ति तब काम करती है जब वर्कशॉप वास्तविक ऑर्डर बना, प्राप्त और भेज सकता है। लॉन्ग-पैनल लॉजिस्टिक्स या कम मांग दूसरे मार्ग को अधिक व्यावहारिक बना सकती है।
समान ऑर्डर
इन-प्लांट उत्पादन आवर्ती लक्ष्य अनुभागों, कार्यशाला संसाधनों और उत्पादन शेड्यूलिंग के नियंत्रण की तुलना करें।
कुंडल सूची, प्राप्ति, पैकिंग और परिवहन को आदेशित लंबाई का समर्थन करना चाहिए।
अपनी लंबाई वितरण और मांग आवृत्ति की तुलना उस लेआउट से करें जो कार्यशाला से लोडिंग तक पैनलों का अनुसरण करता है।
खरीदे गए पैनल कम आवृत्ति वाले कार्य या आदेश जो समर्पित गठन और प्रबंधन संसाधनों को उचित नहीं ठहराते हैं।
आपूर्तिकर्ता की प्रोफ़ाइल और सामग्री का दायरा, लीड समय, डिलीवरी सीमा और हैंडलिंग के दौरान क्षति के जोखिम की जांच करें।
समान सेक्शन, कॉइल, मात्रा और डिलीवरी तिथियों के लिए डिलीवर-पैनल कोटेशन प्राप्त करें।
किराये या साइट निर्माण साइट उत्पादन लंबे पैनल परिवहन बाधाओं को कम कर सकता है। उपकरण और स्थान उपयुक्त होने पर
मशीन की उपलब्धता, साइट पहुंच, उपयोगिताओं, चालक दल, प्राप्त करने की जगह और मौसम की स्थिति का आकलन करें।
तुलना को पहचाने गए मशीन कॉन्फ़िगरेशन और साइट की वास्तविक कार्य स्थितियों पर आधारित करें।
डिस्पैच के साथ मांग को संतुलित करें
जब कॉइल स्टॉक, श्रम, शेड्यूलिंग और प्रेषण संसाधन ऑर्डर का समर्थन करते हैं तो एक फैक्ट्री स्टैंडिंग सीम रोल फॉर्मर प्रोफाइल कार्य को दोहराता है। लंबे पैनलों को अभी भी उपयुक्त स्थान, सुरक्षा और परिवहन की आवश्यकता है।
साइट निर्माण के लिए उपयुक्त खरीदे गए पैनल और उपकरण इन-प्लांट उत्पादन के पूरक हो सकते हैं। वास्तविक ऑर्डर मिश्रण के लिए लागत और लॉजिस्टिक्स की तुलना करें; कोई सार्वभौमिक वॉल्यूम या पेबैक सीमा नहीं है।
साइट उत्पादन के लिए एक बीएमएस कॉन्फ़िगरेशन
बीएमएस 20 फीट या 40 फीट कंटेनर में स्टैंडिंग-सीम लाइनों को मोबाइल रोल-फॉर्मिंग फैक्ट्री के रूप में कॉन्फ़िगर कर सकता है। बहुत लंबे छत रन या जटिल ज्यामिति के लिए, स्थापना क्षेत्र के पास उत्पादन तैयार-पैनल परिवहन और बार-बार हैंडलिंग को कम कर सकता है।
फ़ैक्टरी विकल्प के साथ कंटेनर लेआउट, पहुंच, बिजली आपूर्ति, चालक दल और प्राप्त मार्ग की तुलना करें। स्थापना के साथ उत्पादन का समन्वय करें; इस पृष्ठ पर चित्रित वर्कशॉप मशीन एक अलग कॉन्फ़िगरेशन है।
बीएमएस कंटेनर-आधारित छत-पैनल उत्पादन का अन्वेषण करेंकंटेनर-आधारित कॉन्फ़िगरेशन
अपनी कट सूची को उत्पादन योजना में बदलें
कट सूची के विरुद्ध एक स्थायी सीम पैनल मशीन निर्दिष्ट करें: पैनल और सामग्री संशोधन, तैयार लंबाई, मात्रा और कोई भी स्थित विशेषताएं। समान कुल मीटरों का मतलब बहुत अलग कटिंग और हैंडलिंग कार्य हो सकता है।
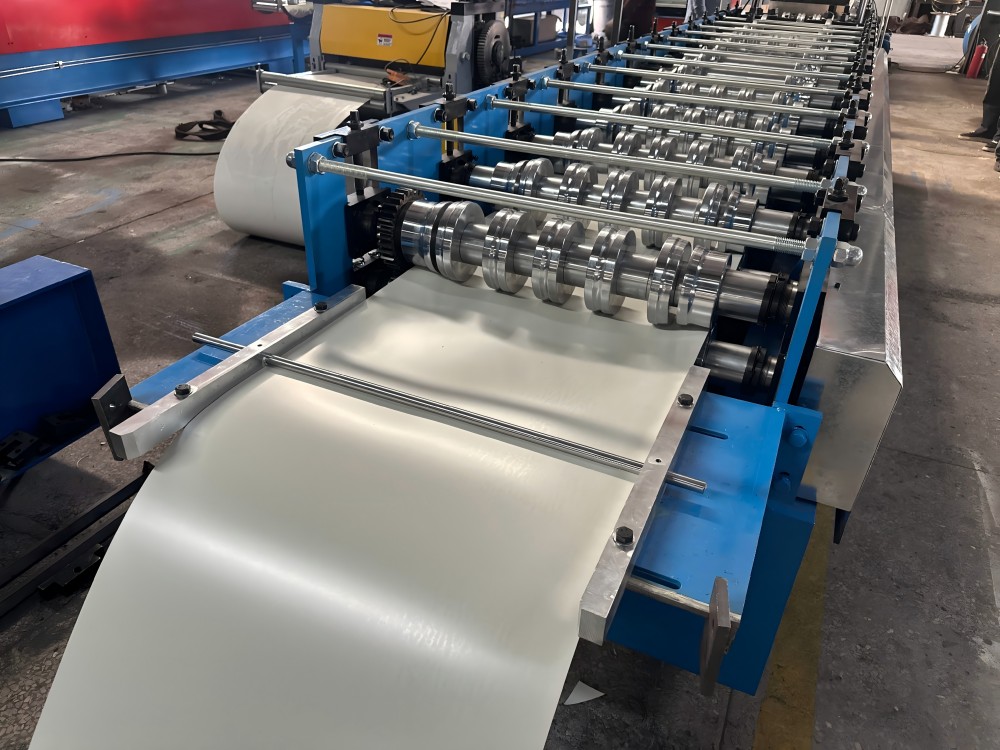
01
खिला
निर्दिष्ट पट्टी को लाइन में निर्देशित करें। सामग्री और पैनल ड्राइंग के साथ फ़ीड की चौड़ाई, प्रवेश गाइड और कॉइल पे-ऑफ का मिलान करें।
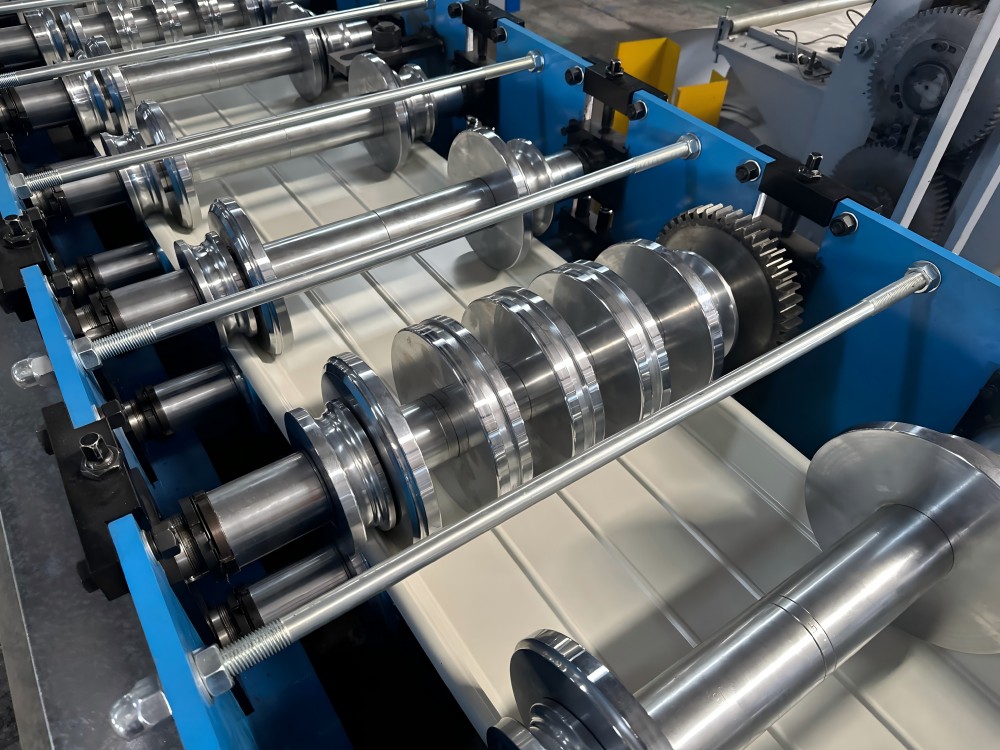
02
सुविधा आवश्यकताएँ
यदि ऑर्डर में छेद या पायदान की आवश्यकता है, तो उनका आकार, रिक्ति और अंत या फीचर डेटाम निर्दिष्ट करें। चयनित टूलींग, संचालन स्थान और नियंत्रणों को उन आवश्यकताओं का समर्थन करना चाहिए।
03
गठन और प्रोफ़ाइल कतरनी
रोल अनुभाग बनाते हैं; एक हाइड्रोलिक प्रोफ़ाइल कतरनी (पोस्ट-कट) इसे लंबाई में काटती है। इसकी ब्लेड ज्यामिति काटने के दौरान खड़े किनारों को सहारा देने के लिए गठित प्रोफ़ाइल का अनुसरण करती है, जिससे उन्हें ढहने से रोकने में मदद मिलती है। चयनित कॉइल पर कट की जाँच करें और पहचानें कि कौन से ऑपरेशन लाइन को रोकते हैं।
BMS YX65-430 लाइन को संचालन में देखें
रोलर्स और आउटलेट कटिंग क्षेत्र बनाते हुए, फीडिंग गाइड के माध्यम से पट्टी का पालन करें। यह YX65-430 कॉन्फ़िगरेशन दिखाता है कि पैनल लाइन के साथ कैसे आकार लेता है।
दिखाई गई मशीन YX65-430 प्रोफ़ाइल बनाती है। अपने पैनल के लिए आवश्यक ज्यामिति और संचालन के साथ इसकी प्रक्रिया व्यवस्था की तुलना करें।
प्रत्येक ऑर्डर लाइन को ट्रेस करने योग्य रखें
ड्राइंग संशोधन · कुंडल संदर्भ · समाप्त लंबाई · मात्रा · फीचर ड्राइंग और डेटाम · बैच या पैक मार्क।
अलग-अलग लंबाई या विशेषताओं को उनकी अपनी पंक्तियों में अलग करें। कई छोटे टुकड़े कट और हैंडलिंग इवेंट जोड़ते हैं; लंबे पैनल सीमित संचालन को प्राप्त करने, निरीक्षण करने या पैकिंग करने का काम कर सकते हैं।
कार्य की योजना बनाएं, फिर पैनल की जांच करें
प्रत्येक परिवर्तन टूलींग, शेड्यूलिंग या हैंडलिंग को प्रभावित करता है। उत्पादन से पहले मिलान निरीक्षण आवश्यकता निर्धारित करें।
प्रोफ़ाइल और सामग्री संशोधन
रोल, गाइड और कटर को ड्राइंग रिवीजन और कॉइल स्थितियों से मिलाएं।
परिणामी अनुभाग की पहचान, महत्वपूर्ण आयाम और सतह की समाप्ति को सत्यापित करें।
लंबाई, मात्रा और बैच अनुक्रम
प्रत्येक ऑर्डर लाइन के लिए प्राप्त व्यवस्था और पैक चिह्नों के साथ, काटने की आवृत्ति और बैच अनुक्रम सेट करें।
उसी कट सूची के साथ स्वीकृत पैनल की लंबाई और मात्रा का मिलान करें।
छेद/खांचे और स्थिति डेटाम
कटे हुए सिरों के सापेक्ष फीचर टूलींग, संचालन क्रम, नियंत्रण और स्थिति निर्दिष्ट करें।
उसी निर्दिष्ट डेटाम से छेद या पायदान के आकार और स्थान को मापें।
वक्रता या बदलती चौड़ाई
अंतिम लंबाई के आकार और किसी भी चौड़ाई भिन्नता को परिभाषित करें ताकि प्रक्रिया मूल्यांकन में उपयुक्त इनफ़ीड और आउटफ़ीड इंटरफ़ेस शामिल हो।
एक प्रतिनिधि नमूने पर फिट होने वाली परिणामी ज्यामिति और कनेक्शन का मूल्यांकन करें।
घुमावदार और पतला पैनलों के लिए प्रक्रिया बनाएं
बीएमएस टेपर क्षमता और स्वचालित टेपर्ड-शीट स्लिटिंग उपकरण के साथ स्वचालित आकार बदलने वाले कर्विंग उपकरण की आपूर्ति करता है। वक्रता से लंबाई के अनुसार आकार बदल जाता है; टेपरिंग से विकसित चौड़ाई बदल जाती है। कट-लेंथ सेटिंग कोई भी ज्यामिति नहीं बना सकती।
YX65-230/600 कर्विंग मशीन
230-600 मिमी समायोज्य प्रसंस्करण रेंज; 0.8-1.2 मिमी एल्यूमीनियम; 18 मीटर/मिनट; 2.2 किलोवाट.
स्वचालित टेपर्ड-शीट स्लिटर
1,300 मिमी तक ; प्रसंस्करण चौड़ाई अल-एमजी-एमएन 0.76-1.2 मिमी या रंगीन स्टील 0.3-0.7 मिमी; 18 मी/मिनट.
कर्विंग और टेपर ऑपरेशंस का मिलान करें
YX65-230/600 कर्विंग मशीन हार्ड-क्रोम प्लेटिंग के साथ हीट-ट्रीटेड Cr15 रोलर्स का उपयोग करती है। टेपर्ड-शीट स्लिटर में 1 मीटर से अधिक 150 मिमी तक की चौड़ाई में परिवर्तन बताया गया है।
तैयार वक्रता या टेपर, स्ट्रिप-डेवलपमेंट ड्राइंग, सीम आवश्यकताओं और जॉइन्ड-सैंपल जांच को परिभाषित करें। उस ज्यामिति के चारों ओर स्लिटिंग, फॉर्मिंग, कर्विंग और इंटरफेस प्राप्त करने का समन्वय करें; चयनित उपकरण पैकेज प्रक्रिया अनुक्रम निर्धारित करता है।
कॉइल को अपने पैनल प्रोफाइल से मिलाएं
बीएमएस YX65 कॉन्फ़िगरेशन रंगीन स्टील और अल-एमजी-एमएन एल्यूमीनियम बनाते हैं। सामग्री, मोटाई, उपज ग्रेड और अनुभाग का एक साथ चयन करें, फिर आवश्यक ज्यामिति और फिनिश के अनुसार प्रतिनिधि कुंडल नमूनों का आकलन करें।

कुंडल गुण रेखा को कैसे प्रभावित करते हैं
- ग्रेड, मोटाई और ताकत
- ग्रेड और ताकत फॉर्मिंग और स्प्रिंगबैक को प्रभावित करते हैं। लक्ष्य अनुभाग, मोटाई और परीक्षण कुंडल के साथ उपज और तन्यता डेटा की अलग से तुलना करें।
- कोटिंग, सतह और फ़ीड की चौड़ाई
- धातु या पेंट कोटिंग, फिनिश मानदंड और फ्लैट फ़ीड की चौड़ाई निर्दिष्ट करें। वे गाइड, टूलींग संपर्क, कटे हुए किनारों और नमूना निरीक्षण को प्रभावित करते हैं।
- कॉइल लोडिंग और पे-ऑफ
- सहायक उपकरण और उसके चारों ओर के इंटरफेस का आकार:
- कुंडल द्रव्यमान और अंदर/बाहर व्यास
- लोडिंग विधि और भुगतान आवश्यकताएँ
जब कुंडल को काटने की आवश्यकता हो
आवश्यक फ़ीड स्ट्रिप से अधिक चौड़ी कॉइल के लिए, एक अलग स्लिटिंग आपूर्ति या तैयारी प्रक्रिया की योजना बनाएं। बनाने से पहले स्लिट की चौड़ाई को पैनल ड्राइंग से मिलाएं।
जब सामग्री बदलती है
अल-एमजी-एमएन एल्यूमीनियम नीचे दिखाए गए YX65 सामग्री दायरे का हिस्सा है। एक अलग मिश्र धातु या स्वभाव, तांबा, उच्च शक्ति वाले स्टील या चयनित कॉन्फ़िगरेशन के बाहर की मोटाई के लिए सामग्री और टूलींग की समीक्षा की आवश्यकता होती है। अकेले समान मोटाई उपयुक्तता स्थापित नहीं करती है।
| पैरामीटर | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| लागू सामग्री | रंगीन स्टील (जीआई/पीपीजीआई/पीपीजीएल); अल-एमजी-एमएन एल्यूमीनियम | रंगीन स्टील (जीआई/पीपीजीआई/पीपीजीएल); अल-एमजी-एमएन एल्यूमीनियम | रंगीन स्टील (जीआई/पीपीजीआई/पीपीजीएल); अल-एमजी-एमएन एल्यूमीनियम |
| रंग-स्टील मोटाई | 0.4–0.80 मिमी | 0.4–0.80 मिमी | 0.4–0.80 मिमी |
| अल-एमजी-एमएन मोटाई | 0.8-1.2 मिमी | 0.8-1.2 मिमी | 0.8-1.2 मिमी |
| उपज ताकत / ग्रेड | स्टील: G300 या G550; एल्यूमीनियम: चयनित मिश्र धातु और तापमान | स्टील: G300 या G550; एल्यूमीनियम: चयनित मिश्र धातु और तापमान | स्टील: G300 या G550; एल्यूमीनियम: चयनित मिश्र धातु और तापमान |
| कवर चौड़ाई | 430 मिमी | 300/400/500/600 मिमी | 418 मिमी |
| फ़ीड चौड़ाई | चयनित प्रोफ़ाइल ड्राइंग के लिए पट्टी की चौड़ाई विकसित की गई | चयनित प्रोफ़ाइल ड्राइंग के लिए पट्टी की चौड़ाई विकसित की गई | चयनित प्रोफ़ाइल ड्राइंग के लिए पट्टी की चौड़ाई विकसित की गई |
| स्टेशन | 14 या 17, विन्यास के अनुसार | 14 या 17, विन्यास के अनुसार | 14 या 17, विन्यास के अनुसार |
| बनाने की गति बनाने की गति | 20-25 मीटर/मिनट | 20-25 मीटर/मिनट | 18-20 मीटर/मिनट |
| मुख्य मोटर | 7.5 किलोवाट, वीएफडी | 7.5 किलोवाट, वीएफडी | 7.5 किलोवाट, वीएफडी |
| काटना | हाइड्रोलिक प्रोफ़ाइल कतरनी; Cr12MoV, ताप उपचारित | हाइड्रोलिक प्रोफ़ाइल कतरनी; Cr12MoV, ताप उपचारित | हाइड्रोलिक प्रोफ़ाइल कतरनी; Cr12MoV, ताप उपचारित |
| बॉडी फ्रेम | H400 या H450, कॉन्फ़िगरेशन के अनुसार | H400 या H450, कॉन्फ़िगरेशन के अनुसार | H400 या H450, कॉन्फ़िगरेशन के अनुसार |
| मिलान उपकरण | टेपर क्षमता के साथ कर्विंग मशीन; टेपर्ड-शीट स्लिटर; उपयुक्त छत सीमर | टेपर क्षमता के साथ कर्विंग मशीन; टेपर्ड-शीट स्लिटर; उपयुक्त छत सीमर | टेपर क्षमता के साथ कर्विंग मशीन; टेपर्ड-शीट स्लिटर; उपयुक्त छत सीमर |
छोटी स्क्रीन पर तुलना को क्षैतिज रूप से स्क्रॉल करें। कवर की चौड़ाई प्रोफ़ाइल विकल्प हैं, न कि फ़ीड-स्ट्रिप की चौड़ाई या यह वादा कि एक टूलींग सेट हर सेक्शन को बनाता है। कॉन्फ़िगरेशन के रूप में 14- या 17-स्टेशन लेआउट, फ़्रेम और मिलान किए गए उपकरण का चयन करें। 7.5 किलोवाट मोटर रेटिंग कुल-लाइन विद्युत मांग से अलग है।
आपके द्वारा चलाए गए ऑर्डर पर आउटपुट मापें
उत्पादन का आकलन करने के लिए सहमत बैच समय पर स्वीकृत आउटपुट का उपयोग करें। YX65-430 और YX65-300/400/500/600 कॉन्फ़िगरेशन में 20-25 मीटर/मिनट की फॉर्मिंग-स्पीड विशिष्टता है; YX65-418 18-20 मीटर/मिनट है। यह गठन आंदोलन का वर्णन करता है, प्रति घंटे स्वीकृत पैनल नहीं।
प्रारंभ और समाप्ति सेट करें
ड्राइंग, कॉइल, कॉन्फ़िगरेशन, कट सूची और बैच आकार की पहचान करें। इस बात पर सहमत हों कि क्या समय कॉइल/सेट-अप कार्य से शुरू होता है या पहले उत्पादन पैनल से, और क्या यह कटिंग, निरीक्षण या पैक्ड हैंडओवर पर समाप्त होता है।
प्रत्येक तुलना के लिए समान सीमा का उपयोग करें. बीते हुए बैच समय से अलग रिकॉर्ड बनाने का समय।
रिकॉर्ड स्टॉप और ओवरलैपिंग कार्य
लॉग कटिंग/पंचिंग स्टॉप, कॉइल परिवर्तन, सेटिंग्स, दोष और प्राप्त करने या पैकिंग की प्रतीक्षा करना। वास्तविक घटना प्रारंभ और समाप्ति समय रिकॉर्ड करें; कुछ निरीक्षण और प्रबंधन उत्पादन को ओवरलैप कर सकते हैं।
बैच के लिए बीते हुए समय का एक रिकॉर्ड रखें। ओवरलैपिंग कार्यों को सारांशित करने पर समान मिनट दो बार गिने जाएंगे।
केवल स्वीकृत आउटपुट की गणना करें
स्वीकृत पैनलों से परीक्षण टुकड़े और अस्वीकृत टुकड़े अलग करें। मिश्रित लंबाई के लिए, प्रत्येक ऑर्डर लाइन के लिए कुल स्वीकृत मात्रा × पूर्ण लंबाई।
स्वीकृत मीटरों को बीते हुए घंटों से विभाजित करें, या स्वीकृत टुकड़ों की गिनती को टुकड़ों/घंटों के लिए समान बीते हुए घंटों से विभाजित करें। परिणाम के साथ अस्वीकृति और रोक का रिकॉर्ड रखें।
एक ही समय सीमा के तहत मिश्रित लंबाई के ऑर्डर की तुलना करें: बार-बार शॉर्ट कट और लंबे पैनल प्राप्त करने से समान गति से आउटपुट बदल सकता है। स्वीकृति रन को परिभाषित करें
अपनी कार्यशाला में लंबे पैनलों को चलाते रहें
संपूर्ण वर्कशॉप-टू-डिलीवरी मार्ग के माध्यम से सबसे लंबे समय तक तैयार पैनल की योजना बनाएं। मशीन फ़ुटप्रिंट उस स्थान की आवश्यकता का केवल एक हिस्सा है।

कटर से परे पैनल का समर्थन करें
-
पूरा मार्ग जांचें
लाइन निकास, समर्थन और निरीक्षण क्षेत्र, स्थानांतरण बिंदु, अस्थायी भंडारण, पैकिंग और लोडिंग का मानचित्र बनाएं। दरवाज़ों और मोड़ों की जाँच करें।
-
प्राप्त करने की व्यवस्था को आकार दें
पैनल की लंबाई, द्रव्यमान, कठोरता और फिनिश के अनुसार समर्थन, स्टाफिंग और हैंडलिंग उपकरण का मिलान करें। व्यवस्था को प्राप्त होने वाली अधिकतम पैनल लंबाई निर्धारित करें।
-
पैकिंग और प्रेषण की योजना बनाएं
गंतव्य पर बंडल सुरक्षा, लोडिंग और रसीद को परिभाषित करें। आपूर्ति दायरे में किसी भी आवश्यक फोर्कलिफ्ट या स्वचालित स्टेकर को शामिल करें।
जब स्थान मार्ग बदलता है तो
- सबसे लंबा पैनल निकास
- परिवर्तन प्राप्त स्थान या अभिविन्यास को साफ़ नहीं कर सकता है, या लेआउट का आदेश देने से पहले विनिर्माण मार्ग का पुनर्मूल्यांकन नहीं कर सकता है।
- निरीक्षण या पैकिंग लाइन समीक्षा समर्थन, स्थानांतरण संसाधन और बैच/पैक प्रवाह को बनाए रखता है ।
- आउटपुट परीक्षण के साथ
- पैक वाहन या गंतव्य तक नहीं पहुंच सकता है,
- पुनरीक्षण दरवाजे, मोड़ बिंदु, लोडिंग विधि, परिवहन और गंतव्य हैंडओवर की स्थिति।
यदि परिवहन आपके द्वारा वितरित किए जा सकने वाले पैनल की लंबाई को सीमित करता है, तो साइट निर्माण के लिए उपयुक्त उपकरणों के साथ कारखाने की आपूर्ति की तुलना करें। देखें उत्पादन-स्थान तुलना.
तैयार पैनल की गुणवत्ता की जाँच करें
वास्तविक कॉइल और एक प्रतिनिधि आदेश का उपयोग करके परिभाषित आयामों, फिनिश और कनेक्शन मानदंडों के अनुसार पैनल स्वीकार करें। परीक्षण से पहले नमूनाकरण और माप की शर्तों पर सहमत हों।
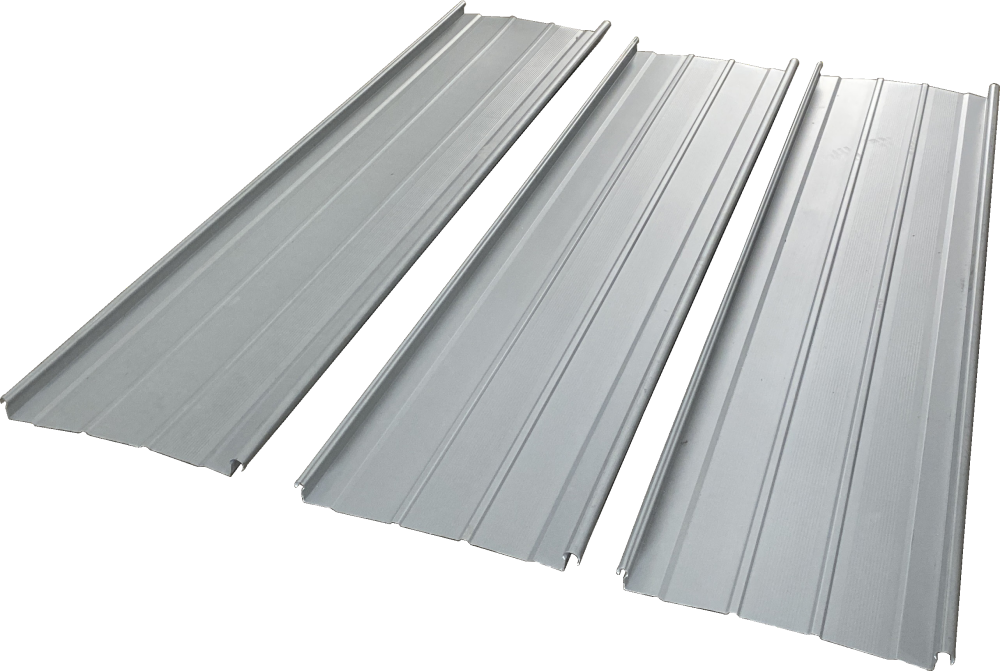
नमूना को उसके उत्पादन रिकॉर्ड के साथ रखें
प्रत्येक नमूने को उसके ड्राइंग रिवीजन, कॉइल विनिर्देश, मशीन कॉन्फ़िगरेशन और ऑर्डर लाइन से लिंक करें। माप के रूप में रिकॉर्ड आयाम और सुविधा स्थिति; दृश्यमान उपस्थिति का दस्तावेजीकरण करने के लिए तस्वीरों का उपयोग करें।
पैनल को परिभाषित करें,
अनुभाग ज्यामिति की
सहमत ड्राइंग संशोधन और उसके डेटाम, माप बिंदु और सहनशीलता के विरुद्ध अनुभाग को मापें। दौड़ से पहले उपकरण और नमूना निर्दिष्ट करें।
पहचाने गए नमूने और अनुभाग माप को बनाए रखें। ड्राइंग स्वामी, लाइन आपूर्तिकर्ता और क्यूसी समीक्षक को निरीक्षण पद्धति से सहमत होना चाहिए।
लंबाई और स्थिति की विशेषताएं,
कॉन्फ़िगर किए गए टूल और सहमत माप पद्धति का उपयोग करके, कट सूची के अंत और फ़ीचर डेटाम से पैनल की लंबाई और छेद या पायदान की स्थिति की जांच करें।
ऑर्डर लाइन द्वारा स्वीकृत लंबाई, मात्रा और सुविधा स्थिति रिकॉर्ड करें। उत्पादन और क्यूसी को समान डेटाम संदर्भ की आवश्यकता होती है।
कट का अंत और सतह
वास्तविक कुंडल से बनी प्रतिनिधि लंबाई पर कटे हुए सिरों और सतहों का निरीक्षण करें। सहमत किनारे और फिनिश मानदंडों के विरुद्ध कॉइल और गठित पैनल की तुलना करें।
उन तुलनाओं और टिप्पणियों को बनाए रखें। खरीदार आवश्यक फिनिश को परिभाषित करता है; स्वीकृति योजना यह पहचानती है कि इसकी समीक्षा कौन करता है।
, सीधापन और हैंडलिंग,
सहमत उत्पादन चरण में सीधेपन का आकलन करें, यह बताते हुए कि पैनल का समर्थन और अवलोकन कैसे किया जाता है। एक प्रतिनिधि पैनल और उसके संचालन का इतिहास बनाए रखें।
उत्पादन, हैंडलिंग और क्यूसी को समीक्षाधीन चरण की पहचान करनी चाहिए ताकि गठन और हैंडलिंग प्रभावों की अलग से जांच की जा सके।
कनेक्शन फिट की जांच करें
निर्दिष्ट पड़ोसी पैनल, संभोग भागों और समापन विधि के साथ एक नमूना इकट्ठा करें। सिस्टम या इंटरफ़ेस स्वामी फिट और समापन मानदंड को परिभाषित करता है।
उपयोग किए गए भागों और विधि के साथ जुड़े हुए नमूने को पहचानें और बनाए रखें। इसका परिणाम उस इंटरफ़ेस पर लागू होता है.
जब कोई नमूना मेल नहीं खाता
- कोई किनारा या जोड़ फिट नहीं बैठता है,
- उसी ड्राइंग/सिस्टम संशोधन, वास्तविक पैनल माप, टूलींग, कॉइल और निर्दिष्ट संभोग भागों की तुलना करें।
- लंबाई, छेद या कटे हुए सिरे भिन्न होते हैं,
- ऑर्डर डेटाम, कॉन्फ़िगर किए गए नियंत्रण और संचालन, उपकरण, समर्थन और मापा नमूनों की तुलना करें।
- एक लंबा पैनल अलग दिखता है
- , आने वाली कुंडल, गठित पैनल, प्रतिनिधि लंबाई, प्राप्त करने/स्थानांतरण और अवलोकन स्थितियों की तुलना करें।
- दृश्यमान लहर/तेल डिब्बाबंदी
- प्रासंगिक चरण में सामग्री, डिजाइन, गठन, हैंडलिंग और स्थापना कारकों की समीक्षा करें। एक तस्वीर से एक कारण न बताएं।
समायोजन की जांच के लिए मशीन के निर्देशों और मिलान किए गए उत्पादन रिकॉर्ड का उपयोग करें।
स्वीकृति के दायरे पर चर्चा करेंबीएमएस क्या उपाय करता है
बीएमएस के इन-हाउस निरीक्षण संसाधनों में रोलर-कठोरता परीक्षण, शाफ्ट रेडियल-रनआउट माप, सीएमएम निरीक्षण और तैयार-सेक्शन जांच के लिए थ्री-इन-वन गेज शामिल हैं।
- प्रोफ़ाइल ज्यामिति: ±0.5 मिमी प्रोफ़ाइल-गेज जाँच मानदंड, निर्दिष्ट अनुभाग और माप बिंदुओं पर लागू किया जाता है।
- पता लगाने योग्य माप: कैलिब्रेटेड माप उपकरण और निरीक्षण रिपोर्ट अनुरोध पर उपलब्ध हैं।
- आदेश स्वीकृति: उन मापों को ड्राइंग, वास्तविक कॉइल और प्रतिनिधि परीक्षण से जोड़ें। गेज मानदंड प्रत्येक आयाम या संपूर्ण छत के प्रदर्शन को परिभाषित नहीं करता है।
पैनल, जोड़ और छत का प्रदर्शन
निर्मित-पैनल स्वीकृति, कनेक्शन फिट और छत-प्रणाली प्रदर्शन विभिन्न प्रश्नों का उत्तर देते हैं। प्रत्येक रिकॉर्ड को अगले निर्णय के लिए जिम्मेदार पार्टी के पास ले जाएं।
क्या उत्पादित किया गया था?
ड्राइंग, वास्तविक कुंडल, विन्यास, कट सूची, नमूना पहचान और माप रखें। क्रेता का उत्पादन/क्यूसी समीक्षक और लाइन आपूर्तिकर्ता उपकरण स्वीकृति के लिए इनका उपयोग करते हैं।
क्या शामिल हुआ था?
आसन्न पैनल, क्लिप और अन्य संभोग भागों, समापन उपकरण और सिस्टम निर्देशों की पहचान करें। निर्दिष्ट सिस्टम/इंटरफ़ेस स्वामी फिट और स्थापना आवश्यकताओं को परिभाषित करता है।
किस विधानसभा का मूल्यांकन किया जाता है?
हवा, पानी, ढलान और विस्तार आवश्यकताओं के लिए निर्दिष्ट असेंबली और परियोजना के लिए साक्ष्य की आवश्यकता होती है, जो छत-प्रणाली आपूर्तिकर्ता या परियोजना इंजीनियर के माध्यम से प्रदान किया जाता है। मशीन पैरामीटर और मशीनरी प्रमाणपत्र उस साक्ष्य का स्थान नहीं ले सकते।
संयुक्त राज्य अमेरिका, सऊदी अरब, रूस, भारत या मैक्सिको के लिए, गंतव्य और परियोजना दस्तावेज़ आवश्यकताओं को संक्षेप में बताएं। उस गंतव्य के लिए चयनित कॉन्फ़िगरेशन, सिस्टम साक्ष्य और समर्थन शर्तों का आकलन करें।
बीएमएस रूफ-पैनल लाइन्स की तुलना करें
बीएमएस रूफ-पैनल मशीनें विभिन्न प्रोफ़ाइल परिवारों की सेवा करती हैं। कॉन्फ़िगरेशन का चयन करने से पहले अनुभाग ड्राइंग, कुंडल स्थितियों और आवश्यक संचालन की तुलना करें।
औद्योगिक छत पैनल मशीन: ट्रैपेज़ॉइडल या नालीदार
यह उत्पादन मार्ग औद्योगिक प्रोफाइल शीट के लिए है, जो YX65 स्टैंडिंग-सीम कॉन्फ़िगरेशन से अलग है। पैनल ड्राइंग से रिब पैटर्न, ओवरलैप और बन्धन विवरण का चयन करें।
1,000 मिमी-कवर संदर्भ कॉन्फ़िगरेशन 1,219 मिमी फ़ीड स्ट्रिप का उपयोग करता है। ये अलग-अलग आयाम हैं: पसलियों को बनाने और किनारों को जोड़ने में सपाट पट्टी की चौड़ाई के हिस्से का उपयोग होता है।
बीएमएस औद्योगिक छत-पैनल मशीनों का अन्वेषण करें1,000 मिमी-कवर कॉन्फ़िगरेशन
- सामग्री
- जस्ती या रंग-लेपित स्टील; 0.3–0.8 मिमी
- सामग्री की ताकत
- 235-390 एमपीए; कुंडल की उपज और तन्यता आधार निर्दिष्ट करें
- फ़ीड/कवर की चौड़ाई
- 1,219 मिमी/1,000 मिमी
- गठन की गति
- लगभग 15-18 मीटर/मिनट
- मशीन लिफाफा
- लगभग 9.5 × 1.8 × 1.6 मीटर; लगभग 8 टन
मशीन लिफाफे में संपूर्ण कॉइल-लोडिंग, रिसीविंग और हैंडलिंग लेआउट शामिल नहीं है। उत्पादन योजना के लिए चयनित प्रोफ़ाइल के आपूर्ति दायरे का उपयोग करें।
स्टैंडिंग-सीम और छुपा हुआ-फिक्स कॉन्फ़िगरेशन
यंत्रवत् सीवन: YX65-300/400/430/500/600, YX65-418 और YX25-220/430/550 परिवार।
गुप्त-फिक्स / स्नैप-लॉक: क्लिप-लोक-शैली प्रोफाइल और स्नैप-लॉक कॉन्फ़िगरेशन जैसे कि 465 मिमी-कवर लाइन। उनकी क्लिप संलग्नता और समापन प्रक्रिया का विशिष्ट ड्राइंग से मिलान करें।

यंत्रवत् सीवन
YX65-300/400/430/500/600 स्टैंडिंग-सीम लाइन
YX65 परिवार में 300, 400, 430, 500 और 600 मिमी-कवर प्रोफाइल शामिल हैं। वास्तविक क्रम के लिए अनुभाग, चौड़ाई कॉन्फ़िगरेशन और मिलान किए गए संचालन का चयन करें।
इस कॉन्फ़िगरेशन को देखें
छिपा हुआ-ठीक
क्लिप-लोक-स्टाइल लाइन - 700 मिमी कवर
लिसाघाट-संगत प्रोफ़ाइल ज्यामिति का मूल्यांकन चयनित अनुभाग और क्लिप ड्राइंग के आधार पर किया जाता है। 700 मिमी कवर की चौड़ाई फ़ीड-स्ट्रिप आवश्यकता से अलग है।
इस कॉन्फ़िगरेशन को देखें
गुप्त-फिक्स/स्नैप-लॉक
कन्सील्ड-फिक्स (स्नैप-लॉक) लाइन - 465 मिमी कवर
YX77-465 कॉन्फ़िगरेशन 465 मिमी-कवर स्नैप-लॉक प्रोफ़ाइल बनाता है। इसके मेटिंग किनारों, क्लिप इंटरफ़ेस और कॉइल ग्रेड को आवश्यक असेंबली से मिलाएं।
इस कॉन्फ़िगरेशन को देखें
गुप्त-फिक्स/स्नैप-लॉक
स्नैप-लॉक रूफ पैनल लाइन
आवश्यक लाइन और कनेक्शन फिट स्थापित करने के लिए सटीक स्नैप-लॉक एज ज्यामिति, क्लिप विवरण और कॉइल विनिर्देश का उपयोग करें।
इस कॉन्फ़िगरेशन को देखेंसभी चार कॉन्फ़िगरेशन की तुलना करने के लिए स्क्रॉल करें।
रूफ-पैनल मशीन लेआउट और विवरण
सचित्र मशीन, सेक्शन ड्राइंग, फीडिंग व्यवस्था और प्रोफ़ाइल कतरनी देखें। चयनित लाइन कॉन्फ़िगरेशन को परिभाषित करने के लिए उपरोक्त मॉडल तुलना का उपयोग करें।
परिभाषित करें कि कोटेशन में क्या शामिल है
तुलनीय कोटेशन के लिए, समान प्रोफ़ाइल, कॉइल, ऑर्डर फ़ंक्शंस, ड्राइंग संशोधन और गंतव्य का उपयोग करें। प्रत्येक आइटम को शामिल, वैकल्पिक, खरीदार द्वारा प्रदत्त या बहिष्कृत के रूप में चिह्नित करें और प्रत्येक उपकरण इंटरफ़ेस के मालिक का नाम बताएं।
- मुख्य लाइन और प्रोफ़ाइल टूलींग
- ड्राइंग संशोधन, रोल, गाइड, नियंत्रण और निर्दिष्ट पंचिंग/प्रोफ़ाइल-शियरिंग फ़ंक्शन की पहचान करें।
- कुंडल और तैयार-पैनल हैंडलिंग
- सूची डिकॉयलिंग/लोडिंग, कोई अलग पट्टी तैयार करना, प्राप्त करना, स्थानांतरण, पैकिंग और आगे के संचालन।
- दस्तावेज़, पुर्जे और सेवाएँ
- नाम तकनीकी, विद्युत और परिचालन फ़ाइलें; स्वीकृति अभिलेख; दस्तावेज़ भाषा; वियर पार्ट्स; कमीशनिंग, प्रशिक्षण और समर्थन शुल्क।
बजट श्रम, सामग्री हानि, उपभोग्य वस्तुएं, इन्वेंट्री, रसद और लाइन के साथ सेवाएं। लाभ और पेबैक गणना के लिए परियोजना लागत और वास्तविक ऑर्डर डेटा की आवश्यकता होती है।
तृतीय-पक्ष प्रोफ़ाइल नामों का उपयोग केवल अनुकूलता का वर्णन करने के लिए किया जाता है।
आपकी लाइन के लिए बीएमएस विनिर्माण और समर्थन
उत्पादन के लिए तैयार हैंडओवर के लिए उपयुक्त साइट स्थितियों, एक प्रतिनिधि परीक्षण और प्रशिक्षित ऑपरेटरों की आवश्यकता होती है। मशीन दस्तावेज़, समर्थन जिम्मेदारियाँ और शुल्क एक ही आपूर्ति अनुबंध में रखें।
चीन में विनिर्माण और मशीनिंग
बीएमएस चीन में मशीनिंग संसाधनों के साथ रोल-फॉर्मिंग-मशीन निर्माण को जोड़ती है। मशीनों को ग्राहक के चित्र के आधार पर विकसित किया जा सकता है, जो पैनल अनुभाग को उसकी टूलींग और उत्पादन आवश्यकताओं से जोड़ता है।
बीएमएस विनिर्माण का अन्वेषण करें →आईएसओ 9001, सीई और यूकेसीए
आईएसओ 9001:2015 ज़ियामेन बीएमएस समूह के एक सदस्य फ़ुज़ियान ब्रांड फॉर्मिंग मशीनरी कंपनी लिमिटेड की गुणवत्ता-प्रबंधन प्रणाली को कवर करता है। एसजीएस द्वारा जारी सीई और यूकेसीए सत्यापन रोल-फॉर्मिंग-मशीन नमूनों का मूल्यांकन करते हैं। ऑर्डर की गई मशीन की पहचान और गंतव्य का उसके अनुरूप दस्तावेजों और संचालन निर्देशों से मिलान करें।
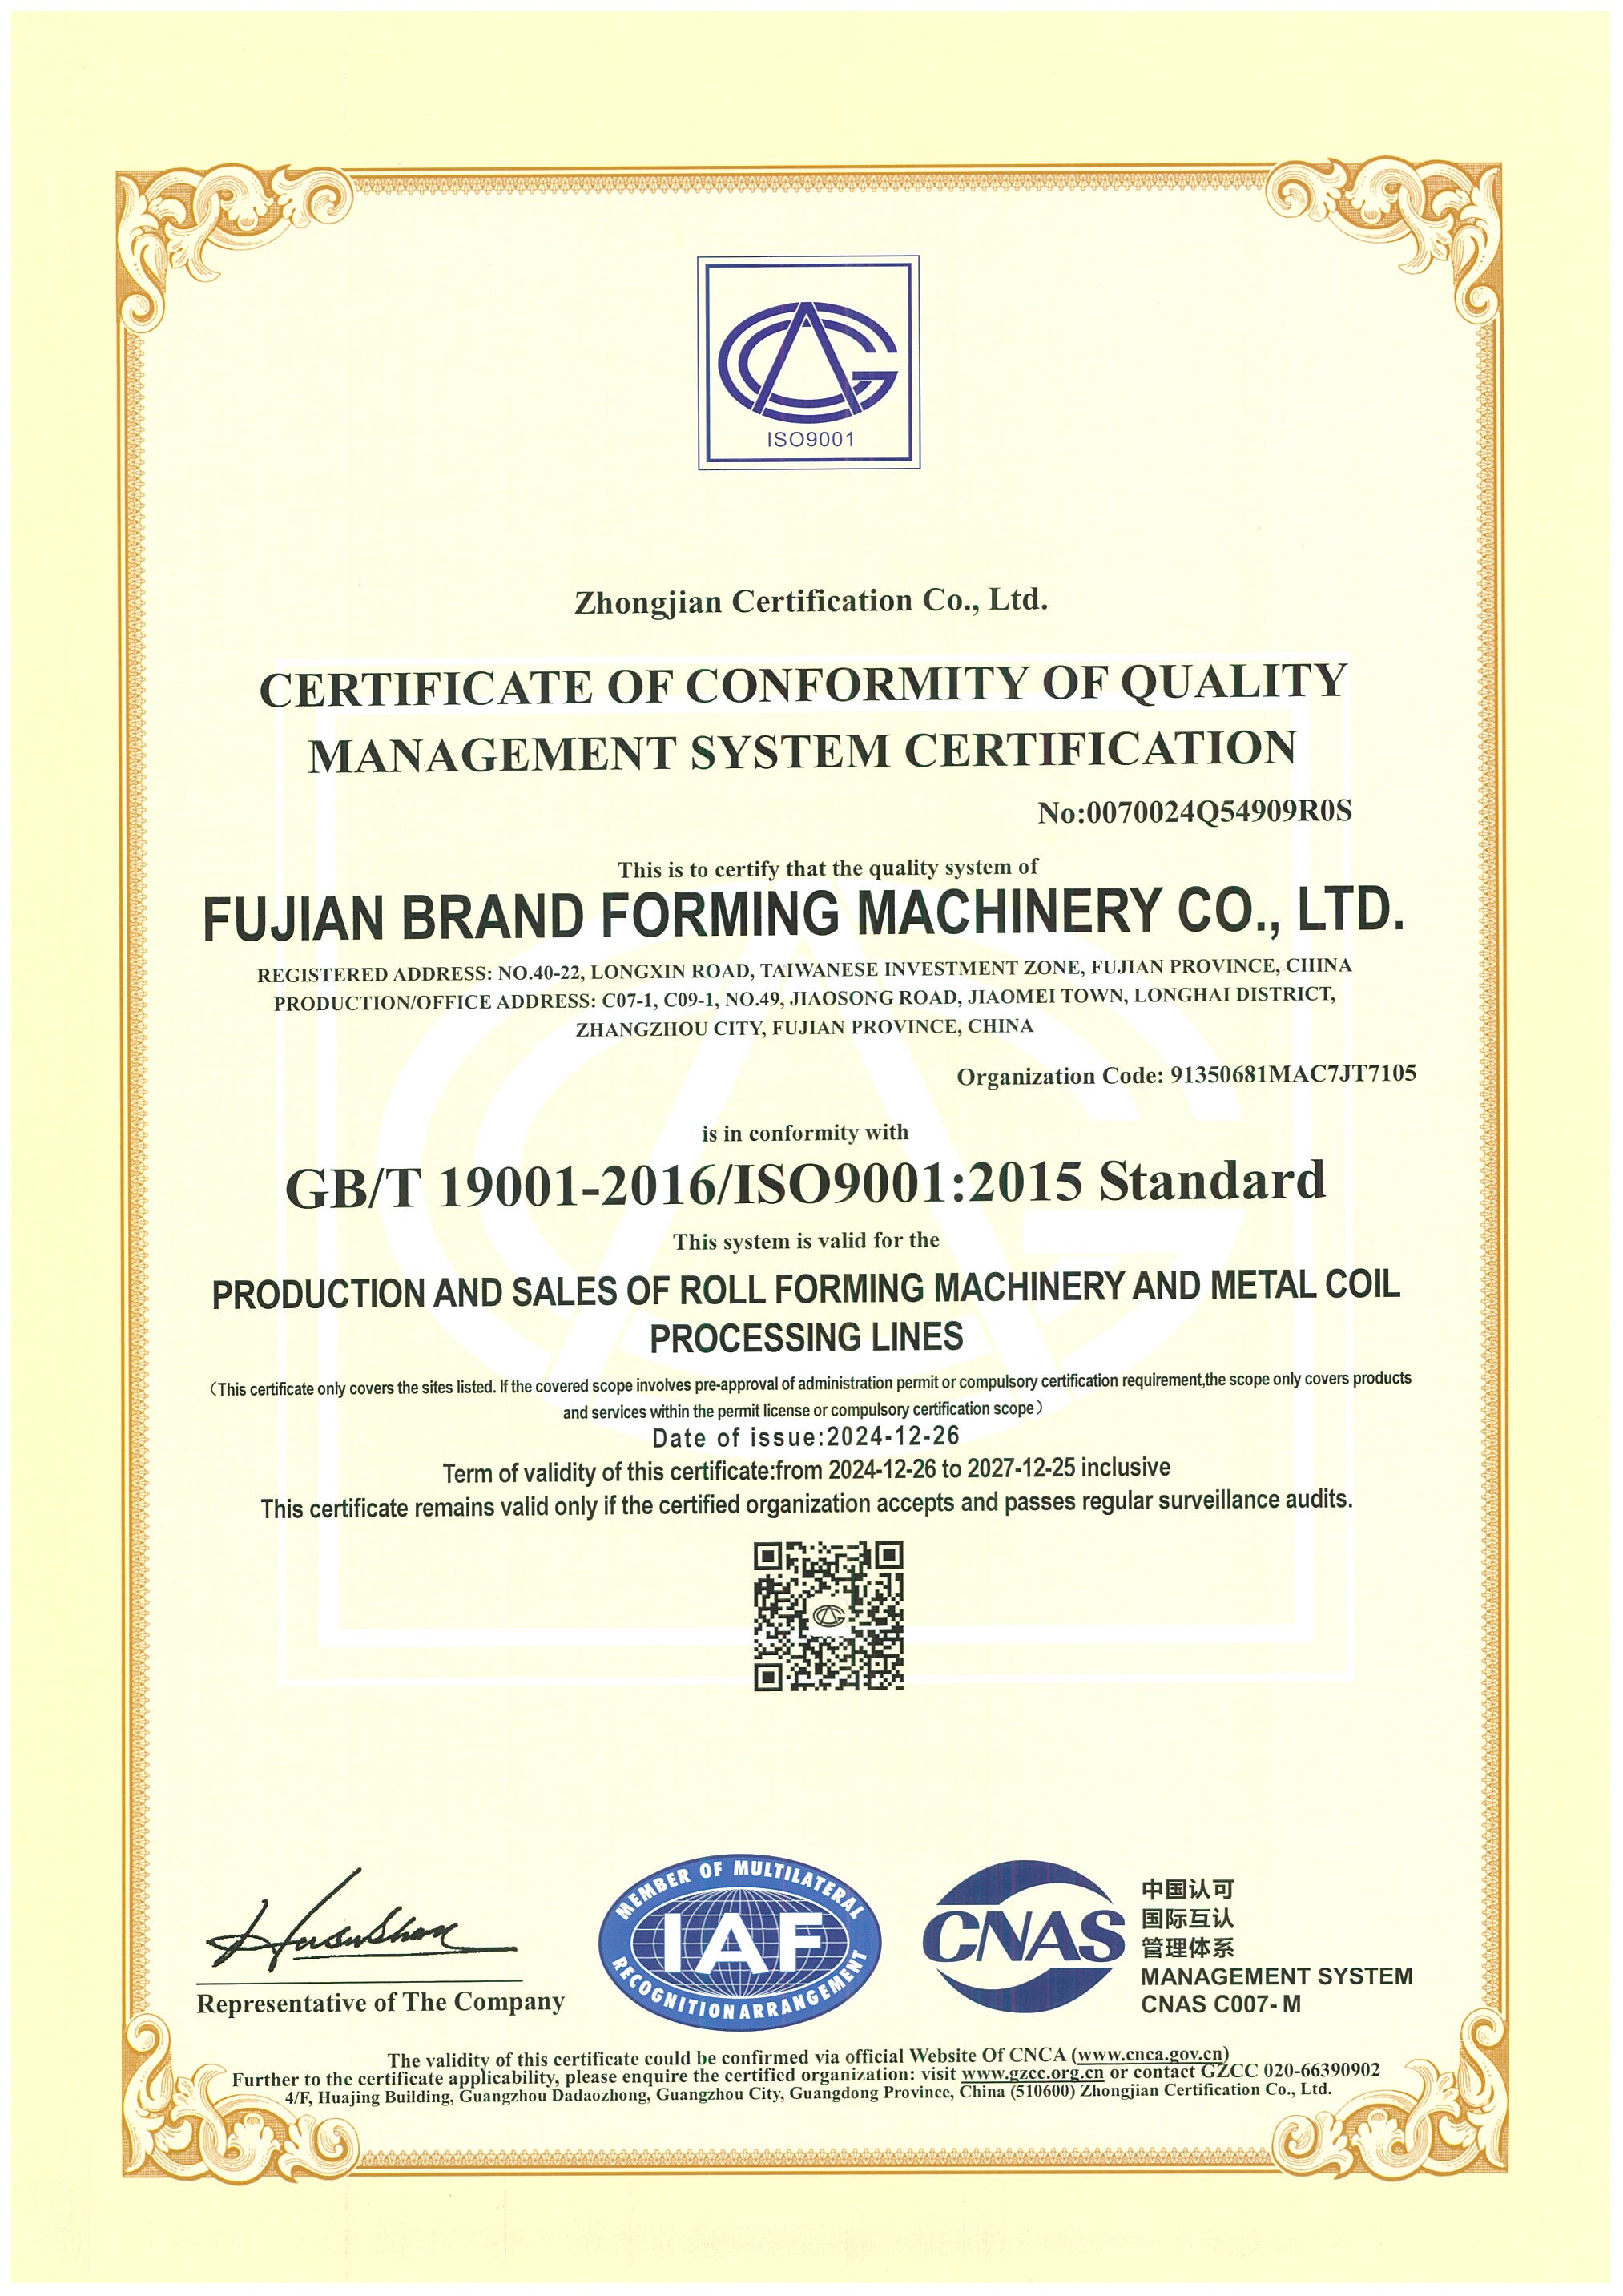 आईएसओ 9001:2015
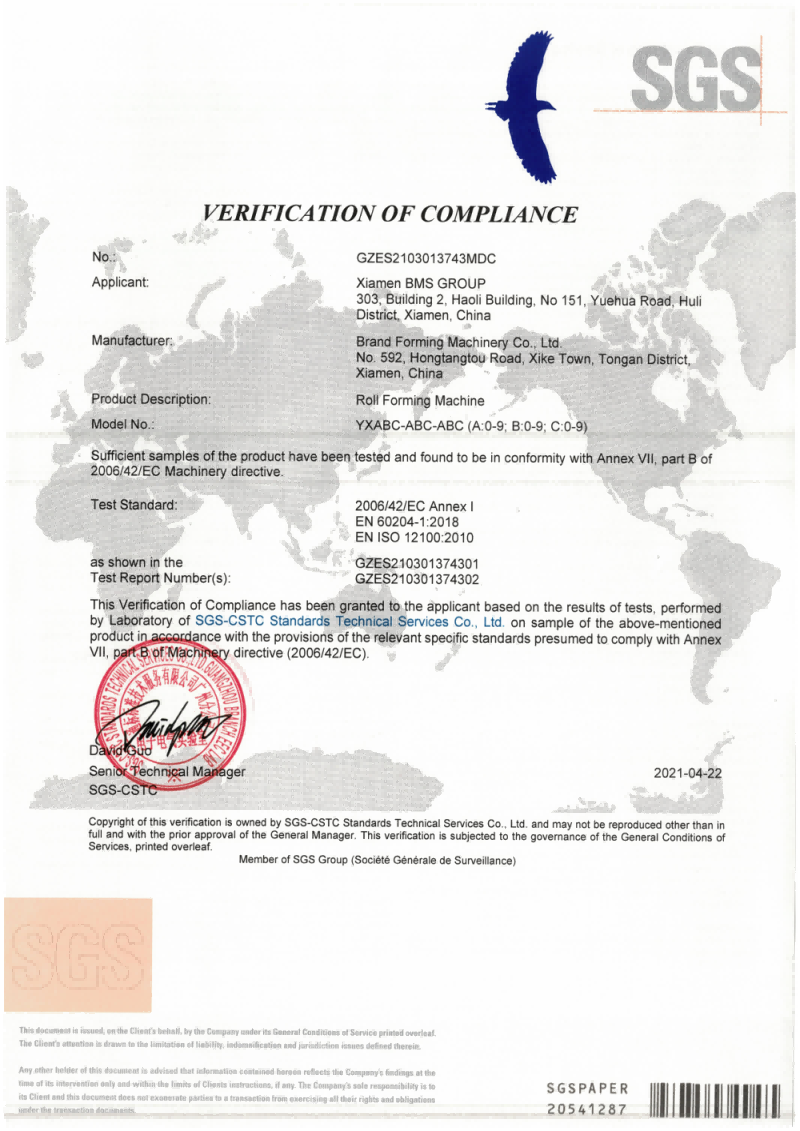 सीई मशीनरी सत्यापन
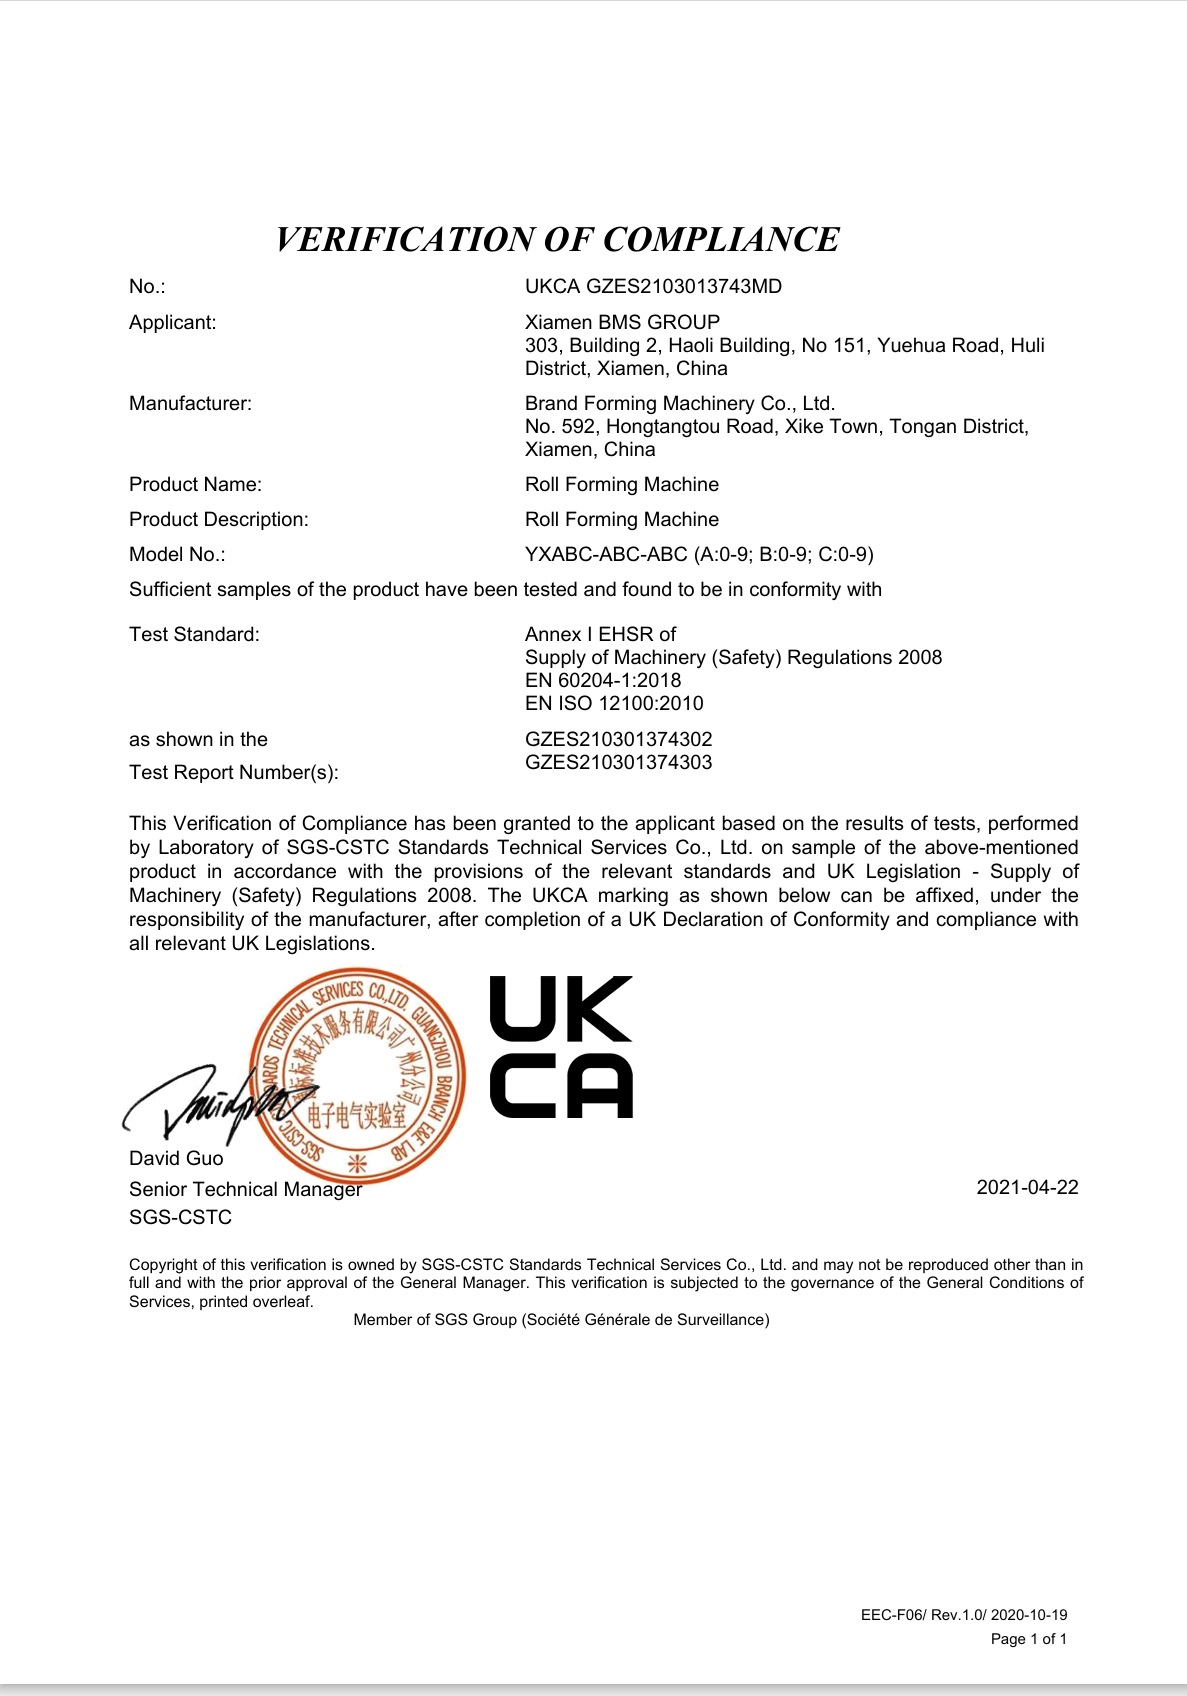 यूकेसीए मशीनरी सत्यापन
दो साल की वारंटी और विदेशी समर्थन
बीएमएस सही संचालन और रखरखाव के अधीन, खरीदार की साइट पर सफल स्थापना और कमीशनिंग से लेकर भागों और श्रम के लिए दो साल की वारंटी प्रदान करता है।
दक्षिण एशिया, मध्य पूर्व, दक्षिण अमेरिका, उत्तरी अमेरिका, यूरोप और दक्षिण कोरिया में क्षेत्रीय सेवा के साथ छह विदेशी सेवा केंद्र बीएमएस मशीनों का समर्थन करते हैं। मशीन की सेवा अवधि के दौरान तकनीकी सहायता जारी रहती है।
विदेश में स्थापना प्रभार्य है. खरीदार वीज़ा सहायता, वापसी हवाई किराया और स्थानीय आवास प्रदान करता है। अपने कोटेशन में लागू सेवा शुल्क, वारंटी बहिष्करण और सहायता व्यवस्था शामिल करें।
बीएमएस सेवा शर्तें पढ़ें →
कार्यशाला की तैयारी
पूर्ण लाइन आयामों, विद्युत आपूर्ति और कनेक्शन आवश्यकताओं का उपयोग करके अनलोडिंग और कार्यशील लेआउट की योजना बनाएं। अकेले मोटर रेटिंग साइट बिजली कनेक्शन को निर्दिष्ट नहीं करती है।
साइट समन्वयक और योग्य कनेक्शन प्रदाता का नाम बताएं, और आगमन से पहले उनका कार्य आवंटित करें।
कमीशनिंग ट्रायल
चयनित ड्राइंग, वास्तविक कॉइल और एक प्रतिनिधि कट सूची के साथ कार्यात्मक जांच और स्टार्ट-अप नमूने चलाएं। उत्पादन में जारी करने के लिए आवश्यक टिप्पणियों और स्वीकृति शर्तों को रिकॉर्ड करें।
परिभाषित करें कि कौन भाग लेता है, आपूर्तिकर्ता की सहायता, विधि और दायरा, शुल्क और हैंडओवर की स्थिति।
ऑपरेटर प्रशिक्षण
ऑपरेटर और रखरखाव कार्य, प्रशिक्षण भाषा, वितरण विधि और मशीन फ़ाइलें निर्धारित करें। प्रशिक्षण रिकॉर्ड में प्रशिक्षक और उपस्थित लोगों की पहचान करें।
मशीन संचालन और रखरखाव प्रशिक्षण को छत-प्रणाली स्थापना या इंजीनियरिंग निर्देश से अलग रखें।
भाग और समर्थन
लिखित शब्दों में घिसे हुए हिस्सों, आपूर्ति किए गए पुर्जों और समर्थन संपर्क की पहचान करें।
तकनीकी सहायता के लिए मशीन की पहचान, रखरखाव रिकॉर्ड और खराबी की तस्वीरें या वीडियो तैयार रखें। सेवा संपर्क और किसी भी प्रभार्य कार्य को हैंडओवर फ़ाइल में रखें।
आपकी प्रोडक्शन हैंडओवर फ़ाइल
- स्वीकृति रिकॉर्ड के साथ पुष्टि की गई कॉन्फ़िगरेशन और चित्र
- परिचालन, विद्युत और रखरखाव फ़ाइलें, साथ ही टूट-फूट और स्पेयर-पार्ट की पहचान
- प्रशिक्षण रिकॉर्ड और लिखित वारंटी और समर्थन शर्तें
आपकी उत्पादन लाइन के बारे में प्रश्न
कॉन्फ़िगरेशन और व्यावसायिक प्रश्नों के उत्तर जो उपकरण की पसंद को बदल सकते हैं।
कट की लंबाई बदलने से प्रोफ़ाइल नहीं बदलती। किसी अन्य चौड़ाई, रिब या सीम को अपने स्वयं के ड्राइंग के विरुद्ध टूलींग और कॉन्फ़िगरेशन समीक्षा की आवश्यकता होती है।
लंबाई और प्रोफ़ाइल परिवर्तनों की तुलना करेंबीएमएस साइट उत्पादन के लिए 20 फीट या 40 फीट कंटेनर में कॉन्फ़िगर की गई स्टैंडिंग-सीम लाइनें प्रदान करता है। उपयुक्त पहुंच, बिजली, चालक दल, मौसम सुरक्षा और लंबे पैनल प्राप्त करने के साथ, एक निश्चित-कार्यशाला लाइन से अलग से उस कॉन्फ़िगरेशन का चयन करें।
उत्पादन स्थानों की तुलना करेंYX65 तुलना में 0.4-0.80 मिमी पर रंगीन स्टील और 0.8-1.2 मिमी पर अल-एमजी-एमएन एल्यूमीनियम शामिल है। स्टील उपज ग्रेड या एल्यूमीनियम मिश्र धातु और तापमान, कोटिंग और फ़ीड चौड़ाई को चयनित प्रोफ़ाइल और टूलींग से मेल करें; केवल समान मोटाई ही पर्याप्त नहीं है।
कॉइल इनपुट की समीक्षा करेंबीएमएस टेपर क्षमता और स्वचालित टेपर्ड-शीट स्लिटिंग उपकरण के साथ स्वचालित आकार बदलने वाले कर्विंग उपकरण की आपूर्ति करता है। ये चयनित प्रक्रिया कॉन्फ़िगरेशन हैं: कट-लेंथ परिवर्तन वक्रता या टेपर नहीं बना सकता है। संक्षेप में अंतिम ज्यामिति, सीम विवरण और आवश्यक फॉर्मिंग, स्लिटिंग, कर्विंग और प्राप्त करने वाले इंटरफेस शामिल करें।
विशेष ज्यामिति की समीक्षा करेंनहीं, मशीनरी अनुरूपता दस्तावेज़ उपकरण को संबोधित करते हैं। छत की हवा और पानी के प्रदर्शन को निर्दिष्ट छत संयोजन और परियोजना के लिए साक्ष्य की आवश्यकता है।
जिम्मेदारी सौंपना देखेंप्रत्येक कोटेशन के लिए समान पैनल ड्राइंग, कॉइल डेटा, कट सूची और गंतव्य लाएँ। एक ही आधार पर उपकरण, सहायक हैंडलिंग, स्वीकृति, दस्तावेज़ और बिक्री के बाद की जिम्मेदारियों की तुलना करें।
आपूर्ति और हैंडओवर के दायरे की जाँच करेंबीएमएस के साथ अपने छत पैनल उत्पादन की योजना बनाएं
चर्चा के लिए अपने पैनल ड्राइंग, कॉइल विनिर्देश और एक प्रतिनिधि कट सूची लाएँ। साथ में, ये तुलना करने के लिए छत पैनल रोल बनाने की मशीन, सहायक उपकरण और स्वीकृति आवश्यकताओं को परिभाषित करते हैं।
अपनी उत्पादन आवश्यकताओं पर चर्चा करेंअपना उत्पादन संक्षिप्त तैयार करें
- लक्ष्य पैनल और कनेक्शन चित्र
- कुंडल ग्रेड, मोटाई, ताकत का आधार, कोटिंग और चौड़ाई
- विशिष्ट कट सूची, मात्राएँ और स्थित सुविधाएँ
- सबसे लंबा पैनल, कार्यशाला और प्रेषण की स्थिति
- गंतव्य देश और आवश्यक परियोजना दस्तावेज़