

CU75–250 · লাইট ষ্টীল ফ্ৰেম উৎপাদন
লাইট ষ্টীল ফ্ৰেমিং
ৰোল গঠন মেচিন
ষ্টীল ফ্ৰেম আৰু প্ৰজেক্ট কিটৰ বাবে চি/ইউ উপাদান উৎপাদন।
কম্পোনেণ্ট প্ৰচেছৰ আৰু প্ৰজেক্ট-চালিত ফ্ৰেম ফেক্টৰীৰ বাবে এটা লাইট গেজ ষ্টীল ফ্ৰেমিং মেচিন। আপোনাৰ অৰ্ডাৰৰ প্ৰয়োজনীয় অংশ আৰু কিটসমূহৰ চাৰিওফালে অংশ, সঁজুলি আৰু উৎপাদন তথ্য বিন্যাস কৰক।
উপাদানৰ পৰা প্ৰকল্প কিটলৈকে
ঢিলা উপাদান, প্ৰজেক্ট কিট আৰু একত্ৰিত ফ্ৰেমসমূহ বিভিন্ন ডেলিভাৰেবল। উপাদান উৎপাদন গ্ৰহণযোগ্য, চিনাক্তকৃত সদস্যৰ সৈতে শেষ হয়; এটা কিটৰ বাবে এটা সম্পূৰ্ণ BOM আবণ্টনৰ প্ৰয়োজন হয়, আনহাতে দেৱাল পেনেল আৰু ট্ৰাছৰ বাবে এছেম্বলি ফিক্সচাৰ, সংযোগ, পৰিদৰ্শন আৰু নিয়ন্ত্ৰণৰ প্ৰয়োজন হয়।
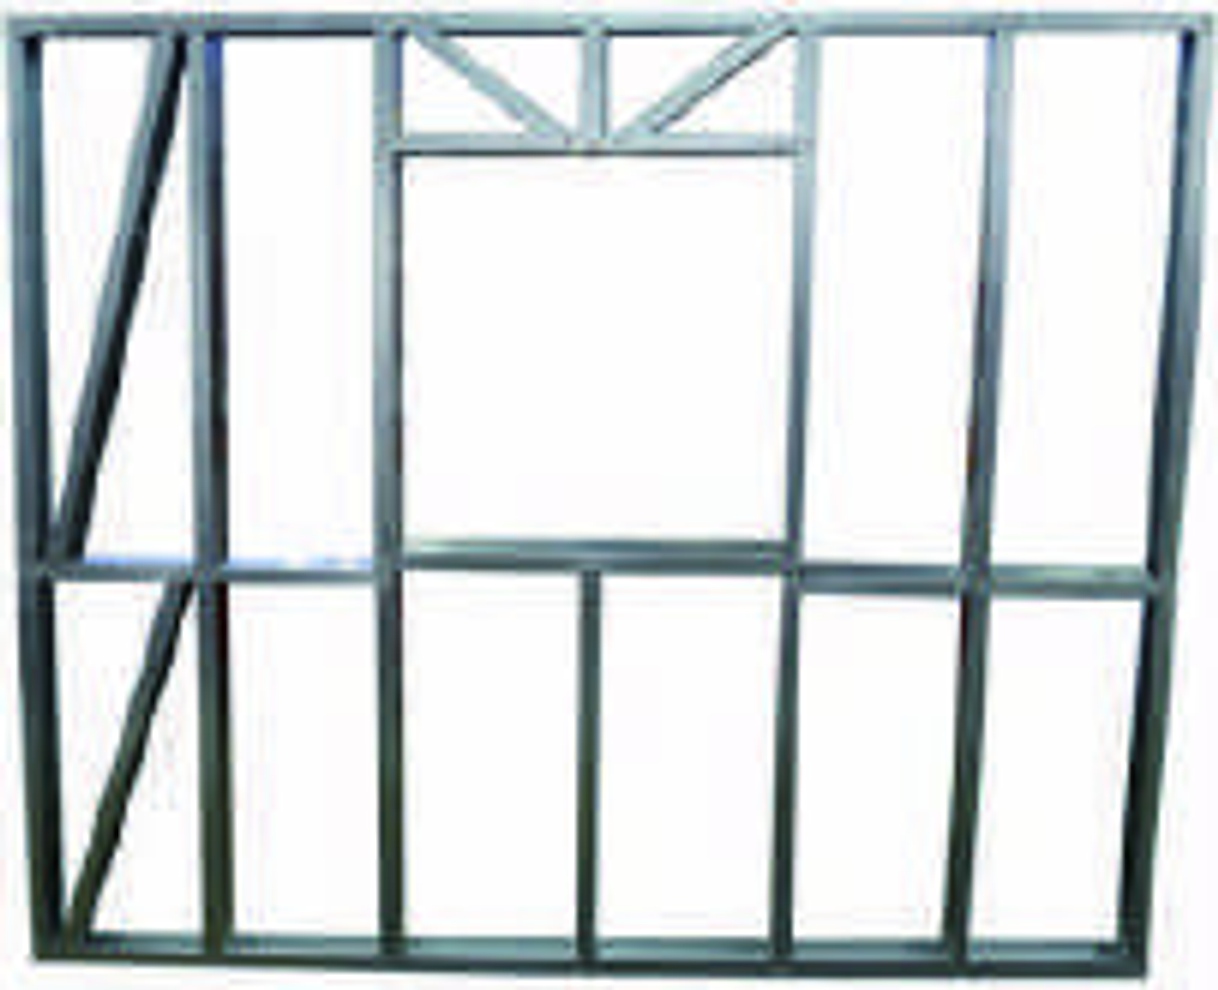
 গ্ৰহণযোগ্য, চিনাক্তকৃত উপাদানসমূহৰ পৰা আৰম্ভ কৰক।
এটা সুস্থিৰ, উচ্চ-ভলিউম ছেকচন মিশ্ৰণৰ বাবে, এটা নিৰ্দিষ্ট পথক এটা মাল্টি-প্ৰফাইল ষ্টীল ফ্ৰেমিং মেচিনৰ সৈতে তুলনা কৰক। অভিযান্ত্ৰিক-অৰ্ডাৰ উৎপাদনৰ বাবে পৰিৱৰ্তন, সঁজুলি, তথ্য আৰু তলৰ কামৰ বহল তুলনাৰ প্ৰয়োজন। কোনবোৰ জইষ্ট, ব্ৰেচ বা সংযোগ অংশ ঘৰতে বনোৱা হয় আৰু কোনবোৰ ক্ৰয় কৰা হয় তালিকাভুক্ত কৰক।
ফ্ৰেমৰ লগত খাপ খোৱা অংশ
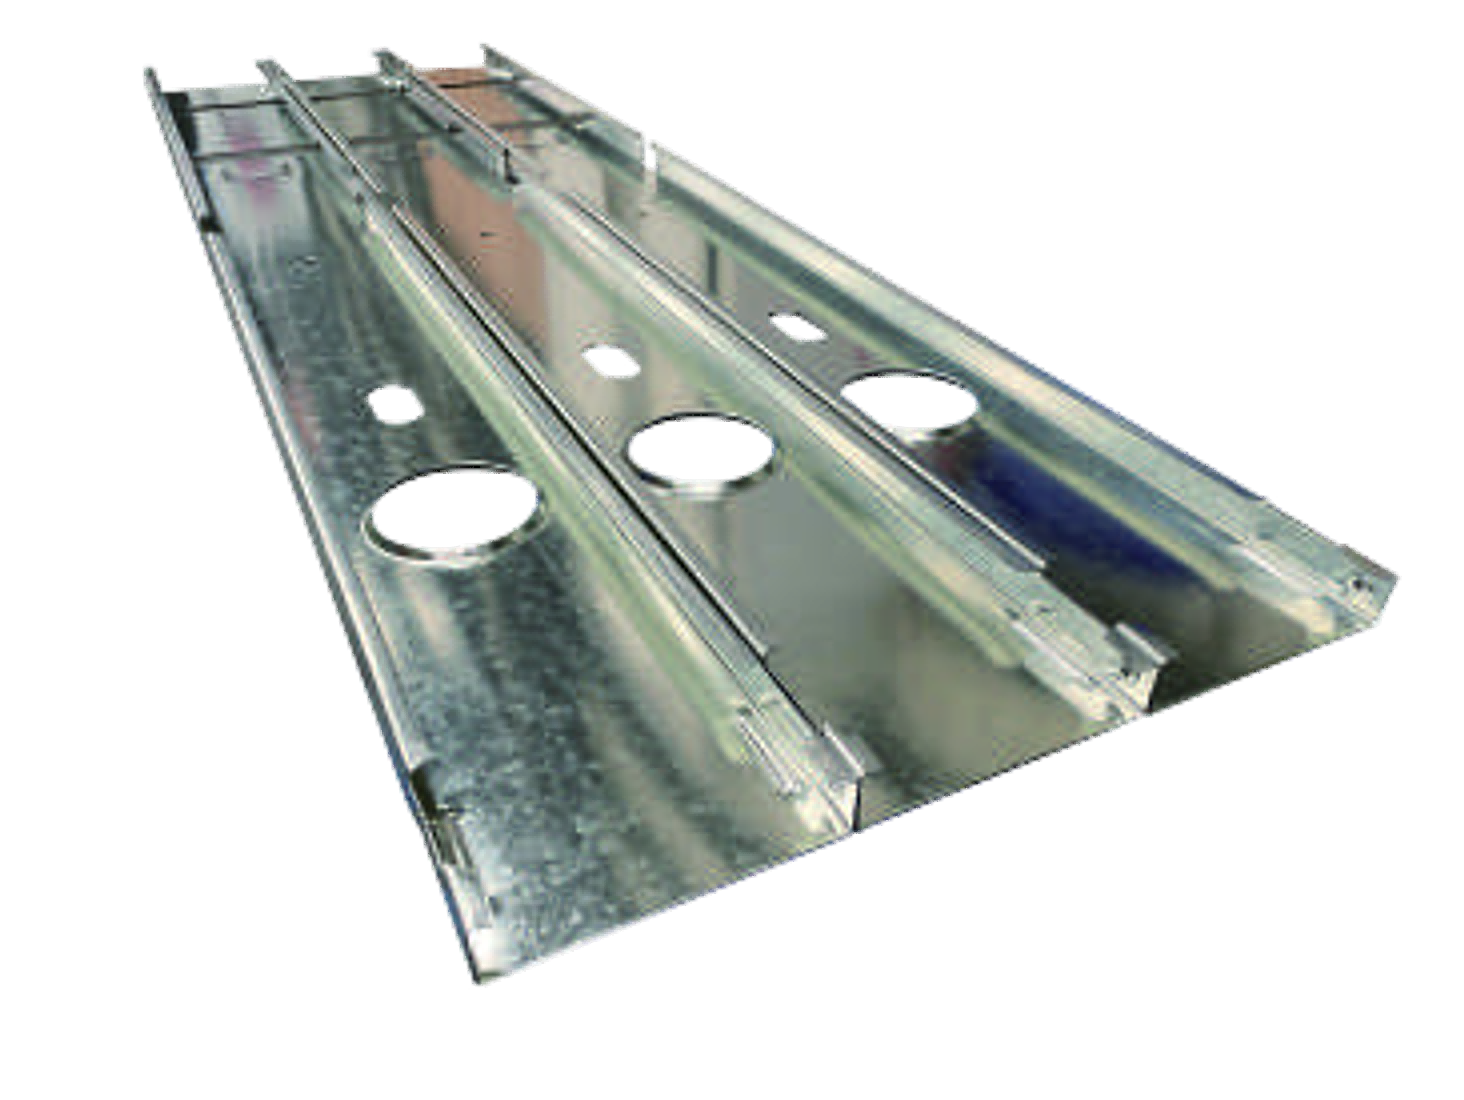
চি-ষ্টড আৰু ইউ-ট্ৰেক ফিট প্ৰকৃত ভিতৰ আৰু বাহিৰৰ মাত্ৰা, বেধ, আৱৰণ, ব্যাসাৰ্ধ আৰু ক্লিয়াৰেন্সৰ ওপৰত নিৰ্ভৰ কৰে। এটা অংশীদাৰী নামমাত্ৰ প্ৰস্থ অপৰ্যাপ্ত: মুক্ত অংশসমূহ, মিল থকা আন্তঃপৃষ্ঠসমূহ আৰু সমাবেশ নমুনাসমূহ মূল্যায়ন কৰিবলে একে অনুমোদিত অংশ আৰু সংযোগ পুনৰীক্ষণসমূহ ব্যৱহাৰ কৰক।
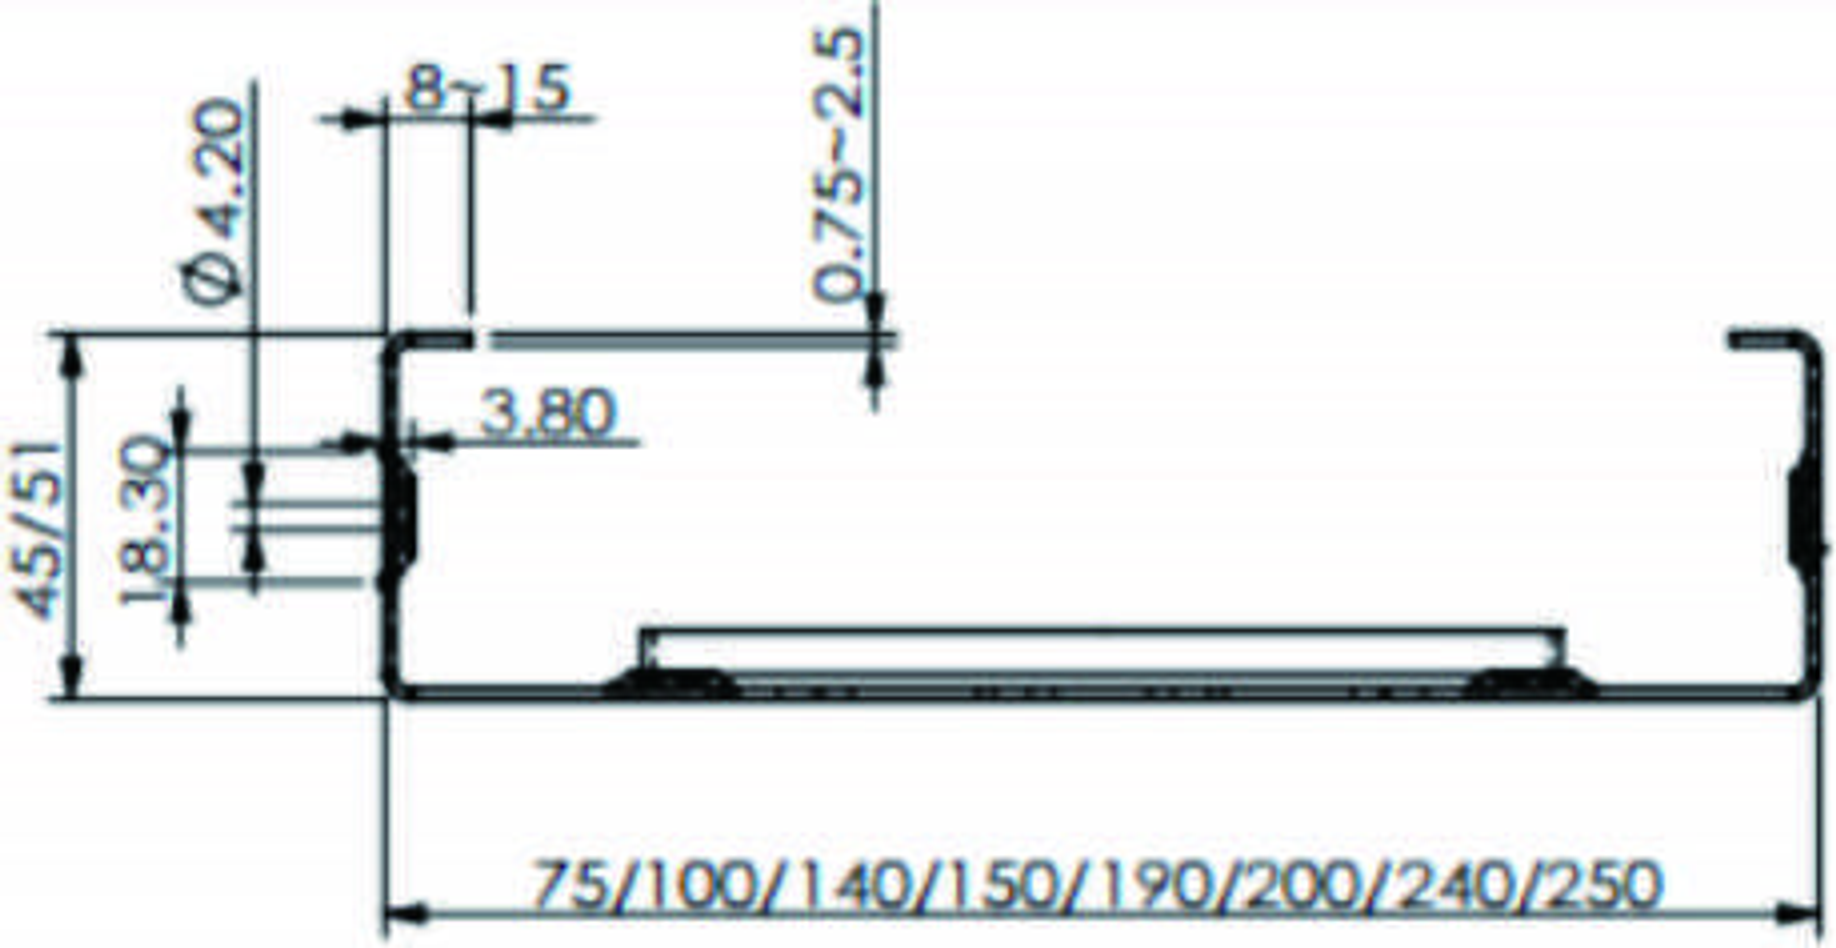
বিনামূলীয়া অংশ
প্ৰকৃত ভিতৰ আৰু বাহিৰৰ মাত্ৰা, ফ্লেংগ, ওঁঠ, বেণ্ড ব্যাসাৰ্ধ, বেধ আৰু আৱৰণ ৰেকৰ্ড কৰক। ডিজাইনাৰজনে প্ৰয়োজনীয় অংশটো সংজ্ঞায়িত কৰে; মেচিন যোগানকাৰীয়ে নিৰ্মাণ ক্ষমতাৰ মূল্যায়ন কৰে।
সংগম আন্তঃপৃষ্ঠ
অনুমোদিত C/U ড্ৰয়িং আৰু ক্লিয়াৰেন্স ব্যৱহাৰ কৰক। ষ্টেট সন্নিৱিষ্টৰ দিশ, সংস্পৰ্শ মুখ, ফাষ্টনিং অভিগম আৰু সংযোগ পুনৰীক্ষণ; এটা নামমাত্ৰ '150' এটা ফিট ধাৰ্য্যকৰণ নহয়।
সমাবেশৰ নমুনা
মুক্ত উপাদানসমূহ জুখিব, তাৰ পিছত মিল থকা সংযোগ আৰু ফ্ৰেম। বেচসমূহৰ মাজত বিনিময়যোগ্যতা মূল্যায়ন কৰাৰ সময়ত অনুমোদিত সামগ্ৰী আৰু পুনৰীক্ষণসমূহ ব্যৱহাৰ কৰক।
যিকোনো আনলিপড U-ট্ৰেক ৰূপান্তৰ সংজ্ঞায়িত কৰক, জ্যামিতি আৰু সঁজুলিক এটা নিৰ্দিষ্ট উৎপাদন বস্তু হিচাপে মিলন কৰক। উপলব্ধ সঁজুলিৰ লগত খাপ খুৱাই সংযোগ সলনি কৰাৰ পৰিৱৰ্তে প্ৰকল্প ডিজাইনাৰ অনুমোদনৰ অধীনত গাঁথনিগত বিৱৰণ ৰাখক।
প্ৰফাইলটোক কইলৰ সৈতে মিলাওক
এটা উৎপাদন সংমিশ্ৰণ হিচাপে অংশ আৰু তীখা বাছি লওক। এটা ব্যৱহাৰযোগ্য মেট্ৰিক্সে প্ৰকৃত ৱেব, ফ্লেংগ, ওঁঠ আৰু ষ্ট্ৰিপৰ প্ৰস্থক বেধৰ ভিত্তি, গ্ৰেড, শক্তি, আৱৰণ, সঁজুলি আৰু সহনশীলতাৰ সৈতে বান্ধি ৰাখে; ইয়াৰ সীমা সংমিশ্ৰণে নিৰ্ধাৰণ কৰে কোনবোৰ পৰীক্ষা আৰু সংহতিৰ প্ৰয়োজন।
| উৎপাদন ক্ষেত্ৰ | CU75–250 প্ৰসংগ | নিৰ্বাচনৰ ভিত্তি |
|---|---|---|
| ৱেব | ৭৫, ১০০, ১৪০, ১৫০, ১৯০, ২০০, ২৪০, ২৫০ মি.মি | বিচ্ছিন্ন উল্লেখ; অনুমোদিত CAD ত প্ৰকৃত ভিতৰ/বাহিৰৰ মাত্ৰা আৰু বেণ্ড জ্যামিতি ব্যৱহাৰ কৰক। |
| ফ্লেংগ আৰু ওঁঠ | ফ্লেংগ ৪৫/৫১ মিলিমিটাৰ; ওঁঠ ৮–১৫ মিলিমিটাৰ | প্ৰয়োজনীয় সংমিশ্ৰণ ধাৰ্য্য কৰক। C/U ফিট আৰু ক্লিয়াৰেন্সে অনুমোদিত অংশ আৰু সংযোগৰ অংকন অনুসৰণ কৰে। |
| তীখাৰ ডাঠতা | ০.৭৫–২.৫ মিলিমিটাৰ | ভিত্তি ধাতু বা মুঠ আৱৰণযুক্ত বেধ, গ্ৰেড, শক্তি, আৱৰণ আৰু নিৰ্বাচিত অংশ/সঁজুলিৰ সংমিশ্ৰণ উল্লেখ কৰক। |
| কইল আৰু ষ্ট্ৰিপ | চাকৰি-নিৰ্দিষ্ট | ফিডিং আৰু হেণ্ডলিং স্কোপৰ বাবে বিকশিত ষ্ট্ৰিপৰ প্ৰস্থ, কইলৰ ওজন আৰু ভিতৰ/বাহিৰৰ ব্যাস সংজ্ঞায়িত কৰা। |
| সীমাৰ পৰীক্ষা | প্ৰতিনিধি SKU সংমিশ্ৰণসমূহ | প্ৰকৃত উৎপাদন সীমা পৰীক্ষা কৰিবলৈ ডাঠ বা উচ্চ-শক্তিৰ সামগ্ৰী, টাইট ৰিটাৰ্ণ আৰু দাবীদাৰ ফুটা/অন্তৰ বিৱৰণ বাছক। |
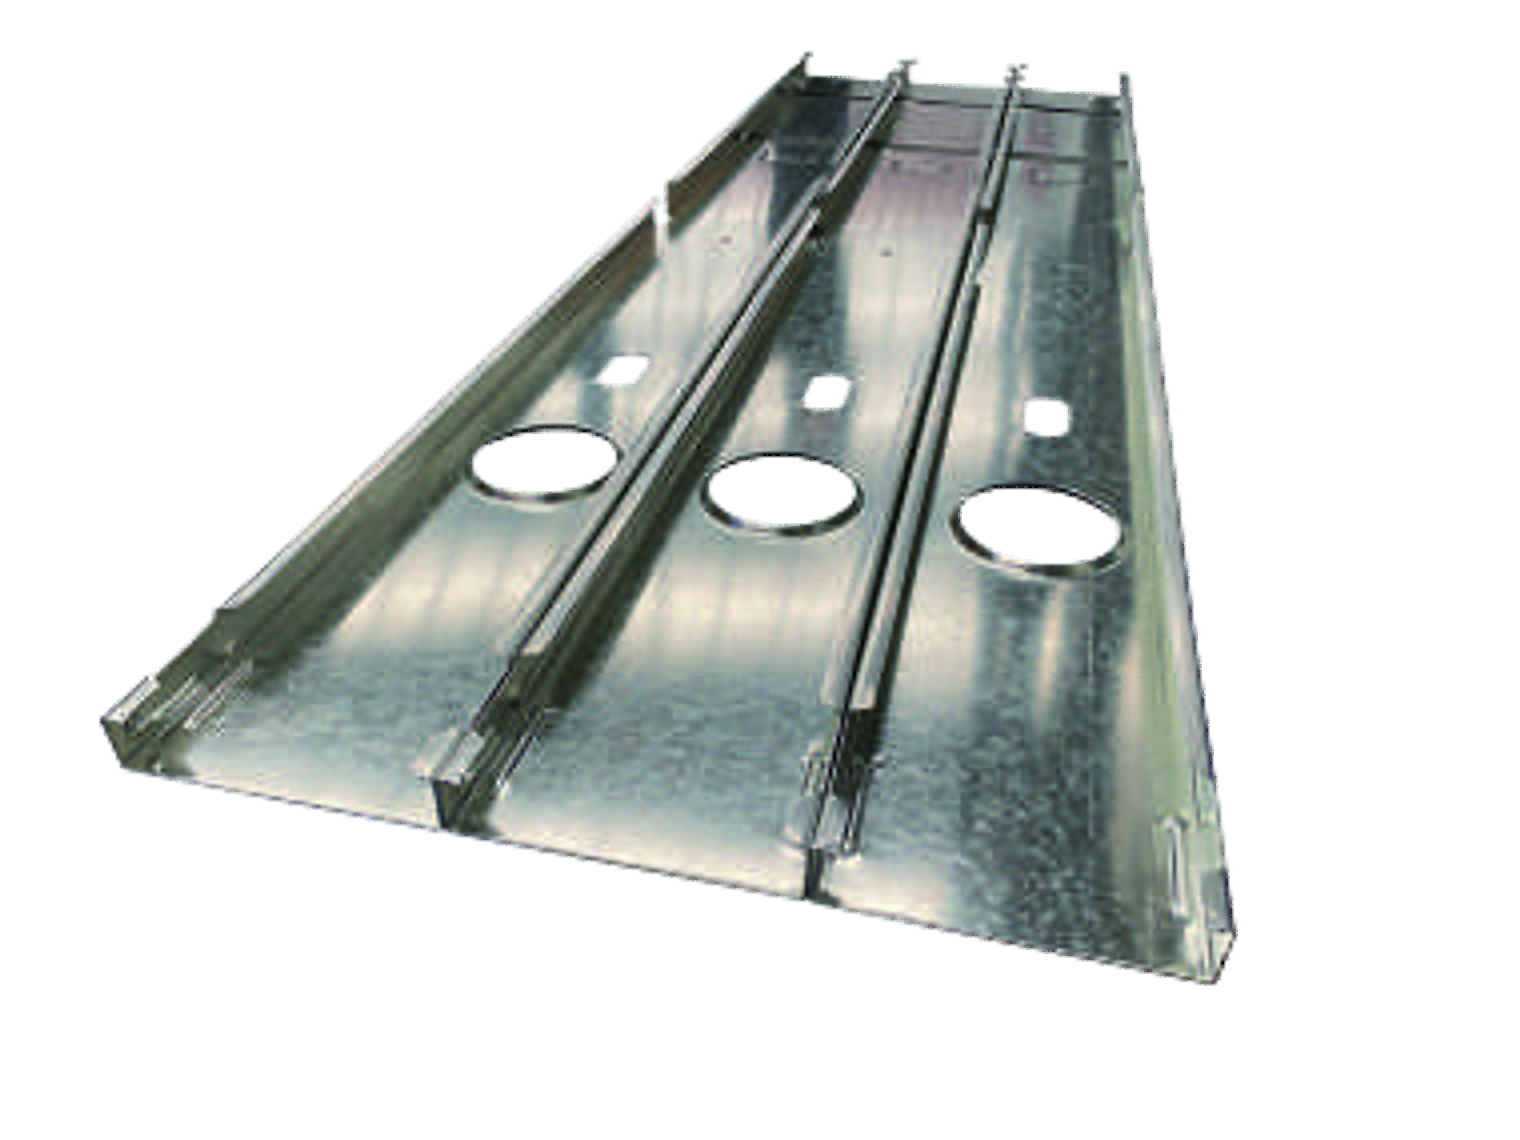
অংকন পুনৰীক্ষণ, ষ্টীল প্ৰমাণপত্ৰ, ষ্ট্ৰিপ প্ৰস্থ, সঁজুলি ছেট আৰু গ্ৰহণ সহনশীলতাৰ বাবে এটা SKU ৰেকৰ্ড ব্যৱহাৰ কৰক। এটা বেধৰ পৰিসৰ আৰু কেইবাটাও নামমাত্ৰ প্ৰস্থই প্ৰতিষ্ঠা নকৰে যে প্ৰতিটো সংমিশ্ৰণ একে ছেটিংছত চলিব পাৰে।
আকাৰ সলনি হ’লে কি সলনি হয়?
স্বয়ংক্ৰিয় আকাৰ পৰিবৰ্তনে বিন্যাস কৰা যন্ত্ৰৰ ভিতৰত মাত্ৰিক সমন্বয়ৰ বৰ্ণনা কৰে। এটা সম্পূৰ্ণ A-to-B-to-A পৰিৱৰ্তন তুলনা কৰক: সামগ্ৰী আৰু ষ্ট্ৰিপৰ প্ৰস্থ, গাইড, ৰোল ছেটিংছ, পাঞ্চিং আৰু কাটিং সঁজুলি, জব ডাটা আৰু মাৰ্কিং ছেটিংছ সকলোৱে প্ৰথম গ্ৰহণ কৰা অংশটোক প্ৰভাৱিত কৰে।
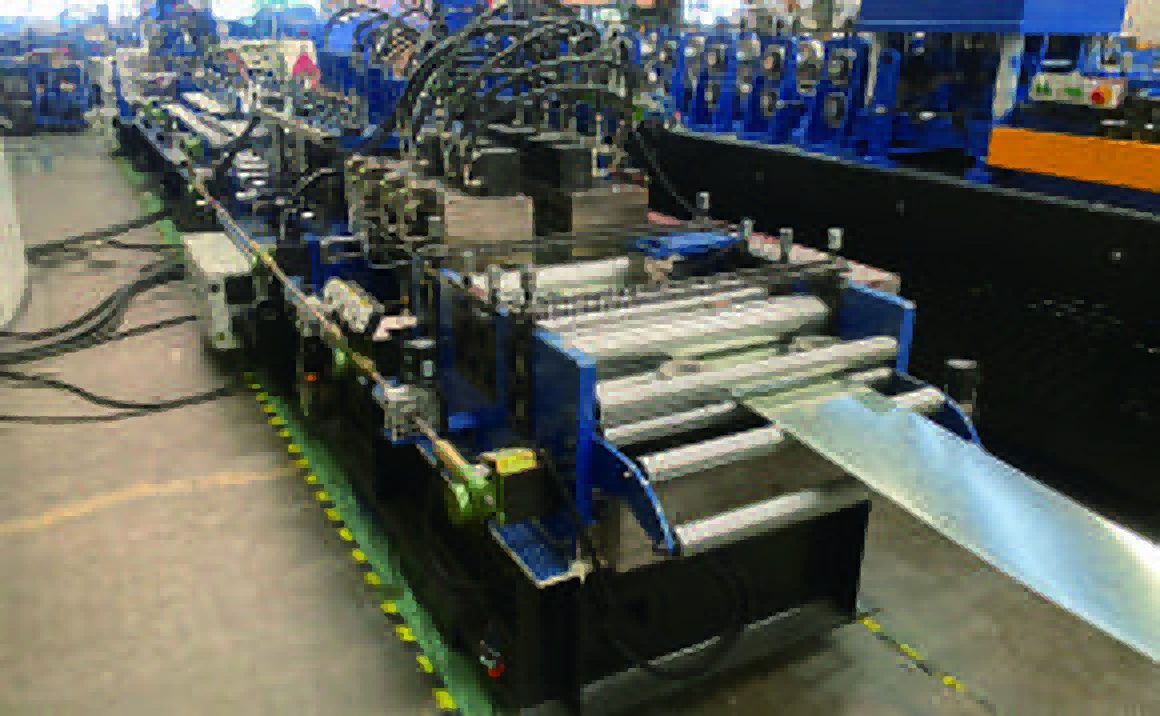
মাত্ৰিক সংহতিসমূহ
কোনবোৰ প্ৰস্থ বা আকাৰৰ অক্ষসমূহ স্বয়ংক্ৰিয়ভাৱে গতি কৰে আৰু কোনবোৰ গাইডৰ হস্তচালিত সংহতিৰ প্ৰয়োজন চিনাক্ত কৰক। প্ৰতিটো ৰেচিপিক এটা বৈধ প্ৰফাইল/উপাদানৰ সংমিশ্ৰণৰ সৈতে সংযুক্ত কৰক।
ৰোল আৰু কাটিব পৰা ব্যৱস্থা
ব্লেড সলনি, কাটাৰ এলাইনমেণ্ট আৰু এণ্ড-ক্লিয়াৰেন্স পৰীক্ষাৰ পৰা ৰোল এডজাষ্টমেণ্ট বা সলনি পৃথক কৰক। এটা আকাৰ আদেশে প্ৰতিটো যান্ত্ৰিক কাৰ্য্য সংজ্ঞায়িত নকৰে।
পাঞ্চিং সঁজুলি
সঁজুলি সংস্থাপন, বৈশিষ্ট্য অভিগম, ডেটাম আৰু অংশ সীমা তালিকাভুক্ত কৰক। এটা বেলেগ ফুটা পৰিয়াল বা শেষৰ বিৱৰণৰ বাবে আন এটা সঁজুলি বা কাৰ্য্যৰ প্ৰয়োজন হ'ব পাৰে।
সামগ্ৰী আৰু চাকৰিৰ ছেটিংছ
ষ্ট্ৰিপ প্ৰস্থ, কইল পৰিৱৰ্তন, কাৰ্য্য মুক্তি, সঁজুলি মেপিং আৰু চিহ্নিত কৰা সংহতিসমূহৰ বাবে একাউণ্ট। গ্ৰহণ কৰা প্ৰথম অংশ এটা উদ্ধাৰ কৰিবলৈ প্ৰয়োজনীয় সময় আৰু পৰীক্ষামূলক সামগ্ৰী অন্তৰ্ভুক্ত কৰক।
শেষবাৰৰ বাবে গ্ৰহণ কৰা হৈছে A
মুকলি কৰা অংশ, সামগ্ৰী, সঁজুলি আৰু শেষবাৰৰ বাবে গ্ৰহণ কৰা সদস্য ৰেকৰ্ড কৰক। ইয়াত চেঞ্জ অভাৰ ঘড়ী আৰম্ভ কৰক।
প্ৰথমে গ্ৰহণ কৰা খ
ঘড়ী বন্ধ কৰাৰ আগতে স্বয়ংক্ৰিয় খোজ, হাতৰ কাম, সঁজুলি সলনি, পৰীক্ষামূলক টুকুৰা, স্ক্ৰেপ আৰু প্ৰথম টুকুৰা পৰিদৰ্শন লগ কৰক।
A লৈ উভতি যাওক
পিছলৈ চুইচ কৰাৰ পিছত পৰীক্ষাসমূহ পুনৰাবৃত্তি কৰক। মুক্ত-অংশ জ্যামিতি, ফুটা/অন্তৰ স্থান, চিহ্নিত কৰা আৰু মিল থকা ফিট তুলনা কৰক।
CU75–250 হৈছে এটা স্বয়ংক্ৰিয় আকাৰ-পৰিৱৰ্তনৰ ধৰণ। প্ৰয়োজনীয় প্ৰস্থ, বেধ আৰু C/U বিৱৰণসমূহৰ মাজেৰে সম্পূৰ্ণ পৰিৱৰ্তনসমূহৰ মূল্যায়ন কৰা; অক্ষৰ গতিৰ সময় নিৰ্ধাৰণ কৰিলেই উৎপাদন পৰিৱৰ্তন জুখিব নোৱাৰি।
সংযোগ বিৱৰণৰ সৈতে সঁজুলিসমূহ মিলাওক
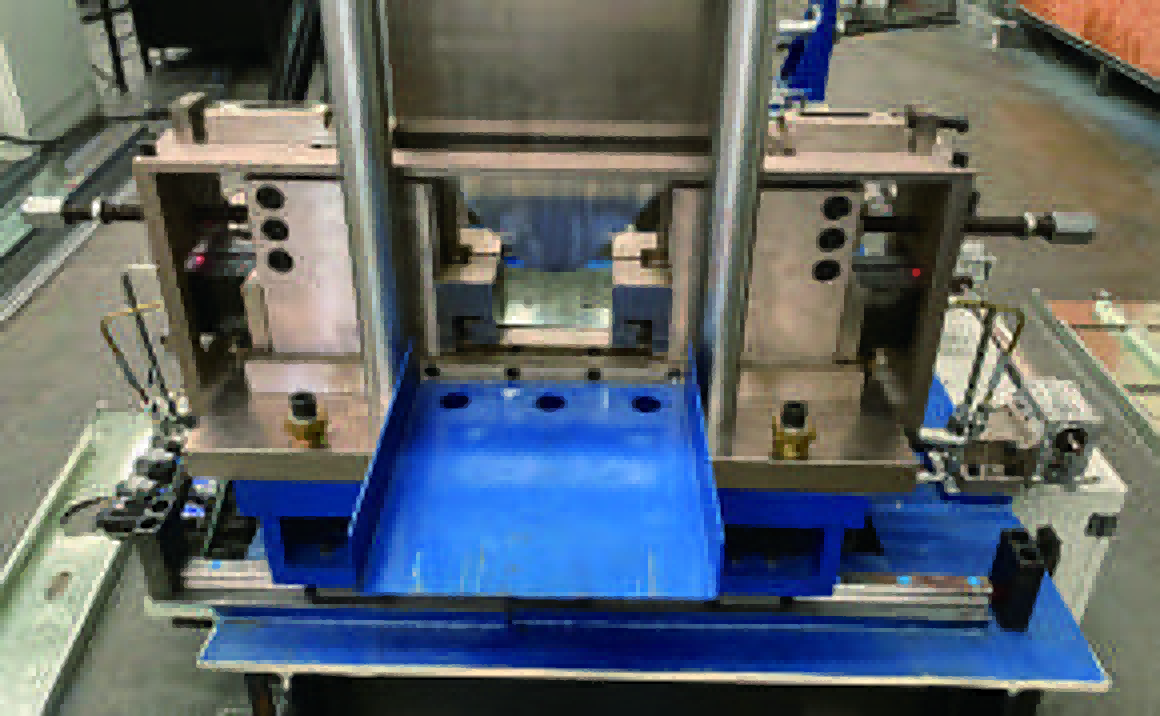
এটা সংযোগ বৈশিষ্ট্যৰ বাবে এটা মিল থকা সঁজুলি, ডেটাম আৰু কাৰ্য্যৰ প্ৰয়োজন। প্ৰতিটো অংশ আৰু সামগ্ৰীৰ বিপৰীতে সেৱাৰ ফুটা, ফাষ্টনাৰ ফুটা, ডিম্পল, শেষৰ বিৱৰণ আৰু কাটিব পৰা প্ৰয়োজনীয়তাসমূহ সংজ্ঞায়িত কৰা, প্ৰৱেশ, প্ৰান্তৰ দূৰত্ব, বাৰৰ দিশ আৰু গঠনৰ পিছত কৰা যিকোনো কামকে ধৰি।
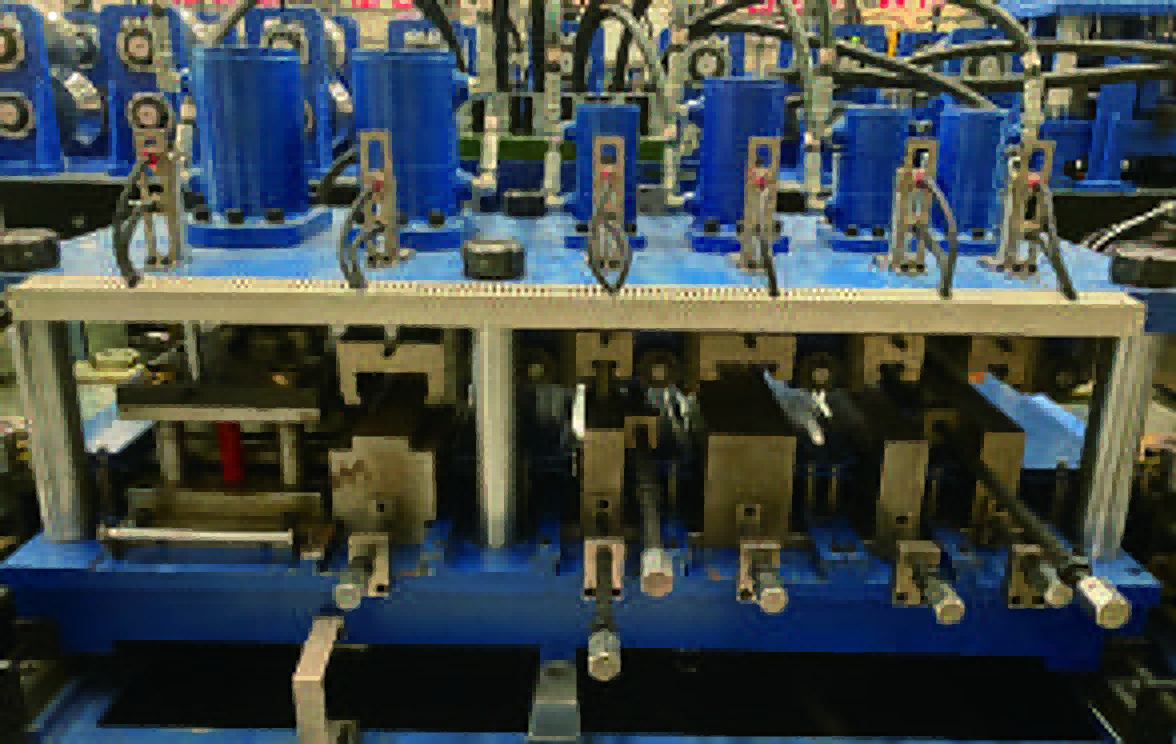
প্ৰতিটো সংযোগ বিৱৰণক এটা বৈশিষ্ট্য সময়সূচীলৈ পৰিণত কৰক
বৈশিষ্ট্য অংকন, সঁজুলি ক'ড, কাৰ্য্য, অৱস্থান সীমা, সহনশীলতা আৰু পৰিদৰ্শন নমুনা ৰেকৰ্ড কৰক। সেৱাৰ ফুটা, ফাষ্টনাৰ ফুটা, ডিম্পল আৰু শেষৰ বিৱৰণৰ বাবে গঠন কৰাৰ পিছত বিভিন্ন সঁজুলি বা কামৰ প্ৰয়োজন হ'ব পাৰে। অন্তৰ্ভুক্ত সঁজুলি, বিকল্প আৰু বাহ্যিক কাৰ্য্যকলাপৰ পাৰ্থক্য কৰা।
চিহ্নিত কৰা, ডিম্পলিং আৰু ফাষ্টনিং পৃথক কাৰ্য্য হিচাপে ধাৰ্য্য কৰক। যোগান সময়সূচীত চিহ্নিত কৰা হাৰ্ডৱেৰ আৰু ডাটা-নিয়ন্ত্ৰণ কাৰ্য্যসমূহ সংজ্ঞায়িত কৰক; ফাষ্টনিং আৰু বৰ্ড ফিক্সিং এছেম্বলি স্কোপৰ অন্তৰ্গত। ষ্টেচনৰ ক্ৰম আৰু সঁজুলি যোগান প্ৰকৃত লাইন বিন্যাসৰ বিপৰীতে নিৰ্ধাৰণ কৰক। পাঞ্চ স্লাগ আৰু কাটি লোৱা আৱৰ্জনা কেনেকৈ কৰ্মক্ষেত্ৰ এৰি যায় তাৰ সংজ্ঞা দিয়া; নমুনা চলোৱাৰ সময়ত ক্লিয়াৰিং আৰু ৰক্ষণাবেক্ষণৰ বাবে ৰখা স্ক্ৰেপ, পৃষ্ঠৰ ক্ষতি আৰু প্ৰৱেশৰ বাবে পৰীক্ষা কৰক।
ডিজাইনৰ পৰা মেচিন জবলৈকে
এটা অনুমোদিত ডিজাইন বিৱৰণ আৰু এটা মেচিন-নিৰ্দিষ্ট তথ্য পথৰ জৰিয়তে এটা উৎপাদন কামত পৰিণত হয়। মডেল, সদস্য BOM, পষ্টপ্ৰচেছৰ, নিয়ন্ত্ৰক কাৰ্য্য আৰু মুক্তি ৰেকৰ্ডৰ মালিকীস্বত্ব নিযুক্ত কৰক, যাতে প্ৰয়োজনীয় দৈৰ্ঘ্য, বৈশিষ্ট্য আৰু পৰিচয়সমূহ ভৌতিক অংশসমূহত সঠিকভাৱে উপনীত হয়।
- অনুমোদিত ডিজাইন প্ৰকল্পৰ ডিজাইনাৰ
এটা মুকলি কৰা পুনৰীক্ষণত অংশ, সংযোগ আৰু গাঁথনিগত প্ৰয়োজনীয়তা।
- সদস্য BOM Detailing দল
সদস্য আইডি, পৰিমাণ, দৈৰ্ঘ্য, অভিমুখীতা আৰু বৈশিষ্ট্য প্ৰসংগ।
- মেচিনৰ কাম ডাটা-ৰুটৰ মালিক
মেচিন-নিৰ্দিষ্ট পষ্টপ্ৰচেছিং, অংশ/সঁজুলি মেপিং আৰু সংস্কৰণ নিয়ন্ত্ৰণ।
- নিৰ্মিত অংশ প্ৰডাকচন দল
চাকৰি নিষ্পাদন, অংশ চিনাক্তকৰণ আৰু পৰিদৰ্শনৰ ৰেকৰ্ড মুকলি কৰা হৈছে।
- কিট বা সমাবেশ কাৰখানাৰ দল
বৰ্তমান BOM, সমাবেশ আৰু পৰ্যায়-নিৰ্দিষ্ট মুক্তিলৈ একক আবণ্টন।
ঠাণ্ডাত গঠিত ষ্টীল ফ্ৰেমিং মেচিনৰ বাবে, এটা CAD/BIM মডেল আৰু এটা নিয়ন্ত্ৰকৰ কাম বিভিন্ন ডেলিভাৰেবল। পোষ্টপ্ৰচেছৰ কোনে ৰক্ষণাবেক্ষণ কৰে, পৰিবৰ্তনসমূহ বৈধ কৰে আৰু উৎপাদন অনুমোদন কৰে সংজ্ঞায়িত কৰক। সম্পূৰ্ণ পথ পৰীক্ষা কৰাৰ আগতে প্ৰতিটো স্তৰক একেটা প্ৰকল্প/সদস্য পুনৰীক্ষণৰ সৈতে সংযোগ কৰক।
বাস্তৱ অংশত ডাটা ৰুট প্ৰমাণ কৰক
ফাইল সুসংগততা নিয়ন্ত্ৰকৰ সৈতে তথ্য ধাৰ্য্যকৰণ মিলাই আৰু প্ৰকৃত অংশসমূহ পৰীক্ষা কৰি প্ৰতিষ্ঠা কৰা হয়। এককসমূহ, উৎপত্তি, দিশ, অংশ আৰু সঁজুলি ক'ডসমূহ, সদস্য আইডিসমূহ আৰু পুনৰীক্ষণসমূহ পৰীক্ষা কৰক, তাৰ পিছত কাৰ্য্য, মেচিন নিষ্পাদন আৰু জোখসমূহ তুলনা কৰক, প্ৰত্যাখ্যান কৰিবলগীয়া কামসমূহ অন্তৰ্ভুক্ত কৰি।
| পৰীক্ষা গোট | প্ৰতিনিধি অংশ বা চাকৰি | গ্ৰহণযোগ্যতা প্ৰশ্ন |
|---|---|---|
| স্থানাংক | চুটি সদস্য, নিয়াৰ-এণ্ড বৈশিষ্ট্য, প্ৰতিফলিত সদস্য | ইউনিট, ডেটাম, অৰিয়েণ্টেচন, এণ্ড আৰু ফুটাৰ অৱস্থান অনুমোদিত অংকনৰ সৈতে মিল খায়নে? |
| মেপিংছ | C/U অংশ, বিভিন্ন সঁজুলি ক'ড আৰু বৈশিষ্ট্য পৰিয়াল | প্ৰতিটো কাৰ্য্যই সঠিক অংশ/সঁজুলি মেপ ব্যৱহাৰ কৰেনে আৰু ইয়াৰ ভৌতিক অভিগম সীমাৰ ভিতৰত থাকেনে? |
| পৰিচয় | বাৰে বাৰে সদস্য আইডি, পৰিৱৰ্তিত পৰিমাণ আৰু এটা স্থানান্তৰিত পুনৰীক্ষণ | সদস্যৰ পৰিচয়, পুনৰীক্ষণ, গণনা আৰু চিহ্নিত কৰাটো চাকৰিৰ পৰা শাৰীৰিক অংশলৈকে সামঞ্জস্যপূৰ্ণ নেকি? |
| প্ৰত্যাখ্যান | অনুপস্থিত সঁজুলি, সমৰ্থিত কাৰ্য্য বা অবৈধ ইনপুট | উৎপাদনৰ আগতে, নিয়ন্ত্ৰিত সংশোধন আৰু পুনৰ পৰীক্ষাৰ সৈতে সমস্যাটো চিনাক্ত কৰা হৈছেনে? |
ইনপুট, প্ৰত্যাশিত কাৰ্য্য, নিষ্পাদন বা প্ৰত্যাখ্যানৰ ফলাফল, ভৌতিক নমুনা আৰু জোখ-মাখ একেলগে ৰাখক। এটা আৰ্হি পূৰ্বদৰ্শন বা এটা অংশীদাৰী নথিপত্ৰ সম্প্ৰসাৰণে ফুটাৰ অৱস্থান, প্ৰতিফলিত শেষ বা সঁজুলি মেপিংসমূহ পৰীক্ষা নকৰে। অনুমোদিত ডিজাইন আৰু তথ্য পথৰ জৰিয়তে পৰিৱৰ্তনসমূহ সমাধান কৰা।
প্ৰতিটো অংশ সঠিক পুনৰীক্ষণত ৰাখক
প্ৰকল্প, সদস্য আৰু অংকন পুনৰীক্ষণ অনুসৰি অংশসমূহ মুকলি কৰা। আক্ৰান্ত সদস্যসকলক পুনৰ নিৰ্মাণ কৰাৰ আগতে স্থানান্তৰিত চাকৰি আৰু উপাদানসমূহ কোৱাৰেণ্টাইন কৰা, আৰু প্ৰতিটো গ্ৰহণ কৰা অংশ ইয়াৰ বৰ্তমানৰ বিঅ'এমত এবাৰ আবণ্টন দিয়া; কেৱল মিল থকা দৈৰ্ঘ্যই মিল থকা পৰিচয় বা সংযোগৰ বিৱৰণ প্ৰতিষ্ঠা নকৰে।
- এটা নিয়ন্ত্ৰিত কাৰ্য্য মুকলি কৰক কাৰ্য্য পুনৰীক্ষণক সদস্য IDসমূহ, অংশ/সঁজুলি মেপিংসমূহ আৰু অনুমোদিত BOM ৰ সৈতে সংযোগ কৰক। এটা স্পষ্ট উন্মোচন ৰেকৰ্ড ব্যৱহাৰ কৰক, সেয়া হস্তচালিতভাৱে বা নিৰ্বাচিত চফ্টৱেৰৰ যোগেদি পৰিচালিত হওক।
- অচল কামসমূহ প্ৰত্যাহাৰ কৰক আৰু আক্ৰান্ত ভৌতিক অংশসমূহ পৃথক কৰক। ব্যৱহাৰযোগ্য ষ্টক শ্ৰেণীভুক্ত কৰক, পুনৰ কাম কৰক আৰু বৰ্তমানৰ অংকনৰ বিপৰীতে স্ক্ৰেপ কৰক।
- পুনৰ নিৰ্মাণ আৰু পুনৰ আবণ্টন কেৱল প্ৰভাৱিত বৰ্তমানৰ সদস্যসকলক উৎপাদন কৰক, তেওঁলোকক পৰিদৰ্শন কৰক আৰু তেওঁলোকৰ আবণ্টন সলনি কৰক। নাটনি বন্ধ কৰাৰ আগতে ডুপ্লিকেট আইডি আৰু পৰিমাণ পৰীক্ষা কৰক।
চিত্ৰকল্প অংশ ৰেকৰ্ড
- প্ৰকল্প
- P-014
- সদস্য
- ST-027
- অংকন
- পুনৰীক্ষণ C
- উৎপাদনৰ কাম
- মুকলি কৰা কাম C-02
- সামগ্ৰী
- কইল / তাপৰ উল্লেখ
- পৰিদৰ্শন
- গ্ৰহণ কৰা পৰিমাণ আৰু ৰেকৰ্ড
- আবণ্টন
- দেৱাল W-03, এটা ভৌতিক সদস্য
নিয়ন্ত্ৰণ আৰু সমাবেশৰ বাবে টেকসই, পঢ়িব পৰা চিনাক্তকৰণ বাছক। প্ৰয়োজনীয় লিখনী, অৱস্থান, অভিমুখীতা আৰু চাকৰি আৰু সদস্যৰ ৰেকৰ্ডৰ সৈতে সম্পৰ্ক সংজ্ঞায়িত কৰক।
প্ৰিন্ট মাৰ্ক হৈছে আংশিক পৰিচয়ত মাত্ৰ এটা লিংক। নিয়ন্ত্ৰণ আৰু চিহ্নিতকৰণ পৰিসৰত যিকোনো বাৰক'ড, আখৰৰ গোট, পুনৰ্মুদ্ৰণ, ডাটাবেইচ বা পুনৰীক্ষণ-নিয়ন্ত্ৰণ ফলন পৃথকে ধাৰ্য্য কৰক। প্ৰতিস্থাপন সদস্যক সলনি কৰিবলৈ কেতিয়াও কেৱল মিল থকা দৈৰ্ঘ্য ব্যৱহাৰ নকৰিব।
চফ্টৱেৰ, অনুজ্ঞাপত্ৰ আৰু উৎপাদনৰ ধাৰাবাহিকতা
চফ্টৱেৰ অনুজ্ঞাপত্ৰ আৰু পুনৰুদ্ধাৰক পৃথক ক্ৰয় বস্তু হিচাপে গণ্য কৰক। অন্তৰ্ভুক্ত নিয়ন্ত্ৰক, যিকোনো ডিজাইন বা বিৱৰণ চফ্টৱেৰ, প'ষ্টপ্ৰচেছৰ আৰু আন্তঃপৃষ্ঠসমূহ চিনাক্ত কৰক, তাৰ পিছত ব্যৱহাৰকাৰী, মেচিন, নবীকৰণ, তথ্য অধিকাৰ আৰু সমৰ্থন সংজ্ঞায়িত কৰক; নিৰ্বাচিত বিন্যাসত সন্মত বেকআপ, পুনৰুদ্ধাৰ আৰু অফলাইন পৰিস্থিতিসমূহ পৰীক্ষা কৰক।
ক্ৰয়ৰ বস্তুবোৰ পৃথক কৰক
নিয়ন্ত্ৰক
মেচিন নিয়ন্ত্ৰণ সংস্কৰণ, কাৰ্য্য নিষ্পাদন কাৰ্য্যসমূহ, সঁজুলি লাইব্ৰেৰী আৰু অন্তৰ্ভুক্ত অপাৰেটিং চফ্টৱেৰ চিনাক্ত কৰা।
আপষ্ট্ৰিম চফট্ ৱেৰ
ডিজাইন, বিশ্লেষণ বা বিৱৰণ পেকেজসমূহ পৃথকে চিনাক্ত কৰক, ইয়াৰ যোগানকাৰী আৰু অনুমোদিত ব্যৱহাৰৰ সৈতে একেলগে।
ডাটা আন্তঃপৃষ্ঠসমূহ
পোষ্টপ্ৰচেছৰ, তথ্য ধাৰ্য্যকৰণ, মেপিং ৰক্ষণাবেক্ষণ আৰু ভৱিষ্যত সংস্কৰণ পৰিবৰ্তনৰ বাবে দায়িত্ব নিযুক্ত কৰক।
অপাৰেটিং অধিকাৰ আৰু পুনৰুদ্ধাৰৰ সংজ্ঞা দিয়া
- ব্যৱহাৰকাৰী, মেচিন বা আসন; অনুজ্ঞাপত্ৰৰ সময়সীমা, নবীকৰণৰ খৰচ আৰু স্থানান্তৰৰ চৰ্তসমূহ।
- মডেল, বি অ’ এম, চাকৰি আৰু উৎপাদন ৰেকৰ্ডৰ মালিকীস্বত্ব আৰু ৰপ্তানি।
- সমৰ্থন পৰিসৰ, সমৰ্থিত সংস্কৰণসমূহ আৰু আপডেইটসমূহৰ বাবে দায়বদ্ধ পক্ষ।
- ক্ৰয় কৰা বিন্যাসৰ বাবে অফলাইন, প্ৰতিস্থাপন-কম্পিউটাৰ আৰু অনুজ্ঞা-পুনৰুদ্ধাৰ পৰিস্থিতিসমূহ।
বেক-আপ আৰ্হি, কাৰ্য্য নথিপত্ৰসমূহ, সঁজুলি লাইব্ৰেৰী, চিহ্নিত কৰা সাঁচসমূহ আৰু প্ৰাসংগিক মানাংকন/সংহতিসমূহ ব্যৱহাৰ কৰি এটা সন্মত পুনৰুদ্ধাৰ ড্ৰিল চলাওক। দায়িত্বসমূহ, পুনৰুদ্ধাৰৰ পদক্ষেপসমূহ আৰু পুনৰুদ্ধাৰৰ পিছত এটা পৰীক্ষিত প্ৰথম অংশ পৰীক্ষা কৰক। কেৱল নিৰ্বাচিত অনুজ্ঞা আৰু ব্যৱস্থাপ্ৰণালীৰ দ্বাৰা সামৰি লোৱা পৰিস্থিতিসমূহ অন্তৰ্ভুক্ত কৰক।
কিটিং, পেনেল আৰু ট্ৰাছ
এছেম্বলি অৰ্ডাৰৰ লগতে ছেকচন মিক্সৰ চাৰিওফালে ৰিচিভিং আৰু কিটিং সংগঠিত কৰক। আকাৰ অনুসৰি বেচিঙে পৰিৱৰ্তন হ্ৰাস কৰিব পাৰে, আনহাতে প্ৰকল্প ক্ৰমবিন্যাসে সন্ধান আৰু চলি থকা কাম হ্ৰাস কৰিব পাৰে; সঠিক ভাৰসাম্য আপোনাৰ BOM, বাফাৰ, ফিক্সচাৰ, মানুহ আৰু প্ৰেৰণ ক্ৰমৰ ওপৰত নিৰ্ভৰ কৰে।
গ্ৰহণ আৰু সমৰ্থন কৰক
দীঘল অংশ সমৰ্থন কৰক, ইয়াৰ মুক্ত আকৃতি সুৰক্ষিত কৰক আৰু কাটি দিয়াৰ পিছত পৰিচয় দৃশ্যমান কৰি ৰাখক।
আবণ্টন আৰু কিট
মুকলি কৰা BOM দ্বাৰা গণনা কৰা। পৃথক নাটনি, অতিৰিক্ত টুকুৰা আৰু স্থানান্তৰিত সদস্য।
একত্ৰিত কৰি পৰিদৰ্শন কৰক
ফিক্সচাৰ, ফাষ্টনিং সঁজুলি আৰু বৰ্গক্ষেত্ৰ, খোলা, সংযোগ আৰু অৰিয়েণ্টেচন পৰীক্ষাৰ বাবে স্থান প্ৰদান কৰক।
হেণ্ডেল আৰু ডিচপেচ
গ্ৰহণযোগ্য পেনেল বা ট্ৰাছৰ বাবে ঘূৰোৱা, তুলি লোৱা, পেকিং কৰা আৰু লোডিং ক্ৰমৰ পৰিকল্পনা কৰক।
অংশ অনুসৰি বেচিঙে পৰিৱৰ্তন হ্ৰাস কৰিব পাৰে কিন্তু সজাই পৰাই তোলা আৰু চলি থকা কাম বৃদ্ধি কৰিব পাৰে। প্ৰকল্প ক্ৰমবিন্যাসে চুইচ বৃদ্ধি কৰাৰ সময়ত সমাবেশ সৰল কৰিব পাৰে। দুয়োটাকে এটা প্ৰতিনিধি অৰ্ডাৰৰ বিপৰীতে তুলনা কৰক, উপলব্ধ বাফাৰ আৰু প্ৰকৃত ডাউনষ্ট্ৰিম দল।
গ্ৰহণ কৰা প্ৰকল্পৰ ফলাফল জুখিব
আপুনি ডেলিভাৰী দিয়াৰ প্ৰতিশ্ৰুতি দিয়া পৰ্যায়ত আউটপুট জুখিব। মিটাৰ গঠন, গ্ৰহণযোগ্য সদস্য, সম্পূৰ্ণ কিট, পৰিদৰ্শন কৰা পেনেল আৰু পেক কৰা অৰ্ডাৰ বিভিন্ন ব্যৱস্থা; পাঞ্চিং, কাটিং, পৰিৱৰ্তন, পৰিদৰ্শন, পুনৰ্নিৰ্মাণ আৰু সমাবেশৰ বাবে হিচাপ দিবলৈ এটা প্ৰতিনিধি BOM আৰু একে সময় উইণ্ড' ব্যৱহাৰ কৰক।
- গঠিত মিটাৰ
- গ্ৰহণযোগ্য সদস্য
- সম্পূৰ্ণ কিট
- পৰিদৰ্শন কৰা সমাবেশসমূহ
- পেক কৰা অৰ্ডাৰ
| কিটত | প্ৰতিটো কিটৰ বাবে প্ৰয়োজনীয় (q) | গ্ৰহণ কৰা আৰু আবণ্টিত (G) | সমৰ্থিত গোটা কিট |
|---|---|---|---|
| সদস্য A | 4 | 11 | 2 |
| সদস্য B | 2 | 7 | 3 |
ওপৰত পুনৰাবৃত্তি কৰা BOM ৰ বাবে দৃষ্টান্তমূলক ফলাফল
সম্পূৰ্ণ কিট = নূন্যতম ⌊Gᵢ / qᵢ⌋ = ২
ইয়াত তৃতীয় কিটত আৰু এজন এ সদস্যৰ প্ৰয়োজন; এটা অতিৰিক্ত B এ সেই নাটনি বন্ধ নকৰে। এই গণনা কেৱল শূন্যতকৈ অধিক প্ৰতিটো প্ৰয়োজনীয় পৰিমাণৰ এটা নিৰ্দিষ্ট পুনৰাবৃত্তি কিটৰ বাবে ব্যৱহাৰ কৰক। মিশ্ৰিত প্ৰকল্পৰ বাবে, প্ৰতিটো গ্ৰহণ কৰা অংশ বৰ্তমানৰ প্ৰকল্প, সদস্য আৰু পুনৰীক্ষণত এবাৰ আবণ্টন কৰক।
ব্ৰ’চাৰখনৰ ৩৫ মিটাৰ/মিনিট হৈছে ফৰ্মিং-স্পীড ৰেফাৰেন্স। একেটা সম্পূৰ্ণ সময়ৰ উইণ্ড'ৰ ওপৰত গ্ৰহণ কৰা আউটপুট জুখিব, পাঞ্চিং, কাটিং, চেঞ্জঅভাৰ, ষ্টপ, পৰিদৰ্শন আৰু পুনৰ্নিৰ্মাণকে ধৰি। যেতিয়া সেই পৰ্যায়সমূহ প্ৰতিশ্ৰুতি দিয়া ডেলিভাৰীৰ অংশ হয় তেতিয়া এছেম্বলি আৰু পেকিং যোগ কৰক; প্ৰতি মিনিটত মিটাৰে প্ৰতি শ্বিফটত ঘৰ স্থাপন নকৰে, প্ৰকল্পৰ লিড টাইম বা বিনিয়োগৰ ৰিটাৰ্ণ স্থাপন নকৰে।
অংশ, ফিট আৰু সমাপ্ত ফ্ৰেম পৰীক্ষা কৰক
ফিট আৰু সমাবেশসমূহ পৰীক্ষা কৰাৰ আগতে মুক্ত উপাদানসমূহ পৰীক্ষা কৰক। অংশ জ্যামিতি, দৈৰ্ঘ্য, ফুটা, শেষ, পোনতা, টুইষ্ট, পৃষ্ঠ আৰু পৰিচয়ৰ বাবে অংকন-সংজ্ঞায়িত ডেটাম ব্যৱহাৰ কৰক, তাৰ পিছত অনুমোদিত C/U আন্তঃপৃষ্ঠসমূহ আৰু একত্ৰিত ফ্ৰেমসমূহ পৰীক্ষা কৰক; এটা বলপূৰ্বক ফিটে এটা মুক্ত-আকৃতিৰ ভুল লুকুৱাব নালাগে।
মুক্ত উপাদানসমূহ
নিৰ্দিষ্ট মুক্ত অৱস্থাত অংশৰ জ্যামিতি, দৈৰ্ঘ্য, ফুটা/অন্তৰ অৱস্থান, পোনতা, টুইষ্ট, বাৰ্, আৱৰণ আৰু পৰিচয় পৰীক্ষা কৰক।
মিল থকা আন্তঃপৃষ্ঠসমূহ
অনুমোদিত জ্যামিতি আৰু ক্লিয়াৰেন্সৰ সৈতে চি/ইউ সদস্যক যোৰ কৰক। সমাবেশে এটা ভুল লুকুৱাবৰ আগতে অভিমুখীতা, যোগাযোগ, অভিগম বন্ধন আৰু সংযোগৰ বিৱৰণ পৰীক্ষা কৰক।
কইলসমূহৰ মাজেৰে নমুনা লোৱা, A-ৰ পৰা B-ৰ পৰা Aলৈ সলনি আৰু পুনৰ নিৰ্মাণ কৰা হয় য'ত বিনিময়যোগ্যতা গুৰুত্বপূৰ্ণ। প্ৰতিটো যোৰৰ বাবে অংকন পুনৰীক্ষণ আৰু সামগ্ৰীৰ সংমিশ্ৰণ লিপিবদ্ধ কৰক।
বিধানসভা
মুক্ত সমাবেশ তথ্যৰ বিপৰীতে বেৰৰ বৰ্গক্ষেত্ৰ, খোলা, ট্ৰাছ ন'ড, ফাষ্টনাৰ আৰু হেণ্ডলিং অৱস্থা পৰীক্ষা কৰক।
প্ৰতিটো জটিল-গুণগত বৈশিষ্ট্যৰ বাবে, ডেটাম, মুক্ত বা একত্ৰিত অৱস্থা, গেজ, নমুনা সংগ্ৰহ পদ্ধতি, গ্ৰহণৰ সীমা আৰু চাইন-অফ মালিকৰ সৈতে একমত হওক। পুনৰ কাম আৰু পুনৰ পৰীক্ষা পৃথকে ৰেকৰ্ড কৰক। জ্যামিতিকভাৱে গ্ৰহণ কৰা ফ্ৰেমৰ বাবে এতিয়াও ইয়াৰ প্ৰকল্প-নিৰ্দিষ্ট অভিযান্ত্ৰিক অনুমোদনৰ প্ৰয়োজন।
CU75–250 আৰু আনুষংগিক উৎপাদন পথ
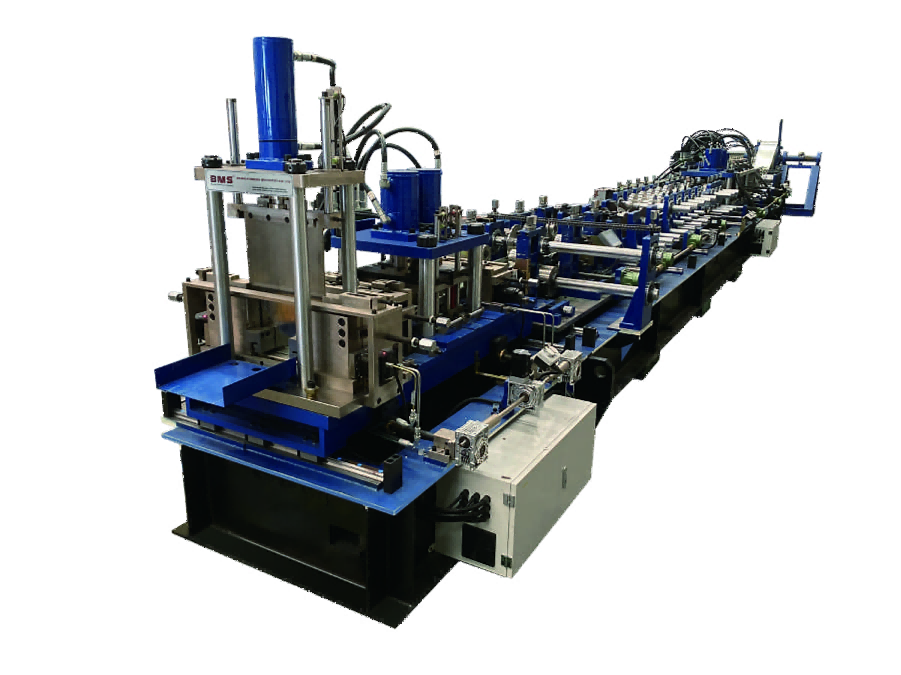
CU75–250 হৈছে স্বয়ংক্ৰিয় আকাৰ সলনিৰ সৈতে এটা মাল্টি-প্ৰফাইল ফ্ৰেমাৰ। ইয়াৰ গঠন, পাঞ্চিং আৰু কাটিং পিছৰ সংৰূপ এটা অনুমোদিত C/U প্ৰফাইল আৰু সামগ্ৰী মেট্ৰিক্সৰ বিপৰীতে মূল্যায়ন কৰা, গ্ৰহণ, চিহ্নিত কৰা আৰু সমাবেশক পৃথক যোগান বস্তু হিচাপে সংজ্ঞায়িত কৰা।
| গঠন ষ্টেচন | 19 |
|---|---|
| মটৰ শক্তি | ২২ কিলোৱাট |
| গঠন-গতিৰ উল্লেখ | ৩৫ মিটাৰ/মিনিট |
| হাইড্ৰলিক টেংক | ২০০ এল |
| কাটিং-ব্লেডৰ সামগ্ৰী | Cr12 |
| বেধৰ উল্লেখ | ০.৭৫–২.৫ মিলিমিটাৰ; নিৰ্বাচিত সামগ্ৰী/প্ৰফাইল মেট্ৰিক্স প্ৰয়োগ কৰক |
মটৰৰ শক্তি সম্পূৰ্ণ স্থাপন কৰা বোজাৰ পৰা পৃথক; টেংকৰ ক্ষমতা হাইড্ৰলিক চাপ বা পাঞ্চিং বলৰ পৰা পৃথক। ডিকইলিং, পাঞ্চিং, কাটিং, নিয়ন্ত্ৰণ, মাৰ্কিং, ৰিচিভিং আৰু এছেম্বলিক ব্যক্তিগত যোগান বস্তু হিচাপে সংজ্ঞায়িত কৰা। এটা লাইট ষ্টীল ফ্ৰেম ৰোল ফৰ্মিং মেচিনক প্ৰয়োজনীয় কাম আৰু কনফিগাৰেচনৰ বিপৰীতে তুলনা কৰক।
বিএমএছ উৎপাদন পথসমূহ অন্বেষণ কৰক
এটা পথ ইয়াৰ নিজৰ প্ৰফাইল, সামগ্ৰী, সঁজুলি আৰু যোগানৰ পৰিসৰৰ দ্বাৰা নিৰ্বাচন কৰক।
C/U প্ৰকল্পৰ উপাদানসমূহ
CU75–250 মাল্টি-প্ৰফাইল ফ্ৰেমাৰ
অনুমোদিত প্ৰফাইল/উপাদান মেট্ৰিক্স, স্বয়ংক্ৰিয় আকাৰ পৰিৱৰ্তন, পাঞ্চিং আৰু পোষ্ট কাটিং মূল্যায়ন কৰা।
পৰ্যালোচনা CU75–250 পৰিসৰ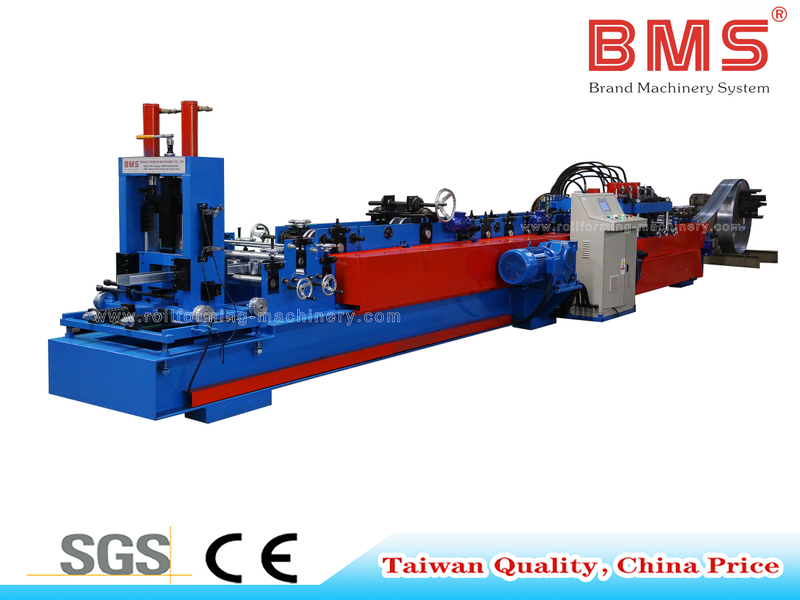
পৃথক C/U পেনেল মেচিন
চি৫০–২৫০ / ইউ৫০–২৫০
ইয়াৰ নিজৰ অংশ, সামগ্ৰী আৰু সঁজুলিৰ ধাৰ্য্যকৰণ আপোনাৰ উৎপাদন প্ৰয়োজনীয়তাৰ সৈতে তুলনা কৰক।
পণ্যৰ বিৱৰণ চাওক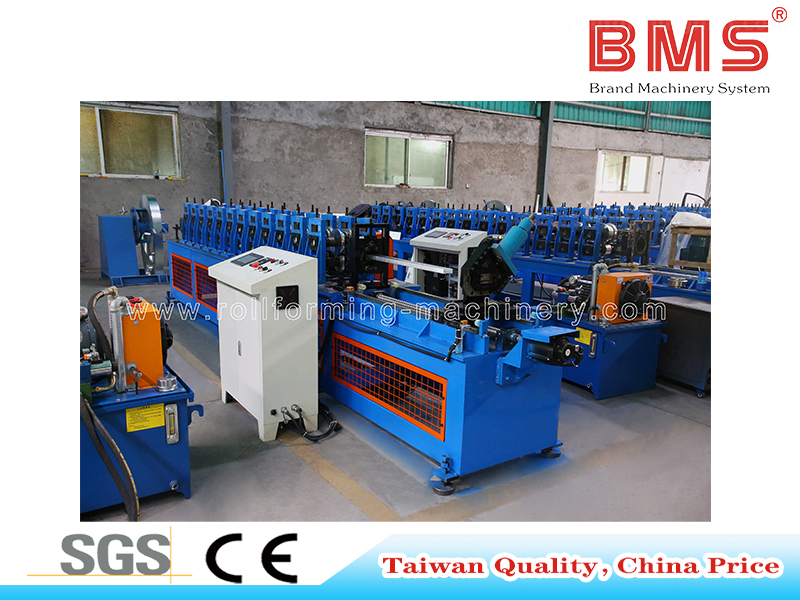
পৃথক ষ্টড আৰু ট্ৰেক ৰুট
দ্ৰুত-পৰিৱৰ্তন ষ্টড আৰু ট্ৰেক
আপোনাৰ বিভাগ মিশ্ৰণৰ বাবে প্ৰকাশিত মেচিন বিন্যাস আৰু ইয়াৰ পৰিবৰ্তন ব্যৱস্থা পৰ্যালোচনা কৰক।
পণ্যৰ বিৱৰণ চাওকআপোনাৰ BOM ৰ চাৰিওফালে নিৰ্মিত ফেক্টৰী গ্ৰহণ
এটা নিয়ন্ত্ৰিত প্ৰকল্পৰ কামক কেন্দ্ৰ কৰি কাৰখানাৰ গ্ৰহণযোগ্যতা গঢ়ি তোলা। অংকন, সামগ্ৰী, সঁজুলি, চফ্টৱেৰ সংস্কৰণ আৰু BOM লক কৰক, তাৰ পিছত প্ৰতিনিধিত্বমূলক সীমা অংশ, A-ৰ পৰা B-ৰ পৰা Aলৈ পৰিবৰ্তন, পৰিচয়, পুনৰ্নিৰ্মাণ, ভুল আৰু মিল থকা সমাবেশসমূহ পৰীক্ষা কৰক, জোখ, পৰিমাণ আৰু সম্পূৰ্ণ পৰীক্ষাৰ সময় ধৰি ৰাখক।
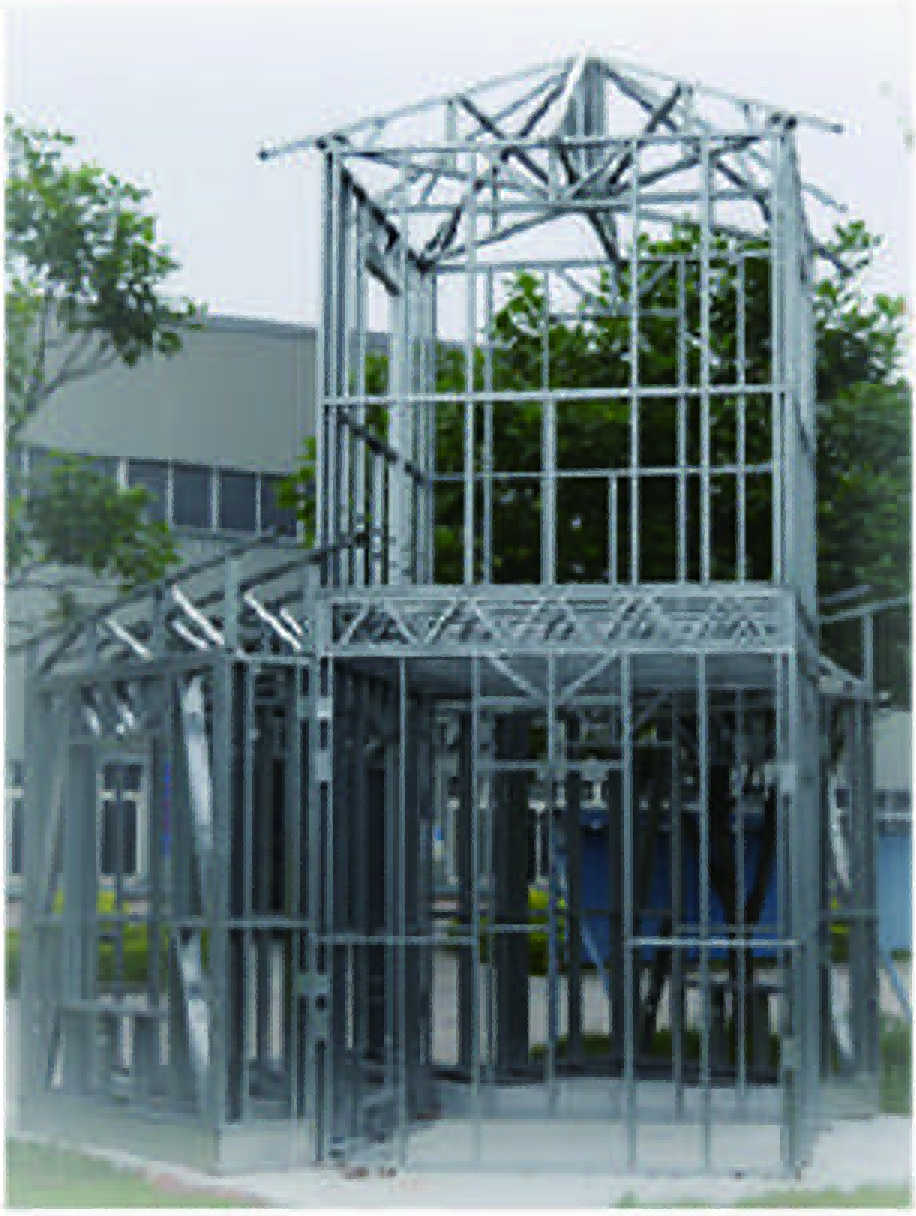
- পৰীক্ষাৰ ইনপুটসমূহ ফ্ৰীজ কৰক অংকন/BOM পুনৰীক্ষণ, প্ৰকৃত ষ্টীল প্ৰমাণপত্ৰ, কইল, সঁজুলি, চাকৰিৰ তথ্য, নিয়ন্ত্ৰক/চফ্টৱেৰ সংস্কৰণ আৰু যোগান ধৰা সঁজুলিসমূহ ৰেকৰ্ড কৰক।
- সীমা অংশসমূহ চলাওক দাবীদাৰ প্ৰ'ফাইল/উপাদান সংমিশ্ৰণ, চুটি সদস্য, নিয়াৰ-এণ্ড বৈশিষ্ট্য আৰু প্ৰতিফলিত অংশ অন্তৰ্ভুক্ত কৰক। মুক্ত-অংশৰ মাত্ৰাসমূহক চুক্তিবদ্ধ ডেটাম আৰু সীমাৰ সৈতে তুলনা কৰক।
- A লৈ B লৈ সলনি কৰক আৰু পিছলৈ সলনি কৰক সম্পূৰ্ণ চেঞ্জঅভাৰ, গ্ৰহণ কৰা প্ৰথম অংশ, হাতৰ কাম, পৰীক্ষামূলক টুকুৰা আৰু স্ক্ৰেপ জুখিব, তাৰ পিছত A লৈ ঘূৰি অহাৰ পিছত চুক্তিবদ্ধ পৰীক্ষাসমূহ পুনৰাবৃত্তি কৰক।
- এটা পুনৰীক্ষণ পৰিবৰ্তন, নিয়ন্ত্ৰিত পুনৰ্নিৰ্মাণ, নকল/অচল কাৰ্য্য আৰু এটা অনুপস্থিত-সঁজুলি বা সমৰ্থিত-অপাৰেচন পৰিস্থিতি চলাওক। গ্ৰহণ কৰা ফলাফল বা প্ৰত্যাখ্যানৰ অভিলেখ ধৰি ৰাখক।
- প্ৰকল্পটো বন্ধ কৰক BOM গ্ৰহণ কৰা সদস্য গণনা কৰক, প্ৰত্যেককে এবাৰ আবণ্টন কৰক আৰু অভাৱ বা সম্পূৰ্ণ কিট প্ৰদৰ্শন কৰক। য'ত অন্তৰ্ভুক্ত কৰা হৈছে, মিল থকা আন্তঃপৃষ্ঠসমূহ আৰু প্ৰতিনিধি সমাবেশসমূহ পৰিদৰ্শন কৰক।
- ৰেকৰ্ড আৰু চাইন অফ পৰিমাণ, জোখ আৰু সম্পূৰ্ণ পৰীক্ষাৰ সময় ধৰি ৰাখক। প্ৰতিটো যোগান ধৰা পৰ্যায়ৰ বাবে ত্ৰুটি, সংশোধনী কাৰ্য্য, পুনৰ পৰীক্ষাৰ চৰ্ত আৰু চাইন-অফ নিযুক্ত কৰক।
চলোৱাৰ আগতে ফেক্টৰী গ্ৰহণ পৰীক্ষা (FAT) সীমা নিৰ্ধাৰণ কৰক। এটা দীঘলীয়া ষ্ট্ৰেইট নমুনা, আনলোড কৰা ৰান বা চফ্টৱেৰ স্ক্ৰীণশ্বটে কেৱল সম্পূৰ্ণ কামটো গ্ৰহণ কৰিব নোৱাৰে। গ্ৰহণযোগ্যতা ৰেকৰ্ডত সঁজুলি পৰীক্ষা, উপাদানৰ মান, কিটৰ সম্পূৰ্ণতা আৰু যিকোনো সমাবেশ প্ৰদৰ্শন পৃথক কৰক।
ফেক্টৰী টেষ্টৰ পৰা ছাইট প্ৰডাকচনলৈকে
ছাইট গ্ৰহণে স্থানীয় ইউটিলিটি, কইল, চফ্টৱেৰ অনুজ্ঞাপত্ৰ আৰু অপাৰেটিং দলৰ সৈতে চুক্তিবদ্ধ কামটো পুনৰাবৃত্তি কৰে। প্ৰশিক্ষণে খুৱাই দিয়া, প্ৰথম অংশ সলনি কৰা, চাকৰি মুকলি কৰা, পুনৰ নিৰ্মাণ নিয়ন্ত্ৰণ, পৰিদৰ্শন, ৰক্ষণাবেক্ষণ আৰু পুনৰুদ্ধাৰ আদি সামৰি ল’ব লাগে, য’ত নিয়মীয়া উৎপাদনৰ পূৰ্বে অসাধাৰণ কাৰ্য্য আৰু পুনৰ পৰীক্ষা নিযুক্ত কৰা হ’ব লাগে।
ছাইটটো প্ৰস্তুত কৰক
লাইন অহাৰ আগতে বিন্যাস, সেৱা, কইল নিয়ন্ত্ৰণ, অনুজ্ঞাপত্ৰ, নেটৱৰ্ক ব্যৱস্থা আৰু সংস্থাপনৰ দায়িত্ব সম্পূৰ্ণ কৰক।
চুক্তিবদ্ধ কামটো পুনৰাবৃত্তি কৰক
ছাইট এক্সেপটেন্স টেষ্টিং (SAT)ৰ বাবে স্থানীয় কইল, ইউটিলিটি আৰু অপাৰেটিং টিম ব্যৱহাৰ কৰক। গ্ৰহণযোগ্য অংশ, কিট আবণ্টন আৰু যিকোনো অন্তৰ্ভুক্ত সমাবেশ পৰ্যায়ক চুক্তিবদ্ধ মাপকাঠীৰ সৈতে তুলনা কৰা।
ৰুটিন উৎপাদন মুকলি কৰক
অসাধাৰণ কাম, ৰক্ষণাবেক্ষণ আৰু প্ৰশিক্ষণ কাৰ্য্যসমূহ বন্ধ কৰক। পুনৰাৰম্ভ আৰু চুক্তিবদ্ধ পুনৰুদ্ধাৰ পদ্ধতিসমূহ প্ৰদৰ্শন কৰক, তাৰ পিছত যিকোনো বাকী থকা পুনৰ পৰীক্ষা নিযুক্ত কৰক।
সম্পূৰ্ণ অৰ্ডাৰৰ জৰিয়তে প্ৰশিক্ষণ লওক
নিৰাপদ কইল ফিডিং, মাত্ৰিক আৰু সঁজুলি সলনি, প্ৰথম টুকুৰা পৰীক্ষা, চাকৰি মুকলি, চিনাক্তকৰণ, পুনৰ নিৰ্মাণ, পৰিদৰ্শন আৰু নিয়মীয়া ৰক্ষণাবেক্ষণ সামৰি লওক। অপাৰেটৰসকলে এই কামসমূহৰ মাজত প্ৰকৃত হেণ্ডঅফৰ অনুশীলন কৰিব লাগে।
সেৱাৰ চৰ্তসমূহ লিখিতভাৱে ৰাখক
প্ৰশিক্ষণ ভাষা, শ্বিফ্ট, ভ্ৰমণ, দূৰৱৰ্তী সহায়, ঠাইতে উপস্থিতি আৰু ৰেম্প-আপৰ সময়সীমা সংজ্ঞায়িত কৰা। দূৰৱৰ্তী সহায় আৰু স্থানীয় উপস্থিতিৰ লজিষ্টিক আৰু সঁহাৰিৰ প্ৰতিশ্ৰুতি বেলেগ বেলেগ।
সম্পূৰ্ণ কৰ্মশালাৰ পৰিকল্পনা কৰক
সম্পূৰ্ণ সামগ্ৰীৰ প্ৰবাহৰ চাৰিওফালে কাৰখানাটোৰ আকাৰ নিৰ্ধাৰণ কৰক। কইল সংৰক্ষণ আৰু উত্তোলন, ফিডিং, লং-পাৰ্ট সমৰ্থন, কিট বাফাৰ, এছেম্বলি, পেনেল হেণ্ডলিং, ডিচপেচ আৰু ৰক্ষণাবেক্ষণ অভিগম সকলোকে স্থানৰ প্ৰয়োজন; ইউটিলিটি আৰু স্পেয়াৰসমূহে এটা মটৰ বা টেংকৰ মানতকৈ সম্পূৰ্ণ সংৰূপ অনুসৰণ কৰে।
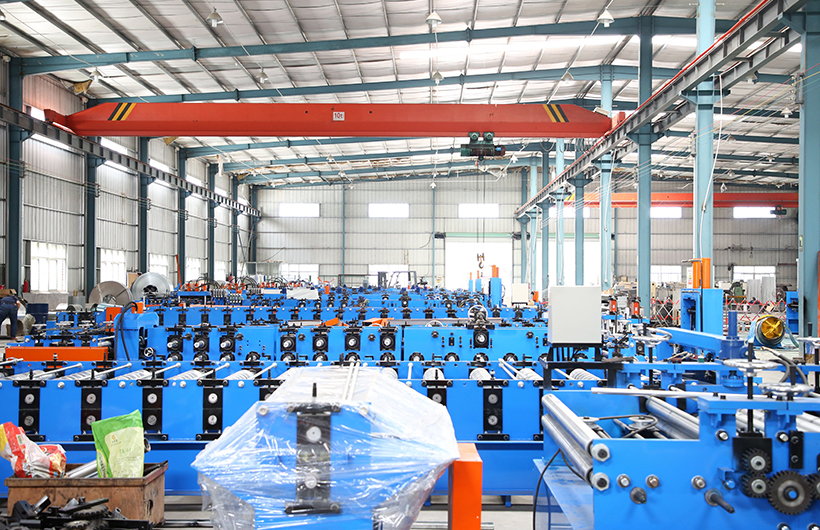
সমগ্ৰ প্ৰবাহৰ বাবে ঠাই দিয়ক
মেপ কইল আনলোডিং আৰু ষ্ট'ৰেজ, ডিকইলিং, ফিডিং, ফৰ্মিং, লং-পাৰ্ট ছাপৰ্ট, পৰিদৰ্শন, কিট বাফাৰ, ফিক্সচাৰ, পেনেল টাৰ্নিং/লিফটিং আৰু ডিচপেচ। প্ৰতিটো ষ্টেচনত সঁজুলি-পৰিৱৰ্তন আৰু ৰক্ষণাবেক্ষণৰ প্ৰৱেশ স্পষ্ট কৰি ৰাখক।
অংশৰ দৈৰ্ঘ্য, বাফাৰ নীতি আৰু একত্ৰিত-ফ্ৰেম নিয়ন্ত্ৰণে পৰিকল্পনা নিৰ্ধাৰণ কৰিব পাৰে আনকি যেতিয়া ফৰ্মিং মেচিন নিজেই আৰামদায়কভাৱে ফিট হয়।
ইউটিলিটি আৰু হেণ্ডলিং
ভল্টেজ/কম্পাঙ্ক, সম্পূৰ্ণ স্থাপন কৰা বৈদ্যুতিক বোজা, হাইড্ৰলিক আৰু যিকোনো বায়ুৰ প্ৰয়োজনীয়তা, নেটৱৰ্ক, মজিয়া/লোডিং অৱস্থা, পৰিৱেশৰ অৱস্থা আৰু প্ৰতিটো হেণ্ডলিং ডিভাইচৰ প্ৰদানকাৰীক সংজ্ঞায়িত কৰা। এটা মটৰ ৰেটিংৰ পৰিৱৰ্তে, সম্পূৰ্ণ সঁজুলিৰ সময়সূচী ব্যৱহাৰ কৰক।
সঁজুলি, অতিৰিক্ত আৰু ৰক্ষণাবেক্ষণ
সঁজুলি/অংশ ক'ডৰ দ্বাৰা ব্লেড, পাঞ্চ, গাইড আৰু উপভোগ্য সামগ্ৰী চিনাক্ত কৰা। পৰিদৰ্শন আৰু লুব্ৰিকেচনৰ কাম, জটিল স্পেয়াৰ, সলনি কৰাৰ লিড টাইম আৰু সেৱা কভাৰেজত সন্মতি দিয়া। ৰক্ষণাবেক্ষণ বা এটা সঁজুলি সলনি কৰাৰ পিছত গ্ৰহণ কৰা প্ৰথম-অংশৰ অৱস্থা পুনৰুদ্ধাৰ কৰক।
প্ৰতিটো প্ৰকল্পৰ সিদ্ধান্তৰ মালিক কোন?
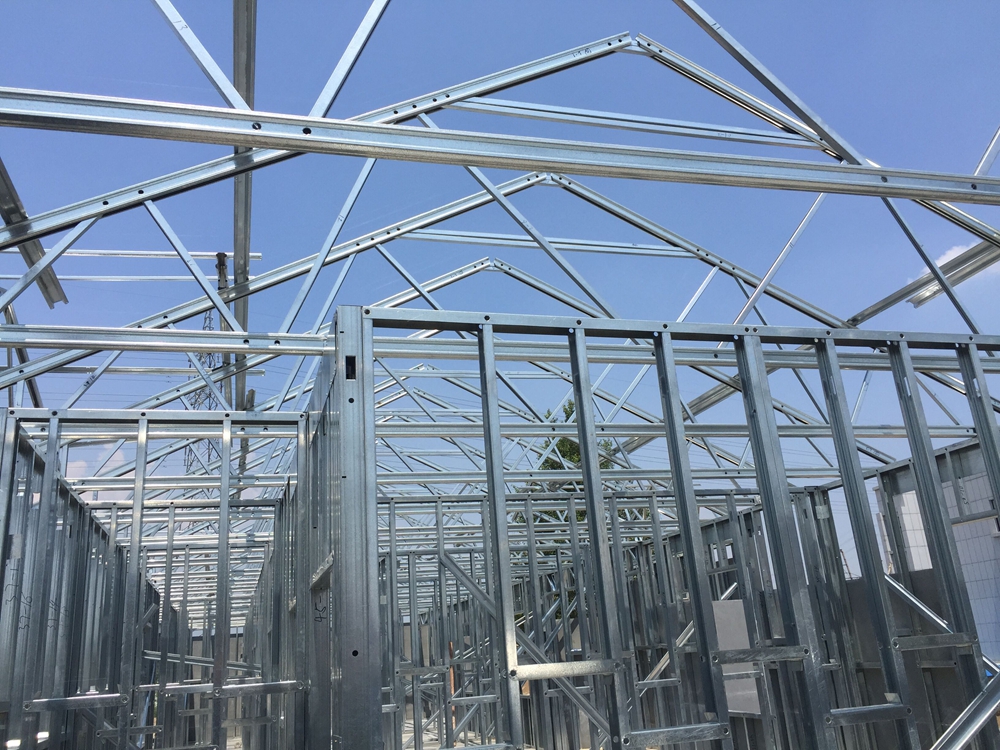
মেচিন গ্ৰহণে চুক্তিবদ্ধ উৎপাদন পৰিসৰ পৰীক্ষা কৰে। প্ৰকল্প ডিজাইনাৰসকলে গাঁথনিগত আৰু বিল্ডিঙৰ প্ৰয়োজনীয়তাসমূহ অনুমোদন কৰে, কাৰখানাই উপাদান আৰু সমাবেশসমূহ মুকলি কৰে, আৰু সংস্থাপকসকলে অনুমোদিত সংস্থাপন তথ্য অনুসৰণ কৰে; মেচিনৰ ছেটিংছ, সামগ্ৰীৰ নথিপত্ৰ বা ফ্ৰেমিং ফটোগ্ৰাফে সেই দায়িত্বসমূহৰ ঠাই লোৱা নাই।
ডিজাইন আৰু ডিটেইলিং
প্ৰকল্পৰ গাঁথনিগত প্ৰয়োজনীয়তা, সদস্য আৰু সংযোগৰ অংকন, প্ৰাসংগিক প্ৰামাণিক/সংস্কৰণ আৰু মুকলি কৰা সংশোধনসমূহ অনুমোদন কৰা।
সঁজুলি যোগান
চুক্তিবদ্ধ উৎপাদন সংৰূপ, সঁজুলি, নিয়ন্ত্ৰণ/তথ্য পৰিসৰ আৰু গ্ৰহণযোগ্যতা পৰীক্ষাসমূহ সংজ্ঞায়িত আৰু প্ৰদৰ্শন কৰা।
উৎপাদন আৰু সমাবেশ
নিয়ন্ত্ৰণ সামগ্ৰী, কাম, অংশ, কিট আবণ্টন আৰু সমাবেশৰ মান; নিযুক্ত অনুমোদন পথৰ জৰিয়তে প্ৰক্ৰিয়া সলনি কৰে।
সংস্থাপন
অনুমোদিত সংস্থাপন তথ্য, সংযোগৰ প্ৰয়োজনীয়তা, নিয়ন্ত্ৰণ আৰু ছাইট পৰিদৰ্শনৰ দায়িত্ব অনুসৰণ কৰক।
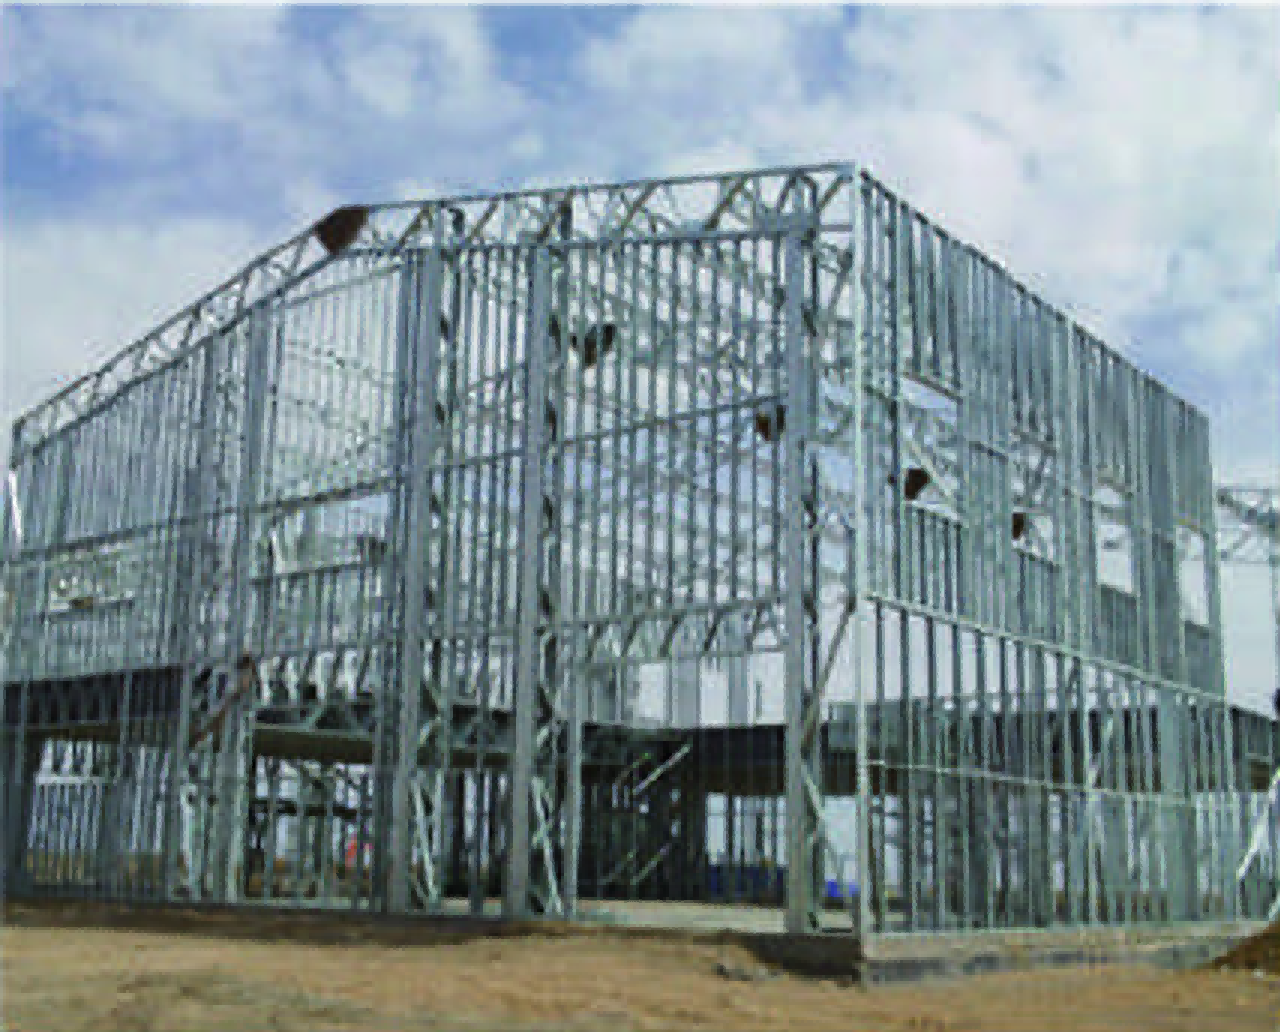
আমেৰিকা, চৌদি আৰব, ৰাছিয়া, ভাৰত বা মেক্সিকোৰ প্ৰকল্পৰ বাবে গন্তব্যস্থান, প্ৰকল্পৰ ডিজাইনৰ ভিত্তি, সামগ্ৰী/আৱৰণৰ প্ৰয়োজনীয়তা, সংযোগৰ বিৱৰণ আৰু নথিপত্ৰ/প্ৰশিক্ষণ ভাষা ব্ৰিফত অন্তৰ্ভুক্ত কৰক। মেচিন গ্ৰহণ, সামগ্ৰীৰ নথিপত্ৰ আৰু বিল্ডিং-চিষ্টেমৰ অনুমোদনৰ প্ৰত্যেকৰে নিজস্ব পৰিসৰ আৰু দায়বদ্ধ পক্ষ থাকে।
এজন প্ৰতিনিধি আদেশ আনিব
ডেলিভাৰীৰ পৰ্যায়, গন্তব্যস্থান, প্ৰতিনিধিত্বমূলক অংশ, অৰ্ডাৰ মিক্স আৰু বৰ্তমানৰ বটলনেকৰ সৈতে আপোনাৰ অনুসন্ধান আৰম্ভ কৰক। অনুমোদিত অংকন, BOM পুনৰীক্ষণ, সামগ্ৰীৰ প্ৰমাণপত্ৰ, বৈশিষ্ট্যৰ বিৱৰণ আৰু উৎপাদন-তথ্য পথৰ সৈতে অনুসৰণ কৰক, যাতে উদ্ধৃতিটোৱে সঁজুলি, সঁজুলি, চফ্টৱেৰ, ডাউনষ্ট্ৰিম কাম আৰু গ্ৰহণযোগ্যতাক একেলগে সংজ্ঞায়িত কৰিব পাৰে।
পাঁচটা ব্যৱহাৰিক ইনপুটৰ পৰা আৰম্ভ কৰক
- ডেলিভাৰীৰ পৰ্যায়: ঢিলা উপাদান, প্ৰকল্প কিট, দেৱাল পেনেল বা ট্ৰাছ।
- গন্তব্যস্থান: প্ৰকল্পৰ দেশ আৰু প্ৰস্তাৱিত কাৰখানাৰ স্থান।
- প্ৰতিনিধিত্বমূলক অংশ: C/U অংকন আৰু উদ্দেশ্যপ্ৰণোদিত তীখা।
- অৰ্ডাৰ মিক্স: সদস্যৰ পৰিমাণ, দৈৰ্ঘ্য আৰু পৰিৱৰ্তনৰ কম্পাঙ্ক।
- বৰ্তমানৰ বটলনেক: গঠন, সঁজুলি, তথ্য, সজাই পৰাই, সমাবেশ বা গুণগত মান।
অভিযান্ত্ৰিক পৰ্যালোচনা পেক নিৰ্মাণ কৰক
অনুমোদিত অংকন/BOM সংশোধন, সামগ্ৰী প্ৰমাণপত্ৰ, বৈশিষ্ট্য আৰু সংযোগ সময়সূচী, উদ্দেশ্যপ্ৰণোদিত উৎপাদন-তথ্য পথ, প্ৰয়োজনীয় গ্ৰহণযোগ্য আউটপুট, কাৰখানাৰ পৰিকল্পনা/সেৱাসমূহ আৰু FAT/SAT মাপকাঠী যোগ কৰক।
মেচিনৰ সৈতে অন্তৰ্ভুক্ত পৃথক বস্তু, ঐচ্ছিক সঁজুলি, তৃতীয় পক্ষৰ অনুজ্ঞাপত্ৰ আৰু ক্ৰেতাই যোগান ধৰা এছেম্বলি বা হেণ্ডলিং সঁজুলি। এটা অনুমোদিত পথৰ জৰিয়তে প্ৰকল্পৰ ফাইলসমূহ অংশীদাৰী কৰক আৰু পৰ্যালোচনাক সুনিৰ্দিষ্ট কৰি ৰাখিবলৈ এটা প্ৰতিনিধি অৰ্ডাৰ ব্যৱহাৰ কৰক।
ফ্ৰেমিং প্ৰডাকচনৰ প্ৰশ্ন
ই নিৰ্বাচিত আলেখ্যন, সামগ্ৰী আৰু সঁজুলি সংৰূপৰ ভিতৰত C/U ফ্ৰেমিং উপাদানসমূহ উৎপন্ন কৰে। এটা প্ৰকল্প কিটৰ বাবে এটা সম্পূৰ্ণ, পুনৰীক্ষণ-নিয়ন্ত্ৰিত BOM আবণ্টনৰ প্ৰয়োজনো। ৱাল পেনেল আৰু ট্ৰাছে ফিক্সচাৰ, ফাষ্টনিং, এছেম্বলি পৰিদৰ্শন আৰু হেণ্ডলিং যোগ কৰে; সেই কাৰ্য্যকলাপসমূহ উৎপাদন পৰিসৰত পৃথকে পৃথকে অন্তৰ্ভুক্ত কৰা।
ডেলিভাৰীৰ পৰ্যায় তুলনা কৰক →স্বয়ংক্ৰিয় আকাৰ পৰিবৰ্তনে বিন্যাস কৰা যন্ত্ৰৰ ভিতৰত মাত্ৰিক সমন্বয়ক বুজায়। ৰোল ছেটিংছ, পাঞ্চ সঁজুলি, কাটিং সঁজুলি, ষ্ট্ৰিপ প্ৰস্থ আৰু জব ডাটাৰ নিজস্ব চেঞ্জঅভাৰ পদ্ধতিৰ প্ৰয়োজন। হাতৰ কাম আৰু পৰীক্ষামূলক সামগ্ৰীকে ধৰি শেষৰ গ্ৰহণ কৰা অংশৰ পৰা পৰৱৰ্তী গ্ৰহণ কৰা প্ৰথম অংশলৈকে A-ৰ পৰা B-ৰ পৰা Aলৈকে এটা ক্ৰমৰ মূল্যায়ন কৰা।
সম্পূৰ্ণ পৰিৱৰ্তন পুনৰীক্ষণ কৰক →CU75-250 ব্ৰ'চাৰত আঠটা ৱেব ৰেফাৰেন্স দিয়া হৈছে: 75, 100, 140, 150, 190, 200, 240 আৰু 250 মিমি, লগতে 45/51 মিলিমিটাৰৰ ফ্লেংগ ৰেফাৰেন্স, 8–15 মিলিমিটাৰ লিপ ৰেফাৰেন্স আৰু 0.75–2.5 মিলিমিটাৰ ডাঠ। অনুমোদিত অংশৰ অংকন, বেধৰ ভিত্তি, শক্তি, আৱৰণ, ষ্ট্ৰিপ প্ৰস্থ আৰু সঁজুলি ব্যৱহাৰ কৰি প্ৰকৃত সংমিশ্ৰণ নিৰ্বাচন কৰক; চিত্ৰসমূহে প্ৰতিটো সম্ভাৱ্য সংমিশ্ৰণৰ সংজ্ঞা নিৰূপণ নকৰে।
প্ৰফাইল আৰু সামগ্ৰীসমূহ পৰ্যালোচনা কৰক →ফিট প্ৰকৃত ভিতৰ আৰু বাহিৰৰ মাত্ৰা, বেধ, আৱৰণ, বেণ্ড ব্যাসাৰ্ধ আৰু ক্লিয়াৰেন্সৰ ওপৰত নিৰ্ভৰ কৰে। প্ৰথমে মুক্ত উপাদানসমূহ পৰীক্ষা কৰক, তাৰ পিছত এটা মিল থকা C/U আন্তঃপৃষ্ঠ আৰু অনুমোদিত সংযোগ পুনৰীক্ষণলৈ কৰা এটা সমাবেশ। এটা বলপূৰ্বক সমাবেশে এটা অংশ-আকৃতিৰ ভুল লুকুৱাব পাৰে।
C/U আন্তঃপৃষ্ঠ → পৰীক্ষা কৰকসঁজুলিৰ সময়সূচীত প্ৰতিটো বৈশিষ্ট্য আৰু কাৰ্য্য সংজ্ঞায়িত কৰক। CU75–250 পথত কনফিগাৰ কৰা ফিডিং, পাঞ্চিং, ফৰ্মিং আৰু পোষ্ট-কাটিং সঁজুলিসমূহ অন্তৰ্ভুক্ত কৰা হৈছে; ফুটা পৰিয়াল আৰু শেষৰ বিৱৰণ নিৰ্বাচিত সঁজুলিসমূহৰ ওপৰত নিৰ্ভৰ কৰে। চিহ্নিত কৰা হাৰ্ডৱেৰ আৰু তথ্য কাৰ্য্যসমূহ পৃথকে ধাৰ্য্য কৰক। ডিম্পলিং, ফাষ্টনিং আৰু বৰ্ড ফিক্সিঙৰ বাবে প্ৰত্যেকৰে নিজস্ব চুক্তিবদ্ধ সঁজুলি বা এছেম্বলি স্কোপৰ প্ৰয়োজন।
সঁজুলি আৰু বৈশিষ্ট্যসমূহ পৰ্যালোচনা কৰক →নিৰ্বাচিত নিয়ন্ত্ৰক, প'ষ্টপ্ৰচেছৰ আৰু সঁজুলি মেপৰ বাবে সংজ্ঞায়িত এটা তথ্য পথ ব্যৱহাৰ কৰক। এটা ডিজাইন মডেল, সদস্য বি অ’ এম আৰু মেচিনৰ কামে বিভিন্ন উদ্দেশ্য সাধন কৰে। পৰীক্ষা একক, উৎপত্তি, অভিমুখীতা, অংশ ক'ড, সঁজুলি ক'ড, পৰিচয় আৰু বাস্তৱ অংশৰ বিপৰীতে পুনৰীক্ষণ; এটা নথিপত্ৰ সম্প্ৰসাৰণ বা আৰ্হি পূৰ্বদৰ্শনে অকলে সুসংগততা প্ৰতিষ্ঠা নকৰে ।
উৎপাদন-তথ্য পথ পৰীক্ষা কৰক →প্ৰকল্প, সদস্য আইডি আৰু অংকন পুনৰীক্ষণৰ দ্বাৰা মুক্তি। সলনি কৰা চাকৰিসমূহ প্ৰত্যাহাৰ কৰক, পুৰণি অংশসমূহ পৃথক কৰক আৰু পুনৰ নিৰ্মাণৰ পূৰ্বে প্ৰভাৱিত সদস্যসকলক পুনৰ মেপ কৰক। গ্ৰহণ কৰা সলনি অংশসমূহ বৰ্তমানৰ BOM ৰ সৈতে সংযোগ কৰক আৰু প্ৰতিটো ভৌতিক অংশ এবাৰ আবণ্টন কৰক; একে দৈৰ্ঘ্যৰ এতিয়াও বিভিন্ন ফুটা, মূৰ বা দিশ থাকিব পাৰে।
পুনৰীক্ষণ আৰু পুনৰ্নিৰ্মাণ নিয়ন্ত্ৰণ পৰ্যালোচনা কৰক →নিয়ন্ত্ৰকক ডিজাইন বা বিৱৰণ চফ্টৱেৰ, পোষ্টপ্ৰচেছৰ আৰু আন্তঃপৃষ্ঠসমূহৰ পৰা পৃথক কৰক। ক্ৰয় সময়সূচীত যোগানকাৰী, সংস্কৰণ, ব্যৱহাৰকাৰী বা মেচিনসমূহ, অনুজ্ঞাপত্ৰৰ সময়সীমা, নবীকৰণ, তথ্যৰ মালিকীস্বত্ব, সমৰ্থন আৰু চুক্তিবদ্ধ বেকআপ আৰু পুনৰুদ্ধাৰৰ পৰিস্থিতিসমূহ চিনাক্ত কৰিব লাগে। অফলাইন কাৰ্য্য বা অনুজ্ঞা স্থানান্তৰ সংজ্ঞায়িত কৰক কেৱল নিৰ্দিষ্ট ক্ৰয় কৰা বিন্যাসৰ বাবে।
চফ্টৱেৰ আৰু পুনৰুদ্ধাৰৰ পৰিসৰ সংজ্ঞায়িত কৰক →এটা চুক্তিবদ্ধ সময় উইণ্ড'ত এটা প্ৰতিনিধি BOM ৰ পৰা গ্ৰহণ কৰা পৰিমাণ ব্যৱহাৰ কৰক। এটা পুনৰাবৃত্তিমূলক কিটৰ বাবে প্ৰতিটো গ্ৰহণ কৰা সদস্যৰ পৰিমাণক ইয়াৰ প্ৰয়োজনীয় পৰিমাণেৰে ভাগ কৰক আৰু প্ৰতিটো অংশ এবাৰ গণনা কৰি সৰ্বনিম্ন পূৰ্ণসংখ্যা লওক। ফৰ্মিং স্পীডত পাঞ্চিং, কাটিং, পৰিৱৰ্তন, গুণগত মান পৰীক্ষা, পুনৰ্নিৰ্মাণ বা এছেম্বলিৰ সম্পূৰ্ণ প্ৰভাৱ অন্তৰ্ভুক্ত নহয়।
গ্ৰহণ কৰা আউটপুট জুখিব →কাৰখানাৰ গ্ৰহণযোগ্যতাই নিয়ন্ত্ৰিত ইনপুটৰ সৈতে চুক্তিবদ্ধ সঁজুলি আৰু কাম পৰীক্ষা কৰে। ছাইট গ্ৰহণে স্থানীয় উপযোগীতা, কইল, অনুজ্ঞাপত্ৰ আৰু অপাৰেটিং দল ব্যৱহাৰ কৰি চুক্তিবদ্ধ কাম পুনৰাবৃত্তি কৰে, আৰু সংস্থাপন, প্ৰশিক্ষণ আৰু পুনৰুদ্ধাৰ কাৰ্য্যসমূহ বন্ধ কৰে। অংশ, আন্তঃপৃষ্ঠ, কিট আৰু সমাবেশৰ ফলাফল গাঁথনিগত ডিজাইন অনুমোদনৰ পৰা পৃথক ৰাখক।
কাৰখানা আৰু ছাইট গ্ৰহণযোগ্যতা পৰ্যালোচনা কৰক →ডেলিভাৰীৰ পৰ্যায়, গন্তব্যস্থান, প্ৰতিনিধিত্বমূলক চি/ইউ অংশ, অৰ্ডাৰ মিক্স আৰু বৰ্তমানৰ বটলনেকৰ পৰা আৰম্ভ কৰক। অভিযান্ত্ৰিক পৰ্যালোচনাৰ বাবে অংকন আৰু BOM সংশোধন, সামগ্ৰী প্ৰমাণপত্ৰ, বৈশিষ্ট্য সময়সূচী আৰু উদ্দেশ্যপ্ৰণোদিত উৎপাদন-তথ্য পথ যোগ কৰক। এই ইনপুটসমূহে সঁজুলি, সঁজুলি, চফ্টৱেৰ, ডাউনষ্ট্ৰিম অপাৰেচন আৰু গ্ৰহণযোগ্যতাক এটা উদ্ধৃতিত সংজ্ঞায়িত কৰাত সহায় কৰে।
আপোনাৰ প্ৰকল্পৰ চমু প্ৰস্তুত কৰক →বিএমএছৰ সৈতে আপোনাৰ ফ্ৰেমিং প্ৰডাকচনৰ পৰিকল্পনা কৰক
এটা প্ৰতিনিধিত্বমূলক ফ্ৰেমিং অৰ্ডাৰ আনিব: আপোনাৰ C/U অংশ, ষ্টীল, BOM আৰু প্ৰয়োজনীয় ডেলিভাৰী পৰ্যায়। আপুনি প্ৰদান কৰিবলগীয়া কামৰ বিপৰীতে মেচিন, সঁজুলি, উৎপাদন-তথ্য পথ, সমাবেশৰ দায়িত্ব আৰু গ্ৰহণ পৰিকল্পনাৰ মূল্যায়ন কৰক।