


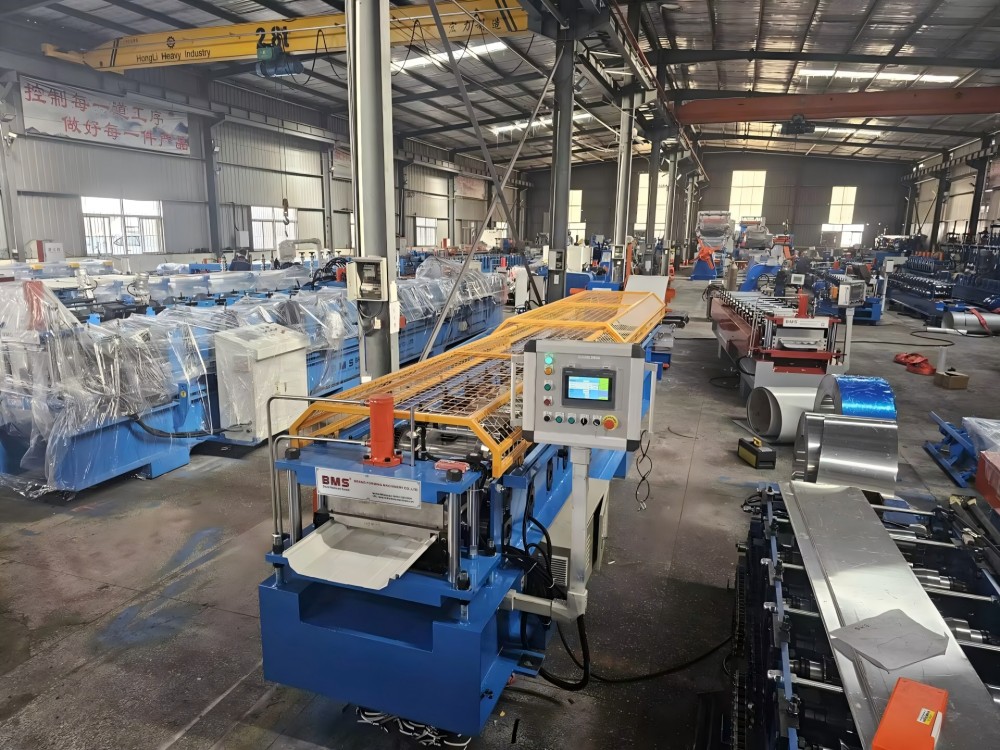
বিএমএছ · ইন-প্লাণ্ট ছাদৰ পেনেল উৎপাদন
শিল্প ছাদ আৰু বাণিজ্যিক ছাদৰ ৰোল গঠন মেচিন
আপোনাৰ প্ৰফাইল, কইল আৰু কাট তালিকাৰ চাৰিওফালে নিৰ্মিত ছাদৰ পেনেল উৎপাদন।
আপুনি বিক্ৰী কৰা ছাদৰ পেনেলৰ চাৰিওফালে এটা ফিক্সড-ৱৰ্কশ্বপ লাইন পৰিকল্পনা কৰক: ইয়াৰ প্ৰফাইল, প্ৰকৃত কইল আৰু অৰ্ডাৰৰ দৈৰ্ঘ্য। ষ্টেণ্ডিং-চিম, কনচিল্ড-ফিক্স আৰু ঔদ্যোগিক ট্ৰেপেজ'ইডাল পেনেল পথসমূহ তুলনা কৰক, তাৰ পিছত ফৰ্মিং, প্ৰফাইল শ্বিয়াৰিং আৰু ৰিচিভিং আপোনাৰ কাটি লোৱা তালিকাৰ সৈতে মিলাওক।
আপোনাৰ ছাদ পেনেল আলেখ্যনৰ সৈতে আৰম্ভ কৰক
ঔদ্যোগিক ছাদ-পেনেল অৰ্ডাৰত ট্ৰেপেজ'ইডাল বা ঢেঁকীযুক্ত শ্বীট, যান্ত্ৰিকভাৱে ছিম কৰা পেনেল, বা গোপন-ফিক্স প্ৰফাইলৰ প্ৰয়োজন হ'ব পাৰে। পেনেল অংকন আৰু সংযোগ পদ্ধতিৰ সৈতে আৰম্ভ কৰক; প্ৰতিটো পৰিয়ালক নিজস্ব গঠন আৰু কাটিব পৰা বিন্যাসৰ প্ৰয়োজন।
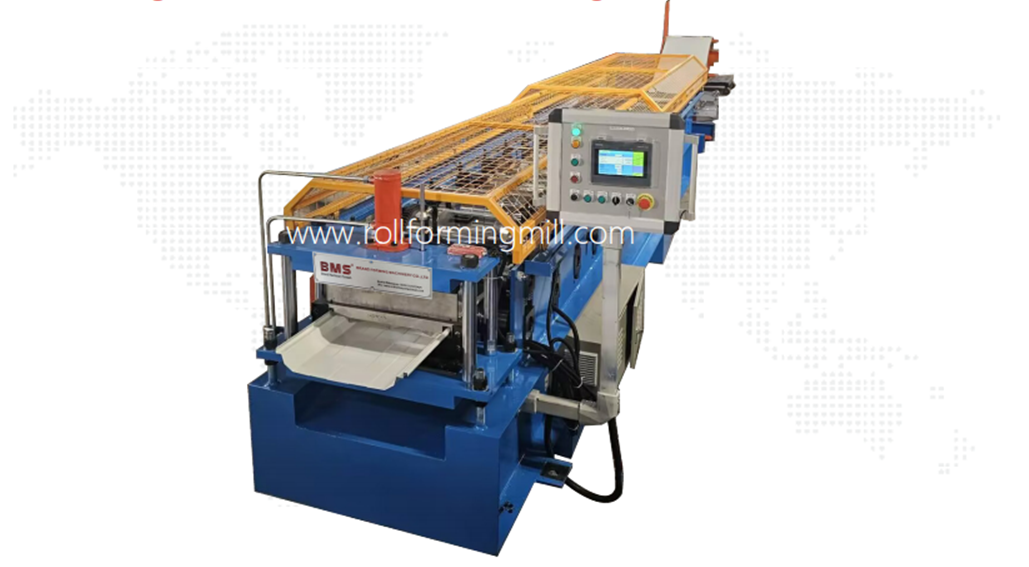
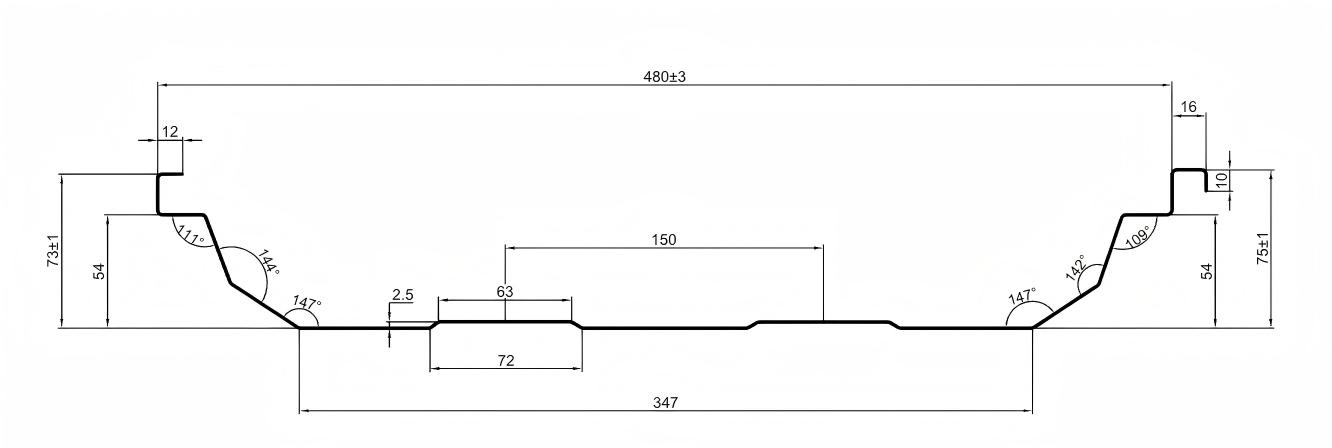
ষ্টেণ্ডিং ছিম ৰোল ফৰ্মিং মেচিন এটা পেনেলৰ ৰিব, মেটিং প্ৰান্ত আৰু সম্পূৰ্ণ মাত্ৰাৰ সৈতে মিলিব লাগিব। তলৰ মেচিন আৰু অংশৰ চিত্ৰসমূহে এই আলেখ্যন পৰিয়াল দেখুৱাইছে।
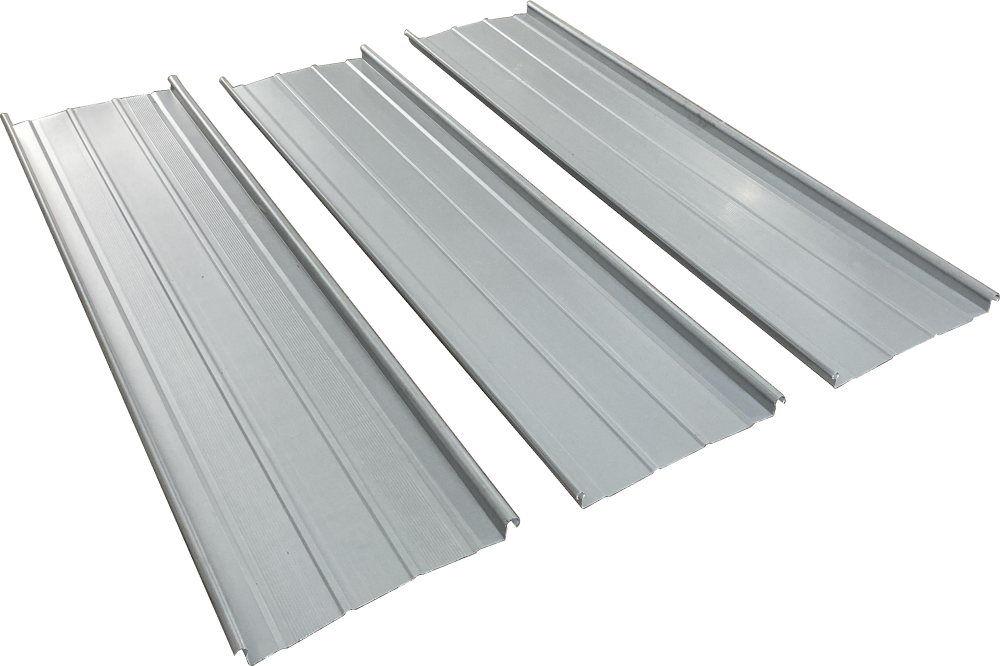
তিনিটা প্ৰস্থ, তিনিটা জোখ
প্ৰয়োজনীয় জোখৰ বিন্দুত সহনশীলতাৰ সৈতে পাঁজৰ, সংগমৰ প্ৰান্ত আৰু পেনেলৰ মুখৰ স্থান নিৰ্ণয় কৰিবলৈ এক মাত্ৰাৰ অংকন ব্যৱহাৰ কৰক।
খাদ্যৰ প্ৰস্থ
মেচিনত প্ৰৱেশ কৰা সমতল ষ্ট্ৰিপ। পাচলি আৰু সংযোগী প্ৰান্তৰ দ্বাৰা গ্ৰহণ কৰা সামগ্ৰীখিনিৰ অনুমতি দিয়ক; ফিডৰ প্ৰস্থ ছাদৰ কভাৰেজ নহয়।
সামগ্ৰিক প্ৰস্থ সমাপ্ত
এটা গঠিত পেনেলৰ বাহিৰৰ প্ৰান্তৰ পৰা বাহিৰৰ প্ৰান্তলৈকে, ইয়াৰ সংযোগকাৰী জ্যামিতিকে ধৰি। অংকনৰ নিৰ্দিষ্ট জোখৰ বিন্দুসমূহ ব্যৱহাৰ কৰক।
কভাৰৰ প্ৰস্থ
ধাৰ্য্য কৰা সংযোগ কৰাৰ পিছত ওচৰৰ পেনেলসমূহত সমতুল্য বিন্দুৰ মাজত সংস্থাপিত প্ৰস্থ পুনৰাবৃত্তি কৰা।
কাটি লোৱা দৈৰ্ঘ্য সলনি কৰিলে একেটা অংশই থাকে। এটা ভিন্ন ৰিব, প্ৰান্ত বা পেনেলৰ প্ৰস্থৰ বাবে নিজস্ব সঁজুলি আৰু সংগম-অংশৰ পৰ্যালোচনাৰ প্ৰয়োজন।
দৈৰ্ঘ্য সলনি কৰা নে অংশ সলনি কৰা?
- দৈৰ্ঘ্য বা পৰিমাণৰ পৰিৱৰ্তন
- অনুমোদিত অংশ আৰু সামগ্ৰী ৰাখক। কাটি লোৱা কম্পাঙ্ক, দৈৰ্ঘ্য নিয়ন্ত্ৰণ, গ্ৰহণ আৰু পেক পৰিমাণ পুনৰ চাওক।
- ৰিব, প্ৰান্ত বা পেনেলৰ প্ৰস্থৰ পৰিৱৰ্তন
- ৰোল টুলিং, গাইড, কাটাৰৰ আকৃতি আৰু সংগমৰ অংশসমূহ পৰ্যালোচনা কৰক। এটা কাট-লেংথ ছেটিঙে আন এটা ক্ৰছ-ছেকচন সৃষ্টি কৰিব নোৱাৰে।
- ফুটা বা নটচ সলনি হয়
- বৈশিষ্ট্যৰ আকৃতি আৰু পেনেলৰ কাষেৰে ইয়াৰ অৱস্থান ডেটাম সংজ্ঞায়িত কৰক। ইয়াৰ ফলত কাৰ্য্য, সঁজুলি আৰু নিয়ন্ত্ৰণৰ প্ৰয়োজনীয়তা সলনি হয়।
- সামগ্ৰী বা আৱৰণৰ পৰিৱৰ্তন
- প্ৰকৃত কইল তথ্য আৰু এটা প্ৰতিনিধিত্বমূলক নমুনাৰ সৈতে গঠন, কাটিব আৰু পৃষ্ঠৰ প্ৰয়োজনীয়তা পুনৰ মূল্যায়ন কৰা।
প্ৰথম পৰ্যালোচনাত বেধ, গ্ৰেড, উৎপাদন আৰু টান তথ্য, আৱৰণ আৰু খাদ্যৰ প্ৰস্থ অন্তৰ্ভুক্ত কৰক। বিভিন্ন কইল অৱস্থাৰ সৈতে এটা মিল থকা প্ৰফাইলৰ বাবে এটা ভিন্ন গঠন বা কাটিব পৰা মূল্যায়নৰ প্ৰয়োজন হ'ব পাৰে।
আমি গঠন কৰা আলেখ্যন ব্যৱস্থাপ্ৰণালী
বিএমএছে নিম্নোক্ত শৈলীত Al-Mg-Mn এলুমিনিয়াম আৰু ষ্টীল প্ৰফাইলৰ বাবে সঁজুলি যোগান ধৰে। অংশ, ক্লিপ আন্তঃপৃষ্ঠ আৰু বন্ধ পদ্ধতি প্ৰকল্প অংকনৰ সৈতে মিলাওক।
- কালজিপ
- লাইছাগ্ট
- BEMO
- কিংস্পেন
- চেৰং জী
- এল চি পি
- এনটিএম এছএছএইচ মাল্টিপ্ৰ'
- জামিল
এটা শৈলী প্ৰসংগই বিকাশ কৰিবলগীয়া আলেখ্যন চিনাক্ত কৰে; নিৰ্বাচিত ছাদৰ সমাবেশক এতিয়াও নিজৰ সংযোগ আৰু পৰিৱেশনৰ প্ৰমাণৰ প্ৰয়োজন।
পেনেল সংযোগৰ পৰিকল্পনা কৰক
গঠিত প্ৰান্ত, ওচৰৰ পেনেল, ক্লিপ আৰু বন্ধ কৰাৰ পদ্ধতি একেলগে ফিট হ’ব লাগিব। কেৱল এটা ছিমৰ নামেই সামঞ্জস্যতা পৰীক্ষা নহয়।
সম্পূৰ্ণ সংযোগ মিলাওক
ধাৰ্য্য কৰা ক্লিপ, ফাষ্টনাৰ আৰু সমৰ্থন বিৱৰণৰ সৈতে দুয়োটা পেনেল প্ৰান্ত পৰ্যালোচনা কৰক। অংকন আৰু সংগমৰ অংশবোৰ একেটা পুনৰীক্ষণতে ৰাখক; এটা ঢিলা পেনেলে সম্পূৰ্ণ সংযোগটো দেখুৱাব নোৱাৰে।
সংযোগ কেনেকৈ বন্ধ হয় চিনাক্ত কৰক
স্নেপ সংযোগসমূহ আৰু যান্ত্ৰিকভাৱে বন্ধ ছিমসমূহে বিভিন্ন জ্যামিতি আৰু সংস্থাপন প্ৰক্ৰিয়াসমূহ ব্যৱহাৰ কৰে। য'ত যান্ত্ৰিক বন্ধ কৰাৰ প্ৰয়োজন হয়, সেই ব্যৱস্থাৰ সৈতে সঁজুলি আৰু পদ্ধতি মিলাওক আৰু এটা প্ৰতিনিধি সংযুক্ত নমুনা পৰীক্ষা কৰক।
ফৰ্মিং আৰু ইনষ্টলেচন পৃথক ৰাখক
ৰোল ফৰ্মাৰে পেনেলটো বনায়; সংস্থাপন সঁজুলিয়ে ইয়াক ছাদ-চিস্টেমৰ নিৰ্দেশনাৰ অধীনত যোগ কৰে বা বন্ধ কৰে। সম্পূৰ্ণ ছাদৰ সমাবেশৰ বাবে বতাহ আৰু পানীৰ কাৰ্য্যক্ষমতাৰ মূল্যায়ন কৰা হয়।
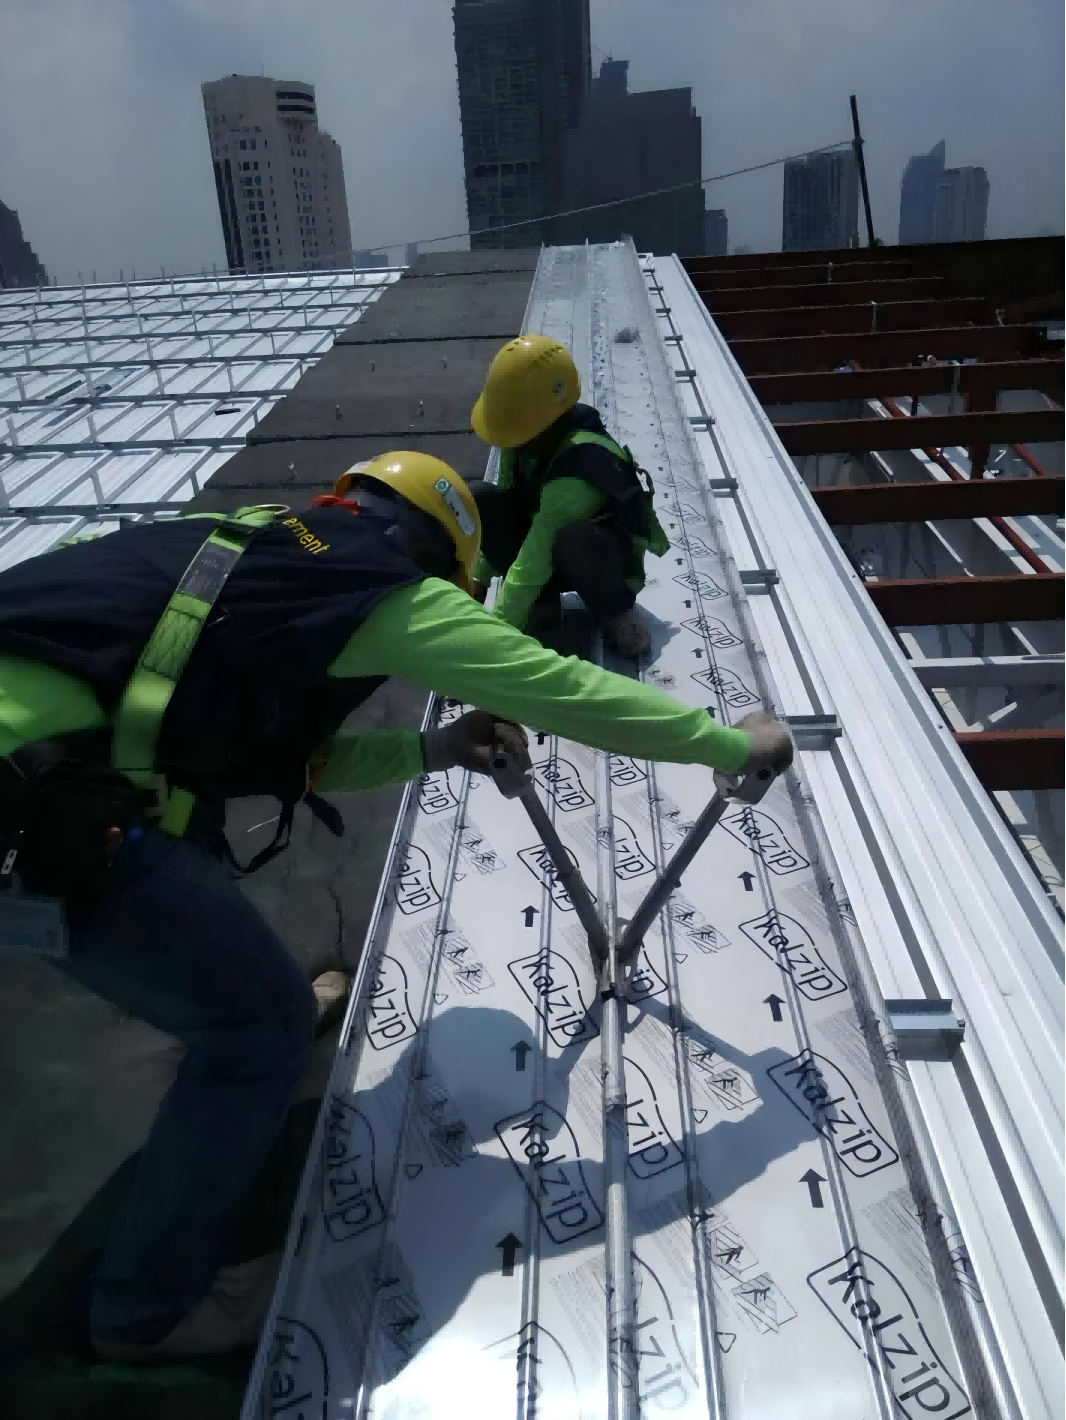
সংস্থাপন সঁজুলি নিৰ্বাচন কৰিবলৈ ছিমৰ বিৱৰণ, সামগ্ৰী আৰু নিৰ্দিষ্ট বন্ধ প্ৰক্ৰিয়া ব্যৱহাৰ কৰক।
বিএমএছ ছাদ-চিমাৰ নিৰ্বাচন গাইড৪৩০ ছাদৰ ছিমাৰ: দুটা ৰোল বা তিনিটা ৰোল
বিএমএছে টু-ৰোল আৰু থ্ৰী-ৰোল ৪৩০ ছিমাৰ যোগান ধৰে। দুয়োটাতে ২২০ ভি একক-ফেজ শক্তি, ২.২ কিলোৱাট মটৰ, ০.৬–১.৬ মিলিমিটাৰৰ উল্লেখিত বন্ধ-বেধৰ পৰিসৰ আৰু ১৬–২২ মিটাৰ/মিনিটৰ বন্ধৰ গতি ব্যৱহাৰ কৰা হয়।
থ্ৰী-ৰোল ৪৩০ ছিমাৰ
৩৭০ × ৩৩০ × ৫৫০ মিলিমিটাৰ · ২৬ কেজি।
দুটা ৰোল ৪৩০ ছিমাৰ
২১০ × ২৮০ × ৩৮০ মিলিমিটাৰ · ১৫ কেজি।
সঁজুলিৰ ৰোলাৰ আৰু বন্ধ কৰাৰ ক্ৰম নিৰ্দিষ্ট ছিম, মিশ্ৰণ, আৱৰণ আৰু সামগ্ৰীৰ বেধৰ সৈতে মিলাওক। এইবোৰ ইনষ্টলেচন-টুল স্পেচিফিকেশন, ৰোল ফৰ্মাৰৰ গঠন গতিৰ পৰা পৃথক।
আপোনাৰ উৎপাদন পথ বাছক
কাৰখানাৰ যোগান তেতিয়া কাম কৰে যেতিয়া কৰ্মশালাখনে প্ৰকৃত অৰ্ডাৰ গঠন, গ্ৰহণ আৰু প্ৰেৰণ কৰিব পাৰে। দীঘলীয়া পেনেলৰ লজিষ্টিক বা কমেইহে চাহিদাই আন এটা পথক অধিক ব্যৱহাৰিক কৰি তুলিব পাৰে।
একে ক্ৰম তুলনা কৰক
উদ্যোগৰ ভিতৰত উৎপাদন পুনৰাবৃত্তিমূলক লক্ষ্য অংশ, কৰ্মশালাৰ সম্পদ আৰু উৎপাদন সময়সূচী নিয়ন্ত্ৰণ।
কইলৰ তথ্য, গ্ৰহণ, পেকিং আৰু পৰিবহণে অৰ্ডাৰ কৰা দৈৰ্ঘ্যসমূহ সমৰ্থন কৰিব লাগিব।
আপোনাৰ দৈৰ্ঘ্য বিতৰণ আৰু চাহিদাৰ কম্পাঙ্ক এটা পৰিকল্পনাৰ সৈতে তুলনা কৰক যি পেনেলসমূহ কৰ্মশালাৰ পৰা লোডিংলৈকে অনুসৰণ কৰে।
ক্ৰয় কৰা পেনেলসমূহ কম-কম্পাঙ্ক কাম বা অৰ্ডাৰসমূহ যি নিবেদিত গঠন আৰু নিয়ন্ত্ৰণ সম্পদসমূহৰ ন্যায্যতা প্ৰদান নকৰে।
যোগানকাৰীৰ প্ৰফাইল আৰু সামগ্ৰীৰ পৰিসৰ, লিড টাইম, ডেলিভাৰীৰ সীমা আৰু নিয়ন্ত্ৰণৰ সময়ত ক্ষতিৰ আশংকা পৰীক্ষা কৰক।
একেটা অংশ, কইল, পৰিমাণ আৰু ডেলিভাৰীৰ তাৰিখৰ বাবে এটা ডেলিভাৰী-পেনেল উদ্ধৃতি লাভ কৰক।
ভাড়া বা স্থান গঠন ছাইট উৎপাদনে দীঘলীয়া পেনেল পৰিবহণৰ বাধা হ্ৰাস কৰিব পাৰে যেতিয়া সঁজুলি আৰু স্থান উপযুক্ত হয়।
মেচিনৰ উপলব্ধতা, স্থানৰ প্ৰৱেশ, উপযোগীতা, ক্ৰু, গ্ৰহণ স্থান আৰু বতৰৰ অৱস্থাৰ মূল্যায়ন কৰা।
এটা চিনাক্তকৃত মেচিন সংৰূপ আৰু চাইটৰ প্ৰকৃত কামৰ অৱস্থাৰ ওপৰত তুলনা ভিত্তি কৰক।
ডিচপেচৰ সৈতে বেলেন্স ডিমাণ্ড
এটা ফেক্টৰী ষ্টেণ্ডিং ছিম ৰোল ফৰ্মাৰ চুট পুনৰাবৃত্তি প্ৰফাইল কাম যেতিয়া কইল ষ্টক, শ্ৰমিক, সময়সূচী আৰু প্ৰেৰণ সম্পদে অৰ্ডাৰ সমৰ্থন কৰে। দীঘল পেনেলৰ বাবে এতিয়াও উপযুক্ত স্থান, সুৰক্ষা আৰু পৰিবহণৰ প্ৰয়োজন।
ক্ৰয় কৰা পেনেল আৰু স্থান গঠনৰ বাবে উপযোগী সঁজুলিয়ে উদ্যোগৰ ভিতৰত উৎপাদনৰ পৰিপূৰক হ’ব পাৰে। প্ৰকৃত অৰ্ডাৰ মিশ্ৰণৰ বাবে খৰচ আৰু লজিষ্টিক তুলনা কৰা; কোনো ইউনিভাৰ্চেল ভলিউম বা পেবেক থ্ৰেছহ'ল্ড নাই।
চাইট উৎপাদনৰ বাবে এটা BMS বিন্যাস
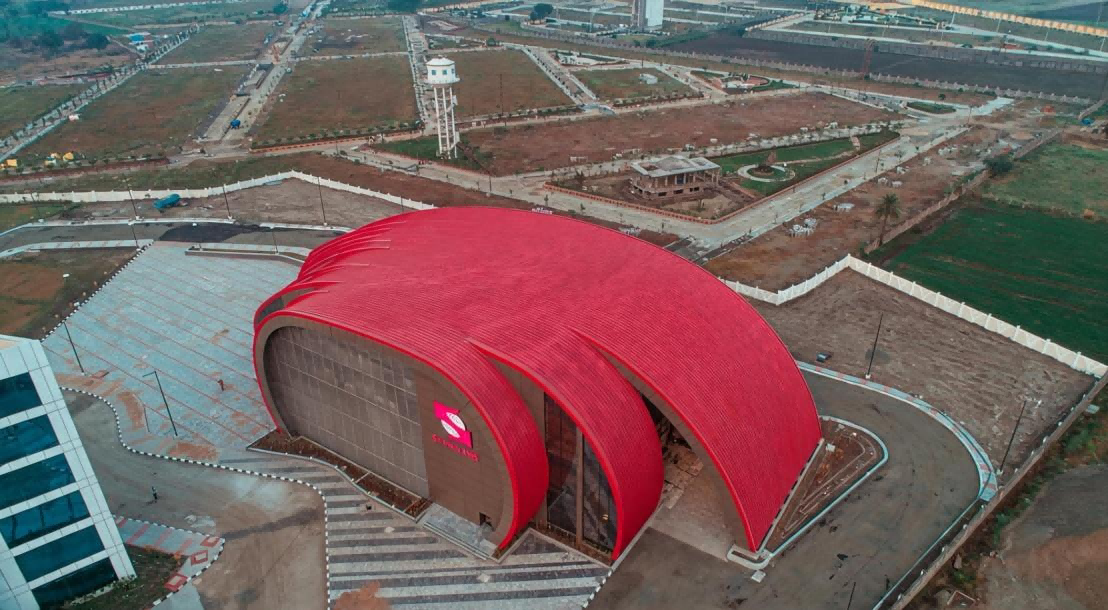
বিএমএছে ২০ ফুট বা ৪০ ফুটৰ পাত্ৰত ষ্টেণ্ডিং-চিম লাইনক মোবাইল ৰোল গঠনকাৰী কাৰখানা হিচাপে কনফিগাৰ কৰিব পাৰে। অতি দীঘলীয়া ছাদৰ চলোৱা বা জটিল জ্যামিতিৰ বাবে, সংস্থাপন এলেকাৰ ওচৰত উৎপাদনে সম্পূৰ্ণ-পেনেল পৰিবহণ আৰু বাৰে বাৰে নিয়ন্ত্ৰণ হ্ৰাস কৰিব পাৰে।
পাত্ৰৰ বিন্যাস, প্ৰৱেশ, শক্তি যোগান, ক্ৰু আৰু গ্ৰহণ পথ কাৰখানাৰ বিকল্পৰ সৈতে তুলনা কৰক। সংস্থাপনৰ সৈতে উৎপাদন সমন্বয় কৰা; এই পৃষ্ঠাত দেখুওৱা কৰ্মশালা মেচিন এটা পৃথক বিন্যাস।
বিএমএছ পাত্ৰ-ভিত্তিক ছাদ-পেনেল উৎপাদন অন্বেষণ কৰকধাৰক-ভিত্তিয় বিন্যাসসমূহ
আপোনাৰ কাট তালিকাখনক এটা উৎপাদন পৰিকল্পনালৈ ৰূপান্তৰিত কৰক
কাটি লোৱা তালিকাৰ বিপৰীতে এটা থিয় হৈ থকা ছিম পেনেল মেচিন ধাৰ্য্য কৰক: পেনেল আৰু সামগ্ৰী পুনৰীক্ষণ, সমাপ্ত দৈৰ্ঘ্য, পৰিমাণ আৰু যিকোনো অৱস্থান কৰা বৈশিষ্ট্য। সমান মুঠ মিটাৰৰ অৰ্থ হ’ব পাৰে অতি বেলেগ কাটিব পৰা আৰু চম্ভালিব পৰা কাম।
01
খুৱাই দিয়া
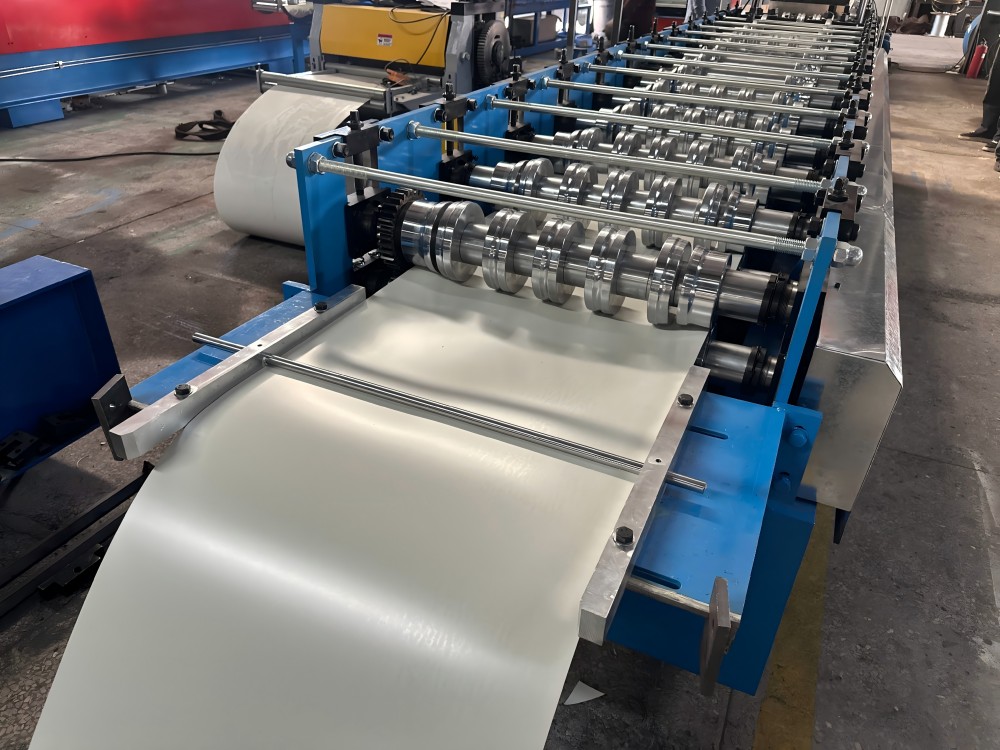
ধাৰ্য্য কৰা ষ্ট্ৰিপক লাইনত নিৰ্দেশ দিয়ক। ফিডৰ প্ৰস্থ, প্ৰৱেশ গাইড আৰু কইল পে-অফৰ সৈতে মেটেৰিয়েল আৰু পেনেল ড্ৰয়িঙৰ মিল কৰক।
02
বৈশিষ্ট্যৰ প্ৰয়োজনীয়তা
যদি অৰ্ডাৰৰ বাবে ফুটা বা নটচৰ প্ৰয়োজন হয়, সিহতৰ আকৃতি, ব্যৱধান আৰু শেষ বা বৈশিষ্ট্য ডেটাম ধাৰ্য্য কৰক। নিৰ্বাচিত সঁজুলি, কাৰ্য্য অৱস্থান আৰু নিয়ন্ত্ৰণসমূহে সেই প্ৰয়োজনীয়তাসমূহ সমৰ্থন কৰিব লাগিব।
03
ফৰ্মিং আৰু প্ৰফাইল শ্বিয়াৰিং
ৰোলবোৰে অংশটো সৃষ্টি কৰে; এটা হাইড্ৰলিক প্ৰফাইল ছিয়াৰ (পোষ্ট-কাট) ইয়াক দীঘলীয়ালৈকে কাটি দিয়ে। ইয়াৰ ব্লেড জ্যামিতিই গঠিত প্ৰফাইল অনুসৰণ কৰি কাটিবৰ সময়ত থিয় হৈ থকা প্ৰান্তবোৰক সমৰ্থন কৰে, যিয়ে ইহঁতৰ ভাঙি যোৱাত সহায় কৰে। নিৰ্বাচিত কইলত কাটি যোৱাটো পৰীক্ষা কৰক আৰু কোনবোৰ কাৰ্য্যই লাইনটো বন্ধ কৰে সেইটো চিনাক্ত কৰক।
এটা BMS YX65-430 লাইন চলি থকা চাওক
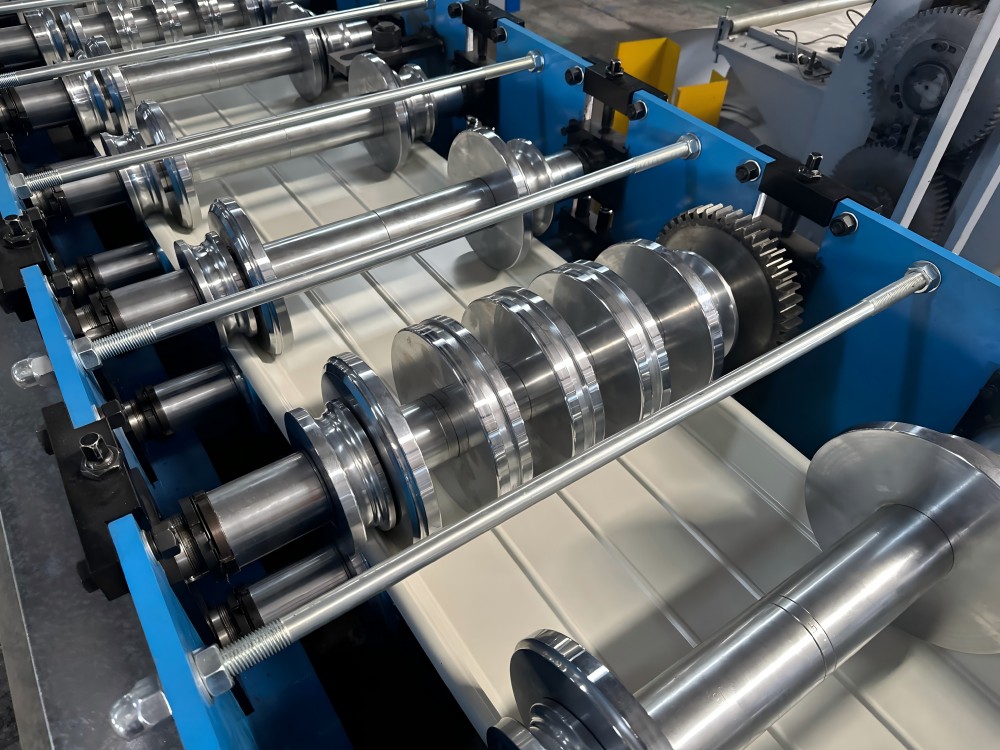
ফিডিং গাইডৰ মাজেৰে ষ্ট্ৰিপটো অনুসৰণ কৰক, ৰোলাৰ আৰু আউটলেট কাটিং এৰিয়া গঠন কৰক। এই YX65-430 বিন্যাসে পেনেলে ৰেখাৰ কাষেৰে কেনেকৈ আকৃতি লয় তাক দেখুৱায়।
দেখুওৱা মেচিনে YX65-430 প্ৰফাইল গঠন কৰে। ইয়াৰ প্ৰক্ৰিয়া ব্যৱস্থাক আপোনাৰ পেনেলৰ বাবে প্ৰয়োজনীয় জ্যামিতি আৰু কাৰ্য্যসমূহৰ সৈতে তুলনা কৰক।
প্ৰতিটো অৰ্ডাৰ লাইন ট্ৰেচযোগ্য কৰি ৰাখক
অংকন পুনৰীক্ষণ · কইল প্ৰসংগ · সমাপ্ত দৈৰ্ঘ্য · পৰিমাণ · বৈশিষ্ট্য অংকন আৰু ডেটাম · বেচ বা পেক চিহ্ন।
বিভিন্ন দৈৰ্ঘ্য বা বৈশিষ্ট্যসমূহক নিজৰ নিজৰ ৰেখাত পৃথক কৰক। বহুতো চুটি টুকুৰাই কাট আৰু হেণ্ডলিং ইভেণ্ট যোগ কৰে; দীঘল পেনেলে গ্ৰহণ, পৰিদৰ্শন বা পেকিং সীমিত কাৰ্য্য কৰিব পাৰে।
কামৰ পৰিকল্পনা কৰক, তাৰ পিছত পেনেলটো পৰীক্ষা কৰক
প্ৰতিটো পৰিবৰ্তনে সঁজুলি, সময়সূচী বা নিয়ন্ত্ৰণক প্ৰভাৱিত কৰে। উৎপাদনৰ আগতে মিল থকা পৰিদৰ্শনৰ প্ৰয়োজনীয়তা নিৰ্ধাৰণ কৰক।
প্ৰফাইল আৰু সামগ্ৰী পুনৰীক্ষণ
ৰোল, গাইড আৰু কাটাৰক অংকন পুনৰীক্ষণ আৰু কইলৰ অৱস্থাৰ সৈতে মিলাওক।
ফলাফল অংশৰ পৰিচয়, জটিল মাত্ৰা আৰু পৃষ্ঠৰ সমাপ্তি পৰীক্ষা কৰক।
দৈৰ্ঘ্য, পৰিমাণ আৰু বেচৰ ক্ৰম
কাটিং ফ্ৰিকুৱেন্সি আৰু বেচ ক্ৰম নিৰ্ধাৰণ কৰক, প্ৰতিটো অৰ্ডাৰ লাইনৰ বাবে গ্ৰহণ ব্যৱস্থা আৰু পেক চিহ্নৰ সৈতে।
গ্ৰহণ কৰা পেনেলৰ দৈৰ্ঘ্য আৰু পৰিমাণসমূহ সেই একেটা কাটি লোৱা তালিকাৰ সৈতে মিলাই দিয়ক।
ফুটা/নটচ আৰু অৱস্থানৰ তথ্য
বৈশিষ্ট্য সঁজুলি, কাৰ্য্য ক্ৰম, নিয়ন্ত্ৰণ আৰু কাটি লোৱা শেষৰ সাপেক্ষে অৱস্থান ধাৰ্য্য কৰক।
একেটা নিৰ্দিষ্ট ডেটামৰ পৰা ফুটা বা খাঁজৰ আকৃতি আৰু অৱস্থান জুখিব।
বক্ৰতা বা পৰিৱৰ্তিত প্ৰস্থ
চূড়ান্ত দৈৰ্ঘ্য অনুসৰি আকৃতি আৰু যিকোনো প্ৰস্থৰ তাৰতম্য সংজ্ঞায়িত কৰক যাতে প্ৰক্ৰিয়াৰ মূল্যায়নে উপযুক্ত ইনফিড আৰু আউটফিড আন্তঃপৃষ্ঠসমূহ অন্তৰ্ভুক্ত কৰে।
এটা প্ৰতিনিধিত্বমূলক নমুনাত ফলাফল জ্যামিতি আৰু সংযোগ ফিটৰ মূল্যায়ন কৰা।
বক্ৰ আৰু টেপাৰ পেনেলৰ বাবে প্ৰক্ৰিয়া নিৰ্মাণ কৰক
বিএমএছে টেপাৰ ক্ষমতাৰ সৈতে স্বয়ংক্ৰিয় আকাৰ সলনি কৰা বক্ৰ সঁজুলি আৰু স্বয়ংক্ৰিয় টেপাৰ-শ্বীট স্লিটিং সঁজুলি যোগান ধৰে। বক্ৰ কৰিলে দৈৰ্ঘ্যৰ আকৃতি সলনি হয়; টেপাৰিঙে বিকশিত প্ৰস্থ সলনি কৰে। এটা কাট-লেংথ ছেটিঙে দুয়োটা জ্যামিতি সৃষ্টি কৰিব নোৱাৰে।
YX65-230/600 কাৰ্ভিং মেচিন
২৩০–৬০০ মিলিমিটাৰ নিয়ন্ত্ৰণযোগ্য প্ৰচেছিং ৰেঞ্জ; ০.৮–১.২ মিলিমিটাৰ এলুমিনিয়াম; ১৮ মিটাৰ/মিনিট; ২.২ কিলোৱাট।
স্বয়ংক্ৰিয় টেপাৰ-শ্বীট স্লিটাৰ
১,৩০০ মিলিমিটাৰলৈকে প্ৰচেছিং প্ৰস্থ; Al-Mg-Mn ০.৭৬–১.২ মিলিমিটাৰ বা ৰঙীন তীখা ০.৩–০.৭ মিলিমিটাৰ; ১৮ মি./মিনিট।
কাৰ্ভিং আৰু টেপাৰ অপাৰেচনসমূহ মিলাওক
YX65-230/600 কাৰ্ভিং মেচিনত হাৰ্ড-ক্ৰ’ম প্লেটিঙৰ সৈতে হিট-ট্ৰিটমেণ্ট কৰা Cr15 ৰোলাৰ ব্যৱহাৰ কৰা হয়। টেপাৰ-শ্বীট স্লিটাৰৰ প্ৰস্থৰ পৰিৱৰ্তন ১ মিটাৰৰ ওপৰত ১৫০ মিলিমিটাৰ পৰ্যন্ত থাকে।
সম্পূৰ্ণ বক্ৰতা বা টেপাৰ, ষ্ট্ৰিপ-ডেভেলপমেণ্ট ড্ৰয়িং, ছিমৰ প্ৰয়োজনীয়তা আৰু জইড-চেম্পল পৰীক্ষাসমূহ সংজ্ঞায়িত কৰক। সেই জ্যামিতিৰ চাৰিওফালে স্লিটিং, ফৰ্মিং, কাৰ্ভিং আৰু ৰিচিভিং আন্তঃপৃষ্ঠসমূহ সমন্বয় কৰা; নিৰ্বাচিত সঁজুলি পেকেইজে প্ৰক্ৰিয়াৰ ক্ৰম নিৰ্ধাৰণ কৰে।
আপোনাৰ পেনেল আলেখ্যনৰ সৈতে কইল মিলাওক
BMS YX65 কনফিগাৰেচনে ৰঙীন ষ্টীল আৰু Al-Mg-Mn এলুমিনিয়াম গঠন কৰে। উপাদান, বেধ, উৎপাদন গ্ৰেড আৰু অংশ একেলগে নিৰ্বাচন কৰক, তাৰ পিছত প্ৰয়োজনীয় জ্যামিতিৰ বিপৰীতে প্ৰতিনিধিত্বমূলক কইলৰ নমুনাৰ মূল্যায়ন কৰক আৰু শেষ কৰক।

কইলৰ ধৰ্মই ৰেখাডালক কেনেকৈ প্ৰভাৱিত কৰে
- গ্ৰেড, বেধ আৰু শক্তি
- গ্ৰেড আৰু শক্তিই ফৰ্মিং আৰু স্প্ৰিংবেকক প্ৰভাৱিত কৰে। লক্ষ্য অংশ, বেধ আৰু পৰীক্ষামূলক কইলৰ সৈতে উৎপাদন আৰু টান তথ্য পৃথকে পৃথকে তুলনা কৰক।
- আৱৰণ, পৃষ্ঠ আৰু খাদ্যৰ প্ৰস্থ
- ধাতৱ বা ৰঙৰ আৱৰণ, সমাপ্তিৰ মাপকাঠী আৰু সমতল খাদ্যৰ প্ৰস্থ ধাৰ্য্য কৰক। ইহঁতে গাইড, সঁজুলিৰ সংস্পৰ্শ, কাটি লোৱা প্ৰান্ত আৰু নমুনা পৰিদৰ্শনত প্ৰভাৱ পেলায়।
- কইল লোডিং আৰু পে-অফ
- সহায়ক সঁজুলি আৰু ইয়াৰ আন্তঃপৃষ্ঠসমূহৰ আকাৰ:
- কইলৰ ভৰ আৰু ভিতৰ/বাহিৰৰ ব্যাস
- লোডিং পদ্ধতি আৰু পে-অফৰ প্ৰয়োজনীয়তা
যেতিয়া কইল স্লিটিং প্ৰয়োজন হয়
প্ৰয়োজনীয় ফিড ষ্ট্ৰিপতকৈ বহল কইলৰ বাবে, এটা পৃথক স্লিটিং যোগান বা প্ৰস্তুতি প্ৰক্ৰিয়াৰ পৰিকল্পনা কৰক। গঠন কৰাৰ আগতে পেনেল অংকনৰ সৈতে স্লিটৰ প্ৰস্থ মিলাওক।
যেতিয়া সামগ্ৰী সলনি হয়
Al-Mg-Mn এলুমিনিয়াম তলত দেখুওৱা YX65 সামগ্ৰীৰ পৰিসৰৰ অংশ। এটা ভিন্ন মিশ্ৰণ বা টেম্পাৰ, তাম, অধিক শক্তিৰ ষ্টীল বা নিৰ্বাচিত সংৰূপৰ বাহিৰৰ বেধৰ বাবে এটা সামগ্ৰী আৰু সঁজুলিৰ পৰ্যালোচনাৰ প্ৰয়োজন। কেৱল একে ডাঠতাই উপযুক্ততা প্ৰতিষ্ঠা নকৰে।
| প্ৰাচল | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| প্ৰযোজ্য সামগ্ৰী | ৰঙীন ষ্টীল (জি আই/পিপিজিআই/পিপিজিএল); Al-Mg-Mn এলুমিনিয়াম | ৰঙীন ষ্টীল (জি আই/পিপিজিআই/পিপিজিএল); Al-Mg-Mn এলুমিনিয়াম | ৰঙীন ষ্টীল (জি আই/পিপিজিআই/পিপিজিএল); Al-Mg-Mn এলুমিনিয়াম |
| ৰং-ষ্টীলৰ বেধ | ০.৪–০.৮০ মিলিমিটাৰ | ০.৪–০.৮০ মিলিমিটাৰ | ০.৪–০.৮০ মিলিমিটাৰ |
| Al-Mg-Mn বেধ | ০.৮–১.২ মিলিমিটাৰ | ০.৮–১.২ মিলিমিটাৰ | ০.৮–১.২ মিলিমিটাৰ |
| উৎপাদন শক্তি / গ্ৰেড | তীখা: জি৩০০ বা জি৫৫০; এলুমিনিয়াম: নিৰ্বাচিত মিশ্ৰণ আৰু টেম্পাৰ | তীখা: জি৩০০ বা জি৫৫০; এলুমিনিয়াম: নিৰ্বাচিত মিশ্ৰণ আৰু টেম্পাৰ | তীখা: জি৩০০ বা জি৫৫০; এলুমিনিয়াম: নিৰ্বাচিত মিশ্ৰণ আৰু টেম্পাৰ |
| কভাৰ প্ৰস্থ | ৪৩০ মি.মি | ৩০০ / ৪০০ / ৫০০ / ৬০০ মি.মি | ৪১৮ মি.মি |
| ফিড প্ৰস্থ | নিৰ্বাচিত আলেখ্যন অংকনৰ বাবে বিকশিত ষ্ট্ৰিপ প্ৰস্থ | নিৰ্বাচিত আলেখ্যন অংকনৰ বাবে বিকশিত ষ্ট্ৰিপ প্ৰস্থ | নিৰ্বাচিত আলেখ্যন অংকনৰ বাবে বিকশিত ষ্ট্ৰিপ প্ৰস্থ |
| গঠন ষ্টেচন | 14 বা 17, বিন্যাসৰ দ্বাৰা | 14 বা 17, বিন্যাসৰ দ্বাৰা | 14 বা 17, বিন্যাসৰ দ্বাৰা |
| গতি গঠন | ২০–২৫ মিটাৰ প্ৰতি মিনিট | ২০–২৫ মিটাৰ প্ৰতি মিনিট | ১৮–২০ মিটাৰ প্ৰতি মিনিট |
| মূল মটৰ | ৭.৫ কিলোৱাট, ভিএফডি | ৭.৫ কিলোৱাট, ভিএফডি | ৭.৫ কিলোৱাট, ভিএফডি |
| কাটিং | হাইড্ৰলিক প্ৰফাইল ছিয়াৰ; Cr12MoV, তাপ পৰিশোধন কৰা | হাইড্ৰলিক প্ৰফাইল ছিয়াৰ; Cr12MoV, তাপ পৰিশোধন কৰা | হাইড্ৰলিক প্ৰফাইল ছিয়াৰ; Cr12MoV, তাপ পৰিশোধন কৰা |
| বডি ফ্ৰেম | H400 বা H450, বিন্যাসৰ দ্বাৰা | H400 বা H450, বিন্যাসৰ দ্বাৰা | H400 বা H450, বিন্যাসৰ দ্বাৰা |
| মিল থকা সঁজুলি | টেপাৰ ক্ষমতাৰ সৈতে কাৰ্ভিং মেচিন; টেপাৰ-শ্বীট স্লিটাৰ; উপযুক্ত ছাদৰ ছিমাৰ | টেপাৰ ক্ষমতাৰ সৈতে কাৰ্ভিং মেচিন; টেপাৰ-শ্বীট স্লিটাৰ; উপযুক্ত ছাদৰ ছিমাৰ | টেপাৰ ক্ষমতাৰ সৈতে কাৰ্ভিং মেচিন; টেপাৰ-শ্বীট স্লিটাৰ; উপযুক্ত ছাদৰ ছিমাৰ |
সৰু পৰ্দাত তুলনা অনুভূমিকভাৱে স্ক্ৰল কৰক। কভাৰ প্ৰস্থসমূহ আলেখ্যন পছন্দসমূহ, ফিড-ষ্ট্ৰিপ প্ৰস্থ বা এটা প্ৰতিশ্ৰুতি নহয় যে এটা সঁজুলি গোটে প্ৰতিটো অংশ কৰে। 14- বা 17-ষ্টেচন পৰিকল্পনা, ফ্ৰেম আৰু মিল থকা সঁজুলি এটা বিন্যাস হিচাপে নিৰ্ব্বাচন কৰক। ৭.৫ কিলোৱাট মটৰ ৰেটিং মুঠ লাইন বৈদ্যুতিক চাহিদাৰ পৰা পৃথক।
আপুনি চলোৱা অৰ্ডাৰসমূহত আউটপুট জুখিব
উৎপাদন মূল্যায়ন কৰিবলৈ চুক্তিবদ্ধ বেচ সময়ৰ ভিতৰত গ্ৰহণ কৰা উৎপাদন ব্যৱহাৰ কৰক। YX65-430 আৰু YX65-300/400/500/600 সংৰূপসমূহৰ গঠন-গতিৰ নিৰ্দিষ্টকৰণ 20–25 মিটাৰ/মিনিট; YX65-418 ১৮–২০ মিটাৰ প্ৰতি মিনিট। ইয়াত প্ৰতি ঘণ্টাত গ্ৰহণযোগ্য পেনেল নহয়, গতি গঠনৰ বৰ্ণনা কৰা হৈছে।
আৰম্ভ আৰু শেষ নিৰ্ধাৰণ কৰক
অংকন, কইল, কনফিগাৰেচন, কাট তালিকা আৰু বেচৰ আকাৰ চিনাক্ত কৰক। সময় কইল/ছেট-আপ কামৰ পৰা আৰম্ভ হয় নে প্ৰথম উৎপাদন পেনেলৰ সৈতে আৰম্ভ হয়, আৰু ই কাটি, পৰিদৰ্শন বা পেক কৰা হেণ্ডঅভাৰত শেষ হয় নে নহয়, একমত হওক।
প্ৰতিটো তুলনাৰ বাবে একেটা সীমা ব্যৱহাৰ কৰক। পাৰ হোৱা বেচ সময়ৰ পৰা পৃথকে ৰেকৰ্ড গঠনৰ সময়।
ৰেকৰ্ড বন্ধ আৰু ওভাৰলেপিং কাম
লগ কাটিং/পাঞ্চিং বন্ধ, কইল সলনি, ছেটিংছ, দোষ আৰু গ্ৰহণ বা পেকিঙৰ বাবে অপেক্ষা কৰা। প্ৰকৃত ইভেন্ট আৰম্ভ আৰু শেষৰ সময় লিপিবদ্ধ কৰক; কিছুমান পৰিদৰ্শন আৰু নিয়ন্ত্ৰণে উৎপাদনৰ ওপৰত ওপৰত ওপৰ হ'ব পাৰে।
বেচৰ বাবে এটা অতিক্ৰম কৰা সময়ৰ অভিলেখ ৰাখক। ওভাৰলেপিং কামবোৰৰ যোগফল কৰিলে একে মিনিট দুবাৰ গণনা হ’ব।
কেৱল গ্ৰহণ কৰা আউটপুট গণনা কৰক
গ্ৰহণ কৰা পেনেলৰ পৰা ট্ৰাইল পিছ আৰু প্ৰত্যাখ্যান কৰা টুকুৰা পৃথক কৰক। মিশ্ৰিত দৈৰ্ঘ্যৰ বাবে, প্ৰতিটো অৰ্ডাৰ লাইনৰ বাবে গ্ৰহণ কৰা পৰিমাণ × সমাপ্ত দৈৰ্ঘ্য মুঠ কৰক।
গ্ৰহণ কৰা মিটাৰক অতিক্ৰম কৰা ঘণ্টাৰে ভাগ কৰক, বা গ্ৰহণ কৰা টুকুৰা গণনাক টুকুৰা/ঘণ্টাৰ বাবে একে অতিক্ৰম কৰা ঘণ্টাৰে ভাগ কৰক। প্ৰত্যাখ্যান আৰু বন্ধ কৰাৰ ৰেকৰ্ড ফলাফলৰ সৈতে ৰাখক।
একে সময় সীমাৰ অধীনত মিশ্ৰিত-দৈৰ্ঘ্যৰ অৰ্ডাৰ তুলনা কৰক: সঘনাই শ্বৰ্ট কাট আৰু লং-পেনেল গ্ৰহণে একে গঠন গতিৰে আউটপুট সলনি কৰিব পাৰে। গ্ৰহণযোগ্যতা দৌৰ সংজ্ঞায়িত কৰক
আপোনাৰ কৰ্মশালাৰ মাজেৰে দীঘল পেনেলসমূহ গতিশীল কৰি ৰাখক
সমগ্ৰ কৰ্মশালাৰ পৰা ডেলিভাৰীলৈ যোৱা পথটোৰ মাজেৰে আটাইতকৈ দীঘলীয়াকৈ সমাপ্ত পেনেলটোৰ পৰিকল্পনা কৰক। মেচিনৰ ফুটপ্ৰিণ্ট সেই স্থানৰ প্ৰয়োজনীয়তাৰ এটা অংশ মাত্ৰ।

কাটাৰৰ বাহিৰত পেনেল সমৰ্থন কৰক
-
সম্পূৰ্ণ পথটো পৰীক্ষা কৰক
লাইনৰ প্ৰস্থান, সমৰ্থন আৰু পৰিদৰ্শন এলেকা, স্থানান্তৰ পইণ্ট, অস্থায়ী সংৰক্ষণ, পেকিং আৰু লোডিং মেপ কৰক। দুৱাৰ আৰু ঘূৰণীয়া পৰীক্ষা কৰক।
-
গ্ৰহণকাৰী ব্যৱস্থাৰ আকাৰ নিৰ্ধাৰণ কৰক
সমৰ্থন, কৰ্মচাৰী আৰু পৰিচালনা সঁজুলিসমূহ পেনেলৰ দৈৰ্ঘ্য, ভৰ, কঠিনতা আৰু শেষৰ সৈতে মিলাওক। ব্যৱস্থাই গ্ৰহণ কৰিব পৰা সৰ্বোচ্চ পেনেল দৈৰ্ঘ্য নিৰ্ধাৰণ কৰক।
-
পেকিং আৰু ডিচপেচৰ পৰিকল্পনা কৰক
গন্তব্যস্থানত বাণ্ডিল সুৰক্ষা, লোডিং আৰু ৰচিদ সংজ্ঞায়িত কৰক। যোগানৰ পৰিসৰত যিকোনো প্ৰয়োজনীয় ফৰ্কলিফ্ট বা স্বয়ংক্ৰিয় ষ্টেকাৰ অন্তৰ্ভুক্ত কৰক।
যেতিয়া স্থানে পথ সলনি কৰে
- আটাইতকৈ দীঘল পেনেলে প্ৰস্থান
- গ্ৰহণকাৰী স্থান বা অভিমুখ পৰিবৰ্তন পৰিষ্কাৰ কৰিব নোৱাৰে, বা পৰিকল্পনা অৰ্ডাৰ কৰাৰ আগতে উৎপাদন পথ পুনৰ মূল্যায়ন কৰিব নোৱাৰে।
- পৰিদৰ্শন বা পেকিঙে লাইন
- পুনৰীক্ষণ সমৰ্থন, স্থানান্তৰ সম্পদ আৰু বেচ/পেক প্ৰবাহক আউটপুট পৰীক্ষাৰ সৈতে একেলগে ধৰি ৰাখে।
- পেকটোৱে বাহন বা গন্তব্যস্থানত উপনীত হ’ব নোৱাৰে
- দুৱাৰ, টাৰ্নিং পইণ্ট, লোডিং পদ্ধতি, পৰিবহণ আৰু গন্তব্যস্থানৰ হেণ্ডঅভাৰৰ অৱস্থা পুনৰ ভ্ৰমণ কৰক।
যদি পৰিবহণে আপুনি প্ৰদান কৰিব পৰা পেনেলৰ দৈৰ্ঘ্য সীমিত কৰে, কাৰখানাৰ যোগানক ছাইট গঠনৰ বাবে উপযুক্ত সঁজুলিৰ সৈতে তুলনা কৰক। চাওক দ্য উৎপাদন-স্থানৰ তুলনা.
সমাপ্ত পেনেলৰ মান পৰীক্ষা কৰক
প্ৰকৃত কইল আৰু এটা প্ৰতিনিধিত্বমূলক ক্ৰম ব্যৱহাৰ কৰি নিৰ্দিষ্ট মাত্ৰা, সমাপ্তি আৰু সংযোগৰ মাপকাঠীৰ বিপৰীতে পেনেল গ্ৰহণ কৰক। পৰীক্ষাৰ পূৰ্বে নমুনা সংগ্ৰহ আৰু জোখ-মাখৰ চৰ্তসমূহৰ ওপৰত একমত হওক।
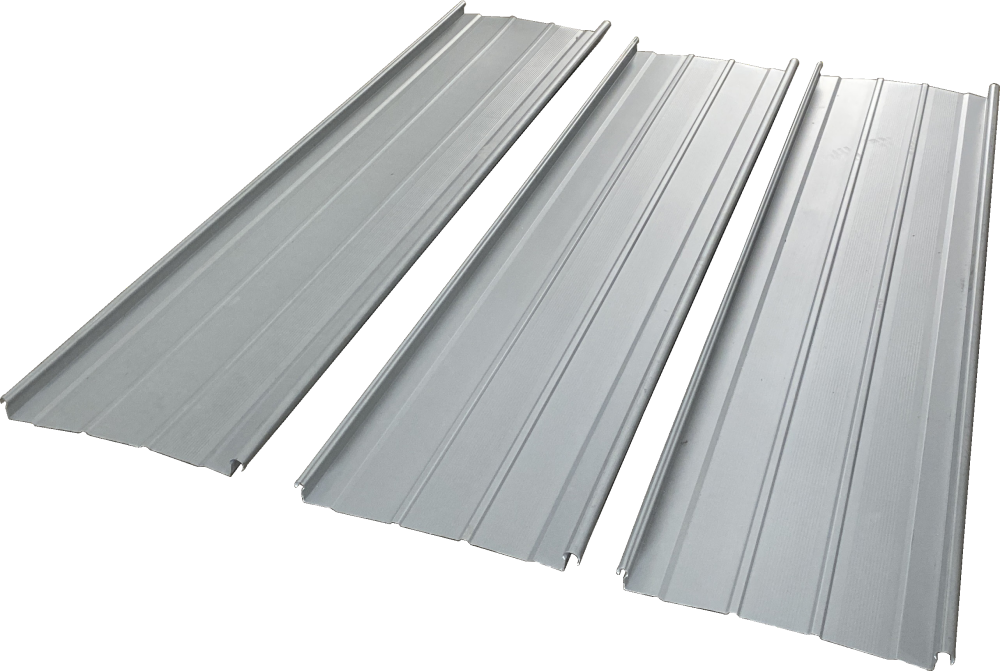
নমুনাটো ইয়াৰ উৎপাদন ৰেকৰ্ডৰ সৈতে ৰাখক
প্ৰতিটো নমুনা ইয়াৰ অংকন পুনৰীক্ষণ, কইল স্পেচিফিকেশন, মেচিন কনফিগাৰেচন আৰু অৰ্ডাৰ লাইনৰ সৈতে সংযোগ কৰক। মাত্ৰা আৰু বৈশিষ্ট্যৰ অৱস্থানসমূহ জোখ হিচাপে ৰেকৰ্ড কৰক; দৃশ্যমান ৰূপ নথিভুক্ত কৰিবলৈ ফটোগ্ৰাফ ব্যৱহাৰ কৰক।
পেনেল সংজ্ঞায়িত কৰক পৰীক্ষাসমূহ
অংশ জ্যামিতি
চুক্তিবদ্ধ অংকন পুনৰীক্ষণ আৰু ইয়াৰ ডেটাম, জোখৰ বিন্দু আৰু সহনশীলতাৰ বিপৰীতে অংশটো জুখিব। চলোৱাৰ আগতে যন্ত্ৰ আৰু নমুনা সংগ্ৰহ ধাৰ্য্য কৰক।
চিনাক্ত কৰা নমুনা আৰু অংশৰ জোখ-মাখ ধৰি ৰাখক। ড্ৰয়িঙৰ মালিক, লাইন যোগানকাৰী আৰু কিউচি পৰ্যালোচকে পৰিদৰ্শন পদ্ধতিত একমত হ’ব লাগে।
দৈৰ্ঘ্য আৰু অৱস্থান কৰা বৈশিষ্ট্যসমূহ
কাটি লোৱা তালিকাৰ শেষৰ পৰা আৰু বৈশিষ্ট্য ডেটামসমূহৰ পৰা পেনেলৰ দৈৰ্ঘ্য আৰু ফুটা বা নটচ অৱস্থানসমূহ পৰীক্ষা কৰক, বিন্যাস কৰা সঁজুলিসমূহ আৰু সন্মত জোখ পদ্ধতি ব্যৱহাৰ কৰি।
অৰ্ডাৰ লাইন অনুসৰি গ্ৰহণ কৰা দৈৰ্ঘ্য, পৰিমাণ আৰু বৈশিষ্ট্যৰ অৱস্থান লিপিবদ্ধ কৰক। প্ৰডাকচন আৰু কিউচিক একে ডেটাম ৰেফাৰেন্সৰ প্ৰয়োজন।
কাটিব শেষ আৰু পৃষ্ঠ
প্ৰকৃত কইলৰ পৰা তৈয়াৰী প্ৰতিনিধিত্বমূলক দৈৰ্ঘ্যত কাটি লোৱা মূৰ আৰু পৃষ্ঠসমূহ পৰীক্ষা কৰক। চুক্তিবদ্ধ প্ৰান্ত আৰু শেষৰ মাপকাঠীৰ বিপৰীতে কইল আৰু গঠিত পেনেল তুলনা কৰক।
সেই তুলনা আৰু পৰ্যবেক্ষণবোৰ ধৰি ৰাখক। ক্ৰেতাই প্ৰয়োজনীয় ফিনিচিঙৰ সংজ্ঞা দিয়ে; গ্ৰহণ পৰিকল্পনাই ইয়াক কোনে পৰ্যালোচনা কৰে সেইটো চিনাক্ত কৰে।
পোনতা আৰু নিয়ন্ত্ৰণ
চুক্তিবদ্ধ উৎপাদন পৰ্যায়ত পোনপটীয়াতাৰ মূল্যায়ন কৰা, পেনেলটোক কেনেকৈ সমৰ্থিত আৰু পৰ্যবেক্ষণ কৰা হয় সেই বিষয়ে উল্লেখ কৰা। এটা প্ৰতিনিধি পেনেল আৰু ইয়াৰ পৰিচালনাৰ ইতিহাস ধৰি ৰাখক।
উৎপাদন, পৰিচালনা আৰু কিউচিয়ে পৰ্যালোচনাধীন পৰ্যায়টো চিনাক্ত কৰিব লাগে যাতে গঠন আৰু পৰিচালনাৰ প্ৰভাৱ পৃথকে পৃথকে অনুসন্ধান কৰিব পৰা যায়।
সংযোগ ফিট
নিৰ্দিষ্ট ওচৰৰ পেনেল, সংগম অংশ আৰু বন্ধ পদ্ধতিৰ সৈতে এটা নমুনা একত্ৰিত কৰক। চিস্টেম বা আন্তঃপৃষ্ঠৰ মালিকে ফিট আৰু বন্ধ কৰাৰ মাপকাঠী সংজ্ঞায়িত কৰে।
ব্যৱহৃত অংশ আৰু পদ্ধতিৰ সৈতে সংযুক্ত নমুনাটো চিনাক্ত কৰি ধৰি ৰাখক। ইয়াৰ ফলাফল সেই আন্তঃপৃষ্ঠৰ বাবে প্ৰযোজ্য।
যেতিয়া এটা নমুনা মিল নাথাকে
- একেটা অংকন
- /চিস্টেম পুনৰীক্ষণ, প্ৰকৃত পেনেল জোখ, সঁজুলি, কইল আৰু ধাৰ্য্য কৰা সংগম অংশ তুলনা কৰক।
- দৈৰ্ঘ্য, ফুটা বা কাটি লোৱা শেষৰ পাৰ্থক্য
- অৰ্ডাৰ ডেটাম, বিন্যাস কৰা নিয়ন্ত্ৰণ আৰু কাৰ্য্য, সঁজুলি, সমৰ্থন আৰু জুখি উলিওৱা নমুনা তুলনা কৰক।
- এটা দীঘল পেনেল বেলেগ বেলেগ দেখা যায়
- অহা কইল, গঠিত পেনেল, প্ৰতিনিধিত্বমূলক দৈৰ্ঘ্য, গ্ৰহণ/স্থানান্তৰ আৰু পৰ্যবেক্ষণৰ অৱস্থা তুলনা কৰক।
- দৃশ্যমান ঢৌ / তেলৰ কেনিং
- প্ৰাসংগিক পৰ্যায়ত সামগ্ৰী, ডিজাইন, গঠন, পৰিচালনা আৰু সংস্থাপনৰ কাৰকসমূহ পৰ্যালোচনা কৰা। ফটো এখনৰ পৰা এটা কাৰণ নিৰ্ধাৰণ নকৰিব।
এটা সমন্বয় অনুসন্ধান কৰিবলৈ মেচিনৰ নিৰ্দেশনা আৰু মিল থকা উৎপাদন ৰেকৰ্ডসমূহ ব্যৱহাৰ কৰক।
গ্ৰহণযোগ্যতাৰ পৰিসৰৰ বিষয়ে আলোচনা কৰকবিএমএছে কি জোখ লয়
বিএমএছৰ ঘৰুৱা পৰিদৰ্শন সম্পদসমূহৰ ভিতৰত আছে ৰোলাৰ-হাৰ্ডনেছ পৰীক্ষণ, খাদ ৰেডিয়েল-ৰানআউট জোখ, চিএমএম পৰিদৰ্শন আৰু সমাপ্ত-অংশ পৰীক্ষাৰ বাবে এটা থ্ৰী-ইন-ৱান গেজ।
- প্ৰফাইল জ্যামিতি: এটা ±0.5 মিলিমিটাৰ প্ৰফাইল-গেজ পৰীক্ষাৰ মাপকাঠী, নিৰ্দিষ্ট অংশ আৰু জোখ-মাখৰ বিন্দুসমূহত প্ৰয়োগ কৰা হয়।
- অনুসৰণযোগ্য জোখ: অনুৰোধৰ ভিত্তিত উপলব্ধ মানাংকিত জোখৰ যন্ত্ৰ আৰু পৰিদৰ্শনৰ প্ৰতিবেদন।
- অৰ্ডাৰ গ্ৰহণ: সেই জোখবোৰ অংকন, প্ৰকৃত কইল আৰু প্ৰতিনিধিত্বমূলক পৰীক্ষাৰ সৈতে সংযোগ কৰক। গেজৰ মাপকাঠীয়ে প্ৰতিটো মাত্ৰা বা সম্পূৰ্ণ চালৰ কাৰ্য্যক্ষমতা নিৰ্ধাৰণ নকৰে।
পেনেল, জইণ্ট আৰু ছাদৰ কাৰ্য্যক্ষমতা
নিৰ্মিত-পেনেল গ্ৰহণযোগ্যতা, সংযোগ ফিট আৰু ছাদ-চিস্টেমৰ পৰিৱেশনে বিভিন্ন প্ৰশ্নৰ উত্তৰ দিয়ে। প্ৰতিটো ৰেকৰ্ড পৰৱৰ্তী সিদ্ধান্তৰ বাবে দায়বদ্ধ পক্ষলৈ লৈ যাব।
কি উৎপাদিত হৈছিল?
অংকন, প্ৰকৃত কইল, সংৰূপ, কাটি লোৱা তালিকা, নমুনা পৰিচয় আৰু জোখ ৰাখক। ক্ৰেতাৰ উৎপাদন/কিউচি পৰ্যালোচক আৰু লাইন যোগানকাৰীয়ে সঁজুলি গ্ৰহণৰ বাবে এইবোৰ ব্যৱহাৰ কৰে।
কি যোগ কৰা হৈছিল?
কাষৰীয়া পেনেলসমূহ, ক্লিপসমূহ আৰু অন্য সংগম অংশসমূহ, বন্ধ সঁজুলিসমূহ আৰু ব্যৱস্থাপ্ৰণালীৰ নিৰ্দেশনাসমূহ চিনাক্ত কৰক। ধাৰ্য্য কৰা ব্যৱস্থাপ্ৰণালী/আন্তঃপৃষ্ঠৰ মালিকে ফিট আৰু সংস্থাপনৰ প্ৰয়োজনীয়তাসমূহ সংজ্ঞায়িত কৰে ।
কি বিধানসভাৰ মূল্যায়ন কৰা হয়?
বতাহ, পানী, ঢাল আৰু স্পেনৰ প্ৰয়োজনীয়তাক নিৰ্দিষ্ট সমাবেশ আৰু প্ৰকল্পৰ বাবে প্ৰমাণৰ প্ৰয়োজন, যিটো ছাদ-ব্যৱস্থা যোগানকাৰী বা প্ৰকল্প অভিযন্তাৰ জৰিয়তে প্ৰদান কৰা হয়। মেচিন প্ৰাচল আৰু মেচিনেৰী প্ৰমাণপত্ৰই সেই প্ৰমাণৰ ঠাই ল'ব নোৱাৰে।
আমেৰিকা, চৌদি আৰব, ৰাছিয়া, ভাৰত বা মেক্সিকোৰ বাবে গন্তব্যস্থান আৰু প্ৰকল্পৰ নথিপত্ৰৰ প্ৰয়োজনীয়তাসমূহ ব্ৰিফত উল্লেখ কৰক। সেই গন্তব্যস্থানৰ বাবে নিৰ্বাচিত বিন্যাস, ব্যৱস্থাপ্ৰণালীৰ প্ৰমাণ আৰু সমৰ্থন চৰ্তসমূহ মূল্যায়ন কৰক।
বিএমএছ ছাদ-পেনেল লাইন তুলনা কৰক
বিএমএছ ছাদ-পেনেল মেচিনে বিভিন্ন প্ৰফাইল পৰিয়ালক সেৱা আগবঢ়ায়। এটা বিন্যাস নিৰ্ব্বাচন কৰাৰ আগতে অংশ অংকন, কইলৰ অৱস্থা আৰু প্ৰয়োজনীয় কাৰ্য্যসমূহ তুলনা কৰক।
ঔদ্যোগিক ছাদৰ পেনেল মেচিন: ট্ৰেপেজয়ডাল বা ঢেঁকীযুক্ত
এই উৎপাদন পথ ঔদ্যোগিক প্ৰফাইলযুক্ত শ্বীটৰ বাবে, YX65 ষ্টেণ্ডিং-চিম কনফিগাৰেচনৰ পৰা পৃথক। পেনেল অংকনৰ পৰা ৰিব পেটাৰ্ণ, ওভাৰলেপ আৰু ফাষ্টনিং বিৱৰণ নিৰ্ব্বাচন কৰক।
১,০০০ মিলিমিটাৰ-কভাৰ ৰেফাৰেন্স কনফিগাৰেচনে ১,২১৯ মিলিমিটাৰ ফিড ষ্ট্ৰিপ ব্যৱহাৰ কৰে। এইবোৰৰ মাত্ৰা বেলেগ বেলেগ: পাচলি গঠন আৰু প্ৰান্ত সংযোগ কৰাত সমতল ষ্ট্ৰিপৰ প্ৰস্থৰ এটা অংশ ব্যৱহাৰ কৰা হয়।
বিএমএছ ঔদ্যোগিক ছাদ-পেনেল মেচিনসমূহ অন্বেষণ কৰক1,000 মিমি-কভাৰ কনফিগাৰেচন
- সামগ্ৰী
- গেলভানাইজড বা ৰঙীন আৱৰণযুক্ত ষ্টীল; ০.৩–০.৮ মিলিমিটাৰ
- বস্তুৰ শক্তি
- ২৩৫–৩৯০ মেগাপাস্কেল; কইলৰ উৎপাদন আৰু টান ভিত্তি নিৰ্দিষ্ট কৰক
- খাদ্য / কভাৰৰ প্ৰস্থ
- ১,২১৯ মিলিমিটাৰ / ১,০০০ মিলিমিটাৰ
- গঠনৰ গতি
- প্ৰায় ১৫–১৮ মিটাৰ প্ৰতি মিনিট
- মেচিনৰ খাম
- প্ৰায় ৯.৫ × ১.৮ × ১.৬ মিটাৰ; প্ৰায় ৮ টন
মেচিনৰ খামত সম্পূৰ্ণ কইল-লোডিং, ৰিচিভিং আৰু হেণ্ডলিং বিন্যাস বাদ দিয়া হৈছে। উৎপাদন পৰিকল্পনাৰ বাবে নিৰ্বাচিত আলেখ্যনৰ যোগান পৰিসৰ ব্যৱহাৰ কৰক।
ষ্টেণ্ডিং-চিম আৰু কনচিল্ড-ফিক্স বিন্যাসসমূহ
যান্ত্ৰিকভাৱে ছিম কৰা: ৱাইএক্স৬৫-৩০০/৪০০/৪৩০/৫০০/৬০০, ৱাইএক্স৬৫-৪১৮ আৰু ৱাইএক্স২৫-২২০/৪৩০/৫৫০ পৰিয়াল।
গোপন-ফিক্স / স্নেপ-লক: ক্লিপ-লক-শৈলী আলেখ্যনসমূহ আৰু স্নেপ-লক সংৰূপসমূহ যেনে 465 মিমি-কভাৰ লাইন। তেওঁলোকৰ ক্লিপ এংগেজমেণ্ট আৰু বন্ধ প্ৰক্ৰিয়াক নিৰ্দিষ্ট অংকনৰ সৈতে মিলাওক।

যান্ত্ৰিকভাৱে ছিম কৰা
YX65-300/400/430/500/600 ষ্টেণ্ডিং-চিম লাইন
YX65 পৰিয়ালত ৩০০, ৪০০, ৪৩০, ৫০০ আৰু ৬০০ মিমি-কভাৰ প্ৰফাইল অন্তৰ্ভুক্ত কৰা হৈছে। প্ৰকৃত ক্ৰমৰ বাবে অংশ, প্ৰস্থ বিন্যাস আৰু মিল থকা কাৰ্য্যসমূহ নিৰ্ব্বাচন কৰক।
এই বিন্যাস চাওক
গোপন-ফিক্স
ক্লিপ-লক-ষ্টাইল লাইন — ৭০০ মিমি কভাৰ
Lysaght-সুসংগত আলেখ্যন জ্যামিতি নিৰ্বাচিত অংশ আৰু ক্লিপ অংকনৰ বিপৰীতে মূল্যায়ন কৰা হয়। ৭০০ মিলিমিটাৰ কভাৰ প্ৰস্থ ফিড-ষ্ট্ৰিপৰ প্ৰয়োজনীয়তাৰ পৰা পৃথক।
এই বিন্যাস চাওক
গোপন-ঠিক / স্নেপ-লক
লুকুৱাই ৰখা-ফিক্স (স্নেপ-লক) লাইন — ৪৬৫ মিলিমিটাৰ কভাৰ
YX77-465 বিন্যাসে এটা 465 মিমি-কভাৰ স্নেপ-লক আলেখ্যন গঠন কৰে। ইয়াৰ সংগমৰ প্ৰান্ত, ক্লিপ আন্তঃপৃষ্ঠ আৰু কইল গ্ৰেড প্ৰয়োজনীয় সমাবেশৰ সৈতে মিলাওক।
এই বিন্যাস চাওক
গোপন-ঠিক / স্নেপ-লক
স্নেপ-লক ছাদৰ পেনেল লাইন
প্ৰয়োজনীয় লাইন আৰু সংযোগ ফিট স্থাপন কৰিবলে সঠিক স্নেপ-লক প্ৰান্ত জ্যামিতি, ক্লিপ বিৱৰণ আৰু কইল ধাৰ্য্যকৰণ ব্যৱহাৰ কৰক।
এই বিন্যাস চাওকচাৰিওটা বিন্যাস তুলনা কৰিবলে স্ক্ৰল কৰক।
ছাদ-পেনেল মেচিনৰ বিন্যাস আৰু বিৱৰণ
চিত্ৰিত মেচিন, অংশ অংকন, খাদ্য ব্যৱস্থা আৰু প্ৰফাইল ছিয়াৰ চাওক। নিৰ্বাচিত শাৰীৰ বিন্যাস সংজ্ঞায়িত কৰিবলে ওপৰৰ আৰ্হি তুলনা ব্যৱহাৰ কৰক ।
উদ্ধৃতিটোত কি অন্তৰ্ভুক্ত কৰা হৈছে সেইটো সংজ্ঞায়িত কৰক
তুলনামূলক উদ্ধৃতিৰ বাবে, একে আলেখ্যন, কইল, অৰ্ডাৰ ফাংচন, অংকন পুনৰীক্ষণ আৰু গন্তব্যস্থান ব্যৱহাৰ কৰক। প্ৰতিটো বস্তু অন্তৰ্ভুক্ত, বৈকল্পিক, ক্ৰেতাই যোগান ধৰা বা বাদ দিয়া বুলি চিহ্নিত কৰক, আৰু প্ৰতিটো সঁজুলি আন্তঃপৃষ্ঠৰ মালিকৰ নাম দিয়ক।
- মূল লাইন আৰু আলেখ্যন সঁজুলি
- অংকন পুনৰীক্ষণ, ৰোল, গাইড, নিয়ন্ত্ৰণ আৰু ধাৰ্য্য কৰা পাঞ্চিং/প্ৰফাইল-শ্বিয়াৰিং ফলনসমূহ চিনাক্ত কৰক।
- কইল আৰু সমাপ্ত-পেনেল নিয়ন্ত্ৰণ
- ডিকইলিং/লোডিং, যিকোনো পৃথক ষ্ট্ৰিপ প্ৰস্তুতি, গ্ৰহণ, স্থানান্তৰ, পেকিং আৰু পৰৱৰ্তী কাৰ্য্যসমূহৰ তালিকাভুক্ত কৰক।
- নথিপত্ৰ, অতিৰিক্ত আৰু সেৱাসমূহ
- কাৰিকৰী, বৈদ্যুতিক আৰু অপাৰেটিং ফাইলসমূহৰ নাম; গ্ৰহণযোগ্যতাৰ ৰেকৰ্ড; নথিপত্ৰৰ ভাষা; পৰিধান কৰা অংশ; কমিচনিং, প্ৰশিক্ষণ আৰু সহায়ৰ চাৰ্জ।
লাইনৰ কাষতে বাজেট শ্ৰম, সামগ্ৰীৰ লোকচান, উপভোগ্য সামগ্ৰী, তথ্য, লজিষ্টিক আৰু সেৱা। লাভ আৰু পেবেক গণনাৰ বাবে প্ৰকল্পৰ খৰচ আৰু প্ৰকৃত অৰ্ডাৰৰ তথ্যৰ প্ৰয়োজন।
তৃতীয়-পক্ষ আলেখ্যন নামসমূহ কেৱল সুসংগততা বৰ্ণনা কৰিবলে ব্যৱহাৰ কৰা হয়।
আপোনাৰ লাইনৰ বাবে বিএমএছ উৎপাদন আৰু সমৰ্থন
এটা উৎপাদন-প্ৰস্তুত হেণ্ডঅভাৰৰ বাবে উপযুক্ত স্থানৰ অৱস্থা, এটা প্ৰতিনিধিত্বমূলক পৰীক্ষা আৰু প্ৰশিক্ষিত অপাৰেটৰৰ প্ৰয়োজন। মেচিনৰ নথিপত্ৰ, সমৰ্থনৰ দায়িত্ব আৰু চাৰ্জ একেটা যোগান চুক্তিত ৰাখক।
চীনত উৎপাদন আৰু মেচিনিং
বিএমএছে চীনত মেচিনিং সম্পদৰ সৈতে ৰোল-ফৰ্মিং-মেচিন উৎপাদনৰ সংমিশ্ৰণ ঘটায়। গ্ৰাহকৰ অংকনৰ চাৰিওফালে মেচিন বিকশিত কৰিব পাৰি, পেনেল অংশক ইয়াৰ সঁজুলি আৰু উৎপাদনৰ প্ৰয়োজনীয়তাৰ সৈতে সংযোগ কৰি।
বিএমএছ উৎপাদন অন্বেষণ কৰক →আই এছ অ’ ৯০০১, চি ই আৰু ইউ কে চি এ
আই এছ অ’ ৯০০১:২০১৫ য়ে জিয়ামেন বি এম এছ গ্ৰুপৰ সদস্য ফুজিয়ান ব্ৰেণ্ড ফৰ্মিং মেচিনেৰী কোম্পানী লিমিটেডৰ গুণগত-ব্যৱস্থাপনা ব্যৱস্থা সামৰি লৈছে। এছজিএছৰ দ্বাৰা জাৰি কৰা চিই আৰু ইউকেচিএৰ পৰীক্ষণসমূহে মূল্যায়ন কৰা ৰোল-ফৰ্মিং-মেচিনৰ নমুনাৰ বিষয়ে চিন্তা কৰে। অৰ্ডাৰ কৰা মেচিনৰ চিনাক্তকৰণ আৰু গন্তব্যস্থানক ইয়াৰ অনুকূলতা নথিপত্ৰ আৰু অপাৰেটিং নিৰ্দেশনাৰ সৈতে মিলাওক।
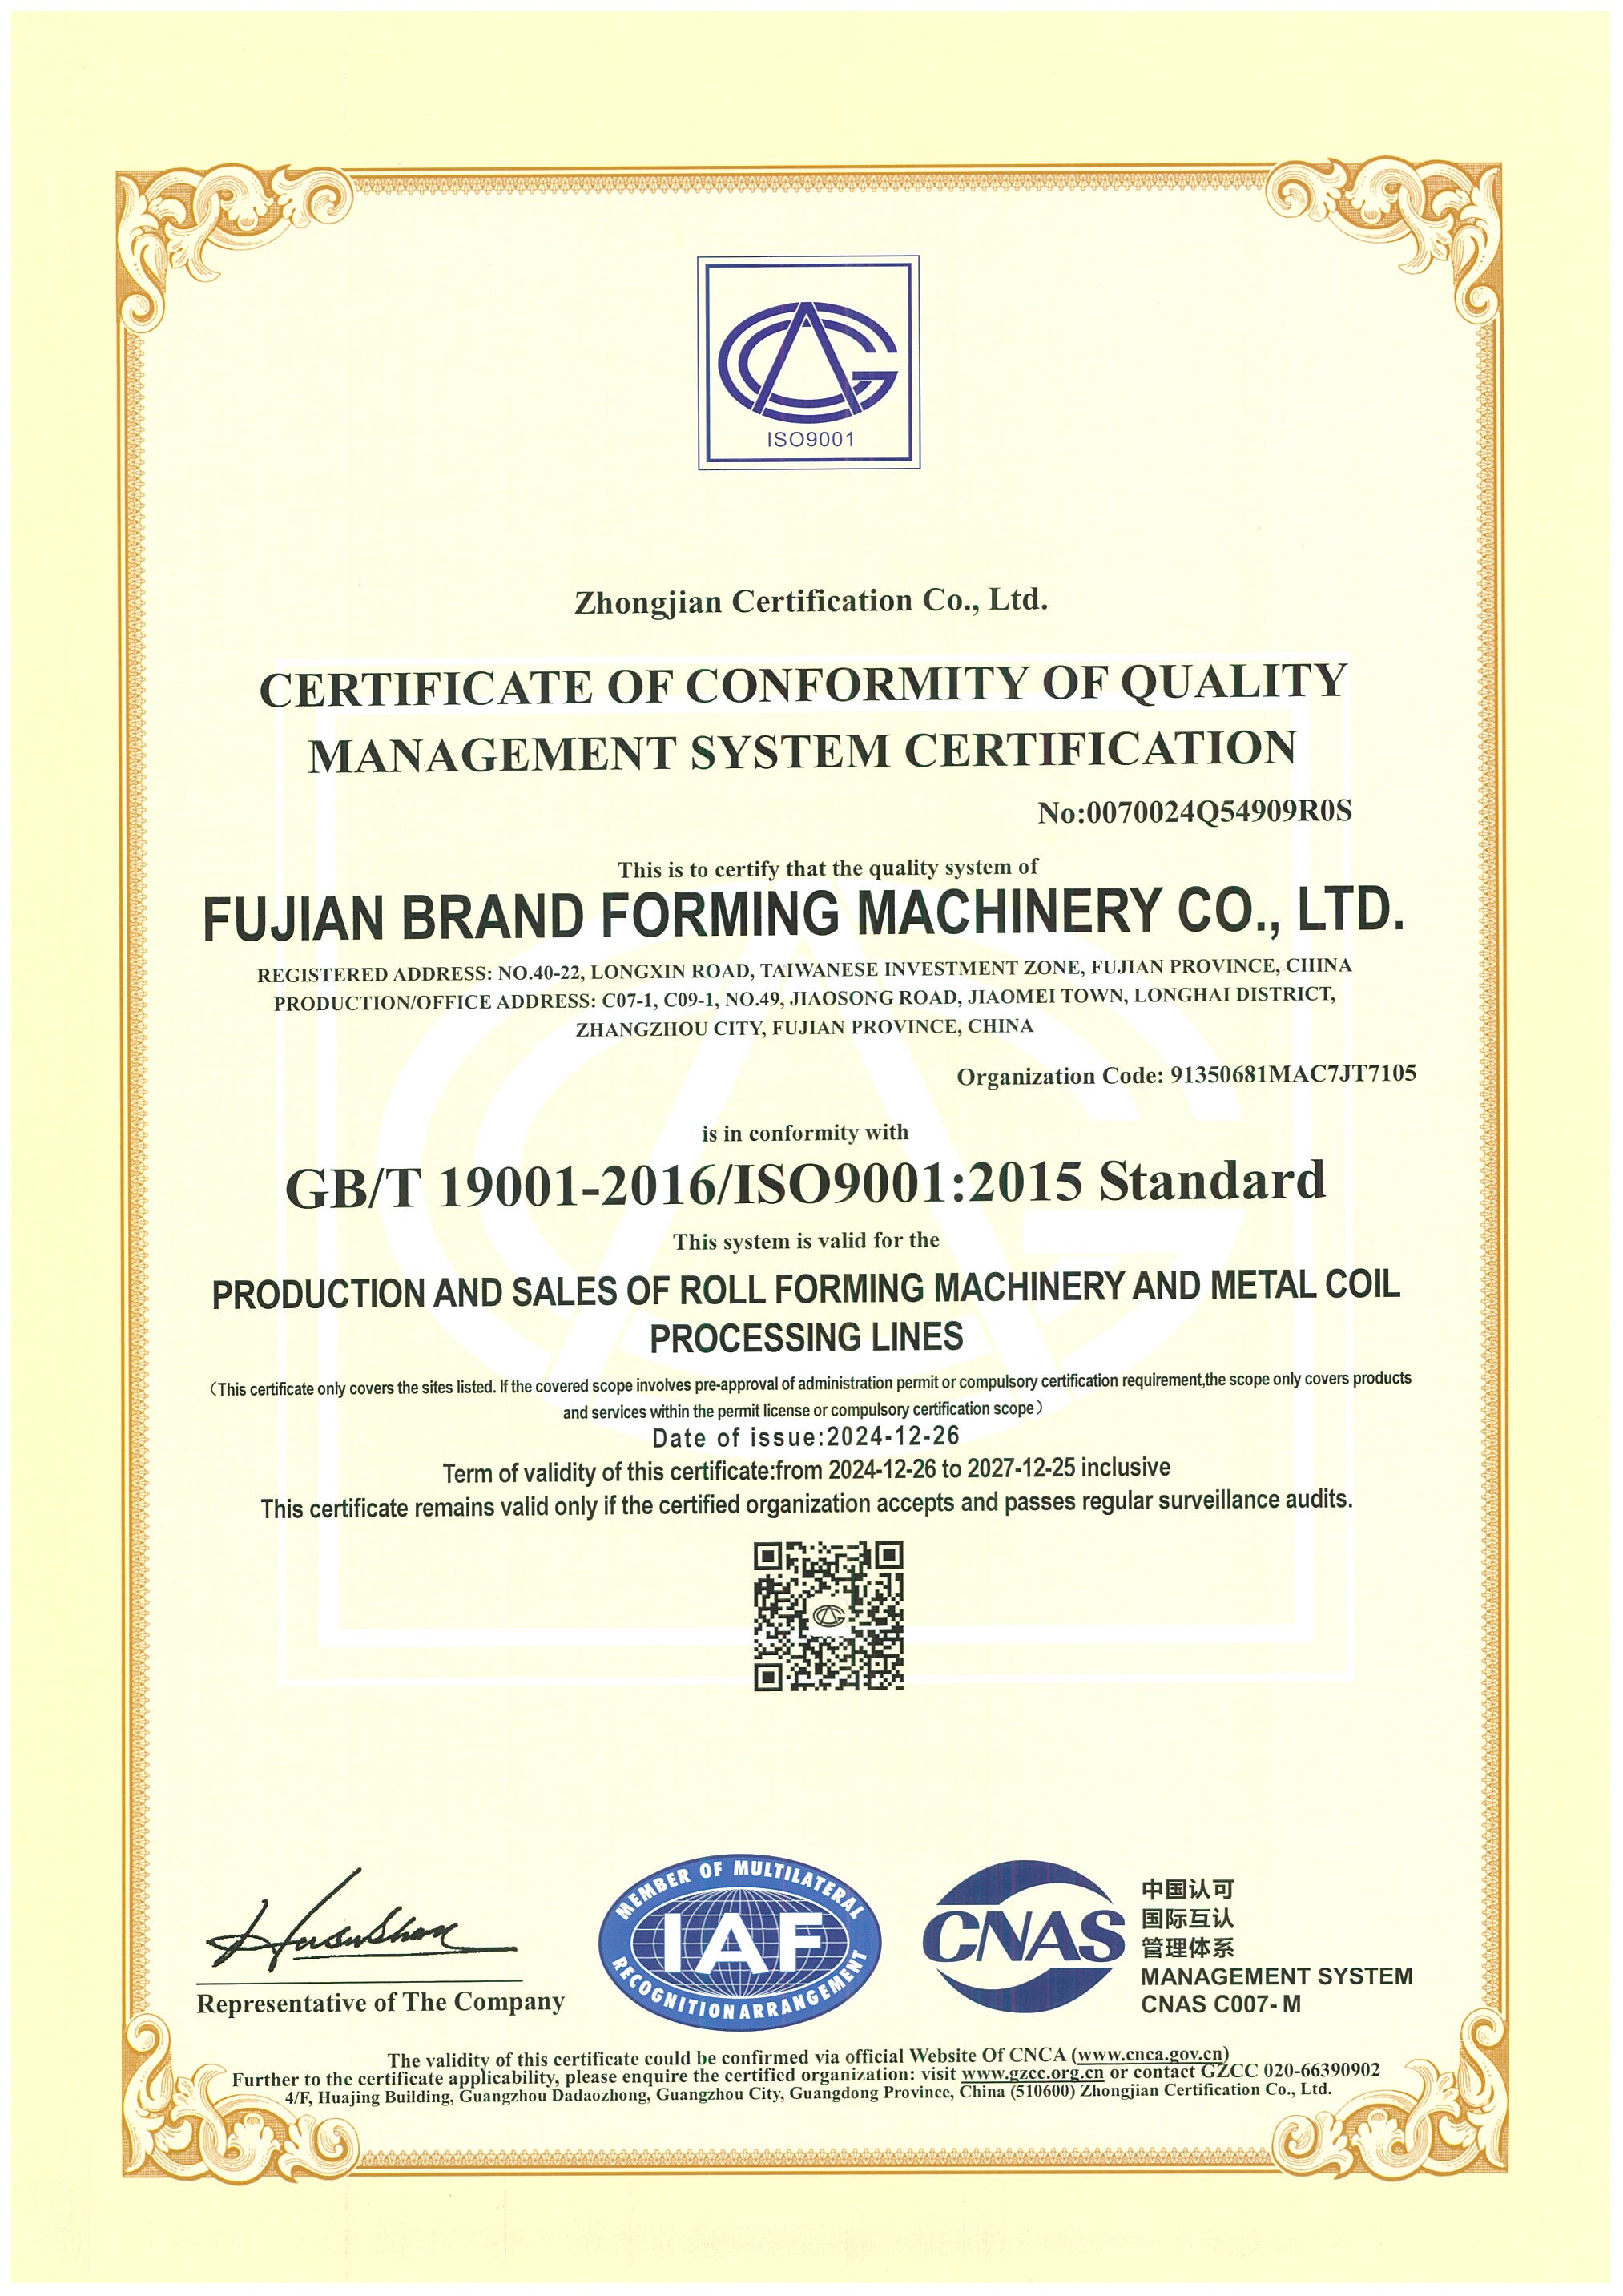 ISO 9001:2015
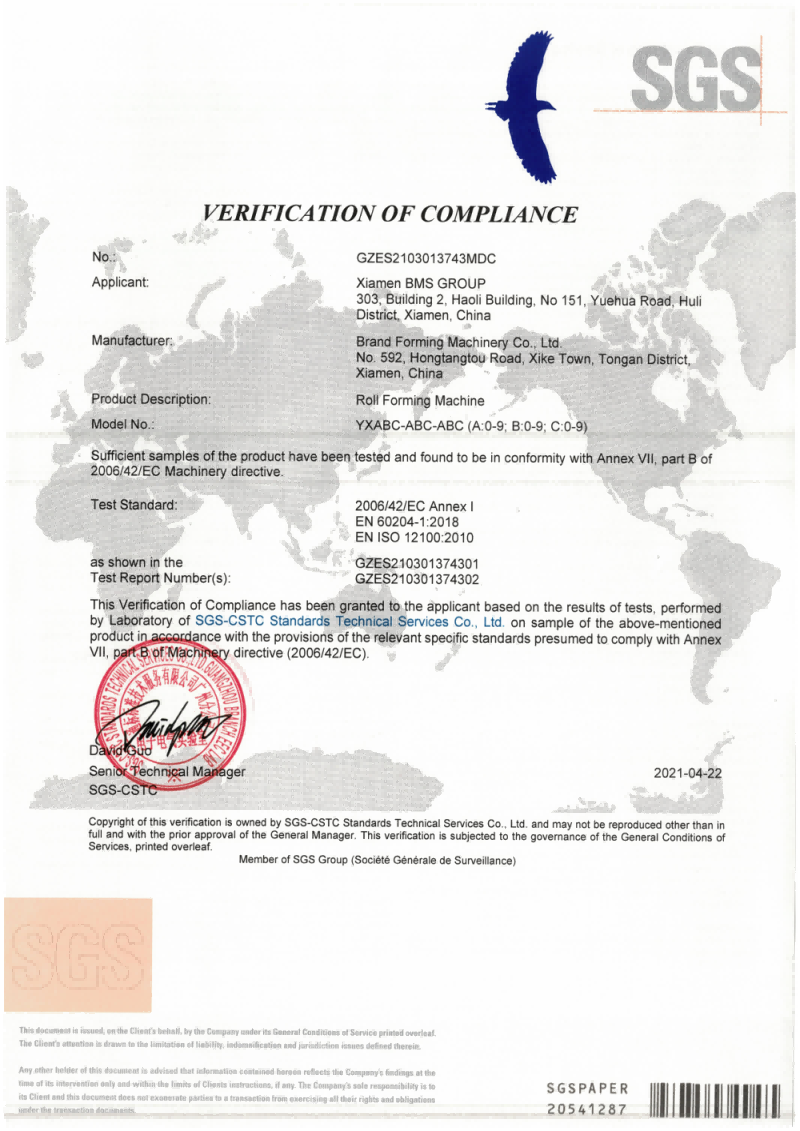 CE মেচিনেৰী পৰীক্ষণ
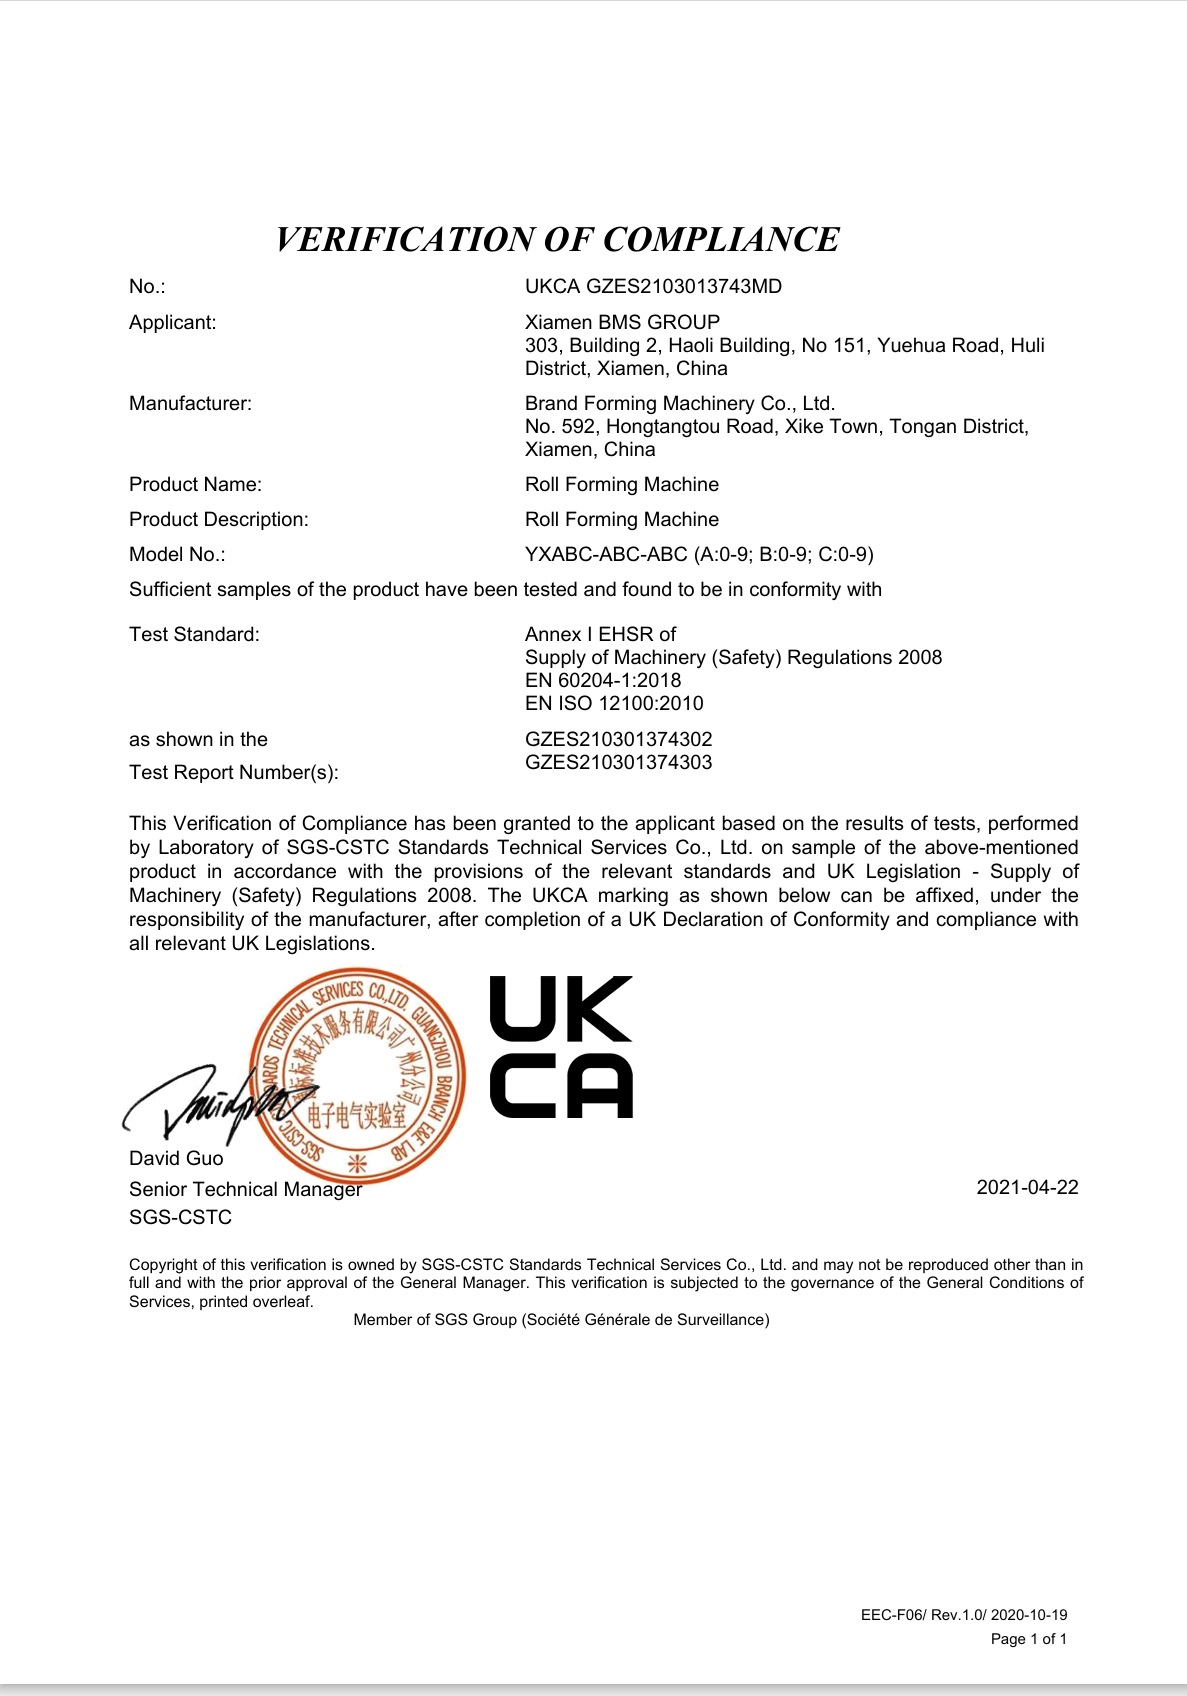 UKCA মেচিনেৰী পৰীক্ষণ
দুবছৰৰ ৱাৰেণ্টী আৰু বহিঃৰাজ্যৰ সহায়
বিএমএছে ক্ৰেতাৰ স্থানত সফল ইনষ্টলেচন আৰু কমিচনিঙৰ পৰা আৰম্ভ কৰি, সঠিক পৰিচালনা আৰু ৰক্ষণাবেক্ষণৰ অধীনত অংশ আৰু শ্ৰমৰ বাবে দুবছৰৰ ৱাৰেণ্টী প্ৰদান কৰে।
ছটা বহিঃৰাজ্যৰ সেৱা কেন্দ্ৰই বিএমএছ মেচিনক সমৰ্থন কৰে, দক্ষিণ এছিয়া, মধ্যপ্ৰাচ্য, দক্ষিণ আমেৰিকা, উত্তৰ আমেৰিকা, ইউৰোপ আৰু দক্ষিণ কোৰিয়াত আঞ্চলিক সেৱা আগবঢ়ায়। মেচিনৰ সমগ্ৰ সেৱা জীৱনত কাৰিকৰী সহায় অব্যাহত থাকে।
বহিঃৰাজ্যত স্থাপনৰ বাবে চাৰ্জ লোৱা হয়। ক্ৰেতাই ভিছাৰ সহায়, উভতি অহাৰ বিমান ভাড়া আৰু স্থানীয় থকাৰ ব্যৱস্থা কৰে। আপোনাৰ উদ্ধৃতিত প্ৰযোজ্য সেৱা চাৰ্জ, ৱাৰেণ্টী বাদ আৰু সমৰ্থন ব্যৱস্থা অন্তৰ্ভুক্ত কৰক।
বিএমএছ সেৱাৰ চৰ্তসমূহ পঢ়ক →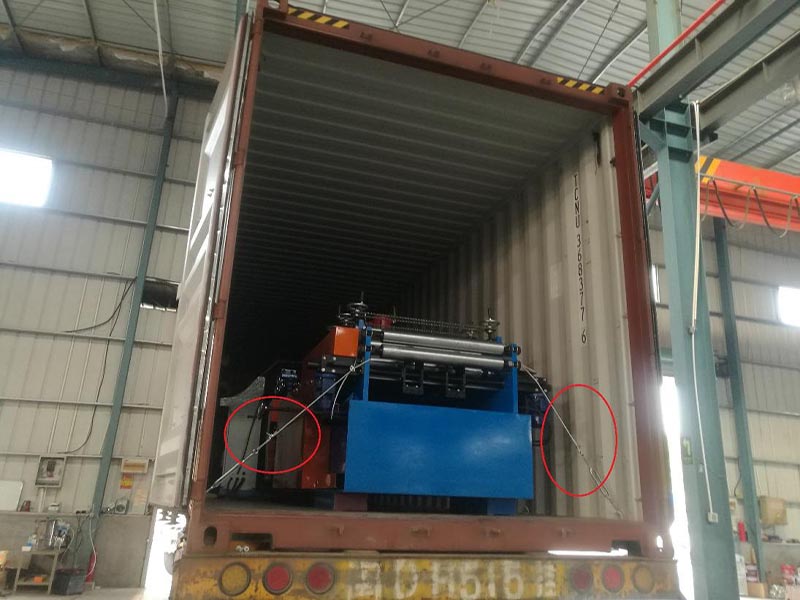
কৰ্মশালাৰ প্ৰস্তুতি
সম্পূৰ্ণ লাইনৰ মাত্ৰা, বৈদ্যুতিক যোগান আৰু সংযোগৰ প্ৰয়োজনীয়তা ব্যৱহাৰ কৰি আনলোডিং আৰু কামৰ বিন্যাসৰ পৰিকল্পনা কৰক। কেৱল এটা মটৰ ৰেটিঙে চাইট শক্তি সংযোগ নিৰ্দিষ্ট নকৰে।
চাইট সমন্বয়ক আৰু যোগ্য সংযোগ প্ৰদানকাৰীৰ নাম দিয়ক, আৰু আগমনৰ আগতে তেওঁলোকৰ কাম আবণ্টন কৰক।
কমিচনিং ট্ৰায়েল
নিৰ্বাচিত অংকন, প্ৰকৃত কইল আৰু এটা প্ৰতিনিধি কাট তালিকাৰ সৈতে কাৰ্য্যকৰী পৰীক্ষাসমূহ আৰু আৰম্ভণি নমুনাসমূহ চলাওক। উৎপাদনত মুকলি কৰিবলৈ প্ৰয়োজনীয় পৰ্যবেক্ষণ আৰু গ্ৰহণযোগ্যতাৰ চৰ্তসমূহ লিপিবদ্ধ কৰক।
কোনে উপস্থিত থাকে, যোগানকাৰীৰ সহায়, পদ্ধতি আৰু পৰিসৰ, চাৰ্জ আৰু হেণ্ডঅভাৰৰ চৰ্ত নিৰ্ধাৰণ কৰা।
অপাৰেটৰ প্ৰশিক্ষণ
অপাৰেটৰ আৰু ৰক্ষণাবেক্ষণৰ কাম, প্ৰশিক্ষণ ভাষা, ডেলিভাৰী পদ্ধতি আৰু মেচিন ফাইলসমূহ নিৰ্ধাৰণ কৰক। প্ৰশিক্ষণৰ অভিলেখত প্ৰশিক্ষক আৰু উপস্থিতসকলক চিনাক্ত কৰা।
মেচিন পৰিচালনা আৰু ৰক্ষণাবেক্ষণ প্ৰশিক্ষণ ছাদ-চিস্টেম সংস্থাপন বা অভিযান্ত্ৰিক নিৰ্দেশনাৰ পৰা পৃথক ৰাখক।
অংশ আৰু সমৰ্থন
লিখিত চৰ্তত পৰিধানৰ অংশ, যোগান ধৰা স্পেয়াৰ আৰু সমৰ্থন যোগাযোগ চিনাক্ত কৰা।
মেচিন চিনাক্তকৰণ, ৰক্ষণাবেক্ষণ ৰেকৰ্ড আৰু দোষ ছবি বা ভিডিঅ' কাৰিকৰী সমৰ্থনৰ বাবে সাজু কৰি ৰাখক। সেৱাৰ যোগাযোগ আৰু যিকোনো চাৰ্জযোগ্য কাম হেণ্ডঅভাৰ ফাইলত ৰাখক।
আপোনাৰ উৎপাদন হেণ্ডঅভাৰ ফাইল
- নিশ্চিত কৰা বিন্যাস আৰু অংকনসমূহ, গ্ৰহণযোগ্যতা ৰেকৰ্ডৰ সৈতে
- অপাৰেটিং, বৈদ্যুতিক আৰু ৰক্ষণাবেক্ষণ ফাইল, লগতে পৰিধান- আৰু অতিৰিক্ত অংশ চিনাক্তকৰণ
- প্ৰশিক্ষণৰ ৰেকৰ্ড আৰু লিখিত ৱাৰেণ্টী আৰু সমৰ্থনৰ চৰ্তসমূহ
আপোনাৰ প্ৰডাকচন লাইনৰ বিষয়ে প্ৰশ্ন
সঁজুলিৰ পছন্দ সলনি কৰিব পৰা কনফিগাৰেচন আৰু বাণিজ্যিক প্ৰশ্নৰ উত্তৰ।
কাটি লোৱা দৈৰ্ঘ্য সলনি কৰিলে প্ৰফাইল সলনি নহয়। আন এটা প্ৰস্থ, ৰিব বা ছিমৰ নিজৰ অংকনৰ বিপৰীতে এটা সঁজুলি আৰু বিন্যাস পৰ্যালোচনাৰ প্ৰয়োজন।
দৈৰ্ঘ্য আৰু আলেখ্যন পৰিবৰ্তন তুলনা কৰকবিএমএছে স্থান উৎপাদনৰ বাবে ২০ ফুট বা ৪০ ফুট পাত্ৰত কনফিগাৰ কৰা ষ্টেণ্ডিং-চিম লাইন প্ৰদান কৰে। সেই বিন্যাস এটা স্থিৰ-কৰ্মশালা লাইনৰ পৰা পৃথকে নিৰ্ব্বাচন কৰক, উপযুক্ত অভিগম, শক্তি, ক্ৰু, বতৰ সুৰক্ষা আৰু দীঘল-পেনেল গ্ৰহণৰ সৈতে।
উৎপাদনৰ স্থান তুলনা কৰকYX65 তুলনাত ০.৪–০.৮০ মিলিমিটাৰত ৰঙীন তীখা আৰু ০.৮–১.২ মিলিমিটাৰত Al-Mg-Mn এলুমিনিয়াম সামৰি লোৱা হৈছে। ষ্টীলৰ উৎপাদন গ্ৰেড বা এলুমিনিয়াম মিশ্ৰণ আৰু টেম্পাৰ, আৱৰণ আৰু ফিডৰ প্ৰস্থ নিৰ্বাচিত প্ৰফাইল আৰু সঁজুলিৰ সৈতে মিলাওক; কেৱল একে ধৰণৰ বেধেই যথেষ্ট নহয়।
কইল ইনপুটসমূহ পৰ্যালোচনা কৰকবিএমএছে টেপাৰ ক্ষমতাৰ সৈতে স্বয়ংক্ৰিয় আকাৰ সলনি কৰা বক্ৰ সঁজুলি আৰু স্বয়ংক্ৰিয় টেপাৰ-শ্বীট স্লিটিং সঁজুলি যোগান ধৰে। এইবোৰ নিৰ্বাচিত প্ৰক্ৰিয়া সংৰূপসমূহ: এটা কাটি-দৈৰ্ঘ্য পৰিবৰ্তনে বক্ৰতা বা টেপাৰ সৃষ্টি কৰিব নোৱাৰে। চূড়ান্ত জ্যামিতি, ছিমৰ বিৱৰণ আৰু প্ৰয়োজনীয় ফৰ্মিং, স্লিটিং, কাৰ্ভিং আৰু ৰিচিভিং আন্তঃপৃষ্ঠসমূহ ব্ৰিফত অন্তৰ্ভুক্ত কৰক।
বিশেষ জ্যামিতিৰ পৰ্যালোচনা কৰকনহয়, যন্ত্ৰপাতি অনুকূলতা নথিপত্ৰসমূহে সঁজুলিসমূহক সম্বোধন কৰে। ছাদৰ বতাহ আৰু পানীৰ কাৰ্য্যক্ষমতাৰ বাবে নিৰ্দিষ্ট ছাদৰ সমাবেশ আৰু প্ৰকল্পৰ বাবে প্ৰমাণৰ প্ৰয়োজন।
দায়িত্ব হস্তান্তৰ কৰা চাওকপ্ৰতিটো উদ্ধৃতিলৈ একে পেনেল অংকন, কইল ডাটা, কাট তালিকা আৰু গন্তব্যস্থান আনিব। সঁজুলি, সহায়ক পৰিচালনা, গ্ৰহণযোগ্যতা, নথিপত্ৰ আৰু বিক্ৰীৰ পিছৰ দায়িত্ব একে ভিত্তিত তুলনা কৰা।
যোগান আৰু হেণ্ডঅভাৰৰ পৰিসৰ পৰীক্ষা কৰকবিএমএছৰ সৈতে আপোনাৰ ছাদৰ পেনেল উৎপাদনৰ পৰিকল্পনা কৰক
আপোনাৰ পেনেল অংকন, কইল স্পেচিফিকেশন আৰু এটা প্ৰতিনিধি কাট তালিকা আলোচনালৈ আনিব। এইবোৰে একেলগে ছাদৰ পেনেল ৰোল ফৰ্মিং মেচিন, সমৰ্থনকাৰী সঁজুলি আৰু তুলনা কৰিবলৈ গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তাসমূহ সংজ্ঞায়িত কৰে।
আপোনাৰ উৎপাদনৰ প্ৰয়োজনীয়তাৰ বিষয়ে আলোচনা কৰকআপোনাৰ প্ৰডাকচন ব্ৰিফ প্ৰস্তুত কৰক
- লক্ষ্য পেনেল আৰু সংযোগ অংকন
- কইলৰ গ্ৰেড, বেধ, শক্তিৰ ভিত্তি, আৱৰণ আৰু প্ৰস্থ
- সাধাৰণ কাটি লোৱা তালিকা, পৰিমাণ আৰু অৱস্থান কৰা বৈশিষ্ট্যসমূহ
- আটাইতকৈ দীঘলীয়া পেনেল, কৰ্মশালা আৰু প্ৰেৰণৰ অৱস্থা
- গন্তব্য দেশ আৰু প্ৰয়োজনীয় প্ৰকল্পৰ নথিপত্ৰ