


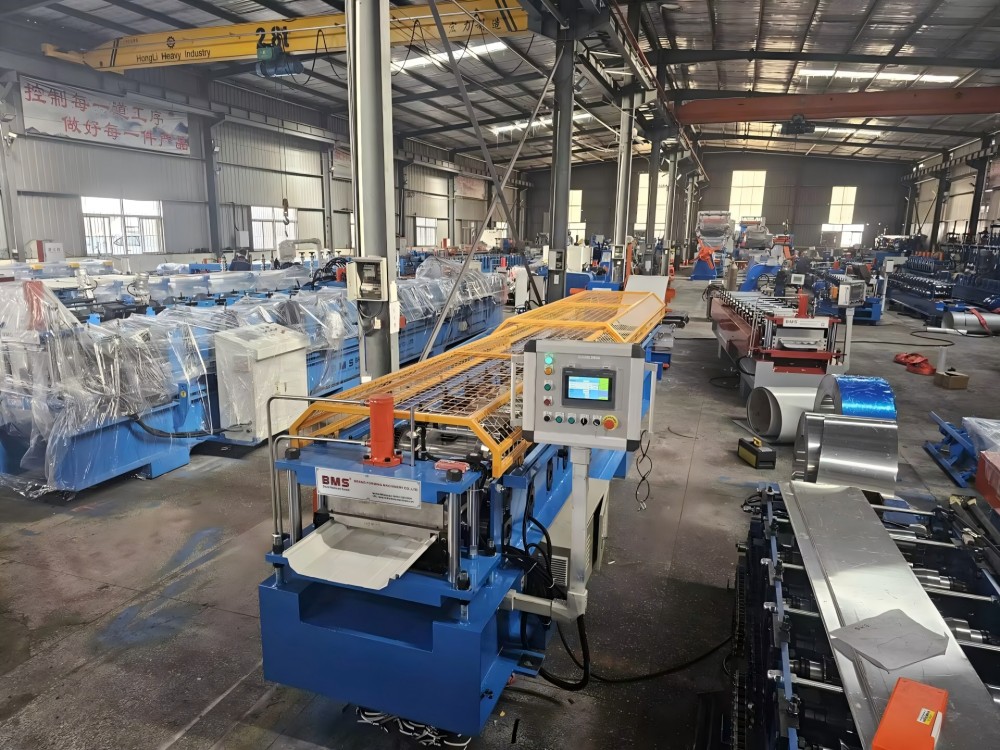
বিএমএস · ইন-প্ল্যান্ট রুফ প্যানেল উত্পাদন
শিল্প ছাদ এবং বাণিজ্যিক ছাদ রোল ফর্মিং মেশিন
আপনার প্রোফাইল, কুণ্ডলী এবং কাটা তালিকার চারপাশে নির্মিত ছাদ প্যানেল উত্পাদন।
আপনি বিক্রি করা ছাদের প্যানেলের চারপাশে একটি নির্দিষ্ট-ওয়ার্কশপ লাইনের পরিকল্পনা করুন: এর প্রোফাইল, প্রকৃত কয়েল এবং অর্ডারের দৈর্ঘ্য। স্ট্যান্ডিং-সিম, লুকানো-ফিক্স এবং ইন্ডাস্ট্রিয়াল ট্র্যাপিজয়েডাল প্যানেল রুটগুলির তুলনা করুন, তারপরে আপনার কাট তালিকায় ফর্মিং, প্রোফাইল শিয়ারিং এবং গ্রহণ করুন।
আপনার ছাদের প্যানেল প্রোফাইল দিয়ে শুরু করুন
ইন্ডাস্ট্রিয়াল রুফ-প্যানেল অর্ডার ট্র্যাপিজয়েডাল বা ঢেউতোলা শীট, যান্ত্রিকভাবে সিমযুক্ত প্যানেল, বা গোপন-ফিক্স প্রোফাইলের জন্য কল করতে পারে। প্যানেল অঙ্কন এবং সংযোগ পদ্ধতি দিয়ে শুরু করুন; প্রতিটি পরিবারের নিজস্ব গঠন এবং কাটিং কনফিগারেশন প্রয়োজন।
একটি স্থায়ী সীম রোল গঠনকারী মেশিন অবশ্যই প্যানেলের পাঁজর, সঙ্গমের প্রান্ত এবং সমাপ্ত মাত্রার সাথে মেলে। নীচের মেশিন এবং বিভাগের চিত্রগুলি এই প্রোফাইল পরিবারকে দেখায়৷
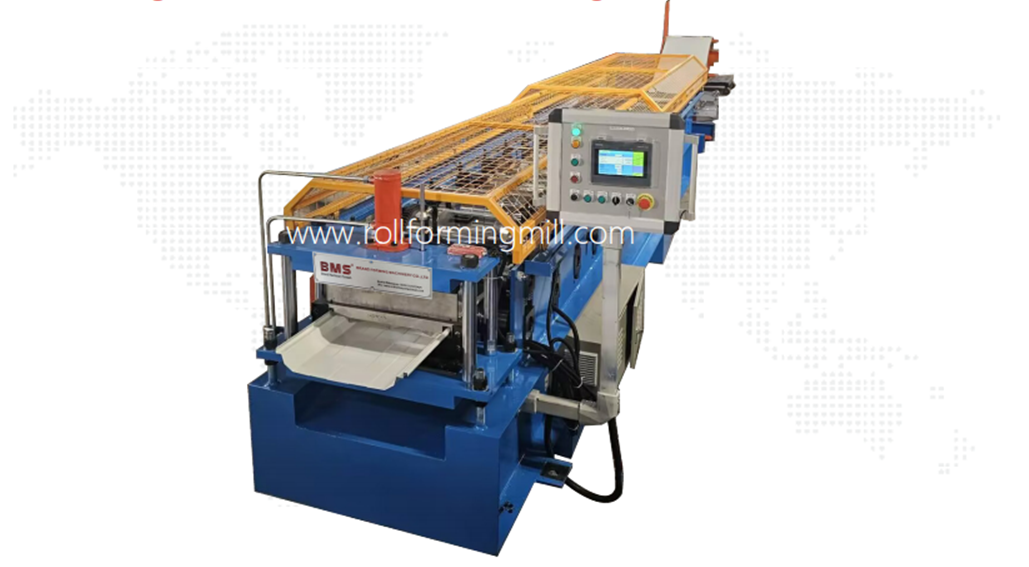
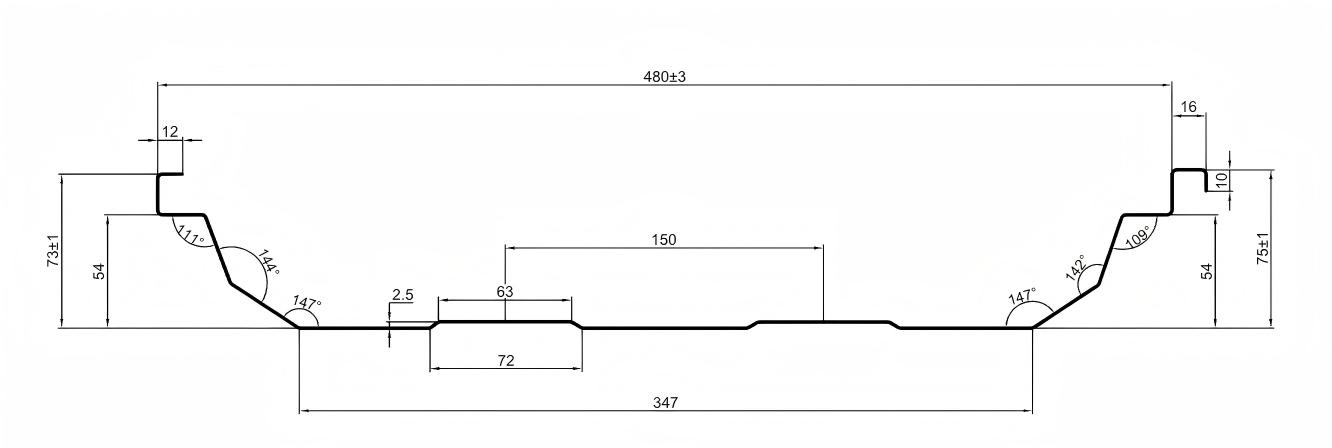
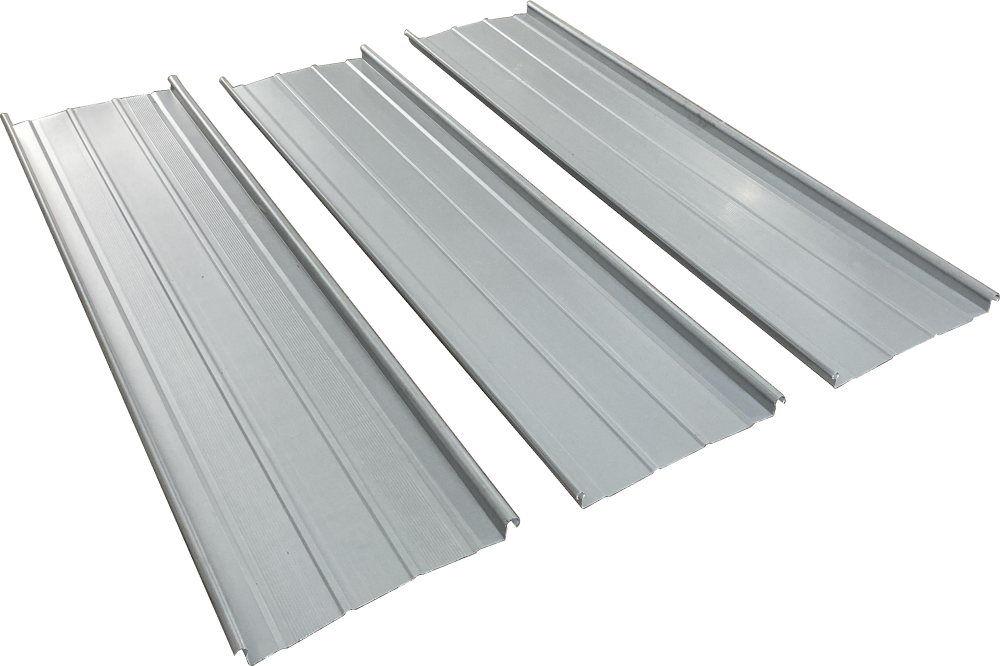
তিনটি প্রস্থ, তিনটি পরিমাপ
প্রয়োজনীয় পরিমাপ বিন্দুতে সহনশীলতা সহ পাঁজর, সঙ্গমের প্রান্ত এবং প্যানেলের মুখ সনাক্ত করতে একটি মাত্রাযুক্ত অঙ্কন ব্যবহার করুন।
ফিড প্রস্থ
ফ্ল্যাট স্ট্রিপ মেশিনে প্রবেশ করছে। পাঁজর এবং সংযোগকারী প্রান্ত দ্বারা গৃহীত উপাদানের জন্য অনুমতি দিন; ফিড প্রস্থ ছাদ কভারেজ নয়।
সামগ্রিক প্রস্থ সমাপ্ত
একটি গঠিত প্যানেলের বাইরের প্রান্ত থেকে বাইরের প্রান্ত, এর সংযোগকারী জ্যামিতি সহ। অঙ্কন এর নির্দিষ্ট পরিমাপ পয়েন্ট ব্যবহার করুন.
কভার প্রস্থ
নির্দিষ্ট সংযোগ তৈরি হওয়ার পরে প্রতিবেশী প্যানেলের সমতুল্য পয়েন্টগুলির মধ্যে ইনস্টল করা প্রস্থের পুনরাবৃত্তি।
কাট দৈর্ঘ্য পরিবর্তন একই বিভাগ রাখে। একটি ভিন্ন পাঁজর, প্রান্ত বা প্যানেলের প্রস্থের নিজস্ব টুলিং এবং মিলনের অংশ পর্যালোচনা প্রয়োজন।
দৈর্ঘ্য পরিবর্তন বা বিভাগ পরিবর্তন?
- দৈর্ঘ্য বা পরিমাণ পরিবর্তন
- অনুমোদিত বিভাগ এবং উপাদান রাখুন. কাট ফ্রিকোয়েন্সি, দৈর্ঘ্য নিয়ন্ত্রণ, প্রাপ্তি এবং প্যাক পরিমাণ পুনরায় দেখুন।
- পাঁজর, প্রান্ত বা প্যানেলের প্রস্থ পরিবর্তন
- পর্যালোচনা রোল টুলিং, গাইড, কাটার আকৃতি এবং মিলন অংশ। একটি কাট-দৈর্ঘ্য সেটিং অন্য ক্রস-সেকশন তৈরি করতে পারে না।
- ছিদ্র বা খাঁজগুলি
- প্যানেলের সাথে বৈশিষ্ট্যের আকৃতি এবং এর অবস্থান ডেটাম সংজ্ঞায়িত করুন। এটি অপারেশন, সরঞ্জাম এবং নিয়ন্ত্রণ প্রয়োজনীয়তা পরিবর্তন করে।
- উপাদান বা আবরণ পরিবর্তন
- প্রকৃত কয়েল ডেটা এবং একটি প্রতিনিধি নমুনা দিয়ে গঠন, কাটা এবং পৃষ্ঠের প্রয়োজনীয়তা পুনর্মূল্যায়ন করুন।
প্রথম পর্যালোচনাতে বেধ, গ্রেড, ফলন এবং প্রসার্য ডেটা, আবরণ এবং ফিড প্রস্থ অন্তর্ভুক্ত করুন। বিভিন্ন কয়েল অবস্থার সাথে একটি মিলিত প্রোফাইল একটি ভিন্ন গঠন বা কাটিয়া মূল্যায়ন প্রয়োজন হতে পারে।
প্রোফাইল সিস্টেম আমরা গঠন করি
BMS নিম্নলিখিত শৈলীতে Al-Mg-Mn অ্যালুমিনিয়াম এবং ইস্পাত প্রোফাইলের জন্য টুলিং সরবরাহ করে। বিভাগ, ক্লিপ ইন্টারফেস এবং ক্লোজিং পদ্ধতিকে প্রকল্পের অঙ্কনের সাথে মিলিয়ে নিন।
- কালজিপ
- লিসাঘট
- BEMO
- কিংস্প্যান
- চেরং জি
- এলসিপি
- এনটিএম এসএসএইচ মাল্টিপ্রো
- জামিল
একটি শৈলী রেফারেন্স বিকাশের প্রোফাইল সনাক্ত করে; নির্বাচিত ছাদ সমাবেশ এখনও তার নিজস্ব সংযোগ এবং কর্মক্ষমতা প্রমাণ প্রয়োজন.
প্যানেল সংযোগের পরিকল্পনা করুন
গঠিত প্রান্ত, প্রতিবেশী প্যানেল, ক্লিপ এবং ক্লোজিং পদ্ধতি একসাথে মাপসই করা আবশ্যক। শুধুমাত্র একটি seam নাম একটি সামঞ্জস্য পরীক্ষা নয়.
সম্পূর্ণ সংযোগ মিলান
নির্দিষ্ট ক্লিপ, ফাস্টেনার এবং সমর্থন বিশদ সহ উভয় প্যানেল প্রান্ত পর্যালোচনা করুন। অঙ্কন এবং মিলন অংশ একই সংশোধন এ রাখুন; একটি আলগা প্যানেল সম্পূর্ণ জয়েন্ট দেখায় না।
জয়েন্ট বন্ধ কিভাবে সনাক্ত
স্ন্যাপ সংযোগ এবং যান্ত্রিকভাবে বন্ধ seams বিভিন্ন জ্যামিতি এবং ইনস্টলেশন প্রক্রিয়া ব্যবহার করে। যেখানে যান্ত্রিক ক্লোজিং প্রয়োজন, সেই সিস্টেমের সাথে টুল এবং পদ্ধতির মিল করুন এবং একটি প্রতিনিধি যোগদানের নমুনা পরীক্ষা করুন।
গঠন এবং ইনস্টলেশন পৃথক রাখুন
রোল সাবেক প্যানেল তোলে; ইনস্টলেশন সরঞ্জাম ছাদ-সিস্টেম নির্দেশাবলীর অধীনে এটিকে সংযুক্ত করে বা বন্ধ করে। সম্পূর্ণ ছাদ সমাবেশের জন্য বায়ু এবং জলের কর্মক্ষমতা মূল্যায়ন করা হয়।
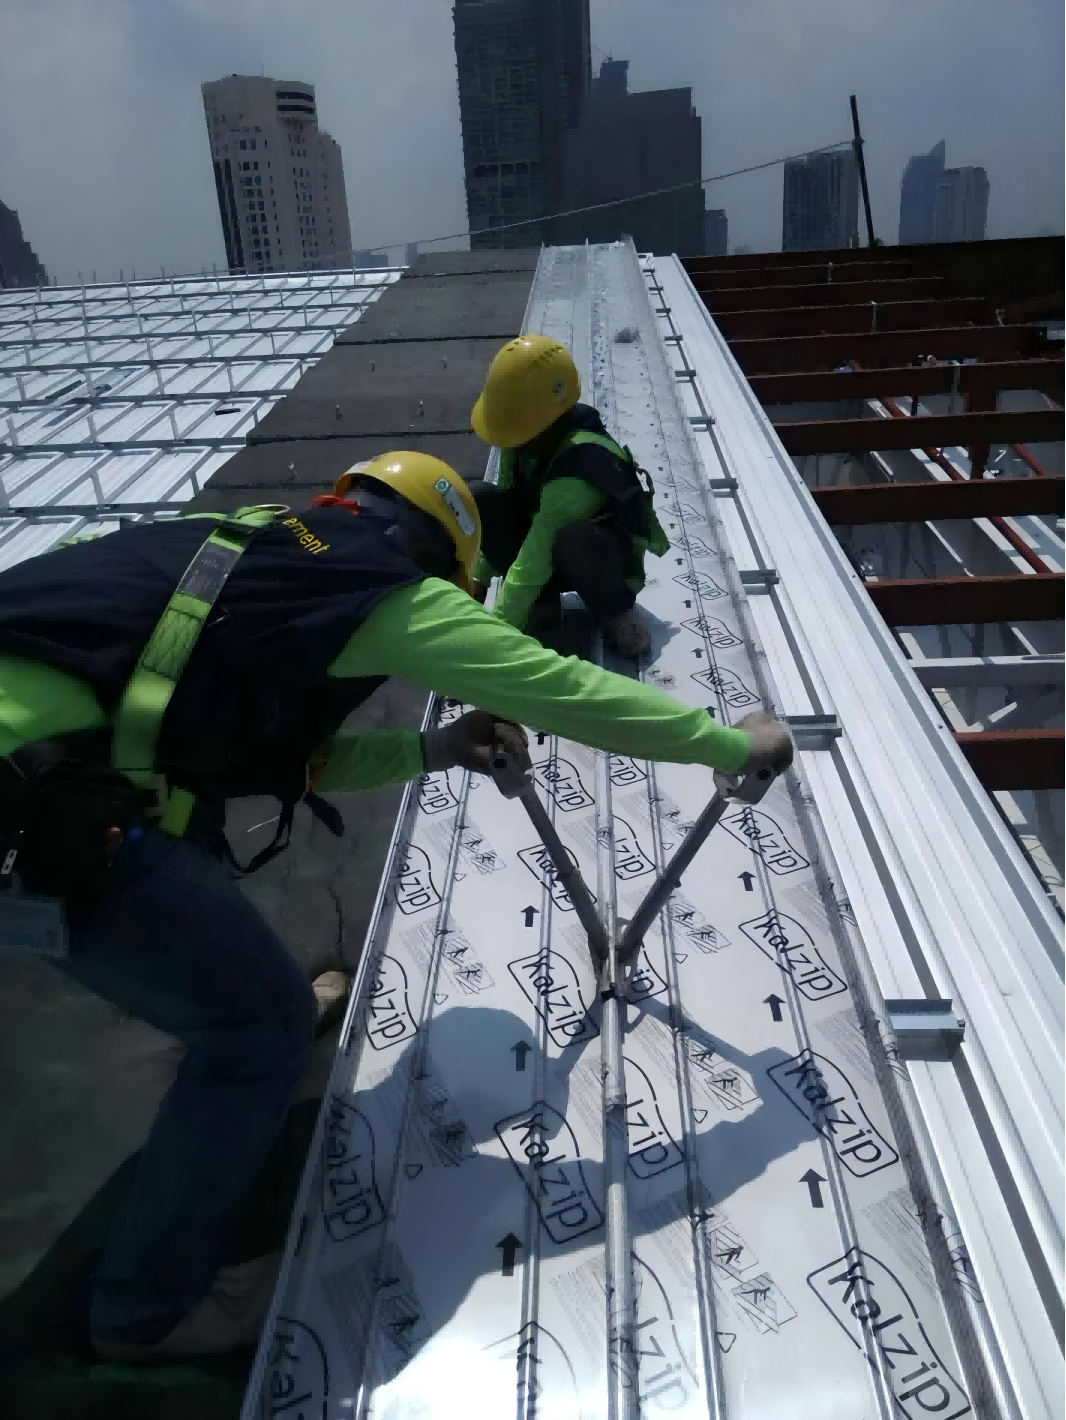
ইনস্টলেশন সরঞ্জাম নির্বাচন করতে seam বিস্তারিত, উপাদান এবং নির্দিষ্ট বন্ধ প্রক্রিয়া ব্যবহার করুন.
BMS ছাদ-সীমার নির্বাচন নির্দেশিকা430 রুফ সিমার: দুই-রোল বা তিন-রোল
BMS দুই-রোল এবং তিন-রোল 430 সীমার সরবরাহ করে। উভয়ই 220 V একক-ফেজ শক্তি, একটি 2.2 কিলোওয়াট মোটর, 0.6-1.6 মিমি বিবৃত ক্লোজিং-থিকনেস রেঞ্জ এবং 16-22 মি/মিনিট বন্ধ করার গতি ব্যবহার করে।
থ্রি-রোল 430 সিমার
370 × 330 × 550 মিমি · 26 কেজি।
টু-রোল 430 সিমার
210 × 280 × 380 মিমি · 15 কেজি।
টুলের রোলার এবং ক্লোজিং সিকোয়েন্সকে নির্দিষ্ট সীম, অ্যালয়, লেপ এবং উপাদানের বেধের সাথে মিলিয়ে নিন। এগুলি হল ইনস্টলেশন-টুল স্পেসিফিকেশন, রোল সাবেকের গঠন গতি থেকে আলাদা।
আপনার উত্পাদন রুট চয়ন করুন
কারখানা সরবরাহ কাজ করে যখন ওয়ার্কশপ প্রকৃত অর্ডার গঠন, গ্রহণ এবং প্রেরণ করতে পারে। লং-প্যানেল লজিস্টিকস বা কদাচিৎ চাহিদা অন্য রুটকে আরও ব্যবহারিক করে তুলতে পারে।
একই ক্রম
ইন-প্লান্ট উত্পাদন পুনরাবৃত্ত লক্ষ্য বিভাগ, কর্মশালার সংস্থান এবং উত্পাদন সময়সূচীর নিয়ন্ত্রণ তুলনা করুন।
কুণ্ডলী জায়, প্রাপ্তি, প্যাকিং এবং পরিবহন অর্ডারকৃত দৈর্ঘ্য সমর্থন করতে হবে।
কর্মশালা থেকে লোডিং পর্যন্ত প্যানেল অনুসরণ করে এমন একটি লেআউটের সাথে আপনার দৈর্ঘ্যের বন্টন এবং চাহিদার ফ্রিকোয়েন্সি তুলনা করুন।
ক্রয় করা প্যানেল কম-ফ্রিকোয়েন্সি কাজ বা অর্ডার যা উত্সর্গীকৃত গঠন এবং পরিচালনার ন্যায্যতা দেয় না।
সরবরাহকারীর প্রোফাইল এবং উপাদানের সুযোগ, সীসা সময়, বিতরণ সীমা এবং পরিচালনার সময় ক্ষতির ঝুঁকি পরীক্ষা করুন।
একই বিভাগ, কুণ্ডলী, পরিমাণ এবং প্রসবের তারিখের জন্য একটি বিতরণ-প্যানেল উদ্ধৃতি পান।
ভাড়া বা সাইট গঠন সাইট উত্পাদন দীর্ঘ-প্যানেল পরিবহন সীমাবদ্ধতা হ্রাস করতে পারে যখন সরঞ্জাম এবং অবস্থান উপযুক্ত হয়।
মেশিনের প্রাপ্যতা, সাইট অ্যাক্সেস, ইউটিলিটি, ক্রু, স্থান গ্রহণ এবং আবহাওয়ার অবস্থার মূল্যায়ন করুন।
একটি চিহ্নিত মেশিন কনফিগারেশন এবং সাইটের প্রকৃত কাজের অবস্থার ভিত্তিতে তুলনা করুন।
ডিসপ্যাচের সাথে ব্যালেন্স ডিমান্ড
একটি কারখানা স্থায়ী সীম রোল সাবেক স্যুট প্রোফাইল কাজ পুনরাবৃত্তি যখন কুণ্ডলী স্টক, শ্রম, সময়সূচী এবং প্রেরণ সম্পদ আদেশ সমর্থন. দীর্ঘ প্যানেল এখনও উপযুক্ত স্থান, সুরক্ষা এবং পরিবহন প্রয়োজন.
সাইট গঠনের উপযোগী কেনা প্যানেল এবং সরঞ্জামগুলি উদ্ভিদের মধ্যে উৎপাদনের পরিপূরক হতে পারে। প্রকৃত অর্ডার মিশ্রণের জন্য খরচ এবং রসদ তুলনা করুন; কোনো সার্বজনীন ভলিউম বা পেব্যাক থ্রেশহোল্ড নেই।
সাইট উৎপাদনের জন্য একটি BMS কনফিগারেশন
BMS মোবাইল রোল-ফর্মিং কারখানা হিসাবে 20 ফুট বা 40 ফুট পাত্রে স্থায়ী-সীম লাইনগুলি কনফিগার করতে পারে। খুব দীর্ঘ ছাদ রান বা জটিল জ্যামিতির জন্য, ইনস্টলেশন এলাকার কাছাকাছি উত্পাদন সমাপ্ত-প্যানেল পরিবহন এবং পুনরাবৃত্তি হ্যান্ডলিং কমাতে পারে।
ফ্যাক্টরি বিকল্পের সাথে কন্টেইনার লেআউট, অ্যাক্সেস, পাওয়ার সাপ্লাই, ক্রু এবং রিসিভিং রুট তুলনা করুন। ইনস্টলেশনের সাথে উত্পাদন সমন্বয়; এই পৃষ্ঠায় চিত্রিত ওয়ার্কশপ মেশিনটি একটি পৃথক কনফিগারেশন।
বিএমএস কন্টেইনার-ভিত্তিক ছাদ-প্যানেল উত্পাদন অন্বেষণ করুনধারক-ভিত্তিক কনফিগারেশন
আপনার কাট তালিকাকে একটি উৎপাদন পরিকল্পনায় পরিণত করুন
কাটা তালিকার বিপরীতে একটি স্থায়ী সীম প্যানেল মেশিন নির্দিষ্ট করুন: প্যানেল এবং উপাদান সংশোধন, সমাপ্ত দৈর্ঘ্য, পরিমাণ এবং যেকোনো অবস্থান বৈশিষ্ট্য। সমান মোট মিটার মানে খুব ভিন্ন কাটিং এবং হ্যান্ডলিং কাজ হতে পারে।
01
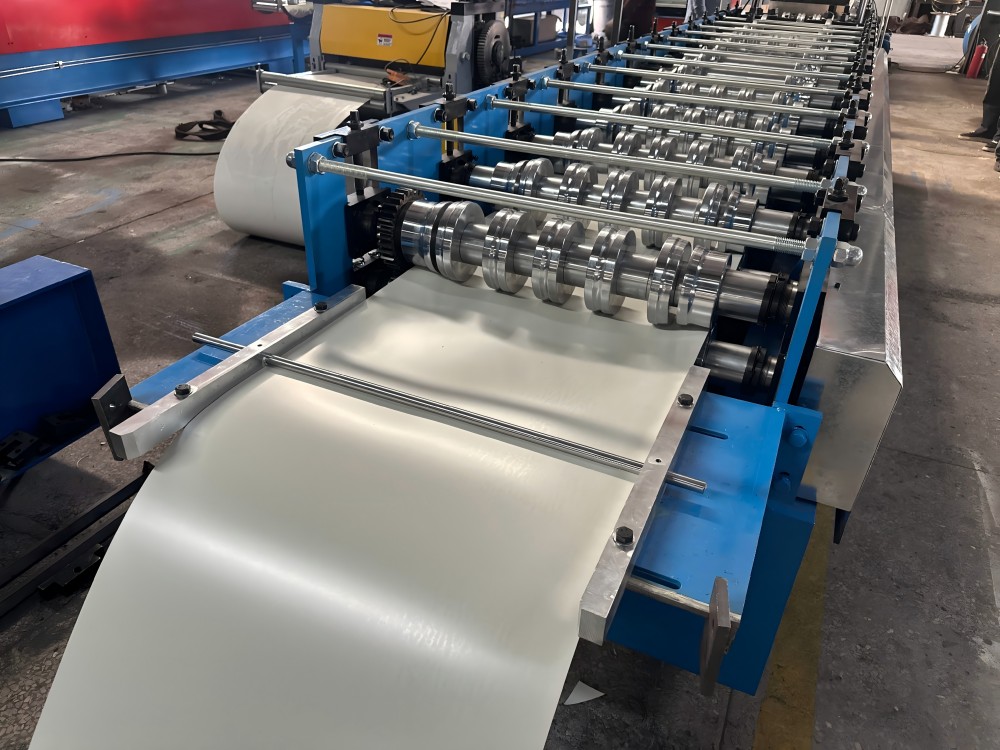
খাওয়ানো
লাইনে নির্দিষ্ট স্ট্রিপ গাইড করুন। ফিড প্রস্থ, এন্ট্রি গাইড এবং কয়েল পে-অফ উপাদান এবং প্যানেল অঙ্কন ম্যাচ.
02
বৈশিষ্ট্য প্রয়োজনীয়তা
যদি অর্ডারের জন্য গর্ত বা খাঁজের প্রয়োজন হয়, তাদের আকৃতি, ব্যবধান এবং শেষ বা বৈশিষ্ট্য ডেটাম উল্লেখ করুন। নির্বাচিত টুলিং, অপারেশন অবস্থান এবং নিয়ন্ত্রণগুলি অবশ্যই সেই প্রয়োজনীয়তাগুলিকে সমর্থন করবে৷
03
গঠন এবং প্রোফাইল শিয়ারিং
রোলস বিভাগ তৈরি করে; একটি হাইড্রোলিক প্রোফাইল শিয়ার (পোস্ট-কাট) এটিকে দৈর্ঘ্যে কাটে। এর ব্লেড জ্যামিতিটি কাটার সময় দাঁড়িয়ে থাকা প্রান্তগুলিকে সমর্থন করার জন্য গঠিত প্রোফাইল অনুসরণ করে, তাদের পতন রোধ করতে সহায়তা করে। নির্বাচিত কয়েলে কাটা পরীক্ষা করুন এবং কোন অপারেশনগুলি লাইন বন্ধ করে তা সনাক্ত করুন।
অপারেশনে একটি BMS YX65-430 লাইন দেখুন
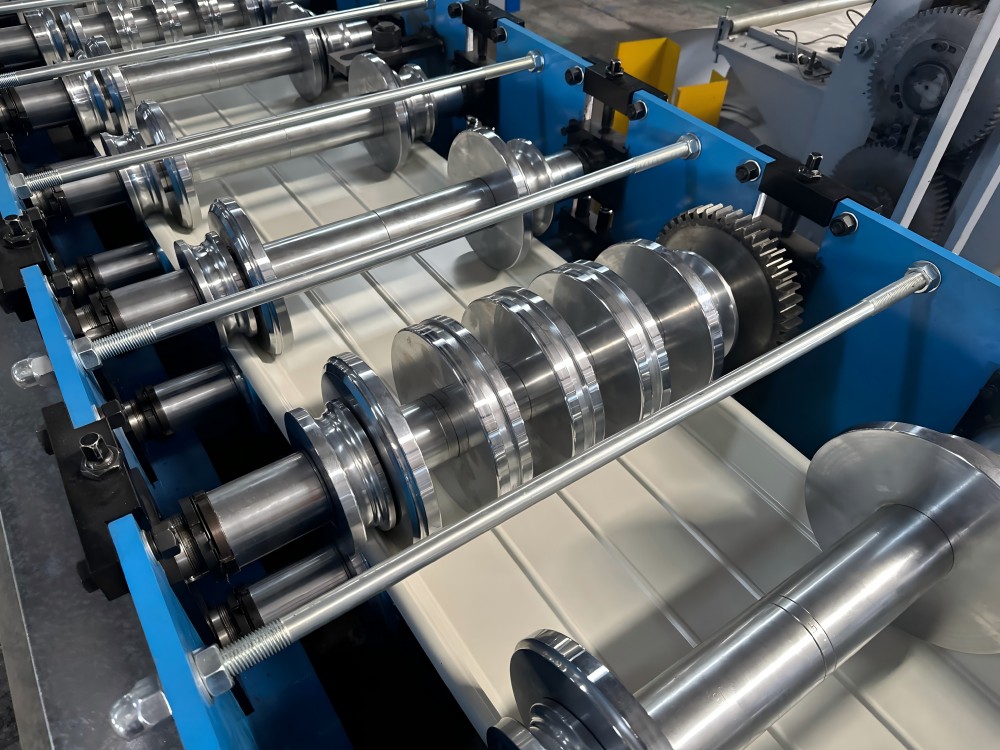
ফিডিং গাইডের মাধ্যমে স্ট্রিপটি অনুসরণ করুন, রোলার তৈরি করুন এবং আউটলেট কাটিয়া এলাকা। এই YX65-430 কনফিগারেশন দেখায় কিভাবে প্যানেল লাইন বরাবর আকার নেয়।
দেখানো মেশিনটি YX65-430 প্রোফাইল গঠন করে। আপনার প্যানেলের জন্য প্রয়োজনীয় জ্যামিতি এবং অপারেশনগুলির সাথে এর প্রক্রিয়া বিন্যাসের তুলনা করুন।
প্রতিটি অর্ডার লাইন ট্রেসযোগ্য রাখুন
ড্রয়িং রিভিশন · কয়েল রেফারেন্স · সমাপ্ত দৈর্ঘ্য · পরিমাণ · বৈশিষ্ট্য অঙ্কন এবং ডেটাম · ব্যাচ বা প্যাক মার্ক।
তাদের নিজস্ব লাইনে বিভিন্ন দৈর্ঘ্য বা বৈশিষ্ট্য পৃথক করুন। অনেক ছোট টুকরা কাটা এবং হ্যান্ডলিং ঘটনা যোগ করুন; দীর্ঘ প্যানেল সীমিত অপারেশন গ্রহণ, পরিদর্শন বা প্যাকিং করতে পারেন.
কাজের পরিকল্পনা করুন, তারপর প্যানেলটি পরীক্ষা করুন
প্রতিটি পরিবর্তন টুলিং, সময়সূচী বা পরিচালনাকে প্রভাবিত করে। উত্পাদনের আগে ম্যাচিং পরিদর্শন প্রয়োজনীয়তা সেট করুন।
প্রোফাইল এবং উপাদান সংশোধন
অঙ্কন সংশোধন এবং কুণ্ডলী অবস্থার সাথে রোল, গাইড এবং কাটার মিলান।
ফলস্বরূপ বিভাগের পরিচয়, সমালোচনামূলক মাত্রা এবং পৃষ্ঠের সমাপ্তি যাচাই করুন।
দৈর্ঘ্য, পরিমাণ এবং ব্যাচ ক্রম
প্রতিটি অর্ডার লাইনের জন্য প্রাপ্তির ব্যবস্থা এবং প্যাক চিহ্ন সহ কাটিয়া ফ্রিকোয়েন্সি এবং ব্যাচ ক্রম সেট করুন।
গৃহীত প্যানেলের দৈর্ঘ্য এবং পরিমাণ একই কাট তালিকার সাথে সমন্বয় করুন।
গর্ত/খাঁজ এবং অবস্থানের তথ্য
ফিচার টুলিং, অপারেশন অর্ডার, কন্ট্রোল এবং কাটা প্রান্তের সাপেক্ষে অবস্থান উল্লেখ করুন।
একই নির্দিষ্ট ডেটাম থেকে গর্ত বা খাঁজের আকৃতি এবং অবস্থান পরিমাপ করুন।
বক্রতা বা পরিবর্তন প্রস্থ
চূড়ান্ত দৈর্ঘ্যের দিক থেকে আকৃতি এবং যে কোনো প্রস্থের বৈচিত্র সংজ্ঞায়িত করুন যাতে প্রক্রিয়া মূল্যায়ন উপযুক্ত ইনফিড এবং আউটফিড ইন্টারফেস অন্তর্ভুক্ত করে।
একটি প্রতিনিধি নমুনায় ফলাফল জ্যামিতি এবং সংযোগ ফিট মূল্যায়ন.
বাঁকা এবং টেপারড প্যানেলের জন্য প্রক্রিয়া তৈরি করুন
BMS টেপার ক্ষমতা এবং স্বয়ংক্রিয় টেপারড-শীট স্লিটিং সরঞ্জাম সহ স্বয়ংক্রিয় আকার-পরিবর্তনকারী কার্ভিং সরঞ্জাম সরবরাহ করে। কার্ভিং দৈর্ঘ্যের দিকে আকৃতি পরিবর্তন করে; টেপারিং উন্নত প্রস্থ পরিবর্তন করে। একটি কাট-দৈর্ঘ্য সেটিং উভয় জ্যামিতি তৈরি করতে পারে না।
YX65-230/600 কার্ভিং মেশিন
230-600 মিমি সামঞ্জস্যযোগ্য প্রক্রিয়াকরণ পরিসীমা; 0.8-1.2 মিমি অ্যালুমিনিয়াম; 18 মি/মিনিট; 2.2 কিলোওয়াট।
স্বয়ংক্রিয় টেপারড-শীট স্লিটার
1,300 মিমি পর্যন্ত ; প্রসেসিং প্রস্থ Al-Mg-Mn 0.76–1.2 মিমি বা রঙিন ইস্পাত 0.3–0.7 মিমি; 18 মি/মিনিট
কার্ভিং এবং টেপার অপারেশন মেলে
YX65-230/600 কার্ভিং মেশিন হার্ড-ক্রোম প্লেটিং সহ হিট-ট্রিটেড Cr15 রোলার ব্যবহার করে। টেপারড-শীট স্লিটারের 1 মিটারের উপরে 150 মিমি পর্যন্ত একটি বিবৃত প্রস্থ পরিবর্তন রয়েছে।
সমাপ্ত বক্রতা বা টেপার, স্ট্রিপ-ডেভেলপমেন্ট অঙ্কন, সীমের প্রয়োজনীয়তা এবং জয়েনড-নমুনা চেকগুলি সংজ্ঞায়িত করুন। সেই জ্যামিতির চারপাশে স্লিটিং, গঠন, কার্ভিং এবং রিসিভিং ইন্টারফেস সমন্বয় করুন; নির্বাচিত সরঞ্জাম প্যাকেজ প্রক্রিয়া ক্রম নির্ধারণ করে।
আপনার প্যানেল প্রোফাইলের সাথে কুণ্ডলী মেলান
BMS YX65 কনফিগারেশন রঙ ইস্পাত এবং Al-Mg-Mn অ্যালুমিনিয়াম গঠন করে। উপাদান, বেধ, ফলন গ্রেড এবং বিভাগ একসাথে নির্বাচন করুন, তারপর প্রয়োজনীয় জ্যামিতি এবং সমাপ্তির বিপরীতে প্রতিনিধি কয়েলের নমুনাগুলি মূল্যায়ন করুন।

কয়েলের বৈশিষ্ট্যগুলি কীভাবে লাইনকে প্রভাবিত করে
- গ্রেড, বেধ এবং শক্তি
- গ্রেড এবং শক্তি গঠন এবং স্প্রিংব্যাককে প্রভাবিত করে। টার্গেট সেকশন, বেধ এবং ট্রায়াল কয়েলের সাথে আলাদাভাবে ফলন এবং প্রসার্য ডেটা তুলনা করুন।
- আবরণ, পৃষ্ঠ এবং ফিড প্রস্থ
- ধাতব বা পেইন্ট আবরণ, ফিনিস মানদণ্ড এবং সমতল ফিড প্রস্থ উল্লেখ করুন। তারা গাইড, টুলিং যোগাযোগ, কাটা প্রান্ত এবং নমুনা পরিদর্শন প্রভাবিত করে।
- কয়েল লোডিং এবং পে-অফ
- সহায়ক সরঞ্জাম এবং এর চারপাশের ইন্টারফেসের আকার:
- কয়েল ভর এবং ভিতরে/বাইরের ব্যাস
- লোডিং পদ্ধতি এবং পে-অফ প্রয়োজনীয়তা
যখন কুণ্ডলী স্লিটিং প্রয়োজন
প্রয়োজনীয় ফিড স্ট্রিপের চেয়ে চওড়া কয়েলের জন্য, একটি পৃথক স্লিটিং সরবরাহ বা প্রস্তুতির প্রক্রিয়া পরিকল্পনা করুন। গঠন করার আগে প্যানেলের অঙ্কনের সাথে চেরা প্রস্থের সাথে মিল করুন।
যখন উপাদান পরিবর্তন
Al-Mg-Mn অ্যালুমিনিয়াম নীচে দেখানো YX65 উপাদান সুযোগের অংশ। একটি ভিন্ন খাদ বা মেজাজ, তামা, উচ্চ-শক্তির ইস্পাত বা নির্বাচিত কনফিগারেশনের বাইরে একটি বেধের জন্য একটি উপাদান এবং টুলিং পর্যালোচনা প্রয়োজন। অনুরূপ বেধ একা উপযুক্ততা স্থাপন করে না।
| প্যারামিটার | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| প্রযোজ্য উপাদান | রঙিন ইস্পাত (GI/PPGI/PPGL); আল-এমজি-এমএন অ্যালুমিনিয়াম | রঙিন ইস্পাত (GI/PPGI/PPGL); আল-এমজি-এমএন অ্যালুমিনিয়াম | রঙিন ইস্পাত (GI/PPGI/PPGL); আল-এমজি-এমএন অ্যালুমিনিয়াম |
| রঙ-ইস্পাত পুরুত্ব | 0.4-0.80 মিমি | 0.4-0.80 মিমি | 0.4-0.80 মিমি |
| Al-Mg-Mn পুরুত্ব | 0.8-1.2 মিমি | 0.8-1.2 মিমি | 0.8-1.2 মিমি |
| ফলন শক্তি / গ্রেড | ইস্পাত: G300 বা G550; অ্যালুমিনিয়াম: নির্বাচিত খাদ এবং মেজাজ | ইস্পাত: G300 বা G550; অ্যালুমিনিয়াম: নির্বাচিত খাদ এবং মেজাজ | ইস্পাত: G300 বা G550; অ্যালুমিনিয়াম: নির্বাচিত খাদ এবং মেজাজ |
| কভার প্রস্থ | 430 মিমি | 300/400/500/600 মিমি | 418 মিমি |
| ফিড প্রস্থ | নির্বাচিত প্রোফাইল অঙ্কন জন্য স্ট্রিপ প্রস্থ উন্নত | নির্বাচিত প্রোফাইল অঙ্কন জন্য স্ট্রিপ প্রস্থ উন্নত | নির্বাচিত প্রোফাইল অঙ্কন জন্য স্ট্রিপ প্রস্থ উন্নত |
| গঠনের স্পিড | 14 বা 17, কনফিগারেশন দ্বারা | 14 বা 17, কনফিগারেশন দ্বারা | 14 বা 17, কনফিগারেশন দ্বারা |
| গতি | 20-25 মি/মিনিট | 20-25 মি/মিনিট | 18-20 মি/মিনিট |
| মাএ মেশিন | 7.5 কিলোওয়াট, ভিএফডি | 7.5 কিলোওয়াট, ভিএফডি | 7.5 কিলোওয়াট, ভিএফডি |
| যন্ত্রাংশ | হাইড্রোলিক প্রোফাইল শিয়ার; Cr12MoV, তাপ চিকিত্সা | হাইড্রোলিক প্রোফাইল শিয়ার; Cr12MoV, তাপ চিকিত্সা | হাইড্রোলিক প্রোফাইল শিয়ার; Cr12MoV, তাপ চিকিত্সা |
| তৈরির | H400 বা H450, কনফিগারেশন দ্বারা | H400 বা H450, কনফিগারেশন দ্বারা | H400 বা H450, কনফিগারেশন দ্বারা |
| তৈরির | টেপার ক্ষমতা সহ কার্ভিং মেশিন; tapered-শীট স্লিটার; উপযুক্ত ছাদ সিমার | টেপার ক্ষমতা সহ কার্ভিং মেশিন; tapered-শীট স্লিটার; উপযুক্ত ছাদ সিমার | টেপার ক্ষমতা সহ কার্ভিং মেশিন; tapered-শীট স্লিটার; উপযুক্ত ছাদ সিমার |
ছোট পর্দায় অনুভূমিকভাবে তুলনা স্ক্রোল করুন। কভার প্রস্থ হল প্রোফাইল পছন্দ, ফিড-স্ট্রিপ প্রস্থ নয় বা একটি প্রতিশ্রুতি যে একটি টুলিং সেট প্রতিটি বিভাগ তৈরি করে। কনফিগারেশন হিসাবে 14- বা 17-স্টেশন লেআউট, ফ্রেম এবং মিলিত সরঞ্জাম নির্বাচন করুন। 7.5 kW মোটর রেটিং মোট লাইন বৈদ্যুতিক চাহিদা থেকে পৃথক.
আপনি যে অর্ডারগুলি চালান তাতে আউটপুট পরিমাপ করুন
উৎপাদন মূল্যায়ন করার জন্য সম্মত ব্যাচ সময়ের উপর গৃহীত আউটপুট ব্যবহার করুন। YX65-430 এবং YX65-300/400/500/600 কনফিগারেশনের গঠন-গতি স্পেসিফিকেশন 20-25 m/min; YX65-418 হল 18-20 মি/মিনিট। এটি প্রতি ঘন্টায় স্বীকৃত প্যানেল নয়, আন্দোলন গঠনের বর্ণনা দেয়।
স্টার্ট এবং ফিনিশ সেট করুন
অঙ্কন, কয়েল, কনফিগারেশন, কাট তালিকা এবং ব্যাচের আকার সনাক্ত করুন। টাইমিং কয়েল/সেট-আপের কাজ দিয়ে শুরু হয় নাকি প্রথম প্রোডাকশন প্যানেল দিয়ে শুরু হয় এবং এটি কাটা, পরিদর্শন বা প্যাক হ্যান্ডওভারে শেষ হয় কিনা সম্মত হন।
প্রতিটি তুলনার জন্য একই সীমানা ব্যবহার করুন। অতিবাহিত ব্যাচের সময় থেকে আলাদাভাবে গঠনের সময় রেকর্ড করুন।
রেকর্ড স্টপ এবং ওভারল্যাপিং কাজ
লগ কাটা/পাঞ্চিং স্টপ, কয়েল পরিবর্তন, সেটিংস, ত্রুটি এবং প্রাপ্তি বা প্যাকিংয়ের জন্য অপেক্ষা করা। রেকর্ড প্রকৃত ঘটনা শুরু এবং শেষ সময়; কিছু পরিদর্শন এবং হ্যান্ডলিং উত্পাদন ওভারল্যাপ করতে পারে।
ব্যাচের জন্য একটি অতিবাহিত সময়ের রেকর্ড রাখুন। ওভারল্যাপিং টাস্কের সারসংক্ষেপ একই মিনিট দুইবার গণনা করবে।
শুধুমাত্র গৃহীত আউটপুট গণনা
স্বীকৃত প্যানেল থেকে পৃথক ট্রায়াল টুকরা এবং প্রত্যাখ্যাত টুকরা. মিশ্র দৈর্ঘ্যের জন্য, প্রতিটি অর্ডার লাইনের জন্য মোট গৃহীত পরিমাণ × সমাপ্ত দৈর্ঘ্য।
গৃহীত মিটারগুলিকে অতিবাহিত ঘন্টা দ্বারা বা গৃহীত অংশ গণনাকে একই অতিবাহিত ঘন্টা দ্বারা টুকরা/ঘন্টা দ্বারা ভাগ করুন। ফলাফলের সাথে প্রত্যাখ্যান এবং স্টপেজ রেকর্ড রাখুন।
একই সময়সীমার অধীনে মিশ্র-দৈর্ঘ্যের অর্ডারগুলি তুলনা করুন: ঘন ঘন শর্ট কাট এবং দীর্ঘ-প্যানেল গ্রহণ একই গঠন গতিতে আউটপুট পরিবর্তন করতে পারে। স্বীকৃতি রান সংজ্ঞায়িত করুন
আপনার ওয়ার্কশপের মাধ্যমে লম্বা প্যানেলগুলি চলমান রাখুন
সম্পূর্ণ ওয়ার্কশপ-থেকে-ডেলিভারি রুটের মাধ্যমে দীর্ঘতম সমাপ্ত প্যানেলের পরিকল্পনা করুন। মেশিনের পদচিহ্ন সেই স্থানের প্রয়োজনের মাত্র একটি অংশ।

কাটারের বাইরে প্যানেলটিকে সমর্থন করুন
-
সম্পূর্ণ রুট চেক করুন
লাইন প্রস্থান, সমর্থন এবং পরিদর্শন এলাকা, স্থানান্তর পয়েন্ট, অস্থায়ী স্টোরেজ, প্যাকিং এবং লোডিং ম্যাপ করুন। দরজা এবং বাঁক চেক করুন.
-
প্রাপ্তি ব্যবস্থা আকার
প্যানেলের দৈর্ঘ্য, ভর, দৃঢ়তা এবং ফিনিশের সাথে সাপোর্ট, স্টাফিং এবং হ্যান্ডলিং সরঞ্জামগুলি ম্যাচ করুন। বিন্যাস পেতে পারে সর্বোচ্চ প্যানেল দৈর্ঘ্য সেট করুন.
-
পরিকল্পনা প্যাকিং এবং প্রেরণ
গন্তব্যে বান্ডিল সুরক্ষা, লোডিং এবং প্রাপ্তি সংজ্ঞায়িত করুন। সরবরাহের সুযোগে প্রয়োজনীয় ফর্কলিফ্ট বা স্বয়ংক্রিয় স্ট্যাকার অন্তর্ভুক্ত করুন।
যখন স্থান রুট পরিবর্তন করে তখন
- দীর্ঘতম প্যানেল প্রস্থান
- প্রাপ্তির স্থান বা অভিযোজন পরিবর্তন সাফ করতে পারে না, বা লেআউট অর্ডার করার আগে উত্পাদন রুট পুনর্মূল্যায়ন করতে পারে না।
- পরিদর্শন বা প্যাকিং লাইন পর্যালোচনা সমর্থন, সম্পদ স্থানান্তর এবং ব্যাচ/প্যাক প্রবাহকে ধরে রাখে ।
- আউটপুট ট্রায়ালের সাথে
- প্যাকটি যানবাহন বা গন্তব্যে পৌঁছাতে পারে না
- দরজা, টার্নিং পয়েন্ট, লোডিং পদ্ধতি, পরিবহন এবং গন্তব্য হস্তান্তরের শর্তগুলি পুনরায় দেখুন।
পরিবহন যদি প্যানেলের দৈর্ঘ্যকে সীমিত করে আপনি সরবরাহ করতে পারেন, তাহলে সাইট গঠনের জন্য উপযুক্ত সরঞ্জামের সাথে কারখানার সরবরাহের তুলনা করুন। দেখুন উৎপাদন-অবস্থান তুলনা.
সমাপ্ত প্যানেল গুণমান পরীক্ষা করুন
প্রকৃত কয়েল এবং একটি প্রতিনিধি ক্রম ব্যবহার করে সংজ্ঞায়িত মাত্রা, ফিনিস এবং সংযোগের মানদণ্ডের বিরুদ্ধে প্যানেল গ্রহণ করুন। বিচারের আগে নমুনা এবং পরিমাপের শর্তে সম্মত হন।
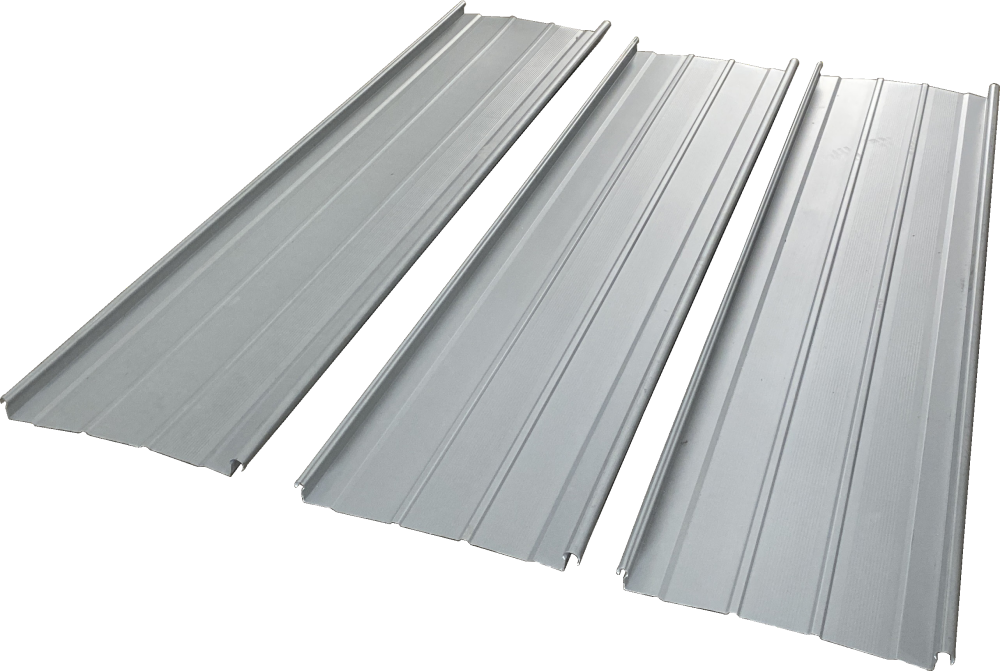
এর উৎপাদন রেকর্ডের সাথে নমুনা রাখুন
প্রতিটি নমুনাকে এর অঙ্কন সংশোধন, কয়েল স্পেসিফিকেশন, মেশিন কনফিগারেশন এবং অর্ডার লাইনের সাথে লিঙ্ক করুন। পরিমাপ হিসাবে মাত্রা এবং বৈশিষ্ট্য অবস্থান রেকর্ড; দৃশ্যমান চেহারা নথিতে ফটোগ্রাফ ব্যবহার করুন.
প্যানেল চেক
বিভাগ সংজ্ঞায়িত করুন জ্যামিতি
সম্মত অঙ্কন সংশোধন এবং এর উপাত্ত, পরিমাপ পয়েন্ট এবং সহনশীলতার বিরুদ্ধে বিভাগটি পরিমাপ করুন। রানের আগে যন্ত্র এবং নমুনা নির্দিষ্ট করুন।
চিহ্নিত নমুনা এবং বিভাগ পরিমাপ বজায় রাখুন। অঙ্কন মালিক, লাইন সরবরাহকারী এবং QC পর্যালোচনাকারীর পরিদর্শন পদ্ধতিতে সম্মত হওয়া উচিত।
দৈর্ঘ্য এবং অবস্থানের বৈশিষ্ট্যগুলি
প্যানেলের দৈর্ঘ্য এবং গর্ত বা খাঁজের অবস্থানগুলি কাট তালিকার শেষ এবং বৈশিষ্ট্যের ডেটামগুলি থেকে পরীক্ষা করুন, কনফিগার করা সরঞ্জামগুলি এবং সম্মত পরিমাপ পদ্ধতি ব্যবহার করে।
অর্ডার লাইন দ্বারা গৃহীত দৈর্ঘ্য, পরিমাণ এবং বৈশিষ্ট্য অবস্থান রেকর্ড করুন। উত্পাদন এবং QC একই ডেটাম রেফারেন্স প্রয়োজন.
কাটা শেষ এবং পৃষ্ঠের
প্রকৃত কুণ্ডলী থেকে তৈরি প্রতিনিধি দৈর্ঘ্যের কাটা প্রান্ত এবং পৃষ্ঠতল পরিদর্শন করুন। সম্মত প্রান্ত এবং সমাপ্তির মানদণ্ডের সাথে কয়েল এবং গঠিত প্যানেলের তুলনা করুন।
সেই তুলনা এবং পর্যবেক্ষণগুলি বজায় রাখুন। ক্রেতা প্রয়োজনীয় ফিনিস সংজ্ঞায়িত করে; গ্রহণযোগ্যতা পরিকল্পনা চিহ্নিত করে কে এটি পর্যালোচনা করে।
সরলতা এবং হ্যান্ডলিং
সম্মত উত্পাদন পর্যায়ে সরলতা মূল্যায়ন করুন, প্যানেলটি কীভাবে সমর্থিত এবং পর্যবেক্ষণ করা হয় তা উল্লেখ করে। একটি প্রতিনিধি প্যানেল এবং তার পরিচালনার ইতিহাস বজায় রাখুন।
উত্পাদন, হ্যান্ডলিং এবং QC পর্যালোচনার অধীনে পর্যায় সনাক্ত করা উচিত যাতে গঠন এবং পরিচালনার প্রভাবগুলি আলাদাভাবে তদন্ত করা যেতে পারে।
সংযোগ ফিট
নির্দিষ্ট প্রতিবেশী প্যানেল, মিলনের অংশ এবং বন্ধ করার পদ্ধতি সহ একটি নমুনা একত্রিত করুন। সিস্টেম বা ইন্টারফেসের মালিক ফিট এবং ক্লোজিং মানদণ্ড নির্ধারণ করে।
ব্যবহৃত অংশ এবং পদ্ধতির সাথে যুক্ত নমুনা সনাক্ত করুন এবং ধরে রাখুন। এর ফলাফল সেই ইন্টারফেসে প্রযোজ্য।
যখন একটি নমুনা মেলে না
- একটি প্রান্ত বা জয়েন্ট মাপসই হয় না
- একই অঙ্কন/সিস্টেম সংশোধন, প্রকৃত প্যানেল পরিমাপ, টুলিং, কয়েল এবং নির্দিষ্ট মিলন অংশগুলির তুলনা করুন।
- দৈর্ঘ্য, গর্ত বা কাটা প্রান্তের পার্থক্য
- অর্ডার ডেটা, কনফিগার করা নিয়ন্ত্রণ এবং ক্রিয়াকলাপ, সরঞ্জাম, সমর্থন এবং পরিমাপকৃত নমুনার তুলনা করুন।
- একটি দীর্ঘ প্যানেল ভিন্ন দেখায়
- ইনকামিং কয়েল, গঠিত প্যানেল, প্রতিনিধি দৈর্ঘ্য, গ্রহণ/স্থানান্তর এবং পর্যবেক্ষণের অবস্থার তুলনা করুন।
- দৃশ্যমান তরলতা / তেল ক্যানিং
- প্রাসঙ্গিক পর্যায়ে উপাদান, নকশা, গঠন, পরিচালনা এবং ইনস্টলেশনের বিষয়গুলি পর্যালোচনা করুন। একটি ছবি থেকে একটি কারণ বরাদ্দ করবেন না.
একটি সমন্বয় তদন্ত করতে মেশিন নির্দেশাবলী এবং মিলিত উত্পাদন রেকর্ড ব্যবহার করুন.
গ্রহণের সুযোগ নিয়ে আলোচনা করকি BMS পরিমাপ
BMS-এর অভ্যন্তরীণ পরিদর্শন সংস্থানগুলির মধ্যে রয়েছে রোলার-হার্ডনেস টেস্টিং, শ্যাফ্ট রেডিয়াল-রানআউট পরিমাপ, CMM পরিদর্শন এবং সমাপ্ত-সেকশন চেকের জন্য একটি থ্রি-ইন-ওয়ান গেজ।
- প্রোফাইল জ্যামিতি: একটি ±0.5 মিমি প্রোফাইল-গেজ চেকিং মানদণ্ড, নির্দিষ্ট বিভাগ এবং পরিমাপ পয়েন্টগুলিতে প্রয়োগ করা হয়।
- ট্রেসেবল পরিমাপ: ক্রমাঙ্কিত পরিমাপ যন্ত্র এবং পরিদর্শন প্রতিবেদন অনুরোধে উপলব্ধ।
- অর্ডার গ্রহণযোগ্যতা: সেই পরিমাপগুলিকে অঙ্কন, প্রকৃত কয়েল এবং প্রতিনিধি ট্রায়ালের সাথে সংযুক্ত করুন। গেজ মানদণ্ড প্রতিটি মাত্রা বা সম্পূর্ণ ছাদের কর্মক্ষমতা সংজ্ঞায়িত করে না।
প্যানেল, যৌথ এবং ছাদ কর্মক্ষমতা
উৎপাদিত-প্যানেল গ্রহণযোগ্যতা, সংযোগ ফিট এবং ছাদ-সিস্টেম কর্মক্ষমতা বিভিন্ন প্রশ্নের উত্তর দেয়। প্রতিটি রেকর্ড পরবর্তী সিদ্ধান্তের জন্য দায়ী দলের কাছে নিয়ে যান।
কি উত্পাদিত ছিল?
অঙ্কন, প্রকৃত কয়েল, কনফিগারেশন, কাটা তালিকা, নমুনা পরিচয় এবং পরিমাপ রাখুন। ক্রেতার উৎপাদন/QC পর্যালোচক এবং লাইন সরবরাহকারী সরঞ্জাম গ্রহণের জন্য এগুলি ব্যবহার করে।
কি যোগদান করা হয়েছিল?
সন্নিহিত প্যানেল, ক্লিপ এবং অন্যান্য মিলন অংশ, বন্ধ করার সরঞ্জাম এবং সিস্টেম নির্দেশাবলী সনাক্ত করুন। নির্দিষ্ট সিস্টেম/ইন্টারফেসের মালিক ফিট এবং ইনস্টলেশন প্রয়োজনীয়তা সংজ্ঞায়িত করে।
কি সমাবেশ মূল্যায়ন করা হয়?
বায়ু, জল, ঢাল এবং স্প্যান প্রয়োজনীয়তা নির্দিষ্ট সমাবেশ এবং প্রকল্পের জন্য প্রমাণ প্রয়োজন, ছাদ-সিস্টেম সরবরাহকারী বা প্রকল্প প্রকৌশলীর মাধ্যমে সরবরাহ করা হয়। মেশিন প্যারামিটার এবং যন্ত্রপাতি সার্টিফিকেট সেই প্রমাণ প্রতিস্থাপন করতে পারে না।
মার্কিন যুক্তরাষ্ট্র, সৌদি আরব, রাশিয়া, ভারত বা মেক্সিকোর জন্য, সংক্ষেপে গন্তব্য এবং প্রকল্পের নথির প্রয়োজনীয়তাগুলি বর্ণনা করুন৷ সেই গন্তব্যের জন্য নির্বাচিত কনফিগারেশন, সিস্টেম প্রমাণ এবং সমর্থন শর্তাবলী মূল্যায়ন করুন।
BMS ছাদ-প্যানেল লাইন তুলনা করুন
বিএমএস ছাদ-প্যানেল মেশিন বিভিন্ন প্রোফাইল পরিবার পরিবেশন করে। একটি কনফিগারেশন নির্বাচন করার আগে বিভাগ অঙ্কন, কুণ্ডলী অবস্থা এবং প্রয়োজনীয় অপারেশন তুলনা করুন।
শিল্প ছাদ প্যানেল মেশিন: ট্র্যাপিজয়েডাল বা ঢেউতোলা
এই উৎপাদন রুটটি YX65 স্ট্যান্ডিং-সিম কনফিগারেশন থেকে আলাদা, শিল্প প্রোফাইলযুক্ত শীটগুলির জন্য। প্যানেল অঙ্কন থেকে পাঁজরের প্যাটার্ন, ওভারল্যাপ এবং বেঁধে দেওয়া বিশদ নির্বাচন করুন।
1,000 মিমি-কভার রেফারেন্স কনফিগারেশন একটি 1,219 মিমি ফিড স্ট্রিপ ব্যবহার করে। এইগুলি বিভিন্ন মাত্রা: পাঁজর গঠন এবং প্রান্ত সংযোগ সমতল ফালা প্রস্থের অংশ ব্যবহার করে।
বিএমএস শিল্প ছাদ-প্যানেল মেশিনগুলি অন্বেষণ করুন1,000 মিমি-কভার কনফিগারেশন
- উপাদান
- গ্যালভানাইজড বা রঙ-লেপা ইস্পাত; 0.3-0.8 মিমি
- উপাদান শক্তি
- 235-390 MPa; কয়েলের ফলন এবং প্রসার্য ভিত্তি নির্দিষ্ট করুন
- ফিড / কভার প্রস্থ
- 1,219 মিমি / 1,000 মিমি
- গঠন গতি
- প্রায় 15-18 মি/মিনিট
- মেশিনের খাম
- প্রায় 9.5 × 1.8 × 1.6 মি; প্রায় 8 টন
মেশিনের খামে সম্পূর্ণ কয়েল-লোডিং, গ্রহণ এবং পরিচালনার বিন্যাস বাদ দেওয়া হয়। উৎপাদন পরিকল্পনার জন্য নির্বাচিত প্রোফাইলের সরবরাহের সুযোগ ব্যবহার করুন।
স্ট্যান্ডিং-সিম এবং গোপন-ফিক্স কনফিগারেশন
যান্ত্রিকভাবে সীমিত: YX65-300/400/430/500/600, YX65-418 এবং YX25-220/430/550 পরিবার।
গোপন-ফিক্স / স্ন্যাপ-লক: ক্লিপ-লোক-স্টাইল প্রোফাইল এবং স্ন্যাপ-লক কনফিগারেশন যেমন 465 মিমি-কভার লাইন। তাদের ক্লিপ এনগেজমেন্ট এবং ক্লোজিং প্রক্রিয়াকে নির্দিষ্ট অঙ্কনের সাথে মিলিয়ে নিন।

যান্ত্রিকভাবে seamed
YX65-300/400/430/500/600 স্ট্যান্ডিং-সিম লাইন
YX65 পরিবারে 300, 400, 430, 500 এবং 600 মিমি-কভার প্রোফাইল রয়েছে। প্রকৃত অর্ডারের জন্য বিভাগ, প্রস্থ কনফিগারেশন এবং মিলিত অপারেশন নির্বাচন করুন।
এই কনফিগারেশন দেখুন
গোপন - ঠিক করা
ক্লিপ-লোক-স্টাইল লাইন — 700 মিমি কভার
Lysaght-সামঞ্জস্যপূর্ণ প্রোফাইল জ্যামিতি নির্বাচিত বিভাগ এবং ক্লিপ অঙ্কনের বিপরীতে মূল্যায়ন করা হয়। 700 মিমি কভার প্রস্থ ফিড-স্ট্রিপ প্রয়োজনীয়তা থেকে আলাদা।
এই কনফিগারেশন দেখুন
গোপন-ফিক্স / স্ন্যাপ-লক
গোপন-ফিক্স (স্ন্যাপ-লক) লাইন — 465 মিমি কভার
YX77-465 কনফিগারেশন একটি 465 মিমি-কভার স্ন্যাপ-লক প্রোফাইল গঠন করে। এর মিলন প্রান্ত, ক্লিপ ইন্টারফেস এবং কয়েল গ্রেডকে প্রয়োজনীয় সমাবেশের সাথে মিলিয়ে নিন।
এই কনফিগারেশন দেখুন
গোপন-ফিক্স / স্ন্যাপ-লক
স্ন্যাপ-লক ছাদ প্যানেল লাইন
প্রয়োজনীয় লাইন এবং সংযোগ ফিট স্থাপন করতে সঠিক স্ন্যাপ-লক প্রান্ত জ্যামিতি, ক্লিপ বিশদ এবং কয়েল স্পেসিফিকেশন ব্যবহার করুন।
এই কনফিগারেশন দেখুনচারটি কনফিগারেশন তুলনা করতে স্ক্রোল করুন।
ছাদ-প্যানেল মেশিন লেআউট এবং বিবরণ
চিত্রিত মেশিন, বিভাগ অঙ্কন, খাওয়ানোর ব্যবস্থা এবং প্রোফাইল শিয়ার দেখুন। নির্বাচিত লাইন কনফিগারেশন সংজ্ঞায়িত করতে উপরের মডেল তুলনা ব্যবহার করুন।
উদ্ধৃতি অন্তর্ভুক্ত কি সংজ্ঞায়িত
তুলনামূলক উদ্ধৃতিগুলির জন্য, একই প্রোফাইল, কয়েল, অর্ডার ফাংশন, অঙ্কন সংশোধন এবং গন্তব্য ব্যবহার করুন। প্রতিটি আইটেমকে অন্তর্ভুক্ত, ঐচ্ছিক, ক্রেতা দ্বারা সরবরাহ করা বা বাদ দেওয়া হিসাবে চিহ্নিত করুন এবং প্রতিটি সরঞ্জাম ইন্টারফেসের মালিকের নাম দিন।
- প্রধান লাইন এবং প্রোফাইল টুলিং
- অঙ্কন সংশোধন, রোলস, গাইড, নিয়ন্ত্রণ এবং নির্দিষ্ট পাঞ্চিং/প্রোফাইল-শিয়ারিং ফাংশন সনাক্ত করুন।
- কয়েল এবং ফিনিশড-প্যানেল হ্যান্ডলিং
- তালিকা ডিকোইলিং/লোডিং, কোনো আলাদা স্ট্রিপ প্রস্তুতি, গ্রহণ, স্থানান্তর, প্যাকিং এবং আরও অপারেশন।
- নথি, খুচরা জিনিসপত্র এবং পরিষেবাগুলির
- নাম প্রযুক্তিগত, বৈদ্যুতিক এবং অপারেটিং ফাইল; স্বীকৃতি রেকর্ড; নথি ভাষা; অংশ পরিধান; কমিশনিং, প্রশিক্ষণ এবং সহায়তা চার্জ।
বাজেটের শ্রম, বস্তুগত ক্ষতি, ভোগ্যপণ্য, জায়, রসদ এবং পরিষেবা লাইনের পাশাপাশি। লাভ এবং পেব্যাক গণনার জন্য প্রকল্পের খরচ এবং প্রকৃত অর্ডার ডেটা প্রয়োজন।
তৃতীয় পক্ষের প্রোফাইল নাম শুধুমাত্র সামঞ্জস্য বর্ণনা করতে ব্যবহার করা হয়।
আপনার লাইনের জন্য বিএমএস উত্পাদন এবং সমর্থন
একটি উৎপাদন-প্রস্তুত হস্তান্তরের জন্য উপযুক্ত সাইটের অবস্থা, একটি প্রতিনিধি ট্রায়াল এবং প্রশিক্ষিত অপারেটর প্রয়োজন। একই সরবরাহ চুক্তিতে মেশিনের নথি, সমর্থন দায়িত্ব এবং চার্জ রাখুন।
চীনে ম্যানুফ্যাকচারিং এবং মেশিনিং
BMS রোল-ফর্মিং-মেশিন ম্যানুফ্যাকচারিংকে চীনে মেশিনিং রিসোর্সের সাথে একত্রিত করে। মেশিনগুলি গ্রাহকের আঁকার চারপাশে তৈরি করা যেতে পারে, প্যানেল বিভাগটিকে তার টুলিং এবং উত্পাদন প্রয়োজনীয়তার সাথে সংযুক্ত করে।
বিএমএস ম্যানুফ্যাকচারিং এক্সপ্লোর করুন →ISO 9001, CE এবং UKCA
ISO 9001:2015 Xiamen BMS গ্রুপের সদস্য Fujian Brand Forming Machinery Co., Ltd.-এর মান-ব্যবস্থাপনা ব্যবস্থা কভার করে। SGS-জারি করা CE এবং UKCA যাচাইকরণ উদ্বেগ মূল্যায়ন করা রোল-ফর্মিং-মেশিনের নমুনা। অর্ডারকৃত মেশিনের শনাক্তকরণ এবং গন্তব্যের সাথে এর সামঞ্জস্যের নথি এবং অপারেটিং নির্দেশাবলীর সাথে মিল করুন।
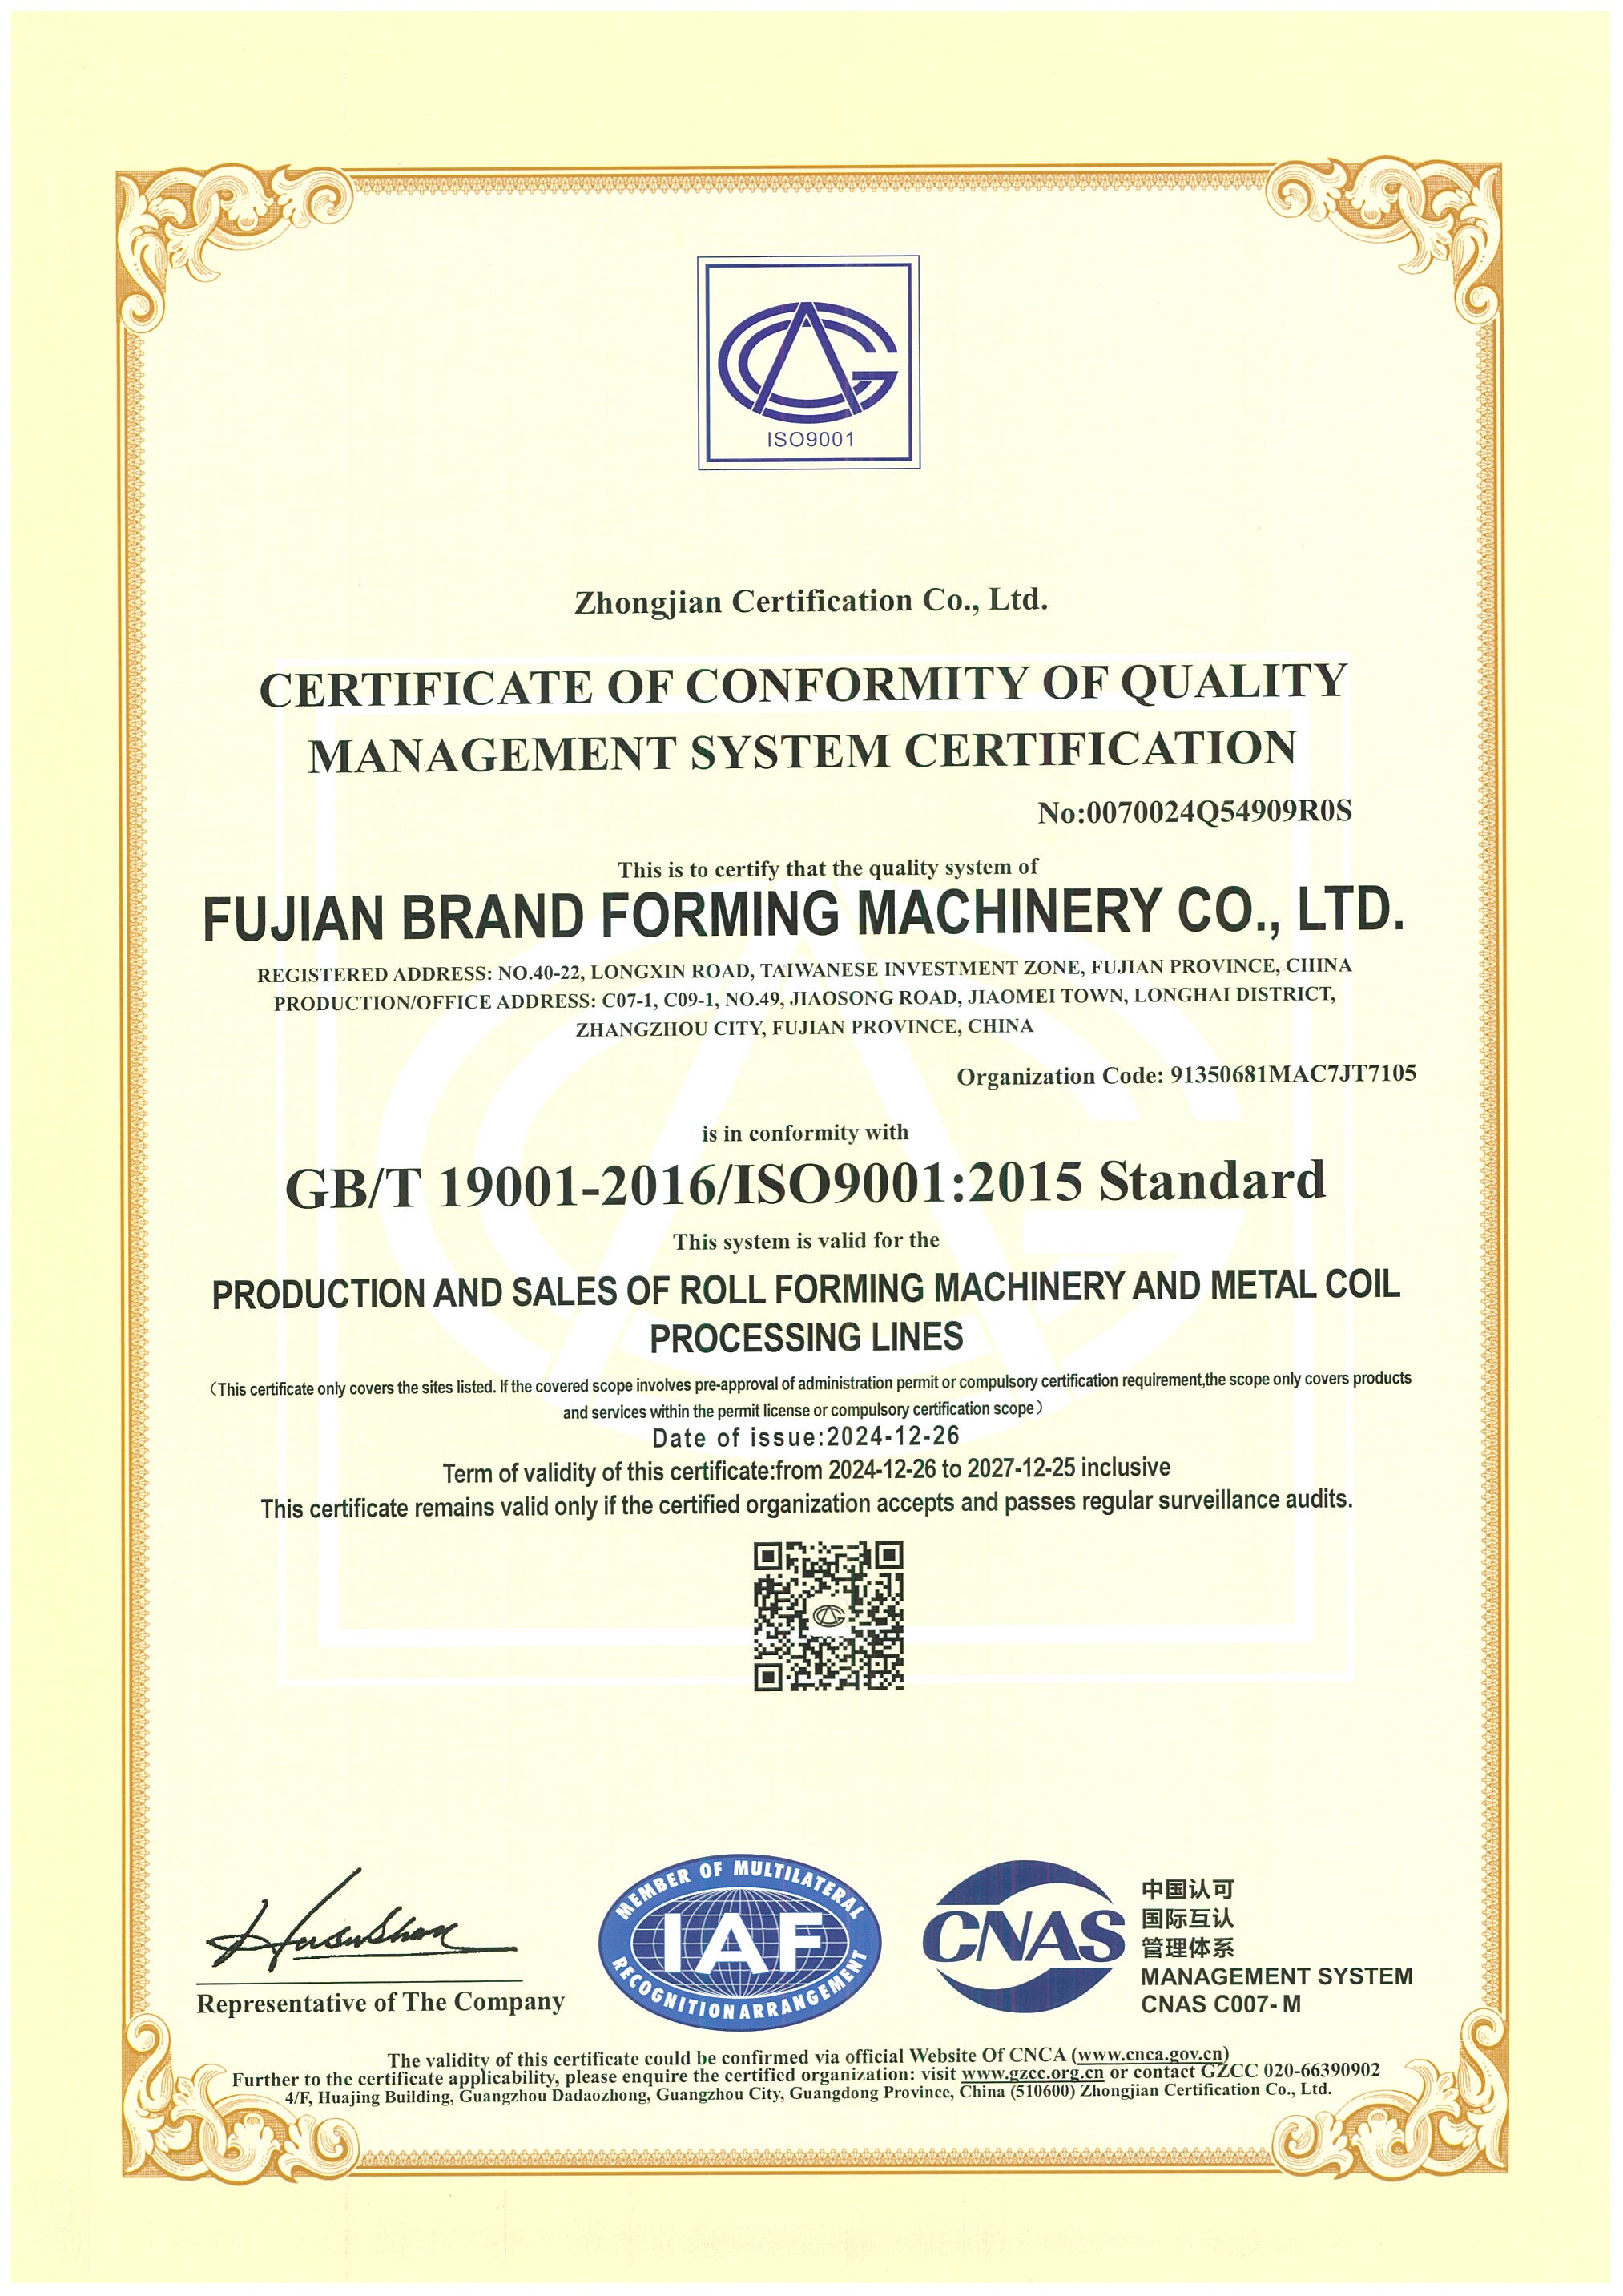 ISO 9001:2015
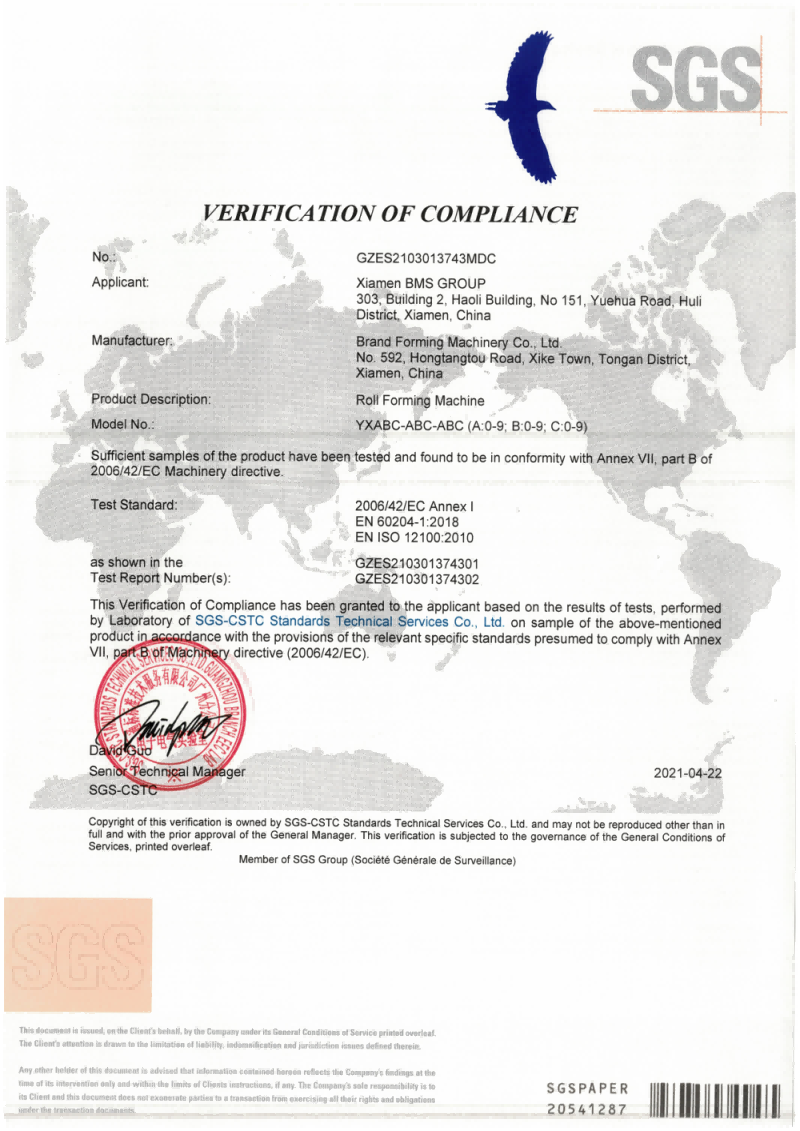 CE মেশিনারি যাচাইকরণ
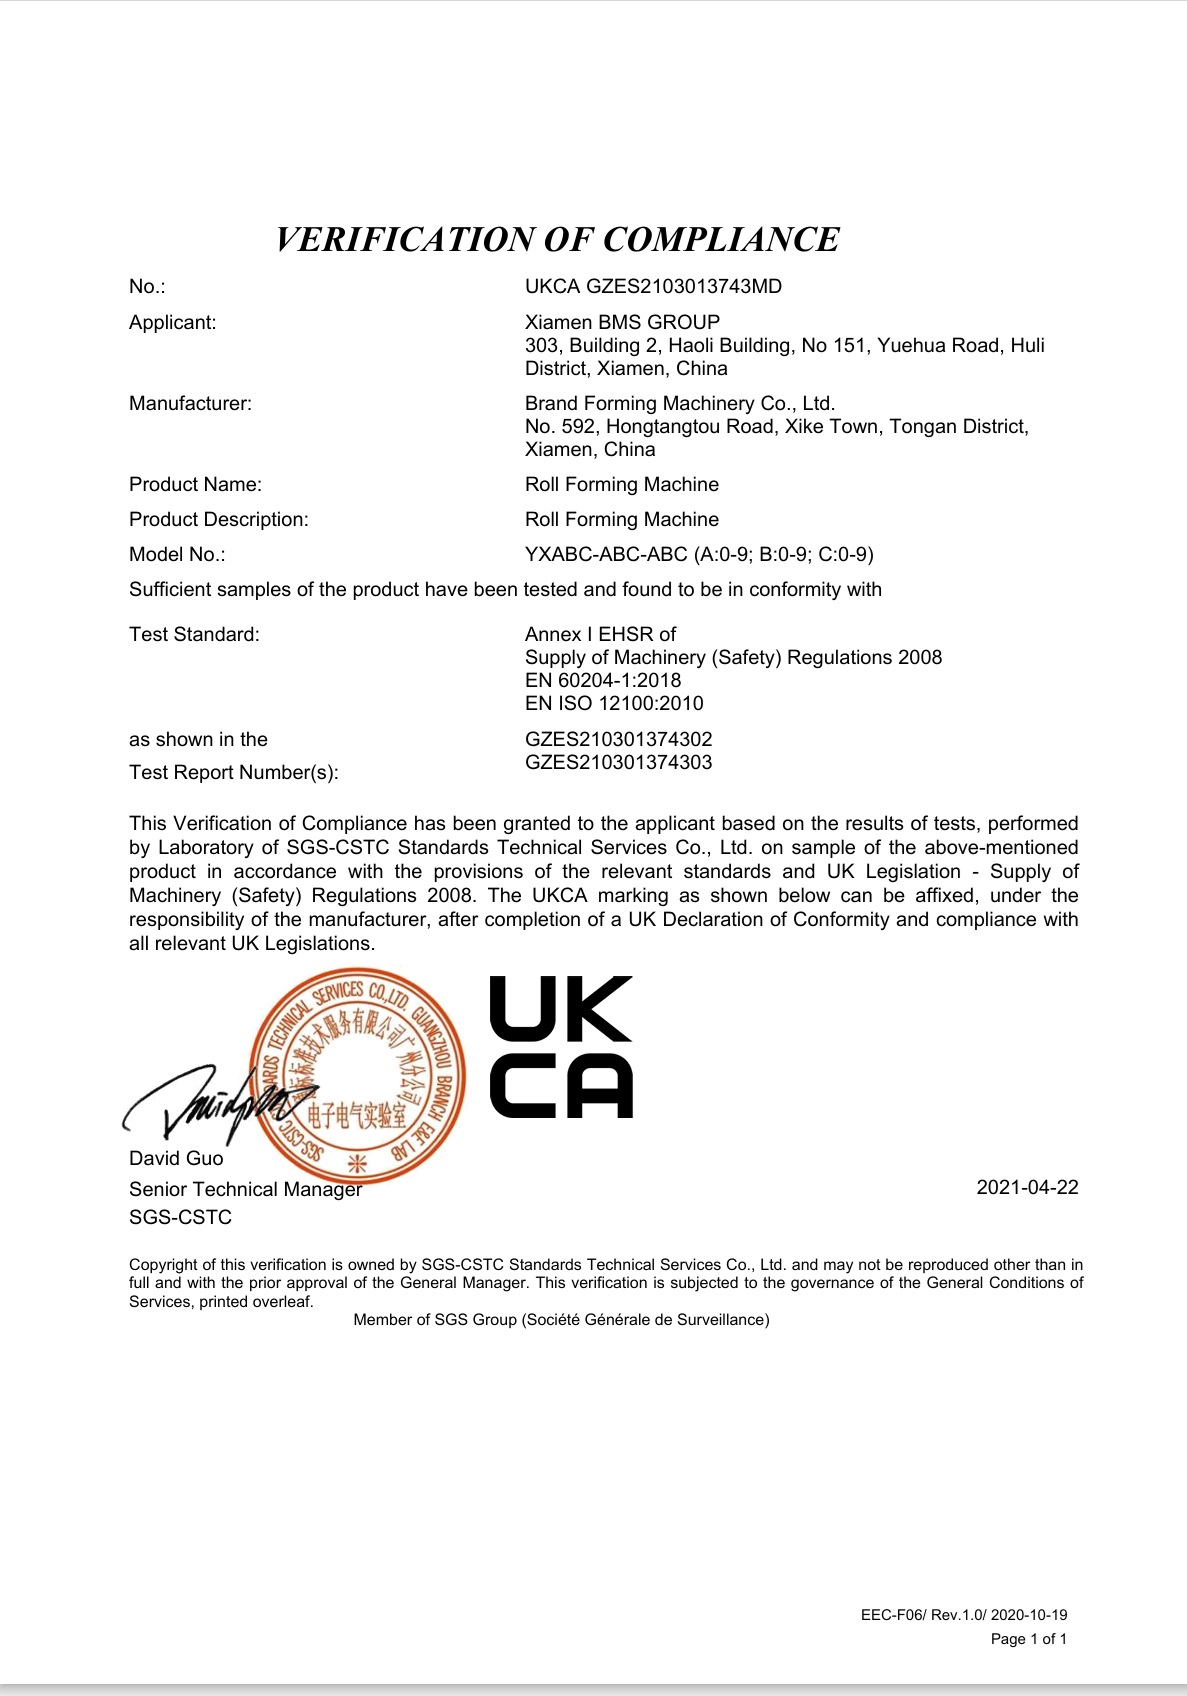 UKCA মেশিনারি ভেরিফিকেশন
দুই বছরের ওয়ারেন্টি এবং বিদেশী সমর্থন
BMS সঠিক অপারেশন এবং রক্ষণাবেক্ষণ সাপেক্ষে ক্রেতার সাইটে সফল ইনস্টলেশন এবং কমিশনিং থেকে শুরু করে যন্ত্রাংশ এবং শ্রমের জন্য দুই বছরের ওয়ারেন্টি প্রদান করে।
ছয়টি বিদেশী পরিষেবা কেন্দ্র দক্ষিণ এশিয়া, মধ্যপ্রাচ্য, দক্ষিণ আমেরিকা, উত্তর আমেরিকা, ইউরোপ এবং দক্ষিণ কোরিয়াতে আঞ্চলিক পরিষেবা সহ BMS মেশিন সমর্থন করে। মেশিনের পরিষেবা জীবন জুড়ে প্রযুক্তিগত সহায়তা অব্যাহত থাকে।
বিদেশী ইনস্টলেশন চার্জযোগ্য. ক্রেতা ভিসা সহায়তা, ফেরত বিমান ভাড়া এবং স্থানীয় বাসস্থান প্রদান করে। আপনার উদ্ধৃতিতে প্রযোজ্য পরিষেবা চার্জ, ওয়ারেন্টি বর্জন এবং সহায়তা ব্যবস্থা অন্তর্ভুক্ত করুন।
BMS পরিষেবার শর্তাবলী পড়ুন →
কর্মশালার প্রস্তুতি
সম্পূর্ণ লাইনের মাত্রা, বৈদ্যুতিক সরবরাহ এবং সংযোগের প্রয়োজনীয়তা ব্যবহার করে আনলোডিং এবং কাজের বিন্যাস পরিকল্পনা করুন। শুধুমাত্র একটি মোটর রেটিং সাইট পাওয়ার সংযোগ নির্দিষ্ট করে না।
সাইট কোঅর্ডিনেটর এবং যোগ্য সংযোগ প্রদানকারীর নাম দিন, এবং আসার আগে তাদের কাজ বরাদ্দ করুন।
কমিশনিং ট্রায়াল
নির্বাচিত অঙ্কন, প্রকৃত কুণ্ডলী এবং একটি প্রতিনিধি কাটা তালিকা সহ কার্যকরী পরীক্ষা এবং স্টার্ট-আপ নমুনাগুলি চালান। উত্পাদনে মুক্তির জন্য প্রয়োজনীয় পর্যবেক্ষণ এবং গ্রহণযোগ্যতার শর্তগুলি রেকর্ড করুন।
কে উপস্থিত থাকবেন, সরবরাহকারীর সহায়তা, পদ্ধতি এবং সুযোগ, চার্জ এবং হস্তান্তরের শর্ত নির্ধারণ করুন।
অপারেটর প্রশিক্ষণ
অপারেটর এবং রক্ষণাবেক্ষণের কাজ, প্রশিক্ষণের ভাষা, বিতরণ পদ্ধতি এবং মেশিন ফাইলগুলি সেট করুন। প্রশিক্ষণ রেকর্ডে প্রশিক্ষক এবং অংশগ্রহণকারীদের সনাক্ত করুন।
মেশিন অপারেশন এবং রক্ষণাবেক্ষণ প্রশিক্ষণ ছাদ-সিস্টেম ইনস্টলেশন বা ইঞ্জিনিয়ারিং নির্দেশনা থেকে আলাদা রাখুন।
অংশ এবং সমর্থন
লিখিত শর্তাবলীতে পরিধানের যন্ত্রাংশ, সরবরাহকৃত খুচরা জিনিসপত্র এবং সহায়তার যোগাযোগ সনাক্ত করুন।
প্রযুক্তিগত সহায়তার জন্য মেশিন সনাক্তকরণ, রক্ষণাবেক্ষণ রেকর্ড এবং ত্রুটির ছবি বা ভিডিও প্রস্তুত রাখুন। হস্তান্তর ফাইলে পরিষেবার যোগাযোগ এবং যেকোন চার্জযোগ্য কাজ ধরে রাখুন।
আপনার উত্পাদন হস্তান্তর ফাইল
- স্বীকৃতি রেকর্ড সহ কনফিগারেশন এবং অঙ্কন নিশ্চিত করা হয়েছে
- অপারেটিং, বৈদ্যুতিক এবং রক্ষণাবেক্ষণ ফাইল, প্লাস পরিধান- এবং খুচরা অংশ সনাক্তকরণ
- প্রশিক্ষণ রেকর্ড এবং লিখিত ওয়ারেন্টি এবং সমর্থন শর্তাবলী
আপনার উত্পাদন লাইন সম্পর্কে প্রশ্ন
কনফিগারেশন এবং বাণিজ্যিক প্রশ্নের উত্তর যা সরঞ্জাম পছন্দ পরিবর্তন করতে পারে।
কাট দৈর্ঘ্য পরিবর্তন প্রোফাইল পরিবর্তন হয় না. আরেকটি প্রস্থ, পাঁজর বা সীমের নিজস্ব অঙ্কনের বিপরীতে একটি টুলিং এবং কনফিগারেশন পর্যালোচনা প্রয়োজন।
দৈর্ঘ্য এবং প্রোফাইল পরিবর্তন তুলনা করুনবিএমএস সাইট উৎপাদনের জন্য 20 ফুট বা 40 ফুট পাত্রে কনফিগার করা স্ট্যান্ডিং-সিম লাইন অফার করে। উপযুক্ত অ্যাক্সেস, শক্তি, ক্রু, আবহাওয়া সুরক্ষা এবং দীর্ঘ-প্যানেল গ্রহণ সহ একটি নির্দিষ্ট-ওয়ার্কশপ লাইন থেকে আলাদাভাবে সেই কনফিগারেশনটি নির্বাচন করুন।
উৎপাদন অবস্থানের তুলনা করুনYX65 তুলনাটি 0.4-0.80 মিমি রঙের ইস্পাত এবং 0.8-1.2 মিমিতে Al-Mg-Mn অ্যালুমিনিয়াম কভার করে। ইস্পাত ফলন গ্রেড বা অ্যালুমিনিয়াম খাদ এবং মেজাজ, আবরণ এবং ফিড প্রস্থকে নির্বাচিত প্রোফাইল এবং টুলিংয়ের সাথে মেলে; একা অনুরূপ বেধ যথেষ্ট নয়।
কয়েল ইনপুট পর্যালোচনা করুনBMS স্বয়ংক্রিয় আকার-পরিবর্তনকারী কার্ভিং ইকুইপমেন্ট এবং টেপার ক্ষমতা সহ স্বয়ংক্রিয় টেপার-শীট স্লিটিং সরঞ্জাম সরবরাহ করে। এগুলি নির্বাচিত প্রক্রিয়া কনফিগারেশন: একটি কাট-দৈর্ঘ্য পরিবর্তন বক্রতা বা টেপার তৈরি করতে পারে না। সংক্ষেপে চূড়ান্ত জ্যামিতি, সীমের বিবরণ এবং প্রয়োজনীয় গঠন, স্লিটিং, কার্ভিং এবং রিসিভিং ইন্টারফেস অন্তর্ভুক্ত করুন।
বিশেষ জ্যামিতি পর্যালোচনা করুননং. যন্ত্রপাতির সাথে সামঞ্জস্যপূর্ণ নথিগুলি সরঞ্জামগুলিকে সম্বোধন করে৷ ছাদ বায়ু এবং জল কর্মক্ষমতা নির্দিষ্ট ছাদ সমাবেশ এবং প্রকল্পের জন্য প্রমাণ প্রয়োজন.
দায়িত্ব হস্তান্তর দেখুনপ্রতিটি উদ্ধৃতিতে একই প্যানেল অঙ্কন, কয়েল ডেটা, কাটা তালিকা এবং গন্তব্য আনুন। একই ভিত্তিতে সরঞ্জাম, সহায়ক হ্যান্ডলিং, গ্রহণযোগ্যতা, নথি এবং বিক্রয়োত্তর দায়িত্বের তুলনা করুন।
সরবরাহ এবং হস্তান্তরের সুযোগ পরীক্ষা করুনBMS এর সাথে আপনার ছাদের প্যানেল উৎপাদনের পরিকল্পনা করুন
আলোচনায় আপনার প্যানেল অঙ্কন, কয়েল স্পেসিফিকেশন এবং একটি প্রতিনিধি কাটা তালিকা নিয়ে আসুন। একত্রে, এগুলি ছাদ প্যানেল রোল তৈরির মেশিন, সমর্থনকারী সরঞ্জাম এবং তুলনা করার জন্য গ্রহণযোগ্যতার প্রয়োজনীয়তা নির্ধারণ করে।
আপনার উত্পাদন প্রয়োজনীয়তা আলোচনাআপনার উত্পাদন সংক্ষিপ্ত প্রস্তুত
- লক্ষ্য প্যানেল এবং সংযোগ অঙ্কন
- কুণ্ডলী গ্রেড, বেধ, শক্তি ভিত্তি, আবরণ এবং প্রস্থ
- সাধারণ কাট তালিকা, পরিমাণ এবং অবস্থান বৈশিষ্ট্য
- দীর্ঘতম প্যানেল, কর্মশালা এবং প্রেরণের শর্ত
- গন্তব্য দেশ এবং প্রয়োজনীয় প্রকল্প নথি