


BMS · ZOBOTDA TOMI PANELI ISHLAB CHIQARISH
SANOAT TOMI VA TIJORAT TOMI RULONI SHAKLASH MOSHINALARI
Sizning profilingiz, ruloningiz va kesilgan ro'yxatingiz atrofida qurilgan tom paneli ishlab chiqarish.
Siz sotadigan tom paneli atrofida sobit ustaxona liniyasini rejalashtiring: uning profili, haqiqiy rulon va buyurtma uzunligi. Tik tikilgan, yashirin mahkamlangan va sanoat trapezoidal panel yo'nalishlarini solishtiring, so'ngra shakllantirish, profilni kesish va qabul qilishni kesish ro'yxatiga moslang.
Uyingizda paneli profilingizdan boshlang
Sanoat uyingizda paneli buyurtmalari trapezoidal yoki gofrirovka qilingan plitalar, mexanik tikuvli panellar yoki yashirin mahkamlangan profillarni talab qilishi mumkin. Panelni chizish va ulanish usuli bilan boshlang; har bir oila o'zining shakllantirish va kesish konfiguratsiyasiga muhtoj.
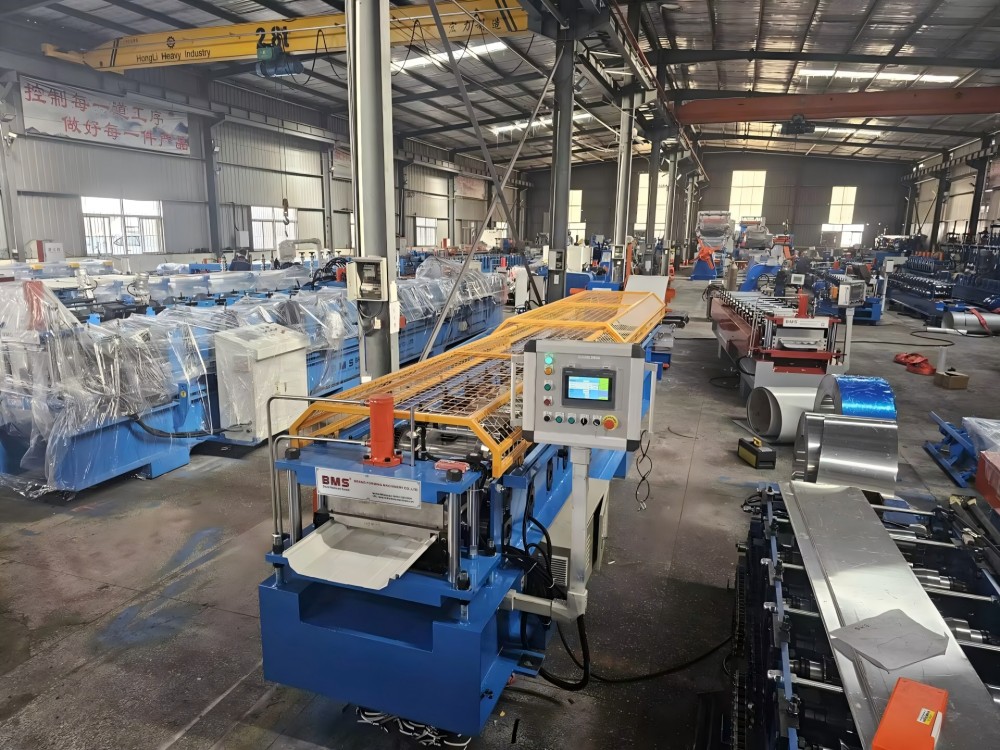
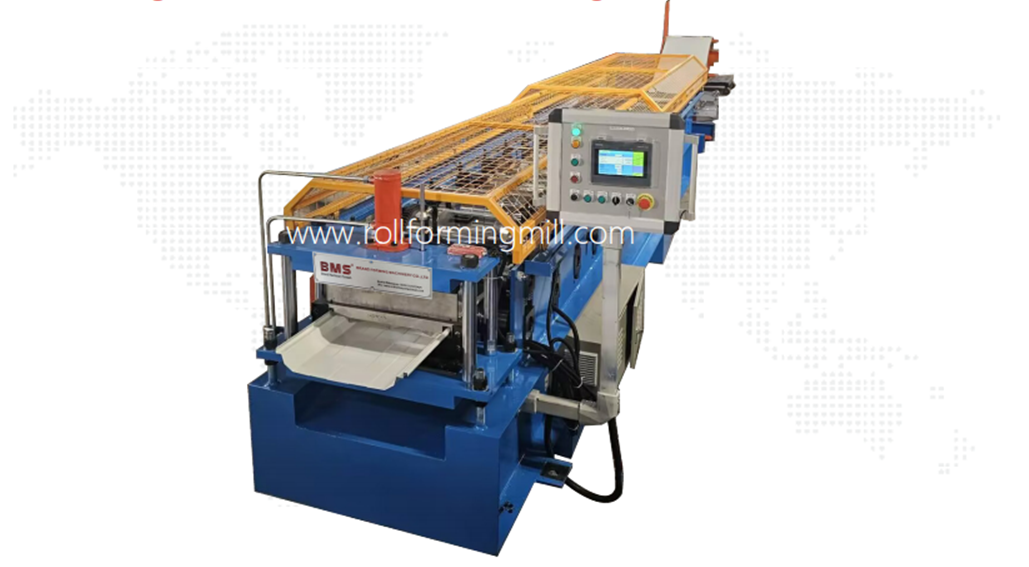
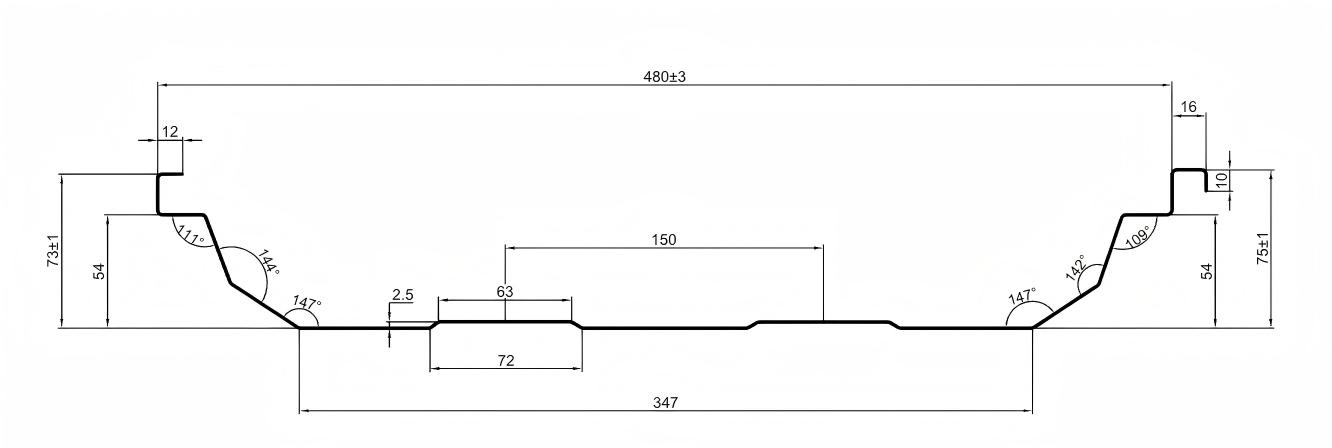
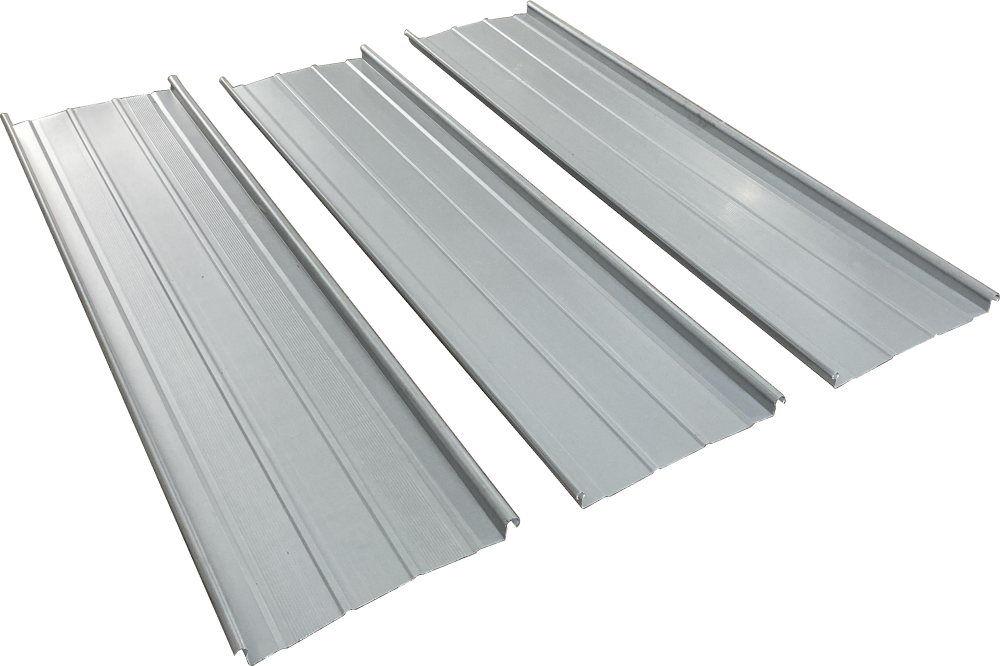
Tik turgan tikuv rulosini shakllantirish mashinasi panelning qovurg'alari, birlashtiruvchi qirralari va tayyor o'lchamlariga mos kelishi kerak. Quyidagi mashina va bo'lim rasmlari ushbu profillar oilasini ko'rsatadi.
Uchta kenglik, uchta o'lchov
Kerakli o'lchov nuqtalarida toleranslar bilan qovurg'alar, birlashtiruvchi qirralar va panel yuzini aniqlash uchun bir o'lchamli chizmadan foydalaning.
Oziqlantirish kengligi
Mashinaga kiradigan tekis chiziq. Qovurg'alar va birlashtiruvchi qirralar tomonidan olingan materialga ruxsat bering; besleme kengligi tom yopish emas.
Yakunlangan umumiy kenglik
Bir shakllangan panelning tashqi chetidan tashqi chetiga, shu jumladan uning birlashtiruvchi geometriyasi. Chizmaning belgilangan o'lchov nuqtalaridan foydalaning.
Qopqoq kengligi
Belgilangan ulanishdan keyin qo'shni panellardagi ekvivalent nuqtalar orasidagi o'rnatilgan kenglikni takrorlash.
Kesish uzunligini o'zgartirish bir xil qismni saqlab qoladi. Boshqa qovurg'a, chekka yoki panel kengligi uchun o'z asbob-uskunalari va ulash qismlarini ko'rib chiqish kerak.
Uzunlikni o'zgartirish yoki bo'limni o'zgartirish?
- Uzunlik yoki miqdor o'zgarishi
- Tasdiqlangan qism va materialni saqlang. Kesish chastotasi, uzunlik nazorati, qabul qilish va qadoqlash miqdorini qayta ko'rib chiqing.
- Qovurg'a, chekka yoki panel kengligi o'zgarishi
- rulon asboblari, yo'riqnomalar, to'sar shakli va ulash qismlarini ko'rib chiqing. Kesilgan uzunlik sozlamalari boshqa kesmani yarata olmaydi.
- Teshiklar yoki tirqishlar o'zgaradi.
- Xususiyatlar shaklini va uning panel bo'ylab joylashuv ma'lumotlarini aniqlang. Bu operatsiya, asboblar va nazorat talablarini o'zgartiradi.
- Materiallar yoki qoplama o'zgarishlari
- Haqiqiy lasan ma'lumotlari va vakillik namunasi bilan shakllantirish, kesish va sirt talablarini qayta ko'rib chiqing.
Birinchi ko'rib chiqishda qalinligi, navi, rentabellik va cho'zilish ma'lumotlarini, qoplama va besleme kengligini qo'shing. Turli xil lasan sharoitlari bilan mos keladigan profil boshqa shakllantirish yoki kesishni baholashni talab qilishi mumkin.
Biz shakllantirgan profil tizimlari
BMS quyidagi uslublarda Al-Mg-Mn alyuminiy va po'lat profillar uchun asboblarni yetkazib beradi. Bo'lim, klip interfeysi va yopish usulini loyiha chizmasiga moslang.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Uslub ma'lumotnomasi ishlab chiqiladigan profilni belgilaydi; tanlangan uyingizda yig'ilishi hali ham o'z aloqasi va ishlash dalillariga muhtoj.
Panel ulanishini rejalashtirish
Shakllangan qirralar, qo'shni panel, kliplar va yopish usuli bir-biriga mos kelishi kerak. Faqat tikuv nomi moslik tekshiruvi emas.
To'liq ulanishni moslang
Belgilangan qisqich, mahkamlagich va tayanch detallari bilan panelning ikkala chetini ko'rib chiqing. Chizmalar va birlashtiruvchi qismlarni bir xil tahrirda saqlang; bitta bo'sh panel to'liq birikmani ko'rsatmaydi.
Bo'g'in qanday yopilishini aniqlang
Snap ulanishlar va mexanik yopiq tikuvlar turli geometriya va o'rnatish jarayonlaridan foydalanadi. Mexanik yopilish zarur bo'lganda, asbob va usulni ushbu tizimga moslang va birlashtirilgan namunani tekshiring.
Shakllantirish va o'rnatishni alohida saqlang
Rulonni ishlab chiqaruvchi panelni yaratadi; o'rnatish uskunalari uni tom-tizim ko'rsatmalari ostida birlashtiradi yoki yopadi. Shamol va suvning ishlashi to'liq tomni yig'ish uchun baholanadi.
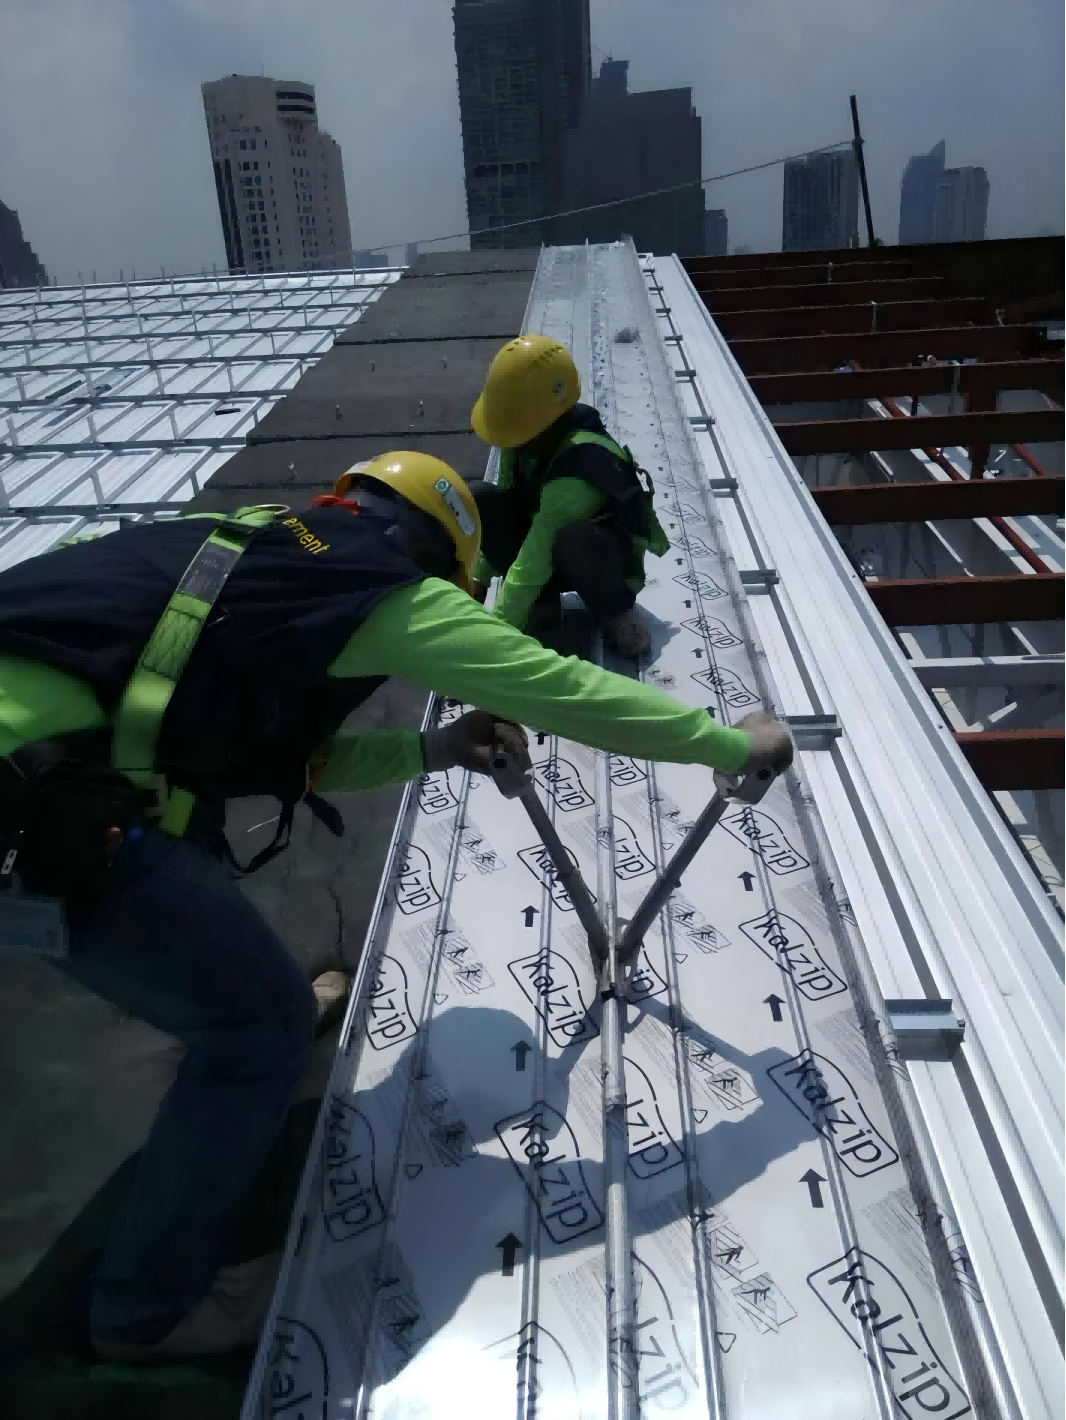
O'rnatish uskunasini tanlash uchun tikuv detallari, material va belgilangan yopish jarayonidan foydalaning.
BMS tom yopish mashinasini tanlash bo'yicha qo'llanma430 uyingizda tikuvchilar: ikki rulonli yoki uch rulonli
BMS ikki rulonli va uch rulonli 430 tikuvchini yetkazib beradi. Ikkalasi ham 220 V bir fazali quvvat, 2,2 kVt dvigatel, 0,6-1,6 mm yopilish qalinligi diapazoni va 16-22 m/min yopilish tezligidan foydalanadi.
Uch rulonli 430 Seamer
370 × 330 × 550 mm · 26 kg.
Ikki rulonli 430 Seamer
210 × 280 × 380 mm · 15 kg.
Asbobning roliklari va yopilish ketma-ketligini belgilangan tikuv, qotishma, qoplama va material qalinligi bilan moslang. Bu o'rnatish asboblari spetsifikatsiyalari bo'lib, rulonni shakllantirish tezligidan ajralib turadi.
Ishlab chiqarish yo'lingizni tanlang
Zavod ta'minoti ustaxona haqiqiy buyurtmani shakllantirishi, qabul qilishi va jo'natishi mumkin bo'lganda ishlaydi. Uzoq panelli logistika yoki kamdan-kam talab boshqa marshrutni yanada amaliy qilishi mumkin.
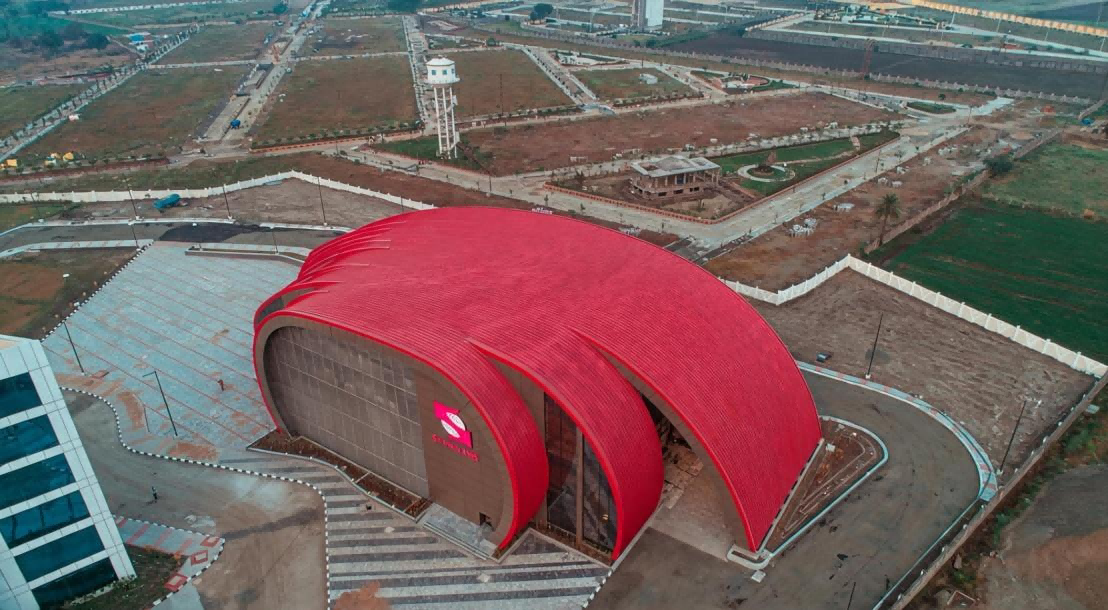
Xuddi shu tartibni solishtiring
Zavodda ishlab chiqarish Takroriy maqsadli bo'limlar, ustaxona resurslari va ishlab chiqarish jadvalini nazorat qilish.
Bobinlarni inventarizatsiya qilish, qabul qilish, qadoqlash va tashish buyurtma qilingan uzunliklarni qo'llab-quvvatlashi kerak.
Uzunlik taqsimoti va talab chastotasini ustaxonadan yuklashgacha bo'lgan panellarni kuzatib boradigan tartib bilan solishtiring.
Sotib olingan panellar Past chastotali ish yoki buyurtmalar maxsus shakllantirish va ishlov berish resurslarini oqlamaydi.
Yetkazib beruvchining profilini va materiallar hajmini, etkazib berish muddatini, etkazib berish chegaralarini va ishlov berish paytida shikastlanish xavfini tekshiring.
Xuddi shu bo'lim, rulon, miqdorlar va etkazib berish sanalari uchun yetkazib berilgan panel kotirovkasini oling.
Ijaraga olish yoki saytni shakllantirish Sayt ishlab chiqarish uskuna va joylashuv mos bo'lganda, uzoq panelli transport cheklovlarini kamaytirishi mumkin.
Mashinaning mavjudligi, saytga kirish, kommunal xizmatlar, ekipaj, qabul qilish joyi va ob-havo sharoitlarini baholang.
Taqqoslashni aniqlangan mashina konfiguratsiyasiga va saytning haqiqiy ish sharoitlariga asoslang.
Talabni jo'natish bilan muvozanatlash
Zavodda tikilgan tikuv rulosi, rulon zaxirasi, mehnat, rejalashtirish va jo'natish resurslari buyurtmani qo'llab-quvvatlasa, takroriy profil ishiga mos keladi. Uzoq panellar hali ham mos joy, himoya va transportga muhtoj.
Sotib olingan panellar va maydonchani shakllantirish uchun mos uskunalar zavod ichidagi ishlab chiqarishni to'ldirishi mumkin. Haqiqiy buyurtma aralashmasi uchun xarajatlar va logistikani solishtiring; universal hajm yoki qaytarish chegarasi yo'q.
Sayt ishlab chiqarish uchun BMS konfiguratsiyasi
BMS 20 fut yoki 40 futlik konteynerlarda tik turgan tikuv liniyalarini mobil rulon hosil qiluvchi zavodlar sifatida sozlashi mumkin. Juda uzoq tom yo'llari yoki murakkab geometriya uchun o'rnatish maydoni yaqinida ishlab chiqarish tayyor panelni tashish va takroriy ishlov berishni kamaytirishi mumkin.
Konteynerning joylashuvi, kirish joyi, quvvat manbai, ekipaj va qabul qilish yo'nalishini zavod varianti bilan solishtiring. O'rnatish bilan ishlab chiqarishni muvofiqlashtirish; Ushbu sahifada tasvirlangan dastgoh mashinasi alohida konfiguratsiyadir.
BMS konteyner asosidagi tom paneli ishlab chiqarishni o'rganingKonteynerga asoslangan konfiguratsiyalar
Kesilgan ro'yxatingizni ishlab chiqarish rejasiga aylantiring
Kesish ro'yxatiga qarshi tik turgan tikuv paneli mashinasini ko'rsating: panel va materiallarni qayta ko'rib chiqish, tayyor uzunliklar, miqdorlar va har qanday joylashtirilgan xususiyatlar. Teng umumiy hisoblagichlar juda boshqacha kesish va ishlov berish ishlarini anglatishi mumkin.
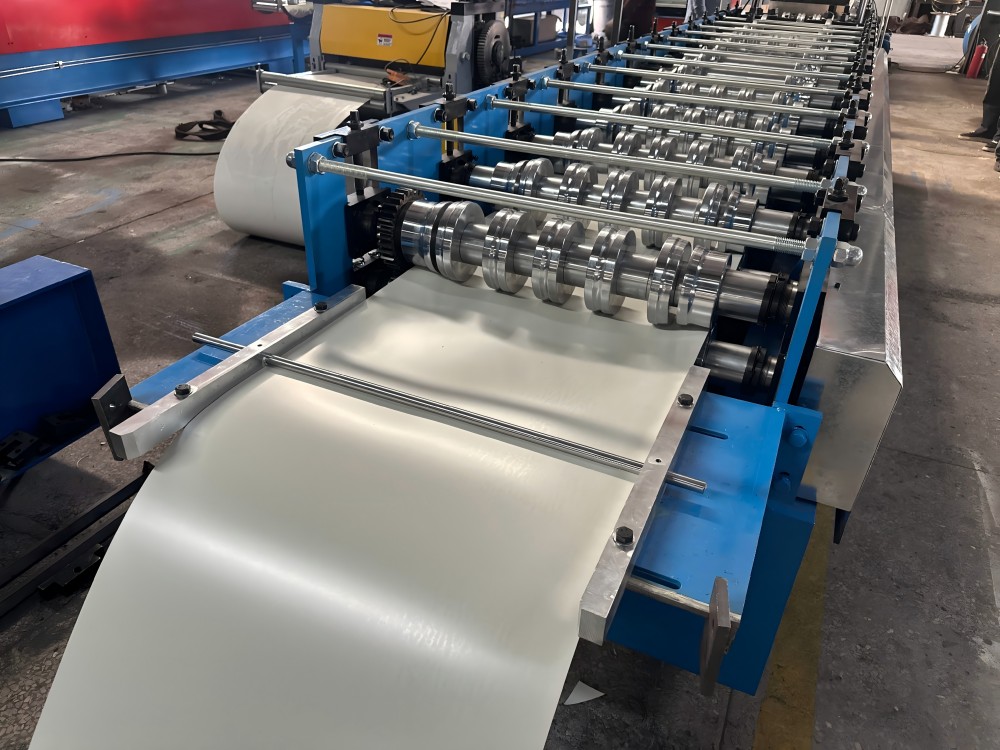
01
Oziqlantirish
Belgilangan chiziqni chiziqqa yo'naltiring. Besleme kengligi, kirish yo'riqnomalari va lasan to'lovini material va panel chizmalariga moslang.
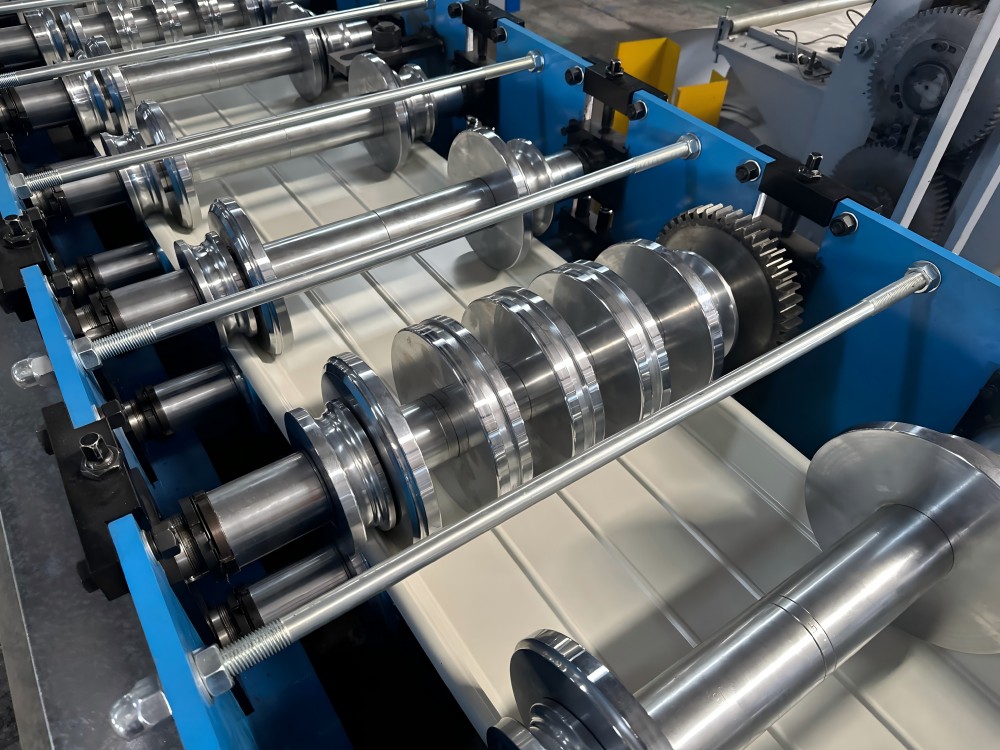
02
Xususiyatlar talablari
Buyurtma uchun teshiklar yoki tirqishlar kerak bo'lsa, ularning shakli, oralig'i va oxiri yoki xususiyati ma'lumotlarini belgilang. Tanlangan asboblar, ish joyi va boshqaruv elementlari ushbu talablarga javob berishi kerak.
03
Profilni shakllantirish va kesish
Rulolar bo'limni yaratadi; gidravlik profilni kesish (kesishdan keyingi) uning uzunligini kesadi. Uning pichoq geometriyasi kesish paytida tik turgan qirralarni qo'llab-quvvatlash uchun shakllangan profilni kuzatib boradi va ularning qulashini oldini olishga yordam beradi. Tanlangan lasan ustidagi kesishni tekshiring va qaysi operatsiyalar chiziqni to'xtatayotganini aniqlang.
Ishlayotgan BMS YX65-430 liniyasini tomosha qiling
Oziqlantiruvchi qo'llanmalar orqali chiziqni kuzatib boring, roliklarni shakllantirish va chiqish joyini kesib oling. Ushbu YX65-430 konfiguratsiyasi panelning chiziq bo'ylab qanday shakllanayotganini ko'rsatadi.
Ko'rsatilgan mashina YX65-430 profilini tashkil qiladi. Uning jarayon tartibini panelingiz uchun zarur bo'lgan geometriya va operatsiyalar bilan solishtiring.
Har bir buyurtma qatorini kuzatib boring
Chizmani qayta ko'rib chiqish · lasan ma'lumotnomasi · tugallangan uzunlik · miqdor · xususiyat chizmasi va datum · partiya yoki paket belgisi.
Turli uzunliklarni yoki xususiyatlarni o'z chiziqlariga ajrating. Ko'pgina qisqa qismlar kesish va ishlov berish hodisalarini qo'shadi; uzun panellar cheklash operatsiyasini qabul qilish, tekshirish yoki o'rashni amalga oshirishi mumkin.
Ishni rejalashtiring, keyin panelni tekshiring
Har bir o'zgarish asboblar, rejalashtirish yoki ishlov berishga ta'sir qiladi. Ishlab chiqarishdan oldin mos keladigan tekshirish talabini o'rnating.
Profil va materialni qayta ko'rib chiqish
Roliklarni, yo'riqnomalarni va to'sarni chizmani qayta ko'rib chiqish va lasan shartlariga moslang.
Olingan qismning o'ziga xosligini, muhim o'lchamlarini va sirt qoplamasini tekshiring.
Uzunliklar, miqdorlar va partiyalar ketma-ketligi
Har bir buyurtma chizig'i uchun qabul qilish tartibi va qadoqlash belgilari bilan kesish chastotasi va partiyalar ketma-ketligini o'rnating.
Qabul qilingan panel uzunligi va miqdorlarini bir xil kesilgan ro'yxat bilan solishtiring.
Teshiklar/ketishmalar va joylashuv ma'lumotlari
Xususiyat asboblarini, ishlash tartibini, boshqaruv elementlarini va kesilgan uchlarga nisbatan pozitsiyasini belgilang.
Xuddi shu ko'rsatilgan ma'lumotlardan teshik yoki tish shakli va joylashishini o'lchang.
Egrilik yoki o'zgaruvchan kenglik
Yakuniy uzunlik bo'ylab shakli va har qanday kenglik o'zgarishini aniqlang, shuning uchun jarayonni baholash mos kirish va chiqish interfeyslarini o'z ichiga oladi.
Olingan geometriya va ulanish mosligini vakillik namunasiga baholang.
Egri va konusli panellar uchun jarayonni qurish
BMS o'lchamini avtomatik ravishda o'zgartiruvchi, konusning qobiliyatiga ega bo'lgan kavisli uskunalarni va avtomatik konusli varaqlarni kesish uskunalarini etkazib beradi. Egrilik uzunligi bo'ylab shaklni o'zgartiradi; toraytirish ishlab chiqilgan kenglikni o'zgartiradi. Kesilgan uzunlik sozlamalari ikkala geometriyani ham yarata olmaydi.
YX65-230/600 Curving mashinasi
230-600 mm sozlanishi ishlov berish diapazoni; 0,8-1,2 mm alyuminiy; 18 m/min; 2,2 kVt.
Avtomatik konusli varaqlarni kesuvchi
1300 mm gacha ishlov berish kengligi; Al-Mg-Mn 0,76-1,2 mm yoki rangli po'lat 0,3-0,7 mm; 18 m/min.
Egri va konus operatsiyalarini moslang
YX65-230/600 kavisli mashinasi qattiq xrom qoplamali issiqlik bilan ishlov berilgan Cr15 roliklardan foydalanadi. Konik qatlamli kesgich 1 m dan ortiq 150 mm gacha bo'lgan kenglik o'zgarishiga ega.
Tayyor egrilik yoki konusni, tasma-ishlab chiqish chizmasini, tikuv talablarini va birlashtirilgan-namuna tekshiruvlarini aniqlang. Ushbu geometriya atrofida kesish, shakllantirish, egish va qabul qilish interfeyslarini muvofiqlashtirish; tanlangan uskunalar to'plami jarayon ketma-ketligini belgilaydi.
Bobinni panel profilingizga moslang
BMS YX65 konfiguratsiyasi rangli po'lat va Al-Mg-Mn alyuminiyni hosil qiladi. Materialni, qalinligini, rentabellik darajasini va bo'limni birgalikda tanlang, so'ngra kerakli geometriya va tugatish bo'yicha vakil bobin namunalarini baholang.

Bobinning xususiyatlari chiziqqa qanday ta'sir qiladi
- Darajasi, qalinligi va mustahkamligi
- Darajasi va mustahkamligi shakllanishga va burilishga ta'sir qiladi. Hosildorlik va kuchlanish ma'lumotlarini maqsadli qism, qalinligi va sinov bobini bilan alohida solishtiring.
- Qoplama, sirt va besleme kengligi
- Metall yoki bo'yoq qoplamasini, tugatish mezonlarini va tekis besleme kengligini belgilang. Ular qo'llanmalar, asbob aloqasi, kesilgan qirralar va namunani tekshirishga ta'sir qiladi.
- Bobinni yuklash va to'lash
- Yordamchi uskunalar va uning interfeyslarini o'lchamlari:
- Bobin massasi va ichki / tashqi diametrlari
- Yuklash usuli va to'lov talablari
Bobinni kesish kerak bo'lganda
Kerakli besleme chizig'idan kengroq bobin uchun alohida kesish ta'minoti yoki tayyorlash jarayonini rejalashtiring. Shakldan oldin tirqish kengligini panel chizmasiga moslang.
Materiallar o'zgarganda
Al-Mg-Mn alyuminiy quyida ko'rsatilgan YX65 material doirasining bir qismidir. Tanlangan konfiguratsiyadan tashqari boshqa qotishma yoki qotishma, mis, yuqori quvvatli po'lat yoki qalinlik uchun material va asboblarni ko'rib chiqish kerak. Xuddi shunday qalinlikning o'zi moslikni aniqlamaydi.
| Parametr | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Qo'llaniladigan material | Rangli po'lat (GI/PPGI/PPGL); Al-Mg-Mn alyuminiy | Rangli po'lat (GI/PPGI/PPGL); Al-Mg-Mn alyuminiy | Rangli po'lat (GI/PPGI/PPGL); Al-Mg-Mn alyuminiy |
| Rang-po'lat qalinligi | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn qalinligi | 0,8-1,2 mm | 0,8-1,2 mm | 0,8-1,2 mm |
| Chidamlilik / nav | Chelik: G300 yoki G550; alyuminiy: tanlangan qotishma va temperli | Chelik: G300 yoki G550; alyuminiy: tanlangan qotishma va temperli | Chelik: G300 yoki G550; alyuminiy: tanlangan qotishma va temperli |
| Qopqoq kengligi | 430 mm | 300/400/500/600 mm | 418 mm |
| Besleme kengligi | Tanlangan profil chizmasi uchun ishlab chiqilgan chiziq kengligi | Tanlangan profil chizmasi uchun ishlab chiqilgan chiziq kengligi | Tanlangan profil chizmasi uchun ishlab chiqilgan chiziq kengligi |
| Shakllash stantsiyalari | 14 yoki 17, konfiguratsiya bo'yicha | 14 yoki 17, konfiguratsiya bo'yicha | 14 yoki 17, konfiguratsiya bo'yicha |
| Shakllash tezligi | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Asosiy | 7,5 kVt, VFD | 7,5 kVt, VFD | 7,5 kVt, VFD |
| kesish | Gidravlik profilni kesish; Cr12MoV, issiqlik bilan ishlov berilgan | Gidravlik profilni kesish; Cr12MoV, issiqlik bilan ishlov berilgan | Gidravlik profilni kesish; Cr12MoV, issiqlik bilan ishlov berilgan |
| rom | H400 yoki H450, konfiguratsiya bo'yicha | H400 yoki H450, konfiguratsiya bo'yicha | H400 yoki H450, konfiguratsiya bo'yicha |
| uskunasi | Konusning sig'imiga ega kavisli mashina; konusli choyshab kesgich; tom yopish moslamasi | Konusning sig'imiga ega kavisli mashina; konusli choyshab kesgich; tom yopish moslamasi | Konusning sig'imiga ega kavisli mashina; konusli choyshab kesgich; tom yopish moslamasi |
Taqqoslashni kichikroq ekranlarda gorizontal ravishda aylantiring. Qopqoq kengliklari profil tanlovidir, tasma kengligi yoki bitta asbob to'plami har bir bo'limni yaratish va'dasi emas. Konfiguratsiya sifatida 14 yoki 17 stantsiyali joylashuvni, ramkani va mos keladigan uskunani tanlang. 7,5 kVt quvvatga ega dvigatel darajasi umumiy elektr talabidan alohida.
Siz bajargan buyurtmalar bo'yicha chiqishni o'lchang
Ishlab chiqarishni baholash uchun kelishilgan partiya vaqti davomida qabul qilingan mahsulotdan foydalaning. YX65-430 va YX65-300/400/500/600 konfiguratsiyalari 20–25 m/min shakllanish tezligi spetsifikatsiyasiga ega; YX65-418 - 18–20 m/min. Bu soatiga qabul qilinmaydigan panellarni shakllantirish harakatini tasvirlaydi.
Boshlash va tugatishni o'rnating
Chizma, lasan, konfiguratsiya, kesish ro'yxati va partiya hajmini aniqlang. Vaqt lasan/o'rnatish ishlaridan yoki birinchi ishlab chiqarish panelidan boshlanadimi va kesish, tekshirish yoki qadoqlangan topshirish bilan tugaydimi, kelishib oling.
Har bir taqqoslash uchun bir xil chegaradan foydalaning. Shakllanish vaqtini o'tgan partiya vaqtidan alohida yozib oling.
To'xtashlarni va bir-biriga o'xshash ishlarni yozib oling
Jurnalni kesish/zarb qilish to'xtashlari, lasan o'zgarishlari, sozlamalar, nosozliklar va qabul qilish yoki qadoqlashni kutish. Haqiqiy voqea boshlanishi va tugash vaqtini yozib oling; ba'zi tekshirish va ishlov berish ishlab chiqarishni bir-biriga mos kelishi mumkin.
To'plam uchun bitta o'tgan vaqt rekordini saqlang. Bir-biriga o'xshash vazifalarni jamlash bir xil daqiqalarni ikki marta hisoblaydi.
Faqat qabul qilingan natijalarni sanash
Qabul qilingan panellardan sinov qismlarini va rad etilgan qismlarni ajratib oling. Aralash uzunliklar uchun har bir buyurtma chizig'i uchun qabul qilingan miqdor × tayyor uzunlikni jamlang.
Qabul qilingan o'lchagichlarni o'tgan soatlarga yoki qabul qilingan qismlar sonini dona/soat uchun bir xil o'tgan soatga bo'ling. Rad etish va to'xtatish yozuvlarini natija bilan saqlang.
Bir xil vaqt chegarasi ostida aralash uzunlikdagi buyurtmalarni solishtiring: tez-tez qisqa qisqartirish va uzoq panelni qabul qilish bir xil shakllantirish tezligida chiqishni o'zgartirishi mumkin. Qabul qilish jarayonini aniqlang
Uzoq panellarni ustaxonangiz bo'ylab harakatlantiring
Butun ustaxonadan etkazib berish yo'li bo'ylab eng uzun tayyor panelni rejalashtiring. Mashinaning izi bu bo'sh joy talabining faqat bir qismidir.

panelni to'sardan tashqarida qo'llab-quvvatlang
-
To'liq marshrutni tekshiring
Chiziqdan chiqish, qo'llab-quvvatlash va tekshirish maydoni, uzatish punktlari, vaqtincha saqlash, qadoqlash va yuklash xaritasini tuzing. Eshiklar va burilishlarni tekshiring.
-
Qabul qilish tartibini o'lchami
Panelning uzunligi, massasi, qattiqligi va qoplamasiga tayanchlar, xodimlar va ishlov berish uskunalarini moslang. Aranjirovka qabul qilishi mumkin bo'lgan maksimal panel uzunligini o'rnating.
-
Qadoqlash va jo'natishni rejalashtiring
To'plamni himoya qilish, yuklash va belgilangan joyda olishni aniqlang. Ta'minot doirasiga har qanday kerakli forklift yoki avtomatik stackerni qo'shing.
Bo'shliq marshrutni o'zgartirganda,
- Eng uzun panel chiqish joyini o'chira olmaydi
- Qabul qilish joyini yoki yo'nalishini o'zgartiring yoki tartibni buyurtma qilishdan oldin ishlab chiqarish yo'nalishini qayta ko'rib chiqing.
- Tekshirish yoki qadoqlash qatorni ushlab turadi
- Ko'rib chiqish qo'llab-quvvatlash, uzatish resurslari va partiya/paket oqimini chiqish sinovi bilan birga.
- Paket transport vositasiga yoki belgilangan joyga etib bora olmaydi
- Eshiklarni, burilish nuqtalarini, yuklash usulini, tashish va belgilangan joyga topshirish shartlarini qayta ko'rib chiqing.
Agar transport siz yetkazib berishingiz mumkin bo'lgan panel uzunligini cheklasa, zavod ta'minotini saytni shakllantirishga mos keladigan uskunalar bilan solishtiring. ga qarang ishlab chiqarish joyini taqqoslash.
Tayyor panel sifatini tekshiring
Haqiqiy lasan va vakillik tartibidan foydalanib, belgilangan o'lchamlarga, tugatish va ulanish mezonlariga muvofiq panellarni qabul qiling. Sinovdan oldin namuna olish va o'lchash shartlarini kelishib oling.
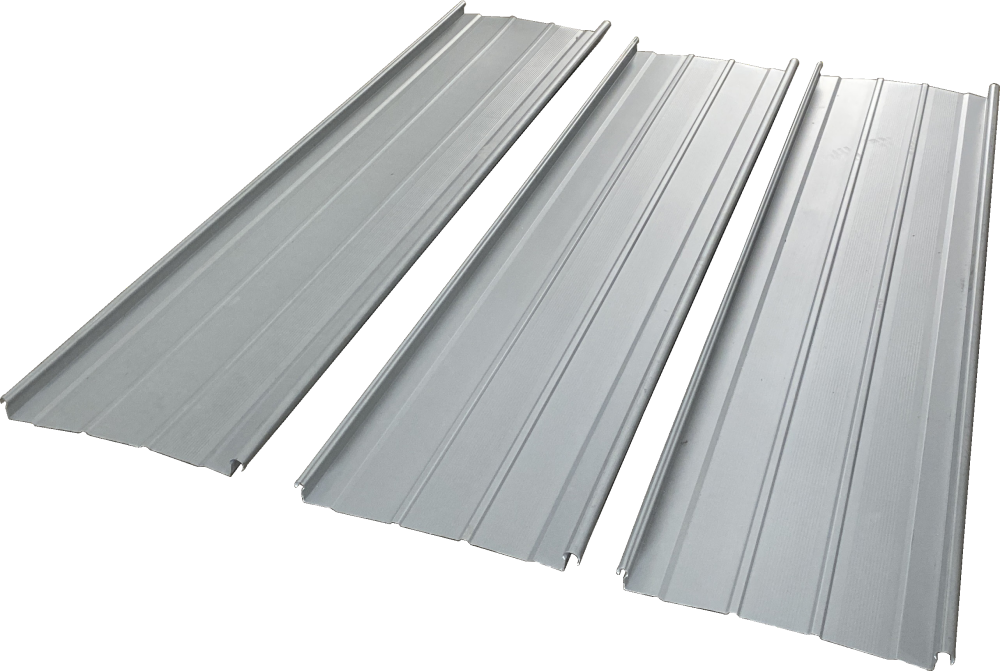
Namunani ishlab chiqarish yozuvi bilan saqlang
Har bir namunani chizmani qayta ko'rib chiqish, lasan spetsifikatsiyasi, mashina konfiguratsiyasi va buyurtma qatoriga bog'lang. O'lchovlar sifatida o'lchamlarni va xususiyat pozitsiyalarini yozib oling; ko'rinadigan ko'rinishni hujjatlashtirish uchun fotosuratlardan foydalaning.
Panelni aniqlang Tekshiruvlar
bo'limining geometriyasi
Bo'limni kelishilgan chizmani qayta ko'rib chiqish va uning datumlari, o'lchov nuqtalari va toleranslar bilan o'lchang. Ishlashdan oldin asboblar va namunalarni belgilang.
Belgilangan namuna va kesim o'lchovlarini saqlang. Chizma egasi, chiziq yetkazib beruvchi va QC tekshiruvchisi tekshirish usuliga rozi bo'lishi kerak.
Uzunlik va joylashuv xususiyatlari
Konfiguratsiya qilingan asboblar va kelishilgan o'lchash usulidan foydalanib, panel uzunligini va teshik yoki tirqish holatini kesilgan ro'yxatning oxiri va xususiyat ma'lumotlaridan tekshiring.
Qabul qilingan uzunliklar, miqdorlar va xususiyatlarning pozitsiyalarini buyurtma chizig'i bo'yicha yozib oling. Ishlab chiqarish va QC uchun bir xil ma'lumotlarga murojaat qilish kerak.
Kesilgan uchi va yuzasi
Kesilgan uchlari va sirtlarni haqiqiy rulondan yasalgan vakillik uzunliklarida tekshiring. Bobin va shakllangan panelni kelishilgan chekka va tugatish mezonlari bilan solishtiring.
Ushbu taqqoslash va kuzatishlarni saqlang. Xaridor kerakli tugatishni belgilaydi; qabul rejasi uni ko'rib chiqadiganlarni aniqlaydi.
To'g'rilik va ishlov berish
Panelning qanday qo'llab-quvvatlanishi va kuzatilishini aytib, kelishilgan ishlab chiqarish bosqichida to'g'rilikni baholang. Vakillar paneli va uning ishlash tarixini saqlang.
Ishlab chiqarish, ishlov berish va QC ko'rib chiqilayotgan bosqichni aniqlashi kerak, shuning uchun shakllantirish va ishlov berish effektlari alohida tekshirilishi mumkin.
Ulanish mosligi
Belgilangan qo'shni paneli, juftlashtiruvchi qismlar va yopish usuli bilan namunani yig'ing. Tizim yoki interfeys egasi moslik va yopish mezonlarini belgilaydi.
Qo'llaniladigan qismlar va usul bilan birlashtirilgan namunani aniqlang va saqlang. Uning natijasi ushbu interfeysga tegishli.
Namuna mos kelmasa
- Qirra yoki bo'g'in mos emas.
- Xuddi shu chizma/tizimni qayta ko'rib chiqish, panelning haqiqiy o'lchovlari, asboblar, lasan va belgilangan ulash qismlarini solishtiring.
- Uzunlik, teshiklar yoki kesilgan uchlari farqlanadi
- Buyurtma ma'lumotlarini, sozlangan boshqaruv elementlari va operatsiyalarini, asboblarni, tayanch va o'lchangan namunalarni solishtiring.
- Uzoq panel boshqacha ko'rinadi
- Kiruvchi lasan, shakllangan panellar, vakillik uzunligi, qabul qilish/o'tkazish va kuzatish shartlarini solishtiring.
- Ko'rinadigan to'lqinlilik / yog 'konservasi
- Tegishli bosqichda material, dizayn, shakllantirish, ishlov berish va o'rnatish omillarini ko'rib chiqing. Fotosuratdan bitta sababni belgilamang.
Tuzatishni tekshirish uchun mashina ko'rsatmalaridan va mos ishlab chiqarish yozuvlaridan foydalaning.
Qabul qilish doirasini muhokama qilingBMS qanday choralar ko'radi
BMS-ning ichki tekshirish resurslariga rolik qattiqligini tekshirish, milya radial-tushirishini o'lchash, CMM tekshiruvi va tayyor uchastkalarni tekshirish uchun uchta birda o'lchagich kiradi.
- Profil geometriyasi: belgilangan bo'lim va o'lchov nuqtalariga qo'llaniladigan ± 0,5 mm profil o'lchagichni tekshirish mezoni.
- Kuzatiladigan o'lchov: so'rov bo'yicha sozlangan o'lchov asboblari va tekshirish hisobotlari mavjud.
- Buyurtmani qabul qilish: ushbu o'lchovlarni chizmaga, haqiqiy bobinga va vakillik sinoviga ulang. O'lchov mezoni har bir o'lchamni yoki to'liq tomning ishlashini aniqlamaydi.
Panel, qo'shma va tomning ishlashi
Ishlab chiqarilgan panelni qabul qilish, ulanish moslamasi va tom tizimi ishlashi turli savollarga javob beradi. Har bir yozuvni keyingi qaror uchun mas'ul bo'lgan tomonga olib boring.
Nima ishlab chiqarilgan?
Chizma, haqiqiy lasan, konfiguratsiya, kesish ro'yxati, namuna identifikatori va o'lchovlarni saqlang. Xaridorning ishlab chiqarish/QC tekshiruvchisi va liniya yetkazib beruvchisi jihozlarni qabul qilish uchun ulardan foydalanadi.
Nima qo'shildi?
Qo'shni panellar, kliplar va boshqa birlashtiruvchi qismlarni, yopish asboblarini va tizim ko'rsatmalarini aniqlang. Belgilangan tizim/interfeys egasi moslik va o'rnatish talablarini belgilaydi.
Qaysi Assambleya baholanadi?
Shamol, suv, nishab va oraliq talablari tom tizimi yetkazib beruvchi yoki loyiha muhandisi orqali taqdim etilgan ko'rsatilgan montaj va loyiha uchun dalillarni talab qiladi. Mashina parametrlari va mashina sertifikatlari bu dalil o'rnini bosa olmaydi.
Qo'shma Shtatlar, Saudiya Arabistoni, Rossiya, Hindiston yoki Meksika uchun mo'ljallangan manzil va loyiha hujjatlari talablarini qisqacha bayon qiling. Tanlangan konfiguratsiyani, tizim dalillarini va ushbu maqsad uchun qo'llab-quvvatlash shartlarini baholang.
BMS tom-panel liniyalarini solishtiring
BMS tom yopish mashinalari turli profilli oilalarga xizmat qiladi. Konfiguratsiyani tanlashdan oldin bo'lim chizmasini, bobin shartlarini va kerakli operatsiyalarni solishtiring.
Sanoat tom yopish paneli mashinasi: trapezoidal yoki gofrirovka qilingan
Ushbu ishlab chiqarish yo'nalishi YX65 tikilgan tikuv konfiguratsiyasidan alohida sanoat profilli plitalar uchun mo'ljallangan. Panel chizmasidan qovurg'a naqshini, bir-biriga yopishish va mahkamlash detalini tanlang.
1000 mm qopqoqli mos yozuvlar konfiguratsiyasi 1219 mm besleme chizig'idan foydalanadi. Bu turli o'lchamlar: qovurg'alarni shakllantirish va birlashtiruvchi qirralarning tekis chiziq kengligining bir qismini ishlatadi.
BMS sanoat tom yopish mashinalarini o'rganing1000 mm-Qopqoq konfiguratsiyasi
- Materiallar
- Galvanizli yoki rangli qoplangan po'lat; 0,3-0,8 mm
- Materialning kuchi
- 235–390 MPa; lasanning rentabelligini va kuchlanish asosini aniqlang
- Besleme / qopqoq kengligi
- 1,219 mm / 1,000 mm
- Shakllanish tezligi
- Taxminan 15–18 m/min
- Mashina konverti
- Taxminan 9,5 × 1,8 × 1,6 m; taxminan 8 tonna
Mashina konverti to'liq lasanlarni yuklash, qabul qilish va qayta ishlash tartibini o'z ichiga olmaydi. Ishlab chiqarish rejasi uchun tanlangan profilning ta'minot hajmidan foydalaning.
Tik tikilgan va yashirin tuzatuvchi konfiguratsiyalar
Mexanik tikilgan: YX65-300/400/430/500/600, YX65-418 va YX25-220/430/550 oilalar.
Yashirin tuzatish / qulflash: Klip-Lok uslubidagi profillar va 465 mm qopqoq chizig'i kabi snap-lock konfiguratsiyalari. Ularning klipni jalb qilish va yopilish jarayonini maxsus chizmaga moslang.

Mexanik tikilgan
YX65-300/400/430/500/600 tik turgan tikuv liniyasi
YX65 oilasiga 300, 400, 430, 500 va 600 mm qoplamali profillar kiradi. Haqiqiy buyurtma uchun bo'limni, kenglik konfiguratsiyasini va mos keladigan operatsiyalarni tanlang.
Ushbu konfiguratsiyani ko'rish
Yashirin tuzatish
Klip-Lok-Style Line - 700 mm Qopqoq
Lysaght-mos profil geometriyasi tanlangan qism va qisqich chizmasiga nisbatan baholanadi. 700 mm qopqoq kengligi besleme chizig'i talabidan alohida.
Ushbu konfiguratsiyani ko'rish
Yashirin tuzatish / qulflash
Yashirin-Fix (Snap-Lock) liniyasi - 465 mm Qopqoq
YX77-465 konfiguratsiyasi 465 mm qopqoqli qulflash profilini hosil qiladi. Uning birlashtiruvchi qirralari, qisqich interfeysi va lasan darajasini kerakli yig'ilishga moslang.
Ushbu konfiguratsiyani ko'rish
Yashirin tuzatish / qulflash
Snap-Lock tom paneli liniyasi
Kerakli chiziq va ulanish mosligini o'rnatish uchun aniq qulflangan chekka geometriyasi, qisqich detallari va lasan spetsifikatsiyasidan foydalaning.
Ushbu konfiguratsiyani ko'rishBarcha to'rtta konfiguratsiyani solishtirish uchun aylantiring.
Uyingizda paneli mashinasi tartibi va tafsilotlari
Tasvirlangan mashinani, qism chizmasini, oziqlantirish tartibini va profilni kesishni ko'ring. Tanlangan chiziq konfiguratsiyasini aniqlash uchun yuqoridagi model taqqoslashidan foydalaning.
Iqtibos nimani o'z ichiga olishini aniqlang
Taqqoslanadigan kotirovkalar uchun bir xil profil, rulon, buyurtma funktsiyalari, chizmani qayta ko'rib chiqish va maqsaddan foydalaning. Har bir elementni kiritilgan, ixtiyoriy, xaridor tomonidan taqdim etilgan yoki chiqarib tashlangan deb belgilang va har bir uskuna interfeysi egasini nomlang.
- Asosiy chiziq va profil asboblari
- Chizmalarni qayta ko'rib chiqish, rulolar, yo'riqnomalar, boshqaruv elementlari va belgilangan zımbalama/profilni kesish funksiyalarini aniqlang.
- Bobin va tayyor panelni qayta ishlash
- Ro'yxatni ochish/yuklash, har qanday alohida tasma tayyorlash, qabul qilish, uzatish, qadoqlash va keyingi operatsiyalar.
- Hujjatlar, ehtiyot qismlar va xizmatlar
- Texnik, elektr va operatsion fayllarni nomlang; qabul qilish yozuvlari; hujjat tili; eskirish qismlari; ishga tushirish, o'qitish va qo'llab-quvvatlash to'lovlari.
Byudjet mehnati, moddiy yo'qotishlar, sarflanadigan materiallar, inventar, logistika va xizmatlar qatorida. Foyda va to'lovlarni hisoblash uchun loyiha xarajatlari va haqiqiy buyurtma ma'lumotlari kerak.
Uchinchi tomon profil nomlari faqat moslikni tavsiflash uchun ishlatiladi.
BMS ishlab chiqarish va sizning liniyangizni qo'llab-quvvatlash
Ishlab chiqarishga tayyor topshirish uchun tegishli sayt sharoitlari, vakolatli sinov va o'qitilgan operatorlar kerak. Mashina hujjatlarini, qo'llab-quvvatlash majburiyatlarini va to'lovlarni bir xil etkazib berish shartnomasiga qo'ying.
Xitoyda ishlab chiqarish va ishlov berish
BMS Xitoyda rulon hosil qiluvchi mashinalar ishlab chiqarishni ishlov berish resurslari bilan birlashtiradi. Panel bo'limini asbob-uskunalar va ishlab chiqarish talablariga bog'lab, mijozlar chizmalari atrofida mashinalar ishlab chiqilishi mumkin.
BMS ishlab chiqarishni o'rganing →ISO 9001, Idoralar va UKCA
ISO 9001: 2015 Xiamen BMS Group aʼzosi Fujian Brand Forming Machinery Co., Ltd. kompaniyasining sifat menejmenti tizimini qamrab oladi. SGS tomonidan chiqarilgan Idoralar va UKCA tekshiruvlari baholangan rulon hosil qiluvchi mashina namunalariga tegishli. Buyurtma qilingan mashinaning identifikatori va manzilini uning muvofiqlik hujjatlari va foydalanish ko'rsatmalariga moslang.
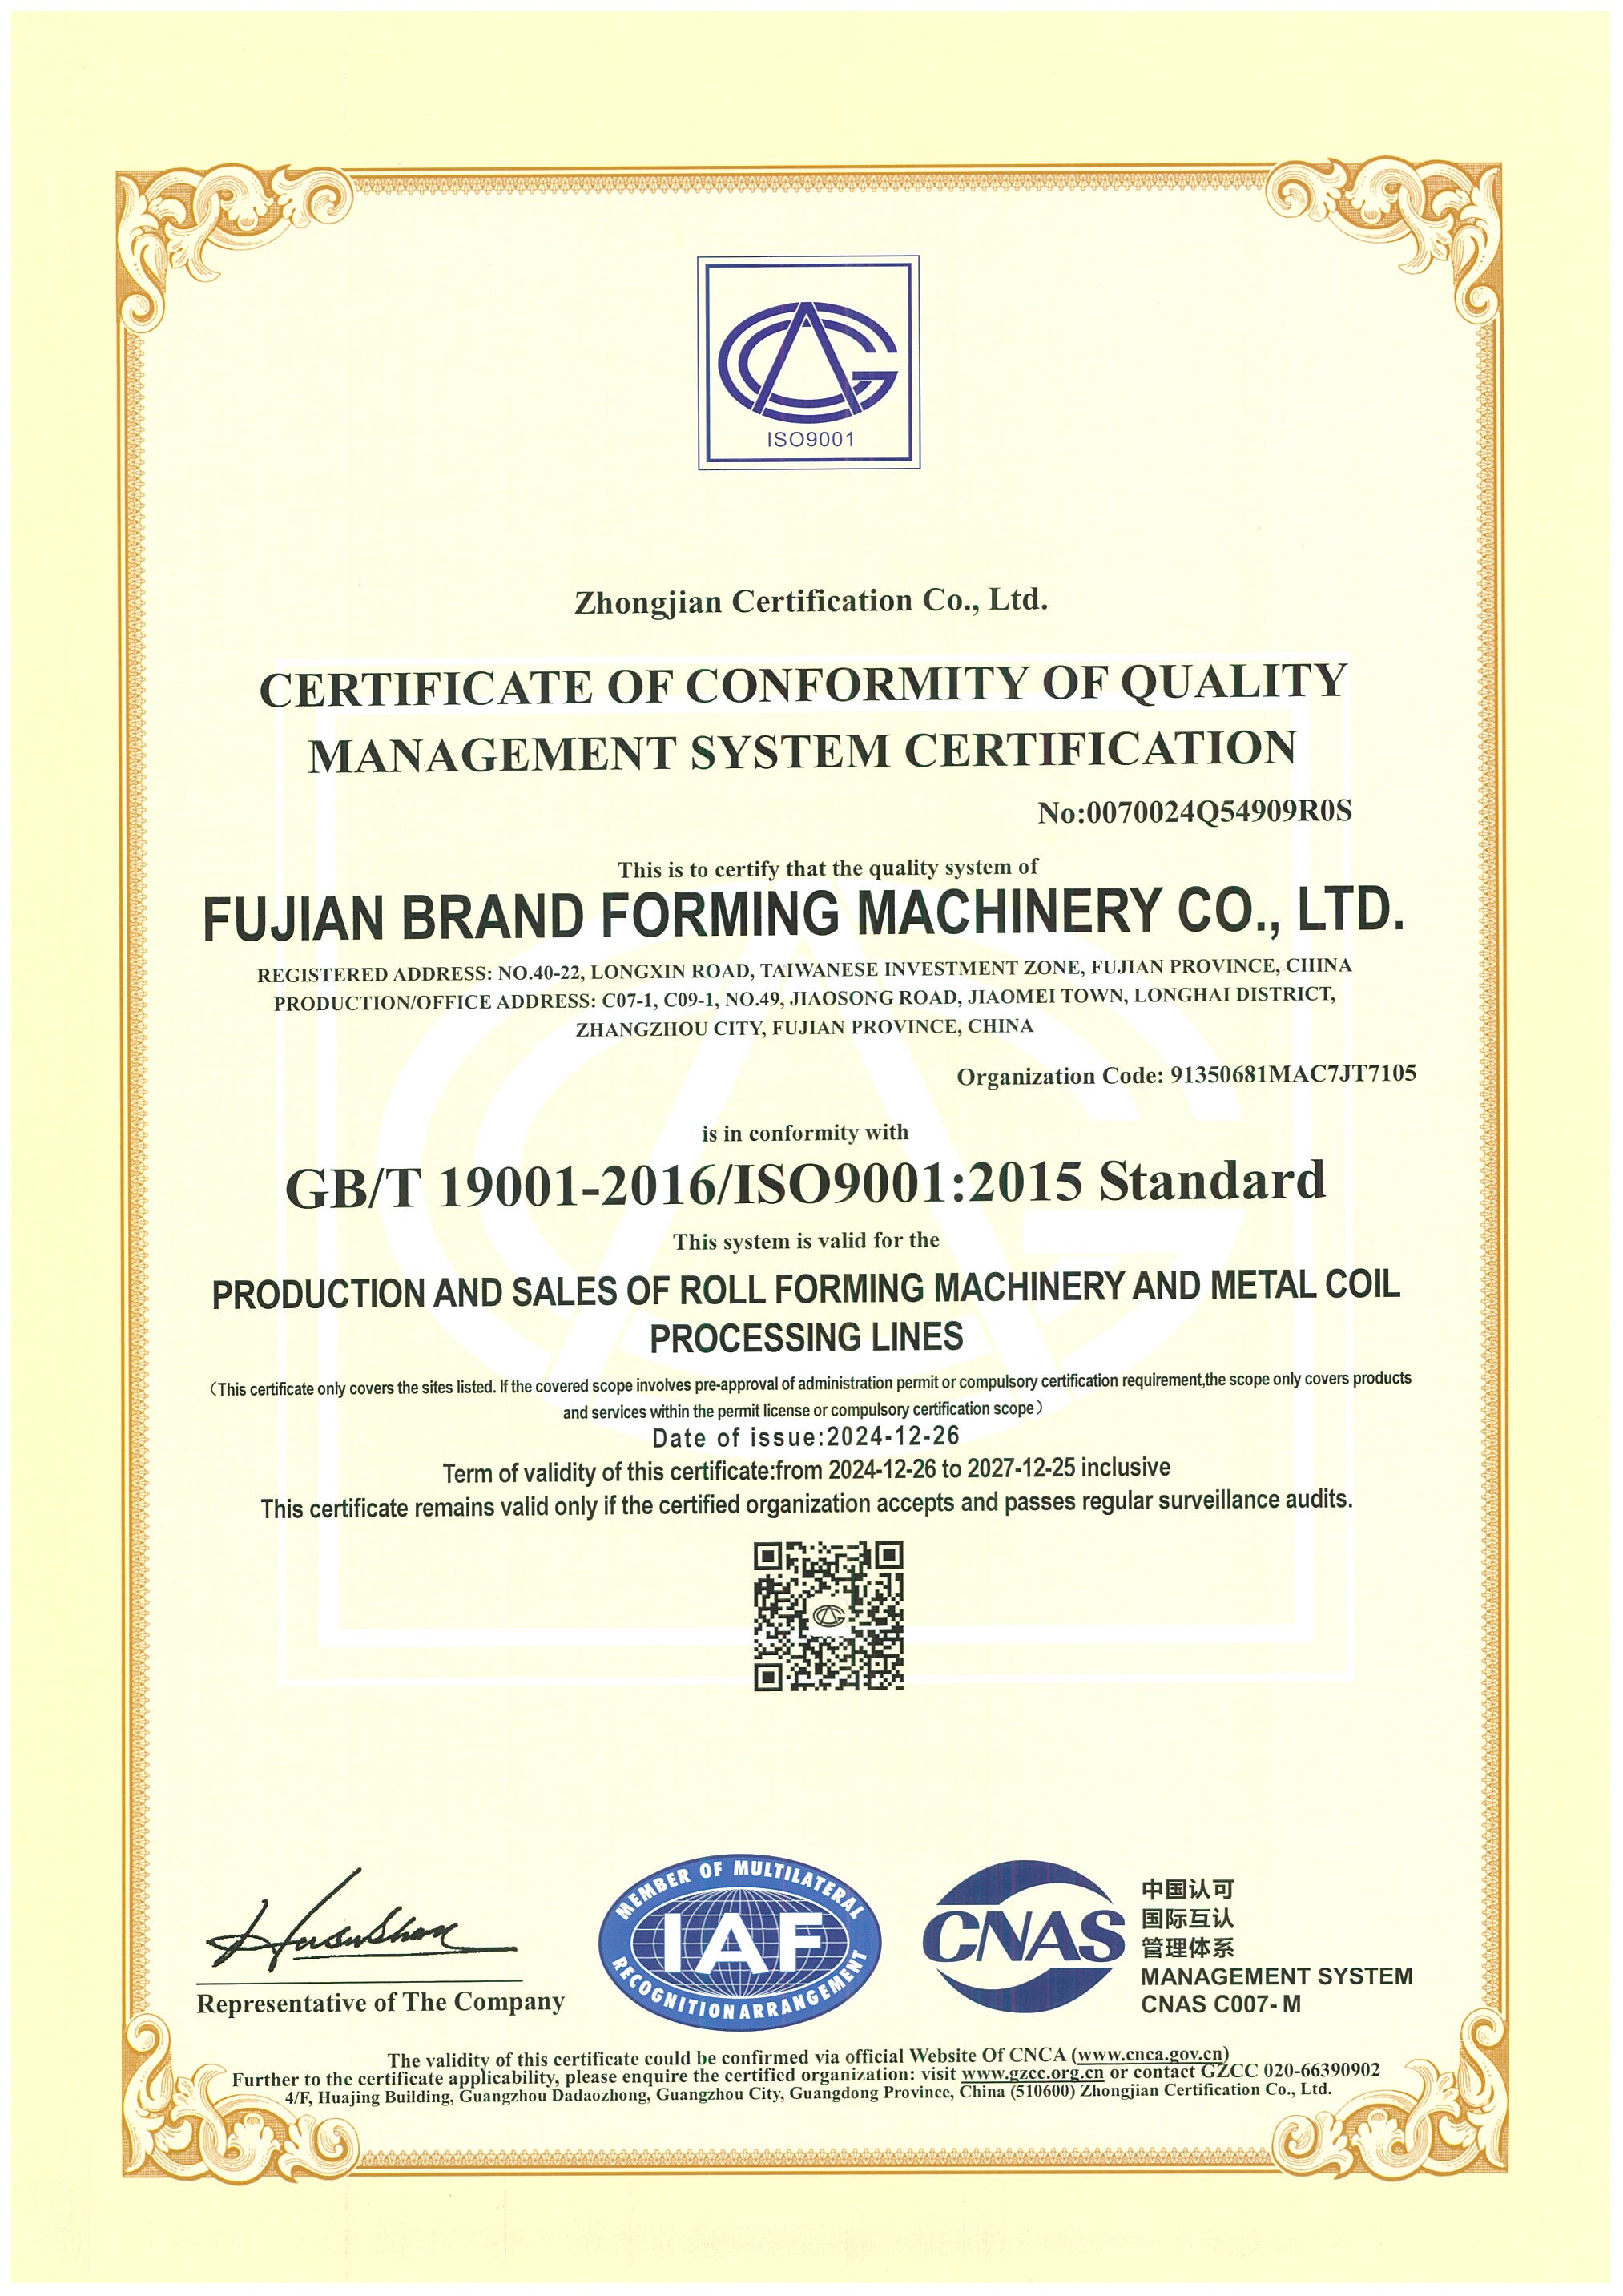 ISO 9001:2015 Sifat menejmenti · 2024–2027 sertifikatlash davri, kuzatuv auditidan o'tishi shart Ochiq sertifikat ↗
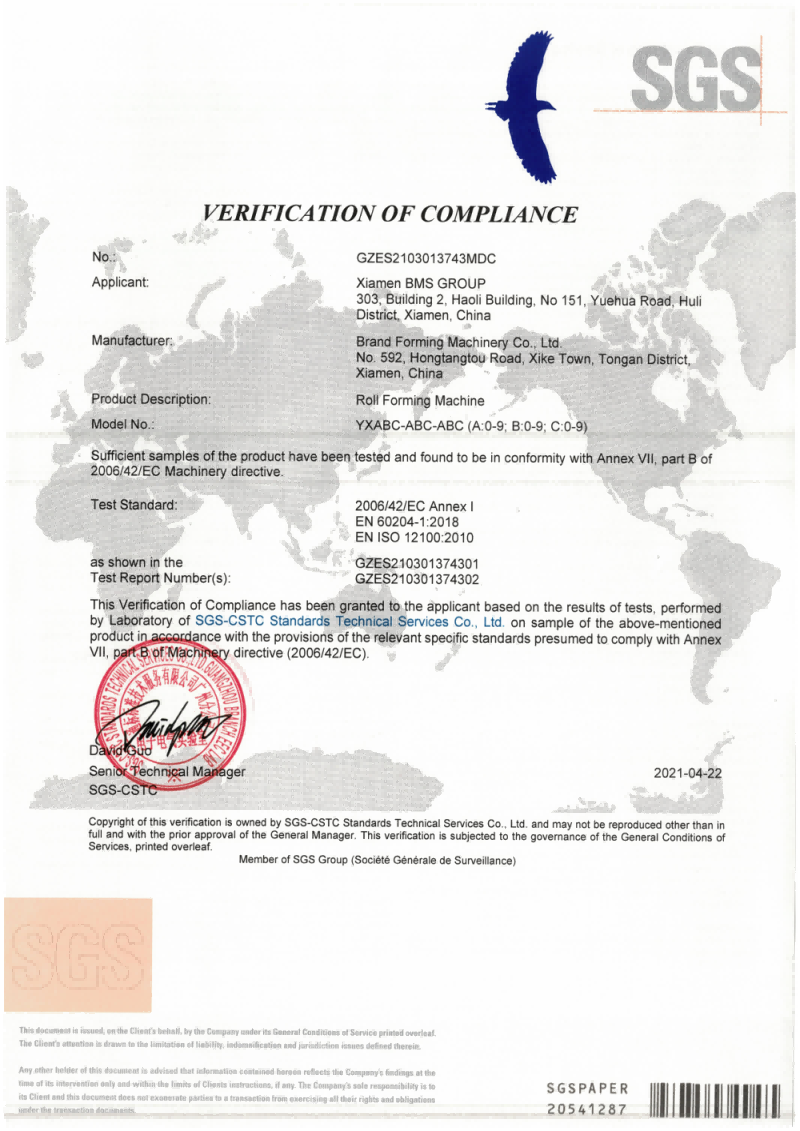 Idoralar texnikasini tekshirish SGS-CSTC · GZES2103013743MDC · 22 aprel, 2021-yil , tekshirishni ochish ↗
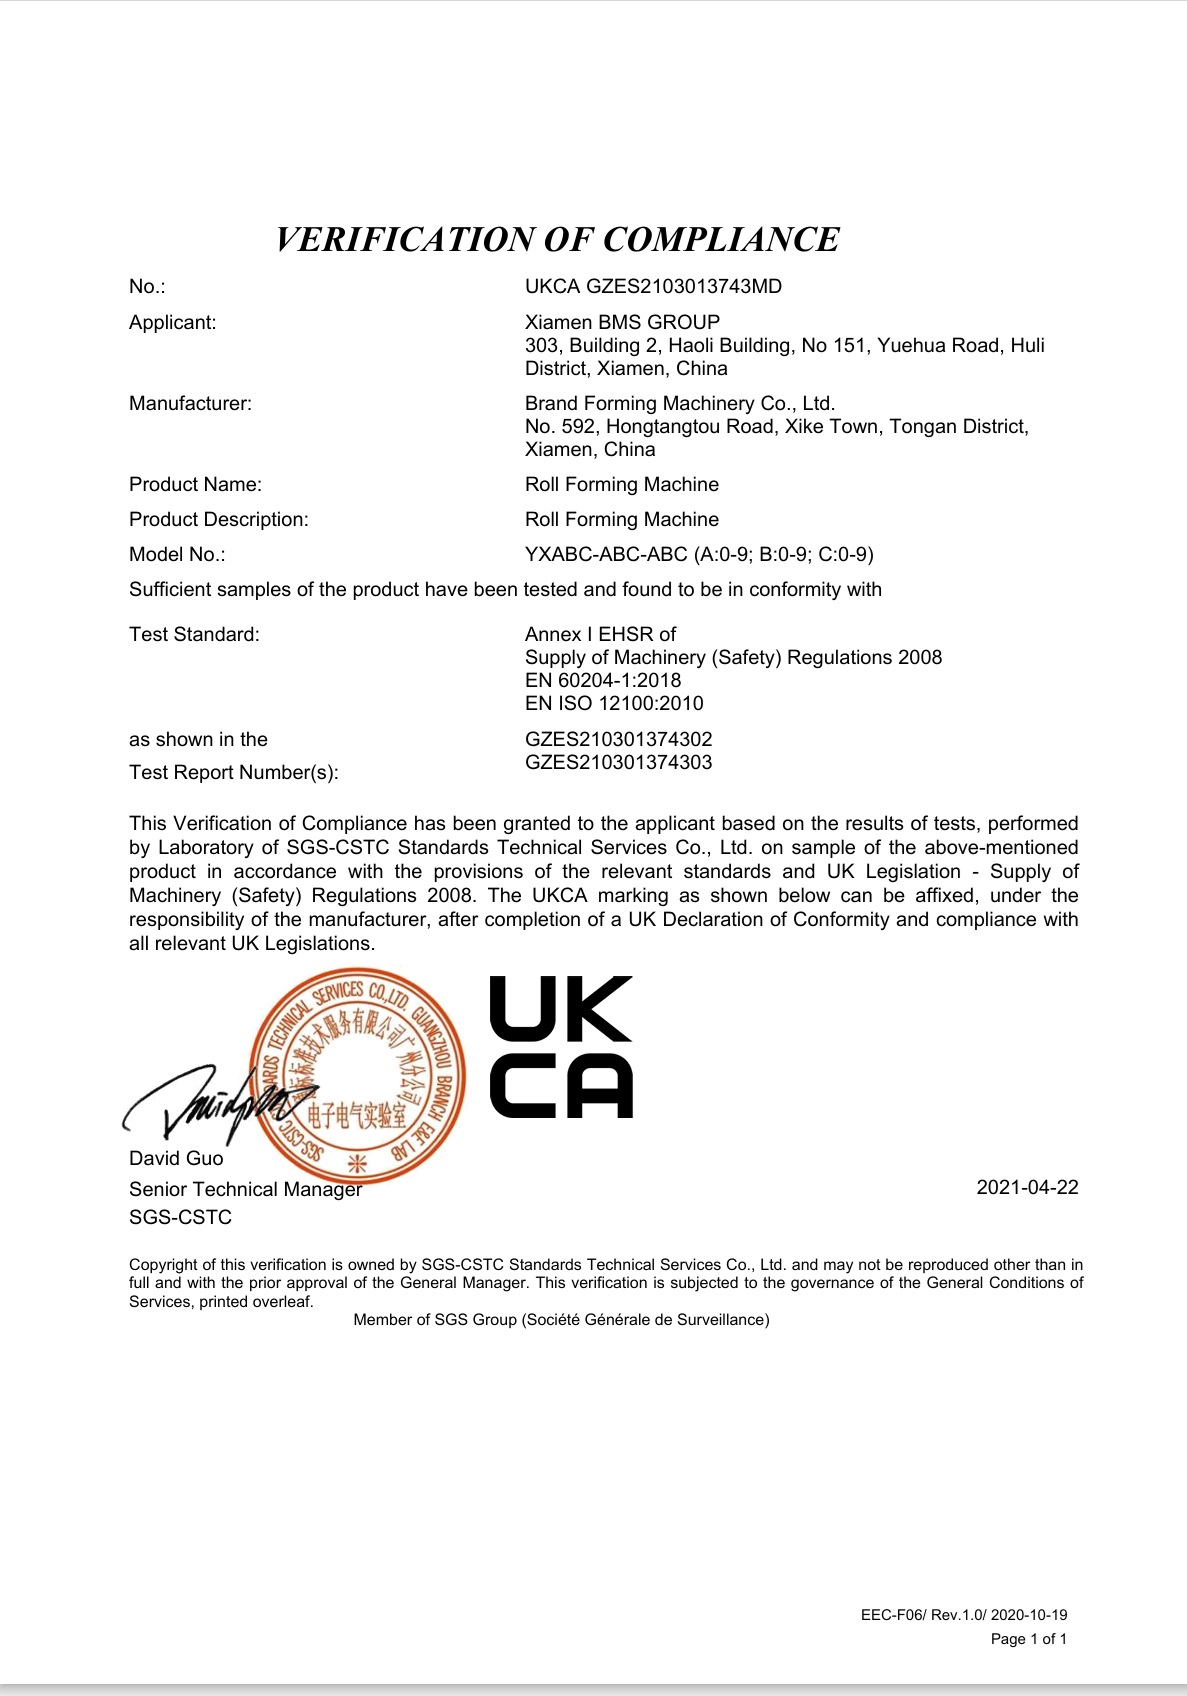 UKCA Machinery Verification SGS-CSTC · GZES2103013743MD · 22 aprel, 2021-yil , tekshirishni ochish ↗
Ikki yillik kafolat va chet elda qo'llab-quvvatlash
BMS to'g'ri foydalanish va texnik xizmat ko'rsatish sharti bilan xaridorning saytida muvaffaqiyatli o'rnatish va ishga tushirishdan boshlab ehtiyot qismlar va mehnatga ikki yillik kafolat beradi.
Oltita xorijdagi xizmat ko'rsatish markazlari BMS mashinalarini qo'llab-quvvatlaydi, Janubiy Osiyo, Yaqin Sharq, Janubiy Amerika, Shimoliy Amerika, Evropa va Janubiy Koreyada mintaqaviy xizmat ko'rsatadi. Texnik yordam mashinaning xizmat qilish muddati davomida davom etadi.
Chet elda o'rnatish pulli. Xaridor viza yordami, qaytish aviachiptalari va mahalliy turar joy bilan ta'minlaydi. Kotirovkangizga tegishli xizmat to'lovlari, kafolat istisnolari va qo'llab-quvvatlash kelishuvlarini kiriting.
BMS xizmat ko'rsatish shartlarini o'qing →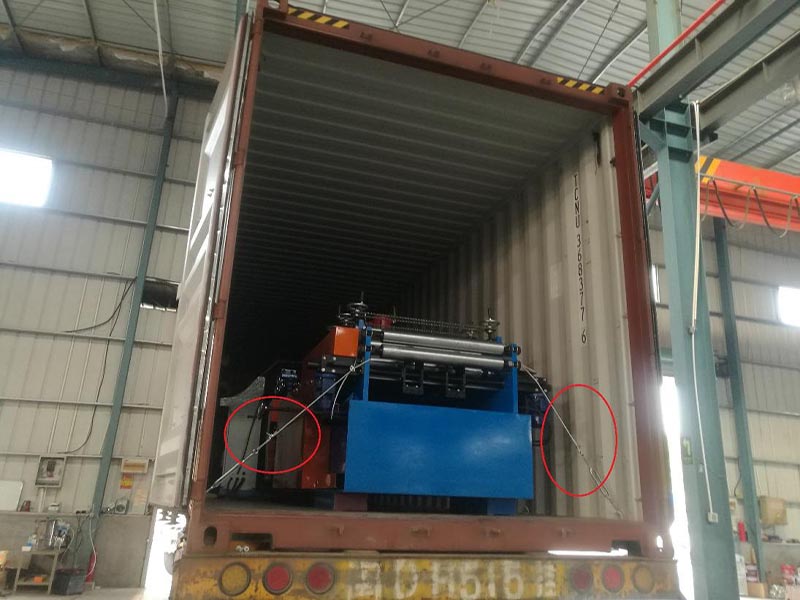
Seminarga tayyorgarlik
To'liq chiziq o'lchamlari, elektr ta'minoti va ulanish talablaridan foydalangan holda tushirish va ish tartibini rejalashtiring. Dvigatel reytingining o'zi saytning quvvat ulanishini aniqlamaydi.
Sayt koordinatori va malakali ulanish provayderini nomlang va kelishidan oldin ularning ishini taqsimlang.
Ishga tushirish sinovi
Tanlangan chizma, haqiqiy lasan va vakil kesilgan ro'yxat bilan funktsional tekshiruvlar va ishga tushirish namunalarini bajaring. Ishlab chiqarishga chiqarish uchun zarur bo'lgan kuzatishlar va qabul qilish shartlarini yozib oling.
Kim ishtirok etishini, etkazib beruvchining yordamini, usuli va hajmini, to'lovlarni va topshirish shartlarini aniqlang.
Operator tayyorlash
Operator va texnik xizmat vazifalarini, o'qitish tilini, etkazib berish usulini va mashina fayllarini belgilang. Trening yozuvida murabbiy va ishtirokchilarni aniqlang.
Mashinani ishlatish va texnik xizmat ko'rsatish bo'yicha treningni tom tizimini o'rnatish yoki muhandislik ko'rsatmalaridan alohida saqlang.
Ehtiyot qismlar va qo'llab-quvvatlash
Yozma shartlarda eskirgan qismlarni, etkazib beriladigan ehtiyot qismlarni va qo'llab-quvvatlash aloqasini aniqlang.
Mashinani identifikatsiyalash, texnik xizmat ko'rsatish yozuvi va nosozlik tasvirlari yoki videoni texnik yordamga tayyor saqlang. Xizmat aloqasini va har qanday haq to'lanadigan ishlarni topshirish faylida saqlang.
Mahsulotingizni topshirish fayli
- Tasdiqlangan konfiguratsiya va chizmalar, qabul yozuvi bilan
- Operatsion, elektr va texnik xizmat ko'rsatish fayllari, shuningdek, eskirish va ehtiyot qismlarni aniqlash
- O'quv rekordi va yozma kafolat va qo'llab-quvvatlash shartlari
Sizning ishlab chiqarish liniyasi haqida savollar
Uskunani tanlashni o'zgartirishi mumkin bo'lgan konfiguratsiya va tijorat savollariga javoblar.
Kesish uzunligini o'zgartirish profilni o'zgartirmaydi. Boshqa kenglik, qovurg'a yoki tikuv o'z chizmasiga nisbatan asboblar va konfiguratsiyani ko'rib chiqishni talab qiladi.
Uzunlik va profil o'zgarishlarini solishtiringBMS sayt ishlab chiqarish uchun 20 fut yoki 40 fut konteynerlarda tuzilgan tik turgan tikuv liniyalarini taklif qiladi. Ushbu konfiguratsiyani tegishli kirish, quvvat, ekipaj, ob-havodan himoya qilish va uzoq panelli qabul qilish bilan statsionar ustaxona liniyasidan alohida tanlang.
Ishlab chiqarish joylarini solishtiringYX65 taqqoslash rangli po'latni 0,4-0,80 mm va Al-Mg-Mn alyuminiyni 0,8-1,2 mm da qamrab oladi. Tanlangan profil va asbob-uskunalar uchun po'latning rentabellik darajasi yoki alyuminiy qotishmasi va chidamliligi, qoplamasi va besleme kengligini moslang; faqat shunga o'xshash qalinlik etarli emas.
Bobin kirishlarini ko'rib chiqingBMS o'lchamini avtomatik ravishda o'zgartiruvchi, konusning qobiliyatiga ega bo'lgan kavisli uskunalarni va avtomatik konusli varaqlarni kesish uskunalarini etkazib beradi. Bu tanlangan jarayon konfiguratsiyalari: kesish uzunligi o'zgarishi egrilik yoki konusni yarata olmaydi. Xulosaga yakuniy geometriya, tikuv detallari va kerakli shakllanish, kesish, egilish va qabul qilish interfeyslarini kiriting.
Maxsus geometriyani ko'rib chiqingNo. Mashina moslik hujjatlari uskunaga tegishli. Uyingizda shamol va suvning ishlashi ko'rsatilgan tomni yig'ish va loyiha uchun dalillarga muhtoj.
Mas'uliyatni topshirishga qarangHar bir kotirovkaga bir xil panel chizmasini, lasan ma'lumotlarini, kesish ro'yxatini va maqsadni keltiring. Uskunalar, yordamchi ishlov berish, qabul qilish, hujjatlar va sotishdan keyingi majburiyatlarni bir xil asosda solishtiring.
Yetkazib berish va topshirish doirasini tekshiringUyingizda paneli ishlab chiqarishni BMS bilan rejalashtiring
Muhokama uchun panel chizmangizni, lasan spetsifikatsiyasini va vakillik ro'yxatini keltiring. Ular birgalikda tom paneli rulonni shakllantirish mashinasini, qo'llab-quvvatlovchi uskunalarni va solishtirish uchun qabul qilish talablarini belgilaydi.
Ishlab chiqarish talablaringizni muhokama qilingIshlab chiqarish haqida qisqacha ma'lumotni tayyorlang
- Maqsad paneli va ulanish chizmalari
- Bobin darajasi, qalinligi, mustahkamligi asosi, qoplamasi va kengligi
- Odatda kesilgan ro'yxat, miqdorlar va joylashtirilgan xususiyatlar
- Eng uzun panel, ustaxona va jo'natish shartlari
- Belgilangan mamlakat va talab qilinadigan loyiha hujjatlari