


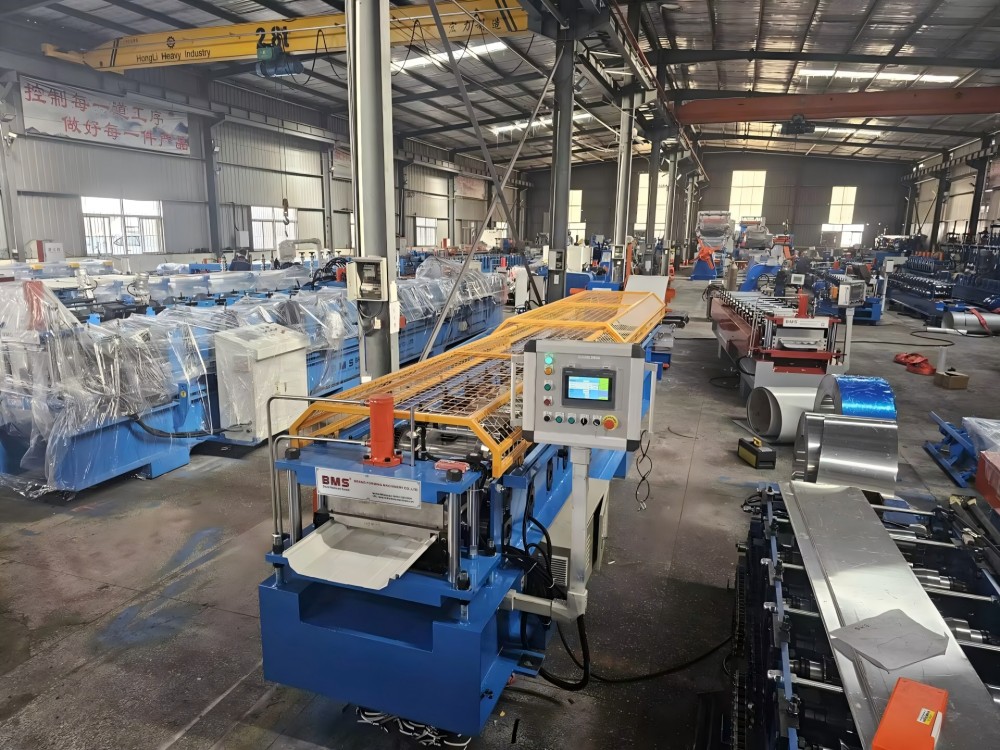
BMS · PENGELUARAN PANEL BUMBUNG DALAM LOJI
GULUNG INDUSTRI DAN BUMBUNG KOMERSIAL MESIN PEMBENTUK
Pengeluaran panel bumbung dibina di sekeliling profil, gegelung dan senarai potong anda.
Rancang barisan bengkel tetap di sekeliling panel bumbung yang anda jual: profilnya, gegelung sebenar dan panjang pesanan. Bandingkan laluan jahitan berdiri, pembaikan tersembunyi dan panel trapezoid industri, kemudian padankan pembentukan, ricih profil dan penerimaan ke senarai potong anda.
Mulakan dengan Profil Panel Bumbung Anda
Pesanan panel bumbung industri mungkin memerlukan kepingan trapezoid atau beralun, panel jahitan mekanikal atau profil pembaikan tersembunyi. Mulakan dengan lukisan panel dan kaedah sambungan; setiap keluarga memerlukan konfigurasi pembentukan dan pemotongan sendiri.
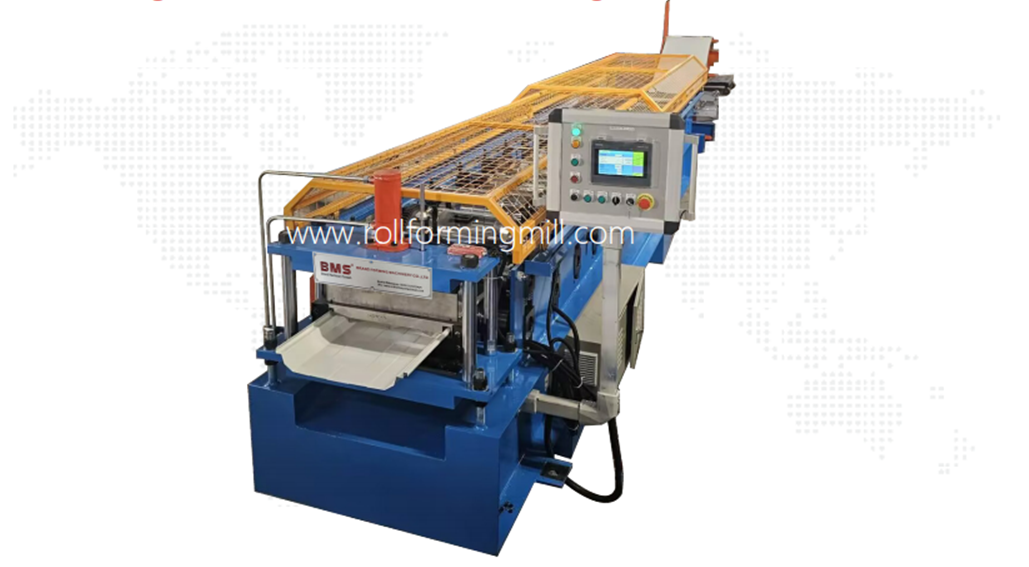
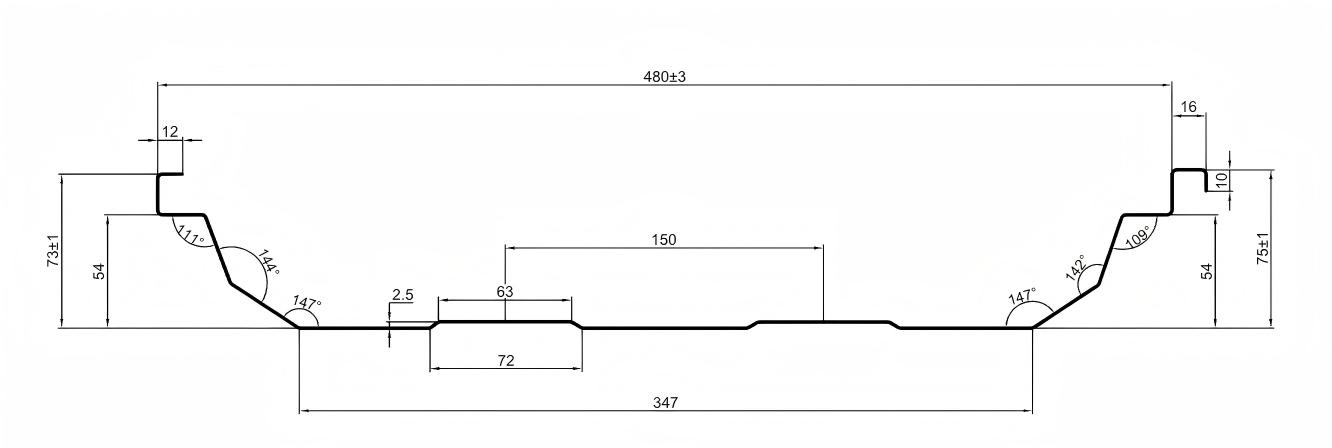
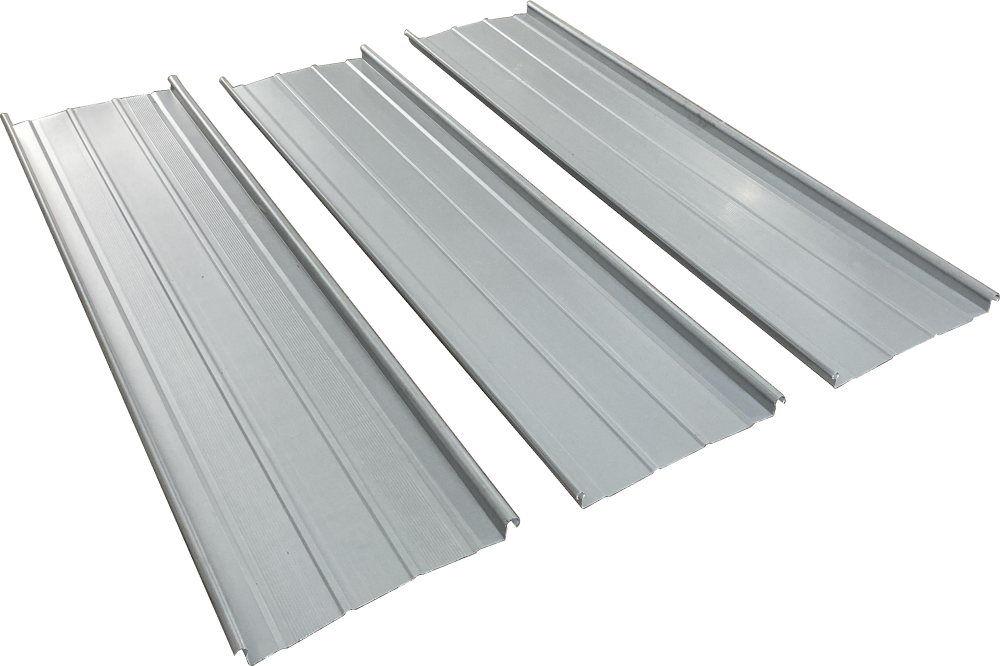
Mesin membentuk gulungan jahitan berdiri mesti sepadan dengan rusuk panel, tepi mengawan dan dimensi siap. Ilustrasi mesin dan bahagian di bawah menunjukkan keluarga profil ini.
Tiga Lebar, Tiga Ukuran
Gunakan lukisan satu dimensi untuk mencari rusuk, tepi mengawan dan muka panel, dengan toleransi pada titik pengukur yang diperlukan.
Lebar suapan
Jalur rata memasuki mesin. Benarkan bahan diambil oleh rusuk dan tepi penyambung; lebar suapan bukan liputan bumbung.
Selesai lebar keseluruhan
Tepi luar ke tepi luar satu panel yang terbentuk, termasuk geometri penyambungnya. Gunakan titik pengukur lukisan yang ditentukan.
Lebar penutup
Mengulang lebar dipasang antara titik setara pada panel jiran selepas sambungan yang ditentukan dibuat.
Menukar panjang potongan mengekalkan bahagian yang sama. Lebar rusuk, tepi atau panel yang berbeza memerlukan semakan perkakas dan bahagian mengawannya sendiri.
Menukar Panjang atau Menukar Bahagian?
- Perubahan panjang atau kuantiti
- Simpan bahagian dan bahan yang diluluskan. Semak semula kekerapan potong, kawalan panjang, penerimaan dan kuantiti pek.
- Perubahan lebar rusuk, tepi atau panel
- Semak perkakas roll, panduan, bentuk pemotong dan bahagian mengawan. Tetapan panjang potong tidak boleh mencipta keratan rentas yang lain.
- Lubang atau takuk berubah
- Tentukan bentuk ciri dan datum kedudukannya di sepanjang panel. Ini mengubah operasi, alatan dan keperluan kawalan.
- Perubahan bahan atau salutan
- Nilai semula keperluan pembentukan, pemotongan dan permukaan dengan data gegelung sebenar dan sampel yang mewakili.
Sertakan data ketebalan, gred, hasil dan tegangan, salutan dan lebar suapan pada semakan pertama. Profil yang sepadan dengan keadaan gegelung yang berbeza boleh memerlukan penilaian pembentukan atau pemotongan yang berbeza.
Sistem Profil Kami Bentuk
BMS membekalkan perkakas untuk profil aluminium dan keluli Al-Mg-Mn dalam gaya berikut. Padankan bahagian, antara muka klip dan kaedah penutup dengan lukisan projek.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Rujukan gaya mengenal pasti profil untuk dibangunkan; pemasangan bumbung yang dipilih masih memerlukan sambungan dan bukti prestasinya sendiri.
Rancang Sambungan Panel
Tepi yang terbentuk, panel bersebelahan, klip dan kaedah penutup mesti sesuai bersama. Nama jahitan sahaja bukanlah semakan keserasian.
Padankan Sambungan Lengkap
Semak kedua-dua tepi panel dengan perincian klip, pengikat dan sokongan yang ditentukan. Pastikan lukisan dan bahagian mengawan pada semakan yang sama; satu panel longgar tidak menunjukkan sambungan lengkap.
Kenal pasti Bagaimana Sambungan Tertutup
Sambungan snap dan jahitan tertutup secara mekanikal menggunakan geometri dan proses pemasangan yang berbeza. Di mana penutupan mekanikal diperlukan, padankan alat dan kaedah dengan sistem itu dan periksa sampel yang disertai wakil.
Teruskan Membentuk dan Memasang Asingkan
Bekas gulungan membuat panel; peralatan pemasangan menyambung atau menutupnya di bawah arahan sistem bumbung. Prestasi angin dan air dinilai untuk pemasangan bumbung yang lengkap.
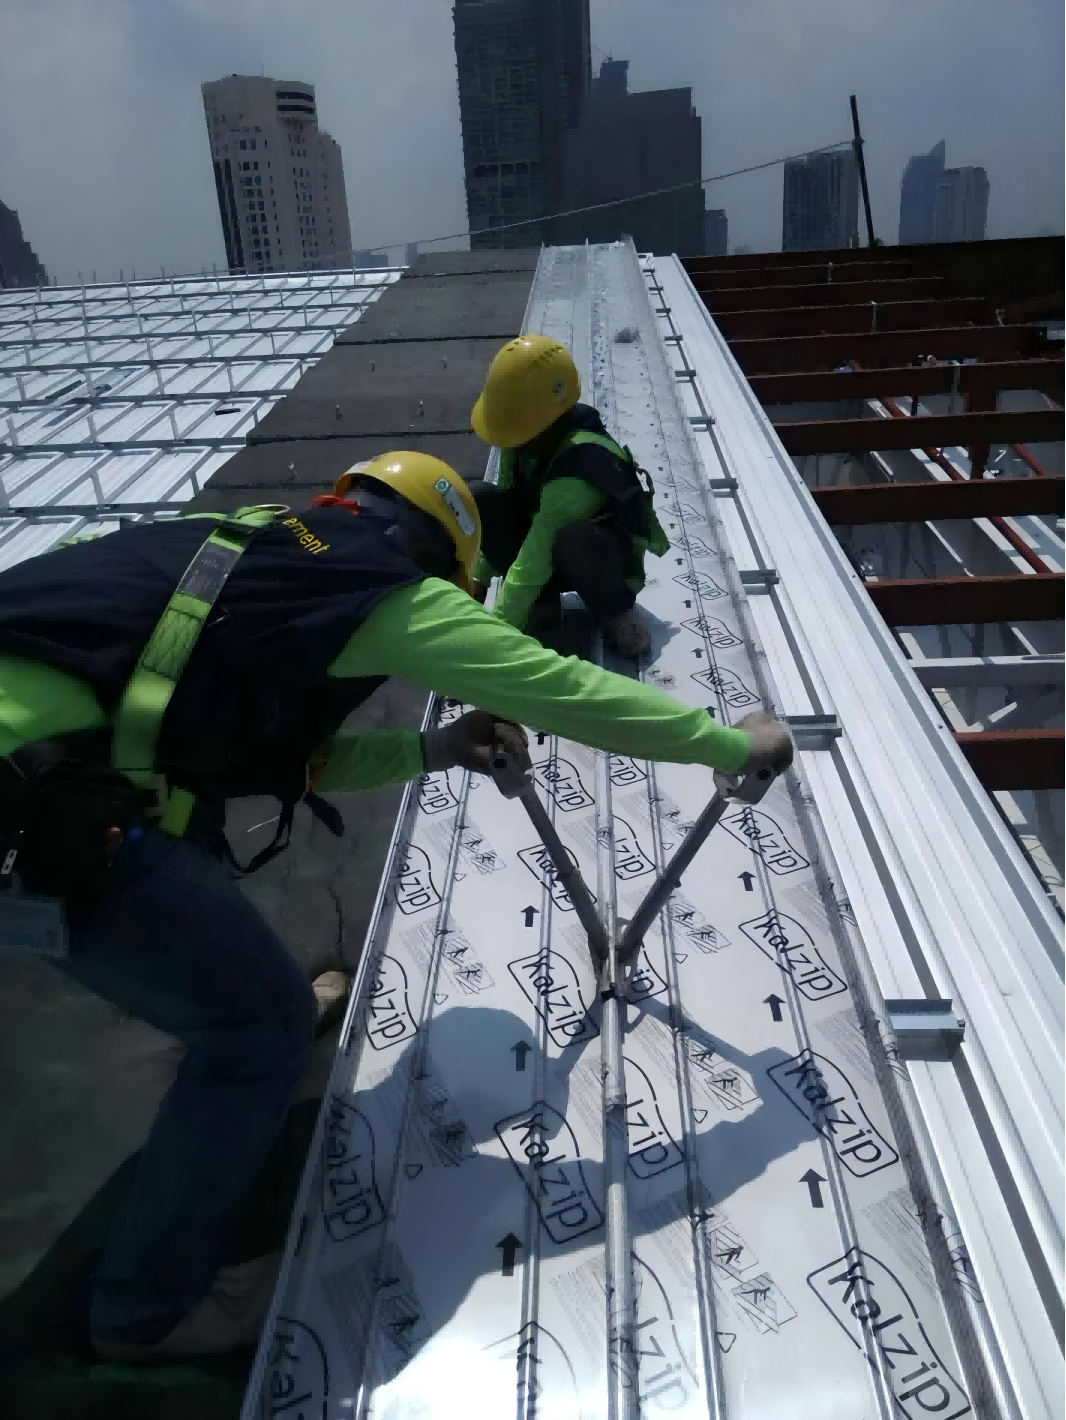
Gunakan perincian jahitan, bahan dan proses penutupan yang ditentukan untuk memilih peralatan pemasangan.
Panduan pemilihan penjahit bumbung BMS430 Penjahit Bumbung: Dua Guling atau Tiga Guling
BMS membekalkan dua gulung dan tiga gulung 430 pelapis. Kedua-duanya menggunakan kuasa fasa tunggal 220 V, motor 2.2 kW, julat ketebalan tutup yang dinyatakan 0.6–1.6 mm dan kelajuan penutupan 16–22 m/min.
Tiga-Roll 430 Jahitan
370 × 330 × 550 mm · 26 kg.
Dua-Roll 430 Jahitan
210 × 280 × 380 mm · 15 kg.
Padankan penggelek alat dan turutan penutup dengan jahitan, aloi, salutan dan ketebalan bahan yang ditentukan. Ini adalah spesifikasi alat pemasangan, berasingan daripada kelajuan pembentukan bekas gulungan.
Pilih Laluan Pengeluaran Anda
Bekalan kilang berfungsi apabila bengkel boleh membentuk, menerima dan menghantar pesanan sebenar. Logistik panel panjang atau permintaan yang tidak kerap boleh menjadikan laluan lain lebih praktikal.
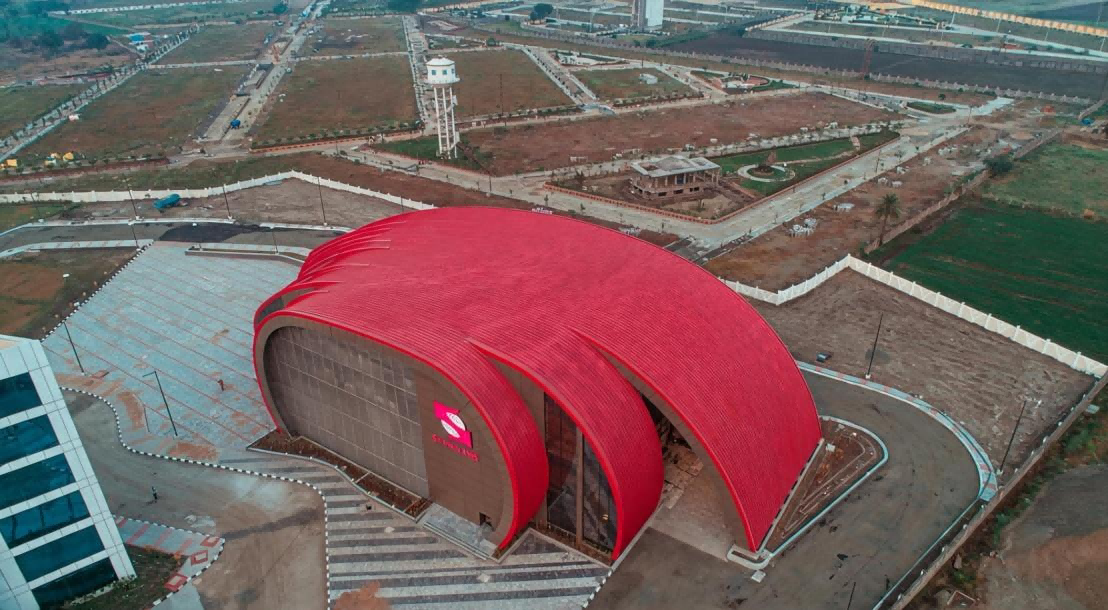
Bandingkan Pesanan Sama
Pengeluaran dalam loji Bahagian sasaran berulang, sumber bengkel dan kawalan penjadualan pengeluaran.
Inventori gegelung, penerimaan, pembungkusan dan pengangkutan mesti menyokong panjang yang dipesan.
Bandingkan pengedaran panjang dan kekerapan permintaan anda dengan susun atur yang mengikuti panel dari bengkel hingga pemuatan.
Panel yang dibeli Kerja frekuensi rendah atau pesanan yang tidak membenarkan sumber pembentukan dan pengendalian khusus.
Semak profil pembekal dan skop bahan, masa utama, had penghantaran dan risiko kerosakan semasa pengendalian.
Dapatkan sebut harga panel dihantar untuk bahagian, gegelung, kuantiti dan tarikh penghantaran yang sama.
Sewa atau pembentukan tapak Pengeluaran tapak boleh mengurangkan kekangan pengangkutan panel panjang apabila peralatan dan lokasi sesuai.
Menilai ketersediaan mesin, akses tapak, utiliti, kru, ruang penerimaan dan keadaan cuaca.
Asaskan perbandingan pada konfigurasi mesin yang dikenal pasti dan keadaan kerja sebenar tapak.
Imbangkan Permintaan dengan Dispatch
Bekas gulungan jahitan berdiri kilang sesuai untuk mengulangi kerja profil apabila stok gegelung, tenaga kerja, penjadualan dan sumber penghantaran menyokong pesanan. Panel panjang masih memerlukan ruang, perlindungan dan pengangkutan yang sesuai.
Panel dan peralatan yang dibeli sesuai dengan pembentukan tapak boleh melengkapkan pengeluaran dalam kilang. Bandingkan kos dan logistik untuk campuran pesanan sebenar; tiada volum universal atau ambang bayaran balik.
Konfigurasi BMS untuk Pengeluaran Tapak
BMS boleh mengkonfigurasi garis jahitan berdiri dalam bekas 20 kaki atau 40 kaki sebagai kilang pembentuk gulungan mudah alih. Untuk larian bumbung yang sangat panjang atau geometri kompleks, pengeluaran berhampiran kawasan pemasangan boleh mengurangkan pengangkutan panel siap dan pengendalian berulang.
Bandingkan susun atur kontena, akses, bekalan kuasa, kru dan laluan penerimaan dengan pilihan kilang. Menyelaraskan pengeluaran dengan pemasangan; mesin bengkel yang digambarkan pada halaman ini adalah konfigurasi yang berasingan.
Terokai pengeluaran panel bumbung berasaskan kontena BMSKonfigurasi berasaskan bekas
Tukar Senarai Potongan Anda menjadi Rancangan Pengeluaran
Tentukan mesin panel jahitan berdiri pada senarai potong: semakan panel dan bahan, panjang siap, kuantiti dan sebarang ciri yang diposisikan. Jumlah meter yang sama boleh bermakna kerja pemotongan dan pengendalian yang sangat berbeza.
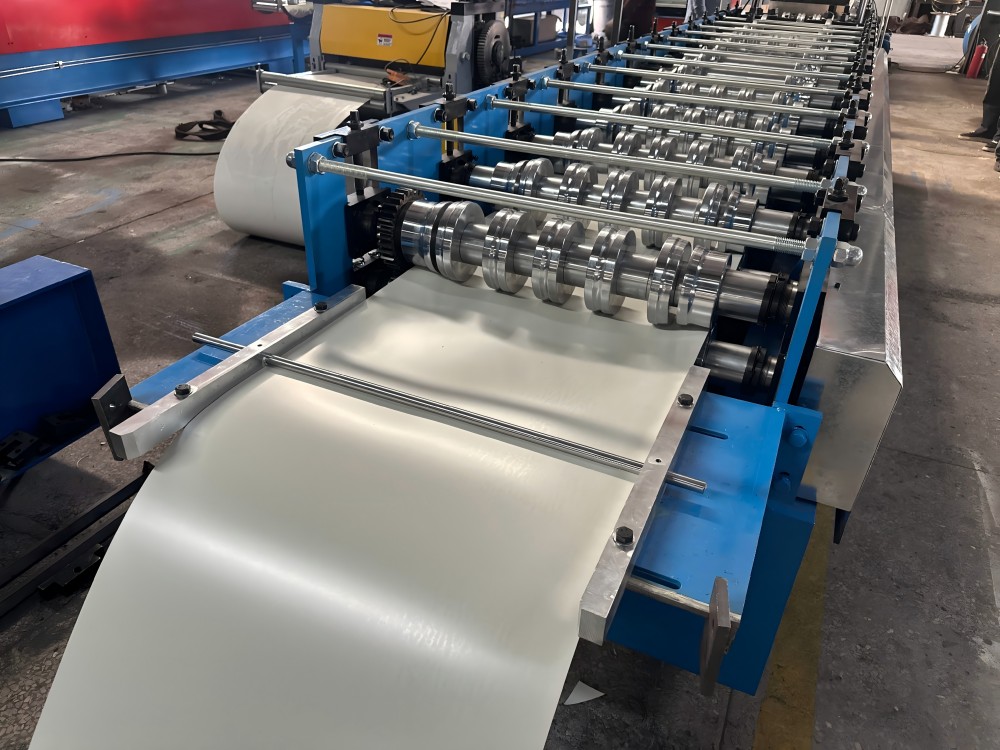
01
Memberi makan
Bimbing jalur yang ditentukan ke dalam baris. Padankan lebar suapan, panduan kemasukan dan bayaran gegelung kepada bahan dan lukisan panel.
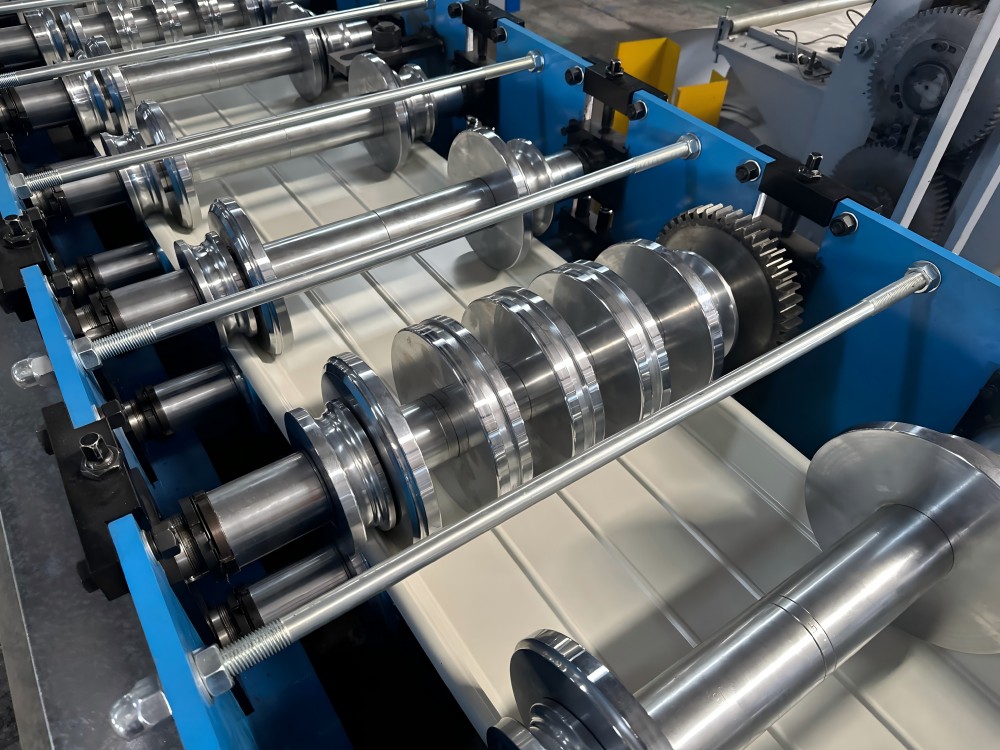
02
Keperluan Ciri
Jika pesanan memerlukan lubang atau takuk, nyatakan bentuk, jarak dan datum hujung atau cirinya. Alatan yang dipilih, lokasi operasi dan kawalan mesti menyokong keperluan tersebut.
03
Membentuk dan Menggunting Profil
Gulung mencipta bahagian; ricih profil hidraulik (pasca potong) memotongnya kepada panjang. Geometri bilahnya mengikut profil yang terbentuk untuk menyokong tepi berdiri semasa pemotongan, membantu mengelakkan keruntuhannya. Periksa pemotongan pada gegelung yang dipilih dan kenal pasti operasi yang menghentikan talian.
Tonton Talian BMS YX65-430 sedang Beroperasi
Ikuti jalur melalui panduan penyusuan, penggelek membentuk dan kawasan pemotongan alur keluar. Konfigurasi YX65-430 ini menunjukkan cara panel terbentuk di sepanjang garisan.
Mesin yang ditunjukkan membentuk profil YX65-430. Bandingkan susunan prosesnya dengan geometri dan operasi yang diperlukan untuk panel anda.
Pastikan Setiap Baris Pesanan Boleh Dijejaki
Semakan lukisan · rujukan gegelung · panjang siap · kuantiti · lukisan ciri dan datum · tanda kelompok atau pek.
Pisahkan panjang atau ciri yang berbeza ke dalam garisan mereka sendiri. Banyak kepingan pendek menambah acara potong dan pengendalian; panel panjang boleh membuat penerimaan, pemeriksaan atau pembungkusan operasi mengehadkan.
Rancang Kerja, Kemudian Semak Panel
Setiap perubahan mempengaruhi perkakas, penjadualan atau pengendalian. Tetapkan keperluan pemeriksaan yang sepadan sebelum pengeluaran.
Semakan profil dan bahan
Padankan gulungan, pemandu dan pemotong dengan keadaan semakan lukisan dan gegelung.
Sahkan identiti bahagian yang terhasil, dimensi kritikal dan kemasan permukaan.
Panjang, kuantiti dan urutan kelompok
Tetapkan kekerapan pemotongan dan urutan kelompok, dengan pengaturan penerimaan dan tanda pek untuk setiap baris pesanan.
Selaraskan panjang dan kuantiti panel yang diterima dengan senarai potongan yang sama.
Lubang/takik dan datum kedudukan
Nyatakan perkakas ciri, susunan operasi, kawalan dan kedudukan berbanding dengan hujung potong.
Ukur bentuk dan lokasi lubang atau takuk daripada datum yang ditentukan yang sama.
Kelengkungan atau mengubah lebar
Tentukan bentuk memanjang akhir dan sebarang variasi lebar supaya penilaian proses termasuk antara muka suapan dan suapan yang sesuai.
Nilaikan geometri dan kesesuaian sambungan yang terhasil pada sampel yang mewakili.
Bina Proses untuk Panel Melengkung dan Tirus
BMS membekalkan peralatan melengkung menukar saiz automatik dengan keupayaan tirus dan peralatan mencelah kepingan tirus automatik. Melengkung mengubah bentuk memanjang; tirus mengubah lebar yang dibangunkan. Tetapan panjang potong tidak boleh mencipta sama ada geometri.
Mesin Lengkung YX65-230/600
230–600 mm julat pemprosesan boleh laras; aluminium 0.8–1.2 mm; 18 m/min; 2.2 kW.
Celah Helaian Tirus Automatik
Sehingga 1,300 mm lebar pemprosesan; Al-Mg-Mn 0.76–1.2 mm atau keluli warna 0.3–0.7 mm; 18 m/min.
Padankan Operasi Melengkung dan Tirus
Mesin melengkung YX65-230/600 menggunakan penggelek Cr15 yang dirawat haba dengan penyaduran krom keras. Celah helaian tirus mempunyai perubahan lebar yang dinyatakan sehingga 150 mm melebihi 1 m.
Tentukan kelengkungan siap atau tirus, lukisan pembangunan jalur, keperluan jahitan dan semakan sampel bercantum. Menyelaras antara muka celah, membentuk, melengkung dan menerima di sekeliling geometri itu; pakej peralatan yang dipilih menentukan urutan proses.
Padankan Gegelung dengan Profil Panel Anda
Konfigurasi BMS YX65 membentuk keluli warna dan aluminium Al-Mg-Mn. Pilih bahan, ketebalan, gred hasil dan bahagian bersama-sama, kemudian nilaikan sampel gegelung perwakilan terhadap geometri dan kemasan yang diperlukan.

Bagaimana Sifat Gegelung Mempengaruhi Talian
- Gred, ketebalan dan kekuatan
- Gred dan kekuatan mempengaruhi pembentukan dan springback. Bandingkan hasil dan data tegangan secara berasingan dengan bahagian sasaran, ketebalan dan gegelung percubaan.
- Salutan, permukaan dan lebar suapan
- Nyatakan salutan logam atau cat, kriteria kemasan dan lebar suapan rata. Ia menjejaskan panduan, sentuhan perkakas, tepi potong dan pemeriksaan sampel.
- Pemuatan gegelung dan pembayaran
- Saiz peralatan tambahan dan antara mukanya di sekitar:
- Jisim gegelung dan diameter dalam/luar
- Kaedah pemuatan dan keperluan pembayaran
Apabila Gegelung Perlu Dicelah
Untuk gegelung yang lebih lebar daripada jalur suapan yang diperlukan, rancang bekalan celahan atau proses penyediaan yang berasingan. Padankan lebar celah dengan lukisan panel sebelum membentuk.
Apabila Bahan Berubah
Aluminium Al-Mg-Mn adalah sebahagian daripada skop bahan YX65 yang ditunjukkan di bawah. Aloi atau temper yang berbeza, kuprum, keluli berkekuatan lebih tinggi atau ketebalan di luar konfigurasi yang dipilih memerlukan semakan bahan dan alatan. Ketebalan yang sama sahaja tidak menentukan kesesuaian.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Bahan berkenaan | Keluli warna (GI/PPGI/PPGL); Al-Mg-Mn aluminium | Keluli warna (GI/PPGI/PPGL); Al-Mg-Mn aluminium | Keluli warna (GI/PPGI/PPGL); Al-Mg-Mn aluminium |
| Ketebalan keluli warna Ketebalan | 0.4–0.80 mm | 0.4–0.80 mm | 0.4–0.80 mm |
| Al-Mg-Mn | 0.8–1.2 mm | 0.8–1.2 mm | 0.8–1.2 mm |
| Kekuatan hasil / gred | Keluli: G300 atau G550; aluminium: aloi dan temper terpilih | Keluli: G300 atau G550; aluminium: aloi dan temper terpilih | Keluli: G300 atau G550; aluminium: aloi dan temper terpilih |
| Lebar penutup Lebar | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| suapan | Lebar jalur yang dibangunkan untuk lukisan profil yang dipilih | Lebar jalur yang dibangunkan untuk lukisan profil yang dipilih | Lebar jalur yang dibangunkan untuk lukisan profil yang dipilih |
| Stesen | 14 atau 17, mengikut konfigurasi | 14 atau 17, mengikut konfigurasi | 14 atau 17, mengikut konfigurasi |
| membentuk Kelajuan padanan | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| utama | 7.5 kW, VFD | 7.5 kW, VFD | 7.5 kW, VFD |
| Memotong | Ricih profil hidraulik; Cr12MoV, dirawat haba | Ricih profil hidraulik; Cr12MoV, dirawat haba | Ricih profil hidraulik; Cr12MoV, dirawat haba |
| Rangka badan | H400 atau H450, mengikut konfigurasi | H400 atau H450, mengikut konfigurasi | H400 atau H450, mengikut konfigurasi |
| Motor | Mesin melengkung dengan keupayaan tirus; serpihan kepingan tirus; tukang jahit bumbung yang sesuai | Mesin melengkung dengan keupayaan tirus; serpihan kepingan tirus; tukang jahit bumbung yang sesuai | Mesin melengkung dengan keupayaan tirus; serpihan kepingan tirus; tukang jahit bumbung yang sesuai |
Tatal perbandingan secara mendatar pada skrin yang lebih kecil. Lebar penutup ialah pilihan profil, bukan lebar jalur suapan atau janji bahawa satu set perkakas membuat setiap bahagian. Pilih susun atur 14 atau 17 stesen, bingkai dan peralatan yang dipadankan sebagai konfigurasi. Penarafan motor 7.5 kW adalah berasingan daripada permintaan elektrik talian keseluruhan.
Ukur Output pada Pesanan yang Anda Jalankan
Gunakan output yang diterima sepanjang masa kelompok yang dipersetujui untuk menilai pengeluaran. Konfigurasi YX65-430 dan YX65-300/400/500/600 mempunyai spesifikasi kelajuan pembentukan 20–25 m/min; YX65-418 ialah 18–20 m/min. Ini menerangkan pergerakan membentuk, tidak diterima panel setiap jam.
Tetapkan Mula dan Selesai
Kenal pasti lukisan, gegelung, konfigurasi, senarai potong dan saiz kelompok. Bersetuju sama ada pemasaan bermula dengan kerja gegelung/penyediaan atau dengan panel pengeluaran pertama, dan sama ada ia berakhir pada pemotongan, pemeriksaan atau penyerahan yang dibungkus.
Gunakan sempadan yang sama untuk setiap perbandingan. Catatkan masa membentuk secara berasingan daripada masa kelompok yang telah berlalu.
Rekod Berhenti dan Kerja Bertindih
Pemotongan/penebuk log berhenti, perubahan gegelung, tetapan, kerosakan dan menunggu untuk menerima atau membungkus. Catat masa mula dan tamat acara sebenar; sesetengah pemeriksaan dan pengendalian mungkin bertindih dengan pengeluaran.
Simpan satu rekod masa berlalu untuk kumpulan. Menjumlahkan tugasan bertindih akan mengira minit yang sama dua kali.
Kira Output Yang Diterima Sahaja
Asingkan kepingan percubaan dan kepingan yang ditolak daripada panel yang diterima. Untuk panjang bercampur, jumlahkan kuantiti yang diterima × panjang siap untuk setiap baris pesanan.
Bahagikan meter yang diterima dengan jam berlalu, atau kiraan sekeping yang diterima dengan jam berlalu yang sama untuk keping/jam. Simpan rekod penolakan dan pemberhentian dengan hasilnya.
Bandingkan pesanan bercampur panjang di bawah sempadan masa yang sama: pintasan yang kerap dan penerimaan panel panjang boleh menukar output pada kelajuan pembentukan yang sama. Tentukan larian penerimaan
Pastikan Panel Panjang Bergerak Melalui Bengkel Anda
Rancang panel siap paling lama melalui keseluruhan laluan bengkel ke penghantaran. Jejak mesin hanyalah satu bahagian daripada keperluan ruang itu.

Sokong Panel Di Luar Pemotong
-
Semak laluan lengkap
Petakan laluan keluar, kawasan sokongan dan pemeriksaan, titik pemindahan, storan sementara, pembungkusan dan pemuatan. Periksa pintu dan selekoh.
-
Saiz susunan penerimaan
Padankan sokongan, kakitangan dan peralatan pengendalian dengan panjang panel, jisim, kekakuan dan kemasan. Tetapkan panjang panel maksimum yang boleh diterima oleh susunan.
-
Rancang pembungkusan dan penghantaran
Tentukan perlindungan berkas, pemuatan dan penerimaan di destinasi. Sertakan sebarang forklift atau penyusun automatik yang diperlukan dalam skop bekalan.
Apabila Ruang Mengubah Laluan
- Panel terpanjang tidak boleh mengosongkan pintu keluar
- Tukar ruang penerimaan atau orientasi, atau menilai semula laluan pembuatan sebelum memesan reka letak.
- Pemeriksaan atau pembungkusan menahan baris
- Semak sokongan, pemindahan sumber dan aliran kelompok/pek bersama-sama dengan percubaan output.
- Pek tidak boleh sampai ke kenderaan atau destinasi
- Lawati semula pintu, titik pusingan, kaedah pemuatan, pengangkutan dan syarat penyerahan destinasi.
Jika pengangkutan mengehadkan panjang panel yang boleh anda hantar, bandingkan bekalan kilang dengan peralatan yang sesuai untuk pembentukan tapak. Lihat perbandingan lokasi pengeluaran.
Semak Kualiti Panel Selesai
Terima panel terhadap kriteria dimensi, kemasan dan sambungan yang ditentukan menggunakan gegelung sebenar dan susunan perwakilan. Setuju syarat pensampelan dan pengukuran sebelum percubaan.
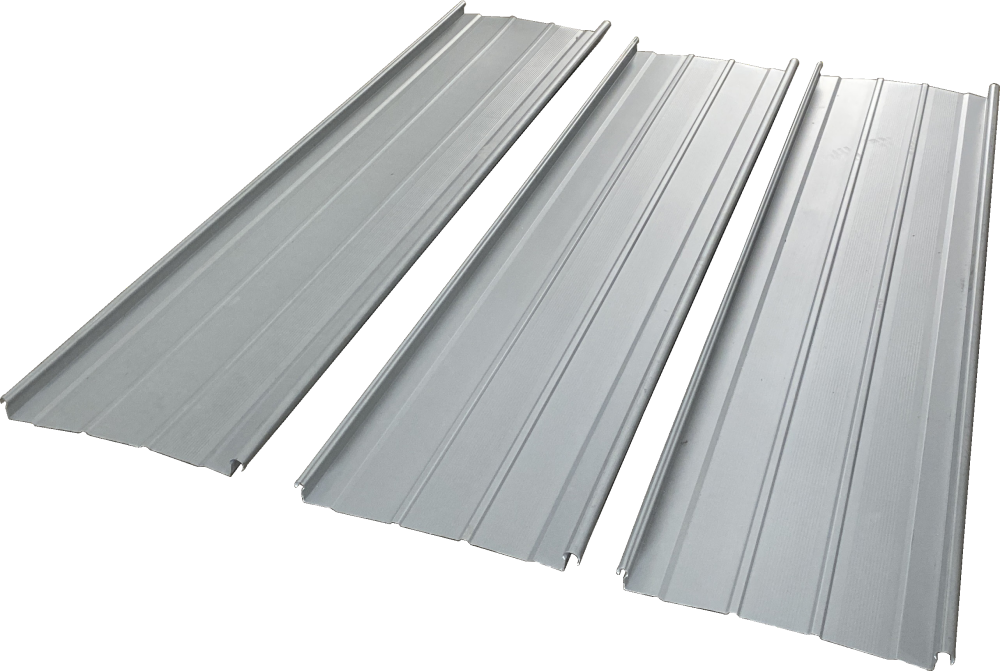
Simpan Sampel dengan Rekod Pengeluarannya
Pautkan setiap sampel kepada semakan lukisan, spesifikasi gegelung, konfigurasi mesin dan baris pesanannya. Merekodkan dimensi dan kedudukan ciri sebagai ukuran; gunakan gambar untuk mendokumentasikan penampilan yang boleh dilihat.
Tentukan Bahagian Pemeriksaan Panel
Geometri
Ukur bahagian terhadap semakan lukisan yang dipersetujui dan datumnya, titik pengukuran dan toleransi. Nyatakan instrumen dan persampelan sebelum larian.
Kekalkan sampel dan ukuran bahagian yang dikenal pasti. Pemilik lukisan, pembekal talian dan penyemak QC harus bersetuju dengan kaedah pemeriksaan.
Panjang dan ciri kedudukan
Semak panjang panel dan kedudukan lubang atau takuk dari hujung senarai potong dan datum ciri, menggunakan alat yang dikonfigurasikan dan kaedah pengukuran yang dipersetujui.
Catatkan panjang, kuantiti dan kedudukan ciri yang diterima mengikut baris pesanan. Pengeluaran dan QC memerlukan rujukan datum yang sama.
Potong hujung dan permukaan
Periksa hujung dan permukaan yang dipotong pada panjang yang mewakili yang dibuat daripada gegelung sebenar. Bandingkan gegelung dan panel yang dibentuk dengan kriteria tepi dan kemasan yang dipersetujui.
Kekalkan perbandingan dan pemerhatian tersebut. Pembeli menentukan kemasan yang diperlukan; pelan penerimaan mengenal pasti siapa yang menyemaknya.
Kelurusan dan pengendalian
Menilai kelurusan pada peringkat pengeluaran yang dipersetujui, menyatakan cara panel disokong dan diperhatikan. Kekalkan panel perwakilan dan sejarah pengendaliannya.
Pengeluaran, pengendalian dan QC harus mengenal pasti peringkat yang dikaji supaya kesan pembentukan dan pengendalian boleh disiasat secara berasingan.
Kesesuaian sambungan
Pasang sampel dengan panel jiran yang ditentukan, bahagian mengawan dan kaedah penutupan. Pemilik sistem atau antara muka mentakrifkan kriteria kesesuaian dan penutupan.
Kenal pasti dan simpan sampel yang dicantum dengan bahagian dan kaedah yang digunakan. Hasilnya terpakai pada antara muka itu.
Apabila Sampel Tidak Padan
- Tepi atau sambungan tidak sesuai
- Bandingkan lukisan/semakan sistem yang sama, ukuran panel sebenar, perkakas, gegelung dan bahagian mengawan yang ditentukan.
- Panjang, lubang atau hujung potong berbeza
- Bandingkan datum pesanan, kawalan dan operasi yang dikonfigurasikan, alatan, sokongan dan sampel yang diukur.
- Panel panjang kelihatan berbeza
- Bandingkan gegelung masuk, panel terbentuk, panjang wakil, keadaan penerimaan/pemindahan dan pemerhatian.
- Kegelisahan / pengetinan minyak yang boleh dilihat
- Semak bahan, reka bentuk, pembentukan, pengendalian dan faktor pemasangan pada peringkat yang berkaitan. Jangan berikan satu sebab daripada gambar.
Gunakan arahan mesin dan rekod pengeluaran yang dipadankan untuk menyiasat pelarasan.
Bincangkan Skop PenerimaanApa yang BMS Measures
Sumber pemeriksaan dalaman BMS termasuk ujian kekerasan penggelek, ukuran jejari-alir aci, pemeriksaan CMM dan tolok tiga dalam satu untuk pemeriksaan bahagian siap.
- Geometri profil: kriteria semakan tolok profil ±0.5 mm, digunakan pada bahagian dan titik ukuran yang ditentukan.
- Pengukuran boleh dikesan: alat pengukur yang ditentukur dan laporan pemeriksaan tersedia atas permintaan.
- Penerimaan pesanan: sambungkan ukuran tersebut kepada lukisan, gegelung sebenar dan percubaan perwakilan. Kriteria tolok tidak menentukan setiap dimensi atau prestasi bumbung yang lengkap.
Prestasi Panel, Sendi dan Bumbung
Penerimaan panel buatan, kesesuaian sambungan dan prestasi sistem bumbung menjawab soalan yang berbeza. Bawa setiap rekod kepada pihak yang bertanggungjawab untuk keputusan seterusnya.
Apa yang Dihasilkan?
Simpan lukisan, gegelung sebenar, konfigurasi, senarai potong, identiti sampel dan ukuran. Penyemak pengeluaran/QC pembeli dan pembekal talian menggunakan ini untuk penerimaan peralatan.
Apa yang Disertai?
Kenal pasti panel bersebelahan, klip dan bahagian mengawan lain, alat penutup dan arahan sistem. Pemilik sistem/antara muka yang ditentukan menentukan kesesuaian dan keperluan pemasangan.
Apakah Perhimpunan Yang Dinilai?
Keperluan angin, air, cerun dan rentang memerlukan bukti untuk pemasangan dan projek yang ditentukan, yang disediakan melalui pembekal sistem bumbung atau jurutera projek. Parameter mesin dan sijil jentera tidak boleh menggantikan bukti tersebut.
Untuk Amerika Syarikat, Arab Saudi, Rusia, India atau Mexico, nyatakan destinasi dan keperluan dokumen projek dalam ringkasan. Menilai konfigurasi yang dipilih, bukti sistem dan syarat sokongan untuk destinasi tersebut.
Bandingkan BMS Roof-Panel Lines
Mesin panel bumbung BMS melayani keluarga profil yang berbeza. Bandingkan lukisan bahagian, keadaan gegelung dan operasi yang diperlukan sebelum memilih konfigurasi.
Mesin Panel Bumbung Industri: Trapezoid atau Beralun
Laluan pengeluaran ini adalah untuk helaian berprofil industri, berasingan daripada konfigurasi jahitan berdiri YX65. Pilih corak rusuk, pertindihan dan perincian pengikat daripada lukisan panel.
Konfigurasi rujukan penutup 1,000 mm menggunakan jalur suapan 1,219 mm. Ini adalah dimensi yang berbeza: membentuk rusuk dan tepi penyambung menggunakan sebahagian daripada lebar jalur rata.
Terokai mesin panel bumbung industri BMS1,000 mm-Konfigurasi Penutup
- Bahan
- Keluli bergalvani atau bersalut warna; 0.3–0.8 mm
- Kekuatan bahan
- 235–390 MPa; nyatakan hasil gegelung dan asas tegangan
- Suapan / lebar penutup
- 1,219 mm / 1,000 mm
- Kelajuan pembentukan
- Kira-kira 15–18 m/min
- Sampul mesin
- Kira-kira 9.5 × 1.8 × 1.6 m; kira-kira 8 tan
Sampul mesin tidak termasuk susun atur pemuatan, penerimaan dan pengendalian gegelung yang lengkap. Gunakan skop bekalan profil yang dipilih untuk rancangan pengeluaran.
Konfigurasi Standing-Seam dan Concealed-Fix
Jahitan secara mekanikal: Keluarga YX65-300/400/430/500/600, YX65-418 dan YX25-220/430/550.
Pembetulan tersembunyi / kunci snap: Profil gaya Klip-Lok dan konfigurasi kunci snap seperti garis penutup 465 mm. Padankan penglibatan klip dan proses penutupan mereka dengan lukisan tertentu.

Dijahit secara mekanikal
YX65-300/400/430/500/600 Garisan Kelim Berdiri
Keluarga YX65 termasuk profil penutup 300, 400, 430, 500 dan 600 mm. Pilih bahagian, konfigurasi lebar dan operasi yang dipadankan untuk susunan sebenar.
Lihat konfigurasi ini
Perbaikan tersembunyi
Garisan Gaya Klip-Lok — Penutup 700 mm
Geometri profil yang serasi dengan Lysaght dinilai berdasarkan bahagian yang dipilih dan lukisan klip. Lebar penutup 700 mm adalah berasingan daripada keperluan jalur suapan.
Lihat konfigurasi ini
Pembetulan tersembunyi / kunci snap
Garisan Penyembunyian-Betul (Kunci Snap) — Penutup 465 mm
Konfigurasi YX77-465 membentuk profil kunci snap penutup 465 mm. Padankan tepi mengawannya, antara muka klip dan gred gegelung dengan pemasangan yang diperlukan.
Lihat konfigurasi ini
Pembetulan tersembunyi / kunci snap
Talian Panel Bumbung Snap-Lock
Gunakan geometri tepi kunci snap, perincian klip dan spesifikasi gegelung yang tepat untuk mewujudkan kesesuaian talian dan sambungan yang diperlukan.
Lihat konfigurasi iniTatal untuk membandingkan keempat-empat konfigurasi.
Susun Atur dan Butiran Mesin Panel Bumbung
Lihat mesin bergambar, lukisan bahagian, susunan suapan dan ricih profil. Gunakan perbandingan model di atas untuk menentukan konfigurasi baris yang dipilih.
Tentukan Perkara yang Termasuk dalam Sebut Harga
Untuk petikan setanding, gunakan profil, gegelung, fungsi pesanan, semakan lukisan dan destinasi yang sama. Tandai setiap item sebagai disertakan, pilihan, dibekalkan oleh pembeli atau dikecualikan, dan namakan pemilik setiap antara muka peralatan.
- Perkakas garisan utama dan profil Kenal
- pasti semakan lukisan, gulung, panduan, kawalan dan fungsi tebukan/gunting profil yang ditentukan.
- Pengendalian gegelung dan panel siap
- Senaraikan nyahgelung/pemuatan, sebarang penyediaan jalur berasingan, penerimaan, pemindahan, pembungkusan dan operasi selanjutnya.
- Dokumen, alat ganti dan perkhidmatan
- Namakan fail teknikal, elektrik dan operasi; rekod penerimaan; bahasa dokumen; memakai bahagian; pentauliahan, latihan dan caj sokongan.
Belanjawan buruh, kerugian material, bahan habis pakai, inventori, logistik dan perkhidmatan di samping talian. Pengiraan untung dan bayaran balik memerlukan kos projek dan data pesanan sebenar.
Nama profil pihak ketiga digunakan untuk menerangkan keserasian sahaja.
Pembuatan dan Sokongan BMS untuk Talian Anda
Penyerahan sedia pengeluaran memerlukan keadaan tapak yang sesuai, percubaan yang mewakili dan pengendali terlatih. Letakkan dokumen mesin, tanggungjawab sokongan dan caj ke dalam perjanjian bekalan yang sama.
Pembuatan dan Pemesinan di China
BMS menggabungkan pembuatan mesin pembentuk gulungan dengan sumber pemesinan di China. Mesin boleh dibangunkan di sekitar lukisan pelanggan, menghubungkan bahagian panel dengan keperluan perkakas dan pengeluarannya.
Terokai pembuatan BMS →ISO 9001, CE dan UKCA
ISO 9001:2015 merangkumi sistem pengurusan kualiti Fujian Brand Forming Machinery Co., Ltd., ahli Kumpulan Xiamen BMS. Kebimbangan pengesahan CE dan UKCA yang dikeluarkan oleh SGS menilai sampel mesin pembentuk gulungan. Padankan pengenalan dan destinasi mesin yang dipesan dengan dokumen pematuhan dan arahan pengendaliannya.
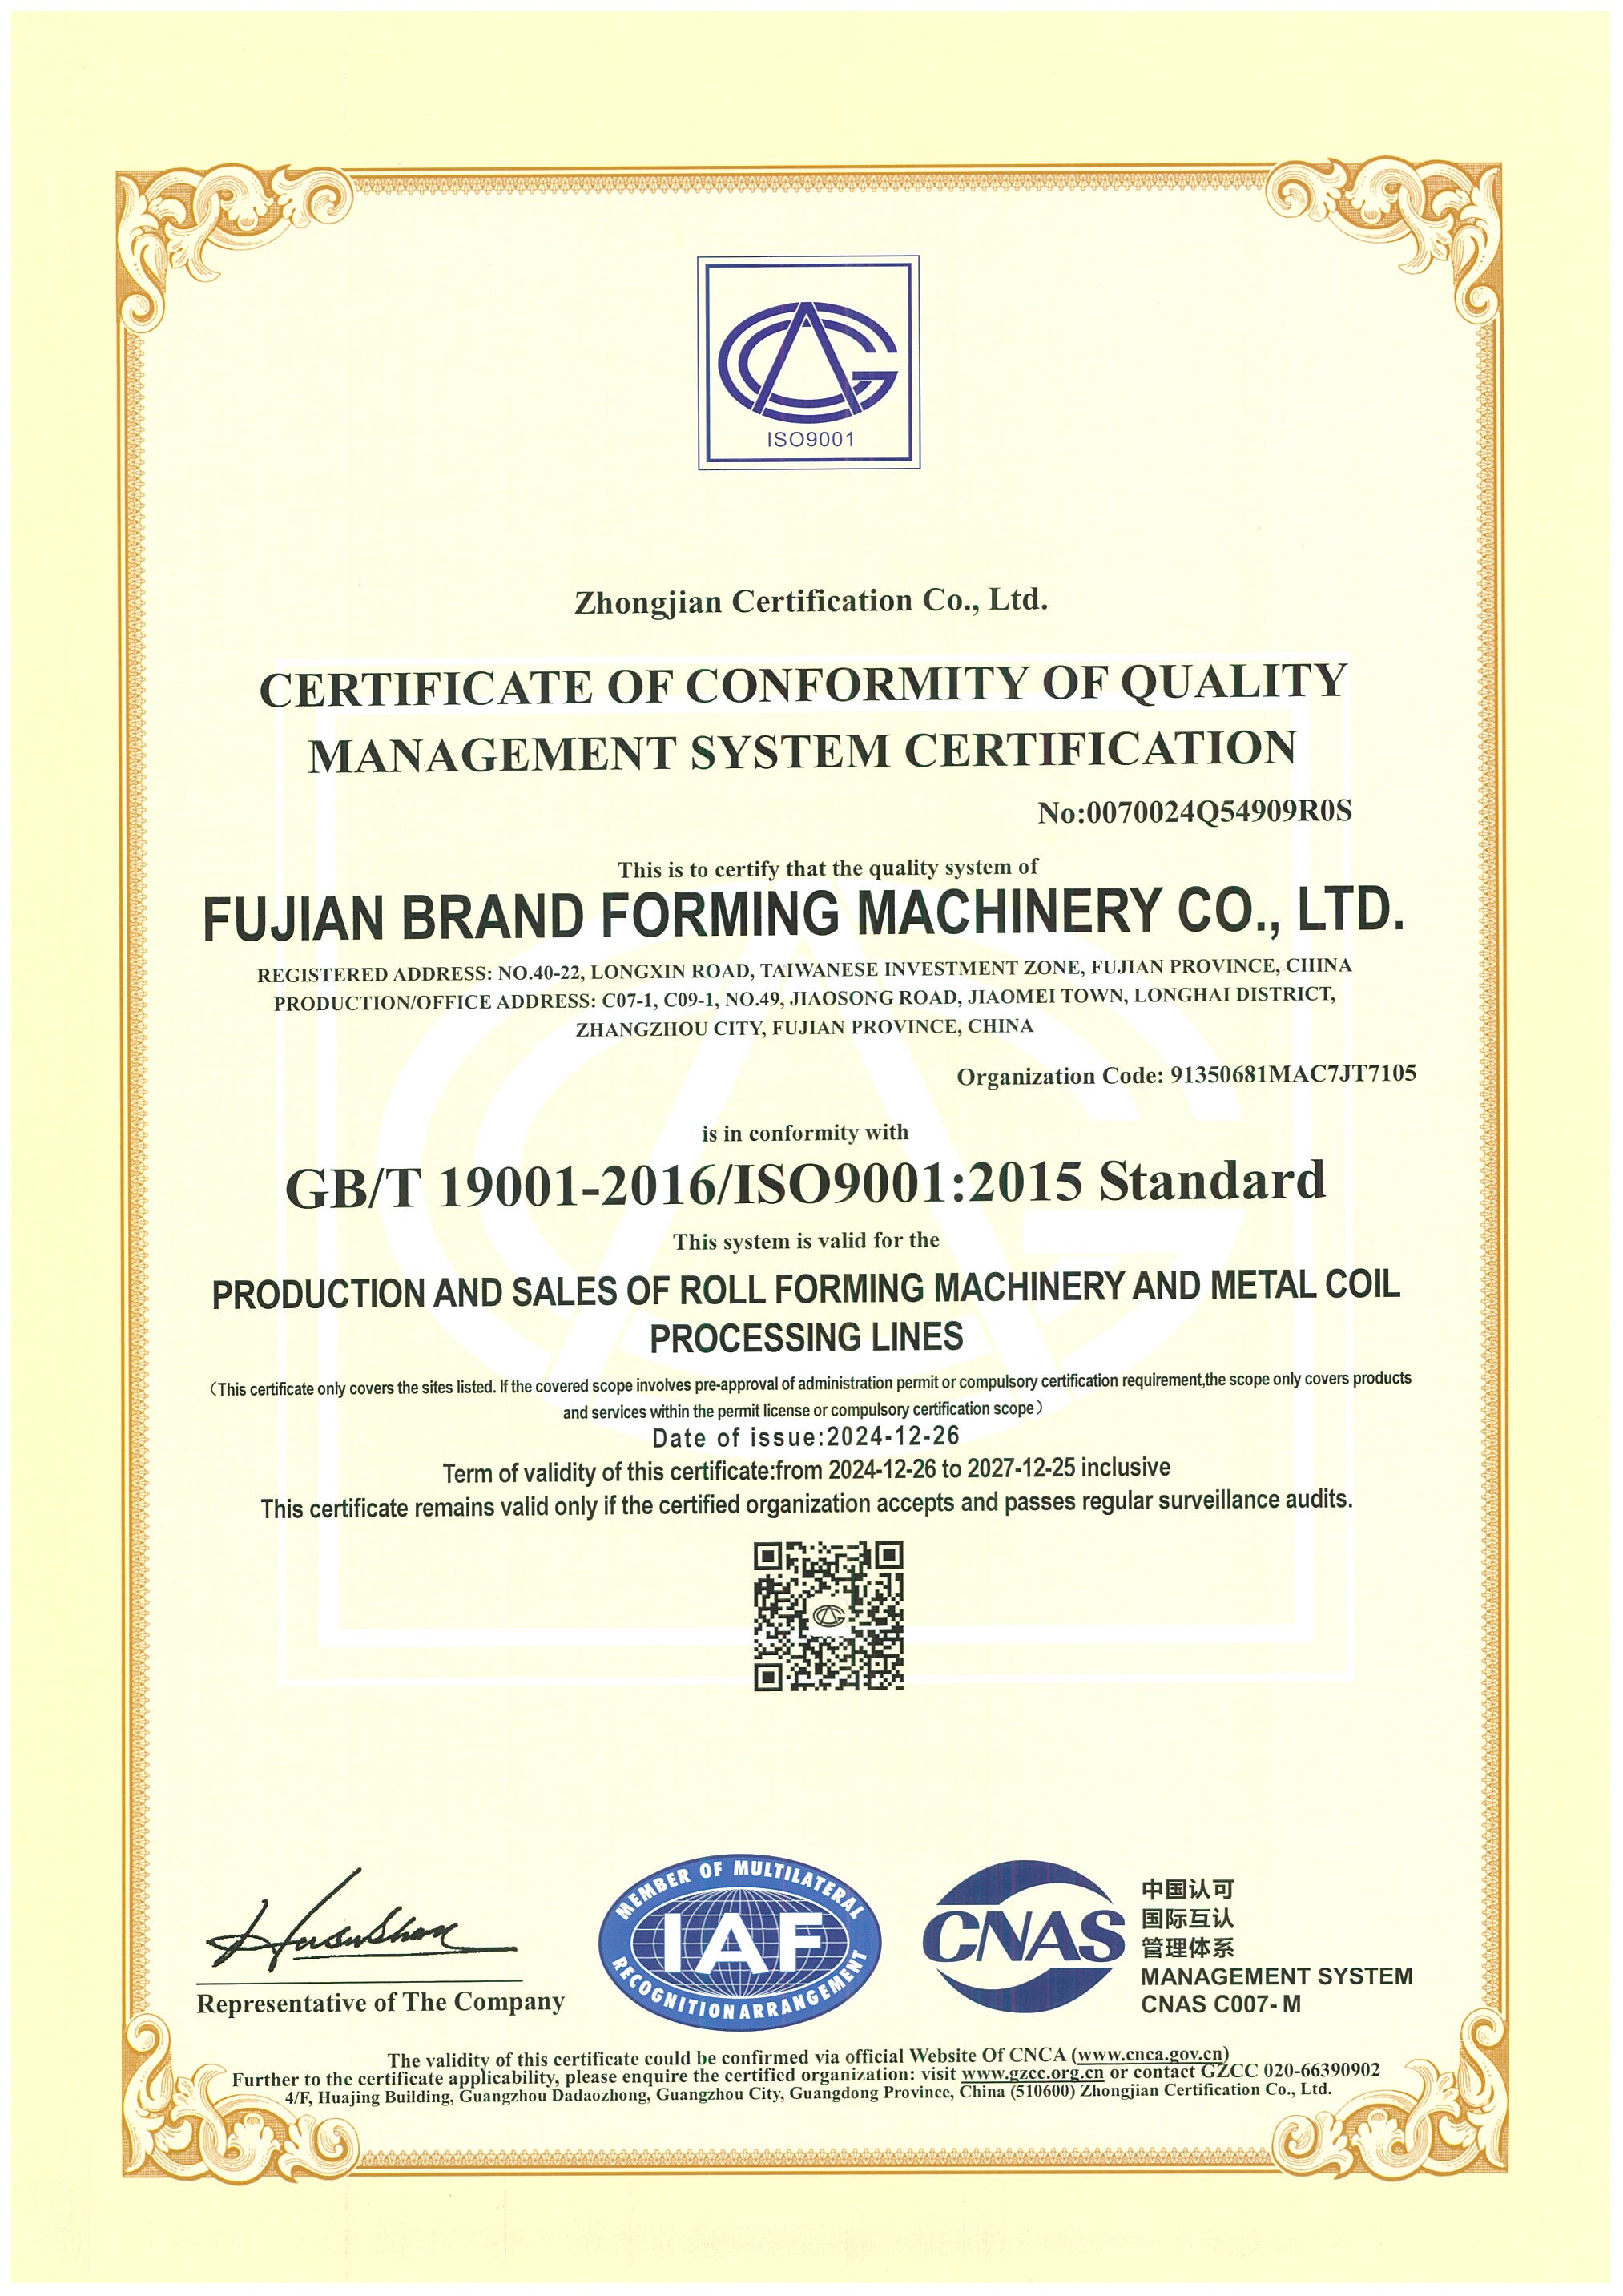 ISO 9001:2015
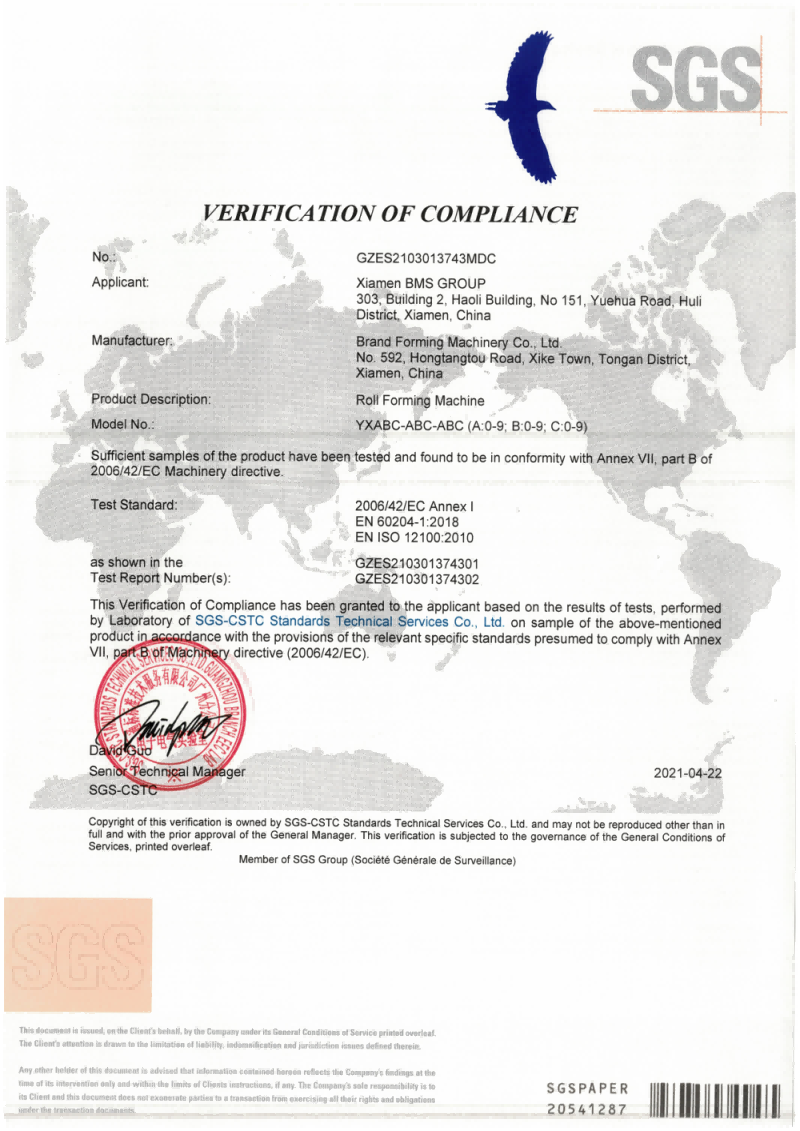 Pengesahan Jentera CE
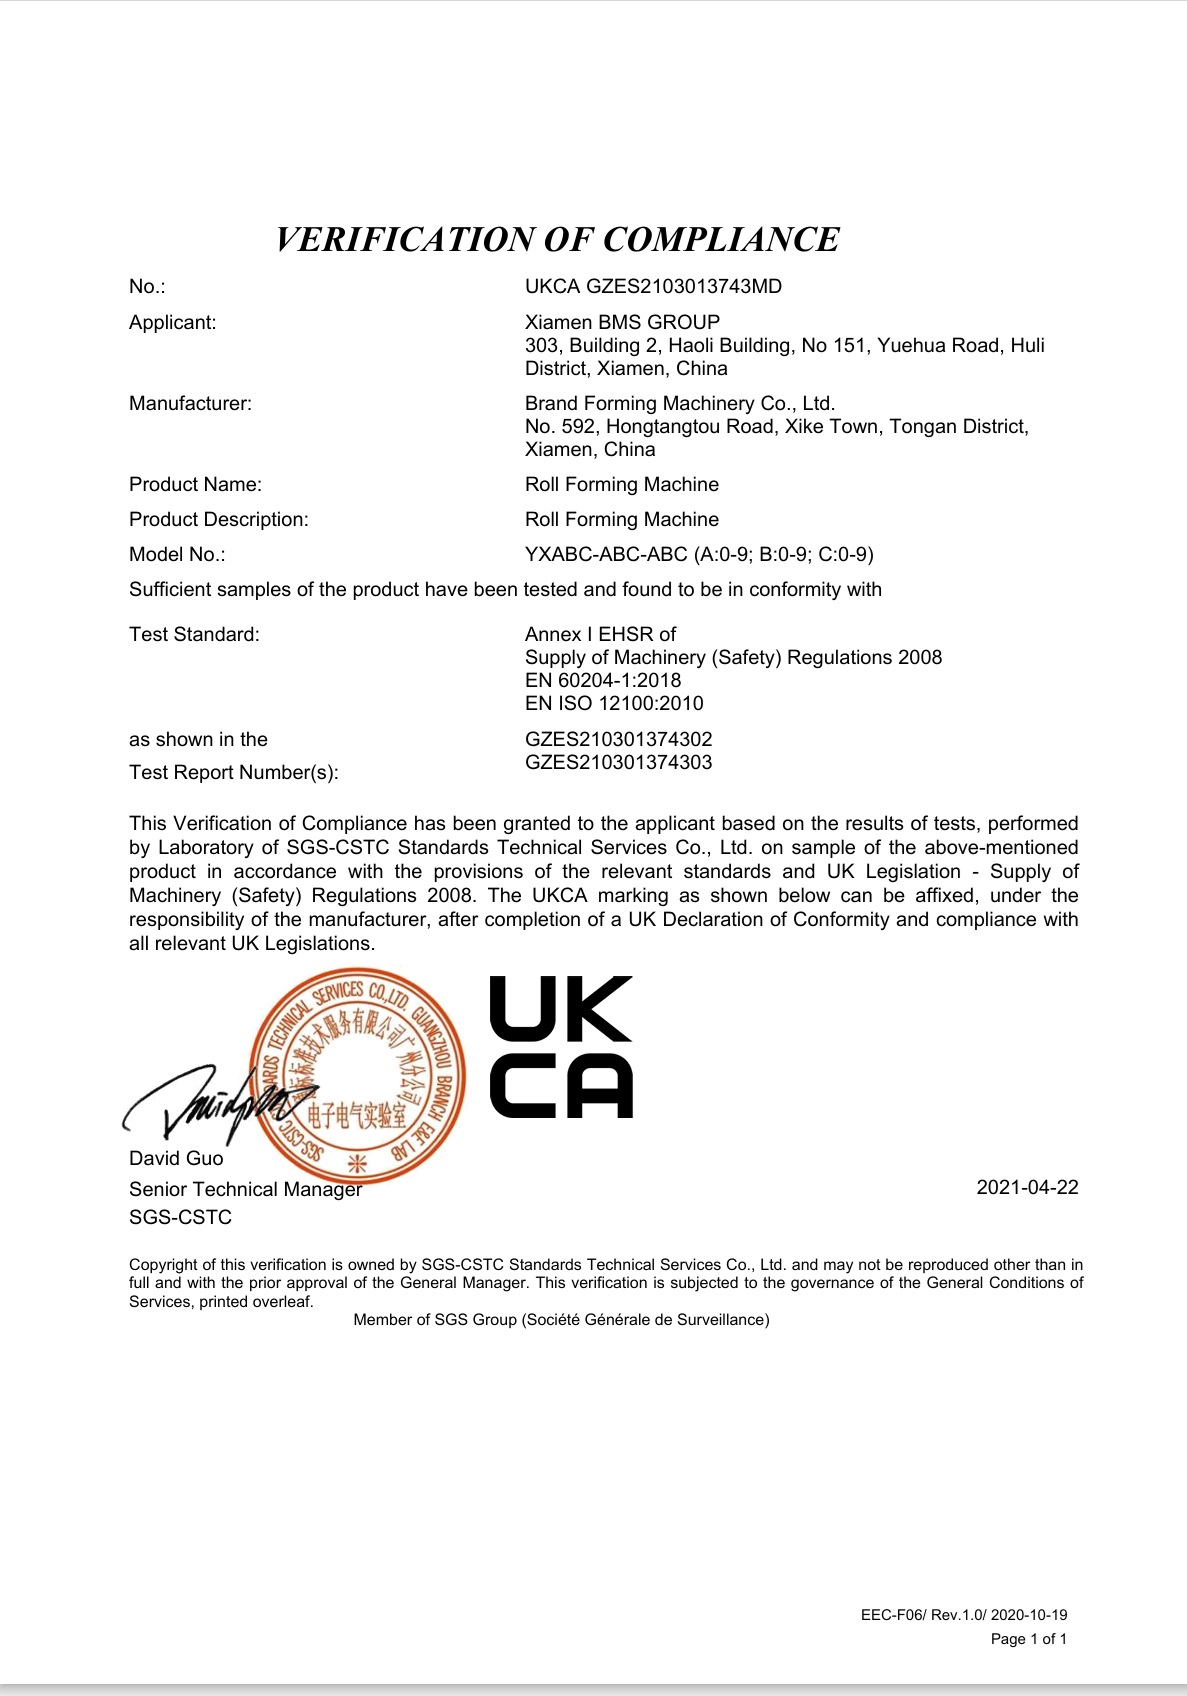 Pengesahan Jentera UKCA
Waranti Dua Tahun dan Sokongan Luar Negara
BMS menyediakan waranti dua tahun untuk alat ganti dan buruh, bermula daripada pemasangan dan pentauliahan yang berjaya di tapak pembeli, tertakluk kepada operasi dan penyelenggaraan yang betul.
Enam pusat perkhidmatan luar negara menyokong mesin BMS, dengan perkhidmatan serantau di Asia Selatan, Timur Tengah, Amerika Selatan, Amerika Utara, Eropah dan Korea Selatan. Sokongan teknikal berterusan sepanjang hayat perkhidmatan mesin.
Pemasangan di luar negara dikenakan bayaran. Pembeli menyediakan bantuan visa, tambang penerbangan pergi dan balik dan penginapan tempatan. Sertakan caj perkhidmatan yang berkenaan, pengecualian waranti dan pengaturan sokongan dalam sebut harga anda.
Baca syarat perkhidmatan BMS →
Kesediaan Bengkel
Rancang pemunggahan dan susun atur kerja menggunakan dimensi talian penuh, bekalan elektrik dan keperluan sambungan. Penarafan motor sahaja tidak menentukan sambungan kuasa tapak.
Namakan penyelaras tapak dan pembekal sambungan yang berkelayakan, dan peruntukkan kerja mereka sebelum ketibaan.
Percubaan Pentauliahan
Jalankan pemeriksaan berfungsi dan sampel permulaan dengan lukisan yang dipilih, gegelung sebenar dan senarai potong yang mewakili. Catatkan pemerhatian dan syarat penerimaan yang diperlukan untuk dikeluarkan ke dalam pengeluaran.
Tentukan siapa yang hadir, bantuan pembekal, kaedah dan skop, caj dan syarat penyerahan.
Latihan Operator
Tetapkan operator dan tugas penyelenggaraan, bahasa latihan, kaedah penghantaran dan fail mesin. Kenal pasti jurulatih dan peserta dalam rekod latihan.
Pastikan latihan operasi dan penyelenggaraan mesin berasingan daripada pemasangan sistem bumbung atau arahan kejuruteraan.
Bahagian dan Sokongan
Kenal pasti bahagian haus, alat ganti yang dibekalkan dan kenalan sokongan dalam syarat bertulis.
Simpan pengenalan mesin, rekod penyelenggaraan dan imej atau video kerosakan sedia untuk sokongan teknikal. Kekalkan kenalan perkhidmatan dan sebarang kerja yang boleh dikenakan bayaran dalam fail penyerahan.
Fail Penyerahan Pengeluaran Anda
- Konfigurasi dan lukisan yang disahkan, dengan rekod penerimaan
- Fail pengendalian, elektrik dan penyelenggaraan, serta pengenalan haus dan alat ganti
- Rekod latihan dan jaminan bertulis dan syarat sokongan
Soalan Mengenai Barisan Pengeluaran Anda
Jawapan kepada konfigurasi dan soalan komersial yang boleh mengubah pilihan peralatan.
Menukar panjang potongan tidak mengubah profil. Satu lagi lebar, rusuk atau jahitan memerlukan semakan alatan dan konfigurasi terhadap lukisannya sendiri.
Bandingkan panjang dan perubahan profilBMS menawarkan garis jahitan berdiri yang dikonfigurasikan dalam bekas 20 kaki atau 40 kaki untuk pengeluaran tapak. Pilih konfigurasi itu secara berasingan daripada talian bengkel tetap, dengan akses, kuasa, krew, perlindungan cuaca dan penerimaan panel panjang yang sesuai.
Bandingkan lokasi pengeluaranPerbandingan YX65 meliputi keluli warna pada 0.4–0.80 mm dan aluminium Al-Mg-Mn pada 0.8–1.2 mm. Padankan gred hasil keluli atau aloi aluminium dan temper, salutan dan lebar suapan dengan profil dan perkakas yang dipilih; ketebalan yang serupa sahaja tidak mencukupi.
Semak input gegelungBMS membekalkan peralatan melengkung menukar saiz automatik dengan keupayaan tirus dan peralatan mencelah kepingan tirus automatik. Ini ialah konfigurasi proses yang dipilih: perubahan panjang potong tidak boleh membuat kelengkungan atau tirus. Sertakan geometri akhir, perincian jahitan dan antara muka membentuk, menggorok, melengkung dan menerima yang diperlukan dalam ringkasan.
Semak geometri khasTidak. Dokumen pematuhan jentera menangani peralatan. Prestasi angin dan air bumbung memerlukan bukti untuk pemasangan dan projek bumbung yang ditentukan.
Lihat penyerahan tanggungjawabBawa lukisan panel, data gegelung, senarai potong dan destinasi yang sama kepada setiap sebut harga. Bandingkan peralatan, pengendalian tambahan, penerimaan, dokumen dan tanggungjawab selepas jualan atas dasar yang sama.
Semak skop bekalan dan penyerahanRancang Pengeluaran Panel Bumbung Anda dengan BMS
Bawa lukisan panel anda, spesifikasi gegelung dan senarai potong wakil kepada perbincangan. Bersama-sama, ini mentakrifkan mesin membentuk gulungan panel bumbung, peralatan sokongan dan keperluan penerimaan untuk dibandingkan.
Bincangkan Keperluan Pengeluaran AndaSediakan Ringkas Pengeluaran Anda
- Panel sasaran dan lukisan sambungan
- Gred gegelung, ketebalan, asas kekuatan, salutan dan lebar
- Senarai potongan biasa, kuantiti dan ciri kedudukan
- Keadaan panel, bengkel dan penghantaran terpanjang
- Negara destinasi dan dokumen projek yang diperlukan