


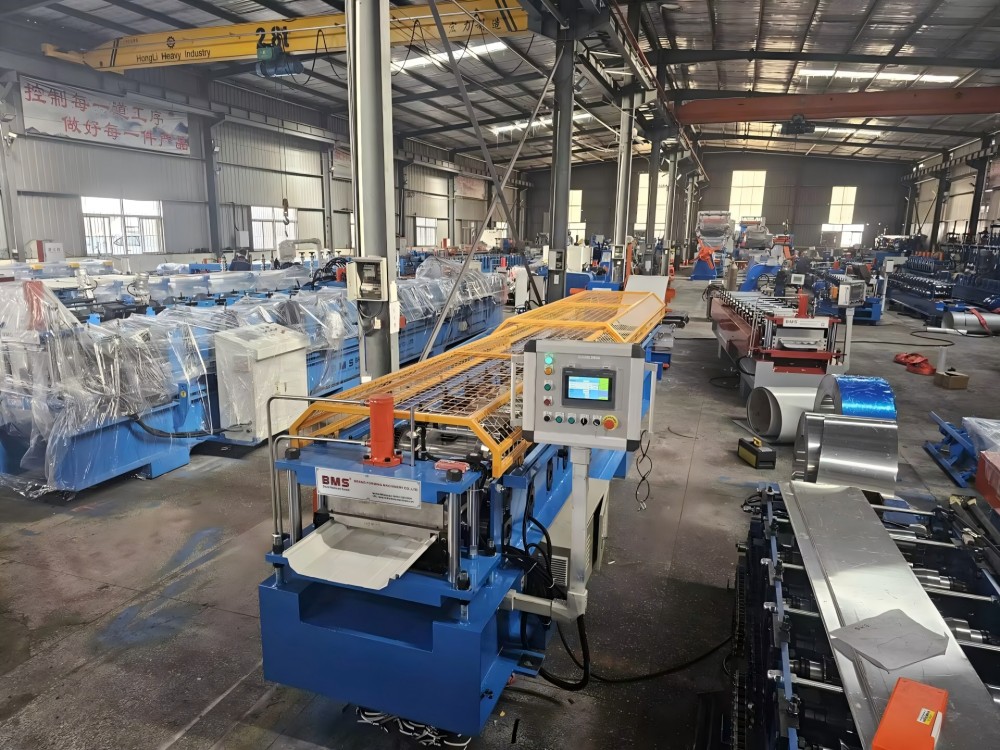
BMS · IN-PLANT ROOF PANEL PRODUCTION
INDUSTRIAL ROOFING AT COMMERCIAL ROOFING ROLL FORMING MACHINES
Roof panel production na binuo sa paligid ng iyong profile, coil at cut list.
Magplano ng fixed-workshop na linya sa paligid ng roof panel na iyong ibinebenta: profile nito, aktwal na coil at mga haba ng order. Ikumpara ang mga ruta ng standing-seam, concealed-fix at industrial trapezoidal panel, pagkatapos ay itugma ang pagbuo, paggugupit ng profile at pagtanggap sa iyong listahan ng cut.
Magsimula sa Profile ng Iyong Roof Panel
Ang mga pang-industriyang roof-panel order ay maaaring tumawag para sa trapezoidal o corrugated sheets, mechanically seamed panels, o concealed-fix profiles. Magsimula sa pagguhit ng panel at paraan ng koneksyon; bawat pamilya ay nangangailangan ng sarili nitong pagbubuo at pagputol ng pagsasaayos.
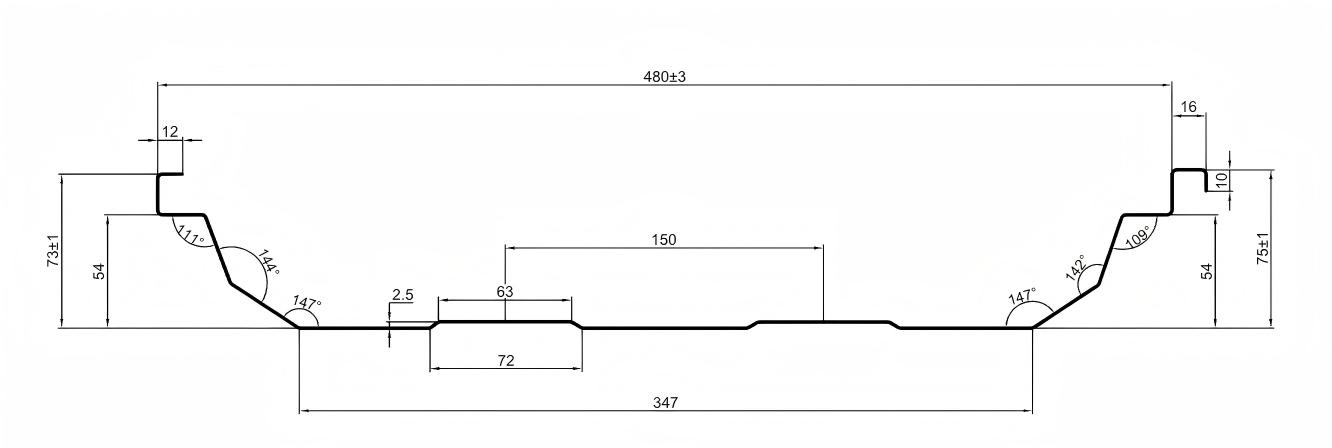
Ang isang standing seam roll forming machine ay dapat tumugma sa mga ribs ng panel, mating edge at mga natapos na sukat. Ipinapakita ng mga larawan ng makina at seksyon sa ibaba ang pamilya ng profile na ito.
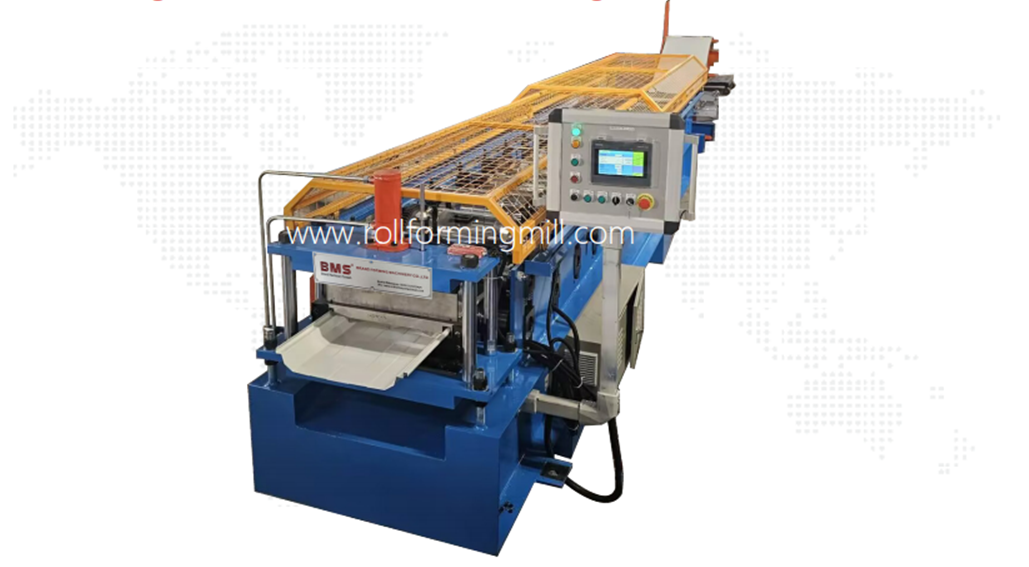
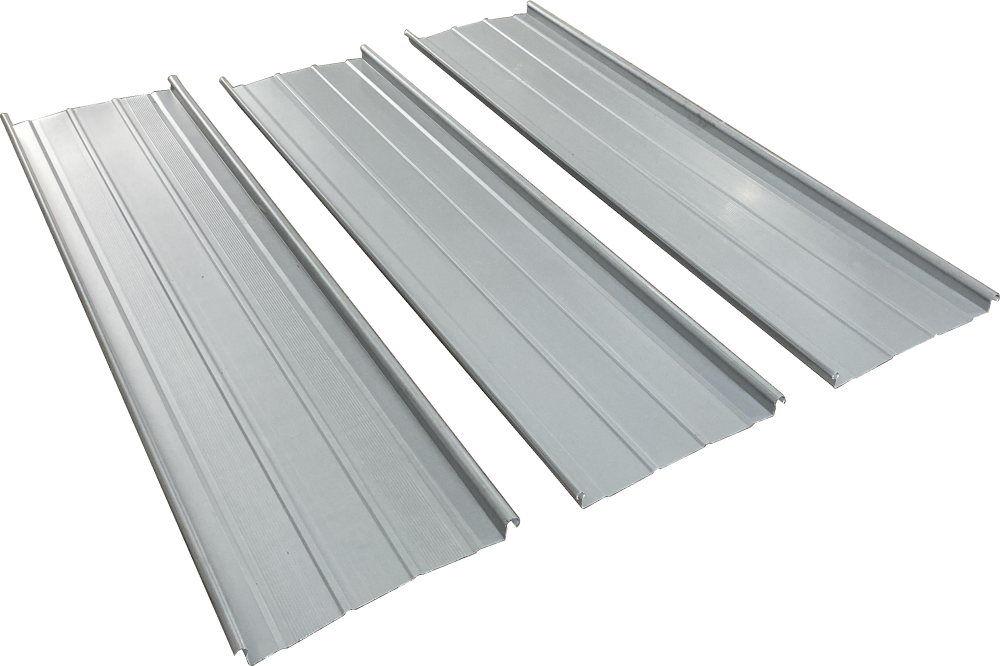
Tatlong Lapad, Tatlong Sukat
Gumamit ng isang dimensyon na guhit upang mahanap ang mga tadyang, mga gilid ng isinangkot at mukha ng panel, na may mga tolerance sa mga kinakailangang sukatan.
Lapad ng feed
Flat strip na pumapasok sa makina. Pahintulutan ang materyal na kinuha ng mga tadyang at nagdudugtong na mga gilid; ang lapad ng feed ay hindi saklaw ng bubong.
Tapos na ang kabuuang lapad
Sa labas ng gilid hanggang sa labas ng gilid ng isang nabuong panel, kabilang ang geometry sa pagkonekta nito. Gamitin ang tinukoy na mga punto ng pagsukat ng drawing.
Lapad ng takip
Pag-uulit ng naka-install na lapad sa pagitan ng mga katumbas na punto sa mga kalapit na panel pagkatapos magawa ang tinukoy na koneksyon.
Ang pagpapalit ng haba ng hiwa ay nagpapanatili sa parehong seksyon. Ang ibang rib, gilid o lapad ng panel ay nangangailangan ng sarili nitong tooling at mating-part review.
Pagbabago ng Haba o Pagbabago ng Seksyon?
- Mga pagbabago sa haba o dami
- Panatilihin ang naaprubahang seksyon at materyal. Muling bisitahin ang dalas ng hiwa, kontrol sa haba, pagtanggap at dami ng pack.
- Mga pagbabago sa lapad ng rib, gilid o panel
- Suriin ang roll tooling, mga gabay, hugis ng cutter at mga bahagi ng isinangkot. Ang isang cut-length na setting ay hindi makakalikha ng isa pang cross-section.
- Nagbabago ang mga butas o bingot
- Tukuyin ang hugis ng tampok at ang datum ng posisyon nito sa kahabaan ng panel. Binabago nito ang operasyon, mga tool at mga kinakailangan sa kontrol.
- Mga pagbabago sa materyal o coating
- Muling suriin ang pagbuo, paggupit at mga kinakailangan sa ibabaw gamit ang aktwal na data ng coil at isang sample na kinatawan.
Isama ang kapal, grado, yield at tensile data, coating at feed width sa unang pagsusuri. Ang isang tumutugmang profile na may iba't ibang mga kondisyon ng coil ay maaaring mangailangan ng ibang pagtatasa ng pagbuo o pagputol.
Mga System ng Profile na Binubuo Namin
Ang BMS ay nagbibigay ng tooling para sa Al-Mg-Mn aluminum at steel profile sa mga sumusunod na istilo. Itugma ang seksyon, interface ng clip at paraan ng pagsasara sa pagguhit ng proyekto.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Tinutukoy ng isang sanggunian sa istilo ang profile na bubuo; ang napiling roof assembly ay nangangailangan pa rin ng sarili nitong koneksyon at performance evidence.
Planuhin ang Koneksyon ng Panel
Ang nabuo na mga gilid, kalapit na panel, mga clip at paraan ng pagsasara ay dapat magkasya. Ang isang seam name lamang ay hindi isang compatibility check.
Itugma ang Kumpletong Koneksyon
Suriin ang parehong mga gilid ng panel gamit ang tinukoy na clip, fastener at detalye ng suporta. Panatilihin ang mga guhit at mga bahagi ng isinangkot sa parehong rebisyon; hindi ipinapakita ng isang maluwag na panel ang kumpletong joint.
Tukuyin Kung Paano Nagsasara ang Pinagsanib
Gumagamit ang mga snap connection at mechanically closed seams ng iba't ibang geometry at proseso ng pag-install. Kung saan kinakailangan ang mekanikal na pagsasara, itugma ang tool at pamamaraan sa system na iyon at suriin ang isang kinatawan na sumali sa sample.
Panatilihing Hiwalay ang Pagbuo at Pag-install
Ang roll dating gumagawa ng panel; Ang mga kagamitan sa pag-install ay nagsasama o nagsasara nito sa ilalim ng mga tagubilin sa sistema ng bubong. Ang pagganap ng hangin at tubig ay tinasa para sa kumpletong pagpupulong sa bubong.
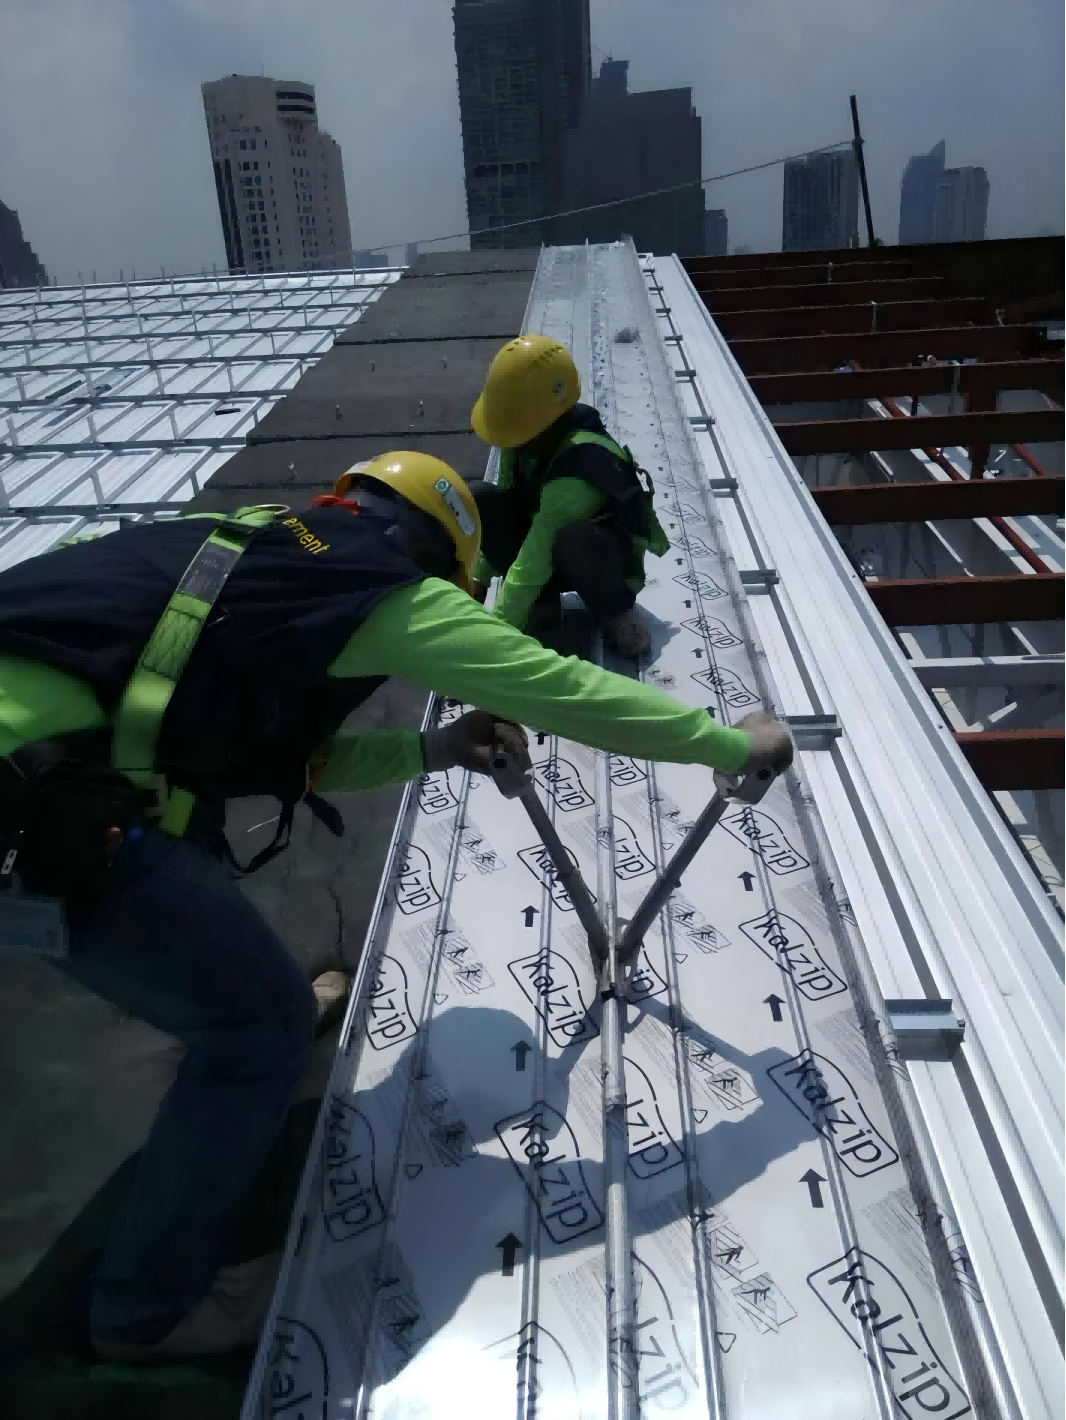
Gamitin ang detalye ng tahi, materyal at tinukoy na proseso ng pagsasara upang pumili ng kagamitan sa pag-install.
Gabay sa pagpili ng bubong-seamer ng BMS430 Roof Seamers: Two-Roll o Three-Roll
Nagbibigay ang BMS ng two-roll at three-roll na 430 seamers. Parehong gumagamit ng 220 V single-phase power, isang 2.2 kW na motor, isang nakasaad na hanay ng kapal ng pagsasara na 0.6–1.6 mm at bilis ng pagsasara na 16–22 m/min.
Three-Roll 430 Seamer
370 × 330 × 550 mm · 26 kg.
Dalawang-Roll 430 Seamer
210 × 280 × 380 mm · 15 kg.
Itugma ang mga roller ng tool at pagkakasunod-sunod ng pagsasara sa tinukoy na tahi, haluang metal, coating at kapal ng materyal. Ito ay mga detalye ng installation-tool, na hiwalay sa bilis ng pagbuo ng roll former.
Piliin ang Iyong Ruta ng Produksyon
Gumagana ang factory supply kapag ang workshop ay maaaring bumuo, tumanggap at magpadala ng aktwal na order. Ang long-panel logistics o madalang na pangangailangan ay maaaring gawing mas praktikal ang isa pang ruta.
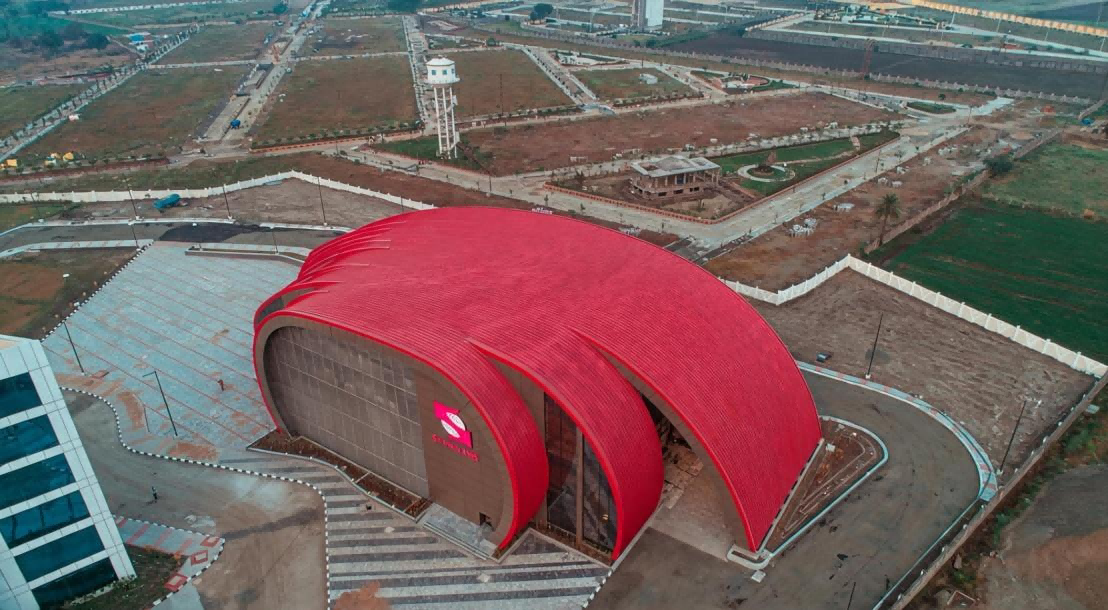
Ikumpara ang Parehong Order
In-plant production Mga umuulit na target na seksyon, mga mapagkukunan ng workshop at kontrol ng pag-iiskedyul ng produksyon.
Ang imbentaryo ng coil, pagtanggap, pag-iimpake at transportasyon ay dapat na sumusuporta sa mga iniutos na haba.
Ihambing ang iyong distribusyon ng haba at dalas ng demand sa isang layout na sumusunod sa mga panel mula sa workshop hanggang sa pag-load.
Mga biniling panel na may mababang dalas na trabaho o mga order na hindi nagbibigay-katwiran sa nakalaang pagbuo at pangangasiwa ng mga mapagkukunan.
Suriin ang profile ng supplier at materyal na saklaw, oras ng pangunguna, mga limitasyon ng paghahatid at ang panganib ng pinsala sa panahon ng paghawak.
Kumuha ng quotation na inihatid-panel para sa parehong seksyon, coil, dami at petsa ng paghahatid.
Pagrenta o pagbuo ng site Ang produksyon ng site ay maaaring mabawasan ang mga hadlang sa transportasyon na pang-panel kapag angkop ang kagamitan at lokasyon.
Tayahin ang kakayahang magamit ng makina, pag-access sa site, mga utility, crew, pagtanggap ng espasyo at kondisyon ng panahon.
Ibase ang paghahambing sa isang natukoy na configuration ng makina at aktwal na kondisyon sa pagtatrabaho ng site.
Balansehin ang Demand sa Dispatch
Ang isang factory standing seam roll dating suit ay umuulit sa profile work kapag ang coil stock, labor, scheduling at dispatch resources ay sumusuporta sa order. Ang mga mahahabang panel ay nangangailangan pa rin ng angkop na espasyo, proteksyon at transportasyon.
Ang mga biniling panel at kagamitan na angkop sa pagbuo ng site ay maaaring makadagdag sa produksyon sa loob ng halaman. Ihambing ang mga gastos at logistik para sa aktwal na halo ng order; walang universal volume o payback threshold.
Isang BMS Configuration para sa Produksyon ng Site
Maaaring i-configure ng BMS ang mga standing-seam na linya sa 20 ft o 40 ft na container bilang mga pabrika na gumagawa ng mobile roll. Para sa napakahabang pagtakbo ng bubong o kumplikadong geometry, ang produksyon na malapit sa lugar ng pag-install ay maaaring mabawasan ang tapos na panel na transportasyon at paulit-ulit na paghawak.
Ihambing ang layout ng lalagyan, access, power supply, crew at ruta ng pagtanggap sa opsyon ng pabrika. I-coordinate ang produksyon sa pag-install; ang makina ng pagawaan na inilalarawan sa pahinang ito ay isang hiwalay na pagsasaayos.
I-explore ang BMS container-based roof-panel productionMga configuration na nakabatay sa container
Gawing Plano ng Produksyon ang Iyong Cut List
Tukuyin ang isang standing seam panel machine laban sa cut list: panel at materyal na rebisyon, mga natapos na haba, dami at anumang nakaposisyong feature. Ang pantay na kabuuang metro ay maaaring mangahulugan ng ibang-iba na pagputol at paghawak ng trabaho.
01
Pagpapakain
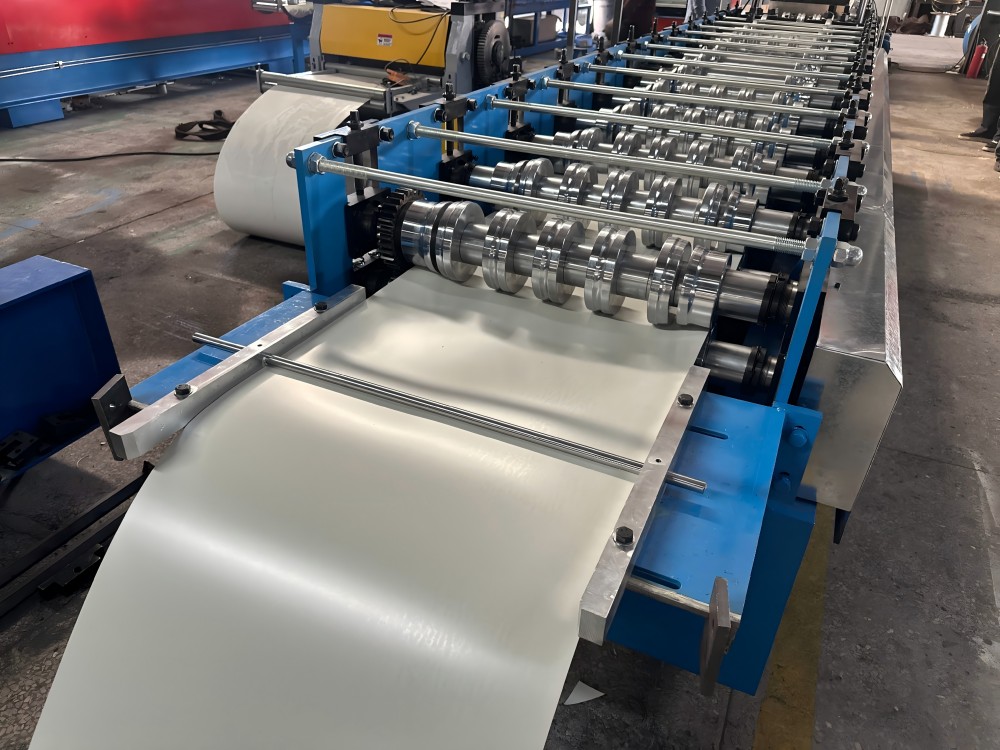
Gabayan ang tinukoy na strip sa linya. Itugma ang lapad ng feed, mga entry guide at coil pay-off sa materyal at panel drawing.
02
Mga Kinakailangan sa Tampok
Kung ang order ay nangangailangan ng mga butas o notches, tukuyin ang kanilang hugis, espasyo at dulo o tampok na datum. Dapat suportahan ng napiling tooling, lokasyon ng pagpapatakbo at mga kontrol ang mga kinakailangang iyon.
03
Pagbubuo at Paggugupit ng Profile
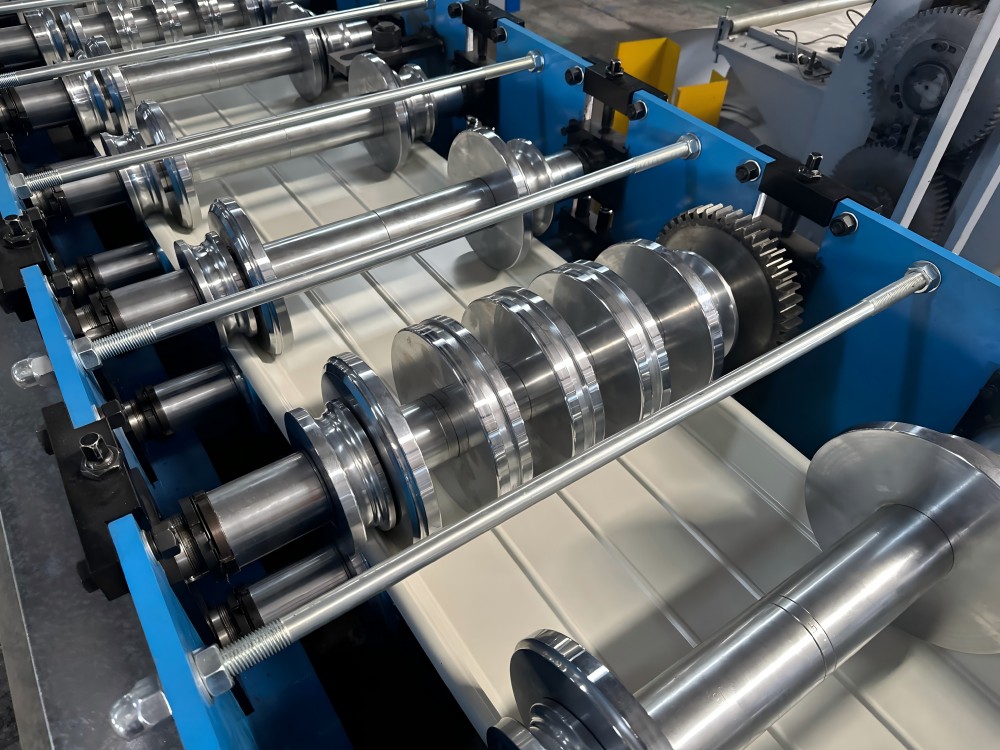
Ang mga rolyo ay lumikha ng seksyon; ang isang hydraulic profile shear (post-cut) ay pinuputol ito sa haba. Ang geometry ng blade nito ay sumusunod sa nabuong profile upang suportahan ang mga nakatayong gilid habang pinuputol, na tumutulong na maiwasan ang pagbagsak ng mga ito. Suriin ang hiwa sa napiling coil at tukuyin kung aling mga operasyon ang huminto sa linya.
Manood ng BMS YX65-430 Line in Operation
Sundin ang strip sa pamamagitan ng feeding guides, forming rollers at outlet cutting area. Ipinapakita ng configuration na ito ng YX65-430 kung paano nahuhubog ang panel sa linya.
Ang makinang ipinapakita ay bumubuo sa YX65-430 profile. Ihambing ang pag-aayos ng proseso nito sa geometry at mga operasyong kinakailangan para sa iyong panel.
Panatilihing Nasusubaybayan ang Bawat Linya ng Order
Pagbabago sa pagguhit · sanggunian ng coil · natapos na haba · dami · pagguhit ng tampok at datum · marka ng batch o pack.
Paghiwalayin ang iba't ibang haba o tampok sa sarili nilang mga linya. Maraming maiikling piraso ang nagdaragdag ng mga hiwa at paghawak ng mga kaganapan; mahahabang panel ay maaaring gumawa ng pagtanggap, inspeksyon o pag-iimpake ng paglilimita sa operasyon.
Planuhin ang Trabaho, Pagkatapos Suriin ang Panel
Nakakaapekto ang bawat pagbabago sa tooling, scheduling o handling. Itakda ang pagtutugma na kinakailangan sa inspeksyon bago ang produksyon.
Pagbabago ng profile at materyal
Itugma ang mga rolyo, gabay at pamutol sa rebisyon sa pagguhit at mga kondisyon ng coil.
I-verify ang pagkakakilanlan ng resultang seksyon, mga kritikal na dimensyon at pagtatapos sa ibabaw.
Mga haba, dami at pagkakasunud-sunod ng batch
Itakda ang dalas ng pagputol at pagkakasunud-sunod ng batch, na may mga kaayusan sa pagtanggap at mga marka ng pack para sa bawat linya ng order.
Ipagkasundo ang mga tinanggap na haba at dami ng panel sa parehong listahan ng hiwa.
Mga butas/bingaw at mga datum ng posisyon
Tukuyin ang tooling ng tampok, pagkakasunud-sunod ng pagpapatakbo, mga kontrol at posisyon na nauugnay sa mga dulo ng hiwa.
Sukatin ang hugis at lokasyon ng butas o bingaw mula sa parehong tinukoy na datum.
Curvature o pagbabago ng lapad
Tukuyin ang panghuling pahaba na hugis at anumang pagkakaiba-iba ng lapad upang kasama sa pagtatasa ng proseso ang angkop na mga interface ng infeed at outfeed.
Suriin ang resultang geometry at pagkakaakma ng koneksyon sa isang sample na kinatawan.
Buuin ang Proseso para sa Curved at Tapered Panels
Nagbibigay ang BMS ng awtomatikong pagpapalit ng laki ng curving na kagamitan na may taper na kakayahan at awtomatikong tapered-sheet slitting equipment. Binabago ng curving ang pahaba na hugis; binabago ng tapering ang nabuong lapad. Ang isang cut-length na setting ay hindi makakalikha ng alinman sa geometry.
YX65-230/600 Curving Machine
230–600 mm adjustable processing range; 0.8–1.2 mm aluminyo; 18 m/min; 2.2 kW.
Awtomatikong Tapered-Sheet Slitter
Hanggang sa 1,300 mm ang lapad ng pagproseso; Al-Mg-Mn 0.76–1.2 mm o kulay na bakal 0.3–0.7 mm; 18 m/min.
Itugma ang Curving at Taper Operations
Ang YX65-230/600 curving machine ay gumagamit ng heat-treated Cr15 rollers na may hard-chrome plating. Ang tapered-sheet slitter ay may nakasaad na pagbabago sa lapad na hanggang 150 mm sa 1 m.
Tukuyin ang tapos na curvature o taper, strip-development drawing, seam requirements at joined-sample checks. Coordinate slitting, forming, curving at pagtanggap ng mga interface sa paligid ng geometry na iyon; tinutukoy ng napiling package ng kagamitan ang pagkakasunud-sunod ng proseso.
Itugma ang Coil sa Profile ng Iyong Panel
Ang mga configuration ng BMS YX65 ay bumubuo ng color steel at Al-Mg-Mn aluminum. Piliin ang materyal, kapal, grado ng ani at seksyon nang magkasama, pagkatapos ay suriin ang mga kinatawan ng mga sample ng coil laban sa kinakailangang geometry at tapusin.

Paano Nakakaapekto ang Mga Coil Properties sa Line
- Grado, kapal at lakas
- Nakakaapekto ang grado at lakas sa pagbuo at springback. Ihambing ang yield at tensile data nang hiwalay sa target na seksyon, kapal at trial coil.
- Coating, surface at feed width
- Tukuyin ang metallic o paint coating, finish criteria at flat feed width. Nakakaapekto ang mga ito sa mga gabay, contact sa tool, cut edge at sample inspection.
- Coil loading at pay-off
- Sukat ang auxiliary equipment at ang mga interface nito sa paligid:
- Mass ng coil at mga diameter sa loob/labas
- Paraan ng paglo-load at mga kinakailangan sa pagbabayad
Kapag Nangangailangan ang Coil ng Slitting
Para sa coil na mas malawak kaysa sa kinakailangang feed strip, magplano ng hiwalay na slitting supply o proseso ng paghahanda. Itugma ang lapad ng slit sa drawing ng panel bago mabuo.
Kapag Nagbabago ang Materyal
Ang Al-Mg-Mn aluminum ay bahagi ng materyal na saklaw ng YX65 na ipinapakita sa ibaba. Ang ibang haluang metal o init ng ulo, tanso, mas mataas na lakas na bakal o isang kapal sa labas ng napiling pagsasaayos ay nangangailangan ng pagsusuri ng materyal at tool. Ang kaparehong kapal lamang ay hindi nagtatatag ng pagiging angkop.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Naaangkop na materyal | Kulay ng bakal (GI/PPGI/PPGL); Al-Mg-Mn aluminyo | Kulay ng bakal (GI/PPGI/PPGL); Al-Mg-Mn aluminyo | Kulay ng bakal (GI/PPGI/PPGL); Al-Mg-Mn aluminyo |
| Kulay-bakal kapal | 0.4–0.80 mm | 0.4–0.80 mm | 0.4–0.80 mm |
| Al-Mg-Mn kapal | 0.8–1.2 mm | 0.8–1.2 mm | 0.8–1.2 mm |
| Lakas ng ani / grado | Bakal: G300 o G550; aluminyo: napiling haluang metal at init ng ulo | Bakal: G300 o G550; aluminyo: napiling haluang metal at init ng ulo | Bakal: G300 o G550; aluminyo: napiling haluang metal at init ng ulo |
| Lapad ng takip | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Lapad ng feed | Binuo ang lapad ng strip para sa napiling pagguhit ng profile | Binuo ang lapad ng strip para sa napiling pagguhit ng profile | Binuo ang lapad ng strip para sa napiling pagguhit ng profile |
| Mga istasyon | 14 o 17, ayon sa pagsasaayos | 14 o 17, ayon sa pagsasaayos | 14 o 17, ayon sa pagsasaayos |
| ng pagbubuo Bilis ng pagbubuo | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Main motor | 7.5 kW, VFD | 7.5 kW, VFD | 7.5 kW, VFD |
| Cutting | Hydraulic profile shear; Cr12MoV, pinainit | Hydraulic profile shear; Cr12MoV, pinainit | Hydraulic profile shear; Cr12MoV, pinainit |
| Body | H400 o H450, ayon sa pagsasaayos | H400 o H450, ayon sa pagsasaayos | H400 o H450, ayon sa pagsasaayos |
| frame | Curving machine na may taper na kakayahan; tapered-sheet slitter; angkop na roof seamer | Curving machine na may taper na kakayahan; tapered-sheet slitter; angkop na roof seamer | Curving machine na may taper na kakayahan; tapered-sheet slitter; angkop na roof seamer |
I-scroll nang pahalang ang paghahambing sa mas maliliit na screen. Ang mga lapad ng takip ay mga pagpipilian sa profile, hindi ang mga lapad ng feed-strip o isang pangako na isang tooling set ang gumagawa ng bawat seksyon. Piliin ang 14- o 17-istasyon na layout, frame at katugmang kagamitan bilang configuration. Ang 7.5 kW na rating ng motor ay hiwalay sa kabuuang linya ng pangangailangan sa kuryente.
Sukatin ang Output sa Mga Order na Iyong Pinapatakbo
Gumamit ng tinanggap na output sa napagkasunduang batch time upang masuri ang produksyon. Ang mga configuration ng YX65-430 at YX65-300/400/500/600 ay may specification na bilis ng pagbuo na 20–25 m/min; Ang YX65-418 ay 18–20 m/min. Inilalarawan nito ang pagbuo ng paggalaw, hindi tinatanggap na mga panel bawat oras.
Itakda ang Simula at Tapusin
Kilalanin ang drawing, coil, configuration, cut list at batch size. Sumang-ayon kung magsisimula ang timing sa coil/set-up work o sa unang production panel, at kung ito ay magtatapos sa pagputol, inspeksyon o packed handover.
Gamitin ang parehong hangganan para sa bawat paghahambing. Itala ang oras ng pagbuo nang hiwalay sa lumipas na batch time.
Record Stops at Overlapping Work
Mga paghinto ng pagputol/pagsuntok ng log, mga pagbabago sa coil, mga setting, mga pagkakamali at paghihintay para sa pagtanggap o pag-iimpake. Itala ang aktwal na mga oras ng pagsisimula at pagtatapos ng kaganapan; ang ilang inspeksyon at paghawak ay maaaring mag-overlap sa produksyon.
Panatilihin ang isang rekord ng lumipas na oras para sa batch. Ang pagbubuod ng mga magkakapatong na gawain ay bibilangin nang dalawang beses ang parehong minuto.
Bilangin Lamang ang Tinanggap na Output
Paghiwalayin ang mga piraso ng pagsubok at mga tinanggihang piraso mula sa mga tinatanggap na panel. Para sa magkahalong haba, kabuuan ang tinatanggap na dami × tapos na haba para sa bawat linya ng order.
Hatiin ang tinanggap na metro sa mga lumipas na oras, o tinanggap na bilang ng piraso sa parehong lumipas na oras para sa mga piraso/oras. Panatilihin ang mga talaan ng pagtanggi at paghinto kasama ang resulta.
Paghambingin ang mga magkakahalo-habang mga order sa ilalim ng parehong hangganan ng timing: ang madalas na mga short cut at long-panel na pagtanggap ay maaaring magbago ng output sa parehong bilis ng pagbuo. Tukuyin ang pagtanggap run
Panatilihing Gumagalaw ang Mahabang Panel sa Iyong Workshop
Planuhin ang pinakamahabang natapos na panel sa buong ruta ng workshop-to-delivery. Ang bakas ng makina ay isang bahagi lamang ng kinakailangang espasyo.

Suportahan ang Panel Beyond the Cutter
-
Suriin ang kumpletong ruta
I-map ang labasan ng linya, lugar ng suporta at inspeksyon, mga punto ng paglilipat, pansamantalang imbakan, pag-iimpake at pag-load. Suriin ang mga pinto at pagliko.
-
Sukat ang kaayusan sa pagtanggap
Itugma ang mga suporta, staffing at handling equipment sa haba ng panel, masa, higpit at finish. Itakda ang maximum na haba ng panel na matatanggap ng pag-aayos.
-
Planuhin ang pag-iimpake at pagpapadala
Tukuyin ang proteksyon ng bundle, pag-load at resibo sa destinasyon. Isama ang anumang kinakailangang forklift o awtomatikong stacker sa saklaw ng supply.
Kapag Binago ng Space ang Ruta
- Hindi ma-clear ng pinakamahabang panel ang exit
- Baguhin ang pagtanggap ng espasyo o oryentasyon, o muling suriin ang ruta ng pagmamanupaktura bago i-order ang layout.
- Ang pag-inspeksyon o pag-iimpake ay nagtataglay ng linya
- ng suporta sa Pagsusuri, paglilipat ng mga mapagkukunan at daloy ng batch/pack kasama ng pagsubok sa output.
- Ang pack ay hindi makakarating sa sasakyan o destinasyon
- .
Kung nililimitahan ng transportasyon ang haba ng panel na maaari mong ihatid, ihambing ang supply ng pabrika sa mga kagamitan na angkop sa pagbuo ng site. Tingnan ang paghahambing ng produksyon-lokasyon.
Suriin ang Kalidad ng Tapos na Panel
Tanggapin ang mga panel laban sa tinukoy na mga sukat, pagtatapos at pamantayan ng koneksyon gamit ang aktwal na coil at isang kinatawan na order. Sumang-ayon sa mga kundisyon sa pag-sample at pagsukat bago ang pagsubok.
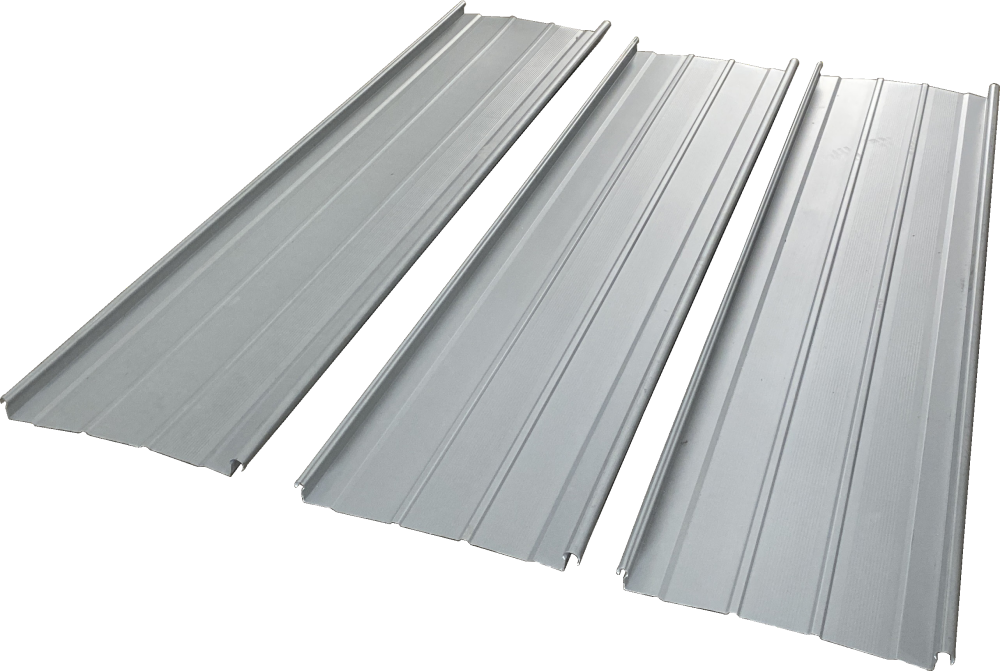
Panatilihin ang Sample kasama ang Record ng Produksyon nito
I-link ang bawat sample sa rebisyon sa pagguhit, detalye ng coil, configuration ng makina at linya ng order. Itala ang mga sukat at mga posisyon ng tampok bilang mga sukat; gumamit ng mga larawan upang idokumento ang nakikitang anyo.
Tukuyin ang
Seksyon ng Mga Pagsusuri ng Panel geometry
Sukatin ang seksyon laban sa napagkasunduang rebisyon sa pagguhit at mga datum nito, mga punto ng pagsukat at pagpapaubaya. Tukuyin ang mga instrumento at sampling bago tumakbo.
Panatilihin ang natukoy na sample at mga sukat ng seksyon. Dapat sumang-ayon ang may-ari ng drawing, line supplier at QC reviewer sa paraan ng inspeksyon.
Haba at nakaposisyon na mga tampok
Suriin ang haba ng panel at mga posisyon ng butas o bingaw mula sa dulo ng listahan ng cut at mga tampok na datum, gamit ang mga naka-configure na tool at napagkasunduang paraan ng pagsukat.
Itala ang mga tinanggap na haba, dami at mga posisyon ng tampok sa pamamagitan ng linya ng order. Ang produksyon at QC ay nangangailangan ng parehong mga sanggunian ng datum.
Cut dulo at ibabaw
Suriin ang mga cut end at surface sa mga kinatawan ng haba na ginawa mula sa aktwal na coil. Ihambing ang coil at nabuong panel laban sa napagkasunduang pamantayan sa gilid at tapusin.
Panatilihin ang mga paghahambing at obserbasyon na iyon. Tinutukoy ng mamimili ang kinakailangang tapusin; tinutukoy ng plano sa pagtanggap kung sino ang nagre-review nito.
Straightness at paghawak
Tayahin ang tuwid sa napagkasunduang yugto ng produksyon, na nagsasaad kung paano sinusuportahan at sinusunod ang panel. Panatilihin ang isang kinatawan na panel at ang kasaysayan ng pangangasiwa nito.
Dapat tukuyin ng produksyon, paghawak at QC ang yugtong sinusuri upang ang pagbuo at paghawak ng mga epekto ay maaaring maimbestigahan nang hiwalay.
Pagkasyahin ng koneksyon
Magtipon ng isang sample na may tinukoy na kalapit na panel, mga bahagi ng pagsasama at paraan ng pagsasara. Tinutukoy ng may-ari ng system o interface ang angkop at pagsasara na pamantayan.
Kilalanin at panatilihin ang pinagsamang sample kasama ang mga bahagi at pamamaraang ginamit. Nalalapat ang resulta nito sa interface na iyon.
Kapag Hindi Nagtutugma ang Sample
- Ang isang gilid o joint ay hindi magkasya
- Ihambing ang parehong drawing/system revision, aktwal na mga sukat ng panel, tooling, coil at tinukoy na mating parts.
- Magkaiba ang haba, mga butas o mga dulo ng hiwa
- Paghambingin ang mga datum ng pagkakasunud-sunod, mga naka-configure na kontrol at operasyon, mga tool, suporta at mga sinusukat na sample.
- Magkaiba ang hitsura ng mahabang panel
- .
- Visible waviness / oil canning
- Suriin ang materyal, disenyo, pagbubuo, paghawak at pag-install na mga kadahilanan sa nauugnay na yugto. Huwag magtalaga ng isang dahilan mula sa isang larawan.
Gamitin ang mga tagubilin sa makina at mga tugmang talaan ng produksyon para mag-imbestiga ng pagsasaayos.
Talakayin ang Saklaw ng PagtanggapAno ang Sinusukat ng BMS
Kasama sa mga in-house na mapagkukunan ng inspeksyon ng BMS ang roller-hardness testing, shaft radial-runout measurement, CMM inspection at isang three-in-one gauge para sa mga finished-section checks.
- Geometry ng profile: isang ±0.5 mm na pamantayan sa pagsusuri ng profile-gauge, inilapat sa tinukoy na seksyon at mga punto ng pagsukat.
- Nasusubaybayan na pagsukat: naka-calibrate na mga instrumento sa pagsukat at mga ulat ng inspeksyon na available kapag hiniling.
- Pagtanggap ng order: ikonekta ang mga sukat na iyon sa drawing, aktwal na coil at representative trial. Ang sukatan ng pamantayan ay hindi tumutukoy sa bawat dimensyon o ang kumpletong pagganap ng bubong.
Pagganap ng Panel, Pinagsanib at Bubong
Sinasagot ng manufactured-panel acceptance, connection fit at roof-system performance ang iba't ibang tanong. Dalhin ang bawat tala sa partido na responsable para sa susunod na desisyon.
Ano ang Nagawa?
Panatilihin ang drawing, aktwal na coil, configuration, cut list, sample na pagkakakilanlan at mga sukat. Ginagamit ito ng tagasuri ng produksyon/QC at supplier ng linya para sa pagtanggap ng kagamitan.
Ano ang Sinalihan?
Tukuyin ang mga katabing panel, clip at iba pang bahagi ng pagsasama, mga tool sa pagsasara at mga tagubilin ng system. Tinutukoy ng tinukoy na may-ari ng system/interface ang angkop at mga kinakailangan sa pag-install.
Anong Asembleya ang Tinasa?
Ang mga kinakailangan sa hangin, tubig, slope at span ay nangangailangan ng ebidensya para sa tinukoy na pagpupulong at proyekto, na ibinigay sa pamamagitan ng supplier ng roof-system o project engineer. Hindi mapapalitan ng mga parameter ng makina at mga sertipiko ng makinarya ang ebidensyang iyon.
Para sa United States, Saudi Arabia, Russia, India o Mexico, sabihin ang patutunguhan at mga kinakailangan sa dokumento ng proyekto sa maikling. Suriin ang napiling configuration, ebidensya ng system at mga tuntunin ng suporta para sa destinasyong iyon.
Ihambing ang BMS Roof-Panel Lines
Ang mga BMS roof-panel machine ay nagsisilbi sa iba't ibang pamilya ng profile. Ihambing ang pagguhit ng seksyon, mga kondisyon ng coil at mga kinakailangang operasyon bago pumili ng configuration.
Industrial Roof Panel Machine: Trapezoidal o Corrugated
Ang ruta ng produksyon na ito ay para sa mga pang-industriyang profiled sheet, na hiwalay sa mga configuration ng standing-seam na YX65. Piliin ang rib pattern, overlap at pangkabit na detalye mula sa panel drawing.
Ang 1,000 mm-cover reference configuration ay gumagamit ng 1,219 mm feed strip. Ang mga ito ay iba't ibang mga dimensyon: ang pagbuo ng mga tadyang at pagkonekta sa mga gilid ay gumagamit ng bahagi ng lapad ng flat strip.
Galugarin ang mga pang-industriyang roof-panel machine ng BMS1,000 mm-Configuration ng Cover
- Material
- Galvanized o color-coated na bakal; 0.3–0.8 mm
- Lakas ng materyal
- 235–390 MPa; tukuyin ang yield at tensile na batayan ng coil
- Feed / lapad ng takip
- 1,219 mm / 1,000 mm
- Bilis ng pagbuo
- Humigit-kumulang 15–18 m/min
- Sobre ng makina
- Humigit-kumulang 9.5 × 1.8 × 1.6 m; humigit-kumulang 8 tonelada
Ang machine envelope ay hindi kasama ang kumpletong coil-loading, receiving at handling layout. Gamitin ang saklaw ng supply ng napiling profile para sa plano ng produksyon.
Standing-Seam at Concealed-Fix Configuration
Mechanically seamed: YX65-300/400/430/500/600, YX65-418 at YX25-220/430/550 na pamilya.
Concealed-fix / snap-lock: Klip-Lok-style na mga profile at snap-lock configuration gaya ng 465 mm-cover line. Itugma ang kanilang clip engagement at proseso ng pagsasara sa partikular na drawing.

Mechanically seamed
YX65-300/400/430/500/600 Standing-Seam Line
Kasama sa pamilyang YX65 ang 300, 400, 430, 500 at 600 mm-cover na profile. Piliin ang seksyon, configuration ng lapad at mga katugmang operasyon para sa aktwal na pagkakasunud-sunod.
Tingnan ang pagsasaayos na ito
Nakatago-ayos
Klip-Lok-Style Line — 700 mm na Cover
Ang geometry ng profile na katugma sa Lysaght ay tinasa laban sa napiling seksyon at pagguhit ng clip. Ang 700 mm na lapad ng takip ay hiwalay sa kinakailangan ng feed-strip.
Tingnan ang pagsasaayos na ito
Nakatago-fix / snap-lock
Linya ng Concealed-Fix (Snap-Lock) — 465 mm na Cover
Ang configuration ng YX77-465 ay bumubuo ng 465 mm-cover snap-lock profile. Itugma ang mating edge nito, clip interface at coil grade sa kinakailangang assembly.
Tingnan ang pagsasaayos na ito
Nakatago-fix / snap-lock
Snap-Lock Roof Panel Line
Gamitin ang eksaktong snap-lock edge geometry, detalye ng clip at detalye ng coil upang maitatag ang kinakailangang linya at pagkakaakma ng koneksyon.
Tingnan ang pagsasaayos na itoMag-scroll para ihambing ang lahat ng apat na configuration.
Layout at Detalye ng Roof-Panel Machine
Tingnan ang nakalarawang makina, pagguhit ng seksyon, pagsasaayos ng pagpapakain at paggugupit ng profile. Gamitin ang paghahambing ng modelo sa itaas upang tukuyin ang napiling configuration ng linya.
Tukuyin kung Ano ang Kasama sa Sipi
Para sa maihahambing na mga panipi, gamitin ang parehong profile, coil, mga function ng order, rebisyon sa pagguhit at patutunguhan. Markahan ang bawat item bilang kasama, opsyonal, binigay ng mamimili o hindi kasama, at pangalanan ang may-ari ng bawat interface ng kagamitan.
- Pangunahing linya at profile tooling
- Kilalanin ang rebisyon sa pagguhit, mga rolyo, mga gabay, mga kontrol at ang tinukoy na mga function ng punching/profile-shearing.
- Paghawak ng coil at finished-panel
- List decoiling/loading, anumang hiwalay na paghahanda ng strip, pagtanggap, paglilipat, pagpapakete at karagdagang mga operasyon.
- Mga dokumento, spares at serbisyo
- Pangalanan ang mga teknikal, elektrikal at operating file; mga talaan ng pagtanggap; wika ng dokumento; magsuot ng mga bahagi; mga bayad sa pagkomisyon, pagsasanay at suporta.
Paggawa sa badyet, pagkalugi sa materyal, mga consumable, imbentaryo, logistik at mga serbisyo sa tabi ng linya. Ang mga kalkulasyon ng tubo at payback ay nangangailangan ng mga gastos sa proyekto at aktwal na data ng order.
Ginagamit ang mga pangalan ng profile ng third-party upang ilarawan ang pagiging tugma lamang.
BMS Manufacturing at Suporta para sa Iyong Linya
Ang isang handover na handa sa produksyon ay nangangailangan ng angkop na mga kondisyon ng site, isang kinatawan na pagsubok at mga sinanay na operator. Ilagay ang mga dokumento ng makina, mga responsibilidad sa suporta at mga singil sa parehong kasunduan sa supply.
Manufacturing at Machining sa China
Pinagsasama ng BMS ang paggawa ng roll-forming-machine sa mga mapagkukunan ng machining sa China. Maaaring bumuo ng mga makina sa paligid ng mga guhit ng customer, na nag-uugnay sa seksyon ng panel sa mga kinakailangan sa tooling at produksyon nito.
Galugarin ang pagmamanupaktura ng BMS →ISO 9001, CE at UKCA
Saklaw ng ISO 9001:2015 ang quality-management system ng Fujian Brand Forming Machinery Co., Ltd., isang miyembro ng Xiamen BMS Group. Ang pag-aalala sa mga pag-verify ng CE at UKCA na ibinigay ng SGS ay tinasa ang mga sample ng roll-forming-machine. Itugma ang pagkakakilanlan at destinasyon ng inorder na makina sa mga dokumento ng pagsunod at mga tagubilin sa pagpapatakbo nito.
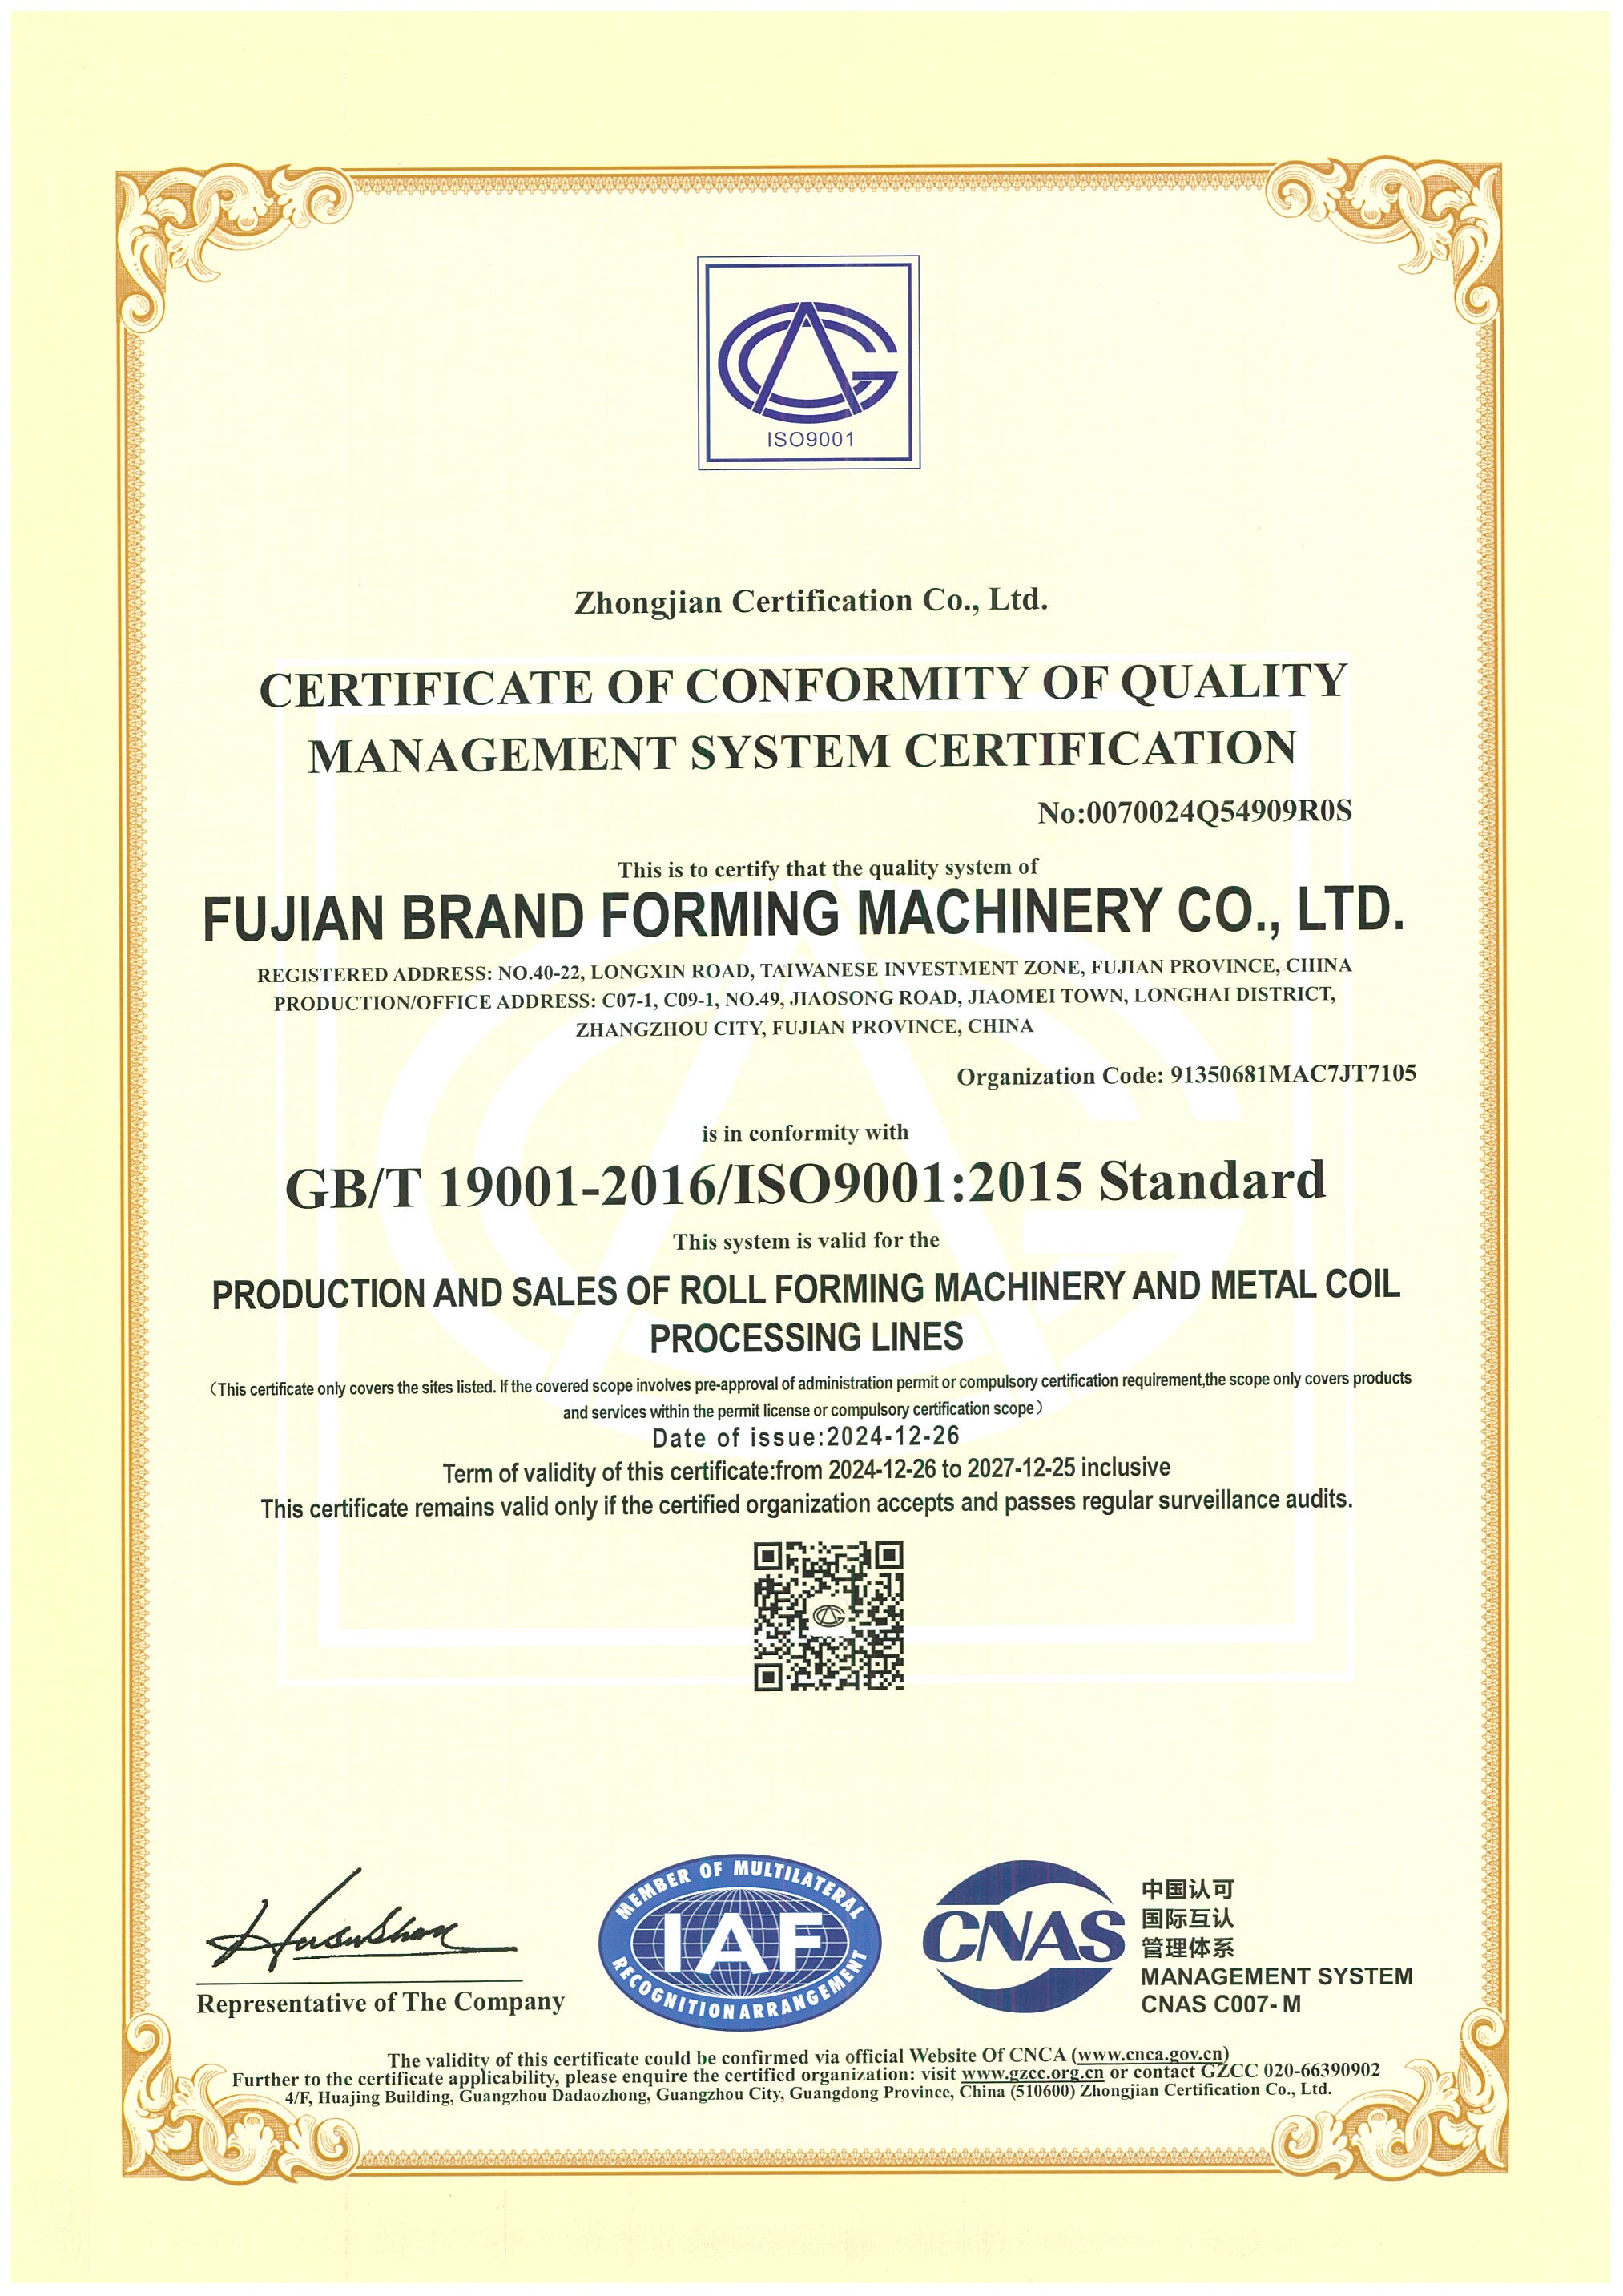 ISO 9001:2015 Quality management · 2024–2027 na panahon ng certification, napapailalim sa surveillance audit Open certificate ↗
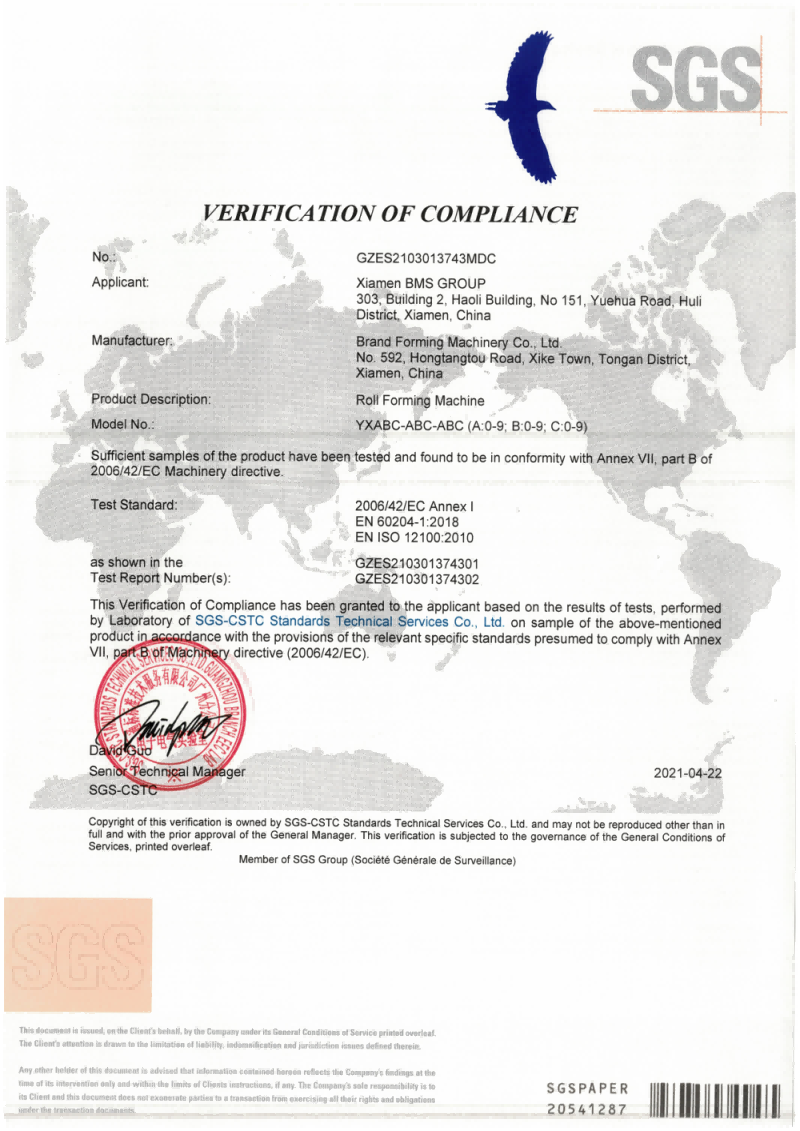 CE Machinery Verification SGS-CSTC · GZES2103013743MDC · 22 Abril 2021 Buksan ang pag-verify ↗
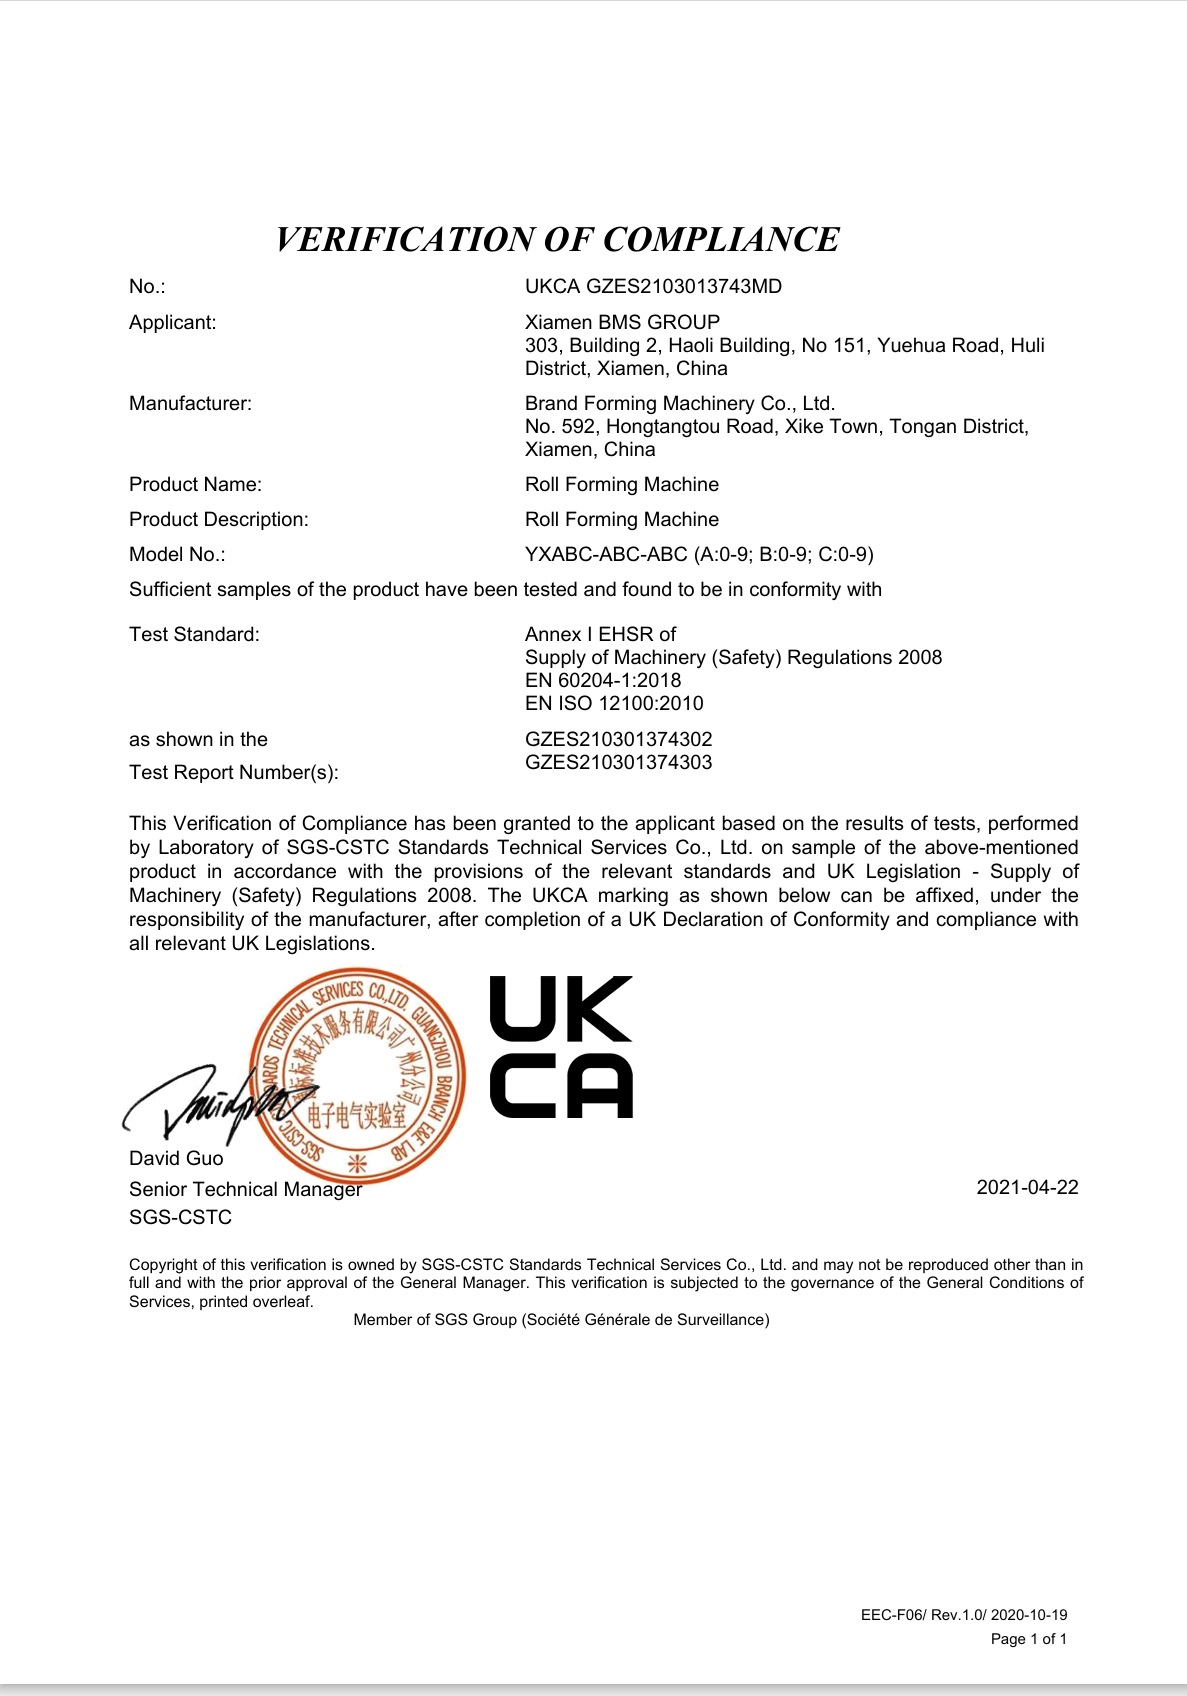 UKCA Machinery Verification SGS-CSTC · GZES2103013743MD · 22 Abril 2021 Buksan ang pag-verify ↗
Dalawang Taon na Warranty at Suporta sa Ibang Bansa
Nagbibigay ang BMS ng dalawang taong warranty para sa mga piyesa at paggawa, simula sa matagumpay na pag-install at pag-commissioning sa site ng bumibili, napapailalim sa tamang operasyon at pagpapanatili.
Sinusuportahan ng anim na overseas service center ang mga BMS machine, na may panrehiyong serbisyo sa South Asia, Middle East, South America, North America, Europe at South Korea. Ang teknikal na suporta ay nagpapatuloy sa buong buhay ng serbisyo ng makina.
May bayad ang pag-install sa ibang bansa. Nagbibigay ang bumibili ng tulong sa visa, pamasahe sa pagbabalik at lokal na tirahan. Isama ang mga naaangkop na singil sa serbisyo, mga pagbubukod ng warranty at mga kaayusan sa suporta sa iyong quotation.
Basahin ang mga tuntunin ng serbisyo ng BMS →
Kahandaan sa Pagawaan
Planuhin ang pagbabawas at ang gumaganang layout gamit ang buong dimensyon ng linya, suplay ng kuryente at mga kinakailangan sa koneksyon. Ang rating ng motor lamang ay hindi tumutukoy sa koneksyon ng kuryente sa site.
Pangalanan ang site coordinator at kwalipikadong provider ng koneksyon, at italaga ang kanilang trabaho bago dumating.
Pagsusulit sa Commissioning
Magpatakbo ng mga functional check at mga start-up na sample gamit ang napiling drawing, aktwal na coil at isang representative cut list. Itala ang mga obserbasyon at mga kondisyon ng pagtanggap na kinakailangan para sa paglabas sa produksyon.
Tukuyin kung sino ang dadalo, tulong ng tagapagtustos, ang paraan at saklaw, mga singil at ang kundisyon ng handover.
Pagsasanay sa Operator
Itakda ang operator at mga gawain sa pagpapanatili, wika ng pagsasanay, paraan ng paghahatid at mga file ng makina. Kilalanin ang tagapagsanay at mga dadalo sa talaan ng pagsasanay.
Panatilihing hiwalay ang pagsasanay sa pagpapatakbo at pagpapanatili ng makina mula sa pag-install ng sistema ng bubong o pagtuturo sa engineering.
Mga Bahagi at Suporta
Tukuyin ang mga bahagi ng pagsusuot, ibinibigay na mga ekstra at ang contact sa suporta sa nakasulat na mga tuntunin.
Panatilihing nakahanda ang pagkakakilanlan ng makina, talaan ng pagpapanatili at mga fault na larawan o video para sa teknikal na suporta. Panatilihin ang contact sa serbisyo at anumang may bayad na trabaho sa handover file.
Iyong Production Handover File
- Nakumpirmang configuration at mga drawing, kasama ang rekord ng pagtanggap
- Operating, electrical at maintenance files, kasama ang wear- at spare-part identification
- Talaan ng pagsasanay at nakasulat na warranty at mga tuntunin ng suporta
Mga Tanong Tungkol sa Iyong Linya ng Produksyon
Mga sagot sa configuration at komersyal na mga tanong na maaaring magbago sa pagpili ng kagamitan.
Ang pagpapalit ng haba ng hiwa ay hindi nagbabago sa profile. Ang isa pang lapad, tadyang o tahi ay nangangailangan ng pagsusuri ng tooling at pagsasaayos laban sa sarili nitong pagguhit.
Ihambing ang haba at mga pagbabago sa profileNag-aalok ang BMS ng mga standing-seam na linya na naka-configure sa 20 ft o 40 ft na lalagyan para sa paggawa ng site. Piliin ang configuration na iyon nang hiwalay mula sa isang fixed-workshop na linya, na may angkop na access, power, crew, proteksyon sa panahon at long-panel receiving.
Ihambing ang mga lokasyon ng produksyonAng paghahambing ng YX65 ay sumasaklaw sa kulay na bakal sa 0.4–0.80 mm at Al-Mg-Mn na aluminyo sa 0.8–1.2 mm. Itugma ang grade yield ng bakal o aluminum alloy at temper, coating at feed width sa napiling profile at tooling; Ang katulad na kapal lamang ay hindi sapat.
Suriin ang mga input ng coilNagbibigay ang BMS ng awtomatikong pagpapalit ng laki ng curving na kagamitan na may taper na kakayahan at awtomatikong tapered-sheet slitting equipment. Ito ang mga napiling configuration ng proseso: ang isang cut-length na pagbabago ay hindi makakalikha ng curvature o taper. Isama ang panghuling geometry, detalye ng tahi at ang kinakailangang mga forming, slitting, curving at receiving interface sa maikling.
Suriin ang espesyal na geometryHindi. Ang mga dokumento ng pagsang-ayon sa makinarya ay tumutugon sa kagamitan. Ang pagganap ng hangin at tubig ng bubong ay nangangailangan ng ebidensya para sa tinukoy na pagpupulong at proyekto ng bubong.
Tingnan ang pagbibigay ng responsibilidadDalhin ang parehong panel drawing, coil data, cut list at destination sa bawat quotation. Ihambing ang kagamitan, pantulong na paghawak, pagtanggap, mga dokumento at mga responsibilidad pagkatapos ng pagbebenta sa parehong batayan.
Suriin ang saklaw ng supply at handoverPlanuhin ang Produksyon ng Iyong Roof Panel gamit ang BMS
Dalhin ang iyong panel drawing, coil specification at isang representative cut list sa talakayan. Sama-sama, tinutukoy ng mga ito ang roof panel roll forming machine, mga kagamitang sumusuporta at mga kinakailangan sa pagtanggap upang ihambing.
Talakayin ang Iyong Mga Kinakailangan sa ProduksyonIhanda ang Iyong Production Brief
- Target panel at mga guhit ng koneksyon
- Grado ng coil, kapal, batayan ng lakas, patong at lapad
- Karaniwang listahan ng hiwa, dami at mga tampok na nakaposisyon
- Pinakamahabang panel, workshop at mga kondisyon sa pagpapadala
- Destinasyon na bansa at mga kinakailangang dokumento ng proyekto