Rullvormimise kasutamisel näete materjali paksust vahemikus 0,2 mm kuni 10 mm. Paksus sõltub sellest, mida teete. Igal materjalil on rullvormimiseks parim paksus. Võite vaadata allolevast tabelist mõningaid levinumaid näiteid.
Materjali tüüp |
Soovitatav paksusvahemik (mm) |
Parim Rakendused |
Õrn teras |
0,3 – 6,0 |
Konstruktsiooniosad, katuseplekid |
Roostevaba teras |
0,5 – 3,0 |
Autod, lennukid, meditsiinilised tööriistad |
Alumiinium |
0,3 – 5,0 |
Kergkonstruktsioonid, HVAC, korpused |
Tsingitud teras |
0,4 – 4,0 |
Roostekindlad raamid, ehitusdetailid |
Vask ja messing |
0,2 – 2,5 |
Elektriosad, kaunistuseks kaunistused |
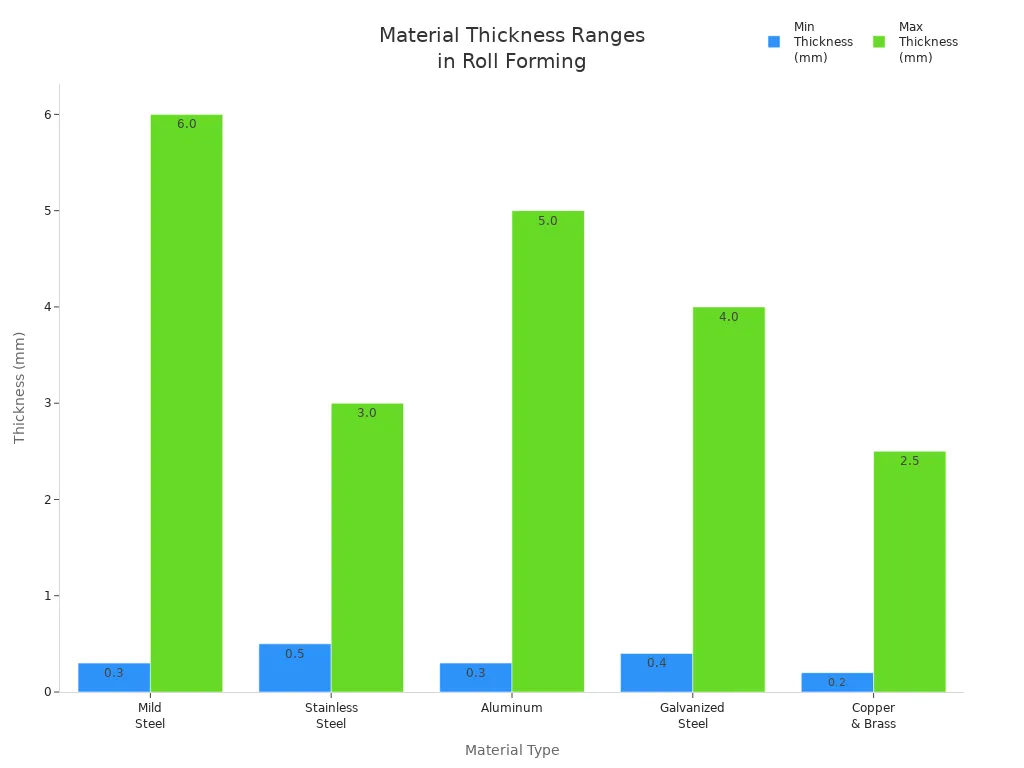
Õige materjali paksuse valimine on rullvormimismasina seadistamisel väga oluline. Peate oma materjaliga sobitama rullivõlli suuruse, kuju keerukuse ja lõikejõu. BMS Machinery aitab teil valida parima lahenduse iga rullmaterjali paksuse jaoks. Nii saate iga kord parimaid vormimistulemusi.
Võtmed kaasavõtmiseks
Valige rullvormimiseks õige materjali paksus. See aitab teil saavutada paremaid tulemusi ja pikendab masina tööiga. Muutke oma rullvormimismasina sätteid, kui materjali paksus muutub. See peatab vead ja hoiab toote heana. Paksemad materjalid vajavad rohkem jõudu ja hoolikat tööd. Enne alustamist kontrollige alati masina sätteid. Kasutage BMS Machinery masinate jaoks, mida võite usaldada. Nad töötavad paljude paksustega ja annavad asjatundlikku abi. Jälgige tootmiskiirust materjali paksuse alusel. See hoiab asjad kiired, kuid ka kvaliteetsed.
Rullivormimismaterjali paksuse vahemik
Standardpaksused tööstuses
Materjali paksus on valtsimisel väga oluline. Iga masin töötab kõige paremini teatud paksustega. Kui valite õige paksuse, on teie tulemused paremad. Teie masin kestab ka kauem. Tööstus jagab masinad paksuse järgi rühmadesse. Nende rühmade nägemiseks võite vaadata allolevat tabelit.
Masina tüüp |
Paksuse vahemik |
Õhukeste mõõtudega masinad |
0,2 mm kuni 0,5 mm |
Standardsed katuse- ja voodrimasinad |
0,3 mm kuni 0,8 mm |
Keskmise mõõtega masinad |
0,8 mm kuni 2,0 mm |
Struktuurprofiili masinad |
1,5 mm kuni 3,5 mm |
Rasked struktuurrullimismasinad |
3 mm kuni 6 mm või rohkem |
See tabel aitab teil valida oma töö jaoks sobiva masina. Õhukesed masinad sobivad kergete osade jaoks. Raskeid konstruktsioonimasinaid kasutatakse paksu terase ja tugevate raamide jaoks.
Näpunäide. Enne alustamist kontrollige alati oma materjali paksuse vahemikku. See aitab teil peatada masinaprobleemid ja halva tootekvaliteedi.
Allolev tabel näitab iga masinatüübi väikseimat ja suurimat paksust:
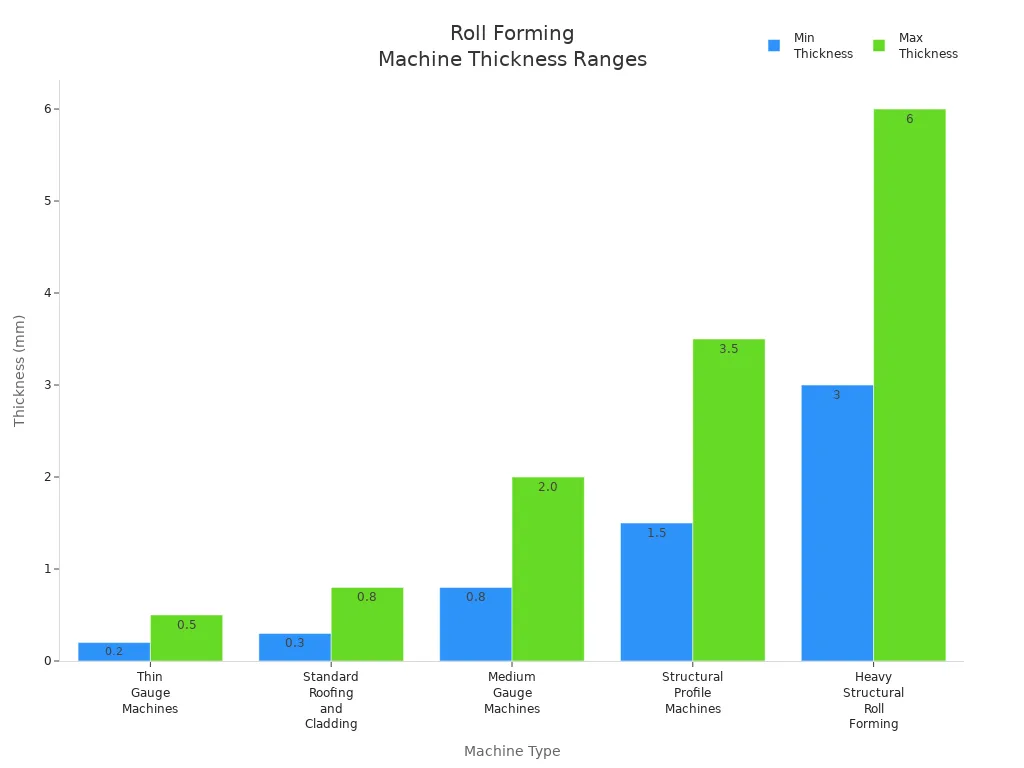
Rullvormimisel võib kasutada mitut paksust. Enamik projekte kasutab paksuseid 0,2 mm kuni 6 mm. See töötab hoonete, autode ja tehaste jaoks.
BMS-i masinate võimalused
Rullvormimismasina valimisel soovite teada, millist paksust see võib kasutada. BMS Machinery toodab masinaid mitme paksusega. BMS Machineryt võite usaldada õhukeste lehtede või paksude profiilide jaoks.
Siin on kiire tabel paksuste kohta, mida BMS Machinery toetab:
TOOTEKATEGOORIA |
MATERJALI PAKSUS |
Kahekihiline katuserullimismasin |
0,3-0,8 mm |
C/U/Z/M/L võremasinad |
1-3 mm / raske: 3-6 mm |
Põrandateki masin |
0,8-1,5 mm / raske: 1,5-2,5 mm |
Plaadikatuse rullvormimismasin |
0,4-0,8 mm |
Unistruti rullvormimismasin |
1,5-2,5 mm |
Katuse- ja seinaküttepaneelide masin |
0,2-0,8 mm |
Naastud ja roomikud, kipsplaadi vaheseinte masin |
0,3-1,0 mm |
Pika pikkusega lõikaja ja kaust |
1,0 mm (maksimaalne) |
Painutusmasin |
1,2 mm (maksimaalne) |
See valik sobib hästi katusekatete, seinapaneelide ja kergkonstruktsioonide jaoks. BMS-i masinaid saate kasutada terase, alumiiniumi ja muude metallide jaoks. Masinad püsivad täpsed ja säilitavad hea kvaliteedi isegi paksuse muutmisel.
BMS Machinery kasutab suurepäraste tulemuste saavutamiseks uut tehnoloogiat. Saate sujuva töö, vähem jäätmeid ja tugevaid tooteid. Kui vajate midagi erilist, saab BMS Machinery valmistada just teie paksusele vastava masina.
Märkus. Õige masina valimisel võite alati abi küsida BMS Machinerylt. Nende eksperdid aitavad teil sobitada teie projekti parimate seadmetega.
Kui teate standardseid paksusi ja seda, mida BMS Machinery suudab teha, saate teha oma tehase jaoks nutikaid valikuid. See aitab teil saavutada iga kord parima kvaliteedi ja jõudluse.
Materjali paksuse mõju rullvormimisele
Masina koormus ja jõudlus
Oluline on teada, kuidas materjali paksus mõjutab teie rullvormimismasinat . Paksemate materjalide vormimiseks on vaja tugevamaid tööriistu ja rohkem samme. Õhukesed materjalid võivad kahjustuda, kui te neid hoolikalt ei käsitse. Teie masina kasutatav võimsus muutub paksusega. Rasked materjalid vajavad rohkem jõudu ja võivad masina kiiremini kuluda, kui te seda õigesti ei seadista. Õhukesed materjalid liiguvad masinast kiiremini läbi, paksud aga aeglustavad. Samuti peate jälgima, et osad ei loksuks ega joonduks. Need probleemid võivad muuta teie tooted vähem täpseks ja põhjustada vigu.
Aspekt |
Selgitus |
Tööriistade reguleerimine |
Paksemad materjalid vajavad tugevamaid tööriistu ja rohkem astmeid, samas kui õhukesed materjalid vajavad õrna käsitsemist. |
Masina võimsusnõuded |
Raskemad materjalid kasutavad rohkem võimsust ja võivad masinat kulutada, kui see pole õigesti seadistatud. |
Tootmise kiirus |
Õhukesed materjalid lähevad kiiremini, sest nad vajavad vähem jõudu, kuid paksud materjalid aeglustavad. |
Masina kulumine |
Paksude materjalide vormimine kulutab masinat kiiremini, mistõttu on vaja tugevaid osi ja regulaarset kontrolli. |
Vibratsioon ja joondamine |
Paksutest materjalidest tulenev suurem jõud võib panna masina värisema ja kuju segama. |
Näpunäide: alati kontrollige oma masina sätteid . enne alustamist See aitab vältida materjali paksusest tulenevaid probleeme.
Profiili täpsus ja kvaliteet
Materjali paksus on oluline õige suurusega kujundite tegemiseks. Paksud materjalid muudavad metalli paindumist ja venimist. Võite näha vale suurust, lainelisi servi või kõveraid pikas suunas. Kui palju leht venib, sõltub paksusest, tugevusest ja kujust. Kui valite vale paksuse, ei pruugi teie osad sobida või töötada õigesti. Peate pöörama tähelepanu parimate vormide saamiseks.
Õige paksuse valimisel saate teha paremaid osi. Uuringud näitavad, et paksudel lehtedel on vähem vigu. Näiteks 3 mm DP600 leht on painutatud vähem kui 2 mm leht. Paksud materjalid pragunevad ka servadest vähem. DP980 2 mm juures purunes 20% rohkem kui paksemad lehed. Kui sobitate paksuse oma vajadustega, saate paremaid osi ja vähem vigu.
Tootmiskiirus
Materjali paksus muudab teie rullvormimismasina töökiirust. Õhukesed materjalid liiguvad kiiresti, kuna vajavad vähem jõudu. Paksud materjalid aeglustavad masina tööd, kuna vajavad rohkem samme ja jõudu. Peate tasakaalustama kiiruse ja heade osade valmistamise. Kui lähete paksude materjalidega liiga kiiresti, võite masina katki minna ja täpsust kaotada. Seadke kiirus alati vastavalt kasutatavale paksusele, et asjad oleksid ohutud ja töötaksid hästi.
Soovitatav paksus erinevatele materjalidele
Terase paksuse juhised
Kui töötate terasega rullvormimisel, peate valima oma projekti jaoks sobiva materjali paksuse. Teras on tugev ja seda saab kasutada paljude asjade jaoks. Näete erinevate tööde jaoks erinevat paksust. Allolev tabel näitab levinumaid paksusevahemikke ja nende kasutusvõimalusi.
Paksuse vahemik |
Ühised rakendused |
1,5-12 mm |
Konstruktsioonikanalid ja talad |
1,5-6 mm |
Rasked õhukesed |
2,5-4 mm |
Kaitsepiirded ja maanteepiirded |
1,5-6 mm |
Terasraamid |
1,5-3,5 mm |
Laoriiulid ja tööstuslikud toed |
2-6 mm |
Põllumajandusseadmete komponendid |
3mm-12mm |
Haagise ja šassii osad |
Kui soovite teha tugevaid osi, nagu talad või piirded, peaksite kasutama paksemat terast. Kergemate osade jaoks võite kasutada õhemat terast. Enne alustamist kontrollige alati rullmaterjali paksust. See aitab teil saavutada parimaid tulemusi ja hoiab teie masina turvalisena.
Näpunäide: paksem teras vajab rohkem võimsust ja tugevamaid masinaid. Veenduge, et teie Rullvormimismasin sobib materjali paksusega, mida kavatsete kasutada.
Alumiiniumi paksuse juhised
Alumiinium on terasest kergem. Kasutate seda sageli osade jaoks, mis peavad olema kerged, kuid siiski tugevad. Rullvormimisel näete tavaliselt alumiiniumi materjali paksusega 0,3 mm kuni 5 mm. Õhuke alumiinium sobib hästi HVAC-kanalite, korpuste ja paneelide jaoks. Paksem alumiinium sobib hästi raamidele ja tugedele.
Kasutage kergete katete ja paneelide jaoks 0,3 mm kuni 1 mm.
Kasutage konstruktsiooniosade ja raamide jaoks 1–3 mm.
Kasutage raskete rakenduste jaoks kuni 5 mm.
Alumiinium paindub kergesti, seega peate oma rullvormimismasina hoolikalt seadistama. Liiga teravate pragude või painde vältimiseks kontrollige alati materjali paksust.
Muud materjalid
Rullvormimisel saate kasutada ka muid metalle, nagu vask, messing ja roostevaba teras. Igal materjalil on oma parim paksus. Vase ja messingi puhul kasutate sageli 0,2–2,5 mm. Need metallid on pehmed ja neid kasutatakse kaunistamiseks, kaunistamiseks või elektriliste osade jaoks. Roostevaba teras on kõvem ja töötab kõige paremini paksusega 0,5–3 mm. Näete seda meditsiinilistes tööriistades, autoosades ja toiduvarustuses.
Märkus. Alati sobitage oma rullvormimismasin materjali paksuse ja tüübiga. See aitab teil saada sujuvaid kujundeid ja kvaliteetseid tooteid.
Iga metalli jaoks õige materjali paksuse valimine aitab teil saavutada parimaid tulemusi rulli vormimine . Valmistate iga kord tugevaid, täpseid ja ohutuid osi.
Reguleerige rullvormimismasinaid materjali paksuse järgi
Rullvormimisega töötades peate rullvormimismasinaid iga materjali paksuse jaoks kohandama. Need kohandused aitavad teil saavutada parima kuju, vältida masina kahjustusi ja säilitada teie toodete kõrge kvaliteedi. Peate muutma rulli kliirensi, rõhu, tööriistade ja kalibreerimisseadeid. Vaatame iga sammu.
Rulli kliirens ja rõhk
Iga materjali paksuse jaoks peate valima õige vahe rullide vahel. Kui te seda ei tee, võite õhukesed lehed purustada või paksud lehed lahti jätta. Rulliku kliirensi ja rõhku saate reguleerida järgmiselt.
Mõõtke oma materjali paksus. Kui paksus muutub rohkem kui ±0,2 mm, reguleerige rulli vahe.
Seadke rulli vahe materjali paksusele pluss umbes 0,05 mm. See väike ruum aitab lehel sujuvalt liikuda.
Paksemate materjalide puhul suurenda veidi vahet ja aeglusta vormimiskiirust. See hoiab ära lehe kinnijäämise ega kahjustamise.
Õhemate materjalide puhul tehke vahe natuke väiksemaks ja suurendage riba pinget. See hoiab ära lehe kortsumise või libisemise.
Kui teie masinal on automaatsed seadistused, sisestage puuteekraanil materjali paksus. Masin reguleerib vahe teie eest.
Näpunäide: kontrollige alati rulli survet. Liiga tugev surve võib metalli õhendada või tekitada pragusid. Liiga väike surve võib profiili kaotada oma kuju.
Tööriistade ja stantside reguleerimine
Materjali paksuse muutmisel peate reguleerima ka tööriistu ja stantse. Need osad kujundavad metalli, kui see liigub läbi rullvormimismasina. Siin on mõned sammud, mida peaksite järgima.
Kontrollige materjali paksuse muutusi, mis ületavad normaalpiire. Isegi väikesed muudatused võivad lõplikku kuju mõjutada.
Vaadake materjali omadusi. Kõvemad või pehmemad metallid vajavad iga painde jaoks erinevaid tööriistaseadeid.
Tasakaalustage hea kvaliteedi vajadus tootmise kiirusega. Mõnikord peate paremate tulemuste saavutamiseks aeglustama.
Saate kasutada seda tabelit, et reguleerida.
Modifikatsiooni aspekt |
Kirjeldus |
Kalibreerimine |
Määrake nii vertikaalsed kui ka horisontaalsed vahekaugused. Veenduge, et iga läbimine oleks kooskõlas järgmisega. |
Vertikaalne tööriistade vahe |
Reguleerige ülemine tööriist kõige paksema materjali jaoks. Kerge tõmbe kontrollimiseks kasutage kalgomeetrit. |
Pass-to-Pass joondamine |
Kontrollige, et kõik tööriistaribad oleksid ühel joonel. Parimate tulemuste saavutamiseks ei tohiks vahed olla suuremad kui 0,010 tolli. |
Materjali paksuse muutused võivad kuhjuda ja muuta ristlõike vale suuruse.
Täiendavate jääkide ja tööriistade muutmise vältimiseks peate oma materjalispetsifikatsioonid samaks jääma.
Rullvormimisel kasutatakse fikseeritud nurki, seega peate iga uue paksuse jaoks hoolikalt kohandama.
Kalibreerimisprotseduurid
Kalibreerimine hoiab teie rullvormimismasina töökorras. Peate masinat kontrollima ja seadistama iga kord, kui muudate materjali paksust. Siin on samm-sammult juhend:
Seadke vahe ülemise ja alumise rulli vahel 1,0 kuni 1,05 korda materjali paksusest. Kui vahe on liiga tihe, lahjendate metalli. Kui see on liiga lahti, ei hoia profiil oma kuju.
Kui valite kõvema materjali, näiteks ülitugeva terase, suurendage allasurvet ja pingutage külgmised rullid. See aitab vormi hoida.
Sisestage rullikute vahele teadaoleva paksusega leht. Reguleerige ülemist rulli, kuni jõuate õige piluni. Täpsuse kontrollimiseks korrake seda erineva paksusega.
Kasutage sirgjoont või mõõteriista, et kontrollida, kas ülemine ja alumine rullik on paralleelsed. Vajadusel reguleerige kinnitusi või seibreid.
Libisemise kontrollimiseks keerake rullikuid käsitsi. Kui rullid libisevad, reguleerige pinget või kasutage libisemisvastast segu.
Märkus. Masina seadistamisel arvestage alati oma materjali tüüpi ja paksusega. Mõned metallid vajavad rohkem survet või täiendavat määrimist.
Seadistamise ja korrapärase hoolduse ajal peaksite kalibreerimist kontrollima. See hoiab ribade jälgimise täpsena ja peatab profiili moonutamise. Kui kohandate rullvormimismasinaid iga materjali paksuse jaoks, saate paremaid tulemusi ja pikema masina tööea.
Levinud probleemid vale materjali paksusega
Defektid ja kvaliteediprobleemid
Kui kasutate vale materjali paksust, võite saada palju probleeme. Need probleemid võivad muuta teie valmis osad halvaks või ei tööta korralikult. Mõned probleemid ilmnevad siis, kui materjal on teie masina jaoks liiga paks või õhuke. Võite näha pragusid, kortse või ebaõigeid kujundeid. Allolevas tabelis on toodud mõned levinumad probleemid, miks need juhtuvad ja kuidas neid parandada.
Probleem |
Põhjus |
Lahendus |
Serva pragunemine |
Vormimisrõhk on materjali paksuse jaoks liiga kõrge |
Vähendage vormimissurvet, kasutage rohkem vormimiskäike |
Kevade-tagasi probleemid |
Õhukesed materjalid painduvad üle taluvuse |
Reguleerige rullide vahekaugust, lisage täiendavaid tugirulle |
Pinna kortsumine |
Ebapiisav tugi õhukeste materjalide jaoks |
Suurendage rulli kontakti, reguleerige vormimiskiirust |
Liigne rullide kulumine |
Paks materjal, mis tekitab liiga palju hõõrdumist |
Suurendage määrimist, kasutage karastatud terasest rullikuid |
Profiili valed mõõtmed |
Masina seadistuste jaoks liiga paks või õhuke materjal |
Reguleerige rulli kliirensit, kalibreerige vormimiskäigud uuesti |
Sa peaksid alati kontrollige materjali paksust . enne alustamist See aitab teil probleeme peatada ja hoida osad korras.
Masina kulumine ja kahjustused
Vale materjali paksuse kasutamine võib teie rullvormimismasinat kahjustada. Kui kasutate paksu materjali, vajab masin selle vormimiseks rohkem jõudu. Nii võivad rullid ja muud osad kiiremini kuluda. Kui kasutate õhukest materjali, ei pruugi rullid seda hästi hoida. See võib muuta lehe libisema või otsad välja paistma.
Liiga suur vormimisjõud on rullvormimismasinate puhul suureks probleemiks. Kui jõud on suurem kui see, milleks masin on loodud, võivad asjad valesti minna. Masin võib viga saada ja osad võivad valesti välja tulla. Samuti võib teil olla rohkem vigu ja raiskamist.
Sa pead määrake rullide vahe . iga materjali paksuse jaoks Kui te seda ei tee, võite oma osades näha täiendavaid kõverusi või lainetusi. Masina õige seadistamine hoiab selle turvalisena ja muudab teie osad paremaks.
Veaotsingu lahendused
Rullvormimise seadistust kontrollides saate palju probleeme lahendada. Kui näete vigu või masina kulumist, proovige neid samme.
Kontrollige, kas rullid on joondatud ja jälgige materjali paksust.
Muutke rulli survet nii, et see vastaks materjalile.
Veenduge, et kasutate sujuvaks tööks piisavalt õli või määret.
Vaadake sageli oma masinat, et probleemid varakult leida.
Allolev tabel annab teile kiire juhendi probleemide lahendamiseks.
probleem |
Võimalikud põhjused |
Lahendus |
Vale Materjali paksus |
Valesti joondatud rullid, ebaühtlane materjali paksus |
Kontrollige rullide joondamist, jälgige materjali paksust, reguleerige rulli survet |
Kui järgite neid samme, töötab teie rullvormimismasin paremini. Sobitage materjali paksus alati oma masina seadistustega. See aitab teil teha häid osi ja hoiab teie masina turvalisena.
Õhukeste ja paksude materjalide parimad tavad
Õhukeste materjalide käsitsemine
Rullvormimisel õhukeste materjalidega töötades peate olema eriti ettevaatlik. Õhukesed lehed võivad kortsuda, rebeneda või libiseda, kui te ei seadista masinat õigesti. Siin on mõned parimad tavad, mida peaksite järgima.
Koolitage oma operaatoreid hästi . Nad peavad teadma, kuidas masinat juhtida ja hooldada.
Määrige tööriistu sageli. See vähendab hõõrdumist ja aitab tööriistadel kauem vastu pidada.
Kasutage protsesside optimeerimist, et muuta tootmine sujuvaks ja vähendada seisakuid.
Rakendage säästliku tootmise ideid. See aitab teil kasutada vähem materjali ja kiiremini seadistada.
Investeerige arenenud tehnoloogiasse. Uued masinad saavad õhukeste lehtedega paremini hakkama ja teevad vähem vigu.
Kui järgite neid samme, väldite defekte ja hoiate rullvormimisliini töökorras.
Paksude materjalide töötlemine
Paksud materjalid vajavad tugevaid masinaid ja hoolikat planeerimist. Enne paksude lehtede rullimist peate mõtlema paljudele asjadele:
Kontrollige materjali paksust. Paksemate lehtede jaoks on vaja suuremaid masinaid ja tugevamaid võlli.
Vaadake materjali tüüpi. Pehmemad metallid võivad vajada vähem painutusi.
Mõelge voolavuspiirile . Tugevamad metallid vajavad erinevaid masina seadistusi.
Jälgige pikenemist. Kui metall venib rohkem, peate võib-olla masinat aeglustama.
Loendage painde arv. Rohkem kurve tähendab, et vajate rohkem jaamu.
Mõõtke painde koguastet. See mõjutab masina ja mootori suurust.
Kontrollige sektsiooni kõrgust ja laiust. Suuremad osad vajavad suuremat võlli.
Otsustage, kas lõikate või augustate augud enne või pärast vormimist. Mõned kujundid töötavad paremini pärast lõikamist või stantsimist.
Peate oma masina tööga sobitama. See hoiab teie tooted tugevana ja masina turvalisena.
BMS-i masinate optimeerimise strateegiad
BMS Machinery pakub teile tööriistu ja tuge mis tahes paksusega rullvormimismaterjali käsitlemiseks. Nende masinaid saate kasutada nii õhukeste kui ka paksude materjalide jaoks. Siin on mõned viisid, kuidas BMS Machinery teid aitab:
Saate masinaid automaatse reguleerimisega erineva materjali paksuse jaoks.
Eriprojektide jaoks saate küsida kohandatud masinaid.
Saate koolitust ja tuge ekspertidelt.
Kasutate arenenud tehnoloogiat, mis vähendab jäätmeid ja parandab kvaliteeti.
BMS Machinery abil saate usaldada, et rullvormimisprotsess on sujuv ja tõhus. Valmistate iga kord kvaliteetseid osi.
Kiiruse ja raiskamise optimeerimine paksuse järgi
Tasakaalus kiirus ja kvaliteet
Soovite teha nii palju osi kui võimalik, kuid soovite ka, et kõik osad näeksid välja ja töötaksid õigesti. Rullvormimise kasutamisel peate leidma parim kiirus teie liini jaoks . Kui töötate masinaga liiga kiiresti, võite näha probleeme, nagu väändunud paneelid, lainelised servad või lõiked, mis ei ole sirged. Need probleemid võivad teie valmistoote kvaliteeti halvendada.
Siin on mõned asjad, mida rulli moodustamise kiiruse määramisel meeles pidada.
Suur kiirus võib aidata teil teha rohkem osi, kuid see võib põhjustada ka rohkem vigu.
Kui liigute liiga kiiresti, võib masin väriseda või vibreerida, mis võib toote kuju kahjustada.
Enamik rullvormimisliine töötab kiirusega 10–50 meetrit minutis.
Kui näete defekte, nagu vibu või keerd, aeglustage joont täpsuse parandamiseks.
Kontrollige alati oma osi, kui need välja tulevad. Kui näete probleeme, reguleerige kiirust, kuni saavutate parimad tulemused.
Nõuanne: õige kiirus sõltub teie materjali paksusest ja kujust, mida soovite teha. Paksemad materjalid vajavad kuju õigeks hoidmiseks sageli aeglasemat kiirust.
Materjalijäätmete vähendamine
Saate säästa raha ja aidata keskkonda, kui kasutate rullvormimisprotsessis vähem materjali. Raiskamine tekib sageli siis, kui kasutate valesid seadistusi või ei sobita oma masinat rullmaterjali paksusega. Jäätmete vähendamiseks võite järgida järgmisi samme.
Enne alustamist mõõtke oma materjali paksus. See aitab rullid ja survet õigesti seadistada.
Kasutage masinaid, mis võimaldavad muutke seadeid kiiresti . See aitab teil tööde vahel vahetada vähem praagiga.
Treenige oma meeskonda vigu varakult märkama. Kui probleemi kiiresti tabab, saate raiskamise peatada enne, kui need kasvavad.
Hoidke oma tööriistad teravad ja masin puhas. Tuimad tööriistad ja määrdunud rullid võivad põhjustada halba kuju ja lisajääke.
Planeerige lõiked ja painutused, et kasutada võimalikult palju lehte.
Kui pöörate tähelepanu nii kiirusele kui ka raiskamisele, saate rohkem häid osi ja kulutate materjalidele vähem. Samuti aitate oma rullvormimismasinal kauem vastu pidada ja paremini töötada.
BMS Machinery võimaldab teil muuta rullide vahet erinevate paksuste jaoks. Nende masinad on tugevad ja aitavad teil teha häid osi. Kui soovite rohkem abi, vaadake allolevat tabelit või küsige nõu BMS Machinerylt.
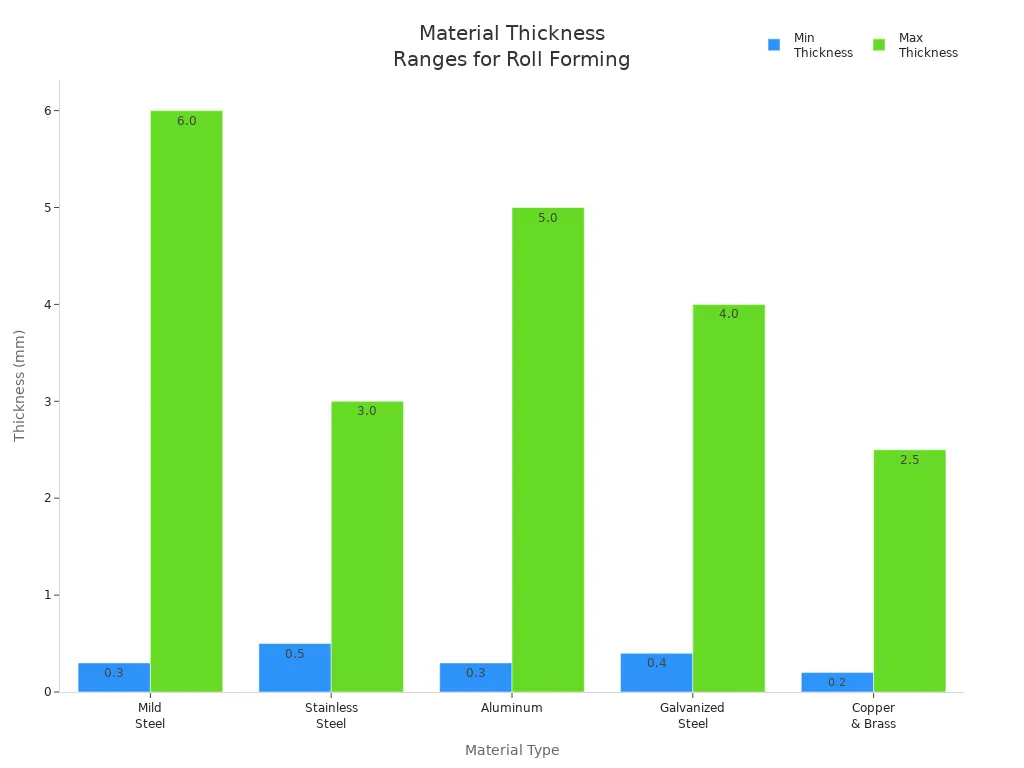
Täiendava abi saamiseks vaadake parimaid tavasid või rääkige BMS Machineryga, et leida vastuseid just teie jaoks.
KKK
Mis juhtub, kui kasutate valtsimisel vale materjali paksust?
Teile võivad tekkida praod, lained või ebaõiged kujundid. Masin võib ka kiiremini kuluda. Nende probleemide vältimiseks kontrollige alati paksust enne alustamist.
Kuidas muuta rullvormimismasinat erinevate paksuste jaoks?
Reguleerige rulli vahe vastavalt oma materjalile. Kasutage masina juhtnuppe või käsitsi sätteid. Kontrollige rõhku ja joondamist. Esmalt testige näidislehega.
Kas üks rullvormimismasin võib töötada nii õhukeste kui ka paksude materjalidega?
Mõned masinad saavad hakkama erineva paksusega. Peate vaatama masina tehnilisi andmeid. BMS Machineryl on erinevate paksuste jaoks reguleeritavate seadistustega mudelid.
Miks muutub materjali paksus, kui kiiresti saate toota?
Paksemad materjalid vajavad rohkem jõudu ja lähevad masinast aeglasemalt läbi. Õhukesed materjalid liiguvad kiiremini. Parimate tulemuste saavutamiseks peate leidma õige tasakaalu kiiruse ja kvaliteedi vahel.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


