Ha hengeralakítást használ, az anyagvastagság 0,2 mm és 10 mm között van. A vastagság attól függ, hogy mit készítesz. Minden anyagnak van a legjobb vastagsága a hengeralakításhoz. Az alábbi táblázatban megtekintheti néhány gyakori példát:
Anyag típusa |
Javasolt vastagsági tartomány (mm) |
Legjobb Alkalmazások |
Lágyacél |
0,3 – 6,0 |
Szerkezeti részek, tetőfedő lemezek |
Rozsdamentes acél |
0,5 – 3,0 |
Autók, repülők, orvosi eszközök |
Alumínium |
0,3 – 5,0 |
Könnyű szerkezetek, HVAC, szekrények |
Horganyzott acél |
0,4 – 4,0 |
Rozsdamentes keretek, épületalkatrészek |
Réz és sárgaréz |
0,2 – 2,5 |
Elektromos alkatrészek, díszítőelemek |
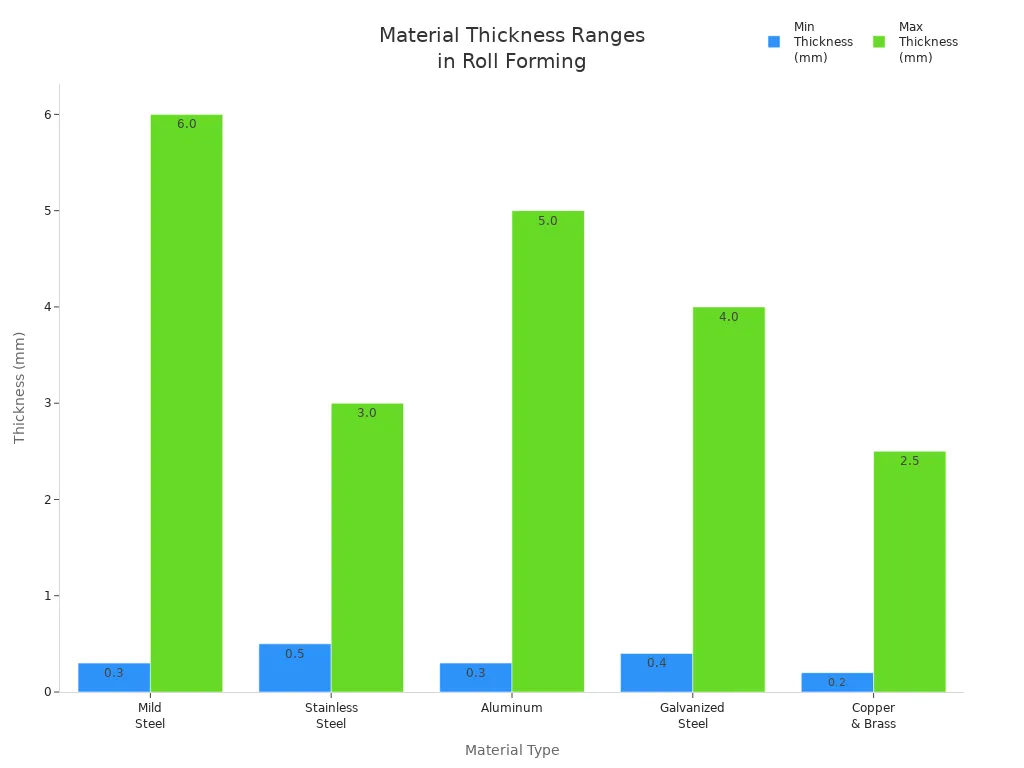
A megfelelő anyagvastagság kiválasztása nagyon fontos a hengeralakító gép beállításához. A hengertengely méretét, az alak bonyolultságát és a vágóerőt az anyaghoz kell igazítani. A BMS Machinery segít kiválasztani a legjobb megoldást bármilyen hengeralakító anyagvastagsághoz. Így minden alkalommal a legjobb formázási eredményt érheti el.
Kulcs elvitelek
Válassza ki a megfelelő anyagvastagságot a hengeralakításhoz. Ezzel jobb eredményeket érhet el, és hosszabb ideig tart a gép. Módosítsa a hengeralakító gép beállításait, amikor az anyagvastagság megváltozik. Ez megakadályozza a hibákat és megőrzi a termék minőségét. A vastagabb anyagok nagyobb teljesítményt és gondos munkát igényelnek. Mielőtt elkezdené, mindig ellenőrizze a gép beállításait. Használja a BMS Machinery-t olyan gépekhez, amelyekben megbízhat. Sok vastagsággal dolgoznak, és szakértői segítséget nyújtanak. Figyelje meg a gyártási sebességet az anyagvastagság alapján. Ezzel a dolgok gyorsak, de jó minőségűek is.
Hengeralakító anyag vastagsági tartománya
Szabványos vastagságok az iparban
Az anyagvastagság nagyon fontos a hengeralakításnál. Minden gép bizonyos vastagságokkal működik a legjobban. Ha a megfelelő vastagságot választja, az eredmények jobbak lesznek. A gépe is tovább bírja. Az ipar a gépeket vastagság szerint csoportosítja. Az alábbi táblázatban megtekintheti ezeket a csoportokat:
Gép típusa |
Vastagsági tartomány |
Vékony nyomtávú gépek |
0,2 mm és 0,5 mm között |
Szabványos tetőfedő és burkológépek |
0,3 mm és 0,8 mm között |
Közepes nyomtávú gépek |
0,8 mm és 2,0 mm között |
Szerkezeti profilgépek |
1,5 mm és 3,5 mm között |
Nehéz szerkezeti hengeralakító gépek |
3-6 mm vagy több |
Ez a táblázat segít kiválasztani a feladatához megfelelő gépet. A vékony átmérőjű gépek könnyű alkatrészekhez jók. Vastag acélhoz és erős keretekhez nehéz szerkezeti gépeket használnak.
Tipp: Mindig ellenőrizze az anyag vastagsági tartományát, mielőtt elkezdené. Ez segít megállítani a gépproblémákat és a rossz termékminőséget.
Az alábbi táblázat az egyes géptípusok legkisebb és legnagyobb vastagságát mutatja:
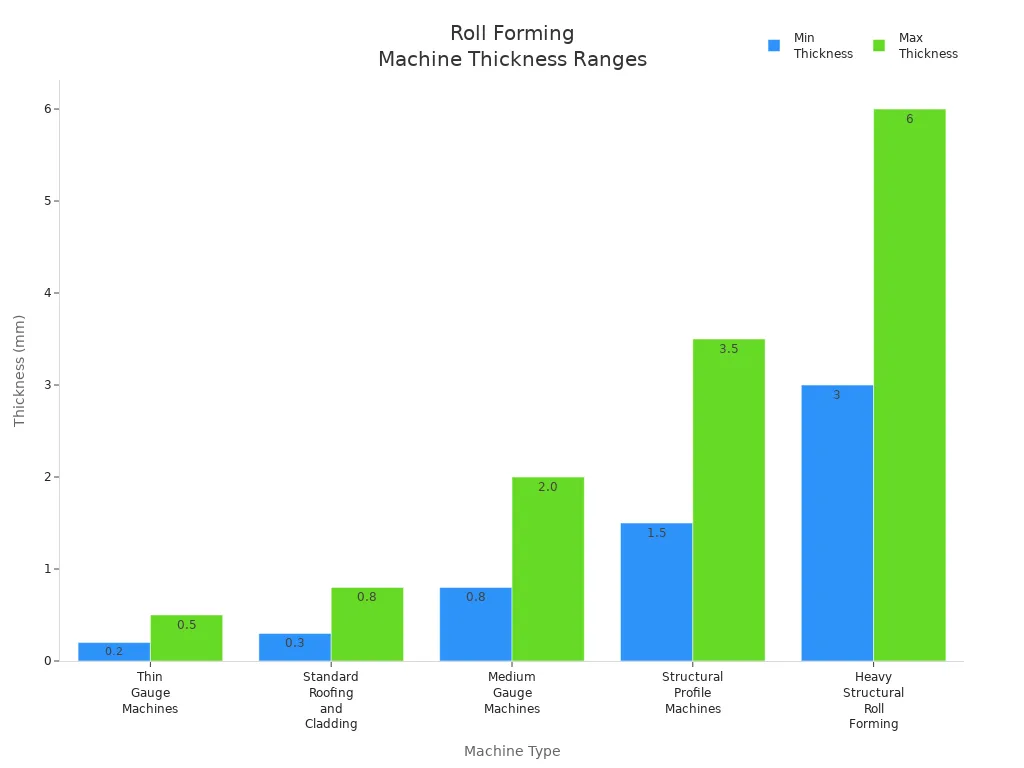
A hengeralakítás sok vastagságot használhat. A legtöbb projekt 0,2 mm és 6 mm közötti vastagságot használ. Ez épületeknél, autókban és gyárakban működik.
BMS gépészeti képességek
Amikor kiválaszt egy hengeralakító gépet, tudnia kell, milyen vastagságú lehet. A BMS Machinery sokféle vastagságú gépet gyárt. Megbízhat a BMS Machineryben vékony lemezek vagy vastag profilok esetében.
Itt van egy gyors táblázat a BMS Machinery által támogatott vastagságokról:
TERMÉK KATEGÓRIA |
ANYAGVASTAGSÁG |
Kétrétegű tetőhengerformázó gép |
0,3-0,8 mm |
C/U/Z/M/L szelemengépek |
1-3mm / nagy teherbírás: 3-6mm |
Floor Deck Machine |
0,8-1,5 mm / nagy teherbírás: 1,5-2,5 mm |
Cseréptető-hengerformázó gép |
0,4-0,8 mm |
Unistrut tekercsformázó gép |
1,5-2,5 mm |
Tető- és falhegesztő panel gép |
0,2-0,8 mm |
Stud és pálya, gipszkarton elválasztó gép |
0,3-1,0 mm |
Hosszú hosszmetsző és mappa |
1,0 mm (maximum) |
Hajlítógép |
1,2 mm (maximum) |
Ez a termékcsalád jó tetőfedéshez, falpanelekhez és könnyű szerkezetekhez. Használhatja a BMS Machinery-t acélhoz, alumíniumhoz és más fémekhez. A gépek pontosak és jó minőségűek maradnak, még akkor is, ha módosítja a vastagságot.
A BMS Machinery új technológiát használ a nagyszerű eredmények érdekében. Zökkenőmentes munkát, kevesebb hulladékot és erős termékeket kap. Ha valami különlegesre van szüksége, a BMS Machinery pontosan az Ön vastagságának megfelelő gépet tud készíteni.
Megjegyzés: A megfelelő gép kiválasztásához bármikor kérhet segítséget a BMS Machinerytől. Szakértőik segítenek abban, hogy projektjét a legjobb felszereléshez igazítsa.
Ha ismeri a szabványos vastagságokat és azt, hogy mire képes a BMS Machinery, okosan dönthet gyára számára. Ezzel minden alkalommal a legjobb minőséget és teljesítményt érheti el.
Az anyagvastagság hatása a hengeralakításra
A gép terhelése és teljesítménye
Fontos tudni, hogyan az anyagvastagság befolyásolja a hengeralakító gépet . A vastagabb anyagokhoz erősebb szerszámokra és több lépésre van szükség a formázásukhoz. A vékony anyagok megsérülhetnek, ha nem óvatosan kezeli őket. A gép által használt teljesítmény a vastagsággal változik. A nehéz anyagok nagyobb teljesítményt igényelnek, és gyorsabban elhasználhatják a gépet, ha nem állítja be megfelelően. A vékony anyagok gyorsabban haladnak át a gépen, a vastagok viszont lelassítják. Arra is figyelnie kell, hogy ne remegjen-e, és hogy az alkatrészek ne illeszkedjenek egymáshoz. Ezek a problémák kevésbé pontosíthatják termékeit, és hibákat okozhatnak.
Vonatkozás |
Magyarázat |
Szerszámbeállítások |
A vastag anyagokhoz erősebb szerszámok és több lépcsőfok szükséges, míg a vékony anyagok kíméletes kezelést igényelnek. |
A gép teljesítménykövetelményei |
A nehezebb anyagok több energiát fogyasztanak, és elhasználhatják a gépet, ha nincs megfelelően beállítva. |
Gyártási sebesség |
A vékony anyagok gyorsabban mennek, mert kevesebb erőre van szükségük, de a vastag anyagok lassítják a dolgokat. |
Gépkopás |
A vastag anyagok formázása gyorsabban elhasználja a gépet, ezért erős alkatrészekre és rendszeres ellenőrzésekre van szükség. |
Rezgés és igazítás |
A vastag anyagokból származó nagyobb erő hatására a gép megremeghet, és elronthatja a formát. |
Tipp: Mindig ellenőrizze a gép beállításait . Mielőtt elkezdené, Ez segít megelőzni az anyagvastagságból eredő problémákat.
Profil pontosság és minőség
Az anyagvastagság fontos a formák megfelelő méretűvé tételéhez. A vastag anyagok megváltoztatják a fém hajlítását és nyúlását. Előfordulhat, hogy rossz méretet, hullámos éleket vagy hosszú irányú íveket lát. A lap vastagságától, szilárdságától és alakjától függ, hogy mennyire nyúlik meg. Ha nem megfelelő vastagságot választ, előfordulhat, hogy az alkatrészek nem illeszkednek, vagy nem működnek megfelelően. Oda kell figyelni a legjobb formák kialakítására.
A megfelelő vastagság kiválasztásával jobb alkatrészeket készíthet. A tanulmányok azt mutatják, hogy a vastag lapokon kevesebb a hiba. Például egy 3 mm-es DP600-as lap kisebbre hajlított, mint egy 2 mm-es lap. A vastag anyagok a széleken is kevésbé repednek. A DP980 2 mm-nél 20%-kal jobban repedt, mint a vastagabb lapok. Jobb alkatrészeket és kevesebb hibát kap, ha a vastagságot az igényeihez igazítja.
Gyártási sebesség
Az anyagvastagság megváltoztatja a hengeralakító gép működési sebességét. A vékony anyagok gyorsan mozognak, mert kevesebb erőre van szükségük. A vastag anyagok lelassítják a gépet, mert több lépésre és teljesítményre van szükségük. Egyensúlyoznia kell a sebességet és a jó alkatrészeket. Ha túl gyorsan halad vastag anyagokkal, eltörheti a gépet és elveszítheti a pontosságát. A sebességet mindig a használt vastagságnak megfelelően állítsa be, hogy a dolgok biztonságosak és jól működjenek.
Különböző anyagokhoz javasolt vastagság
Acélvastagsági irányelvek
Amikor acéllal dolgozik a hengeralakítás során, ki kell választania a projektjének megfelelő anyagvastagságot. Az acél erős és sok mindenre használható. A különböző munkákhoz különböző vastagságokat fog látni. Az alábbi táblázat bemutatja a gyakori vastagságtartományokat, és azt, hogy hol használhatja őket:
Vastagsági tartomány |
Közös alkalmazások |
1,5-12 mm |
Szerkezeti csatornák és gerendák |
1,5-6 mm |
Nehéz nyomtávú szelemenek |
2,5-4 mm |
Korlátok és autópálya sorompók |
1,5-6 mm |
Acél keretek |
1,5-3,5 mm |
Tároló állványok és ipari támasztékok |
2mm-6mm |
Mezőgazdasági berendezések alkatrészei |
3-12 mm |
Utánfutó és alváz alkatrészek |
Ha erős alkatrészeket, például gerendákat vagy korlátokat szeretne készíteni, használjon vastagabb acélt. Könnyebb alkatrészekhez használhat vékonyabb acélt. Mielőtt elkezdené, mindig ellenőrizze a hengeralakító anyag vastagságát. Ez segít a legjobb eredmények elérésében, és megőrzi a gép biztonságát.
Tipp: A vastagabb acélhoz nagyobb teljesítményre és erősebb gépekre van szükség. Győződjön meg róla, hogy a hengeralakító gép megfelel a használni kívánt anyagvastagságnak.
Alumínium vastagsági irányelvek
Az alumínium könnyebb, mint az acél. Gyakran használja olyan alkatrészekhez, amelyeknek könnyűnek, de erősnek kell lenniük. A hengeralakítás során általában 0,3 mm és 5 mm közötti anyagvastagságú alumíniumot látunk. A vékony alumínium jól használható HVAC csatornákhoz, burkolatokhoz és panelekhez. A vastagabb alumínium jó a keretekhez és a tartókhoz.
Világos burkolatokhoz és panelekhez használjon 0,3–1 mm-t.
Használjon 1–3 mm-t szerkezeti részekhez és keretekhez.
Használjon akár 5 mm-t nagy igénybevételű alkalmazásokhoz.
Az alumínium könnyen hajlik, ezért gondosan kell beállítani a hengeralakító gépet. Mindig ellenőrizze az anyagvastagságot, hogy elkerülje a túl éles repedéseket vagy hajlításokat.
Egyéb anyagok
A hengeralakításhoz más fémeket is használhat, mint például a rezet, sárgaréz és rozsdamentes acél. Minden anyagnak megvan a maga legjobb vastagsága. Réz és sárgaréz esetében gyakran 0,2–2,5 mm-t használ. Ezek a fémek puhák és díszítéshez, díszítéshez vagy elektromos alkatrészekhez használják. A rozsdamentes acél keményebb, és 0,5–3 mm vastagsággal működik a legjobban. Látható az orvosi eszközökben, autóalkatrészekben és élelmiszer-felszerelésekben.
Megjegyzés: Mindig igazítsa a hengeralakító gépet az anyag vastagságához és típusához. Ezzel sima formákat és kiváló minőségű termékeket kaphat.
Az egyes fémekhez megfelelő anyagvastagság kiválasztása segít a legjobb eredmény elérésében hengeralakítás . Erős, pontos és biztonságos alkatrészeket fog készíteni minden alkalommal.
Állítsa be a hengeralakító gépeket az anyagvastagsághoz
Ha hengeralakítással dolgozik, minden anyagvastagsághoz be kell állítania a hengeralakító gépeket. Ezek a beállítások segítenek a legjobb formát elérni, elkerülni a gép károsodását, és megőrizni a termékek kiváló minőségét. Módosítania kell a görgő hézagát, a nyomást, a szerszámokat és a kalibrálási beállításokat. Nézzük meg az egyes lépéseket.
Görgő hézag és nyomás
Minden anyagvastagsághoz be kell állítani a megfelelő távolságot a hengerek között. Ha nem, akkor összetörheti a vékony lapokat, vagy lazán hagyhatja a vastag lapokat. Így állíthatja be a görgő hézagát és nyomását:
Mérje meg az anyagvastagságot. Ha a vastagság ±0,2 mm-nél nagyobb mértékben változik, állítsa be a görgőközt.
Állítsa be a görgőközt az anyagvastagság plusz kb. 0,05 mm értékre. Ez a kis hely segíti a lap zökkenőmentes mozgását.
Vastagabb anyagoknál kicsit növeljük a hézagot és lassítsuk az alakítási sebességet. Ez megakadályozza, hogy a lap elakadjon vagy megsérüljön.
Vékonyabb anyagoknál csökkentse a hézagot és növelje a szalag feszességét. Ez megakadályozza a lap gyűrődését vagy elcsúszását.
Ha gépe automatikus beállításokkal rendelkezik, adja meg az anyagvastagságot az érintőképernyőn. A gép beállítja a rést Ön helyett.
Tipp: Mindig ellenőrizze a görgőnyomást. A túl nagy nyomás elvékonyíthatja a fémet vagy repedéseket okozhat. A túl kis nyomás hatására a profil elveszítheti alakját.
Szerszámozás és szerszámbeállítások
Az anyagvastagság megváltoztatásakor a szerszámokat és a szerszámokat is be kell állítani. Ezek az alkatrészek formálják a fémet, ahogy az áthalad a hengeralakító gépen. Íme néhány lépés, amelyet követnie kell:
Ellenőrizze az anyagvastagság olyan változásait, amelyek túllépik a normál határértékeket. Még kis változtatások is befolyásolhatják a végső formát.
Nézze meg az anyag tulajdonságait. A keményebb vagy lágyabb fémeknél minden hajlításhoz más-más szerszámbeállításra van szükség.
Mérlegelje a jó minőség iránti igényt a gyártás sebességével. Néha lassítani kell a jobb eredmények elérése érdekében.
Ezt a táblázatot használhatja a beállításhoz:
Módosítási szempont |
Leírás |
Kalibráció |
Állítsa be a függőleges és vízszintes távolságokat is. Győződjön meg arról, hogy minden lépés egy vonalban van a következővel. |
Függőleges szerszámhézag |
Állítsa be a felső szerszámot a legvastagabb anyaghoz. Használjon hézagmérőt az enyhe húzás ellenőrzéséhez. |
Pass-to-Pass igazítás |
Ellenőrizze, hogy minden szerszámvonal egy vonalban van-e. A legjobb eredmény elérése érdekében a hézagok nem lehetnek nagyobbak 0,010 hüvelyknél. |
Az anyagvastagság változása felhalmozódhat, és a keresztmetszet rossz méretűvé válhat.
Az anyagjellemzőket változatlannak kell tartania, hogy elkerülje a további selejteket és a szerszámváltozásokat.
A hengeralakítás rögzített szögeket használ, ezért minden új vastagsághoz óvatosan kell igazítania.
Kalibrálási eljárások
A kalibráció biztosítja a hengeralakító gép megfelelő működését. Minden alkalommal ellenőriznie és be kell állítania a gépet, amikor módosítja az anyagvastagságot. Íme egy lépésről lépésre útmutató:
Állítsa be a felső és alsó görgő közötti rést az anyagvastagság 1,0-1,05-szörösére. Ha a rés túl szűk, akkor vékonyítja a fémet. Ha túl laza, a profil nem tartja meg alakját.
Ha keményebb anyagra, például nagy szilárdságú acélra vált, növelje a nyomást, és húzza meg az oldalhengereket. Ez segít megtartani az alakot.
Helyezzen be egy ismert vastagságú lapot a görgők közé. Állítsa be a felső görgőt, amíg el nem éri a megfelelő rést. Ismételje meg ezt különböző vastagságokkal a pontosság ellenőrzéséhez.
Egy egyenes éllel vagy mérőeszközzel ellenőrizze, hogy a felső és az alsó görgő párhuzamos-e. Szükség esetén állítsa be a tartókat vagy alátéteket.
Forgassa el kézzel a görgőket, hogy ellenőrizze a csúszást. Ha a görgők megcsúsznak, állítsa be a feszességet vagy használjon csúszásgátló anyagot.
Megjegyzés: A gép összeállításakor mindig vegye figyelembe az anyag típusát és vastagságát. Egyes fémek nagyobb nyomást vagy extra kenést igényelnek.
A beállítás és a rendszeres karbantartás során ellenőriznie kell a kalibrációt. Ez megőrzi a csíkkövetés pontosságát és megakadályozza a profil torzulását. Ha minden anyagvastagsághoz beállítja a hengeralakító gépeket, jobb eredményeket és hosszabb gépélettartamot érhet el.
Gyakori problémák a nem megfelelő anyagvastagsággal
Hibák és minőségi problémák
Ha nem megfelelő anyagvastagságot használ, sok problémát okozhat. Ezek a problémák miatt a kész alkatrészek rosszul néznek ki, vagy nem működnek megfelelően. Bizonyos problémák akkor fordulnak elő, ha az anyag túl vastag vagy túl vékony a géphez. Előfordulhat, hogy repedéseket, ráncokat vagy nem megfelelő formákat lát. Az alábbi táblázat néhány gyakori problémát mutat be, miért fordulnak elő, és hogyan lehet javítani:
Probléma |
Ok |
Megoldás |
Élrepedés |
Az alakítási nyomás túl nagy az anyagvastagsághoz képest |
Csökkentse az alakítási nyomást, használjon több alakító menetet |
Tavaszi-visszatérési problémák |
A tűréshatáron túl hajló vékony anyagok |
Állítsa be a görgők hézagát, adjon hozzá további támasztógörgőket |
Felületi ráncosodás |
Nem megfelelő támogatás vékony anyagokhoz |
Növelje a görgő érintkezését, állítsa be az alakítási sebességet |
Túlzott görgőkopás |
Vastag anyag túl nagy súrlódást okoz |
Növelje a kenést, használjon edzett acél görgőket |
Helytelen profilméretek |
Az anyag túl vastag vagy túl vékony a gép beállításához |
Állítsa be a görgő hézagát, kalibrálja újra az alakító meneteket |
Mindig kell ellenőrizze az anyagvastagságot . Mielőtt elkezdené, Ez segít megállítani a problémákat, és jó állapotban tartja az alkatrészeket.
A gép kopása és sérülése
A nem megfelelő anyagvastagság károsíthatja a hengeralakító gépet. Ha vastag anyagot használ, a gépnek nagyobb erőre van szüksége a formázáshoz. Ez gyorsabbá teheti a görgők és egyéb alkatrészek elhasználódását. Ha vékony anyagot használ, előfordulhat, hogy a görgők nem tartják jól. Emiatt a lap megcsúszhat, vagy a végei kiszélesedhetnek.
A túl nagy alakító erő nagy probléma a hengeralakító gépeknél. Ha az erő nagyobb, mint amire a gép készült, a dolgok rosszul sülhetnek el. A gép megsérülhet, és az alkatrészek rosszul jönnek ki. Több hibád és pazarlásod is lehet.
muszáj állítsa be a hengerek közötti hézagot . minden anyagvastagsághoz Ha nem így tesz, extra kanyarokat vagy kitöréseket láthat az alkatrészeken. A gép megfelelő beállítása megőrzi biztonságát, és jobbá teszi az alkatrészeket.
Hibaelhárítási megoldások
Számos problémát kijavíthat a tekercsformázó beállítás ellenőrzésével. Ha hibákat vagy a gép kopását látja, próbálkozzon az alábbi lépésekkel:
Ellenőrizze, hogy a görgők egy vonalban vannak-e, és figyelje az anyagvastagságot.
Változtassa meg a görgőnyomást úgy, hogy az illeszkedjen az anyaghoz.
Ügyeljen arra, hogy elegendő olajat vagy zsírt használjon a sima munkavégzéshez.
Nézze meg gyakran a gépét, hogy korán megtalálja a problémákat.
Az alábbi táblázat gyors útmutatót ad a problémák megoldásához:
probléma |
Lehetséges okok |
Megoldás |
Helytelen Anyagvastagság |
Rosszul beállított görgők, inkonzisztens anyagvastagság |
Ellenőrizze a görgők beállítását, figyelje az anyagvastagságot, állítsa be a görgőnyomást |
Ha követi ezeket a lépéseket, a hengeralakító gép jobban fog működni. Az anyagvastagságot mindig a gépbeállításokhoz igazítsa. Ez segít jó alkatrészeket készíteni, és biztonságban tartja gépét.
Bevált gyakorlatok vékony és vastag anyagokhoz
Vékony anyagok kezelése
Különös óvatossággal kell eljárnia, ha vékony anyagokkal dolgozik a hengeralakítás során. A vékony lapok ráncosodhatnak, elszakadhatnak vagy elcsúszhatnak, ha nem megfelelően állítja be a gépet. Íme néhány bevált gyakorlat, amelyet követnie kell:
Jól képezze ki operátorait . Tudniuk kell, hogyan kell működtetni és karbantartani a gépet.
Gyakran kenje meg a szerszámokat. Ez csökkenti a súrlódást és hosszabb élettartamot biztosít a szerszámoknak.
Használja a folyamatoptimalizálást a termelés gördülékenyebbé tételéhez és az állásidő csökkentéséhez.
Alkalmazza a karcsú gyártási ötleteket. Ez segít kevesebb anyag felhasználásában és gyorsabb beállításában.
Fektessen be a fejlett technológiába. Az új gépek jobban kezelik a vékony lapokat, és kevesebb hibát követnek el.
Ha követi ezeket a lépéseket, megelőzheti a hibákat, és jól működik a hengeralakító sor.
Vastag anyagok feldolgozása
A vastag anyagokhoz erős gépekre és gondos tervezésre van szükség. Sok mindent át kell gondolnia, mielőtt vastag lapokat hengerelne:
Ellenőrizze az anyagvastagságot. A vastagabb lemezekhez nagyobb gépekre és erősebb tengelyekre van szükség.
Nézze meg az anyag típusát. A lágyabb fémeknek kevesebb hajlításra van szükségük.
Gondoljon a folyáshatárra . Az erősebb fémekhez különböző gépbeállítások szükségesek.
Figyeld a nyúlást. Ha a fém jobban megnyúlik, előfordulhat, hogy le kell lassítania a gépet.
Számolja meg a hajlítások számát. A több kanyar azt jelenti, hogy több állomásra van szüksége.
Mérje meg a hajlítások teljes mértékét. Ez befolyásolja a gép és a motor méretét.
Ellenőrizze a szakasz magasságát és szélességét. A nagyobb alkatrészekhez nagyobb tengelyekre van szükség.
Döntse el, hogy a formázás előtt vagy után vág-e vagy lyukaszt. Egyes formák jobban működnek utólagos vágással vagy lyukasztással.
A gépet a munkához kell igazítania. Így termékei erősek, gépe pedig biztonságban marad.
BMS gépek optimalizálási stratégiái
A BMS Machinery eszközöket és támogatást biztosít bármilyen vastagságú hengeralakító anyag kezeléséhez. Vékony és vastag anyagokhoz egyaránt használhatja gépeiket. Íme néhány módszer, amellyel a BMS Machinery segít Önnek:
Különböző anyagvastagságokhoz automatikus beállítású gépeket kap.
Speciális projektekhez egyedi gépeket kérhet.
Képzést és támogatást kapsz szakértőktől.
Fejlett technológiát használ, amely csökkenti a hulladék mennyiségét és javítja a minőséget.
A BMS Machinery segítségével bízhat abban, hogy görgős alakítási folyamata gördülékeny és hatékony lesz. Minden alkalommal kiváló minőségű alkatrészeket fog készíteni.
Sebesség és pazarlás optimalizálása vastagság szerint
A sebesség és a minőség egyensúlya
A lehető legtöbb alkatrészt szeretné elkészíteni, de azt is szeretné, hogy minden alkatrész jól nézzen ki és működjön. Ha hengeralakítást használ, meg kell találnia a legjobb sebesség az Ön vonalához . Ha túl gyorsan járatja a gépet, akkor olyan problémákat tapasztalhat, mint például csavarodó panelek, hullámos élek vagy nem egyenes vágások. Ezek a problémák ronthatják a késztermék minőségét.
Íme néhány dolog, amit emlékezni kell a tekercsformázási sebesség beállításakor:
A nagy sebesség segíthet több alkatrész elkészítésében, de több hibát is okozhat.
Ha túl gyorsan halad, a gép rázkódhat vagy vibrálhat, ami károsíthatja a termék alakját.
A legtöbb hengeralakító sor 10 és 50 méter/perc közötti sebességgel dolgozik.
Ha olyan hibákat lát, mint az íj vagy csavarodás, lassítsa le a vonalat a pontosság növelése érdekében.
Mindig ellenőrizze az alkatrészeket, amint kijönnek. Ha problémákat észlel, állítsa a sebességet a legjobb eredmény eléréséig.
Tipp: A megfelelő sebesség az anyagvastagságtól és az elkészíteni kívánt formától függ. A vastagabb anyagoknak gyakran lassabb sebességre van szükségük ahhoz, hogy megfelelő alakjuk legyen.
Anyagpazarlás csökkentése
Pénzt takaríthat meg és védheti a környezetet, ha kevesebb anyagot használ fel a hengeralakítási folyamat során. Gyakran akkor történik pazarlás, ha rossz beállításokat használ, vagy nem igazítja a gépet a hengeralakító anyag vastagságához. A hulladék csökkentése érdekében kövesse az alábbi lépéseket:
Mielőtt elkezdené, mérje meg az anyagvastagságot. Ez segít a görgők és a nyomás megfelelő beállításában.
Használjon olyan gépeket, amelyek lehetővé teszik gyorsan módosítsa a beállításokat . Ez segít a munkák között kevesebb hulladékkal váltani.
Tanítsa meg csapatát, hogy korán észrevegye a hibákat. Ha gyorsan észleli a problémákat, megállíthatja a pazarlást, mielőtt az növekedne.
Tartsa élesen szerszámait és tisztán a gépet. Az unalmas szerszámok és a piszkos görgők rossz formákat és extra törmeléket okozhatnak.
Tervezze meg a vágásokat és hajlításokat úgy, hogy a lehető legtöbb lapot felhasználja.
Ha a sebességre és a pazarlásra is odafigyel, több jó alkatrészt kap, és kevesebbet költ anyagokra. Ezzel is hozzájárul a hengeralakító gép hosszabb élettartamához és jobb működéséhez.
A BMS Machinery lehetővé teszi a hengerrés megváltoztatását a különböző vastagságokhoz. A gépeik erősek és segítenek jó alkatrészeket készíteni. Ha további segítségre van szüksége, tekintse meg az alábbi táblázatot, vagy kérjen tanácsot a BMS Machinerytől.
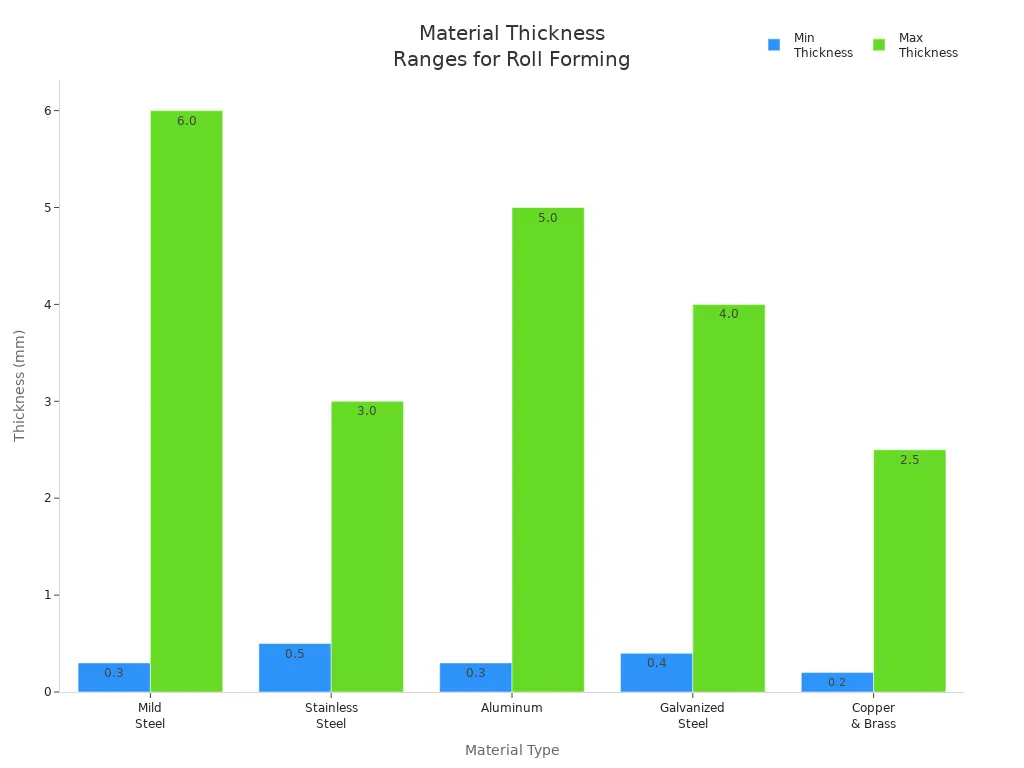
Ha további segítségre van szüksége, tekintse meg a bevált módszereket, vagy forduljon a BMS Machineryhez az Ön számára készített válaszokért.
GYIK
Mi történik, ha rossz anyagvastagságot használ a hengeralakítás során?
Előfordulhat, hogy repedések, hullámok vagy nem megfelelő formák jelennek meg. A gép gyorsabban is elhasználódhat. Mielőtt elkezdené, mindig ellenőrizze a vastagságot, hogy elkerülje ezeket a problémákat.
Hogyan cserélhet ki egy hengeralakító gépet különböző vastagságokhoz?
Állítsa be a görgőközt az anyagnak megfelelően. Használja a gép kezelőszerveit vagy kézi beállításait. Ellenőrizze a nyomást és a beállítást. Először próbalappal tesztelje.
Működhet-e egy hengeralakító gép vékony és vastag anyagokkal is?
Egyes gépek többféle vastagságot képesek kezelni. Meg kell nézni a gép specifikációit. A BMS Machinery különböző vastagságokhoz állítható beállításokkal rendelkezik.
Miért változik az anyagvastagság, milyen gyorsan tud előállítani?
A vastagabb anyagok nagyobb erőt igényelnek, és lassabban haladnak át a gépen. A vékony anyagok gyorsabban mozognak. A legjobb eredmény érdekében meg kell találnia a megfelelő egyensúlyt a sebesség és a minőség között.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو


