


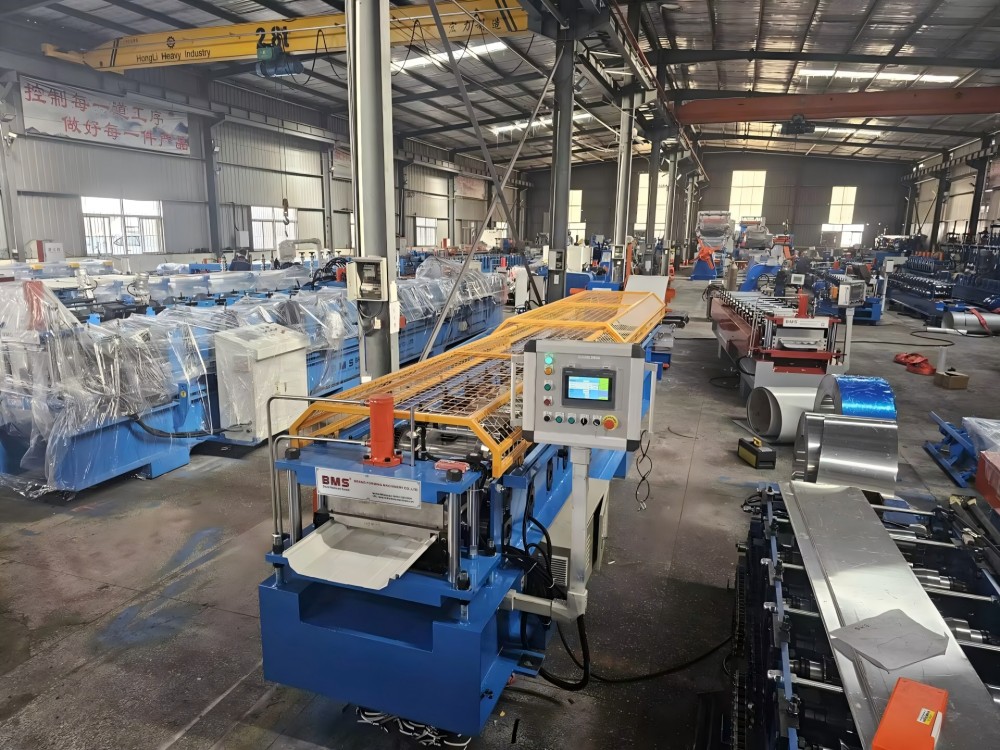
BMS · ZÁVODOVÁ VÝROBA STŘEŠNÍCH PANELŮ
PRŮMYSLOVÉ POKRÝVAČSKÉ A KOMERČNÍ STŘEŠNÍ STROJE NA TVÁŘENÍ VÁLCŮ
Výroba střešních panelů postavená na vašem profilu, svitku a seznamu přířezů.
Naplánujte si pevnou dílenskou linku kolem střešního panelu, který prodáváte: jeho profil, skutečný návin a délky objednávky. Porovnejte trasy se stojatou drážkou, skrytou fixací a průmyslovým trapézovým panelem a poté přizpůsobte tvarování, stříhání profilů a příjem do vašeho seznamu přířezů.
Začněte s profilem střešního panelu
Objednávky průmyslových střešních panelů mohou vyžadovat trapézové nebo vlnité plechy, mechanicky lemované panely nebo profily pro skryté upevnění. Začněte výkresem panelu a způsobem připojení; každá rodina potřebuje svou vlastní konfiguraci tvarování a řezání.
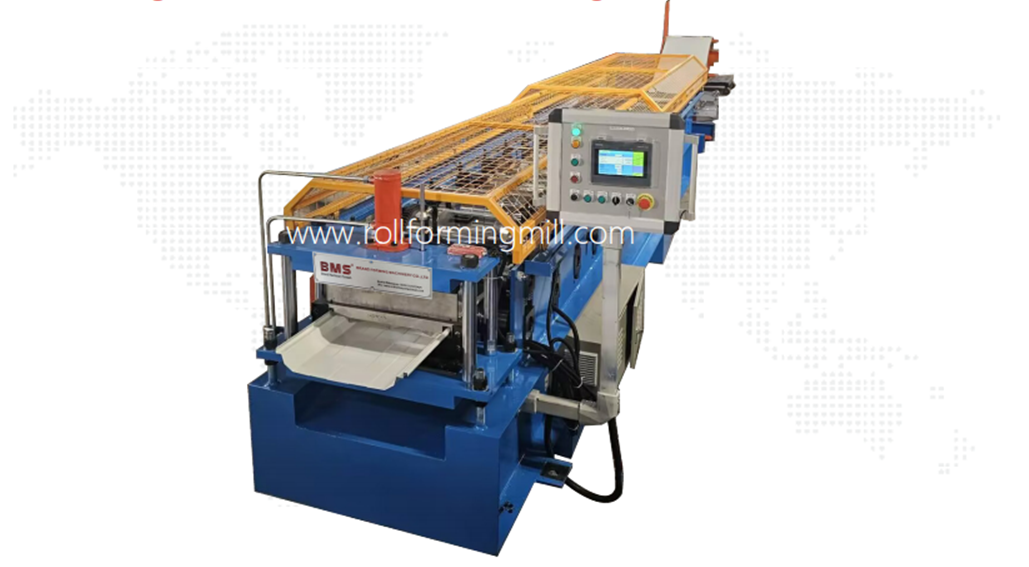
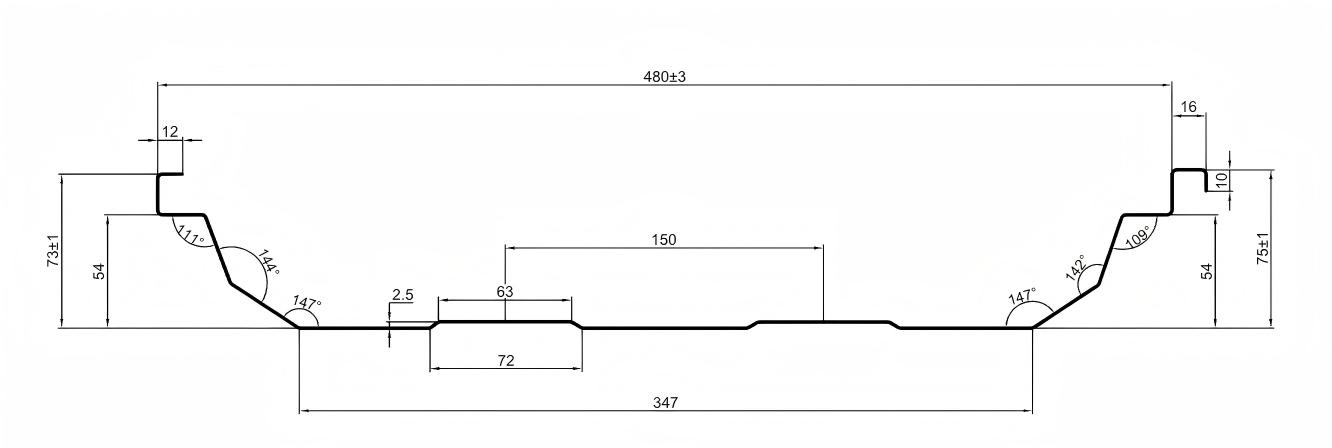
Stroj na válcování se stojatou drážkou musí odpovídat žebrům panelu, protilehlým hranám a konečným rozměrům. Níže uvedené ilustrace stroje a řezu ukazují tuto rodinu profilů.
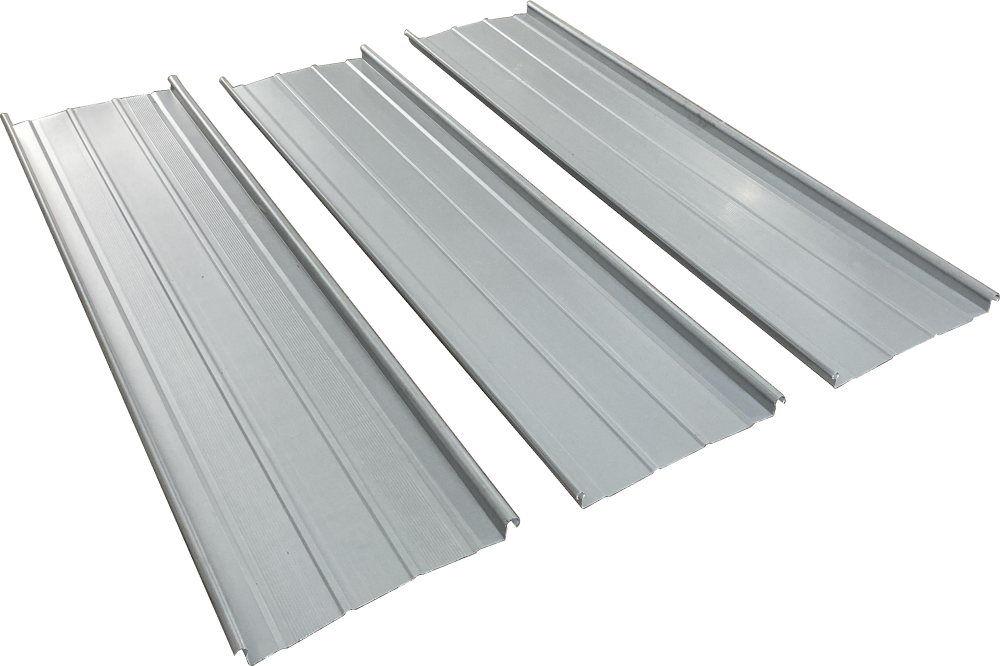
Tři šířky, tři míry
Pomocí jednoho kótovaného výkresu vyhledejte žebra, protilehlé hrany a čelo panelu s tolerancemi v požadovaných měřicích bodech.
Šířka posuvu
Plochý pás vstupující do stroje. Počítejte s materiálem zachyceným žebry a spojovacími hranami; šířka posuvu není pokrytím střechy.
Hotová celková šířka
Vnější hrana k vnější hraně jednoho tvarovaného panelu, včetně jeho spojovací geometrie. Použijte měřicí body určené na výkrese.
Šířka krytu
Opakování instalované šířky mezi ekvivalentními body na sousedních panelech po provedení specifikovaného spojení.
Změna délky řezu zachovává stejný řez. Jiná šířka žebra, hrany nebo panelu vyžaduje vlastní kontrolu nástrojů a protilehlých dílů.
Změna délky nebo změna sekce?
- Změny délky nebo množství
- Uschovejte schválenou sekci a materiál. Znovu zkontrolujte frekvenci řezání, kontrolu délky, příjem a množství balení.
- Změny šířky žeber, hran nebo panelu
- Zkontrolujte válcové nástroje, vodítka, tvar frézy a protilehlé díly. Nastavení délky řezu nemůže vytvořit jiný průřez.
- Změna děr nebo zářezů
- Definujte tvar prvku a jeho počátek polohy podél panelu. Tím se mění požadavky na provoz, nástroje a ovládání.
- Změny materiálu nebo povlaku
- Přehodnoťte požadavky na tvarování, řezání a povrch pomocí skutečných údajů o svitcích a reprezentativního vzorku.
Při první kontrole zahrňte tloušťku, jakost, výtěžnost a údaje o tahu, povlak a šířku posuvu. Odpovídající profil s různými podmínkami svitku může vyžadovat různé posouzení tváření nebo řezání.
Profilové systémy, které tvoříme
BMS dodává nástroje pro hliníkové a ocelové profily Al-Mg-Mn v následujících stylech. Přizpůsobte řez, rozhraní klipu a způsob uzavírání výkresu projektu.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Odkaz na styl identifikuje profil, který se má vytvořit; vybraná střešní sestava stále potřebuje své vlastní připojení a důkazy o výkonu.
Naplánujte připojení panelu
Tvarované hrany, sousední panel, spony a způsob uzavírání musí do sebe zapadat. Samotný název švu není kontrolou kompatibility.
Porovnejte Kompletní připojení
Zkontrolujte oba okraje panelu pomocí specifikované spony, spojovacího prvku a detailu podpory. Udržujte výkresy a protilehlé díly ve stejné revizi; jeden volný panel nevykazuje úplný spoj.
Zjistěte, jak se spoj uzavírá
Západkové spoje a mechanicky uzavřené švy využívají různé geometrie a instalační procesy. Pokud je požadováno mechanické uzavření, přizpůsobte nástroj a metodu tomuto systému a zkontrolujte reprezentativní spojený vzorek.
Udržujte tvarování a instalaci oddělené
Válcovací stroj tvoří panel; instalační zařízení jej spojuje nebo uzavírá podle pokynů pro střešní systém. Výkon větru a vody se posuzuje pro kompletní střešní sestavu.
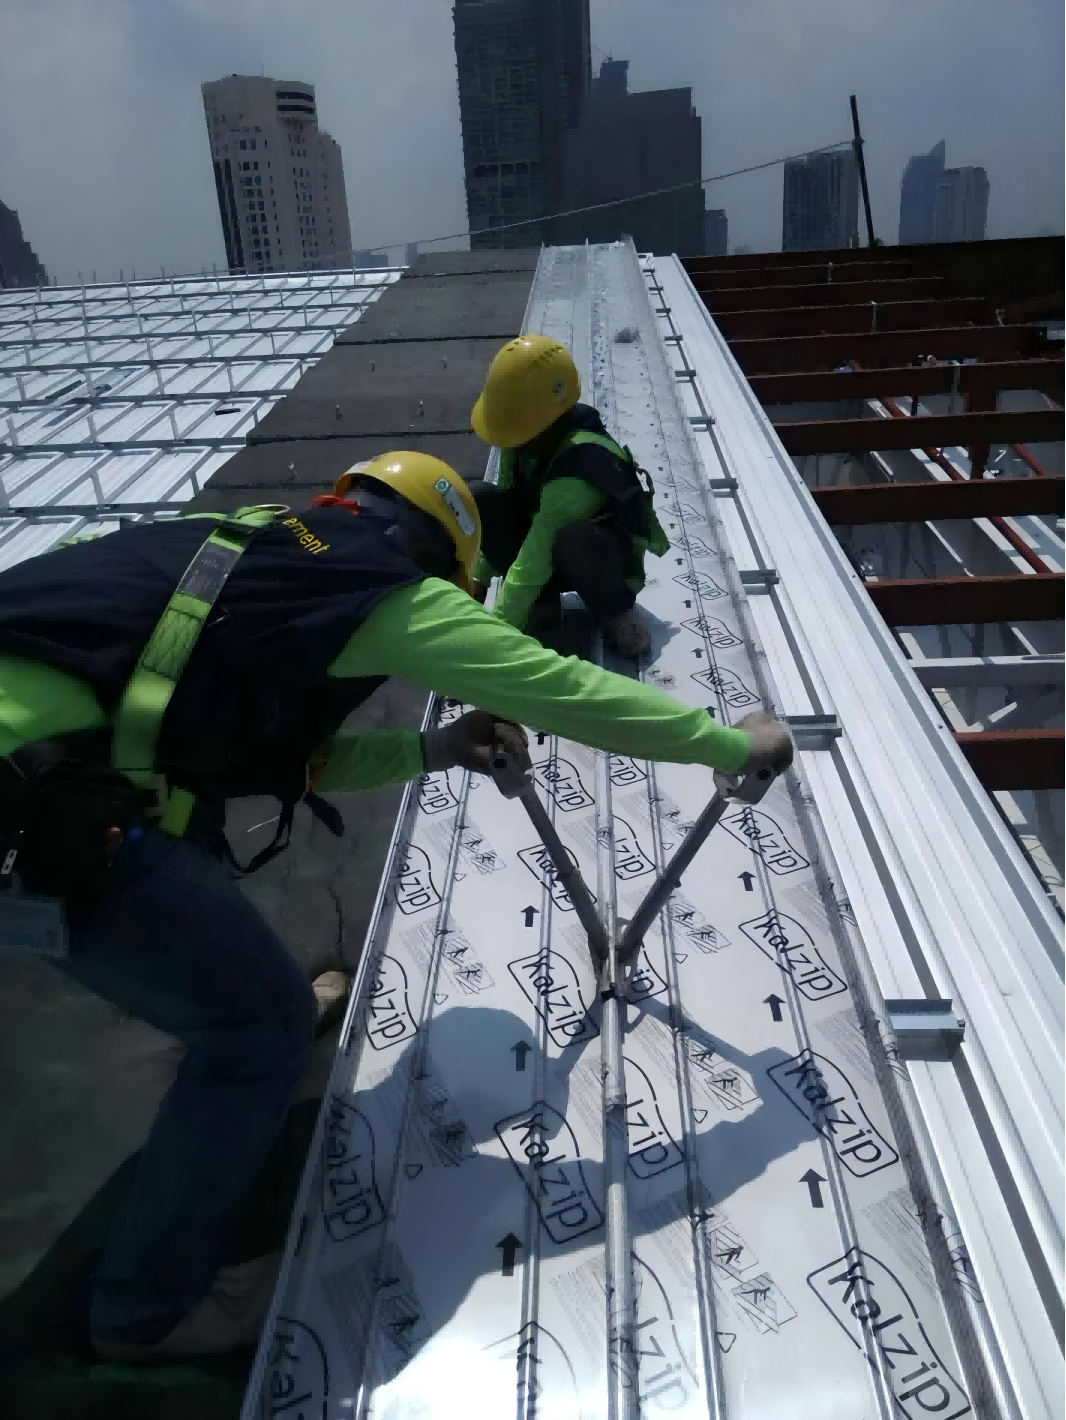
Pro výběr instalačního vybavení použijte detail švu, materiál a specifikovaný proces uzavírání.
Průvodce výběrem střešních lemovačů BMS430 střešních lemovačů: dvouválcové nebo třírolové
BMS dodává dvouválcové a tříválcové 430 švadleny. Oba využívají jednofázové napájení 220 V, motor 2,2 kW, udávaný rozsah tloušťky zavírání 0,6–1,6 mm a rychlost zavírání 16–22 m/min.
Tříválcový 430 Seamer
370 × 330 × 550 mm · 26 kg.
Dvouválcový 430 Seamer
210 × 280 × 380 mm · 15 kg.
Přizpůsobte válečky a zavírací sekvenci nástroje určenému švu, slitině, povlaku a tloušťce materiálu. Toto jsou specifikace instalačního nástroje, oddělené od rychlosti tváření tvářecího stroje.
Vyberte si svou výrobní cestu
Tovární zásobování funguje, když dílna může vytvořit, přijmout a odeslat skutečnou objednávku. Logistika s dlouhými panely nebo řídká poptávka mohou učinit jinou cestu praktičtější.
Porovnejte stejnou zakázku
Vnitrozávodní výroba Opakující se cílové sekce, dílenské zdroje a kontrola plánování výroby.
Inventář svitků, příjem, balení a doprava musí podporovat objednané délky.
Porovnejte své rozložení délek a frekvenci poptávky s rozložením, které sleduje panely od dílny po nakládání.
Zakoupené panely Nízkofrekvenční práce nebo zakázky, které neospravedlňují vyhrazené zdroje pro tváření a manipulaci.
Zkontrolujte profil dodavatele a rozsah materiálu, dodací lhůty, dodací limity a nebezpečí poškození při manipulaci.
Získejte nabídku dodaného panelu pro stejnou sekci, svitek, množství a termíny dodání.
Pronájem nebo tvorba staveniště Výroba na staveništi může snížit omezení přepravy dlouhých panelů, pokud je zařízení a umístění vhodné.
Posuďte dostupnost stroje, přístup na místo, služby, posádku, přijímací prostor a povětrnostní podmínky.
Založte srovnání na identifikované konfiguraci stroje a skutečných pracovních podmínkách na místě.
Vyrovnat poptávku s odesláním
Tovární válcovací stroj se stojatou drážkou se hodí k opakování profilové práce, když objednávku podporují zásoba svitků, práce, plánování a expedice. Dlouhé panely stále potřebují vhodný prostor, ochranu a přepravu.
Zakoupené panely a zařízení vhodné pro tvarování na místě mohou doplnit vnitropodnikovou výrobu. Porovnejte náklady a logistiku pro skutečný mix objednávek; neexistuje žádný univerzální práh objemu nebo návratnosti.
Konfigurace BMS pro výrobu na místě
BMS může konfigurovat linky se stojatou drážkou v kontejnerech 20 stop nebo 40 stop jako mobilní továrny na válcování. U velmi dlouhých střech nebo složité geometrie může výroba v blízkosti místa instalace snížit přepravu hotového panelu a opakovanou manipulaci.
Porovnejte rozvržení kontejneru, přístup, napájení, posádku a přijímací trasu s možností z výroby. Koordinace výroby s instalací; dílenský stroj zobrazený na této stránce je samostatnou konfigurací.
Prozkoumejte výrobu střešních panelů na bázi kontejnerů BMSKonfigurace založené na kontejnerech
Proměňte svůj seznam přířezů na výrobní plán
Určete stroj na výrobu panelů se stojatou drážkou podle tabulky přířezů: revize panelu a materiálu, hotové délky, množství a jakékoli umístěné prvky. Stejné celkové metry mohou znamenat velmi rozdílné řezací a manipulační práce.
01
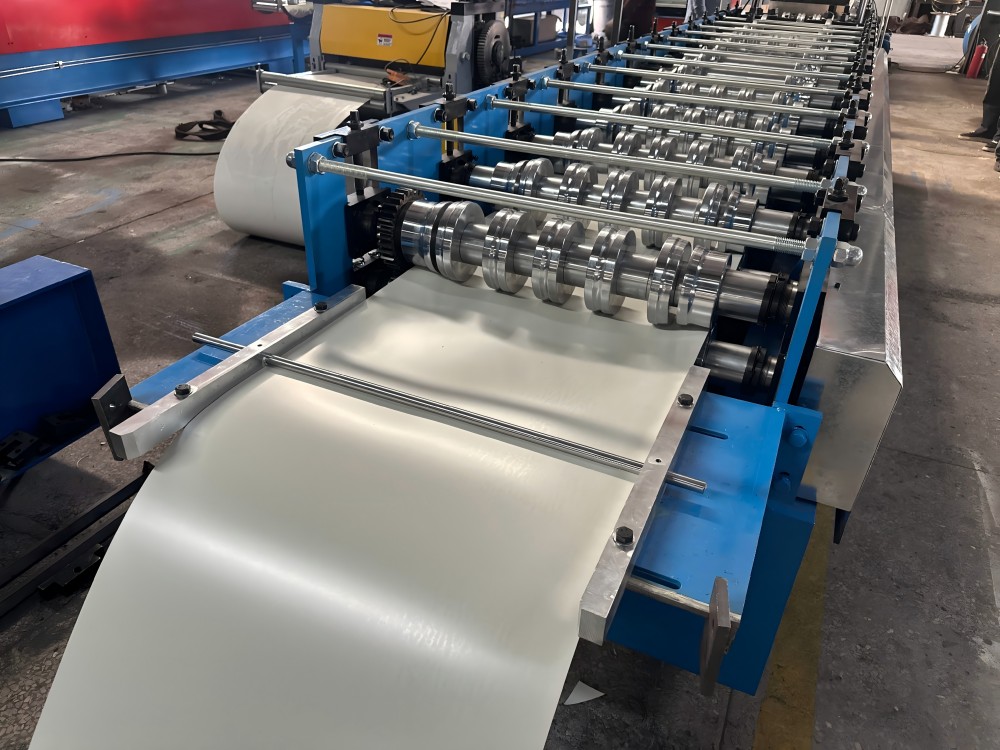
Krmení
Zaveďte určený proužek do linky. Přizpůsobte šířku posuvu, vstupní vodítka a odvíjení svitku výkresu materiálu a panelu.
02
Požadavky na funkce
Pokud objednávka vyžaduje otvory nebo zářezy, určete jejich tvar, rozteč a konec nebo vztažný bod prvku. Vybrané nástroje, místo provozu a ovládací prvky musí splňovat tyto požadavky.
03
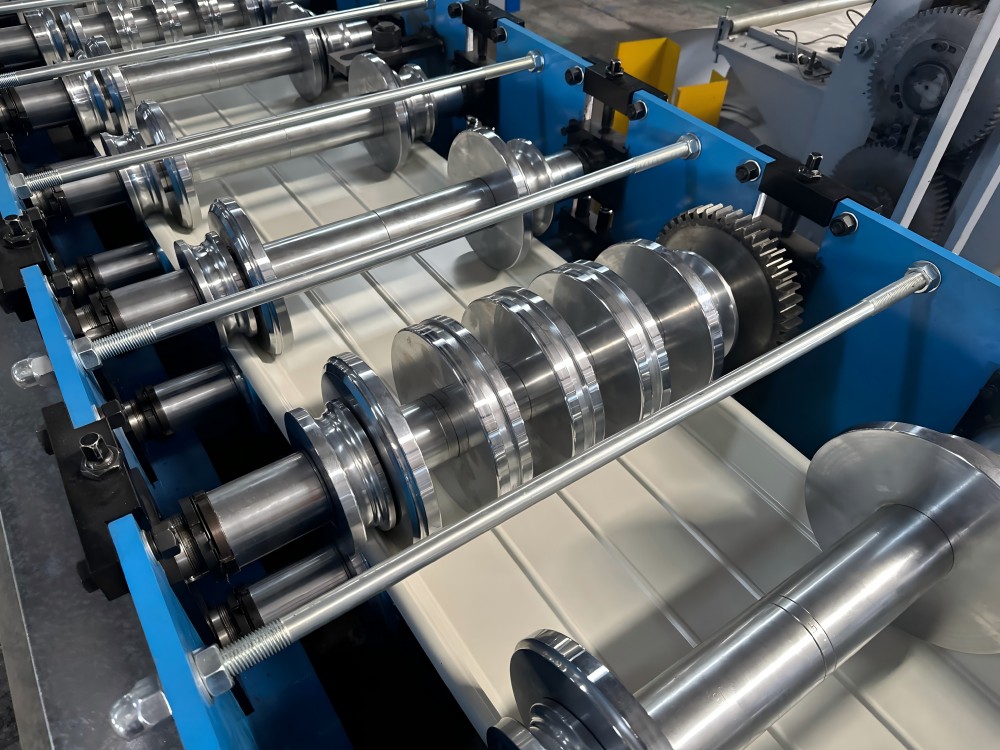
Tváření a stříhání profilu
Role tvoří sekci; hydraulické profilové nůžky (dořez) jej stříhají na délku. Geometrie čepele kopíruje tvarovaný profil, aby podpírala stojící hrany při řezání a napomáhala tak předcházet jejich zborcení. Zkontrolujte řez na vybrané cívce a zjistěte, které operace zastaví vedení.
Sledujte linku BMS YX65-430 v provozu
Sledujte pás přes podávací vodítka, tvarovací válce a výstupní řeznou oblast. Tato konfigurace YX65-430 ukazuje, jak panel získává tvar podél linie.
Zobrazený stroj tvoří profil YX65-430. Porovnejte jeho procesní uspořádání s geometrií a operacemi požadovanými pro váš panel.
Udržujte každý řádek objednávky sledovatelný
Revize výkresu · reference cívky · hotová délka · množství · výkres vlastností a datum · značka šarže nebo balení.
Oddělte různé délky nebo prvky do vlastních čar. Mnoho krátkých kusů přidává události střihu a manipulace; dlouhé panely mohou učinit příjem, kontrolu nebo balení omezující operací.
Naplánujte práci a poté zkontrolujte panel
Každá změna ovlivňuje nástroje, plánování nebo manipulaci. Před výrobou nastavte požadavek na odpovídající kontrolu.
Revize profilu a materiálu
Přizpůsobte válce, vodítka a frézu revizi výkresu a podmínkám svitku.
Ověřte identitu výsledného řezu, kritické rozměry a povrchovou úpravu.
Délky, množství a sled dávek
Nastavte frekvenci řezání a sled dávek s uspořádáním příjmu a značkami balení pro každý řádek objednávky.
Srovnejte akceptované délky panelů a množství se stejným přířezem.
Díry/zářezy a počátky polohy
Určete nástroj prvku, pořadí operací, ovládací prvky a polohu vzhledem ke koncům řezu.
Změřte tvar a umístění díry nebo zářezu ze stejného zadaného počátku.
Zakřivení nebo změna šířky
Definujte konečný podélný tvar a jakoukoli variaci šířky tak, aby hodnocení procesu zahrnovalo vhodná vstupní a výstupní rozhraní.
Vyhodnoťte výslednou geometrii a uložení spojení na reprezentativním vzorku.
Vytvořte proces pro zakřivené a zkosené panely
BMS dodává zařízení pro automatické zakřivení se změnou velikosti s možností zužování a zařízení pro automatické řezání kuželových plechů. Zakřivení mění podélný tvar; zúžení mění rozvinutou šířku. Nastavení délky řezu nemůže vytvořit žádnou geometrii.
Zakřivovací stroj YX65-230/600
230–600 mm ; nastavitelný rozsah zpracování hliník 0,8–1,2 mm; 18 m/min; 2,2 kW.
Automatická řezačka Tapered-Sheet Slitter
až 1 300 mm ; Šířka zpracování Al-Mg-Mn 0,76–1,2 mm nebo barevná ocel 0,3–0,7 mm; 18 m/min.
Spojte operace zakřivení a zúžení
Zakřivovací stroj YX65-230/600 používá tepelně zpracované válce Cr15 s tvrdochromováním. Kónická řezačka plechů má udávanou změnu šířky až 150 mm na 1 m.
Definujte hotové zakřivení nebo zúžení, výkres vývoje pásu, požadavky na švy a kontroly spojeného vzorku. Koordinujte prořezávání, tvarování, zakřivení a přijímání rozhraní kolem této geometrie; zvolený balík zařízení určuje sekvenci procesu.
Přizpůsobte cívku profilu vašeho panelu
Konfigurace BMS YX65 tvoří barevná ocel a hliník Al-Mg-Mn. Společně vyberte materiál, tloušťku, třídu kluzu a průřez, poté posuďte reprezentativní vzorky svitků podle požadované geometrie a povrchové úpravy.

Jak vlastnosti cívky ovlivňují vedení
- Třída, tloušťka a pevnost
- Třída a pevnost ovlivňují tvarování a odpružení. Porovnejte údaje o výtěžnosti a tahu samostatně s cílovým průřezem, tloušťkou a zkušební cívkou.
- Povlak, povrch a šířka posuvu
- Zadejte kovový nebo nátěrový povlak, kritéria povrchové úpravy a šířku plochého posuvu. Ovlivňují vedení, kontakt nástrojů, řezné hrany a kontrolu vzorků.
- Zatížení cívky a odvíjení
- Dimenzování pomocného zařízení a jeho rozhraní kolem:
- Hmota cívky a vnitřní/vnější průměry
- Způsob načítání a požadavky na výplatu
Když cívka potřebuje řezání
Pro cívku širší, než je požadovaný podávací pás, naplánujte samostatnou zásobu řezání nebo proces přípravy. Před tvarováním přizpůsobte šířku štěrbiny výkresu panelu.
Když se materiál změní
Hliník Al-Mg-Mn je součástí materiálového rozsahu YX65 uvedeného níže. Jiná slitina nebo temperování, měď, ocel s vyšší pevností nebo tloušťka mimo vybranou konfiguraci vyžaduje kontrolu materiálu a nástrojů. Podobná tloušťka sama o sobě nezakládá vhodnost.
| Parametr | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Použitelný materiál | Barevná ocel (GI/PPGI/PPGL); Al-Mg-Mn hliník | Barevná ocel (GI/PPGI/PPGL); Al-Mg-Mn hliník | Barevná ocel (GI/PPGI/PPGL); Al-Mg-Mn hliník |
| Barva-tloušťka oceli Tloušťka | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn Mez kluzu | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| / třída | Ocel: G300 nebo G550; hliník: vybraná slitina a temper | Ocel: G300 nebo G550; hliník: vybraná slitina a temper | Ocel: G300 nebo G550; hliník: vybraná slitina a temper |
| Šířka krytu | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Šířka posuvu | Vyvinutá šířka pásu pro vybraný výkres profilu | Vyvinutá šířka pásu pro vybraný výkres profilu | Vyvinutá šířka pásu pro vybraný výkres profilu |
| Tvářecí stanice | 14 nebo 17, podle konfigurace | 14 nebo 17, podle konfigurace | 14 nebo 17, podle konfigurace |
| Rychlost tváření | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Hlavní motor | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Řezání | Hydraulické profilové nůžky; Cr12MoV, tepelně zpracované | Hydraulické profilové nůžky; Cr12MoV, tepelně zpracované | Hydraulické profilové nůžky; Cr12MoV, tepelně zpracované |
| Rám tělesa | H400 nebo H450, podle konfigurace | H400 nebo H450, podle konfigurace | H400 nebo H450, podle konfigurace |
| Odpovídající vybavení | Zakřivovací stroj s možností zužování; kónická řezačka plechů; vhodný střešní seamer | Zakřivovací stroj s možností zužování; kónická řezačka plechů; vhodný střešní seamer | Zakřivovací stroj s možností zužování; kónická řezačka plechů; vhodný střešní seamer |
Posouvejte srovnání vodorovně na menších obrazovkách. Šířky krytu jsou volbou profilu, nikoli šířky podávacího pásu nebo příslibem, že jedna sada nástrojů vyrobí každou sekci. Jako konfiguraci zvolte uspořádání se 14 nebo 17 stanicemi, rám a odpovídající vybavení. Výkon motoru 7,5 kW je oddělený od celkové spotřeby elektrické energie.
Měřte výkon na zadaných objednávkách
Použijte přijatý výstup po dohodnutou dobu šarže k posouzení výroby. Konfigurace YX65-430 a YX65-300/400/500/600 mají specifikaci rychlosti tváření 20–25 m/min; YX65-418 je 18–20 m/min. To popisuje tvarovací pohyb, nepřijaté panely za hodinu.
Nastavte Start a Finish
Identifikujte výkres, cívku, konfiguraci, tabulku přířezů a velikost dávky. Dohodněte se, zda načasování začíná svitkem/sestavovací prací nebo prvním výrobním panelem a zda končí řezáním, kontrolou nebo předáním zabaleného zboží.
Pro každé srovnání použijte stejnou hranici. Zaznamenejte čas formování odděleně od uplynulého času dávky.
Záznamové zastávky a překrývající se práce
Zastavení řezání/děrování kmene, výměna cívek, nastavení, poruchy a čekání na příjem nebo zabalení. Zaznamenejte skutečné časy začátku a konce události; některé kontroly a manipulace se mohou překrývat s výrobou.
Uchovávejte jeden záznam o uplynulém čase pro dávku. Sečtením překrývajících se úkolů by se počítaly stejné minuty dvakrát.
Počítat pouze přijatý výstup
Oddělte zkušební kusy a vyřazené kusy z přijatých panelů. U smíšených délek sečtěte celkové přijaté množství × hotová délka pro každou řadu objednávky.
Vydělte přijaté metry uplynulými hodinami nebo přijatý počet kusů stejnými uplynulými hodinami pro kusy/hodinu. Uchovávejte záznamy o odmítnutí a zastavení s výsledkem.
Porovnejte zakázky se smíšenou délkou při stejné časové hranici: časté krátké řezy a příjem dlouhých panelů mohou změnit výstup při stejné rychlosti tváření. Definujte běh akceptace
Udržujte dlouhé panely v pohybu ve vaší dílně
Naplánujte si nejdelší hotový panel na celé trase dílny až po dodání. Půda stroje je pouze jednou částí těchto prostorových požadavků.

Podepřete panel za řezačkou
-
Zkontrolujte celou trasu
Zmapujte výstup z linky, oblast podpory a kontroly, místa překládky, dočasné skladování, balení a nakládku. Zkontrolujte dveře a zatáčky.
-
Velikost přijímacího uspořádání
Přizpůsobte podpěry, personál a manipulační zařízení délce panelu, hmotnosti, tuhosti a povrchové úpravě. Nastavte maximální délku panelu, kterou může uspořádání přijmout.
-
Naplánujte balení a expedici
Definujte ochranu svazku, nakládku a příjem v místě určení. Do rozsahu dodávky zahrňte jakýkoli požadovaný vysokozdvižný vozík nebo automatický zakladač.
, když prostor změní trasu
- Nejdelší panel nemůže uvolnit výstup
- Změňte přijímací prostor nebo orientaci nebo přehodnoťte výrobní cestu před objednáním rozvržení.
- Inspekce nebo balení zadržují linku
- Zkontrolujte podporu, přenos zdrojů a tok šarže/balení spolu s výstupní zkouškou.
- Balíček se nemůže dostat k vozidlu nebo cíli.
- Znovu navštivte dveře, otočné body, způsob nakládky, přepravu a podmínky předání místa určení.
Pokud přeprava omezuje délku panelu, kterou můžete dodat, porovnejte tovární dodávku se zařízením vhodným pro tvarování na místě. Viz srovnání výroby a místa.
Zkontrolujte kvalitu hotového panelu
Přijměte panely podle definovaných rozměrů, povrchové úpravy a kritérií připojení pomocí skutečné cívky a reprezentativní objednávky. Před zkouškou se dohodněte na podmínkách odběru vzorků a měření.
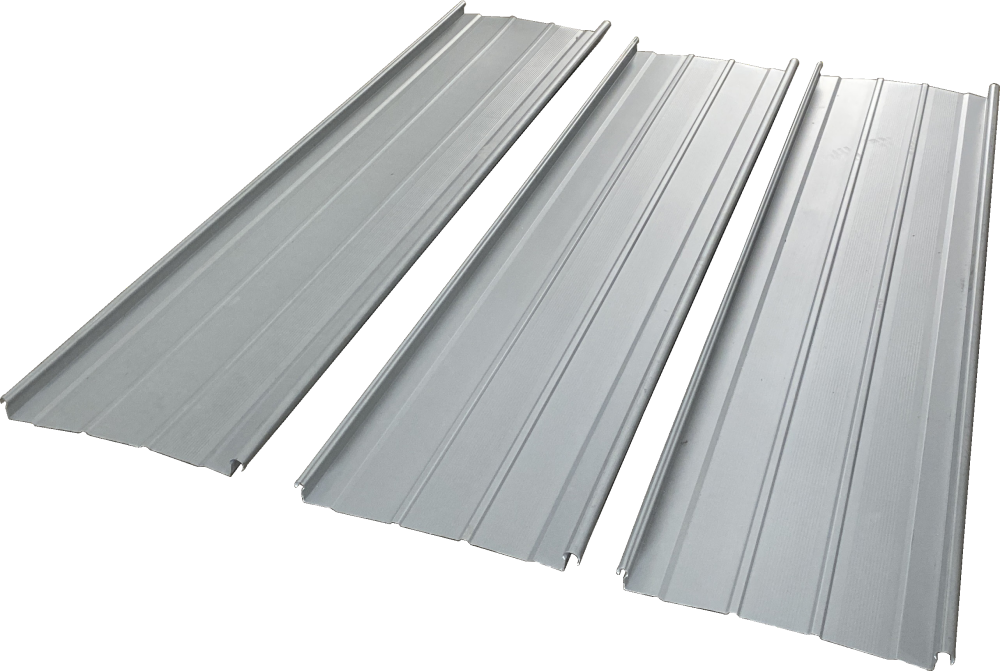
Uchovávejte vzorek s jeho záznamem o výrobě
Propojte každý vzorek s revizí výkresu, specifikací cívky, konfigurací stroje a objednávkovou linií. Zaznamenejte rozměry a polohy prvků jako měření; použijte fotografie k dokumentaci viditelného vzhledu.
Definujte kontroly panelu
Geometrie řezu
Změřte řez oproti dohodnuté revizi výkresu a jeho základům, měřicím bodům a tolerancím. Před během specifikujte přístroje a odběr vzorků.
Uschovejte identifikované rozměry vzorku a řezu. Vlastník výkresu, dodavatel linky a kontrolor kontroly kvality by se měli dohodnout na metodě kontroly.
Délka a umístěné prvky
Zkontrolujte délku panelu a polohy otvorů nebo zářezů z konce tabulky přířezů a vztažných bodů prvků pomocí nakonfigurovaných nástrojů a dohodnuté metody měření.
Zaznamenejte přijaté délky, množství a pozice prvků podle objednávky. Výroba a kontrola kvality potřebují stejné referenční údaje.
Řezný konec a povrch
Zkontrolujte řezané konce a povrchy na reprezentativních délkách vyrobených ze skutečné cívky. Porovnejte svitek a tvarovaný panel s dohodnutými kritérii pro hrany a povrchovou úpravu.
Uschovejte si tato srovnání a pozorování. Kupující definuje požadovanou povrchovou úpravu; akceptační plán určuje, kdo jej kontroluje.
Přímost a manipulace
Posuďte přímost v dohodnuté fázi výroby a uveďte, jak je panel podepřen a sledován. Uschovejte si reprezentativní panel a historii manipulace s ním.
Výroba, manipulace a kontrola kvality by měly identifikovat zkoumanou fázi, aby bylo možné zkoumat účinky formování a manipulace odděleně.
Usazení spoje
Sestavte vzorek s určeným sousedním panelem, spojovacími částmi a způsobem uzavření. Vlastník systému nebo rozhraní definuje kritéria přizpůsobení a uzavření.
Identifikujte a uschovejte spojený vzorek s použitými díly a metodou. Jeho výsledek platí pro toto rozhraní.
Když se vzorek neshoduje
- Hrana nebo spoj nesedí
- Porovnejte stejný výkres/revizi systému, skutečné rozměry panelu, nástroje, cívku a specifikované protilehlé díly.
- Délka, otvory nebo konce řezu se liší
- Porovnejte počátky objednávky, nakonfigurované ovládací prvky a operace, nástroje, podporu a měřené vzorky.
- Dlouhý panel vypadá jinak
- Porovnejte příchozí cívku, tvarované panely, reprezentativní délku, příjem/přenos a podmínky pozorování.
- Viditelná vlnitost / olejová konzerva
- V příslušné fázi zkontrolujte materiál, konstrukci, tvarování, manipulaci a instalaci. Nepřiřazujte jednu příčinu z fotografie.
K prozkoumání seřízení použijte pokyny ke stroji a odpovídající výrobní záznamy.
Diskutujte o rozsahu přijetíCo měří BMS
Mezi interní kontrolní zdroje BMS patří testování tvrdosti válce, měření radiálního házení hřídele, kontrola CMM a měřidlo tři v jednom pro kontrolu hotových řezů.
- Geometrie profilu: ±0,5 mm kontrolní kritérium profilového rozchodu, aplikované na specifikovaný řez a měřicí body.
- Návazné měření: na vyžádání jsou k dispozici kalibrované měřicí přístroje a kontrolní zprávy.
- Přijetí objednávky: připojte tato měření k výkresu, skutečné cívce a reprezentativnímu testu. Kritérium měřidla nedefinuje každý rozměr nebo výkon celé střechy.
Výkon panelů, spojů a střech
Přijetí vyrobených panelů, připojení a výkon střešního systému odpovídají na různé otázky. Noste každý záznam straně odpovědné za další rozhodnutí.
Co bylo vyrobeno?
Uschovejte si výkres, aktuální cívku, konfiguraci, seznam přířezů, identitu vzorku a měření. Kontrolor výroby/QC kupujícího a dodavatel linky je používají pro akceptaci zařízení.
Co bylo připojeno?
Identifikujte sousední panely, spony a další protilehlé díly, uzavírací nástroje a systémové pokyny. Určený vlastník systému/rozhraní definuje požadavky na montáž a instalaci.
Jaké shromáždění se hodnotí?
Požadavky na vítr, vodu, sklon a rozpětí vyžadují doklady pro specifikovanou montáž a projekt, které poskytne dodavatel střešního systému nebo projektant. Parametry stroje a strojní certifikáty nemohou tento důkaz nahradit.
V případě Spojených států, Saúdské Arábie, Ruska, Indie nebo Mexika uveďte cíl a požadavky na projektový dokument v briefu. Vyhodnoťte vybranou konfiguraci, evidenci systému a podmínky podpory pro daný cíl.
Porovnejte řady střešních panelů BMS
Střešní panely BMS obsluhují různé rodiny profilů. Před výběrem konfigurace porovnejte výkres řezu, stav cívky a požadované operace.
Stroj na průmyslové střešní panely: trapézový nebo vlnitý
Tento výrobní postup je určen pro průmyslové profilované plechy, oddělené od konfigurací YX65 se stojatou drážkou. Vyberte vzor žebra, přesah a detail upevnění z výkresu panelu.
Referenční konfigurace krytu 1 000 mm používá podávací pásek 1 219 mm. Jedná se o různé rozměry: tvarování žeber a spojovacích hran využívá část šířky plochého pásu.
Prozkoumejte průmyslové stroje na výrobu střešních panelů BMSKonfigurace krytu 1 000 mm
- Materiál
- Pozinkovaná nebo barevně lakovaná ocel; 0,3–0,8 mm
- Pevnost materiálu
- 235–390 MPa; specifikujte mez kluzu a pevnosti v tahu cívky
- Šířka posuvu / krytu
- 1 219 mm / 1 000 mm
- Rychlost tváření
- Přibližně 15–18 m/min
- Obálka stroje
- Přibližně 9,5 × 1,8 × 1,6 m; asi 8 tun
Obálka stroje nezahrnuje kompletní uspořádání pro vkládání svitků, příjem a manipulaci. Pro plán výroby použijte rozsah dodávek vybraného profilu.
Konfigurace se stojatou drážkou a se skrytým upevněním
Mechanicky svařené: rodiny YX65-300/400/430/500/600, YX65-418 a YX25-220/430/550.
Concealed-fix / snap-lock: Profily ve stylu Klip-Lok a konfigurace snap-lock, jako je 465 mm krycí linie. Přizpůsobte jejich zapojení klipu a proces zavírání konkrétnímu výkresu.

Mechanicky šité
YX65-300/400/430/500/600 linka se stojatým švem
Řada YX65 zahrnuje krycí profily 300, 400, 430, 500 a 600 mm. Vyberte sekci, konfiguraci šířky a odpovídající operace pro skutečnou objednávku.
Zobrazit tuto konfiguraci
Skrytá oprava
Řada Klip-Lok-Style — 700 mm kryt
Geometrie profilu kompatibilní s Lysaght je posouzena proti vybranému řezu a výkresu klipu. Šířka krytu 700 mm je oddělena od požadavku na podávací pás.
Zobrazit tuto konfiguraci
Skrytá fixace / zaklapávací zámek
Linka se skrytým upevněním (Snap-Lock) — kryt 465 mm
Konfigurace YX77-465 tvoří 465 mm zaklapávací profil krytu. Přizpůsobte jeho protilehlé hrany, rozhraní klipu a třídu cívky požadované sestavě.
Zobrazit tuto konfiguraci
Skrytá fixace / zaklapávací zámek
Řada Snap-Lock střešních panelů
Použijte přesnou geometrii hran, detail klipu a specifikaci cívky, abyste vytvořili požadovanou linii a spojení.
Zobrazit tuto konfiguraciPřejděte k porovnání všech čtyř konfigurací.
Uspořádání a detaily stroje se střešními panely
Prohlédněte si vyobrazený stroj, výkres řezu, uspořádání podávání a profilové nůžky. Pomocí porovnání modelů výše definujte vybranou konfiguraci vedení.
Definujte, co obsahuje nabídka
Pro srovnatelné nabídky použijte stejný profil, cívku, funkce objednávky, revizi výkresu a cíl. Označte každou položku jako zahrnutou, volitelnou, dodanou kupujícím nebo vyloučenou a pojmenujte vlastníka každého rozhraní zařízení.
- Hlavní čára a nástroje profilu
- Identifikujte revizi výkresu, válce, vodítka, ovládací prvky a specifikované funkce děrování/střihání profilu.
- Manipulace se svitky a hotovými panely
- Uveďte odvíjení/zakládání, přípravu jednotlivých pásů, příjem, přenos, balení a další operace.
- Dokumenty, náhradní díly a služby
- Název technické, elektrické a provozní soubory; záznamy o přijetí; jazyk dokumentu; díly podléhající opotřebení; poplatky za uvedení do provozu, školení a podporu.
Rozpočet práce, materiálových ztrát, spotřebního materiálu, zásob, logistiky a služeb podél linky. Výpočty zisku a návratnosti vyžadují náklady na projekt a údaje o skutečných zakázkách.
Názvy profilů třetích stran se používají pouze k popisu kompatibility.
Výroba a podpora BMS pro vaši linku
Předání připravené k výrobě vyžaduje vhodné podmínky na místě, reprezentativní zkoušku a vyškolenou obsluhu. Vložte dokumentaci stroje, odpovědnost za podporu a poplatky do stejné smlouvy o dodávce.
Výroba a obrábění v Číně
BMS kombinuje výrobu na válcovacích strojích se zdroji obrábění v Číně. Stroje mohou být vyvíjeny podle výkresů zákazníků, spojující panelovou sekci s jejími nástroji a výrobními požadavky.
Prozkoumejte výrobu BMS →ISO 9001, CE a UKCA
ISO 9001:2015 pokrývá systém řízení kvality společnosti Fujian Brand Forming Machinery Co., Ltd., člena Xiamen BMS Group. Ověření CE a UKCA vydaná SGS se týkají hodnocených vzorků válcovacích strojů. Přiřaďte identifikaci a místo určení objednaného stroje k jeho dokladům o shodě a provozním pokynům.
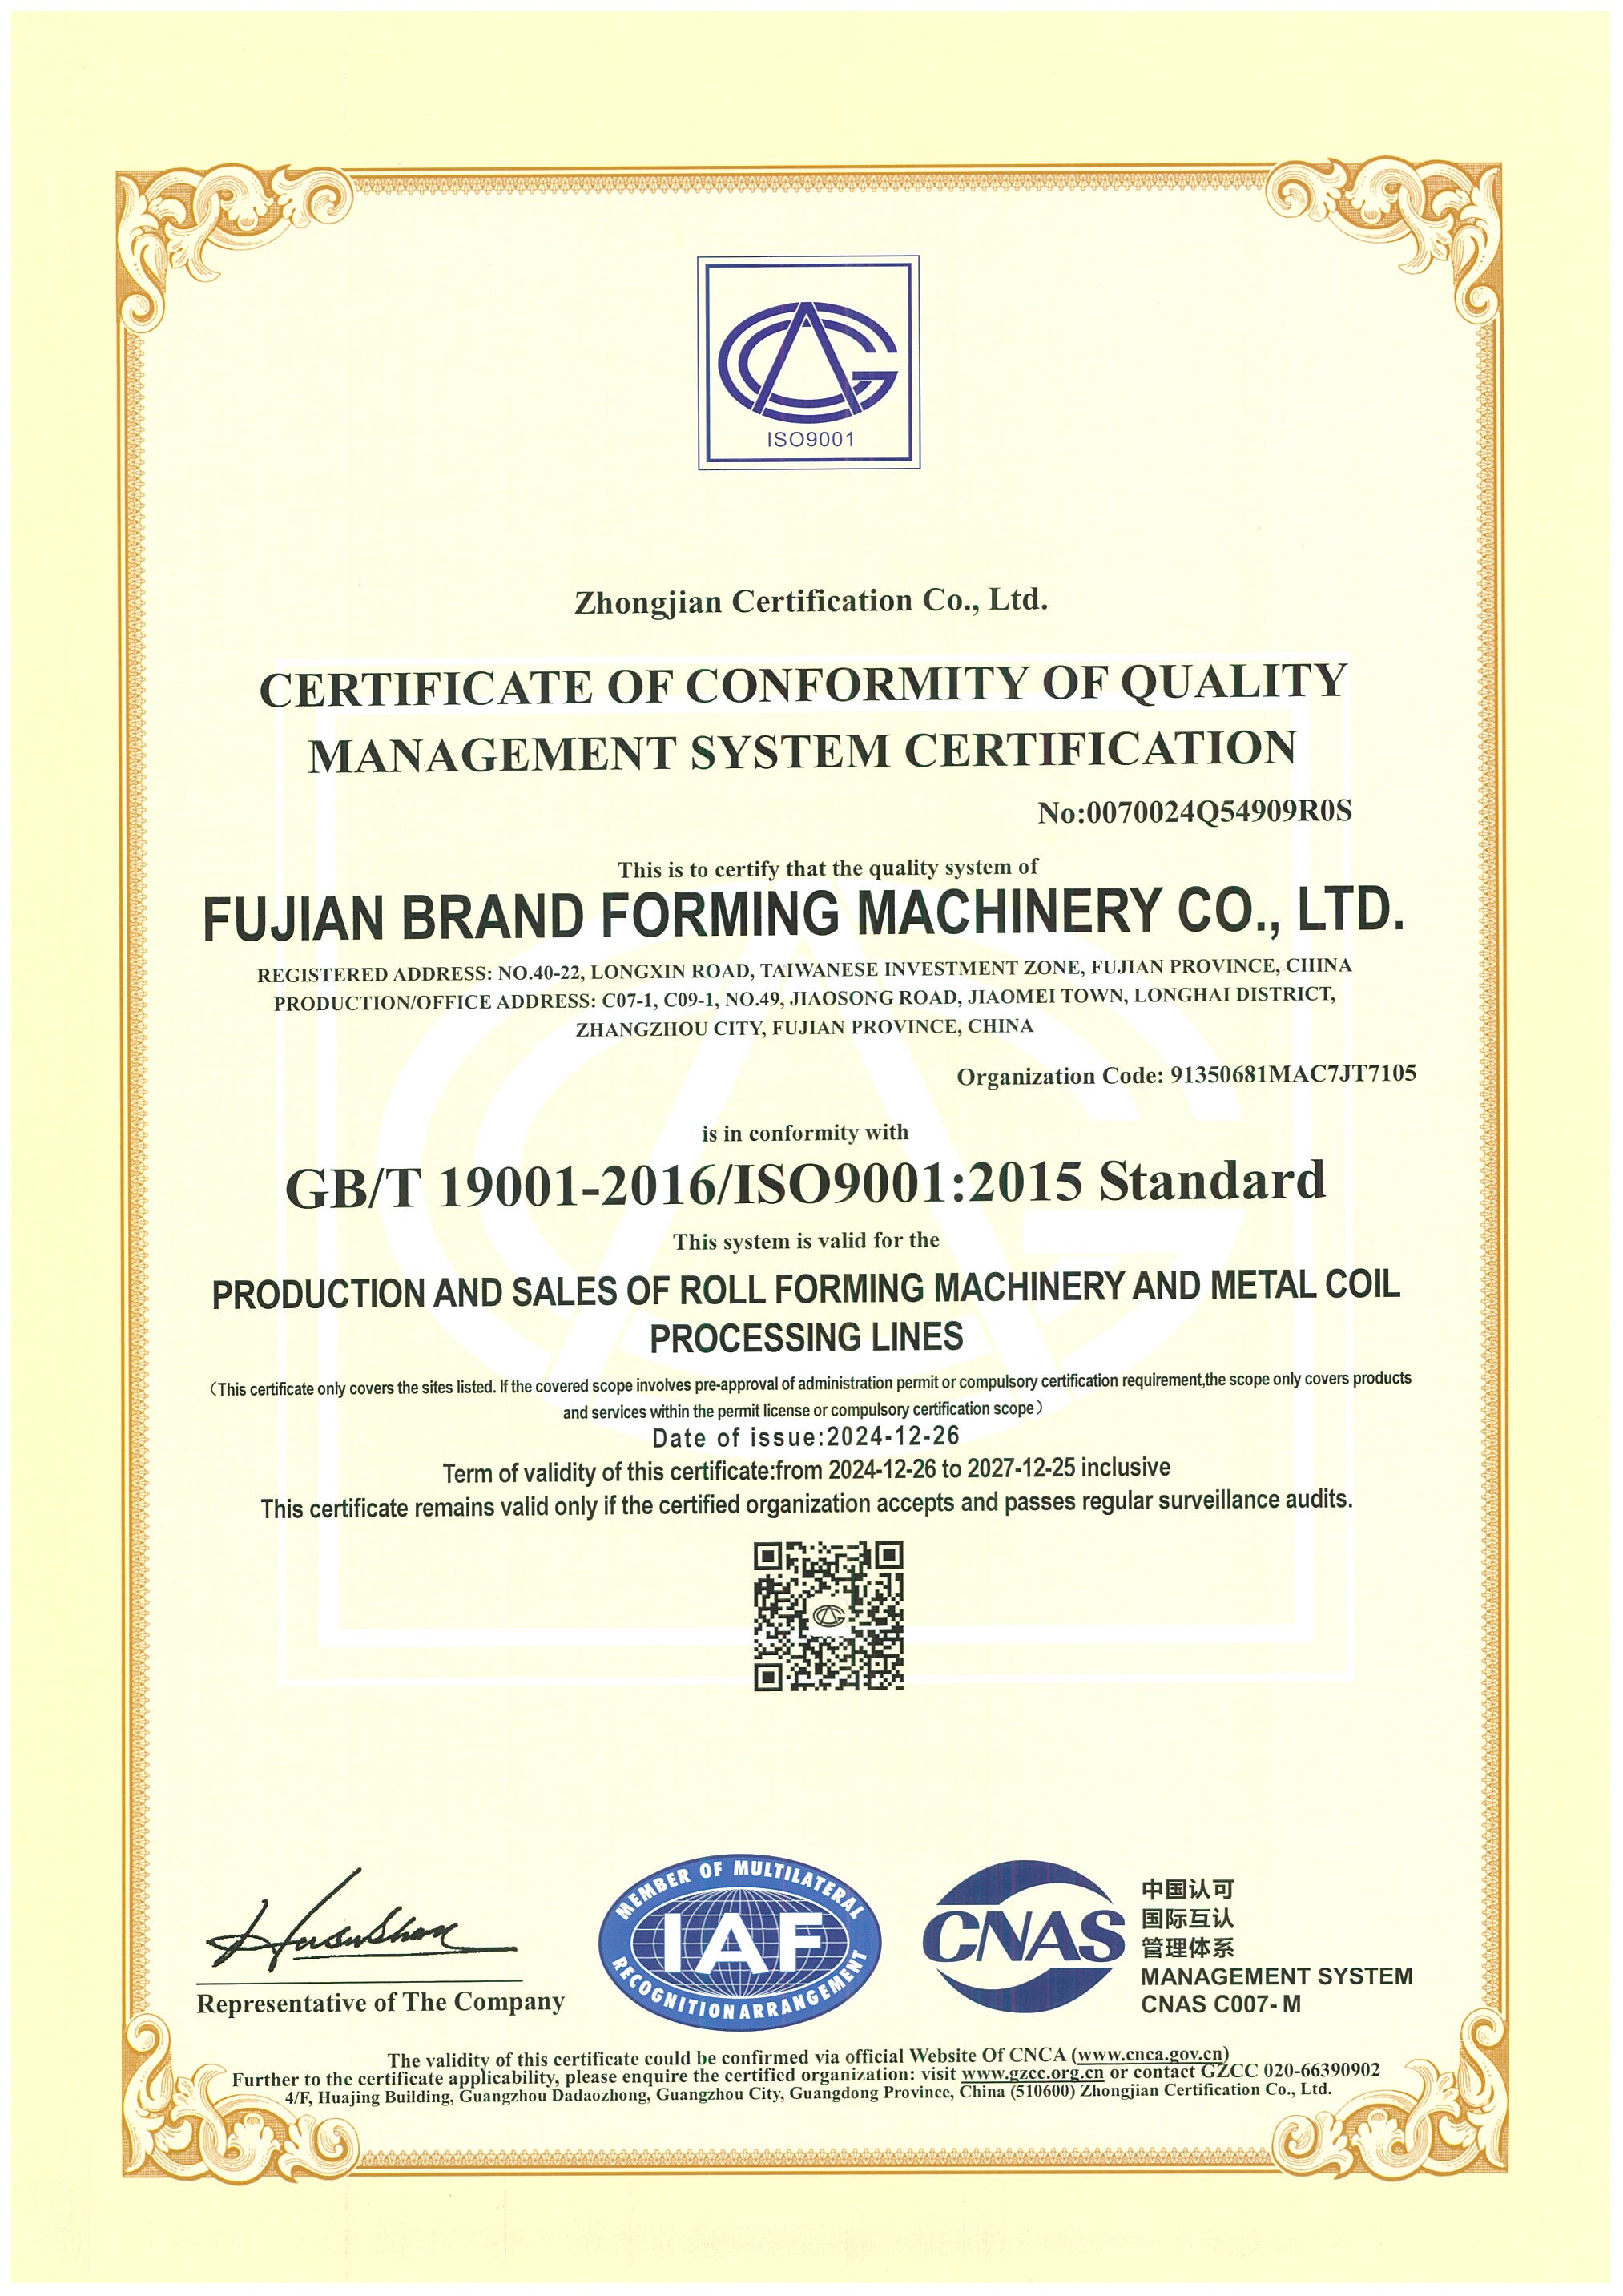 ISO 9001:2015
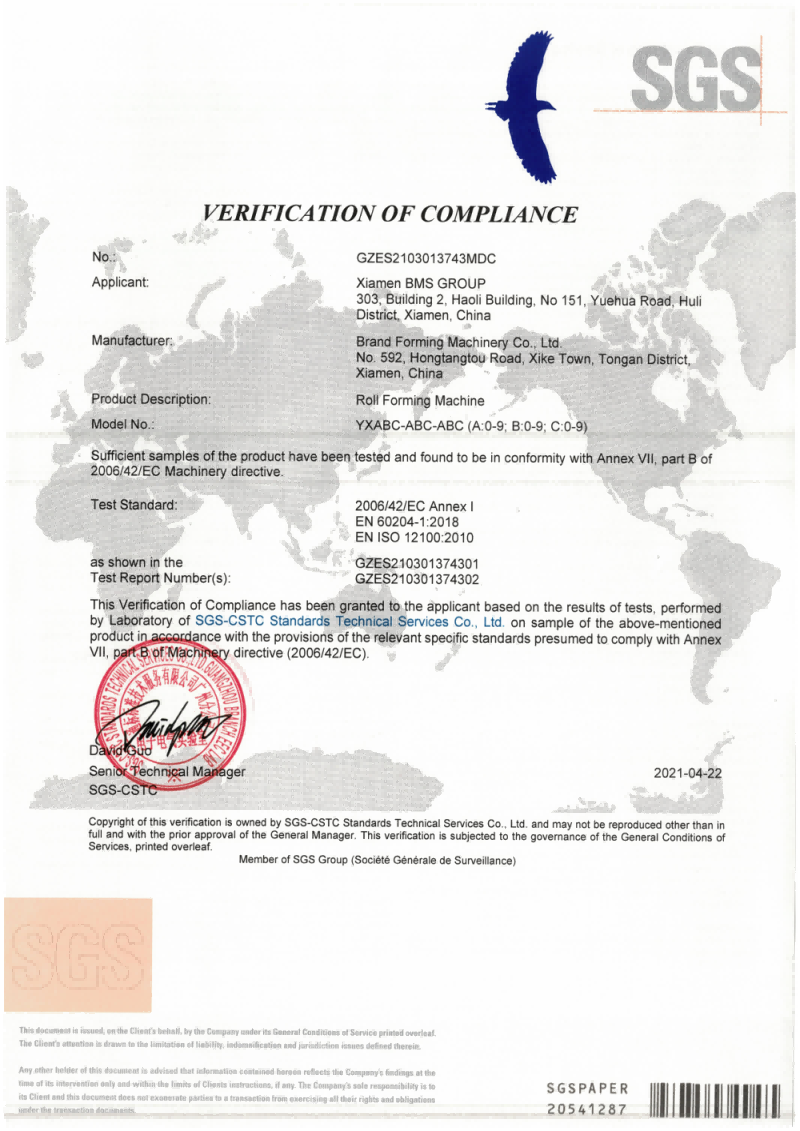 Ověření stroje CE
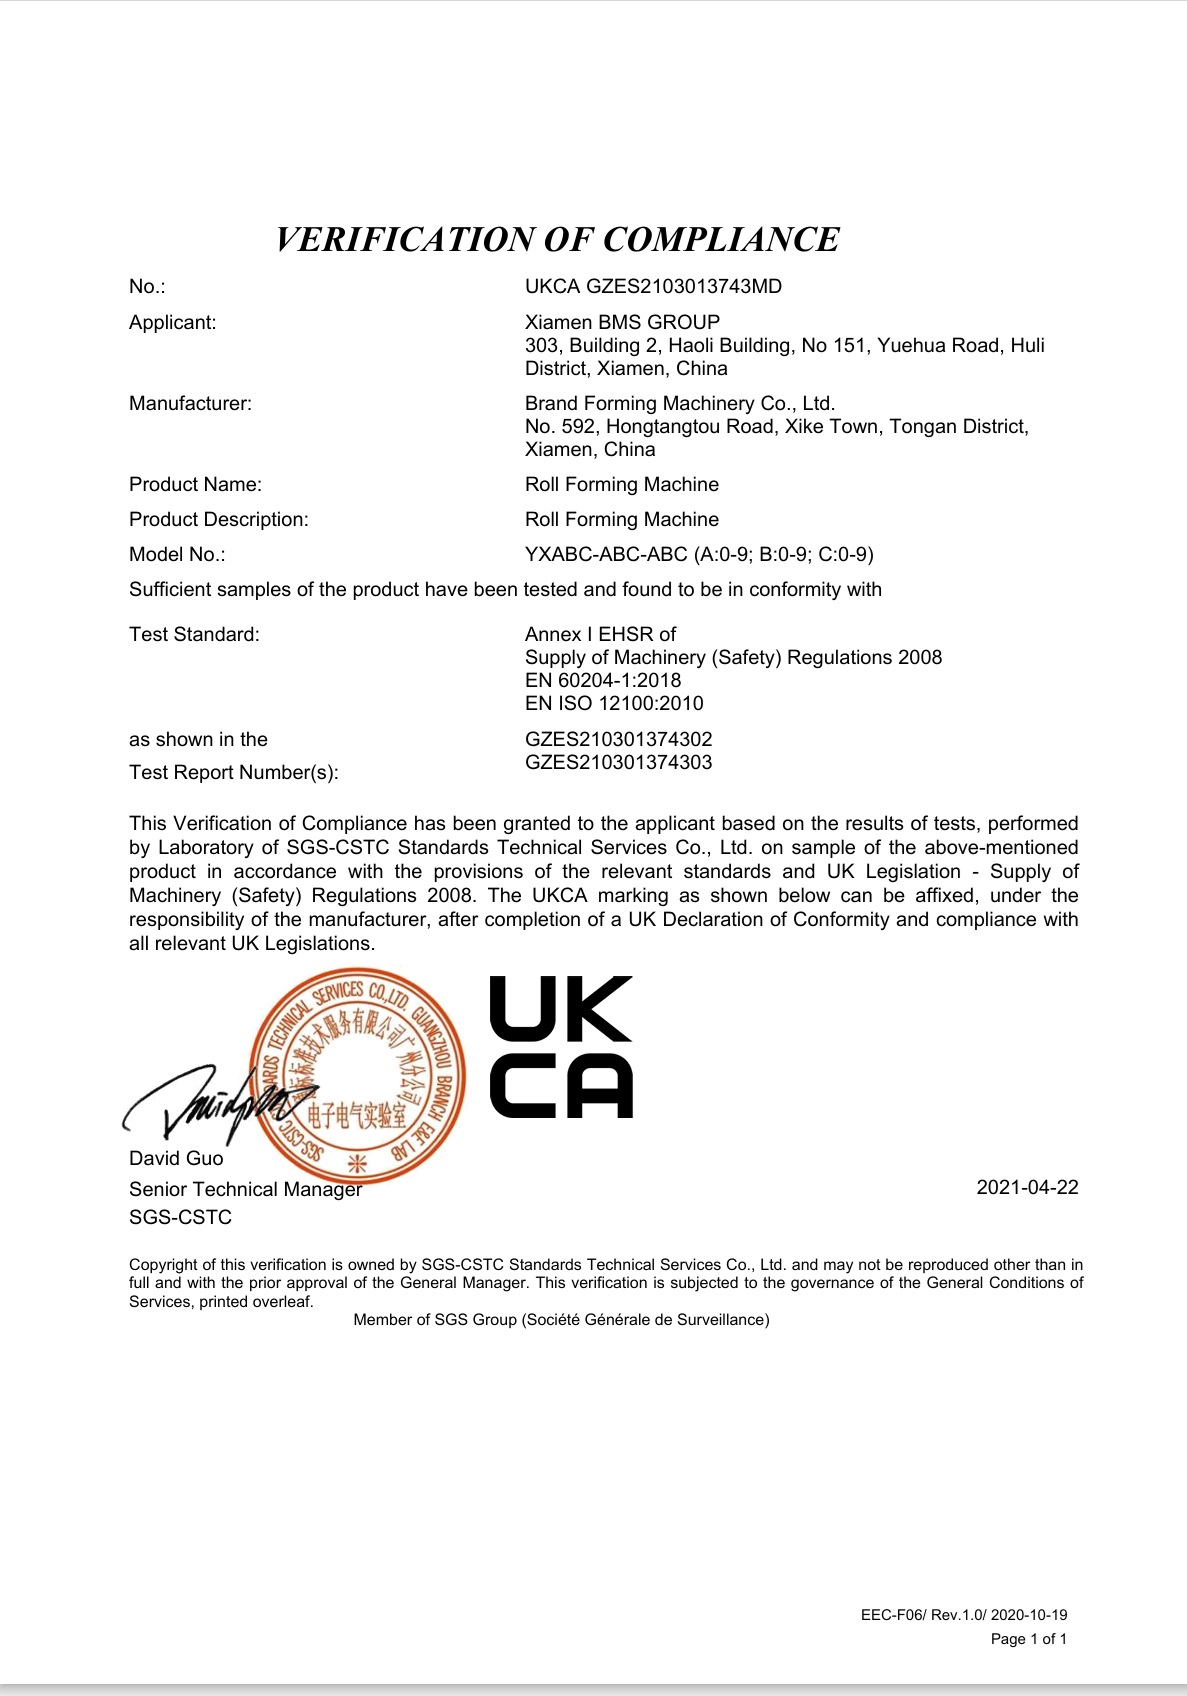 Ověření strojů UKCA
Dvouletá záruka a zámořská podpora
BMS poskytuje dvouletou záruku na díly a práci, počínaje úspěšnou instalací a uvedením do provozu v místě kupujícího, za předpokladu správného provozu a údržby.
Šest zámořských servisních středisek podporuje stroje BMS s regionálními službami v jižní Asii, na Středním východě, v Jižní Americe, Severní Americe, Evropě a Jižní Koreji. Technická podpora pokračuje po celou dobu životnosti stroje.
Instalace v zahraničí je zpoplatněna. Kupující poskytuje vízovou pomoc, zpáteční letenku a místní ubytování. Do své nabídky zahrňte příslušné servisní poplatky, výjimky ze záruky a ujednání o podpoře.
Přečtěte si podmínky služby BMS →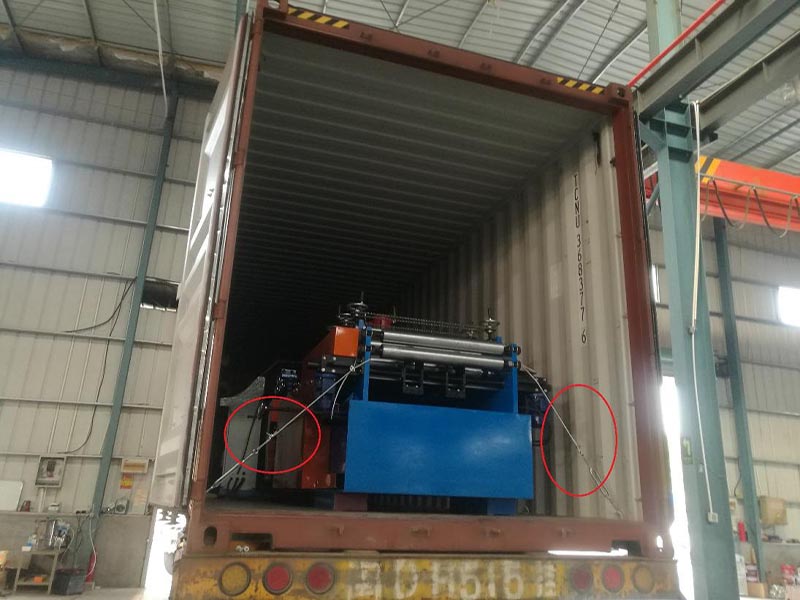
Připravenost na workshop
Naplánujte vykládku a pracovní rozvržení pomocí úplných rozměrů linky, elektrického napájení a požadavků na připojení. Jmenovitý výkon motoru sám o sobě nespecifikuje připojení napájení na místě.
Pojmenujte koordinátora lokality a kvalifikovaného poskytovatele připojení a před příjezdem přidělte jejich práci.
Uvedení do provozu
Proveďte funkční kontroly a ukázky spouštění s vybraným výkresem, skutečnou cívkou a reprezentativním seznamem přířezů. Zaznamenejte pozorování a podmínky přijetí požadované pro uvolnění do výroby.
Definujte, kdo se účastní, asistenci dodavatele, způsob a rozsah, poplatky a podmínky předání.
Školení operátorů
Stanovte úkoly obsluhy a údržby, jazyk školení, způsob dodání a soubory stroje. Identifikujte školitele a účastníky v záznamu školení.
Školení o obsluze a údržbě stroje uchovávejte odděleně od montáže střešního systému nebo technických pokynů.
Díly a podpora
Identifikujte opotřebitelné díly, dodané náhradní díly a kontakt na podporu v písemných podmínkách.
Uschovejte si identifikaci stroje, záznam o údržbě a obrázky poruch nebo video pro technickou podporu. Ponechte si servisní kontakt a veškeré zpoplatněné práce v předávacím souboru.
Váš předávací soubor výroby
- Potvrzená konfigurace a výkresy se záznamem o přijetí
- Provozní, elektrické a údržbové soubory plus identifikace opotřebení a náhradních dílů
- Záznam o školení a písemné podmínky záruky a podpory
Otázky týkající se vaší výrobní linky
Odpovědi na konfiguraci a obchodní otázky, které mohou změnit výběr zařízení.
Změna délky řezu nezmění profil. Jiná šířka, žebro nebo šev vyžaduje kontrolu nástrojů a konfigurace podle vlastního výkresu.
Porovnejte změny délky a profiluBMS nabízí linky se stojatou drážkou konfigurované v kontejnerech o délce 20 stop nebo 40 stop pro výrobu na místě. Vyberte tuto konfiguraci odděleně od pevné dílenské linky s vhodným přístupem, výkonem, posádkou, ochranou proti povětrnostním vlivům a příjmem z dlouhého panelu.
Porovnejte výrobní místaSrovnání YX65 zahrnuje barevnou ocel v tloušťce 0,4–0,80 mm a hliník Al-Mg-Mn v tloušťce 0,8–1,2 mm. Přizpůsobte jakost oceli nebo hliníkové slitiny a temperování, povlak a šířku posuvu se zvoleným profilem a nástroji; samotná podobná tloušťka nestačí.
Zkontrolujte vstupy cívkyBMS dodává zařízení pro automatické zakřivení se změnou velikosti s možností zužování a zařízení pro automatické řezání kuželových plechů. Toto jsou vybrané konfigurace procesu: změna délky řezu nemůže vytvořit zakřivení nebo zúžení. Zahrňte konečnou geometrii, detail švu a požadovaná rozhraní pro tvarování, řezání, zakřivení a přijímání.
Zkontrolujte speciální geometriiNe. Dokumenty o shodě strojů se týkají zařízení. Výkon střechy proti větru a vodě vyžaduje důkazy pro specifikovanou střešní sestavu a projekt.
Viz předání odpovědnostiKe každé nabídce přineste stejný výkres panelu, data svitku, tabulku přířezů a místo určení. Porovnejte zařízení, pomocnou manipulaci, přejímku, dokumenty a poprodejní odpovědnosti na stejném základě.
Zkontrolujte rozsah dodávky a předáníNaplánujte si výrobu střešních panelů pomocí BMS
Přineste svůj výkres panelu, specifikaci cívky a reprezentativní seznam přířezů na diskuzi. Tyto společně definují stroj na válcování střešních panelů, podpůrné vybavení a požadavky na přejímku, které lze porovnat.
Prodiskutujte své výrobní požadavkyPřipravte si výrobní brief
- Cílový panel a výkresy připojení
- Třída svitku, tloušťka, pevnostní základ, povlak a šířka
- Typická tabulka přířezů, množství a umístěné prvky
- Nejdelší panel, dílna a podmínky expedice
- Cílová země a požadované projektové dokumenty