


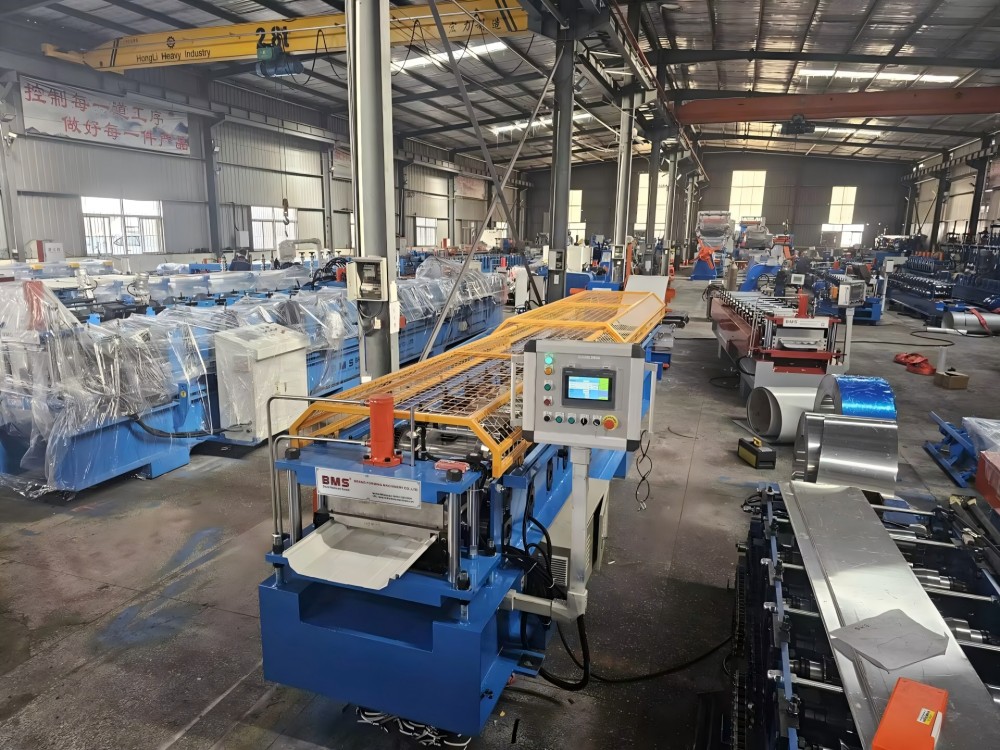
BMS · ВЛАСНЕ ВИРОБНИЦТВО ПОКРІВЕЛЬНИХ ПАНЕЛЕЙ
ПРОМИСЛОВІ ПОКРІВЕЛЬНІ ТА КОМЕРЦІЙНІ ПОКРІВЕЛЬНІ МАШИНИ
Виробництво покрівельних панелей базується на вашому профілі, рулонах і розкрої.
Сплануйте лінію стаціонарної майстерні навколо дахової панелі, яку ви продаєте: її профіль, фактичну бухту та довжину замовлення. Порівняйте маршрути панелей зі стоячим швом, прихованого кріплення та промислових трапецієподібних панелей, а потім підберіть формування, різання профілю та приймання до свого списку розкрою.
Почніть із профілю панелі даху
Для промислових покрівельних панелей можуть знадобитися трапецієподібні або гофровані листи, панелі з механічним швом або профілі для прихованого кріплення. Почніть з креслення панелі та способу підключення; кожна сім'я потребує власної конфігурації формування та різання.
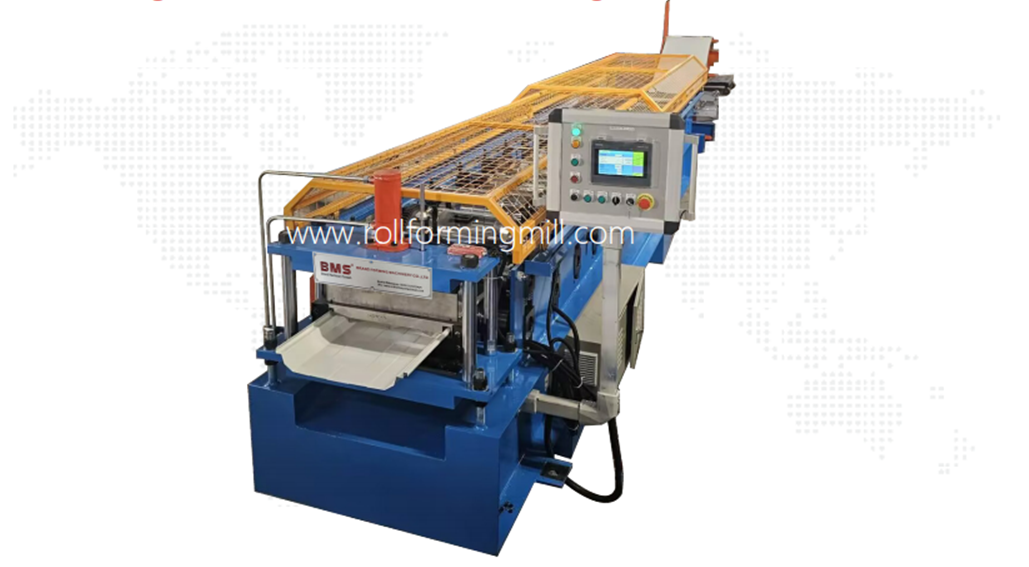
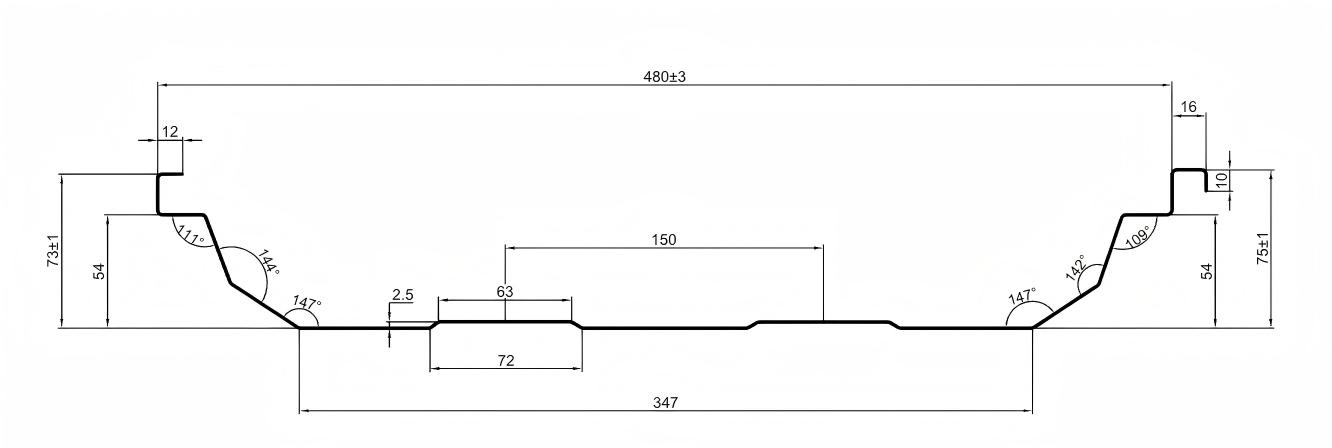
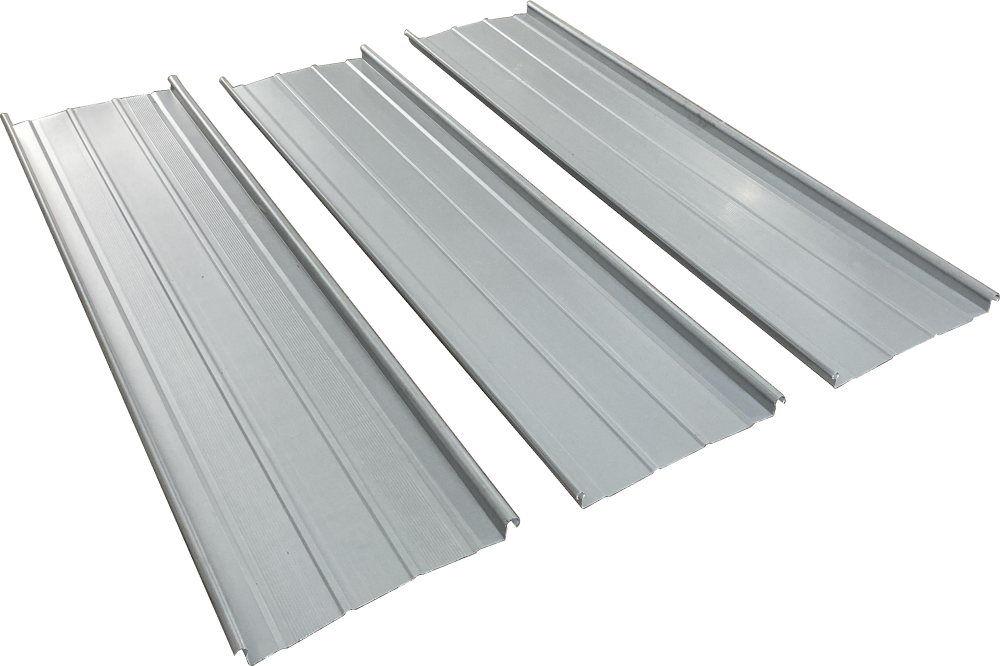
Машина для формування рулонів із стоячим швом повинна відповідати ребрам панелі, сполученим краям і готовим розмірам. Ілюстрації машини та секцій нижче показують це сімейство профілів.
Три ширини, три вимірювання
Використовуйте креслення з одним розміром, щоб знайти ребра, сполучні краї та поверхню панелі з допусками в необхідних точках вимірювання.
Ширина подачі
Плоска стрічка, що входить у машину. Враховуйте матеріал, зайнятий ребрами та сполучними краями; ширина корму не є покриттям даху.
Готова загальна ширина
Зовнішній край до зовнішнього краю однієї сформованої панелі, включаючи її з’єднувальну геометрію. Використовуйте вказані на кресленні точки вимірювання.
Ширина покриття
Повторення встановленої ширини між еквівалентними точками на сусідніх панелях після виконання зазначеного з’єднання.
Зміна довжини розрізу зберігає ту саму секцію. Інша ширина ребра, кромки або панелі потребує окремого інструментарію та перегляду сполучних частин.
Змінити довжину чи змінити розділ?
- Зміни довжини або кількості
- Зберігайте затверджений перетин і матеріал. Перегляньте частоту різання, контроль довжини, прийом і кількість упаковки.
- Зміни ребра, кромки або ширини панелі.
- Перегляньте інструменти валків, напрямні, форму різця та сполучні частини. Налаштування довжини розрізу не може створити інший поперечний переріз.
- Зміна отворів або виїмок
- Визначте форму об’єкта та його базове положення вздовж панелі. Це змінює роботу, інструменти та вимоги до контролю.
- Зміна матеріалу або покриття
- Переоцініть вимоги до формування, різання та поверхні за допомогою фактичних даних котушки та репрезентативного зразка.
Під час першого перегляду вкажіть дані про товщину, марку, продуктивність і міцність на розтяг, покриття та ширину подачі. Для відповідного профілю з різними умовами котушки може знадобитися інша оцінка формування або різання.
Формуємо профільні системи
BMS постачає інструменти для алюмінієвих і сталевих профілів Al-Mg-Mn наступних типів. Установіть відповідність між розділом, інтерфейсом кліпу та методом закриття до креслення проекту.
- Кальцип
- Lysaght
- БЕМО
- Кінгспан
- Чернг Цзі
- LCP
- NTM SSH Multipro
- Заміль
Посилання на стиль визначає профіль для розробки; вибраний вузол даху все ще потребує власного підключення та доказів ефективності.
Сплануйте підключення панелі
Сформовані краї, сусідня панель, затискачі та спосіб закриття повинні збігатися. Сама по собі назва шва не перевіряє сумісність.
Зіставте повний зв’язок
Перевірте обидві кромки панелей із зазначеним затискачем, кріпленням і опорою. Зберігайте креслення та відповідні частини в одній редакції; одна незакріплена панель не показує повного з’єднання.
Визначте, як закривається суглоб
Для замикаючих з’єднань і механічно закритих швів використовуються різні геометрії та процеси встановлення. Якщо потрібне механічне закриття, підберіть інструмент і метод до цієї системи та перевірте репрезентативний з’єднаний зразок.
Зберігайте формування та встановлення окремо
Валкоутворювач виготовляє панель; монтажне обладнання приєднується або закривається відповідно до інструкцій дах-системи. Ефективність вітру та води оцінюється для повної збірки даху.
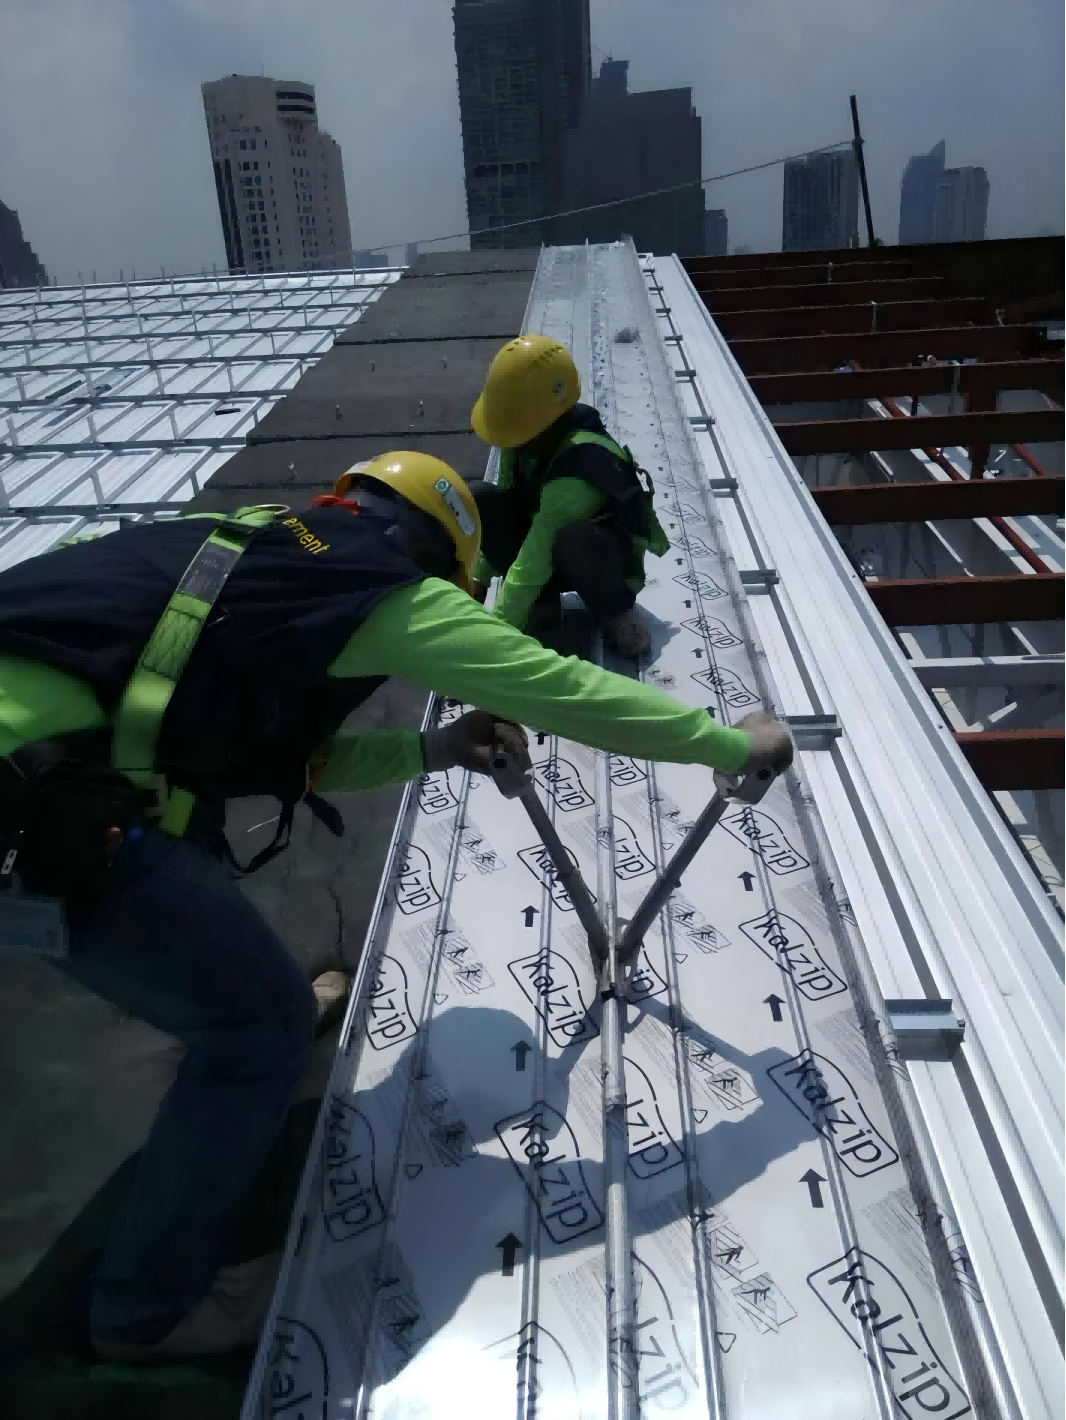
Використовуйте деталі шва, матеріал і вказаний процес закриття, щоб вибрати монтажне обладнання.
Посібник з вибору швейних машин BMS430 Покрівельні шви: двовалкові або тривалкові
BMS постачає дво- та тривалкові закатні машини 430. Обидва використовують однофазне живлення 220 В, двигун потужністю 2,2 кВт, заявлений діапазон товщини закриття 0,6–1,6 мм і швидкість закриття 16–22 м/хв.
Трьохвалкова закатка 430
370 × 330 × 550 мм · 26 кг.
Двовалкова закатка 430
210 × 280 × 380 мм · 15 кг.
Підберіть ролики інструменту та послідовність закриття до вказаного шва, сплаву, покриття та товщини матеріалу. Це специфікації монтажного інструменту, окремо від швидкості формування валків.
Виберіть свій виробничий маршрут
Заводське постачання працює, коли майстерня може сформувати, отримати та відправити фактичне замовлення. Логістика з довгими панелями або нечастий попит можуть зробити інший маршрут більш практичним.
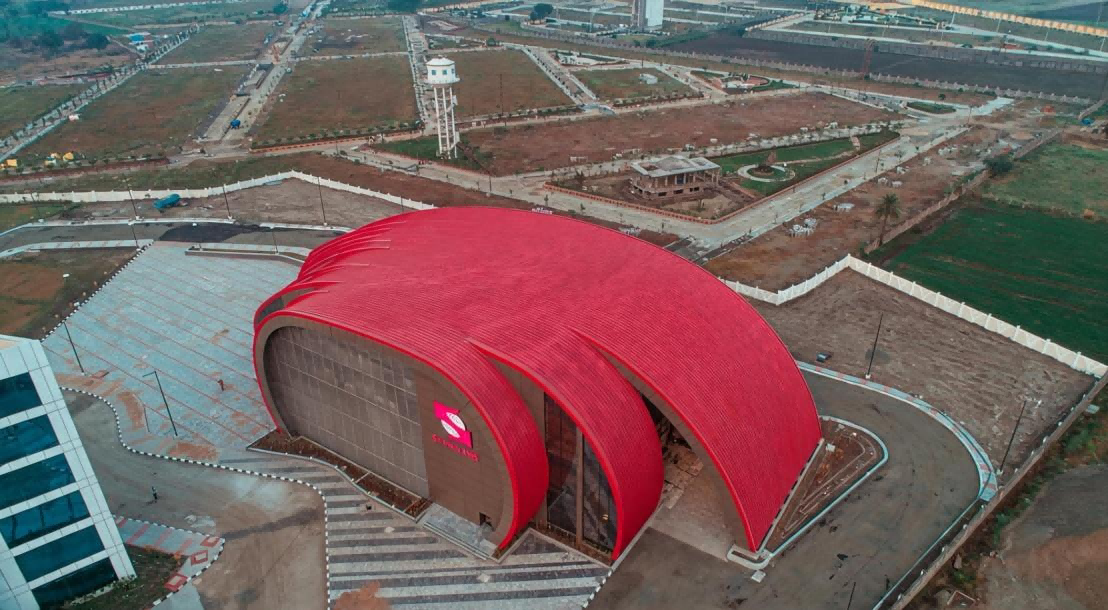
Порівняйте однакове замовлення
Внутрішнє виробництво Повторювані цільові секції, ресурси майстерні та контроль планування виробництва.
Інвентаризація котушок, отримання, пакування та транспортування повинні відповідати замовленій довжині.
Порівняйте свій розподіл по довжині та частоту попиту з макетом, який слідує за панелями від майстерні до завантаження.
Придбані панелі Низькочастотна робота або замовлення, які не виправдовують виділені ресурси формування та обробки.
Перевірте профіль постачальника та обсяг матеріалів, час виконання, ліміти доставки та ризик пошкодження під час транспортування.
Отримайте пропозицію доставленої панелі для тієї самої секції, рулону, кількості та дати доставки.
Оренда або формування місця Виробництво на місці може зменшити обмеження на транспортування довгих панелей, якщо обладнання та місце є відповідними.
Оцініть доступність машини, доступ до майданчика, комунальні послуги, екіпаж, приймальний простір і погодні умови.
Базуйте порівняння на визначеній конфігурації машини та фактичних умовах роботи на сайті.
Баланс попиту з відправленням
Фабричний фальцевий ущільнювач підходить для роботи з повторюваним профілем, коли запас рулонів, робоча сила, графіки та ресурси доставки підтримують замовлення. Довгі панелі все ще потребують відповідного простору, захисту та транспортування.
Придбані панелі та обладнання, придатне для формування ділянки, можуть доповнити власне виробництво. Порівняйте витрати та логістику для фактичної суміші замовлень; не існує універсального обсягу або порогу окупності.
Конфігурація BMS для виробництва сайту
BMS може налаштувати лінії стоячого шва в 20-футових або 40-футових контейнерах як мобільні фабрики для формування рулонів. Для дуже довгих дахів або складної геометрії виробництво поблизу зони монтажу може зменшити транспортування готових панелей і повторне переміщення.
Порівняйте розташування контейнера, доступ, джерело живлення, екіпаж і маршрут прийому з заводським варіантом. Узгоджувати виробництво з установкою; машина майстерні, зображена на цій сторінці, є окремою конфігурацією.
Ознайомтеся з виробництвом дахових панелей на основі контейнерів BMSКонфігурації на основі контейнерів
Перетворіть свій список вирізок на виробничий план
Укажіть машину для панелей зі стоячим швом у списку розкрою: перевірка панелей і матеріалів, кінцева довжина, кількість і будь-які елементи розташування. Рівна загальна кількість метрів може означати дуже різну роботу з різання та обробки.
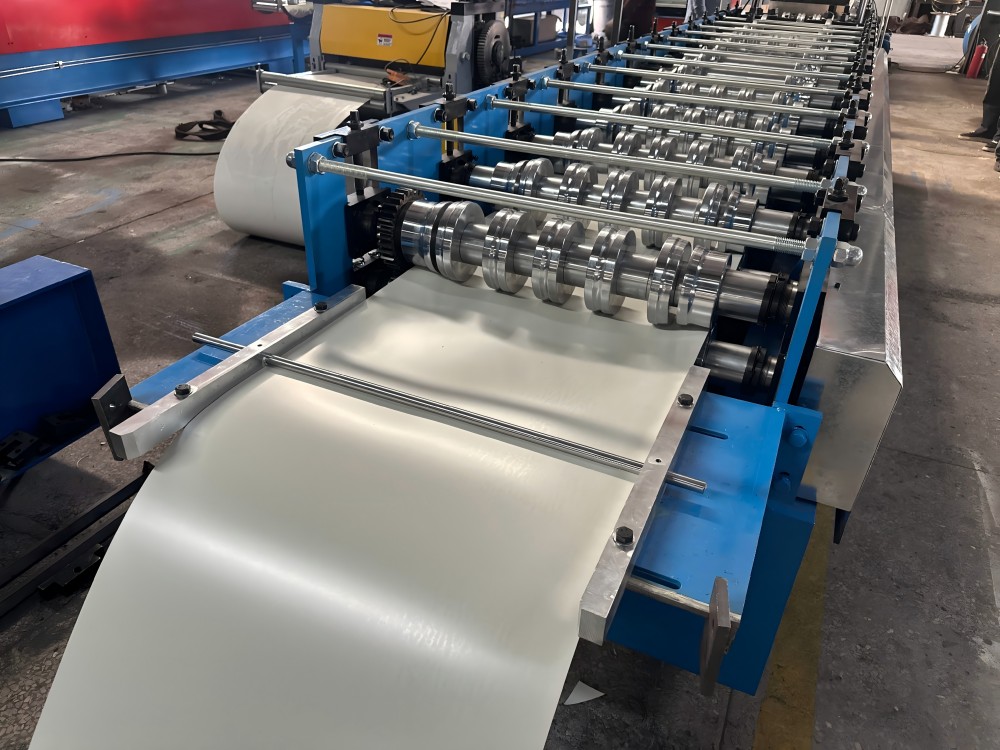
01
Годування
Проведіть вказану смужку в лінію. Зіставте ширину подачі, напрямні входу та виплату котушки відповідно до матеріалу та креслення панелі.
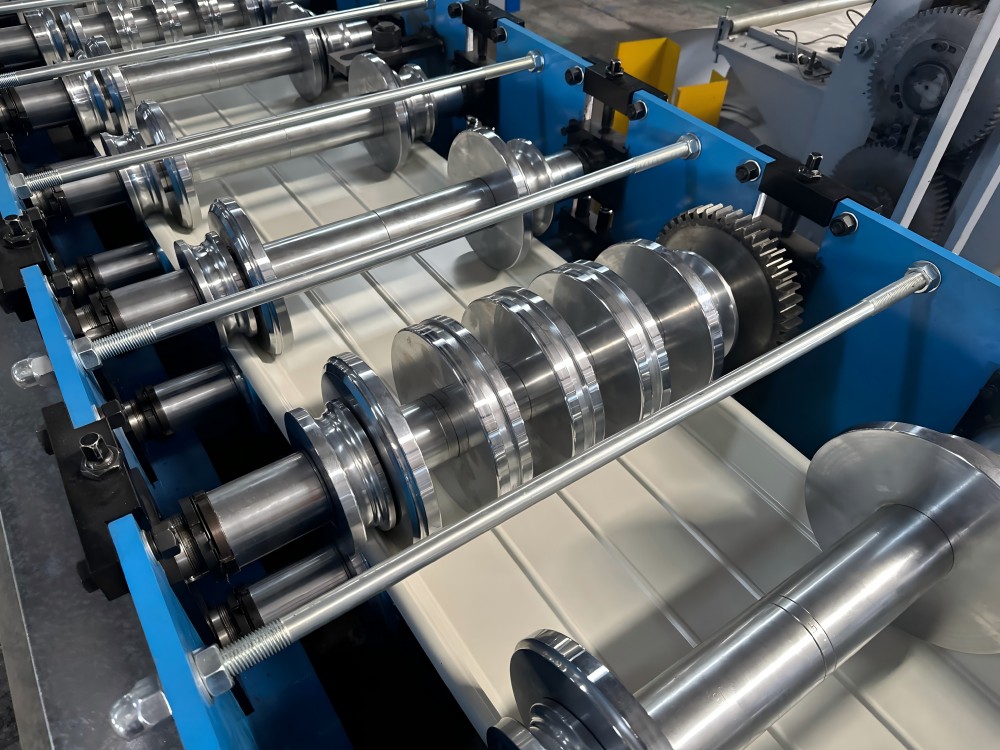
02
Вимоги до функцій
Якщо замовлення потребує отворів або виїмок, укажіть їх форму, відстань і кінцеву або елементну базу. Вибрані інструменти, робоче місце та елементи керування мають відповідати цим вимогам.
03
Формування та різання профілю
Рулони створюють секцію; гідравлічні профільні ножиці (після різання) розрізають його по довжині. Геометрія його леза повторює сформований профіль, щоб підтримувати стоячі краї під час різання, допомагаючи запобігти їх згортанню. Перевірте розріз вибраної котушки та визначте, які операції зупиняють волосінь.
Перегляньте лінію BMS YX65-430 у роботі
Слідкуйте за стрічкою через напрямні подачі, формуючі ролики та вихідну зону різання. Ця конфігурація YX65-430 показує, як панель приймає форму вздовж лінії.
Показана машина формує профіль YX65-430. Порівняйте його структуру процесу з геометрією та операціями, необхідними для вашої панелі.
Відстежуйте кожен рядок замовлення
Редакція креслення · Посилання на рулон · Готова довжина · Кількість · Характеристика креслення та дата · Позначка партії або упаковки.
Розділіть різні довжини або елементи на власні лінії. Багато коротких творів додають події вирізання та обробки; довгі панелі можуть зробити прийом, перевірку або пакування обмежувальною операцією.
Плануйте роботу, а потім перевіряйте панель
Кожна зміна впливає на інструменти, планування або обробку. Встановіть відповідну вимогу перевірки перед виробництвом.
Перегляд профілю та матеріалу
Зіставте ролики, напрямні та фрезу відповідно до версії креслення та стану котушки.
Перевірте ідентичність отриманого розділу, критичні розміри та обробку поверхні.
Довжина, кількість і послідовність партій
Встановіть частоту різання та послідовність партій із порядком отримання та мітками упаковки для кожної лінії замовлення.
Звірте прийняту довжину та кількість панелей із тим самим списком розкрою.
Отвори/виїмки та базові позиції
Укажіть особливості інструменту, порядок виконання операцій, елементи керування та положення відносно обрізаних кінців.
Виміряйте форму та розташування отвору або виїмки за тією самою заданою базою.
Викривлення або зміна ширини
Визначте остаточну поздовжню форму та будь-які варіації ширини, щоб оцінка процесу включала відповідні інтерфейси подачі та виходу.
Оцініть отриману геометрію та посадку з’єднання на репрезентативній вибірці.
Створення процесу для вигнутих і конічних панелей
BMS постачає автоматичне обладнання для гнуття, що змінює розмір, із можливістю конусності та автоматичне обладнання для розрізання конічних листів. Вигин змінює поздовжню форму; звуження змінює розвинену ширину. Налаштування довжини розрізу не може створити жодну геометрію.
YX65-230/600 Вигинальна машина
230–600 мм ; діапазон обробки 0,8–1,2 мм алюміній; 18 м/хв; 2,2 кВт.
Автоматична машина для різання конічних листів
до 1300 мм ; Ширина обробки Al-Mg-Mn 0,76–1,2 мм або кольорова сталь 0,3–0,7 мм; 18 м/хв.
Установіть відповідність між операціями викривлення та конусності
Машина для гнуття YX65-230/600 використовує термічно оброблені ролики Cr15 з твердим хромованим покриттям. Заявлена зміна ширини конусоподібного різального пристрою становить до 150 мм на 1 м.
Визначте готову кривизну або конусність, креслення розгортання смуги, вимоги до швів і перевірки з’єднаних зразків. Координуйте різання, формування, викривлення та отримання інтерфейсів навколо цієї геометрії; вибраний пакет обладнання визначає послідовність процесу.
Підберіть котушку до профілю панелі
Конфігурації BMS YX65 виготовлені з кольорової сталі та алюмінію Al-Mg-Mn. Виберіть разом матеріал, товщину, ступінь плинності та секцію, а потім оцініть репрезентативні зразки котушок відповідно до необхідної геометрії та обробки.

Як властивості котушки впливають на лінію
- Клас, товщина та міцність
- Клас і міцність впливають на формування та відкат. Порівняйте дані про міцність і міцність на розтяг окремо з цільовою секцією, товщиною та пробною котушкою.
- Покриття, поверхня та ширина подачі
- Вкажіть металеве або фарбуване покриття, критерії обробки та ширину плоскої подачі. Вони впливають на напрямні, контакт інструментів, кромки різу та перевірку зразків.
- Завантаження котушки та віддача
- Розміри допоміжного обладнання та його інтерфейсів:
- Маса котушки та внутрішній/зовнішній діаметри
- Спосіб завантаження та вимоги до оплати
Коли котушку потрібно розрізати
Для котушки, ширшої за необхідну смугу подачі, заплануйте окреме постачання або процес підготовки. Зіставте ширину щілини з кресленням панелі перед формуванням.
Коли матеріал змінюється
Алюміній Al-Mg-Mn є частиною матеріалу YX65, показаного нижче. Інший сплав або стан, мідь, сталь вищої міцності або товщина, що виходить за межі вибраної конфігурації, потребує перегляду матеріалу та інструменту. Подібна товщина сама по собі не є критерієм придатності.
| Параметр | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Застосовуваний матеріал | Колір сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn | Колір сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn | Колір сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn |
| Колір-товщина сталі Товщина | 0,4–0,80 мм | 0,4–0,80 мм | 0,4–0,80 мм |
| Al-Mg-Mn | 0,8–1,2 мм | 0,8–1,2 мм | 0,8–1,2 мм |
| Межа текучості / сорт | Сталь: G300 або G550; алюміній: вибраний сплав і відпуск | Сталь: G300 або G550; алюміній: вибраний сплав і відпуск | Сталь: G300 або G550; алюміній: вибраний сплав і відпуск |
| Ширина покриття Ширина | 430 мм | 300 / 400 / 500 / 600 мм | 418 мм |
| подачі | Розроблена ширина смуги для обраного креслення профілю | Розроблена ширина смуги для обраного креслення профілю | Розроблена ширина смуги для обраного креслення профілю |
| Формувальні станції | 14 або 17, залежно від конфігурації | 14 або 17, залежно від конфігурації | 14 або 17, залежно від конфігурації |
| Швидкість формування | 20–25 м/хв | 20–25 м/хв | 18–20 м/хв |
| Головний двигун | 7,5 кВт, VFD | 7,5 кВт, VFD | 7,5 кВт, VFD |
| Ріжучий | Гідравлічні профільні ножиці; Cr12MoV, термооброблений | Гідравлічні профільні ножиці; Cr12MoV, термооброблений | Гідравлічні профільні ножиці; Cr12MoV, термооброблений |
| корпус Рама корпусу | H400 або H450, залежно від конфігурації | H400 або H450, залежно від конфігурації | H400 або H450, залежно від конфігурації |
| Відповідне обладнання | Вигнута машина з можливістю конусності; конічний листовий різак; відповідний закатку для даху | Вигнута машина з можливістю конусності; конічний листовий різак; відповідний закатку для даху | Вигнута машина з можливістю конусності; конічний листовий різак; відповідний закатку для даху |
Прокрутіть порівняння горизонтально на менших екранах. Ширина кришки – це вибір профілю, а не ширина смуги подачі чи обіцянка, що один набір інструментів виготовляє кожну секцію. Виберіть компонування з 14 або 17 станцій, раму та відповідне обладнання як конфігурацію. Номінальна потужність двигуна 7,5 кВт не залежить від загальної потреби в електроенергії.
Вимірюйте результат виконання замовлень, які ви виконуєте
Використовуйте прийнятий вихід протягом узгодженого часу партії для оцінки виробництва. Конфігурації YX65-430 і YX65-300/400/500/600 мають специфікацію швидкості формування 20–25 м/хв; YX65-418 становить 18–20 м/хв. Це описує рух формування, не прийняті панелі за годину.
Встановіть Початок і Кінець
Визначте креслення, котушку, конфігурацію, список відрізів і розмір партії. Узгодьте, чи починається відлік часу з рулону/налагоджувальної роботи чи з першої виробничої панелі, і чи закінчується він розрізанням, перевіркою чи передачею в упаковці.
Використовуйте ту саму межу для кожного порівняння. Записуйте час формування окремо від минулого часу партії.
Зупинки запису та робота, що накладається
Припинення різання/штампування колод, зміна котушки, налаштування, несправності та очікування на отримання або пакування. Запис фактичного часу початку та закінчення події; деякі перевірки та обробка можуть перекривати виробництво.
Зберігайте один запис часу, що минув для партії. Підсумовування завдань, що збігаються, враховує однакові хвилини двічі.
Підрахувати лише прийняті результати
Відокремте пробні та забраковані частини від прийнятих панелей. Для змішаної довжини підсумуйте прийняту кількість × готову довжину для кожного рядка замовлення.
Розділіть прийнятні метри на години, що минули, або прийняту кількість штук на ті самі години, що минули для штук/годину. Збережіть записи про відмову та зупинку з результатом.
Порівняйте замовлення різної довжини за однаковими часовими межами: часті короткі розрізи та прийом довгих панелей можуть змінити вихід при однаковій швидкості формування. Визначити приймальний прогін
Довгі панелі пересуваються у вашій майстерні
Сплануйте найдовшу готову панель на всьому шляху від майстерні до доставки. Площа машини – це лише одна частина цієї потреби в просторі.

Підтримуйте панель за фрезою
-
Перевірте повний маршрут
Нанесіть на карту вихід з лінії, зону підтримки та огляду, пункти передачі, тимчасове зберігання, пакування та завантаження. Перевірте двері та повороти.
-
Розмір приймального пристрою
Підберіть опори, персонал і транспортне обладнання відповідно до довжини панелі, маси, жорсткості та обробки. Встановіть максимальну довжину панелі, яку може прийняти композиція.
-
Плануйте пакування та відправлення
Визначте захист пачки, завантаження та отримання в пункті призначення. Включіть будь-який необхідний вилковий навантажувач або автоматичний штабелер в комплект поставки.
, коли простір змінює маршрут
- Найдовша панель не може очистити вихід.
- Змінити приймальний простір або орієнтацію або переоцінити виробничий маршрут перед замовленням макета.
- Перевірка або пакування затримує лінію.
- Підтримка огляду, передача ресурсів і потік партії/упаковки разом із випробуванням на виході.
- Пакет не може дістатися до транспортного засобу або пункту призначення.
- Перегляньте двері, поворотні точки, спосіб завантаження, транспортування та умови передачі пункту призначення.
Якщо транспортування обмежує довжину панелі, яку ви можете доставити, порівняйте заводське постачання з обладнанням, придатним для формування на місці. Див порівняння виробництва та розташування.
Перевірте якість готової панелі
Прийміть панелі за визначеними розмірами, обробкою та критеріями з’єднання, використовуючи фактичну котушку та типове замовлення. Узгодьте умови відбору та вимірювання перед випробуванням.
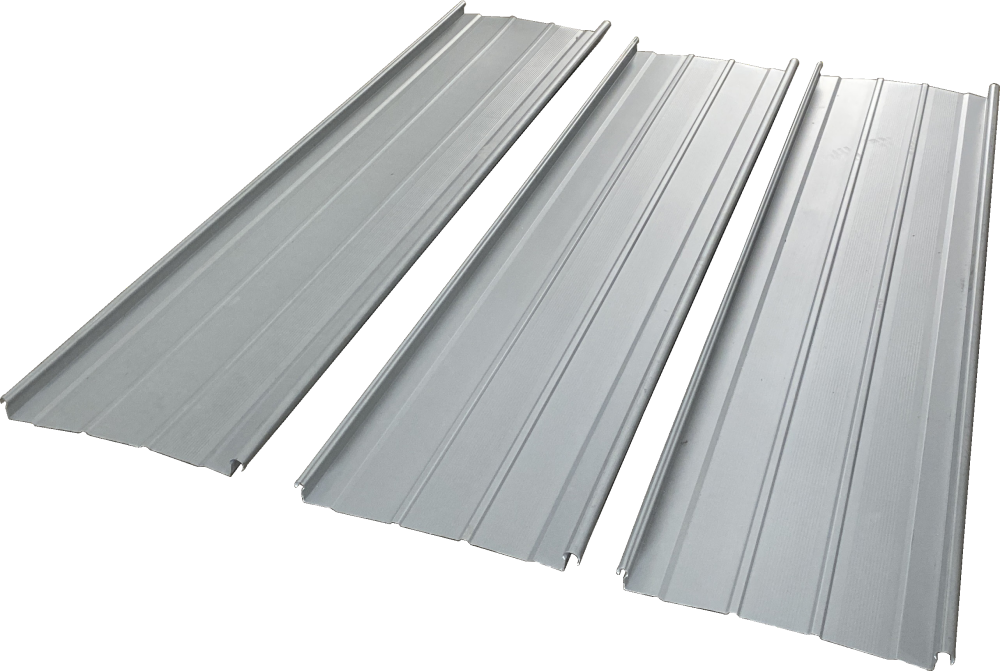
Зберігайте зразок із записом про його виробництво
Пов’яжіть кожен зразок із його версією креслення, специфікацією котушки, конфігурацією машини та лінією замовлення. Запишіть розміри та положення елементів як вимірювання; використовуйте фотографії для документування видимого вигляду.
Визначення панелі Перевірки
Геометрія секції
Виміряйте секцію відповідно до узгодженої редакції креслення та її опорних точок, точок вимірювання та допусків. Вкажіть інструменти та вибірку перед прогоном.
Зберігайте ідентифіковані зразки та вимірювання секцій. Власник креслення, постачальник лінії та рецензент контролю якості повинні узгодити метод перевірки.
Довжина та позиційні елементи
Перевірте довжину панелі та положення отвору або виїмки з кінця списку вирізів і базових елементів, використовуючи налаштовані інструменти та узгоджений метод вимірювання.
Запишіть прийнятні довжини, кількості та положення елементів у рядку замовлення. Для виробництва та контролю якості потрібні однакові посилання на дані.
Обрізаний кінець і поверхня
Огляньте обрізані кінці та поверхні на репрезентативних відрізках, зроблених із фактичної котушки. Порівняйте рулон і сформовану панель із погодженими критеріями краю та обробки.
Збережіть ці порівняння та спостереження. Необхідну обробку визначає покупець; план прийому визначає, хто його перевіряє.
Прямомірність і поводження
Оцініть прямолінійність на узгодженому етапі виробництва, зазначивши, як панель підтримується та дотримується. Зберігайте репрезентативну панель і історію її обробки.
Виробництво, обробка та контроль якості повинні визначати стадію, що перевіряється, щоб вплив формування та оброблення можна було досліджувати окремо.
Підгонка з’єднання
Зберіть зразок із зазначеними сусідніми панелями, сполученими частинами та способом закриття. Власник системи або інтерфейсу визначає критерії відповідності та закриття.
Визначте та збережіть об’єднаний зразок із використаними частинами та методом. Його результат застосовується до цього інтерфейсу.
Коли зразок не збігається
- Край або з’єднання не підходить
- Порівняйте той самий креслення/версію системи, фактичні розміри панелі, інструменти, котушку та вказані сполучні частини.
- Довжина, отвори або обрізані кінці відрізняються.
- Порівняйте бази даних замовлення, налаштовані елементи керування та операції, інструменти, підтримку та виміряні зразки.
- Довга панель виглядає інакше.
- Порівняйте вхідну котушку, сформовані панелі, репрезентативну довжину, умови отримання/передачі та спостереження.
- Видима хвилястість/консервування олії.
- Перегляньте фактори матеріалу, конструкції, формування, транспортування та встановлення на відповідному етапі. Не призначайте одну причину за фотографією.
Використовуйте інструкції до машини та відповідні виробничі записи, щоб дослідити коригування.
Обговоріть обсяг прийнятностіЩо вимірює BMS
Ресурси внутрішньої інспекції BMS включають випробування на твердість роликів, вимірювання радіального биття валу, інспекцію ШМ і вимірювальний прилад «три в одному» для перевірки готових секцій.
- Геометрія профілю: критерій перевірки ширини профілю ±0,5 мм, застосований до вказаного перерізу та точок вимірювання.
- Відстежувані вимірювання: калібровані вимірювальні прилади та звіти про перевірку доступні за запитом.
- Прийняття замовлення: підключіть ці вимірювання до креслення, фактичної котушки та репрезентативного випробування. Критерій розміру не визначає кожен розмір або повну продуктивність даху.
Ефективність панелей, з’єднань і покрівлі
Прийняття виробничих панелей, підгонка з’єднань і продуктивність дахової системи відповідають на різні запитання. Передайте кожен запис стороні, відповідальній за наступне рішення.
Що було вироблено?
Зберігайте креслення, фактичну котушку, конфігурацію, список відрізів, ідентичність зразка та вимірювання. Рецензент виробництва/КЯ покупця та постачальник лінії використовують їх для приймання обладнання.
Що було приєднано?
Визначте суміжні панелі, затискачі та інші сполучні частини, інструменти для закриття та системні інструкції. Зазначений власник системи/інтерфейсу визначає вимоги до придатності та встановлення.
Яка збірка оцінюється?
Вимоги щодо вітру, води, ухилу та прольоту потребують доказів для зазначеного монтажу та проекту, наданих постачальником покрівельної системи або інженером-проектувальником. Параметри машини та сертифікати машини не можуть замінити цей доказ.
Для Сполучених Штатів, Саудівської Аравії, Росії, Індії чи Мексики вкажіть пункт призначення та вимоги до проектної документації в брифі. Оцініть вибрану конфігурацію, системні докази та умови підтримки для цього призначення.
Порівняйте лінійки дахових панелей BMS
Машини BMS для дахових панелей обслуговують різні сімейства профілів. Перш ніж вибрати конфігурацію, порівняйте креслення розрізу, стан котушки та необхідні операції.
Машина для виготовлення промислових панелей для даху: трапецієподібна або гофрована
Цей напрям виробництва призначений для промислових профільованих листів, окремо від конфігурацій зі стоячим фальцем YX65. Виберіть малюнок ребра, нахлест і деталь кріплення на кресленні панелі.
Еталонна конфігурація кришки 1000 мм використовує стрічку подачі 1219 мм. Це різні розміри: для формування ребер і з’єднувальних країв використовується частина ширини плоскої смуги.
Ознайомтеся з машинами BMS для виготовлення дахових панелейКонфігурація кришки 1000 мм
- Матеріал
- Оцинкована або кольорова сталь; 0,3–0,8 мм
- Міцність матеріалу
- 235–390 МПа; вказати текучість котушки та основу розтягу
- Ширина корму / покриття
- 1219 мм / 1000 мм
- Швидкість формування
- Приблизно 15–18 м/хв
- Машинний конверт
- Приблизно 9,5 × 1,8 × 1,6 м; близько 8 тонн
Конверт машини виключає повну схему завантаження котушки, прийому та транспортування. Використовуйте обсяг постачання вибраного профілю для плану виробництва.
Конфігурації зі стоячим швом і прихованою фіксацією
З механічним швом: родини YX65-300/400/430/500/600, YX65-418 і YX25-220/430/550.
Прихована фіксація/замок на замикання: профілі у стилі Klip-Lok і конфігурації з замиканням, наприклад лінія кришки 465 мм. Установіть відповідність між процесом закріплення кліпу та закриття конкретного малюнка.

Механічним швом
YX65-300/400/430/500/600 Лінія стоячого шва
Сімейство YX65 включає профілі 300, 400, 430, 500 і 600 мм. Виберіть розділ, конфігурацію ширини та відповідні операції для фактичного замовлення.
Переглянути цю конфігурацію
Прихована фіксація
Лінія Klip-Lok-Style — обкладинка 700 мм
Геометрія профілю, сумісна з Lysaght, оцінюється за вибраним кресленням розрізу та кліпу. Ширина покриття 700 мм не пов’язана з вимогою щодо стрічки подачі.
Переглянути цю конфігурацію
Прихована фіксація / застібка
Лінія прихованої фіксації (Snap-Lock) — кришка 465 мм
Конфігурація YX77-465 утворює 465-міліметровий профіль замка кришки. Підберіть його сполучні краї, інтерфейс затискача та клас котушки до потрібного вузла.
Переглянути цю конфігурацію
Прихована фіксація / застібка
Лінійка панелей для даху Snap-Lock
Використовуйте точну геометрію краю, деталі кліпси та специфікацію котушки, щоб встановити необхідну лінію та посадку з’єднання.
Переглянути цю конфігураціюПрокрутіть, щоб порівняти всі чотири конфігурації.
Компонування та деталі машини з панелі даху
Перегляньте зображену машину, креслення розрізу, пристрій подачі та профільні ножиці. Використовуйте наведене вище порівняння моделей, щоб визначити вибрану конфігурацію лінії.
Визначте, що включає пропозиція
Для порівнянних пропозицій використовуйте той самий профіль, рулон, функції замовлення, версію креслення та призначення. Позначте кожен елемент як включений, необов’язковий, наданий покупцем або виключений, і назвіть власника кожного інтерфейсу обладнання.
- Інструмент для основної лінії та профілю
- Визначте версію креслення, ролики, напрямні, елементи керування та визначені функції штампування/різання профілю.
- Обробка рулонів і готових панелей
- Перелічіть розмотування/завантаження, будь-яку окрему підготовку стрічки, отримання, передачу, пакування та подальші операції.
- Документи, запчастини та послуги
- Назва технічних, електричних та експлуатаційних файлів; приймальні записи; мова документа; зношуються деталі; плата за введення в експлуатацію, навчання та підтримку.
Бюджетна праця, матеріальні втрати, витратні матеріали, інвентар, логістика та послуги вздовж лінії. Для розрахунку прибутку та окупності потрібні витрати на проект і фактичні дані про замовлення.
Назви профілів третіх сторін використовуються лише для опису сумісності.
BMS Виробництво та підтримка вашої лінії
Готова до виробництва передача потребує відповідних умов на місці, репрезентативного випробування та навчених операторів. Помістіть документи на машину, обов’язки з підтримки та витрати в одну угоду про постачання.
Виробництво та обробка в Китаї
BMS поєднує виробництво валкоформуючих машин із ресурсами обробки в Китаї. Машини можна розробляти за кресленнями замовника, пов’язуючи секцію панелі з інструментами та вимогами до виробництва.
Дізнайтеся про виробництво BMS →ISO 9001, CE та UKCA
ISO 9001:2015 охоплює систему управління якістю Fujian Brand Forming Machinery Co., Ltd., члена Xiamen BMS Group. Перевірки CE та UKCA, видані SGS, стосуються оцінених зразків машин для формування валків. Зіставте ідентифікацію та призначення замовленої машини з її документами про відповідність та інструкціями з експлуатації.
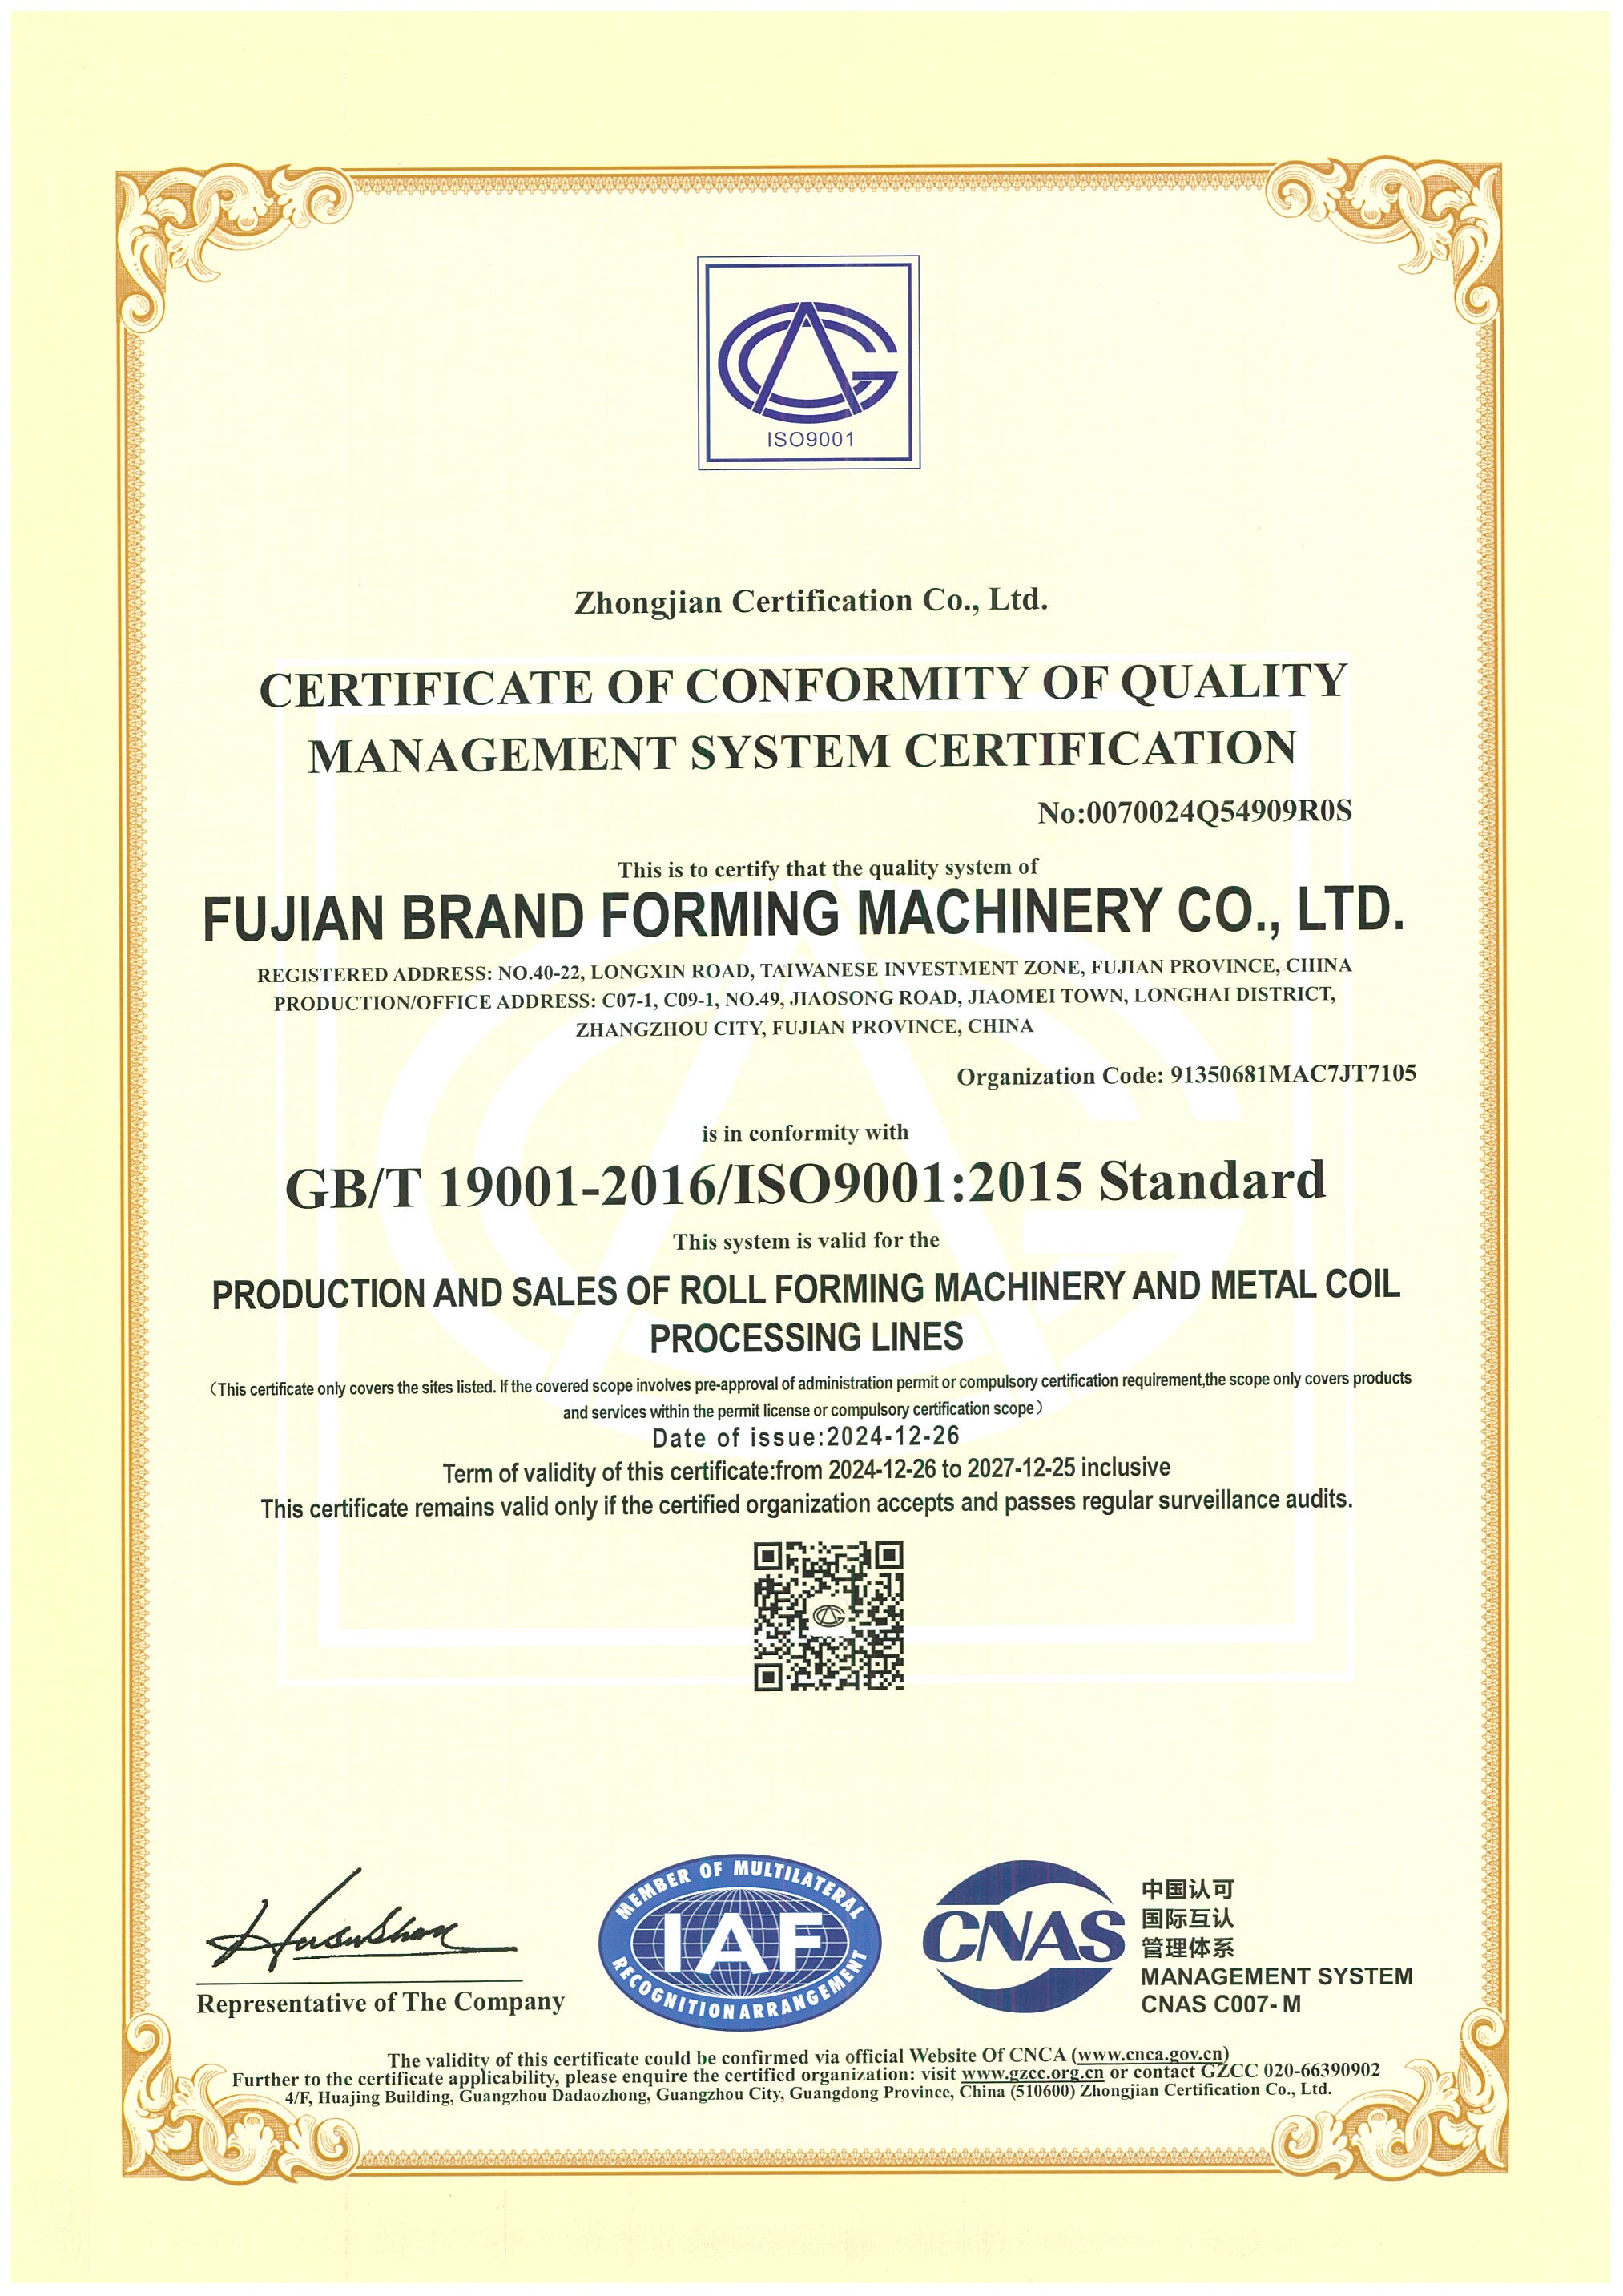 ISO 9001:2015 Управління якістю · Сертифікаційний період 2024–2027, підлягає наглядовим аудитам Відкритий сертифікат ↗
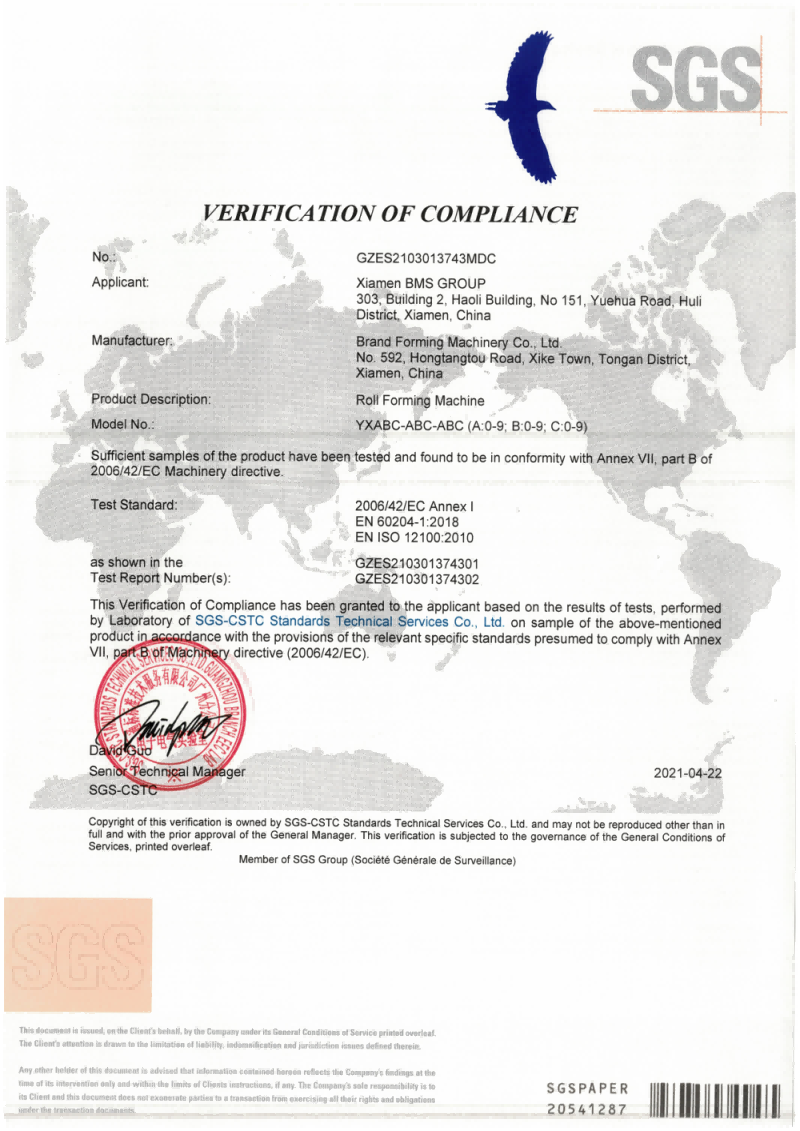 Перевірка обладнання CE SGS-CSTC · GZES2103013743MDC · 22 квітня 2021 р. Відкрита перевірка ↗
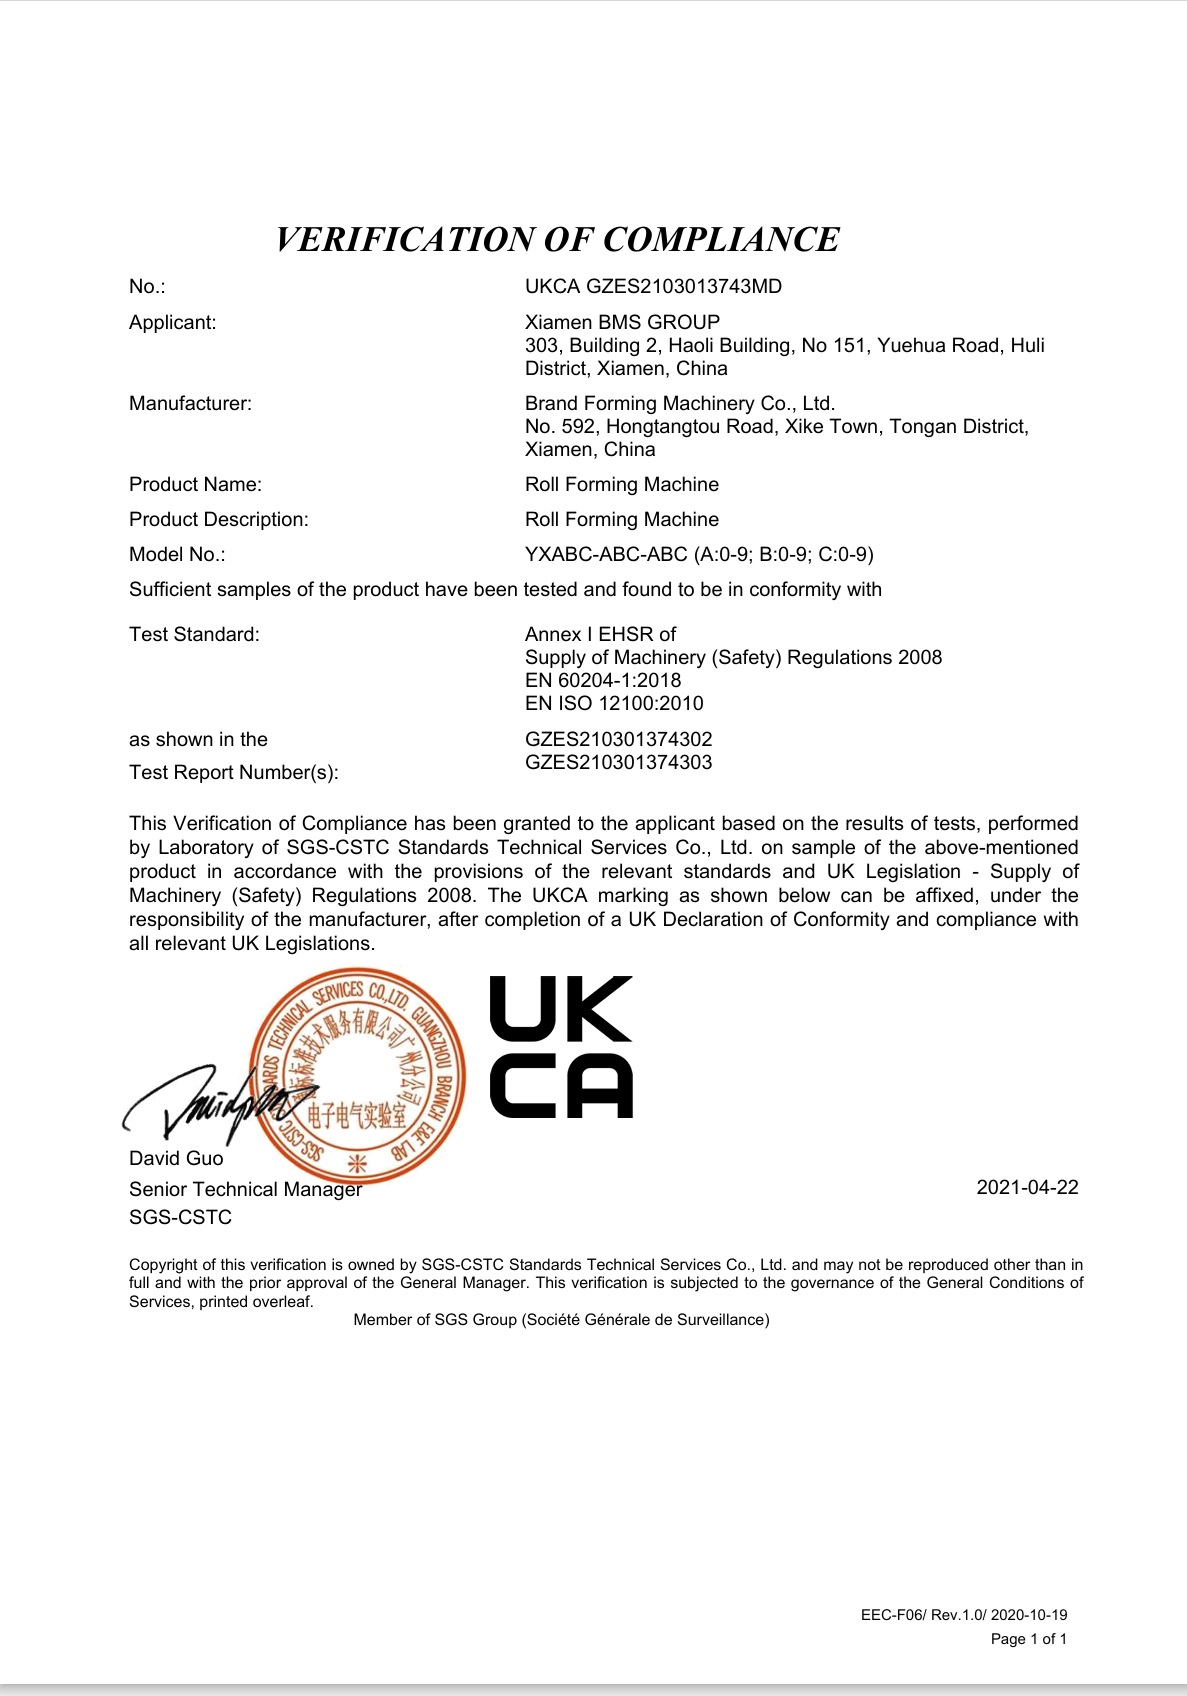 UKCA Machinery Verification SGS-CSTC · GZES2103013743MD · 22 квітня 2021 р. Відкрита перевірка ↗
Дворічна гарантія та підтримка за кордоном
BMS надає дворічну гарантію на запчастини та роботу, починаючи з успішного встановлення та введення в експлуатацію на місці покупця, за умови належної експлуатації та обслуговування.
Шість зарубіжних сервісних центрів підтримують машини BMS з регіональним обслуговуванням у Південній Азії, Близькому Сході, Південній Америці, Північній Америці, Європі та Південній Кореї. Технічна підтримка триває протягом усього терміну служби машини.
Установка за кордоном платна. Покупець надає візову допомогу, зворотний авіаквиток і розміщення на місці. Включіть у свою пропозицію відповідну плату за обслуговування, винятки з гарантії та умови підтримки.
Ознайомтеся з умовами надання послуг BMS →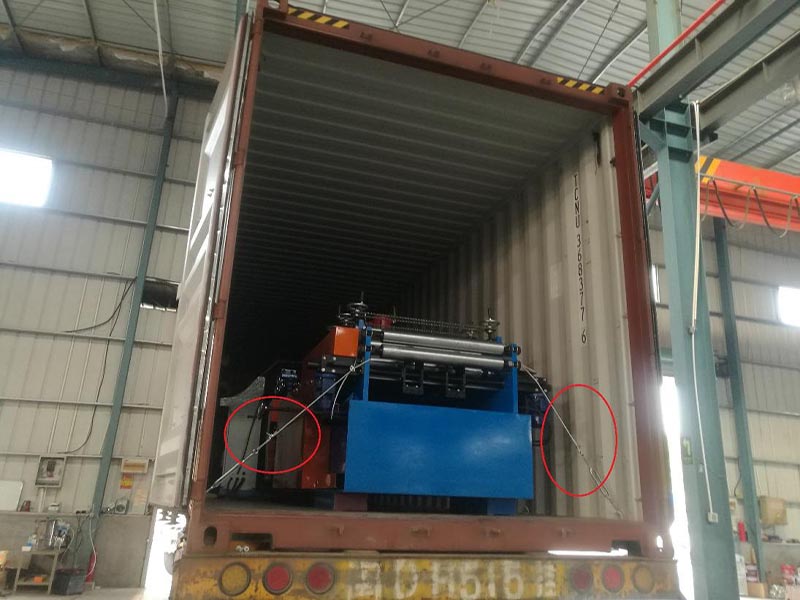
Готовність майстерні
Сплануйте розвантаження та робочу схему, використовуючи повні розміри лінії, вимоги до електропостачання та підключення. Сама по собі потужність двигуна не визначає підключення до електромережі.
Назвіть координатора сайту та кваліфікованого постачальника зв’язку та розподіліть їх роботу до прибуття.
Випробування введення в експлуатацію
Виконайте функціональні перевірки та запустіть зразки з вибраним кресленням, фактичною котушкою та типовим списком розрізів. Запишіть спостереження та умови приймання, необхідні для випуску у виробництво.
Визначте, хто буде присутній, допомогу постачальника, метод і обсяг, тарифи та умови передачі.
Навчання оператора
Визначте завдання оператора та технічного обслуговування, мову навчання, спосіб доставки та файли машини. Визначте тренера та відвідувачів у записі про навчання.
Тримайте навчання роботі з машиною та технічне обслуговування окремо від монтажу дахової системи або інженерних інструкцій.
Запчастини та підтримка
Визначте зношувані деталі, запасні частини, що постачаються, і контактну службу підтримки в письмових умовах.
Зберігайте ідентифікацію машини, записи про технічне обслуговування та зображення чи відео несправностей напоготові для технічної підтримки. Збережіть контактну інформацію про службу та будь-яку оплачувану роботу у файлі передачі.
Ваш файл передачі виробництва
- Підтверджена конфігурація та креслення з актом приймання
- Файли з експлуатації, електрики та технічного обслуговування, а також ідентифікація зносу та запасних частин
- Запис про навчання та письмові умови гарантії та підтримки
Запитання щодо вашої виробничої лінії
Відповіді на конфігураційні та комерційні питання, які можуть змінити вибір обладнання.
Зміна довжини різу не змінює профіль. Інша ширина, ребро або шов потребують перегляду інструментів і конфігурації відповідно до власного креслення.
Порівняйте зміни довжини та профілюBMS пропонує лінії зі стоячим швом, сконфігуровані в 20-футових або 40-футових контейнерах для виробництва на місці. Виберіть цю конфігурацію окремо від стаціонарної лінії майстерні з відповідним доступом, живленням, екіпажем, захистом від погодних умов і прийомом довгих панелей.
Порівняйте місця виробництваПорівняння YX65 охоплює кольорову сталь 0,4–0,80 мм і алюміній Al-Mg-Mn 0,8–1,2 мм. Зіставте марку плинності сталі або алюмінієвого сплаву та відпуск, покриття та ширину подачі до вибраного профілю та інструменту; однієї подібної товщини недостатньо.
Перегляньте входи котушкиBMS постачає автоматичне обладнання для гнуття, що змінює розмір, із можливістю конусності та автоматичне обладнання для розрізання конічних листів. Це вибрані конфігурації процесу: зміна довжини різу не може призвести до викривлення або конусності. Включіть остаточну геометрію, деталі шва та необхідні інтерфейси формування, різання, вигину та прийому.
Розгляньте спеціальну геометріюНі. Документи про відповідність обладнання стосуються обладнання. Ефективність даху від вітру та води потребує доказів для зазначеного монтажу та проекту даху.
Перегляньте передачу відповідальностіПринесіть той самий креслення панелі, дані котушки, список розрізів і призначення до кожної пропозиції. Порівняйте обладнання, допоміжні засоби обробки, приймання, документи та післяпродажні обов’язки на одній основі.
Перевірте обсяг постачання та передачіПлануйте виробництво панелей для даху за допомогою BMS
Принесіть до обговорення креслення панелі, специфікацію котушки та типовий список відрізів. Разом вони визначають формувальну машину для дахових панелей, допоміжне обладнання та вимоги до приймання для порівняння.
Обговоріть свої виробничі вимогиПідготуйте свій виробничий бриф
- Креслення цільової панелі та підключення
- Марка рулону, товщина, основа міцності, покриття та ширина
- Типовий список розрізів, кількість і розміщені елементи
- Найдовша панель, умови майстерні та відправлення
- Країна призначення та необхідні проектні документи