


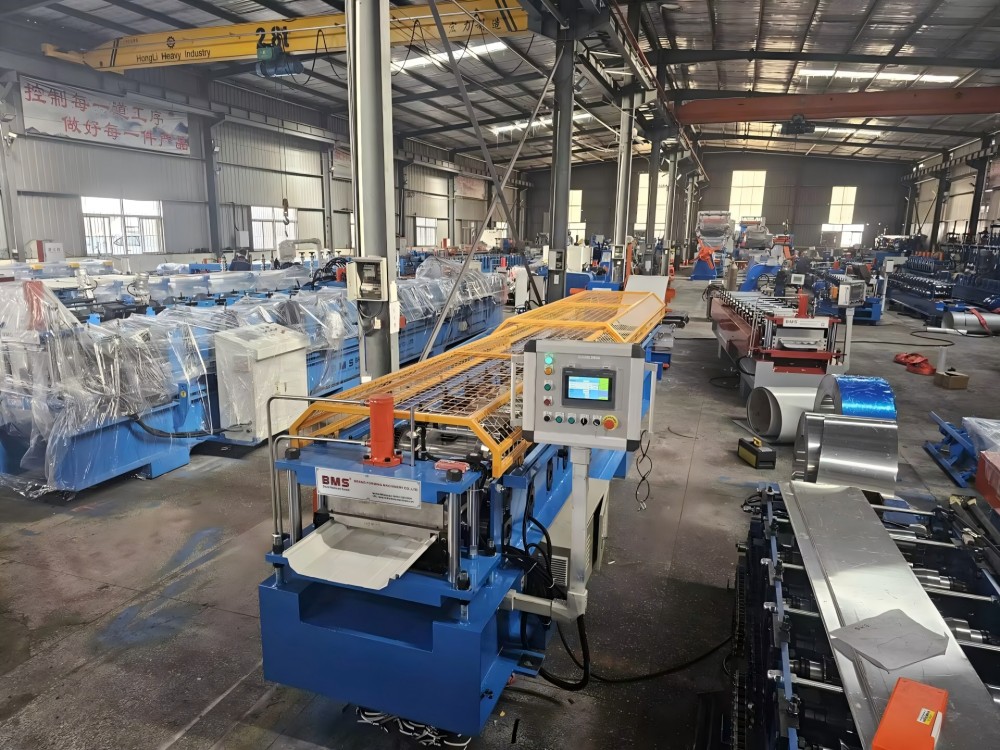
BMS · ВЫТВОРЧАСЦЬ ДАХАВЫХ ПАНЭЛЕЙ
ПРАМЫСЛОЎНЫЯ ДАХАВЫЯ І КАМЕРЦЫЙНЫЯ ДАХАВЫЯ МАШЫНЫ
Вытворчасць дахавых панэляў пабудавана на вашым профілі, рулоне і спісе раскрою.
Сплануйце лінію стацыянарнай майстэрні вакол панэлі даху, якую вы прадаеце: яе профіль, фактычную катушку і заказную даўжыню. Параўнайце маршруты панэляў са стаячым швом, са схаванай фіксацыяй і прамысловымі трапецападобнымі панэлямі, а затым супастаўце фармоўку, стрыжку профілю і прыём з вашым спісам раскрою.
Пачніце з профілю панэлі даху
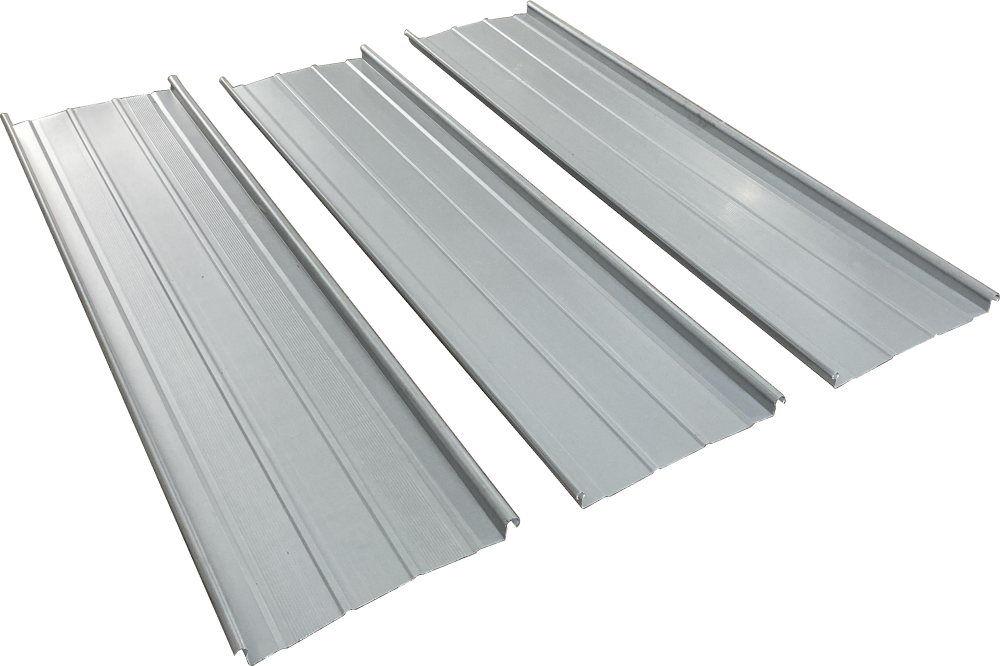
Для прамысловых заказаў на дахавыя панэлі могуць патрабавацца трапецападобныя або гафрыраваныя лісты, панэлі з механічным швом або профілі са схаванай фіксацыяй. Пачніце з чарцяжа панэлі і спосабу злучэння; кожнай сям'і патрэбна свая канфігурацыя фармавання і рэзкі.
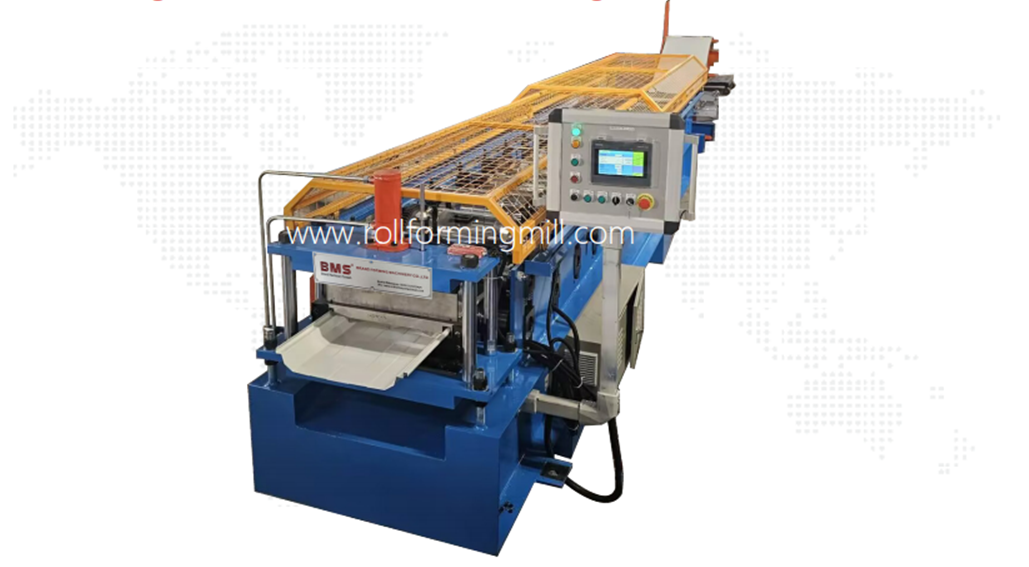
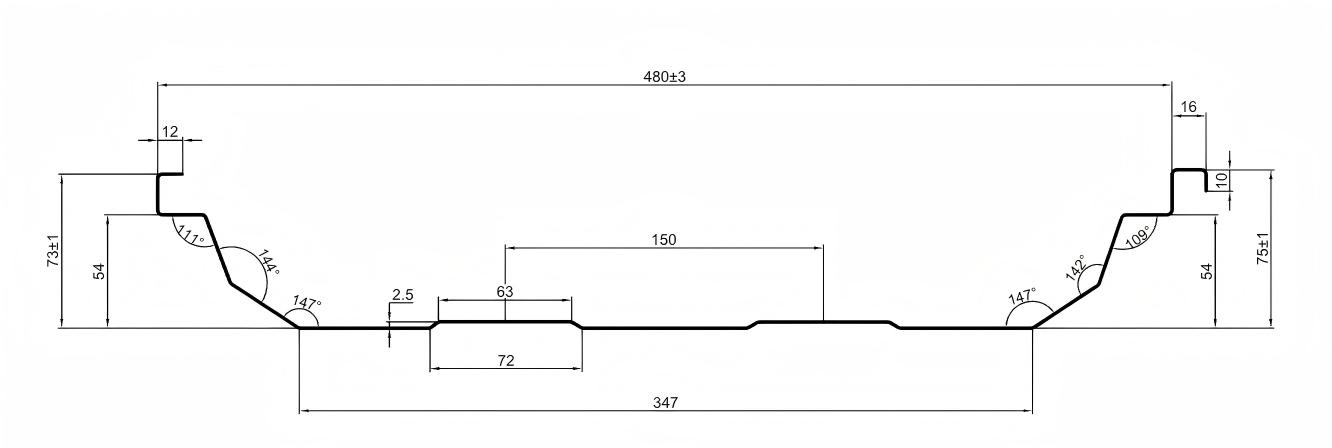
Станок для фармавання рулонаў са стаячым швом павінен адпавядаць рэбрам панэлі, спалучаным краям і гатовым памерам. Ілюстрацыі машыны і секцыі ніжэй паказваюць гэта сямейства профіляў.
Тры шырыні, тры вымярэння
Выкарыстоўвайце чарцёж з адным памерам, каб вызначыць месцазнаходжанне рэбраў, спалучаных краёў і асабовага боку панэлі з допускамі ў неабходных кропках вымярэння.
Шырыня падачы
Плоская паласа, якая ўваходзіць у машыну. Улічвайце матэрыял, які займаюць рэбры і злучальныя краю; шырыня корму - гэта не пакрыццё даху.
Гатовая агульная шырыня
Ад вонкавага краю да вонкавага краю адной сфармаванай панэлі, уключаючы яе злучальную геаметрыю. Выкарыстоўвайце пункты вымярэння, указаныя на чарцяжы.
Шырыня пакрыцця
Паўтарэнне ўстаноўленай шырыні паміж эквівалентнымі кропкамі на суседніх панэлях пасля выканання вызначанага злучэння.
Пры змене даўжыні разрэзу секцыя застаецца ранейшай. Іншая шырыня рабро, краю або панэлі патрабуе ўласнага агляду інструментаў і частак спалучэння.
Змена даўжыні або раздзела?
- Змены даўжыні або колькасці.
- Захоўвайце зацверджаны раздзел і матэрыял. Перагледзьце частату рэзкі, кантроль даўжыні, колькасць прыёму і ўпакоўкі.
- Змяненне шырыні рэбры, канта або панэлі.
- Праглядзіце інструменты валкоў, накіроўвалыя, форму фрэзы і спалучаныя дэталі. Настройка даўжыні разрэзу не можа стварыць іншы папярочны разрэз.
- Адтуліны або выемкі змяняюцца.
- Вызначце форму аб'екта і яго базавую базу ўздоўж панэлі. Гэта змяняе працу, інструменты і патрабаванні да кантролю.
- Змены ў матэрыялах або пакрыццях
- Паўторна ацаніце патрабаванні да фармавання, рэзкі і паверхні з фактычнымі дадзенымі абмоткі і рэпрэзентатыўнай выбаркай.
Уключыце даныя аб таўшчыні, гатунку, ураджайнасці і расцяжэнні, пакрыцці і шырыні падачы пры першым праглядзе. Адпаведны профіль з рознымі ўмовамі шпулькі можа патрабаваць іншай ацэнкі фармоўкі або рэзкі.
Профільныя сістэмы, якія мы фарміруем
BMS пастаўляе інструменты для алюмініевых і сталёвых профіляў Al-Mg-Mn наступных стыляў. Суаднясіце раздзел, інтэрфейс кліпа і спосаб закрыцця з чарцяжом праекта.
- Кальцып
- Лысагхт
- БЭМО
- Кінгспан
- Чэрнг Джы
- ЛКП
- NTM SSH Multipro
- Заміль
Спасылка на стыль вызначае профіль для распрацоўкі; абраная зборка даху ўсё яшчэ патрабуе ўласнага злучэння і доказаў прадукцыйнасці.
Сплануйце падключэнне панэлі
Сфармаваныя краю, суседняя панэль, заціскі і спосаб закрыцця павінны супадаць. Адна толькі назва шва не з'яўляецца праверкай сумяшчальнасці.
Супадзенне поўнага злучэння
Праверце абодва краю панэлі з указанымі заціскамі, зашпількамі і апорнымі дэталямі. Захоўвайце чарцяжы і спалучаныя часткі ў адной версіі; адна няшчыльная панэль не паказвае поўнага злучэння.
Вызначце, як сустаў зачыняецца
Зашчапкавыя злучэнні і механічна закрытыя швы выкарыстоўваюць розныя геаметрыі і працэсы ўстаноўкі. Калі патрабуецца механічнае закрыццё, супастаўце інструмент і метад з гэтай сістэмай і праверце рэпрэзентатыўны злучаны ўзор.
Захоўвайце фармоўку і ўстаноўку асобна
Фарміравальнік рулонаў робіць панэль; мантажнае абсталяванне далучаецца або зачыняецца ў адпаведнасці з інструкцыямі дах-сістэмы. Эфектыўнасць ветру і вады ацэньваецца для поўнай зборкі даху.
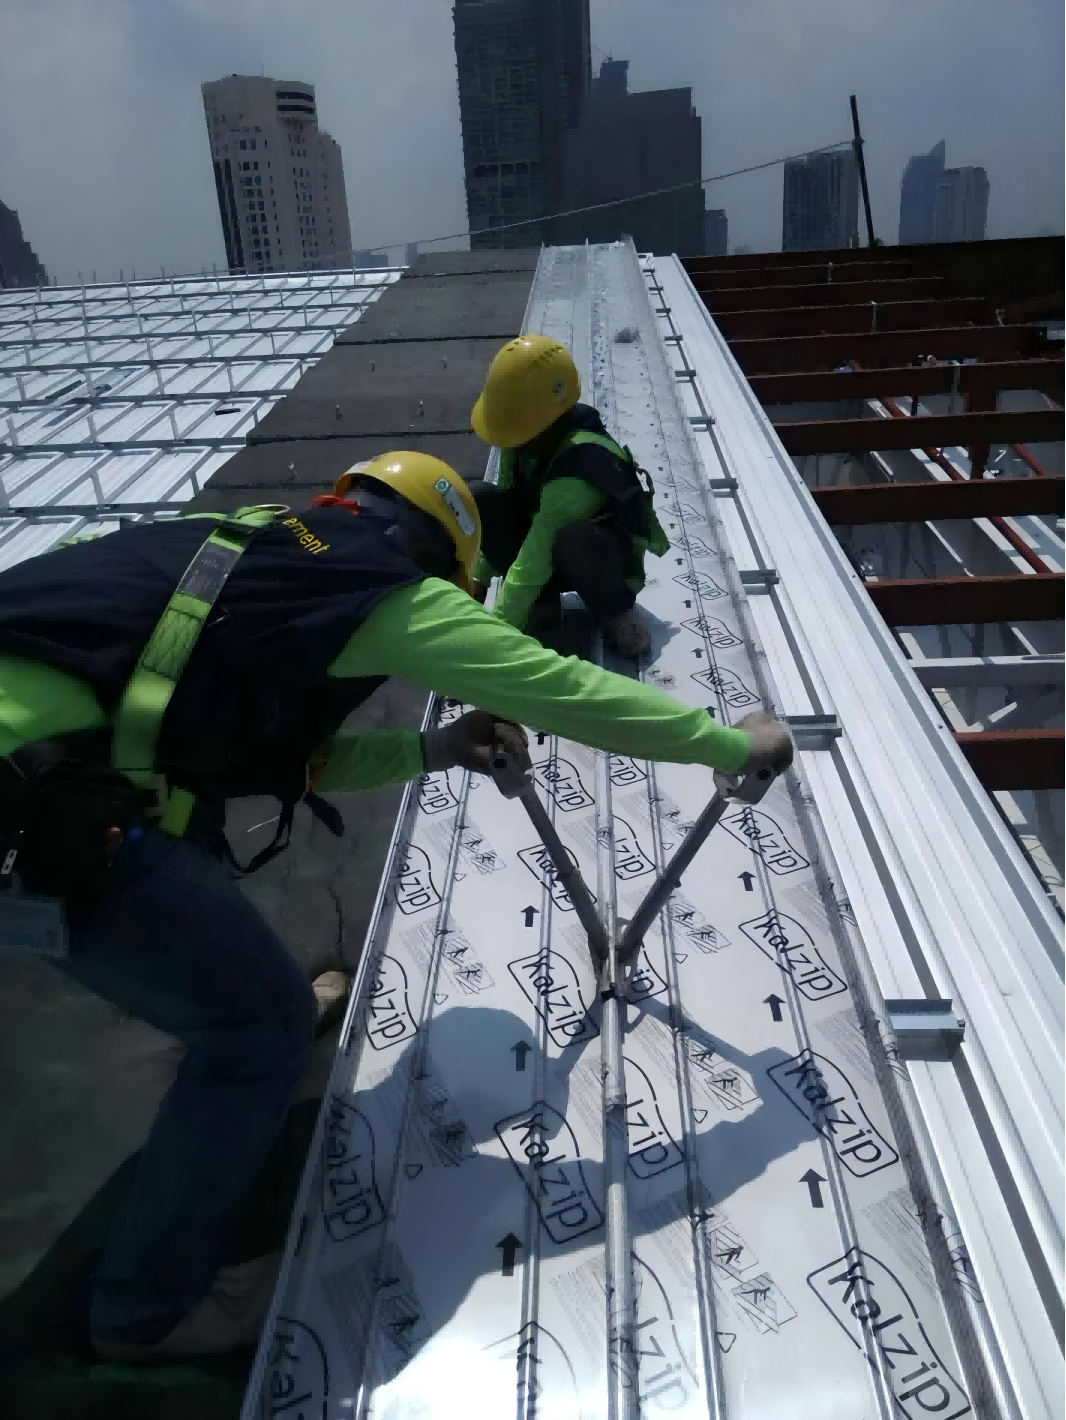
Для выбару мантажнага абсталявання выкарыстоўвайце дэталь шва, матэрыял і вызначаны працэс закрыцця.
Кіраўніцтва па выбары швейных машын BMS430 Закаточные машыны для даху: двухвалковыя або трохвалковыя
BMS пастаўляе двухвалковыя і трохвалковыя швейныя машыны 430. У абодвух выкарыстоўваецца аднафазная сетка 220 В, рухавік магутнасцю 2,2 кВт, заяўлены дыяпазон таўшчыні закрыцця 0,6–1,6 мм і хуткасць закрыцця 16–22 м/мін.
Трохвалковая закатка 430
370 × 330 × 550 мм · 26 кг.
Двухвалковая закатка 430
210 × 280 × 380 мм · 15 кг.
Падбярыце ролікі інструмента і паслядоўнасць замыкання да вызначанага шва, сплаву, пакрыцця і таўшчыні матэрыялу. Гэта спецыфікацыі мантажнага інструмента, асобныя ад хуткасці фармавання валкоў.
Выберыце свой вытворчы маршрут
Заводская пастаўка працуе, калі майстэрня можа сфарміраваць, атрымаць і адправіць фактычны заказ. Лагістыка доўгіх панэляў або рэдкі попыт могуць зрабіць іншы маршрут больш практычным.
Параўнайце той жа парадак
Унутраная вытворчасць Перыядычныя мэтавыя секцыі, рэсурсы майстэрні і кантроль планавання вытворчасці.
Інвентар, прыём, упакоўка і транспарціроўка рулонаў павінны адпавядаць замоўленай даўжыні.
Параўнайце сваё размеркаванне па даўжыні і частату попыту з планіроўкай, якая ідзе за панэлямі ад майстэрні да пагрузкі.
Набытыя панэлі. Нізкачашчынная праца або заказы, якія не апраўдваюць спецыяльныя рэсурсы для фарміравання і апрацоўкі.
Праверце профіль пастаўшчыка і аб'ём матэрыялу, час выканання, ліміты дастаўкі і рызыку пашкоджання пры апрацоўцы.
Атрымайце цану на пастаўленую панэль для той жа секцыі, рулона, колькасці і даты пастаўкі.
Арэнда або фарміраванне пляцоўкі Вытворчасць пляцоўкі можа паменшыць абмежаванні на транспарціроўку доўгіх панэляў, калі абсталяванне і месца падыходзяць.
Ацаніце даступнасць машыны, доступ да пляцоўкі, камунальныя паслугі, экіпаж, памяшканне для прыёму і ўмовы надвор'я.
Засноўвайце параўнанне на ідэнтыфікаванай канфігурацыі машыны і рэальных умовах працы сайта.
Баланс попыту з адпраўкай
Заводская фальцевая фарміроўка падыходзіць для выканання работ з паўторным профілем, калі рэсурсы рулонаў, праца, планаванне і адпраўка падтрымліваюць заказ. Доўгія панэлі па-ранейшаму патрабуюць адпаведнага месца, абароны і транспарціроўкі.
Набытыя панэлі і абсталяванне, прыстасаванае для фарміравання пляцоўкі, могуць дапоўніць унутраную вытворчасць. Параўнайце выдаткі і матэрыяльна-тэхнічнае забеспячэнне для фактычнай сумесі заказаў; няма універсальнага аб'ёму або парога акупнасці.
Канфігурацыя BMS для стварэння сайта
BMS можа канфігураваць лініі стаячага шва ў 20-футавых або 40-футавых кантэйнерах у якасці мабільных фабрык для фармавання рулонаў. Для вельмі доўгіх участкаў даху або складанай геаметрыі вытворчасць побач з месцам мантажу можа скараціць транспарціроўку гатовых панэляў і шматразовую апрацоўку.
Параўнайце кампаноўку кантэйнера, доступ, энергазабеспячэнне, экіпаж і прыёмны маршрут з заводскім варыянтам. Ўзгадняць вытворчасць з устаноўкай; машына ў майстэрні, намаляваная на гэтай старонцы, уяўляе сабой асобную канфігурацыю.
Даследуйце вытворчасць дахавых панэляў на базе кантэйнераў BMSКанфігурацыі на аснове кантэйнераў
Пераўтварыце свой спіс разрэзаў у план вытворчасці
Вызначце станок для панэляў са стаячым швом у спісе раскрою: рэвізія панэляў і матэрыялаў, гатовая даўжыня, колькасць і любыя элементы размяшчэння. Роўныя агульныя метры могуць азначаць зусім розныя працы па рэзцы і апрацоўцы.
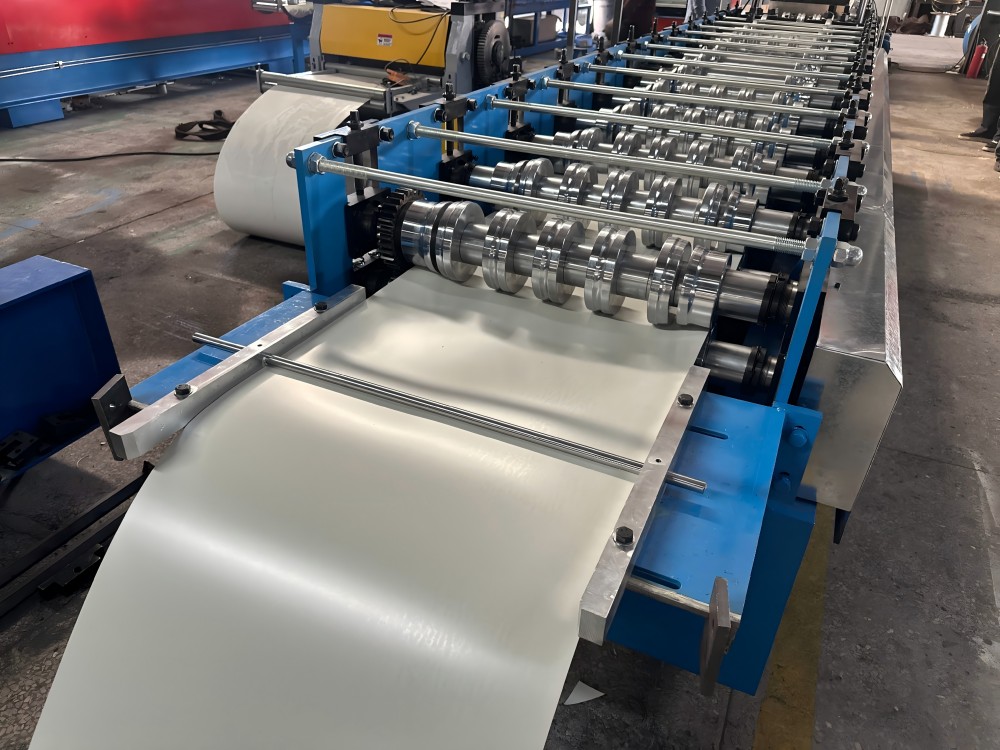
01
Кармленне
Навядзіце паказаную палоску ў лінію. Суадносіце шырыню падачы, накіроўвалыя ўваходу і аплату шпулькі з матэрыялам і чарцяжом панэлі.
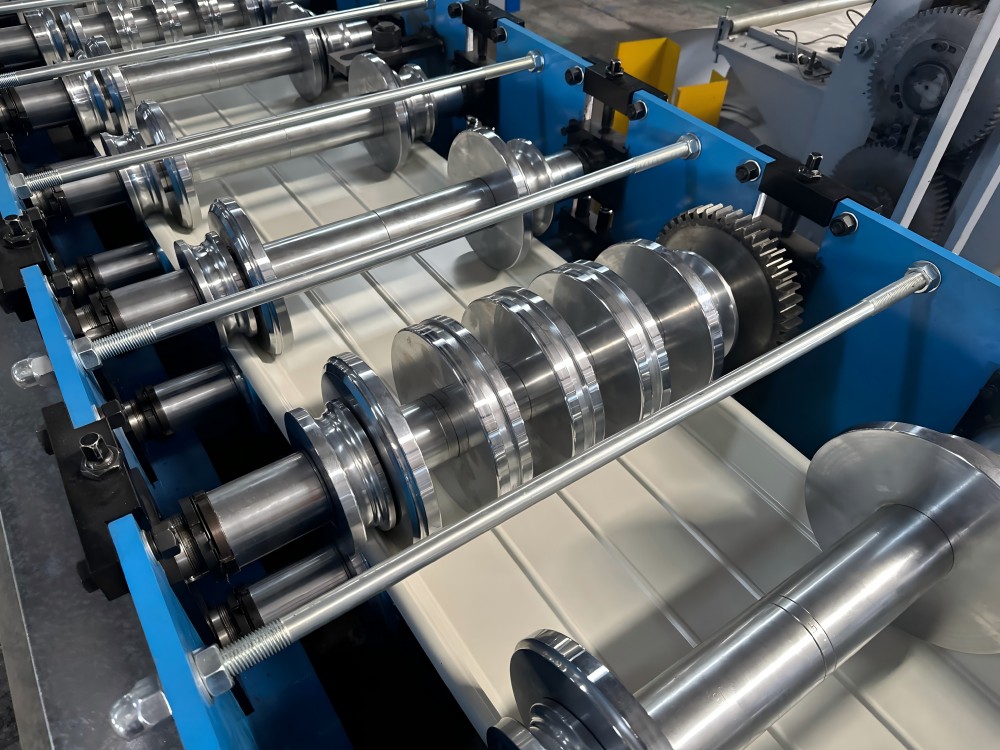
02
Патрабаванні да функцый
Калі для замовы патрэбныя адтуліны або выемкі, укажыце іх форму, інтэрвал і канчатковую або асаблівасць. Выбраныя інструменты, месца працы і элементы кіравання павінны адпавядаць гэтым патрабаванням.
03
Фармоўка і рэзка профілю
Рулоны ствараюць раздзел; гідраўлічныя профільныя нажніцы (пасля рэзкі) рэжуць яго па даўжыні. Яго геаметрыя ляза адпавядае сфарміраванаму профілю, каб падтрымліваць стаячыя краю падчас рэзкі, дапамагаючы прадухіліць іх згортванне. Праверце надрэз на абранай шпулі і вызначце, якія аперацыі спыняюць леску.
Паглядзіце, як працуе лінія BMS YX65-430
Выконвайце паласу праз накіроўвалыя падачы, фарміруючы ролікі і зону рэзкі на выхадзе. Гэтая канфігурацыя YX65-430 паказвае, як панэль прымае форму ўздоўж лініі.
Паказаная машына фармуе профіль YX65-430. Параўнайце яго структуру працэсу з геаметрыяй і аперацыямі, неабходнымі для вашай панэлі.
Захоўвайце магчымасць адсочвання кожнага радка замовы
Рэвізія чарцяжа · спасылка на рулон · гатовая даўжыня · колькасць · чарцёж характарыстыкі і даныя · знак партыі або ўпакоўкі.
Раздзяліце розныя даўжыні або элементы на ўласныя лініі. Многія кароткія творы дадаюць падзеі выразання і апрацоўкі; доўгія панэлі могуць зрабіць прыём, агляд або ўпакоўку абмежавальнай аперацыяй.
Сплануйце працу, потым праверце панэль
Кожная змена ўплывае на інструменты, расклад або апрацоўку. Усталюйце адпаведнае патрабаванне праверкі перад вытворчасцю.
Рэвізія профілю і матэрыялу
Супастаўце рулоны, накіроўвалыя і разак з рэвізіяй чарцяжа і ўмовамі шпулькі.
Праверце ідэнтычнасць атрыманага ўчастка, важныя памеры і аздабленне паверхні.
Даўжыня, колькасць і паслядоўнасць партыі
Усталюйце частату рэзкі і паслядоўнасць партыі з указаннем прыёму і маркіроўкай упакоўкі для кожнай лініі замовы.
Узгадніце прынятыя даўжыню і колькасць панэляў з тым самым спісам раскрою.
Адтуліны/выемкі і апорныя пазіцыі
Укажыце асаблівасць інструмента, парадак дзеянняў, элементы кіравання і становішча адносна абрэзаных канцоў.
Вымерайце форму і месцазнаходжанне адтуліны або выемкі з той жа вызначанай базы.
Скрыўленне або змяненне шырыні
Вызначце канчатковую ўздоўжную форму і любыя варыяцыі шырыні, каб ацэнка працэсу ўключала прыдатныя інтэрфейсы падачы і выхаду.
Ацаніце атрыманую геаметрыю і падганянне злучэння на рэпрэзентатыўнай выбарцы.
Пабудуйце працэс для выгнутых і канічных панэляў
Кампанія BMS пастаўляе аўтаматычнае абсталяванне для выгібу з змяненнем памеру з магчымасцю звужэння і аўтаматычнае абсталяванне для рэзкі канічных лістоў. Выгіб змяняе падоўжную форму; звужэнне змяняе развітую шырыню. Параметр даўжыні разрэзу не можа стварыць геаметрыю.
YX65-230/600 машына для выгібу
230–600 мм рэгуляваны дыяпазон апрацоўкі; 0,8–1,2 мм алюміній; 18 м/мін; 2,2 кВт.
Аўтаматычная рэзка канічных лістоў
да 1300 мм ; Шырыня апрацоўкі Al-Mg-Mn 0,76–1,2 мм або каляровая сталь 0,3–0,7 мм; 18 м/мін.
Супастаўце аперацыі скрыўлення і звужэння
У машыне для выгібу YX65-230/600 выкарыстоўваюцца тэрмаапрацаваныя ролікі Cr15 з цвёрдым храмаваным пакрыццём. Канічна-ліставы станок мае заяўленае змяненне шырыні да 150 мм на 1 м.
Вызначце канчатковую крывізну або звужэнне, чарцёж разгортвання паласы, патрабаванні да швоў і праверкі злучаных узораў. Каардынаваць разразанне, фарміраванне, выгіб і прыём інтэрфейсаў вакол гэтай геаметрыі; абраны пакет абсталявання вызначае паслядоўнасць працэсу.
Падбярыце шпульку да профілю вашай панэлі
Канфігурацыі BMS YX65 складаюцца з каляровай сталі і алюмінія Al-Mg-Mn. Абярыце разам матэрыял, таўшчыню, ступень цякучасці і секцыю, затым ацаніце рэпрэзентатыўныя ўзоры рулонаў у адпаведнасці з неабходнай геаметрыяй і аздабленнем.

Як уласцівасці шпулькі ўплываюць на леску
- Клас, таўшчыня і трываласць
- Клас і трываласць уплываюць на фарміраванне і адкат. Параўнайце даныя аб цякучасці і трываласці на расцяжэнне асобна з мэтавым раздзелам, таўшчынёй і пробнай шпулькай.
- Пакрыццё, паверхня і шырыня падачы
- Укажыце металічнае або лакафарбавае пакрыццё, крытэрыі аздаблення і шырыню плоскай падачы. Яны ўплываюць на накіроўвалыя, кантакт інструментаў, абрэзы і кантроль узораў.
- Загрузка шпулькі і выплата
- Памер дапаможнага абсталявання і яго інтэрфейсаў вакол:
- Маса шпулькі і ўнутраны/вонкавы дыяметры
- Спосаб загрузкі і патрабаванні да выплаты
Калі шпульку трэба разрэзаць
Для рулона шырыні, чым неабходная паласа падачы, заплануйце асобную пастаўку або працэс падрыхтоўкі рэзкі. Перад фармаваннем супастаўце шырыню шчыліны з чарцяжом панэлі.
Калі змяняецца матэрыял
Алюміній Al-Mg-Mn з'яўляецца часткай матэрыялу YX65, паказанага ніжэй. Іншы сплаў або загартоўка, медзь, больш трывалая сталь або таўшчыня, якая не адпавядае абранай канфігурацыі, патрабуе праверкі матэрыялу і інструмента. Падобная таўшчыня сама па сабе не вызначае прыдатнасці.
| Параметр | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Дастасавальны матэрыял | Колер сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn | Колер сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn | Колер сталі (GI/PPGI/PPGL); Алюміній Al-Mg-Mn |
| Колер-таўшчыня сталі Таўшчыня | 0,4–0,80 мм | 0,4–0,80 мм | 0,4–0,80 мм |
| Al-Mg-Mn Мяжа | 0,8–1,2 мм | 0,8–1,2 мм | 0,8–1,2 мм |
| цякучасці / клас | Сталь: G300 або G550; алюміній: абраны сплаў і загартоўка | Сталь: G300 або G550; алюміній: абраны сплаў і загартоўка | Сталь: G300 або G550; алюміній: абраны сплаў і загартоўка |
| Шырыня пакрыцця Шырыня | 430 мм | 300 / 400 / 500 / 600 мм | 418 мм |
| падачы | Распрацаваная шырыня паласы для абранага чарцяжа профілю | Распрацаваная шырыня паласы для абранага чарцяжа профілю | Распрацаваная шырыня паласы для абранага чарцяжа профілю |
| Станцыі | 14 або 17, па канфігурацыі | 14 або 17, па канфігурацыі | 14 або 17, па канфігурацыі |
| фармавання Хуткасць фармавання | 20–25 м/мін | 20–25 м/мін | 18–20 м/мін |
| Галоўны рухавік | 7,5 кВт, VFD | 7,5 кВт, VFD | 7,5 кВт, VFD |
| Рэжучы | Гідраўлічныя профільныя нажніцы; Cr12MoV, тэрмаапрацаваны | Гідраўлічныя профільныя нажніцы; Cr12MoV, тэрмаапрацаваны | Гідраўлічныя профільныя нажніцы; Cr12MoV, тэрмаапрацаваны |
| корпус Рама | H400 або H450, у залежнасці ад канфігурацыі | H400 або H450, у залежнасці ад канфігурацыі | H400 або H450, у залежнасці ад канфігурацыі |
| адпаведнага абсталявання | Выгнутая машына з магчымасцю звужэння; станок для рэзкі канічных лістоў; падыходная закатка даху | Выгнутая машына з магчымасцю звужэння; станок для рэзкі канічных лістоў; падыходная закатка даху | Выгнутая машына з магчымасцю звужэння; станок для рэзкі канічных лістоў; падыходная закатка даху |
Пракручвайце параўнанне па гарызанталі на меншых экранах. Шырыня вокладкі - гэта выбар профілю, а не шырыня паласы падачы або абяцанне, што адзін набор інструментаў робіць кожную секцыю. У якасці канфігурацыі выберыце планіроўку з 14 або 17 станцый, раму і адпаведнае абсталяванне. Намінальная магутнасць рухавіка 7,5 кВт не залежыць ад агульнага электрычнага попыту.
Вымярайце вынік заказаў, якія вы выконваеце
Выкарыстоўвайце прыняты аб'ём вытворчасці на працягу ўзгодненага часу партыі для ацэнкі вытворчасці. Канфігурацыі YX65-430 і YX65-300/400/500/600 маюць спецыфікацыю хуткасці фармавання 20-25 м/мін; YX65-418 складае 18–20 м/мін. Гэта апісвае перамяшчэнне фарміравання, не прымаюцца панэлі ў гадзіну.
Усталюйце старт і фініш
Вызначце чарцёж, шпульку, канфігурацыю, спіс адрэзаў і памер партыі. Узгадніце, ці пачынаецца адлік часу з рулона/наладкі або з першай вытворчай панэлі, і ці заканчваецца ён рэзкай, праверкай або перадачай упакаванай формы.
Выкарыстоўвайце адну і тую ж мяжу для кожнага параўнання. Запісвайце час фармавання асобна ад часу, які прайшоў у партыі.
Запіс спыняецца і перакрываецца праца
Спыняецца рэзка/штампоўка бярвення, змены шпулькі, налады, няспраўнасці і чаканне атрымання або ўпакоўкі. Запіс фактычнага часу пачатку і заканчэння падзеі; некаторыя праверкі і апрацоўка могуць перакрываць вытворчасць.
Захоўвайце адзін запіс часу, які прайшоў для партыі. Сумаванне задач, якія перакрываюцца, улічвае адны і тыя ж хвіліны двойчы.
Лічыць толькі прынятыя вынікі
Аддзяліце пробныя часткі і адхіленыя часткі ад прынятых панэляў. Для змешаных даўжынь сумарная прынятая колькасць × гатовая даўжыня для кожнага радка замовы.
Падзяліце прынятыя метры на мінулыя гадзіны або прыняты лік штук на тыя ж самыя мінулыя гадзіны для штук/гадзіну. Захоўвайце запісы аб адмове і спыненні з вынікам.
Параўнайце заказы з рознай даўжынёй пры аднолькавых тэрмінах: частыя кароткія разрэзы і прыём доўгіх панэляў могуць змяніць выхад пры той жа хуткасці фармавання. Вызначце прыёмачны прагон
Працягвайце перамяшчаць доўгія панэлі па вашай майстэрні
Сплануйце самую доўгую гатовую панэль на ўсім шляху ад майстэрні да дастаўкі. Плошча машыны - гэта толькі адна частка патрэбнага месца.

Падтрымлівайце панэль за фрэзай,
-
Праверце поўны маршрут
Нанесіце на карту выхад з лініі, зону падтрымкі і агляду, пункты перадачы, часовае захоўванне, упакоўку і пагрузку. Праверце дзверы і павароты.
-
Памер прыёмнай прылады
Падбірайце апоры, персанал і абсталяванне для апрацоўкі ў адпаведнасці з даўжынёй, масай, калянасцю і аздабленнем панэлі. Усталюйце максімальную даўжыню панэлі, якую можа атрымаць кампазіцыя.
-
План упакоўкі і адпраўкі
Вызначце абарону пакета, пагрузку і атрыманне ў месцы прызначэння. Уключыце ў камплект пастаўкі любы неабходны пагрузчык або аўтаматычны штабелер.
калі прастора мяняе маршрут
- Самая доўгая панэль не можа ачысціць выхад
- Змяніць прастору прыёму або арыентацыю або перагледзець вытворчы маршрут перад замовай макета.
- Праверка або ўпакоўка затрымліваюць лінію
- Падтрымка агляду, перадача рэсурсаў і паток партыі/упакоўкі разам з выпрабаваннем выхаду.
- Пакет не можа дабрацца да транспартнага сродку або пункта прызначэння.
- Паўторна праглядзіце дзверы, кропкі павароту, спосаб загрузкі, транспарт і ўмовы перадачы пункта прызначэння.
Калі транспарт абмяжоўвае даўжыню панэлі, якую вы можаце даставіць, параўнайце пастаўку з завода з абсталяваннем, прыдатным для фармавання на пляцоўцы. Глядзіце параўнанне вытворчасці і размяшчэння.
Праверце якасць гатовай панэлі
Прымайце панэлі ў адпаведнасці з вызначанымі памерамі, аздабленнем і крытэрамі злучэння з выкарыстаннем фактычнай шпулькі і рэпрэзентатыўнага замовы. Узгадніце ўмовы адбору пробаў і вымярэння перад пачаткам выпрабаванняў.
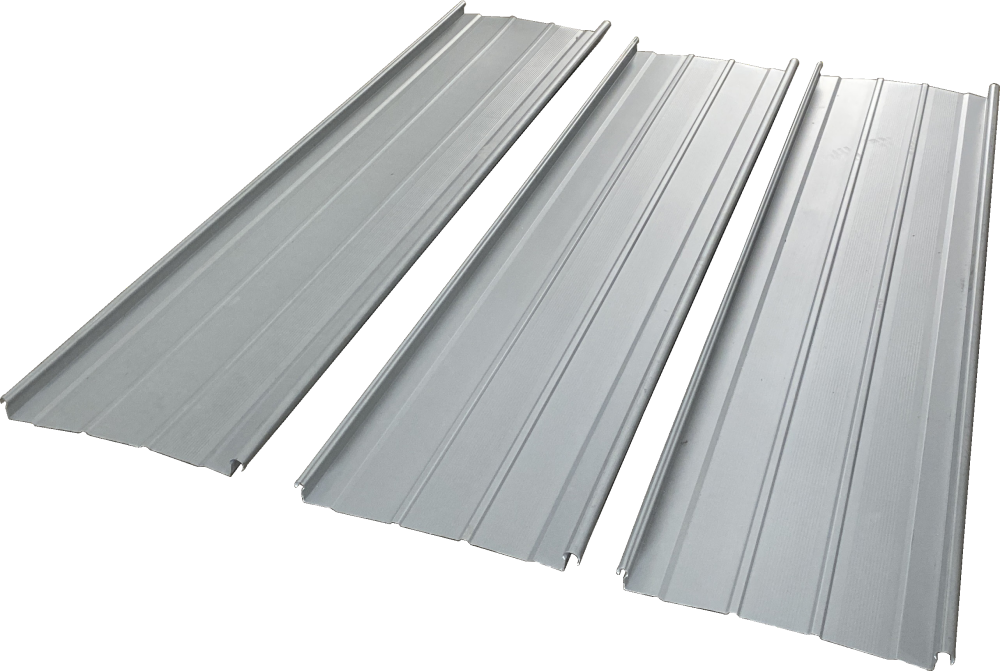
Захоўвайце ўзор з запісам аб яго вытворчасці
Прывяжыце кожны ўзор да яго версіі чарцяжа, спецыфікацыі шпулькі, канфігурацыі машыны і лініі замовы. Запішыце памеры і становішча элементаў у якасці вымярэнняў; выкарыстоўваць фатаграфіі для дакументавання бачнай знешнасці.
Вызначце праверкі панэлі
Геаметрыя раздзела
Вымерайце секцыю ў адпаведнасці з узгодненай версіяй чарцяжа і яе базамі, кропкамі вымярэнняў і допускамі. Укажыце інструменты і выбарку перад прагонам.
Захоўвайце ідэнтыфікаваны ўзор і памеры секцый. Уладальнік чарцяжа, пастаўшчык лініі і рэцэнзент кантролю якасці павінны ўзгадніць метад праверкі.
Даўжыня і размешчаныя асаблівасці
Праверце даўжыню панэлі і размяшчэнне адтулін або выемак з канца спіса выразаў і кропак адліку элементаў, выкарыстоўваючы настроеныя інструменты і ўзгоднены метад вымярэння.
Запішыце прынятыя даўжыню, колькасць і размяшчэнне функцый у радку замовы. Вытворчасць і КК патрабуюць аднолькавых даных.
Абрэзаны канец і паверхня
Агледзіце зрэзаныя канцы і паверхні на рэпрэзентатыўных адрэзках, зробленых з сапраўднай шпулькі. Параўнайце рулон і сфармаваную панэль з узгодненымі крытэрамі краю і аздаблення.
Захоўвайце гэтыя параўнанні і назіранні. Неабходную аздабленне вызначае пакупнік; план прыёмкі вызначае, хто яго разглядае.
Прамалінейнасць і апрацоўка
Ацаніце прамалінейнасць на ўзгодненай стадыі вытворчасці, указаўшы, як падтрымліваецца і назіраецца панэль. Захаваць прадстаўнічую панэль і гісторыю яе апрацоўкі.
Вытворчасць, апрацоўка і кантроль якасці павінны ідэнтыфікаваць стадыю, якая разглядаецца, каб эфекты фармавання і апрацоўкі можна было даследаваць асобна.
Падганянне злучэння
Збярыце ўзор з указанай суседняй панэллю, спалучанымі часткамі і спосабам закрыцця. Уладальнік сістэмы або інтэрфейсу вызначае крытэрыі адпаведнасці і закрыцця.
Вызначце і захавайце аб'яднаны ўзор з часткамі і выкарыстаным метадам. Яго вынік прымяняецца да гэтага інтэрфейсу.
Калі ўзор не супадае
- Абза або стык не падыходзяць
- Параўнайце аднолькавы чарцёж/рэвізію сістэмы, фактычныя памеры панэлі, інструменты, шпульку і вызначаныя спалучаныя дэталі.
- Даўжыня, адтуліны або абрэзаныя канцы адрозніваюцца.
- Параўнайце арыенціры замовы, наладжаныя элементы кіравання і аперацыі, інструменты, падтрымку і вымераныя ўзоры.
- Доўгая панэль выглядае па-іншаму.
- Параўнайце ўваходную катушку, сфармаваныя панэлі, прадстаўнічую даўжыню, прыём/перадачу і ўмовы назірання.
- Бачная хвалістасць / кансерваванне ў алеі
- Праверце фактары матэрыялу, канструкцыі, фармоўкі, апрацоўкі і ўстаноўкі на адпаведным этапе. Не прызначайце адну прычыну па фатаграфіі.
Скарыстайцеся інструкцыямі да машыны і адпаведнымі вытворчымі запісамі, каб вывучыць карэкціроўку.
Абмяркуйце аб'ём прыняццяШто вымярае BMS
Рэсурсы ўнутранай інспекцыі BMS ўключаюць праверку цвёрдасці валікаў, вымярэнне радыяльнага біення вала, інспекцыю ШМ і манометр 'тры ў адным' для праверкі гатовых секцый.
- Геаметрыя профілю: крытэрый праверкі шырыні профілю ±0,5 мм, прыменены да вызначанага ўчастка і кропак вымярэння.
- Вымярэнне, якое можна прасачыць: адкалібраваныя вымяральныя прыборы і справаздачы аб праверках даступныя па запыце.
- Прыняцце замовы: злучыце гэтыя вымярэнні з чарцяжом, фактычнай шпулькай і рэпрэзентатыўным выпрабаваннем. Крытэрый памеру не вызначае кожны памер або поўную характарыстыку даху.
Прадукцыйнасць панэляў, стыкаў і даху
Прыняцце вырабленых панэляў, падганянне злучэнняў і прадукцыйнасць дахавай сістэмы адказваюць на розныя пытанні. Перанясіце кожны запіс асобе, адказнай для наступнага рашэння.
Што было выраблена?
Захоўвайце чарцёж, фактычную шпульку, канфігурацыю, спіс адрэзаў, ідэнтычнасць узораў і памеры. Аглядальнік вытворчасці/КК пакупніка і пастаўшчык лініі выкарыстоўваюць іх для прыёмкі абсталявання.
Да чаго далучыўся?
Вызначце суседнія панэлі, заціскі і іншыя спалучаныя дэталі, інструменты для закрыцця і сістэмныя інструкцыі. Указаны ўладальнік сістэмы/інтэрфейсу вызначае патрабаванні да падганяння і ўстаноўкі.
Якая зборка ацэньваецца?
Патрабаванні да ветру, вады, ухілу і пралёту патрабуюць доказаў для пэўнай зборкі і праекта, якія прадстаўляюцца праз пастаўшчыка дахавай сістэмы або інжынера-праектніка. Параметры машын і сертыфікаты машын не могуць замяніць гэтыя доказы.
Для Злучаных Штатаў, Саудаўскай Аравіі, Расіі, Індыі ці Мексікі ўкажыце ў брыфе пункт прызначэння і патрабаванні да праектнай дакументацыі. Ацаніце выбраную канфігурацыю, сістэмныя доказы і ўмовы падтрымкі для гэтага прызначэння.
Параўнайце лініі дахавых панэляў BMS
Дахавыя машыны BMS абслугоўваюць розныя сямействы профіляў. Перад выбарам канфігурацыі параўнайце чарцёж разрэзу, стан змеявіка і неабходныя аперацыі.
Машына для прамысловых дахавых панэляў: трапецападобная або гафрыраваная
Гэты маршрут вытворчасці прызначаны для прамысловых прафіляваных лістоў, асобных канфігурацый YX65 са стаячым швом. На чарцяжы панэлі абярыце ўзор рэбры, нахлест і дэталь мацавання.
Эталонная канфігурацыя вечка 1000 мм выкарыстоўвае паласу падачы 1219 мм. Гэта розныя памеры: для фарміравання рэбраў і злучальных краёў выкарыстоўваецца частка шырыні плоскай паласы.
Даследуйце прамысловыя машыны BMS для дахавых панэляўКанфігурацыя вечка 1000 мм
- Матэрыял
- Ацынкаваная сталь або сталь з каляровым пакрыццём; 0,3–0,8 мм
- Трываласць матэрыялу
- 235–390 МПа; укажыце каэфіцыент цякучасці і трываласць на расцяжэнне шпулькі
- Шырыня корму / вокладкі
- 1219 мм / 1000 мм
- Хуткасць фармавання
- Прыкладна 15–18 м/мін
- Канверт машыны
- Прыкладна 9,5 × 1,8 × 1,6 м; каля 8 тон
Канверт машыны выключае поўную схему загрузкі рулонаў, прыёму і апрацоўкі. Выкарыстоўвайце аб'ём паставак абранага профілю для плана вытворчасці.
Канфігурацыі са стаячым швом і са схаванай фіксацыяй
З механічным швом: сямейства YX65-300/400/430/500/600, YX65-418 і YX25-220/430/550.
Схаваная фіксацыя / зашчапка: профілі ў стылі Klip-Lok і канфігурацыі зашчапкі, такія як лінія вечка 465 мм. Суаднясіце працэс уключэння кліпа і закрыцця з канкрэтным малюнкам.

Механічна зашыта
YX65-300/400/430/500/600 Лінія са стаячым швом
Сямейства YX65 ўключае профілі вечка 300, 400, 430, 500 і 600 мм. Выберыце раздзел, канфігурацыю шырыні і адпаведныя аперацыі для фактычнага замовы.
Паглядзець гэтую канфігурацыю
Схаванае выпраўленне
Лінія Klip-Lok-Style — Вокладка 700 мм
Сумяшчальная з Lysaght геаметрыя профілю ацэньваецца ў параўнанні з абраным разрэзам і чарцяжом кліпа. Шырыня пакрыцця 700 мм не залежыць ад патрабаванняў да паласы падачы.
Паглядзець гэтую канфігурацыю
Схаваная фіксацыя / зашчапка
Лінія схаванай фіксацыі (зашчапкі) — вокладка 465 мм
Канфігурацыя YX77-465 утварае 465-міліметровы профіль з зашчапкай. Падбярыце яго спалучаныя краю, інтэрфейс заціску і клас шпулькі да неабходнай зборкі.
Паглядзець гэтую канфігурацыю
Схаваная фіксацыя / зашчапка
Лінія дахавых панэляў Snap-Lock
Выкарыстоўвайце дакладную геаметрыю краю зашчапкі, дэталі заціску і спецыфікацыі шпулькі, каб усталяваць неабходную лінію і падганянне злучэння.
Паглядзець гэтую канфігурацыюПракруціце, каб параўнаць усе чатыры канфігурацыі.
Дах-панэль машыны макет і дэталі
Паглядзіце ілюстраваны станок, чарцёж разрэзу, размяшчэнне падачы і профільныя нарухі. Выкарыстоўвайце параўнанне мадэляў вышэй, каб вызначыць абраную канфігурацыю лініі.
Вызначце, што ўключае цытата
Для параўнальных прапаноў выкарыстоўвайце аднолькавы профіль, катушку, функцыі замовы, версію чарцяжа і пункт прызначэння. Адзначце кожны элемент як уключаны, дадатковы, пастаўлены пакупніком або выключаны, а таксама назавіце ўладальніка кожнага інтэрфейсу абсталявання.
- Інструменты для асноўных ліній і профіляў
- Вызначыць рэвізію чарцяжа, валкі, накіроўвалыя, элементы кіравання і зададзеныя функцыі штампоўкі/разразання профіляў.
- Апрацоўка рулонаў і гатовых панэляў
- Пералічыце размотку/пагрузку, любую асобную падрыхтоўку палос, прыём, перадачу, упакоўку і далейшыя аперацыі.
- Дакументы, запчасткі і паслугі
- Назва тэхнічных, электрычных і эксплуатацыйных файлаў; запісы прыёмкі; мова дакумента; зношваюцца дэталі; плата за ўвод у эксплуатацыю, навучанне і падтрымку.
Бюджэтная праца, матэрыяльныя страты, расходныя матэрыялы, інвентар, лагістыка і паслугі побач з лініяй. Для разлікаў прыбытку і акупнасці неабходны кошт праекта і фактычныя дадзеныя аб заказе.
Імёны старонніх профіляў выкарыстоўваюцца толькі для апісання сумяшчальнасці.
Вытворчасць і падтрымка BMS для вашай лініі
Для перадачы, гатовай да вытворчасці, патрэбны прыдатныя ўмовы на пляцоўцы, рэпрэзентатыўнае выпрабаванне і падрыхтаваныя аператары. Змесціце дакументы на машыну, абавязкі па падтрымцы і зборы ў той жа дагавор пастаўкі.
Manufacturing and Machining ў Кітай
BMS аб'ядноўвае вытворчасць машын для фармавання рулонаў з рэсурсамі апрацоўкі ў Кітаі. Машыны можна распрацоўваць па чарцяжах заказчыка, звязваючы секцыю панэлі з патрабаваннямі да абсталявання і вытворчасці.
Даследуйце вытворчасць BMS →ISO 9001, CE і UKCA
ISO 9001:2015 ахоплівае сістэму менеджменту якасці Fujian Brand Forming Machinery Co., Ltd., члена Xiamen BMS Group. Праверкі CE і UKCA, выдадзеныя SGS, тычацца ацэненых узораў машын для фармавання рулонаў. Суаднясіце ідэнтыфікацыю і прызначэнне замоўленай машыны з дакументамі аб адпаведнасці і інструкцыямі па эксплуатацыі.
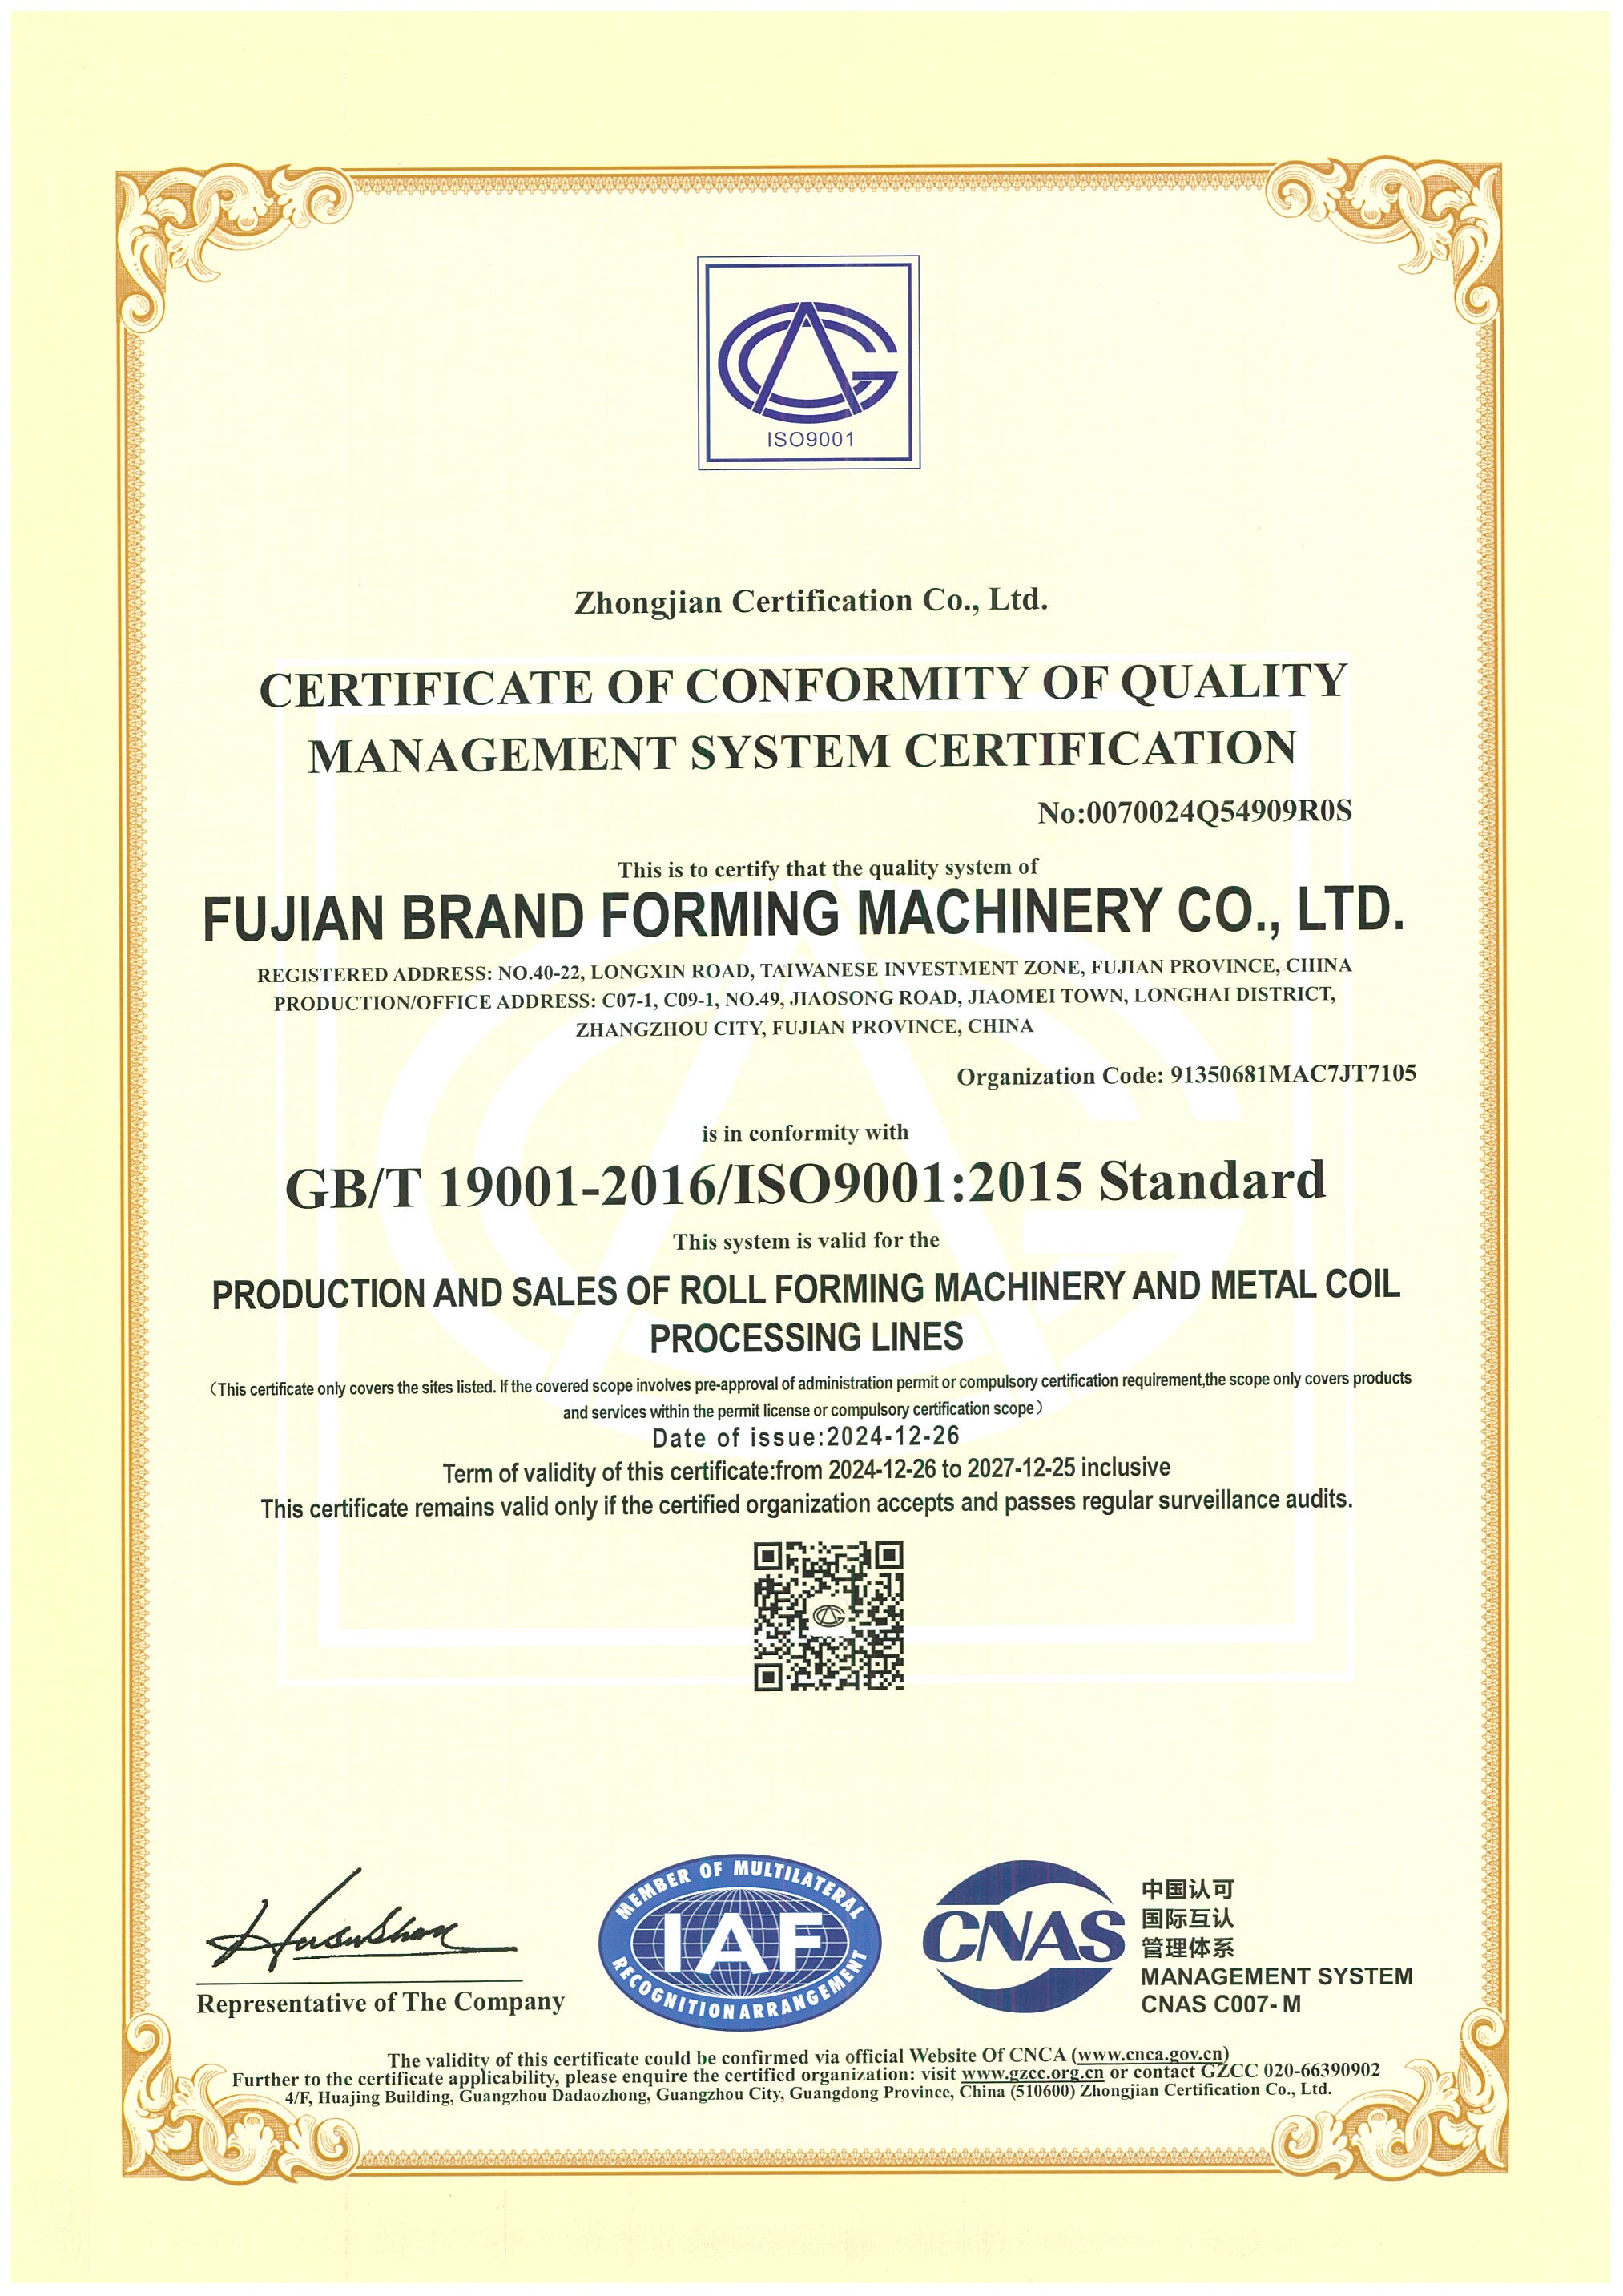 ISO 9001:2015 Кіраванне якасцю · Перыяд сертыфікацыі 2024–2027 гг., падлягаюць кантрольным аўдытам Адкрыты сертыфікат ↗
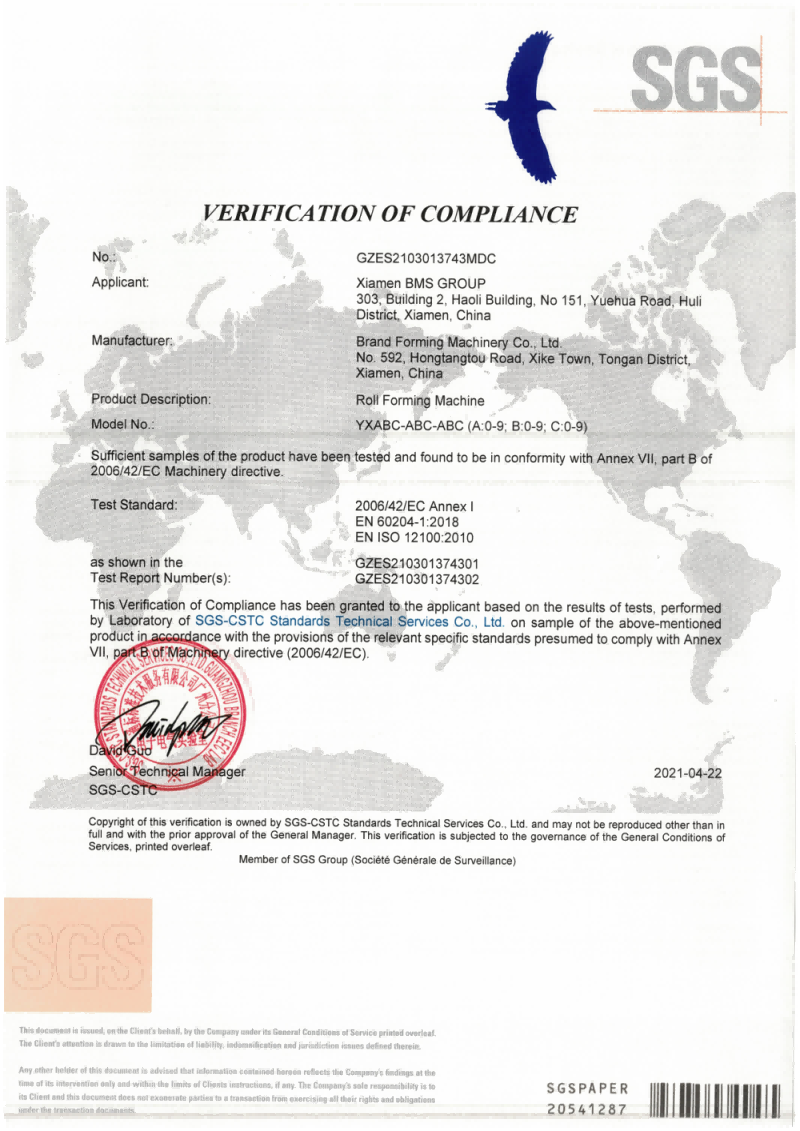 CE Machinery Verification SGS-CSTC · GZES2103013743MDC · 22 красавіка 2021 г. Адкрытая праверка ↗
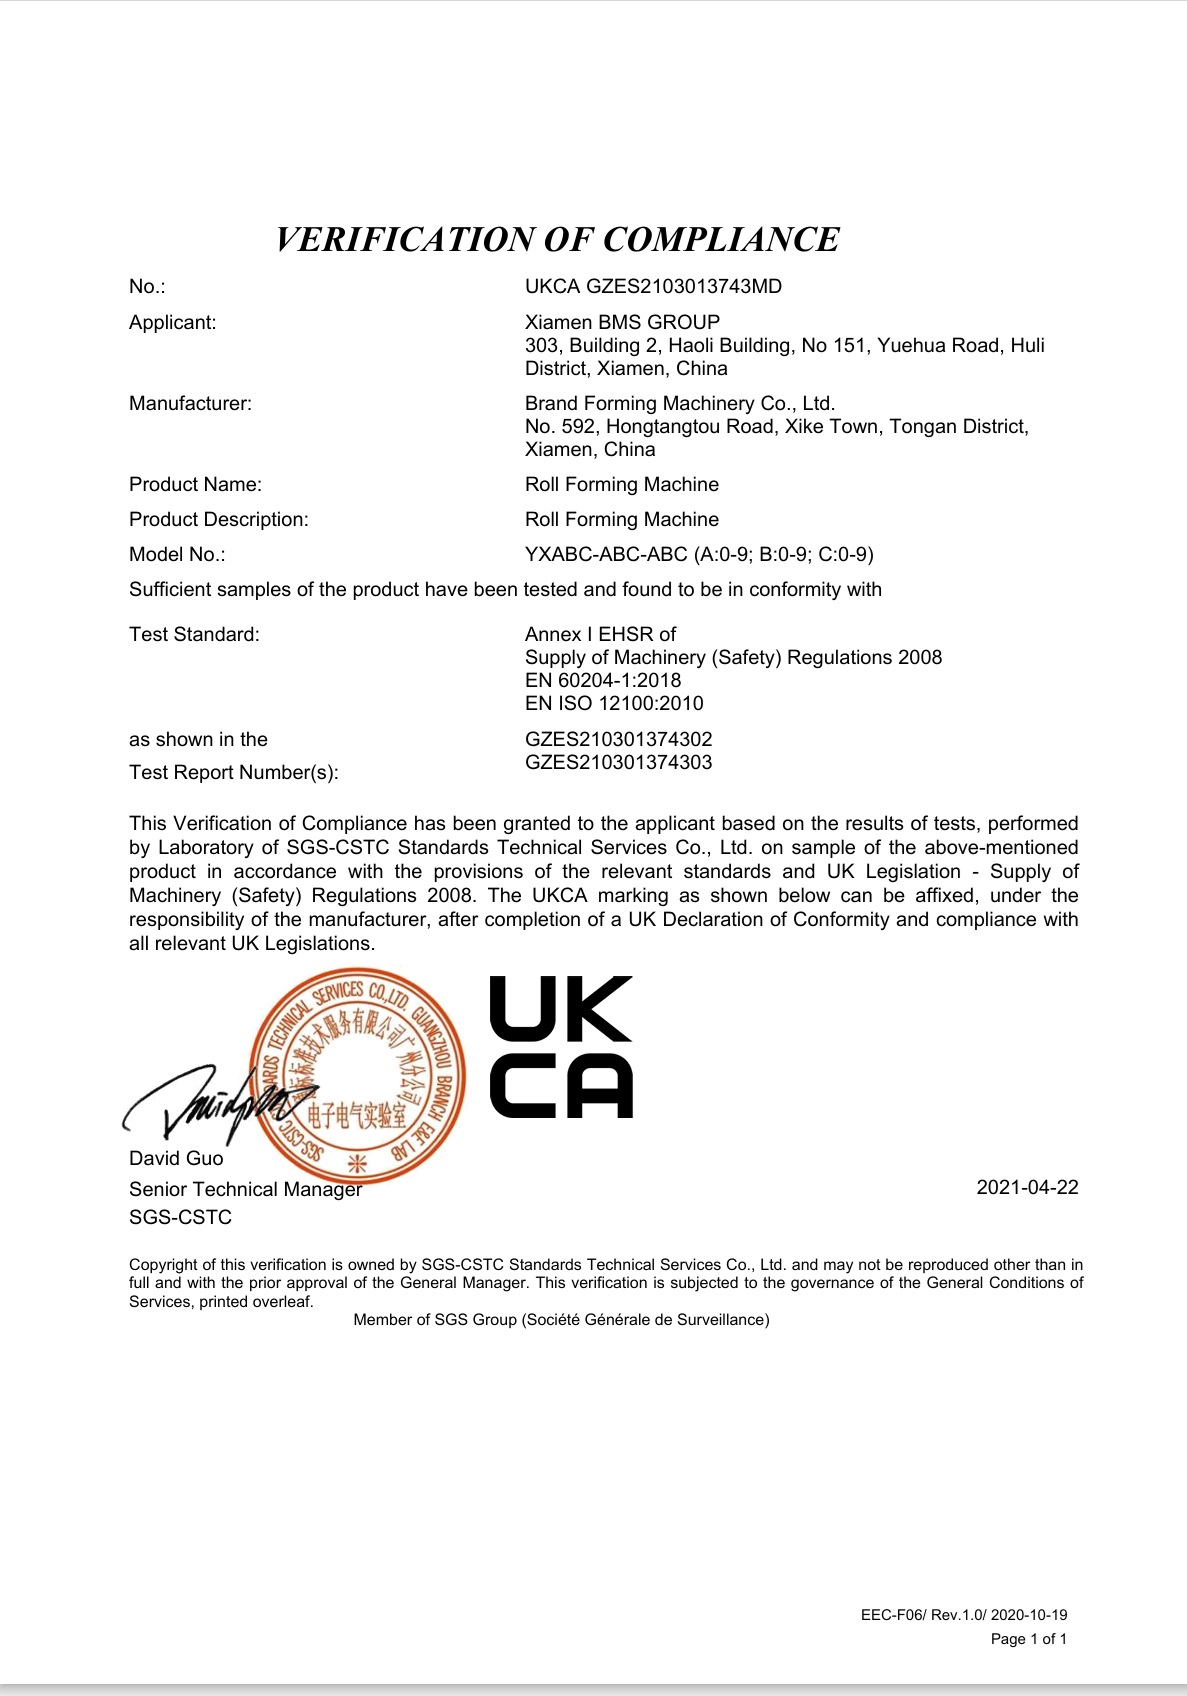 UKCA Machinery Verification SGS-CSTC · GZES2103013743MD · 22 красавіка 2021 г. Адкрытая праверка ↗
Двухгадовая гарантыя і падтрымка за мяжой
BMS дае двухгадовую гарантыю на запчасткі і працу, пачынаючы з паспяховай ўстаноўкі і ўводу ў эксплуатацыю на месцы пакупніка, пры ўмове правільнай эксплуатацыі і тэхнічнага абслугоўвання.
Шэсць замежных сэрвісных цэнтраў падтрымліваюць машыны BMS з рэгіянальным абслугоўваннем у Паўднёвай Азіі, на Блізкім Усходзе, у Паўднёвай Амерыцы, Паўночнай Амерыцы, Еўропе і Паўднёвай Карэі. Тэхнічная падтрымка працягваецца на працягу ўсяго тэрміну службы машыны.
Ўстаноўка за мяжой платная. Пакупнік забяспечвае візавую дапамогу, вяртанне авіябілетаў і пражыванне ў месцы. Уключыце адпаведную плату за абслугоўванне, выключэнні з гарантый і механізмы падтрымкі ў вашу прапанову.
Прачытайце ўмовы абслугоўвання BMS →
Гатоўнасць майстэрні
Сплануйце разгрузку і рабочую схему, выкарыстоўваючы поўныя памеры лініі, патрабаванні да электразабеспячэння і падключэння. Адна толькі магутнасць рухавіка не вызначае падключэнне электраэнергіі на месцы.
Назавіце каардынатара сайта і кваліфікаванага пастаўшчыка сувязі і размеркуйце іх працу да прыбыцця.
Выпрабаванне ўводу ў эксплуатацыю
Запусціце функцыянальныя праверкі і пускавыя ўзоры з абраным чарцяжом, фактычнай шпулькай і рэпрэзентатыўным спісам разрэзаў. Запішыце назіранні і ўмовы прыёмкі, неабходныя для выпуску ў вытворчасць.
Вызначце, хто прысутнічае, дапамогу пастаўшчыка, метад і аб'ём, плату і ўмовы перадачы.
Навучанне аператара
Вызначце задачы аператара і тэхнічнага абслугоўвання, мову навучання, спосаб дастаўкі і машынныя файлы. Вызначце трэнера і ўдзельнікаў у запісе навучання.
Трымайце навучанне эксплуатацыі і тэхнічнаму абслугоўванню машыны асобна ад мантажу дахавай сістэмы або інжынерных інструкцый.
Часткі і падтрымка
Вызначце дэталі, якія зношваюцца, запасныя часткі, якія пастаўляюцца, і кантактную службу падтрымкі ў пісьмовых умовах.
Захоўвайце ідэнтыфікацыю машыны, запісы аб тэхнічным абслугоўванні і выявы няспраўнасцей або відэа для тэхнічнай падтрымкі. Захоўвайце кантактную інфармацыю аб службе і любую платную працу ў файле перадачы.
Ваш файл перадачы вытворчасці
- Пацверджаная канфігурацыя і чарцяжы з запісам прыёмкі
- Файлы эксплуатацыі, электрычнасці і тэхнічнага абслугоўвання, а таксама ідэнтыфікацыя запасных частак і зносу
- Запіс аб навучанні і пісьмовыя ўмовы гарантыі і падтрымкі
Пытанні аб вашай вытворчай лініі
Адказы на канфігурацыйныя і камерцыйныя пытанні, якія могуць змяніць выбар абсталявання.
Змена даўжыні разрэзу не змяняе профіль. Іншая шырыня, рабро або шво маюць патрэбу ў праверцы інструментаў і канфігурацыі па ўласным чарцяжы.
Параўнайце змены даўжыні і профілюBMS прапануе фальцевыя лініі, канфігураваныя ў 20-футавых або 40-футавых кантэйнерах для вытворчасці на пляцоўцы. Выберыце гэту канфігурацыю асобна ад стацыянарнай майстэрні з адпаведным доступам, харчаваннем, экіпажам, абаронай ад непагадзі і атрыманнем доўгіх панэляў.
Параўнайце месцы вытворчасціПараўнанне YX65 ахоплівае каляровую сталь 0,4–0,80 мм і алюміній Al-Mg-Mn 0,8–1,2 мм. Супастаўце марку цякучасці сталі або алюмініевага сплаву і загарт, пакрыццё і шырыню падачы з абраным профілем і інструментам; адной такой таўшчыні недастаткова.
Праверце ўваходы шпулькіКампанія BMS пастаўляе аўтаматычнае абсталяванне для выгібу з змяненнем памеру з магчымасцю звужэння і аўтаматычнае абсталяванне для рэзкі канічных лістоў. Гэта выбраныя канфігурацыі працэсу: змяненне даўжыні разрэзу не можа выклікаць скрыўленне або звужэнне. Уключыце ў брыф канчатковую геаметрыю, дэталі шва і неабходныя інтэрфейсы для фармавання, рэзкі, скручвання і атрымання.
Агляд спецыяльнай геаметрыіНе. Дакументы аб адпаведнасці машын датычацца абсталявання. Прадукцыйнасць даху ад ветру і вады патрабуе доказаў для названай зборкі даху і праекта.
Глядзіце перадачу адказнасціПрынясіце той жа чарцёж панэлі, даныя шпулькі, спіс адрэзаў і пункт прызначэння для кожнай цытаты. Параўнайце абсталяванне, дапаможную апрацоўку, прыёмку, дакументы і абавязкі пасля продажу на той жа аснове.
Праверце аб'ём пастаўкі і перадачыСплануйце вытворчасць дахавых панэляў з BMS
Прынясіце свой чарцёж панэлі, тэхнічныя характарыстыкі шпулькі і рэпрэзентатыўны спіс разрэзаў для абмеркавання. Разам яны вызначаюць машыну для фармавання рулонаў панэляў даху, дапаможнае абсталяванне і патрабаванні да прыёмкі для параўнання.
Абмяркуйце свае патрабаванні да вытворчасціПадрыхтуйце свой вытворчы брыф
- Чарцяжы мэтавай панэлі і злучэнняў
- Марка рулона, таўшчыня, аснова трываласці, пакрыццё і шырыня
- Тыповы спіс адрэзаў, колькасці і размяшчэнне
- Самая доўгая група, майстэрня і ўмовы адпраўкі
- Краіна прызначэння і неабходныя праектныя дакументы