


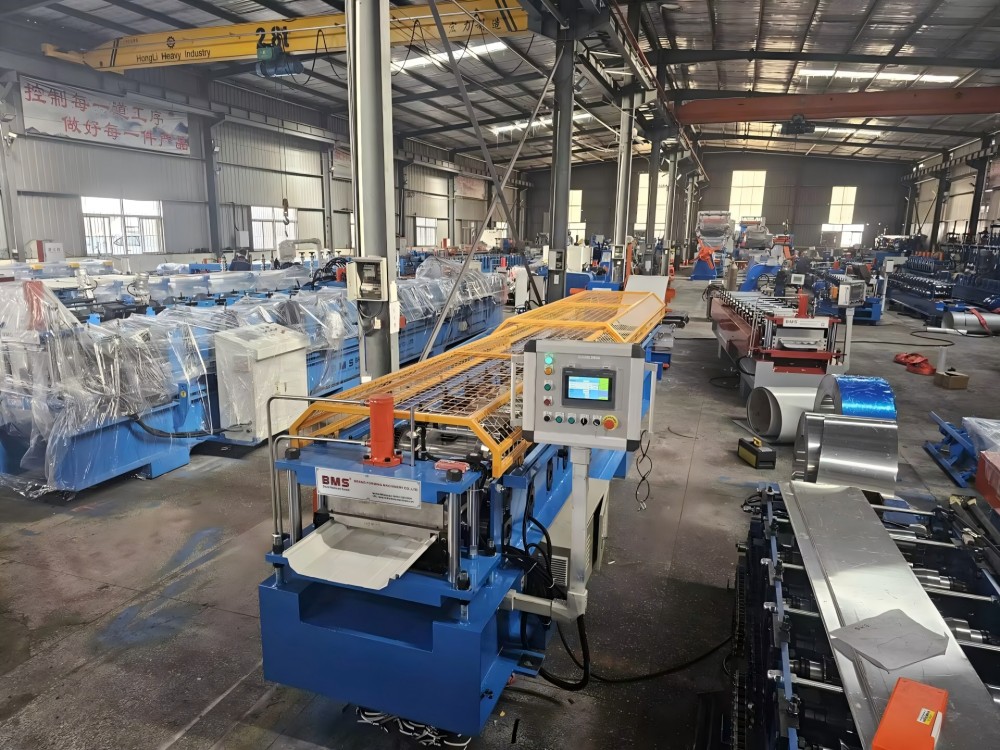
BMS · ZÁVODOVÁ VÝROBA STREŠNÝCH PANELOV
PRIEMYSELNÉ POKRÝVAČSKÉ A KOMERČNÉ STROJE NA TVORENIE RÝCHLOSTÍ
Výroba strešných panelov postavená na vašom profile, zvitku a zozname prírezov.
Naplánujte si pevnú dielenskú líniu okolo predávaného strešného panelu: jeho profil, skutočný zvitok a dĺžky objednávky. Porovnajte trasy so stojatou drážkou, skrytou fixáciou a priemyselným trapézovým panelom, potom zosúlaďte tvarovanie, strihanie profilov a prijímanie podľa vášho zoznamu prírezov.
Začnite s profilom strešného panelu
Objednávky priemyselných strešných panelov si môžu vyžadovať trapézové alebo vlnité plechy, mechanicky lemované panely alebo profily na skryté upevnenie. Začnite s výkresom panelu a spôsobom pripojenia; každá rodina potrebuje svoju vlastnú konfiguráciu tvarovania a rezania.
Stroj na valcovanie so stojatou drážkou musí zodpovedať rebrám panelu, protiľahlým okrajom a konečným rozmerom. Nižšie uvedené obrázky stroja a sekcií zobrazujú túto rodinu profilov.
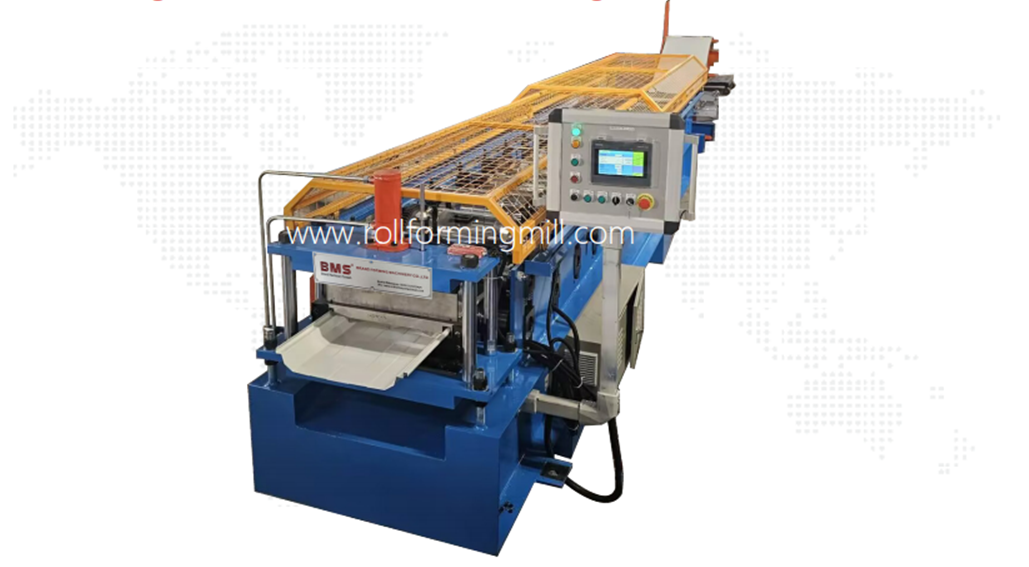
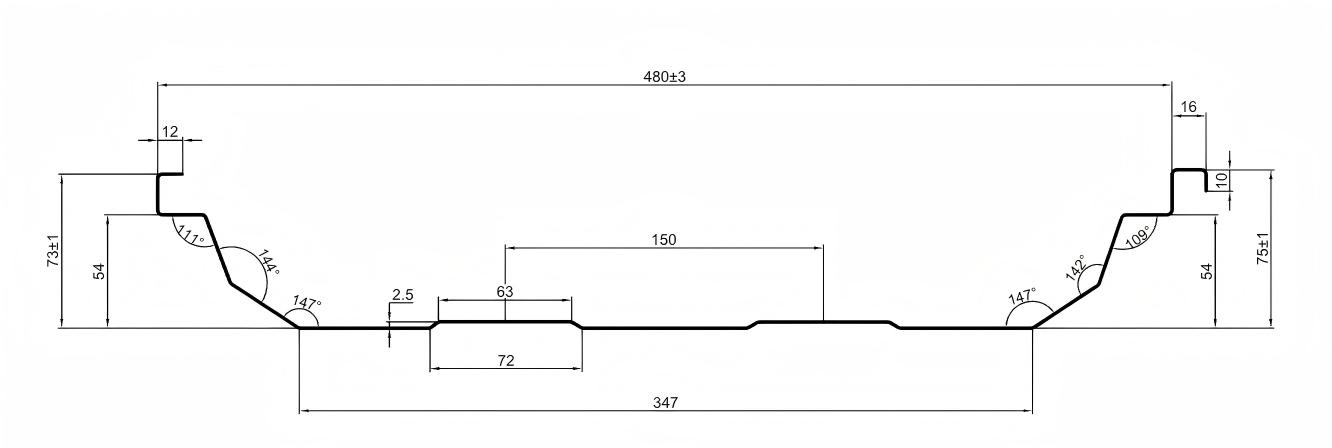
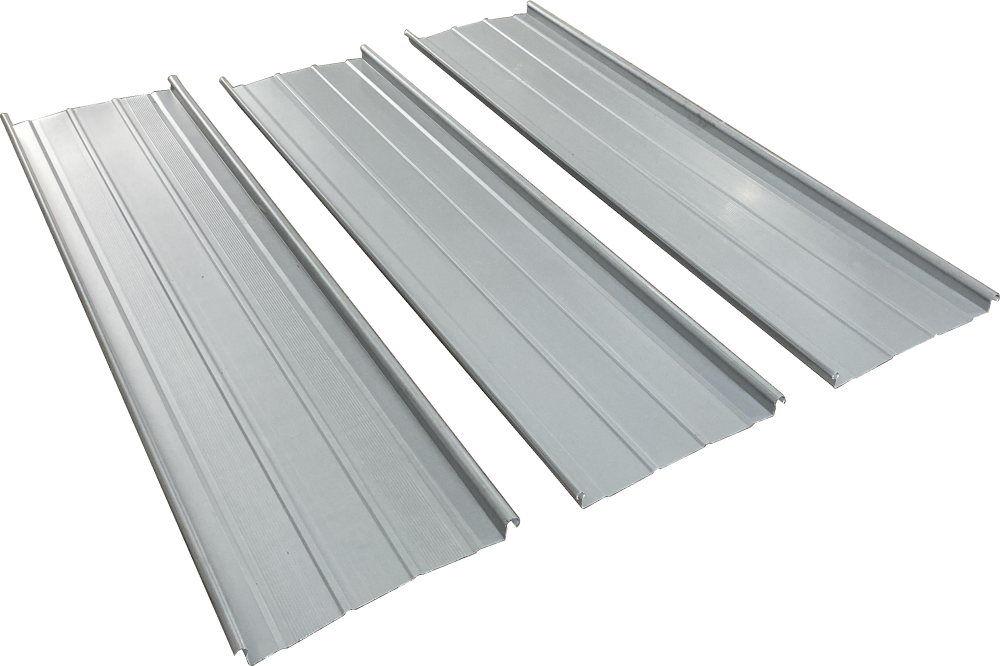
Tri šírky, tri miery
Pomocou jedného rozmerového výkresu nájdite rebrá, protiľahlé hrany a čelo panelu s toleranciami v požadovaných bodoch merania.
Šírka podávania
Plochý pás vstupujúci do stroja. Počítajte s materiálom naberaným na rebrá a spojovacie hrany; šírka posuvu nie je pokrytím strechy.
Hotová celková šírka
Vonkajší okraj k vonkajšiemu okraju jedného tvarovaného panelu vrátane jeho spojovacej geometrie. Použite meracie body špecifikované na výkrese.
Šírka krytu
Opakovaná inštalovaná šírka medzi ekvivalentnými bodmi na susedných paneloch po vykonaní špecifikovaného spojenia.
Zmena dĺžky rezu zachová rovnaký úsek. Iná šírka rebra, okraja alebo panelu si vyžaduje vlastnú kontrolu nástrojov a zodpovedajúcej časti.
Zmena dĺžky alebo zmena sekcie?
- Zmeny dĺžky alebo množstva
- Uschovajte schválenú sekciu a materiál. Znovu skontrolujte frekvenciu rezu, kontrolu dĺžky, príjem a množstvo balenia.
- Zmeny šírky rebier, hrán alebo panelov
- Skontrolujte rolovacie nástroje, vodiace lišty, tvar frézy a protiľahlé časti. Nastavenie dĺžky rezu nemôže vytvoriť iný prierez.
- Zmena otvorov alebo zárezov
- Definujte tvar prvku a jeho polohu pozdĺž panelu. Tým sa menia požiadavky na prevádzku, nástroje a ovládanie.
- Zmeny materiálu alebo povlaku
- Prehodnoťte požiadavky na tvarovanie, rezanie a povrch so skutočnými údajmi o cievke a reprezentatívnou vzorkou.
Pri prvej kontrole uveďte hrúbku, triedu, výťažnosť a údaje o ťahu, náter a šírku posuvu. Zodpovedajúci profil s rôznymi stavmi cievky môže vyžadovať odlišné posúdenie tvarovania alebo rezania.
Profilové systémy, ktoré tvoríme
BMS dodáva nástroje pre hliníkové a oceľové profily Al-Mg-Mn v nasledujúcich štýloch. Priraďte sekciu, rozhranie klipu a spôsob zatvárania k výkresu projektu.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Odkaz na štýl identifikuje profil, ktorý sa má vyvinúť; Vybraná strešná zostava ešte potrebuje svoje vlastné spojenie a evidenciu výkonu.
Naplánujte pripojenie panela
Vytvarované hrany, susedný panel, spony a spôsob uzatvárania musia do seba zapadať. Samotný názov švu nie je kontrolou kompatibility.
Priraďte úplné pripojenie
Skontrolujte oba okraje panela pomocou špecifikovanej spony, upevňovacieho prvku a podpery. Udržujte výkresy a zodpovedajúce časti v rovnakej revízii; jeden voľný panel nezobrazuje úplný spoj.
Zistite, ako sa kĺb uzatvára
Zaskakovacie spoje a mechanicky uzavreté švy využívajú rôzne geometrie a inštalačné procesy. Ak sa vyžaduje mechanické zatváranie, prispôsobte nástroj a metódu tomuto systému a skontrolujte reprezentatívnu spojenú vzorku.
Udržujte tvarovanie a inštaláciu oddelené
Formovač valca vytvára panel; inštalačné zariadenie ho spája alebo uzatvára podľa pokynov pre strešný systém. Výkon vetra a vody sa hodnotí pre kompletnú strešnú zostavu.
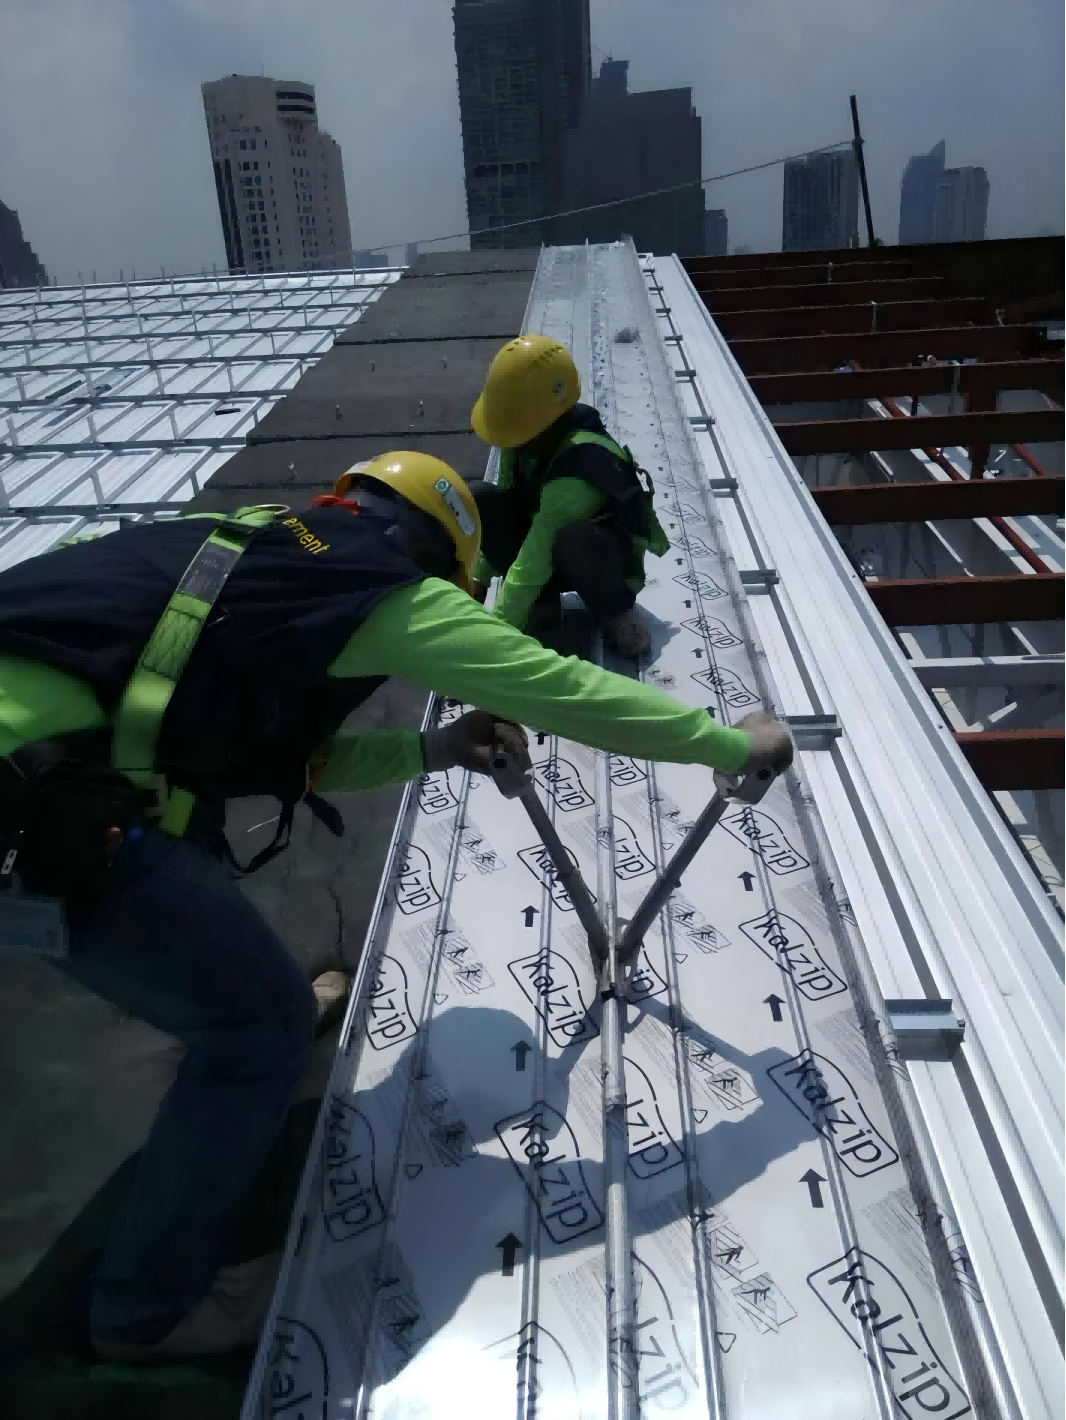
Na výber inštalačného zariadenia použite detail švu, materiál a špecifikovaný proces uzatvárania.
BMS sprievodca výberom strešného lemovača430 strešných sekáčov: dvojvalcový alebo trojvalcový
BMS dodáva dvojvalcové a trojvalcové 430 šijačiek. Oba využívajú jednofázové napájanie 220 V, motor s výkonom 2,2 kW, udávaný rozsah hrúbky zatvárania 0,6–1,6 mm a rýchlosť zatvárania 16–22 m/min.
Trojvalcový 430 Seamer
370 × 330 × 550 mm · 26 kg.
Dvojvalcový 430 Seamer
210 × 280 × 380 mm · 15 kg.
Prispôsobte valčeky a postup zatvárania nástroja špecifikovanému švu, zliatine, povlaku a hrúbke materiálu. Toto sú špecifikácie inštalačného nástroja, oddelené od rýchlosti tvarovania valca.
Vyberte si výrobnú cestu
Továrenské zásobovanie funguje, keď dielňa môže vytvoriť, prijať a odoslať skutočnú objednávku. Logistika s dlhými panelmi alebo zriedkavý dopyt môžu urobiť inú cestu praktickejšou.
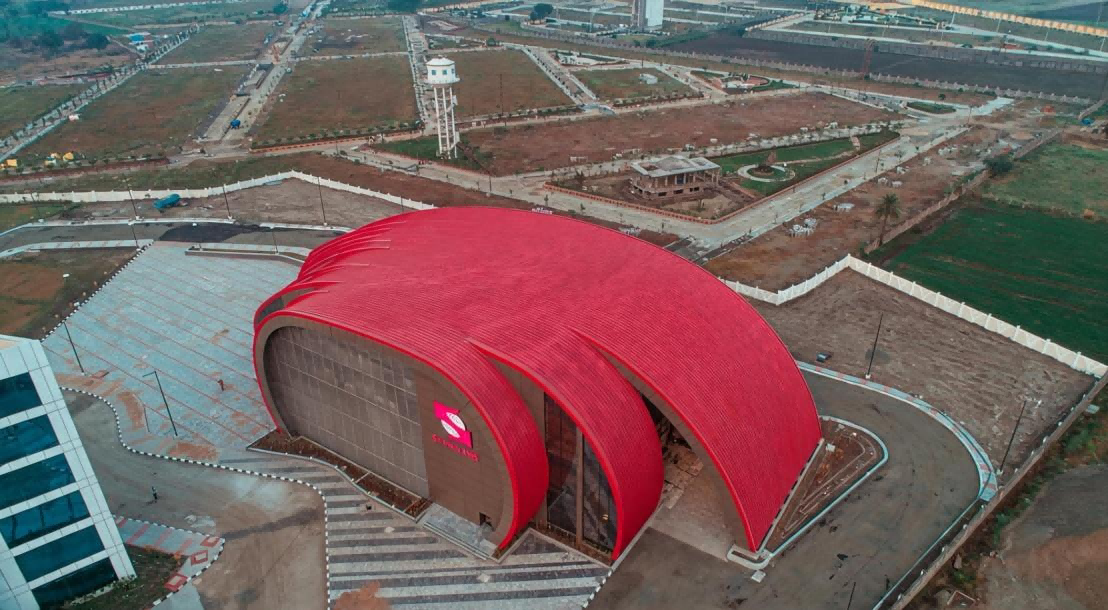
Porovnajte rovnakú zákazku
Vnútropodniková výroba Opakujúce sa cieľové sekcie, dielenské zdroje a kontrola plánovania výroby.
Inventár zvitkov, príjem, balenie a preprava musia podporovať objednané dĺžky.
Porovnajte svoje rozloženie dĺžky a frekvenciu dopytu s rozložením, ktoré sleduje panely od dielne až po nakladanie.
Zakúpené panely Nízkofrekvenčné práce alebo zákazky, ktoré neoprávňujú na špeciálne prostriedky na tvarovanie a manipuláciu.
Skontrolujte profil dodávateľa a rozsah materiálu, dodaciu lehotu, dodacie limity a riziko poškodenia pri manipulácii.
Získajte cenovú ponuku dodaného panelu pre rovnakú sekciu, zvitok, množstvá a dátumy dodania.
Prenájom alebo formovanie miesta Výroba na mieste môže znížiť prepravné obmedzenia dlhých panelov, ak sú vhodné zariadenia a umiestnenie.
Posúďte dostupnosť stroja, prístup na miesto, služby, posádku, prijímací priestor a poveternostné podmienky.
Založte porovnanie na identifikovanej konfigurácii stroja a skutočných pracovných podmienkach na mieste.
Zostatok dopytu s odoslaním
Továrenský stroj na valcovanie so stojatou drážkou vyhovuje opakovanej profilovej práci, keď zásoba zvitkov, práca, plánovacie a expedičné zdroje podporujú objednávku. Dlhé panely stále potrebujú vhodný priestor, ochranu a prepravu.
Zakúpené panely a zariadenia vhodné na tvarovanie na mieste môžu dopĺňať vnútropodnikovú výrobu. Porovnajte náklady a logistiku pre skutočný mix objednávok; neexistuje univerzálna hranica objemu alebo návratnosti.
Konfigurácia BMS pre výrobu na mieste
BMS môže konfigurovať linky so stojatou drážkou v 20 stôp alebo 40 stôp kontajnery ako mobilné továrne na valcovanie. Pri veľmi dlhých strechách alebo zložitej geometrii môže výroba v blízkosti miesta inštalácie znížiť prepravu hotového panela a opakovanú manipuláciu.
Porovnajte rozloženie kontajnera, prístup, napájanie, posádku a prijímaciu trasu s továrenským variantom. Koordinácia výroby s inštaláciou; dielenský stroj zobrazený na tejto strane je samostatnou konfiguráciou.
Preskúmajte výrobu strešných panelov na báze kontajnerov BMSKonfigurácie založené na kontajneroch
Premeňte svoj zoznam nárezov na výrobný plán
Špecifikujte stroj na výrobu panelov so stojatou drážkou podľa zoznamu prírezov: revízia panelu a materiálu, hotové dĺžky, množstvá a akékoľvek umiestnené prvky. Rovnaké celkové metre môžu znamenať veľmi rozdielne rezacie a manipulačné práce.
01
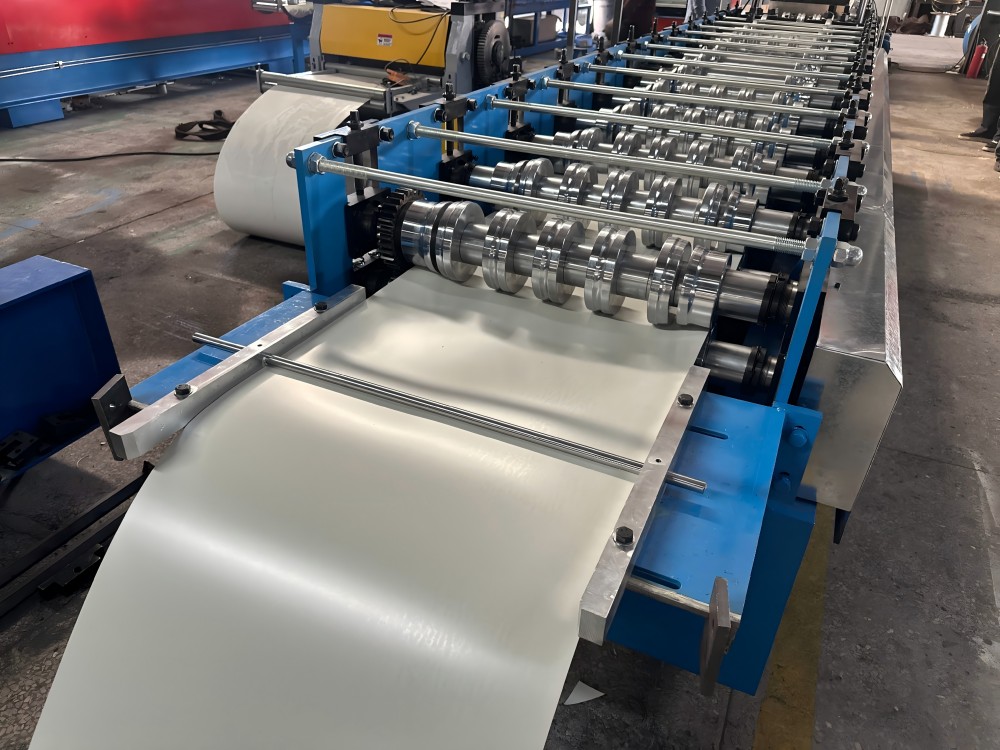
Kŕmenie
Zaveďte určený pásik do línie. Prispôsobte šírku podávania, vodiace lišty a odvíjanie zvitku výkresu materiálu a panelu.
02
Požiadavky na funkcie
Ak objednávka vyžaduje otvory alebo zárezy, špecifikujte ich tvar, rozstup a koncový alebo prvok. Vybrané nástroje, prevádzkové miesto a ovládacie prvky musia spĺňať tieto požiadavky.
03
Tvarovanie a strihanie profilu
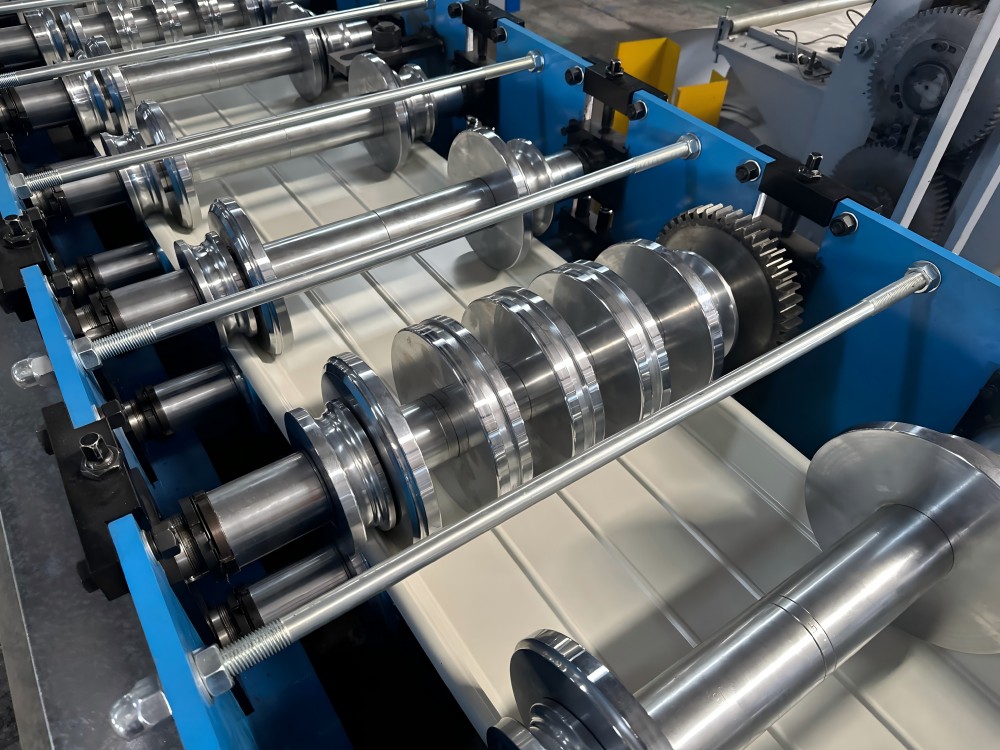
Rolky vytvárajú sekciu; hydraulické profilové nožnice (post-cut) ho odrežú na dĺžku. Jeho geometria čepele sleduje tvarovaný profil, aby podporovala stojace hrany počas rezania, čím pomáha predchádzať ich zrúteniu. Skontrolujte rez na vybranej cievke a zistite, ktoré operácie zastavujú linku.
Sledujte linku BMS YX65-430 v prevádzke
Nasledujte pás cez podávacie vodidlá, tvarovacie valce a výstupnú oblasť rezania. Táto konfigurácia YX65-430 ukazuje, ako panel nadobúda tvar pozdĺž línie.
Zobrazený stroj tvorí profil YX65-430. Porovnajte jeho procesné usporiadanie s geometriou a operáciami požadovanými pre váš panel.
Udržujte každý riadok objednávky sledovateľný
Revízia výkresu · referencia cievky · hotová dĺžka · množstvo · výkres funkcie a údaj · značka šarže alebo balenia.
Oddeľte rôzne dĺžky alebo prvky do vlastných línií. Mnoho krátkych kúskov pridáva strih a manipulačné udalosti; dlhé panely môžu robiť obmedzujúcu operáciu prijímania, kontroly alebo balenia.
Naplánujte prácu a potom skontrolujte panel
Každá zmena ovplyvňuje nástroje, plánovanie alebo manipuláciu. Pred výrobou nastavte požiadavku na kontrolu zhody.
Revízia profilu a materiálu
Prispôsobte kotúče, vodidlá a frézu podľa revízie výkresu a podmienok zvitku.
Overte identitu výsledného rezu, kritické rozmery a povrchovú úpravu.
Dĺžky, množstvá a poradie dávok
Nastavte frekvenciu rezania a poradie dávok s usporiadaním príjmu a značkami balenia pre každý riadok objednávky.
Zosúladiť akceptované dĺžky panelov a množstvá s rovnakým zoznamom kusov.
Otvory/zárezy a nulové body polohy
Zadajte nástroj prvku, poradie operácií, ovládacie prvky a polohu vzhľadom na konce rezu.
Zmerajte tvar a umiestnenie otvoru alebo zárezu z rovnakého zadaného nulového bodu.
Zakrivenie alebo zmena šírky
Definujte konečný pozdĺžny tvar a akúkoľvek variáciu šírky, aby hodnotenie procesu zahŕňalo vhodné vstupné a výstupné rozhrania.
Vyhodnoťte výslednú geometriu a prispôsobenie spojenia na reprezentatívnej vzorke.
Vytvorte proces pre zakrivené a zúžené panely
BMS dodáva zariadenie na automatické ohýbanie na zmenu veľkosti s možnosťou skosenia a automatické zariadenie na rezanie kužeľových plechov. Zakrivenie mení pozdĺžny tvar; zúženie mení rozvinutú šírku. Nastavenie dĺžky rezu nemôže vytvoriť žiadnu geometriu.
Zakrivovací stroj YX65-230/600
230–600 mm nastaviteľný rozsah spracovania; 0,8–1,2 mm hliník; 18 m/min; 2,2 kW.
Automatická rezačka Tapered-Sheet Slitter
až 1 300 mm ; Šírka spracovania Al-Mg-Mn 0,76–1,2 mm alebo farebná oceľ 0,3–0,7 mm; 18 m/min.
Spojte operácie zakrivenia a zúženia
Zakrivovač YX65-230/600 používa tepelne spracované valce Cr15 s tvrdochrómovým pokovovaním. Kónická rezačka plechu má udávanú zmenu šírky až 150 mm na 1 m.
Definujte hotové zakrivenie alebo zúženie, výkres vývoja pásu, požiadavky na švy a kontroly spojených vzoriek. koordinovať rezanie, tvarovanie, zakrivenie a prijímanie rozhraní okolo tejto geometrie; zvolený balík zariadení určuje postupnosť procesu.
Priraďte cievku k profilu vášho panela
Konfigurácie BMS YX65 tvoria farebnú oceľ a hliník Al-Mg-Mn. Spoločne vyberte materiál, hrúbku, stupeň klzu a prierez, potom posúďte reprezentatívne vzorky zvitkov vzhľadom na požadovanú geometriu a povrchovú úpravu.

Ako vlastnosti cievky ovplyvňujú vedenie
- Trieda, hrúbka a pevnosť
- Trieda a pevnosť ovplyvňujú tvarovanie a pruženie. Porovnajte údaje o výťažnosti a ťahu oddelene s cieľovou sekciou, hrúbkou a skúšobnou cievkou.
- Povlak, povrch a šírka podávania
- Zadajte kovový alebo náterový náter, kritériá povrchovej úpravy a šírku plochého podávania. Ovplyvňujú vodidlá, kontakt nástrojov, rezné hrany a kontrolu vzoriek.
- Zaťaženie cievky a výplata
- Dimenzujte pomocné zariadenie a jeho rozhrania okolo:
- Hmota cievky a vnútorný/vonkajší priemer
- Spôsob načítania a požiadavky na výplatu
Keď cievka potrebuje rezanie
Pre cievku širšiu ako je požadovaný podávací pás naplánujte samostatnú zásobu rezania alebo proces prípravy. Pred tvarovaním prispôsobte šírku štrbiny výkresu panelu.
Keď sa materiál zmení
Hliník Al-Mg-Mn je súčasťou materiálového rozsahu YX65 uvedeného nižšie. Iná zliatina alebo temperovanie, meď, oceľ s vyššou pevnosťou alebo hrúbka mimo zvolenej konfigurácie si vyžaduje kontrolu materiálu a nástrojov. Samotná podobná hrúbka nezaručuje vhodnosť.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Použiteľný materiál | Farebná oceľ (GI/PPGI/PPGL); Al-Mg-Mn hliník | Farebná oceľ (GI/PPGI/PPGL); Al-Mg-Mn hliník | Farebná oceľ (GI/PPGI/PPGL); Al-Mg-Mn hliník |
| Farba-hrúbka ocele Hrúbka | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn Medza | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| klzu/trieda | Oceľ: G300 alebo G550; hliník: vybraná zliatina a temperovanie | Oceľ: G300 alebo G550; hliník: vybraná zliatina a temperovanie | Oceľ: G300 alebo G550; hliník: vybraná zliatina a temperovanie |
| Šírka krytu | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Šírka posuvu | Vyvinutá šírka pásu pre vybraný výkres profilu | Vyvinutá šírka pásu pre vybraný výkres profilu | Vyvinutá šírka pásu pre vybraný výkres profilu |
| Formovacie stanice | 14 alebo 17, podľa konfigurácie | 14 alebo 17, podľa konfigurácie | 14 alebo 17, podľa konfigurácie |
| Rýchlosť tvárnenia | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Hlavný motor | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Rezanie | Hydraulické profilové nožnice; Cr12MoV, tepelne spracované | Hydraulické profilové nožnice; Cr12MoV, tepelne spracované | Hydraulické profilové nožnice; Cr12MoV, tepelne spracované |
| Rám korpusu | H400 alebo H450, podľa konfigurácie | H400 alebo H450, podľa konfigurácie | H400 alebo H450, podľa konfigurácie |
| Zodpovedajúce vybavenie | Ohýbací stroj s možnosťou skosenia; kužeľový rezač listov; vhodný strešný seamer | Ohýbací stroj s možnosťou skosenia; kužeľový rezač listov; vhodný strešný seamer | Ohýbací stroj s možnosťou skosenia; kužeľový rezač listov; vhodný strešný seamer |
Posúvajte porovnanie vodorovne na menších obrazovkách. Krycie šírky sú voľbou profilu, nie šírkou podávacích pások alebo prísľubom, že jedna sada nástrojov vyrobí každú sekciu. Ako konfiguráciu vyberte rozloženie so 14 alebo 17 stanicami, rám a prispôsobené vybavenie. Výkon motora 7,5 kW je oddelený od celkovej spotreby elektrickej energie.
Merajte výkon pri objednávkach, ktoré spustíte
Na posúdenie výroby použite akceptovaný výstup počas dohodnutého času šarže. Konfigurácie YX65-430 a YX65-300/400/500/600 majú špecifikáciu rýchlosti tvárnenia 20–25 m/min; YX65-418 je 18–20 m/min. Toto popisuje tvarovací pohyb, neakceptované panely za hodinu.
Nastavte Štart a Koniec
Identifikujte výkres, cievku, konfiguráciu, zoznam prírezov a veľkosť dávky. Dohodnite sa, či sa načasovanie začína prácou na zvitku/nastavovaní alebo prvým výrobným panelom a či končí rezaním, kontrolou alebo odovzdaním balenia.
Pre každé porovnanie použite rovnakú hranicu. Zaznamenajte čas formovania oddelene od uplynutého času dávky.
Záznamové zastávky a prekrývajúce sa práce
Rezanie / dierovanie kmeňa sa zastaví, výmena cievok, nastavenia, poruchy a čakanie na príjem alebo balenie. Zaznamenajte skutočné časy začiatku a konca udalosti; niektoré kontroly a manipulácia sa môžu prekrývať s výrobou.
Uchovávajte jeden záznam o uplynulom čase pre dávku. Sčítanie prekrývajúcich sa úloh by započítalo rovnaké minúty dvakrát.
Počítajte iba akceptovaný výstup
Oddeľte skúšobné kusy a odmietnuté kusy z akceptovaných panelov. V prípade zmiešaných dĺžok uveďte celkové prijaté množstvo × hotová dĺžka pre každý riadok objednávky.
Vydeľte prijaté merače uplynutými hodinami alebo akceptovaný počet kusov rovnakými uplynutými hodinami pre kusy/hodinu. Záznamy o odmietnutí a zastavení uchovávajte s výsledkom.
Porovnajte objednávky so zmiešanou dĺžkou pri rovnakej časovej hranici: časté krátke rezy a príjem dlhých panelov môžu zmeniť výstup pri rovnakej rýchlosti tvarovania. Definujte priebeh prijatia
Udržujte dlhé panely v pohybe vo vašej dielni
Naplánujte si najdlhší hotový panel cez celú trasu z dielne po dodanie. Pôdorys stroja je len jednou časťou tejto požiadavky na priestor.

Podoprite panel za frézou,
-
Skontrolujte celú trasu
Zmapujte výstup z linky, oblasť podpory a kontroly, prekládkové body, dočasné skladovanie, balenie a nakladanie. Skontrolujte dvere a zákruty.
-
Veľkosť prijímacieho usporiadania
Prispôsobte podpery, personál a manipulačné vybavenie dĺžke panelu, hmotnosti, tuhosti a povrchovej úprave. Nastavte maximálnu dĺžku panelu, ktorú môže usporiadanie prijať.
-
Naplánujte si balenie a expedíciu
Definujte ochranu zväzku, nakladanie a príjem v mieste určenia. Do rozsahu dodávky zahrňte akýkoľvek požadovaný vysokozdvižný vozík alebo automatický zakladač.
keď priestor zmení trasu
- Najdlhší panel nemôže vyčistiť výstup
- Zmeňte prijímací priestor alebo orientáciu alebo prehodnoťte výrobnú cestu pred objednaním rozloženia.
- Kontrola alebo balenie držia linku
- Kontrola podpory, prenosu zdrojov a toku dávky/balenia spolu s výstupnou skúškou.
- Balík sa nemôže dostať k vozidlu alebo cieľu.
- Znovu navštívte dvere, body obratu, spôsob nakladania, prepravu a podmienky odovzdania do cieľa.
Ak preprava obmedzuje dĺžku panelu, ktorú môžete dodať, porovnajte továrenskú dodávku so zariadením vhodným na tvarovanie na mieste. Pozrite si porovnanie výroby a lokality.
Skontrolujte kvalitu dokončeného panelu
Prijmite panely podľa definovaných rozmerov, povrchovej úpravy a kritérií pripojenia pomocou skutočnej cievky a reprezentatívnej objednávky. Pred skúškou dohodnite podmienky odberu vzoriek a merania.
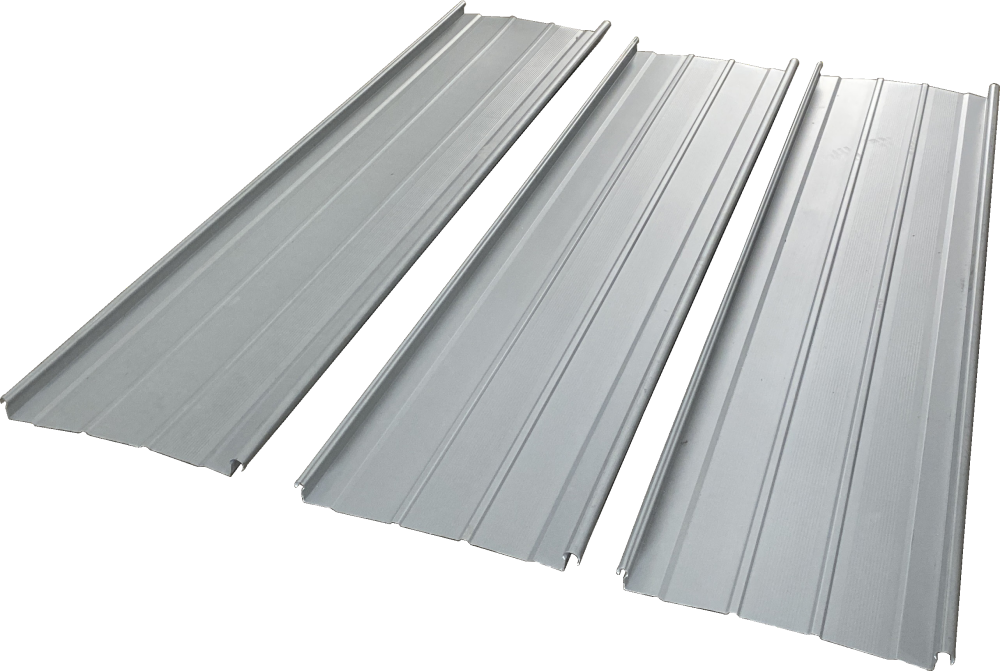
Uchovajte si vzorku s jej výrobným záznamom
Prepojte každú vzorku s revíziou výkresu, špecifikáciou cievky, konfiguráciou stroja a objednávkou. Zaznamenajte rozmery a polohy prvkov ako merania; použite fotografie na zdokumentovanie viditeľného vzhľadu.
Definujte kontrolu panelu
Geometria rezu
Zmerajte rez oproti dohodnutej revízii výkresu a jeho základom, meracím bodom a toleranciám. Pred behom špecifikujte nástroje a odber vzoriek.
Uschovajte si identifikovanú vzorku a meranie rezu. Vlastník výkresu, dodávateľ linky a kontrolór kontroly kvality by sa mali dohodnúť na metóde kontroly.
Dĺžka a umiestnené prvky
Pomocou nakonfigurovaných nástrojov a dohodnutej metódy merania skontrolujte dĺžku panelu a polohu otvorov alebo zárezov z konca tabuľky rezov a prvkov.
Zaznamenajte akceptované dĺžky, množstvá a pozície prvkov podľa objednávky. Výroba a kontrola kvality potrebujú rovnaké referenčné údaje.
Rezaný koniec a povrch
Skontrolujte odrezané konce a povrchy na reprezentatívnych dĺžkach vyrobených zo skutočnej cievky. Porovnajte zvitok a tvarovaný panel s dohodnutými kritériami pre okraje a povrchovú úpravu.
Zachovajte si tieto porovnania a pozorovania. Kupujúci definuje požadovanú povrchovú úpravu; akceptačný plán identifikuje, kto ho kontroluje.
Priamosť a manipulácia
Posúďte priamosť v dohodnutej výrobnej fáze a uveďte, ako je panel podopretý a pozorovaný. Uchovajte si reprezentatívny panel a jeho históriu manipulácie.
Výroba, manipulácia a kontrola kvality by mali identifikovať štádium, ktoré je predmetom preskúmania, aby sa účinky formovania a manipulácie mohli skúmať oddelene.
Pripojenie
Zostavte vzorku so špecifikovaným susedným panelom, spojovacími časťami a metódou uzatvárania. Vlastník systému alebo rozhrania definuje kritériá prispôsobenia a uzavretia.
Identifikujte a uchovajte spojenú vzorku s použitými časťami a metódou. Jeho výsledok platí pre toto rozhranie.
Keď sa vzorka nezhoduje
- Hrana alebo spoj nesedí
- Porovnajte rovnaký výkres/revíziu systému, skutočné rozmery panelu, nástroje, cievku a špecifikované protiľahlé časti.
- Dĺžka, otvory alebo konce rezu sa líšia
- .
- Dlhý panel vyzerá inak
- Porovnajte prichádzajúcu cievku, tvarované panely, reprezentatívnu dĺžku, príjem/prenos a podmienky pozorovania.
- Viditeľná vlnitosť/konzervovanie oleja
- Skontrolujte materiál, dizajn, tvarovanie, manipuláciu a montážne faktory v príslušnej fáze. Nepriraďujte jednu príčinu z fotografie.
Na preskúmanie úpravy použite pokyny pre stroj a zodpovedajúce výrobné záznamy.
Diskutujte o rozsahu prijatiaČo meria BMS
Medzi zdroje internej kontroly BMS patrí testovanie tvrdosti valcov, meranie radiálneho hádzania hriadeľa, kontrola CMM a meradlo tri v jednom na kontrolu hotových sekcií.
- Geometria profilu: ±0,5 mm kontrolné kritérium profilového rozchodu aplikované na špecifikovaný úsek a meracie body.
- Vysledovateľné meranie: na požiadanie sú k dispozícii kalibrované meracie prístroje a inšpekčné správy.
- Prijatie objednávky: pripojte tieto merania k výkresu, skutočnej cievke a reprezentatívnej skúške. Kritérium rozchodu nedefinuje každý rozmer alebo celkový výkon strechy.
Výkon panelov, spojov a striech
Akceptácia vyrobených panelov, pripojenie a výkon strešného systému odpovedajú na rôzne otázky. Každý záznam prineste strane zodpovednej za ďalšie rozhodnutie.
Čo bolo vyrobené?
Uschovajte si výkres, aktuálnu cievku, konfiguráciu, zoznam prírezov, identitu vzorky a merania. Kontrolór výroby/QC kupujúceho a dodávateľ linky ich používajú na akceptáciu zariadenia.
Čo bolo pripojené?
Identifikujte susediace panely, spony a iné spojovacie časti, uzatváracie nástroje a systémové pokyny. Špecifikovaný vlastník systému/rozhrania definuje požiadavky na montáž a inštaláciu.
Aké zhromaždenie sa hodnotí?
Požiadavky na vietor, vodu, sklon a rozpätie vyžadujú dôkazy pre špecifikovanú montáž a projekt, ktoré poskytne dodávateľ strešného systému alebo projektový inžinier. Parametre stroja a certifikáty stroja nemôžu nahradiť tento dôkaz.
V prípade USA, Saudskej Arábie, Ruska, Indie alebo Mexika uveďte destináciu a požiadavky na projektový dokument v briefe. Posúďte vybranú konfiguráciu, evidenciu systému a podmienky podpory pre daný cieľ.
Porovnajte rady strešných panelov BMS
Stroje na strešné panely BMS slúžia rôznym rodinám profilov. Pred výberom konfigurácie porovnajte výkres rezu, stav cievky a požadované operácie.
Stroj na priemyselné strešné panely: Trapézový alebo vlnitý
Táto výrobná cesta je určená pre priemyselné profilované plechy, oddelené od konfigurácií YX65 so stojatou drážkou. Vyberte vzor rebier, presah a detail upevnenia z výkresu panelu.
Referenčná konfigurácia krytu 1 000 mm používa podávací pásik 1 219 mm. Ide o rôzne rozmery: tvarovanie rebier a spojovacích hrán využíva časť šírky plochého pásu.
Preskúmajte priemyselné stroje na výrobu strešných panelov BMSKonfigurácia krytu 1 000 mm
- Materiál
- Pozinkovaná alebo farebne lakovaná oceľ; 0,3–0,8 mm
- Pevnosť materiálu
- 235–390 MPa; špecifikujte ťažnosť a základ ťahu zvitku
- Šírka posuvu / krytu
- 1 219 mm / 1 000 mm
- Rýchlosť tvarovania
- Približne 15–18 m/min
- Obálka stroja
- Približne 9,5 × 1,8 × 1,6 m; približne 8 ton
Obal stroja nezahŕňa kompletné usporiadanie vkladania zvitkov, prijímania a manipulácie. Pre plán výroby použite rozsah dodávky vybraného profilu.
Konfigurácie so stojatou drážkou a skrytou fixáciou
Mechanicky šité: rodiny YX65-300/400/430/500/600, YX65-418 a YX25-220/430/550.
Skryté upevnenie / zaklapnutie: Profily v štýle Klip-Lok a konfigurácie so zaklapávacím zámkom, ako napríklad línia krytu 465 mm. Priraďte ich zapojenie klipu a proces zatvárania ku konkrétnemu výkresu.

Mechanicky šité
YX65-300/400/430/500/600 linka so stojatou drážkou
Rad YX65 zahŕňa krycie profily 300, 400, 430, 500 a 600 mm. Vyberte sekciu, konfiguráciu šírky a zodpovedajúce operácie pre skutočnú objednávku.
Zobraziť túto konfiguráciu
Skrytá oprava
Linka Klip-Lok-Style — 700 mm kryt
Geometria profilu kompatibilná s Lysaght sa posúdi podľa vybraného rezu a výkresu klipu. Šírka krytu 700 mm je oddelená od požiadavky na prívodný pás.
Zobraziť túto konfiguráciu
Skrytá fixácia / západka
Linka so skrytou fixáciou (Snap-Lock) — 465 mm kryt
Konfigurácia YX77-465 tvorí 465 mm zaklapávací profil krytu. Priraďte jeho protiľahlé hrany, rozhranie klipu a triedu cievky k požadovanej zostave.
Zobraziť túto konfiguráciu
Skrytá fixácia / západka
Linka strešných panelov Snap-Lock
Použite presnú geometriu okraja, detail klipu a špecifikáciu cievky, aby ste vytvorili požadovanú líniu a spojenie.
Zobraziť túto konfiguráciuPrejdite na porovnanie všetkých štyroch konfigurácií.
Usporiadanie a detaily stroja so strešnými panelmi
Pozrite si zobrazený stroj, výkres rezu, usporiadanie podávania a profilové nožnice. Na definovanie zvolenej konfigurácie vedenia použite porovnanie modelov vyššie.
Definujte, čo cenová ponuka obsahuje
Pre porovnateľné ponuky použite rovnaký profil, cievku, funkcie objednávky, revíziu výkresu a cieľ. Označte každú položku ako zahrnutú, voliteľnú, dodanú kupujúcim alebo vylúčenú a uveďte vlastníka každého rozhrania zariadenia.
- Nástroje hlavnej línie a profilu
- Identifikujte revíziu výkresu, valce, vodidlá, ovládacie prvky a špecifikované funkcie dierovania/strihania profilu.
- Manipulácia so zvitkami a hotovými panelmi
- Uveďte odvíjanie/nakladanie, prípravu akéhokoľvek oddeleného pásu, príjem, prenos, balenie a ďalšie operácie.
- Dokumenty, náhradné diely a služby
- Názov technických, elektrických a prevádzkových súborov; akceptačné záznamy; jazyk dokumentu; diely podliehajúce opotrebovaniu; poplatky za uvedenie do prevádzky, školenie a podporu.
Rozpočet práce, materiálových strát, spotrebného materiálu, zásob, logistiky a služieb popri linke. Výpočty zisku a návratnosti vyžadujú náklady na projekt a údaje o skutočných objednávkach.
Názvy profilov tretích strán sa používajú iba na popis kompatibility.
Výroba a podpora BMS pre vašu linku
Odovzdanie pripravené na výrobu si vyžaduje vhodné podmienky na mieste, reprezentatívny pokus a vyškolenú obsluhu. Vložte dokumentáciu stroja, zodpovednosť za podporu a poplatky do rovnakej zmluvy o dodávke.
Výroba a obrábanie v Číne
BMS kombinuje výrobu na valcovacích strojoch so zdrojmi obrábania v Číne. Stroje môžu byť vyvinuté podľa zákazníckych výkresov, spájajúc panelovú sekciu s jej nástrojmi a výrobnými požiadavkami.
Preskúmajte výrobu BMS →ISO 9001, CE a UKCA
ISO 9001:2015 pokrýva systém riadenia kvality spoločnosti Fujian Brand Forming Machinery Co., Ltd., ktorá je členom Xiamen BMS Group. Overenia CE a UKCA vydané SGS sa týkajú posúdených vzoriek valcovacieho stroja. Priraďte identifikáciu a miesto určenia objednaného stroja k dokumentom o zhode a prevádzkovým pokynom.
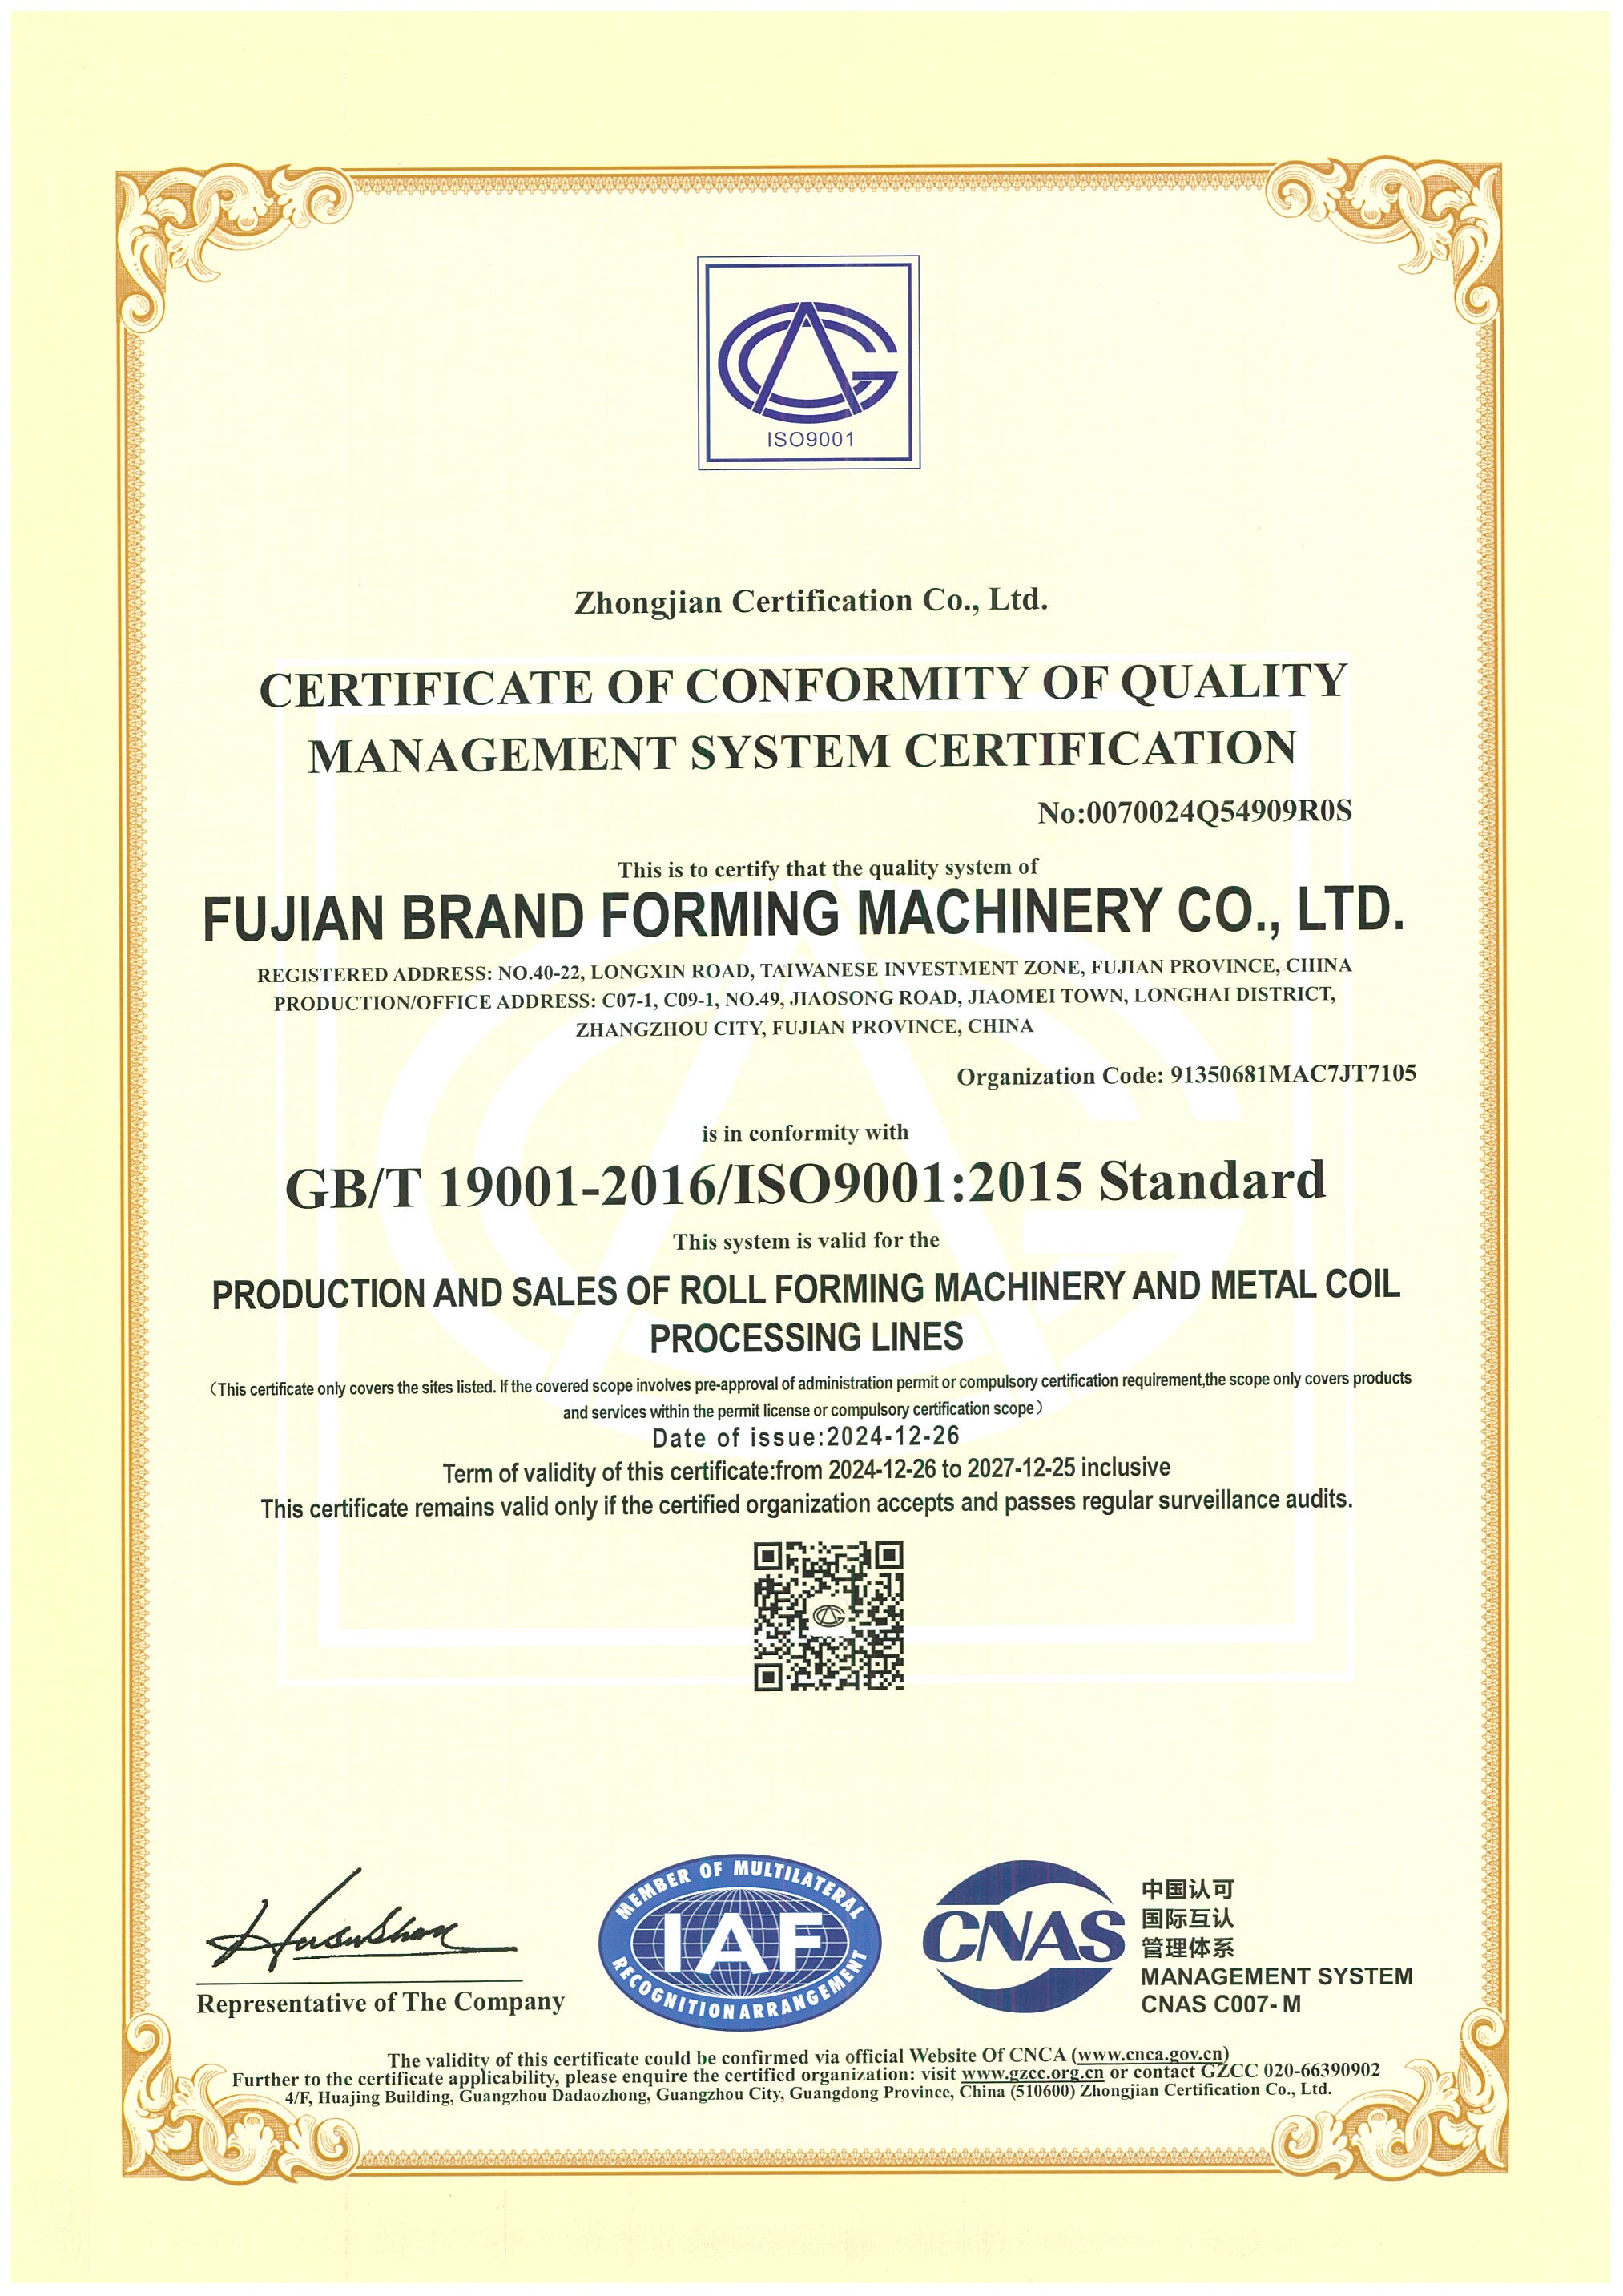 ISO 9001:2015 Manažérstvo kvality · Certifikačné obdobie 2024–2027, podlieha kontrolným auditom Otvorený certifikát ↗
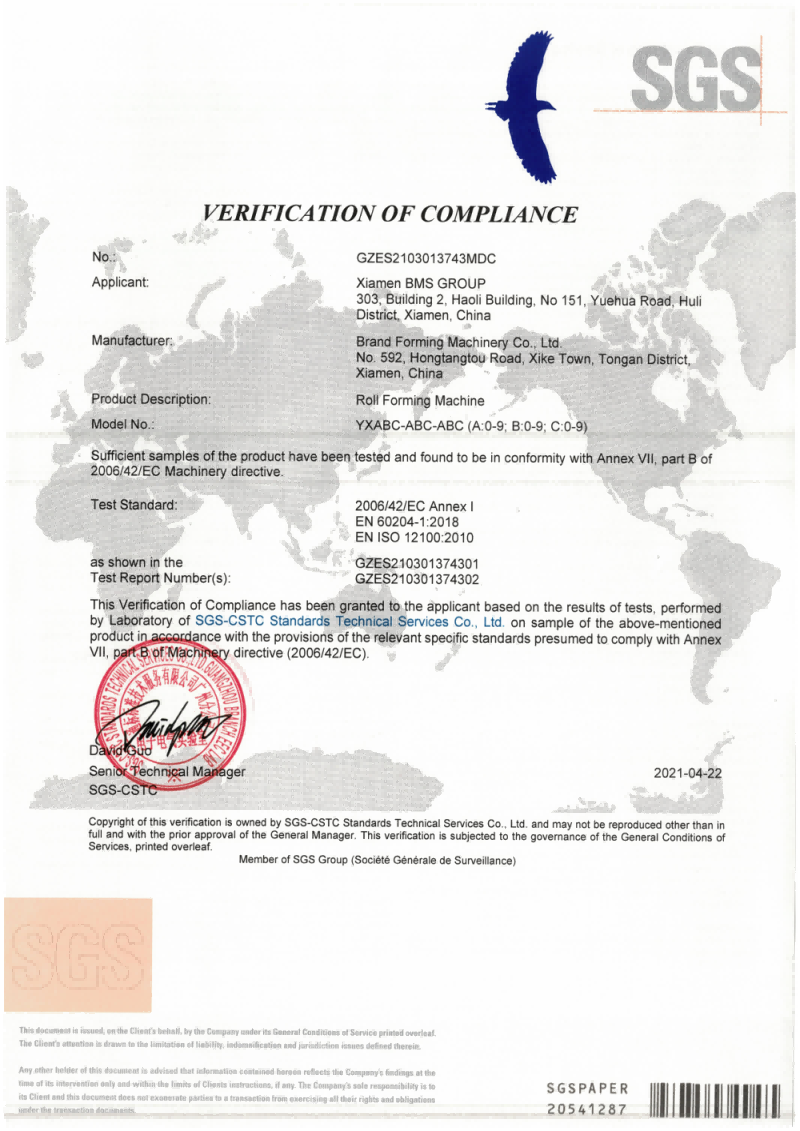 Overenie stroja CE SGS-CSTC · GZES2103013743MDC · 22. apríla 2021 Otvorené overenie ↗
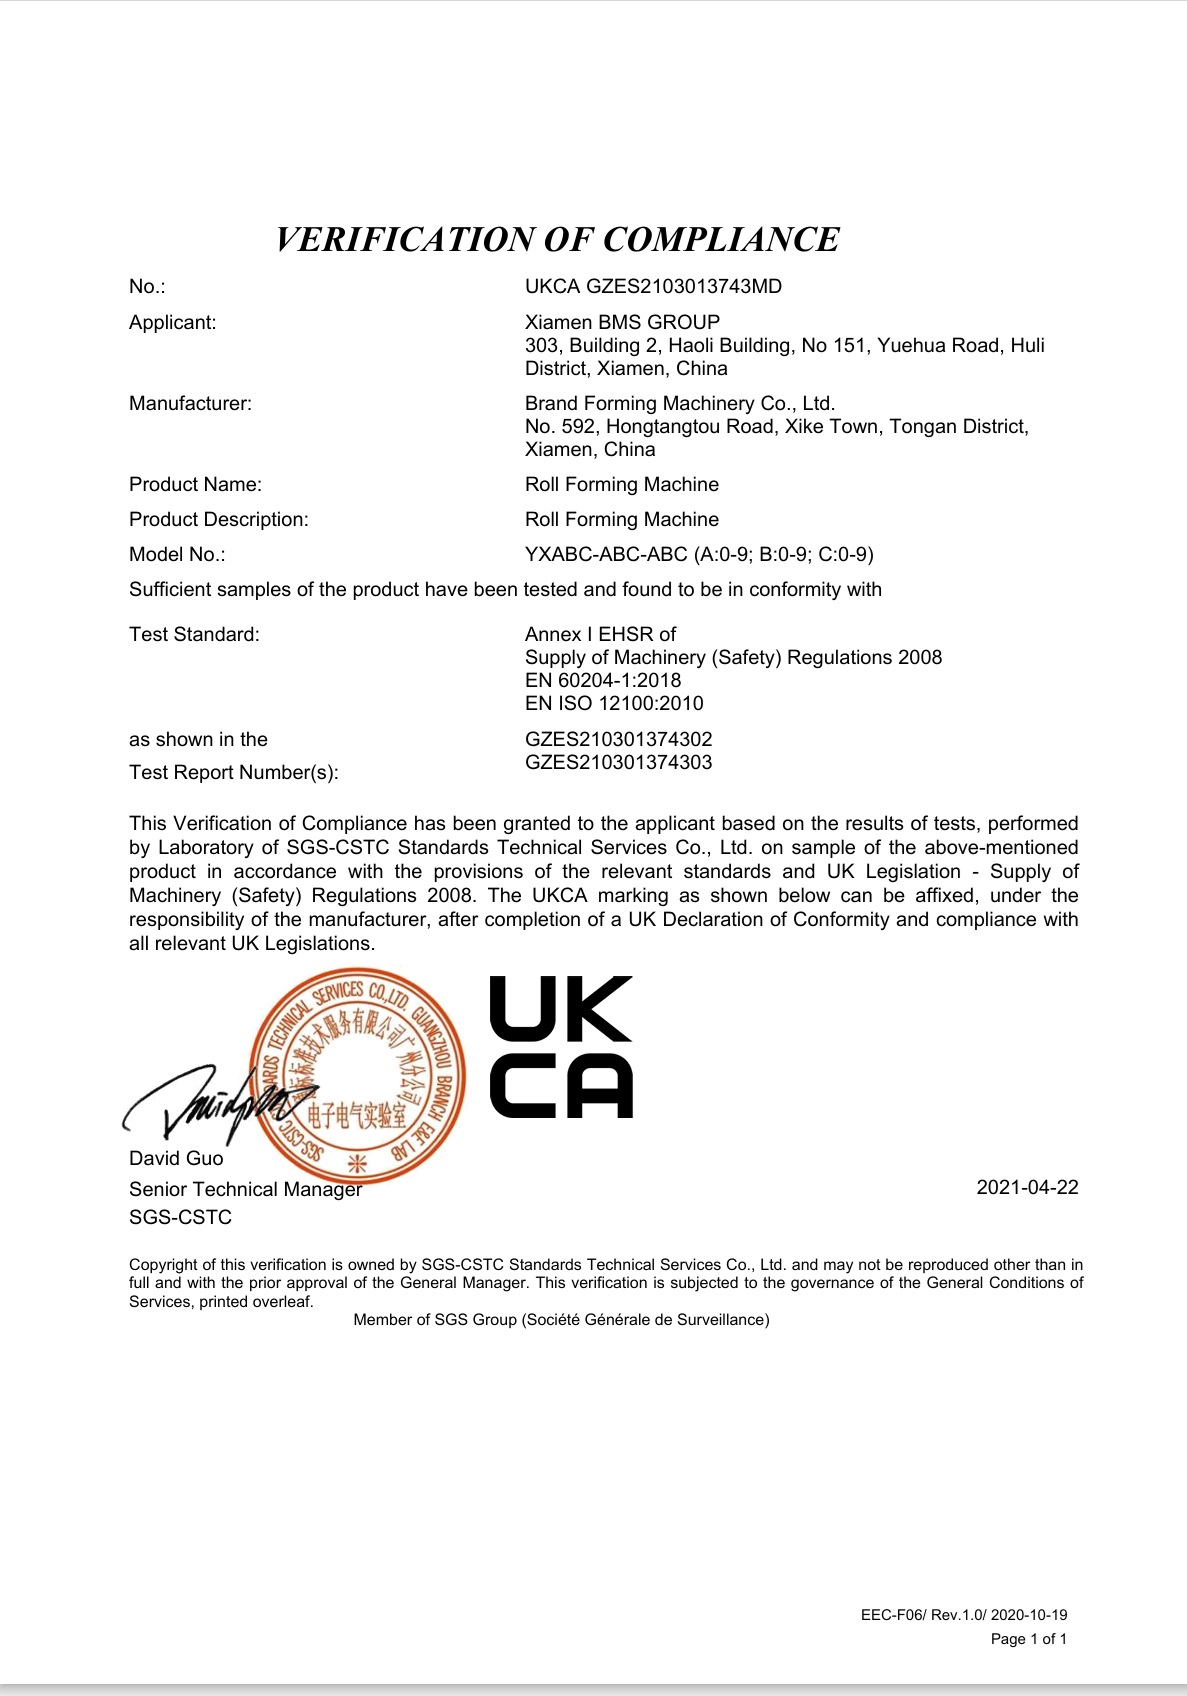 Overenie strojového zariadenia UKCA SGS-CSTC · GZES2103013743MD · 22. apríla 2021 Otvorené overenie ↗
Dvojročná záruka a podpora v zahraničí
BMS poskytuje dvojročnú záruku na diely a prácu, počnúc úspešnou inštaláciou a uvedením do prevádzky na mieste kupujúceho, za predpokladu správnej prevádzky a údržby.
Šesť zámorských servisných stredísk podporuje stroje BMS s regionálnymi službami v južnej Ázii, na Strednom východe, v Južnej Amerike, Severnej Amerike, Európe a Južnej Kórei. Technická podpora pokračuje počas celej životnosti stroja.
Inštalácia v zahraničí je spoplatnená. Kupujúci poskytuje pomoc pri vybavovaní víz, spiatočnú letenku a miestne ubytovanie. Vo svojej cenovej ponuke zahrňte príslušné servisné poplatky, výnimky zo záruky a dojednania o podpore.
Prečítajte si podmienky služby BMS →
Pripravenosť na workshop
Naplánujte si vykládku a pracovné usporiadanie pomocou úplných rozmerov linky, elektrického napájania a požiadaviek na pripojenie. Samotný menovitý výkon motora nešpecifikuje pripojenie napájania na mieste.
Uveďte koordinátora lokality a kvalifikovaného poskytovateľa pripojenia a pred príchodom prideľte ich prácu.
Skúška uvedenia do prevádzky
Spustite funkčné kontroly a ukážky spustenia s vybraným výkresom, skutočnou cievkou a reprezentatívnym zoznamom rezov. Zaznamenajte pozorovania a akceptačné podmienky požadované na uvoľnenie do výroby.
Definujte, kto sa zúčastňuje, pomoc dodávateľa, spôsob a rozsah, poplatky a podmienky odovzdania.
Školenie operátorov
Stanovte úlohy operátora a údržby, jazyk školenia, spôsob doručenia a súbory stroja. V zázname o školení identifikujte školiteľa a účastníkov.
Školenie o prevádzke a údržbe stroja uchovávajte oddelene od montáže strešného systému alebo technických pokynov.
Časti a podpora
Identifikujte opotrebiteľné diely, dodávané náhradné diely a kontakt na podporu v písomných podmienkach.
Uschovajte si identifikáciu stroja, záznam o údržbe a obrázky alebo video porúch pripravené pre technickú podporu. Uchovajte si servisný kontakt a všetky spoplatnené práce v odovzdávacom súbore.
Váš súbor odovzdania výroby
- Potvrdená konfigurácia a výkresy so záznamom o prijatí
- Prevádzkové, elektrické a údržbové súbory, plus identifikácia opotrebovania a náhradných dielov
- Záznam o školení a písomné podmienky záruky a podpory
Otázky týkajúce sa vašej výrobnej linky
Odpovede na konfiguráciu a komerčné otázky, ktoré môžu zmeniť výber zariadenia.
Zmena dĺžky rezu nezmení profil. Iná šírka, rebro alebo šev potrebuje kontrolu nástrojov a konfigurácie podľa vlastného výkresu.
Porovnajte zmeny dĺžky a profiluBMS ponúka linky so stojatou drážkou konfigurované v kontajneroch s dĺžkou 20 stôp alebo 40 stôp na výrobu na mieste. Vyberte túto konfiguráciu oddelene od pevnej dielenskej linky, s vhodným prístupom, výkonom, posádkou, ochranou proti poveternostným vplyvom a dlhým panelom príjmu.
Porovnajte výrobné miestaPorovnanie YX65 zahŕňa farebnú oceľ s hrúbkou 0,4–0,80 mm a hliník Al-Mg-Mn s hrúbkou 0,8–1,2 mm. Prispôsobte triedu klzu ocele alebo hliníkovej zliatiny a temperovanie, povlak a šírku posuvu so zvoleným profilom a nástrojmi; samotná podobná hrúbka nestačí.
Skontrolujte vstupy cievkyBMS dodáva zariadenie na automatické ohýbanie na zmenu veľkosti s možnosťou skosenia a automatické zariadenie na rezanie kužeľových plechov. Toto sú vybrané konfigurácie procesu: zmena dĺžky rezu nemôže spôsobiť zakrivenie alebo zúženie. Zahrňte konečnú geometriu, detaily švu a požadované rozhrania na tvarovanie, rezanie, zakrivenie a prijímanie.
Skontrolujte špeciálnu geometriuNie. Dokumenty o zhode strojového zariadenia sa týkajú zariadenia. Výkon strechy vo vetre a vode si vyžaduje dôkazy pre špecifikovanú strešnú zostavu a projekt.
Pozrite si odovzdanie zodpovednostiKu každej cenovej ponuke prineste rovnaký výkres panela, dáta zvitkov, zoznam prírezov a miesto určenia. Porovnajte vybavenie, pomocnú manipuláciu, akceptáciu, dokumenty a popredajné zodpovednosti na rovnakom základe.
Skontrolujte rozsah dodávky a odovzdaniaNaplánujte si výrobu strešných panelov pomocou BMS
Do diskusie prineste svoj výkres panelu, špecifikáciu cievky a reprezentatívny zoznam strihov. Tieto spoločne definujú stroj na tvarovanie strešných panelov, podporné vybavenie a požiadavky na akceptáciu na porovnanie.
Prediskutujte svoje výrobné požiadavkyPripravte si výrobný list
- Cieľový panel a výkresy pripojenia
- Trieda cievky, hrúbka, základ pevnosti, povlak a šírka
- Typický zoznam kusov, množstvá a umiestnené prvky
- Najdlhší panel, dielňa a expedičné podmienky
- Cieľová krajina a požadované projektové dokumenty