


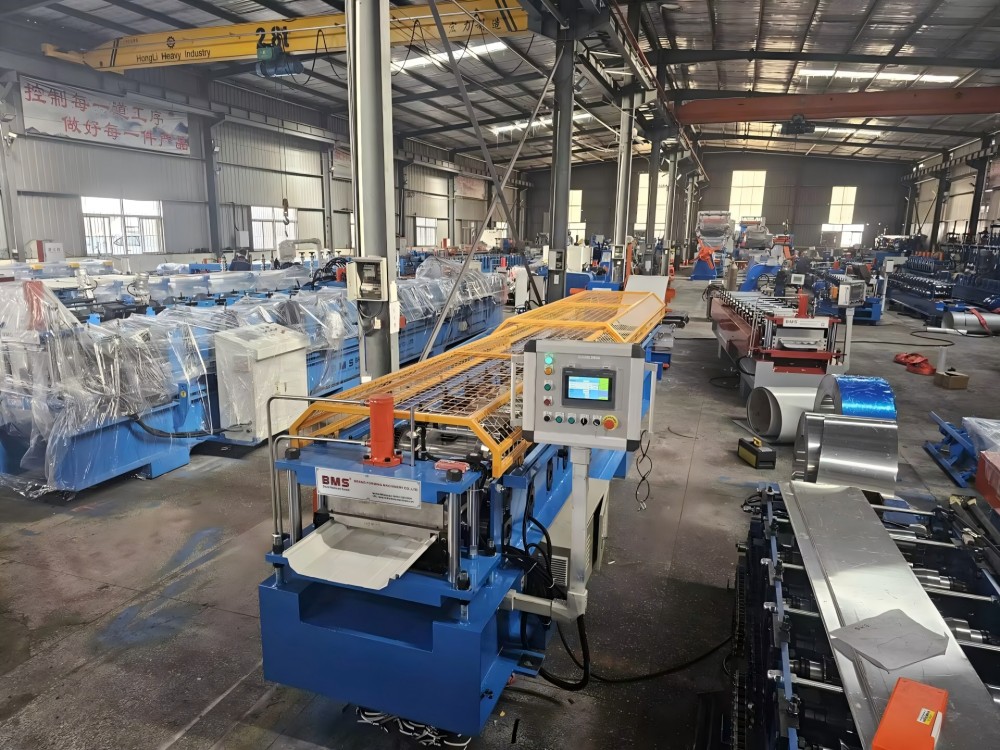
BMS · IEKŠĒJĀ JUMTA PANEĻU RAŽOŠANA
RŪPNIECISKĀS JUMTA SEGŠANAS UN TIRDZNIECĪBAS JUMTA SEGUMU RUĻĻU VEIŠANAS MAŠĪNAS
Jumta paneļu ražošana, pamatojoties uz jūsu profilu, spoli un griezumu sarakstu.
Plānojiet fiksētu darbnīcu līniju ap jūsu pārdoto jumta paneli: tā profilu, faktisko spoli un pasūtījuma garumus. Salīdziniet stāvšuvju, slēpto fiksāciju un rūpniecisko trapecveida paneļu maršrutus, pēc tam saskaņojiet formēšanu, profila cirpšanu un saņemšanu atbilstoši jūsu griezumu sarakstam.
Sāciet ar jumta paneļa profilu
Rūpniecisko jumta paneļu pasūtījumiem var būt nepieciešamas trapecveida vai rievotas loksnes, mehāniski šuvēti paneļi vai slēpti nostiprināmi profili. Sāciet ar paneļa zīmējumu un savienojuma metodi; katrai ģimenei ir nepieciešama sava formēšanas un griešanas konfigurācija.
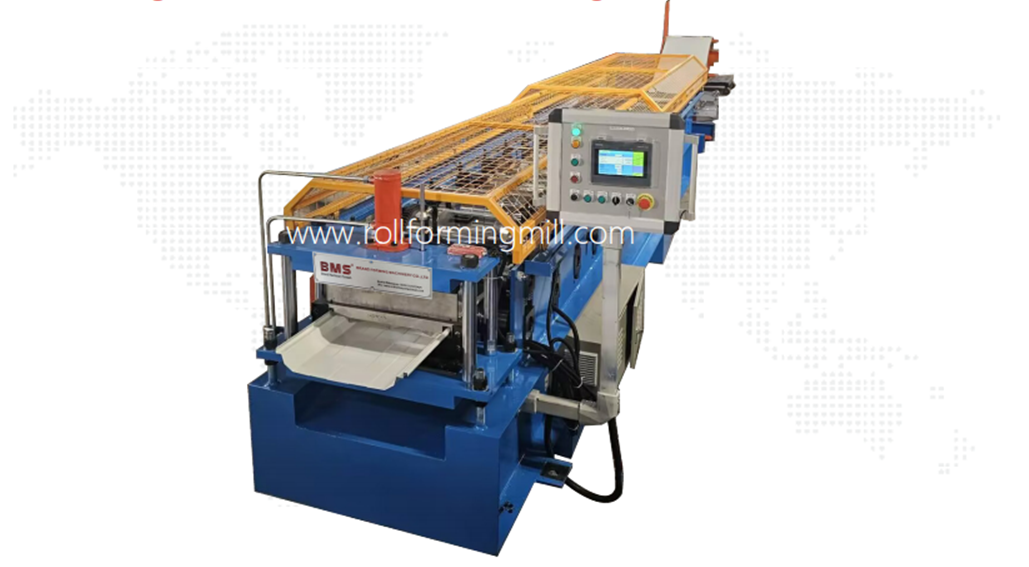
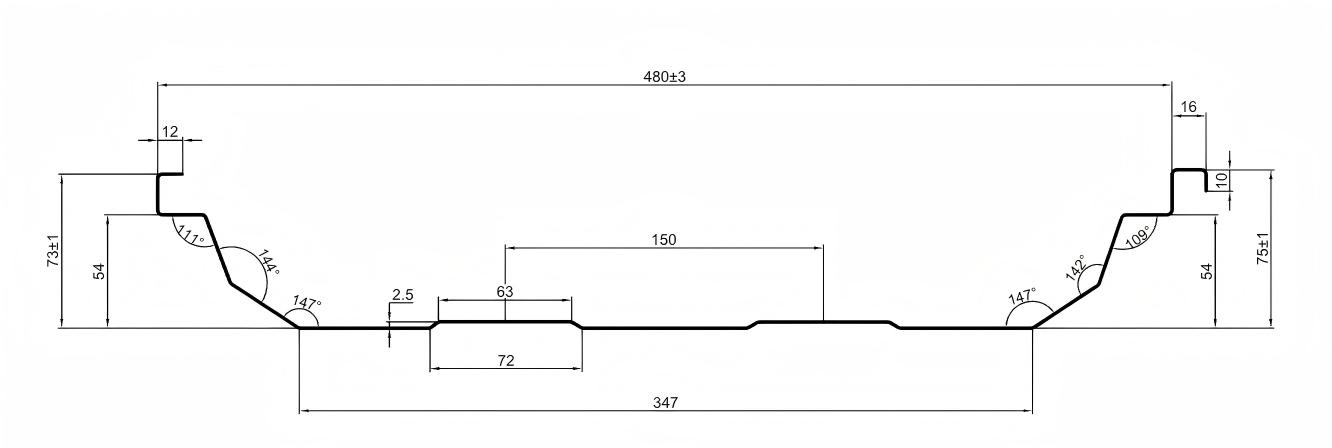
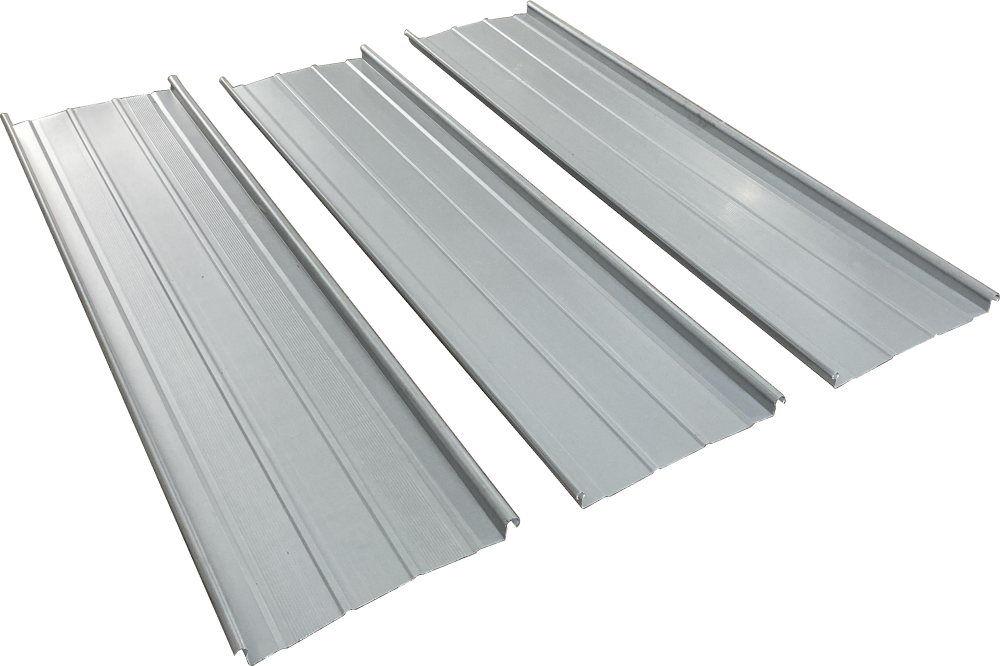
Stāvošai šuvju ruļļu formēšanas iekārtai ir jāatbilst paneļa ribām, savienojuma malām un gatavajiem izmēriem. Tālāk redzamajās mašīnas un sadaļu ilustrācijās ir parādīta šī profilu saime.
Trīs platumi, trīs mērījumi
Izmantojiet vienu izmēru zīmējumu, lai atrastu ribas, savienojuma malas un paneļa virsmu ar pielaidēm vajadzīgajos mērījumu punktos.
Padeves platums
Plakana sloksne, kas nonāk mašīnā. Ļaujiet materiālam pārņemt ribas un savienojošās malas; padeves platums nav jumta segums.
Gatavs kopējais platums
Viena izveidotā paneļa ārējā mala līdz ārmalai, ieskaitot tā savienojošo ģeometriju. Izmantojiet zīmējumā norādītos mērīšanas punktus.
Pārsega platums
Atkārtots uzstādītais platums starp līdzvērtīgiem punktiem blakus esošajos paneļos pēc norādītā savienojuma veikšanas.
Mainot griezuma garumu, tiek saglabāta tā pati daļa. Atšķirīgam ribu, malu vai paneļa platumam ir nepieciešams savs instruments un savienojuma daļas pārskatīšana.
Mainīt garumu vai mainīt sadaļu?
- Garuma vai daudzuma izmaiņas
- Saglabājiet apstiprināto sadaļu un materiālu. Pārskatiet griešanas biežumu, garuma kontroli, saņemšanas un iepakojuma daudzumus.
- Rievu, malu vai paneļa platuma izmaiņas
- Pārskatiet ruļļu instrumentus, vadotnes, griezēja formu un savienojošās daļas. Griezuma garuma iestatījums nevar izveidot citu šķērsgriezumu.
- Caurumu vai robu maiņa
- Definējiet objekta formu un tās pozīcijas atskaites punktu gar paneli. Tas maina darbību, instrumentus un kontroles prasības.
- Materiāla vai pārklājuma izmaiņas
- Atkārtoti novērtējiet formēšanas, griešanas un virsmas prasības, izmantojot faktiskos spoles datus un reprezentatīvu paraugu.
Pirmajā pārskatā iekļaujiet biezuma, pakāpes, ražības un stiepes datus, pārklājumu un padeves platumu. Atbilstošam profilam ar dažādiem spoles apstākļiem var būt nepieciešams atšķirīgs formēšanas vai griešanas novērtējums.
Mūsu veidojamās profilu sistēmas
BMS piegādā instrumentus Al-Mg-Mn alumīnija un tērauda profiliem šādos stilos. Saskaņojiet sadaļu, klipa interfeisu un aizvēršanas metodi projekta zīmējumam.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Černgs Dži
- LCP
- NTM SSH Multipro
- Zamil
Stila atsauce identificē veidojamo profilu; izvēlētajam jumta komplektam joprojām ir nepieciešams savs savienojums un veiktspējas pierādījumi.
Plānojiet paneļa savienojumu
Izveidotajām malām, blakus esošajam panelim, klipšiem un aizvēršanas metodei ir jāsader kopā. Šuves nosaukums vien nav saderības pārbaude.
Saskaņojiet pilnīgu savienojumu
Pārskatiet abas paneļa malas ar norādīto klipsi, stiprinājumu un atbalsta detaļu. Saglabājiet rasējumus un savienojuma daļas tajā pašā redakcijā; viens vaļīgs panelis nerāda visu savienojumu.
Nosakiet, kā savienojums aizveras
Snap savienojumiem un mehāniski noslēgtām šuvēm tiek izmantota atšķirīga ģeometrija un uzstādīšanas procesi. Ja nepieciešama mehāniska aizvēršana, saskaņojiet instrumentu un metodi ar šo sistēmu un pārbaudiet reprezentatīvu savienoto paraugu.
Atdaliet veidošanu un uzstādīšanu
Ruļļu veidotājs veido paneli; uzstādīšanas aprīkojums to pievieno vai aizver saskaņā ar jumta sistēmas instrukcijām. Vēja un ūdens veiktspēja tiek novērtēta visam jumta komplektam.
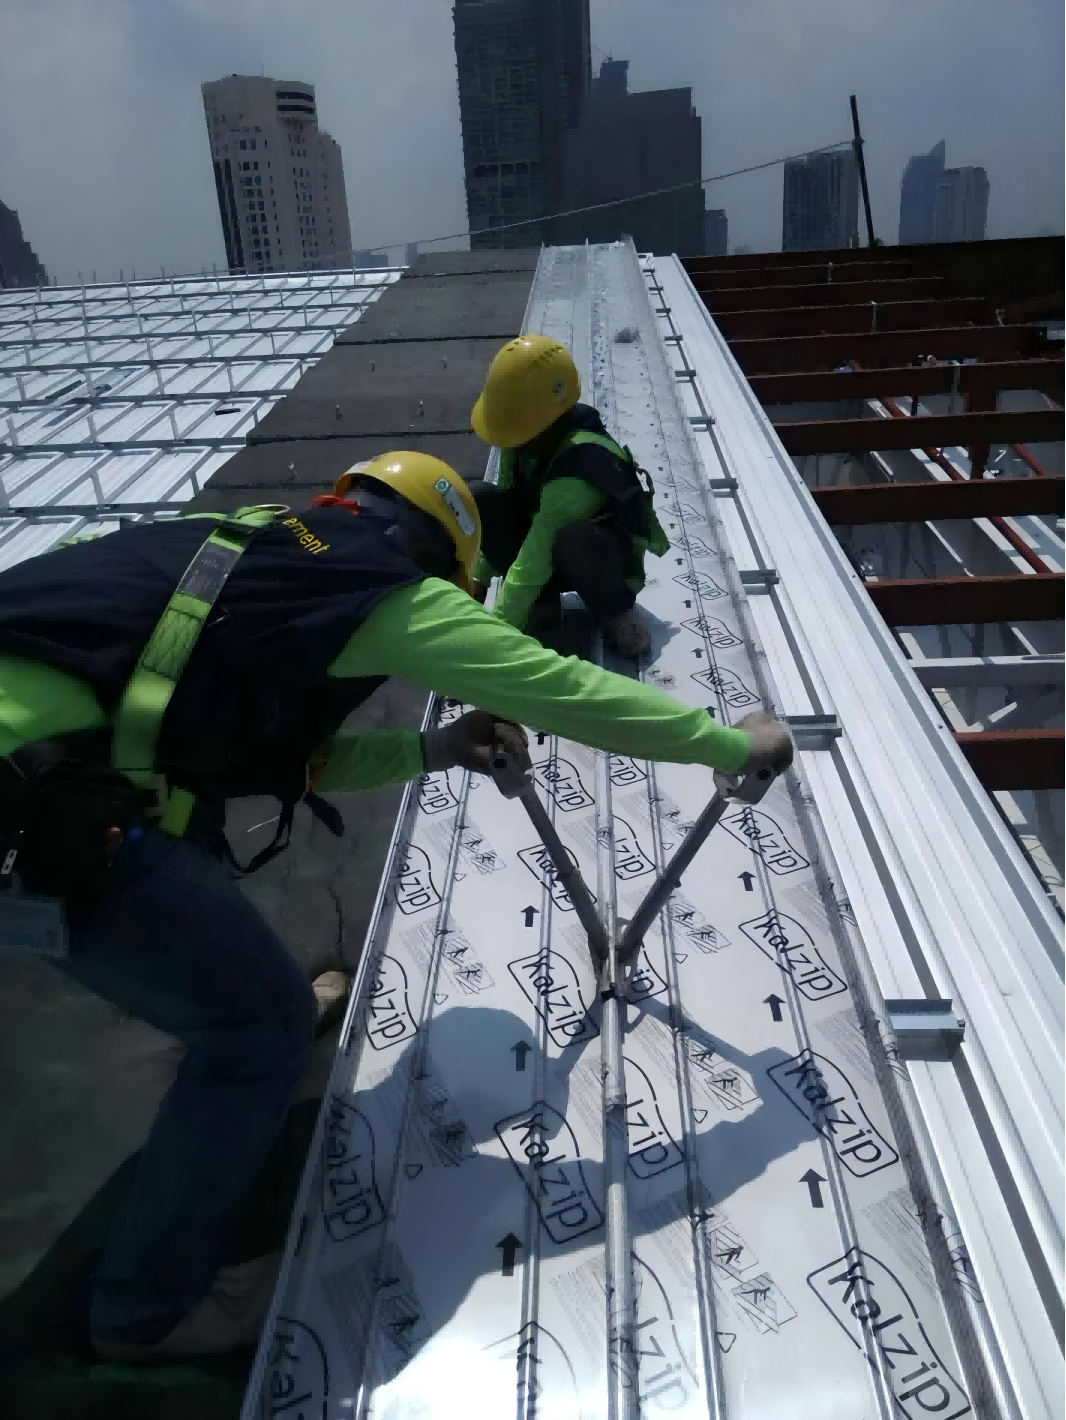
Lai izvēlētos uzstādīšanas aprīkojumu, izmantojiet šuves detaļas, materiālu un norādīto aizvēršanas procesu.
BMS jumta šuvju izvēles rokasgrāmata430 jumta šuvēji: divu vai trīs rullīšu
BMS piegādā divu un trīs ruļļu 430 šuvējus. Abi izmanto 220 V vienfāzes jaudu, 2,2 kW motoru, norādīto aizvēršanas biezuma diapazonu 0,6–1,6 mm un aizvēršanas ātrumu 16–22 m/min.
Trīs ruļļu šuvējs 430
370 × 330 × 550 mm · 26 kg.
Divu ruļļu šuvējs 430
210 × 280 × 380 mm · 15 kg.
Saskaņojiet instrumenta rullīšus un aizvēršanas secību ar norādīto šuvi, sakausējumu, pārklājumu un materiāla biezumu. Šīs ir uzstādīšanas instrumenta specifikācijas, kas ir atsevišķi no ruļļu formētāja formēšanas ātruma.
Izvēlieties savu ražošanas ceļu
Rūpnīcas piegāde darbojas, kad darbnīca var noformēt, saņemt un nosūtīt faktisko pasūtījumu. Ilgstošas paneļa loģistika vai rets pieprasījums var padarīt citu maršrutu praktiskāku.
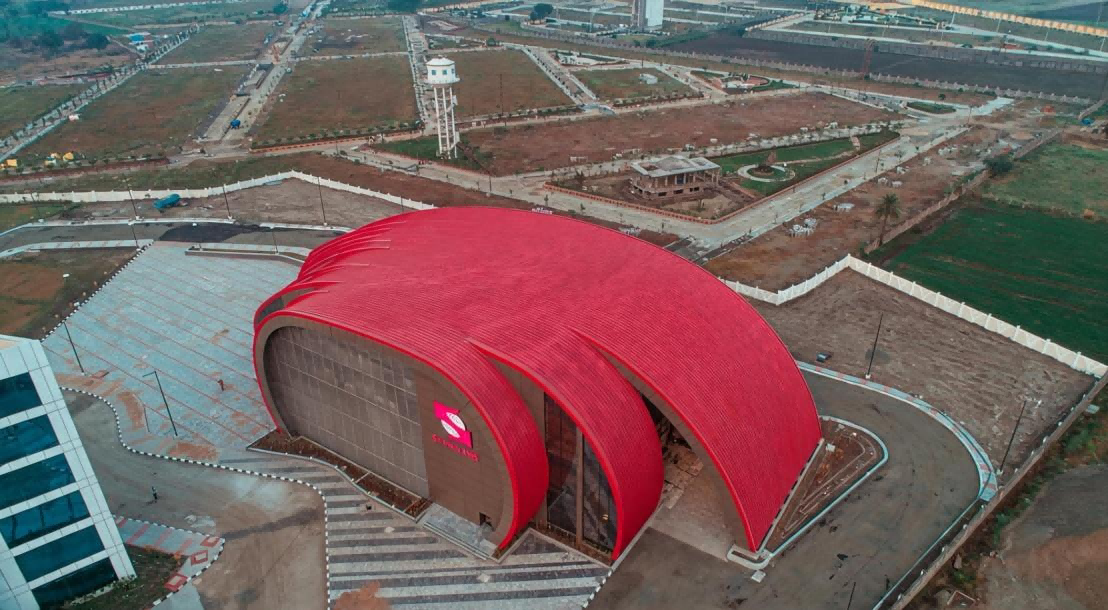
Salīdziniet vienu un to pašu pasūtījumu
Rūpnīcas ražošana Atkārtotas mērķa sadaļas, darbnīcas resursi un ražošanas plānošanas kontrole.
Spoles inventāram, saņemšanai, iesaiņošanai un transportēšanai ir jāatbalsta pasūtītie garumi.
Salīdziniet savu garuma sadalījumu un pieprasījuma biežumu ar izkārtojumu, kas seko paneļiem no darbnīcas līdz iekraušanai.
Iegādāti paneļi Zemfrekvences darbi vai pasūtījumi, kas neattaisno īpašus formēšanas un apstrādes resursus.
Pārbaudiet piegādātāja profilu un materiālu apjomu, izpildes laiku, piegādes ierobežojumus un bojājumu risku apstrādes laikā.
Saņemiet piegādātā paneļa piedāvājumu par to pašu sekciju, spoli, daudzumu un piegādes datumiem.
Noma vai vietas veidošana Vietnes ražošana var samazināt garo paneļu transportēšanas ierobežojumus, ja aprīkojums un vieta ir piemērota.
Novērtējiet mašīnu pieejamību, piekļuvi vietnei, komunālo pakalpojumu, apkalpi, saņemšanas telpu un laika apstākļus.
Pamatojiet salīdzinājumu ar identificētu mašīnas konfigurāciju un vietnes faktiskajiem darba apstākļiem.
Sabalansējiet pieprasījumu ar nosūtīšanu
Rūpnīcā stāvošs šuvju ruļļa veidotājs ir piemērots atkārtotam profila darbam, kad pasūtījumu atbalsta ruļļu krājumi, darbaspēka, plānošanas un nosūtīšanas resursi. Gariem paneļiem joprojām ir nepieciešama piemērota vieta, aizsardzība un transportēšana.
Iegādātie paneļi un iekārtas, kas piemērotas vietas veidošanai, var papildināt ražošanu rūpnīcā. Salīdziniet izmaksas un loģistiku faktiskajam pasūtījumu kopumam; nav universāla apjoma vai atmaksāšanās sliekšņa.
BMS konfigurācija vietnes ražošanai
BMS var konfigurēt stāvu šuvju līnijas 20 pēdu vai 40 pēdu konteineros kā mobilas velmēšanas rūpnīcas. Ļoti gariem jumta gājieniem vai sarežģītai ģeometrijai ražošana netālu no uzstādīšanas vietas var samazināt gatavā paneļa transportēšanu un atkārtotu apstrādi.
Salīdziniet konteinera izkārtojumu, piekļuvi, strāvas padevi, apkalpi un saņemšanas maršrutu ar rūpnīcas opciju. Saskaņot ražošanu ar uzstādīšanu; darbnīcas iekārta, kas attēlota šajā lapā, ir atsevišķa konfigurācija.
Izpētiet BMS jumta paneļu ražošanu uz konteineriemKonteineru konfigurācijas
Pārvērtiet savu izgriezto sarakstu ražošanas plānā
Norādiet stāvošu šuvju paneļu mašīnu griezumu sarakstā: paneļa un materiāla pārskatīšana, gatavo garumi, daudzumi un visas pozicionētās īpašības. Vienādi kopējie skaitītāji var nozīmēt ļoti atšķirīgus griešanas un apstrādes darbus.
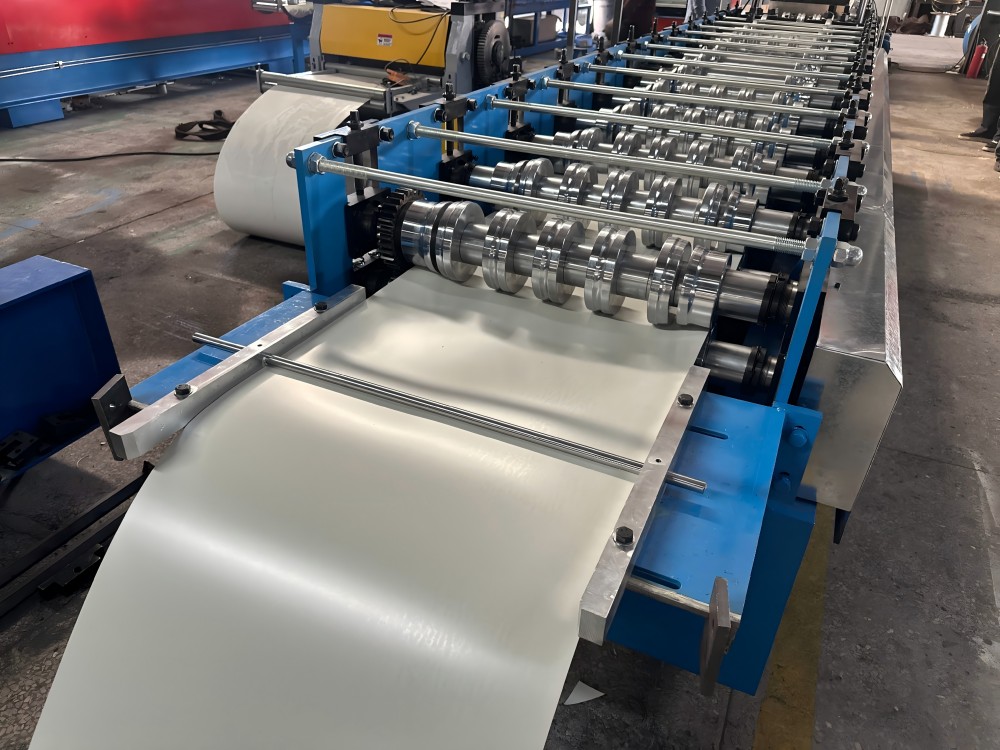
01
Barošana
Ievadiet norādīto sloksni līnijā. Saskaņojiet padeves platumu, ievades vadotnes un spoles atdevi materiāla un paneļa rasējumam.
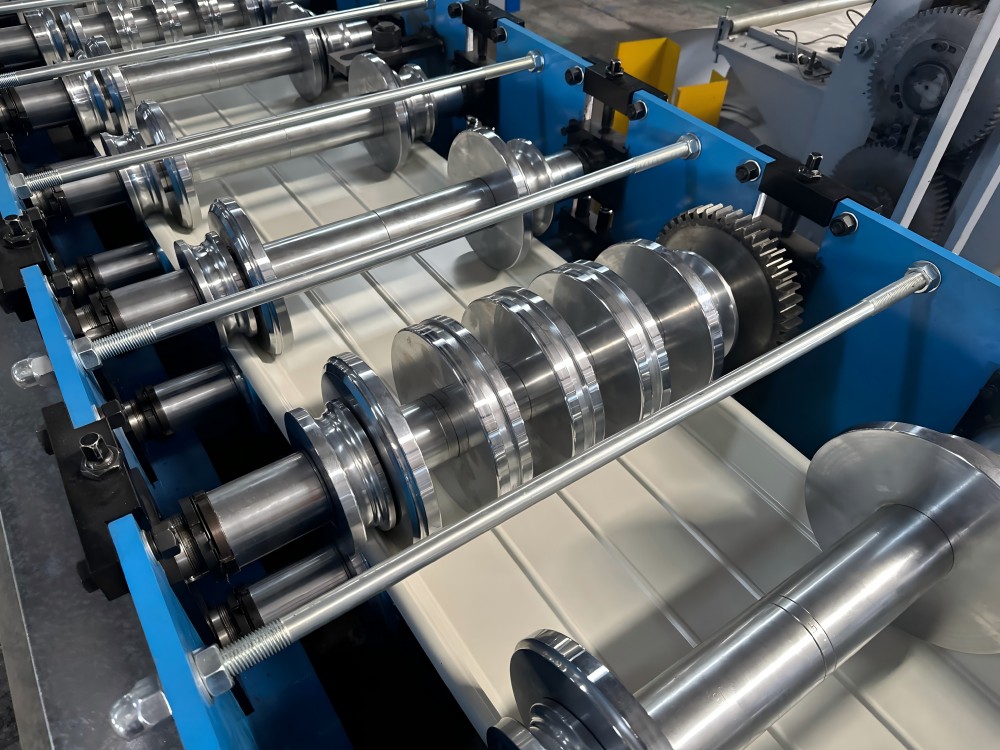
02
Funkcijas prasības
Ja pasūtījumam ir nepieciešami caurumi vai robi, norādiet to formu, atstarpi un gala vai elementa atskaites punktu. Izvēlētajiem instrumentiem, darbības vietai un vadības ierīcēm ir jāatbilst šīm prasībām.
03
Formēšana un profila griešana
Ruļļi veido sadaļu; hidrauliskā profila šķēre (pēcgriešana) to sagriež garumā. Tā asmens ģeometrija seko izveidotajam profilam, lai griešanas laikā atbalstītu stāvošās malas, palīdzot novērst to sabrukšanu. Pārbaudiet izvēlētās spoles griezumu un nosakiet, kuras darbības pārtrauc līniju.
Skatieties, kā darbojas BMS YX65-430 līnija
Sekojiet sloksnei cauri padeves vadotnēm, formēšanas rullīšiem un izplūdes griešanas laukumam. Šī YX65-430 konfigurācija parāda, kā panelis iegūst formu gar līniju.
Parādītā mašīna veido YX65-430 profilu. Salīdziniet tā procesa izkārtojumu ar ģeometriju un darbībām, kas nepieciešamas jūsu panelim.
Saglabājiet katru pasūtījuma rindu izsekojamu
Zīmējuma pārskatīšana · spoles atsauce · gatavais garums · daudzums · raksturlieluma rasējums un atskaites punkts · partijas vai iepakojuma atzīme.
Atdaliet dažādus garumus vai elementus savās līnijās. Daudzi īsi gabali papildina griezuma un apstrādes notikumus; garie paneļi var ierobežot saņemšanu, pārbaudi vai iepakošanu.
Plānojiet darbu, pēc tam pārbaudiet paneli
Katra izmaiņa ietekmē rīkus, plānošanu vai apstrādi. Pirms ražošanas iestatiet atbilstošās pārbaudes prasību.
Profilu un materiālu pārskatīšana
Saskaņojiet ruļļus, vadotnes un griezēju ar rasējuma pārskatīšanas un spoles nosacījumiem.
Pārbaudiet iegūtās sekcijas identitāti, kritiskos izmērus un virsmas apdari.
Garumi, daudzumi un partijas secība
Katrai pasūtījuma rindai iestatiet griešanas biežumu un partijas secību ar saņemšanas kārtību un iepakojuma atzīmēm.
Saskaņojiet pieņemtos paneļu garumus un daudzumus ar to pašu griezumu sarakstu.
Caurumi/iecirtumi un pozīcijas atskaites punkti
Norādiet funkciju instrumentus, darbības secību, vadības ierīces un pozīciju attiecībā pret grieztajiem galiem.
Izmēriet cauruma vai iecirtuma formu un atrašanās vietu no tā paša norādītā atskaites punkta.
Izliekums vai mainīgs platums
Definējiet galīgo garenisko formu un jebkuru platuma variāciju, lai procesa novērtējumā būtu iekļautas piemērotas padeves un izplūdes saskarnes.
Novērtējiet iegūto ģeometriju un savienojuma atbilstību reprezentatīvā paraugā.
Izveidojiet procesu izliektiem un konusveida paneļiem
BMS piegādā automātisku izmēru maiņas izliekšanas aprīkojumu ar konusveida lokšņu sagriešanas iespēju un automātisku konusveida lokšņu sagriešanas aprīkojumu. Izliekums maina garenisko formu; sašaurināšanās maina izstrādāto platumu. Izgrieztā garuma iestatījums nevar izveidot nevienu ģeometriju.
YX65-230/600 izliekšanas mašīna
230–600 mm regulējams apstrādes diapazons; 0,8–1,2 mm alumīnijs; 18 m/min; 2,2 kW.
Automātisks konusveida lokšņu griezējs
līdz 1300 mm ; Apstrādes platums Al-Mg-Mn 0,76–1,2 mm vai krāsainais tērauds 0,3–0,7 mm; 18 m/min.
Saskaņojiet izliekuma un konusveida darbības
Liekšanas mašīnā YX65-230/600 tiek izmantoti termiski apstrādāti Cr15 veltņi ar cieto hroma pārklājumu. Konusveida lokšņu griezējam ir norādītā platuma maiņa līdz 150 mm 1 m garumā.
Definējiet gatavo izliekumu vai konusu, sloksnes izstrādes rasējumu, šuvju prasības un savienoto paraugu pārbaudes. Koordinēt sagriešanas, formēšanas, izliekšanas un uztveršanas saskarnes ap šo ģeometriju; izvēlētā aprīkojuma pakete nosaka procesa secību.
Saskaņojiet spoli ar jūsu paneļa profilu
BMS YX65 konfigurācijas veido krāsainu tēraudu un Al-Mg-Mn alumīniju. Izvēlieties materiālu, biezumu, ražības pakāpi un sekciju kopā, pēc tam novērtējiet reprezentatīvos spoļu paraugus attiecībā pret nepieciešamo ģeometriju un apdari.

Kā spoles īpašības ietekmē līniju
- Pakāpe, biezums un izturība
- Pakāpe un stiprība ietekmē formēšanu un atsperšanos. Salīdziniet ražības un stiepes datus atsevišķi ar mērķa sekciju, biezumu un izmēģinājuma spoli.
- Pārklājums, virsma un padeves platums
- Norādiet metāla vai krāsas pārklājumu, apdares kritērijus un plakanās padeves platumu. Tie ietekmē vadotnes, instrumentu kontaktu, griezuma malas un paraugu pārbaudi.
- Spoles ielāde un izmaksa
- Nosakiet palīgiekārtu un to saskarņu izmērus ap:
- Spoles masa un iekšējie/ārējie diametri
- Iekraušanas metode un izmaksas prasības
Kad spole ir jāsagriež
Ja spole ir platāka par nepieciešamo padeves sloksni, plānojiet atsevišķu griešanas padevi vai sagatavošanas procesu. Pirms formēšanas saskaņojiet spraugas platumu ar paneļa zīmējumu.
Kad materiāls mainās
Al-Mg-Mn alumīnijs ir daļa no YX65 materiāla, kas parādīts zemāk. Atšķirīgam sakausējumam vai rūdītam, vara, augstākas stiprības tēraudam vai biezumam ārpus izvēlētās konfigurācijas ir jāpārskata materiāls un instrumenti. Līdzīgs biezums vien nenodrošina piemērotību.
| Parametrs | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Piemērojamais materiāls | Krāsu tērauds (GI/PPGI/PPGL); Al-Mg-Mn alumīnijs | Krāsu tērauds (GI/PPGI/PPGL); Al-Mg-Mn alumīnijs | Krāsu tērauds (GI/PPGI/PPGL); Al-Mg-Mn alumīnijs |
| Krāsa-tērauda biezums | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn biezums | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| Iznesības stiprums / pakāpe | Tērauds: G300 vai G550; alumīnijs: izvēlētais sakausējums un rūdījums | Tērauds: G300 vai G550; alumīnijs: izvēlētais sakausējums un rūdījums | Tērauds: G300 vai G550; alumīnijs: izvēlētais sakausējums un rūdījums |
| Pārsega platums | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Padeves platums | Izstrādāts sloksnes platums izvēlētajam profila zīmējumam | Izstrādāts sloksnes platums izvēlētajam profila zīmējumam | Izstrādāts sloksnes platums izvēlētajam profila zīmējumam |
| Formēšanas stacijas | 14 vai 17, pēc konfigurācijas | 14 vai 17, pēc konfigurācijas | 14 vai 17, pēc konfigurācijas |
| Formēšanas ātrums | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Galvenais rāmis | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Griešanas | Hidrauliskā profila bīde; Cr12MoV, termiski apstrādāts | Hidrauliskā profila bīde; Cr12MoV, termiski apstrādāts | Hidrauliskā profila bīde; Cr12MoV, termiski apstrādāts |
| Galvenais rāmis | H400 vai H450 pēc konfigurācijas | H400 vai H450 pēc konfigurācijas | H400 vai H450, pēc konfigurācijas |
| aprīkojums | Liekšanas mašīna ar konusveida iespēju; konusveida lokšņu griezējs; piemērots jumta šuvējs | Liekšanas mašīna ar konusveida iespēju; konusveida lokšņu griezējs; piemērots jumta šuvējs | Liekšanas mašīna ar konusveida iespēju; konusveida lokšņu griezējs; piemērots jumta šuvējs |
Ritiniet salīdzinājumu horizontāli mazākos ekrānos. Pārsega platums ir profila izvēle, nevis padeves sloksnes platums vai solījums, ka katru sekciju veido viens instrumentu komplekts. Kā konfigurāciju atlasiet 14 vai 17 staciju izkārtojumu, rāmi un atbilstošo aprīkojumu. 7,5 kW motora jauda ir atsevišķi no kopējā līnijas elektroenerģijas pieprasījuma.
Izmēriet veikto pasūtījumu izvadi
Lai novērtētu produkciju, izmantojiet pieņemto izlaidi noteiktajā partijas laikā. YX65-430 un YX65-300/400/500/600 konfigurācijām formēšanas ātruma specifikācija ir 20-25 m/min; YX65-418 ir 18–20 m/min. Tas apraksta formēšanas kustību, nepieņemtos paneļus stundā.
Iestatiet Start un Finish
Identificējiet zīmējumu, spoli, konfigurāciju, griezumu sarakstu un partijas lielumu. Vienojieties, vai laiks sākas ar spoles/iestatīšanas darbu vai ar pirmo ražošanas paneli, un vai tas beidzas ar griešanu, pārbaudi vai iepakotas nodošanu.
Katram salīdzinājumam izmantojiet vienu un to pašu robežu. Reģistrējiet formēšanas laiku atsevišķi no pagājušā partijas laika.
Ierakstiet apstāšanos un darbu pārklāšanos
Baļķu griešanas/štancēšanas apstāšanās, spoles maiņa, iestatījumi, defekti un gaidīšana uz saņemšanu vai iepakošanu. Reģistrēt faktisko notikuma sākuma un beigu laiku; dažas pārbaudes un apstrāde var pārklāties ar ražošanu.
Saglabājiet vienu partijas pagājušo laiku. Summējot uzdevumus, kas pārklājas, vienas un tās pašas minūtes tiktu skaitītas divas reizes.
Skaitīt tikai pieņemto izvadi
Atdaliet izmēģinājuma gabalus un noraidītos gabalus no pieņemtajiem paneļiem. Jaukta garuma gadījumā katrai pasūtījuma rindai summējiet pieņemto daudzumu × gala garumu.
Sadaliet pieņemtos skaitītājus ar pagājušajām stundām vai pieņemto gabalu skaitu ar tām pašām pagājušajām stundām vienībām stundā. Saglabājiet noraidījumu un pārtraukšanas ierakstus kopā ar rezultātu.
Salīdziniet dažāda garuma pasūtījumus saskaņā ar vienu un to pašu laika robežu: bieža saīsināšana un gara paneļa saņemšana var mainīt izvadi ar tādu pašu formēšanas ātrumu. Definējiet pieņemšanas palaišanu
Nodrošiniet garo paneļu kustību savā darbnīcā
Plānojiet garāko gatavo paneli visā maršrutā no darbnīcas līdz piegādei. Mašīnas nospiedums ir tikai viena daļa no šīs telpas nepieciešamības.

Atbalstiet paneli aiz griezēja,
-
Pārbaudiet visu maršrutu
Kartē līnijas izeju, atbalsta un pārbaudes zonu, pārsūtīšanas punktus, pagaidu uzglabāšanu, iepakošanu un iekraušanu. Pārbaudiet durvis un pagriezienus.
-
Nosakiet saņemšanas kārtību
Saskaņojiet balstus, personālu un apstrādes aprīkojumu ar paneļa garumu, masu, stingrību un apdari. Iestatiet maksimālo paneļa garumu, ko iekārta var saņemt.
-
Plānojiet iepakošanu un nosūtīšanu
Definējiet komplekta aizsardzību, iekraušanu un saņemšanu galamērķī. Piegādes komplektācijā iekļaujiet visus nepieciešamos autoiekrāvēju vai automātisko krāvēju.
kad telpa maina maršrutu
- Garākais panelis nevar notīrīt izeju
- Pirms izkārtojuma pasūtīšanas mainiet uztveršanas vietu vai orientāciju vai pārvērtējiet ražošanas maršrutu.
- Pārbaude vai iepakošana aiztur līniju Pārskatiet
- atbalstu, pārsūtiet resursus un partijas/pakojuma plūsmu kopā ar izvades izmēģinājumu.
- Paka nevar sasniegt transportlīdzekli vai galamērķi.
- Atkārtoti apmeklējiet durvis, pagrieziena punktus, iekraušanas metodi, transportu un galamērķa nodošanas nosacījumus.
Ja transportēšana ierobežo paneļa garumu, ko varat piegādāt, salīdziniet rūpnīcas piegādi ar aprīkojumu, kas piemērots vietas veidošanai. Skatīt ražošanas vietas salīdzinājums.
Pārbaudiet pabeigtā paneļa kvalitāti
Pieņemiet paneļus atbilstoši noteiktiem izmēriem, apdarei un savienojuma kritērijiem, izmantojot faktisko spoli un reprezentatīvu pasūtījumu. Pirms izmēģinājuma vienojieties par paraugu ņemšanas un mērīšanas nosacījumiem.
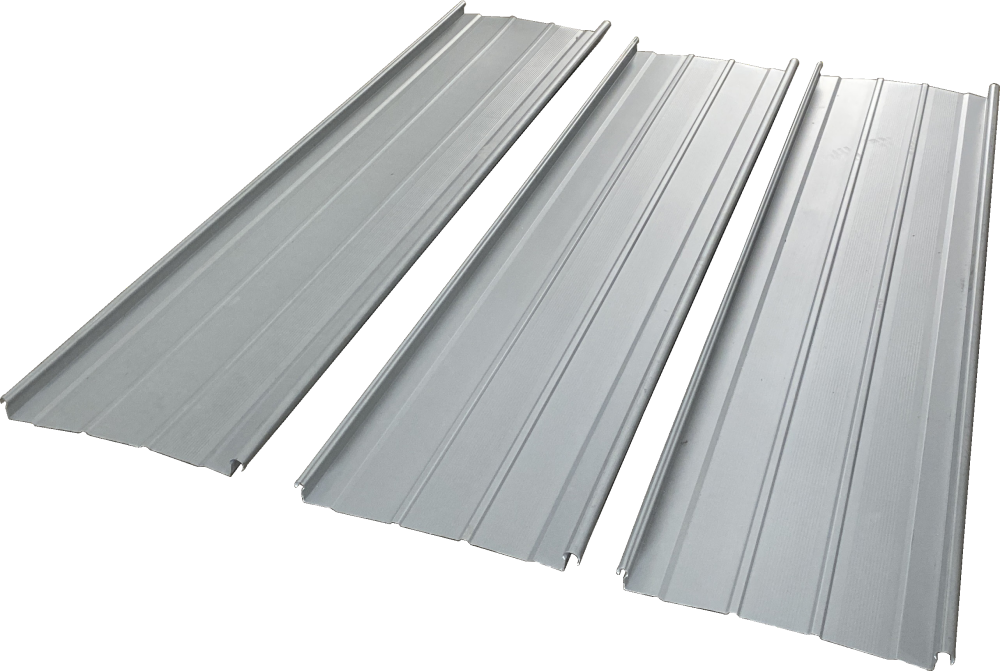
Saglabājiet paraugu ar tā ražošanas ierakstu
Saistiet katru paraugu ar tā rasējuma pārskatīšanu, spoles specifikāciju, mašīnas konfigurāciju un pasūtījuma līniju. Reģistrēt izmērus un objektu pozīcijas kā mērījumus; izmantojiet fotogrāfijas, lai dokumentētu redzamo izskatu.
Definējiet paneļa pārbaudes
Sekcijas ģeometrijas
Izmēriet sekciju, salīdzinot ar saskaņoto rasējuma pārskatīšanu un tā atskaites punktiem, mērījumu punktiem un pielaidēm. Pirms palaišanas norādiet instrumentus un paraugu ņemšanu.
Saglabājiet identificētā parauga un sekcijas mērījumus. Zīmējuma īpašniekam, līnijas piegādātājam un kvalitātes kontroles recenzentam ir jāvienojas par pārbaudes metodi.
garums un pozicionēšanas pazīmes
Pārbaudiet paneļa garumu un caurumu vai iecirtumu pozīcijas no griezuma saraksta gala un iezīmju nulles punktiem, izmantojot konfigurētos rīkus un saskaņoto mērīšanas metodi.
Reģistrējiet pieņemtos garumus, daudzumus un objektu pozīcijas pēc pasūtījuma rindas. Ražošanai un kvalitātes kontrolei ir vajadzīgas vienas un tās pašas atskaites atsauces.
Griezuma gals un virsma
Pārbaudiet nogrieztos galus un virsmas reprezentatīvos garumos, kas izgatavoti no faktiskās spoles. Salīdziniet spoli un izveidoto paneli ar saskaņotajiem malas un apdares kritērijiem.
Saglabājiet šos salīdzinājumus un novērojumus. Pircējs nosaka nepieciešamo apdari; pieņemšanas plānā ir norādīts, kas to izskata.
Taisnums un vadāmība
Novērtējiet taisnumu saskaņotajā ražošanas posmā, norādot, kā panelis tiek atbalstīts un novērots. Saglabājiet reprezentatīvu paneli un tā apstrādes vēsturi.
Ražošanai, apstrādei un kvalitātes kontrolei jāidentificē pārskatāmais posms, lai formēšanas un apstrādes ietekmi varētu izpētīt atsevišķi.
Savienojuma atbilstība
Salieciet paraugu ar norādīto blakus paneli, savienojamajām daļām un aizvēršanas metodi. Sistēmas vai saskarnes īpašnieks nosaka atbilstības un slēgšanas kritērijus.
Identificējiet un saglabājiet savienoto paraugu ar izmantotajām daļām un metodi. Tās rezultāts attiecas uz šo saskarni.
Ja paraugs neatbilst
- Mala vai savienojums neatbilst
- Salīdziniet to pašu rasējumu/sistēmas pārskatīšanu, faktiskos paneļa mērījumus, instrumentus, spoli un norādītās savienojuma daļas.
- Garums, caurumi vai nogriezti gali atšķiras
- Salīdziniet pasūtījuma datus, konfigurētās vadības ierīces un darbības, instrumentus, atbalstu un izmērītos paraugus.
- Garš panelis izskatās savādāk.
- Salīdziniet ienākošo spoli, izveidotos paneļus, reprezentatīvo garumu, uztveršanas/pārsūtīšanas un novērošanas apstākļus.
- Redzams viļņojums / eļļas konservēšana
- Pārskatiet materiālu, dizainu, formēšanas, apstrādes un uzstādīšanas faktorus attiecīgajā posmā. Nepiešķiriet vienu iemeslu no fotogrāfijas.
Izmantojiet mašīnas instrukcijas un atbilstošos ražošanas ierakstus, lai izpētītu regulējumu.
Apspriediet pieņemšanas jomuKādi BMS pasākumi
BMS iekšējās pārbaudes resursi ietver rullīšu cietības testēšanu, vārpstas radiālās nobraukšanas mērījumus, CMM pārbaudi un trīs vienā mērierīci gatavās daļas pārbaudēm.
- Profila ģeometrija: ±0,5 mm profila gabarīta pārbaudes kritērijs, ko piemēro noteiktajam griezumam un mērījumu punktiem.
- Izsekojamie mērījumi: kalibrēti mērinstrumenti un pārbaudes ziņojumi pieejami pēc pieprasījuma.
- Pasūtījuma pieņemšana: savienojiet šos mērījumus ar zīmējumu, faktisko spoli un reprezentatīvo izmēģinājumu. Mērmēra kritērijs nenosaka katru izmēru vai visa jumta veiktspēju.
Paneļu, savienojumu un jumta veiktspēja
Ražoto paneļu pieņemšana, savienojuma atbilstība un jumta sistēmas veiktspēja atbild uz dažādiem jautājumiem. Nododiet katru ierakstu pusei, kas ir atbildīga par nākamo lēmumu.
Kas tika ražots?
Saglabājiet zīmējumu, faktisko spoli, konfigurāciju, griezumu sarakstu, parauga identitāti un mērījumus. Pircēja ražošanas/QC recenzents un līnijas piegādātājs tos izmanto aprīkojuma pieņemšanai.
Kas tika pievienots?
Identificējiet blakus esošos paneļus, klipus un citas savienojošās daļas, aizvēršanas rīkus un sistēmas instrukcijas. Norādītais sistēmas/interfeisa īpašnieks nosaka piemērotības un uzstādīšanas prasības.
Kāda asambleja tiek novērtēta?
Vēja, ūdens, slīpuma un laiduma prasībām ir nepieciešami pierādījumi par norādīto montāžu un projektu, ko nodrošina jumta sistēmas piegādātājs vai projekta inženieris. Mašīnas parametri un mašīnu sertifikāti nevar aizstāt šos pierādījumus.
Attiecībā uz Amerikas Savienotajām Valstīm, Saūda Arābiju, Krieviju, Indiju vai Meksiku norādiet galamērķa un projekta dokumenta prasības īsumā. Novērtējiet atlasīto konfigurāciju, sistēmas pierādījumus un atbalsta noteikumus šim galamērķim.
Salīdziniet BMS jumta paneļu līnijas
BMS jumta paneļu mašīnas kalpo dažādām profilu ģimenēm. Pirms konfigurācijas izvēles salīdziniet sekcijas rasējumu, spoles nosacījumus un nepieciešamās darbības.
Rūpnieciskā jumta paneļu mašīna: trapecveida vai gofrēta
Šis ražošanas ceļš ir paredzēts rūpnieciskām profilētām loksnēm, atsevišķi no YX65 stāvšuvju konfigurācijām. Izvēlieties ribu rakstu, pārklāšanos un stiprinājuma detaļu no paneļa zīmējuma.
1000 mm pārsega atsauces konfigurācijā tiek izmantota 1219 mm padeves sloksne. Tie ir dažādi izmēri: veidojot ribas un savienojot malas, tiek izmantota daļa no plakanās sloksnes platuma.
Izpētiet BMS rūpnieciskās jumta paneļu mašīnas1000 mm pārsega konfigurācija
- Materiāls
- Cinkots vai ar krāsu pārklāts tērauds; 0,3–0,8 mm
- Materiāla izturība
- 235–390 MPa; norādīt spoles ražību un stiepes bāzi
- Padeves / vāka platums
- 1 219 mm / 1 000 mm
- Veidošanas ātrums
- Apmēram 15–18 m/min
- Iekārtas aploksne
- Aptuveni 9,5 × 1,8 × 1,6 m; apmēram 8 tonnas
Iekārtas aploksnē nav iekļauts viss spoles iekraušanas, saņemšanas un apstrādes izkārtojums. Ražošanas plānam izmantojiet atlasītā profila piegādes apjomu.
Stāvošās šuves un slēptās fiksācijas konfigurācijas
Mehāniski šuvē: YX65-300/400/430/500/600, YX65-418 un YX25-220/430/550 saimes.
Slēpta fiksācija / fiksējoša fiksācija: Klip-Lok stila profili un fiksējamās konfigurācijas, piemēram, 465 mm pārklājuma līnija. Saskaņojiet viņu klipa piesaistes un aizvēršanas procesu konkrētajam zīmējumam.

Mehāniski sašūts
YX65-300/400/430/500/600 stāvoša šuvju līnija
YX65 saimē ietilpst 300, 400, 430, 500 un 600 mm pārsega profili. Atlasiet sadaļu, platuma konfigurāciju un atbilstošās darbības faktiskajam pasūtījumam.
Skatīt šo konfigurāciju
Slēpts-fix
Klip-Lok-Style Line — 700 mm pārsegs
Ar Lysaght saderīgu profila ģeometriju novērtē attiecībā pret atlasīto griezumu un klipu zīmējumu. 700 mm pārsega platums ir nošķirts no padeves sloksnes prasības.
Skatīt šo konfigurāciju
Slēpta-fiksācija / snap-lock
Paslēpta Fix (Snap-Lock) līnija — 465 mm pārsegs
YX77-465 konfigurācija veido 465 mm pārsega snap-lock profilu. Saskaņojiet tā savienojuma malas, klipa interfeisu un spoles pakāpi ar nepieciešamo montāžu.
Skatīt šo konfigurāciju
Slēpta-fiksācija / snap-lock
Snap-Lock jumta paneļu līnija
Izmantojiet precīzu fiksējošās malas ģeometriju, klipa detaļu un spoles specifikāciju, lai noteiktu vajadzīgo līniju un savienojuma piemērotību.
Skatīt šo konfigurācijuRitiniet, lai salīdzinātu visas četras konfigurācijas.
Jumta paneļu mašīnas izkārtojums un detaļas
Apskatiet ilustrēto mašīnu, griezuma zīmējumu, padeves izkārtojumu un profila grieznes. Izmantojiet iepriekš minēto modeļu salīdzinājumu, lai definētu izvēlētās līnijas konfigurāciju.
Definējiet, ko piedāvājums ietver
Lai iegūtu salīdzināmus piedāvājumus, izmantojiet to pašu profilu, spoli, pasūtīšanas funkcijas, rasējuma pārskatīšanu un galamērķi. Atzīmējiet katru vienumu kā iekļautu, neobligātu, pircēja piegādātu vai izslēgtu, un nosauciet katra aprīkojuma saskarnes īpašnieku.
- Galvenās līnijas un profila instrumenti
- Identificējiet rasējuma pārskatīšanu, ruļļus, vadotnes, vadības ierīces un norādītās caurumošanas/profila griešanas funkcijas.
- Spoles un gatavo paneļu apstrāde
- Sarakstu attīšana/iekraušana, jebkura atsevišķa sloksnes sagatavošana, saņemšana, pārsūtīšana, iepakošana un turpmākās darbības.
- Dokumenti, rezerves daļas un pakalpojumi
- Nosaukt tehniskos, elektriskos un ekspluatācijas failus; pieņemšanas ieraksti; dokumentu valoda; dilstošās daļas; nodošanas ekspluatācijā, apmācības un atbalsta izmaksas.
Budžeta darbaspēks, materiālie zaudējumi, palīgmateriāli, inventārs, loģistika un pakalpojumi līdzās līnijai. Peļņas un atmaksāšanās aprēķiniem ir nepieciešamas projekta izmaksas un faktiskie pasūtījuma dati.
Trešo pušu profilu nosaukumi tiek izmantoti tikai, lai aprakstītu saderību.
BMS ražošana un atbalsts jūsu līnijai
Ražošanai gatavai nodošanai nepieciešami piemēroti vietas apstākļi, reprezentatīvs izmēģinājums un apmācīti operatori. Ievietojiet iekārtas dokumentus, atbalsta pienākumus un maksas vienā piegādes līgumā.
Ražošana un mehāniskā apstrāde Ķīnā
BMS apvieno velmēšanas mašīnu ražošanu ar apstrādes resursiem Ķīnā. Mašīnas var izstrādāt, pamatojoties uz klientu rasējumiem, sasaistot paneļu sekciju ar tās instrumentu un ražošanas prasībām.
Izpētiet BMS ražošanu →ISO 9001, CE un UKCA
ISO 9001:2015 aptver Fujian Brand Forming Machinery Co., Ltd., Xiamen BMS Group dalībnieka, kvalitātes vadības sistēmu. SGS izsniegtās CE un UKCA pārbaudes attiecas uz novērtētiem velmēšanas mašīnas paraugiem. Saskaņojiet pasūtītās iekārtas identifikāciju un galamērķi ar tās atbilstības dokumentiem un lietošanas instrukcijām.
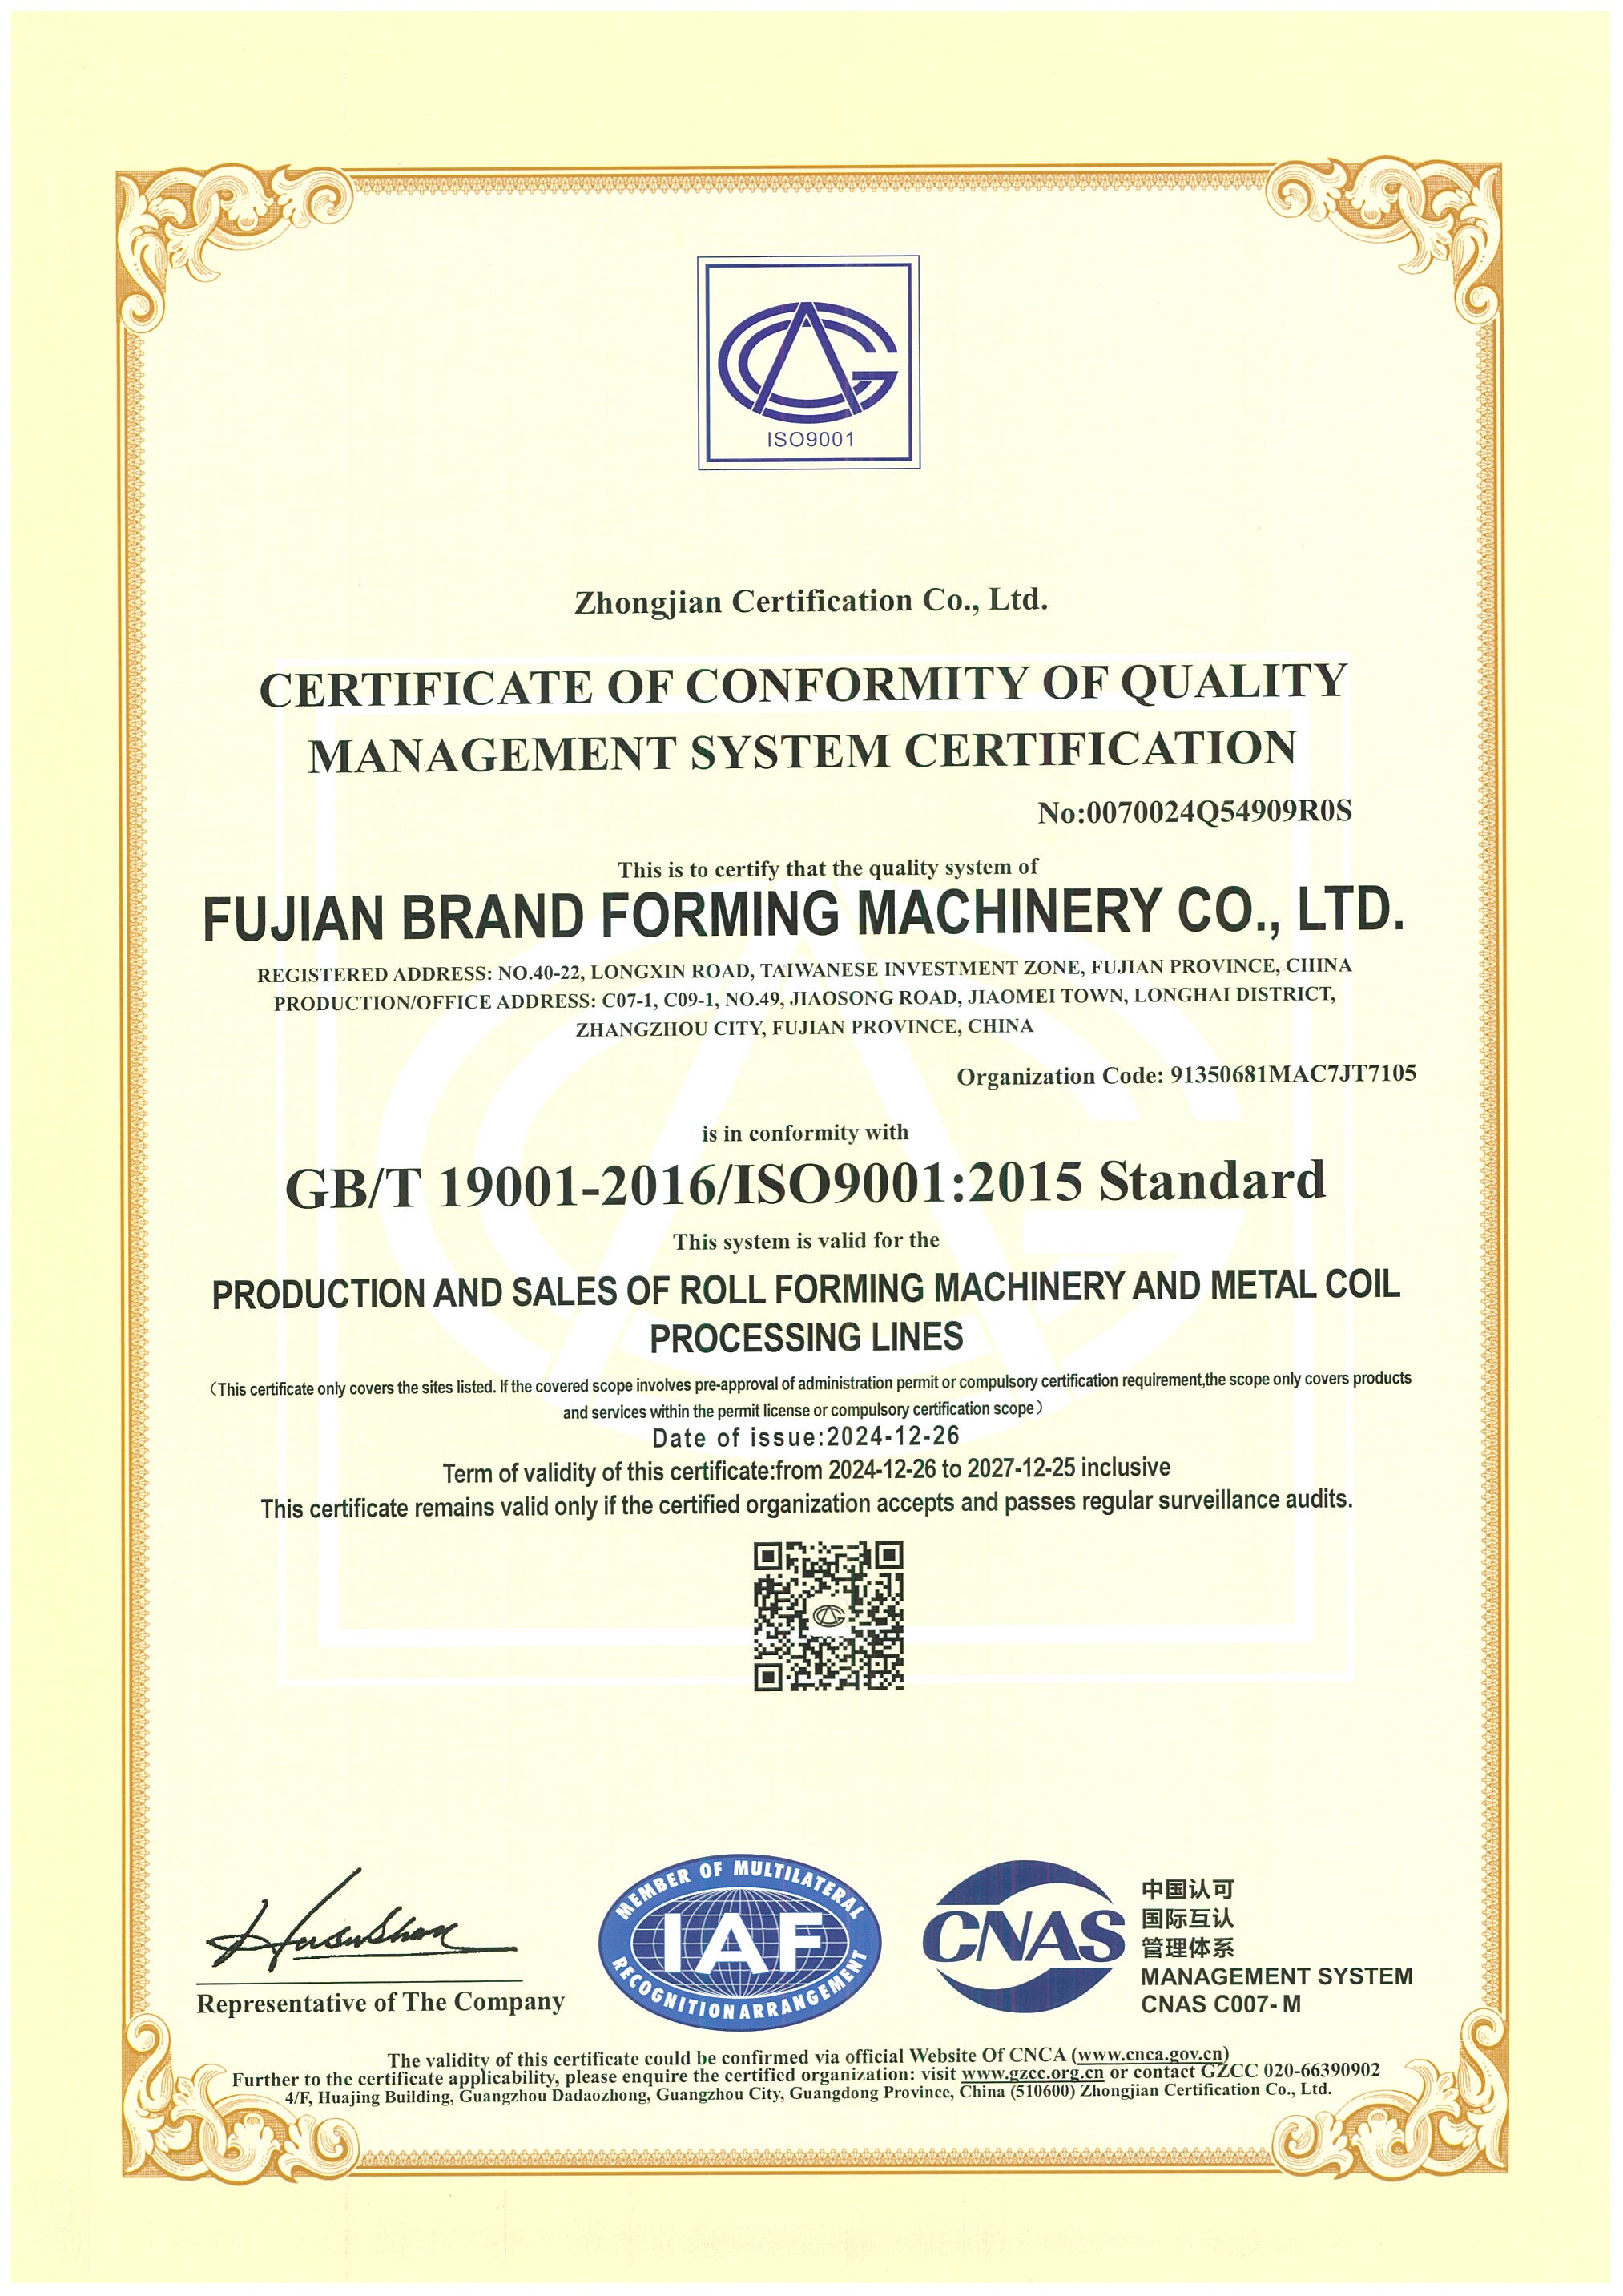 ISO 9001:2015 Kvalitātes vadība · 2024–2027 sertifikācijas periods, pakļauts uzraudzības auditiem Atklāts sertifikāts ↗
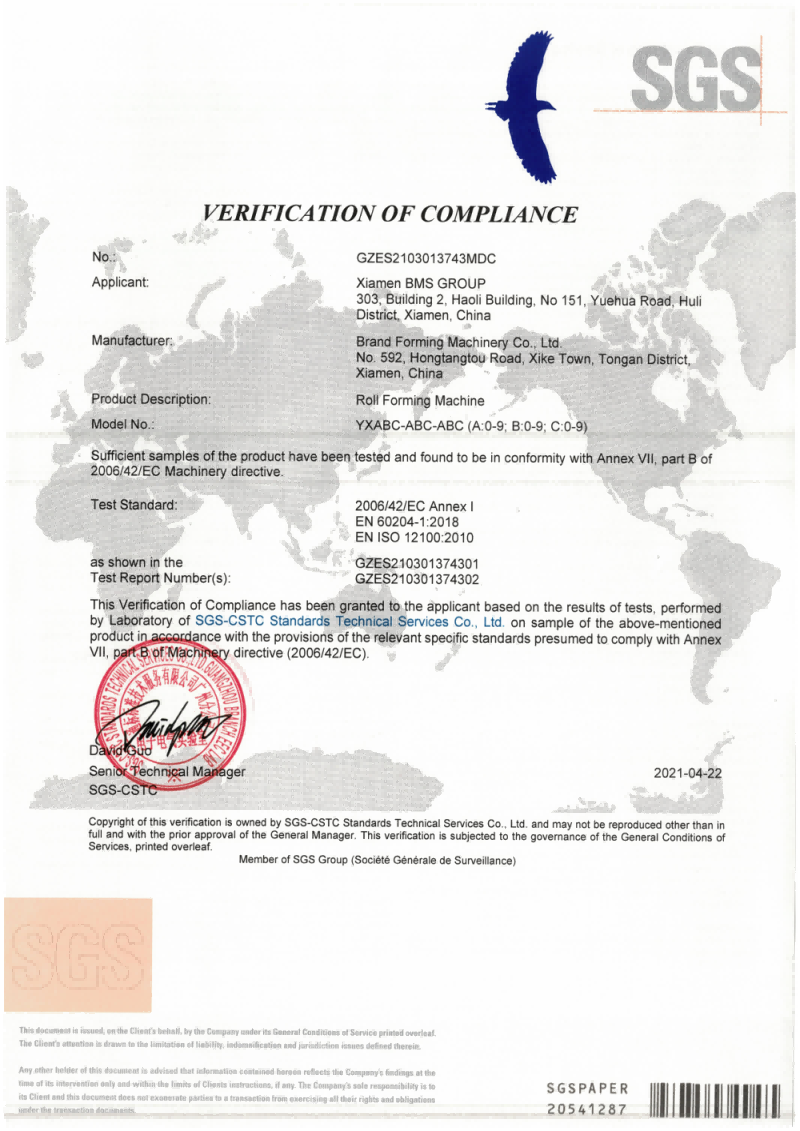 CE mašīnu verifikācija SGS-CSTC · GZES2103013743MDC · 2021. gada 22. aprīlis Atklāta pārbaude ↗
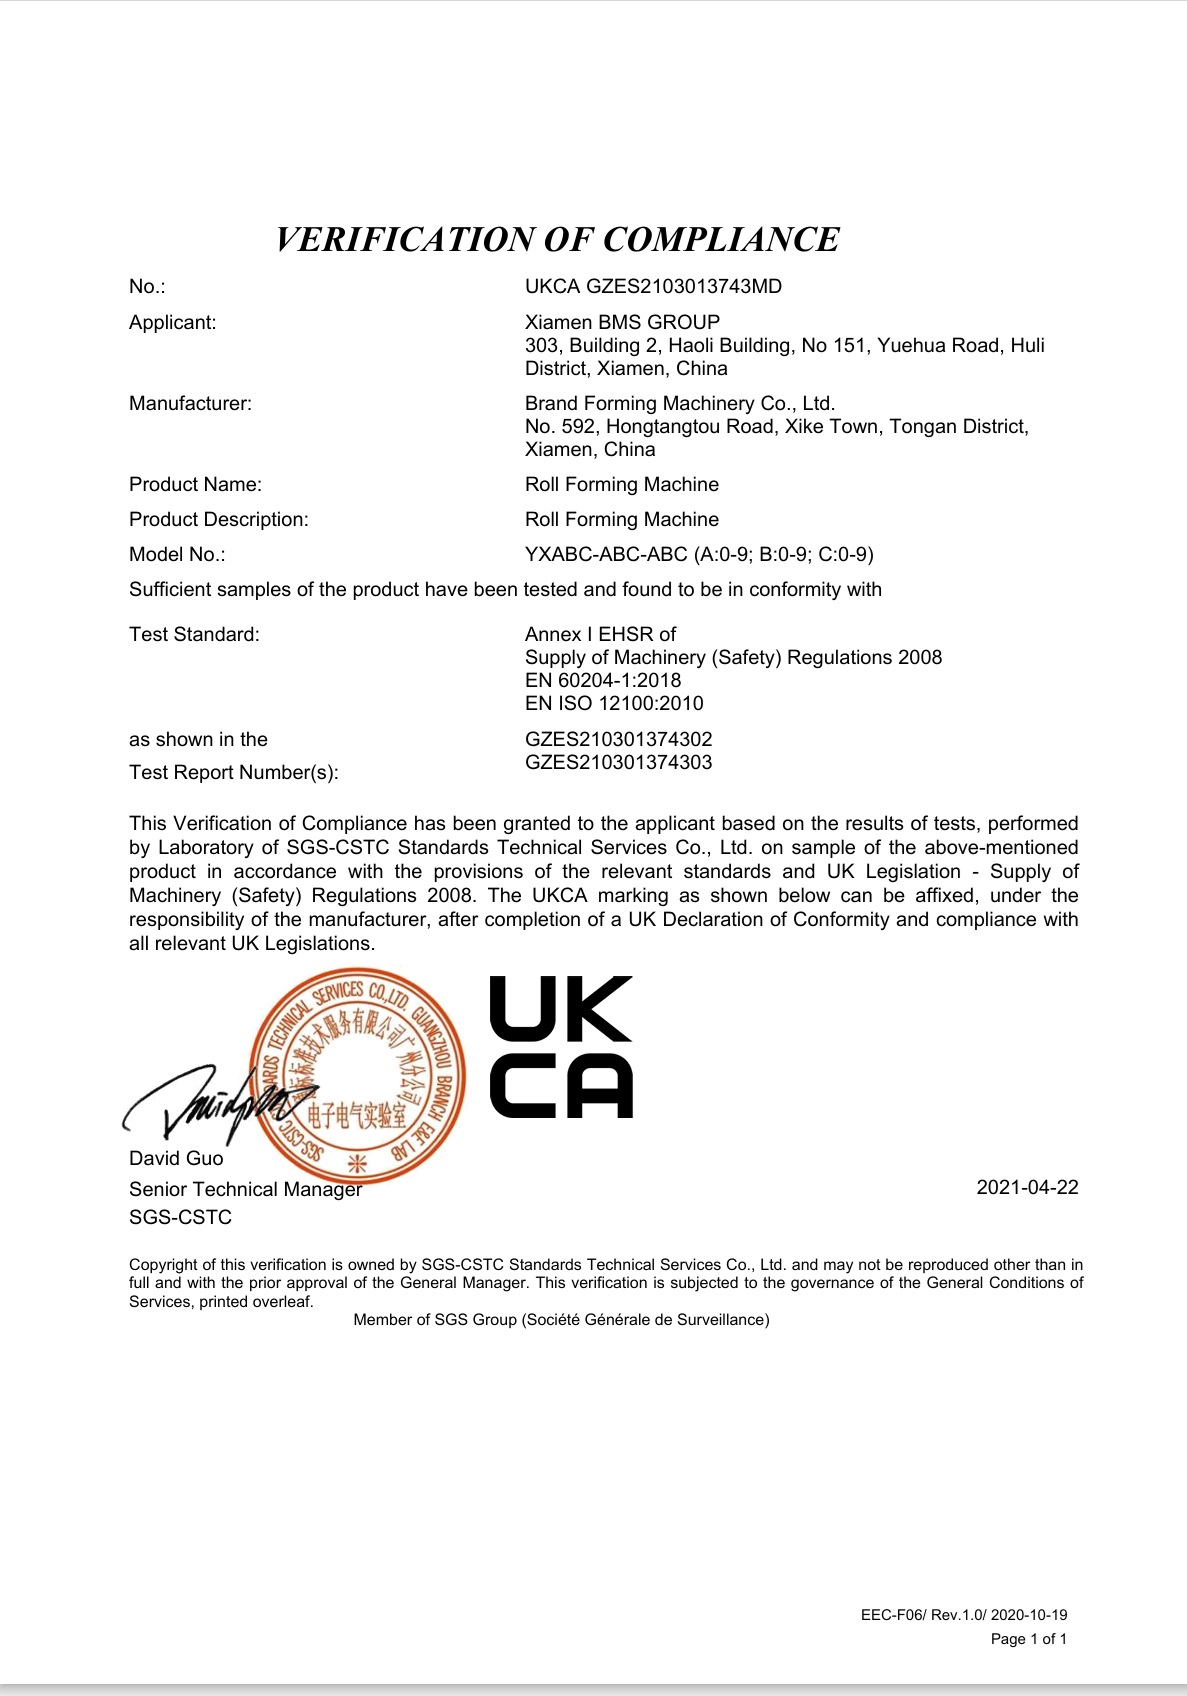 UKCA mašīnu verifikācija SGS-CSTC · GZES2103013743MD · 2021. gada 22. aprīlis Atvērt verifikāciju ↗
Divu gadu garantija un ārvalstu atbalsts
BMS nodrošina divu gadu garantiju detaļām un darbam, sākot no veiksmīgas uzstādīšanas un nodošanas ekspluatācijā pircēja objektā, ievērojot pareizu ekspluatāciju un apkopi.
Seši ārzemju servisa centri atbalsta BMS iekārtas ar reģionālo servisu Dienvidāzijā, Tuvajos Austrumos, Dienvidamerikā, Ziemeļamerikā, Eiropā un Dienvidkorejā. Tehniskais atbalsts turpinās visu iekārtas kalpošanas laiku.
Uzstādīšana ārzemēs ir maksas. Pircējs nodrošina vīzas palīdzību, aviobiļetes atpakaļ un vietējo izmitināšanu. Piedāvājumā iekļaujiet piemērojamās pakalpojumu maksas, garantijas izņēmumus un atbalsta pasākumus.
Izlasiet BMS pakalpojumu noteikumus →
Semināra gatavība
Plānojiet izkraušanu un darba izkārtojumu, izmantojot pilnus līnijas izmērus, elektroapgādes un pieslēguma prasības. Motora reitings vien nenorāda vietas strāvas pieslēgumu.
Nosauciet vietnes koordinatoru un kvalificēto savienojuma nodrošinātāju un piešķiriet viņiem darbu pirms ierašanās.
Ekspluatācijas izmēģinājums
Veiciet funkcionālās pārbaudes un palaišanas paraugus ar atlasīto zīmējumu, faktisko spoli un reprezentatīvu griezumu sarakstu. Reģistrē novērojumus un pieņemšanas nosacījumus, kas nepieciešami laišanai ražošanā.
Definējiet, kas apmeklēs, piegādātāja palīdzību, metodi un apjomu, maksas un nodošanas nosacījumus.
Operatoru apmācība
Norādiet operatora un apkopes uzdevumus, apmācības valodu, piegādes metodi un mašīnas failus. Apmācības ierakstā norādiet treneri un dalībniekus.
Saglabājiet mašīnas ekspluatācijas un apkopes apmācību atsevišķi no jumta sistēmas uzstādīšanas vai inženierijas instrukcijām.
Daļas un atbalsts
Rakstiskajos noteikumos norādiet dilstošās daļas, piegādātās rezerves daļas un atbalsta kontaktpersonu.
Saglabājiet mašīnas identifikācijas, apkopes ierakstu un kļūdu attēlus vai video gatavus tehniskajam atbalstam. Saglabājiet servisa kontaktpersonu un visus maksas darbus nodošanas failā.
Jūsu produkcijas nodošanas fails
- Apstiprināta konfigurācija un rasējumi ar pieņemšanas ierakstu
- Darbības, elektrības un apkopes faili, kā arī nodiluma un rezerves daļu identifikācija
- Apmācības ieraksts un rakstiskas garantijas un atbalsta noteikumi
Jautājumi par jūsu ražošanas līniju
Atbildes uz konfigurācijas un komerciāliem jautājumiem, kas var mainīt aprīkojuma izvēli.
Mainot griezuma garumu, profils netiek mainīts. Citam platumam, ribai vai šuvei ir nepieciešams instruments un konfigurācija, salīdzinot ar tā zīmējumu.
Salīdziniet garuma un profila izmaiņasBMS piedāvā stāvu šuvju līnijas, kas konfigurētas 20 pēdu vai 40 pēdu konteineros ražošanai uz vietas. Izvēlieties šo konfigurāciju atsevišķi no fiksētas darbnīcas līnijas ar piemērotu piekļuvi, jaudu, apkalpi, aizsardzību pret laikapstākļiem un garu paneļu uztveršanu.
Salīdziniet ražošanas vietasYX65 salīdzinājums attiecas uz krāsainu tēraudu 0,4–0,80 mm un Al-Mg-Mn alumīniju ar 0,8–1,2 mm. Saskaņojiet tērauda ražības pakāpi vai alumīnija sakausējumu un rūdījumu, pārklājumu un padeves platumu izvēlētajam profilam un instrumentiem; ar līdzīgu biezumu vien nepietiek.
Pārskatiet spoles ievadesBMS piegādā automātisku izmēru maiņas izliekšanas aprīkojumu ar konusveida lokšņu sagriešanas iespēju un automātisku konusveida lokšņu sagriešanas aprīkojumu. Šīs ir atlasītas procesa konfigurācijas: griezuma garuma maiņa nevar radīt izliekumu vai konusu. Īsumā iekļaujiet galīgo ģeometriju, šuves detaļas un nepieciešamās formēšanas, griešanas, izliekšanas un uztveršanas saskarnes.
Pārskatiet īpašo ģeometrijuNē. Mašīnas atbilstības dokumenti attiecas uz iekārtu. Jumta vēja un ūdens veiktspējai ir nepieciešami pierādījumi par norādīto jumta montāžu un projektu.
Skatīt atbildības nodošanuKatram piedāvājumam pievienojiet to pašu paneļa zīmējumu, spoles datus, griezumu sarakstu un galamērķi. Salīdziniet aprīkojumu, palīgierīces, pieņemšanu, dokumentus un pēcpārdošanas pienākumus, pamatojoties uz to pašu.
Pārbaudiet piegādes un nodošanas apjomuPlānojiet savu jumta paneļu ražošanu, izmantojot BMS
Atnesiet diskusijā savu paneļa zīmējumu, spoles specifikāciju un reprezentatīvu griezumu sarakstu. Tie kopā nosaka jumta paneļu ruļļu formēšanas mašīnu, atbalsta aprīkojumu un pieņemšanas prasības, lai salīdzinātu.
Apspriediet savas ražošanas prasībasSagatavojiet savu ražošanas pārskatu
- Mērķa paneļa un savienojumu rasējumi
- Spoles pakāpe, biezums, stiprības bāze, pārklājums un platums
- Tipisks griezumu saraksts, daudzumi un pozicionētās funkcijas
- Garākais panelis, darbnīca un nosūtīšanas apstākļi
- Galamērķa valsts un nepieciešamie projekta dokumenti