


BMS · အပင်တွင်း ခေါင်မိုးပြား ထုတ်လုပ်မှု
စက်မှုအမိုးမိုးခြင်း နှင့် လုပ်ငန်းသုံး အမိုးအကာ လိပ် စက်များဖွဲ့စည်းခြင်း
သင့်ပရိုဖိုင်၊ ကွိုင်နှင့် ဖြတ်စာရင်းကို ပတ်ပတ်လည်တွင် တည်ဆောက်ထားသော အမိုးအကာများ
သင်ရောင်းချသည့် အမိုးအကာအကာပတ်ပတ်လည်တွင် သတ်မှတ်ထားသော အလုပ်ရုံလိုင်းတစ်ခုကို စီစဉ်ပါ- ၎င်း၏ပရိုဖိုင်၊ အမှန်တကယ် ကွိုင်နှင့် အမှာစာအရှည်များ။ ရပ်နေသည့် ချုပ်ရိုး၊ ဖုံးကွယ်ထားသော ပြင်ဆင်ခြင်း နှင့် စက်မှုဇုန်ထုတ်ကွက် လမ်းကြောင်းများကို နှိုင်းယှဉ်ပါ၊ ထို့နောက် ပုံသွင်းခြင်း၊ ပရိုဖိုင် ညှပ်ခြင်းနှင့် လက်ခံခြင်းတို့ကို သင်၏ဖြတ်စာရင်းတွင် ယှဉ်ကြည့်ပါ။
သင့်ခေါင်မိုးပြားပရိုဖိုင်ဖြင့် စတင်ပါ။
စက်မှုအမိုးအကာပြား မှာယူမှုများသည် ကုပ်ပိုးစုပုံ သို့မဟုတ် ကော်ဖတ်စာရွက်များ၊ စက်ဖြင့်ချုပ်ထားသော ပြားများ သို့မဟုတ် ဖုံးကွယ်ထားသော ပရိုဖိုင်များကို တောင်းဆိုနိုင်သည်။ အကန့်ပုံဆွဲခြင်းနှင့် ချိတ်ဆက်မှုနည်းလမ်းဖြင့် စတင်ပါ။ မိသားစုတစ်ခုစီသည် ၎င်း၏ကိုယ်ပိုင်ဖွဲ့စည်းပုံနှင့် ဖြတ်တောက်မှုပုံစံကို လိုအပ်သည်။
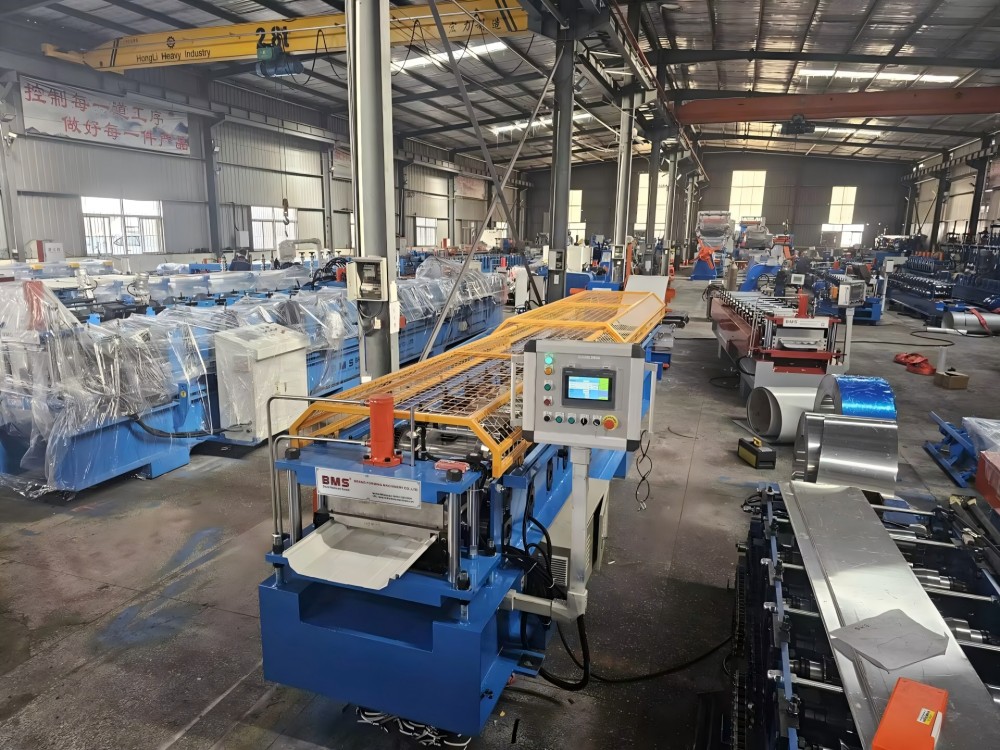
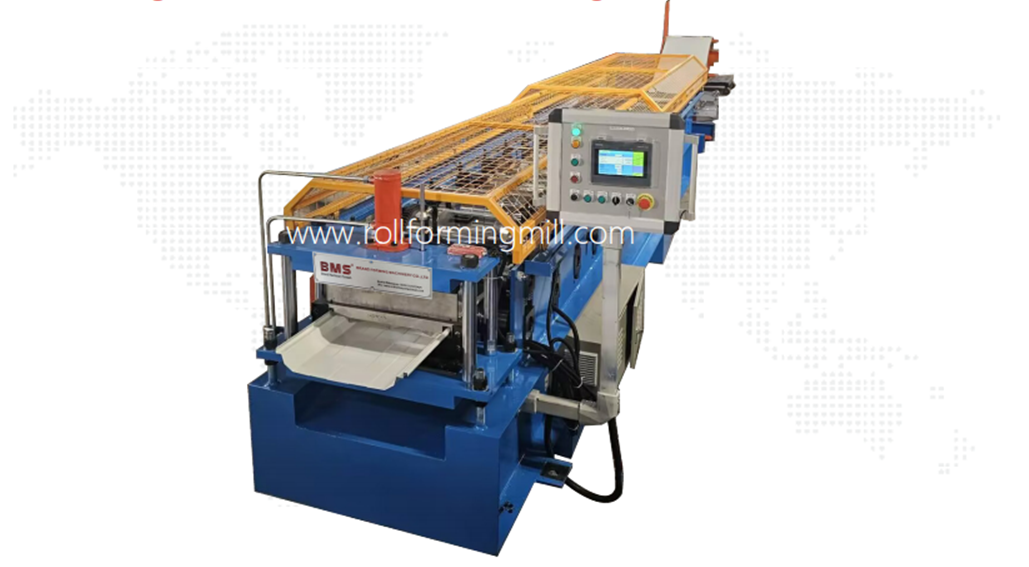
ရပ်နေသောချုပ်ရိုးလိပ်ဖွဲ့စည်းခြင်းစက်သည် အကန့်၏နံရိုးများ၊ မိတ်လိုက်သည့်အနားများနှင့် ပြီးသွားသောအတိုင်းအတာများနှင့် ကိုက်ညီရပါမည်။ အောက်ဖော်ပြပါ စက်နှင့် အပိုင်းသရုပ်ဖော်ပုံများသည် ဤပရိုဖိုင်မိသားစုကို ပြသသည်။
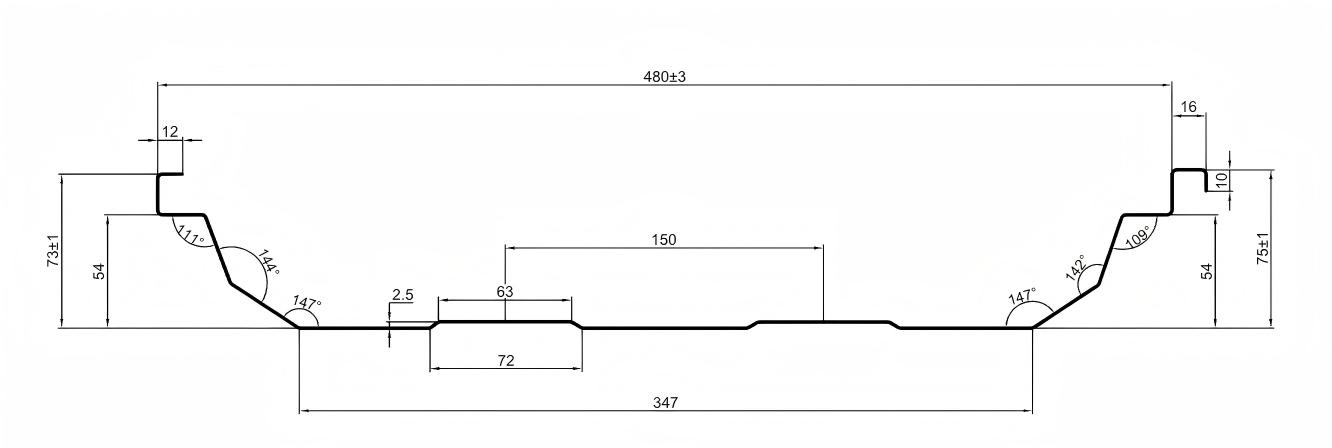
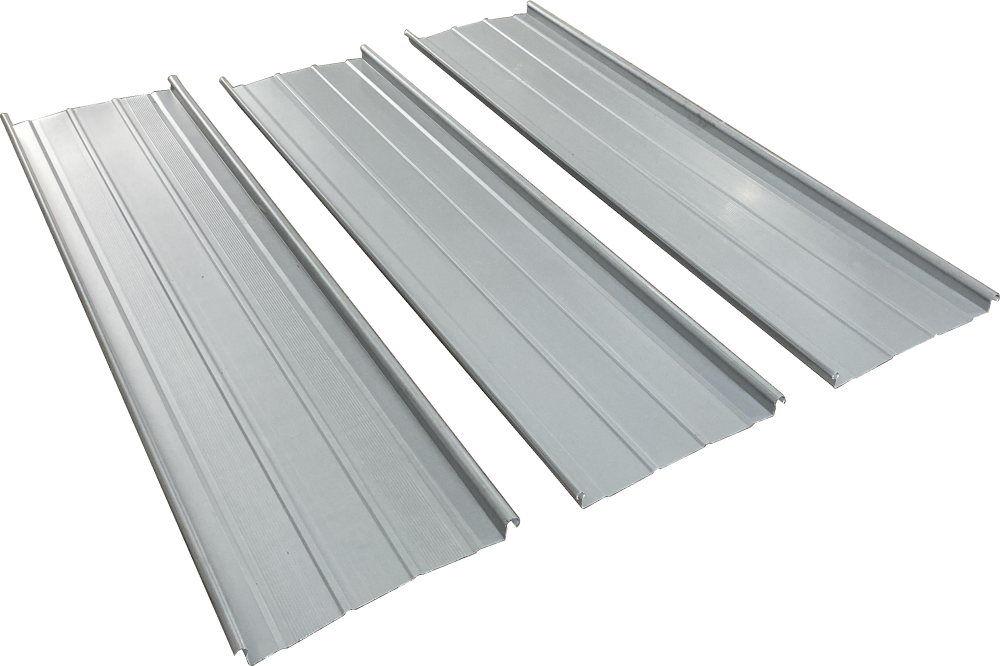
အနံသုံးပါး၊ အတိုင်းအတာသုံးမျိုး
နံရိုးများ၊ မိတ်လိုက်သည့် အစွန်းများနှင့် အကန့်မျက်နှာကို ရှာဖွေရန် လိုအပ်သည့် တိုင်းတာမှုအမှတ်များတွင် အတိုင်းအတာတစ်ခုအထိ အတိုင်းအတာတစ်ခုစီကို အသုံးပြုပါ။
အကျယ်ကျက်
အပြားလိုက် စက်ထဲသို့ ဝင်သွားသည် ။ နံရိုးများနှင့် ချိတ်ဆက်ထားသော အစွန်းများဖြင့် သယ်ဆောင်လာသော ပစ္စည်းကို ခွင့်ပြုပါ။ feed width သည် roof coverage မဟုတ်ပါ။
အကျယ်ချုပ်ပြီး၏။
၎င်း၏ချိတ်ဆက်ထားသော ဂျီသြမေတြီအပါအဝင် ဖွဲ့စည်းထားသော အကန့်တစ်ခု၏ အပြင်ဘက်အစွန်းမှ အပြင်ဘက်အစွန်းအထိ။ ပုံ၏ သတ်မှတ်ထားသော တိုင်းတာမှုအမှတ်များကို အသုံးပြုပါ။
အဖုံးအကျယ်
သတ်မှတ်ထားသောချိတ်ဆက်မှုပြုလုပ်ပြီးနောက် အိမ်နီးချင်းအကန့်များရှိ တူညီသည့်အချက်များကြားတွင် ထည့်သွင်းထားသောအကျယ်ကို ထပ်ခါတလဲလဲလုပ်ပါ။
ဖြတ်တောက်ထားသော အရှည်ကို ပြောင်းလဲခြင်း အပိုင်းသည် တူညီသည်။ မတူညီသောနံရိုး၊ အစွန်း သို့မဟုတ် အကန့်အနံသည် ၎င်း၏ကိုယ်ပိုင်ကိရိယာတန်ဆာပလာနှင့် မိတ်လိုက်သည့်အပိုင်းကို ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။
အရှည်ပြောင်းခြင်း သို့မဟုတ် အပိုင်းပြောင်းခြင်းလား။
- အရှည် သို့မဟုတ် အရေအတွက် ပြောင်းလဲမှု
- အတည်ပြုထားသော အပိုင်းနှင့် ပစ္စည်းကို သိမ်းဆည်းပါ။ အကြိမ်ရေဖြတ်တောက်မှု၊ အရှည်ထိန်းချုပ်မှု၊ လက်ခံမှုနှင့် ထုပ်ပိုးမှုပမာဏတို့ကို ပြန်လည်ကြည့်ရှုပါ။
- နံရိုး၊ အစွန်း သို့မဟုတ် အကန့်အကန့် အကျယ်ပြောင်းလဲမှုများကို
- ပြန်လှန်ရန် ကိရိယာတန်ဆာပလာများ၊ လမ်းညွှန်များ၊ ခုတ်ထစ်ပုံသဏ္ဍာန်နှင့် မိတ်လိုက်သည့် အစိတ်အပိုင်းများကို ပြန်လည်သုံးသပ်ပါ။ ဖြတ်တောက်ထားသော အရှည်ဆက်တင်သည် အခြားအပိုင်းကို ဖန်တီး၍မရပါ။
- အပေါက်များ သို့မဟုတ် အထစ်များ ပြောင်းလဲ
- သတ်မှတ်ခြင်း အင်္ဂါရပ်ပုံသဏ္ဍာန်နှင့် ဘောင်တစ်လျှောက် ၎င်း၏ တည်နေရာ datum ကို ပြောင်းလဲပါ။ ၎င်းသည် လည်ပတ်မှု၊ ကိရိယာများနှင့် ထိန်းချုပ်မှုလိုအပ်ချက်များကို ပြောင်းလဲစေသည်။
- ပစ္စည်း သို့မဟုတ် အပေါ်ယံပိုင်းပြောင်းလဲမှုများကို
- အမှန်တကယ် ကွိုင်ဒေတာနှင့် ကိုယ်စားလှယ်နမူနာဖြင့် ဖွဲ့စည်းခြင်း၊ ဖြတ်တောက်ခြင်းနှင့် မျက်နှာပြင်လိုအပ်ချက်များကို ပြန်လည်အကဲဖြတ်ပါ။
ပထမသုံးသပ်ချက်တွင် အထူ၊ အဆင့်၊ အထွက်နှုန်းနှင့် ဆန့်နိုင်အားဒေတာ၊ အပေါ်ယံပိုင်းနှင့် ဖိဒ်အကျယ်ကို ထည့်သွင်းပါ။ မတူညီသော ကွိုင်အခြေအနေများနှင့် ကိုက်ညီသော ပရိုဖိုင်တစ်ခုသည် မတူညီသော ဖွဲ့စည်းမှု သို့မဟုတ် ဖြတ်တောက်ခြင်း အကဲဖြတ်မှု လိုအပ်နိုင်သည်။
ပရိုဖိုင်စနစ်များ ကျွန်ုပ်တို့ပုံစံ
BMS သည် အောက်ပါပုံစံများဖြင့် Al-Mg-Mn အလူမီနီယမ်နှင့် သံမဏိပရိုဖိုင်များအတွက် ကိရိယာတန်ဆာပလာများကို ပံ့ပိုးပေးပါသည်။ ပရောဂျက်ပုံဆွဲရန်အတွက် အပိုင်း၊ အပိုင်း၊ ကလစ်မျက်နှာပြင်နှင့် အပိတ်နည်းလမ်းတို့ကို ယှဉ်တွဲပါ။
- Kalzip
- လိုင်ဆာ
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
စတိုင်အကိုးအကားသည် ဖွံ့ဖြိုးတိုးတက်ရန် ပရိုဖိုင်ကို ခွဲခြားသတ်မှတ်သည်။ ရွေးချယ်ထားသော အမိုးတပ်ဆင်မှုတွင် ၎င်း၏ကိုယ်ပိုင်ချိတ်ဆက်မှုနှင့် စွမ်းဆောင်ရည်အထောက်အထားများ လိုအပ်နေသေးသည်။
Panel ချိတ်ဆက်မှုကို စီစဉ်ပါ။
ဖွဲ့စည်းထားသော အစွန်းများ၊ အိမ်နီးချင်းအကန့်၊ ကလစ်များနှင့် အပိတ်နည်းလမ်းတို့သည် တညီတညွတ်တည်း ကိုက်ညီရပါမည်။ ချုပ်ရိုးအမည်တစ်ခုတည်းသည် လိုက်ဖက်ညီမှုကို စစ်ဆေးခြင်းမဟုတ်ပါ။
ပြီးပြည့်စုံသောချိတ်ဆက်မှုကို ကိုက်ညီပါ။
သတ်မှတ်ထားသောကလစ်၊ ချိတ်ဆွဲခြင်းနှင့် ပံ့ပိုးမှုအသေးစိတ်ဖြင့် အကန့်အစွန်းနှစ်ဖက်ကို ပြန်လည်သုံးသပ်ပါ။ ပုံများနှင့် မိတ်လိုက်သည့် အစိတ်အပိုင်းများကို တူညီသော တည်းဖြတ်မှုတွင် ထားရှိပါ။ ကွက်လပ်တစ်ခုသည် ပြီးပြည့်စုံသော အဆစ်ကို မပြပါ။
ပူးတွဲပိတ်နည်းကို ခွဲခြားသတ်မှတ်ပါ။
Snap ချိတ်ဆက်မှုများနှင့် စက်ပိုင်းဆိုင်ရာ ပိတ်ထားသော ချုပ်ရိုးများသည် မတူညီသော ဂျီသြမေတြီနှင့် တပ်ဆင်ခြင်းလုပ်ငန်းစဉ်များကို အသုံးပြုပါသည်။ စက်ပိတ်ရန် လိုအပ်သည့်အခါ၊ ကိရိယာနှင့် နည်းလမ်းကို ထိုစနစ်နှင့် ကိုက်ညီပြီး နမူနာပါဝင်ထားသည့် ကိုယ်စားလှယ်ကို စစ်ဆေးပါ။
ဖွဲ့စည်းခြင်းနှင့် တပ်ဆင်ခြင်းကို သီးခြားထားရှိပါ။
ယခင်အလိပ်သည် panel ကိုပြုလုပ်သည်။ တပ်ဆင်မှု ကိရိယာများသည် အမိုးစနစ် ညွှန်ကြားချက်များအောက်တွင် ၎င်းကို ချိတ်ဆက် သို့မဟုတ် ပိတ်ပါ။ ပြီးပြည့်စုံသော အမိုးတပ်ဆင်မှုအတွက် လေနှင့် ရေစွမ်းဆောင်ရည်ကို အကဲဖြတ်ပါသည်။
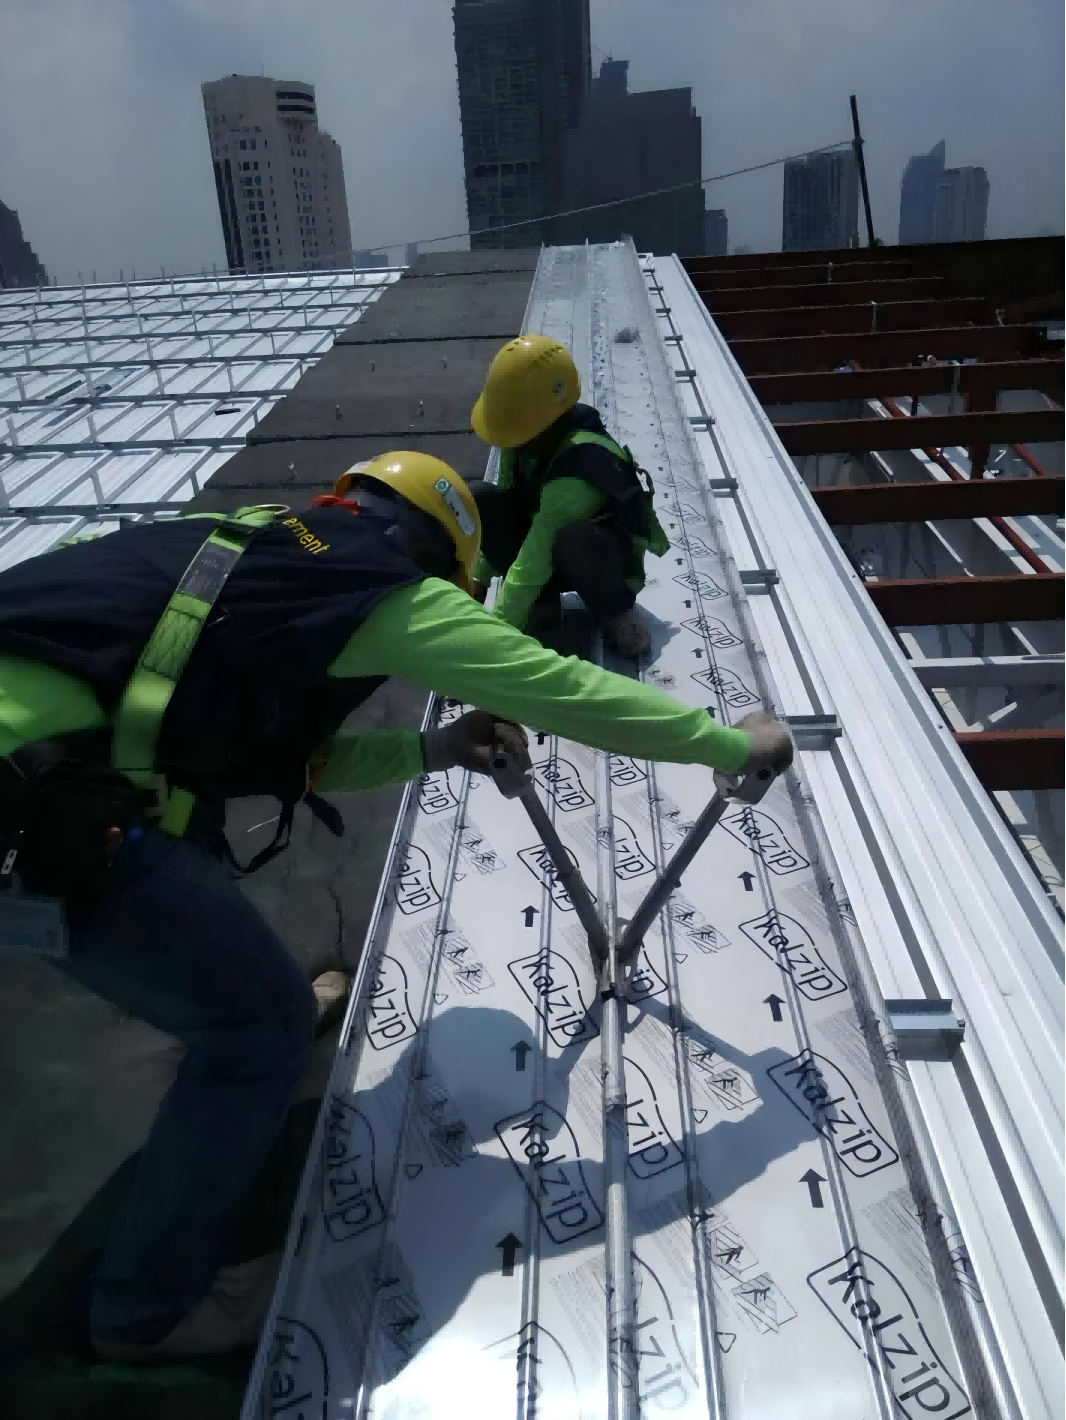
တပ်ဆင်ကိရိယာကိုရွေးချယ်ရန် ချုပ်ရိုးအသေးစိတ်၊ ပစ္စည်းနှင့် သတ်မှတ်ထားသော ပိတ်ခြင်းလုပ်ငန်းစဉ်ကို အသုံးပြုပါ။
BMS roof-seamer ရွေးချယ်ရေးလမ်းညွှန်430 Roof Semers- နှစ်လိပ် သို့မဟုတ် သုံးလိပ်
BMS သည် နှစ်လိပ်နှင့် သုံးလိပ် 430 ချုပ်ရိုးများကို ထောက်ပံ့ပေးသည်။ နှစ်ခုစလုံးသည် 220 V တစ်ခုတည်းအဆင့်ပါဝါ၊ 2.2 kW မော်တာ၊ ဖော်ပြထားသော အပိတ်အထူအကွာအဝေး 0.6-1.6 mm နှင့် အပိတ်အမြန်နှုန်း 16-22 m/min ကိုအသုံးပြုသည်။
Three-Roll 430 Seamer
370 × 330 × 550 မီလီမီတာ · 26 ကီလိုဂရမ်။
430 Seamer နှစ်ခု
210 × 280 × 380 မီလီမီတာ · 15 ကီလိုဂရမ်။
သတ်မှတ်ထားသော ချုပ်ရိုး၊ အလွိုင်း၊ အပေါ်ယံပိုင်းနှင့် ပစ္စည်းအထူတို့နှင့် တူသော ကြိတ်စက်များနှင့် အပိတ်အစီစဥ်ကို ယှဉ်တွဲပါ။ ၎င်းတို့သည် ယခင်အလိပ်၏ဖွဲ့စည်းမှုအမြန်နှုန်းနှင့် သီးခြားတပ်ဆင်ခြင်း-တူးလ် သတ်မှတ်ချက်များဖြစ်သည်။
သင်၏ထုတ်လုပ်မှုလမ်းကြောင်းကိုရွေးချယ်ပါ။
အလုပ်ရုံမှ အမှန်တကယ် အမိန့်ပေးခြင်း၊ လက်ခံခြင်းနှင့် ပေးပို့ခြင်းတို့ ပြုလုပ်နိုင်သောအခါတွင် စက်ရုံမှ ပေးဝေမှုသည် အလုပ်ဖြစ်သည်။ Long-panel ထောက်ပံ့ပို့ဆောင်ရေး သို့မဟုတ် မကြာခဏ တောင်းဆိုမှုသည် အခြားလမ်းကြောင်းကို ပိုမိုလက်တွေ့ဖြစ်စေနိုင်သည်။
တူညီသောအမှာစာ
စက်ရုံတွင်း ထုတ်လုပ်မှုကို ထပ်တလဲလဲ ပစ်မှတ်အပိုင်းများ၊ အလုပ်ရုံ အရင်းအမြစ်များနှင့် ထုတ်လုပ်မှု အချိန်ဇယား ထိန်းချုပ်မှုတို့ကို နှိုင်းယှဉ်ပါ။
ကွိုင်စာရင်း၊ လက်ခံခြင်း၊ ထုပ်ပိုးခြင်းနှင့် သယ်ယူပို့ဆောင်ရေးသည် မှာယူထားသော အရှည်များကို ပံ့ပိုးပေးရပါမည်။
အလုပ်ရုံမှ အကန့်များကို တင်ခြင်းအထိ အကန့်များနောက်လိုက်သည့် အပြင်အဆင်နှင့် သင့်အလျား ဖြန့်ဖြူးမှုနှင့် ဝယ်လိုအား ကြိမ်နှုန်းကို နှိုင်းယှဉ်ပါ။
ဝယ်ယူထားသော အကန့်များသည် သီးသန့်ဖွဲ့စည်းခြင်းနှင့် အရင်းအမြစ်များကို ကိုင်တွယ်ခြင်းတို့ကို အကြောင်းမပြဘဲ ကြိမ်နှုန်းနည်းသော အလုပ် သို့မဟုတ် အမှာစာများ။
ပေးသွင်းသူ၏ပရိုဖိုင်နှင့် ပစ္စည်းအတိုင်းအတာ၊ ပို့ဆောင်ချိန်၊ ပေးပို့မှုကန့်သတ်ချက်များနှင့် ကိုင်တွယ်စဉ်အတွင်း ပျက်စီးမှုအန္တရာယ်ကို စစ်ဆေးပါ။
တူညီသောကဏ္ဍ၊ ကွိုင်၊ ပမာဏနှင့် ပေးပို့သည့်ရက်စွဲများအတွက် ပေးပို့ထားသော-အကန့် ကိုးကားချက်ကို ရယူပါ။
ဆိုက်ကို ငှားရမ်းခြင်း သို့မဟုတ် ဆိုက် ထုတ်လုပ်ခြင်းသည် စက်ကိရိယာနှင့် တည်နေရာ သင့်လျော်သောအခါတွင် ရှည်လျားသော အကန့်သယ်ယူမှုဆိုင်ရာ ကန့်သတ်ချက်များကို လျှော့ချနိုင်သည်။
စက်ရရှိနိုင်မှု၊ ဆိုက်ဝင်ရောက်မှု၊ အသုံးဝင်မှုများ၊ အမှုထမ်းများ၊ လက်ခံရရှိသည့်နေရာနှင့် ရာသီဥတုအခြေအနေများကို အကဲဖြတ်ပါ။
ခွဲခြားသတ်မှတ်ထားသော စက်ဖွဲ့စည်းပုံနှင့် ဆိုက်၏ အမှန်တကယ် လုပ်ငန်းခွင်အခြေအနေများအပေါ် နှိုင်းယှဉ်မှုကို အခြေခံပါ။
Dispatch ဖြင့် ဝယ်လိုအားကို ချိန်ခွင်လျှာညှိပါ။
ကွိုင်စတော့၊ အလုပ်သမား၊ အချိန်ဇယားဆွဲခြင်းနှင့် ပေးပို့ခြင်းအရင်းအမြစ်များကို ပံ့ပိုးပေးသောအခါတွင် ချုပ်ရိုးလိပ်ထားသော စက်ရုံဟောင်းသည် ကိုက်ညီမှုရှိသည် ။ ရှည်လျားသောအကန့်များသည် သင့်လျော်သောနေရာ၊ အကာအကွယ်နှင့် သယ်ယူပို့ဆောင်ရေးတို့ လိုအပ်နေသေးသည်။
ဝယ်ယူထားသော ပြားများနှင့် ဆိုဒ်ဖွဲ့စည်းခြင်းအတွက် သင့်လျော်သော စက်ပစ္စည်းများသည် စက်ရုံအတွင်း ထုတ်လုပ်မှုကို ဖြည့်စွက်နိုင်ပါသည်။ အမှန်တကယ်အမှာစာရောနှောမှုအတွက် ကုန်ကျစရိတ်နှင့် ထောက်ပံ့ပို့ဆောင်မှုကို နှိုင်းယှဉ်ပါ။ universal volume သို့မဟုတ် payback threshold မရှိပါ။
Site Production အတွက် BMS Configuration
BMS သည် မိုဘိုင်းလိပ်ပုံစံ စက်ရုံများအဖြစ် 20 ပေ သို့မဟုတ် 40 ပေရှိသော ကွန်တိန်နာများတွင် ရပ်နေသည့် ချုပ်ရိုးလိုင်းများကို သတ်မှတ်နိုင်သည်။ အလွန်ရှည်လျားသောခေါင်မိုးလည်ပတ်မှု သို့မဟုတ် ရှုပ်ထွေးသောဂျီသြမေတြီများအတွက်၊ တပ်ဆင်ဧရိယာအနီးတွင် ထုတ်လုပ်မှုသည် အချောထည်သယ်ယူမှုနှင့် ထပ်ခါတလဲလဲ ကိုင်တွယ်မှုကို လျှော့ချနိုင်သည်။
ကွန်တိန်နာအပြင်အဆင်၊ အသုံးပြုခွင့်၊ ပါဝါထောက်ပံ့မှု၊ အမှုထမ်းနှင့် လက်ခံလမ်းကြောင်းကို စက်ရုံရွေးချယ်မှုနှင့် နှိုင်းယှဉ်ပါ။ တပ်ဆင်ခြင်းနှင့်ထုတ်လုပ်မှုကိုညှိနှိုင်း; ဤစာမျက်နှာတွင်ဖော်ပြထားသော အလုပ်ရုံဆွေးနွေးပွဲစက်သည် သီးခြားဖွဲ့စည်းမှုတစ်ခုဖြစ်သည်။
BMS ကွန်တိန်နာအခြေခံ အမိုးပြားထုတ်လုပ်ခြင်းကွန်တိန်နာအခြေခံဖွဲ့စည်းမှု
သင်၏ဖြတ်တောက်မှုစာရင်းကို ထုတ်လုပ်မှုအစီအစဉ်အဖြစ် ပြောင်းလဲပါ။
ဖြတ်ထားသောစာရင်းနှင့် ဆန့်ကျင်ဘက်ရပ်နေသော ချုပ်ရိုးအကန့်စက်ကို သတ်မှတ်ပါ- အကန့်နှင့် ပစ္စည်းပြန်လည်ပြင်ဆင်မှု၊ ပြီးမြောက်သော အရှည်များ၊ ပမာဏများနှင့် နေရာချထားသော အင်္ဂါရပ်များ။ တူညီသော စုစုပေါင်းမီတာများသည် ဖြတ်တောက်ခြင်းနှင့် ကိုင်တွယ်ခြင်းလုပ်ငန်းကို အလွန်ကွာခြားသည်ဟု ဆိုလိုပါသည်။
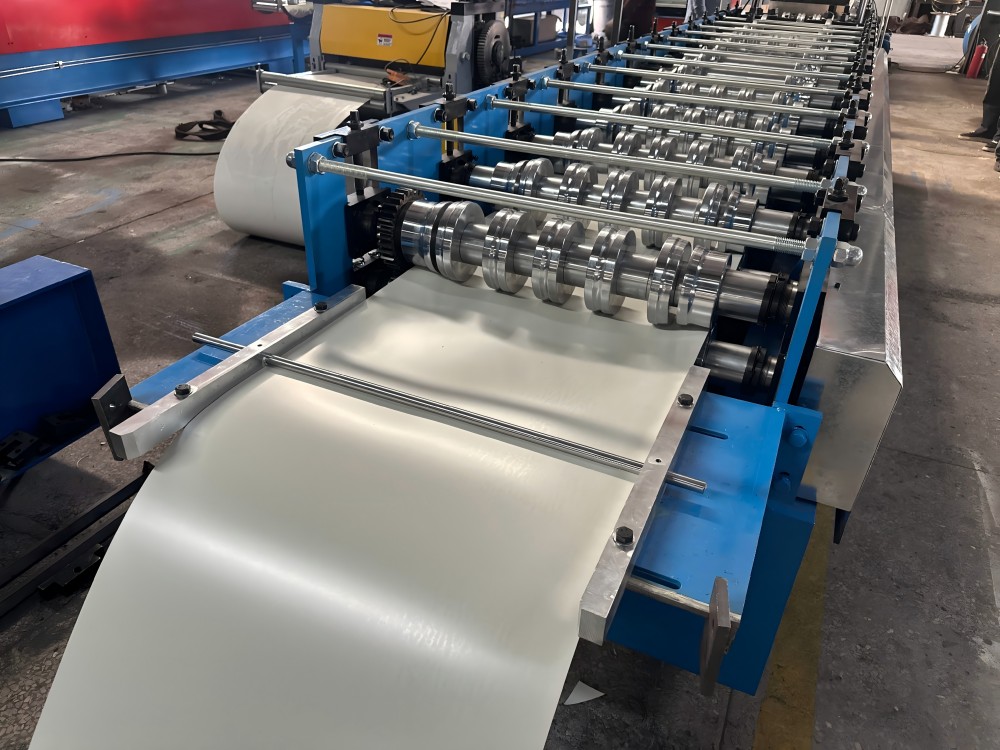
01
အစာကျွေးခြင်း။
သတ်မှတ်ထားသောအကွက်ကို မျဉ်းကြောင်းထဲသို့ လမ်းညွှန်ပါ။ ဖိဒ်အကျယ်၊ ဝင်ခွင့်လမ်းညွှန်များနှင့် ကွိုင်ကို ပစ္စည်းနှင့် အကန့်ပုံဆွဲခြင်းအတွက် ကိုက်ညီပါ။
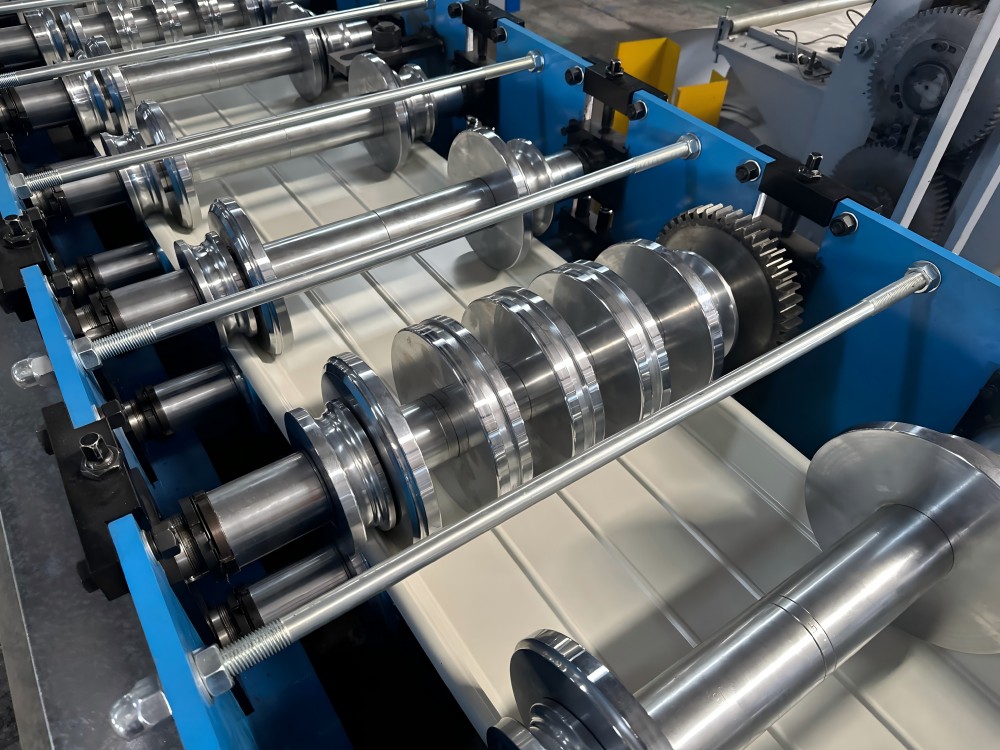
02
အင်္ဂါရပ်လိုအပ်ချက်များ
မှာယူမှုတွင် အပေါက်များ သို့မဟုတ် အထစ်များ လိုအပ်ပါက ၎င်းတို့၏ ပုံသဏ္ဍာန်၊ အကွာအဝေးနှင့် အဆုံး သို့မဟုတ် အင်္ဂါရပ် datum ကို သတ်မှတ်ပါ။ ရွေးချယ်ထားသောကိရိယာများ၊ လည်ပတ်မှုတည်နေရာနှင့် ထိန်းချုပ်မှုများသည် ထိုလိုအပ်ချက်များကို ပံ့ပိုးပေးရပါမည်။
03
ဖွဲ့စည်းခြင်းနှင့် Profile Shearing
လိပ်များသည် အပိုင်းကို ဖန်တီးသည်။ ဟိုက်ဒရောလစ်ပရိုဖိုင်းရှတ် (ဖြတ်ပြီးနောက်ပိုင်း) သည် ၎င်းကို အရှည်အဖြစ် ဖြတ်သည်။ ၎င်း၏ ဓါးဂျီသြမေတြီသည် ဖြတ်တောက်စဉ်အတွင်း ရပ်နေသော အစွန်းများကို ပံ့ပိုးရန် ဖွဲ့စည်းထားသော ပရိုဖိုင်ကို လိုက်နာကာ ၎င်းတို့၏ ပြိုကျမှုကို တားဆီးပေးသည်။ ရွေးချယ်ထားသော ကွိုင်ပေါ်ရှိ ဖြတ်တောက်မှုကို စစ်ဆေးပြီး မည်သည့်လုပ်ဆောင်မှုများသည် လိုင်းရပ်တန့်သွားသည်ကို ခွဲခြားသတ်မှတ်ပါ။
လည်ပတ်နေသည့် BMS YX65-430 လိုင်းကိုကြည့်ပါ။
အစားအသောက်လမ်းညွှန်များ၊ ကြိတ်စက်များဖွဲ့စည်းခြင်းနှင့် ထွက်ပေါက်ဖြတ်တောက်ခြင်းဧရိယာများမှတစ်ဆင့် ကန့်လန့်ဖြတ်ကို လိုက်နာပါ။ ဤ YX65-430 ဖွဲ့စည်းမှုပုံစံသည် မျဉ်းကြောင်းတစ်လျှောက် panel ၏ပုံသဏ္ဍာန်ကိုပြသသည်။
ပြထားသည့်စက်သည် YX65-430 ပရိုဖိုင်ပုံစံဖြစ်သည်။ ၎င်း၏လုပ်ငန်းစဉ်အစီအမံကို သင့်အကန့်အတွက် လိုအပ်သော ဂျီသြမေတြီနှင့် လုပ်ဆောင်ချက်များကို နှိုင်းယှဉ်ပါ။
အမှာစာလိုင်းတစ်ခုစီကို ခြေရာခံနိုင်စေရန်ထားပါ။
ပုံဆွဲပြန်လည်ပြင်ဆင်ခြင်း · ကွိုင်ရည်ညွှန်းချက် · အချောအရှည် · အရေအတွက် · ပုံဆွဲခြင်းနှင့် datum · အသုတ် သို့မဟုတ် အထုပ်အမှတ်အသား။
မတူညီသော အလျားများ သို့မဟုတ် အင်္ဂါရပ်များကို ၎င်းတို့၏ကိုယ်ပိုင်မျဉ်းများအဖြစ် ခွဲခြားပါ။ တိုတောင်းသောအပိုင်းများစွာကို ဖြတ်တောက်ခြင်းနှင့် ကိုင်တွယ်ခြင်းများကို ထည့်သွင်းပါ။ ရှည်လျားသော panel များသည် ကန့်သတ်လုပ်ဆောင်မှုကို လက်ခံခြင်း၊ စစ်ဆေးခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်းတို့ကို ပြုလုပ်နိုင်သည်။
အလုပ်စီစဉ်ပါ၊ ထို့နောက် Panel ကိုစစ်ဆေးပါ။
ပြောင်းလဲမှုတစ်ခုစီသည် ကိရိယာတန်ဆာပလာ၊ အချိန်ဇယားဆွဲခြင်း သို့မဟုတ် ကိုင်တွယ်ခြင်းအပေါ် သက်ရောက်မှုရှိသည်။ ထုတ်လုပ်ခြင်းမပြုမီ ကိုက်ညီသော စစ်ဆေးရေးလိုအပ်ချက်ကို သတ်မှတ်ပါ။
ပရိုဖိုင်နှင့် ပစ္စည်းများ ပြန်လည်ပြင်ဆင်ခြင်း။
ပုံဆွဲပြင်ဆင်ချက်နှင့် ကွိုင်အခြေအနေများနှင့် လိပ်များ၊ လမ်းညွှန်များနှင့် ဖြတ်စက်များကို ယှဉ်ပါ။
ရလဒ်အပိုင်း၏ အထောက်အထား၊ အရေးကြီးသောအတိုင်းအတာနှင့် မျက်နှာပြင် အပြီးသတ်ခြင်းတို့ကို အတည်ပြုပါ။
အရှည်၊ ပမာဏ နှင့် အတွဲအဆက်
အမှာစာလိုင်းတစ်ခုစီအတွက် လက်ခံစီစဉ်မှုများနှင့် ထုပ်ပိုးမှုအမှတ်အသားများဖြင့် ဖြတ်တောက်သည့်အကြိမ်ရေနှင့် အစုလိုက်အစီအစဥ်ကို သတ်မှတ်ပါ။
လက်ခံထားသော အကန့်၏ အရှည်နှင့် ပမာဏများကို ထိုတူညီသောဖြတ်ထားသောစာရင်းဖြင့် ညှိနှိုင်းပါ။
အပေါက်များ/အထစ်များ နှင့် အနေအထား datums များ
ကိရိယာတန်ဆာပလာ၊ လည်ပတ်မှုအမိန့်၊ ထိန်းချုပ်မှုများနှင့် ဖြတ်တောက်ထားသော အဆုံးများနှင့် သက်ဆိုင်သည့် အနေအထားကို သတ်မှတ်ပါ။
အပေါက် သို့မဟုတ် ထစ်ပုံသဏ္ဍာန်နှင့် တည်နေရာကို တူညီသော သတ်မှတ်ထားသော ဒက်တမ်မှ တိုင်းတာပါ။
ကွေးကောက်ခြင်း သို့မဟုတ် အကျယ်ပြောင်းလဲခြင်း။
နောက်ဆုံး အလျားလိုက် ပုံသဏ္ဍာန်နှင့် အကျယ်ကွဲလွဲမှုကို သတ်မှတ်ပါ ထို့ကြောင့် လုပ်ငန်းစဉ် အကဲဖြတ်ရာတွင် သင့်လျော်သော ဖြည့်စွက်စာနှင့် ပြင်ပမျက်နှာပြင်များ ပါဝင်ပါသည်။
ကိုယ်စားလှယ်နမူနာတွင် ထွက်ပေါ်လာသော ဂျီသြမေတြီနှင့် ချိတ်ဆက်မှု ကိုက်ညီမှုကို အကဲဖြတ်ပါ။
Curved နှင့် Tapered Panels အတွက် လုပ်ငန်းစဉ်ကို တည်ဆောက်ပါ။
BMS သည် သေးငယ်သော စွမ်းရည်နှင့် အလိုအလျောက် သေးငယ်သော အချပ်လိုက်ဖြတ်ခြင်း ကိရိယာများဖြင့် အလိုအလျောက် အရွယ်အစား ပြောင်းလဲနိုင်သော ကွေးကောက်သည့် ကိရိယာများကို ပံ့ပိုးပေးပါသည်။ မျဉ်းကွေးသည် အရှည်လိုက်ပုံသဏ္ဍာန်ကို ပြောင်းလဲစေသည်။ tapering သည် ဖွံ့ဖြိုးပြီး width ကို ပြောင်းလဲစေသည်။ ဖြတ်တောက်ထားသော အရှည်ဆက်တင်သည် ဂျီသြမေတြီကို ဖန်တီး၍မရပါ။
YX65-230/600 ကွေ့ကောက်သည့်စက်
230-600 မီလီမီတာ ချိန်ညှိနိုင်သော လုပ်ဆောင်မှုအကွာအဝေး၊ 0.8-1.2 မီလီမီတာ အလူမီနီယမ်; 18 m/min; 2.2 kW ။
အလိုအလျောက် Tapered-Sheet Slitter
1,300 မီလီမီတာ အထိ ၊ အပြောင်းအလဲနဲ့ အကျယ် Al-Mg-Mn 0.76–1.2 မီလီမီတာ သို့မဟုတ် အရောင်သံမဏိ 0.3–0.7 မီလီမီတာ; 18 m/min
Curving နှင့် Taper Operations ကို လိုက်ဖက်ပါ။
YX65-230/600 ကွေးကောက်သည့်စက်သည် hard-chrome ဖြင့် အပူပေးထားသော Cr15 ဒလိမ့်တုံးများကို အသုံးပြုသည်။ တိပ်စာရွက်ဖြတ်စက်သည် ၁ မီတာထက် ၁၅၀ မီလီမီတာအထိ အကျယ်ပြောင်းလဲမှု ရှိသည်။
ပြီးသွားသော ကွေးညွှတ်ခြင်း သို့မဟုတ် ပါးလွှာခြင်း၊ ချွတ်ယွင်းချက်ရေးဆွဲခြင်း၊ ချုပ်ရိုးလိုအပ်ချက်များနှင့် ပူးတွဲနမူနာစစ်ဆေးမှုများကို သတ်မှတ်ပါ။ ထိုဂျီသြမေတြီတဝိုက်တွင် ဖြတ်ခြင်း၊ ဖွဲ့စည်းခြင်း၊ ရွေးချယ်ထားသော စက်ပစ္စည်းပက်ကေ့ချ်သည် လုပ်ငန်းစဉ်အစီအစဥ်ကို ဆုံးဖြတ်သည်။
Coil ကို သင်၏ Panel ပရိုဖိုင်နှင့် ယှဉ်ပါ။
BMS YX65 ဖွဲ့စည်းမှုပုံစံများသည် အရောင်စတီးနှင့် Al-Mg-Mn အလူမီနီယမ်တို့ဖြစ်သည်။ ပစ္စည်း၊ အထူ၊ အထွက်နှုန်း နှင့် အပိုင်းကို ပေါင်းပြီး ရွေးချယ်ပါ၊ ထို့နောက် လိုအပ်သော ဂျီသြမေတြီနှင့် ပြီးအောင် ကိုယ်စားပြု ကွိုင်နမူနာများကို အကဲဖြတ်ပါ။

Coil Properties က Line ကို ဘယ်လိုအကျိုးသက်ရောက်လဲ။
- အဆင့်၊ အထူနှင့် ခွန်အား
- အဆင့်နှင့် ခွန်အားများသည် ဖွဲ့စည်းခြင်းနှင့် springback ကို သက်ရောက်မှုရှိသည်။ အထွက်နှုန်းနှင့် ဆန့်နိုင်းဒေတာကို ပစ်မှတ်အပိုင်း၊ အထူနှင့် စမ်းသပ်ကွိုင်ဖြင့် သီးခြားစီ နှိုင်းယှဉ်ပါ။
- အပေါ်ယံပိုင်း၊ မျက်နှာပြင်နှင့် ဖိဒ်အကျယ်ကို
- သတ္တု သို့မဟုတ် ဆေးသုတ်ခြင်းအပေါ်ယံပိုင်း၊ အပြီးသတ်သတ်မှတ်ချက်များနှင့် ပြားချပ်ချပ်အစာအကျယ်ကို သတ်မှတ်ပါ။ ၎င်းတို့သည် လမ်းညွှန်များ၊ ကိရိယာအဆက်အသွယ်များ၊ အနားသတ်များနှင့် နမူနာစစ်ဆေးခြင်းကို ထိခိုက်စေပါသည်။
- Coil loading and pay-off ကို
- အရန်ပစ္စည်းနှင့် ၎င်း၏ ပတ်၀န်းကျင်ရှိ အင်တာဖေ့စ်များကို အရွယ်အစား-
- ကွိုင်ထုထည်နှင့် အတွင်း/အပြင် အချင်းများ
- Loading method နှင့် pay-off လိုအပ်ချက်များ
Coil Slitting လိုအပ်တဲ့အခါ
လိုအပ်သော feed strip ထက် ပိုကျယ်သော coil အတွက် သီးခြားခွဲထုတ်ခြင်း သို့မဟုတ် ပြင်ဆင်ခြင်းလုပ်ငန်းစဉ်ကို စီစဉ်ပါ။ မဖွဲ့စည်းမီ အကန့်အကွက်ပုံနှင့် အလျားလိုက် အကျယ်ကို ယှဉ်ပါ။
ပစ္စည်းပြောင်းတဲ့အခါ
Al-Mg-Mn အလူမီနီယံသည် အောက်တွင်ဖော်ပြထားသော YX65 ပစ္စည်းနယ်ပယ်၏ တစ်စိတ်တစ်ပိုင်းဖြစ်သည်။ မတူညီသော အလွိုင်း သို့မဟုတ် ဒေါသ၊ ကြေးနီ၊ ခိုင်ခံ့မြင့်သော သံမဏိ သို့မဟုတ် ရွေးချယ်ထားသော ဖွဲ့စည်းမှုအပြင်ဘက် အထူသည် ပစ္စည်းနှင့် ကိရိယာတန်ဆာပလာများကို ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။ အလားတူ အထူတစ်ခုတည်းသည် သင့်လျော်မှုကို မသတ်မှတ်ပါ။
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| အသုံးပြုနိုင်သော ပစ္စည်း | အရောင်မဏိ (GI/PPGI/PPGL); Al-Mg-Mn အလူမီနီယံ | အရောင်မဏိ (GI/PPGI/PPGL); Al-Mg-Mn အလူမီနီယံ | အရောင်မဏိ (GI/PPGI/PPGL); Al-Mg-Mn အလူမီနီယံ |
| အရောင်-သံမဏိ အထူ | 0.4–0.80 မီလီမီတာ | 0.4–0.80 မီလီမီတာ | 0.4–0.80 မီလီမီတာ |
| Al-Mg-Mn အထူ | 0.8-1.2 မီလီမီတာ | 0.8-1.2 မီလီမီတာ | 0.8-1.2 မီလီမီတာ |
| အထွက် ခွန်အား/တန်း | သံမဏိ: G300 သို့မဟုတ် G550; အလူမီနီယမ်- ရွေးချယ်ထားသော အလွိုင်းနှင့် ဒေါသကို | သံမဏိ: G300 သို့မဟုတ် G550; အလူမီနီယမ်- ရွေးချယ်ထားသော အလွိုင်းနှင့် ဒေါသကို | သံမဏိ: G300 သို့မဟုတ် G550; အလူမီနီယမ်- ရွေးချယ်ထားသော အလွိုင်းနှင့် ဒေါသကို |
| ကာဗာ အကျယ် | 430 မီလီမီတာ | 300/400/500/600 မီလီမီတာ | 418 မီလီမီတာ |
| feed width | ရွေးချယ်ထားသော ပရိုဖိုင်ပုံဆွဲမှုအတွက် ကန့်လန့်ဖြတ်အကျယ်ကို တီထွင်ခဲ့သည်။ | ရွေးချယ်ထားသော ပရိုဖိုင်ပုံဆွဲမှုအတွက် ကန့်လန့်ဖြတ်အကျယ်ကို တီထွင်ခဲ့သည်။ | ရွေးချယ်ထားသော ပရိုဖိုင်ပုံဆွဲမှုအတွက် ကန့်လန့်ဖြတ်အကျယ်ကို တီထွင်ခဲ့သည်။ |
| စခန်းများ ဖွဲ့စည်းခြင်း | 14 သို့မဟုတ် 17၊ ဖွဲ့စည်းမှုဖြင့် | 14 သို့မဟုတ် 17၊ ဖွဲ့စည်းမှုဖြင့် | 14 သို့မဟုတ် 17၊ ဖွဲ့စည်းမှုဖြင့် |
| အရှိန်မြှ င့ | 20-25 m/min | 20-25 m/min | 18-20 m/min |
| ် ပင်မမော်တာ | 7.5 kW, VFD | 7.5 kW, VFD | 7.5 kW, VFD |
| ဖြတ်တောက်ခြင်း | ဟိုက်ဒရောလစ်ပရိုဖိုင်းဖြတ်တောက်ခြင်း; Cr12MoV၊ အပူပေးသည်။ | ဟိုက်ဒရောလစ်ပရိုဖိုင်းဖြတ်တောက်ခြင်း; Cr12MoV၊ အပူပေးသည်။ | ဟိုက်ဒရောလစ်ပရိုဖိုင်းဖြတ်တောက်ခြင်း; Cr12MoV၊ အပူပေးသည်။ |
| ကိုယ်ထည်ဘောင် | ဖွဲ့စည်းမှုဖြင့် H400 သို့မဟုတ် H450 | ဖွဲ့စည်းမှုဖြင့် H400 သို့မဟုတ် H450 | ဖွဲ့စည်းမှုဖြင့် H400 သို့မဟုတ် H450 |
| ကိုက်ညီသော စက်ကိရိယာများ | သွယ်လျသောစွမ်းရည်ရှိသော ကွေးကောက်စက်၊ tapered-စာရွက် slitter; သင့်လျော်သောခေါင်မိုးချုပ်သား | သွယ်လျသောစွမ်းရည်ရှိသော ကွေးကောက်စက်၊ tapered-စာရွက် slitter; သင့်လျော်သောခေါင်မိုးချုပ်သား | သွယ်လျသောစွမ်းရည်ရှိသော ကွေးကောက်စက်၊ tapered-စာရွက် slitter; သင့်လျော်သောခေါင်မိုးချုပ်သား |
သေးငယ်သော ဖန်သားပြင်များပေါ်တွင် နှိုင်းယှဉ်မှုကို အလျားလိုက်ရွှေ့ပါ။ အဖုံးအကျယ်များသည် ပရိုဖိုင်ရွေးချယ်မှုများ၊ feed-strip widths သို့မဟုတ် tooling set တစ်ခုသည် အပိုင်းတိုင်းကို ပြုလုပ်ပေးသည်ဟူသော ကတိတစ်ခုဖြစ်သည်။ 14- သို့မဟုတ် 17-ဘူတာရုံ အပြင်အဆင်၊ ဘောင်နှင့် လိုက်ဖက်သော ကိရိယာကို ဖွဲ့စည်းမှုတစ်ခုအဖြစ် ရွေးချယ်ပါ။ 7.5 kW မော်တာအဆင့်သတ်မှတ်ချက်သည် စုစုပေါင်းလိုင်းလျှပ်စစ်လိုအပ်ချက်နှင့် သီးခြားဖြစ်သည်။
သင်လုပ်ဆောင်သည့် အမှာစာများအပေါ် ရလဒ်ကို တိုင်းတာပါ။
ထုတ်လုပ်မှုကို အကဲဖြတ်ရန် သဘောတူညီထားသည့် အသုတ်အချိန်ထက် လက်ခံထားသော ထုတ်ကုန်ကို အသုံးပြုပါ။ YX65-430 နှင့် YX65-300/400/500/600 စည်းမျဥ်းများသည် ဖွဲ့စည်းခြင်းမြန်နှုန်းသတ်မှတ်ချက် 20-25 m/min ရှိသည်။ YX65-418 သည် 18-20 m/min ဖြစ်သည်။ ၎င်းသည် တစ်နာရီလျှင် လက်ခံထားသော အကန့်များမဟုတ်သော ဖွဲ့စည်းလှုပ်ရှားမှုကို ဖော်ပြသည်။
Start နှင့် Finish ကိုသတ်မှတ်ပါ။
ပုံဆွဲခြင်း၊ ကွိုင်၊ ဖွဲ့စည်းမှုပုံစံ၊ ဖြတ်တောက်ခြင်းစာရင်းနှင့် အသုတ်အရွယ်အစားကို ခွဲခြားသတ်မှတ်ပါ။ အချိန်ကိုက်ခြင်းကို ကွိုင်/တပ်ဆင်ခြင်းလုပ်ငန်း သို့မဟုတ် ပထမထုတ်လုပ်မှုဘောင်ဖြင့် စတင်ခြင်းရှိမရှိ၊ ၎င်းသည် ဖြတ်တောက်ခြင်း၊ စစ်ဆေးခြင်း သို့မဟုတ် ထုပ်ပိုးထားသော လက်လွှဲပြောင်းခြင်းတွင် ပြီးဆုံးခြင်းရှိမရှိ သဘောတူပါ။
နှိုင်းယှဉ်မှုတိုင်းအတွက် တူညီသောနယ်နိမိတ်ကို အသုံးပြုပါ။ ပြီးခဲ့သောအသုတ်အချိန်နှင့် သီးခြားဖွဲ့စည်းချိန်ကို မှတ်တမ်းတင်ပါ။
ရပ်တန့်ခြင်းနှင့် ထပ်နေသောအလုပ်များကို မှတ်တမ်းတင်ပါ။
မှတ်တမ်းဖြတ်တောက်ခြင်း/ထိုးခြင်းရပ်တန့်ခြင်း၊ ကွိုင်ပြောင်းလဲမှုများ၊ ဆက်တင်များ၊ အမှားအယွင်းများနှင့် လက်ခံခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်းအတွက် စောင့်ဆိုင်းခြင်း။ တကယ့်ဖြစ်ရပ်အစနှင့် ပြီးဆုံးချိန်များကို မှတ်တမ်းတင်ပါ။ အချို့သော စစ်ဆေးခြင်းနှင့် ကိုင်တွယ်ခြင်းသည် ထုတ်လုပ်မှုနှင့် ထပ်နေနိုင်သည်။
အသုတ်အတွက် ကုန်လွန်သွားသော အချိန်မှတ်တမ်းတစ်ခုကို သိမ်းဆည်းထားပါ။ ထပ်နေသောအလုပ်များကို ပေါင်းချုပ်ခြင်းဖြင့် တူညီသော မိနစ်များကို နှစ်ခါရေတွက်ပါမည်။
လက်ခံထားသော ရလဒ်ကိုသာ ရေတွက်ပါ။
အစမ်းအပိုင်းများကို ခွဲခြားပြီး လက်ခံထားသော အကန့်များမှ ငြင်းပယ်ထားသောအပိုင်းများကို ခွဲခြားပါ။ ရောစပ်ထားသော အရှည်များအတွက်၊ မှာယူမှုလိုင်းတစ်ခုစီအတွက် လက်ခံထားသော ပမာဏ × အချောသတ်အရှည် စုစုပေါင်း။
လက်ခံထားသောမီတာများကို လွန်ခဲ့သည့်နာရီများဖြင့် ပိုင်းခြားပါ၊ သို့မဟုတ် လက်ခံထားသောအပိုင်းအရေအတွက်ကို အပိုင်းပိုင်း/နာရီများအတွက် တူညီသောအကြာကြီးနာရီများဖြင့် ပိုင်းခြားပါ။ ရလဒ်နှင့်အတူ ငြင်းပယ်ခြင်းနှင့် ရပ်တန့်ခြင်းမှတ်တမ်းများကို သိမ်းဆည်းပါ။
တူညီသောအချိန်နယ်နိမိတ်အောက်တွင် ရောစပ်ထားသော အရှည်အမိန့်များကို နှိုင်းယှဉ်ကြည့်ပါ- မကြာခဏ တိုတိုဖြတ်တောက်မှုများနှင့် အကန့်ရှည်လက်ခံခြင်းတို့သည် တူညီသောပုံစံအမြန်နှုန်းဖြင့် အထွက်ကို ပြောင်းလဲနိုင်သည်။ လက်ခံမှုလုပ်ဆောင်ခြင်း
သင်၏အလုပ်ရုံဆွေးနွေးပွဲတစ်လျှောက်တွင် အကန့်ရှည်များကို ရွှေ့ထားပါ။
အလုပ်ရုံမှ ပေးပို့ခြင်းလမ်းကြောင်းတစ်ခုလုံးတွင် အရှည်ဆုံးအချောထည်ကို စီစဉ်ပါ။ စက်ခြေရာသည် ထိုနေရာလိုအပ်ချက်၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။

Panel ကို Cutter ကိုကျော်လွန်ပါ။
-
လမ်းကြောင်းအပြည့်အစုံကို စစ်ဆေးပါ။
လိုင်းထွက်ပေါက်၊ ပံ့ပိုးမှုနှင့် စစ်ဆေးရေးဧရိယာ၊ လွှဲပြောင်းအချက်များ၊ ယာယီသိုလှောင်မှု၊ ထုပ်ပိုးခြင်းနှင့် တင်ခြင်းတို့ကို မြေပုံဆွဲပါ။ တံခါးများနှင့် အလှည့်များကို စစ်ဆေးပါ။
-
လက်ခံခြင်းအစီအစဉ်ကိုအရွယ်အစား
အကန့်အလျား၊ ထုထည်၊ တောင့်တင်းမှုနှင့် ပြီးစီးမှုအထိ ပံ့ပိုးကူညီမှုများ၊ ဝန်ထမ်းခန့်အပ်ခြင်းနှင့် ကိုင်တွယ်သည့်ကိရိယာများကို ယှဉ်တွဲပါ။ အစီအစဉ်က လက်ခံနိုင်သော အမြင့်ဆုံးဘောင်အရှည်ကို သတ်မှတ်ပါ။
-
ထုပ်ပိုးခြင်းနှင့် ပို့ဆောင်ရန် စီစဉ်ပါ။
ခရီးဆုံးတွင် အတွဲလိုက်ကာကွယ်မှု၊ တင်ခြင်းနှင့် ပြေစာတို့ကို သတ်မှတ်ပါ။ ထောက်ပံ့ရေးနယ်ပယ်တွင် လိုအပ်သော forklift သို့မဟုတ် အလိုအလျောက် stacker တစ်ခုခုကို ထည့်သွင်းပါ။
Space လမ်းကြောင်းကိုပြောင်းသည့်အခါ
- အရှည်ဆုံးအကန့်သည် အထွက်
- လက်ခံသည့်နေရာ သို့မဟုတ် လမ်းကြောင်းပြောင်းခြင်း သို့မဟုတ် အပြင်အဆင်ကို မမှာယူမီ ထုတ်လုပ်မှုလမ်းကြောင်းကို ပြန်လည်အကဲဖြတ်ခြင်းမှ ထွက်ပေါက်ကို မရှင်းလင်းနိုင်ပါ။
- စစ်ဆေးခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်းသည် လိုင်း
- ပြန်လည်သုံးသပ်ခြင်း ပံ့ပိုးမှု၊ အရင်းအမြစ်များကို လွှဲပြောင်းခြင်းနှင့် အထွက်စမ်းသပ်မှုနှင့်အတူ အသုတ်/ထုပ်ပိုးစီးဆင်းမှုတို့ကို ထိန်းထားသည်။
- ထုပ်ပိုးသည် ယာဉ် သို့မဟုတ် လိုရာခရီးသို့ မရောက်နိုင်ပါ။
- ပြန်လည်ကြည့်ရှုရန် တံခါးများ၊ အလှည့်အပြောင်းများ၊ တင်သည့်နည်းလမ်း၊ သယ်ယူပို့ဆောင်ရေးနှင့် လိုရာခရီးကို လွှဲပြောင်းပေးသည့် အခြေအနေများ။
သယ်ယူပို့ဆောင်ရေးသည် သင်ပေးပို့နိုင်သော အကန့်အလျားကို ကန့်သတ်ထားပါက၊ စက်ရုံဖွဲ့စည်းပုံနှင့် ကိုက်ညီသော စက်ကိရိယာများနှင့် စက်ရုံမှ ပံ့ပိုးပေးမှုကို နှိုင်းယှဉ်ပါ။ ကြည့်ပါ။ ထုတ်လုပ်မှုတည်နေရာ နှိုင်းယှဉ်ခြင်း။.
Finished Panel အရည်အသွေးကို စစ်ဆေးပါ။
အမှန်တကယ် ကွိုင်နှင့် ကိုယ်စားလှယ်အမှာစာတို့ကို အသုံးပြု၍ သတ်မှတ်ထားသောအတိုင်းအတာများ၊ အပြီးသတ်ခြင်းနှင့် ချိတ်ဆက်မှုစံနှုန်းများနှင့် ဆန့်ကျင်သည့် အကန့်များကို လက်ခံပါ။ အစမ်းခန့်မစမီ နမူနာနှင့် တိုင်းတာမှုအခြေအနေများကို သဘောတူပါ။
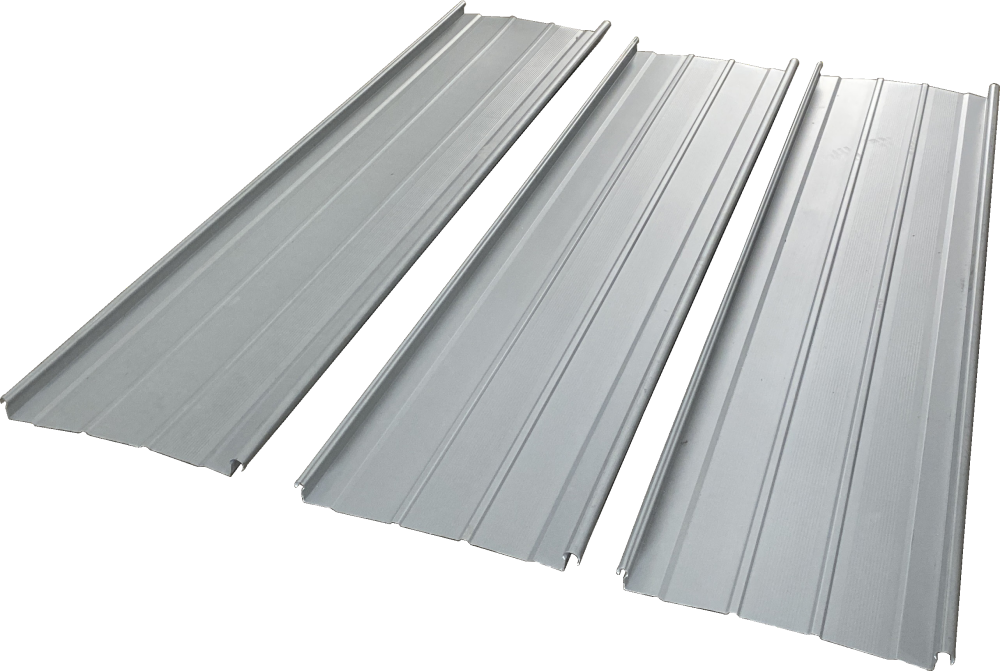
၎င်း၏ထုတ်လုပ်မှုမှတ်တမ်းနှင့်အတူ နမူနာကို သိမ်းဆည်းပါ။
နမူနာတိုင်းကို ၎င်း၏ ပုံဆွဲပြင်ဆင်မှု၊ ကွိုင်သတ်မှတ်ချက်၊ စက်ဖွဲ့စည်းပုံနှင့် အမှာစာလိုင်းတို့နှင့် ချိတ်ဆက်ပါ။ အတိုင်းအတာများနှင့် အင်္ဂါရပ်အနေအထားများကို တိုင်းတာမှုအဖြစ် မှတ်တမ်းတင်ပါ။ မြင်နိုင်သောအသွင်အပြင်ကို မှတ်တမ်းတင်ရန်အတွက် ဓာတ်ပုံများကို အသုံးပြုပါ။
Panel Checks
Section ကို ဂျီသြမေတြီ
သဘောတူထားသည့်ပုံဆွဲပြင်ဆင်ချက်နှင့် ၎င်း၏ဒေတာများ၊ တိုင်းတာသည့်အချက်များနှင့် သည်းခံနိုင်မှုအပိုင်းကို တိုင်းတာပါ။ မပြေးမီ တူရိယာများနှင့် နမူနာများကို သတ်မှတ်ပါ။
သတ်မှတ်ထားသောနမူနာနှင့် အပိုင်းတိုင်းတာမှုများကို ထိန်းသိမ်းပါ။ ပုံဆွဲပိုင်ရှင်၊ လိုင်းပေးသွင်းသူနှင့် QC သုံးသပ်သူသည် စစ်ဆေးရေးနည်းလမ်းကို သဘောတူသင့်သည်။
အရှည်နှင့် နေရာချထားသော အင်္ဂါရပ်များကို သတ်မှတ်ပါ
စီစဉ်သတ်မှတ်ထားသော ကိရိယာများနှင့် သဘောတူညီသော တိုင်းတာမှုနည်းလမ်းကို အသုံးပြု၍ ဖြတ်ထားသောစာရင်း၏ အဆုံးနှင့် အင်္ဂါရပ် datums များမှ အကန့်အလျားနှင့် အပေါက် သို့မဟုတ် ထစ်နေရာများကို စစ်ဆေးပါ။
အမှာစာလိုင်းဖြင့် လက်ခံထားသော အတိုအရှည်၊ ပမာဏနှင့် အင်္ဂါရပ်အနေအထားများကို မှတ်တမ်းတင်ပါ။ ထုတ်လုပ်မှုနှင့် QC တူညီသော datum ရည်ညွှန်းချက်များ လိုအပ်သည်။
အဆုံးဖြတ်ခြင်းနှင့် မျက်နှာပြင်
အမှန်တကယ် ကွိုင်မှ ပြုလုပ်ထားသော ကိုယ်စားလှယ် အရှည်များပေါ်တွင် ဖြတ်တောက်ထားသော အစွန်းများနှင့် မျက်နှာပြင်များကို စစ်ဆေးပါ။ သဘောတူညီထားသော အစွန်းများနှင့် အပြီးသတ်စံနှုန်းများနှင့် စပ်လျဉ်း၍ ဖွဲ့စည်းထားသော ကွိုင်နှင့် ဖွဲ့စည်းထားသော အကန့်ကို နှိုင်းယှဉ်ပါ။
ထိုနှိုင်းယှဉ်ချက်များနှင့် လေ့လာတွေ့ရှိချက်များကို ထိန်းသိမ်းပါ။ ဝယ်သူသည် လိုအပ်သော အပြီးသတ်ကို သတ်မှတ်သည်။ လက်ခံမှုအစီအစဥ်သည် ၎င်းကိုသုံးသပ်သူအား ခွဲခြားသတ်မှတ်သည်။
ဖြောင့်ခြင်းနှင့် ကိုင်တွယ်
ဘောင်အား မည်ကဲ့သို့ ပံ့ပိုးပေးပြီး စောင့်ကြည့်လေ့လာသည်ကို ဖော်ပြကာ သဘောတူထားသော ထုတ်လုပ်မှုအဆင့်တွင် ဖြောင့်မှန်မှုကို အကဲဖြတ်ပါ။ ကိုယ်စားလှယ်အဖွဲ့နှင့် ၎င်း၏ ကိုင်တွယ်မှုမှတ်တမ်းကို ထိန်းသိမ်းပါ။
ထုတ်လုပ်မှု၊ ကိုင်တွယ်ခြင်းနှင့် QC သည် ပြန်လည်သုံးသပ်ခြင်းအဆင့်ကို ခွဲခြားသတ်မှတ်သင့်ပြီး ဖွဲ့စည်းခြင်းနှင့် ကိုင်တွယ်ခြင်းဆိုင်ရာ အကျိုးသက်ရောက်မှုများကို သီးခြားစီ စုံစမ်းစစ်ဆေးနိုင်ပါသည်။
ချိတ်ဆက်မှု အံဝင်ခွင်ကျ
သတ်မှတ်ထားသော အိမ်နီးချင်းဘောင်၊ မိတ်လိုက်သည့် အစိတ်အပိုင်းများနှင့် အပိတ်နည်းလမ်းဖြင့် နမူနာတစ်ခုကို စုစည်းပါ။ စနစ် သို့မဟုတ် အင်တာဖေ့စ်ပိုင်ရှင်သည် ကိုက်ညီမှုနှင့် အပိတ်စံနှုန်းများကို သတ်မှတ်သည်။
အသုံးပြုထားသော အစိတ်အပိုင်းများနှင့် နည်းလမ်းများဖြင့် ပူးတွဲပါရှိသော နမူနာကို ဖော်ထုတ်ထိန်းသိမ်းပါ။ ၎င်း၏ရလဒ်သည် ထို interface နှင့်သက်ဆိုင်သည်။
နမူနာတစ်ခုနှင့် မကိုက်ညီသောအခါ
- အစွန်း သို့မဟုတ် အဆစ်တစ်ခုသည် မသင့်လျော်ပါ ။
- တူညီသော ပုံဆွဲ/စနစ် ပြန်လည်ပြင်ဆင်မှု၊ အမှန်တကယ် ဘောင်တိုင်းတာမှုများ၊ ကိရိယာတန်ဆာပလာ၊ ကွိုင်နှင့် သတ်မှတ်ထားသော မိတ်လိုက်သည့် အစိတ်အပိုင်းများကို နှိုင်းယှဉ်၍
- အရှည်၊ အပေါက်များ သို့မဟုတ် ဖြတ်တောက်ထားသော အစွန်းများ ကွဲပြား
- သည်
- ရှည်လျားသော အကန့်တစ်ခုသည်
- အဝင်ကွိုင်၊ ဖွဲ့စည်းထားသော အကန့်များ၊ ကိုယ်စားလှယ်အရှည်၊ လက်ခံ/လွှဲပြောင်းမှုနှင့် စောင့်ကြည့်မှုအခြေအနေများကို နှိုင်းယှဉ်ကြည့်ပါ။
- လှိုင်းတွန့်ခြင်း/ဆီစည်ဗူးများကို မမြင်နိုင်ဘဲ
- သက်ဆိုင်ရာအဆင့်တွင် ပစ္စည်း၊ ဒီဇိုင်း၊ ဖွဲ့စည်းခြင်း၊ ကိုင်တွယ်ခြင်းနှင့် တပ်ဆင်ခြင်းဆိုင်ရာအချက်များ ပြန်လည်သုံးသပ်ခြင်း။ ဓာတ်ပုံတစ်ပုံမှ အကြောင်းပြချက်တစ်ခုမျှ မသတ်မှတ်ပါနှင့်။
ချိန်ညှိမှုကို စုံစမ်းစစ်ဆေးရန် စက်ညွှန်ကြားချက်များနှင့် ကိုက်ညီသော ထုတ်လုပ်မှုမှတ်တမ်းများကို အသုံးပြုပါ။
လက်ခံမှုနယ်ပယ်ကို ဆွေးနွေးပါ။BMS Measures ကဘာလဲ
BMS ၏အိမ်တွင်းစစ်ဆေးရေးအရင်းအမြစ်များတွင် roller-hardness စမ်းသပ်ခြင်း၊ shaft radial-runout တိုင်းတာခြင်း၊ CMM စစ်ဆေးခြင်းနှင့် ပြီးသွားသည့်အပိုင်းစစ်ဆေးခြင်းအတွက် သုံးပုံတစ်ပုံတွင် gauge ပါဝင်သည်။
- ပရိုဖိုင်ဂျီသြမေတြီ- ±0.5 မီလီမီတာ ပရိုဖိုင်-တိုင်းထွာစစ်ဆေးခြင်းစံသတ်မှတ်ချက်၊ သတ်မှတ်ထားသည့်အပိုင်းနှင့် တိုင်းတာမှုအမှတ်များသို့ သက်ရောက်သည်။
- ခြေရာခံနိုင်သော တိုင်းတာခြင်း- တိုင်းတာနိုင်သော တိုင်းတာရေးကိရိယာများနှင့် စစ်ဆေးရေးအစီရင်ခံစာများ တောင်းဆိုမှုအရ ရရှိနိုင်ပါသည်။
- အမှာစာလက်ခံမှု- ထိုတိုင်းတာမှုများကို ပုံဆွဲခြင်း၊ အမှန်တကယ် ကွိုင်နှင့် ကိုယ်စားလှယ်အစမ်းနှင့် ချိတ်ဆက်ပါ။ တိုင်းတာမှုစံသတ်မှတ်ချက်သည် အတိုင်းအတာတစ်ခုစီ သို့မဟုတ် ပြီးပြည့်စုံသောခေါင်မိုး၏စွမ်းဆောင်ရည်ကို မသတ်မှတ်ထားပေ။
Panel, Joint နှင့် Roof Performance
ထုတ်လုပ်မှု-အကန့် လက်ခံမှု၊ ချိတ်ဆက်မှု အံဝင်ခွင်ကျ နှင့် အမိုးစနစ် စွမ်းဆောင်ရည် ကွဲပြားသော မေးခွန်းများကို ဖြေဆိုပါ။ နောက်ဆုံးဖြတ်ချက်အတွက် မှတ်တမ်းတစ်ခုစီကို ပါတီတာဝန်ယူပါ။
ဘာတွေကို ထုတ်လုပ်ခဲ့တာလဲ
ပုံဆွဲခြင်း၊ အမှန်တကယ် ကွိုင်၊ ဖွဲ့စည်းမှုပုံစံ၊ ဖြတ်တောက်ခြင်းစာရင်း၊ နမူနာအထောက်အထားနှင့် တိုင်းတာမှုများကို သိမ်းဆည်းထားပါ။ ဝယ်သူ၏ ထုတ်လုပ်မှု/QC ပြန်လည်သုံးသပ်သူနှင့် လိုင်းပေးသွင်းသူများသည် စက်ပစ္စည်းလက်ခံမှုအတွက် ၎င်းတို့ကို အသုံးပြုပါသည်။
ဘာတွေပါဝင်ခဲ့လဲ
ကပ်လျက်ပြားများ၊ ကလစ်များနှင့် အခြားမိတ်လိုက်အစိတ်အပိုင်းများ၊ ပိတ်ကိရိယာများနှင့် စနစ်ညွှန်ကြားချက်များကို ခွဲခြားသတ်မှတ်ပါ။ သတ်မှတ်ထားသော စနစ်/အင်တာဖေ့စ်ပိုင်ရှင်သည် ကိုက်ညီမှုနှင့် တပ်ဆင်မှုလိုအပ်ချက်များကို သတ်မှတ်ပေးသည်။
မည်သည့်ညီလာခံကို အကဲဖြတ်သနည်း။
လေ၊ ရေ၊ လျှောစောက်နှင့် အတိုင်းအတာ လိုအပ်ချက်များသည် ခေါင်မိုးစနစ် ပေးသွင်းသူ သို့မဟုတ် ပရောဂျက်အင်ဂျင်နီယာမှတစ်ဆင့် ပေးအပ်သည့် သတ်မှတ်ထားသော တပ်ဆင်မှုနှင့် ပရောဂျက်အတွက် အထောက်အထား လိုအပ်ပါသည်။ စက်ပါရာမီတာများနှင့် စက်ယန္တရားလက်မှတ်များသည် ထိုအထောက်အထားများကို အစားထိုး၍မရပါ။
အမေရိကန်၊ ဆော်ဒီအာရေဗျ၊ ရုရှား၊ အိန္ဒိယ သို့မဟုတ် မက္ကဆီကိုအတွက်၊ အတိုချုံးတွင် ဦးတည်ရာနှင့် ပရောဂျက်စာရွက်စာတမ်း လိုအပ်ချက်များကို ဖော်ပြပါ။ ရွေးချယ်ထားသော ဖွဲ့စည်းမှုပုံစံ၊ စနစ်အထောက်အထားနှင့် ထိုဦးတည်ရာအတွက် ပံ့ပိုးမှုစည်းမျဉ်းများကို အကဲဖြတ်ပါ။
BMS Roof-Panel Lines များကို နှိုင်းယှဉ်ပါ။
BMS အမိုးပြားစက်များသည် မတူညီသော ပရိုဖိုင်မိသားစုများကို ဝန်ဆောင်မှုပေးသည်။ ဖွဲ့စည်းမှုပုံစံတစ်ခုကို မရွေးချယ်မီ အပိုင်းပုံဆွဲခြင်း၊ ကွိုင်အခြေအနေများနှင့် လိုအပ်သော လုပ်ဆောင်ချက်များကို နှိုင်းယှဉ်ပါ။
စက်မှုအမိုးပြားပြားစက်- ကုပ်ပိုးစုန်း သို့မဟုတ် မောင်ချောနွယ်
ဤထုတ်လုပ်မှုလမ်းကြောင်းသည် YX65 ရပ်-ချုပ်ရိုးဖွဲ့စည်းမှုမှ သီးခြားစက်မှုပရိုဖိုင်းစာရွက်များအတွက်ဖြစ်သည်။ အကန့်ပုံဆွဲခြင်းမှ နံရိုးပုံစံ၊ ထပ်နေသော နှင့် ကပ်ခြင်းအသေးစိတ်ကို ရွေးပါ။
1,000 မီလီမီတာ-အဖုံးရည်ညွှန်းဖွဲ့စည်းမှုပုံစံသည် 1,219 မီလီမီတာ ဖိဒ်အကွက်ကို အသုံးပြုသည်။ ၎င်းတို့သည် ကွဲပြားခြားနားသောအတိုင်းအတာများဖြစ်သည်- နံရိုးများဖွဲ့စည်းခြင်းနှင့် ချိတ်ဆက်ထားသောအနားများသည် ပြားချပ်ချပ်ချပ်အကျယ်၏တစ်စိတ်တစ်ပိုင်းကို အသုံးပြုသည်။
BMS စက်မှုလုပ်ငန်းသုံး အမိုးပြားစက်များ1,000 မီလီမီတာ-ကာဗာ ဖွဲ့စည်းမှု
- ပစ္စည်း
- သွပ်ရည်စိမ်သို့မဟုတ်အရောင်-coated သံမဏိ; 0.3-0.8 မီလီမီတာ
- ပစ္စည်းခွန်အား
- 235-390 MPa; coil ၏ အထွက်နှုန်းနှင့် tensile အခြေခံကို သတ်မှတ်ပါ။
- အစာ/အဖုံးအကျယ်
- 1,219 mm / 1,000 mm
- ဖွဲ့စည်းမှုအမြန်နှုန်း
- 15-18 m/min ခန့်မှန်းခြေ
- စက်စာအိတ်
- ခန့်မှန်းခြေ 9.5 × 1.8 × 1.6 မီတာ; ၈ တန်ခန့်ရှိသည်။
စက်စာအိတ်တွင် ကွိုင်တင်ခြင်း၊ လက်ခံခြင်းနှင့် ကိုင်တွယ်ခြင်းပုံစံ အပြည့်အစုံ မပါဝင်ပါ။ ထုတ်လုပ်မှုအစီအစဉ်အတွက် ရွေးချယ်ထားသော ပရိုဖိုင်၏ ထောက်ပံ့မှုနယ်ပယ်ကို အသုံးပြုပါ။
Standing-Seam နှင့် Concealed-Fix Configurations
စက်ဖြင့်ချုပ်ထားခြင်း- YX65-300/400/430/500/600၊ YX65-418 နှင့် YX25-220/430/550 မိသားစုများ။
Concealed-fix / snap-lock- 465 mm-cover line ကဲ့သို့သော Klip-Lok-စတိုင် ပရိုဖိုင်များနှင့် snap-lock ဖွဲ့စည်းမှုပုံစံများ။ ၎င်းတို့၏ ကလစ်ချိတ်ဆက်မှု နှင့် နိဂုံးချုပ်ခြင်း လုပ်ငန်းစဉ်ကို သတ်သတ်မှတ်မှတ် ပုံနှင့် ယှဉ်ပါ။

စက်ဖြင့်ချုပ်ထားသည်။
YX65-300/400/430/500/600 Standing-Seam Line
YX65 မိသားစုတွင် 300၊ 400၊ 430၊ 500 နှင့် 600 မီလီမီတာ ကာဗာပရိုဖိုင်များ ပါဝင်သည်။ အမှန်တကယ်မှာယူမှုအတွက် ကဏ္ဍ၊ အကျယ်ဖွဲ့စည်းမှု နှင့် ကိုက်ညီသော လုပ်ဆောင်ချက်များကို ရွေးချယ်ပါ။
ဤဖွဲ့စည်းပုံ
ဖုံးကွယ်-ပြင်ပေး
Klip-Lok-Style Line — 700 mm အဖုံး
Lysaght-သဟဇာတပရိုဖိုင်ဂျီသြမေတြီကို ရွေးချယ်ထားသောအပိုင်းနှင့် အပိုင်းပုံဆွဲခြင်းအပေါ် အကဲဖြတ်သည်။ 700 mm အဖုံးအကျယ်သည် feed-strip လိုအပ်ချက်နှင့် သီးခြားဖြစ်သည်။
ဤဖွဲ့စည်းပုံ
Concealed-fix/snap-lock
Concealed-Fix (Snap-Lock) Line — 465 mm အဖုံး
YX77-465 ဖွဲ့စည်းမှုပုံစံသည် 465 မီလီမီတာ-အဖုံးလျှပ်တစ်ပြက်လော့ခ်ပရိုဖိုင်ကို ပုံဖော်ထားသည်။ ၎င်း၏မိတ်လိုက်အစွန်းများ၊ ကလစ်အင်တာဖေ့စ်နှင့် ကွိုင်အဆင့်ကို လိုအပ်သော ပရိဘောဂနှင့် ယှဉ်ပါ။
ဤဖွဲ့စည်းပုံ
Concealed-fix/snap-lock
Snap-Lock Roof Panel Line
လိုအပ်သောလိုင်းနှင့် ချိတ်ဆက်မှုအံဝင်ခွင်ကျဖြစ်စေရန်အတွက် အတိအကျ snap-lock edge geometry၊ clip detail နှင့် coil specification ကိုသုံးပါ။
ဤဖွဲ့စည်းပုံဖွဲ့စည်းမှု လေးခုလုံးကို နှိုင်းယှဉ်ရန် အောက်သို့ ဆင်းပါ။
Roof-Panel စက်အပြင်အဆင်နှင့်အသေးစိတ်
ပုံပြစက်၊ အပိုင်းပုံဆွဲခြင်း၊ အစာကျွေးခြင်း အစီအစဉ်နှင့် ပရိုဖိုင် ညှပ်ခြင်းကို ကြည့်ပါ။ ရွေးချယ်ထားသော လိုင်းဖွဲ့စည်းပုံကို သတ်မှတ်ရန် အထက်ဖော်ပြပါ မော်ဒယ်နှိုင်းယှဉ်ချက်ကို အသုံးပြုပါ။
Quotation တွင် အဘယ်အရာပါဝင်သည်ကို သတ်မှတ်ပါ။
နှိုင်းယှဉ်နိုင်သော ကိုးကားချက်များအတွက် တူညီသော ပရိုဖိုင်၊ ကွိုင်၊ မှာယူမှုလုပ်ဆောင်ချက်များ၊ ပုံဆွဲပြင်ဆင်ချက်နှင့် ဦးတည်ရာကို အသုံးပြုပါ။ ပစ္စည်းတစ်ခုစီကို ပါဝင်သော၊ ရွေးချယ်ခွင့်၊ ဝယ်ယူသူမှ ပံ့ပိုးပေးသော သို့မဟုတ် ဖယ်ထုတ်ထားသည့်အဖြစ် အမှတ်အသားပြုပြီး ပစ္စည်းတစ်ခုစီ၏ မျက်နှာပြင်ပိုင်ရှင်ကို အမည်ပေးပါ။
- ပင်မလိုင်းနှင့် ပရိုဖိုင်ကိရိယာတန်ဆာပလာများကို
- ပုံဆွဲပြန်လည်ပြင်ဆင်မှု၊ လိပ်များ၊ လမ်းညွှန်များ၊ ထိန်းချုပ်မှုများနှင့် သတ်မှတ်ထားသော အချွန်အတက်များ/ပရိုဖိုင်-ဖြတ်တောက်ခြင်းလုပ်ဆောင်ချက်များကို ခွဲခြားသတ်မှတ်ပါ။
- ကွိုင်နှင့် အချောထည်များကို ကိုင်တွယ်ခြင်း
- စာရင်း decoiling/loading၊ သီးခြားချွတ်ပြင်ဆင်မှု၊ လက်ခံခြင်း၊ လွှဲပြောင်းခြင်း၊ ထုပ်ပိုးခြင်းနှင့် နောက်ထပ်လုပ်ဆောင်မှုများ။
- စာရွက်စာတမ်းများ၊ အပိုပစ္စည်းများနှင့် ဝန်ဆောင်မှုများ
- အမည်၊ နည်းပညာ၊ လျှပ်စစ်နှင့် လည်ပတ်ရေးဖိုင်များ။ လက်ခံမှုမှတ်တမ်းများ; စာရွက်စာတမ်းဘာသာစကား; ဝတ်ဆင်အစိတ်အပိုင်းများ; ခန့်အပ်မှု၊ လေ့ကျင့်မှုနှင့် ထောက်ပံ့ကြေးများ။
ဘတ်ဂျတ်လုပ်အား၊ ပစ္စည်းဆုံးရှုံးမှု၊ လူသုံးကုန်များ၊ စာရင်းများ၊ ထောက်ပံ့ပို့ဆောင်ရေးနှင့် ဝန်ဆောင်မှုများ အမြတ်နှင့် ပြန်ပေးချေမှု တွက်ချက်မှုများသည် ပရောဂျက်ကုန်ကျစရိတ်များနှင့် အမှန်တကယ်မှာယူမှုဒေတာ လိုအပ်ပါသည်။
လိုက်ဖက်ညီမှုကို ဖော်ပြရန်အတွက်သာ ပြင်ပအဖွဲ့အစည်း ပရိုဖိုင်အမည်များကို အသုံးပြုပါသည်။
သင့်လိုင်းအတွက် BMS ထုတ်လုပ်မှုနှင့် ပံ့ပိုးမှု
ထုတ်လုပ်မှုအဆင်သင့် လက်ဆင့်ကမ်းခြင်းသည် သင့်လျော်သောဆိုက်အခြေအနေများ၊ ကိုယ်စားလှယ်အစမ်းခန့်နှင့် လေ့ကျင့်သင်ကြားထားသော အော်ပရေတာများ လိုအပ်ပါသည်။ စက်စာရွက်စာတမ်းများ၊ ထောက်ပံ့ရေးတာဝန်များနှင့် အခကြေးငွေများကို တူညီသောထောက်ပံ့ရေးသဘောတူညီချက်တွင် ထည့်သွင်းပါ။
တရုတ်နိုင်ငံတွင် ထုတ်လုပ်မှုနှင့် စက်ပိုင်းဆိုင်ရာ၊
BMS သည် တရုတ်နိုင်ငံရှိ စက်ယန္တရားရင်းမြစ်များနှင့် လှိမ့်ပုံဖော်ခြင်း-စက်ထုတ်လုပ်မှုကို ပေါင်းစပ်ထားသည်။ စက်များကို ဖောက်သည်ပုံများပတ်လည်တွင် ဖန်တီးနိုင်ပြီး panel အပိုင်းကို ၎င်း၏ကိရိယာတန်ဆာပလာနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ချိတ်ဆက်နိုင်သည်။
BMS ထုတ်လုပ်မှု → စူးစမ်းပါ။ISO 9001၊ CE နှင့် UKCA
ISO 9001:2015 သည် Xiamen BMS Group ၏အဖွဲ့ဝင်ဖြစ်သော Fujian Brand Forming Machinery Co., Ltd. ၏ အရည်အသွေးစီမံခန့်ခွဲမှုစနစ်အား အကျုံးဝင်ပါသည်။ SGS မှထုတ်ပေးသော CE နှင့် UKCA စိစစ်မှုများသည် roll-forming-machine နမူနာများကို အကဲဖြတ်သည် ။ အမိန့်ပေးထားသော စက်၏ အထောက်အထားနှင့် ဦးတည်ရာကို ၎င်း၏ ကိုက်ညီမှုရှိသော စာရွက်စာတမ်းများနှင့် လုပ်ငန်းဆောင်ရွက်မှု ညွှန်ကြားချက်များနှင့် ကိုက်ညီပါ။
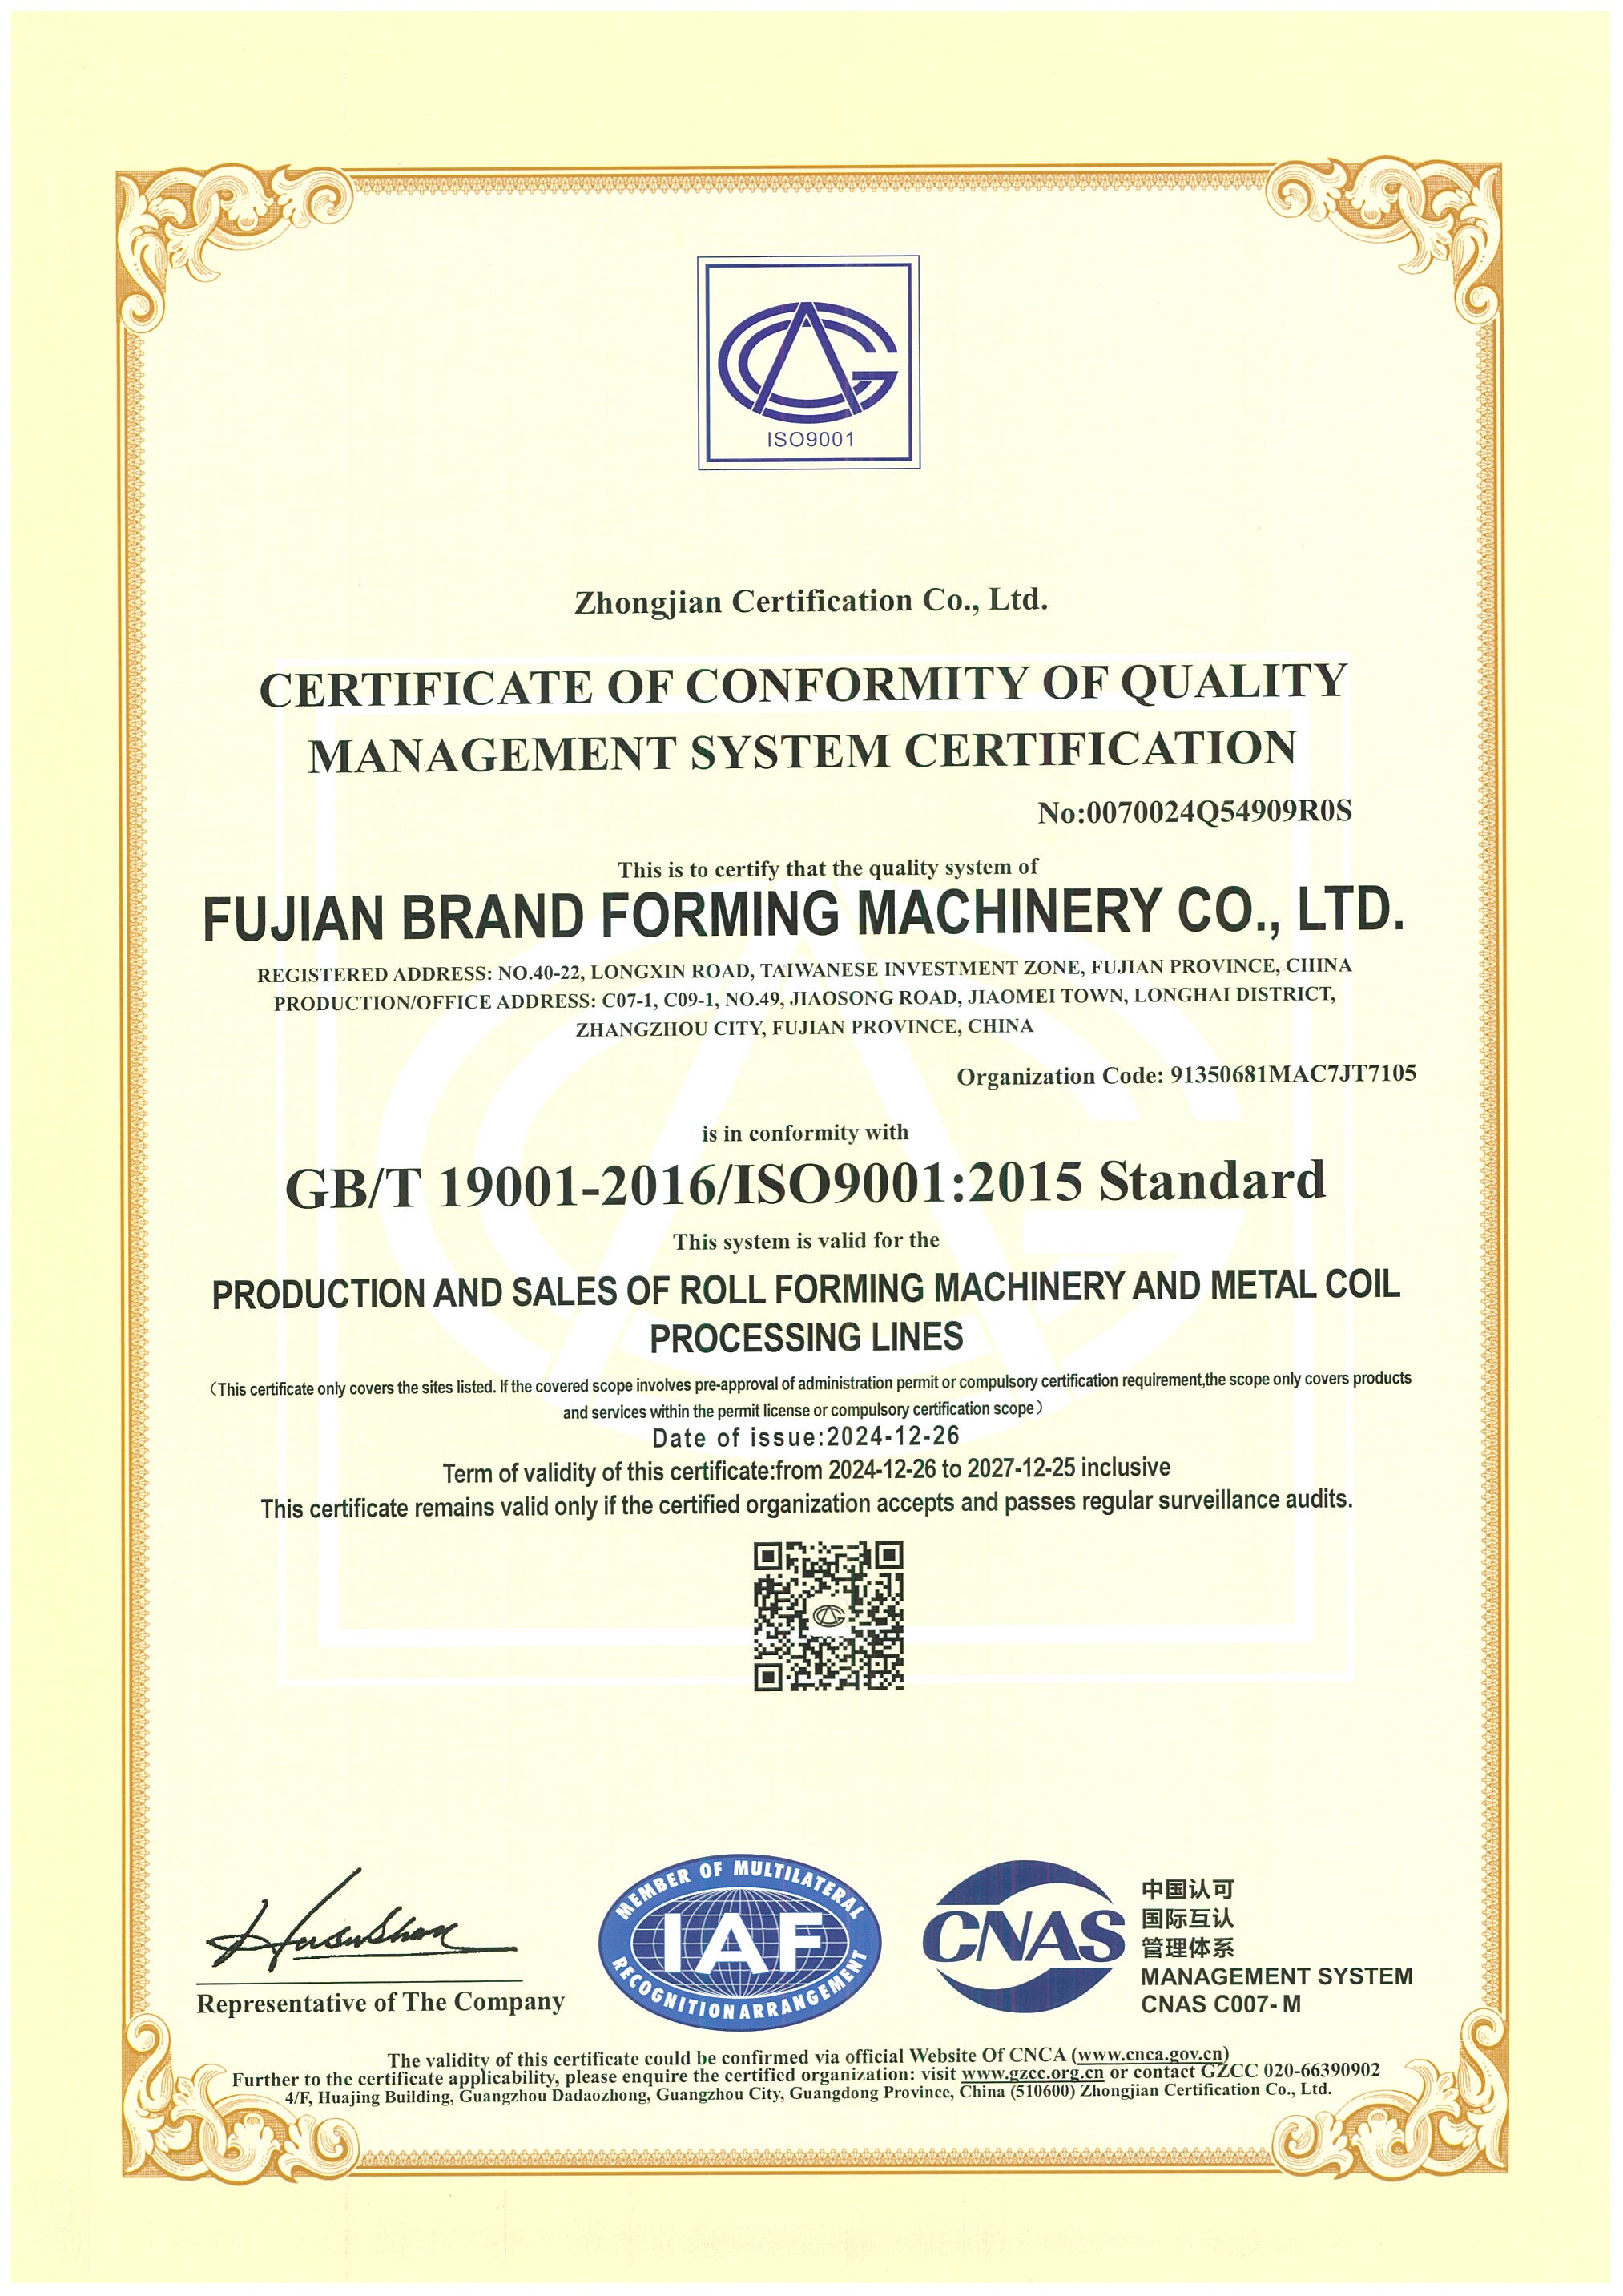 ISO 9001:2015 အရည်အသွေးစီမံခန့်ခွဲမှု · 2024-2027 အောင်လက်မှတ်ကာလ၊ စောင့်ကြည့်စစ်ဆေးမှုများ အသိအမှတ်ပြုလက်မှတ်ဖွင့်ခြင်း ↗
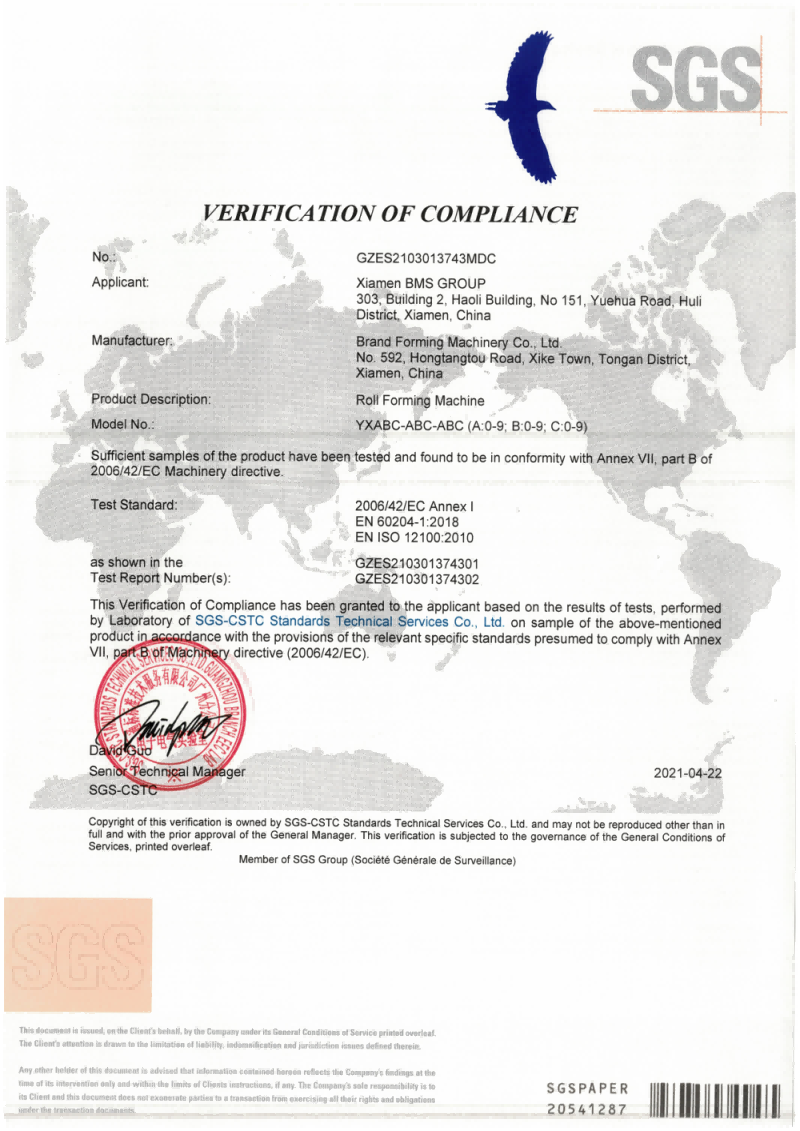 CE စက်ယန္တရားအတည်ပြုခြင်း SGS-CSTC · GZES2103013743MDC · 22 ဧပြီလ 2021 အတည်ပြုခြင်း ↗ ဖွင့်သည်
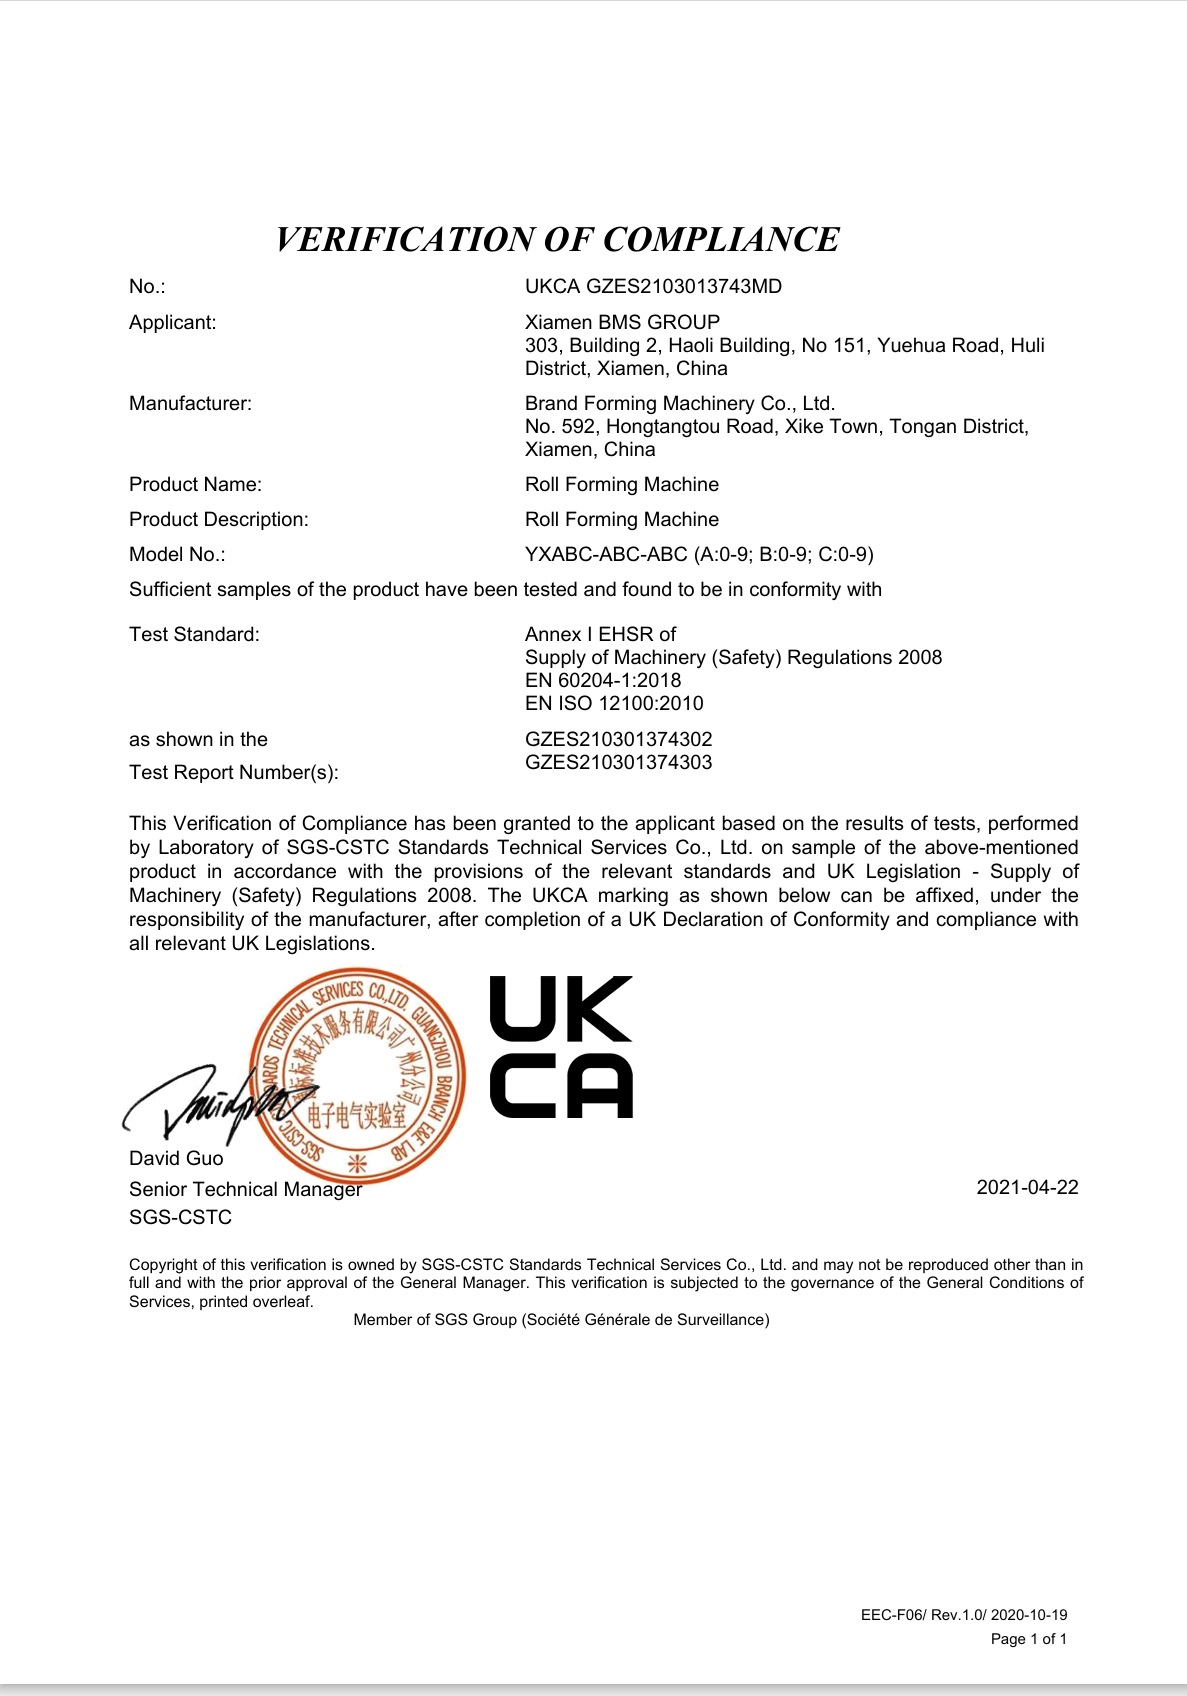 UKCA စက်ယန္တရားအတည်ပြုခြင်း SGS-CSTC · GZES2103013743MD · 22 ဧပြီလ 2021 အတည်ပြုခြင်းကို ဖွင့်ပါ ↗
နှစ်နှစ်အာမခံနှင့် ပြည်ပပံ့ပိုးမှု
BMS သည် မှန်ကန်သော လည်ပတ်မှုနှင့် ပြုပြင်ထိန်းသိမ်းမှုတို့ကြောင့် ဝယ်ယူသူ၏ဆိုက်တွင် အောင်မြင်စွာတပ်ဆင်ခြင်းနှင့် လုပ်ငန်းစတင်ခြင်းမှစပြီး အစိတ်အပိုင်းများနှင့် အလုပ်သမားများအတွက် နှစ်နှစ်အာမခံပေးပါသည်။
တောင်အာရှ၊ အရှေ့အလယ်ပိုင်း၊ တောင်အမေရိက၊ မြောက်အမေရိက၊ ဥရောပနှင့် တောင်ကိုရီယားတို့တွင် ဒေသဆိုင်ရာ ဝန်ဆောင်မှုများနှင့်အတူ BMS စက်များကို နိုင်ငံရပ်ခြား ဝန်ဆောင်မှုစင်တာ ခြောက်ခုက ပံ့ပိုးပေးသည်။ စက်၏ ဝန်ဆောင်မှုသက်တမ်းတစ်လျှောက်လုံး နည်းပညာပံ့ပိုးမှု ဆက်လက်ရှိနေပါသည်။
ပြည်ပ တပ်ဆင်ခကို ကောက်ခံပါသည်။ ဝယ်သူသည် ဗီဇာအကူအညီ၊ အသွားအပြန်လေယာဉ်လက်မှတ်နှင့် ဒေသန္တရနေရာထိုင်ခင်းတို့ကို ပံ့ပိုးပေးသည်။ သင်၏ quotation တွင် သက်ဆိုင်ရာ ဝန်ဆောင်မှု ကုန်ကျစရိတ်များ၊ အာမခံ ချန်လှပ်ခြင်းများနှင့် ပံ့ပိုးမှု အစီအစဉ်များ ပါဝင်သည်။
BMS ဝန်ဆောင်မှု စည်းကမ်းချက်များကို → ဖတ်ပါ။
အလုပ်ရုံပြင်ဆင်မှု
လိုင်းအတိုင်းအတာများ၊ လျှပ်စစ်ထောက်ပံ့မှုနှင့် ချိတ်ဆက်မှုလိုအပ်ချက်များ အပြည့်အစုံကို အသုံးပြု၍ သယ်ဆောင်ခြင်းအား ဖယ်ရှားခြင်းနှင့် လုပ်ငန်းပုံစံကို စီစဉ်ပါ။ မော်တာအဆင့်သတ်မှတ်ချက်တစ်ခုတည်းသည် site ပါဝါချိတ်ဆက်မှုကိုမသတ်မှတ်ပါ။
ဆိုက်ညှိနှိုင်းရေးမှူးနှင့် အရည်အချင်းပြည့်မီသော ချိတ်ဆက်မှုပေးသူကို အမည်ပေးပြီး မရောက်ရှိမီ ၎င်းတို့၏အလုပ်များကို ခွဲဝေပေးပါ။
Commissioning Trial
ရွေးချယ်ထားသော ပုံ၊ အမှန်တကယ် ကွိုင်နှင့် ကိုယ်စားလှယ်ဖြတ်စာရင်းဖြင့် လုပ်ဆောင်နိုင်သော စစ်ဆေးမှုများနှင့် စတင်သည့်နမူနာများကို လုပ်ဆောင်ပါ။ ထုတ်လုပ်ရေးတွင် လိုအပ်သော လေ့လာတွေ့ရှိချက်များနှင့် လက်ခံမှုအခြေအနေများကို မှတ်တမ်းတင်ပါ။
တက်ရောက်မည့်သူများ၊ ပေးသွင်းသူ၏ အကူအညီ၊ နည်းလမ်းနှင့် အတိုင်းအတာ၊ အခကြေးငွေများနှင့် လွှဲပြောင်းပေးမည့် အခြေအနေတို့ကို သတ်မှတ်သတ်မှတ်ပါ။
အော်ပရေတာသင်တန်း
အော်ပရေတာနှင့် ပြုပြင်ထိန်းသိမ်းရေးတာဝန်များ၊ လေ့ကျင့်ရေးဘာသာစကား၊ ပေးပို့မှုနည်းလမ်းနှင့် စက်ဖိုင်များကို သတ်မှတ်သတ်မှတ်ပါ။ သင်တန်းမှတ်တမ်းတွင် သင်တန်းဆရာနှင့် တက်ရောက်သူများကို ခွဲခြားသတ်မှတ်ပါ။
စက်လည်ပတ်မှုနှင့် ပြုပြင်ထိန်းသိမ်းမှုသင်တန်းကို အမိုးစနစ်တပ်ဆင်ခြင်း သို့မဟုတ် အင်ဂျင်နီယာညွှန်ကြားချက်မှ သီးခြားထားရှိပါ။
အစိတ်အပိုင်းများနှင့် ပံ့ပိုးမှု
ဝတ်ဆင်ထားသော အစိတ်အပိုင်းများ၊ ပံ့ပိုးပေးထားသော အပိုပစ္စည်းများနှင့် ပံ့ပိုးကူညီရေးအဆက်အသွယ်တို့ကို ရေးသားထားသော စည်းကမ်းချက်များဖြင့် ခွဲခြားသတ်မှတ်ပါ။
စက်အား ခွဲခြားသတ်မှတ်ခြင်း၊ ပြုပြင်ထိန်းသိမ်းမှုမှတ်တမ်းနှင့် အမှားအယွင်းပုံများ သို့မဟုတ် ဗီဒီယိုအား နည်းပညာပံ့ပိုးမှုအတွက် အဆင်သင့်ထားရှိပါ။ ဝန်ဆောင်မှုအဆက်အသွယ်နှင့် လက်ဆင့်ကမ်းဖိုင်တွင် အခကြေးငွေပေးရမည့်အလုပ်မှန်သမျှကို ထိန်းသိမ်းထားပါ။
သင်၏ ထုတ်လုပ်မှု လက်ဆင့်ကမ်း ဖိုင်
- လက်ခံမှုမှတ်တမ်းနှင့်အတူ အတည်ပြုထားသော ဖွဲ့စည်းမှုပုံစံနှင့် ပုံများ
- လည်ပတ်မှု၊ လျှပ်စစ်နှင့် ပြုပြင်ထိန်းသိမ်းမှု ဖိုင်များ၊ ဝတ်ဆင်မှုနှင့် အပိုပစ္စည်း ခွဲခြားသတ်မှတ်ခြင်း။
- လေ့ကျင့်ရေးမှတ်တမ်းနှင့် အာမခံချက်နှင့် ပံ့ပိုးမှုစည်းကမ်းချက်များကို ရေးသားထားသည်။
သင်၏ထုတ်လုပ်မှုလိုင်းနှင့်ပတ်သက်သောမေးခွန်းများ
စက်ပစ္စည်းရွေးချယ်မှုကို ပြောင်းလဲနိုင်သော ဖွဲ့စည်းမှုပုံစံနှင့် စီးပွားရေးဆိုင်ရာမေးခွန်းများအတွက် အဖြေများ။
ဖြတ်တောက်ထားသော အရှည်ပြောင်းခြင်းသည် ပရိုဖိုင်ကို မပြောင်းလဲပါ။ အခြား အကျယ်၊ နံရိုး သို့မဟုတ် ချုပ်ရိုးသည် ၎င်း၏ကိုယ်ပိုင်ပုံဆွဲခြင်းအတွက် ကိရိယာတန်ဆာပလာနှင့် ဖွဲ့စည်းမှုပုံစံကို ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။
အရှည်နှင့် ပရိုဖိုင်ပြောင်းလဲမှုများကို နှိုင်းယှဉ်ပါ။BMS သည် ဆိုဒ်ထုတ်လုပ်မှုအတွက် 20 ပေ သို့မဟုတ် 40 ပေ ကွန်တိန်နာများတွင် မတ်တပ်ချုပ်ရိုးလိုင်းများကို ပေးဆောင်သည်။ သင့်လျော်သောဝင်ရောက်ခွင့်၊ ပါဝါ၊ အမှုထမ်း၊ ရာသီဥတုကာကွယ်ရေးနှင့် တာရှည်အကန့်လက်ခံရရှိမှုတို့ဖြင့် သတ်မှတ်ထားသော အလုပ်ရုံဆွေးနွေးပွဲလိုင်းမှ သီးခြားဖွဲ့စည်းပုံကို ရွေးချယ်ပါ။
ထုတ်လုပ်မှုတည်နေရာ နှိုင်းယှဉ်YX65 နှိုင်းယှဥ်မှုသည် 0.4-0.80 မီလီမီတာ နှင့် Al-Mg-Mn အလူမီနီယမ် 0.8-1.2 မီလီမီတာတွင် အရောင်သံမဏိများ ပါဝင်သည်။ သံမဏိအထွက်နှုန်းအဆင့် သို့မဟုတ် အလူမီနီယမ်အလွိုင်းနှင့် ဒေါသကို၊ အပေါ်ယံအလွှာနှင့် ဖိဒ်အကျယ်ကို ရွေးချယ်ထားသော ပရိုဖိုင်နှင့် ကိရိယာတန်ဆာပလာများနှင့် ကိုက်ညီပါ။ အလားတူ အထူတစ်ခုတည်းနဲ့ မလုံလောက်ပါဘူး။
ကွိုင်သွင်းအားများကို ပြန်လည်သုံးသပ်ပါ။BMS သည် သေးငယ်သော စွမ်းရည်နှင့် အလိုအလျောက် သေးငယ်သော အချပ်လိုက်ဖြတ်ခြင်း ကိရိယာများဖြင့် အလိုအလျောက် အရွယ်အစား ပြောင်းလဲနိုင်သော ကွေးကောက်သည့် ကိရိယာများကို ပံ့ပိုးပေးပါသည်။ ၎င်းတို့သည် ရွေးချယ်ထားသော လုပ်ငန်းစဉ်ပုံစံများဖြစ်သည်- ဖြတ်တောက်မှုပြောင်းလဲမှုသည် ကွေးညွှတ်မှု သို့မဟုတ် သွယ်လျခြင်းကို ဖန်တီး၍မရပါ။ အတိုချုံးတွင် နောက်ဆုံး ဂျီသြမေတြီ၊ ချုပ်ရိုးအသေးစိတ်နှင့် လိုအပ်သော ဖွဲ့စည်းမှု၊ အဖြတ်အတောက်များ၊ ကွေးကောက်ခြင်းနှင့် လက်ခံသည့် အင်တာဖေ့စ်များကို ထည့်သွင်းပါ။
အထူးဂျီသြမေတြီကို သုံးသပ်ပါ။အမှတ်။ စက်ယန္တရားဆိုင်ရာ စာရွက်စာတမ်းများ ကိရိယာတန်ဆာပလာများကို လိပ်စာ။ ခေါင်မိုးလေအားနှင့် ရေစွမ်းဆောင်မှုသည် သတ်မှတ်ထားသော အမိုးတပ်ဆင်ခြင်းနှင့် ပရောဂျက်အတွက် အထောက်အထား လိုအပ်သည်။
တာဝန်လွှဲပြောင်းပေးမှုကို ကြည့်ပါ။တူညီသောအကန့်ပုံဆွဲခြင်း၊ ကွိုင်ဒေတာ၊ ဖြတ်စာရင်းနှင့် ကိုးကားမှုတစ်ခုစီသို့ ဦးတည်ရာကို ယူဆောင်လာပါ။ စက်ပစ္စည်းများ၊ အရန်ကိုင်တွယ်မှု၊ လက်ခံမှု၊ စာရွက်စာတမ်းများနှင့် ရောင်းချပြီးနောက် တာဝန်များကို တူညီသောအခြေခံပေါ်တွင် နှိုင်းယှဉ်ပါ။
ထောက်ပံ့ရေးနှင့် လွှဲပြောင်းပေးသည့် နယ်ပယ်ကို စစ်ဆေးပါ။BMS ဖြင့် သင့်အမိုးပြားထုတ်လုပ်မှုကို စီစဉ်ပါ။
ဆွေးနွေးမှုသို့ သင်၏အကန့်ပုံဆွဲမှု၊ ကွိုင်သတ်မှတ်ချက်နှင့် ကိုယ်စားလှယ်ဖြတ်တောက်မှုစာရင်းကို ယူဆောင်လာပါ။ ၎င်းတို့သည် အတူတကွ နှိုင်းယှဉ်ရန် အမိုးအကာအဝိုင်းကို လိပ်ဖွဲ့စည်းသည့်စက်၊ ပံ့ပိုးပေးသည့် စက်ကိရိယာများနှင့် လက်ခံမှုဆိုင်ရာ လိုအပ်ချက်များကို နှိုင်းယှဉ်သတ်မှတ်သည်။
သင့်ထုတ်လုပ်မှုလိုအပ်ချက်များကို ဆွေးနွေးပါ။သင်၏ထုတ်လုပ်မှုအကျဉ်းကိုပြင်ဆင်ပါ။
- ပစ်မှတ်အကန့်နှင့် ချိတ်ဆက်မှုပုံများ
- ကွိုင်အဆင့်၊ အထူ၊ ခိုင်ခံ့မှုအခြေခံ၊ အပေါ်ယံပိုင်းနှင့် အကျယ်
- ပုံမှန်ဖြတ်တောက်ထားသောစာရင်း၊ ပမာဏနှင့် နေရာချထားသော အင်္ဂါရပ်များ
- အရှည်ဆုံး panel၊ အလုပ်ရုံနှင့် ပေးပို့မှု အခြေအနေများ
- သွားမည့်နိုင်ငံနှင့် လိုအပ်သော ပရောဂျက်စာရွက်စာတမ်းများ