


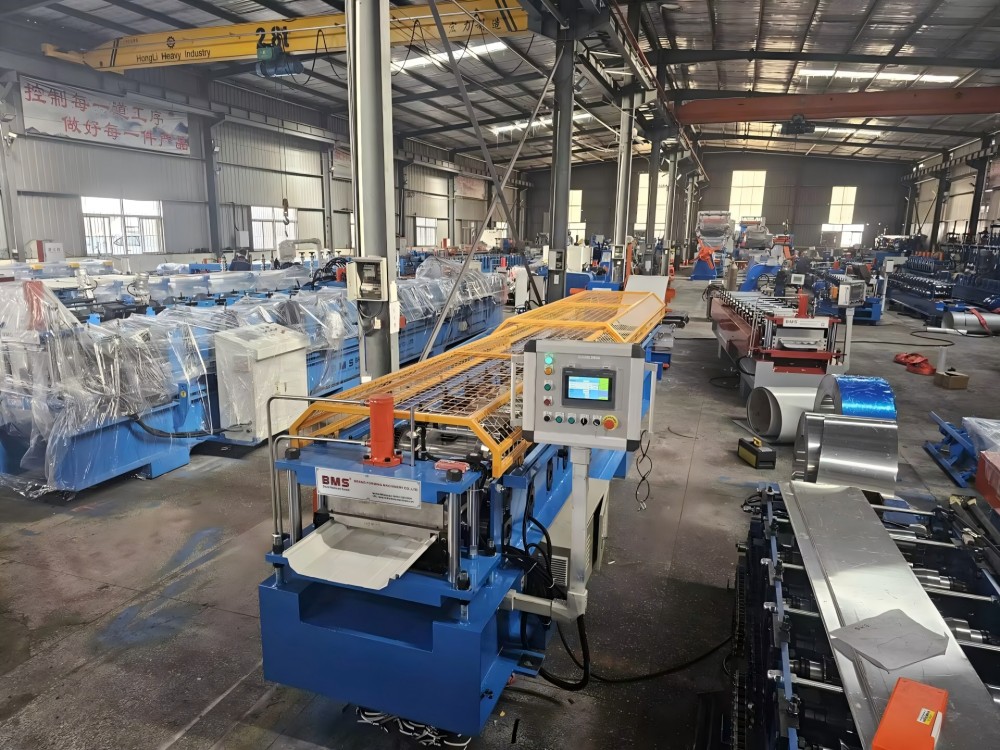
BMS · PROIZVODNJA STREŠNIH PLOŠČ V OBRATU
INDUSTRIJSKI STREŠNI IN KOMERCIALNI STREŠNI STROJI ZA OBLIKOVANJE VALJ
Proizvodnja strešnih plošč, zgrajena na vašem profilu, kolutu in rezalnem seznamu.
Načrtujte linijo fiksne delavnice okoli strešne plošče, ki jo prodajate: njen profil, dejanska tuljava in dolžine naročila. Primerjajte trase plošč s stoječim šivom, skrito fiksacijo in industrijske trapezne plošče, nato pa oblikovanje, striženje profilov in sprejem uskladite s svojim seznamom rezanja.
Začnite s profilom strešne plošče
Naročila industrijskih strešnih plošč lahko zahtevajo trapezne ali valovite plošče, mehansko spojene plošče ali skrito pritrjene profile. Začnite z risbo plošče in načinom povezave; vsaka družina potrebuje svojo konfiguracijo oblikovanja in rezanja.
Stroj za valjanje stoječih šivov se mora ujemati z rebri plošče, parnimi robovi in končnimi dimenzijami. Spodnje slike stroja in odseka prikazujejo to družino profilov.
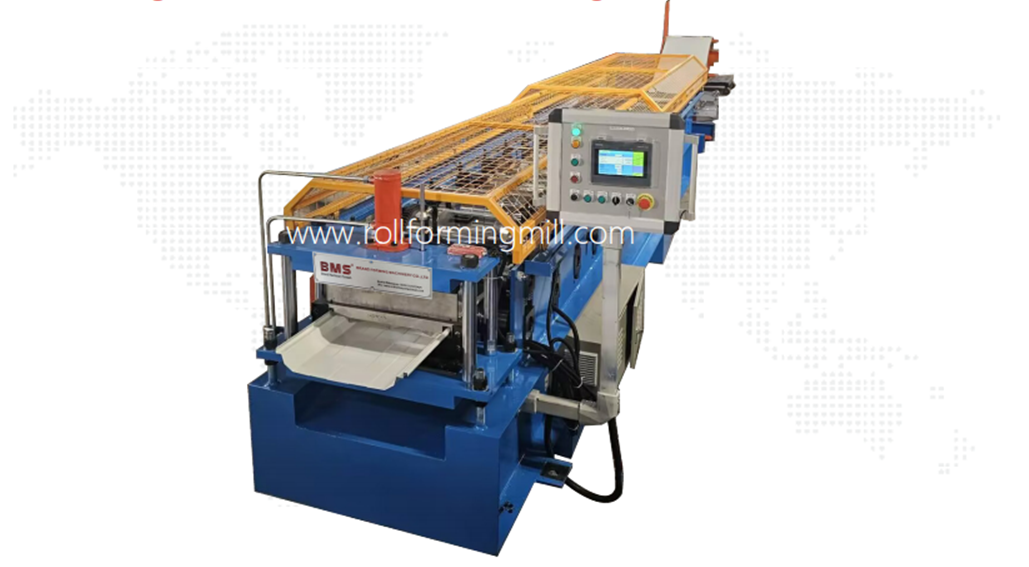
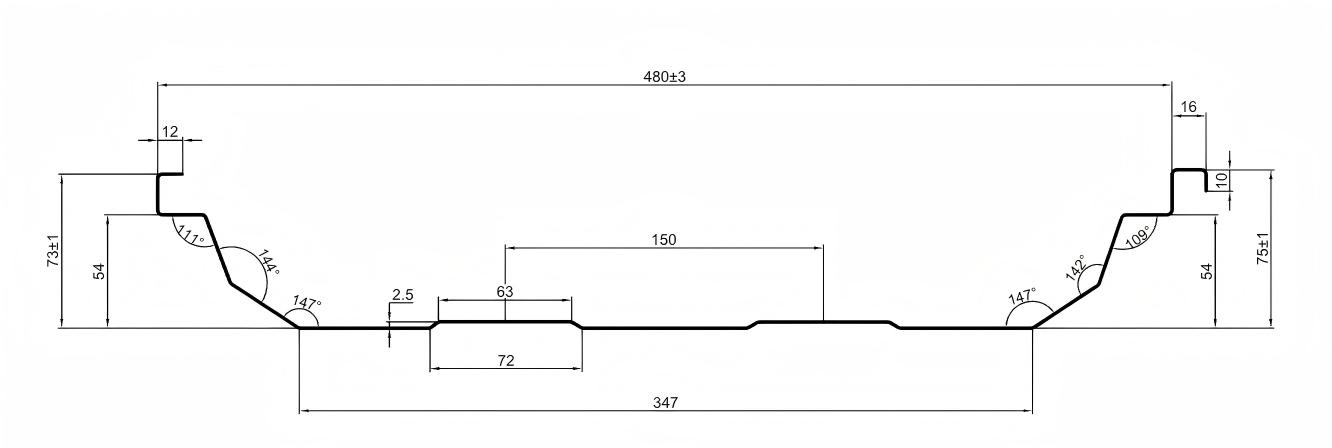
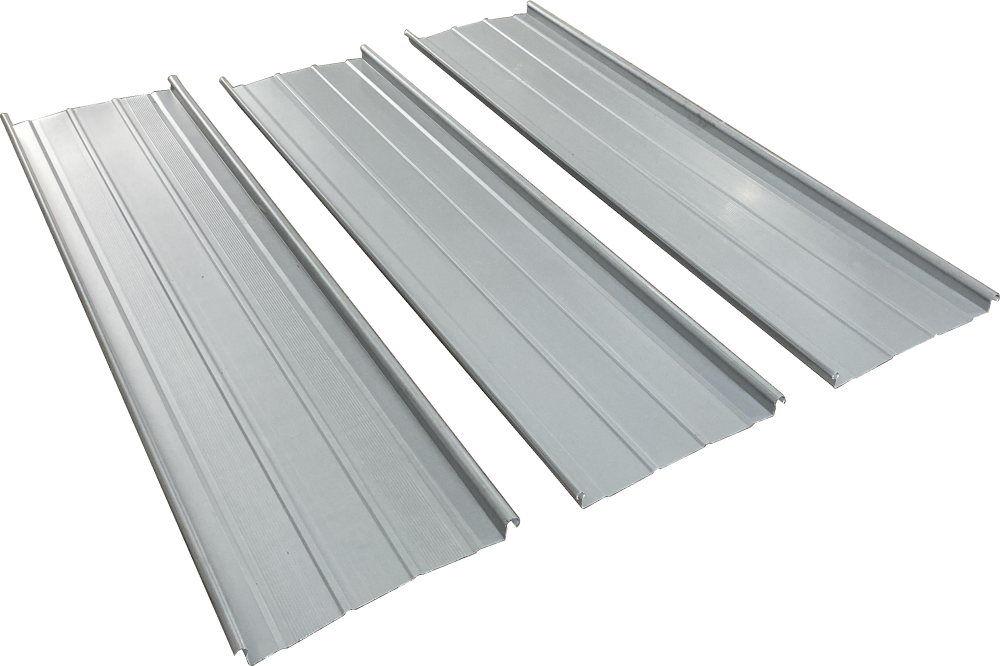
Tri širine, tri mere
Uporabite enodimenzionirano risbo, da poiščete rebra, spojne robove in sprednjo stran plošče, s tolerancami na zahtevanih merilnih točkah.
Širina podajanja
Ravni trak, ki vstopa v stroj. Upoštevajte material, ki ga prevzamejo rebra in povezovalni robovi; krmna širina ni strešna pokritost.
Končana skupna širina
Zunanji rob do zunanjega roba ene oblikovane plošče, vključno z njeno povezovalno geometrijo. Uporabite na risbi določene merilne točke.
Pokrivna širina
Ponavljanje vgrajene širine med enakovrednimi točkami na sosednjih ploščah po izvedbi navedene povezave.
Spreminjanje dolžine reza ohranja enak del. Drugačna širina rebra, roba ali plošče potrebuje lastno orodje in pregled parnih delov.
Spreminjanje dolžine ali spreminjanje odseka?
- Spremembe dolžine ali količine
- Ohranite odobreni del in material. Ponovno si oglejte pogostost rezanja, nadzor dolžine, sprejem in količino pakiranja.
- Spremembe širine rebra, roba ali plošče.
- Preglejte orodje za zvitke, vodila, obliko rezalnika in dele za parjenje. Nastavitev dolžine reza ne more ustvariti drugega prečnega prereza.
- Luknje ali zareze se spremenijo.
- Določite obliko elementa in njegov referenčni položaj vzdolž plošče. To spremeni delovanje, orodja in zahteve za nadzor.
- Spremembe materiala ali prevleke
- Ponovno ocenite zahteve glede oblikovanja, rezanja in površine z dejanskimi podatki o zvitkih in reprezentativnim vzorcem.
Pri prvem pregledu vključite podatke o debelini, kakovosti, tečenju in natezni trdnosti, prevleki in širini podajanja. Ujemanje profila z različnimi pogoji navitja lahko zahteva drugačno oceno oblikovanja ali rezanja.
Oblikujemo sisteme profilov
BMS dobavlja orodje za Al-Mg-Mn aluminijaste in jeklene profile v naslednjih stilih. Povežite prerez, vmesnik sponke in način zapiranja z risbo projekta.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Čeng Ji
- LCP
- NTM SSH Multipro
- Zamil
Referenca sloga identificira profil, ki ga je treba razviti; izbrani strešni sklop še vedno potrebuje svojo povezavo in dokaze o delovanju.
Načrtujte povezavo plošče
Oblikovani robovi, sosednja plošča, sponke in način zapiranja se morajo ujemati. Samo ime šiva ni preverjanje združljivosti.
Ujemite popolno povezavo
Preglejte oba robova plošče z določeno sponko, pritrdilnim elementom in podpornimi detajli. Ohrani risbe in dele za parjenje v isti reviziji; ena ohlapna plošča ne kaže celotnega spoja.
Ugotovite, kako se sklep zapre
Zaskočne povezave in mehansko zaprti šivi uporabljajo različne geometrije in postopke namestitve. Kadar je potrebno mehansko zapiranje, prilagodite orodje in metodo temu sistemu in preverite reprezentativni združeni vzorec.
Oblikovanje in namestitev hranite ločeno
Oblikovalnik valja naredi ploščo; montažna oprema se priključi ali zapre po navodilih strešnega sistema. Učinkovitost vetra in vode je ocenjena za celoten sklop strehe.
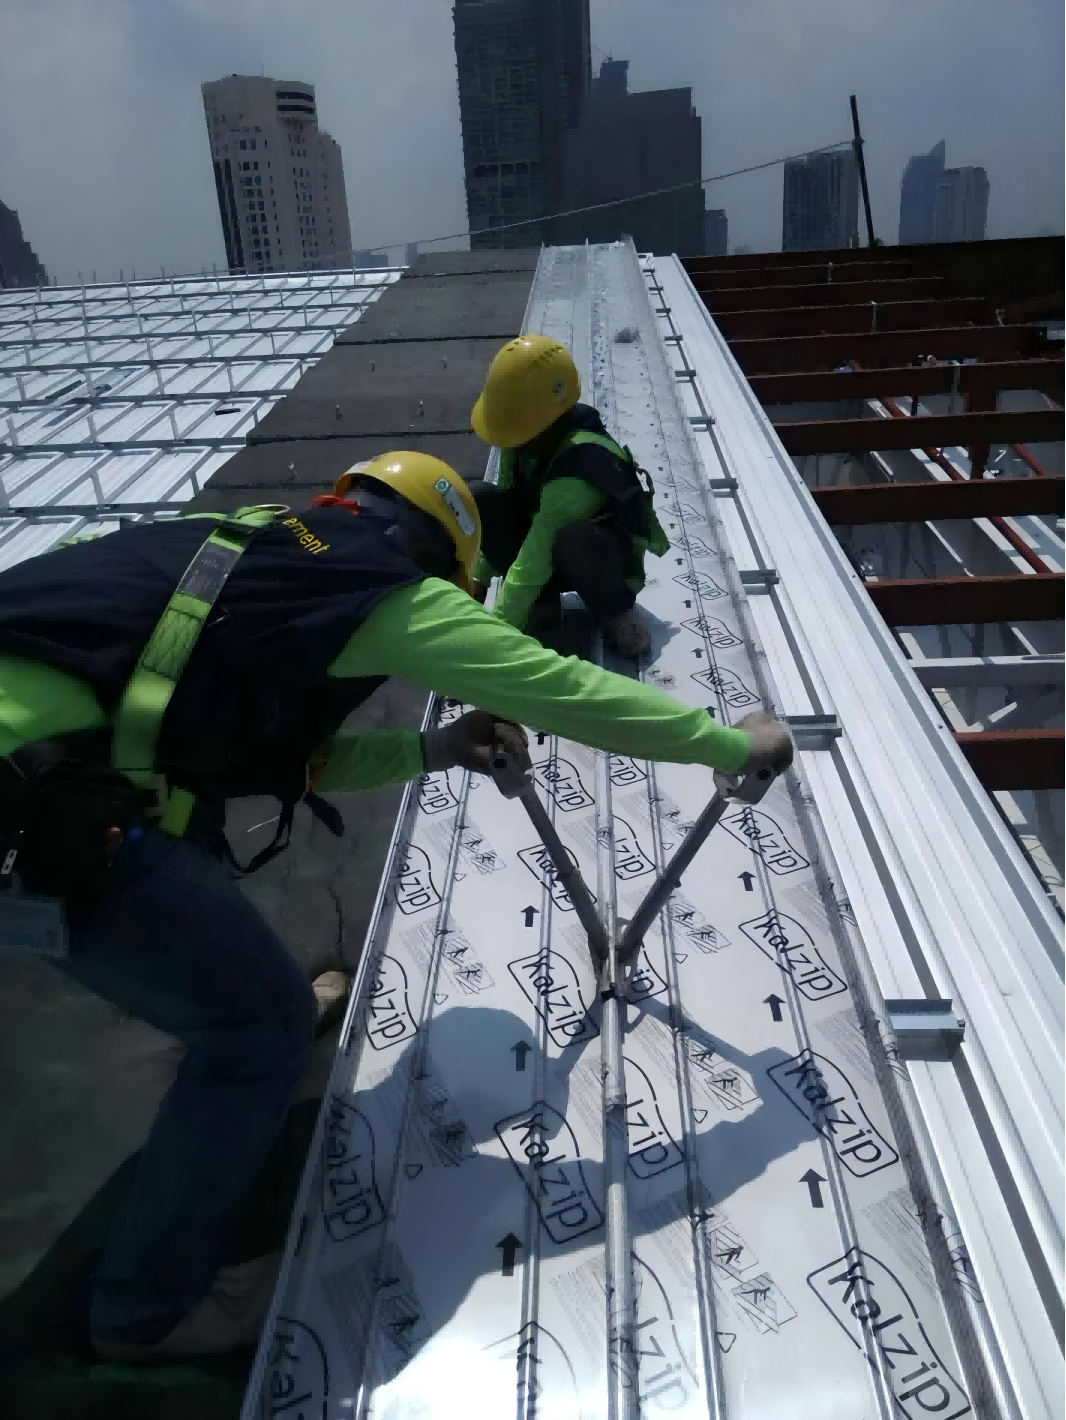
Za izbiro opreme za namestitev uporabite podrobnosti šiva, material in določen postopek zapiranja.
Priročnik za izbiro strešnih šivalnikov BMS430 Krovni šivalniki: dvovaljni ali trivaljni
BMS dobavlja dvovaljne in trivaljne šivalne stroje 430. Oba uporabljata enofazno napetost 220 V, motor z močjo 2,2 kW, navedeni razpon debeline zapiranja 0,6–1,6 mm in hitrost zapiranja 16–22 m/min.
Trivaljni šivalni stroj 430
370 × 330 × 550 mm · 26 kg.
Dvovaljni šivalni stroj 430
210 × 280 × 380 mm · 15 kg.
Uskladite valje orodja in zaporedje zapiranja z določenim šivom, zlitino, prevleko in debelino materiala. To so specifikacije orodja za namestitev, ločene od hitrosti oblikovanja valjarja.
Izberite svojo proizvodno pot
Tovarniška dobava deluje, ko lahko delavnica oblikuje, sprejme in odpošlje dejansko naročilo. Logistika z dolgimi ploščami ali redko povpraševanje lahko naredi drugo pot bolj praktično.
Primerjajte isto naročilo
Proizvodnja v obratu Ponavljajoči se ciljni odseki, viri delavnice in nadzor načrtovanja proizvodnje.
Zaloge, sprejem, pakiranje in transport morajo ustrezati naročenim dolžinam.
Primerjajte svojo porazdelitev po dolžini in pogostost povpraševanja s postavitvijo, ki sledi ploščam od delavnice do nakladanja.
Kupljene plošče Nizkofrekvenčna dela ali naročila, ki ne upravičujejo namenskih sredstev za oblikovanje in rokovanje.
Preverite dobaviteljev profil in obseg materiala, dobavni rok, dobavne omejitve in tveganje poškodb med manipulacijo.
Pridobite ponudbo dostavljene plošče za isti odsek, tuljavo, količine in datume dobave.
Najem ali oblikovanje lokacije Proizvodnja na lokaciji lahko zmanjša transportne omejitve dolgih plošč, če sta oprema in lokacija primerni.
Ocenite razpoložljivost stroja, dostop do lokacije, pripomočke, posadko, sprejemni prostor in vremenske razmere.
Primerjavo temelji na identificirani konfiguraciji stroja in dejanskih delovnih pogojih na mestu.
Izravnajte povpraševanje z odpremo
Tovarniški stoječi šivni oblikovalnik zvitka ustreza ponovnemu delu na profilu, ko viri zalog, dela, razporejanja in odpreme podpirajo naročilo. Dolge plošče še vedno potrebujejo primeren prostor, zaščito in transport.
Kupljene plošče in oprema, primerna za oblikovanje gradbišča, lahko dopolnijo proizvodnjo v obratu. Primerjajte stroške in logistiko za dejansko kombinacijo naročil; univerzalnega obsega ali praga povračila ni.
Konfiguracija BMS za izdelavo spletnega mesta
BMS lahko konfigurira stoječe šivne linije v 20 ft ali 40 ft kontejnerjih kot mobilne tovarne za oblikovanje valja. Pri zelo dolgih strehah ali zapleteni geometriji lahko proizvodnja v bližini območja namestitve zmanjša transport končnih plošč in večkratno rokovanje.
Primerjajte postavitev kontejnerja, dostop, napajanje, posadko in sprejemno pot s tovarniško možnostjo. Usklajevanje proizvodnje z montažo; Delavniški stroj, prikazan na tej strani, je ločena konfiguracija.
Raziščite proizvodnjo strešnih plošč v kontejnerjih BMSKonfiguracije, ki temeljijo na vsebniku
Spremenite svoj rezalni seznam v proizvodni načrt
Določite stroj za plošče s stoječim šivom glede na seznam krojev: revizija plošč in materiala, končne dolžine, količine in morebitne pozicionirane funkcije. Enaki skupni metri lahko pomenijo zelo različno delo pri rezanju in rokovanju.
01
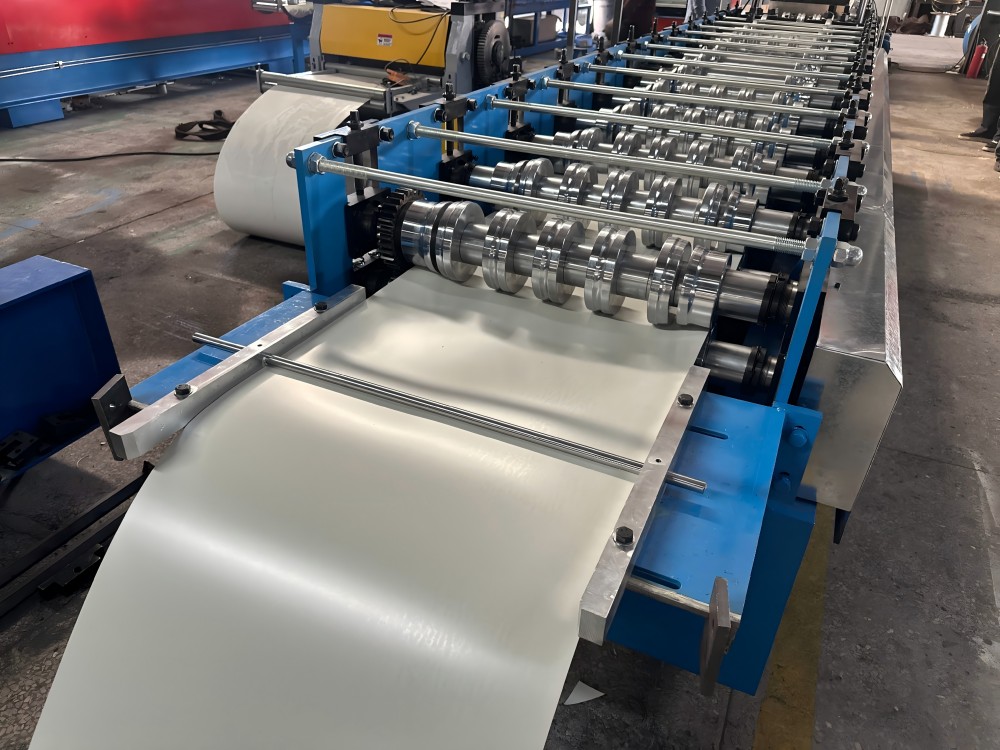
Hranjenje
Usmerite določen trak v linijo. Uskladite širino pomika, vstopna vodila in izplačilo tuljave z materialom in risbo plošče.
02
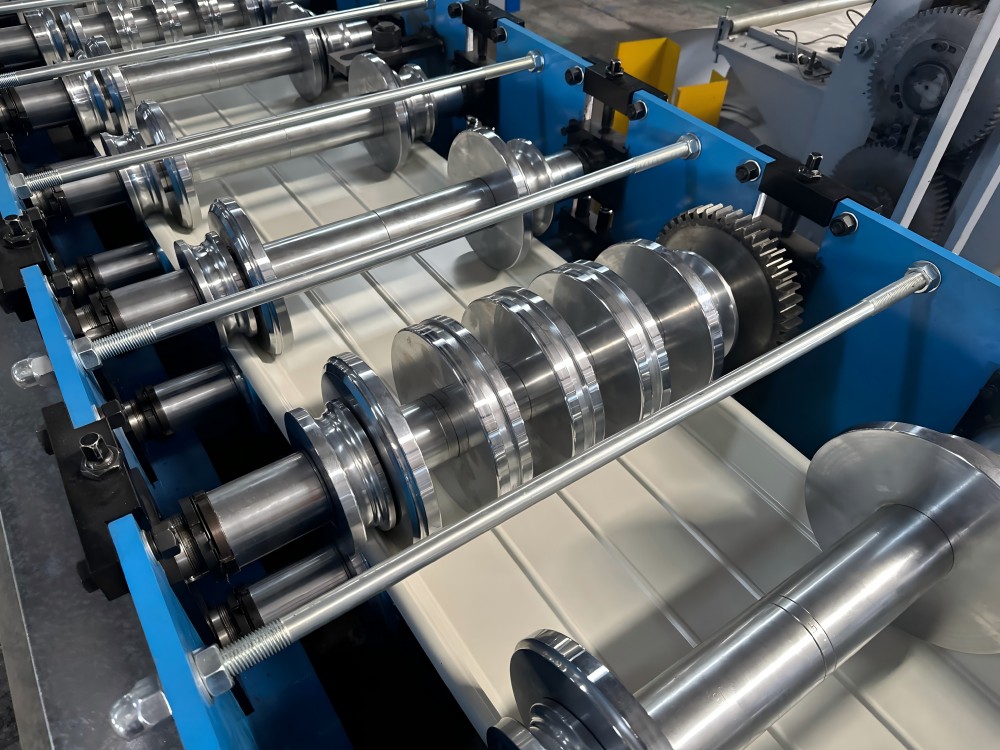
Zahteve za funkcije
Če naročilo potrebuje luknje ali zareze, določite njihovo obliko, razmik in referenčno točko konca ali značilnosti. Izbrano orodje, lokacija delovanja in kontrole morajo podpirati te zahteve.
03
Oblikovanje in striženje profilov
Zvitki tvorijo odsek; hidravlične profilne škarje (naknadni rez) ga razrežejo na dolžino. Geometrija njegovega rezila sledi oblikovanemu profilu, da podpira stoječe robove med rezanjem in pomaga preprečiti njihovo zrušitev. Preverite rez na izbrani tuljavi in ugotovite, katere operacije ustavijo vrvico.
Oglejte si linijo BMS YX65-430 v delovanju
Sledite traku skozi podajalna vodila, oblikovalne valje in izstopno območje rezanja. Ta konfiguracija YX65-430 prikazuje, kako se plošča oblikuje vzdolž črte.
Prikazani stroj tvori profil YX65-430. Primerjajte njegovo razporeditev postopka z geometrijo in operacijami, potrebnimi za vašo ploščo.
Naj bo vsaka vrstica naročila sledljiva
Revizija risbe · referenca tuljave · končna dolžina · količina · risba značilnosti in datum · oznaka serije ali pakiranja.
Različne dolžine ali značilnosti ločite v lastne črte. Številni kratki kosi dodajo dogodke rezanja in ravnanja; dolge plošče lahko postanejo sprejem, pregled ali pakiranje omejevalna operacija.
Načrtujte delo, nato preverite ploščo
Vsaka sprememba vpliva na orodje, načrtovanje ali rokovanje. Nastavite ustrezno zahtevo za pregled pred proizvodnjo.
Revizija profila in materiala
Uskladite zvitke, vodila in rezilo z revizijo risbe in stanjem tuljave.
Preverite identiteto nastalega odseka, kritične dimenzije in površinsko obdelavo.
Dolžine, količine in serijsko zaporedje
Nastavite frekvenco rezanja in serijsko zaporedje s sprejemnimi ureditvami in oznakami pakiranja za vsako vrstico naročila.
Uskladite sprejete dolžine in količine plošč z istim seznamom rezanja.
Luknje/zareze in referenčne točke položaja
Določite značilno orodje, vrstni red delovanja, kontrole in položaj glede na odrezane konce.
Izmerite obliko in lokacijo luknje ali zareze iz iste navedene referenčne točke.
Ukrivljenost ali spreminjanje širine
Določite končno dolžinsko obliko in kakršno koli variacijo širine, tako da ocena procesa vključuje ustrezne dovodne in izstopne vmesnike.
Ocenite dobljeno geometrijo in prileganje povezave na reprezentativnem vzorcu.
Zgradite postopek za ukrivljene in stožčaste plošče
BMS dobavlja opremo za samodejno spreminjanje velikosti za krivljenje z zmožnostjo zoženja in opremo za samodejno rezanje stožčastih listov. Krivljenje spremeni vzdolžno obliko; zoženje spremeni razvito širino. Nastavitev dolžine reza ne more ustvariti nobene geometrije.
YX65-230/600 Stroj za krivljenje
230–600 mm nastavljivo območje obdelave; 0,8–1,2 mm aluminij; 18 m/min; 2,2 kW.
Samodejni rezalni stroj za stožčaste pločevine
Do 1.300 mm obdelovalne širine; Al-Mg-Mn 0,76–1,2 mm ali barvno jeklo 0,3–0,7 mm; 18 m/min.
Povežite operaciji krivljenja in stožca
Stroj za krivljenje YX65-230/600 uporablja toplotno obdelane valje Cr15 s trdim kromom. Rezkar za stožčasto pločevino ima navedeno spremembo širine do 150 mm na 1 m.
Določite končno ukrivljenost ali zožitev, risbo za razvoj traku, zahteve za šive in preglede spojenih vzorcev. Koordinatno rezanje, oblikovanje, krivljenje in sprejemanje vmesnikov okoli te geometrije; izbrani paket opreme določa zaporedje procesa.
Uskladite tuljavo s svojim profilom plošče
Konfiguracije BMS YX65 iz barvnega jekla in Al-Mg-Mn aluminija. Skupaj izberite material, debelino, stopnjo tečenja in presek, nato pa ocenite reprezentativne vzorce tuljav glede na zahtevano geometrijo in končno obdelavo.

Kako lastnosti tuljave vplivajo na vrvico
- Naklon, debelina in trdnost
- Naklon in trdnost vplivata na oblikovanje in vzmetenje. Ločeno primerjajte podatke o tečenju in natezni trdnosti s ciljnim odsekom, debelino in poskusno tuljavo.
- Prevleka, površina in širina pomika
- Določite kovinsko ali barvno prevleko, končna merila in širino ravnega pomika. Vplivajo na vodila, stik z orodjem, rezalne robove in pregled vzorcev.
- Nalaganje tuljave in izplačilo
- Velikost pomožne opreme in njenih vmesnikov okoli:
- Masa tuljave in notranji/zunanji premer
- Način nalaganja in zahteve glede izplačila
Ko tuljava potrebuje rezanje
Za tuljavo, ki je širša od zahtevanega podajalnega traku, načrtujte ločeno dobavo za rezanje ali postopek priprave. Pred oblikovanjem uskladite širino reže z risbo plošče.
Ko se material spremeni
Al-Mg-Mn aluminij je del obsega materiala YX65, prikazanega spodaj. Drugačna zlitina ali stanje, baker, jeklo z večjo trdnostjo ali debelina zunaj izbrane konfiguracije zahtevajo pregled materiala in orodja. Podobna debelina sama po sebi ne dokazuje primernosti.
| Parameter | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Veljavni material | Barvno jeklo (GI/PPGI/PPGL); Al-Mg-Mn aluminij | Barvno jeklo (GI/PPGI/PPGL); Al-Mg-Mn aluminij | Barvno jeklo (GI/PPGI/PPGL); Al-Mg-Mn aluminij |
| Barva-debelina jekla Debelina | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn Meja | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| tečenja / razred Pokrivna | Jeklo: G300 ali G550; aluminij: izbrana zlitina in temper | Jeklo: G300 ali G550; aluminij: izbrana zlitina in temper | Jeklo: G300 ali G550; aluminij: izbrana zlitina in temper |
| širina Podajalna širina | 430 mm | 300 / 400 / 500 / 600 mm | 418 mm |
| Oblikovalne | Razvita širina traku za izbrano risbo profila | Razvita širina traku za izbrano risbo profila | Razvita širina traku za izbrano risbo profila |
| postaje | 14 ali 17, glede na konfiguracijo | 14 ali 17, glede na konfiguracijo | 14 ali 17, glede na konfiguracijo |
| Hitrost oblikovanja | 20–25 m/min | 20–25 m/min | 18–20 m/min |
| Glavni motor | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Rezalno | Hidravlične profilne škarje; Cr12MoV, toplotno obdelan | Hidravlične profilne škarje; Cr12MoV, toplotno obdelan | Hidravlične profilne škarje; Cr12MoV, toplotno obdelan |
| telo Okvir | H400 ali H450, glede na konfiguracijo | H400 ali H450, glede na konfiguracijo | H400 ali H450, glede na konfiguracijo |
| Ustrezna oprema | Stroj za krivljenje z zmožnostjo zoženja; rezalni stroj za stožčasto pločevino; primeren strešni šivalnik | Stroj za krivljenje z zmožnostjo zoženja; rezalni stroj za stožčasto pločevino; primeren strešni šivalnik | Stroj za krivljenje z zmožnostjo zoženja; rezalni stroj za stožčasto pločevino; primeren strešni šivalnik |
Pomikajte se po primerjavi vodoravno na manjših zaslonih. Širina pokrova je izbira profila, ne širina podajalnega traku ali obljuba, da en komplet orodij naredi vsak del. Kot konfiguracijo izberite postavitev s 14 ali 17 postajami, okvir in ustrezno opremo. Nazivna moč motorja 7,5 kW je ločena od celotnega električnega povpraševanja.
Izmerite rezultate naročil, ki jih izvajate
Za oceno proizvodnje uporabite sprejeto proizvodnjo v dogovorjenem času serije. Konfiguracije YX65-430 in YX65-300/400/500/600 imajo specifikacijo hitrosti oblikovanja 20–25 m/min; YX65-418 je 18–20 m/min. To opisuje gibanje oblikovanja, nesprejemljive plošče na uro.
Nastavite Start in Finish
Določite risbo, tuljavo, konfiguracijo, seznam rezov in velikost serije. Dogovorite se, ali se merjenje časa začne z navijanjem/postavljanjem ali s prvo proizvodno ploščo in ali se konča z rezanjem, pregledom ali predajo zapakiranih delov.
Za vsako primerjavo uporabite isto mejo. Zabeležite čas oblikovanja ločeno od pretečenega časa serije.
Prekinitve snemanja in prekrivajoče se delo
Rezanje/prebijanje hlodov se ustavi, menjava tuljav, nastavitve, napake in čakanje na prevzem ali pakiranje. Beležite dejanski začetni in končni čas dogodka; nekateri pregledi in ravnanje se lahko prekrivajo s proizvodnjo.
Hranite en zapis pretečenega časa za serijo. Če seštejemo prekrivajoče se naloge, bi iste minute šteli dvakrat.
Preštej samo sprejet izhod
Ločite poskusne kose in zavrnjene kose od sprejetih plošč. Za mešane dolžine seštejte sprejeto količino × končno dolžino za vsako vrstico naročila.
Sprejete števce razdelite s preteklimi urami ali sprejeto število kosov z istimi pretečenimi urami za kose/uro. Hraniti evidenco o zavrnitvah in zaustavitvah z rezultatom.
Primerjajte naročila mešane dolžine pod isto časovno mejo: pogosti bližnjici in sprejem dolgih plošč lahko spremenijo izhod pri enaki hitrosti oblikovanja. Določite prevzemni tek
Naj se dolge plošče premikajo po vaši delavnici
Načrtujte najdaljšo dokončano ploščo skozi celotno pot od delavnice do dostave. Odtis stroja je le en del tega prostora.

Podprite ploščo za rezalnikom,
-
Preverite celotno pot
Načrtujte izhod iz proge, območje podpore in pregledov, točke prenosa, začasno skladiščenje, pakiranje in nakladanje. Preverite vrata in zavoje.
-
Velikost sprejemne ureditve
Uskladite podporo, osebje in opremo za rokovanje z dolžino plošče, maso, togostjo in zaključkom. Nastavite največjo dolžino plošče, ki jo lahko sprejme aranžma.
-
Načrtujte pakiranje in odpremo
Določite zaščito svežnja, nakladanje in sprejem na cilju. V obseg dobave vključite vse potrebne viličarje ali avtomatske viličarje.
ko prostor spremeni pot
- Najdaljša plošča ne more počistiti izhoda. Spremenite
- sprejemni prostor ali orientacijo ali ponovno ocenite proizvodno pot, preden naročite postavitev.
- Inšpekcija ali pakiranje zadržuje linijo
- Pregled podpore, prenos virov in pretok serije/pakiranja skupaj s preskusom izhoda.
- Paket ne more doseči vozila ali cilja.
- Ponovno obiščite vrata, obračališča, način nakladanja, prevoz in pogoje predaje cilja.
Če transport omejuje dolžino plošče, ki jo lahko dostavite, primerjajte tovarniško dobavo z opremo, ki je primerna za oblikovanje na gradbišču. Glej primerjava proizvodne lokacije.
Preverite kakovost končane plošče
Sprejmite plošče glede na določene dimenzije, končno obdelavo in kriterije povezovanja z uporabo dejanske tuljave in reprezentativnega naročila. Pred poskusom se dogovorite o pogojih vzorčenja in merjenja.
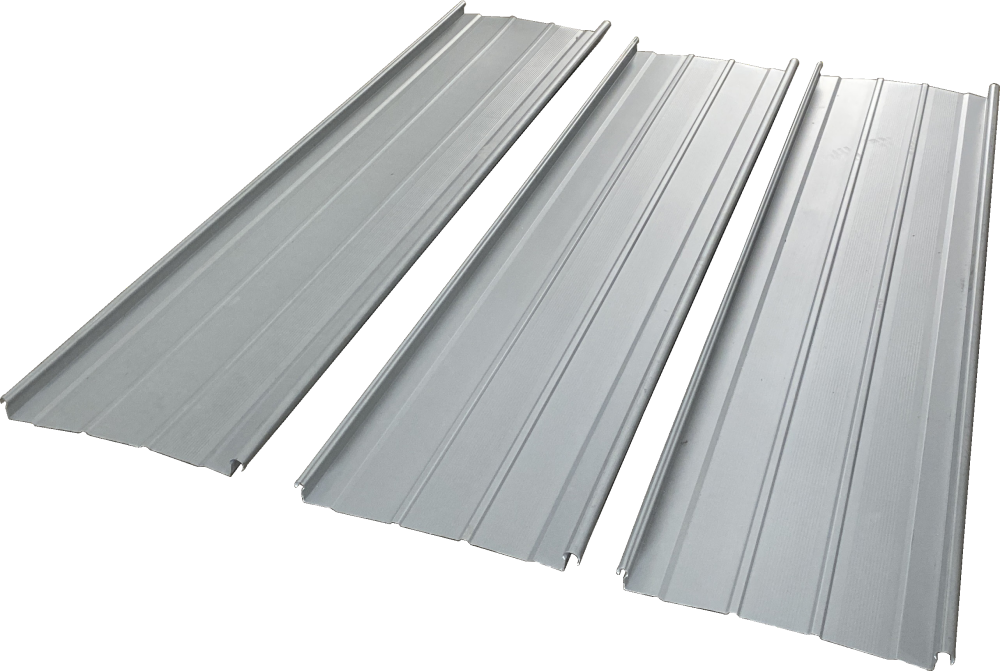
Hranite vzorec z njegovo evidenco proizvodnje
Povežite vsak vzorec z njegovo revizijo risbe, specifikacijo tuljave, konfiguracijo stroja in vrstico naročila. Zabeležite dimenzije in položaje elementov kot meritve; uporabite fotografije za dokumentiranje vidnega videza.
Določite ploščo Preveri
Geometrija odseka
Izmerite presek glede na dogovorjeno revizijo risbe in njene referenčne točke, merilne točke in tolerance. Določite instrumente in vzorčenje pred izvedbo.
Ohranite identificirani vzorec in meritve odsekov. Lastnik risbe, dobavitelj linije in ocenjevalec QC se morajo dogovoriti o metodi pregleda.
Dolžina in pozicionirane značilnosti
Preverite dolžino plošče in položaje lukenj ali zarez s končnih točk seznama rezov in referenčnih točk z uporabo konfiguriranih orodij in dogovorjene metode merjenja.
Zabeležite sprejete dolžine, količine in položaje funkcij po vrstici naročila. Proizvodnja in QC potrebujeta iste referenčne točke.
Konec reza in površina
Preglejte odrezane konce in površine na reprezentativnih dolžinah, narejenih iz dejanske tuljave. Primerjajte tuljavo in oblikovano ploščo z dogovorjenimi merili za rob in zaključek.
Ohranite te primerjave in opažanja. Kupec določi želeno končno obdelavo; načrt sprejema določa, kdo ga pregleduje.
Ravnost in rokovanje
Ocenite naravnost na dogovorjeni stopnji proizvodnje in navedite, kako je plošča podprta in opazovana. Ohranite reprezentativno ploščo in zgodovino njene obdelave.
Proizvodnja, ravnanje in QC bi morali identificirati stopnjo, ki se pregleduje, tako da je mogoče učinke oblikovanja in ravnanja raziskati ločeno.
Prileganje povezave
Sestavite vzorec z določeno sosednjo ploščo, spojnimi deli in načinom zapiranja. Lastnik sistema ali vmesnika določi merila za prileganje in zapiranje.
Identificirajte in obdržite združeni vzorec z uporabljenimi deli in metodo. Njegov rezultat velja za ta vmesnik.
Ko se vzorec ne ujema
- Rob ali spoj se ne prilega
- Primerjajte isto risbo/sistemsko revizijo, dejanske mere plošče, orodje, tuljavo in določene dele za parjenje.
- Dolžina, luknje ali odrezani konci se razlikujejo.
- Primerjajte referenčne točke naročila, konfigurirane kontrole in operacije, orodja, podporo in izmerjene vzorce.
- Dolga plošča izgleda drugače.
- Primerjajte dohodno tuljavo, oblikovane plošče, reprezentativno dolžino, sprejem/prenos in pogoje opazovanja.
- Vidna valovitost/oljna konzerva
- Preglejte faktorje materiala, dizajna, oblikovanja, rokovanja in namestitve na ustrezni stopnji. Ne določite enega vzroka iz fotografije.
Uporabite strojna navodila in ustrezne proizvodne zapise, da raziščete prilagoditev.
Pogovorite se o obsegu sprejemljivostiKaj meri BMS
Interni viri BMS za inšpekcijo vključujejo testiranje trdote valjev, merjenje radialnega odmika gredi, inšpekcijo CMM in merilnik tri v enem za preverjanje končnih profilov.
- Geometrija profila: kriterij preverjanja širine profila ±0,5 mm, ki se uporablja za določen odsek in merilne točke.
- Sledljive meritve: kalibrirani merilni instrumenti in poročila o pregledih so na voljo na zahtevo.
- Sprejem naročila: povežite te meritve z risbo, dejansko tuljavo in reprezentativnim poskusom. Merilo profila ne opredeljuje vsake dimenzije ali celotne zmogljivosti strehe.
Učinkovitost plošče, spoja in strehe
Sprejemljivost proizvedenih plošč, prileganje povezav in zmogljivost strešnega sistema odgovarjajo na različna vprašanja. Vsak zapis prenesite odgovorni strani za naslednjo odločitev.
Kaj je bilo proizvedeno?
Hranite risbo, dejansko tuljavo, konfiguracijo, rezalni seznam, identiteto vzorca in meritve. Kupčev pregledovalec proizvodnje/QC in dobavitelj linije jih uporabljata za sprejem opreme.
Kaj se je pridružilo?
Identificirajte sosednje plošče, sponke in druge spojne dele, orodja za zapiranje in sistemska navodila. Navedeni lastnik sistema/vmesnika določi zahteve za prileganje in namestitev.
Kateri sklop se ocenjuje?
Zahteve glede vetra, vode, naklona in razpona zahtevajo dokazila za določen sklop in projekt, ki jih zagotovi dobavitelj strešnega sistema ali projektni inženir. Strojni parametri in strojni certifikati ne morejo nadomestiti teh dokazov.
Za Združene države, Savdsko Arabijo, Rusijo, Indijo ali Mehiko navedite destinacijo in zahteve projektne dokumentacije v povzetku. Ocenite izbrano konfiguracijo, sistemske dokaze in podporne pogoje za to destinacijo.
Primerjajte linije strešnih plošč BMS
BMS stroji za strešne plošče služijo različnim družinam profilov. Primerjajte risbo preseka, stanje tuljave in zahtevane operacije, preden izberete konfiguracijo.
Stroj za industrijske strešne plošče: trapezne ali valovite
Ta proizvodna pot je za industrijske profilirane plošče, ločeno od konfiguracij YX65 s stoječimi šivi. Na risbi plošče izberite vzorec rebra, prekrivanje in pritrditev.
Referenčna konfiguracija pokrova 1.000 mm uporablja podajalni trak 1.219 mm. Gre za različne dimenzije: oblikovanje reber in povezovalnih robov uporablja del širine ravnega traku.
Raziščite industrijske stroje za strešne plošče BMSKonfiguracija pokrova 1.000 mm
- Material
- Pocinkano ali barvano jeklo; 0,3–0,8 mm
- Trdnost materiala
- 235–390 MPa; določite mero tečenja in natezno osnovo tuljave
- Širina dovoda / pokrova
- 1.219 mm / 1.000 mm
- Hitrost oblikovanja
- Približno 15–18 m/min
- Ovoj stroja
- Približno 9,5 × 1,8 × 1,6 m; približno 8 ton
Ovoj stroja izključuje celotno postavitev nalaganja, sprejema in ravnanja z zvitki. Za proizvodni načrt uporabite obseg dobave izbranega profila.
Konfiguracije s stoječim šivom in skritim pritrjevanjem
Mehansko šivane: družine YX65-300/400/430/500/600, YX65-418 in YX25-220/430/550.
Skrita fiksacija/zaskočna ključavnica: profili v slogu Klip-Lok in konfiguracije zaskočne ključavnice, kot je linija pokrova 465 mm. Povežite njihovo vključitev posnetka in postopek zapiranja z določeno risbo.

Mehansko šivano
YX65-300/400/430/500/600 stoječa linija
Družina YX65 vključuje pokrivne profile 300, 400, 430, 500 in 600 mm. Izberite odsek, konfiguracijo širine in ustrezne operacije za dejansko naročilo.
Oglejte si to konfiguracijo
Skrito popravilo
Klip-Lok-Style Line — 700 mm pokrov
Geometrija profila, združljiva z Lysaghtom, se oceni glede na izbrano risbo prereza in posnetka. Pokrivna širina 700 mm je ločena od zahteve glede podajalnega traku.
Oglejte si to konfiguracijo
Skrita pritrditev / zaskočna ključavnica
Linija skrite fiksacije (zaskočna ključavnica) — 465 mm pokrov
Konfiguracija YX77-465 tvori 465 mm profil zaskočnega zaklepanja pokrova. Uskladite njegove spojne robove, vmesnik sponke in stopnjo tuljave z zahtevanim sklopom.
Oglejte si to konfiguracijo
Skrita pritrditev / zaskočna ključavnica
Linija strešnih plošč Snap-Lock
Uporabite natančno geometrijo roba zaskočnega zaskoka, podrobnosti sponke in specifikacijo tuljave, da vzpostavite zahtevano prileganje linije in povezave.
Oglejte si to konfiguracijoPomaknite se za primerjavo vseh štirih konfiguracij.
Strojna postavitev in podrobnosti strešne plošče
Oglejte si ilustrirani stroj, risbo preseka, ureditev podajanja in škarje za profil. Za določitev izbrane konfiguracije linije uporabite zgornjo primerjavo modela.
Določite, kaj ponudba vključuje
Za primerljive ponudbe uporabite isti profil, tuljavo, funkcije naročila, revizijo risbe in destinacijo. Označite vsak element kot vključen, neobvezen, ki ga je dobavil kupec ali izključen, in poimenujte lastnika vsakega vmesnika opreme.
- Orodje za glavno linijo in profil
- Identificirajte revizijo risbe, zvitke, vodila, krmilne elemente in določene funkcije prebijanja/striženja profilov.
- Ravnanje z zvitki in končnimi ploščami
- Navedite razvijanje/nalaganje, vsako ločeno pripravo traku, sprejem, prenos, pakiranje in nadaljnje postopke.
- Dokumenti, rezervni deli in storitve
- Poimenujte tehnične, električne in obratovalne datoteke; prevzemne evidence; jezik dokumenta; obrabni deli; stroški zagona, usposabljanja in podpore.
Proračunsko delo, materialne izgube, potrošni material, inventar, logistika in storitve ob liniji. Izračuni dobička in vračila zahtevajo stroške projekta in dejanske podatke o naročilu.
Imena profilov tretjih oseb se uporabljajo samo za opis združljivosti.
BMS proizvodnja in podpora za vašo linijo
Primopredaja, pripravljena za proizvodnjo, zahteva ustrezne pogoje na lokaciji, reprezentativen poskus in usposobljene operaterje. Dokumente stroja, odgovornosti za podporo in stroške vključite v isto dobavno pogodbo.
Proizvodnja in strojna obdelava na Kitajskem
BMS združuje proizvodnjo strojev za valjanje z obdelovalnimi viri na Kitajskem. Stroje je mogoče razviti po risbah strank, tako da se del plošče poveže z njegovim orodjem in proizvodnimi zahtevami.
Raziščite proizvodnjo BMS →ISO 9001, CE in UKCA
ISO 9001:2015 zajema sistem vodenja kakovosti podjetja Fujian Brand Forming Machinery Co., Ltd., člana skupine Xiamen BMS. Verifikacije CE in UKCA, ki jih je izdal SGS, se nanašajo na ocenjene vzorce strojev za oblikovanje valja. Identifikacijo in cilj naročenega stroja uskladite z njegovimi dokumenti o skladnosti in navodili za uporabo.
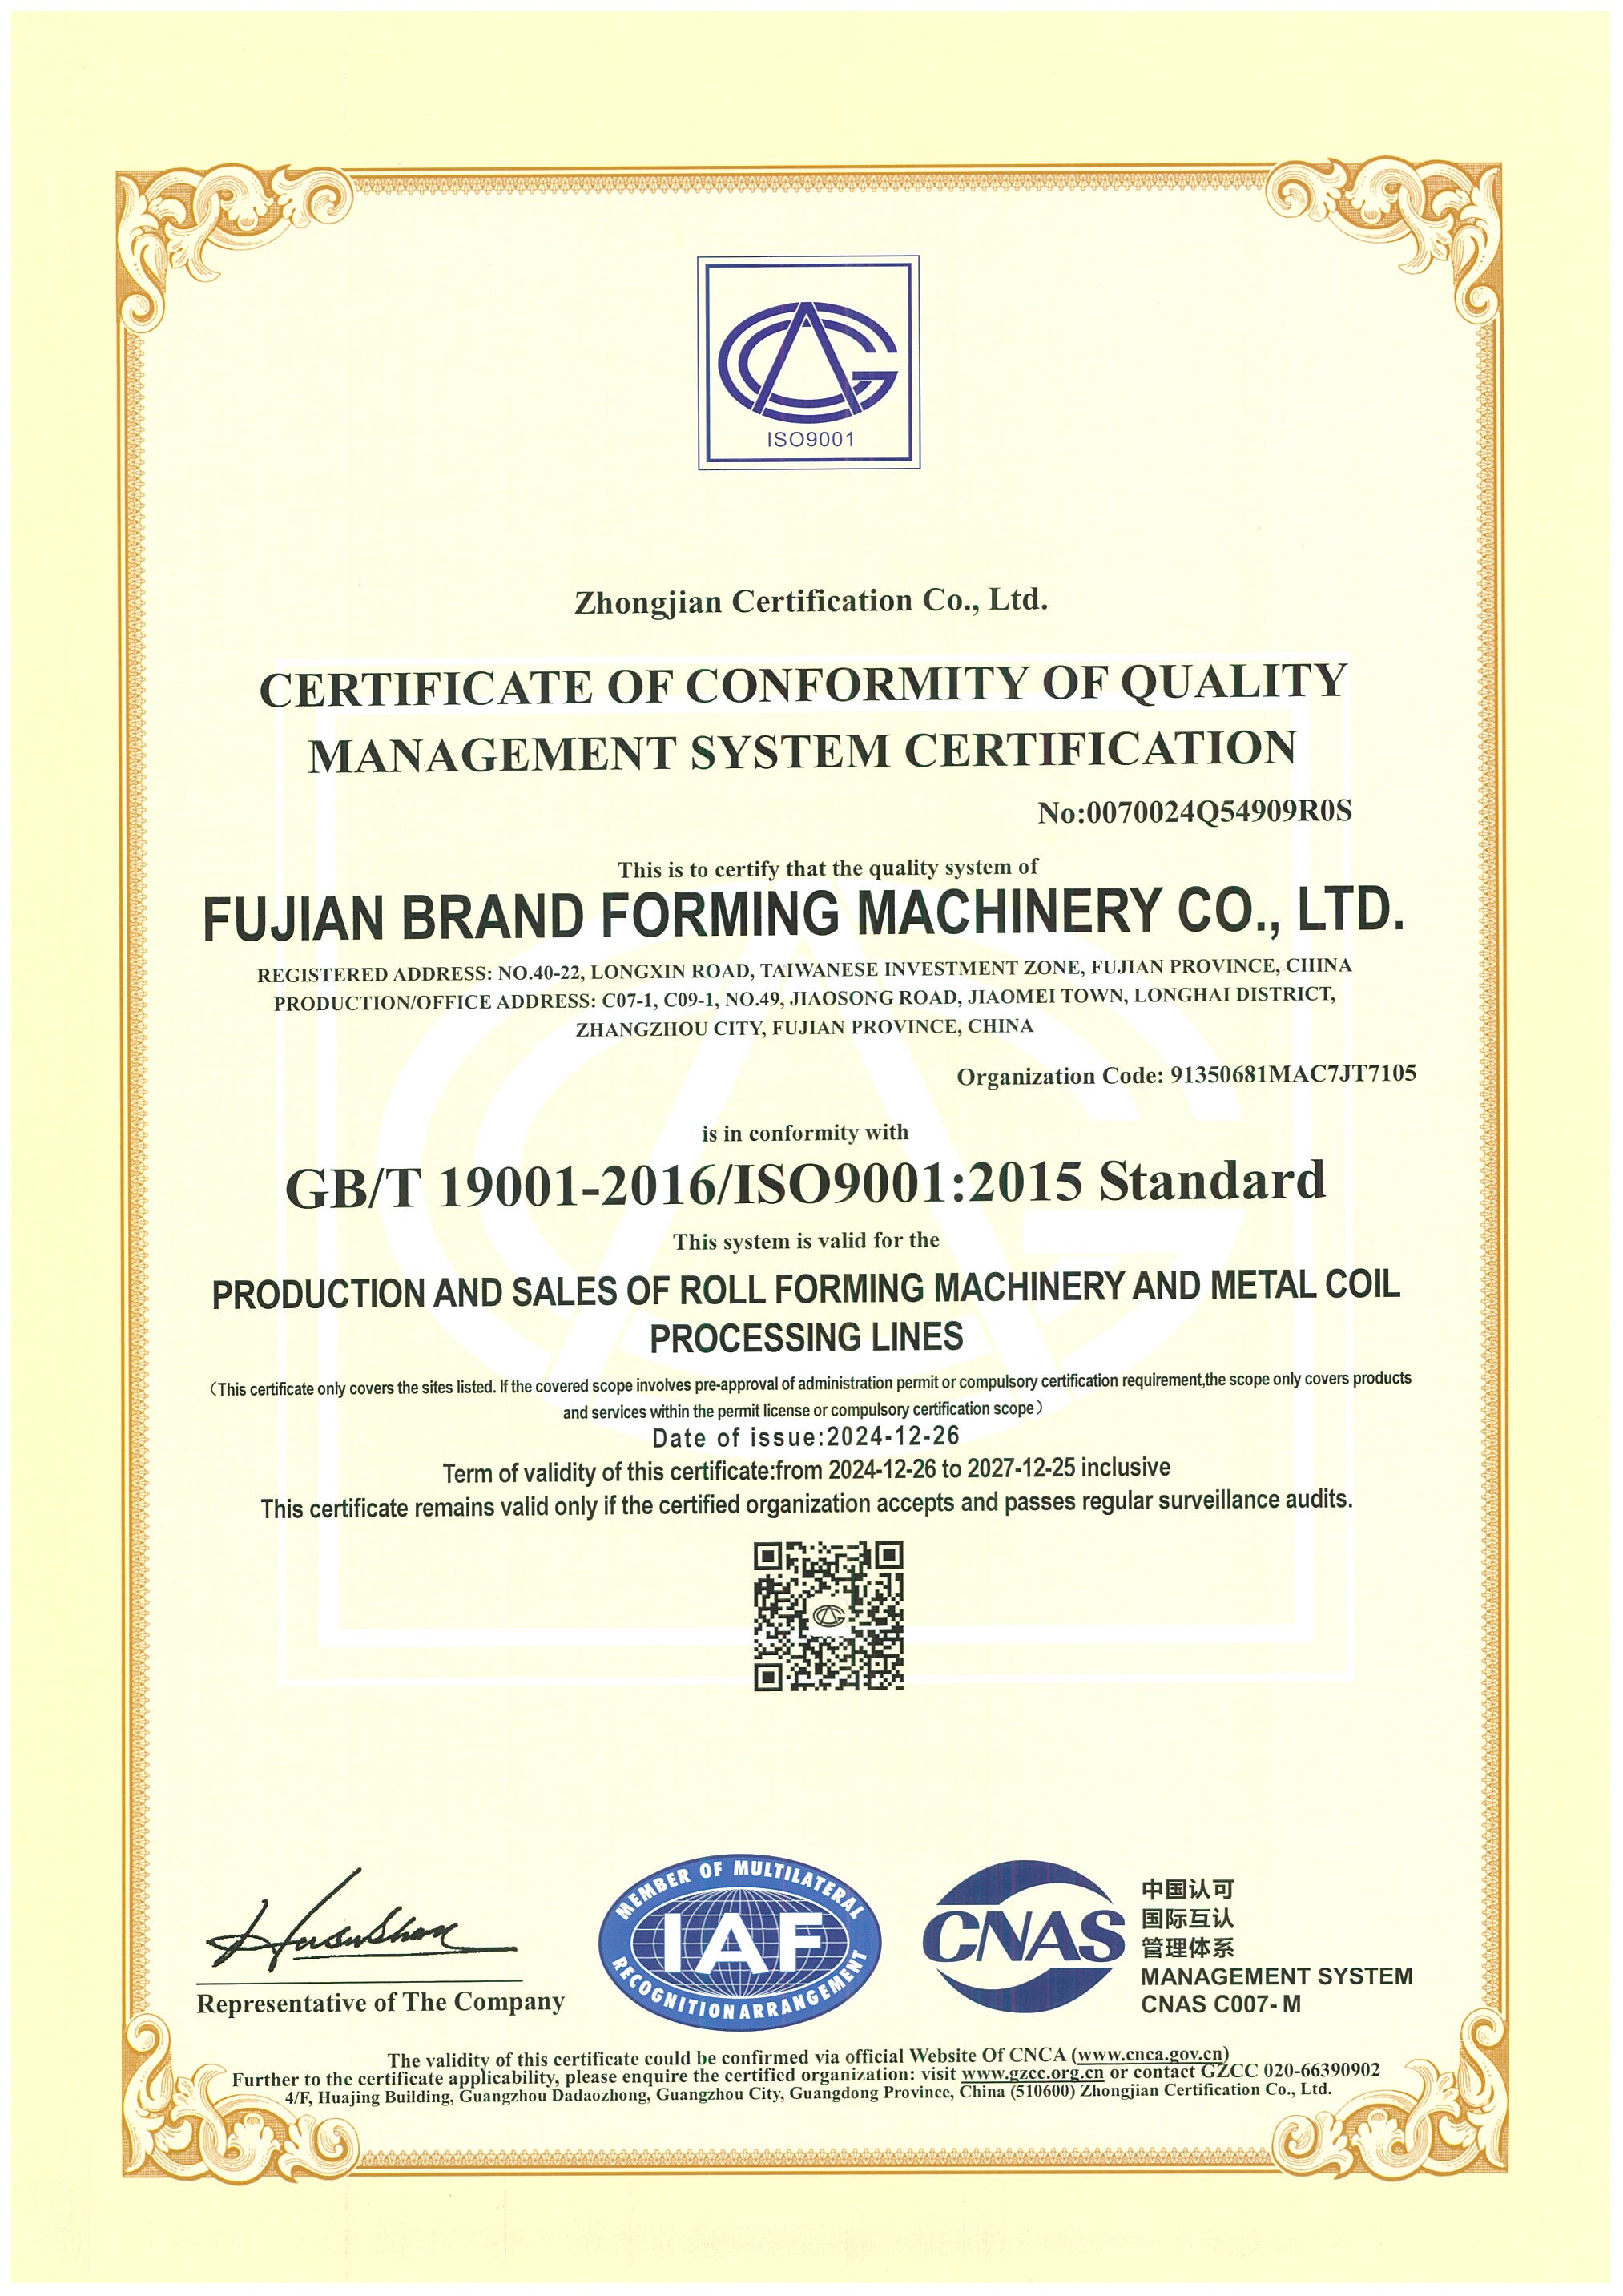 ISO 9001:2015
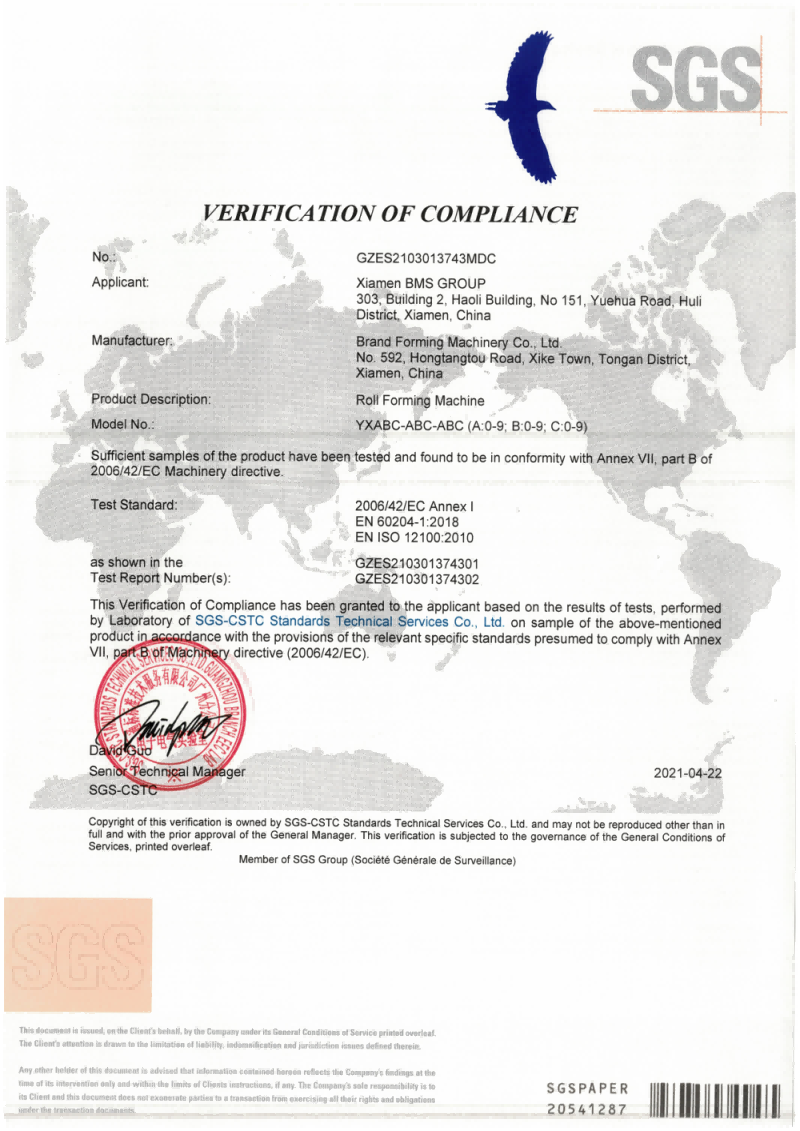 Preverjanje strojev CE
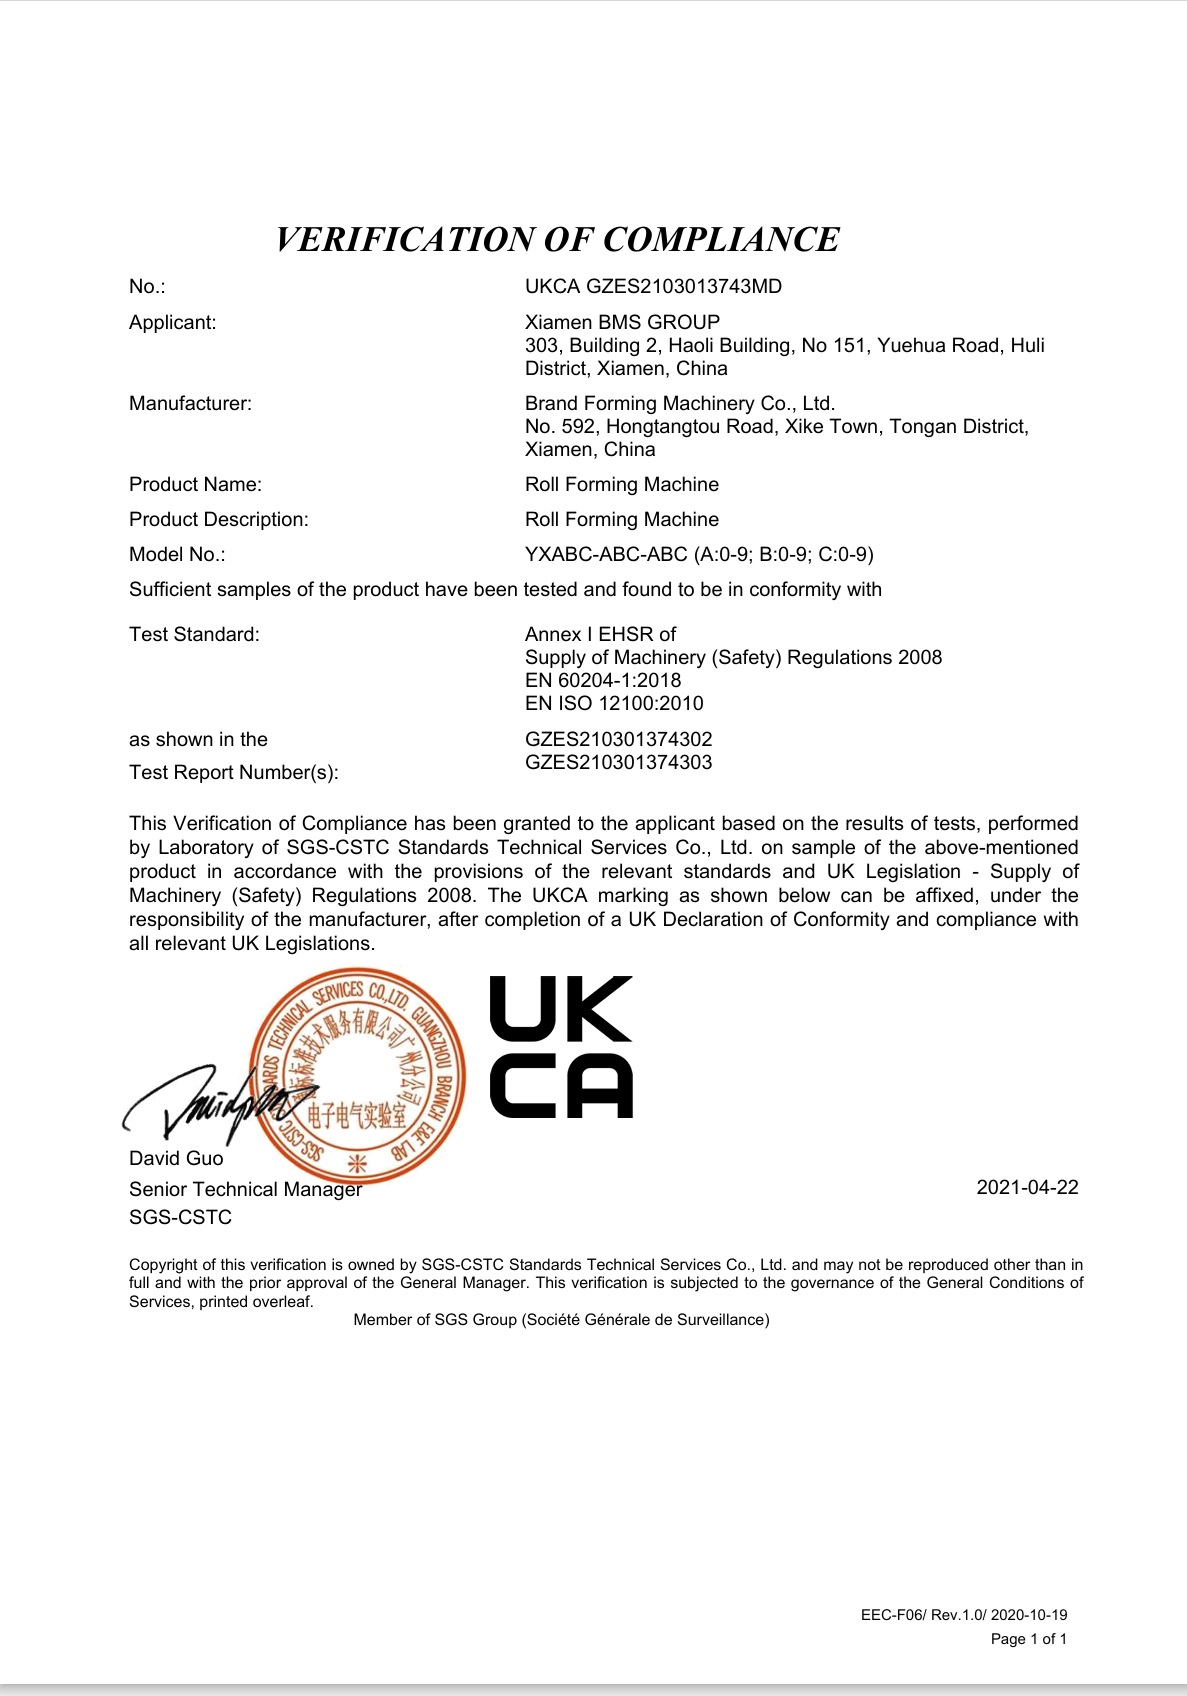 Preverjanje strojev UKCA
Dvoletna garancija in podpora v tujini
BMS zagotavlja dveletno garancijo za dele in delo, ki se začne od uspešne namestitve in zagona na mestu kupca, ob pravilnem delovanju in vzdrževanju.
Šest čezmorskih servisnih centrov podpira naprave BMS z regionalnimi storitvami v Južni Aziji, na Bližnjem vzhodu, v Južni Ameriki, Severni Ameriki, Evropi in Južni Koreji. Tehnična podpora se nadaljuje skozi celotno življenjsko dobo stroja.
Montaža v tujini je plačljiva. Kupec zagotovi pomoč pri pridobitvi vizuma, povratno letalsko karto in lokalno namestitev. V svojo ponudbo vključite veljavne stroške storitev, izključitve garancije in dogovore o podpori.
Preberite pogoje storitve BMS →
Pripravljenost delavnice
Načrtujte razkladanje in delovno postavitev z uporabo celotnih dimenzij linije, električnega napajanja in priključnih zahtev. Samo nazivna vrednost motorja ne določa napajalne povezave na mestu.
Imenujte koordinatorja mesta in kvalificiranega ponudnika povezav ter njuno delo razdelite pred prihodom.
Preizkus zagona
Izvedite funkcionalne preglede in zagonske vzorce z izbrano risbo, dejansko tuljavo in reprezentativnim seznamom rezov. Zabeležite opazovanja in pogoje sprejemljivosti, potrebne za sprostitev v proizvodnjo.
Določite udeležbo, pomoč dobavitelja, način in obseg, stroške in primopredajni pogoj.
Usposabljanje operaterja
Določite naloge operaterja in vzdrževanja, jezik usposabljanja, način dostave in strojne datoteke. Prepoznajte trenerja in udeležence v zapisu usposabljanja.
Usposabljanje za upravljanje in vzdrževanje stroja naj bo ločeno od namestitve strešnega sistema ali inženirskih navodil.
Deli in podpora
V pisnih pogojih navedite obrabljive dele, dobavljene rezervne dele in kontakt za podporo.
Za tehnično podporo imejte pripravljeno identifikacijo stroja, evidenco vzdrževanja in slike napak ali video. V primopredajni datoteki shranite servisni kontakt in vsa plačljiva dela.
Vaša datoteka o predaji proizvodnje
- Potrjena konfiguracija in risbe z zapisnikom o prevzemu
- Datoteke o delovanju, elektriki in vzdrževanju ter identifikacija obrabe in nadomestnih delov
- Zapis o usposabljanju ter pisna garancija in pogoji podpore
Vprašanja o vaši proizvodni liniji
Odgovori na konfiguracijska in komercialna vprašanja, ki lahko spremenijo izbiro opreme.
Spreminjanje dolžine reza ne spremeni profila. Druga širina, rebro ali šiv potrebujeta pregled orodja in konfiguracije glede na lastno risbo.
Primerjajte spremembe dolžine in profilaBMS ponuja stoječe linije, konfigurirane v 20 ft ali 40 ft kontejnerjih za proizvodnjo na lokaciji. Izberite to konfiguracijo ločeno od linije fiksne delavnice, z ustreznim dostopom, napajanjem, posadko, zaščito pred vremenskimi vplivi in sprejemom z dolgimi ploščami.
Primerjajte proizvodne lokacijePrimerjava YX65 zajema barvno jeklo pri 0,4–0,80 mm in Al-Mg-Mn aluminij pri 0,8–1,2 mm. Ujemite stopnjo tečenja jekla ali aluminijeve zlitine in temperament, prevleko in širino podajanja z izbranim profilom in orodjem; samo podobna debelina ni dovolj.
Preglejte vhode tuljaveBMS dobavlja opremo za samodejno spreminjanje velikosti za krivljenje z zmožnostjo zoženja in opremo za samodejno rezanje stožčastih listov. To so izbrane konfiguracije procesa: sprememba dolžine reza ne more povzročiti ukrivljenosti ali zožitve. V povzetek vključite končno geometrijo, podrobnosti šiva in zahtevane vmesnike za oblikovanje, rezanje, krivljenje in sprejem.
Preglejte posebno geometrijoNe. Dokumenti o skladnosti strojev obravnavajo opremo. Učinkovitost strehe zaradi vetra in vode zahteva dokaze za določen strešni sklop in projekt.
Oglejte si predajo odgovornostiZa vsako ponudbo prinesite isto risbo plošče, podatke o navitju, seznam rezov in destinacijo. Primerjajte opremo, pomožno ravnanje, sprejem, dokumente in poprodajne odgovornosti na isti podlagi.
Preverite dobavni in primopredajni obsegNačrtujte proizvodnjo strešnih plošč z BMS
V razpravo prinesite svojo risbo plošče, specifikacijo tuljave in reprezentativni rezalni seznam. Ti skupaj določajo stroj za valjanje strešnih plošč, podporno opremo in zahteve glede sprejemljivosti za primerjavo.
Pogovorite se o svojih proizvodnih zahtevahPripravite svojo produkcijsko povzetek
- Ciljna plošča in risbe povezav
- Razred tuljave, debelina, osnova trdnosti, premaz in širina
- Tipični razrezni seznam, količine in pozicionirane funkcije
- Najdaljša plošča, delavnica in pogoji odpreme
- Ciljna država in zahtevana projektna dokumentacija