


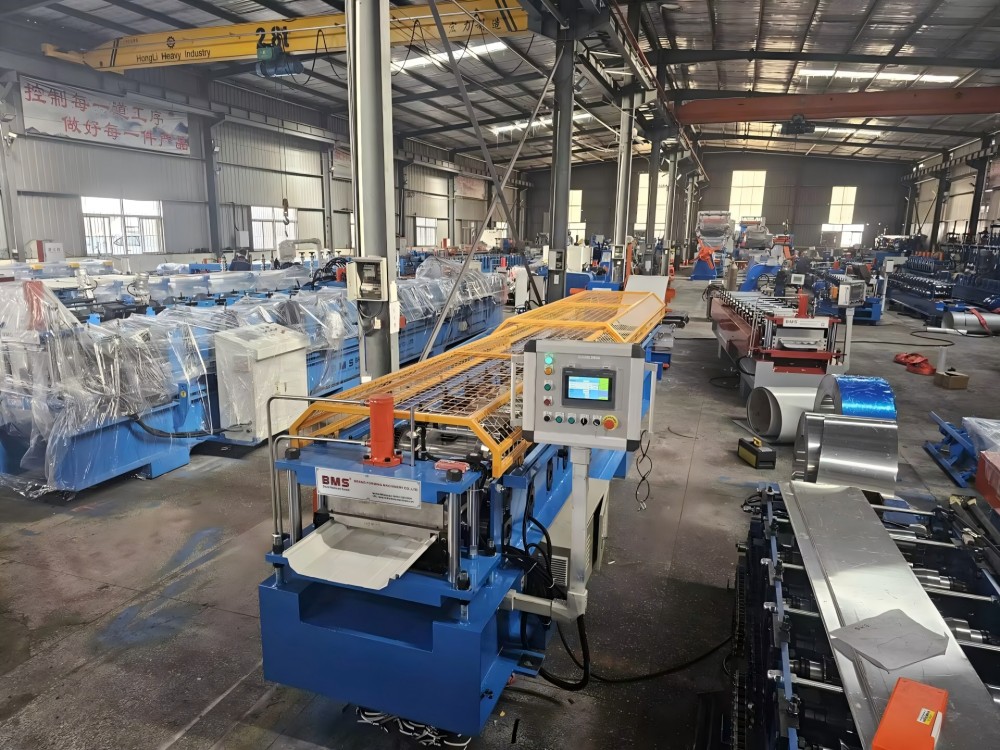
BMS · PRODUZIONE IN STABILIMENTO DI PANNELLI DI COPERTURA
PROFILATURA DI COPERTURE INDUSTRIALI E COMMERCIALI MACCHINE PER LA
Produzione di pannelli per tetti costruita attorno al vostro profilo, nastro e distinta di taglio.
Pianifica una linea di officina fissa attorno al pannello del tetto che vendi: il suo profilo, la bobina effettiva e le lunghezze dell'ordine. Confronta i percorsi dei pannelli con aggraffatura, con fissaggio nascosto e trapezoidali industriali, quindi abbina la formatura, la cesoiatura del profilo e la ricezione alla tua distinta di taglio.
Inizia con il profilo del pannello del tetto
Gli ordini di pannelli per tetti industriali possono richiedere lamiere trapezoidali o ondulate, pannelli aggraffati meccanicamente o profili con fissaggio nascosto. Inizia con il disegno del pannello e il metodo di connessione; ogni famiglia necessita della propria configurazione di formatura e taglio.
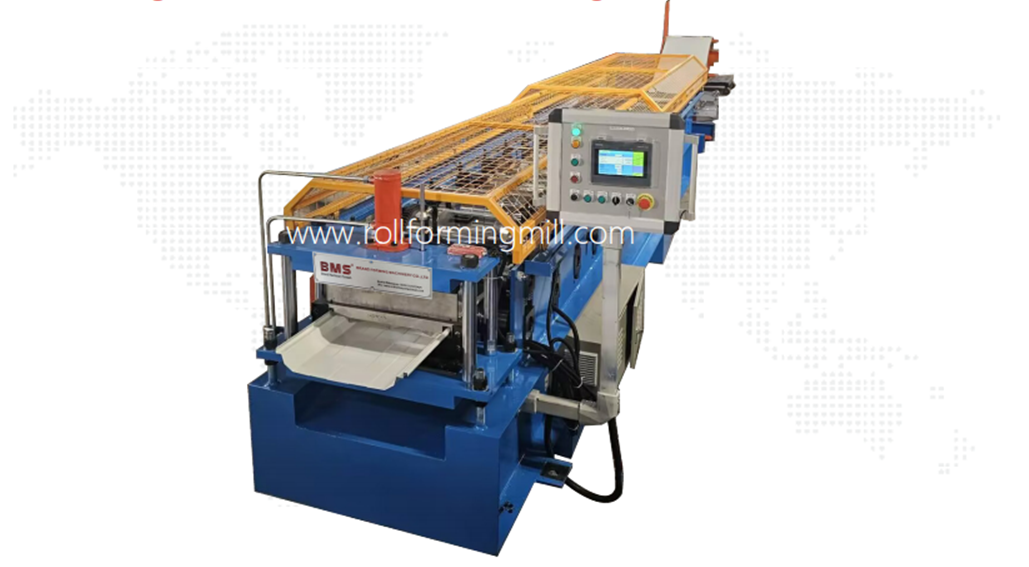
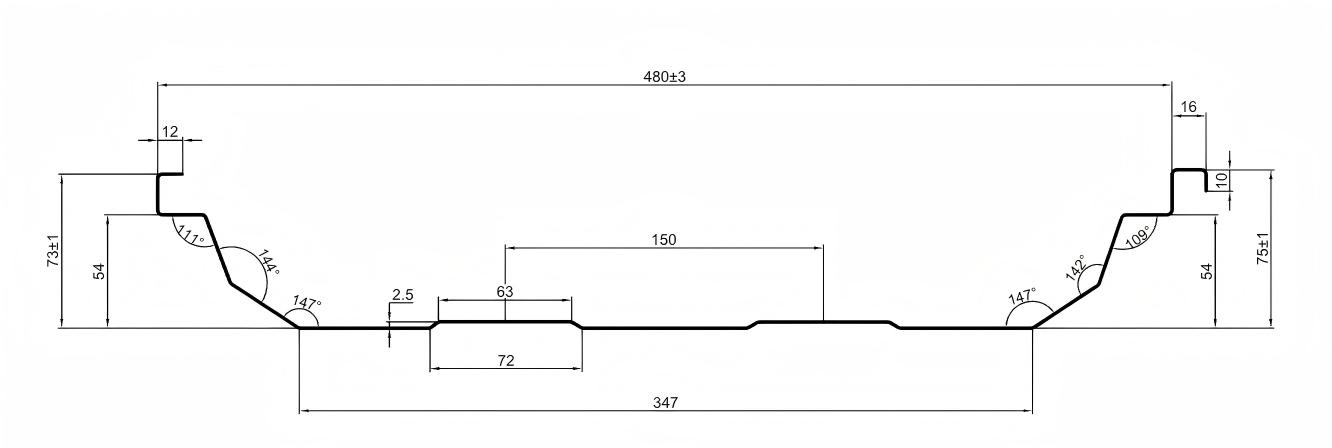
Una macchina profilatrice a rulli con aggraffatura deve corrispondere alle nervature del pannello, ai bordi di accoppiamento e alle dimensioni finite. Le illustrazioni della macchina e delle sezioni seguenti mostrano questa famiglia di profili.
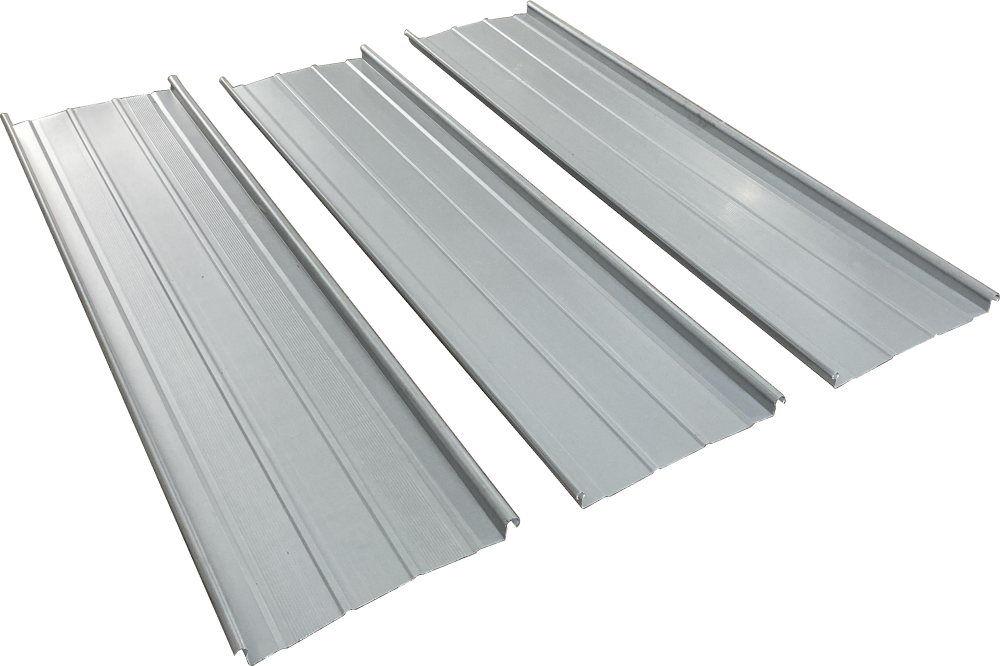
Tre larghezze, tre misure
Utilizzare un disegno quotato per individuare le nervature, i bordi di accoppiamento e la faccia del pannello, con le tolleranze nei punti di misurazione richiesti.
Larghezza di alimentazione
Striscia piatta che entra nella macchina. Lasciare spazio al materiale assorbito dalle nervature e dai bordi di collegamento; la larghezza di alimentazione non è la copertura del tetto.
Larghezza complessiva finita
Da bordo esterno a bordo esterno di un pannello formato, inclusa la sua geometria di collegamento. Utilizzare i punti di misurazione specificati nel disegno.
Larghezza della copertura
Ripetizione della larghezza installata tra punti equivalenti sui pannelli vicini dopo aver effettuato la connessione specificata.
La modifica della lunghezza di taglio mantiene la stessa sezione. Una nervatura, un bordo o una larghezza del pannello diversa necessitano della propria attrezzatura e della revisione delle parti accoppiate.
Cambiare lunghezza o cambiare sezione?
- Modifiche di lunghezza o quantità
- Conservare la sezione e il materiale approvati. Rivedi la frequenza di taglio, il controllo della lunghezza, la ricezione e le quantità di imballaggio.
- Modifiche alla larghezza di nervature, bordi o pannelli.
- Esaminare l'attrezzatura del rullo, le guide, la forma della taglierina e le parti accoppiate. Un'impostazione della lunghezza di taglio non può creare un'altra sezione trasversale.
- Modifica di fori o intagli.
- Definire la forma della lavorazione e il suo datum di posizione lungo il pannello. Ciò modifica il funzionamento, gli strumenti e i requisiti di controllo.
- Modifiche al materiale o al rivestimento
- Rivalutare i requisiti di formatura, taglio e superficie con i dati effettivi della bobina e un campione rappresentativo.
Includere spessore, qualità, dati di resa e trazione, rivestimento e larghezza di alimentazione alla prima revisione. Un profilo corrispondente con diverse condizioni della bobina può richiedere una diversa valutazione della formatura o del taglio.
Sistemi di profili che formiamo
BMS fornisce attrezzature per profili in alluminio e acciaio Al-Mg-Mn nei seguenti stili. Abbina la sezione, l'interfaccia della clip e il metodo di chiusura al disegno del progetto.
- Kalzip
- Lysaght
- BEMO
- Kingspan
- Cherng Ji
- LCP
- NTM SSH Multipro
- Zamil
Un riferimento di stile identifica il profilo da sviluppare; l'assemblaggio del tetto selezionato necessita ancora della propria connessione e di prove prestazionali.
Pianificare la connessione del pannello
I bordi sagomati, il pannello adiacente, le clip e il metodo di chiusura devono combaciare. Il solo nome del collegamento non costituisce un controllo di compatibilità.
Abbina la connessione completa
Esaminare entrambi i bordi del pannello con la clip, il dispositivo di fissaggio e i dettagli del supporto specificati. Mantenere i disegni e le parti accoppiate alla stessa revisione; un pannello allentato non mostra il giunto completo.
Identificare come si chiude il giunto
Le connessioni a scatto e le giunture chiuse meccanicamente utilizzano geometrie e processi di installazione diversi. Laddove è richiesta la chiusura meccanica, abbinare lo strumento e il metodo a quel sistema e controllare un campione unito rappresentativo.
Mantieni la formazione e l'installazione separate
La laminatrice realizza il pannello; l'attrezzatura per l'installazione lo unisce o lo chiude secondo le istruzioni del sistema tetto. Le prestazioni del vento e dell'acqua vengono valutate per l'intero assemblaggio del tetto.
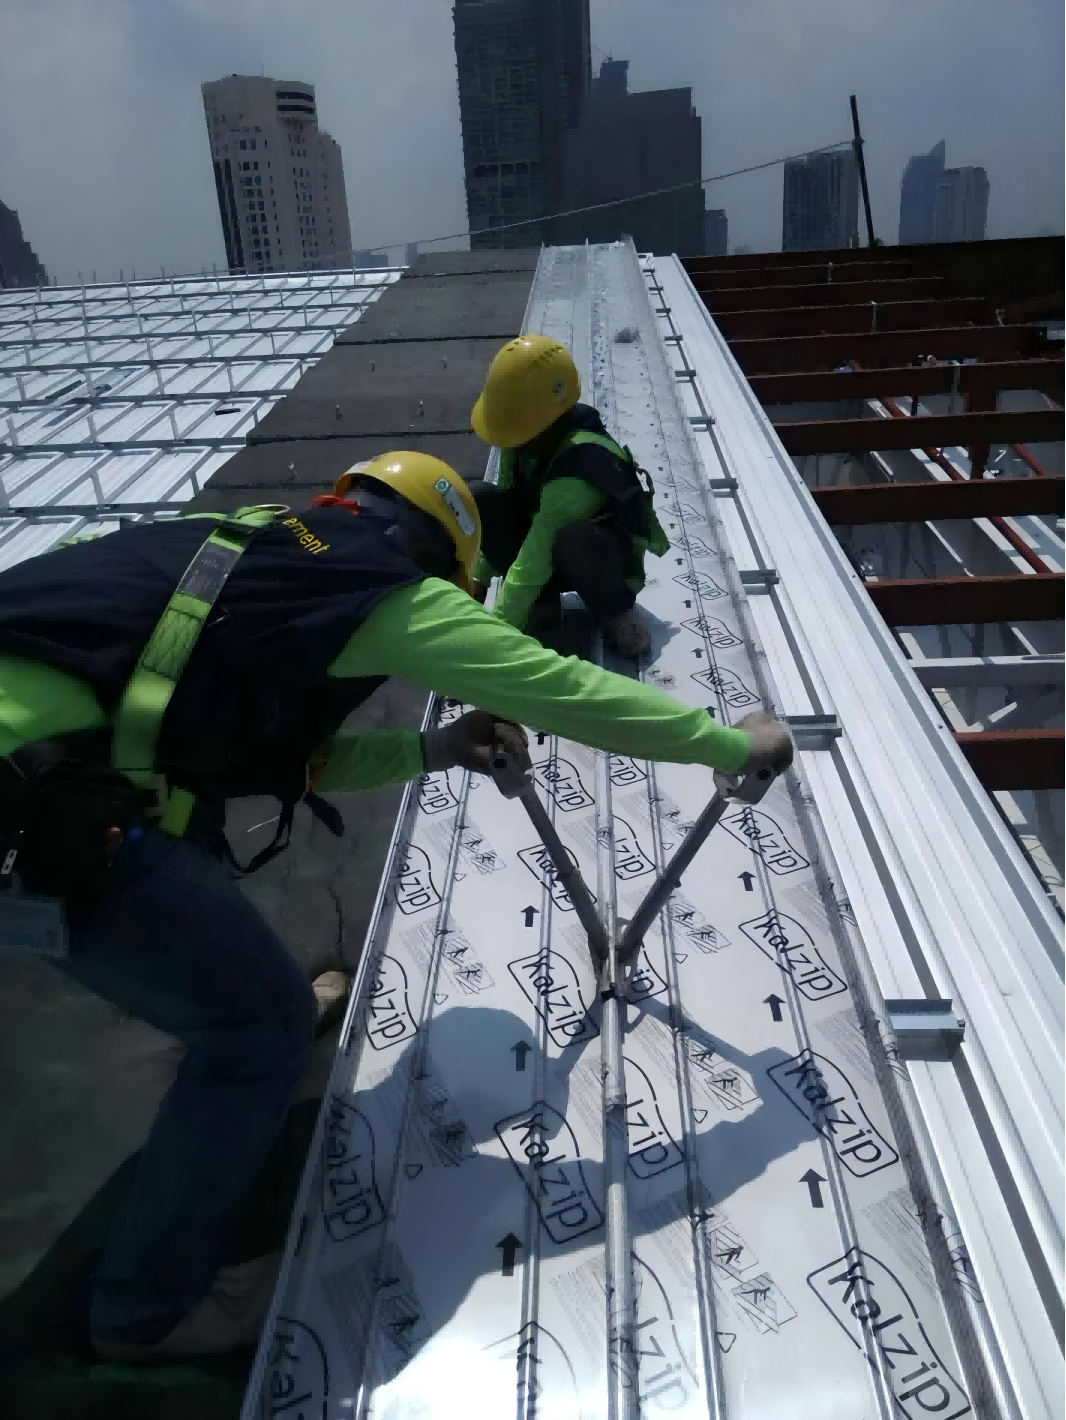
Utilizzare i dettagli della cucitura, il materiale e il processo di chiusura specificato per selezionare l'attrezzatura di installazione.
Guida alla scelta dell'aggraffatrice per tetti BMSAggraffatrici per tetti 430: a due o tre rulli
BMS fornisce aggraffatrici 430 a due e tre rulli. Entrambi utilizzano un'alimentazione monofase da 220 V, un motore da 2,2 kW, uno spessore di chiusura dichiarato di 0,6–1,6 mm e una velocità di chiusura di 16–22 m/min.
Aggraffatrice 430 a tre rulli
370 × 330 × 550 mm · 26 kg.
Aggraffatrice 430 a due rulli
210 × 280 × 380 mm · 15 kg.
Abbinare i rulli e la sequenza di chiusura dell'utensile alla cucitura, alla lega, al rivestimento e allo spessore del materiale specificati. Queste sono le specifiche dello strumento di installazione, separate dalla velocità di formatura del formatore.
Scegli il tuo percorso di produzione
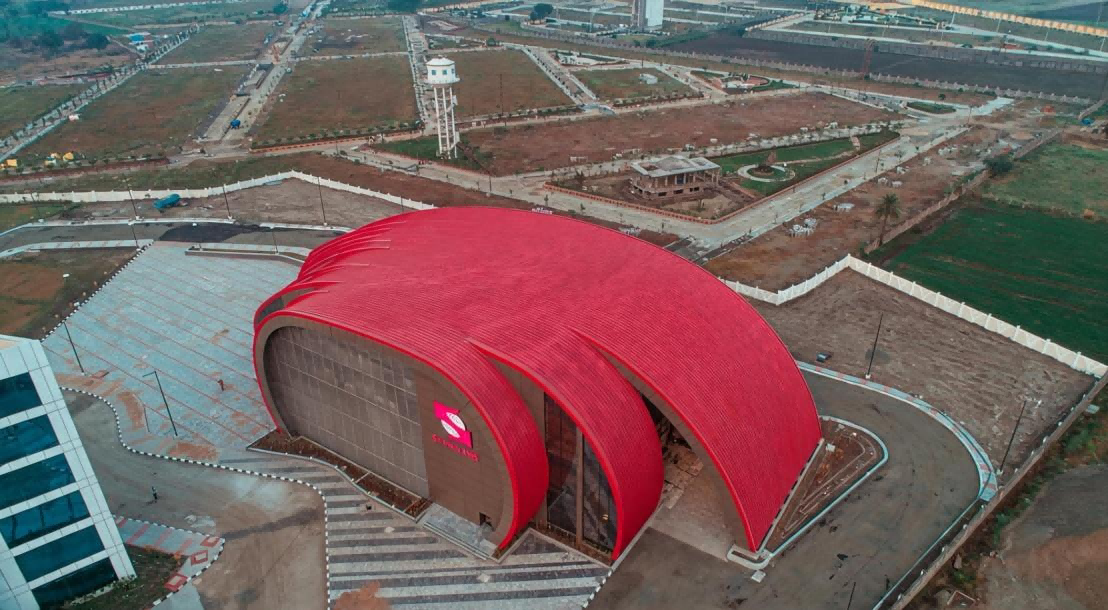
La fornitura in fabbrica funziona quando l'officina può formare, ricevere e spedire l'ordine vero e proprio. La logistica a pannello lungo o la domanda poco frequente possono rendere più pratico un altro percorso.
Confronta lo stesso ordine
Produzione in stabilimento Sezioni target ricorrenti, risorse dell'officina e controllo della pianificazione della produzione.
L'inventario, la ricezione, l'imballaggio e il trasporto dei coil devono supportare le lunghezze ordinate.
Confronta la distribuzione della lunghezza e la frequenza della domanda con un layout che segue i pannelli dall'officina al carico.
Pannelli acquistati Lavori o ordini a bassa frequenza che non giustificano risorse dedicate alla formatura e alla movimentazione.
Controllare il profilo del fornitore e la portata del materiale, i tempi di consegna, i limiti di consegna e il rischio di danni durante la movimentazione.
Ottieni un preventivo per i pannelli consegnati per la stessa sezione, bobina, quantità e date di consegna.
Noleggio o formazione in loco La produzione in loco può ridurre i vincoli di trasporto dei pannelli lunghi quando l'attrezzatura e l'ubicazione sono adatte.
Valutare la disponibilità della macchina, l'accesso al sito, i servizi, l'equipaggio, lo spazio di ricezione e le condizioni meteorologiche.
Basare il confronto sulla configurazione identificata della macchina e sulle effettive condizioni di lavoro del sito.
Bilanciare la domanda con la spedizione
Una formatrice per rulli di aggraffatura in fabbrica è adatta al lavoro ripetuto del profilo quando le scorte di bobine, la manodopera, la pianificazione e le risorse di spedizione supportano l'ordine. I pannelli lunghi necessitano comunque di spazio, protezione e trasporto adeguati.
I pannelli e le attrezzature acquistati adatti alla formatura del sito possono integrare la produzione interna allo stabilimento. Confrontare costi e logistica per l'effettivo mix di ordini; non esiste un volume universale o una soglia di rimborso.
Una configurazione BMS per la produzione in sito
BMS può configurare linee di aggraffatura in contenitori da 20 piedi o 40 piedi come fabbriche mobili di profilatura. Per coperture molto lunghe o geometrie complesse, la produzione vicino all'area di installazione può ridurre il trasporto dei pannelli finiti e la movimentazione ripetuta.
Confronta la disposizione del container, l'accesso, l'alimentazione, l'equipaggio e il percorso di ricezione con l'opzione di fabbrica. Coordinare la produzione con l'installazione; la macchina da officina illustrata in questa pagina è una configurazione separata.
Esplora la produzione di pannelli per tetti basata su container BMSConfigurazioni basate su contenitori
Trasforma la tua lista di taglio in un piano di produzione
Specificare una macchina per pannelli con aggraffatura rispetto alla distinta di taglio: revisione del pannello e del materiale, lunghezze finite, quantità ed eventuali caratteristiche posizionate. Metri totali uguali possono significare lavori di taglio e movimentazione molto diversi.
01
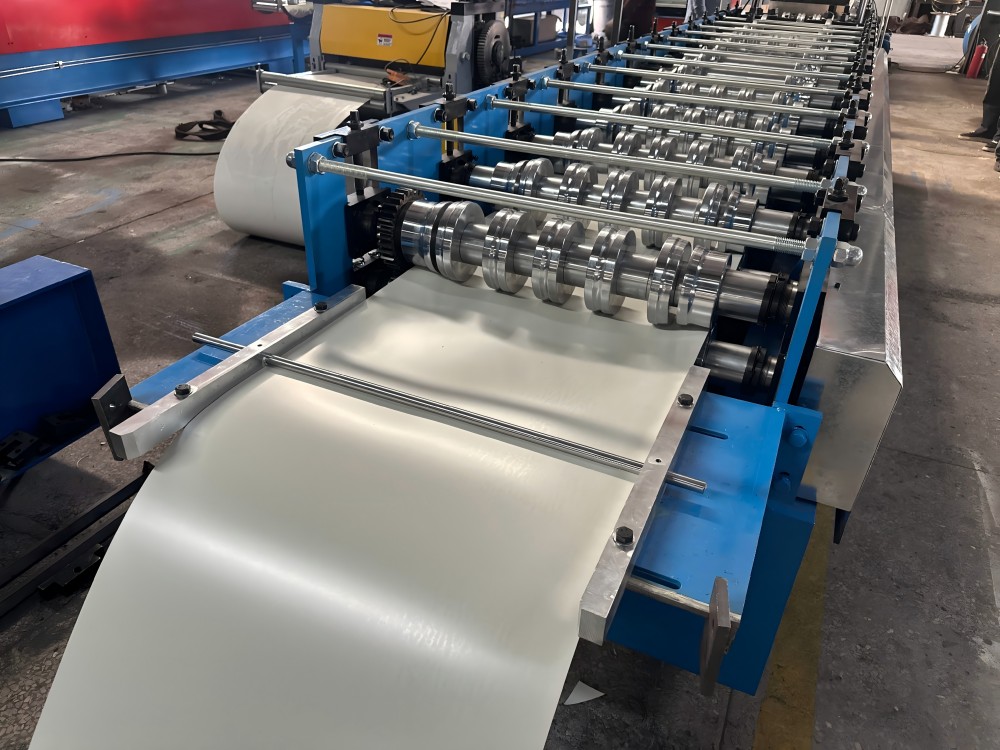
Alimentazione
Guidare la striscia specificata nella linea. Adatta la larghezza di alimentazione, le guide di ingresso e lo svolgimento della bobina al materiale e al disegno del pannello.
02
Requisiti delle funzionalità
Se l'ordine necessita di fori o tacche, specificarne forma, spaziatura e riferimento finale o lavorazione. Gli strumenti selezionati, la posizione operativa e i controlli devono supportare tali requisiti.
03
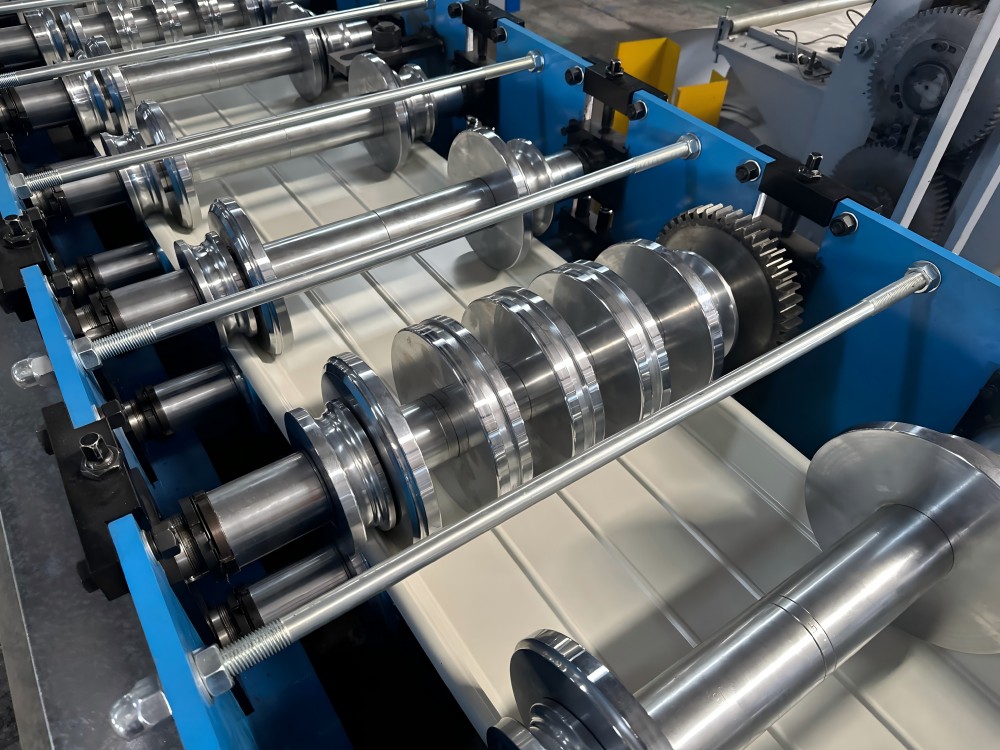
Formatura e Tranciatura Profili
I rulli creano la sezione; una cesoia idraulica per profilati (post-cut) lo taglia a misura. La geometria della lama segue il profilo formato per sostenere i bordi in piedi durante il taglio, aiutando a prevenirne il collasso. Controllare il taglio sulla bobina selezionata e identificare quali operazioni fermano la linea.
Guarda una linea BMS YX65-430 in funzione
Seguire la striscia attraverso le guide di alimentazione, i rulli di formatura e l'area di taglio in uscita. Questa configurazione YX65-430 mostra come il pannello prende forma lungo la linea.
La macchina mostrata forma il profilo YX65-430. Confronta la disposizione del processo con la geometria e le operazioni richieste per il tuo pannello.
Mantieni tracciabile ogni riga dell'ordine
Revisione del disegno · riferimento della bobina · lunghezza finita · quantità · disegno e riferimento delle caratteristiche · contrassegno del lotto o della confezione.
Separa lunghezze o caratteristiche diverse nelle rispettive linee. Molti pezzi brevi aggiungono eventi di taglio e gestione; i pannelli lunghi possono rendere la ricezione, l'ispezione o l'imballaggio l'operazione limitante.
Pianifica il lavoro, quindi controlla il pannello
Ogni modifica influisce sugli strumenti, sulla pianificazione o sulla gestione. Impostare i requisiti di ispezione corrispondenti prima della produzione.
Revisione del profilo e dei materiali
Adattare i rulli, le guide e la taglierina alla revisione del disegno e alle condizioni della bobina.
Verificare l'identità della sezione risultante, le dimensioni critiche e la finitura superficiale.
Lunghezze, quantità e sequenza dei lotti
Imposta la frequenza di taglio e la sequenza dei lotti, con le modalità di ricezione e i contrassegni di imballaggio per ciascuna riga dell'ordine.
Riconciliare le lunghezze e le quantità accettate dei pannelli con la stessa distinta di taglio.
Fori/tacche e riferimenti di posizione
Specificare l'utensileria della funzione, l'ordine delle operazioni, i controlli e la posizione rispetto alle estremità tagliate.
Misurare la forma e la posizione del foro o dell'intaglio dallo stesso datum specificato.
Curvatura o modifica della larghezza
Definire la forma longitudinale finale e qualsiasi variazione di larghezza in modo che la valutazione del processo includa adeguate interfacce di ingresso e uscita.
Valutare la geometria risultante e l'adattamento della connessione su un campione rappresentativo.
Costruisci il processo per pannelli curvi e rastremati
BMS fornisce apparecchiature di curvatura a cambio formato automatico con capacità di conicità e apparecchiature di taglio automatico di fogli conici. La curvatura modifica la forma longitudinale; la rastremazione cambia la larghezza sviluppata. Un'impostazione della lunghezza di taglio non può creare nessuna delle due geometrie.
Macchina per curvare YX65-230/600
Campo di lavorazione regolabile da 230 a 600 mm ; alluminio 0,8–1,2 mm; 18 metri/minuto; 2,2 kW.
Taglierina automatica per fogli conici
fino a 1.300 mm ; Larghezza di lavorazione Al-Mg-Mn 0,76–1,2 mm o acciaio colorato 0,3–0,7 mm; 18 metri al minuto.
Abbina le operazioni di curvatura e rastremazione
La curvatrice YX65-230/600 utilizza rulli Cr15 trattati termicamente con cromatura dura. La taglierina conica presenta una variazione di larghezza dichiarata fino a 150 mm su 1 m.
Definire la curvatura o la rastremazione finita, il disegno di sviluppo della striscia, i requisiti di cucitura e i controlli del campione unito. Coordinare le interfacce di taglio, formatura, curvatura e ricezione attorno a quella geometria; il pacchetto di apparecchiature selezionato determina la sequenza del processo.
Abbina la bobina al profilo del tuo pannello
Le configurazioni BMS YX65 formano acciaio colorato e alluminio Al-Mg-Mn. Selezionare insieme materiale, spessore, grado di snervamento e sezione, quindi valutare campioni di bobine rappresentativi rispetto alla geometria e alla finitura richieste.

Come le proprietà della bobina influenzano la linea
- Grado, spessore e resistenza
- Il grado e la resistenza influiscono sulla formatura e sul ritorno elastico. Confrontare separatamente i dati di resa e trazione con la sezione target, lo spessore e la bobina di prova.
- Rivestimento, superficie e larghezza di alimentazione
- Specificare il rivestimento metallico o di vernice, i criteri di finitura e la larghezza di alimentazione piatta. Influiscono sulle guide, sul contatto degli utensili, sui bordi tagliati e sull'ispezione dei campioni.
- Caricamento e svolgimento della bobina
- Dimensionare le apparecchiature ausiliarie e le relative interfacce attorno a:
- Massa della bobina e diametri interni/esterni
- Modalità di caricamento e requisiti di pay-off
Quando è necessario tagliare la bobina
Per bobine più larghe della striscia di alimentazione richiesta, pianificare un processo di alimentazione o preparazione separato per il taglio. Abbinare la larghezza della fessura al disegno del pannello prima della formatura.
Quando la materia cambia
L'alluminio Al-Mg-Mn fa parte dell'ambito dei materiali YX65 mostrato di seguito. Una lega o una tempra diversa, rame, acciaio ad alta resistenza o uno spessore esterno alla configurazione selezionata richiedono una revisione del materiale e dell'attrezzatura. Uno spessore simile da solo non stabilisce l'idoneità.
| Parametro | YX65-430 | YX65-300/400/500/600 | YX65-418 |
|---|---|---|---|
| Materiale applicabile | Colore acciaio (GI/PPGI/PPGL); Alluminio Al-Mg-Mn | Colore acciaio (GI/PPGI/PPGL); Alluminio Al-Mg-Mn | Colore acciaio (GI/PPGI/PPGL); Alluminio Al-Mg-Mn |
| Spessore colore-acciaio Spessore | 0,4–0,80 mm | 0,4–0,80 mm | 0,4–0,80 mm |
| Al-Mg-Mn Carico | 0,8–1,2 mm | 0,8–1,2 mm | 0,8–1,2 mm |
| di snervamento/grado | Acciaio: G300 o G550; alluminio: lega e tempra selezionate | Acciaio: G300 o G550; alluminio: lega e tempra selezionate | Acciaio: G300 o G550; alluminio: lega e tempra selezionate |
| Larghezza della copertura | 430 mm | 300 / 400 / 500 / 600mm | 418 mm |
| Larghezza di alimentazione | Larghezza della striscia sviluppata per il disegno del profilo selezionato | Larghezza della striscia sviluppata per il disegno del profilo selezionato | Larghezza della striscia sviluppata per il disegno del profilo selezionato |
| Stazioni di | 14 o 17, a seconda della configurazione | 14 o 17, a seconda della configurazione | 14 o 17, a seconda della configurazione |
| formatura Velocità di formatura | 20–25 metri/minuto | 20–25 metri/minuto | 18–20 metri/minuto |
| Motore principale Taglio | 7,5 kW, VFD | 7,5 kW, VFD | 7,5 kW, VFD |
| Telaio | Cesoia idraulica per profilati; Cr12MoV, trattato termicamente | Cesoia idraulica per profilati; Cr12MoV, trattato termicamente | Cesoia idraulica per profilati; Cr12MoV, trattato termicamente |
| del corpo | H400 o H450, a seconda della configurazione | H400 o H450, a seconda della configurazione | H400 o H450, a seconda della configurazione |
| Attrezzatura abbinata | Macchina curvatrice con capacità conica; taglierina per fogli conici; aggraffatrice per tetti adatta | Macchina curvatrice con capacità conica; taglierina per fogli conici; aggraffatrice per tetti adatta | Macchina curvatrice con capacità conica; taglierina per fogli conici; aggraffatrice per tetti adatta |
Scorri il confronto orizzontalmente sugli schermi più piccoli. Le larghezze della copertura sono scelte del profilo, non larghezze delle strisce di alimentazione o la promessa che un set di utensili realizzi ogni sezione. Selezionare il layout a 14 o 17 stazioni, il telaio e l'attrezzatura abbinata come configurazione. La potenza nominale del motore da 7,5 kW è separata dalla richiesta elettrica della linea totale.
Misura la produzione degli ordini eseguiti
Utilizzare l'output accettato nel tempo batch concordato per valutare la produzione. Le configurazioni YX65-430 e YX65-300/400/500/600 hanno una specifica di velocità di formatura di 20–25 m/min; YX65-418 è 18–20 m/min. Questo descrive il movimento di formazione, non i pannelli accettati all'ora.
Imposta l'inizio e la fine
Identificare il disegno, la bobina, la configurazione, la distinta di taglio e la dimensione del lotto. Concordare se la tempistica inizia con il lavoro del coil/allestimento oppure con il primo pannello di produzione e se termina con il taglio, il controllo o la consegna dell'imballo.
Utilizza lo stesso confine per ogni confronto. Registrare il tempo di formazione separatamente dal tempo batch trascorso.
Interruzioni di registrazione e lavori sovrapposti
Arresti di taglio/foratura dei tronchi, cambi di bobina, impostazioni, guasti e attese di ricezione o imballaggio. Registrare gli orari di inizio e fine dell'evento effettivo; alcune ispezioni e manipolazioni potrebbero sovrapporsi alla produzione.
Conserva un record del tempo trascorso per il batch. La somma delle attività sovrapposte conterebbe due volte gli stessi minuti.
Conteggio solo output accettati
Separare i pezzi di prova e quelli scartati dai pannelli accettati. Per lunghezze miste, sommare la quantità accettata × la lunghezza finita per ciascuna riga dell'ordine.
Dividere i metri accettati per le ore trascorse o il conteggio dei pezzi accettati per le stesse ore trascorse per pezzi/ora. Conservare i record di rifiuto e interruzione con il risultato.
Confronta ordini di lunghezza mista con lo stesso limite temporale: scorciatoie frequenti e ricezione di pannelli lunghi possono modificare l'output alla stessa velocità di formatura. Definire il ciclo di accettazione
Mantieni i pannelli lunghi in movimento nel tuo laboratorio
Pianifica il pannello finito più lungo lungo l'intero percorso dall'officina alla consegna. L'ingombro della macchina è solo una parte dello spazio richiesto.

Sostenere il pannello oltre la taglierina
-
Controlla il percorso completo
Mappare l'uscita della linea, l'area di supporto e ispezione, i punti di trasferimento, lo stoccaggio temporaneo, l'imballaggio e il carico. Controlla porte e svolte.
-
Dimensionare la disposizione di ricezione
Abbina i supporti, il personale e le attrezzature di movimentazione alla lunghezza, alla massa, alla rigidità e alla finitura del pannello. Imposta la lunghezza massima del pannello che la disposizione può ricevere.
-
Pianifica l'imballaggio e la spedizione
Definire la protezione del pacco, il carico e la ricezione a destinazione. Includere qualsiasi carrello elevatore o impilatore automatico richiesto nell'ambito della fornitura.
quando lo spazio cambia il percorso
- Il pannello più lungo non può superare l'uscita.
- Modificare lo spazio di ricezione o l'orientamento o rivalutare il percorso di produzione prima di ordinare il layout.
- L'ispezione o l'imballaggio bloccano la linea.
- Rivedi il supporto, trasferisci le risorse e il flusso di batch/imballaggi insieme alla prova di output.
- Il pacco non riesce a raggiungere il veicolo o la destinazione.
- Rivisitare le porte, i punti di svolta, la modalità di carico, le condizioni di trasporto e di consegna alla destinazione.
Se il trasporto limita la lunghezza dei pannelli che è possibile consegnare, confrontare la fornitura in fabbrica con l'attrezzatura adatta alla formatura del sito. Vedi il confronto tra luoghi di produzione.
Controllare la qualità del pannello finito
Accetta pannelli in base a dimensioni, finiture e criteri di connessione definiti utilizzando la bobina effettiva e un ordine rappresentativo. Concordare le condizioni di campionamento e misurazione prima della prova.
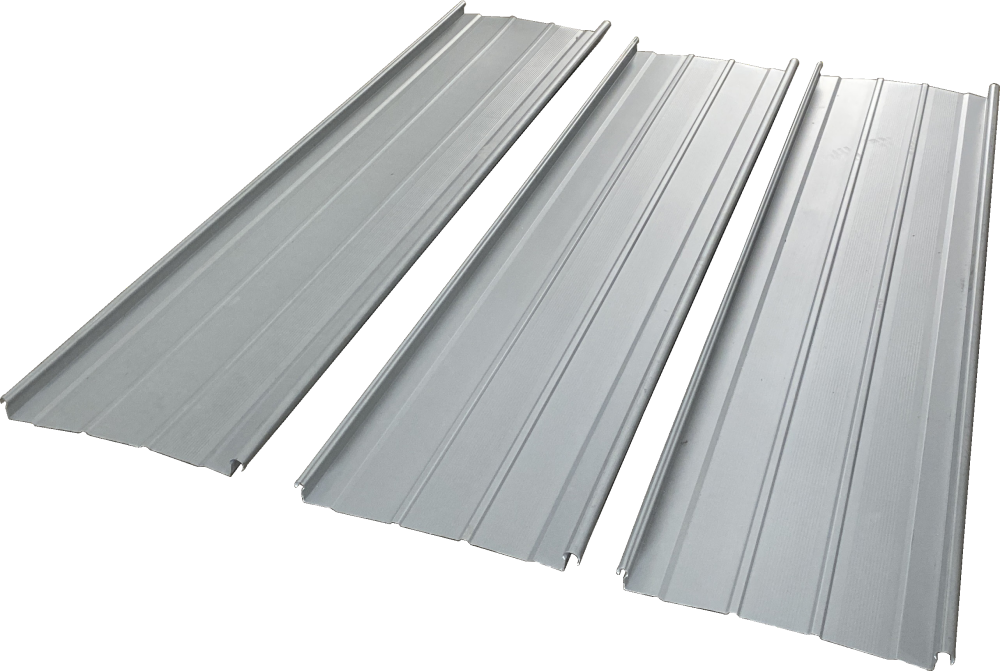
Conserva il campione con il relativo registro di produzione
Collega ogni campione alla revisione del disegno, alle specifiche della bobina, alla configurazione della macchina e alla riga dell'ordine. Registrare le dimensioni e le posizioni delle caratteristiche come misurazioni; utilizzare fotografie per documentare l'aspetto visibile.
Definire il pannello Controlli
Geometria della sezione
Misurare la sezione rispetto alla revisione del disegno concordata e ai suoi riferimenti, punti di misurazione e tolleranze. Specificare gli strumenti e il campionamento prima della corsa.
Conservare le misure del campione e della sezione identificate. Il proprietario del disegno, il fornitore della linea e il revisore del controllo qualità devono concordare il metodo di ispezione.
Lunghezza e caratteristiche posizionate
Controllare la lunghezza del pannello e le posizioni dei fori o delle tacche dall'estremità della distinta di taglio e dai riferimenti delle caratteristiche, utilizzando gli strumenti configurati e il metodo di misurazione concordato.
Registra lunghezze, quantità e posizioni delle caratteristiche accettate per riga dell'ordine. Produzione e QC necessitano degli stessi riferimenti di datum.
Estremità e superficie tagliate
Ispezionare le estremità tagliate e le superfici su lunghezze rappresentative ricavate dalla bobina reale. Confrontare il nastro e il pannello formato con i criteri di bordo e finitura concordati.
Conserva quei confronti e osservazioni. L'acquirente definisce la finitura richiesta; il piano di accettazione identifica chi lo revisiona.
Rettilineità e movimentazione
Valutare la rettilineità nella fase di produzione concordata, indicando come il pannello è supportato e osservato. Conservare un panel rappresentativo e la relativa cronologia di gestione.
Produzione, manipolazione e controllo qualità dovrebbero identificare la fase in esame in modo che gli effetti di formazione e manipolazione possano essere studiati separatamente.
Adattamento della connessione
Assemblare un campione con il pannello adiacente, le parti accoppiate e il metodo di chiusura specificati. Il proprietario del sistema o dell'interfaccia definisce i criteri di adattamento e di chiusura.
Identificare e conservare il campione unito con le parti e il metodo utilizzato. Il suo risultato si applica a quell'interfaccia.
Quando un campione non corrisponde
- Un bordo o un giunto non si adatta
- Confrontare lo stesso disegno/revisione del sistema, le misure effettive del pannello, l'attrezzatura, la bobina e le parti di accoppiamento specificate.
- Lunghezza, fori o estremità tagliate differiscono.
- Confronta i dati dell'ordine, i controlli e le operazioni configurati, gli strumenti, il supporto e i campioni misurati.
- Un pannello lungo appare diverso
- Confrontare la bobina in entrata, i pannelli formati, la lunghezza rappresentativa, le condizioni di ricezione/trasferimento e di osservazione.
- Ondulazione visibile/conservazione dell'olio
- Esaminare i fattori relativi a materiale, progettazione, formatura, movimentazione e installazione nella fase pertinente. Non assegnare una causa da una fotografia.
Utilizzare le istruzioni della macchina e i registri di produzione corrispondenti per indagare su una regolazione.
Discutere l'ambito di accettazioneCosa misura il BMS
Le risorse di ispezione interne di BMS includono prove di durezza dei rulli, misurazione della eccentricità radiale dell'albero, ispezione CMM e un misuratore tre in uno per i controlli delle sezioni finite.
- Geometria del profilo: criterio di controllo del profilo di ±0,5 mm, applicato alla sezione e ai punti di misurazione specificati.
- Misura tracciabile: strumenti di misura calibrati e rapporti di ispezione disponibili su richiesta.
- Accettazione dell'ordine: collega tali misurazioni al disegno, alla bobina effettiva e alla prova rappresentativa. Il criterio della sagoma non definisce ogni dimensione o le prestazioni dell'intero tetto.
Prestazioni di pannelli, giunti e coperture
L’accettazione dei pannelli prefabbricati, l’idoneità della connessione e le prestazioni del sistema di copertura rispondono a domande diverse. Portare ogni record alla parte responsabile della decisione successiva.
Cosa è stato prodotto?
Conservare il disegno, la bobina effettiva, la configurazione, la distinta di taglio, l'identità del campione e le misurazioni. Il revisore della produzione/QC e il fornitore di linea dell'acquirente li utilizzano per l'accettazione dell'attrezzatura.
Cosa è stato unito?
Identificare i pannelli adiacenti, i fermagli e le altre parti accoppiate, gli strumenti di chiusura e le istruzioni del sistema. Il proprietario del sistema/interfaccia specificato definisce i requisiti di idoneità e installazione.
Quale assemblea viene valutata?
I requisiti relativi a vento, acqua, pendenza e campata necessitano di prove per l'assemblaggio e il progetto specificati, fornite tramite il fornitore del sistema di copertura o l'ingegnere di progetto. I parametri della macchina e i certificati della macchina non possono sostituire tale prova.
Per Stati Uniti, Arabia Saudita, Russia, India o Messico, indicare nel brief la destinazione e i requisiti del documento di progetto. Valuta la configurazione selezionata, le prove del sistema e i termini di supporto per quella destinazione.
Confronta le linee di pannelli per tetto BMS
Le macchine per pannelli del tetto BMS servono diverse famiglie di profili. Confrontare il disegno in sezione, le condizioni della bobina e le operazioni richieste prima di selezionare una configurazione.
Macchina per pannelli industriali per tetti: trapezoidale o ondulato
Questo percorso di produzione riguarda le lamiere profilate industriali, separate dalle configurazioni YX65 con aggraffatura. Selezionare il motivo a coste, la sovrapposizione e i dettagli di fissaggio dal disegno del pannello.
La configurazione di riferimento con copertura da 1.000 mm utilizza una striscia di alimentazione da 1.219 mm. Si tratta di dimensioni diverse: la formazione delle nervature e dei bordi di collegamento utilizza parte della larghezza della striscia piatta.
Esplora le macchine industriali per pannelli per tetti BMSConfigurazione con copertura da 1.000 mm
- Materiale
- Acciaio zincato o verniciato; 0,3–0,8 mm
- Resistenza del materiale
- 235–390 MPa; specificare lo snervamento e la base di trazione del coil
- Larghezza alimentazione/copertura
- 1.219 mm / 1.000 mm
- Velocità di formatura
- Circa 15–18 m/min
- Involucro della macchina
- Circa 9,5 × 1,8 × 1,6 m; circa 8 tonnellate
L'involucro della macchina esclude il layout completo di carico, ricevimento e movimentazione dei coil. Utilizzare l'ambito di fornitura del profilo selezionato per il piano di produzione.
Configurazioni con aggraffatura fissa e fissa nascosta
Aggraffati meccanicamente: famiglie YX65-300/400/430/500/600, YX65-418 e YX25-220/430/550.
Fissaggio nascosto/bloccaggio a scatto: profili stile Klip-Lok e configurazioni con bloccaggio a scatto come la linea di copertura da 465 mm. Abbina il processo di aggancio e chiusura della clip al disegno specifico.

Cucito meccanicamente
Linea di cucitura fissa YX65-300/400/430/500/600
La famiglia YX65 comprende profili di copertura da 300, 400, 430, 500 e 600 mm. Seleziona la sezione, la configurazione della larghezza e le operazioni abbinate per l'ordine effettivo.
Visualizza questa configurazione
Correzione nascosta
Linea stile Klip-Lok: copertura da 700 mm
La geometria del profilo compatibile con Lysaght viene valutata rispetto alla sezione selezionata e al disegno della clip. La larghezza della copertura di 700 mm non dipende dai requisiti delle strisce di alimentazione.
Visualizza questa configurazione
Fissaggio nascosto/chiusura a scatto
Linea con fissaggio nascosto (chiusura a scatto) — Copertura da 465 mm
La configurazione YX77-465 forma un profilo con chiusura a scatto da 465 mm di copertura. Abbinare i bordi di accoppiamento, l'interfaccia della clip e il grado della bobina all'assemblaggio richiesto.
Visualizza questa configurazione
Fissaggio nascosto/chiusura a scatto
Linea di pannelli per tetto con chiusura a scatto
Utilizzare l'esatta geometria del bordo con chiusura a scatto, i dettagli della clip e le specifiche della bobina per stabilire la linea richiesta e l'adattamento della connessione.
Visualizza questa configurazioneScorri per confrontare tutte e quattro le configurazioni.
Layout e dettagli della macchina con pannello sul tetto
Visualizza la macchina illustrata, il disegno in sezione, la disposizione di alimentazione e la cesoia del profilo. Utilizzare il confronto dei modelli riportato sopra per definire la configurazione della linea selezionata.
Definisci cosa include il preventivo
Per preventivi comparabili, utilizzare lo stesso profilo, bobina, funzioni di ordine, revisione del disegno e destinazione. Contrassegnare ciascun articolo come incluso, opzionale, fornito dall'acquirente o escluso e nominare il proprietario di ciascuna interfaccia dell'apparecchiatura.
- Utensili per linee principali e profili
- Identificare la revisione del disegno, i rulli, le guide, i controlli e le funzioni di punzonatura/cesoiatura del profilo specificate.
- Movimentazione di coil e pannelli finiti
- Elencare lo svolgimento/carico, l'eventuale preparazione separata dei nastri, il ricevimento, il trasferimento, l'imballaggio e le operazioni successive.
- Documenti, ricambi e servizi
- Nome fascicoli tecnici, elettrici e operativi; registrazioni di accettazione; lingua del documento; parti soggette ad usura; spese di messa in servizio, formazione e supporto.
Budget di manodopera, perdite materiali, materiali di consumo, inventario, logistica e servizi lungo la linea. I calcoli del profitto e del rimborso necessitano dei costi del progetto e dei dati effettivi dell'ordine.
I nomi dei profili di terze parti vengono utilizzati solo per descrivere la compatibilità.
Produzione e supporto BMS per la tua linea
Una consegna pronta per la produzione richiede condizioni del sito adeguate, una prova rappresentativa e operatori addestrati. Inserisci nello stesso contratto di fornitura la documentazione della macchina, le responsabilità di supporto e gli oneri.
Produzione e lavorazione in Cina
BMS combina la produzione di macchine per profilatura con risorse di lavorazione in Cina. Le macchine possono essere sviluppate su disegno del cliente, collegando la sezione del pannello alle sue esigenze di attrezzatura e produzione.
Esplora la produzione BMS →ISO 9001, CE e UKCA
La norma ISO 9001:2015 copre il sistema di gestione della qualità di Fujian Brand Forming Machinery Co., Ltd., membro del gruppo Xiamen BMS. Le verifiche CE e UKCA rilasciate da SGS riguardano campioni valutati di macchine per la profilatura. Abbinare l'identificazione e la destinazione della macchina ordinata ai suoi documenti di conformità e alle istruzioni d'uso.
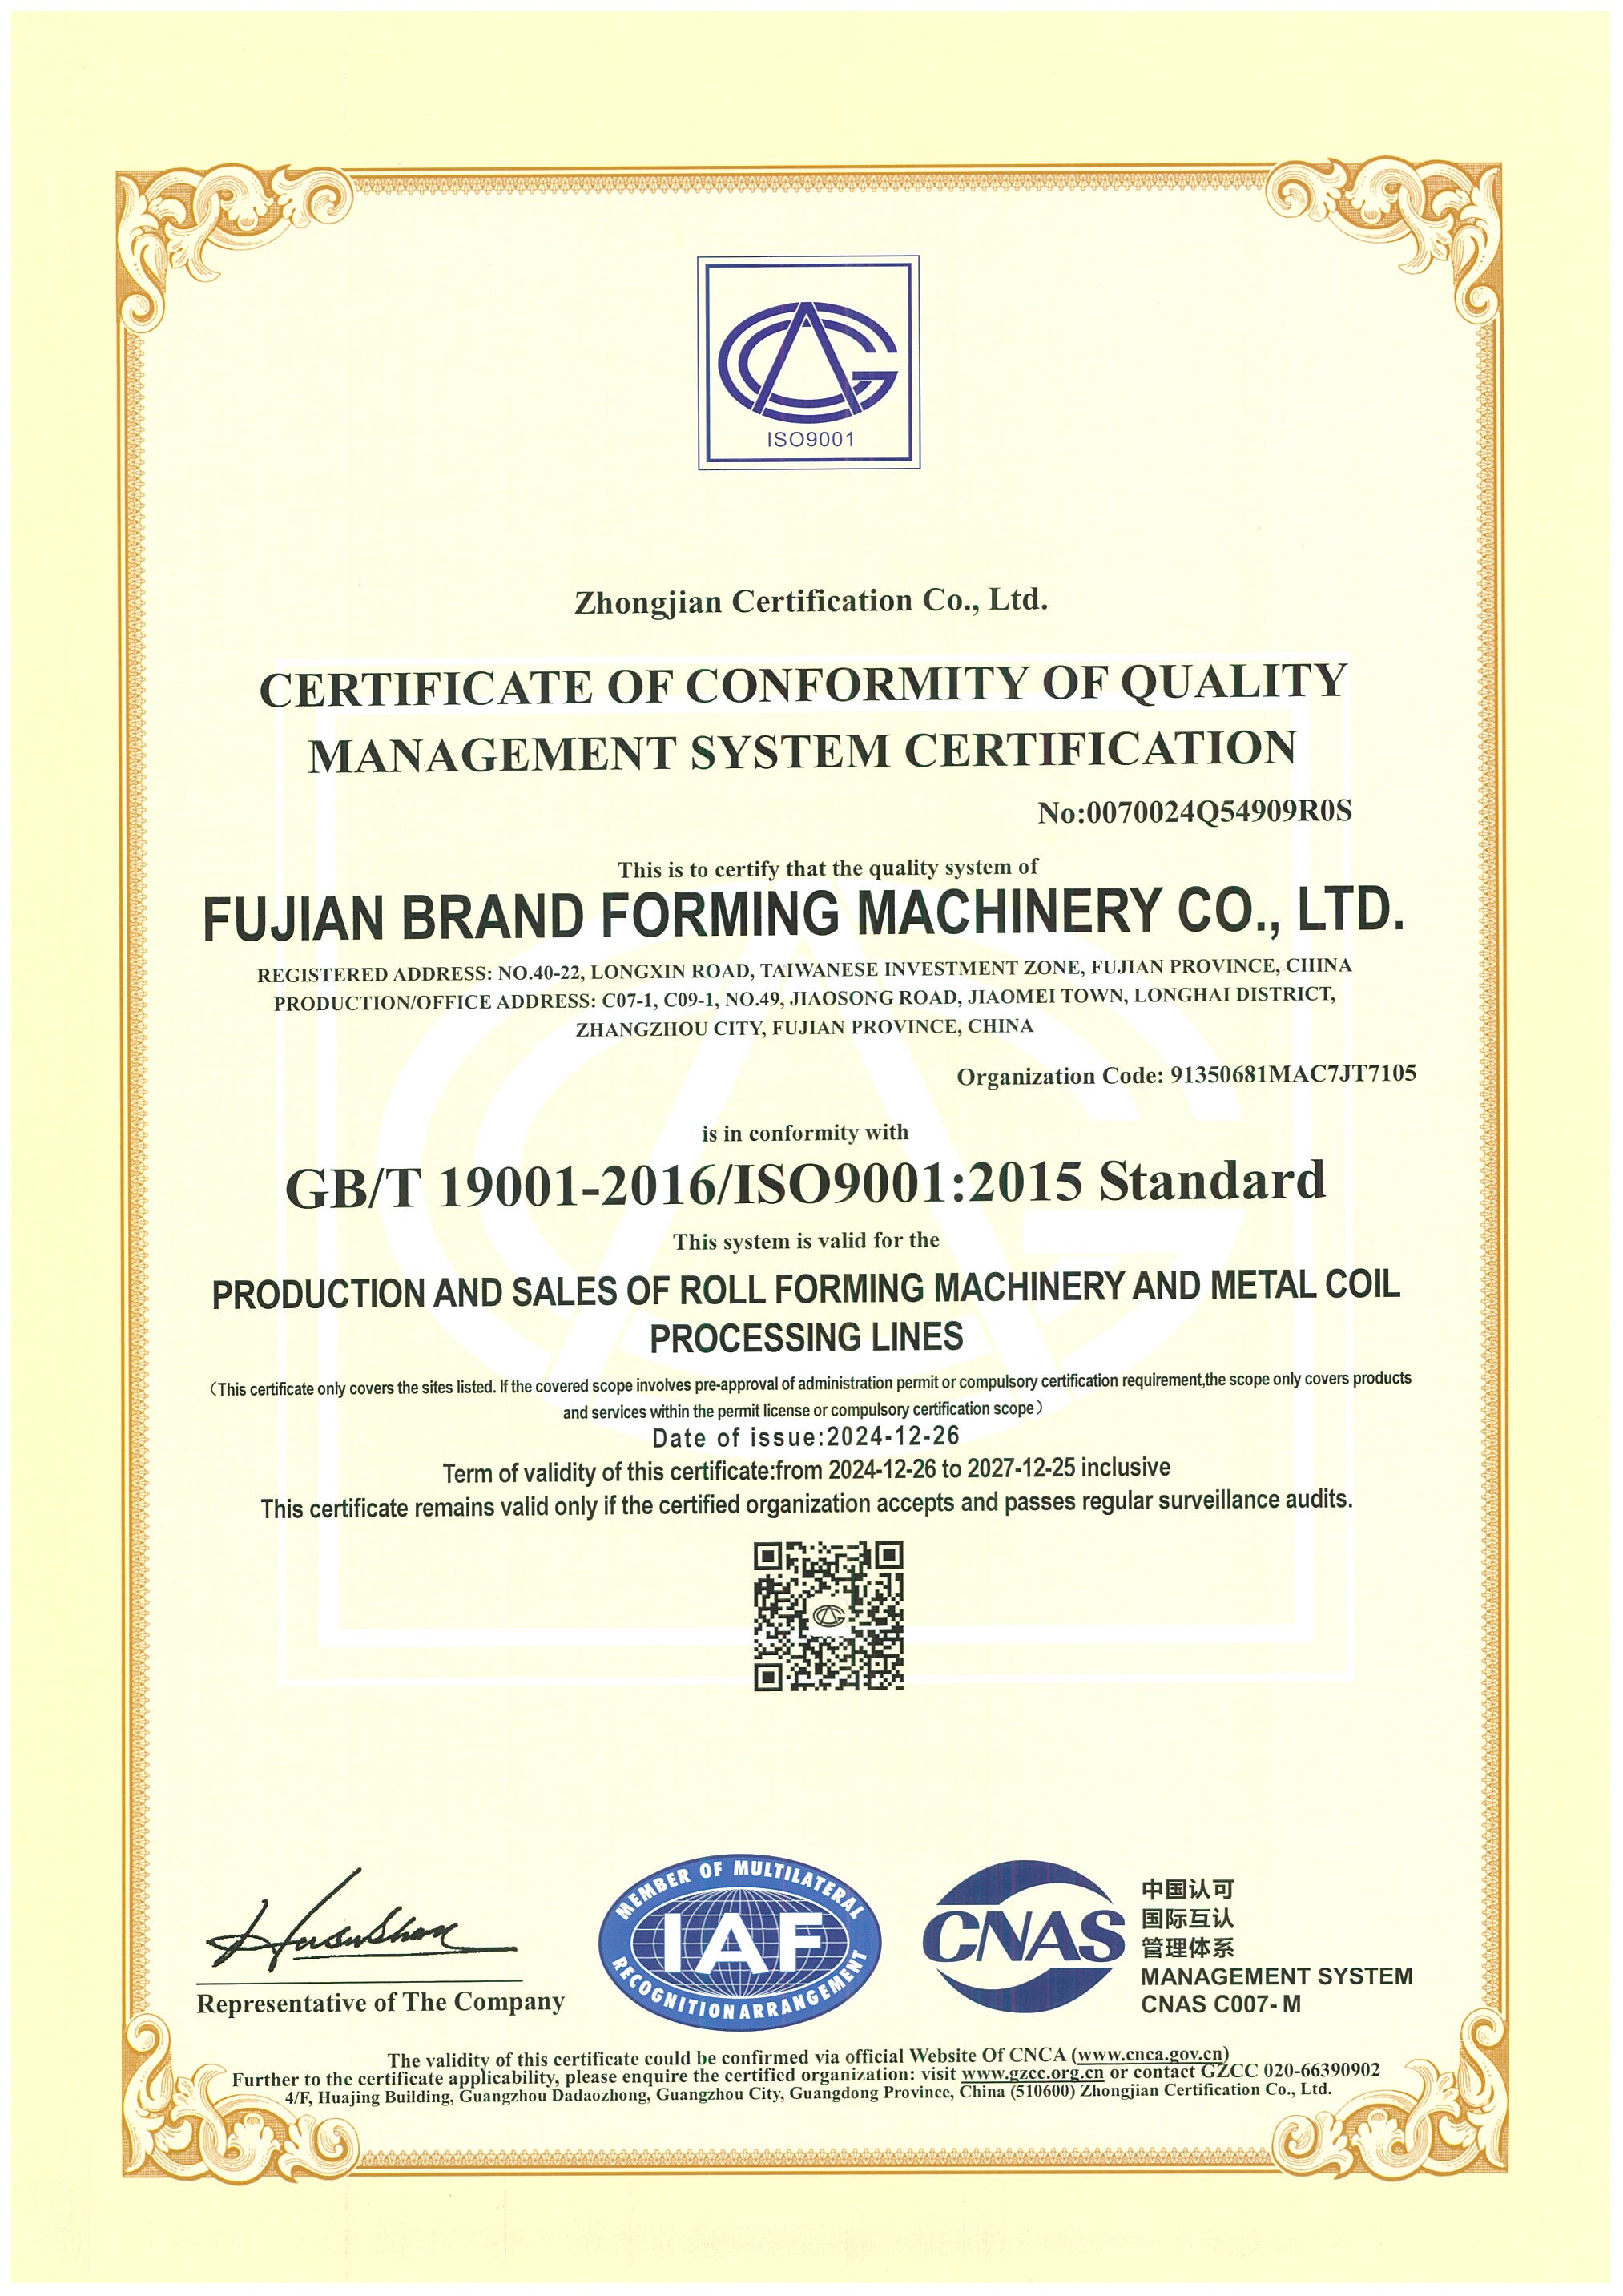 ISO 9001:2015 Gestione della qualità · Periodo di certificazione 2024–2027, soggetto ad audit di sorveglianza Certificato aperto ↗
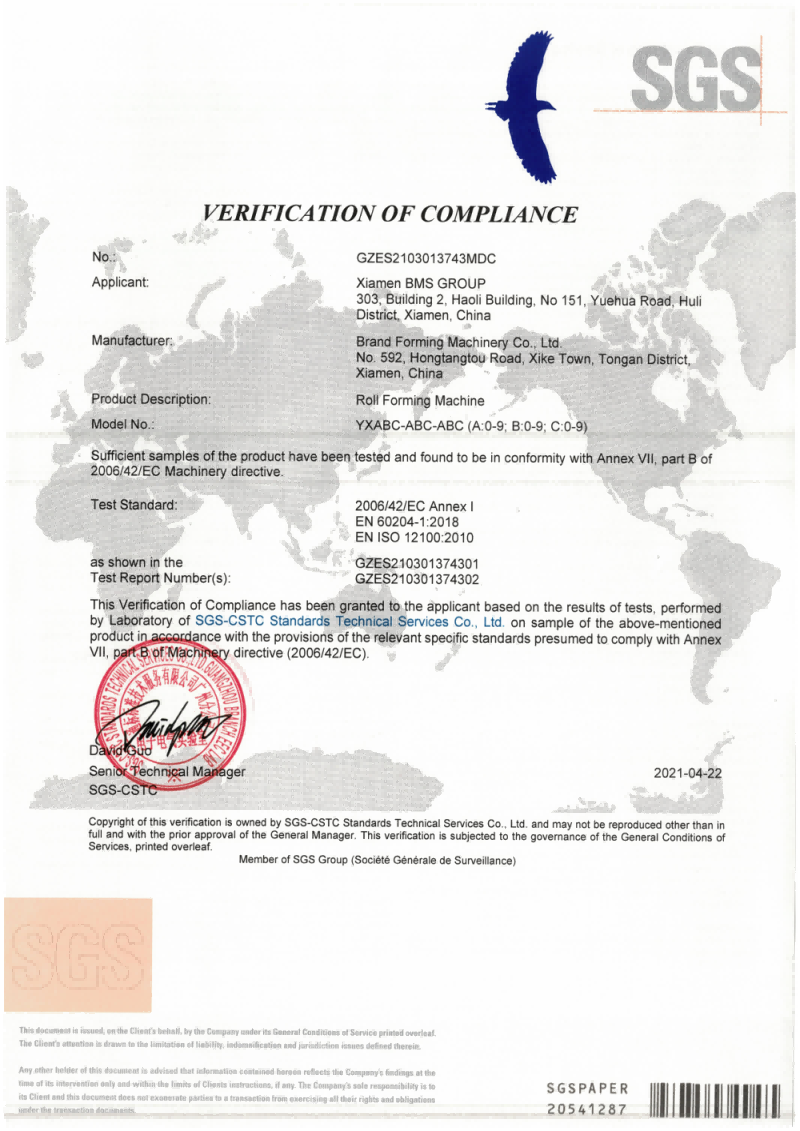 Verifica CE macchinari SGS-CSTC · GZES2103013743MDC · 22 aprile 2021 Verifica aperta ↗
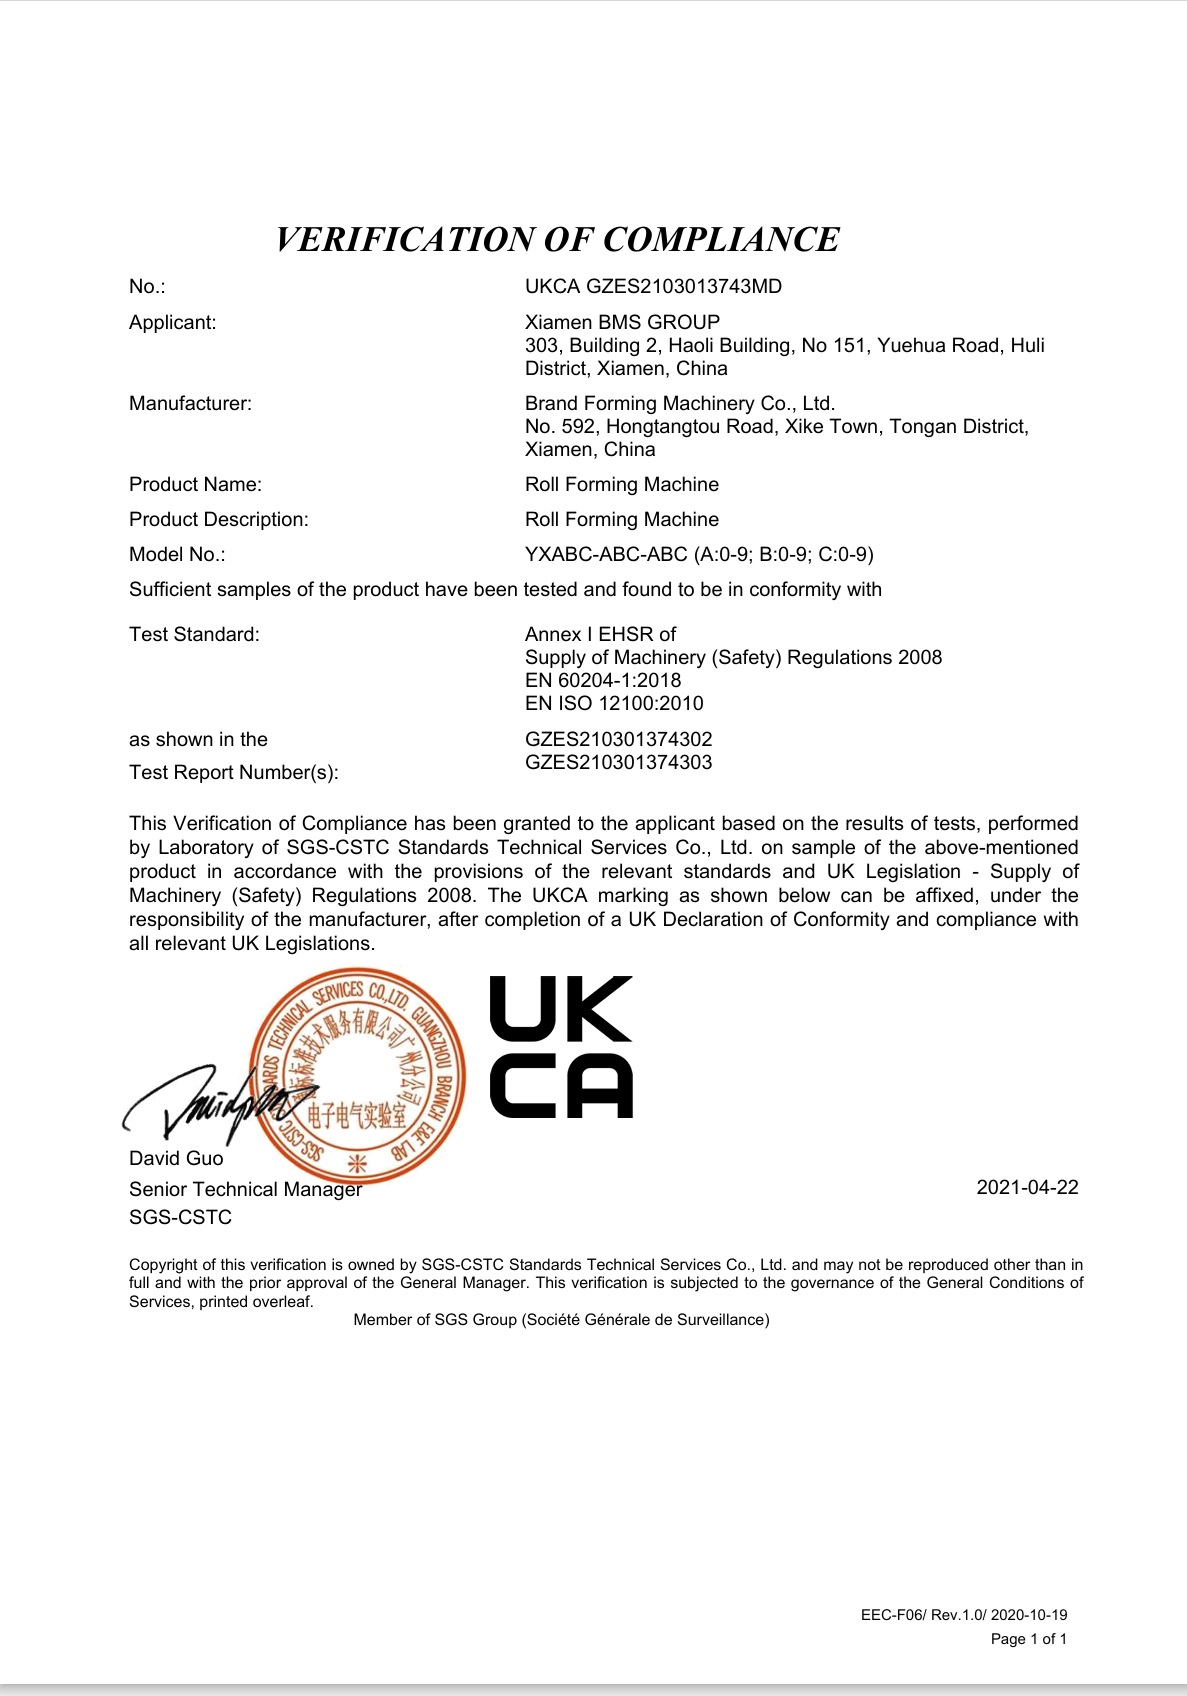 Verifica macchinari UKCA SGS-CSTC · GZES2103013743MD · 22 aprile 2021 Verifica aperta ↗
Garanzia di due anni e supporto all'estero
BMS fornisce una garanzia di due anni per parti e manodopera, a partire dalla corretta installazione e messa in servizio presso la sede dell'acquirente, soggetta al corretto funzionamento e manutenzione.
Sei centri di assistenza all'estero supportano le macchine BMS, con servizi regionali in Asia meridionale, Medio Oriente, Sud America, Nord America, Europa e Corea del Sud. Il supporto tecnico continua per tutta la vita utile della macchina.
L'installazione all'estero è a pagamento. L'acquirente fornisce assistenza per il visto, biglietto aereo di ritorno e alloggio locale. Includere nel preventivo i costi di servizio applicabili, le esclusioni di garanzia e le modalità di supporto.
Leggi i termini del servizio BMS →
Preparazione del seminario
Pianificare lo scarico e il layout di lavoro utilizzando le dimensioni complete della linea, i requisiti di alimentazione elettrica e di collegamento. La sola classificazione del motore non specifica il collegamento all'alimentazione del sito.
Nominare il coordinatore del sito e il fornitore di connessione qualificato e assegnare il loro lavoro prima dell'arrivo.
Prova di messa in servizio
Esegui controlli funzionali e campioni di avvio con il disegno selezionato, la bobina effettiva e una distinta di taglio rappresentativa. Registrare le osservazioni e le condizioni di accettazione richieste per l'immissione in produzione.
Definire chi partecipa, l'assistenza del fornitore, il metodo e l'ambito, i costi e le condizioni di consegna.
Formazione degli operatori
Definire le attività dell'operatore e di manutenzione, la lingua della formazione, il metodo di consegna e i file della macchina. Identificare il formatore e i partecipanti nel registro della formazione.
Mantenere la formazione sul funzionamento e sulla manutenzione della macchina separata dall'installazione del sistema sul tetto o dalle istruzioni tecniche.
Parti e supporto
Identificare le parti soggette ad usura, i ricambi forniti e il contatto dell'assistenza nei termini scritti.
Conservare l'identificazione della macchina, il registro della manutenzione e le immagini o i video dei guasti a portata di mano per il supporto tecnico. Conservare il contatto del servizio e qualsiasi lavoro addebitabile nel file di consegna.
Il tuo file di consegna della produzione
- Configurazione e disegni confermati, con verbale di accettazione
- Fascicoli operativi, elettrici e di manutenzione, oltre all'identificazione dei pezzi soggetti a usura e di ricambio
- Registro della formazione e termini scritti di garanzia e supporto
Domande sulla tua linea di produzione
Risposte alle domande di configurazione e commerciali che possono cambiare la scelta dell'attrezzatura.
La modifica della lunghezza di taglio non modifica il profilo. Un'altra larghezza, nervatura o cucitura necessita di una revisione dell'attrezzatura e della configurazione rispetto al proprio disegno.
Confronta le modifiche di lunghezza e profiloBMS offre linee di aggraffatura configurate in container da 20 piedi o 40 piedi per la produzione in loco. Seleziona quella configurazione separatamente da una linea di officina fissa, con accesso, alimentazione, personale, protezione dalle intemperie e ricezione a pannello lungo adeguati.
Confronta i luoghi di produzioneIl confronto YX65 riguarda l'acciaio colorato a 0,4–0,80 mm e l'alluminio Al-Mg-Mn a 0,8–1,2 mm. Abbinare il grado di snervamento dell'acciaio o della lega di alluminio e la tempra, il rivestimento e la larghezza di avanzamento al profilo e all'utensileria selezionati; uno spessore simile da solo non è sufficiente.
Esaminare gli ingressi della bobinaBMS fornisce apparecchiature di curvatura a cambio formato automatico con capacità di conicità e apparecchiature di taglio automatico di fogli conici. Queste sono configurazioni di processo selezionate: una modifica della lunghezza di taglio non può creare curvatura o rastremazione. Includere nel brief la geometria finale, i dettagli della cucitura e le interfacce di formatura, taglio, curvatura e ricezione richieste.
Revisione della geometria specialeNo. I documenti di conformità della macchina riguardano l'attrezzatura. Le prestazioni del tetto in termini di vento e acqua necessitano di prove per l'assemblaggio e il progetto del tetto specificati.
Vedi il passaggio di responsabilitàPortare in ogni preventivo lo stesso disegno del pannello, i dati della bobina, la distinta di taglio e la destinazione. Confrontate sulla stessa base attrezzature, movimentazione ausiliaria, accettazione, documenti e responsabilità post-vendita.
Controllare l'ambito della fornitura e della consegnaPianifica la produzione dei tuoi pannelli per tetto con BMS
Partecipa alla discussione con il disegno del pannello, le specifiche della bobina e una lista di taglio rappresentativa. Insieme, questi definiscono la macchina per la profilatura dei pannelli del tetto, le attrezzature di supporto e i requisiti di accettazione da confrontare.
Discuti i tuoi requisiti di produzionePrepara il tuo brief di produzione
- Pannello target e disegni di collegamento
- Grado del coil, spessore, base di resistenza, rivestimento e larghezza
- Distinta di taglio tipica, quantità e caratteristiche posizionate
- Condizioni di pannello, officina e spedizione più lunghe
- Paese di destinazione e documenti di progetto richiesti